 Español




¿Siguen consumiendo tiempo las rebabas, los bordes de salida redondeados o el desbarbado manual después de un ciclo de fresado que parecía correcto a simple vista? Abra la puerta e inspeccione el borde antes de que alguien utilice un cepillo. Esta guía describe las comprobaciones que un operario puede realizar durante la puesta en marcha, a la vez que muestra a los compradores lo que un proveedor necesita para ofrecer un proceso de mecanizado de aluminio de alta velocidad fiable.
Una rebaba lo revela todo. En el último instante del corte, el metal restante se dobló, se enrolló o se deformó en lugar de cortarse. A veces, el problema reside en un borde desgastado; en otras ocasiones, en la dirección de salida o en una pared delgada que se mueve bajo carga. La aleación, el espesor de la viruta, la excentricidad, la dirección del refrigerante y la rigidez de la fijación influyen en el resultado. Si se utiliza un avance por empuje sin corregir este problema, el tiempo de ciclo mejora, mientras que el coste de las piezas aceptadas aumenta.
La solución práctica en el taller, antes de que el huso empiece a funcionar.
Comience con una fresa de aluminio afilada y de ángulo de ataque positivo, y con el alcance más corto posible. Mantenga el contacto constante, genere una viruta real y decida cómo la herramienta abandonará el filo antes de presionar el botón de inicio del ciclo. Retire las virutas para evitar que vuelvan a pasar por las ranuras. Si el límite crítico requiere un acabado adicional, realícelo. Simplemente reducir el avance es un error: el filo puede rozar, el calor aumenta y se acumula aluminio.
Considere los datos del fabricante de la herramienta como punto de partida, no como una receta universal. Pruebe el funcionamiento con la aleación, el portaherramientas, el dispositivo de sujeción, la máquina, el sistema de refrigeración y la geometría de la pieza en cuestión. A continuación, verifique el resultado al principio, a la mitad y al final de la vida útil de la herramienta.
¿Por qué una velocidad de avance alta puede producir un borde más limpio o una rebaba más grande?
El aluminio es dúctil. Cerca de un borde de salida sin soporte, el ligamento metálico restante puede rotar y estirarse bajo la fuerza de corte antes de fracturarse. El resultado puede ser una rebaba fina, una rebaba de rodadura más gruesa, una rebaba lateral o un borde dentado con acumulación de material. El capítulo de acceso abierto de IntechOpen, "Formación de rebabas en el mecanizado y desbarbado de aleaciones de aluminio", indica que el tamaño de la rebaba está determinado por factores que interactúan entre sí, en lugar de un solo ajuste de avance o velocidad. Ningún parámetro por sí solo determina el resultado. La resistencia y la ductilidad del material se combinan con la fuerza de corte, la profundidad de corte, la carga de viruta, la forma de la herramienta, el ángulo de salida y el estado del filo.
Eso explica un problema común en la planta de producción. Un programador aumenta el avance por diente y obtiene una rebaba secundaria más pequeña y fácil de eliminar porque el filo se corta con decisión. Otro aumenta el avance en una fresa desgastada y obtiene un vuelco pronunciado porque la fuerza y la deflexión aumentan más rápido de lo que el filo puede cortar. Ambas observaciones pueden ser ciertas.
La distinción útil radica en la relación entre la velocidad de alimentación programada y el espesor real de la viruta. La alimentación de la mesa sigue esta relación:
Velocidad de avance, Vf = velocidad del husillo, n × número de dientes, z × avance por diente, fz
Consideremos una fresa de tres filos a 18 000 rpm. Con una carga de viruta validada de 0,06 mm/diente, el cálculo arroja un avance de mesa de 3240 mm/min. Este cálculo no constituye una recomendación para una herramienta desconocida. Muestra por qué modificar las rpm o el número de filos, manteniendo el avance constante, altera el trabajo realizado por cada filo. Con un bajo contacto radial, el adelgazamiento de la viruta puede reducir aún más su espesor máximo, por lo que la compensación debe ajustarse a la estrategia CAM y a las indicaciones del fabricante de la herramienta.
Primero identifica la rebaba que realmente tienes
Los operarios suelen describir cualquier borde no deseado como una rebaba, pero su ubicación y forma indican causas diferentes. Inspeccionar la pieza antes de cepillarla o pulirla oculta las evidencias.
Lo que ves | Mecanismo probable | Primera comprobación | primera respuesta práctica |
Pluma fina en el borde superior | Flujo de plástico en un borde con soporte ligero; el borde puede estar rozando. | Carga de viruta, nitidez, dirección de pasada final | Restaurar una viruta de corte, usar un borde positivo afilado, cambiar la dirección de salida. |
Gran curva en la salida del perfil | Alta fuerza de salida y flexión del material sin soporte. | Ángulo de salida, material restante, desgaste de la fresa | Redireccionar la salida, reducir el margen de acabado, reemplazar el borde desgastado |
Burr se concentró en un lado | Excentricidad, inclinación, carga desigual de los dientes o efecto de salida direccional | Portaherramientas, husillo, desviación de la herramienta, dirección de la trayectoria | Corrija el recorrido y compare una ruta revisada. |
Labios brillantes y manchados | Adhesión de borde reconstruido o de aluminio | Ranura, objetivo del refrigerante, estado del filo, reprocesamiento de virutas | Reemplazar la herramienta dañada, mejorar la lubricación y la evacuación. |
Burr crece a través del lote | Desgaste progresivo del borde o deriva térmica | Imágenes de la primera pieza frente a las de piezas posteriores y carga del husillo | Establecer un criterio de cambio de herramienta antes de un fallo visual |
Pared limpia pero con una rotura áspera en una pestaña delgada. | El soporte de la pieza de trabajo se derrumba en el momento del impacto. | Soporte de fijación y rigidez local de la pared | Agregue soporte de respaldo, cambie la secuencia o abandone un puente controlado. |
Tome la fotografía antes de usar el cepillo e incluya el número de herramienta y la ubicación del filo. Junto a ella, anote la aleación y el temple, la operación, la dirección del filo, la cantidad de piezas, la tendencia de carga y el estado del refrigerante. Añada una lectura de la altura de la rebaba o simplemente un resultado de aprobado/rechazado. Una nota que solo diga "mejorar el desbarbado" no le dará información útil al siguiente turno.
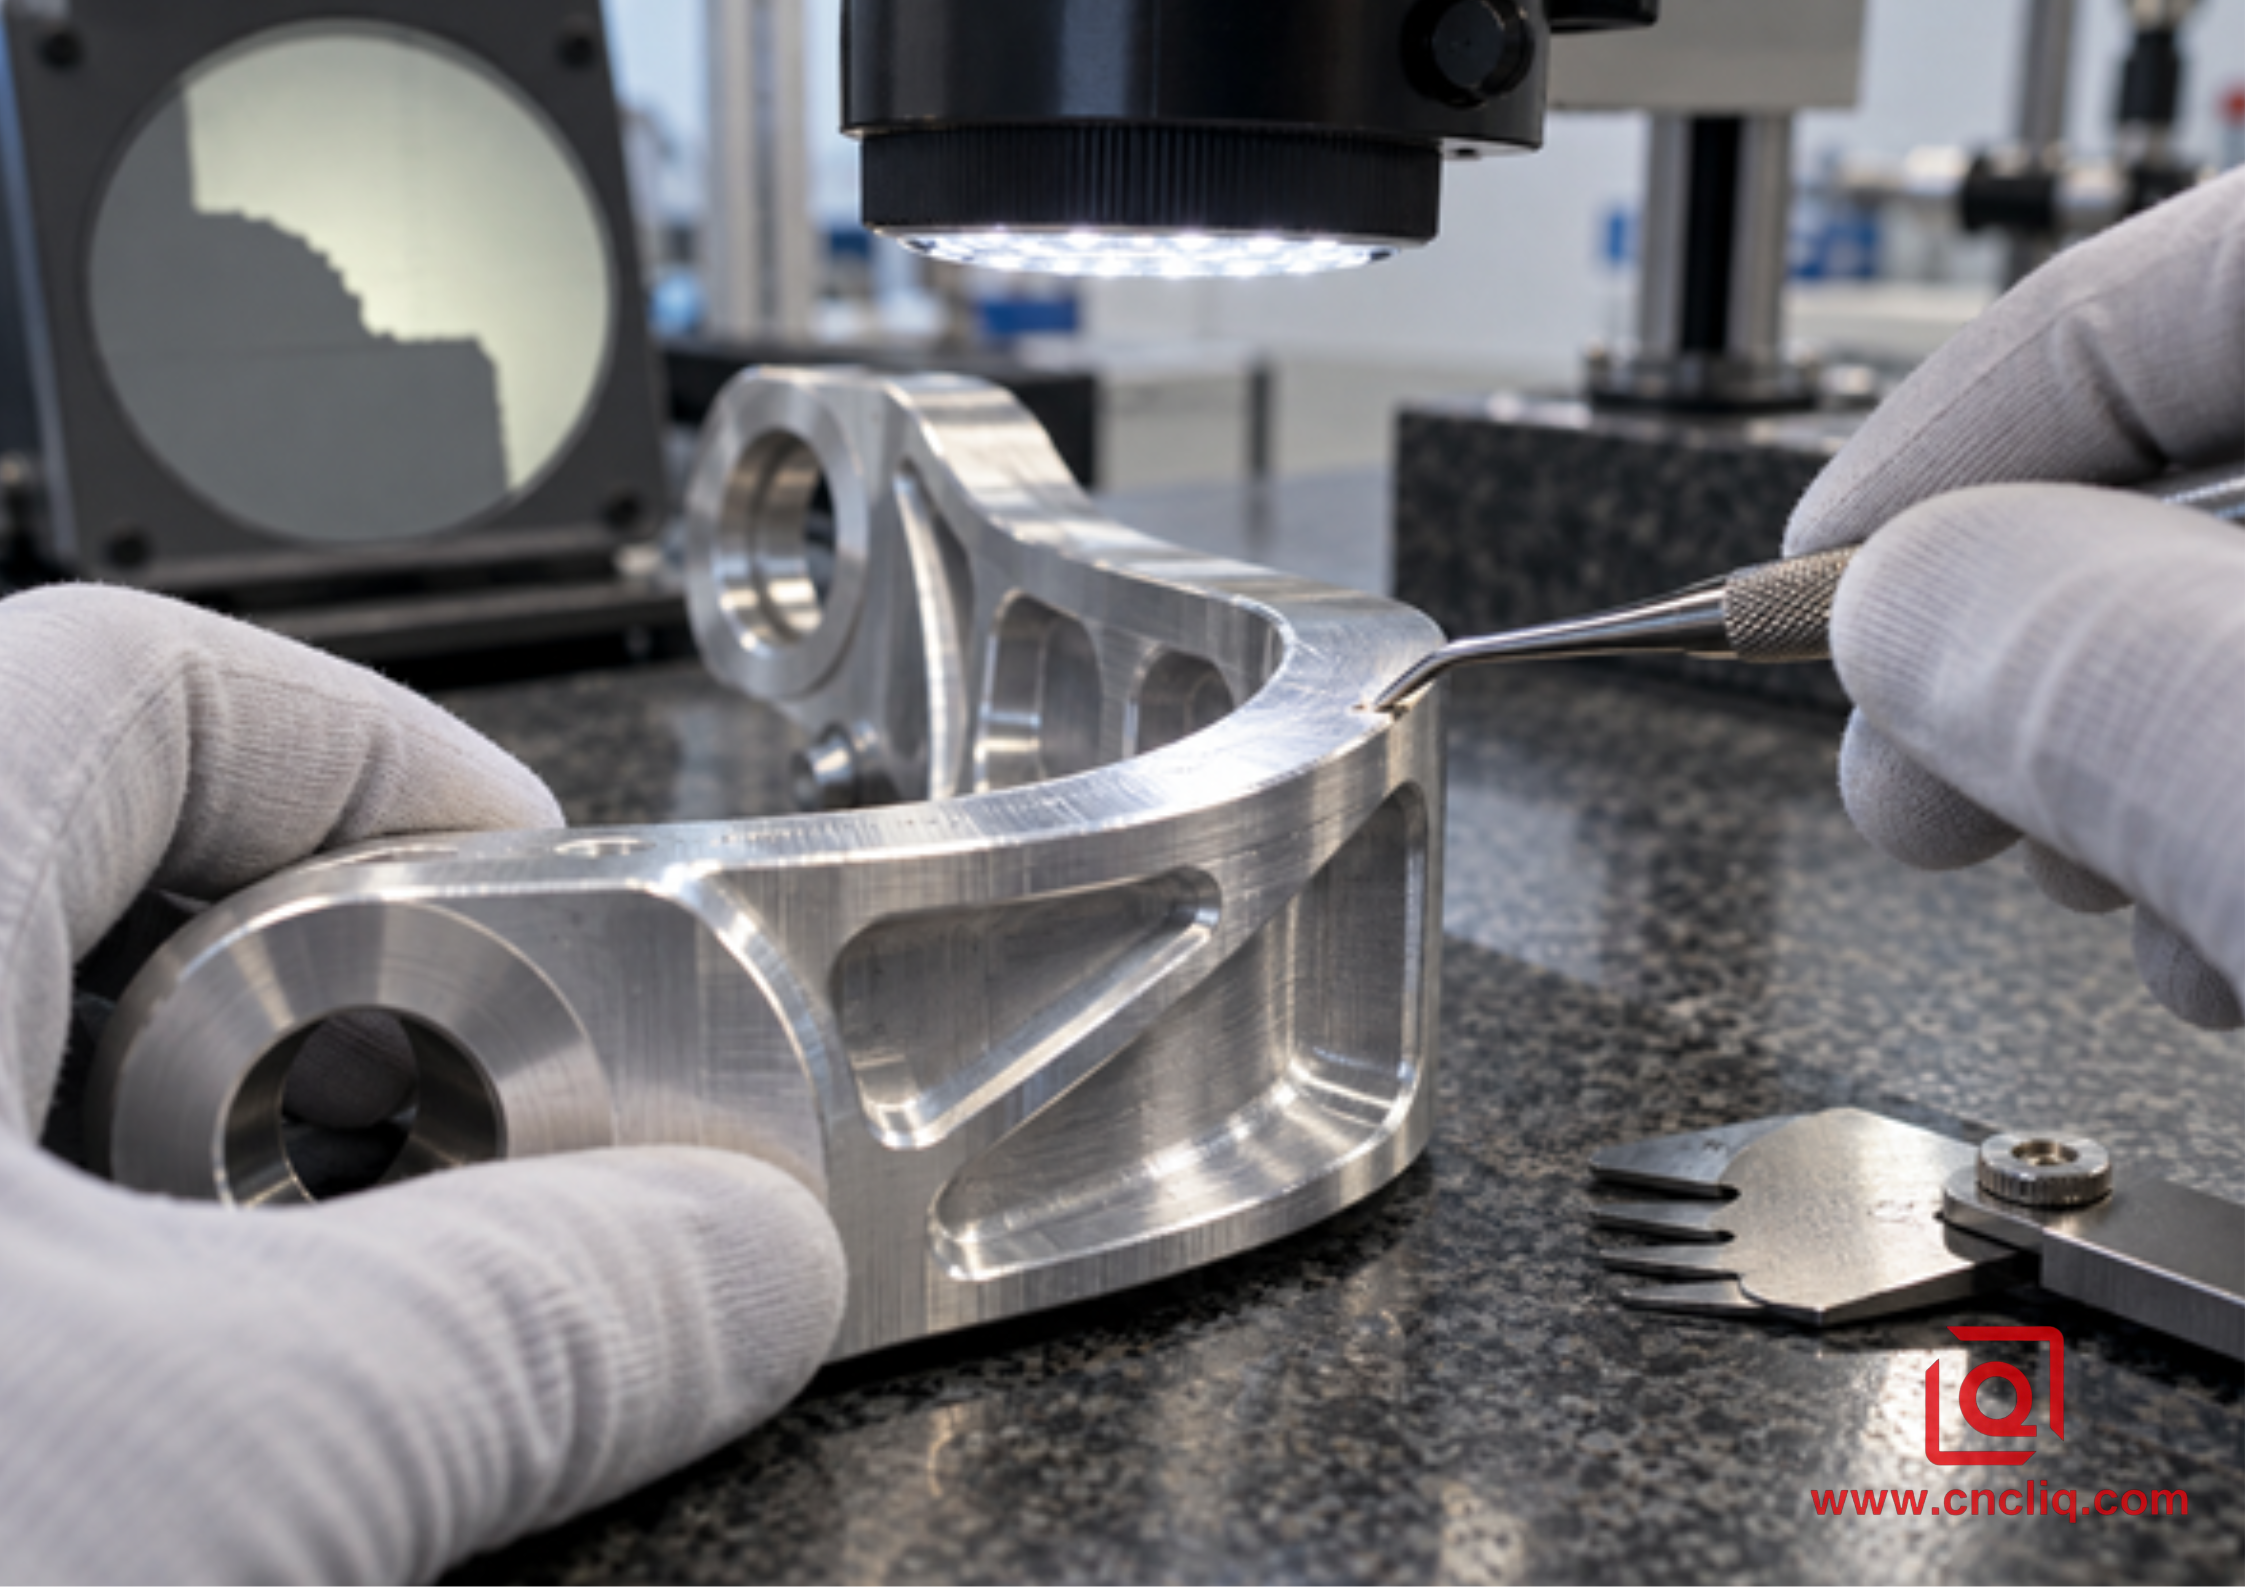
Inspección detallada de un borde de aluminio recién mecanizado junto a un microscopio digital.
1. Comience con la aleación, el temple y la función del filo.
Una solicitud de cotización que solo especifica aluminio deja una gran brecha en el proceso. Si bien el 6061-T6 puede ser la opción habitual en los talleres, el 6082-T6 y el 7075-T6 no igualarán su resistencia, ductilidad, comportamiento ante el astillado ni su respuesta al acabado. El material fundido introduce silicio y porosidad, por lo que el desgaste de los bordes puede variar. Los certificados de material, los números de colada y el temple son importantes cuando se requiere repetir un rango de producción estable.
Defina también la función del borde. Un borde con holgura oculta puede aceptar un chaflán controlado de 0,2 mm. Un borde para junta, un borde de sellado, una superficie de contacto eléctrico, un asiento de cojinete o un borde estético pueden requerir una regla de corte de borde diferente. En el dibujo, reemplace las notas vagas, como «desbarbar todos los bordes», por una condición de borde admisible cuando la función lo justifique. Indique si las dimensiones se aplican antes o después del anodizado, ya que el borde final debe resistir tanto el mecanizado como el tratamiento superficial. Nuestra guía sobre opciones de acabado para piezas de aluminio fresadas por CNC explica por qué la condición del borde, el enmascaramiento y la tolerancia del recubrimiento deben considerarse en una misma planificación.
2. Elija una herramienta de aluminio que corte en lugar de arar.
Para trabajos de alta velocidad de avance, una fresa de carburo estándar no es suficiente. Busque un filo de corte afilado, un ángulo de ataque positivo, un espacio para virutas amplio y pulido, una hélice adecuada y una geometría aprobada por el fabricante para la aleación y la operación. Una ranura pulida reduce la fricción de la viruta y disminuye la probabilidad de adherencia. Los recubrimientos de baja fricción pueden ser útiles en aplicaciones adecuadas, pero un recubrimiento no puede solucionar un filo desafilado ni una ranura obstruida.
El número de ranuras debe corresponder a la característica. Las ranuras profundas de ancho completo requieren espacio para las virutas; las trayectorias adaptativas abiertas suelen utilizar más dientes. La comparación de Liqin entre fresas de carburo de 2 y 3 ranuras para aluminio abarca esta selección en detalle. Para controlar las rebabas, surge la pregunta adicional de si cada diente comparte la carga. Una excentricidad excesiva convierte una fresa nominal de 3 ranuras en un filo sobrecargado seguido de dos filos que rozan. Este desequilibrio acelera el desgaste, aumenta el calor localizado y crea una rebaba que parece direccional.
Verifique el cono del portaherramientas, la pinza o el mandril hidráulico, el vástago de la herramienta y la interfaz del husillo como un conjunto. Mida cerca del extremo de corte siempre que sea posible. Mantenga la proyección solo tan larga como lo requiera la función; un conjunto más corto y rígido suele mejorar el filo más que un pequeño ajuste de avance.
3. Controle el grosor de la viruta, no solo la anulación de la alimentación.
El fresado de alta velocidad funciona cuando el filo forma y evacua una viruta estable. Falla cuando la velocidad de avance sustituye al diseño del proceso. Parta de los datos de corte exactos del fabricante de la herramienta y aplique correcciones para el acoplamiento radial, la profundidad axial, el alcance, el ranurado, la potencia de la máquina, la conformidad de la fijación y el acceso al refrigerante.
Variable de proceso | Dirección de validación más segura | Por qué afecta a las rebabas | Evidencia a tener en cuenta |
Alimentación por diente | Manténgase dentro del plazo de aplicación aprobado por el fabricante de herramientas. | Demasiado ligero puede rozar; demasiado pesado puede aumentar la fuerza de salida y la desviación. | forma de la viruta, carga del husillo, forma del borde de salida |
Acoplamiento radial, ae | Mantener bajo y constante para un desbaste adaptativo de alta alimentación. | Controla el ángulo de acoplamiento, el calor y los picos de fuerza. | Seguimiento de carga a través de esquinas y canales estrechos |
Profundidad axial, ap | Utilice un filo eficaz respetando la rigidez. | Modifica la ubicación de la fuerza y la altura de la fresa lateral. | Deflexión de la pared, vibración, banda de desgaste |
Velocidad del husillo | Acompañe cada cambio de rpm con un recálculo de la alimentación. | Si la alimentación se deja sin cambios, se altera el grosor de la viruta. | Sonido, adhesión, mancha superficial |
Acabado de stock | Deje un margen pequeño y uniforme validado para la pared. | Unas existencias desiguales generan una fuerza final desigual. | Vista del material de reposo de la CAM y pared medida |
Límite de vida útil de la herramienta | Establecimiento a partir del crecimiento de rebabas y estabilidad dimensional | Un borde desgastado aumenta la fuerza antes de que se produzca una falla catastrófica. | Tendencia de rebabas, carrera, carga, imágenes de borde |
En una prueba controlada, se modifica un factor principal a la vez. Registre la carga de viruta original y la revisada, el contacto, el tiempo de vida útil de la herramienta, el resultado de la rebaba, el acabado superficial y el tiempo de ciclo. Si se reduce el avance, verifique que el filo siga cortando. Si se aumenta el avance, verifique que el filo de salida y la fijación soporten la fuerza instantánea adicional.
4. Programe la salida antes de programar la parte central del corte.
El contacto final de la fresa con la pieza suele ser más importante para la formación de rebabas que el tramo largo y estable del recorrido. A medida que el diente se acerca al borde exterior, el material que sostiene la viruta sin cortar se adelgaza. Si la fuerza de corte empuja ese ligamento hacia afuera, el metal se dobla y se deforma en lugar de separarse.
El artículo técnico de Seco Tools , "Control de cargas mecánicas en operaciones de fresado", hace hincapié en el posicionamiento de la fresa y la estrategia de entrada/salida, ya que los dientes de fresado experimentan una carga intermitente. En el fresado en concordancia, el diente generalmente entra con mayor espesor de viruta y sale hacia cero; esto suele reducir la fricción asociada al fresado convencional y envía las virutas detrás de la fresa. Sin embargo, el fresado en concordancia no siempre es un plan de fresado completo. La orientación específica del filo, la rigidez de la pieza, el juego, la fijación y el ángulo de salida de la trayectoria de la herramienta siguen determinando hacia dónde se desplaza el material.
Utilice estos movimientos CAM deliberadamente:
1. Mueva el punto de inicio y final del perfil lejos de un borde cosmético o de sellado crítico.
2. Utilice un arco de salida o una extensión tangencial para que la fresa no se rompa directamente en una esquina débil.
3. Cambie la dirección o la secuencia para que el material final se corte hacia el soporte en lugar de separarse de él.
4. Mecanice las intersecciones frágiles antes de retirar el soporte circundante, o deje un puente provisional para que se termine más tarde.
5. Evite los picos repentinos de contacto en las esquinas internas; mantenga un ángulo de contacto controlado.
6. En los bordes críticos, utilice una trayectoria de acabado independiente con material uniforme y una herramienta nueva cuando el dibujo lo justifique.
Para carcasas con múltiples caras, una configuración estable puede mantener un mejor control de las relaciones de los bordes y del acceso de la herramienta de corte. Los límites prácticos se analizan en nuestra guía de fresado CNC multieje para piezas complejas de aluminio .
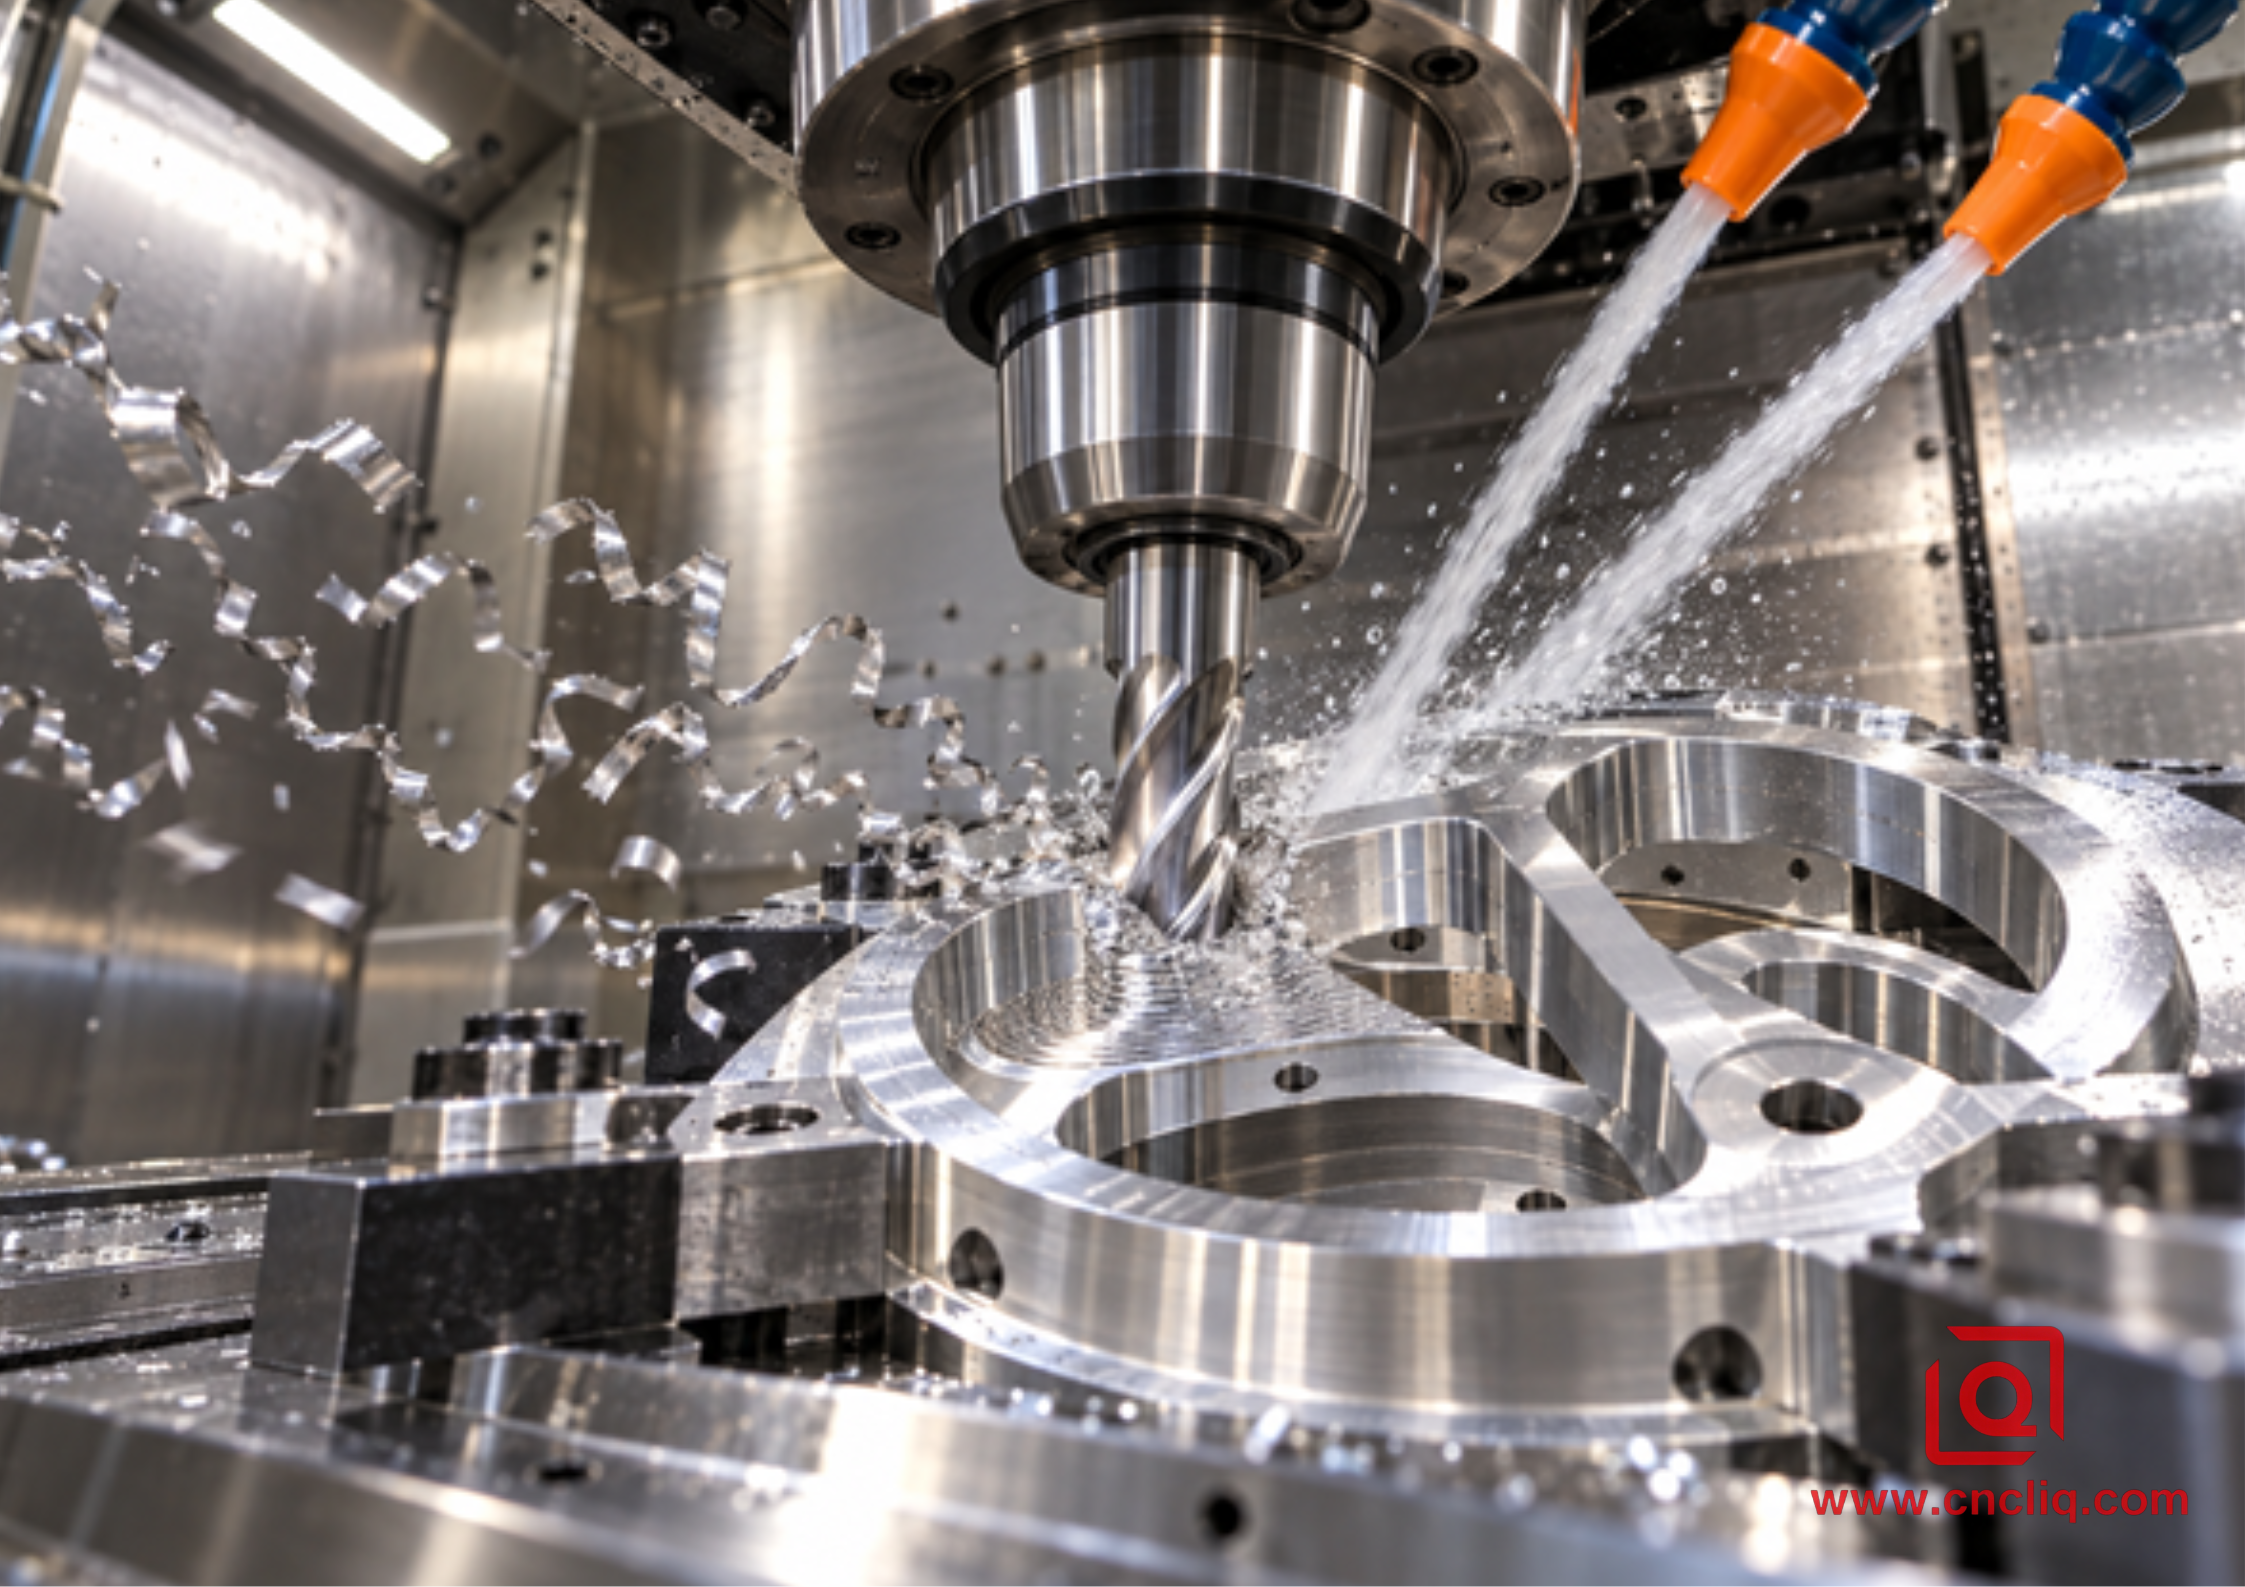
Fresado de cavidades de aluminio de alta velocidad con evacuación controlada de virutas.
5. Evite que las virutas y el borde acumulado lleguen al pase final.
A altas tasas de remoción de material, una buena fresa puede generar virutas más rápido de lo que una boquilla mal dirigida las elimina. Las virutas que quedan en una cavidad se vuelven a cortar, se arrastran por la pared o se compactan en una ranura. La fricción aumenta; el aluminio se adhiere al borde; y la geometría efectiva se vuelve roma e irregular. El siguiente diente empuja el material en lugar de cortarlo limpiamente.
Dirija un chorro de aire o refrigerante coherente hacia la zona de corte a la profundidad deseada, no hacia el portaherramientas situado sobre la pieza. Preste atención a las nervaduras o paredes de la cavidad que puedan obstruir el chorro más adelante en la operación. Si una boquilla pierde visibilidad, utilice otra dirección, un sistema de suministro a través de la herramienta (si es compatible) o una trayectoria que transporte las virutas hacia un lado abierto. Deténgase de forma segura si el sonido cambia, la carga del husillo aumenta o aparece una capa brillante de aluminio en el borde.
No envíe una herramienta de desbaste con virutas incrustadas a través de un límite crítico de acabado. Limpie la cavidad, verifique el borde y utilice una herramienta de acabado específica cuando el plano lo justifique. Esto es importante antes del anodizado, ya que un borde manchado o rasgado no se reparará mediante procesos químicos.
6. Soporte para paredes delgadas, pestañas y bordes perforantes.
Una fresa puede estar perfectamente afilada y aun así dejar rebabas al mover la pieza. Paredes delgadas, superficies planas, pestañas en las esquinas y pequeñas aberturas pueden deformarse durante una pasada con alto avance. Al salir la herramienta, el borde local se comporta como un resorte: se aleja y luego regresa a su posición original tras el paso del diente, dejando un reborde flexible.
Coloque las abrazaderas y los soportes cerca de la zona de corte sin deformar la pieza. Utilice mordazas blandas, fijaciones por vacío, soportes de sacrificio o material temporal cuando sea necesario. Organice el trabajo de manera que el desbaste intenso se realice mientras la pieza aún esté rígida. Deje material equilibrado, desbaste ambos lados cuando sea importante aliviar las tensiones y complete el borde delicado una vez que la pieza se haya estabilizado.
Para una carcasa de aluminio de precisión fabricada a medida, la mejor solución podría combinar soporte para la fijación, herramientas cortas, un acoplamiento controlado y un proceso de conformado de bordes independiente, en lugar de depender de un banco de desbarbado manual. El enlace del producto muestra el tipo de carcasa mecanizada; la decisión final dependerá del plano aprobado.
7. Incorpore el control de rebabas en la gestión de la vida útil de la herramienta.
Una fresa no tiene por qué romperse para estar terminada. A menudo vemos que el filo permanece intacto mientras su capacidad de corte limpio disminuye. El programa sigue indicando el mismo tiempo de ciclo, pero la rebaba se extiende y el trabajo en el banco aumenta. En ese momento, la vida útil de la herramienta ya ha terminado.
Establezca un umbral práctico vinculado a la pieza. Podría ser una rebaba máxima que pase un comparador, un calibre de rotura de borde definido, un estándar de imagen de microscopio, un aumento en el tiempo de desbarbado, un cambio en el acabado superficial o una tendencia de carga del husillo correlacionada con las piezas inspeccionadas. Tome muestras con suficiente antelación para detectar desviaciones antes de que todo el lote llegue al acabado secundario.
Registrar la identidad de la herramienta, el portaherramientas, la excentricidad, las piezas cortadas, el lote de aleación, la operación y el resultado de la inspección. Si al reemplazar la herramienta se restablece el filo, es probable que haya desgaste. Si la rebaba permanece en el mismo lado con una herramienta nueva, investigar la excentricidad, la inclinación del dispositivo de sujeción, la trayectoria de la fresa o el soporte local.
Carcasa compuesta anónima: Marco de refrigeración electrónica 6061-T6
Una consulta anónima de un fabricante de equipos originales (OEM) sobre un marco de refrigeración electrónica de aluminio 6061-T6 presentaba un compartimento central abierto, paredes perimetrales delgadas, dos ventanas para conectores, un reborde para la junta y un posterior anodizado transparente. Este ejemplo ilustra el proceso de forma anonimizada, no constituye la divulgación de un plano confidencial del cliente ni garantiza el resultado para otras piezas.
La ruta de prueba combinaba un desbaste adaptativo agresivo con un contorno perimetral largo. En el cronómetro parecía funcionar bien. En la práctica, no: aparecieron rebabas en ambas salidas de las ventanas de conexión, y una esquina sin soporte sufrió un vuelco más pronunciado. El borde delgado también dificultó y dificultó la limpieza manual, haciéndola inconsistente.
La revisión de ingeniería no comenzó reduciendo la velocidad de avance del programa. Se asignó cada rebaba a la dirección de corte y al soporte restante. La trayectoria de desbaste se mantuvo con un acoplamiento radial controlado, mientras que la secuencia de acabado cambió de cuatro maneras. Las ventanas de los conectores se terminaron antes de que la cavidad circundante eliminara su soporte. El borde crítico de la junta recibió un acabado uniforme. Las salidas se trasladaron a áreas sin sellado con extensiones tangenciales. Una herramienta de acabado de aluminio corta y afilada recibió un límite de vida útil basado en la inspección del borde en lugar de la fractura.
Los inspectores compararon la primera pieza, una del medio y la última dentro del rango de herramientas previsto. El marcado rebaje desapareció; una operación de acabado ligera y repetible produjo el quiebre de borde que se muestra en el dibujo. Este resultado tuvo repercusiones que trascendieron el mecanizado. Menos trabajo manual significó menos variación, una decisión de inspección más sencilla y menos incógnitas en el presupuesto.
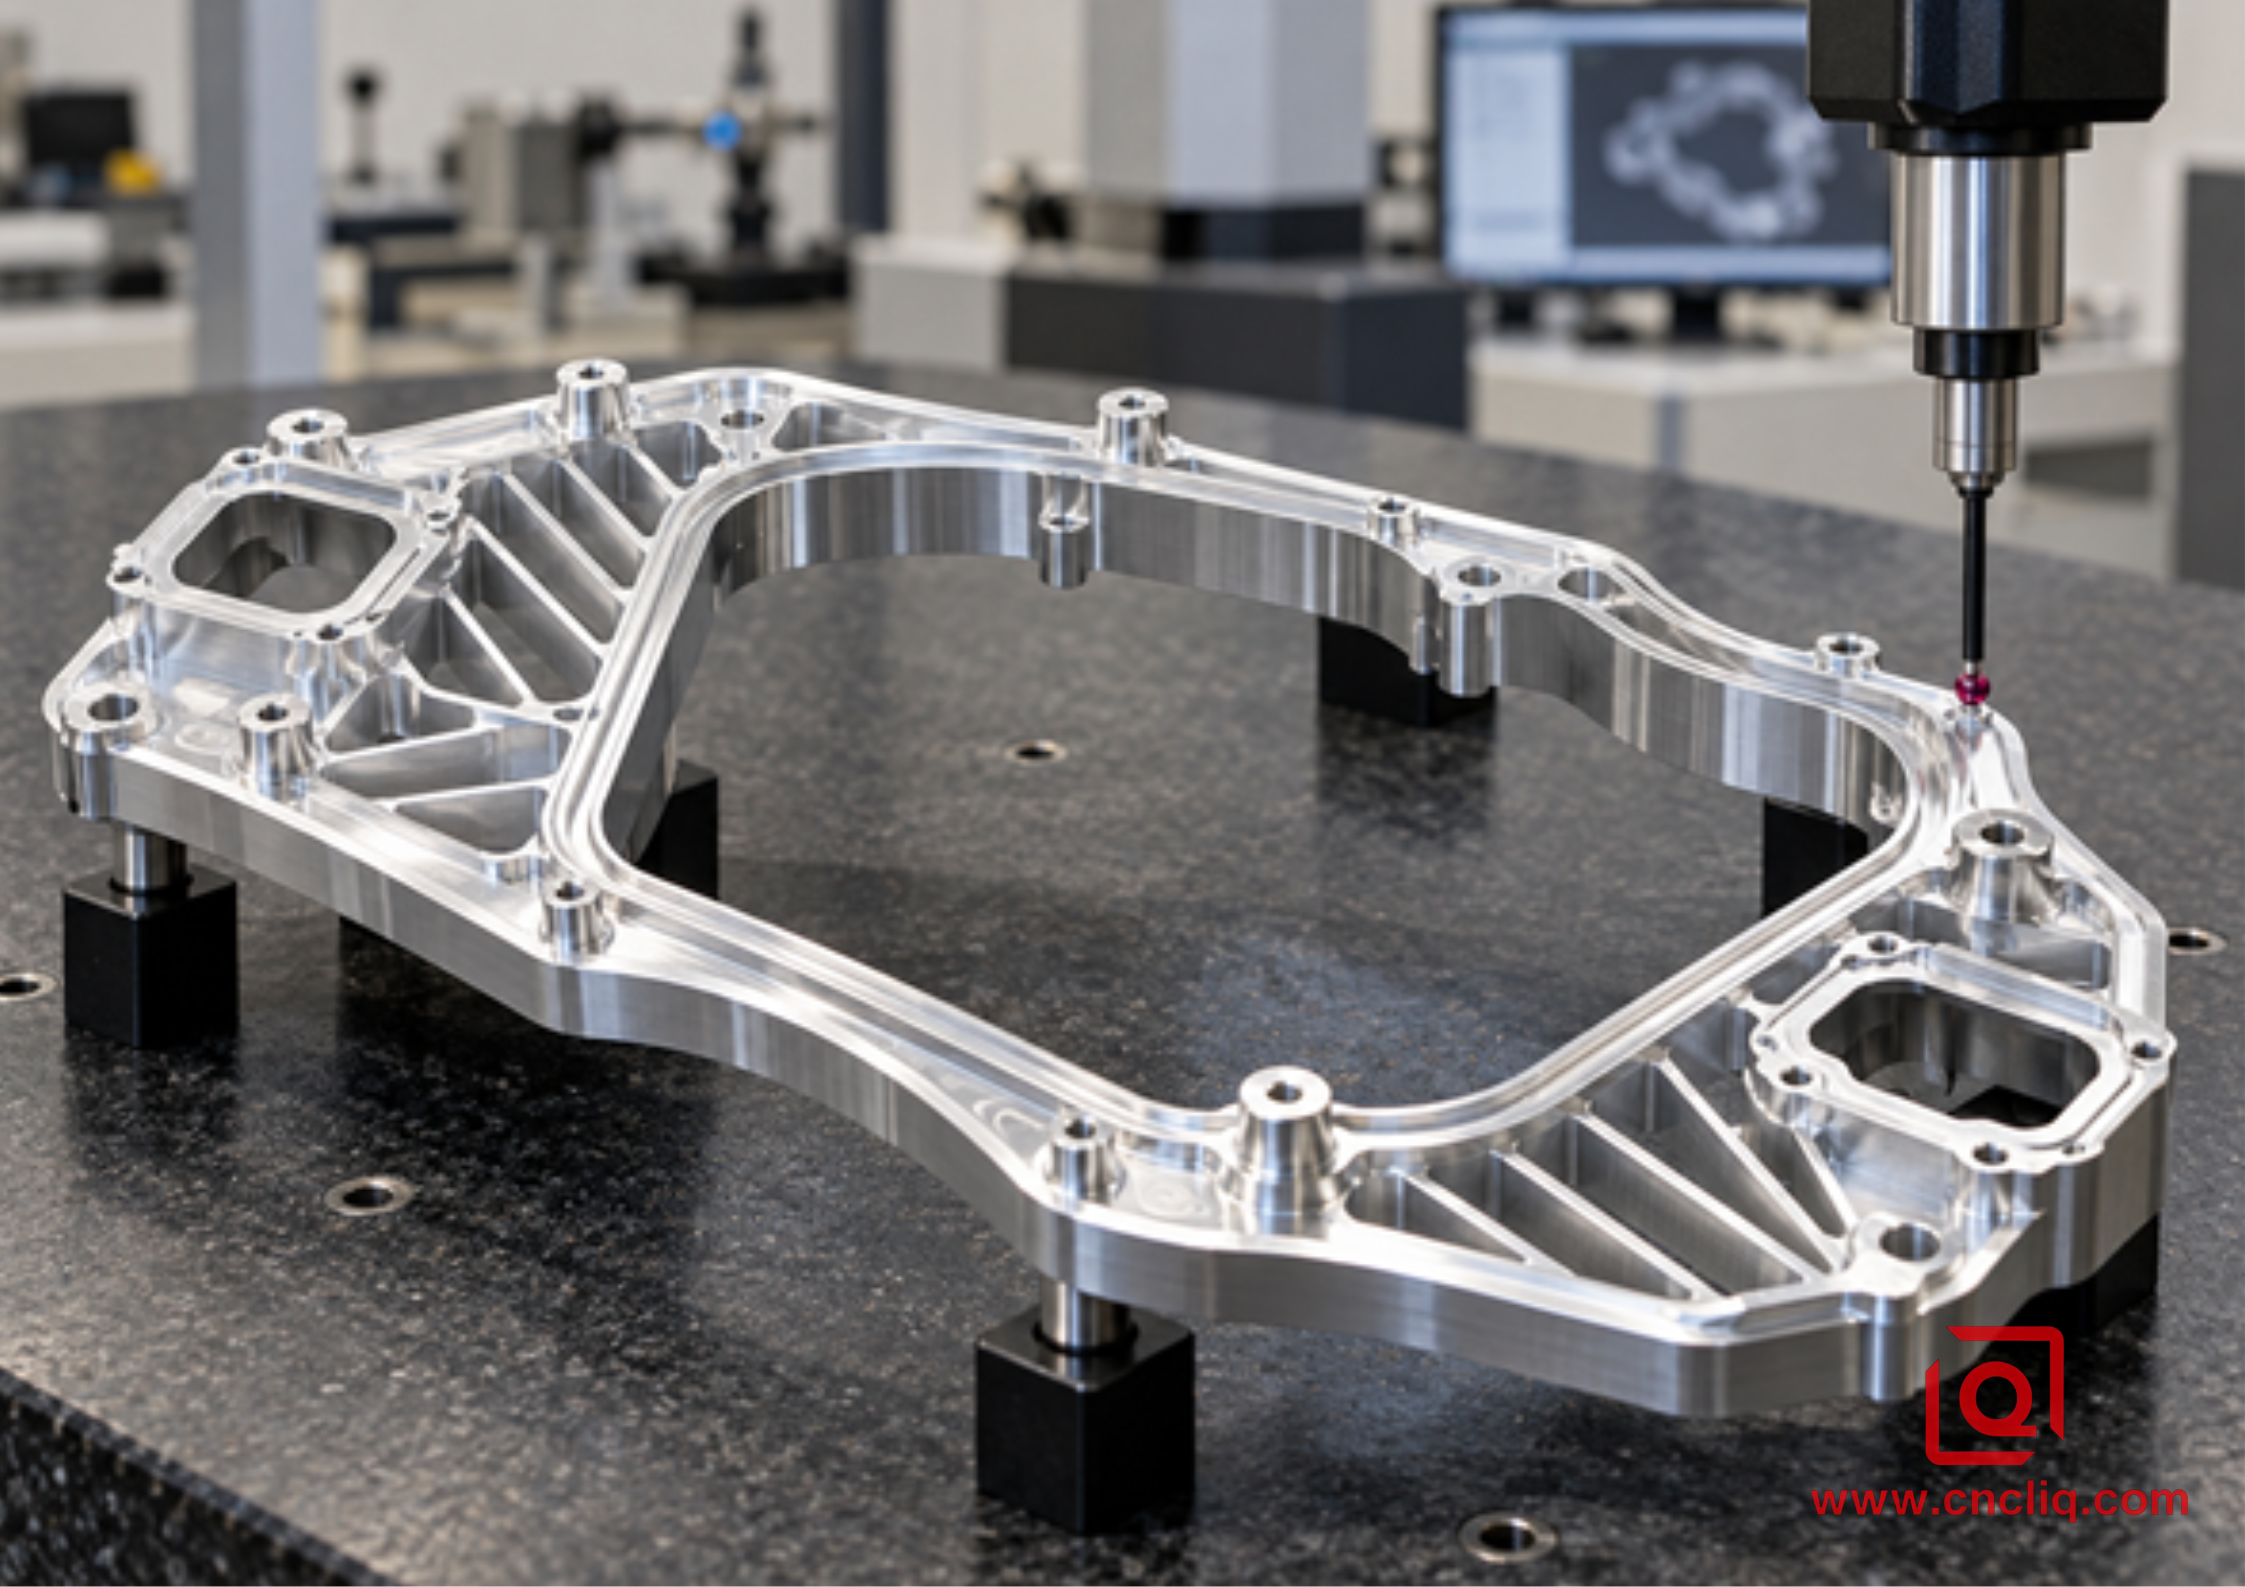
Estructura de refrigeración 6061-T6 terminada bajo inspección CMM
Una secuencia práctica para la resolución de problemas
Cuando aparezcan rebabas, siga el sistema en un orden fijo para que una corrección no oculte otra falla.
1. Verifique la aleación y el temple exactos comparándolos con el plano y el certificado de material.
2. Indique la ubicación, la dirección, la altura o el resultado de la aceptación de la rebaba, y cuándo aparece durante la vida útil de la herramienta.
3. Inspeccione el filo de corte para detectar desgaste, astillas, adherencia de aluminio y daños en el recubrimiento.
4. Verifique la limpieza del soporte, el asentamiento de la herramienta, la excentricidad, la proyección, la rigidez del accesorio y el soporte local de la pieza.
5. Analice el avance real por diente y el adelgazamiento radial de la viruta, no solo el porcentaje de anulación del avance.
6. Reproduzca la trayectoria de la CAM en el borde de falla; observe los picos de interacción, la dirección de salida y el soporte restante.
7. Verifique que el aire o el refrigerante llegue al filo de corte en el punto más profundo y obstruido.
8. Realice una comparación controlada cambiando una variable principal y, a continuación, mida la rebaba, el acabado, las dimensiones y el tiempo de ciclo.
9. Incorpore la configuración correcta a las instrucciones de trabajo, el plan de inspección y la regla de vida útil de la herramienta.
Puede parecer más lento que adivinar durante diez minutos, pero es mucho más rápido que adivinar durante una semana de producción.
Detalles de inspección y solicitud de cotización que evitan sorpresas
El trabajo en serie requiere una regla de borde que dos inspectores puedan aplicar de la misma manera. Una iluminación uniforme puede ser suficiente para un borde de holgura seguro. Un borde de sellado o ensamblaje puede requerir un comparador, medición óptica, perfilometría o una muestra pasa/no pasa. Indique qué se está controlando: metal suelto, curvatura, nitidez o rotura máxima del borde. Si se permite el desbarbado secundario, marque las zonas de sellado, los inicios de rosca, los ajustes y las superficies cosméticas que el operario debe dejar intactas.
Para obtener un presupuesto útil, envíe el modelo STEP y el dibujo 2D controlado. Incluya la calidad y el temple del material, las dimensiones y referencias críticas, el volumen anual y el tamaño del lote, el acabado superficial, el recubrimiento, las zonas cosméticas, los requisitos de rotura de bordes, los documentos de inspección y las expectativas de embalaje. Resalte las paredes delgadas, las cavidades profundas, las intersecciones inaccesibles y cualquier borde que haya causado problemas de montaje anteriormente.
¿Necesita un presupuesto para un soporte, carcasa, colector, bastidor de refrigeración o pieza robótica a medida? Envíe a Liqin el dibujo, la aleación, la cantidad, los bordes críticos y el acabado deseado. Podemos revisar el acceso de la herramienta de corte, el soporte, la estrategia de salida, el margen de desbarbado, la inspección y el riesgo de producción antes de cotizar el trabajo. Solicite una revisión de fabricación y un presupuesto competitivo .
Haz clic aquí para tu consulta 👆
Preguntas frecuentes
1. ¿Aumentar la velocidad de avance siempre reduce las rebabas en el fresado de aluminio?
No. Un avance mayor puede generar una viruta más definida y, en ocasiones, producir una rebaba secundaria más pequeña, pero también puede aumentar la fuerza de corte, la deflexión de la pared y el vórtice de salida. El resultado depende del espesor real de la viruta, el afilado de la herramienta, el acoplamiento, la aleación, el soporte y la geometría de salida. Utilice los datos aprobados por el fabricante de la fresa y valide cada cambio individualmente en la configuración real.
2. ¿Es el fresado en concordancia siempre la mejor opción para obtener un borde de aluminio sin rebabas?
El fresado en concordancia suele preferirse en equipos CNC rígidos porque comienza con un mayor espesor de viruta y reduce la fricción asociada a una entrada de espesor casi nulo, pero no garantiza automáticamente una pieza sin rebabas. La orientación crítica del filo, el ángulo de salida de la herramienta, el juego, la estabilidad de la fijación y el soporte de material restante deben revisarse en CAM y confirmarse en las piezas inspeccionadas.
3. ¿Debemos agregar una operación de chaflán o eliminar la rebaba en origen?
Primero, reduzca la rebaba primaria mediante el control del estado de la herramienta, el espesor de la viruta, la dirección de la trayectoria, el soporte y la evacuación. Luego, utilice un chaflán controlado o un rebaje de borde cuando el plano requiera un borde seguro y repetible. Un borde mecanizado definido es más consistente que el mecanizado manual no controlado, pero implica requisitos adicionales de acceso, herramientas y tiempo de ciclo que deben incluirse en el presupuesto.
4. ¿Por qué empeora la rebaba cerca del final de un lote de producción?
El desgaste progresivo del filo, la adhesión del aluminio, la deriva del refrigerante o la excentricidad de la herramienta pueden aumentar las fuerzas antes de que la fresa falle visiblemente. Compare las primeras, intermedias y últimas piezas; inspeccione el filo con aumento; revise las tendencias de carga; y confirme la concentración y la dirección del refrigerante. Establezca el límite de vida útil de la herramienta en función de la calidad del filo y la estabilidad dimensional, en lugar de esperar a que se rompa.
5. ¿Qué debe enviar un comprador para obtener un presupuesto preciso de fresado de aluminio de alta velocidad?
Proporcione un modelo STEP, un dibujo 2D controlado, la aleación y el temple, las cantidades, los datos y tolerancias críticos, la rugosidad superficial, el recubrimiento, las zonas cosméticas, los límites de rotura de bordes, las necesidades de inspección o certificación y la fecha de entrega prevista. Identifique cavidades profundas, paredes delgadas, bordes de sellado, ventanas de conectores y cualquier antecedente de rebabas o interferencias en el montaje para que el proveedor pueda presupuestar el proceso real en lugar de los riesgos ocultos.
Haz clic aquí para tu consulta 👆
Resumen
Para minimizar la formación de rebabas en el fresado CNC de aluminio de alta velocidad, se requiere un sistema controlado: requisitos verificados de aleación y filo, una herramienta de aluminio afilada y precisa, espesor de viruta real, contacto constante, salida planificada de la herramienta, evacuación eficaz de la viruta, soporte rígido y un límite de vida útil de la herramienta vinculado a la inspección. Elimine la rebaba en el punto de formación y, posteriormente, aplique una operación de acabado definida solo donde el plano lo requiera. Esto reduce la variabilidad manual, protege los filos funcionales y ofrece a los compradores un camino más claro desde la solicitud de cotización hasta la producción estable.
Información del contacto
Empresa: Ningbo Liqin Industry Co., Ltd.
Mantenimiento diario al cliente y soporte postventa : service@shturl.zhuwanying@cncliq.com
Para nuevas consultas, cotizaciones y pedidos : business@shturl.zhouli@chinaliqin.com
Línea directa: +86 18757148656
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines meramente informativos y de referencia. Tenga en cuenta que las opiniones generales del blog no sustituyen los acuerdos técnicos firmados. Dado que las piezas personalizadas varían según el número de lote del material, la calibración de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen exclusivamente por sus planos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los casos de éxito de clientes que aparecen en este blog han sido anonimizados y depurados minuciosamente. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes que se muestran sirven únicamente para demostrar nuestras capacidades de mecanizado a medida y no representan un estándar universal aplicable a todos los pedidos.
Equipo de fabricación de Liqin
Con 18 años de experiencia en ingeniería de precisión, Ningbo Liqin Industry fabrica componentes metálicos de alta tolerancia para exigentes mercados globales. Nuestras instalaciones de producción, de 6500 m², cuentan con más de 150 máquinas que realizan mecanizado CNC de 4 y 5 ejes, torneado-fresado, extrusión en frío y fundición a presión, todo bajo un mismo techo. Esta configuración nos permite gestionar proyectos de forma integral, desde los conceptos iniciales de CAD hasta los envíos finales.
Gestionamos el control de calidad sin concesiones. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Con el respaldo de las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan rigurosos controles IPQC, FQC y OQC en cada lote de producción. Desde el mapeo dimensional CMM y el perfilado óptico hasta las pruebas de dureza y niebla salina, validamos sus especificaciones críticas desde el principio, para que reciba componentes listos para su instalación sin complicaciones de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede contar con nosotros para tiempos de respuesta de dos horas a nuevas solicitudes de cotización, soporte directo para el muestreo de prototipos y envíos de exportación sin contratiempos en Europa, Norteamérica, Asia y Oceanía.
Agradecemos sus consultas y muestras. Visite nuestro sitio web o contáctenos directamente para obtener un presupuesto competitivo.
