 Español




¿Alguna vez una corredera de aluminio recubierta ha pasado la inspección final pero sigue atascándose tras una noche de reposo? Una respuesta común es solicitar un recubrimiento duro más resbaladizo. Puede que sea la solución correcta, pero primero hay que identificar la causa del problema. ¿La fuerza fue alta solo en el primer movimiento o durante todo el recorrido? ¿El bloque de acoplamiento perdió material? ¿Hay polvo gris en el riel? Estas respuestas determinan qué debe demostrar un recubrimiento anódico duro impregnado de PTFE.
1. Empiece con el nombre del contacto, no con el del recubrimiento.
En una revisión de planos, colocaría la pista revestida y su pieza de acoplamiento en un mismo boceto. Anote el material de cada una, la carga, la carrera y el tiempo de permanencia máximo. Una prueba de desprendimiento estático después de ese tiempo de permanencia proporciona más información sobre el deslizamiento intermitente matutino que un coeficiente de funcionamiento promedio medido después de cincuenta ciclos. Si el mecanismo realiza inversiones cortas, utilice ese movimiento en la prueba. El resultado de una prueba circular de pasador sobre disco aún puede ser útil para la selección, pero no puede sustituir a una guía de inversión sin validación.
El recubrimiento cumple dos funciones. El óxido actúa como una capa protectora resistente; el aluminio, más blando, se encuentra debajo. El PTFE reduce la tensión de cizallamiento en la superficie de contacto. Esta combinación puede disminuir el desgaste por fricción y los picos de fuerza que provocan vibraciones en el accionamiento. No establece un coeficiente de fricción fijo. Si se cambia el seguidor de POM a acero, se acumula polvo o se añade líquido de limpieza, el comportamiento del contacto cambia. El número publicado por el proveedor debe figurar en una lista de preseleccionados, no en el plano.
La norma SAE AMS2482 abarca tanto el recubrimiento duro de PTFE impregnado como el codepositado. La norma NASA/JSC PRC-5011 Rev. B añade una verificación útil para el comprador: indicar el procesador y el proceso, así como el espesor de la película y cómo se verificará. Sin estos datos, dos lotes podrían tener el mismo nombre de acabado, aunque sigan rutas diferentes. Este artículo describe el dibujo, las pruebas y la inspección necesarias para lograr un acabado reproducible en una pieza mecanizada.
2. Por qué el recubrimiento duro de tipo III aún puede adherirse
Supongamos que una guía regresa del servicio con un riel pulido y un seguidor dañado. Antes de cambiar el recubrimiento, coloque el seguidor junto al riel y compare las dos trayectorias de desgaste. ¿La marca permanece en un borde? ¿Podría estar inclinado el conjunto? ¿Se ha acumulado suciedad en el punto de inversión? Un coeficiente menor para el riel por sí solo podría no ser suficiente si la zapata de polímero se está cortando con un pico estrecho.
La reseña se puede registrar en tres líneas en lugar de una nota vaga que diga "revestimiento desgastado".
Pista observada | Comprobar siguiente | Mecanismo posible |
Material untado en la cara opuesta | Confirme ambas aleaciones y busque transferencia | Adhesión o agarrotamiento |
Cortes finos más partículas sueltas | Localiza la fuente de partículas e inspecciona ambas superficies. | Abrasión |
Carga de arranque superior a la carga de funcionamiento | Traza de fuerza sincronizada con el tiempo de permanencia | Deslizamiento |
El PTFE y el óxido cumplen funciones distintas en el mismo acabado. La textura de la pista sigue siendo importante para el seguidor. No sustituya sin más una película pulverizada: su espesor y cobertura de los bordes requieren tolerancias de dibujo diferentes. Si el dibujo simplemente indica «anodizado de teflón», revíselo antes de realizar el pedido.
Para una máquina limpia que no puede usar grasa, realice una prueba piloto con el seguidor real. Incluya arranques, paradas, el período de inactividad más largo y cualquier fluido de limpieza. Si la fuerza de accionamiento o los residuos superan el límite acordado, detenga la prueba. El término "autolubricante" describe un rango de funcionamiento adecuado, no una garantía de servicio ilimitado.
3. Coeficiente de fricción: Medir el par
La ficha técnica de un proveedor puede indicar un coeficiente de fricción de deslizamiento en seco cercano a 0,05-0,15, o una prueba de procesamiento puede mostrar aproximadamente la mitad de la fricción estática de un recubrimiento duro común contra plástico. Conservaría esos datos, pero no los copiaría aún en un dibujo. Primero, pregúntese: ¿qué tocó el recubrimiento? Un pasador de acero puede proporcionar una huella limpia en el laboratorio, mientras que la pieza real utiliza un bloque de POM, un sello u otra superficie anodizada. La presión, el recorrido y la humedad también pueden variar.
Para una corredera que da tirones el lunes por la mañana, solicitaría al laboratorio de pruebas dos mediciones. Registre el primer pico de fuerza tras un tiempo de reposo definido y, a continuación, la fuerza de funcionamiento durante las siguientes carreras. Infórmelos por separado. Un promedio que combine ambas mediciones puede hacer que la queja desaparezca en el papel. Para una válvula con inversión rápida, configure el banco de pruebas en modo inverso. Para un orificio revestido, utilice el compuesto de sellado de producción.
La tabla de solicitud de cotización debería hacer visibles esas opciones antes de que alguien cotice el recubrimiento.
Artículo | Registrar en el dibujo o plan de prueba | Por qué lo necesita un comprador |
Cara de apareamiento | Grado, dureza, recubrimiento y rugosidad | Es parte del resultado del COF |
Carga de contacto | Fuerza normal o presión de contacto | Una carga diferente cambia la trayectoria |
Movimiento | Velocidad, carrera, cambios de dirección y pausa | Los valores iniciales y los valores de funcionamiento difieren. |
Alrededores | Temperatura, humedad, fluidos y suciedad | La película de transferencia ve el entorno |
Informe | Pico estático, promedio móvil y límite de desgaste | Una sola cifra no puede explicar todos los fracasos. |
Coloque muestras de aluminio desnudo y cupones ordinarios de tipo III en el mismo banco de pruebas para compararlas. Conserve el registro de fuerza, fotografías de ambas caras y el límite de aprobación/rechazo de la máquina junto al valor del coeficiente de fricción. Este conjunto de datos facilita considerablemente la transición del prototipo a un pedido de repetición.
4. Wear Life: Define la línea de meta
¿Cuántos ciclos se consideran de "larga vida útil"? Si una corredera sigue moviéndose después de la prueba, pero su corriente de accionamiento se ha duplicado, la prueba no se ha superado solo porque el recubrimiento permanezca oscuro. Determine qué impide el funcionamiento de la máquina: fuerza de arranque, holgura, fugas, pérdida del seguidor, marcas en la pista o aluminio visible. Anote este límite antes de solicitar muestras.
Una muestra plana es un filtro inicial sensato. Fabrique las muestras con la aleación y el temple de producción, y luego aplique el mismo procedimiento de contraparte, carga y limpieza al aluminio desnudo, al recubrimiento duro convencional y a la versión de PTFE. La comparación le indicará si el acabado merece una prueba a nivel de pieza. A continuación, pase a la pieza real y, posteriormente, a un ensamblaje piloto.
Utilice los estándares para la medición que realmente abarcan.
Referencia | Uso en este proyecto |
Abrasión de Taber, capa dura | |
Espesor de la película de corrientes parásitas |
Para realizar una prueba de inversión independiente, aún se necesita el seguidor propiamente dicho. ¿Dónde se colocó la sonda de espesor? Un saliente exterior puede ser de fácil acceso, pero podría no alcanzar el canal de trabajo.
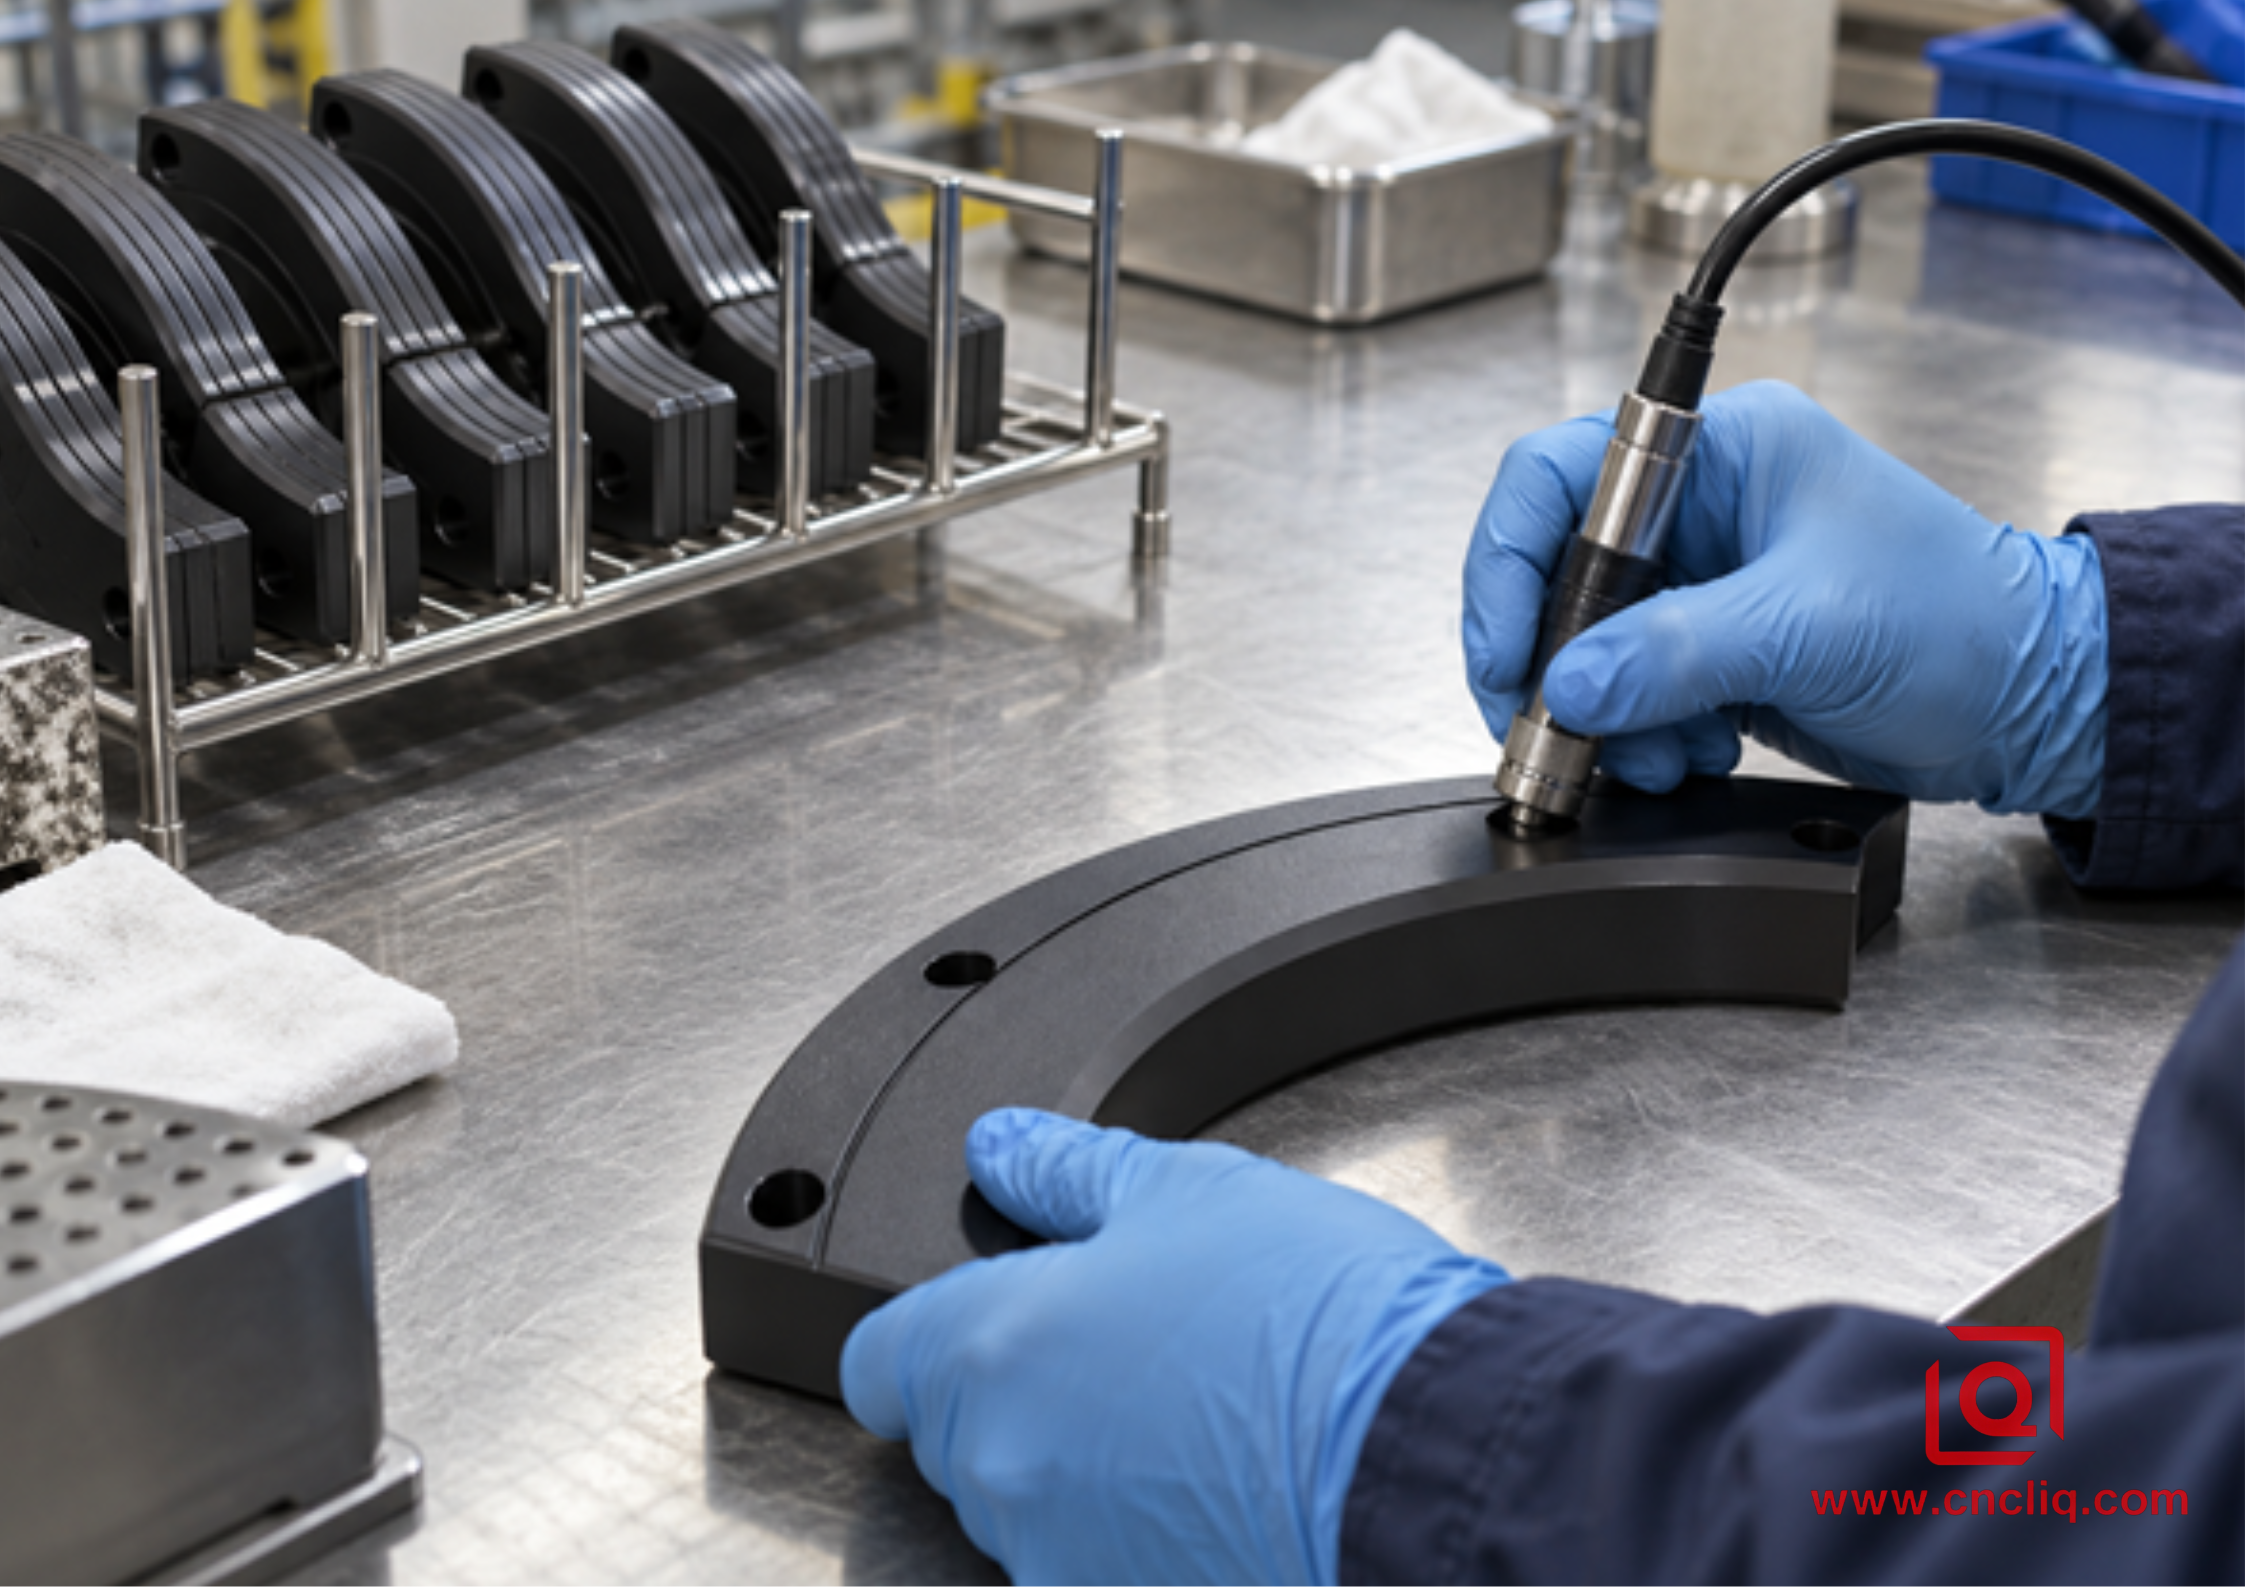
Imagen insertada: inspección de espesor por corrientes de Foucault en una guía curva anodizada dura.
En cada parada, inspeccione ambas piezas de acoplamiento. Conserve fotografías con escala, el registro de la fuerza aplicada y cualquier cambio dimensional medido. Para un canal al que la sonda no pueda acceder, solicite un testigo de común acuerdo y una sección del primer artículo para establecer la relación.
5. Espesor de la película, crecimiento y ajuste final
Según un plano, el eje debe medir 12.000 mm con una tolerancia de ±0,010 mm después del recubrimiento de PTFE. El taller lo fabricó con 12.000 mm antes del recubrimiento. No se trata de la misma etapa.
Si el proceso de recubrimiento añade 50 micras de óxido y la mitad crece hacia afuera, el eje podría terminar con un diámetro 50 micras mayor. Suficiente para que no encaje correctamente. Esta estimación no es una regla de mecanizado. Primero debe verificar la aleación, el proceso de recubrimiento y la tolerancia de espesor. Esto demuestra por qué no puede simplemente dejar que el proveedor del recubrimiento determine el tamaño al azar.
Conviene tener a mano los números que aparecen en la norma NASA/JSC PRC-5011 Rev. B , con una salvedad: son cifras de especificación, no una elección general de espesor.
Figura PRC-5011/AMS2482 | Pulgadas | Equivalente métrico |
Por defecto | 0,0020 ± 0,0005 | 50,8 ± 12,7 µm |
Rango especificado | 0,0011 a 0,003 | 27,9 a 76,2 µm |
El mismo documento describe aproximadamente un crecimiento hacia afuera de la mitad y una penetración en el aluminio de la otra mitad por superficie. Verifique la tolerancia del procesador antes de establecer una dimensión de mecanizado. Nuestraguía DFM de recubrimiento duro tipo III abarca la tolerancia y el enmascaramiento, mientras que la guía de espesor de película y ensamblaje ajustado examina detenidamente ejes, orificios y roscas.
Añadiría una vista en sección pequeña junto a la indicación de dimensiones. Muestre el eje, el orificio de acoplamiento, la rosca enmascarada, la pista de desgaste y el punto de contacto con el calibrador. Luego, pregunte al fabricante: ¿se puede aplicar el recubrimiento especificado en la pista de trabajo o solo en el diámetro exterior de fácil acceso? Una medición desde el saliente puede parecer correcta, pero no indicará dónde falla realmente la pieza.
Se debe prestar la misma atención al acabado superficial. Si una marca de herramienta previa al recubrimiento atraviesa la pista deslizante, el PTFE no logrará una geometría plana. Indique al operario el requisito de rugosidad previa al recubrimiento y pregunte cómo se verificará la pista terminada. Redondee los bordes de trabajo y muestre las áreas de contacto de la cremallera en el plano. Una rosca ajustada o un ajuste a presión pueden requerir enmascaramiento en lugar de un margen de recubrimiento excesivo.
6. Selección de aleación y geometría: Comience con el dibujo.
Supongamos que una solicitud de cotización requiere 7075-T6 porque se está aligerando el antiguo eslabón de acero. La primera pregunta no es si el 7075 puede ennegrecerse en el tanque. Registre la trayectoria de carga y la sección mínima junto a la nota sobre el recubrimiento. Pruebe el temple de producción, no una aleación de muestra conveniente.
La decisión depende de la pieza, no de una clasificación general de aleaciones. Preferiría mostrarle al comprador una breve comparación en lugar de prometerle el mismo aspecto en ambos grados. Nuestra guía de mecanizado para las aleaciones 6061, 7075 y 5052 explica con más detalle las ventajas y desventajas de cada material.
Pregunta de dibujo | Ruta 6061-T6 | Ruta 7075-T6 |
Fuerza base | Verificar con respecto al caso de carga | A menudo se selecciona por su mayor resistencia. |
Ensayo de recubrimiento | Utilice el temple de producción y la preparación | Utilice el temple de producción y la preparación |
Superficie crítica | Nombre de la pista de desgaste y ubicación del espesor | Nombre de la pista de desgaste y ubicación del espesor |
La especificación de materiales NASA/JSC PRC-5011 es lo suficientemente precisa como para incluirla en las notas del DFM.
Condición PRC-5011 | Respuesta |
Límites normales de aleación | Cobre por debajo del 5%; silicio por debajo del 8%; cobre más silicio por debajo del 8% |
Por encima del límite del silicio | Coordinar con el ingeniero de materiales responsable. |
Ahora, gire el modelo. Marque el acceso al electrolito, las paredes delgadas, las roscas enmascaradas y el contacto con la cremallera en esa vista. Una vista en sección con estas cuatro respuestas evitará más problemas que una simple nota de color. Para un ajuste preciso, defina el tamaño y el enmascaramiento antes de cortar el metal. Si el acabado también es importante, inspeccione la superficie de acabado por separado de la superficie de trabajo. Nuestra guía de acabado de aluminio para fabricantes de equipos originales (OEM) ayuda a comparar rutas alternativas antes de que una quede definida en el dibujo.
7. Una ruta de producción en planta para piezas repetibles
Un lote de recubrimiento no puede reparar un lote de mecanizado no documentado. ¿Quién aprueba cada entrega? Utilice la hoja de ruta para que esto quede claro.
1. En DFM, empareje los materiales de contacto y marque los puntos de referencia terminados, las pistas de desgaste, los radios, las vías de drenaje y el contacto con la cremallera.
2. Mecanizar hasta alcanzar el tamaño de pre-recubrimiento aprobado. Conservar el registro que vincula este tamaño con la tolerancia final del recubrimiento.
3. Elimine las rebabas y limpie sin alterar la pista de desgaste mediante pulido manual incontrolado o residuos de material abrasivo atrapado.
4. Roscas de máscara, asientos de cojinetes, superficies de sellado y contactos eléctricos donde no se puede aceptar la película.
5. Ejecute el proceso acordado de Tipo III y PTFE. Registre el procesador y la ruta; un nombre comercial por sí solo no constituye un plan de control.
6. Inspección del recubrimiento: lecturas de la película en los puntos de aplicación del dibujo, seguidas de comprobaciones del tamaño final.
7. Inspeccione la rugosidad y el aspecto de la pista de trabajo y realice la prueba de fricción o desgaste acordada en un material representativo.
8. Ensamble un prototipo. Mantenga juntos el calor del material, la revisión del mecanizado, el lote de recubrimiento y el informe final.
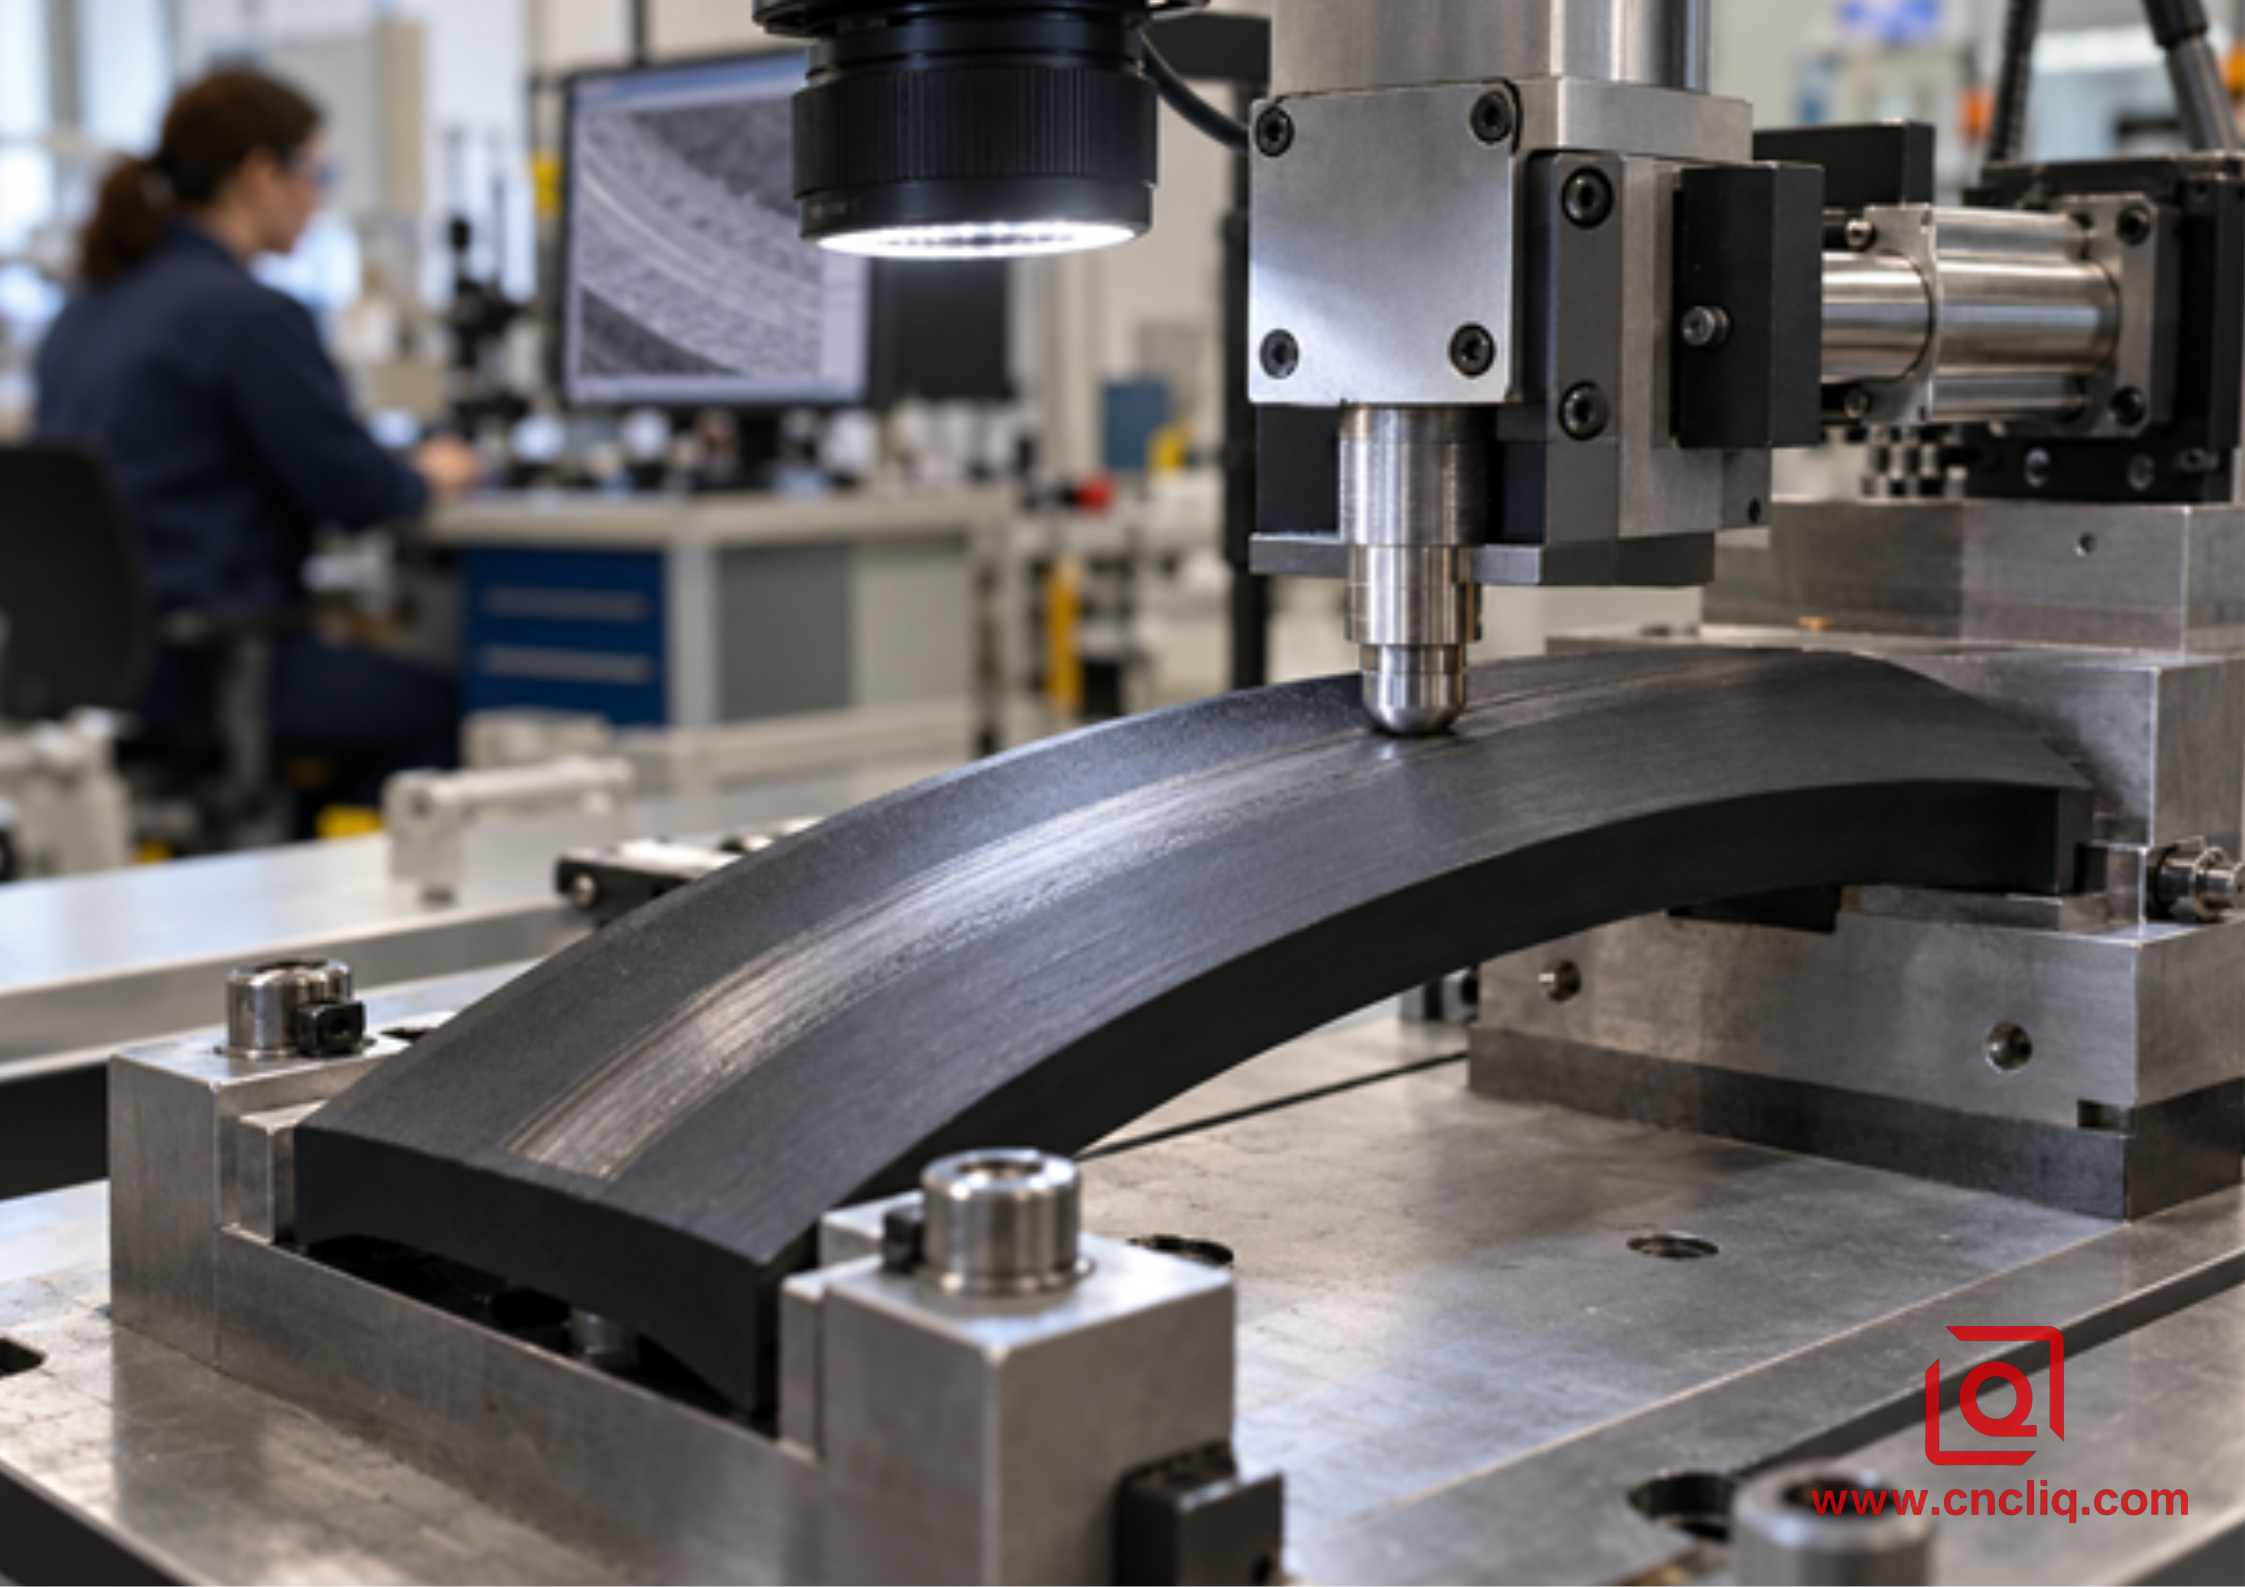
Imagen insertada: prueba de desgaste alternativo en un riel curvo con revestimiento duro de PTFE.
Una decisión de enmascaramiento omitida suele manifestarse tarde, cuando una rosca no se ensambla correctamente o un ajuste a presión se descascara. Una decisión de prueba omitida aparece aún más tarde, cuando una cotización de COF baja no se puede vincular con el seguidor real. Compare la pieza cotizada después del enmascaramiento; se incluyen las pruebas y las verificaciones de ensamblaje, no solo el precio del tanque.
8. Qué incluir en la solicitud de cotización
Un proveedor lee “PTFE anodizado, negro” y planea una película de 50 µm. Otro asume una construcción diferente, enmascara la rosca y no incluye prueba de fricción en el precio. Ambas ofertas pueden parecer razonables. Utilice una hoja de acabado junto con el dibujo 2D.
Campo RFQ | Pon esto en el paquete |
Metal base | Aleación, temple, forma del producto, volumen anual |
Ruta | Revisión AMS2482, procesador aprobado, PTFE impregnado o codepositado |
Película | Espesor, tolerancia, método de medición, ubicaciones de las sondas |
Adaptar | Tamaños finales, tamaños para máquina, roscas enmascaradas y asientos |
Pista | Radios, marcas de bastidor, rugosidad previa a la capa y rugosidad final. |
Deber | Grado del seguidor, carga, carrera, velocidad, tiempo de permanencia, fluido y polvo |
Aceptación | Pico estático, valor de funcionamiento, desgaste u otro límite de fallo |
Evidencia | Recuento de cupones, cantidad piloto, informes y trazabilidad de lotes. |
Si la máquina existente presenta sacudidas al arrancar, envíe el registro de fuerza junto con el paquete CAD. Si el seguidor desprende partículas, envíe fotografías de ambas caras.
Un colector hidráulico personalizado, mecanizado por CNC y con superficie anodizada, muestra un proceso de mecanizado y acabado similar. No se afirma que todos los colectores tengan un recubrimiento duro de PTFE.
9. Caso compuesto anonimizado: Leva de indexación en seco
Este caso compuesto y anonimizado es ilustrativo, no una reclamación de seguro de vida específica de un cliente.
Un comprador de automatización busca una leva de indexación más ligera para una celda de ensamblaje limpia. La leva de acero actual funciona, pero su masa móvil es elevada. La primera leva de 6061-T6 recibe un recubrimiento duro tipo III convencional. Su ranura acumula residuos oscuros del seguidor; el par aumenta cuando la máquina está en ralentí. El dibujo indica el nombre del recubrimiento, pero no menciona nada sobre el seguidor, el espesor de la ranura ni la prueba de par. La lectura del espesor del procesador se obtiene de una cara exterior de fácil acceso.
El comprador y el equipo de mecanizado vuelven a colocar las piezas en el banco de trabajo. Verifican la línea de desgaste del seguidor, miden el acabado de la ranura antes del recubrimiento y añaden un radio donde la pista cambia de dirección. El contacto de la cremallera se aleja de la ranura de trabajo. El paquete revisado solicita un proceso de recubrimiento duro impregnado de PTFE cualificado, una prueba de espesor correlacionada con la ranura y comprobaciones dimensionales finales en la leva. Un cupón alternativo utiliza el polímero del seguidor de producción en lugar de un pasador de acero convencional.
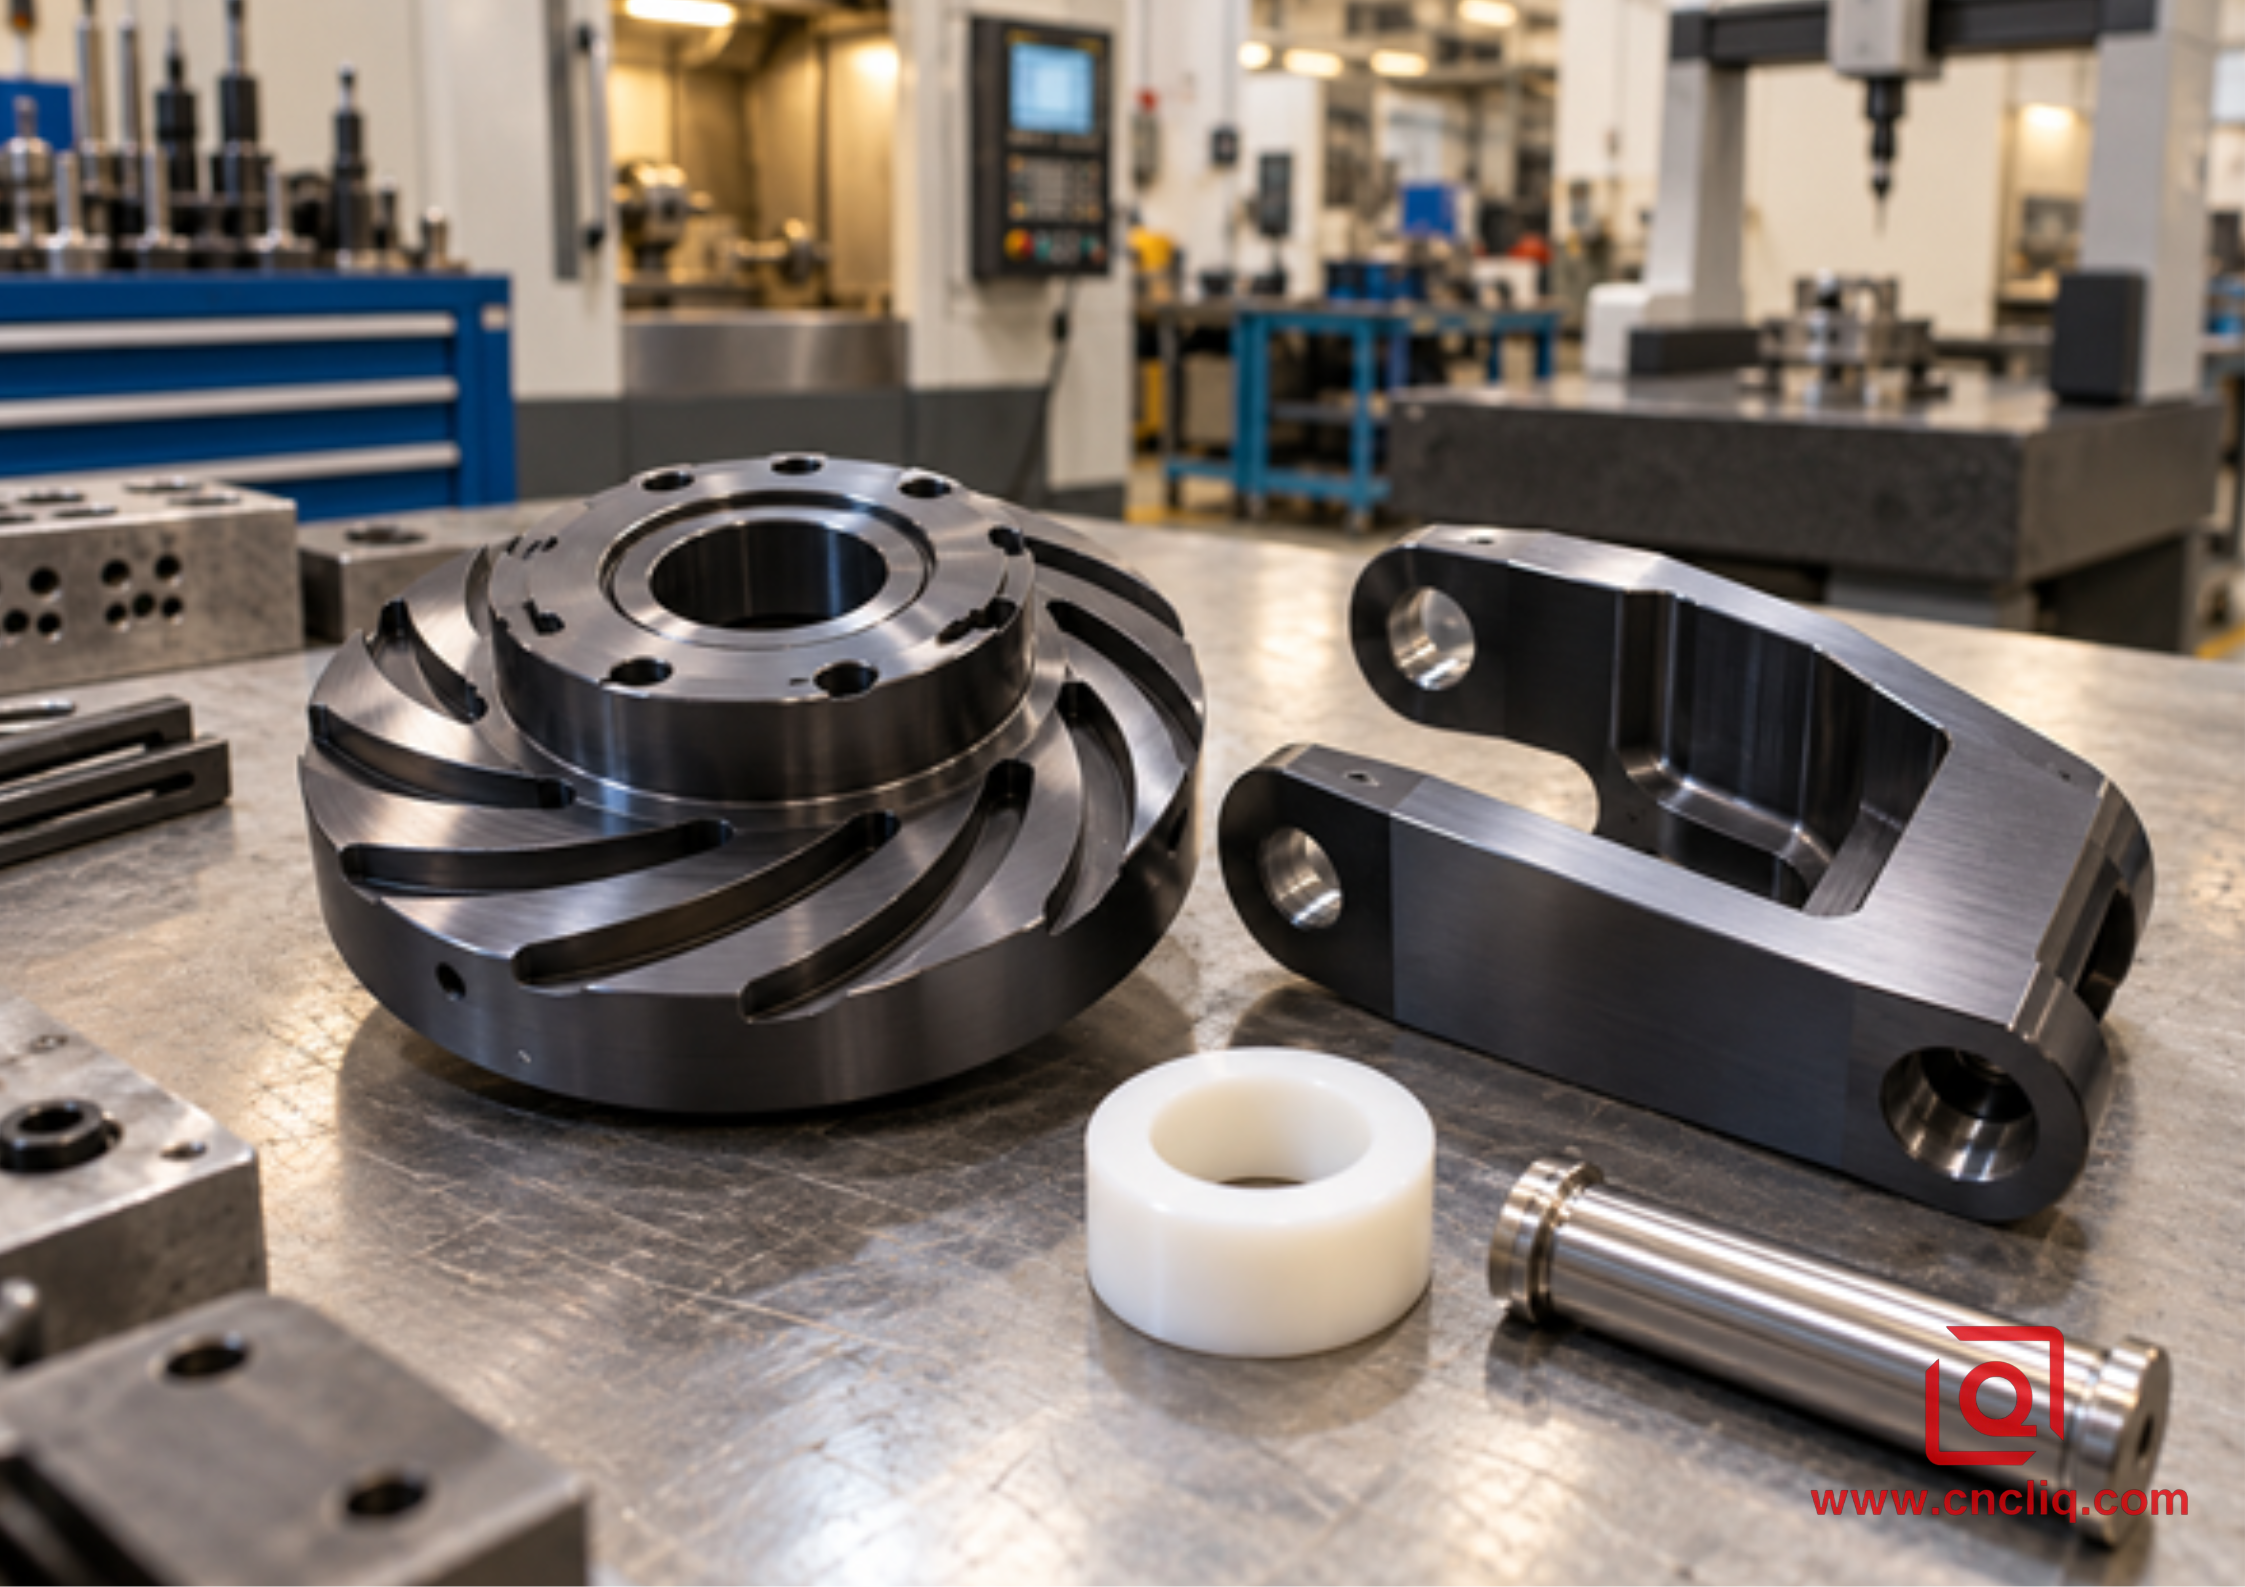
Imagen en línea: leva de indexación anodizada dura, horquilla, cojinete de polímero y pasador de acoplamiento.
Para la prueba piloto de ensamblaje, el comprador selecciona un rango de par y un número de ciclos planificado antes de que comience la prueba. El registro incluye campos separados para el par de arranque, el par de funcionamiento, los residuos, el desgaste del seguidor y el aluminio expuesto. Si se supera el límite de par o de desgaste, la prueba se detiene. Si se supera, la liberación se limita a la carga, el movimiento y el entorno definidos; una máquina con mayor temperatura o que genere más polvo requiere una revisión adicional.
El cambio útil no consiste simplemente en “añadir PTFE”. Ahora, el dibujo integra la geometría, el margen de mecanizado, la ruta de recubrimiento, el seguidor y la evidencia. Esto es lo que posibilita la repetición del pedido.
10. Cuando otro acabado o rodamiento tiene más sentido
El cupón fue aprobado, pero la máquina siguió fallando. Antes de solicitar otro lote de recubrimiento, marque la condición de servicio que falta en la prueba. Una pequeña tabla en la hoja de revisión de diseño evita que la discusión se centre en términos vagos como "mejor recubrimiento".
Condición | Comprueba la pieza | Otra ruta a considerar |
Impacto o flexión repetida | Desconchones en los bordes, sección crítica para la fatiga | Revisión de materiales o inserto reemplazable |
Perforación profunda | Acceso a la película y un sitio de sondeo utilizable | Orificio enmascarado o manguito separado |
Ajuste a presión ajustado | crecimiento hacia afuera y daños en el ensamblaje | Enmascaramiento o ajuste a máquina revisado |
Encimera sucia | rugosidad del pasador, alineación, partículas atrapadas | Limpieza, buje o lubricante controlado |
Para una apariencia óptima y una protección rutinaria contra la corrosión, pregunte si el anodizado tipo II es suficiente. Para la resistencia a la abrasión sin necesidad de funcionamiento en seco, compare una solución tipo III homologada sin PTFE.
11. Cinco comprobaciones antes de solicitar un presupuesto
¿Dónde puede tocar el medidor de espesor? ¿Quedará una marca de la cremallera en la pista de desgaste? ¿Puede el informe final relacionar el calor del material con el lote de recubrimiento? Estas preguntas suelen revelar una anotación faltante en el plano antes de cortar el primer lingote.
Envíe el modelo CAD, el plano de control, el material de acoplamiento, la carga, el movimiento, el entorno operativo y la falla actual junto con su consulta. El equipo de Liqin puede revisar las dimensiones de la máquina, el enmascaramiento, el acceso para inspección y una prueba piloto antes de cotizar una producción en serie. Si una leva, guía, válvula o colector está deteniendo su línea, incluya una fotografía del par desgastado. Esto facilita la revisión de ingeniería en comparación con una solicitud de "anodizado negro resbaladizo".
Haz clic aquí para tu consulta 👆
Preguntas frecuentes
1. ¿Qué coeficiente de fricción debo indicar en el dibujo?
No es una cifra de catálogo por sí sola. Utilice la pieza de acoplamiento de producción y defina si el límite es el primer pico o un valor continuo. Conserve el registro de fuerza y la inspección de la pieza desgastada en el informe. Un resultado de pasador de acero no debe sustituir automáticamente a una zapata de POM.
2. ¿El recubrimiento duro de PTFE modificará las dimensiones finales?
Sí, planifique teniendo en cuenta el óxido. La película crece parcialmente dentro del aluminio y parcialmente hacia afuera; las caras recubiertas opuestas modifican el tamaño del eje o orificio simultáneamente. La impresión requiere dos tamaños: el metal antes del recubrimiento y la pieza después del recubrimiento. Añada tolerancia para la película, puntos de prueba y máscaras; confirme la tolerancia con el procesador.
3. ¿Puede funcionar la pieza sin grasa?
A veces. La respuesta depende del par motor y del ciclo de trabajo, no de la palabra "autolubricante". Haga funcionar el seguidor real con la carga y la temperatura previstas. Incluya arranques, paradas, el período de inactividad más prolongado, el fluido de limpieza y la posible contaminación durante el funcionamiento. Observe tanto la fuerza como el desgaste. Si el conjunto supera cualquiera de los límites, el funcionamiento en seco no se ha certificado.
4. ¿Es necesario el 7075-T6 o servirá el 6061-T6?
Para un eslabón de carga, verifique la fatiga antes de elegir la aleación 7075-T6. Para una guía menos sometida a esfuerzos, puede usar la aleación 6061-T6. Aplique el temple de producción a la prueba de recubrimiento e inspeccione la superficie de trabajo, no solo el saliente exterior. No utilice una muestra de una aleación diferente como resultado de la liberación.
5. ¿Qué información debe incluirse en una solicitud de cotización para este acabado?
Envíe el archivo CAD y el plano que controla la inspección. En el plano, identifique la aleación, el temple, el volumen, la película, las máscaras y la ubicación de las sondas. Indique el seguidor, la carga, el movimiento, el entorno y la falla actual. Si el presupuesto debe incluir pruebas de COF o de vida útil, especifique el límite de aceptación y el número de muestras.
Haz clic aquí para tu consulta 👆
Resumen
El recubrimiento duro de PTFE es una opción útil cuando se requiere óxido duro, contacto de baja cizalladura y la pieza de acoplamiento. Comience con la falla, luego controle el espesor de la película, el ajuste final, la textura de la pista, la ruta del procesador y la prueba que reproduce el servicio. Envíe el paquete CAD y la evidencia de la pieza desgastada con la solicitud de cotización. Un piloto corto con límites de parada claros vale más que un coeficiente de fricción de catálogo copiado en el dibujo.
Información del contacto
Empresa: Ningbo Liqin Industry Co., Ltd.
Mantenimiento diario al cliente y soporte postventa: service@shturl.zhuwanying@cncliq.com
Para nuevas consultas, cotizaciones y pedidos : business@shturl.zhouli@chinaliqin.com
Línea directa: +86 18757148656
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines meramente informativos y de referencia. Tenga en cuenta que las opiniones generales del blog no sustituyen los acuerdos técnicos firmados. Dado que las piezas personalizadas varían según el número de lote del material, la calibración de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen exclusivamente por sus planos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los casos de éxito de clientes que aparecen en este blog han sido anonimizados y depurados minuciosamente. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes que se muestran sirven únicamente para demostrar nuestras capacidades de mecanizado a medida y no representan un estándar universal aplicable a todos los pedidos.
Equipo de fabricación de Liqin
Con 18 años de experiencia en ingeniería de precisión, Ningbo Liqin Industry fabrica componentes metálicos de alta tolerancia para exigentes mercados globales. Nuestras instalaciones de producción, de 6500 m², cuentan con más de 150 máquinas que realizan mecanizado CNC de 4 y 5 ejes, torneado-fresado, extrusión en frío y fundición a presión, todo bajo un mismo techo. Esta configuración nos permite gestionar proyectos de forma integral, desde los conceptos iniciales de CAD hasta los envíos finales.
Gestionamos el control de calidad sin concesiones. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Con el respaldo de las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan rigurosos controles IPQC, FQC y OQC en cada lote de producción. Desde el mapeo dimensional CMM y el perfilado óptico hasta las pruebas de dureza y niebla salina, validamos sus especificaciones críticas desde el principio, para que reciba componentes listos para su instalación sin complicaciones de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede contar con nosotros para tiempos de respuesta de dos horas a nuevas solicitudes de cotización, soporte directo para el muestreo de prototipos y envíos de exportación sin contratiempos en Europa, Norteamérica, Asia y Oceanía.
Agradecemos sus consultas y muestras. Visite nuestro sitio web o contáctenos directamente para obtener un presupuesto competitivo.
