 Español




¿Alguna vez has oído una herramienta en funcionamiento empezar a silbar a mitad de la ranura, aunque la velocidad programada pareciera perfectamente razonable? Ese sonido suele ser la primera señal de alerta en el taller de que el número en la pantalla y la capacidad en el filo de corte no coinciden. Un catálogo puede indicarte las rpm máximas, pero no puede ver la fresa de extremo largo, el juego de rodamientos caliente, la pinza ligeramente desgastada o la esquina de la mordaza que obligó al programador a añadir otros 18 mm de alcance.
Este artículo aborda precisamente este problema. Trabajaremos desde el corte hacia atrás, pasando por el portaherramientas, la torreta y la máquina, en lugar de comenzar con el valor más alto de una tabla de especificaciones. El objetivo es práctico: obtener orificios, superficies planas, ranuras, puertos y roscas estables en piezas que también presentan diámetros torneados críticos. Los compradores también podrán identificar qué detalles deben incluirse en una solicitud de cotización, ya que el uso de herramientas motorizadas no constituye un plan de proceso.
1. ¿Qué función cumple realmente un soporte para herramientas rotativas?
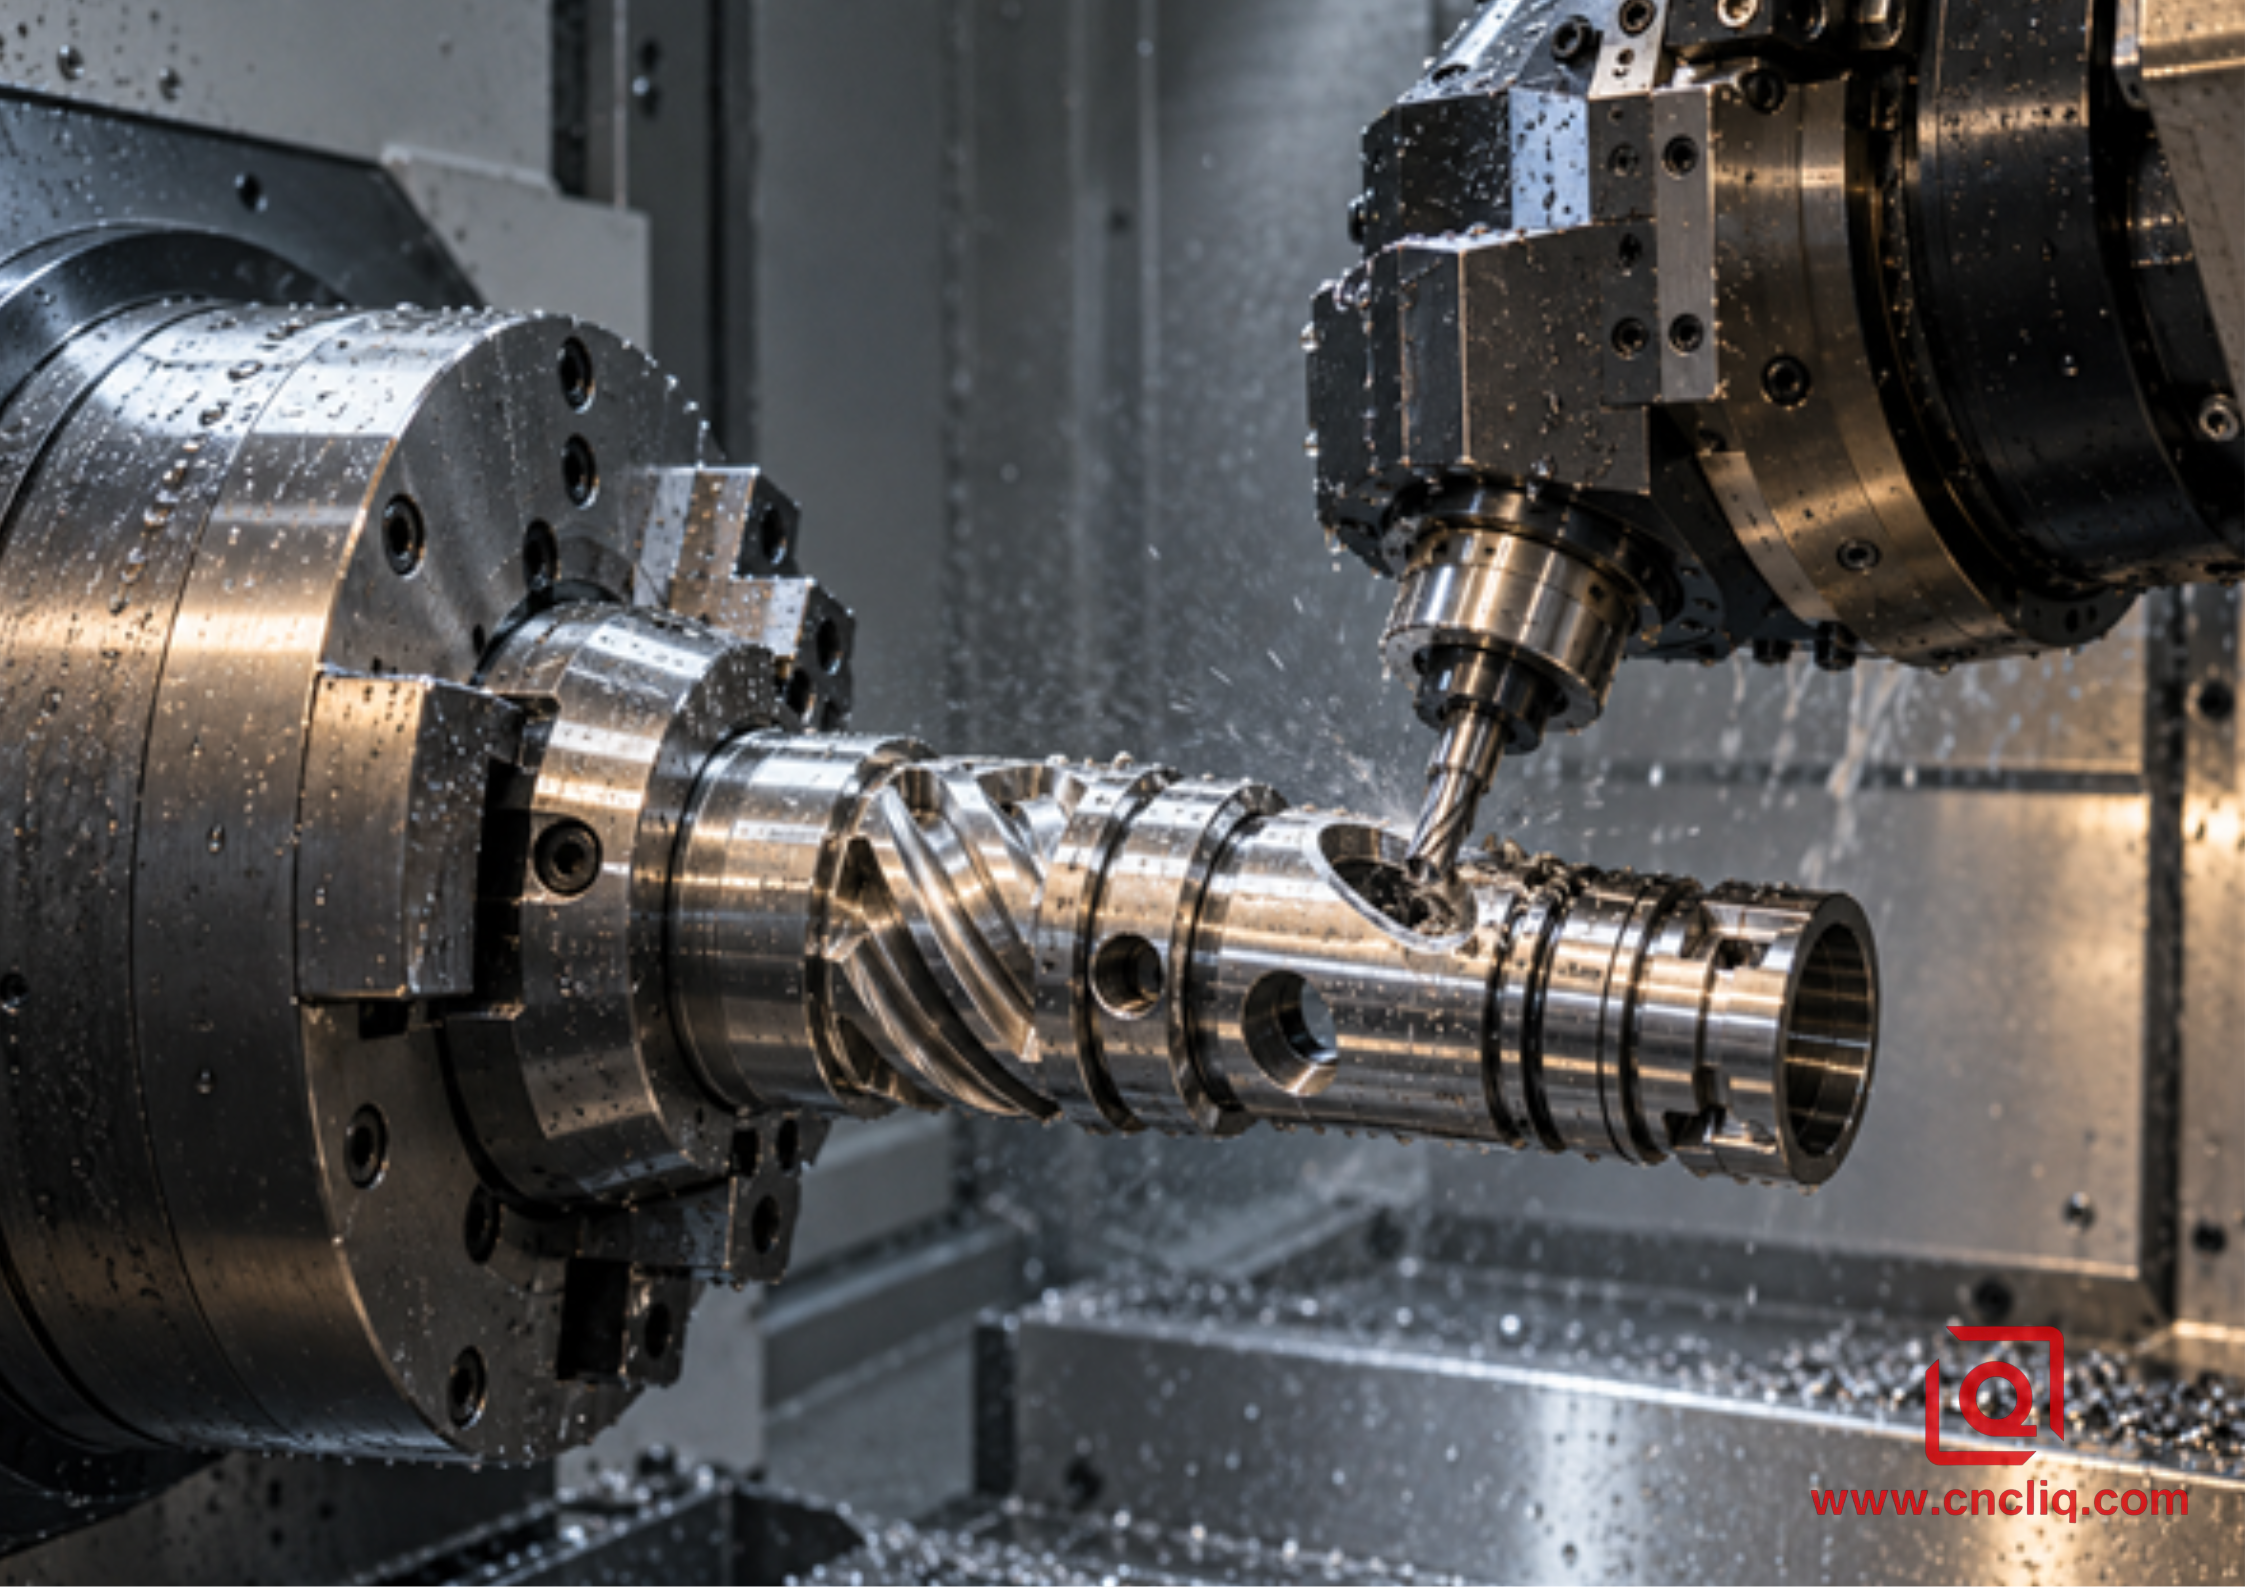
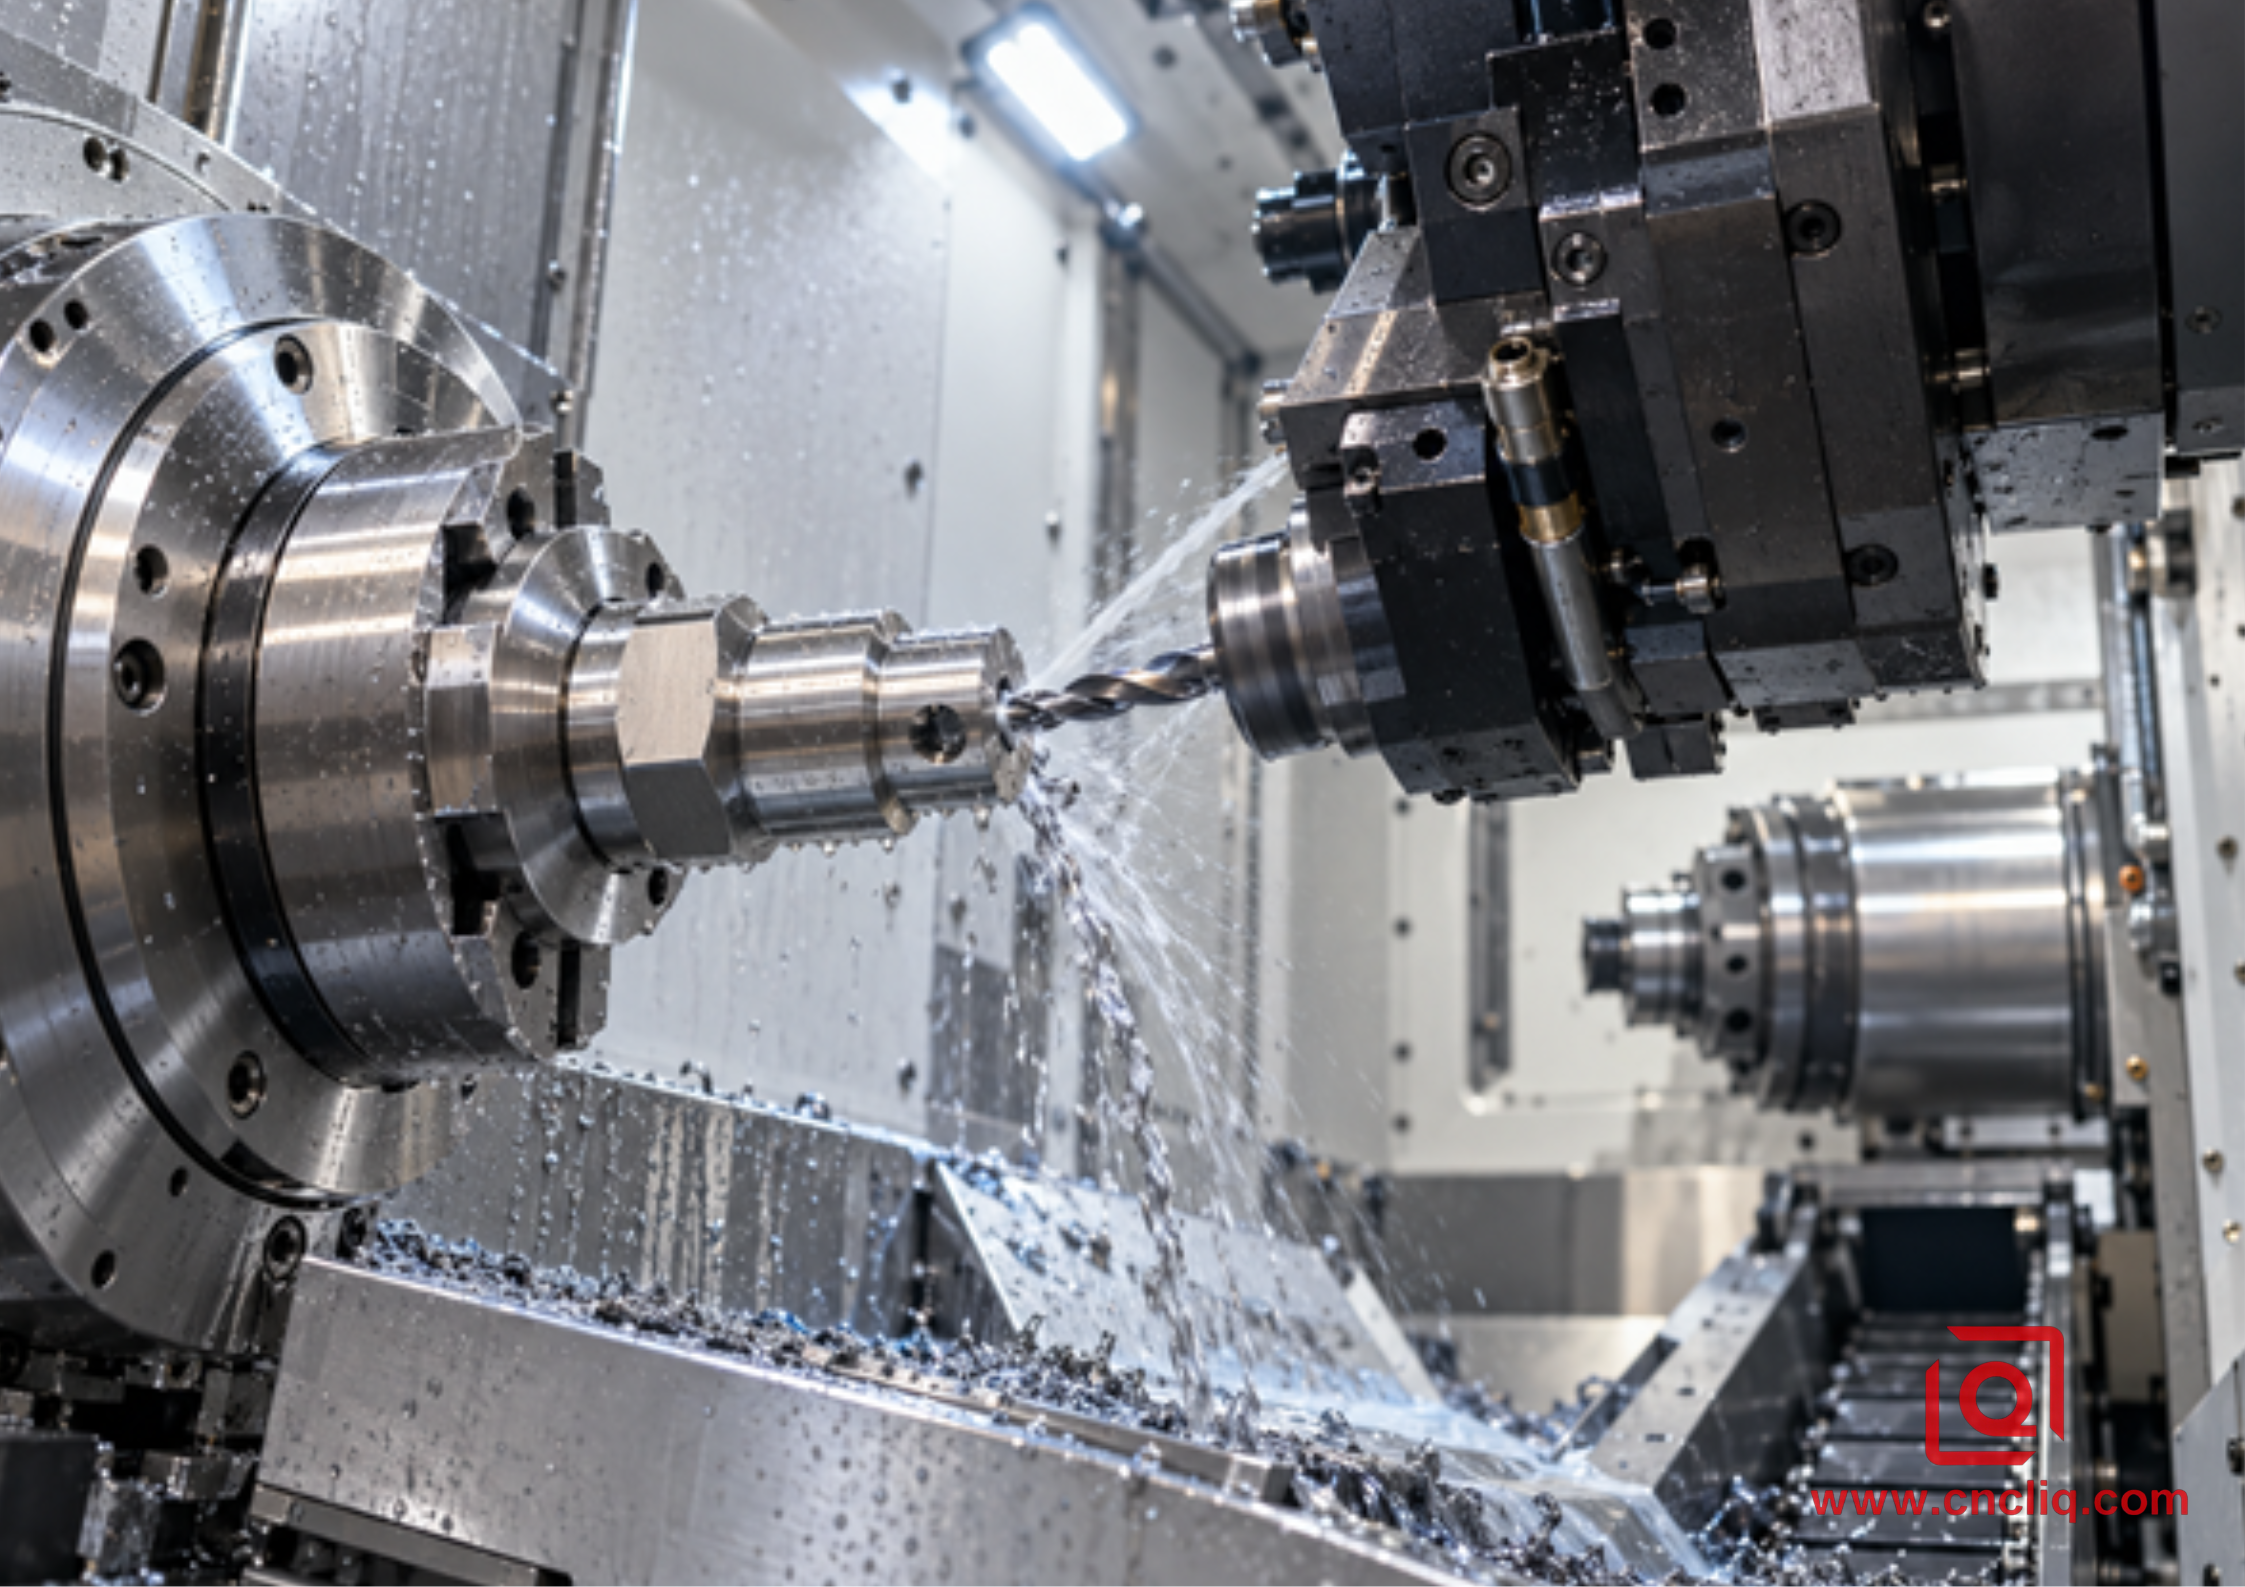
Un portaherramientas rotativo es un husillo compacto montado en una estación de torreta motorizada. En los talleres también se le conoce como portaherramientas motorizado o portaherramientas accionado. La energía llega a través del acoplamiento de la torreta, pasa por el accionamiento interno del portaherramientas y hace girar la broca, el macho de roscar, el escariador, la fresa u otra herramienta de corte.
La mayor parte del tiempo, la pieza en bruto nunca se separa del mandril principal, al menos no todavía. Si se sujeta o indexa el husillo como eje C, la torreta se convierte en un práctico taller: orificios frontales, un orificio pasante, una superficie plana para llave, quizás una ranura estrecha. Un eje Y resulta útil cuando la herramienta de corte debe desplazarse fuera del centro. Un husillo opuesto facilita el acceso para el trabajo posterior, aunque la transferencia aún requiere sus propias comprobaciones de alineación y sujeción.
Imagínese el soporte como el conjunto final de engranajes y cojinetes en una cadena más larga. Sigo la cadena desde la pieza fundida hasta la ranura, nunca al revés. Una superficie sucia, un cojinete desgastado o una pared flexible se manifestarán de alguna manera, a menudo como calor o vibraciones, a veces como una pieza que se ha desplazado silenciosamente de su posición. Nuestro artículo sobreherramientas motorizadas en tornos CNC abarca las capacidades más amplias de la máquina; aquí, la atención se centra en el soporte y su configuración.
La orientación es la parte más fácil de entender. ¿Seis agujeros en una cara frontal? Un cabezal axial es la primera opción obvia, ya que su fresa se alinea aproximadamente con el eje del husillo de trabajo. Un agujero transversal o una superficie plana en el exterior generalmente nos lleva a un cabezal radial, con la fresa orientada transversalmente a ese eje. Cuando el acceso se complica, un cabezal ajustable o de múltiples salidas puede ser la solución. Solo recuerde lo que implica esa comodidad: más articulaciones, otro engranaje y más metal oscilando cerca del mandril. Compruébelo en la pantalla; compruébelo de nuevo junto a la máquina.
2. La velocidad es un requisito de corte, no un trofeo de catálogo.
Comience con el corte. Anote el material de trabajo y su estado, el diámetro de la fresa, el material de la herramienta, el recubrimiento, el número de ranuras, el acoplamiento y el sistema de refrigeración. Luego, consulte los datos del fabricante de la fresa. Una velocidad de rotación inicial útil en unidades métricas es:
RPM = (1000 * velocidad de corte en m/min) / (pi * diámetro de la fresa en mm)
Velocidad de avance en mm/min = RPM * número efectivo de dientes * avance por diente en mm
Estos son cálculos iniciales, no una autorización para usar el portabrocas a máxima potencia. Coloque una broca de 3 mm junto a una fresa de 16 mm en el banco de trabajo. La pequeña se queda sin revoluciones por minuto primero. La grande hace que el medidor de carga se mueva. Si se añade un hombro interrumpido, un agarre blando o un alcance excesivo, ese punto de partida se reduce antes de la primera viruta. En un trabajo nuevo, un operario experimentado deja espacio para escuchar, observar el registro de carga e inspeccionar el primer corte.
Ahora, compruebe la relación estampada o documentada para el portaherramientas exacto. En un cabezal 1:1, la velocidad de entrada y salida se mantienen cercanas. Aumente la velocidad de la transmisión para una fresa pequeña que no alcanza su rango; disminuya la velocidad cuando el corte requiere más torsión que velocidad. Digo "cercanas" deliberadamente. Los engranajes, los sellos y los cojinetes también influyen. Los límites finales provienen de las curvas de rendimiento del fabricante, no de cálculos aritméticos ideales.
El par motor y la velocidad se encuentran en una segunda relación útil:
Potencia en kW = (par en N*m * RPM) / 9550
Esta es la página donde dejo de admirar el catálogo y busco la gráfica. El valor de par en negrita puede ir a la izquierda, mientras que el valor de rpm en negrita puede ir a la derecha. Combinándolos, se calcula el rendimiento de un portaherramientas hipotético. Se solicita la potencia a la velocidad de corte prevista y, a continuación, se pregunta durante cuánto tiempo se permite esa potencia: ciclo completo, funcionamiento intermitente o un pico breve.
Antes de publicar el programa, responda a cinco preguntas sencillas.
1. ¿Qué velocidad de rotación (rpm) necesita esta fresa para trabajar con este material?
2. ¿Qué par o potencia está disponible a esas rpm, después de la relación seleccionada?
3. ¿Cuánto tiempo se espera que el soporte permanezca bajo carga durante cada ciclo?
4. ¿Qué componente homologado tiene el límite de velocidad más bajo: soporte, pinza, tuerca, fresa, paquete de juntas o accionamiento de la torreta?
5. ¿Se ha comprobado la dirección de rotación programada para este cabezal en lugar de copiarla de la herramienta anterior?
3. La rigidez es toda la trayectoria de carga.
Un portaherramientas puede ser robusto, pero la configuración puede ser flexible. He visto casos en los que se culpaba a un cabezal radial pesado de vibraciones, cuando el verdadero problema era una fresa que se había retirado para liberar la mordaza del mandril. También he visto lo contrario: una herramienta corta, una buena pinza y un corte adecuado permitieron que un cabezal bastante compacto funcionara silenciosamente durante horas. La rigidez depende de todo el recorrido de la fuerza de corte.
Recorre esa ruta con el dedo. Empieza por la flauta. Mi dedo retrocede desde esa flauta. Se detiene en cada articulación, a lo largo del pequeño husillo y la torreta hasta la mordaza y la pieza. Si se omite una articulación, el diagnóstico queda incompleto. La suciedad bajo una superficie de montaje forma parte de la ruta. También lo es la resonancia de una pared delgada entre las mordazas. El soporte más grueso del gabinete no puede solucionar ninguno de los dos problemas.
El alcance es un factor engañoso en ese recorrido. Para una comprobación rápida, imagino la herramienta de corte expuesta como un trampolín. Si la carga y la sección se mantienen constantes, su flexión aumenta aproximadamente con el cubo de la longitud. Si se duplica el alcance, el modelo aproximado advierte de una deflexión ocho veces mayor. Un ensamblaje real tiene juntas y varios materiales, por lo que esa cifra no es una promesa para el taller. Es una advertencia sobre el uso imprudente del alcance.
La conexión de la torreta es importante, pero la nomenclatura puede ser engañosa. El tamaño VDI, la designación de montaje atornillado o la etiqueta "BMT" no garantizan por sí solas la compatibilidad. Antes de comprar, fotografío la placa de la torreta y el acoplamiento. Luego verifico su superficie, los pernos, el accionamiento, la rotación y la dirección de salida con respecto al plano. Nombres de catálogo similares han confundido a más de una generación de máquinas.
Las especificaciones publicadas siguen siendo valiosas cuando se leen en contexto. HAIMER , por ejemplo, indica una desviación de 0,003 mm a 3 x D y un equilibrado G2.5 a 25 000 rpm para varias familias de portaherramientas específicas. Este es un buen ejemplo de una declaración completa, ya que incluye una distancia de medición y una condición de equilibrado. No se trata de una tolerancia general para la herramienta en funcionamiento. El material de resolución de problemas de Sandvik Coromant llega al mismo punto práctico desde otra perspectiva: reducir el voladizo excesivo, asegurar la pieza y la herramienta, y comprobar la desviación del portaherramientas cuando aparezcan vibraciones.
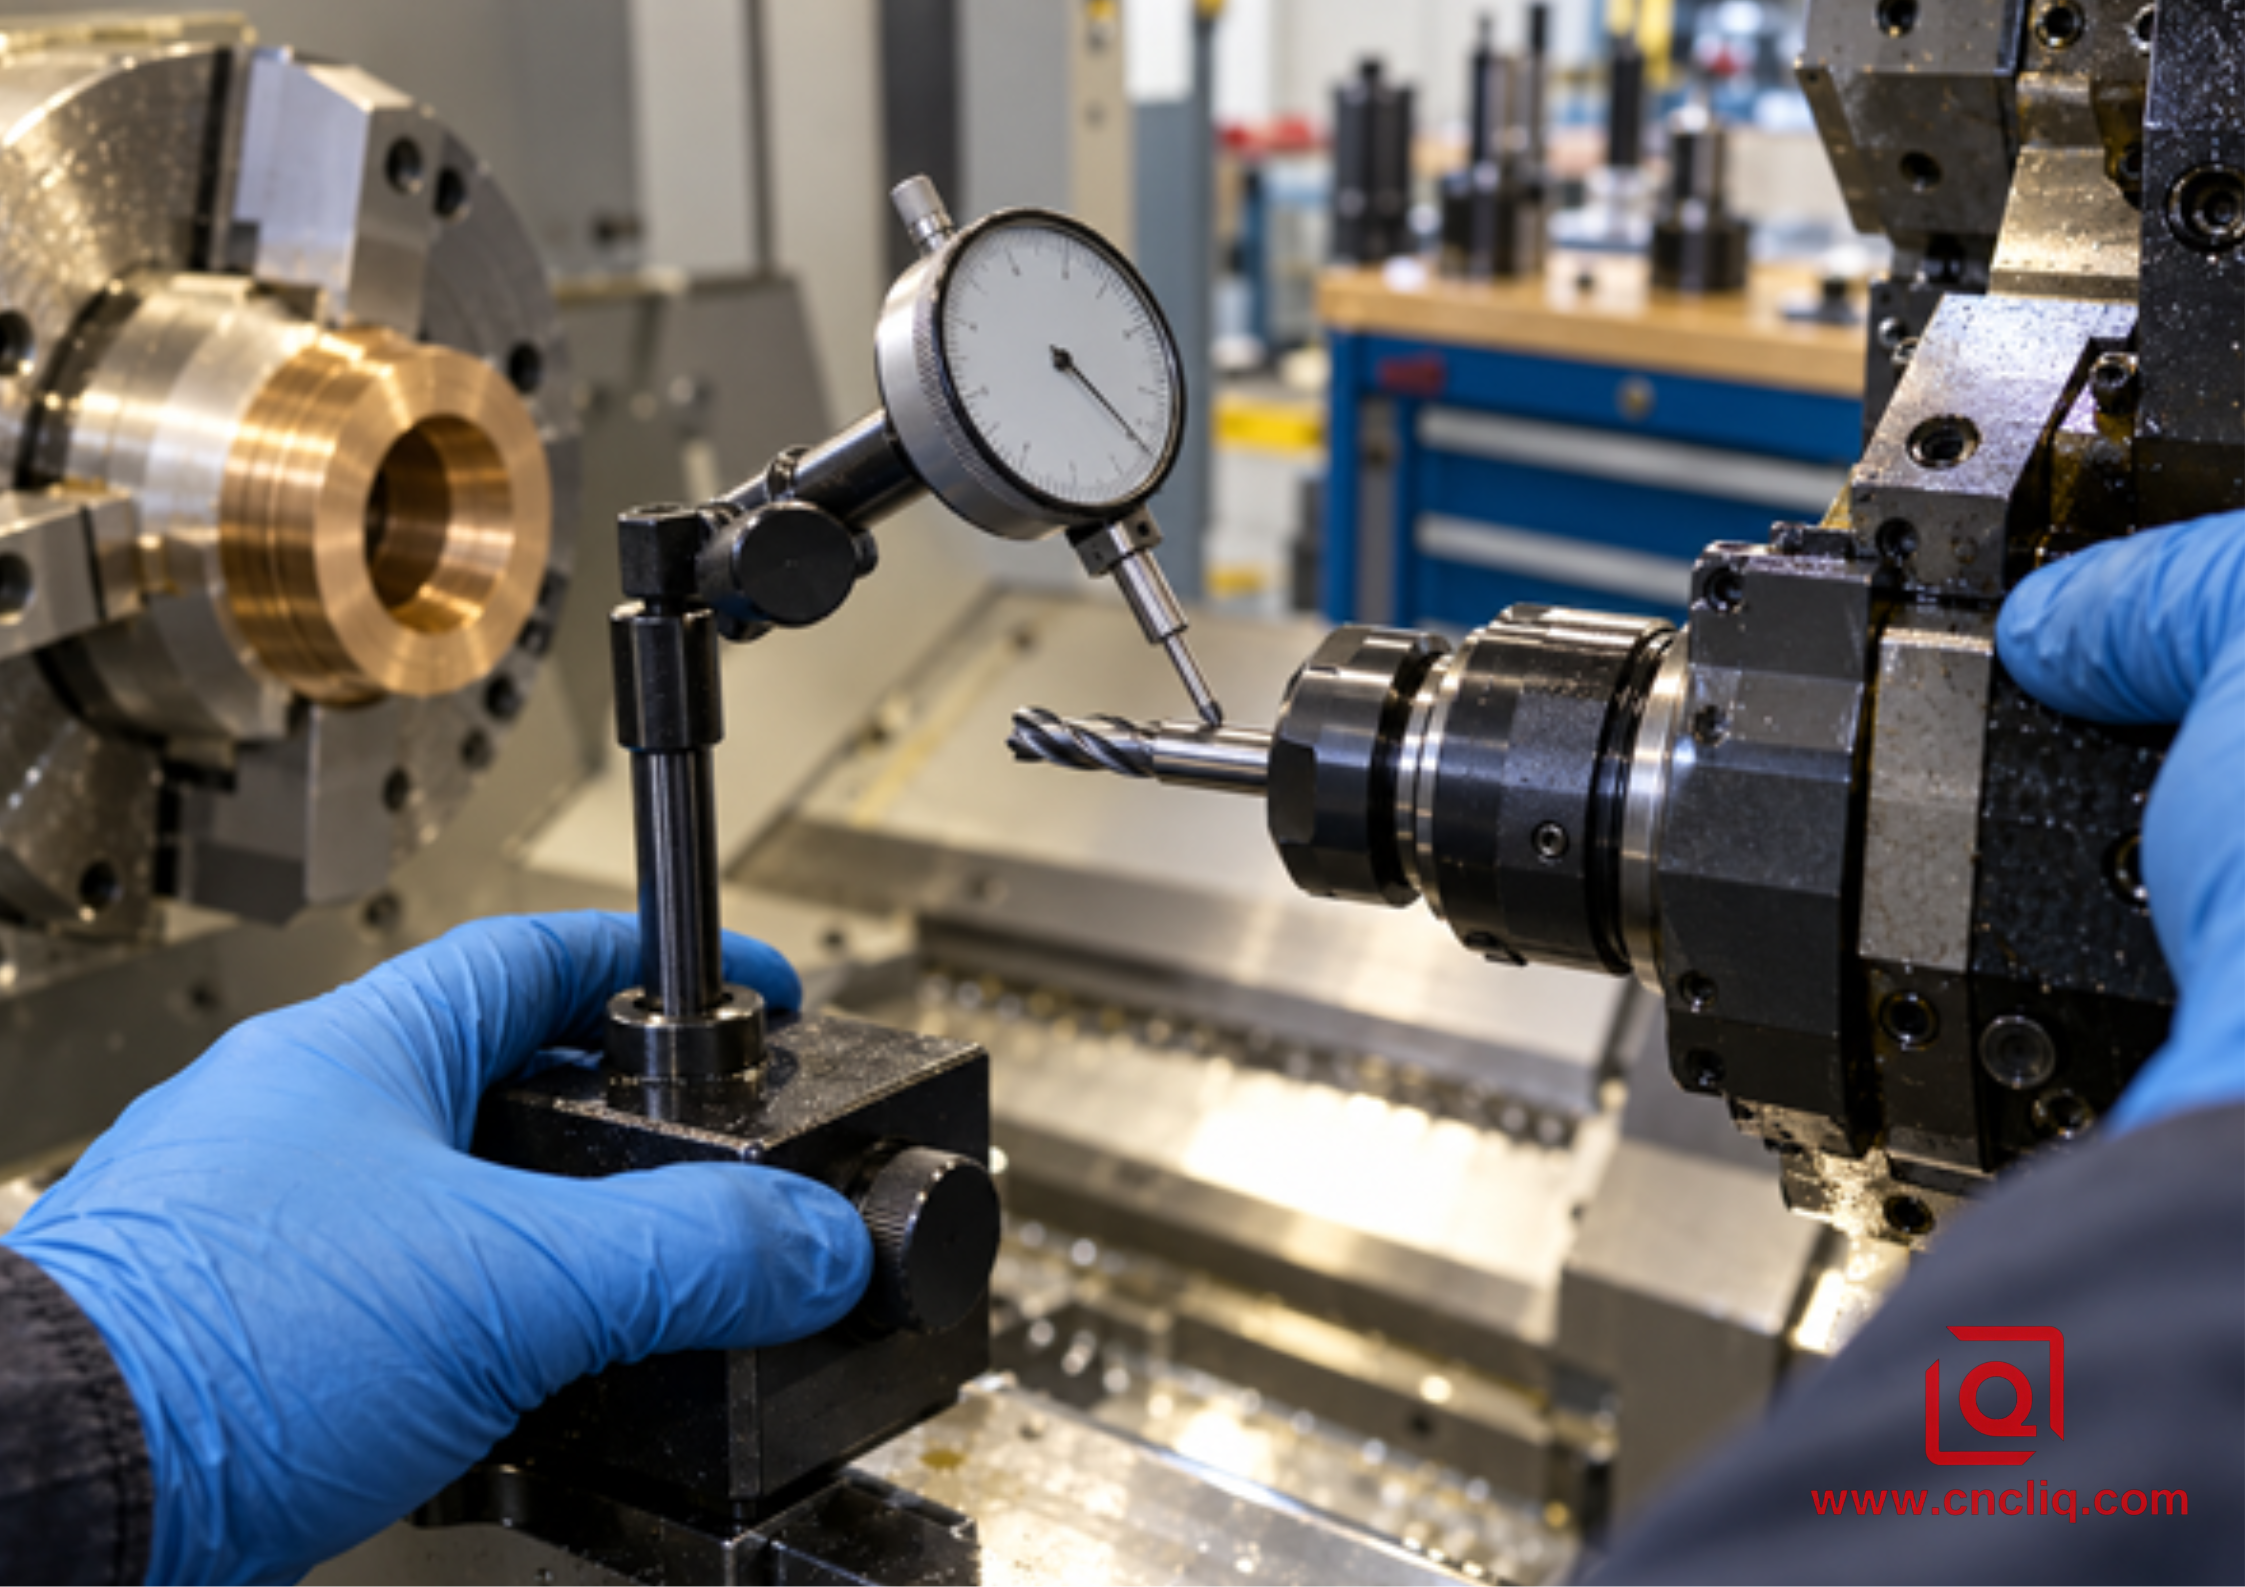
Comprobación de la excentricidad de la herramienta en funcionamiento mediante un comparador de cuadrante a una longitud de calibre definida.
4. Selección de la interfaz de salida
La conexión de salida es donde un portaherramientas versátil se convierte en una configuración de corte específica. La mayoría de los ajustadores recurren al cajón de herramientas de emergencia sin pensarlo dos veces. Contiene muchas herramientas. Yo sigo eligiendo la pinza más pequeña y adecuada para el vástago, porque la comodidad no justifica un ajuste flojo. Luego, aprieto la tuerca al valor indicado por el fabricante. Una pinza dañada, comprimida en un rango excesivo de su recorrido de compresión, es una forma costosa de ahorrar un consumible barato.
Una fresa rectificada con una superficie plana Weldon presenta una disyuntiva diferente. Si se coloca el tornillo en esa superficie plana, la extracción se convierte en un problema mecánico con un tope mecánico. En un corte potente, acepto esa solución. Un pequeño acabado cambia mi perspectiva. Ahora la concentricidad capta la atención, y la búsqueda se centra en una pinza de precisión, una mordaza hidráulica o un manguito de ajuste por contracción. Un mandril puede ajustarse perfectamente a la fresa y aun así generar una palanca larga en los cojinetes. Verifico esa palanca en papel antes de que el conjunto llegue a la torreta.
Una solicitud de cotización no se beneficia del nombre de interfaz más sofisticado del catálogo. En su lugar, muestre la función: tolerancia, material, paredes cercanas y espacio disponible para el cuerpo del soporte. Permita que el ingeniero de procesos presente una propuesta completa de soporte y cortador.
Interfaz de salida | Fuerza práctica | Precaución principal | Uso típico |
pinza ER | Gama de herramientas flexible y fácil cambio | Limpieza, par de apriete de la tuerca, desgaste de la pinza y control de la excentricidad | Perforación, roscado, fresado ligero a moderado. |
Cierre lateral | Resistencia positiva a la extracción y transferencia de par sólida | El equilibrio y la excentricidad pueden ser menos favorables para herramientas muy pequeñas. | Fresado frontal robusto y trabajos de desbaste |
Mandril de fresado | Soporte directo para cortadoras especializadas | Mayor carga de flexión y mayor área de interferencia. | Corte longitudinal, fresado frontal o lateral seleccionado |
Ajuste hidráulico o por contracción | Alta concentricidad y agarre repetible cuando se aplica correctamente. | Costo, acceso, proceso de servicio y compatibilidad del sistema | Fresado de acabado, escariado, herramientas de precisión pequeñas |
5. Excentricidad, equilibrio, cojinetes y calor
El desfase es injusto: una sola pieza paga la factura. Imagínese cuatro piezas llegando al taller, pero solo una a tiempo. Ese borde superior se astilla, y las tres que llegan tarde pulen más de lo que cortan. La temperatura sube gradualmente. El desgaste se acumula en un borde. Unas piezas más tarde, la ranura empieza a mostrar el error.
Coloca el indicador donde la lectura sea relevante, incluso si otra superficie brillante es más fácil de tocar. Mi nota de configuración se lee como una breve lista de piezas: soporte, cortador, adaptador, par de apriete, longitud del calibre, punto del indicador, resultado. En trabajos repetidos, añado una palabra más: frío o caliente. Sin ella, dos lecturas honestas pueden parecer erróneas simplemente porque se tomaron en momentos diferentes.
El equilibrio cobra importancia a medida que aumenta la velocidad y la masa excéntrica. No sustituye a una herramienta de corte en buen estado ni a una correcta colocación. Tampoco garantiza que todas las herramientas de corte acopladas sean seguras a la velocidad máxima del portaherramientas. El límite inferior aprobado en el conjunto sigue siendo el límite.
El calor es igualmente específico para cada componente. El soporte térmico que está al otro lado del pasillo no sirve como termómetro en este caso. Sigo las instrucciones del fabricante para el calentamiento y la lubricación, y luego dejo que el soporte establezca su propia temperatura de referencia. Si el sonido, la sensación al tacto, la carga o la temperatura se desvían de esa temperatura de referencia, el ciclo se detiene. Usar la velocidad máxima no es una buena prueba de diagnóstico para un rodamiento sospechoso.
6. El refrigerante y los chips pueden determinar el resultado.
Un cálculo preciso puede fallar incluso bajo una maraña de virutas. La carcasa de una fresadora se convierte en un caos: virutas de torneado fibrosas, pequeñas virutas de fresado y, tal vez, dos agujeros que se unen fuera de la vista. Observo la salida, no solo la boquilla.
La refrigeración a través de la herramienta es útil cuando un orificio profundo oculta el filo de corte. Solo es eficaz si todo el circuito está homologado para la presión: suministro de la máquina, unión de la torreta, juntas del portaherramientas, sistema de pinzas y fresa. Una boquilla externa es perfectamente adecuada para muchos cortes abiertos, pero conviene comprobar el chorro al inicio y al final del movimiento. Un chorro que cae sobre el cuerpo del portaherramientas da una impresión de desorden y refrigera muy poco en la zona de mayor necesidad.
El proceso de perforación requiere un plan específico. Las virutas pueden acumularse en los orificios que se cruzan, y una rebaba puede persistir hasta el ensamblaje. En aluminio, el re-corte favorece la acumulación de material en el borde y la aparición de arañazos. En acero inoxidable, el roce repetido en la base de un golpe demasiado cauteloso puede endurecer la superficie. Por lo tanto, "añadir más golpes" no es una solución universal. La geometría de la broca, el suministro de refrigerante, la profundidad y la forma de la viruta deben determinar el ciclo.
La guía existente parael control de virutas en el torneado CNC de aluminio de alta velocidad resulta útil cuando el problema se origina en el material, la geometría del filo o el refrigerante. Cuando una cavidad carga una herramienta larga desde el lateral, nuestra guía de fresado trocoidal explica cómo el acoplamiento radial controlado puede reducir la demanda. Ninguna de las estrategias soluciona un portaherramientas suelto o demasiado extendido; la estabilidad sigue siendo primordial.
Durante la prueba, haga una pausa después de la primera característica representativa. Antes de volver a presionar el botón de inicio del ciclo, sostenga el primer chip y la pieza bajo una lámpara. La salida, el borde, la ranura y el acabado suelen revelar información valiosa. Esta breve inspección revela mucho más que un minuto adicional dedicado a admirar una simulación.
7. Matriz de selección en planta
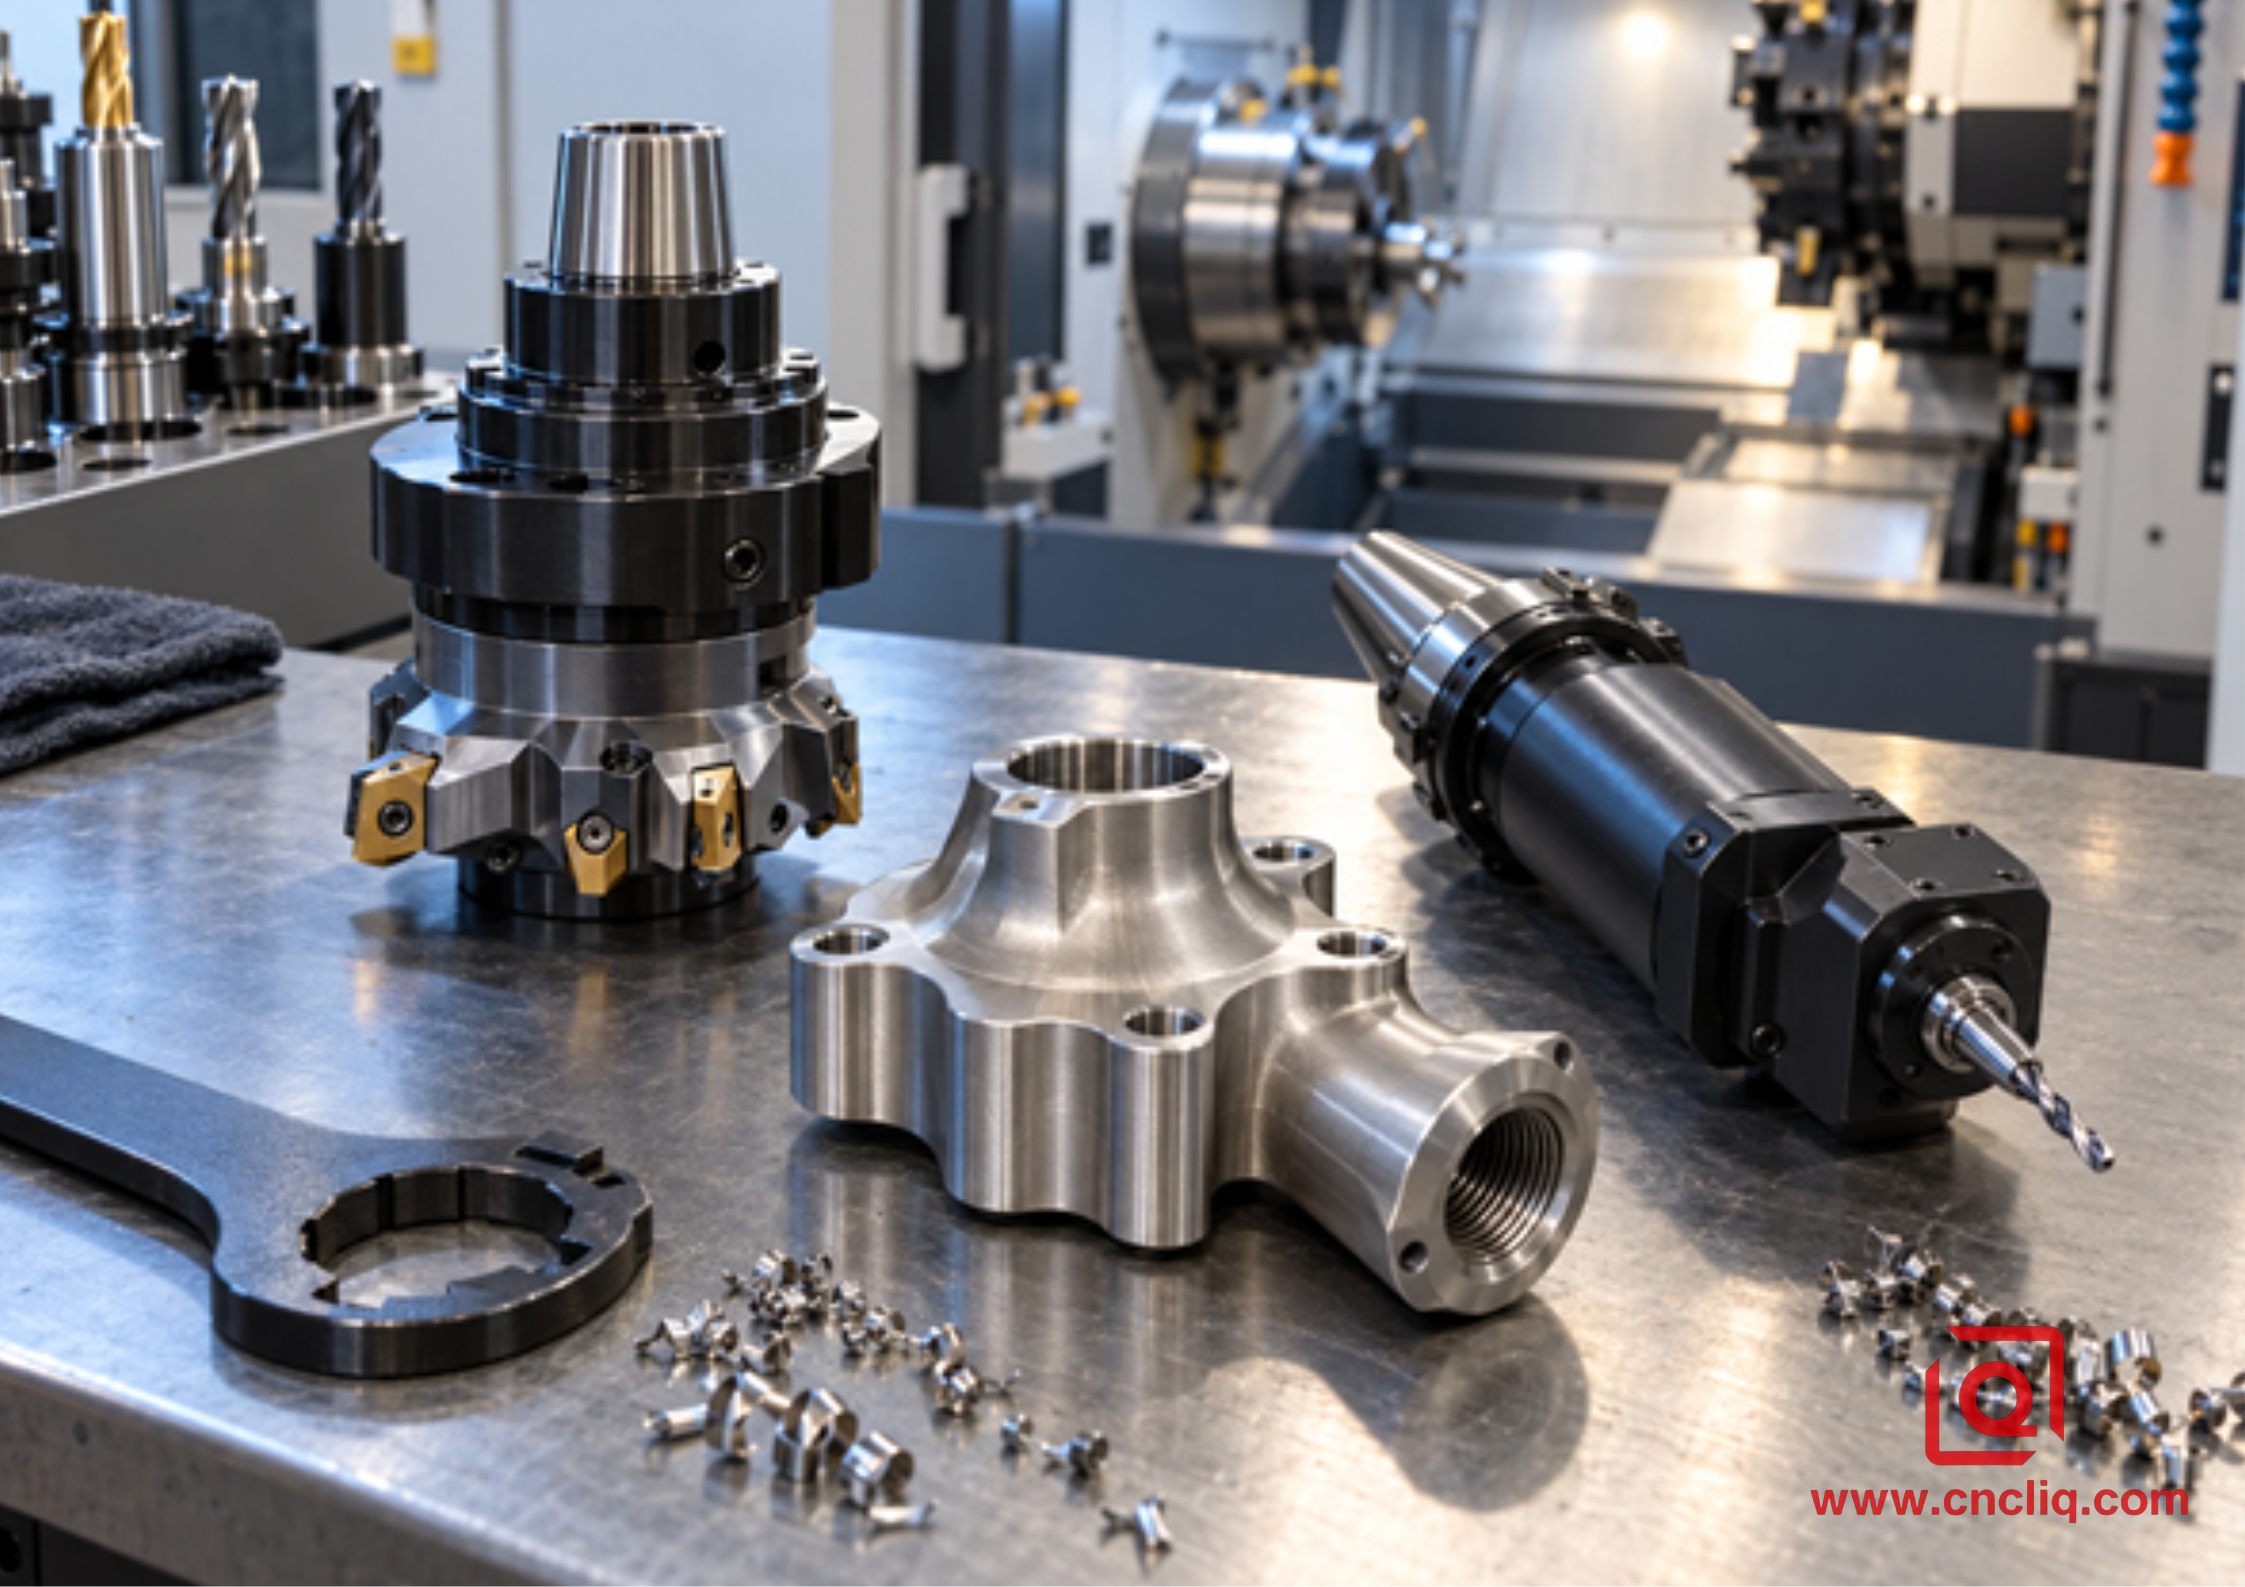
Disposiciones de portaherramientas rotativos cortos y rígidos, y de alta velocidad más largos, en un banco de trabajo.
Operación | Lo que suele importar primero | Dirección del titular | Un primer control sensato |
Perforación frontal pequeña | rpm de salida, desviación, evacuación de virutas | Axial | Calcular las rpm a partir del diámetro de la broca; verificar el recorrido del refrigerante. |
Perforación de agujeros cruzados | Alineación, condición de entrada, rebaba en el punto de ruptura | Radial | Indique el espacio reservado; planifique el acceso o la entrada controlada si es necesario. |
plano de diámetro exterior ancho | Par de torsión, rigidez, voladizo, abrazadera del eje C | Radial | Reduzca la proyección y el acoplamiento radial antes de aumentar la demanda de energía. |
Círculo de pernos frontales | Ubicación angular, recorrido, longitud de la herramienta | Axial | Verificar el cero del eje C y el método de inspección de referencia de características. |
Ranura descentrada | Desplazamiento del eje Y, holgura del cuerpo, deflexión de la fresa | Axial o radial por geometría | Simular el sobre del soporte completo, no solo el cortador. |
Roscado rígido | Sincronización, par, inversión de marcha, refrigerante | Axial o radial | Confirmar la idoneidad del ciclo de la máquina y del soporte para la inversión. |
Terminar el escariado | Desviación, alineación, tolerancia estable | Generalmente axial | Mida la excentricidad en la longitud de calibre de trabajo y controle el tamaño del orificio previo. |
Esa tabla no corona a un campeón. La amplia superficie plana puede asentarse con un cabezal compacto 1:1. La broca diminuta puede no despertar hasta que llegue un multiplicador de velocidad. Deja que el corte haga la preselección. Deja que la máquina en sí, mordazas incluidas, tome la decisión final.
8. Cuando el corte empieza a responder
El ruido invita a girar perillas. Resiste la tentación. Primero anoto las rpm, el avance, el acoplamiento, la proyección, la herramienta, el portaherramientas y el ángulo del husillo donde aparece la marca. Una foto del montaje tomada con el teléfono también ayuda. Luego, cambia un elemento. Si cinco ajustes se mueven simultáneamente y el ruido desaparece, tenemos una buena pieza, pero no un diagnóstico útil.
1. Lea el modelo del soporte, la relación, la flecha de rotación y el desplazamiento en la máquina. No se fíe de la hoja de configuración de ayer sin revisarla.
2. Limpie la superficie de la torreta, los elementos de posicionamiento, el cono de la pinza, la tuerca, el acoplamiento y el vástago de la fresa. Una pequeña astilla en esta zona no será insignificante una vez que comience el corte.
3. Indique la longitud de trabajo de la herramienta fría. Si la aguja no parece correcta, vuelva a colocarla una vez y guarde ambos números. La lectura descartada puede ser una pista útil.
4. Deslice la fresa hacia adentro hasta que solo quede un espacio libre suficiente. Luego, muévala más allá de las mordazas, ambos husillos, las estaciones cercanas y el movimiento de aproximación.
5. Reduzca la profundidad o el acoplamiento radial antes de culpar a la potencia del motor. Esto permite diferenciar un problema de carga de uno de resonancia.
6. Aumente la velocidad gradualmente y proteja la carga de virutas. Disminuir la velocidad de la fresa hasta que roce solo genera vibraciones y calor.
7. Deténgase después de la primera característica representativa. Observe el desgaste de la ranura, la forma de la viruta, la dirección del refrigerante, la rebaba de penetración y la superficie real.
Si el problema persiste en un mismo portaherramientas al cambiar de herramienta, es necesario revisar el portaherramientas o el sistema de accionamiento de la torreta. Cuando todos los bocetos muestran una herramienta estirada y una fresa de gran tamaño, dejo de dibujar. Esa característica requiere un husillo de eje B o una fresadora. Nuestra comparación de torneado CNC y mecanizado torneado-fresado para carcasas concéntricas resulta útil en este caso; la guía DFM más amplia para torneado-fresado abarca las compensaciones entre configuración y colisión.
9. Caso anónimo: Pivote de la pinza robótica 17-4PH
Un comprador europeo de automatización envió un pivote compacto 17-4PH con dos superficies de apoyo, un collar hexagonal, un orificio de lubricación radial, un orificio frontal descentrado y una superficie plana para llave. El ejemplo refleja el alcance publicado por Liqin para torneado, fresado, torneado-fresado, desbarbado e inspección. No se garantiza que todos los planos similares sigan este procedimiento.
El plan A habría consistido en fabricar las piezas. Se mecanizarían las superficies planas, se liberaría el mandril y se dejaría que un centro de mecanizado terminara los detalles. El punto débil era la reubicación. Tanto el orificio como la superficie plana estaban alineados con el eje del rodamiento terminado, por lo que un segundo dispositivo de fijación añadía una relación que la inspección tendría que corregir. El equipo de proceso optó por una ruta con husillo principal y herramienta motorizada. Su lógica es similar a la del perno de hombro de soporte de horquilla personalizado de Liqin, otra familia de piezas que combina diámetros torneados con una característica de accionamiento fresada.
La broca frontal cortó limpiamente. La broca radial no. Dejó una ligera marca al entrar y una rebaba irregular donde se unían los agujeros. El indicador y la comprobación de la configuración revelaron una situación más clara: la broca se había retirado para no alcanzar una esquina de la mordaza, y la mayor parte del refrigerante estaba lavando el cuerpo del portabrocas.
La solución jamás daría para un vídeo de ventas espectacular. Precisamente por eso el equipo confiaba en ella. Introdujeron la broca hacia adentro, recorrieron todo el barrido del eje C y desviaron el chorro de refrigerante hacia la punta. Un breve movimiento de posicionamiento proporcionó a la broca radial un punto de entrada estable. La inspección volvió al eje funcional. La ubicación del orificio y el ángulo plano se referenciaron al plano de referencia, mientras que la intersección oculta recibió su propia regla de iluminación y aumento.
Este caso no demostró que el uso de herramientas motorizadas siempre supere a dos máquinas. Demostró que el alcance, la entrada, la refrigeración, el desbarbado y la medición deben coincidir. La brida del motor de precisión y la tapa frontal de Liqin reflejan la misma filosofía de priorizar el punto de referencia en lo que respecta al orificio, el piloto y la cara del rodamiento.
10. Cree una solicitud de cotización que la tienda pueda utilizar.
Un plano incluye las dimensiones. La solicitud de cotización también debe indicar al taller qué fallo podría arruinar la producción del lunes por la mañana en la línea de montaje. Se envían dos archivos juntos. El plano 2D es el que rige, y el modelo neutro dificulta la interpretación errónea de la forma. Una breve nota adjunta completa la información faltante: estado del material, patrón de pedido, acabado, tratamiento térmico, bordes limpios, documentación, embalaje y fecha de lanzamiento.
Ahora, marque tres características que impedirían el ensamblaje. Quizás el orificio transversal dependa del eje del cojinete. Quizás el patrón de la cara deba estar alineado con una cara plana. Quizás una marca en espiral convierta una cara de sellado en material inservible. Indique cuál. Si un método de inspección específico rige la aceptación, escriba su nombre junto al requisito. El acceso restringido también merece una inspección detallada. No obligue al encargado de la instalación a inventar la mitad que falta en su ensamblaje.
A cambio, quiero ver cómo piensa el taller: máquina, orden de sujeción, dirección del portaherramientas, herramientas especiales, inspección, suposiciones y qué se omitió. Para una revisión exhaustiva, envíe los archivos a través de la página de contacto . Liqin puede comparar un proceso con herramienta motorizada, un plan de torneado-fresado más completo y un proceso de división controlada antes de ofrecer un presupuesto.
Haz clic aquí para tu consulta 👆
Preguntas frecuentes
1. ¿Debo comprar el soporte con el mayor número de rpm?
No. A veces, la broca pequeña necesita cada revolución. Cambia a la fresa ancha y la línea roja se mueve. El par o la rigidez suelen ser el primer obstáculo. Después del cálculo de la fresa, mi lápiz se mueve a los márgenes: curva de potencia, alcance, excentricidad, refrigerante, rodamientos, torreta. Así que no le asigno el trabajo a la máquina más rápida. Es el cabezal el que permanece silencioso donde debe realizarse este corte.
2. ¿Qué grado de desviación de la herramienta en funcionamiento es aceptable?
No existe un valor universal y preciso. Esas pocas micras apenas suponen un problema para un operario experimentado, pero arruinan la mañana para un taladro pequeño. Un valor de excentricidad sin más es prácticamente inútil. Es necesario especificar la longitud de calibración y el punto de referencia. Solo entonces lo comparo con la herramienta, el plano, el acabado y las piezas que el proceso ya ha demostrado poder fabricar.
3. De frente o de lado: ¿qué orientación del soporte es la más adecuada?
Primero, dejo que la característica responda. Un patrón facial me indica que se trata de un cabezal axial. Un orificio transversal o una superficie plana en el exterior me indican que se trata de uno radial. Antes de realizar el pedido, reviso todo el cuerpo considerando el movimiento en los ejes C e Y, el sentido de rotación, el ajuste de la torreta, las mordazas y las estaciones adyacentes.
4. ¿Puede un torno motorizado sustituir a un centro de mecanizado?
En la parte correcta, sí. En la parte incorrecta, no por mucho tiempo. Encontrar ese límite es mejor que repetir un eslogan. Dale al torno un cuerpo mayormente redondo con algunos agujeros, roscas, ranuras y superficies planas. Se siente como en casa. Ahora agrega una cavidad ancha, un alcance largo, una herramienta de corte grande o una remoción 3D pesada. Me dirijo al centro de mecanizado o al husillo del eje B. Compara el riesgo de referencia y el costo total del proceso.
5. ¿Qué ayuda a Liqin a cotizar rápidamente?
Comience con los dos archivos y luego agregue la información que no se refleja claramente en ellos: estado del material, patrón de pedido, datos críticos, acabado, reglas de borde, documentación, plazos y límites de acoplamiento. Marque las tres características críticas para el éxito. Esto permite al equipo de ingeniería revisar el acceso al soporte, la sujeción, el desbarbado y la medición antes de presupuestar el trabajo.
Haz clic aquí para tu consulta 👆
Resumen
Seleccione un portaherramientas giratorio desde el corte hacia atrás. Comience en la ranura y avance hacia atrás. Determine su velocidad, observe el par restante, acorte la palanca, marque la ubicación junto al valor de excentricidad y observe el recorrido real del refrigerante y las virutas. Si el alcance o la carga hacen que el pequeño husillo no funcione correctamente, cambie la herramienta a una de mayor capacidad. Una solicitud de cotización clara permite tomar esa decisión, mientras el plan aún es económico de modificar.
Información del contacto
Empresa: Ningbo Liqin Industry Co., Ltd.
Mantenimiento diario al cliente y soporte postventa: service@shturl.zhuwanying@cncliq.com
Nuevas consultas, cotizaciones y discusiones sobre pedidos: business@shturl.zhouli@chinaliqin.com
Línea directa: +86 18757148656
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines meramente informativos y de referencia. Tenga en cuenta que las opiniones generales del blog no sustituyen los acuerdos técnicos firmados. Dado que las piezas personalizadas varían según el número de lote del material, la calibración de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen exclusivamente por sus planos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los casos de éxito de clientes que aparecen en este blog han sido anonimizados y depurados minuciosamente. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes que se muestran sirven únicamente para demostrar nuestras capacidades de mecanizado a medida y no representan un estándar universal aplicable a todos los pedidos.
Equipo de fabricación de Liqin
Con 18 años de experiencia en ingeniería de precisión, Ningbo Liqin Industry fabrica componentes metálicos de alta tolerancia para exigentes mercados globales. Nuestras instalaciones de producción, de 6500 m², cuentan con más de 150 máquinas que realizan mecanizado CNC de 4 y 5 ejes, torneado-fresado, extrusión en frío y fundición a presión, todo bajo un mismo techo. Esta configuración nos permite gestionar proyectos de forma integral, desde los conceptos iniciales de CAD hasta los envíos finales.
Gestionamos el control de calidad sin concesiones. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Con el respaldo de las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan rigurosos controles IPQC, FQC y OQC en cada lote de producción. Desde el mapeo dimensional CMM y el perfilado óptico hasta las pruebas de dureza y niebla salina, validamos sus especificaciones críticas desde el principio, para que reciba componentes listos para su instalación sin complicaciones de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede contar con nosotros para tiempos de respuesta de dos horas a nuevas solicitudes de cotización, soporte directo para el muestreo de prototipos y envíos de exportación sin contratiempos en Europa, Norteamérica, Asia y Oceanía.
Agradecemos sus consultas y muestras. Visite nuestro sitio web o contáctenos directamente para obtener un presupuesto competitivo.
