 Español




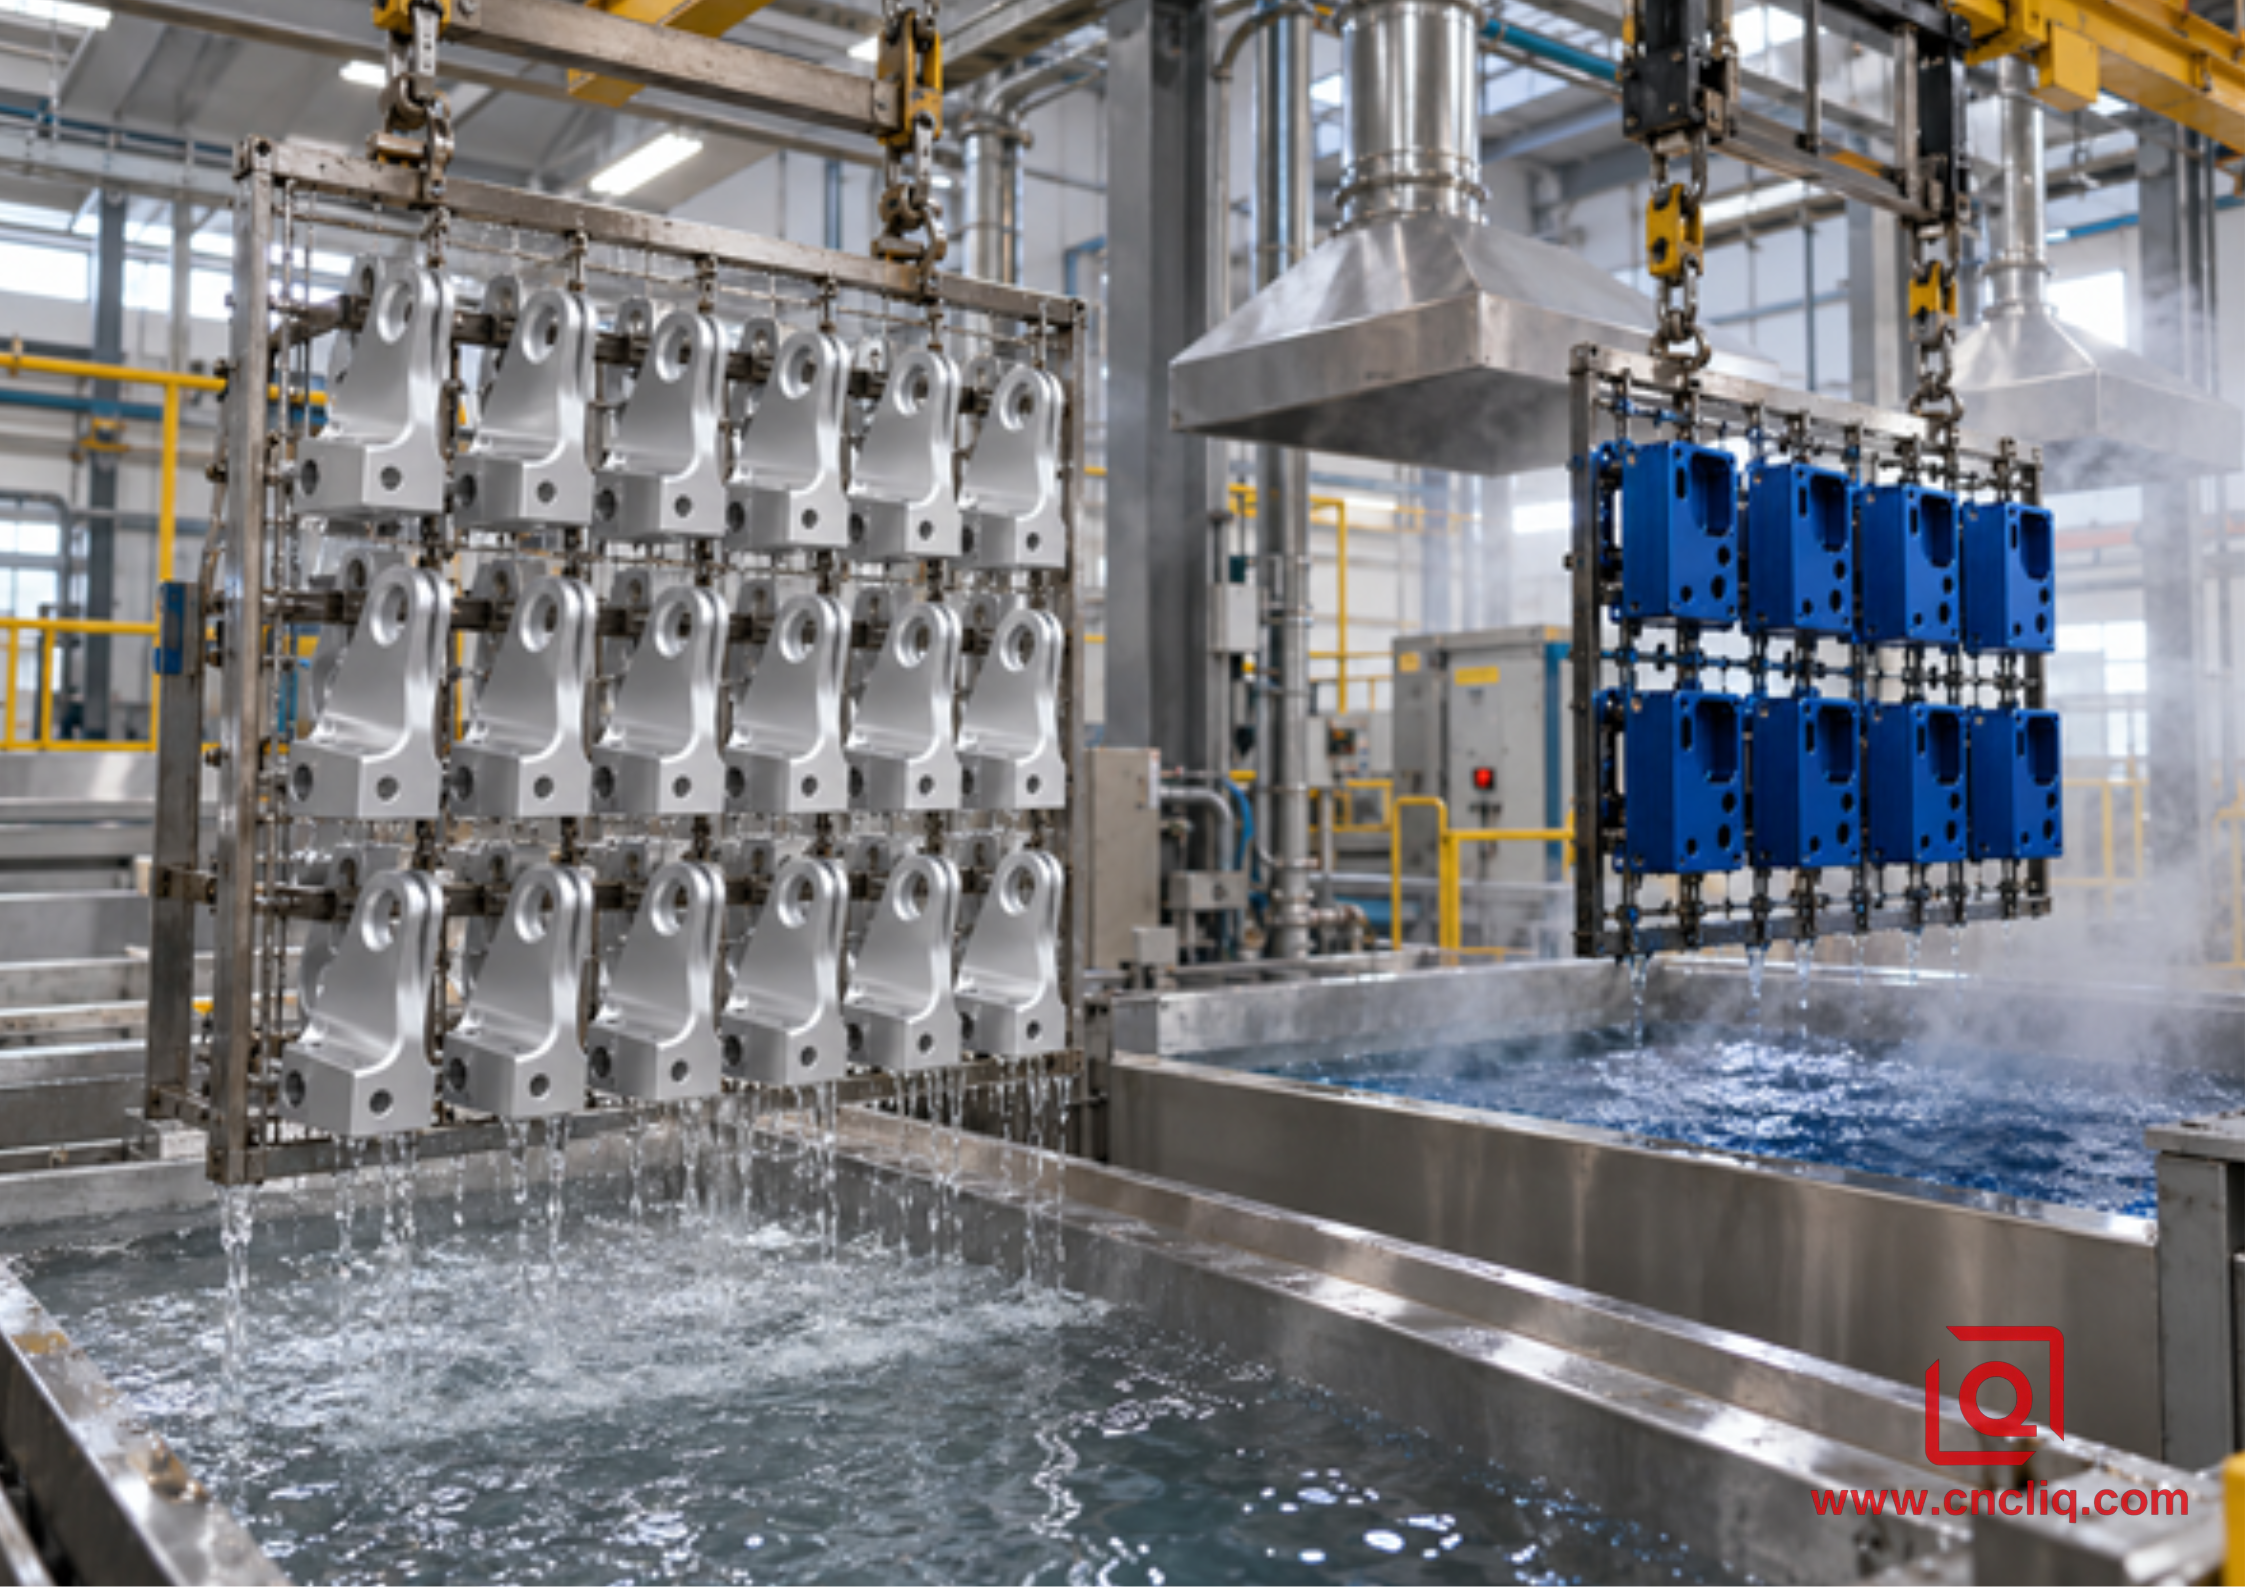
¿Estás comparando dos presupuestos de anodizado y te preguntas por qué un proveedor recomienda ácido sulfúrico mientras que otro insiste en el ácido crómico? El desacuerdo suele surgir tarde, cuando ya se han definido la aleación, las tolerancias del orificio y la fecha de entrega. Es entonces cuando un detalle de acabado puede resultar costoso.
Hemos visto las cuestiones prácticas que subyacen a esa nota. ¿El rodamiento seguirá encajando después del recubrimiento? ¿Dónde puede la cremallera tocar la pieza? ¿Es necesario imprimar el acabado gris? ¿Puede una carcasa azul brillante seguir el mismo procedimiento que un soporte de aeronave sometido a cargas de fatiga? Este artículo aborda estas preguntas en el orden en que suelen llegar a un ingeniero o comprador de un fabricante de equipos originales (OEM). Se centra en el plano, la cremallera y el banco de inspección.
1. Una respuesta práctica antes de entrar en detalles.
Para carcasas, soportes, paneles, cuerpos de sensores o monturas ópticas de aluminio mecanizado de uso diario, el anodizado con ácido sulfúrico tipo II suele ser la primera opción a considerar. Es fácilmente accesible. El óxido admite tinte y un sellado adecuado proporciona una protección eficaz contra la corrosión. En comparación con el anodizado crómico convencional tipo I, la película es más gruesa y resiste mejor el uso cotidiano. La desventaja radica en la construcción: un acabado impecable no sirve de nada si se obstruye un orificio para pasador.
El anodizado con ácido crómico tipo I es una opción más específica y precisa. Su óxido es delgado, lo cual resulta valioso en aluminio sensible a la fatiga, geometrías ajustadas, ciertas estructuras aeroespaciales unidas o pintadas, ensamblajes de aleaciones mixtas y juntas donde el acceso para el enjuague es complicado. Sin embargo, el baño utiliza cromo hexavalente. La capacidad calificada, el control de la exposición, el tratamiento de residuos y la autorización regional son factores clave en la selección del proveedor.
Esta es nuestra regla en el taller: no elija por el nombre del ácido. Elija según la función de las piezas y la documentación que la regula. Si el color, la disponibilidad comercial y la protección general son prioritarios, comience con el Tipo II. Si una especificación aeroespacial publicada, una lista de procesadores aprobados, un problema de fatiga o un sistema heredado validado apuntan al Tipo I, considere esa instrucción como un requisito de ingeniería. Un sustituto más barato no es más barato si el lote no puede aceptarse.
2. Tomar la primera decisión sobre la función.
Antes de abrir la mesa de recubrimiento, marque con un círculo la característica que puede detener el ensamblaje. Puede tratarse de un ajuste de cojinete, una lengüeta cargada, una línea de unión, una superficie con control de color o una junta atrapada. Esta característica determina la dirección. La tabla comparativa completa aparece más adelante, después de los detalles del taller y del estudio de caso, donde sus ventajas y desventajas se contextualizan.
3. Lo que experimenta la parte en la línea
En ambos procesos, la pieza de trabajo actúa como ánodo. La corriente impulsa una conversión controlada del aluminio superficial en óxido de aluminio. Esto parece sencillo hasta que llega una carga real al tanque. Cada pieza necesita una superficie limpia, un circuito eléctrico a través de su soporte, espacio para la salida de gases y un sistema de enjuague que no deje residuos químicos ocultos en los orificios transversales.
Un baño de ácido sulfúrico forma un óxido relativamente poroso. Estos poros son útiles, ya que permiten la entrada del tinte, tras lo cual un sellador específico cierra la estructura y ayuda a conservar el color. Una mayor cantidad de óxido también implica una mayor influencia en el tamaño. Por ello, no se puede entregar una especificación decorativa al operario de acabado una vez finalizado el programa CNC. Para el proceso de ingeniería más grueso, la guía de anodizado Liqins Tipo II y Tipo III separa la protección decorativa de la resistencia al desgaste del recubrimiento duro.
El óxido de tipo I se comporta de manera diferente. Su capa de óxido permanece delgada y tiene una larga trayectoria en el aluminio aeronáutico. En un soporte acanalado, una junta solapada o una estructura adherida, esa capa delgada puede ser precisamente lo que se busca. La solución crómica que penetra en una junta ajustada también es menos agresiva para el aluminio que la solución sulfúrica atrapada. Seguimos diseñando para el drenaje y el enjuague completo; una mayor tolerancia no significa que se permita dejar líquido dentro de un conjunto.
Presta atención también al contacto de la cremallera. La carga de un tanque puede parecer uniforme a tres metros de distancia, pero la corriente entra por pequeños puntos de contacto. Estos puntos suelen quedar al descubierto o visibles. Colócalos sobre un soporte oculto antes de que el operario tenga que improvisar.
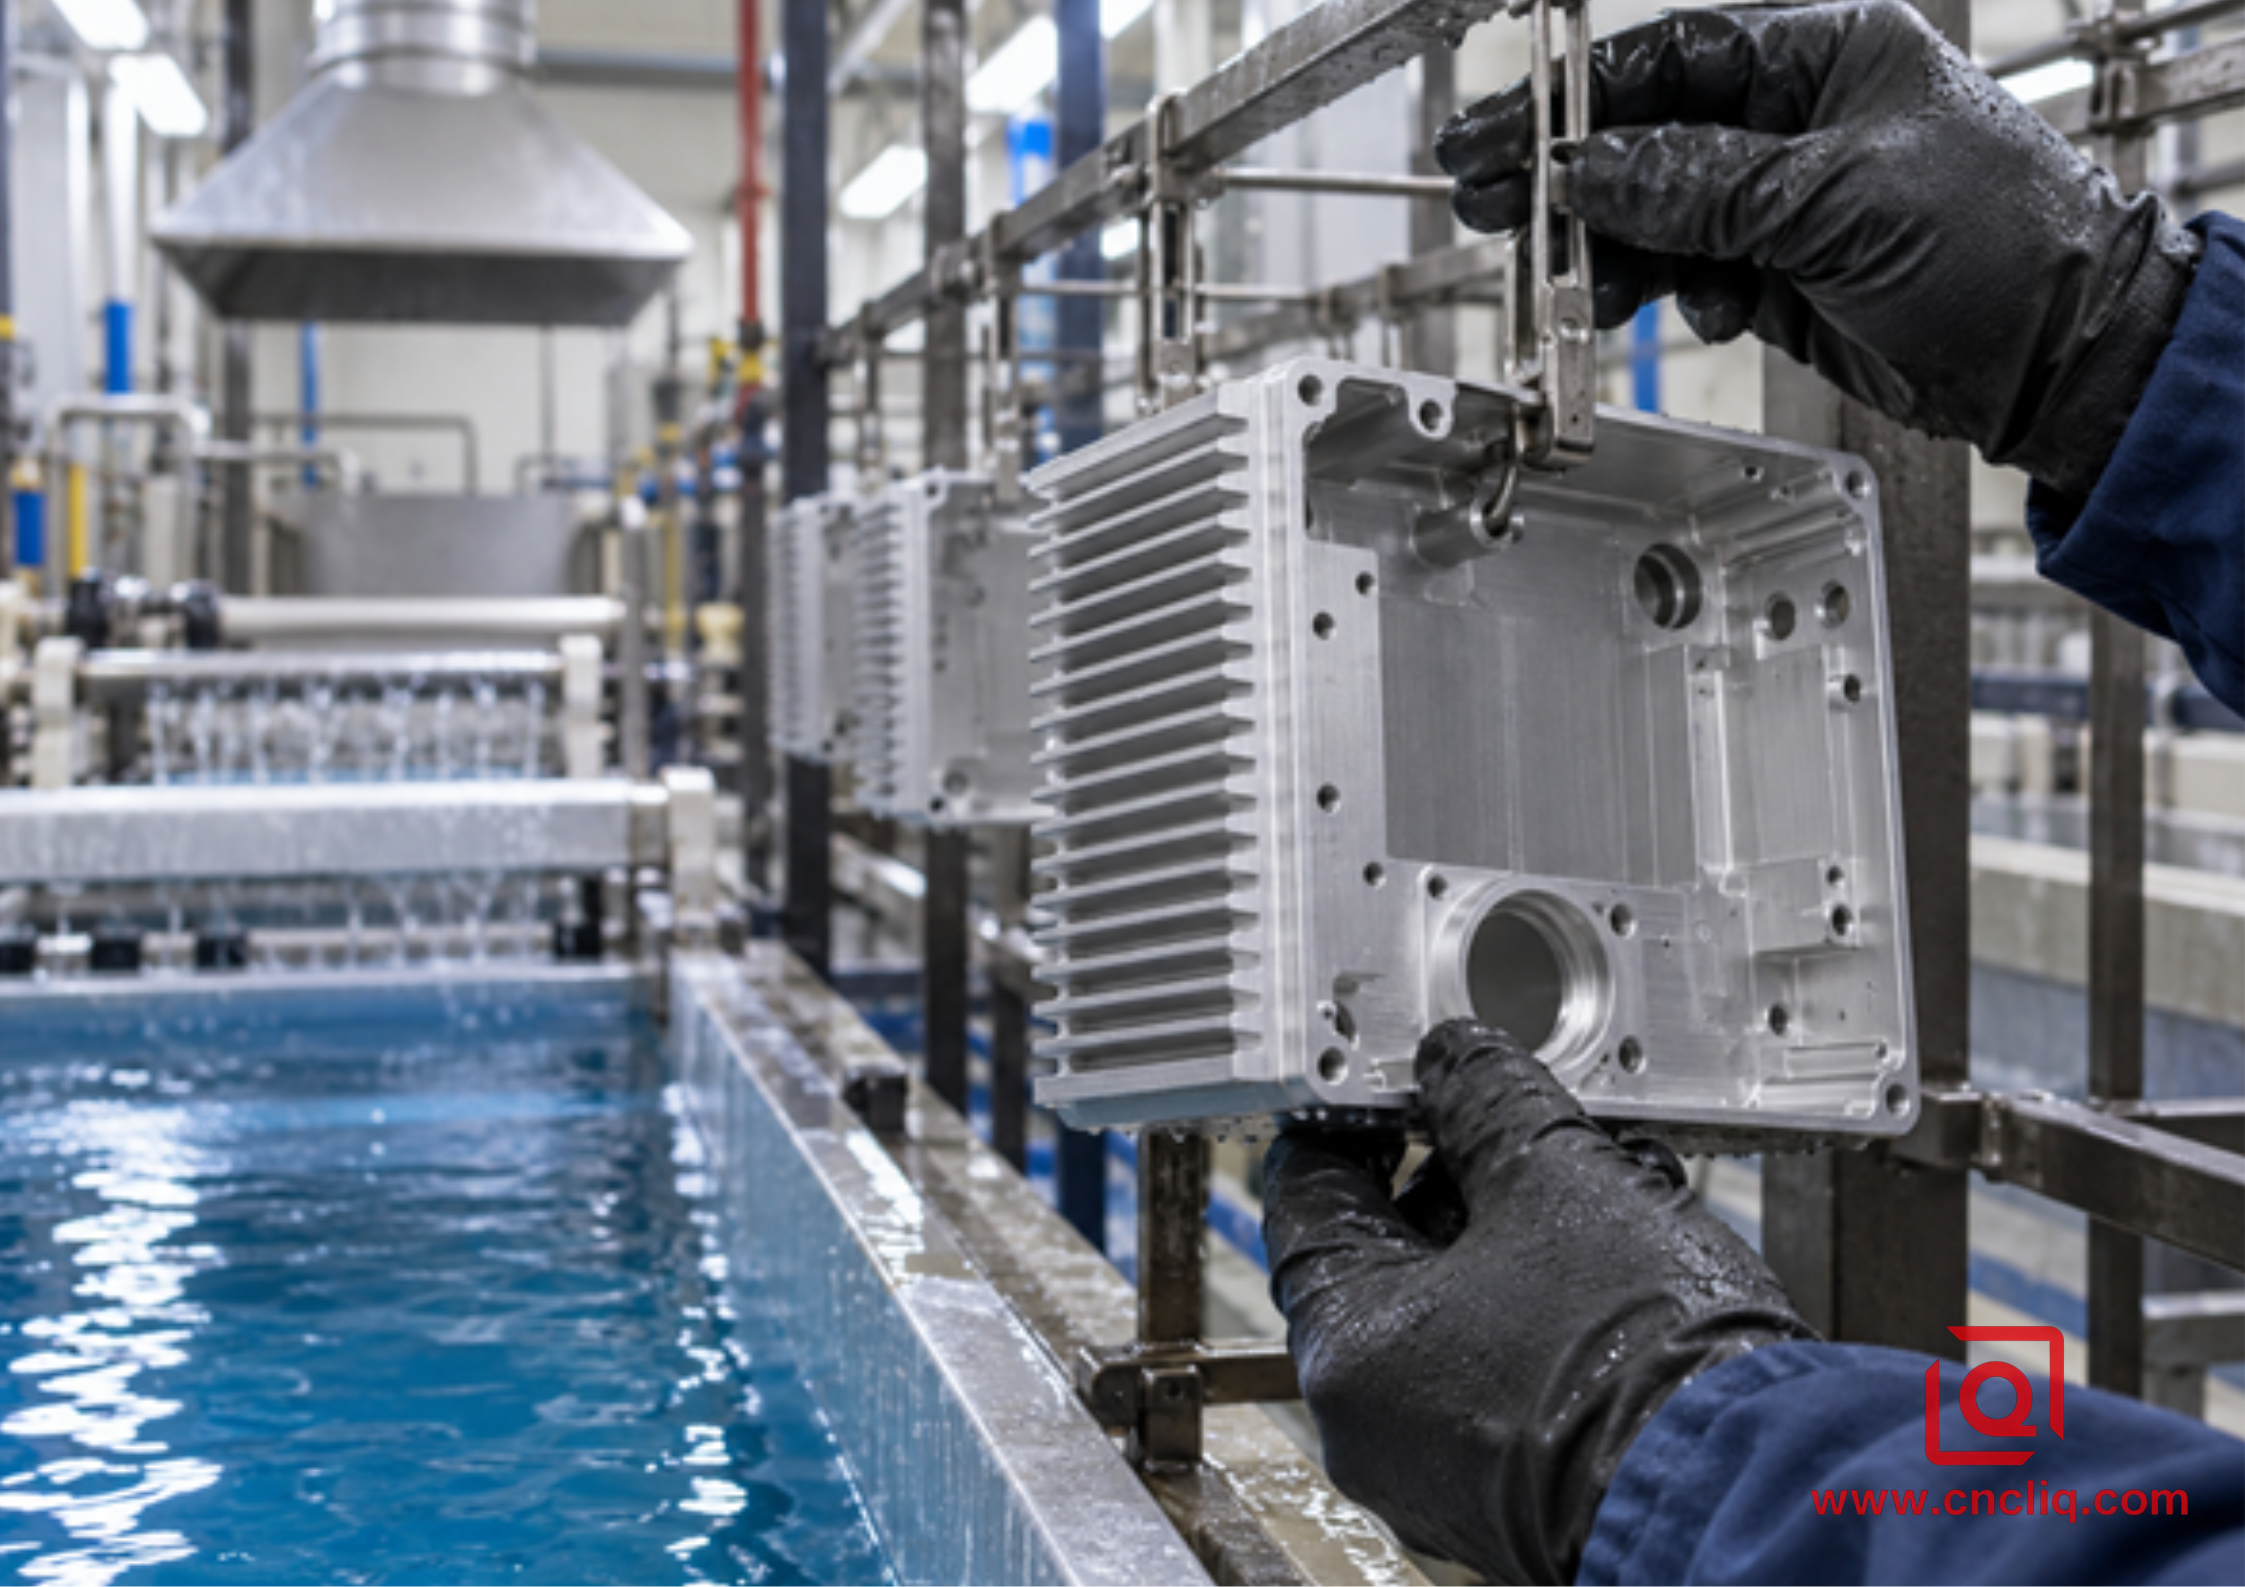
Imagen insertada: montaje de una carcasa de aluminio mecanizado antes del anodizado.
4. Empieza con el fracaso que no puedes aceptar.
Corrosión: Pregunte sobre toda la ruta.
Un recubrimiento no funciona por sí solo. Nos preguntamos qué aleación se utilizó, cómo se preparó la superficie de corte, por dónde entró la corriente, qué sucedió después del enjuague y qué prueba finaliza el trabajo. Si se omite alguno de estos detalles, una buena resistencia a la corrosión se convierte simplemente en una estrategia de marketing.
La norma ISO 7599 es útil para el anodizado sulfúrico decorativo y protector. Establece una forma lógica de indicar las propiedades, los ensayos, la idoneidad de la aleación y la preparación de la superficie. Su alcance no abarca los recubrimientos de ácido crómico ni los recubrimientos duros de ingeniería. En otras palabras, colocar la referencia ISO 7599 junto a una indicación de tipo I transmite dos instrucciones diferentes. El proveedor debería consultar el plano en lugar de elegir una sin más.
Desgaste por fricción: observe la pieza de acoplamiento.
Un mando de control de tipo II puede verse bien después de años de uso con guantes y manos. Sin embargo, la misma película sobre una superficie seca y contaminada con partículas abrasivas podría pulirse por completo. Cuando aparece un carrete, riel o guía de válvula en la impresión, interrumpimos la comparación y nos preguntamos si corresponde aplicar un recubrimiento duro de tipo III u otro tratamiento.
También evitamos la palabra "resistente a los arañazos". El óxido es duro, pero un borde puede astillarse y una partícula atrapada puede cortar una pista. Indique al taller qué roza con la superficie anodizada, si se utiliza lubricante y con qué frecuencia se mueve la articulación. Estos tres datos son más útiles que un adjetivo grandilocuente.
Fatiga: La geometría obtiene su voto
Una cubierta ancha y una lengüeta de aluminio 7075 cargada pueden compartir aleación, pero comportarse de forma muy diferente. En la lengüeta, un radio pequeño, una línea de corte o un historial de decapado y recubrimiento pueden ser tan importantes como la elección del baño.
El artículo sobre fatiga de 2022 es útil, pero lo considero un punto de referencia, no una autorización definitiva. Los investigadores compararon el 7050-T7451 anodizado con cromo y con ácido sulfúrico en pruebas de alto ciclo. En sus condiciones de prueba, los resultados de fatiga no fueron significativamente diferentes, y se consideró que las películas de ácido sulfúrico de hasta 13 µm eran prácticas. Había una salvedad importante: las aplicaciones de unión adhesiva se trataron por separado. En una revisión de diseño, pondría el artículo sobre la mesa, marcaría la aleación y el espesor, y luego volvería a la especificación del programa publicada. Un resultado publicado puede aclarar la cuestión, pero no puede reescribir silenciosamente un proceso aeroespacial aprobado.
Color: El tanque de tinte no es una cabina de pintura.
Las piezas de tipo II en azul, negro, rojo, dorado y color natural son comunes. No es frecuente encontrar una coincidencia perfecta entre aleaciones. Una pieza de aleación 7075 rica en cobre puede presentar un tono diferente al de una de aleación 6061; una pieza fundida con contenido de silicio puede mostrar otro tono. El metal de soldadura y las reparaciones manuales suelen ser evidentes.
La fresa y la cabina de granallado también dejan huellas dactilares. El fresado direccional, un parche pulido localmente o las pasadas de granallado superpuestas pueden quedar visibles después del teñido. La guía de acabado de granallado relaciona la elección del abrasivo con la superficie satinada final. Para un acabado estético, apruebe una muestra real bajo la iluminación acordada. El negro por sí solo es un color muy común.
5. Un orificio de 12 mm revela la historia dimensional.
Consideremos un orificio mecanizado a 12,000 mm. Ahora, añadamos un requisito de tipo II para 0,020 mm de óxido. Durante una verificación DFM inicial, podríamos estimar que aproximadamente la mitad del óxido crece por encima de la superficie original. La abertura podría terminar cerca de 11,980 mm debido a que ambas paredes se desplazan hacia el centro. Un pasador que entró antes del acabado podría no entrar.
Ese cálculo rápido es para planificación. No es una garantía del tanque. El pretratamiento elimina parte del metal; la aleación y la geometría modifican la respuesta eléctrica; la corriente no se distribuye perfectamente en cada esquina. Una película delgada de tipo I reduce la preocupación, aunque un ajuste preciso aún puede notarse.
Incluimos cinco preguntas sencillas en la hoja de repaso.
1. ¿El inspector medirá esta característica antes o después de aplicar el recubrimiento?
2. ¿Qué orificios, roscas, superficies de sellado, puntos de conexión a tierra y referencias permanecen al descubierto?
3. ¿Dónde puede dejar su marca de contacto la cremallera?
4. ¿Los bordes expuestos del cuchillo también han sufrido la misma pequeña rotura?
5. ¿El agua de enjuague puede dejar al descubierto todos los bolsillos, agujeros transversales, costuras y juntas?
Las respuestas a estas preguntas determinan el margen de mecanizado y el costo del enmascaramiento. Además, evitan que el operario tome una decisión de último momento junto al tanque. Si la selección de la aleación aún está pendiente, la guía de mecanizado de Liqins para las aleaciones 6061, 7075 y 5052 explica por qué el sustrato afecta tanto al corte como al acabado final.
6. Los controles Cr(VI) cambian el panorama de las compras.
El ácido crómico modifica el proceso de compra incluso antes de que el primer lote entre en el tanque. El motivo es el cromo hexavalente. La norma OSHA 29 CFR 1910.1026 establece un límite de exposición permisible de ocho horas de 5 µg/m³ y un nivel de acción de 2,5 µg/m³ en Estados Unidos. Estas cifras son bajas, y el procesador debe controlar la calidad del aire real en la línea de producción, no solo citarlas. La normativa europea añade cuestiones de autorización REACH para el trióxido de cromo y el ácido crómico, con disposiciones y usos específicos que deben verificarse para el programa en cuestión.
Por lo tanto, una planta procesadora requiere más que un tanque. La extracción, el monitoreo del aire, los equipos de protección, el tratamiento de aguas residuales, el registro de residuos y el personal calificado son factores que influyen en el presupuesto. La capacidad limitada aprobada también puede alargar la lista de espera.
¿Significa esto que el Tipo I ha desaparecido? No. El trabajo aeroespacial controlado aún lo utiliza cuando el programa y la autorización correspondiente lo permiten. Planteamos dos preguntas directas: ¿por qué el diseño requiere esta ruta y está autorizado el proveedor propuesto para llevarla a cabo?
Un baño de ácido sulfúrico evita la presencia de Cr(VI), lo que normalmente ofrece más opciones a los proveedores. Sin embargo, no está exento de impacto ambiental. El ácido, el aluminio disuelto, el agua de enjuague, los tintes, los sellos y los lodos siguen llegando a algún lugar. Un proveedor confiable puede explicar este proceso sin escudarse en el término "ecológico".
7. Ponga las decisiones en el dibujo.
Una nota útil responde a las preguntas que modifican el ajuste o la aceptación: revisión aplicable, tipo, clase, espesor o masa del recubrimiento, color, sellado, máscaras, posición en el bastidor y si las dimensiones se aplican después del acabado. El trabajo de tipo I puede incluir un proceso del cliente, una fuente aprobada, una imprimación o una restricción de adhesión.
Nunca permita que la jerga técnica oculte un cambio de proceso. Según la norma MIL-PRF-8625, los tipos I, II y IIB envían el lote por rutas diferentes. Si un plano antiguo entra en conflicto con una normativa medioambiental vigente, emita una consulta técnica y guarde la respuesta con el registro del trabajo. No se le debe pedir al operador del tanque que resuelva un conflicto de diseño.
En cuanto a la apariencia, envíe la muestra aprobada e indique las caras visibles. En cuanto a la funcionalidad, especifique los registros que acompañan al lote: por ejemplo, un mapa de espesores, un informe de perforación terminada, un resultado de adherencia, evidencia de corrosión, FAI o un certificado. Una evidencia clara es más efectiva que un adjetivo extenso.
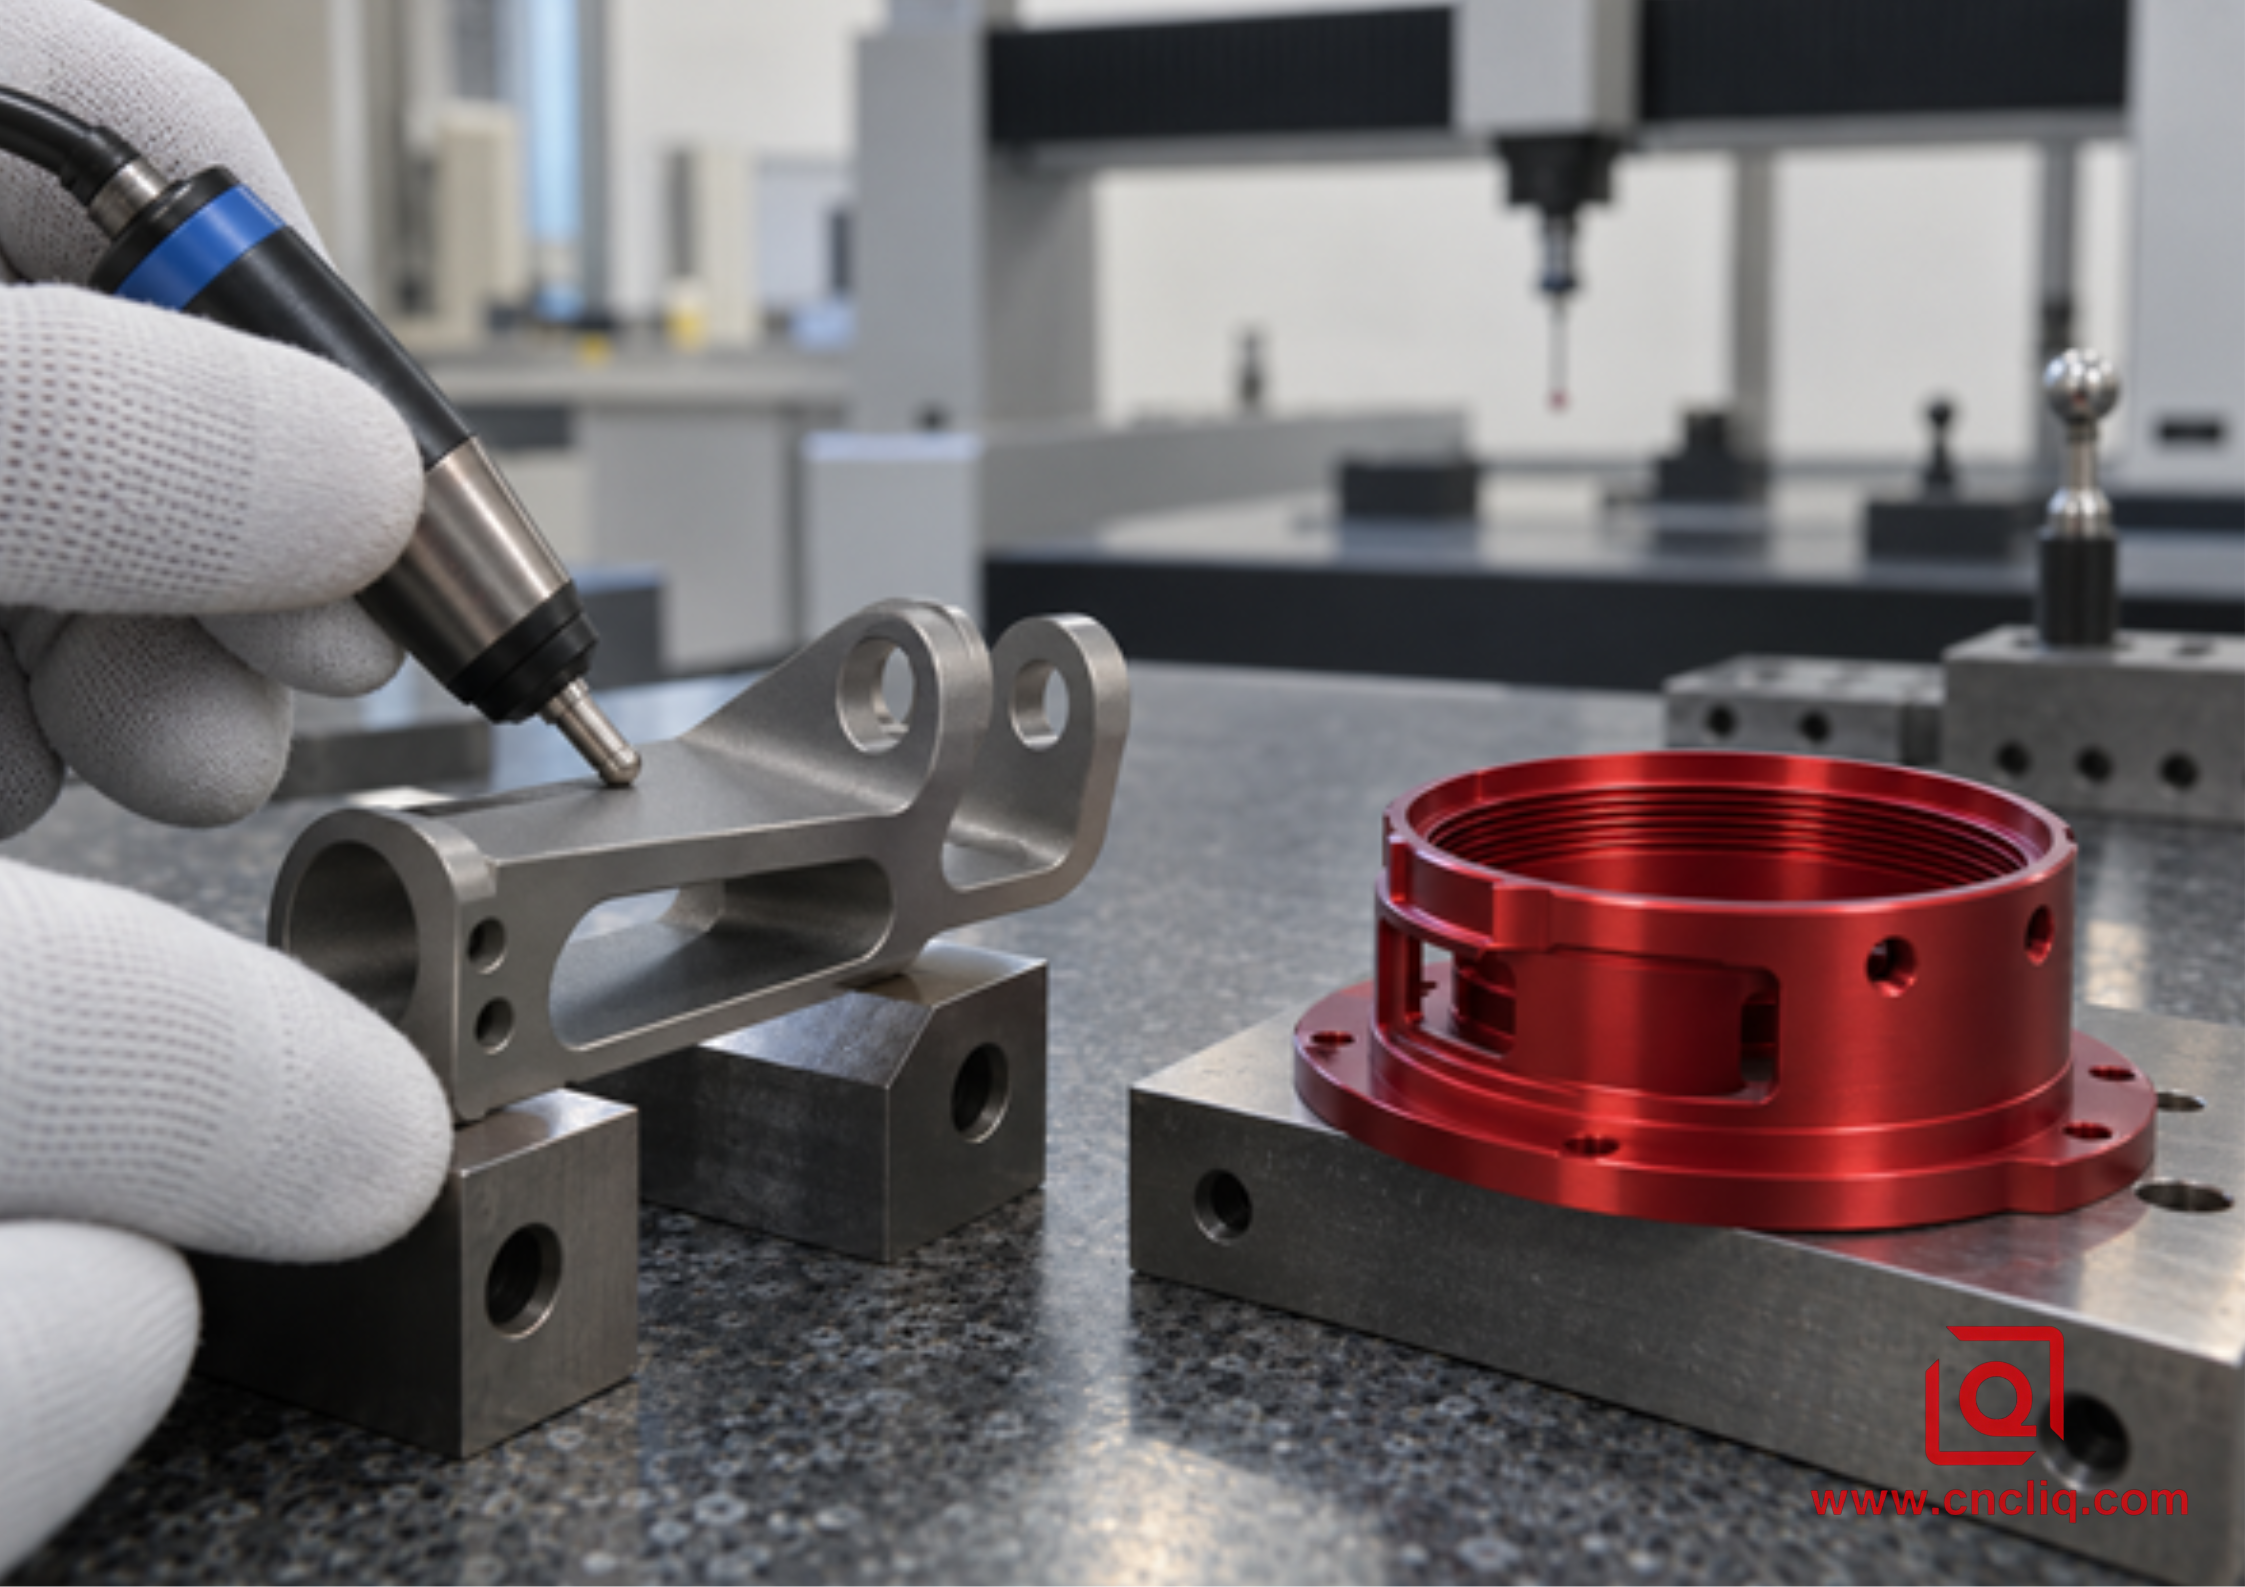
Imagen insertada: inspección de calidad de dos piezas OEM anodizadas diferentes
8. Seis comprobaciones alrededor del tanque
1. Empiece por el estante de materiales. Anote la aleación, el temple, la temperatura y el lote en la hoja de ruta; no convierta un lote cosmético en una prueba de aleación accidental.
2. Inspeccione el interior de los orificios transversales después de desbarbar. Una viruta suelta o una marca de raspador en el recorrido del sellado puede arruinar un acabado que de otro modo sería perfecto.
3. Aplique la misma receta de preparación a todas las partes visibles. La guía de acabado superficial de aluminio de Liqins muestra cómo se recupera un solapamiento de granallado o un pulido localizado después del tratamiento.
4. Marque cada conector, máscara y mordisco de rack en una hoja de referencia visual. Esta hoja es más fácil de seguir que un párrafo junto a un dibujo con muchos detalles.
5. Registre el baño, la temperatura, la corriente, la carga, el enjuague, el tinte y el sellado requeridos por el plan aprobado.
6. Mida el componente, no solo una muestra plana. La muestra no puede detectar un bolsillo ciego, una ranura estrecha o una sombra detrás de un saliente grueso.
9. Caso compuesto anónimo: Un soporte para actuador 7075
El siguiente caso práctico anonimizado se basa en un flujo de trabajo de mecanizado personalizado plausible. Muestra decisiones de ingeniería y no representa a un cliente en particular ni garantiza un resultado universal.
Un fabricante de equipos originales (OEM) de control de movimiento del extranjero solicitó un soporte para actuador 7075-T7351 para una unidad de posicionamiento aerotransportada. El soporte tenía dos nervaduras delgadas, un orificio de cojinete escariado, cuatro orificios de montaje roscados, una interfaz de cubierta adherida y un radio interior de alta carga. La solicitud de cotización inicial requería un anodizado sulfúrico transparente, ya que el comprador deseaba un aspecto plateado sin pintar y había utilizado el tipo II en equipos terrestres.
Durante la revisión del contrato, el equipo determinó que la apariencia no era el requisito principal. La especificación de ensamblaje publicada mencionaba un sistema de anodizado crómico y de imprimación homologado para soportes sensibles a la fatiga. El orificio del cojinete debía ajustarse correctamente tras el acabado, la línea de unión no podía llevar un sello no aprobado y la marca de montaje permitida debía estar ubicada sobre una orejeta de servicio oculta. Sustituir el Tipo II habría entrado en conflicto con el proceso de ensamblaje controlado, incluso si hubiera superado una prueba general de niebla salina.
La ruta se certificó con una placa 7075-T7351, mecanizado en bruto equilibrado, un período de estabilización intermedio definido por el plan de proceso, mecanizado de acabado de cinco ejes, radios de borde controlados, desbarbado no abrasivo, inspección previa al acabado con CMM, enmascaramiento del orificio del cojinete y roscas seleccionadas, procesamiento calificado de Tipo I, imprimación posterior aprobada, desenmascaramiento, medición del orificio, revisión de la evidencia del recubrimiento e inspección final con CMM de los datos de ensamblaje.
La lección sobre el abastecimiento fue sencilla: el precio más bajo del baño no correspondía a la pieza que cumplía con los requisitos. Una revisión temprana impidió que un lote completo recibiera un acabado atractivo pero no aprobado. Para un colector industrial diferente, la respuesta podría ser la inversa. Un colector de aluminio anodizado mecanizado por CNC a medida, con caras externas codificadas por colores y sin restricciones de procesos aeroespaciales, podría ser un buen candidato para el Tipo II, siempre que los orificios de fluido, los asientos de válvula, las roscas y las zonas de sellado estén correctamente enmascarados o compensados.
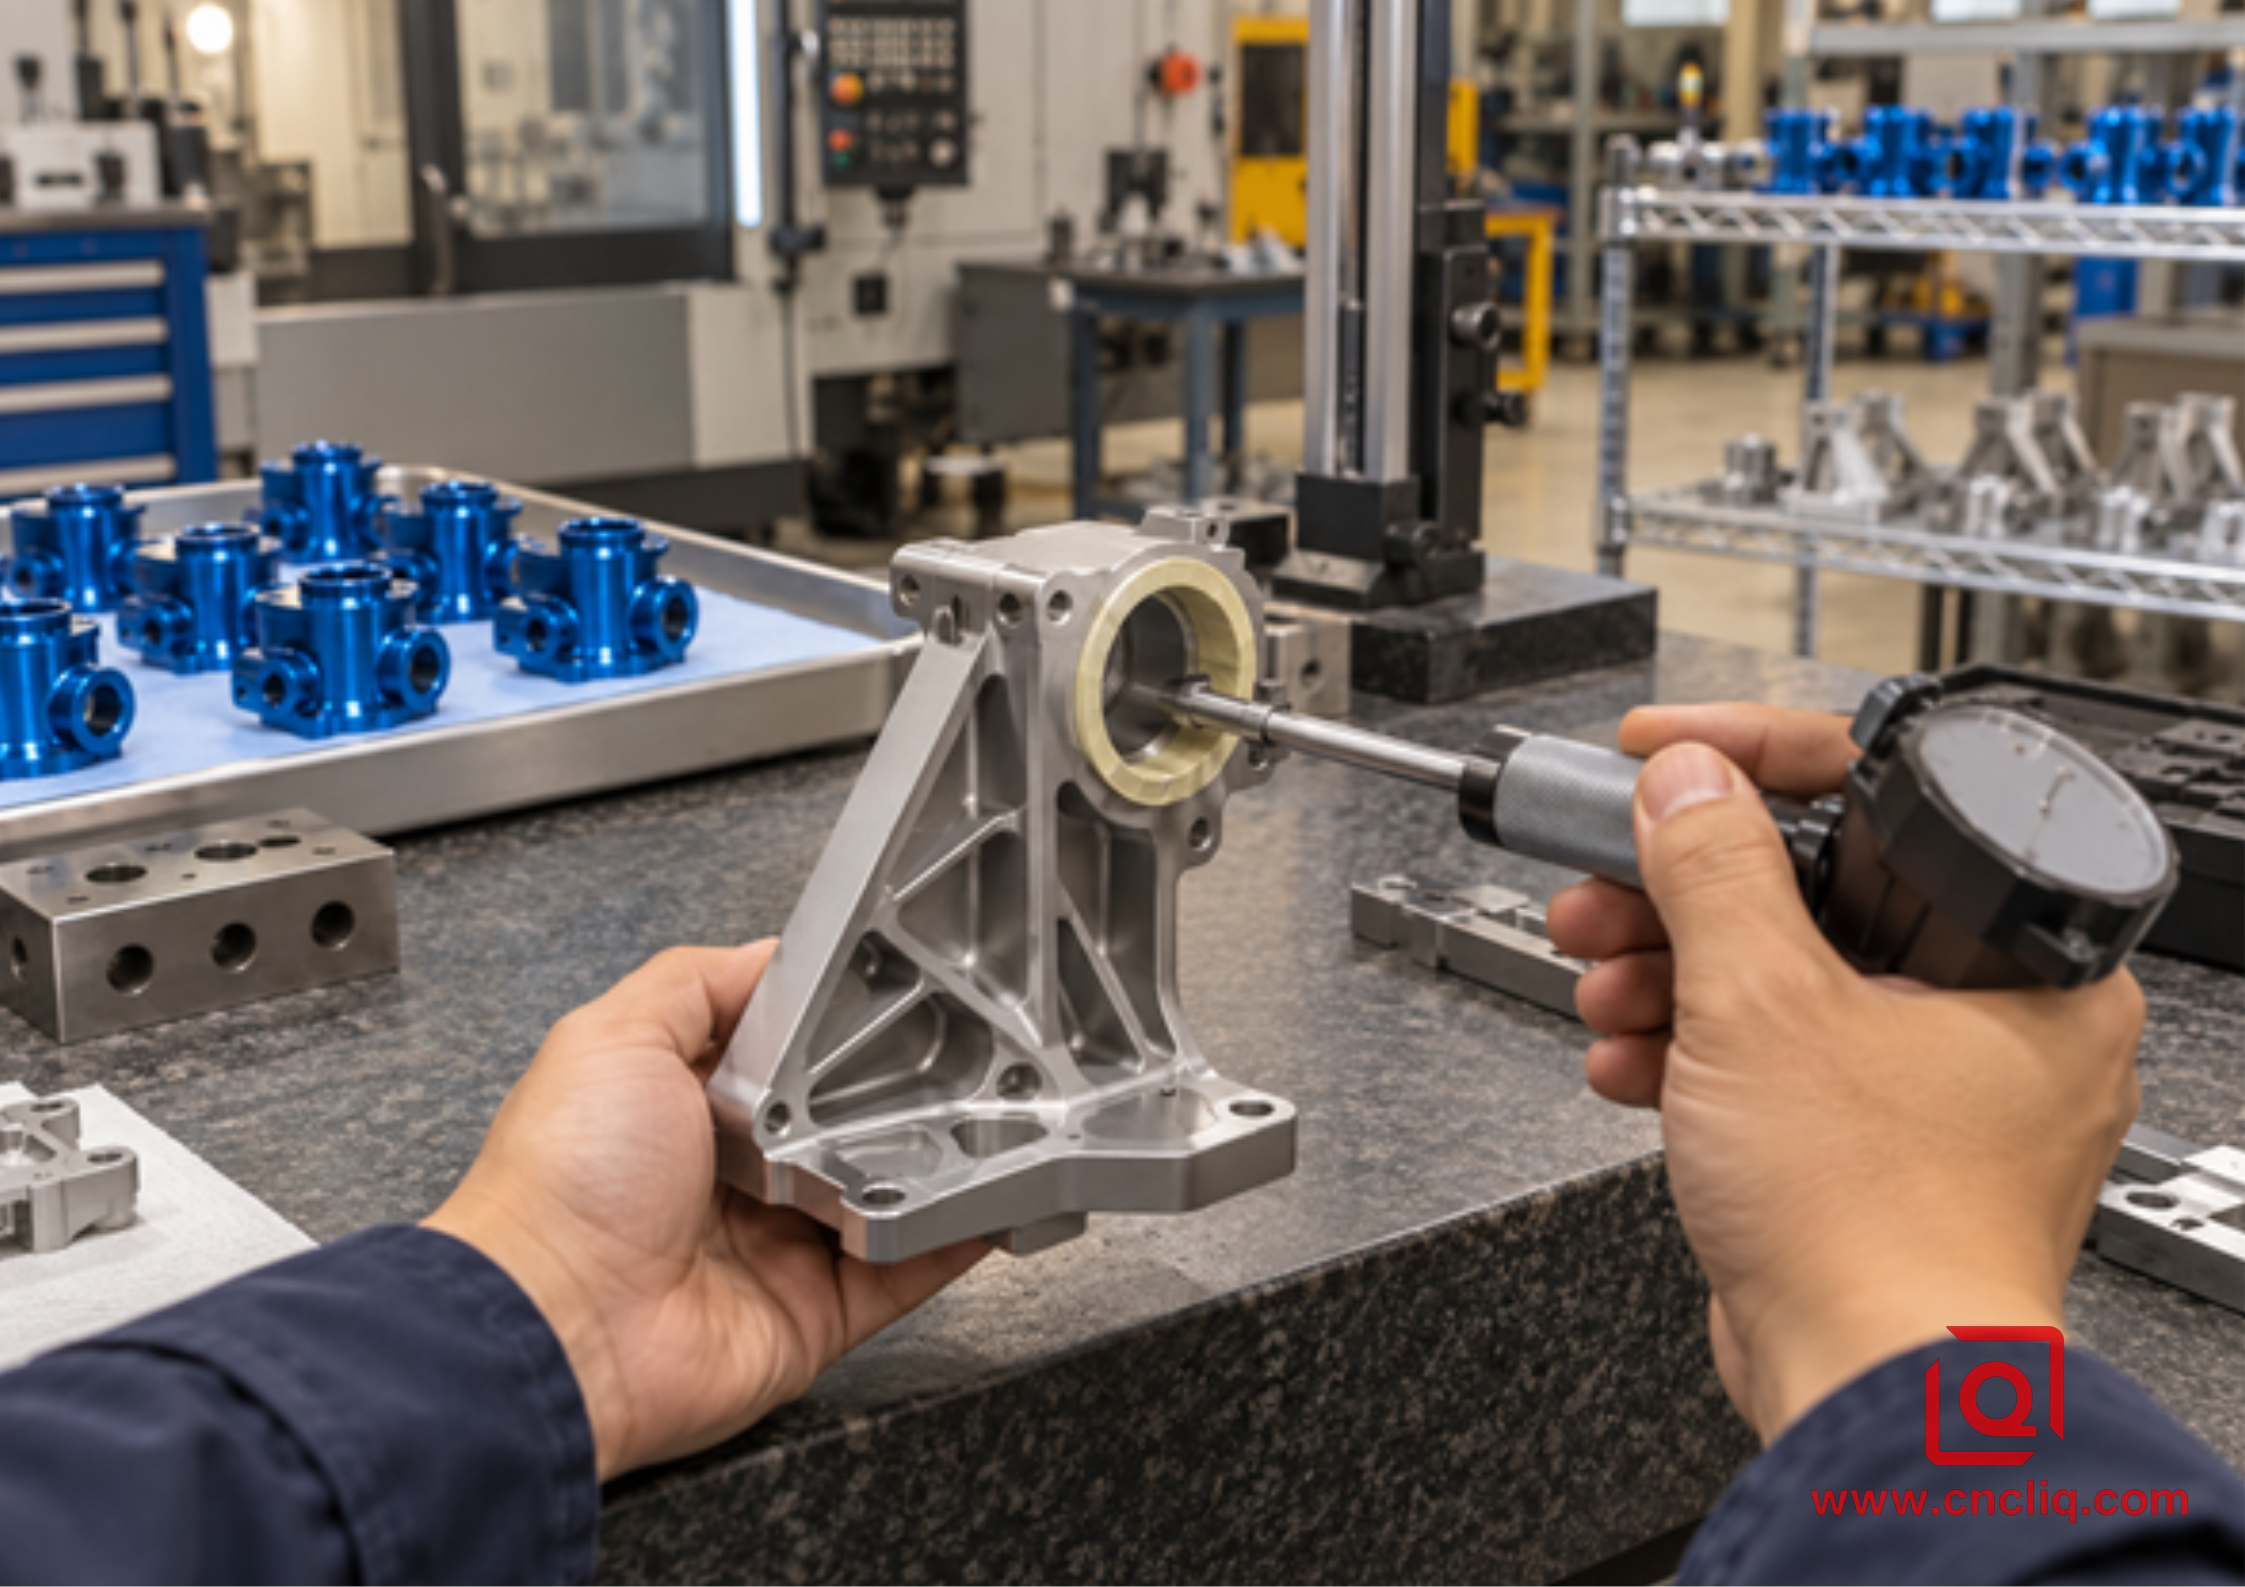
Imagen insertada: inspección del orificio posterior al anodizado en un soporte de actuador acanalado
10. Cómo elegir antes de solicitar un presupuesto
Utilice esta secuencia en lugar de seleccionar únicamente por nombre de acabado.
1. Identifique la función principal. ¿El acabado es principalmente para protección contra la corrosión, color, preparación de pintura o adhesivo, desgaste ligero, estructura sensible a la fatiga o cumplimiento de programas anteriores?
2. Verifique los documentos que rigen el trabajo. Revise la revisión del plano, las especificaciones de compra, las especificaciones del proceso del cliente, la lista de procesadores aprobados y las restricciones regionales. Registre la respuesta aprobada junto con el trabajo.
3. Revise la geometría y las tolerancias. Marque los ajustes precisos, las roscas, los contactos eléctricos, las superficies de sellado, las juntas, los sifones de drenaje, los bordes afilados y los puntos de sujeción permitidos.
4. Confirme el comportamiento del material. Indique la aleación, el temple, la forma del material base, las soldaduras, los insertos y los requisitos estéticos del lote. Pregunte si las aleaciones mixtas o las superficies fundidas serán visibles.
5. Indica qué sucede después del baño: natural o teñido, sellado o sin sellar, y luego cualquier imprimación, pintura, adhesivo o lubricante que se aplique posteriormente.
6. Defina los criterios de aceptación. Enumere las comprobaciones dimensionales, las mediciones del recubrimiento, las evidencias de corrosión o adherencia, los estándares de apariencia, la trazabilidad, la inspección del primer artículo (FAI) y los registros de envío.
Si las respuestas apuntan a un recubrimiento de color o protector de uso general, el Tipo II suele ser el punto de partida sensato. Si apuntan a un sistema aeroespacial cualificado, un impacto mínimo en la fatiga, la protección de las articulaciones o una ruta de tratamiento controlada, el Tipo I merece una revisión formal. Si el desgaste es la principal preocupación, conviene reconsiderar la decisión y comparar el recubrimiento endurecido Tipo III con otro tratamiento de ingeniería.
Para opciones comerciales más amplias, la comparación entre el recubrimiento en polvo y el anodizado muestra cómo cambian el espesor de la película, la coincidencia de color, el comportamiento ante impactos y el enmascaramiento cuando la alternativa es un recubrimiento orgánico en lugar de otro tipo de anodizado.
11. Qué enviar para una RFQ rápida y defendible
Para obtener un presupuesto preciso se necesita más que un archivo STEP. Envíe el modelo 3D y el dibujo 2D controlado juntos, e incluya la siguiente información.
1. Aleación, temple, forma del material, certificación del material y nivel de trazabilidad.
2. Normativa que rige el proceso de anodizado: especificación, revisión, tipo, clase, color, espesor objetivo o masa de recubrimiento y condiciones de sellado.
3. Dimensiones críticas tras el acabado, además de un mapa explícito de enmascaramiento y conexión.
4. Zonas cosméticas, muestra de color o textura aprobada y ubicaciones de contacto aceptables con el estante.
5. Requisitos de imprimación, pintura, adhesivo, lubricante, componentes eléctricos o de montaje que interactúan con el óxido.
6. Informes de inspección requeridos, FAI, resultados de CMM, certificados de recubrimiento, pruebas de corrosión o adhesión y controles de embalaje.
7. Cantidad de prototipos, cantidad de unidades producidas, demanda anual, fecha de entrega prevista y mercado de destino.
Si su plano aún indica únicamente anodizado, envíelo para revisión DFM antes de cortar el material. Liqin puede revisar el margen de mecanizado, el enmascaramiento, la ubicación de los bastidores, la compatibilidad del acabado y los puntos de inspección como parte de una única ruta de fabricación. Comparta su modelo CAD, plano 2D, aleación, volumen anual y condiciones de servicio a través de la página de contacto para obtener un presupuesto personalizado.
12. Comparación lado a lado para la selección final.
Lo que el comprador está decidiendo | Anodizado con ácido sulfúrico | Anodizado con ácido crómico |
Familia MIL-PRF-8625 | Tipo II; el tipo IIB es su propio tipo de película delgada sulfúrica. | Tipo I; el tipo IB es el tipo crómico de bajo voltaje separado. |
Escala de película | El rango de especificación de tipo II es de aproximadamente 1,8-25,4 µm; indique el objetivo real cuando el ajuste dependa de ello. | AAC indica aproximadamente 0,03-0,10 mil, o alrededor de 0,8-2,5 µm, según la aleación y el ciclo. |
¿Qué sucede con las dimensiones? | Los orificios, roscas, ranuras, sellos y ajustes a presión merecen una revisión de tolerancia o de máscara. | Menos cambios que el Tipo II, aunque una característica de precisión aún puede notarlo. |
Papel de la corrosión | Buena protección general cuando el pretratamiento y el sellado son correctos. | Fuerte protección gracias a una película sorprendentemente delgada. |
Rozamiento y desgaste | Mejor que el Tipo I para servicio ligero; el desgaste severo normalmente reabre el debate en torno al Tipo III. | No es la respuesta habitual para un par abrasivo o deslizante. |
Apariencia | Natural o teñido; la gama de colores es amplia, pero la aleación y la textura aún se aprecian. | Tonos grises funcionales en lugar de colores decorativos brillantes. |
Pregunta sobre la fatiga | El espesor y el estado de la superficie requieren atención en elementos sometidos a altas cargas. | Se ha preferido durante mucho tiempo donde un pequeño cargo por fatiga importa. |
Sistema de pintura o adhesivo | Es posible, pero el sello y el sistema aguas abajo deben estar de acuerdo. | Común en procesos controlados de pintura y unión aeroespacial. |
carga de cumplimiento | No hay Cr(VI) en el baño sulfúrico, aunque cada tinte y sellador aún necesita revisión. | El Cr(VI) impulsa controles más estrictos en materia de salud, medio ambiente y autorización. |
Patrón de compra típico | Amplia base de proveedores y, en general, menor coste de procesamiento. | Fuente especializada, documentación de cualificación y, a menudo, mayor plazo de entrega. |
No convierta los números de esa tabla en una especificación de construcción. El registro actual de MIL-PRF-8625 es la Revisión F con la Enmienda 2, con fecha del 23 de noviembre de 2020. Cubre seis tipos y dos clases de recubrimiento anódico no arquitectónico. Su plano también podría estar incluido en un documento de proceso del cliente. Anote qué documento prevalece antes de emitir la orden de compra.
Haz clic aquí para tu consulta 👆
Preguntas frecuentes
1. ¿Es mejor la anodización con ácido sulfúrico que la anodización con ácido crómico?
Ninguno de los dos procesos es universalmente superior. El anodizado sulfúrico tipo II suele ser mejor para colores teñidos, mayor disponibilidad, resistencia al desgaste moderada y producción industrial rentable. El anodizado crómico tipo I sigue siendo útil para sistemas aeroespaciales calificados, recubrimientos delgados, geometrías sensibles a la fatiga, preparación de pintura o adhesivos y ciertos ensamblajes con problemas de atrapamiento de soluciones. El diseño, la carga de servicio, el sistema de recubrimiento posterior y la normativa aplicable deben ser determinantes.
2. ¿Puede el anodizado sulfúrico de tipo II sustituir al anodizado crómico de tipo I en un dibujo aeroespacial?
No sin la aprobación escrita del departamento de ingeniería y del programa. La norma MIL-PRF-8625 considera los tipos I, IIB y IC como rutas distintas, y las especificaciones del cliente pueden imponer requisitos adicionales de calificación, aprobación del procesador, fatiga, corrosión, adhesión o sistema de pintura. Una prueba de cupón exitosa o un espesor de recubrimiento similar no autoriza una sustitución en la producción según un plano publicado.
3. ¿Qué proceso de anodizado es mejor para orificios y roscas con tolerancias ajustadas?
El tipo I suele generar menos cambios dimensionales debido a que su óxido es mucho más delgado, pero aun así, las características precisas requieren un plan definido. El tipo II puede utilizarse con éxito cuando el proveedor compensa previamente las dimensiones de mecanizado, enmascara o tapa la característica, o controla una operación posterior al acabado. Indique siempre si la dimensión se aplica antes o después del anodizado e identifique el método permitido en el plano.
4. ¿Por qué el anodizado con ácido crómico suele ser más caro?
El recubrimiento se produce mediante un proceso especializado de Cr(VI) que requiere estrictos controles de exposición para los trabajadores, ventilación, monitoreo, tratamiento de aguas residuales, manejo de residuos y, en algunos mercados, autorización o cualificación del cliente. La menor disponibilidad de proveedores autorizados, los volúmenes de producción reducidos, la documentación adicional y las normas para procesadores aprobados pueden incrementar los costos y los plazos de entrega, incluso aunque el óxido en sí sea delgado.
5. ¿Qué información debe incluir un fabricante de equipos originales (OEM) en una solicitud de cotización (RFQ) para el proceso de anodizado?
Proporcione la aleación y el temple, el modelo CAD, el plano controlado, la especificación y revisión correspondientes, el tipo y la clase de anodizado, el color, el espesor o la masa del recubrimiento, el sellado, las máscaras, la ubicación de los bastidores, los límites estéticos, las dimensiones críticas posteriores al acabado, los pasos de pintura o unión posteriores, la evidencia de las pruebas, el tamaño del lote, la demanda anual, el mercado de destino y cualquier requisito de proveedor aprobado. Este paquete permite cotizar los riesgos de mecanizado y acabado antes de que comience la producción.
Haz clic aquí para tu consulta 👆
Resumen
El anodizado con ácido sulfúrico es la opción más versátil para la mayoría de las piezas de aluminio OEM de color y de uso general, mientras que el anodizado con ácido crómico sigue siendo una solución especializada para aplicaciones aeroespaciales de película delgada, sensibles a la fatiga y con requisitos específicos. Una decisión acertada relaciona el tipo de recubrimiento con la aleación, la geometría, el ajuste, la carga de servicio, la unión o pintura posterior, el cumplimiento normativo y la inspección. Incluya estos requisitos en el plano, revise el enmascaramiento y la sujeción antes del mecanizado y solicite evidencia que coincida con la pieza de producción real.
Información del contacto
Empresa: Ningbo Liqin Industry Co., Ltd.
Mantenimiento diario al cliente y soporte postventa: service@shturl.zhuwanying@cncliq.com
Nuevas consultas, cotizaciones y discusiones sobre pedidos: business@shturl.zhouli@chinaliqin.com
Línea directa: +86 18757148656
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines meramente informativos y de referencia. Tenga en cuenta que las opiniones generales del blog no sustituyen los acuerdos técnicos firmados. Dado que las piezas personalizadas varían según el número de lote del material, la calibración de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen exclusivamente por sus planos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los casos de éxito de clientes que aparecen en este blog han sido anonimizados y depurados minuciosamente. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes que se muestran sirven únicamente para demostrar nuestras capacidades de mecanizado a medida y no representan un estándar universal aplicable a todos los pedidos.
Equipo de fabricación de Liqin
Con 18 años de experiencia en ingeniería de precisión, Ningbo Liqin Industry fabrica componentes metálicos de alta tolerancia para exigentes mercados globales. Nuestras instalaciones de producción, de 6500 metros cuadrados, cuentan con más de 150 máquinas que realizan mecanizado CNC de 4 y 5 ejes, torneado-fresado, extrusión en frío y fundición a presión, todo bajo un mismo techo. Esta configuración nos permite gestionar proyectos de forma integral, desde los conceptos iniciales de CAD hasta el envío finalizado de las piezas.
Gestionamos el control de calidad sin concesiones. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Con el respaldo de las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan rigurosos controles IPQC, FQC y OQC en cada lote de producción. Desde el mapeo dimensional CMM y el perfilado óptico hasta las pruebas de dureza y niebla salina, validamos sus especificaciones críticas desde el principio, para que reciba componentes listos para su instalación sin complicaciones de montaje ni costosas paradas de línea. Además de la fabricación, puede contar con nosotros para tiempos de respuesta de dos horas a nuevas solicitudes de cotización, soporte directo para el muestreo de prototipos y envíos de exportación sin contratiempos en Europa, Norteamérica, Asia y Oceanía.
Agradecemos sus consultas y muestras. Visite nuestro sitio web o contáctenos directamente para obtener un presupuesto competitivo.
