 Español




¿Sigues lidiando con roscas de aluminio que parecen limpias pero se detienen a mitad de camino al pasar el calibre, o que pasan la inspección en la máquina y se aprietan después del anodizado? Esta guía explica cómo elegir una fresa de roscar, preparar el orificio piloto, controlar el diámetro primitivo y verificar el resultado sin convertir un componente valioso en una pieza de prueba. El objetivo no es obtener un resultado perfecto copiado de un catálogo, sino un método de taller repetible para piezas de aluminio personalizadas, desde la primera órbita programada hasta el informe de inspección final.
El fresado de roscas resulta atractivo porque la fresa es más pequeña que la rosca terminada y sigue una trayectoria helicoidal. Esto reduce el riesgo de atrapamiento de virutas en un macho de roscar, facilita el manejo de agujeros ciegos y permite corregir el tamaño mediante compensación de fresa sin necesidad de reescribir todo el programa. Es especialmente útil para colectores costosos, carcasas, prototipos, roscas grandes, elementos interrumpidos y trabajos donde una broca rota podría desperdiciar horas de mecanizado. No es automáticamente la solución más rápida para todas las roscas estándar, poco profundas y de alto volumen. La decisión comienza con el dibujo, el estado del material, la geometría del agujero, el método de aceptación y el costo real de una falla.
1. Defina el tipo de rosca antes de elegir la fresa.
La especificación debe ser completa. Para trabajos métricos, confirme el diámetro nominal, el paso, la forma interna o externa, la dirección (derecha o izquierda), la clase de tolerancia, la longitud de acoplamiento y si la rosca es recta o cónica. Para roscas en pulgadas unificadas, confirme la serie y la clase, como UNC o UNF y 2B o 3B para una rosca interna. El comprador no debe dejar que el proveedor deduzca la clase a partir de un tornillo de acoplamiento.
Las tolerancias de roscas métricas de uso general están cubiertas por la norma ISO 965-1:2026 , mientras que los límites de tamaño comunes se abordan en la norma ISO 965-2:2024. Las formas de rosca en pulgadas unificadas están cubiertas por la norma ASME B1.1-2024 . También deben especificarse los requisitos de inspección: la norma ISO 1502 sigue siendo la referencia para calibres y medición de roscas métricas ISO de uso general, mientras que la norma ASME B1.2-2025 cubre los calibres y la medición de roscas en pulgadas unificadas. Estas referencias son importantes porque el diámetro nominal por sí solo no define una rosca aceptable.
El paso es la distancia axial que avanza durante una revolución helicoidal completa. El diámetro de paso es el diámetro imaginario en el que los anchos de la cresta y la ranura de la rosca son iguales. Generalmente, es el tamaño funcional el que determina si la pieza de acoplamiento se ensambla con la tolerancia prevista. El diámetro mayor, el diámetro menor, la forma del flanco, el avance, la redondez, las rebabas y el estado de la superficie siguen siendo importantes. Un tapón pasa no justifica una cresta rota, una primera rosca dañada o un orificio perforado fuera de posición.
Antes de que comience el trabajo de CAM, registre estos seis elementos en la hoja de proceso:
1. Designación completa de la rosca y revisión del plano correspondiente.
2. Aleación y temple del material, incluyendo si la pieza es forjada, fundida o extruida.
3. Profundidad de rosca completa útil, espacio libre inferior del orificio ciego y chaflán de entrada.
4. Método de inspección y revisión del calibre requeridos.
5. Tratamiento de la superficie, enmascaramiento y si la aceptación se realiza antes o después del acabado.
6. Cantidad, plan de aprobación del prototipo y vida útil prevista de la producción.
Esta disciplina inicial mejora la calidad de los presupuestos. Si su proyecto incluye puertos multifacéticos o conductos de intersección profundos, nuestra guía para el taladrado de agujeros profundos y el roscado rígido en aluminio explica por qué es necesario resolver la holgura del fondo y la evacuación de virutas antes del ciclo de roscado.
2. Elija una fresa de roscar que se ajuste al orificio y al trabajo.
Las fresas de roscar se dividen en dos grupos prácticos. Una fresa de perfil único tiene un solo perfil de corte o una sección de corte corta. Puede mecanizar diferentes diámetros con un paso y forma compatibles, y su menor área de contacto suele reducir la fuerza de corte. Es una excelente opción para prototipos, diámetros inusuales, roscas profundas, paredes delgadas y máquinas donde la rigidez es limitada. La desventaja es un mayor recorrido helicoidal y un ciclo más largo.
Una fresa de múltiples filas o de perfil completo cuenta con varios dientes de rosca a lo largo de su longitud de corte. Puede generar la longitud total de la rosca en aproximadamente una revolución helicoidal cuando su longitud de corte coincide con el requisito. Esto mejora la productividad en la producción repetida, pero la herramienta está diseñada para un paso y un rango de profundidad prácticos, aplica mayor carga de golpe y requiere una buena evacuación de virutas. Es menos tolerante cuando la pared es delgada o el portaherramientas tiene una excentricidad excesiva.
Para roscas internas pequeñas, el carburo sólido suele ser el material base más práctico, ya que combina un filo afilado con rigidez. El aluminio requiere un filo de corte preciso y un amplio espacio para la viruta, bien pulido. El carburo pulido sin recubrimiento puede funcionar bien. Los recubrimientos diseñados para el corte de metales no ferrosos, incluidas las variantes adecuadas de ZrN o DLC, pueden reducir la adherencia, pero es fundamental consultar los datos de aplicación del fabricante. Un recubrimiento grueso o romo, destinado al acero, puede aumentar la fricción y la acumulación de material en el filo en aluminio, que es menos adherente.
El diámetro de la herramienta es un equilibrio. Una fresa más grande es más rígida, pero a medida que el diámetro de la fresa se acerca al diámetro menor de la rosca, la holgura disminuye y el error de perfil geométrico puede aumentar debido a que una fresa recta genera una hélice. La guía de fresado de roscas de SmiCut identifica la relación diámetro de la fresa/rosca, el ángulo del perfil y el paso como factores clave que influyen en la desviación del perfil. La opción segura no es simplemente la herramienta más grande que pueda entrar en el orificio. Utilice el selector o el software de cálculo del fabricante, confirme el rango mínimo de diámetro y paso, y simule la trayectoria de entrada y salida.
El alcance también merece una revisión exhaustiva. Mantenga la fresa y el portaherramientas lo más cortos posible, según lo permita la característica. Aumentar la longitud de la herramienta incrementa la deflexión y hace que la compensación parezca inestable, incluso cuando el diámetro nominal de la herramienta es correcto. Para una rosca ciega profunda, utilice una longitud de cuello que no roce con el orificio, pero no adquiera un alcance innecesario. Los mandriles hidráulicos, los portaherramientas de ajuste por contracción o los sistemas de pinzas de precisión pueden ser apropiados según el diámetro y la máquina, siempre que la excentricidad medida cumpla con el límite del fabricante de herramientas. Limpie tanto el cono como el portaherramientas. Una pequeña viruta atrapada en la interfaz puede consumir una parte significativa de una tolerancia ajustada del diámetro de paso.
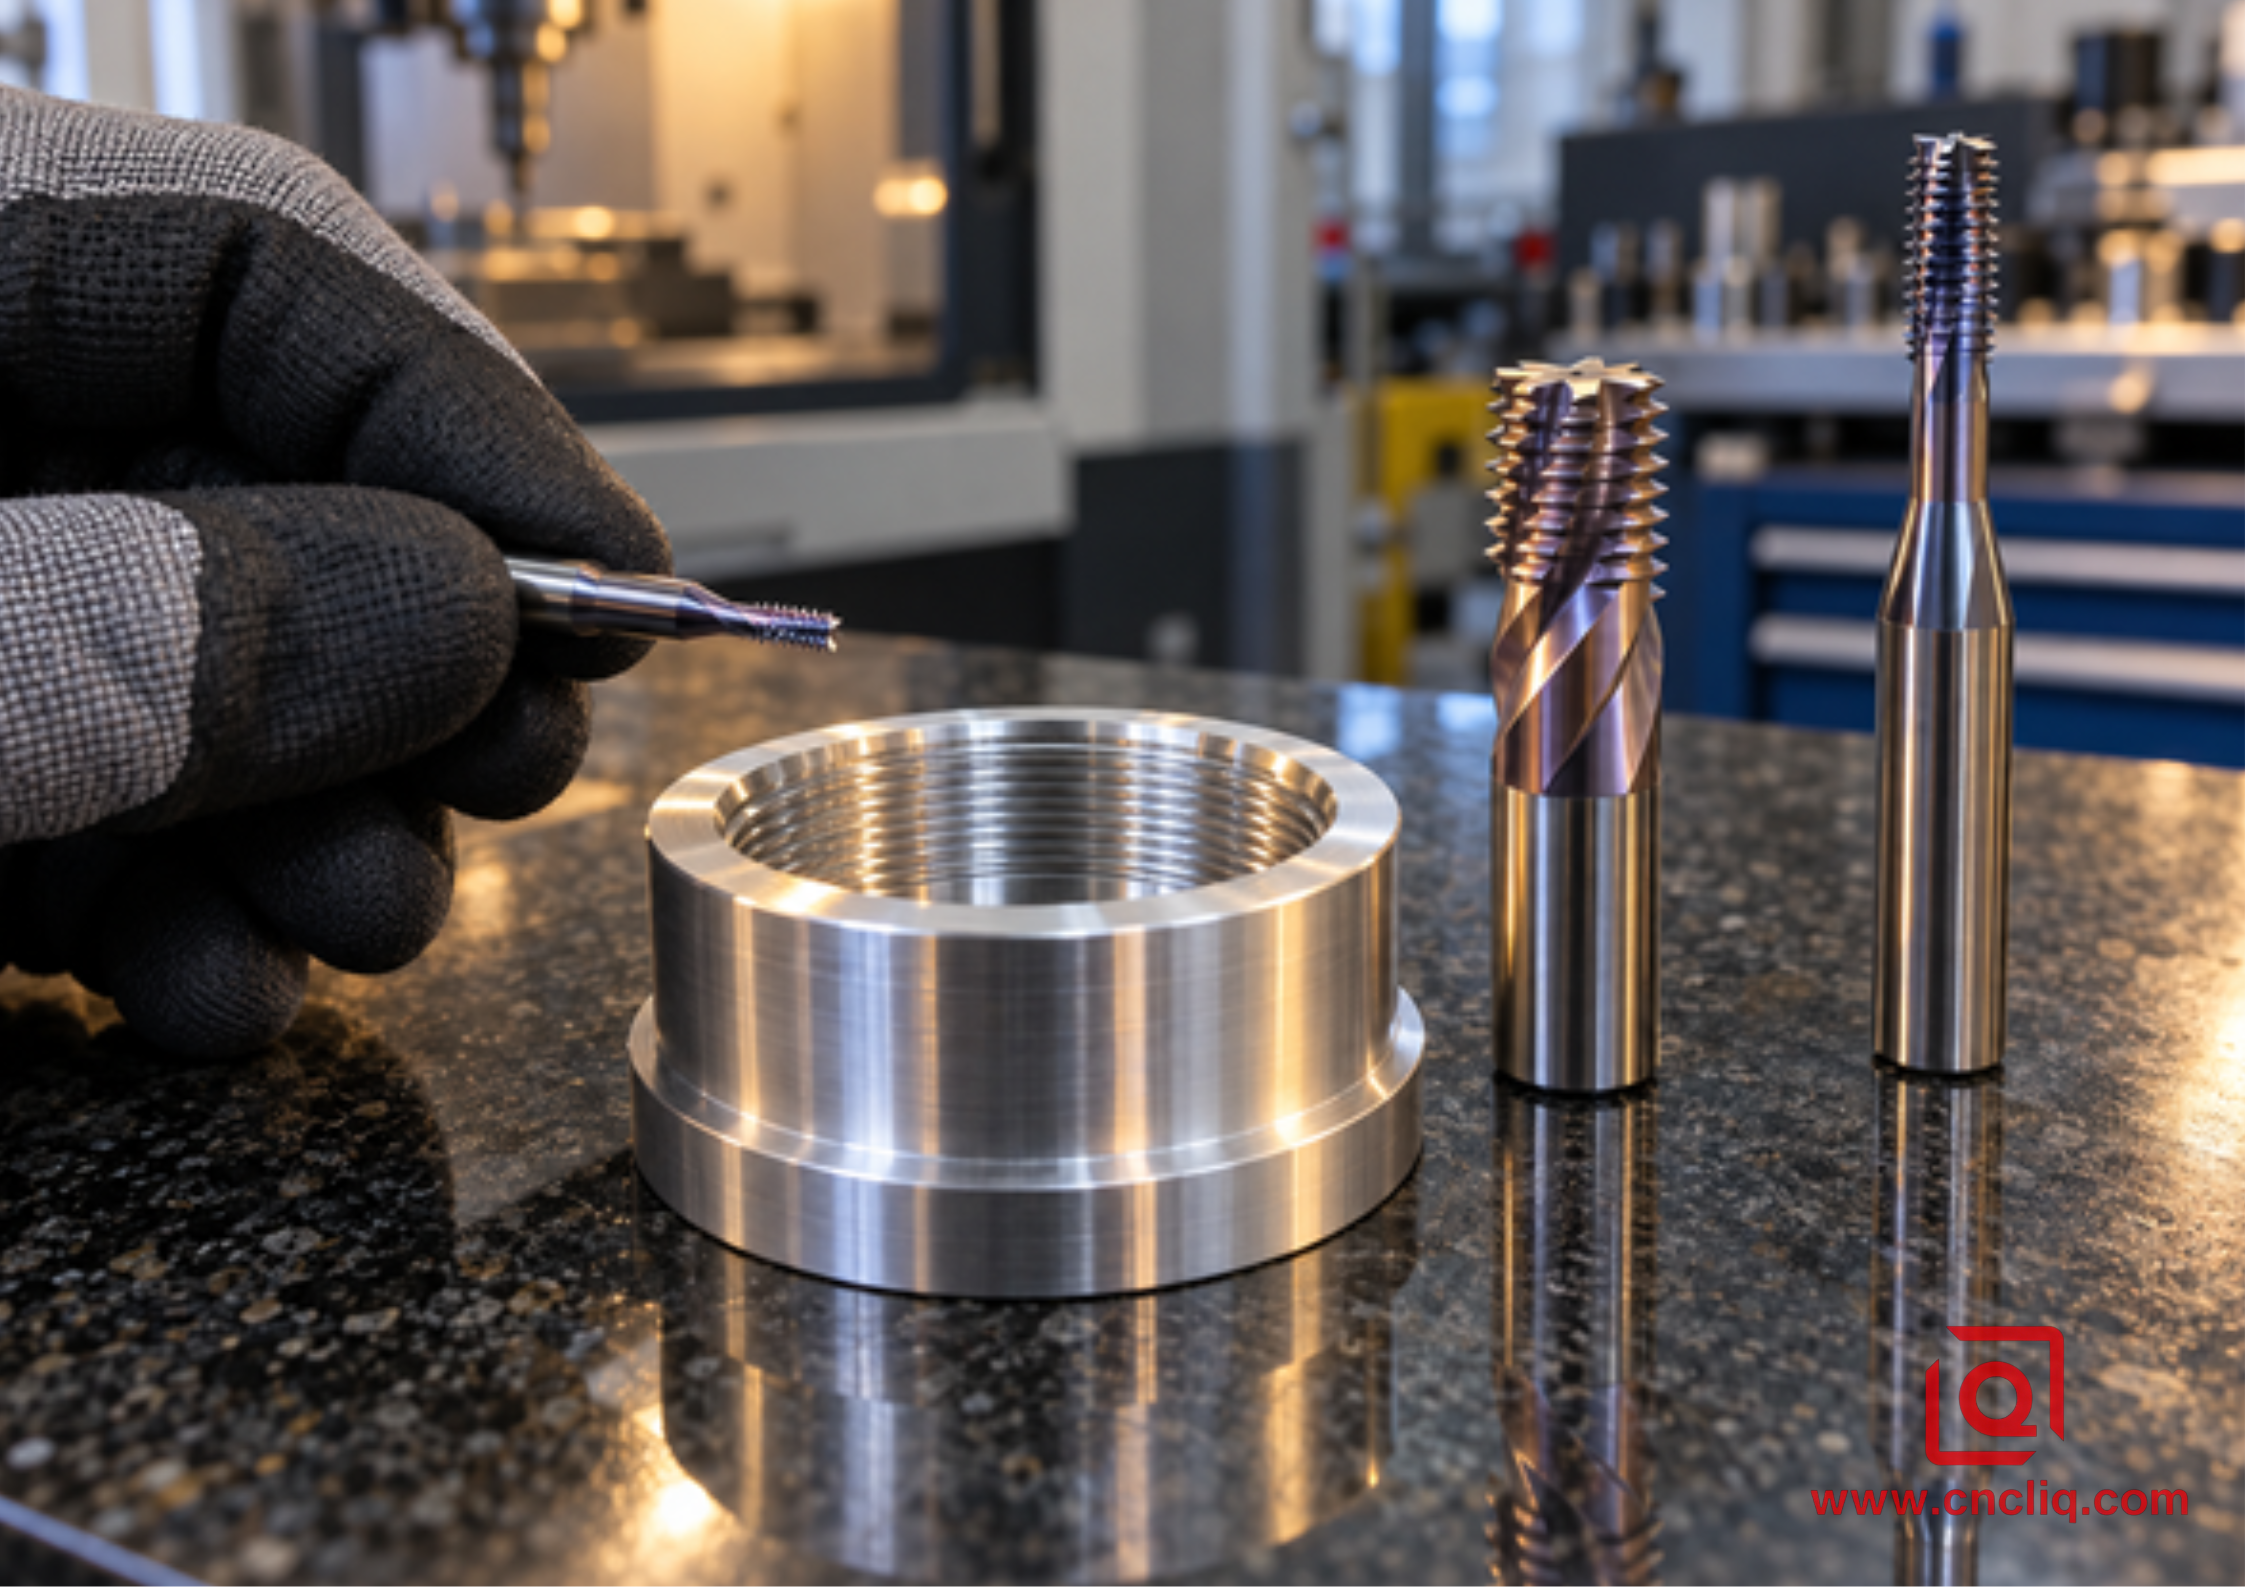
Tres estilos de fresado de roscas junto a un anillo de aluminio mecanizado
Pregunta de selección | Cortadora de una sola pieza | Cortador de varias filas | Implicaciones en el taller |
Varios diámetros con un paso | A menudo, se ajusta a los límites del fabricante. | Generalmente limitado a una familia definida. | El formato único reduce el inventario de herramientas. |
Hilo profundo u obstruido | Generalmente más flexible | La longitud del corte y el cuello pueden limitar el acceso. | Verifique el espacio libre para los hombros y la parte inferior. |
Pared delgada o saliente delicado | Menor participación simultánea | Mayor carga radial | Utilice pasadas radiales más ligeras si la pared se mueve. |
Repetir la producción | Ciclo más largo | Más rápido cuando la función coincide | Compare el costo de la herramienta con el tiempo de husillo ahorrado. |
Diámetro no estándar | Opción fuerte | Puede requerir una herramienta especial. | Confirmar compatibilidad de perfil y tono |
Control estricto en la primera parte | Fácil de corregir con compensación de desgaste | Se puede corregir, pero la desviación afecta a varios dientes. | Mida la herramienta de corte real y compruebe el proceso. |
3. Seleccione la herramienta adecuada para la aleación de aluminio.
No considere todo el aluminio como el mismo material. El 6061-T6 es una opción común y equilibrada que, por lo general, se mecaniza de forma predecible; sin embargo, puede manchar un filo desafilado si la carga de viruta es demasiado baja o si el suministro de refrigerante no alcanza el corte. El 7075-T6 o T651 es más resistente y suele generar una viruta más limpia, pero una fresa de roscar pequeña aún requiere una configuración rígida y una prueba de impacto conservadora debido a la fragilidad del carburo. El material más blando de la serie 5xxx puede ser más adhesivo. El comportamiento del aluminio fundido también varía según el contenido de silicio y la calidad de la fundición.
La aleación y el temple deben figurar en la solicitud de cotización y en la hoja de inspección. Para obtener información más detallada sobre materiales, husillos y selección de herramientas, consulte nuestra guía de avances, velocidades y herramientas para aluminio 6061. Si el plano solo indica «aluminio», deténgase antes de seleccionar los parámetros. La diferencia afecta la acumulación de filo, la forma de la viruta, la vida útil de la herramienta, el acabado y la estabilidad del desplazamiento de la primera pieza.
4. Prepare correctamente el orificio piloto y la entrada.
El fresado de roscas no corrige un orificio piloto defectuoso. El orificio debe estar en la posición correcta, ser lo suficientemente recto para la longitud de la rosca, redondo y con las dimensiones indicadas en el plano y la norma. El compendio técnico de roscado de Walter ofrece recomendaciones de tolerancia para el orificio piloto que dependen del paso, como referencia práctica para la fabricación; sin embargo, el tamaño final admisible debe derivarse de los límites de rosca especificados y del plan de inspección. Nunca sustituya el plano por una regla genérica de "nominal menos paso" cuando la tolerancia, el estado de la cresta o la forma especial sean factores importantes.
Para una característica ciega, modele el conjunto completo: punta de perforación, longitud de rosca completa deseada, desviación de la fresa, movimiento de entrada, holgura inferior de la fresa, espacio para virutas y cualquier hombro de sellado. Una fresa de roscar puede cortar más cerca del fondo que muchos machos de roscar, pero aún necesita espacio para entrar, interpolar y salir sin golpear el fondo. Un chaflán controlado ayuda a que el sujetador comience a roscar y elimina la rebaba afilada en la primera rosca. Un chaflán excesivo reduce el acoplamiento efectivo y puede exponer una boca sobredimensionada después del anodizado.
5. Programar la hélice sin crear un error de tamaño oculto.
Durante una órbita de 360 grados, el eje Z se mueve exactamente un paso de rosca para una rosca de un solo inicio. El sistema CAM calcula la trayectoria del centro de la herramienta a partir del tamaño de rosca objetivo y la geometría de la herramienta. Utilice el fresado en ascenso cuando el fabricante de herramientas y la configuración de la máquina lo permitan, y entre o salga con un arco tangencial suave en lugar de sumergirse radialmente hasta el acoplamiento completo. Simule el ciclo con el conjunto de herramientas, el portaherramientas, el orificio, la fijación y el estado del material reales.
El avance programado merece especial atención. El centro de la fresa describe un círculo más pequeño que el filo de corte en el diámetro de la rosca, por lo que un sistema de control o CAM puede aplicar el avance de forma diferente. La guía de referencia de fresado de roscas de Allied distingue el avance lineal del avance corregido utilizado en la trayectoria circular. Confirme si el valor mostrado corresponde al avance en el eje central o en el filo de corte y si el control realiza la compensación del avance en arco. Un salto inesperado en el avance en un orificio pequeño puede dañar la fresa o dejar una rosca lobulada.
En aplicaciones de aluminio estables, una pasada radial puede ser suficiente, pero no es un requisito universal. Utilice dos o más pasadas radiales cuando la rosca sea grande o gruesa, la herramienta de corte sea delgada, la pared sea flexible, el acabado sea crítico o la primera pasada presente vibraciones. Una pasada de resorte puede eliminar la recuperación elástica, pero las pasadas repetidas sin material base pueden rozar y acumular aluminio en el borde. Realice cada pasada de forma intencionada y verifíquela mediante mediciones.
6. Controlar el diámetro primitivo con datos medidos
El control del paso comienza con la herramienta de corte real, no con el diámetro nominal del catálogo. Muchas fresas de roscar se suministran con un diámetro de programación medido o un valor de corrección. Introduzca ese valor exactamente como lo define el fabricante. No asuma que se trata del diámetro exterior máximo, el diámetro del vástago o el diámetro del modelo CAD. La documentación de Walter muestra cómo los datos de la herramienta de corte medidos y una corrección definida pueden situar una rosca fresada cerca del punto medio de su rango de tolerancia.
Compruebe la primera parte con una compensación conservadora que deje la rosca interna ligeramente apretada; luego, mida y avance hacia el objetivo en incrementos controlados. El signo de la compensación varía según el control, la estrategia CAM y si la compensación representa radio, diámetro, geometría o desgaste. Establezca el signo en una pieza de prueba o en un primer prototipo seguro. Registre cada cambio. Una nota como «más 0,02» es peligrosa si el siguiente operario desconoce a qué registro o convención se refiere.
Un bucle de corrección robusto tiene este aspecto:
1. Caliente la máquina y estabilice el refrigerante siguiendo el procedimiento de precisión habitual.
2. Mida la excentricidad de la fresa cerca de la sección de corte y confirme la limpieza del soporte.
3. Mecanizar el orificio piloto y la rosca utilizando el programa base aprobado.
4. Elimine las rebabas y limpie la pieza sin redondear la primera rosca funcional.
5. Medir a la temperatura especificada con el método aprobado.
6. Aplique un pequeño cambio en el campo de desgaste designado y corte una nueva característica o un cupón de prueba aprobado.
7. Cuando el resultado esté centrado, congele la hoja de configuración y defina una frecuencia de monitorización del desgaste.
La temperatura es importante. El coeficiente de dilatación térmica del aluminio es de aproximadamente 23 micrómetros por metro por grado Celsius a temperatura ambiente. Una pieza y un calibre calientes, junto con una sala de inspección fría, pueden reducir el margen de seguridad cuando las tolerancias son estrictas. Deje que la pieza y el calibre se estabilicen bajo las condiciones de inspección acordadas antes de tomar la decisión final sobre la compensación.
No utilice la compensación para ocultar otro problema. Si el calibre pasa entra por la boca pero se atasca más profundamente, investigue la conicidad, la deflexión de la fresa, la excentricidad, el re-corte de virutas y las condiciones térmicas. Si los resultados varían en una dirección a lo largo de un lote, inspeccione el borde para detectar desgaste o adherencia de aluminio. Si el tamaño varía entre las piezas, busque contaminación por virutas en el dispositivo de sujeción, una sujeción inconsistente o una sujeción inestable de la herramienta.
7. Inspeccione la funcionalidad, no solo la apariencia.
Una rosca brillante aún puede estar defectuosa. Para roscas métricas internas comunes, utilice calibres pasa y no pasa calibrados, según lo especificado en el plan de calidad. El calibre pasa verifica la rosca funcional mediante el acoplamiento requerido, mientras que el calibre no pasa verifica que la rosca no haya excedido el límite aplicable según la norma y el procedimiento de taller vigentes. Siga la norma del calibre y la regla de aceptación documentada; no fuerce ninguno de los dos elementos.
Para roscas en pulgadas unificadas, utilice calibres y métodos de aceptación que cumplan con los requisitos del plano y de la norma ASME. La medición óptica, el escaneo con CMM o los sistemas de medición de roscas pueden ser útiles para el desarrollo de procesos, la creación de formas especiales y el análisis de fallas, pero no reemplazan automáticamente el calibre funcional especificado. Un calibre de paso identifica el paso; no es una herramienta de aceptación de precisión para el diámetro de paso.
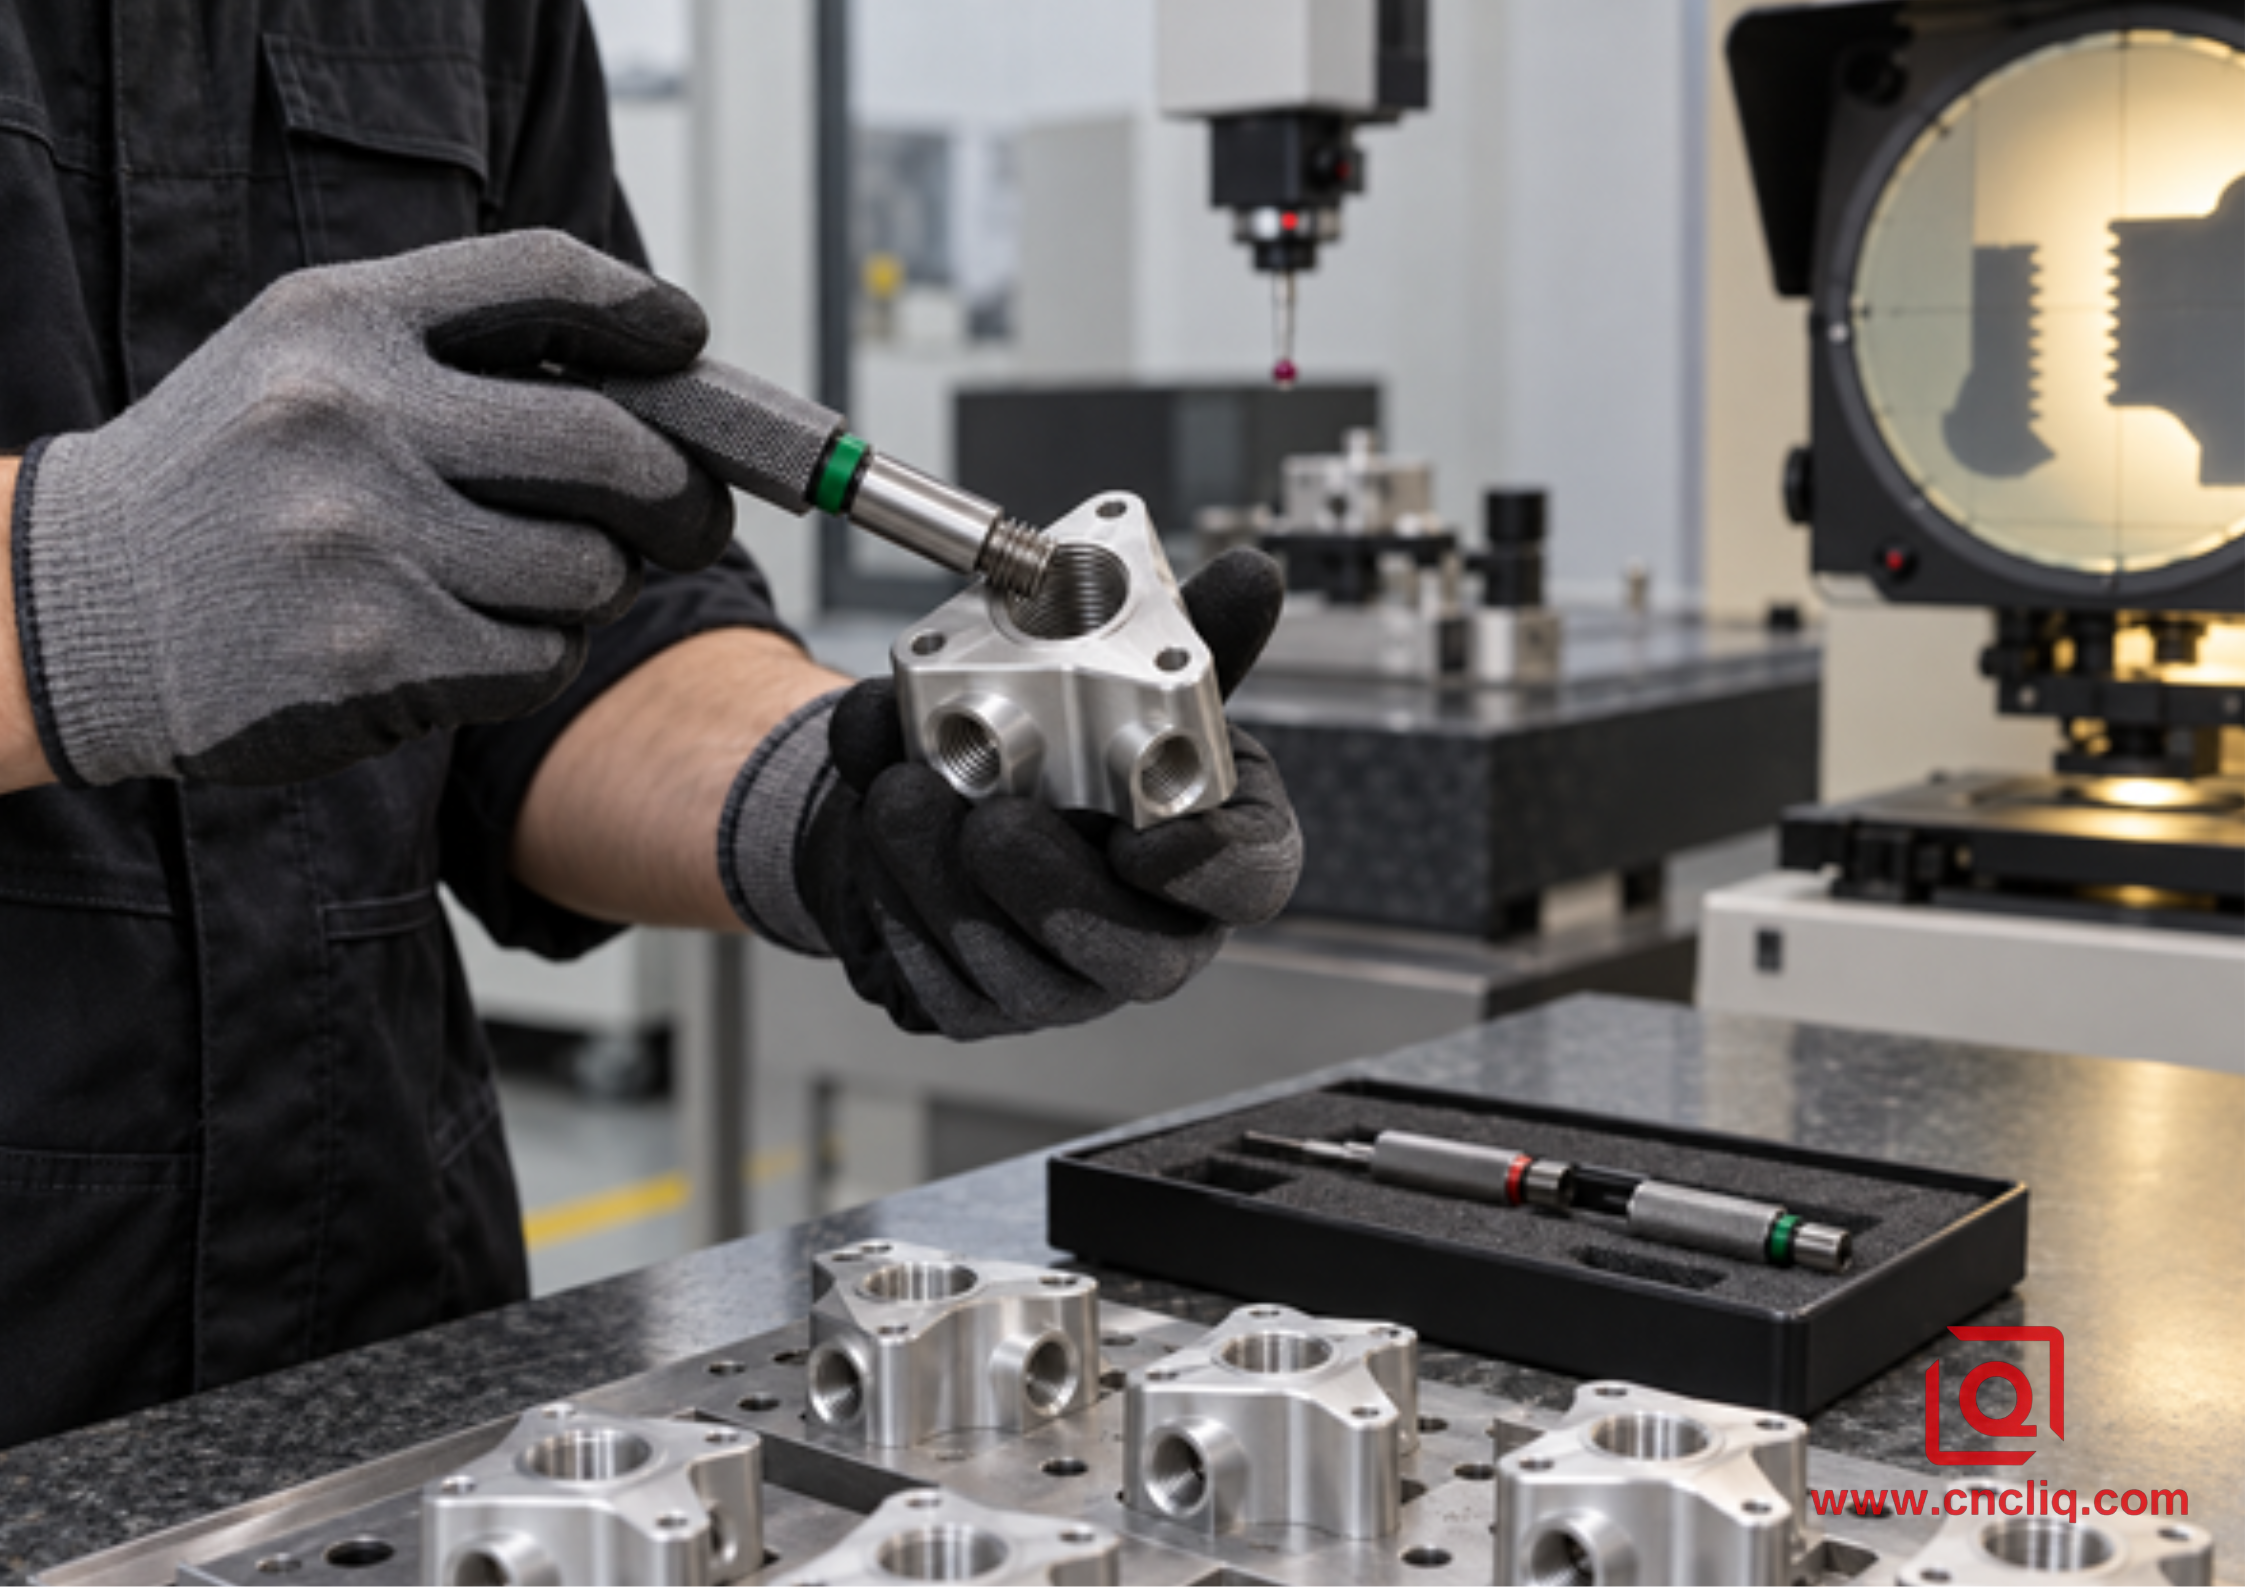
El operario comprueba un cuerpo de válvula de aluminio con un calibre de tapón pasa.
La inspección debe incluir las características alrededor de la rosca. Confirme el chaflán de entrada, el estado de las rebabas, la posición donde se requiere, la profundidad útil y la limpieza del fondo. En los colectores de fluidos, verifique que los conductos de intersección estén libres de virutas y que la rosca no se rompa en la zona de sellado. Nuestra página de colectores hidráulicos de aluminio personalizados muestra un componente donde la forma de la rosca, la compatibilidad del sellado, la limpieza del canal y la inspección dimensional deben realizarse como un solo proceso.
8. Planifique el anodizado antes de cortar el primer hilo.
El anodizado transforma la superficie del aluminio y modifica la relación entre el sustrato mecanizado y el acabado final. El efecto en la rosca depende de la aleación, el baño, el tipo y espesor del recubrimiento, el enmascaramiento y las especificaciones de tamaño final del plano. No reste un valor de recubrimiento genérico al diámetro primitivo y dé por resuelto el problema. Coordine al proveedor de mecanizado, al operario de acabado y el plan de calibración antes de la producción.
Las roscas pueden enmascararse y aceptarse prácticamente como mecanizadas. Pueden anodizarse hasta alcanzar un objetivo de preacabado validado para que la rosca final tenga el calibre correcto. O bien, las roscas críticas pueden mecanizarse después del recubrimiento cuando el diseño y los requisitos de corrosión permiten que el aluminio quede expuesto. Cada método presenta diferentes riesgos en cuanto a protección contra la corrosión, ajuste, contacto eléctrico, rebabas y plazos de entrega.
Indique si el requisito de calibre se aplica antes o después del acabado. Incluya cupones roscados representativos o primeras piezas cuando la acumulación de acabado sea significativa. Proteja la rosca de los abrasivos y los residuos químicos. Después del acabado, limpie el orificio y vuelva a comprobarlo con el calibre especificado. Para obtener más información sobre el crecimiento del recubrimiento y el enmascaramiento, consulte nuestra guía de postprocesamiento de aluminio .
9. Caso de cliente anónimo: Roscas ciegas en una carcasa de refrigeración de pared delgada
Un cliente del sector de la electrónica industrial solicitó carcasas de refrigeración mecanizadas de aluminio 6061-T651. Cada una presentaba ocho roscas internas ciegas M6 x 1 alrededor de un perímetro delgado con nervaduras. Las roscas admitían tornillos de tapa y debían mantener su funcionalidad tras el proceso de anodizado especificado. El paquete de especificaciones indicaba el tipo de rosca y el recubrimiento, pero no especificaba si la medición se realizaba antes o después del acabado. Esta ambigüedad representaba el mayor riesgo.
Durante la revisión DFM, el equipo aclaró la medición de la pieza terminada, el enmascaramiento, la profundidad de rosca completa y el tornillo de acoplamiento. Los orificios piloto se realizaron con la misma configuración primaria que los puntos de referencia de posicionamiento, de modo que la posición de la rosca no dependiera de un segundo ajuste manual. Se seleccionó una fresa de roscar de carburo sólido de forma simple en lugar de un macho rígido. Esto redujo el riesgo de rotura de la herramienta en un componente de pared delgada casi terminado y permitió la corrección del diámetro primitivo mediante un desplazamiento controlado del desgaste.
La primera carcasa se dejó intencionadamente ligeramente ajustada, se limpió y se verificó con los calibres especificados. Una corrección documentada acercó el resultado al centro del rango aceptado. A continuación, las piezas representativas siguieron el proceso de acabado aprobado y se volvieron a medir después de la limpieza. El plan de control muestreó el funcionamiento de la rosca al inicio de la producción, tras intervalos de vida útil de la herramienta definidos y siempre que el operario observara acumulación de material en el filo o cambiara la fresa.
El resultado importante no fue una mejora drástica en la velocidad, sino un ciclo de aprobación estable: una única interpretación de planos, un único plan de medición, una única convención de compensación y controles trazables antes y después del acabado. Esto redujo la probabilidad de detectar un problema de ajuste sistemático durante el montaje.
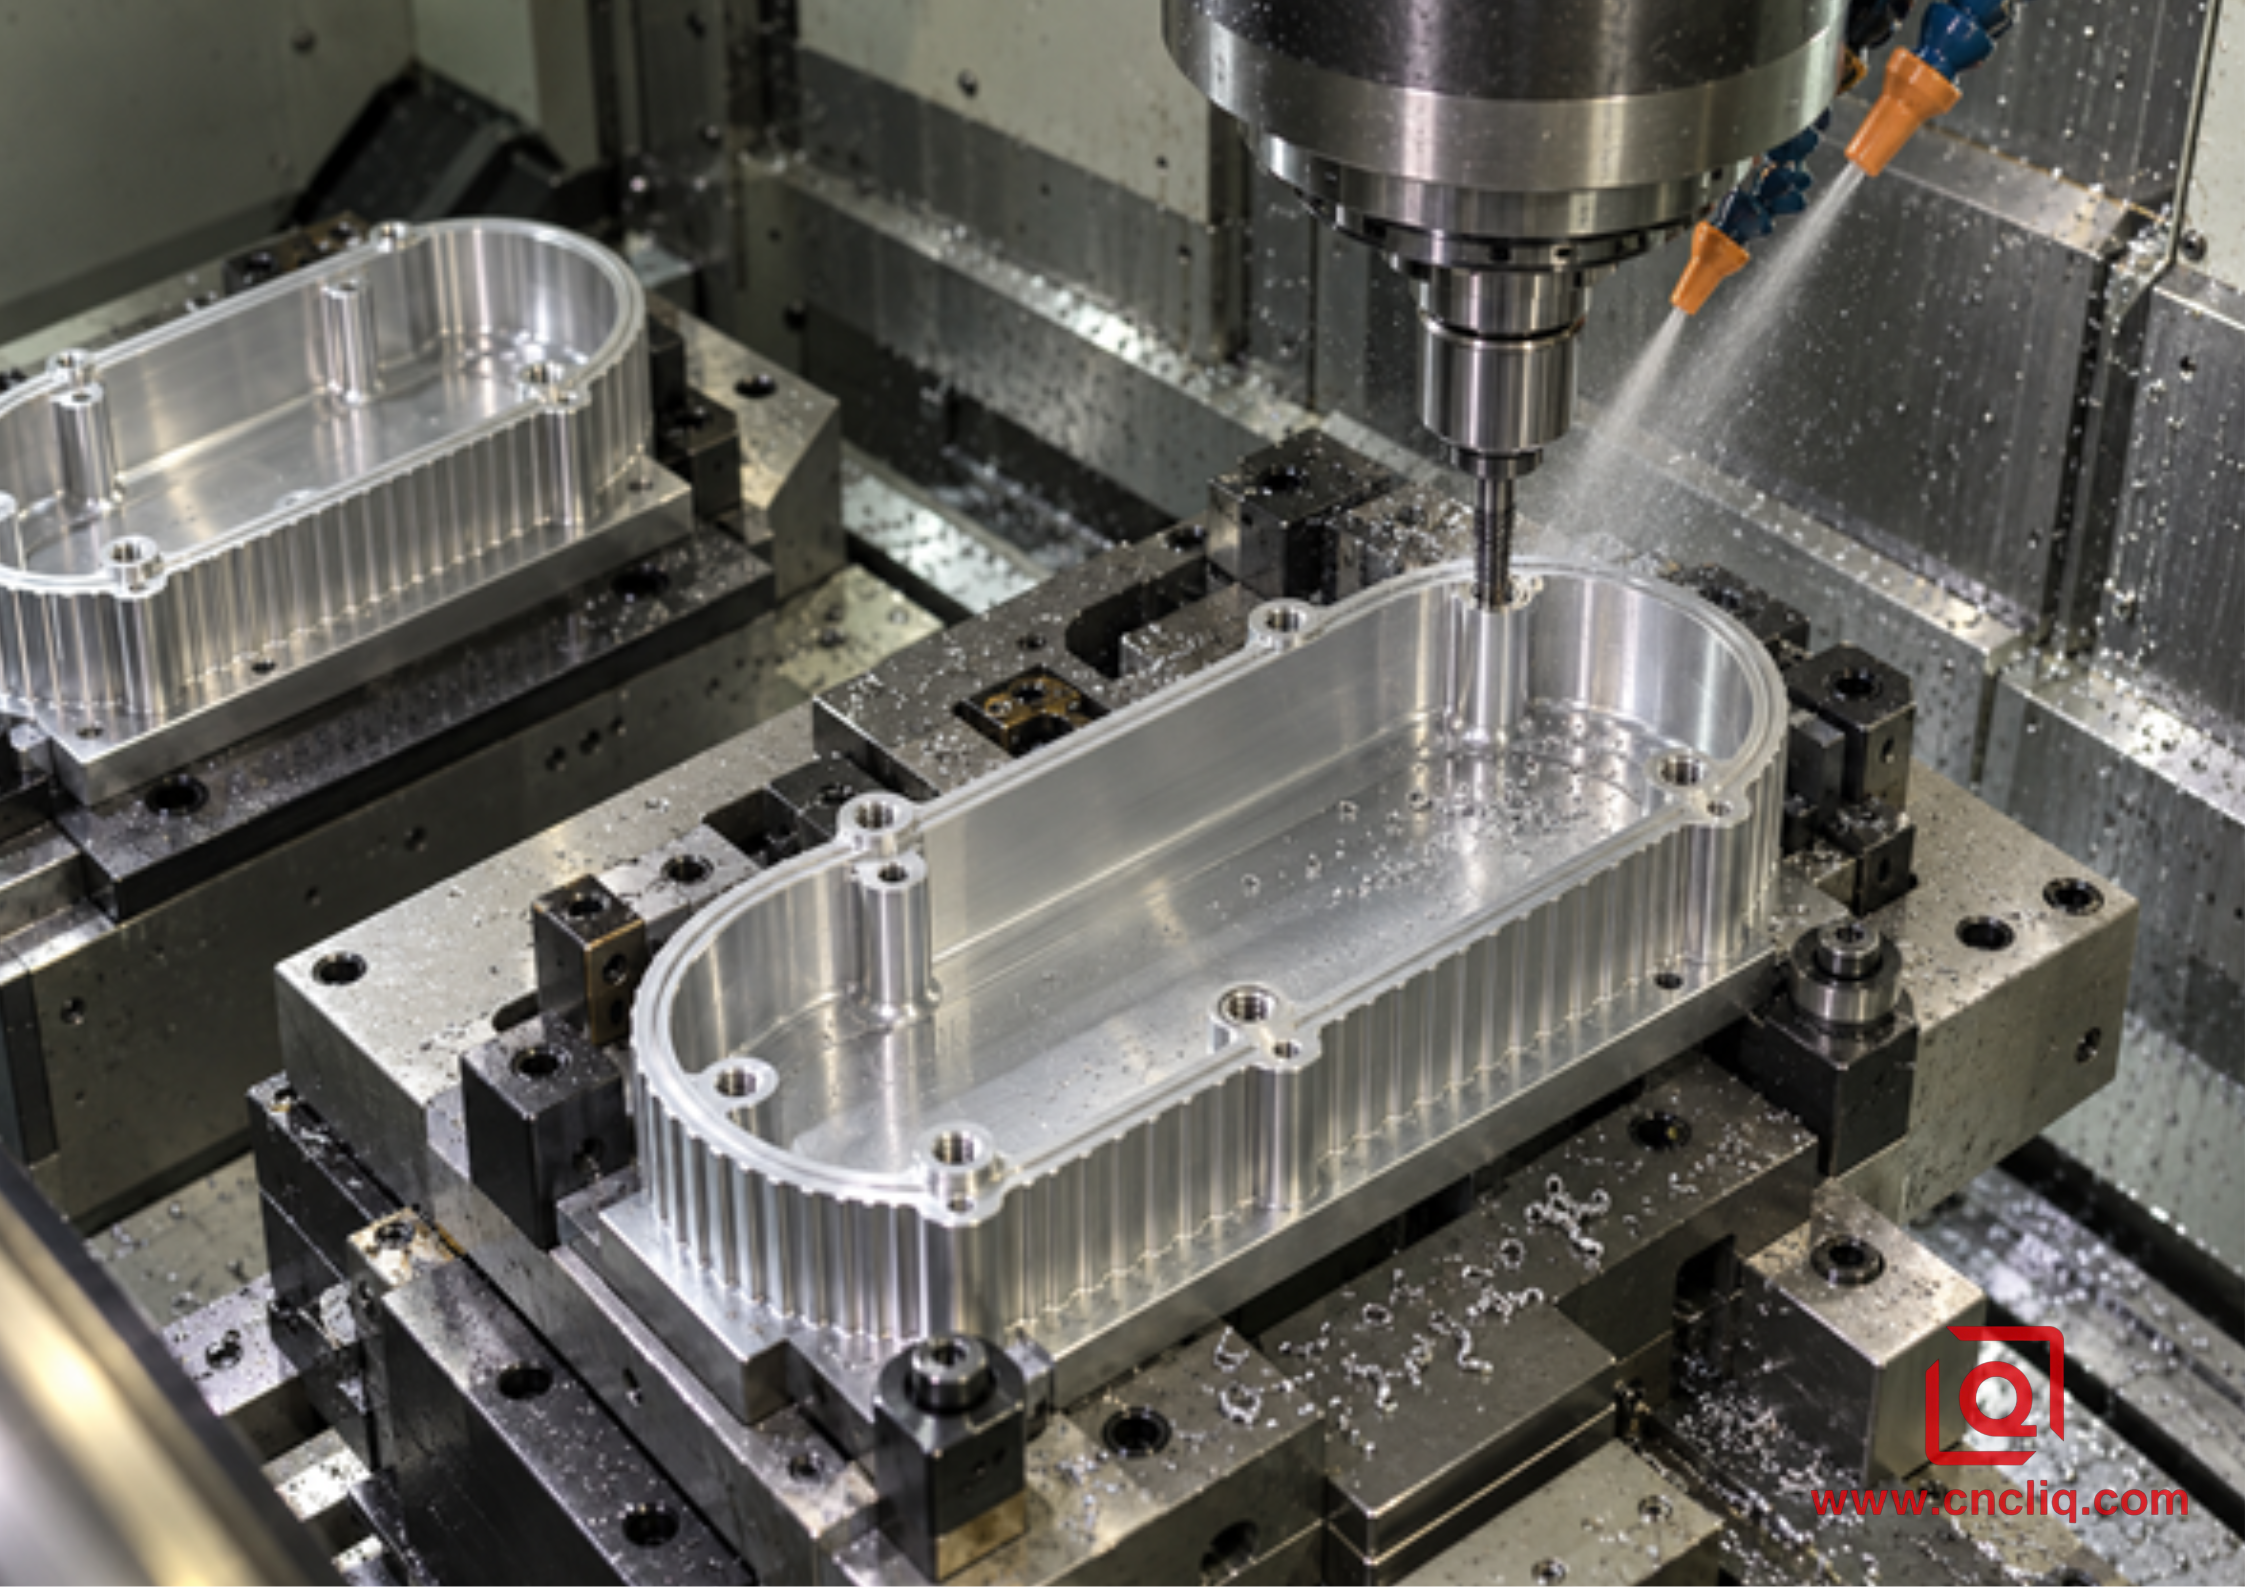
Roscado de salientes ciegos en una carcasa de refrigeración de aluminio
10. Tabla de solución de problemas
Síntoma | Causa probable | Verificación práctica | Dirección correctiva |
El indicador GO se adhiere más profundamente | Conicidad del orificio, deflexión, reprocesamiento de virutas o temperatura | Compruebe la forma del orificio piloto y la estabilidad del calibre. | Mejorar el hoyo, reducir el alcance, añadir un pase controlado. |
El hilo se mantiene tenso | Diámetro de programación incorrecto o acumulación de acabado | Verificar los datos de la herramienta y los requisitos de acabado. | Corrección del desgaste en pasos documentados |
El tamaño se desvía demasiado | Desgaste del flanco, borde astillado, desviación o signo de desplazamiento incorrecto | Inspeccione el historial de corte y compensación. | Reemplazar la herramienta, el soporte correcto, restablecer la línea base. |
Flancos rasgados o grises | Acumulación de material en el borde, roce, evacuación deficiente de virutas. | Inspeccione las ranuras para detectar aluminio adherido. | Utilice geometría no ferrosa afilada y restaure la carga de viruta. |
bandas de charla | Excesiva sobresaliente, jefe débil, soporte inestable | Compruebe el voladizo, el soporte y el recorrido. | Acortar el montaje y dividir el compromiso |
Rebaba de entrada pesada | Bisel deficiente, borde desgastado, salida abrupta | Inspeccione el primer hilo y la salida. | Añada un chaflán controlado y una salida tangencial. |
Ajustado solo después del anodizado | Falta el efecto final en el plan. | Comparar los datos previos y posteriores a la meta. | Validar el enmascaramiento o un objetivo de preacabado |
Variación aleatoria | Accesorio sucio, variación en la abrazadera, temperatura inestable | Auditar partes consecutivas | Limpiar, estandarizar la sujeción, estabilizar la inspección. |
11. Qué enviar con una solicitud de cotización
Envíe el modelo 3D nativo o el archivo STEP junto con un dibujo 2D controlado. Marque las roscas y referencias críticas. Incluya la aleación y el temple, el estándar y la clase de rosca, la profundidad total de la rosca, la cantidad, los requisitos de recubrimiento o enmascaramiento, el estándar de inspección, las expectativas de calibre, los documentos de la primera pieza y los accesorios de acoplamiento cuando el ajuste sea inusual.
Indique si el proveedor podría proponer un inserto roscado, una longitud de acoplamiento diferente o un cambio de proceso. El fresado de roscas puede ser adecuado para una característica ciega de alto valor, mientras que el roscado o el conformado pueden ser más económicos para una serie grande de agujeros estándar poco profundos. El diseño de la rosca también debe adaptarse a la configuración de la máquina y a las demás características. Nuestra comparación de rutas de 3 ejes, 5 ejes y fresado-torneado para piezas de aluminio proporciona un contexto útil para esta elección.
Una solicitud de cotización útil comienza con el plano y el volumen anual previsto. En un colector o carcasa, primero analizamos el acceso de las herramientas y el espacio debajo de cada rosca ciega. Luego, verificamos el alcance, la clase, el orden de acabado y la nota de inspección antes de calcular el precio. Esta breve revisión suele detectar un detalle costoso cuando aún es fácil de corregir.
Haz clic aquí para tu consulta 👆
Preguntas frecuentes
1. ¿Es siempre mejor el fresado de roscas que el roscado de aluminio?
No. El fresado de roscas es valioso cuando el riesgo de rotura, el control de virutas en agujeros ciegos, el diámetro de paso ajustable, una rosca inusual o un componente de alto valor justifican el tiempo de ciclo adicional. Un macho de roscar bien controlado puede ser más rápido para roscas estándar de alto volumen. La elección correcta depende de la geometría, la aleación, la capacidad de la máquina, la cantidad, la tolerancia y el costo de una falla en la pieza.
2. ¿Puede una sola fresa de roscar cortar roscas de varios diámetros?
Una fresa de una sola forma suele poder cortar varios diámetros con una forma y paso compatibles, siempre que el fabricante apruebe el rango y la herramienta no obstruya el orificio guía. Una fresa de varias filas suele ser más específica. El paso se crea mediante la trayectoria helicoidal, pero el perfil de la fresa debe coincidir con el rango de forma y paso requerido.
3. ¿Cómo se ajusta una rosca de aluminio que queda demasiado apretada?
Primero, verifique el orificio piloto, el estado de la herramienta, la temperatura, la limpieza y el calibre. Luego, utilice el campo de compensación de desgaste documentado para aumentar el tamaño de la rosca interna en pequeños pasos controlados. El signo requerido depende del control CNC y la convención CAM, así que compruébelo con seguridad en lugar de adivinarlo. Corte e inspeccione una nueva pieza después de cada cambio.
4. ¿Debe medirse la rosca interna antes o después del anodizado?
El plano y el plan de calidad acordado deben indicarlo. Si la rosca debe funcionar en la pieza anodizada entregada, la aceptación final normalmente requiere considerar el estado posterior al acabado, incluyendo el enmascaramiento y la limpieza. Los datos previos al acabado son útiles para el control del proceso, pero no demuestran el ajuste final cuando el recubrimiento modifica las superficies funcionales.
5. ¿Qué detalles hacen que un presupuesto para el fresado de roscas de aluminio sea fiable?
Envíe el modelo y el plano de control juntos. Indique la aleación, el temple, el tipo de rosca, la profundidad útil, los puntos de referencia, el tamaño del lote, el acabado, el enmascaramiento, el calibre, los documentos de inspección y la fecha de entrega. Incluya la pieza de acoplamiento si el ajuste es inusual. Marque las roscas que puedan impedir el ensamblaje, ya que requieren la máxima atención en cuanto a diseño para la fabricación (DFM) e inspección.
Haz clic aquí para tu consulta 👆
Resumen
El fresado fiable de roscas de aluminio se logra mediante un proceso integrado: definir la rosca y el estándar de aceptación, elegir una fresa afilada con el diámetro y alcance adecuados, preparar un orificio piloto controlado, programar correctamente la hélice y la convención de avance, ajustar el diámetro primitivo a partir de los datos de medición de la fresa, inspeccionar en condiciones estables y planificar el anodizado antes de la producción. Comparta el plano, los componentes de acoplamiento, los requisitos de acabado y el volumen anual con antelación para que la estrategia de mecanizado y calibración se pueda incorporar al presupuesto en lugar de tener que corregirla después del primer lote.
Información del contacto
Empresa: Ningbo Liqin Industry Co., Ltd. Mantenimiento diario al cliente y soporte posventa: service@shturl.zhuwanying@cncliq.com
Para nuevas consultas, cotizaciones y pedidos : business@shturl.zhouli@chinaliqin.com
Línea directa: +86 18757148656
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines meramente informativos y de referencia. Tenga en cuenta que las opiniones generales del blog no sustituyen los acuerdos técnicos firmados. Dado que las piezas personalizadas varían según el número de lote del material, la calibración de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen exclusivamente por sus planos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los casos de éxito de clientes que aparecen en este blog han sido anonimizados y depurados minuciosamente. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes que se muestran sirven únicamente para demostrar nuestras capacidades de mecanizado a medida y no representan un estándar universal aplicable a todos los pedidos.
Equipo de fabricación de Liqin
Con 18 años de experiencia en ingeniería de precisión, Ningbo Liqin Industry fabrica componentes metálicos de alta tolerancia para exigentes mercados globales. Nuestras instalaciones de producción, de 6500 m², cuentan con más de 150 máquinas que realizan mecanizado CNC de 4 y 5 ejes, torneado-fresado, extrusión en frío y fundición a presión, todo bajo un mismo techo. Esta configuración nos permite gestionar proyectos de forma integral, desde los conceptos iniciales de CAD hasta los envíos finales.
Gestionamos el control de calidad sin concesiones. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Con el respaldo de las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan rigurosos controles IPQC, FQC y OQC en cada lote de producción. Desde el mapeo dimensional CMM y el perfilado óptico hasta las pruebas de dureza y niebla salina, validamos sus especificaciones críticas desde el principio, para que reciba componentes listos para su instalación sin complicaciones de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede contar con nosotros para tiempos de respuesta de dos horas a nuevas solicitudes de cotización, soporte directo para el muestreo de prototipos y envíos de exportación sin contratiempos en Europa, Norteamérica, Asia y Oceanía.
Agradecemos sus consultas y muestras. Visite nuestro sitio web o contáctenos directamente para obtener un presupuesto competitivo.
