 Español




¿Aún no se decide si el anodizado con ácido crómico tipo I es el más adecuado para una pieza de aluminio aeroespacial sensible a la fatiga, o si debería sustituirse por un proceso más reciente sin cromato? Una breve nota sobre el acabado puede ocultar varias cuestiones costosas. ¿Quedarán restos de electrolito en una junta solapada? ¿El orificio de un cojinete seguirá encajando después del proceso? ¿Es necesario que el recubrimiento admita imprimación? ¿Quién se encarga de las pruebas de niebla salina, el enmascaramiento, la trazabilidad del lote y la aprobación de un acabado alternativo? Esta guía responde a estas preguntas desde la planta de fabricación, donde el anodizado correcto es el que coincide con el plano, la aleación, la geometría, el ensamblaje, el procesador aprobado y el plan de inspección.
El anodizado con ácido crómico tipo I es un tratamiento de óxido anódico delgado para aluminio. Combina protección contra la corrosión, una base útil para pintura, bajo impacto dimensional y menor desgaste por fatiga que los recubrimientos anódicos más gruesos. No es un recubrimiento resistente al desgaste y no debe sustituirse solo por el nombre. Inicie cada solicitud de cotización con el plano de referencia y la especificación vigente.
1. La respuesta breve: Cuando el tipo I es un fuerte candidato
Elija el Tipo I para su análisis cuando la pieza sea de aluminio, la protección contra la corrosión sea importante, la geometría sea sensible a la fatiga o dimensionalmente delicada, y el plano o la especificación aprobada por el cliente permita explícitamente el anodizado con ácido crómico. Entre los ejemplos típicos se incluyen soportes aeroespaciales delgados, herrajes de bisagra, bastidores de aviónica, soportes de actuadores con cargas ligeras y piezas mecanizadas que recibirán una imprimación o un sistema de pintura aprobado.
No lo elija automáticamente para desgaste por deslizamiento, superficie de apoyo dura, acabado negro decorativo o superficie de contacto conductora de electricidad. Para estas necesidades, se recomienda otro acabado o una zona protegida. El anodizado duro tipo III se suele utilizar para la abrasión y el desgaste por fricción. Un recubrimiento de conversión puede ser adecuado para una base de pintura conductora con un cambio dimensional mínimo. Los tipos IC o IIB solo pueden considerarse como alternativas sin cromato cuando la autoridad de diseño lo apruebe.
El documento oficial MIL-PRF-8625 identifica seis tipos de recubrimiento anódico y dos clases para aplicaciones de aluminio no arquitectónicas. Define el Tipo I como anodizado convencional con ácido crómico, el Tipo IB como un proceso crómico de bajo voltaje, el Tipo IC como una alternativa no crómica, el Tipo II como anodizado convencional con ácido sulfúrico, el Tipo IIB como anodizado delgado con ácido sulfúrico y el Tipo III como anodizado duro. Evite la nota vaga "anodizado para aeronaves".
Pregunta de selección | Respuesta práctica de tipo I | Implicaciones de la solicitud de cotización |
¿La pieza es sensible a la fatiga? | El óxido de tipo I delgado se suele considerar cuando un óxido grueso y quebradizo sería indeseable. | Marque las zonas críticas de fatiga y proporcione la especificación aprobada. |
¿El desgaste por deslizamiento severo es el principal riesgo? | El tipo I no es la solución de desgaste normal. | Revisión del tipo III, insertos o un tratamiento local para el desgaste. |
¿La pieza vendrá imprimada o pintada? | El tipo I puede proporcionar una base eficaz cuando se coordinan el sistema de sellado y pintura aprobado. | Indique si los controles de sellado se basan en la adhesión de la pintura o en la máxima protección contra la corrosión. |
¿Hay orificios, roscas o pistas de tierra estrechas? | El cambio dimensional es pequeño, pero aún así requiere planificación. | Identificar las dimensiones finales, el enmascaramiento, los tapones y los puntos de contacto. |
¿Es obligatorio un acabado libre de cromatos? | El método convencional de tipo I utiliza un baño de ácido crómico. | Pregunte a la autoridad de diseño si se aprueba el Tipo IC o el Tipo IIB. |
¿Es este dibujo un antiguo dibujo aeroespacial? | No modernice el acabado sin aprobación por escrito. | Coteje el dibujo y, si es necesario, presenta una desviación controlada. |
2. Qué le sucede realmente el proceso al aluminio
El anodizado es un proceso de conversión electroquímica, no una simple capa de cromo metálico depositada sobre el componente. La pieza de aluminio actúa como ánodo en un electrolito ácido. La energía eléctrica transforma una porción controlada de la superficie en óxido de aluminio. Este óxido se integra con el metal base y contiene poros microscópicos antes del sellado. Un sellado específico modifica dichos poros y mejora el rendimiento de la barrera.
Esta distinción es importante en la revisión de planos. Una capa chapada puede considerarse principalmente como material añadido. Un recubrimiento anódico consume parte del aluminio mientras que parte del óxido se extiende hacia afuera. En el caso del Tipo I, la película es lo suficientemente delgada como para que el cambio dimensional sea generalmente mínimo; sin embargo, mínimo no es lo mismo que cero cuando se trata de un orificio para pasador, una rosca de precisión, un asiento de cojinete o una zona de unión.
El marco actual de MIL-PRF-8625 controla los tipos I y IB principalmente mediante la masa del recubrimiento sin sellar, en lugar de un espesor nominal universal. Su mínimo para los tipos I y IB es de 200 mg/ft². La guía de especificaciones proporciona un amplio rango de espesor de 0,00002 a 0,0007 pulgadas para los tipos I, IB, IC y IIB, mientras que el resultado real varía según la aleación y el proceso. Este amplio rango justifica evitar copiar un espesor de un blog en una orden de compra. Si el espesor o el tamaño final son importantes desde el punto de vista funcional, incluya el requisito y el método de medición en los documentos de fabricación controlados.
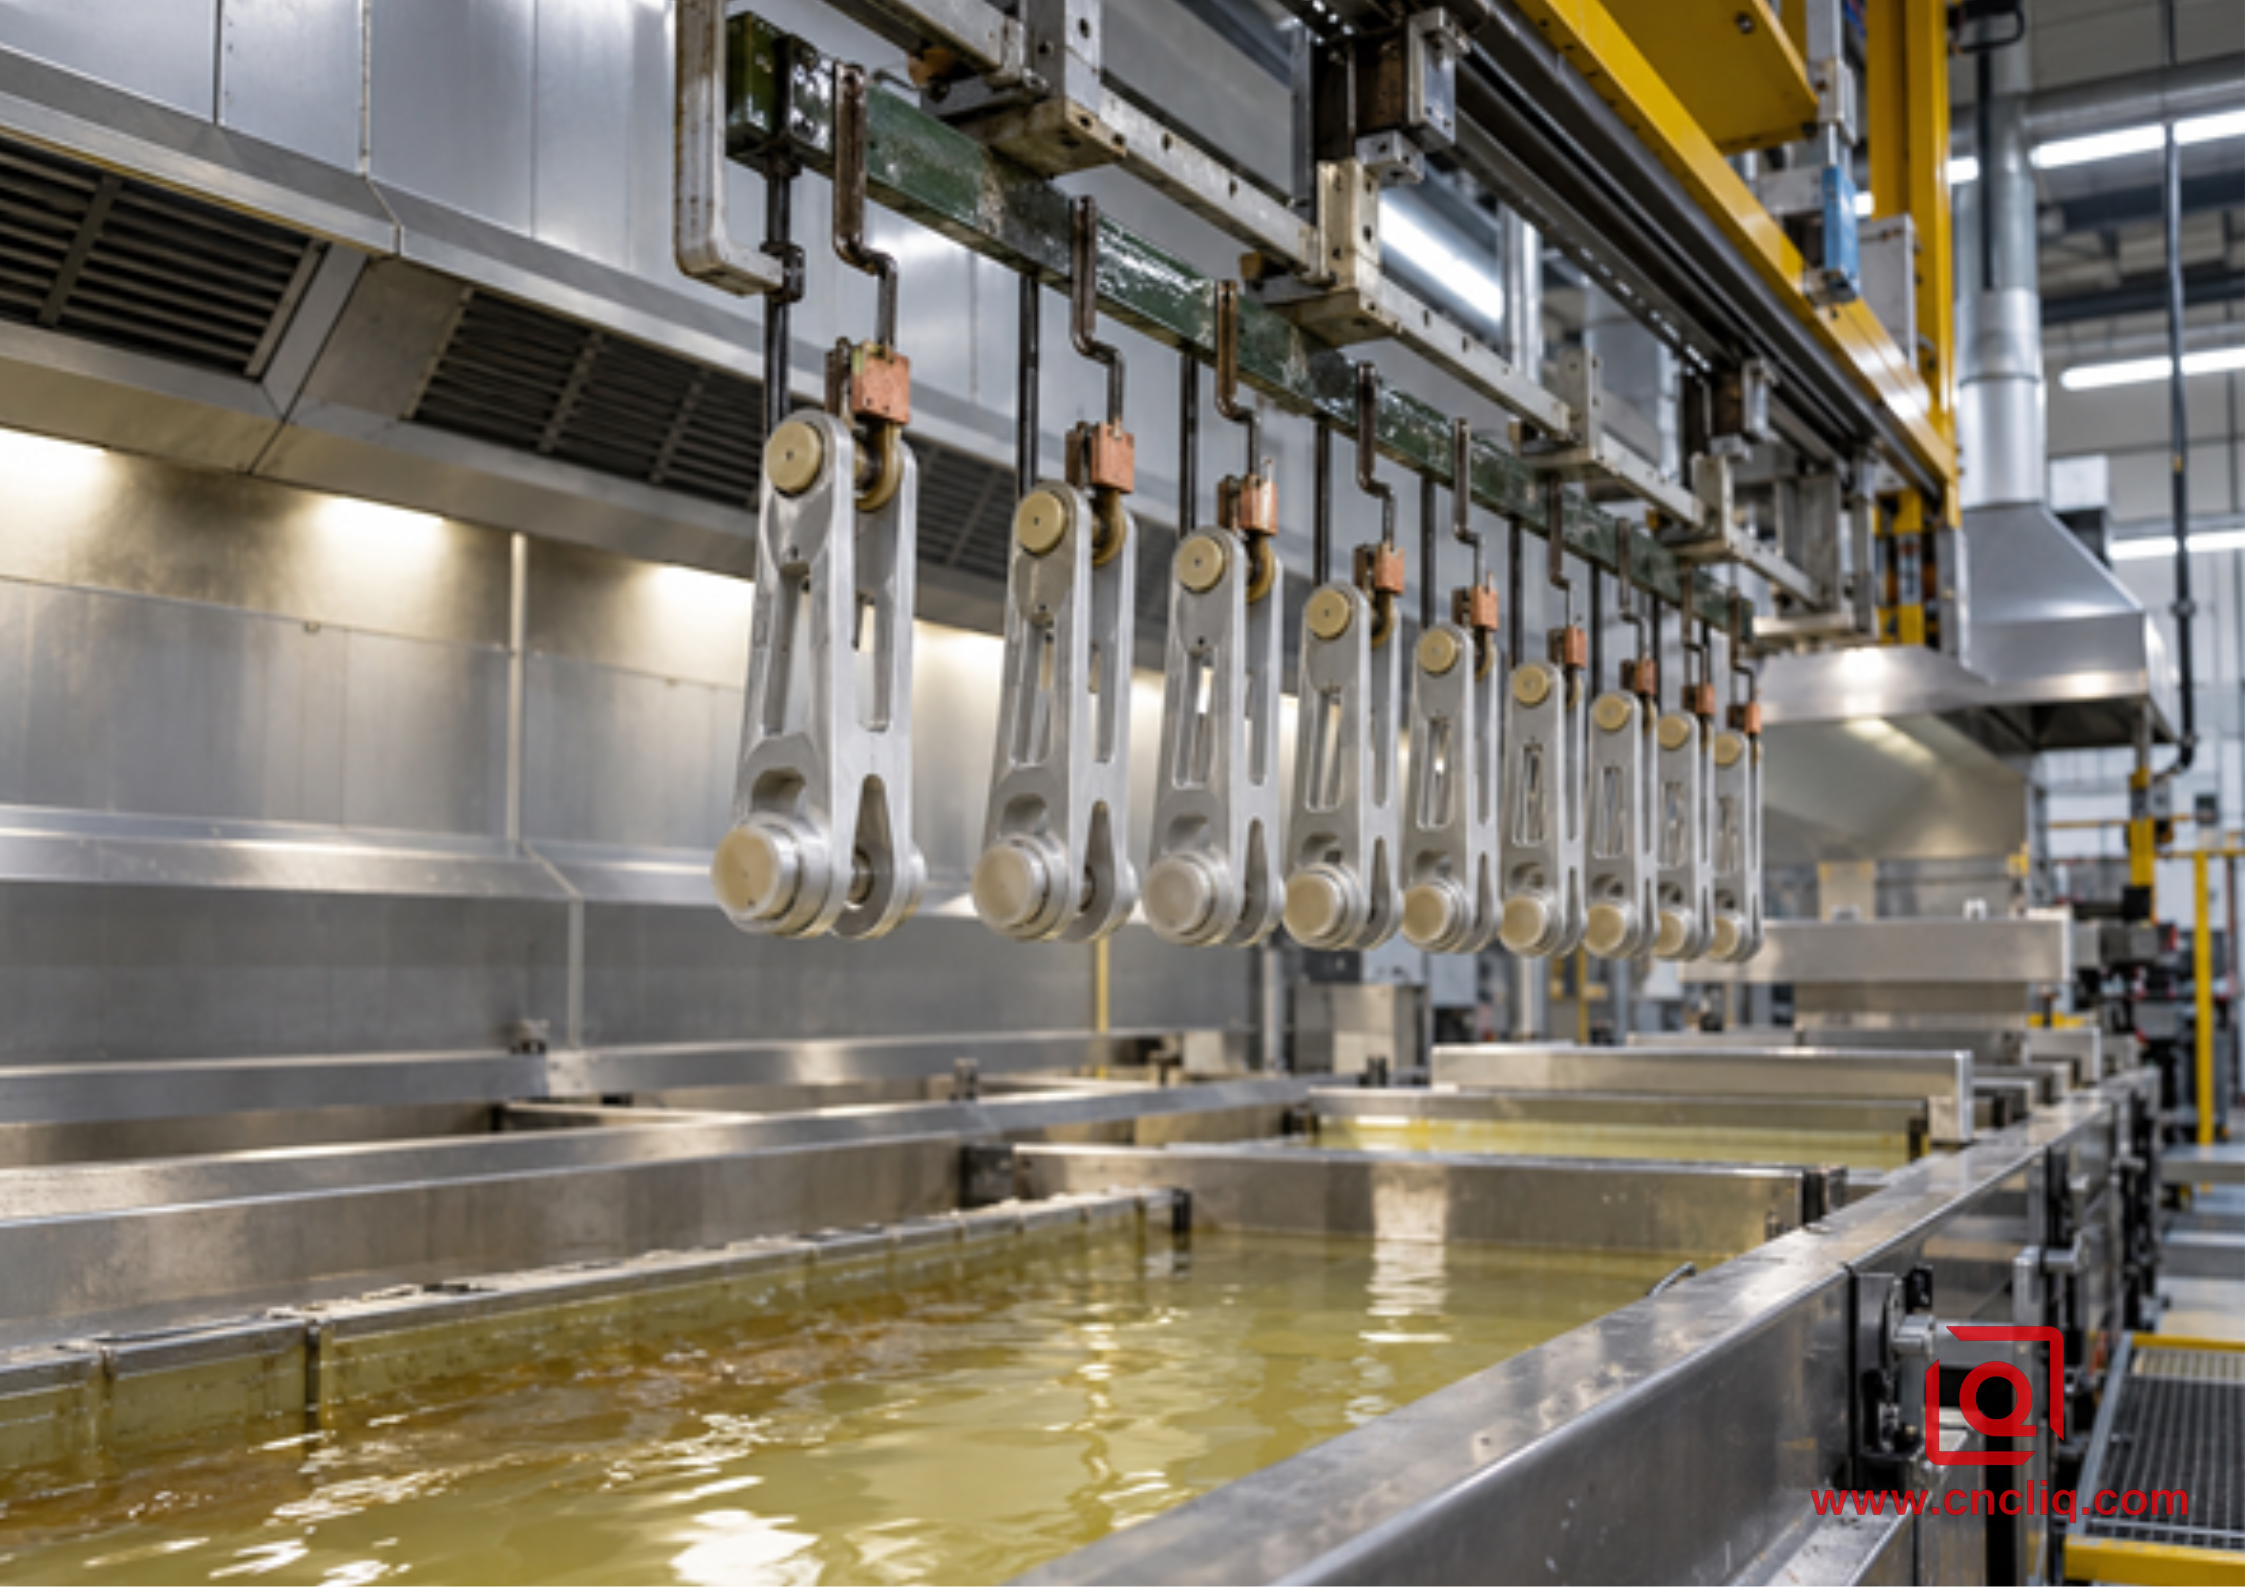
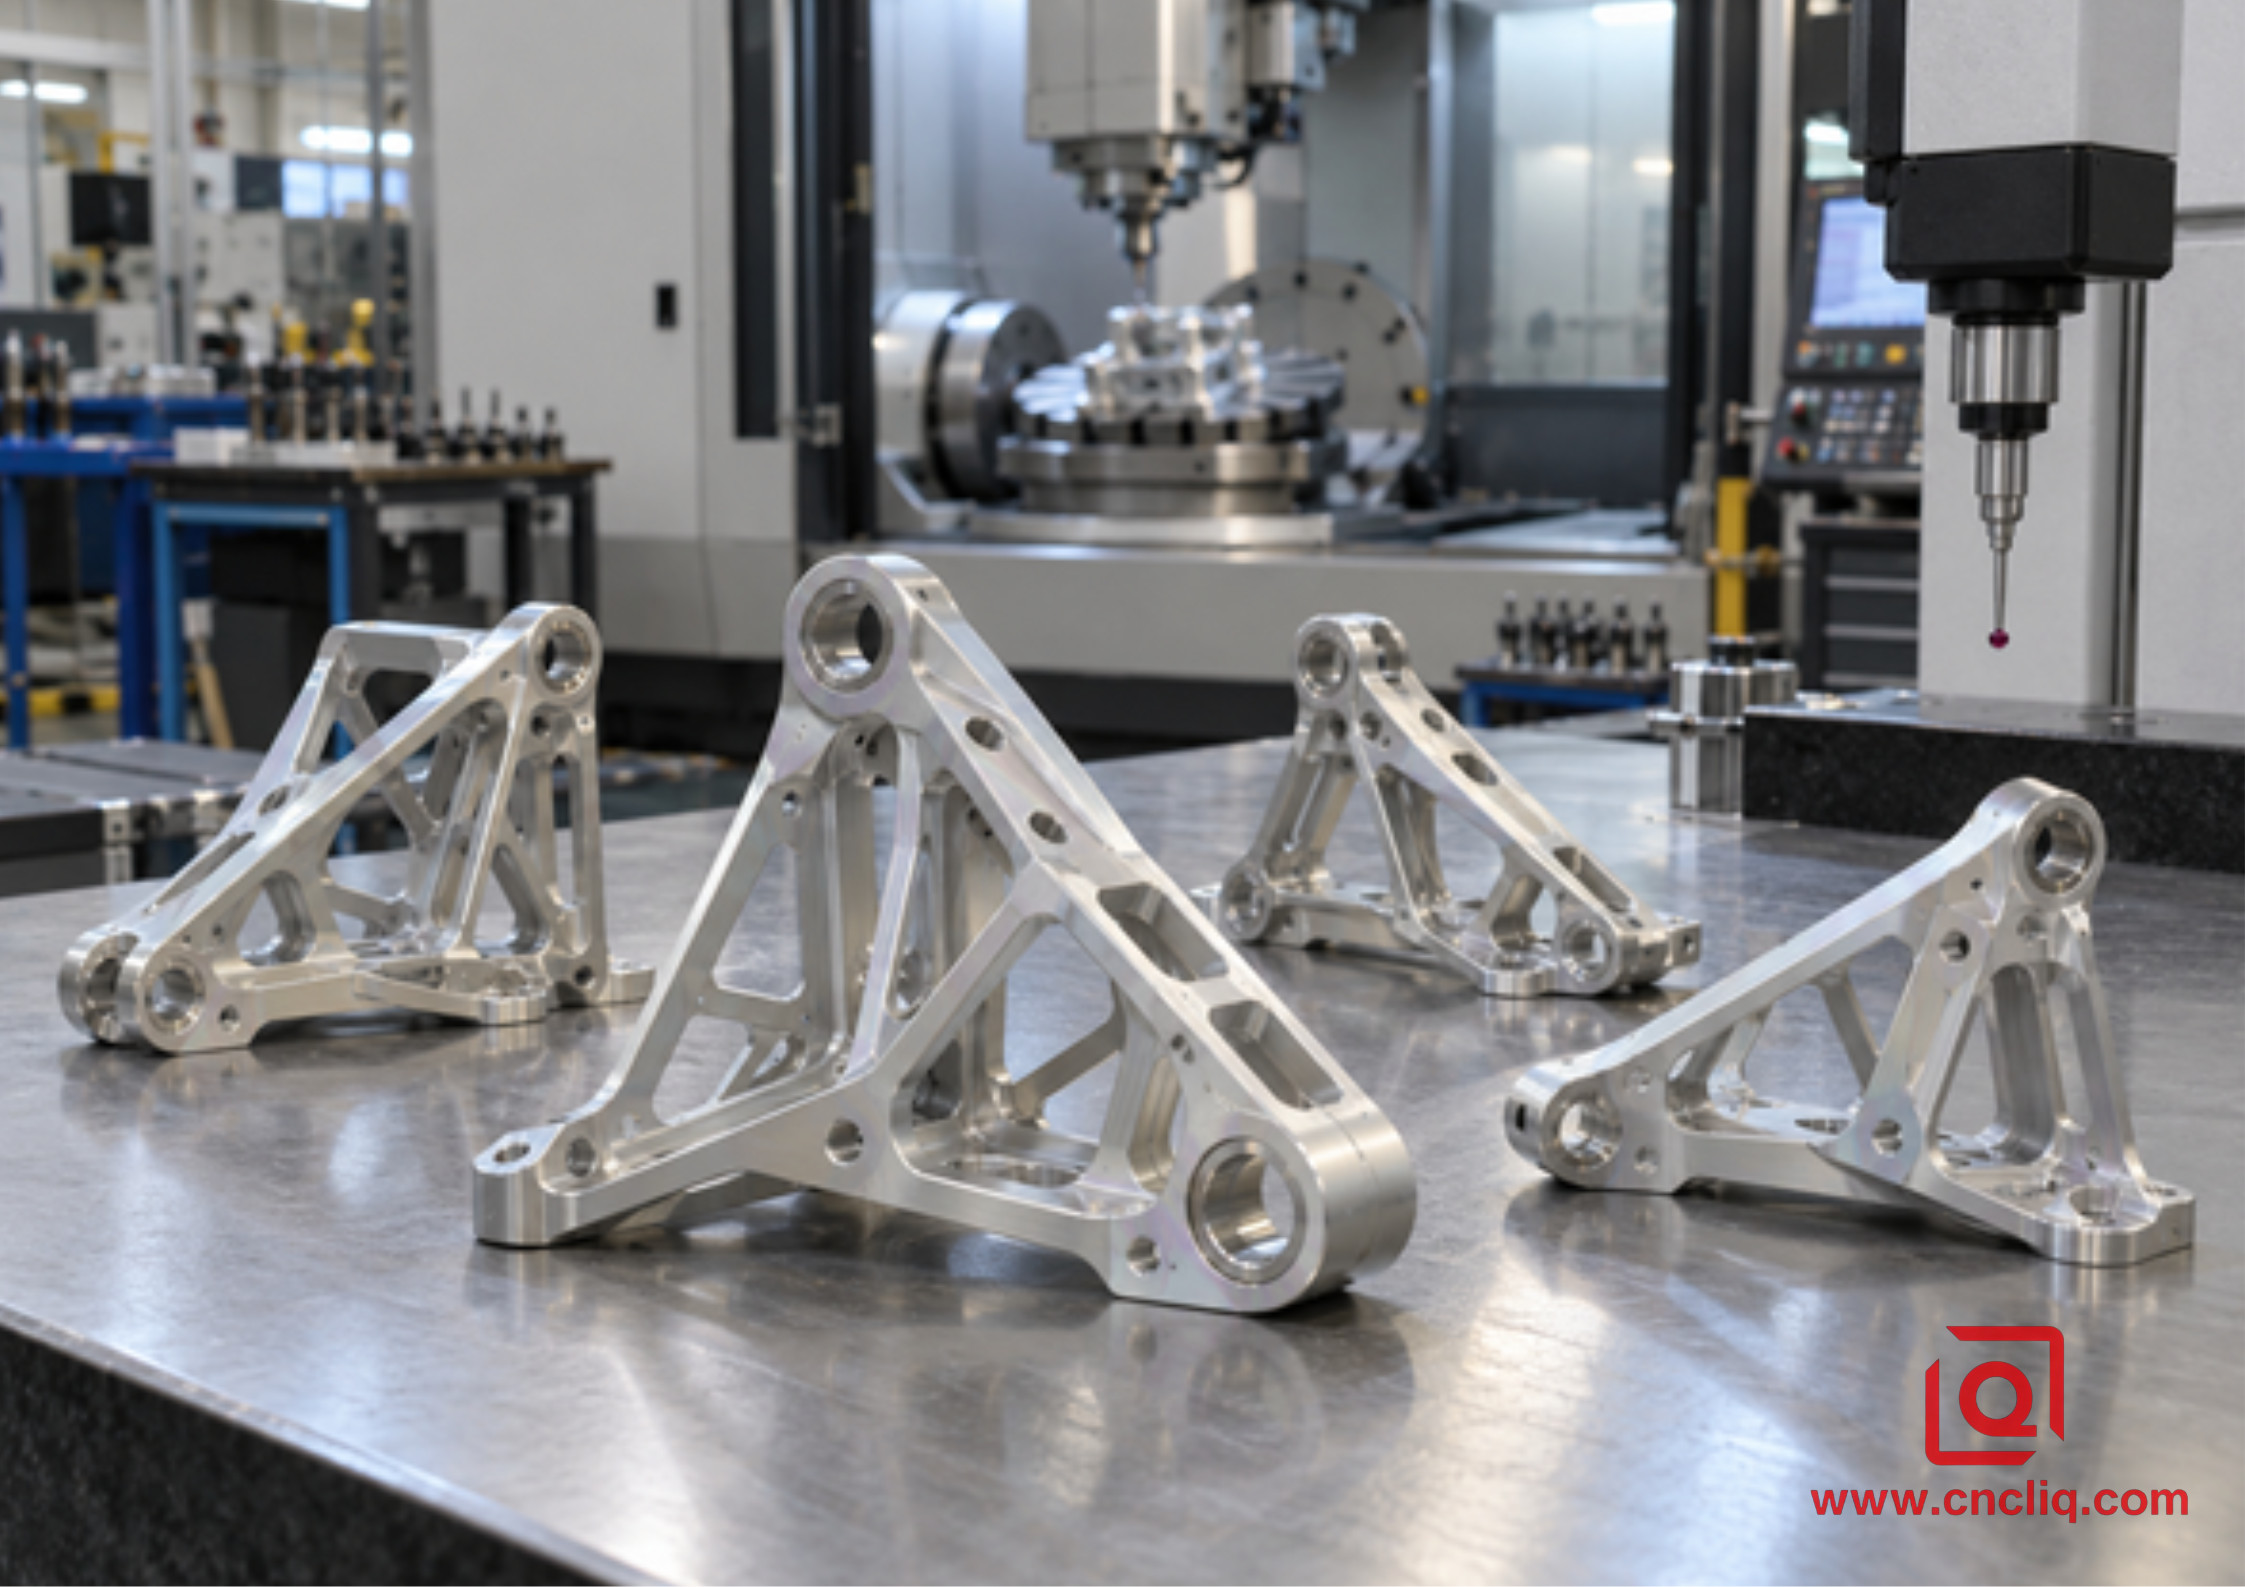
Horquillas de aluminio aeroespacial en un bastidor de proceso de anodizado controlado.
Figura 1. Las piezas delgadas y enmascaradas tipo horquilla ilustran por qué el contacto con la cremallera, el drenaje y los orificios de los cojinetes protegidos deben ajustarse antes del procesamiento.
2.1 Limpieza, almacenamiento, anodizado y sellado
Una ruta fiable comienza antes del tanque. El aceite, los residuos de marcado, los abrasivos incrustados y el óxido nativo inconsistente pueden generar defectos localizados. La secuencia del proceso requiere una limpieza y desoxidación controladas y adecuadas para la aleación. A continuación, las piezas se colocan en soportes para garantizar un contacto eléctrico estable y que las marcas de contacto se encuentren en las ubicaciones aprobadas. La geometría debe drenar libremente. Las cavidades ciegas, las costuras laminadas y las piezas fundidas porosas merecen una revisión especial, ya que la solución retenida puede dañar un componente incluso después de que la superficie visible parezca aceptable.
Durante el proceso de anodizado, interactúan el voltaje, el tiempo, las condiciones de la solución, la composición química de la aleación y la conductividad del bastidor. El comprador especifica el rendimiento requerido y la norma aprobada; el operario cualificado controla el rango de operación.
A menos que el plano indique lo contrario, la norma MIL-PRF-8625 exige que los tipos I, IB, IC, II y IIB estén sellados. La vía de sellado aprobada es importante, ya que el comportamiento frente a la corrosión, la adherencia de la pintura, el comportamiento eléctrico y las necesidades de conexión a tierra posteriores pueden entrar en conflicto. Un acabado destinado a servir como base para pintura no debe considerarse intercambiable con una barrera anticorrosión independiente completamente sellada sin antes consultar la especificación del proceso aplicable.
2.2 Por qué el Tipo I se adapta a muchas geometrías aeroespaciales
Las piezas de aluminio para aeronaves suelen combinar nervaduras delgadas, alta tensión localizada, orificios escariados, interfaces de remaches y recubrimientos orgánicos protectores. El recubrimiento de tipo I aborda esta combinación mejor que un óxido grueso centrado en el desgaste. Su baja masa de recubrimiento añade poco peso, modifica las dimensiones menos que los recubrimientos comunes de tipo II o III, y proporciona protección contra la corrosión donde el aluminio de alta resistencia sin recubrimiento sería vulnerable.
La ventaja no radica en que el recubrimiento de Tipo I haga que el aluminio sea más resistente. No lo hace. Su valor reside en que el recubrimiento es lo suficientemente delgado como para proteger la superficie, limitando al mismo tiempo la fatiga asociada a las películas anódicas más gruesas. La norma MIL-PRF-8625 menciona específicamente el uso de los Tipos I o IB en componentes críticos para la fatiga debido a su delgadez. Esta formulación respalda el análisis de selección; no reemplaza la justificación estructural por parte de la autoridad de diseño.
3. Recubrimiento tipo I frente a recubrimiento tipo IC, tipo II, tipo III y recubrimiento de conversión
La comparación errónea pregunta: "¿Qué recubrimiento es el mejor?". La comparación útil pregunta: "¿Qué modo de falla debe prevenir esta superficie?".
Familia finlandesa | Razón principal para considerarlo | Efecto dimensional | Limitación importante |
Anodizado de ácido crómico tipo I | Protección contra la corrosión, base de pintura, aluminio sensible a la fatiga, homologación aeroespacial heredada | Bajo en relación con un anodizado más grueso | Utiliza un baño de proceso que contiene Cr(VI) y requiere un procesamiento especial controlado. |
Anodizado no crómico tipo IC | Alternativa aprobada cuando se requiere un rendimiento similar al de la corrosión, la pintura y la fatiga de tipo I. | Bajo | No son automáticamente intercambiables; se requiere aprobación de diseño. |
anodizado sulfúrico delgado tipo IIB | Alternativa fina sin cromato en aplicaciones aprobadas | Bajo | El comportamiento de atrapamiento de electrolitos puede diferir del Tipo I. |
anodizado sulfúrico tipo II | Protección general contra la corrosión y color decorativo | Moderado | Mayor impacto dimensional y de fatiga que un recubrimiento delgado de tipo I. |
Anodizado duro tipo III | Resistencia al desgaste, abrasión y algunas aplicaciones dieléctricas | El más alto entre estos tipos de anodizado | Puede reducir el rendimiento por fatiga y las características de precisión cercana. |
Recubrimiento de conversión MIL-DTL-5541 | Base de pintura, resistencia a la corrosión y estrategias de contacto eléctrico con mínima acumulación. | Muy bajo | Menor resistencia a la abrasión que el anodizado. |
Para una comparación más amplia entre anodizado sulfúrico y anodizado, la guía de Liqin sobre anodizado tipo II frente a tipo III explica por qué no se debe confundir un acabado elegido por su color con uno elegido por su resistencia al desgaste. La guía sobre recubrimiento en polvo frente a anodizado resulta útil cuando un conjunto requiere una capa protectora de color más gruesa en lugar de un óxido integral.
El tipo IC merece especial atención en los nuevos programas. La norma MIL-PRF-8625 lo define como una alternativa no crómica para las funciones de resistencia a la corrosión, adherencia de la pintura y resistencia a la fatiga asociadas con los tipos I y IB. Sin embargo, la misma especificación advierte que los tipos IC y IIB podrían no ser sustitutos adecuados cuando la retención de electrolitos es la principal preocupación. La preferencia ambiental no elimina la geometría.
4. Comportamiento ante la corrosión: ¿Qué significa la prueba de 336 horas?
La norma MIL-PRF-8625 exige una prueba de niebla salina al 5 % según la norma ASTM B117, con una orientación específica de la muestra y 336 horas de exposición para la prueba de resistencia a la corrosión. Los criterios de aceptación son más precisos que simplemente "ausencia de óxido". El aluminio no se oxida como el acero al carbono, y la decoloración visible no implica automáticamente la presencia de picaduras. La especificación limita las picaduras aisladas y excluye de la superficie evaluada las áreas definidas de bordes, marcas y contacto.
Esta prueba es una herramienta de control de calidad. No predice con exactitud que una pieza de aeronave durará 336 horas, 336 días o cualquier intervalo de servicio fijo. El rendimiento en condiciones reales también depende de la aleación, el diseño de la junta, el drenaje, la calidad del sellado, la imprimación, la capa de acabado, los pares galvánicos, los arañazos, el mantenimiento y las condiciones atmosféricas reales.
Una orden de compra bien definida especifica el tipo, la clase, el sellado o la especificación del proceso aprobado para el recubrimiento, las pruebas requeridas, el plan de muestreo y la documentación. Si la pieza se va a pintar, también se deben identificar la pila de recubrimientos orgánicos y el período de preparación. Si se van a probar paneles de niebla salina en lugar de piezas de producción, el plan debe indicar cómo los paneles representan la carga de producción.
4.1 Por qué el estado de la superficie sigue siendo importante
El anodizado sigue la superficie existente. No rellena marcas de herramientas, porosidad, impurezas incrustadas ni daños en los bordes. La composición química de la aleación también afecta a la apariencia: las aleaciones 2024, 7075, chapa revestida, aluminio fundido y de la serie 6000 no tienen por qué presentar el mismo tono. Defina si la rugosidad y las dimensiones se aplican antes o después del acabado. Si la uniformidad visual es un criterio de aceptación fundamental, apruebe cupones representativos o una muestra límite en lugar de basarse en un adjetivo como «plata perfecta».
5. Reglas DFM antes de cortar la primera ficha.
El problema de acabado más económico es el que se resuelve durante la revisión de los planos. La guía de Liqin sobre selección de aleaciones de aluminio y acabado superficial proporciona un contexto más amplio del material, mientras que las siguientes reglas se centran en trabajos aeroespaciales de tipo I.
5.1 Separar las dimensiones finales de las dimensiones previas al anodizado.
Indique si una dimensión se aplica antes o después del anodizado. Esta distinción es esencial en ajustes a presión, asientos de cojinetes, orificios escariados, ubicaciones de pasadores, diámetros de paso de rosca, zonas de sellado y flexiones delgadas. El tipo I generalmente produce una acumulación mucho menor que el recubrimiento duro, por lo que copiar una regla de crecimiento 50/50 de un trabajo de tipo III puede generar una compensación inadecuada. Utilice los datos demostrados por el procesador aprobado para la aleación, el pretratamiento, la geometría y la especificación.
5.2 Coloque los contactos del bastidor deliberadamente
Cada pieza anodizada requiere contacto eléctrico. Una marca de contacto en un saliente oculto no funcional puede ser aceptable; la misma marca en una zona de sellado o superficie visible puede provocar el rechazo de la pieza. Marque las zonas de contacto permitidas en el dibujo o el esquema del proceso. Proporcione al procesador más de una ubicación viable cuando la geometría lo permita.
5.3 Diseñar el drenaje y prevenir el atrapamiento
Los orificios ciegos que se cruzan, las juntas solapadas ajustadas, los bordes enrollados, las piezas fundidas porosas y los tubos con tapa pueden retener electrolito. Añada vías de drenaje donde el diseño lo permita, separe los conjuntos antes del procesamiento o defina requisitos especiales de enjuague y horneado mediante la especificación aprobada. El colector de aluminio anodizado personalizado muestra cómo los conductos que se cruzan y los puertos roscados complican la limpieza y el enmascaramiento, aunque no debe asumirse que su acabado específico del plano sea de tipo I.
5.4 Control de bordes, agujeros y enmascaramiento
Rompa los bordes afilados de forma consistente. Las esquinas extremadamente afiladas pueden producir óxido frágil y se dañan con mayor facilidad durante la manipulación. Identifique las superficies que deben permanecer conductoras de electricidad, las áreas utilizadas para la unión adhesiva, los insertos roscados instalados después del acabado y los orificios que no admiten ni siquiera pequeños movimientos dimensionales. Enmascare solo por una razón funcional; el enmascaramiento innecesario aumenta la manipulación, el riesgo de fugas y los costos.
5.5 Mantenga los conjuntos de metales diferentes fuera del tanque.
Los insertos de acero, los pasadores de acero inoxidable, los componentes de cobre y los conjuntos de metales mixtos pueden complicar el pretratamiento y generar riesgos galvánicos o químicos. Siempre que sea posible, mecanice y anodice primero el componente de aluminio, inspecciónelo y, a continuación, instale el inserto aprobado. Si es necesario utilizar un inserto durante el acabado, el procesador cualificado y la autoridad de diseño deben revisarlo antes de la cotización.
6. Un plan de fabricación y calidad en planta
El anodizado de tipo I es solo una operación dentro del proceso. El resultado final depende de cómo se combinen el mecanizado, el desbarbado, la limpieza, los procesos especiales y la inspección final.
1. Revisión del contrato: Confirmar la revisión actual del plano, el material y el temple, la especificación de tipo I, la clase, el sello, la especificación del cliente aplicable, el enmascaramiento, las ubicaciones de contacto, los requisitos de prueba y el estado del procesador aprobado.
2. Control de materiales: Mantenga los certificados de materiales y la trazabilidad del lote o colada. Separe las aleaciones y los templetes, ya que las diferentes composiciones químicas pueden reaccionar de manera diferente durante el pretratamiento y el anodizado.
3. Planificación del proceso CNC: Seleccione puntos de referencia que se mantengan durante todo el proceso. Utilice fijaciones estables para paredes delgadas y termine los orificios críticos teniendo en cuenta el requisito de anodizado posterior. El artículo de Liqin sobre el mecanizado multieje de geometrías complejas de aluminio muestra por qué reducir el reajuste de la sujeción ayuda a preservar la posición en piezas de tipo aeroespacial.
4. Revisión del desbarbado y la limpieza: Elimine las rebabas sin introducir el material en los orificios ni alterar los bordes controlados. Prohíba la contaminación por silicona, marcadores no controlados y abrasivos que no hayan sido aprobados por el operario de acabado.
5. Medición de la primera pieza: Registre las dimensiones críticas de la pieza en bruto para que el equipo pueda distinguir entre la variación del mecanizado y la variación del acabado. Conserve fotografías de las zonas designadas para el montaje y el enmascaramiento.
6. Procesamiento especial: Envíe un informe que identifique todos los requisitos controlados. Verifique que el alcance del proceso y las aprobaciones del cliente coincidan con el trabajo, no solo con el nombre genérico del proceso.
7. Inspección final: Verifique las dimensiones aplicables después del acabado, el aspecto del recubrimiento, las áreas enmascaradas, las marcas de contacto, las roscas y la limpieza. Compare los certificados con la orden de compra y la identificación del lote.
8. Evidencia de desempeño: Cuando sea necesario, revise los registros de masa del recubrimiento, corrosión, adherencia de la pintura u otros registros de control de procesos. No considere un certificado genérico como evidencia de una prueba no especificada.
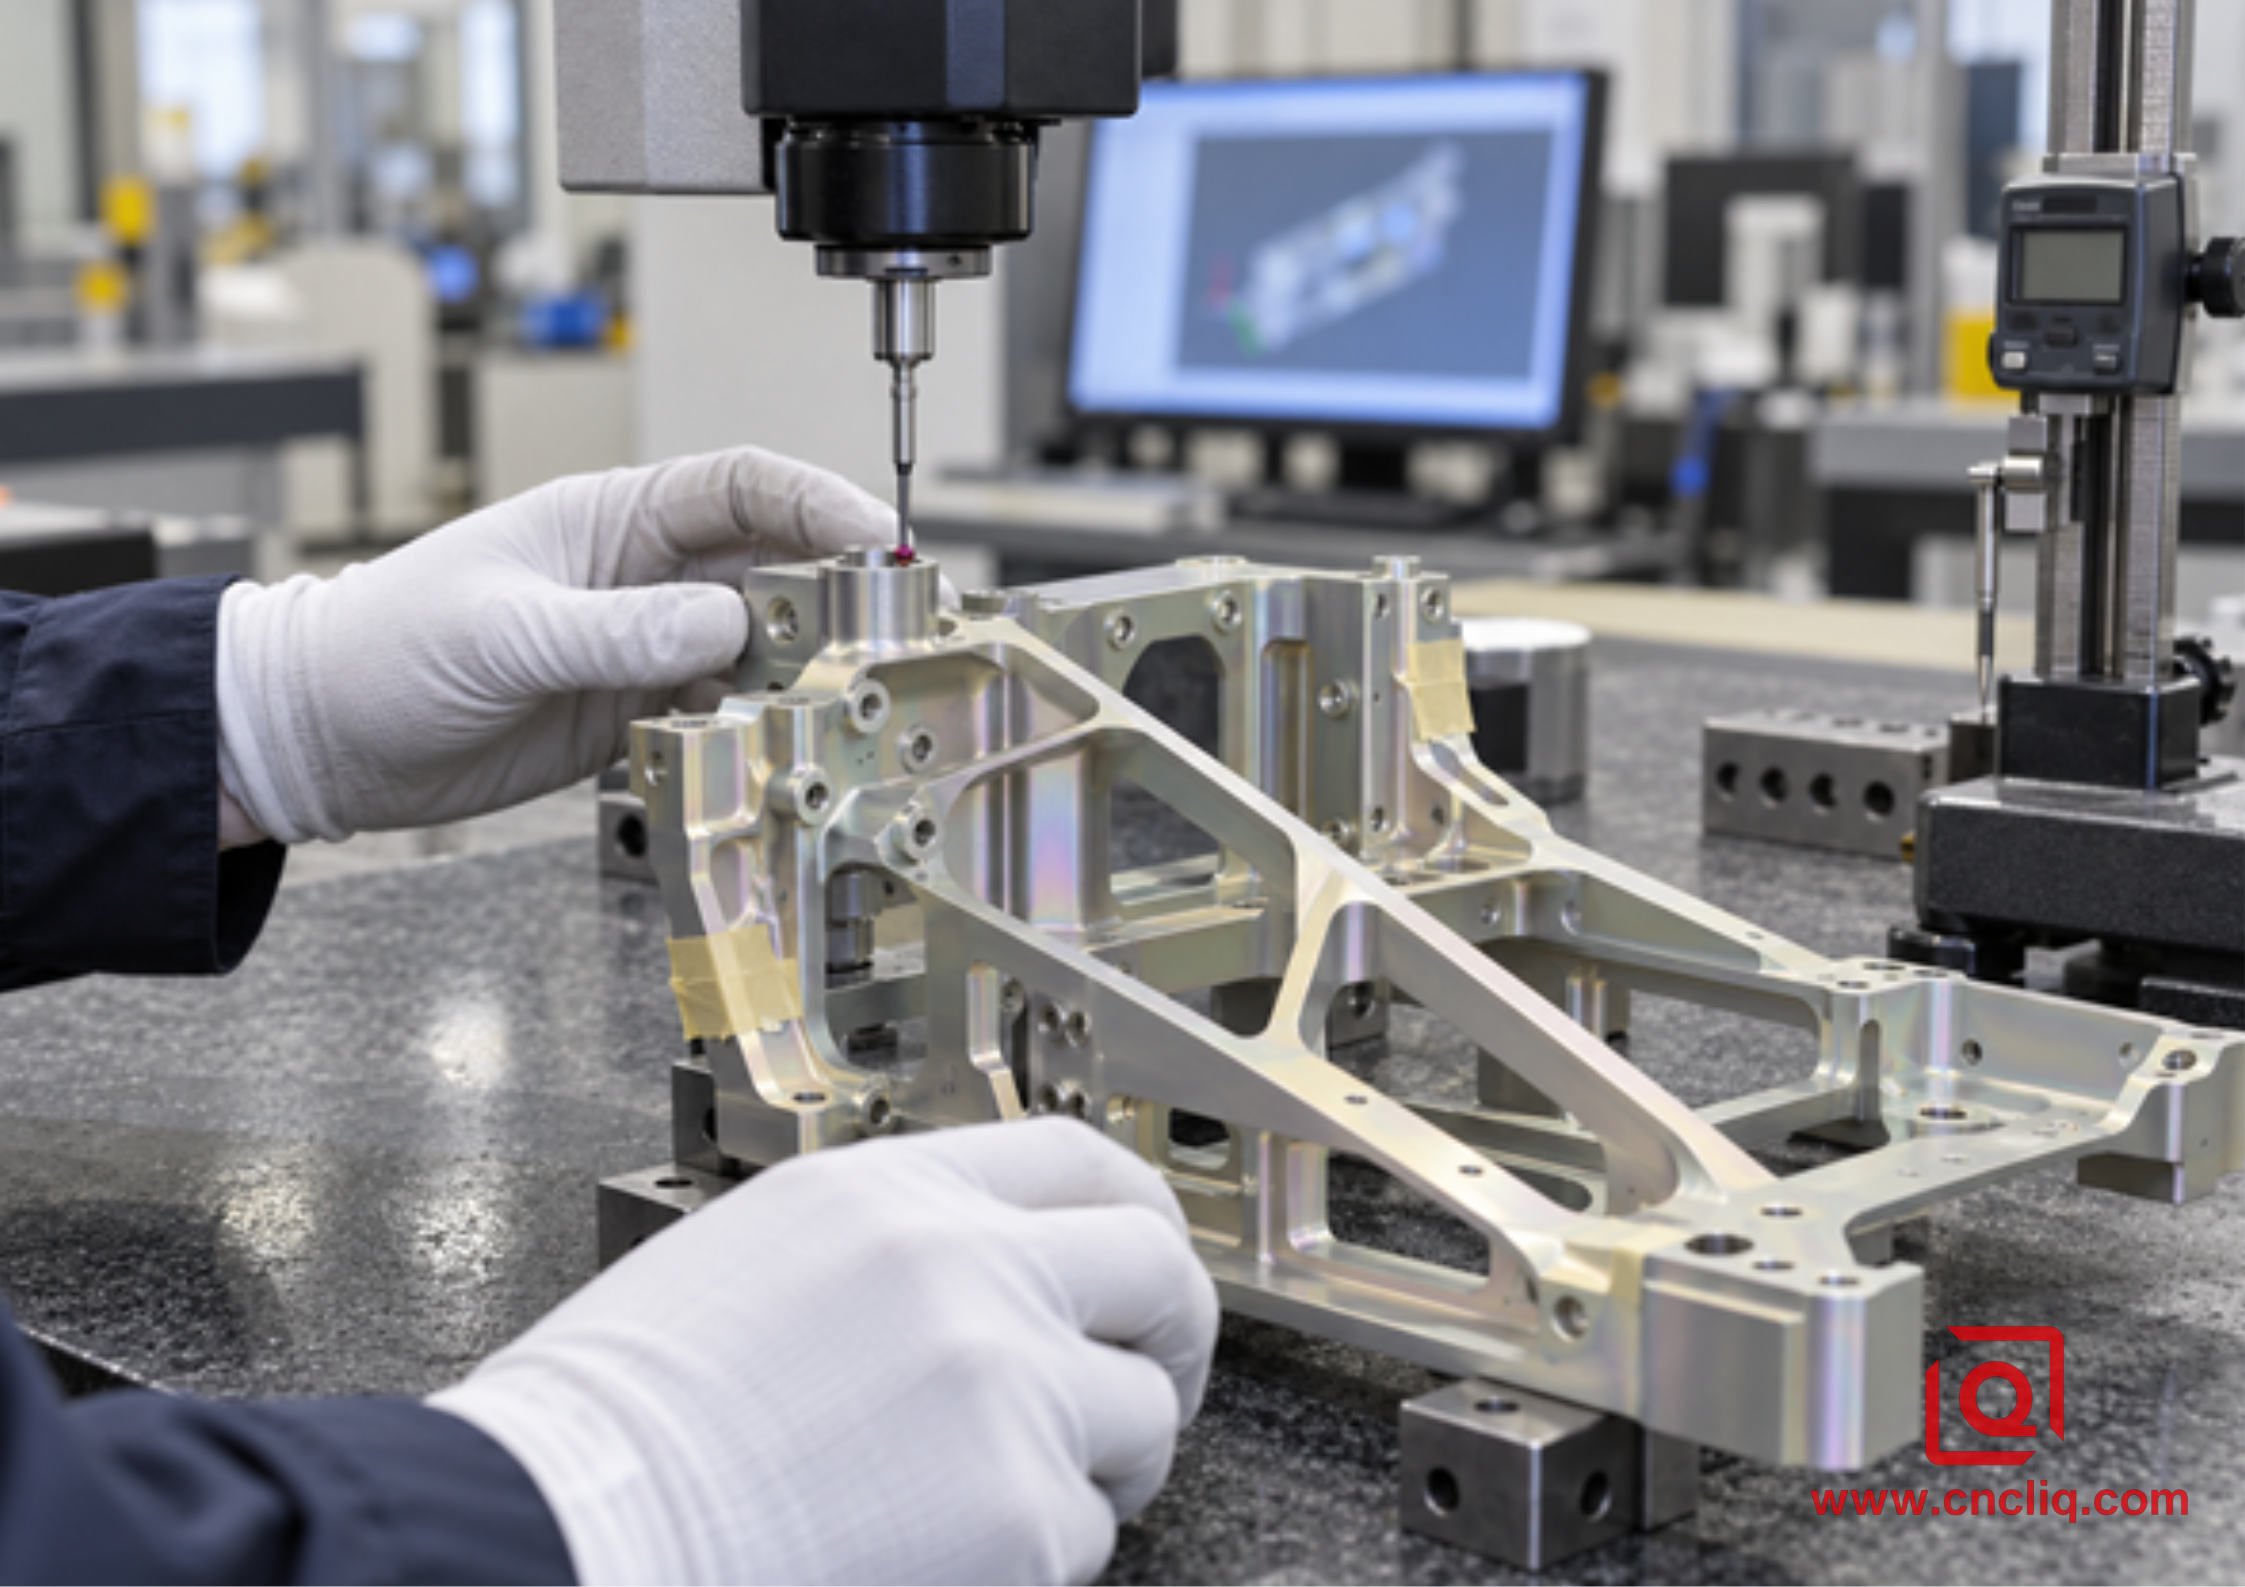
Inspección con máquina de medición por coordenadas (CMM) de un marco aeroespacial anodizado de tipo I con nervaduras delgadas.
Figura 2. La inspección posterior al acabado debe centrarse en los datos funcionales, las interfaces protegidas y las características cuya aceptación se aplica después del anodizado.
6.1 Qué incluir en un paquete de solicitud de cotización útil
Una solicitud de cotización útil contiene un modelo 3D nativo, un dibujo 2D controlado, cantidades anuales y de lanzamiento, material y temple, reglas de dimensiones finales, especificación y revisión del acabado, clase, sello, mapa de enmascaramiento, zonas de contacto con el rack, nivel de inspección, necesidades de certificados y cualquier lista de procesos especiales aprobada por el cliente.
Si el dibujo solo indica "Anodizado tipo I", pregunte quién controla las demás opciones antes de la producción. Una omisión aparentemente insignificante puede determinar si la pieza recibe tinte, qué sellador se utiliza, cómo se adhiere el sistema de pintura y si una superficie funcional conserva su conductividad. Envíe también el contexto del ensamblaje. Un operario de acabado no puede deducir que una almohadilla sin recubrimiento es una toma de tierra eléctrica o que un orificio aloja un cojinete esférico crítico para el vuelo.
Para una revisión de fabricación rápida, incluya archivos STEP y PDF, así como la cantidad objetivo y el plazo de entrega, en una solicitud de cotización directa a Liqin . La respuesta del departamento de ingeniería deberá identificar cualquier duda pendiente sobre el acabado antes de que se fijen el precio y el plazo de entrega.
7. Caso anónimo de la industria aeroespacial: Soporte para actuadores 7075-T651
El siguiente caso compuesto anonimizado es un ejemplo realista de mecanizado a medida, modificado para explicar el método en lugar de revelar el programa de un cliente.
Un integrador de equipos aeroespaciales necesitaba un pequeño lote de soportes para actuadores en forma de Y mecanizados a partir de una placa de aleación 7075-T651. Cada pieza llevaba un cojinete esférico, dos puntos de montaje controlados por pasadores y cavidades de aligeramiento profundas. El plano original especificaba el tipo I, clase 1, MIL-PRF-8625, seguido de una imprimación aprobada en caras seleccionadas. Sin embargo, no indicaba si el orificio del cojinete se aplicaba antes o después del anodizado. Una intersección ciega podía retener la solución, y el único punto de fijación evidente se encontraba junto a una almohadilla de unión.
El equipo aclaró que los orificios del cojinete y del pasador se aceptarían después del acabado, protegió el asiento del cojinete con un plan de enmascaramiento aprobado y, tras la aprobación del diseño, modificó el orificio transversal para permitir el drenaje. Una pestaña de mecanizado temporal se convirtió en el punto de contacto permitido para la cremallera. Se midieron las características críticas antes y después del primer lote de acabado para que la producción se guiara por una tolerancia demostrada, y no por una regla universal.
Los soportes se mecanizaron en bruto con material equilibrado, se liberaron de la alta presión de sujeción, se volvieron a sondear y se terminaron en una configuración multieje. El procesador aprobado recibió un enmascaramiento marcado y un esquema de contacto. La inspección final abarcó la posición correcta, el ajuste de los cojinetes, las marcas de contacto, la continuidad del acabado, los certificados y la evidencia del proceso especificado.
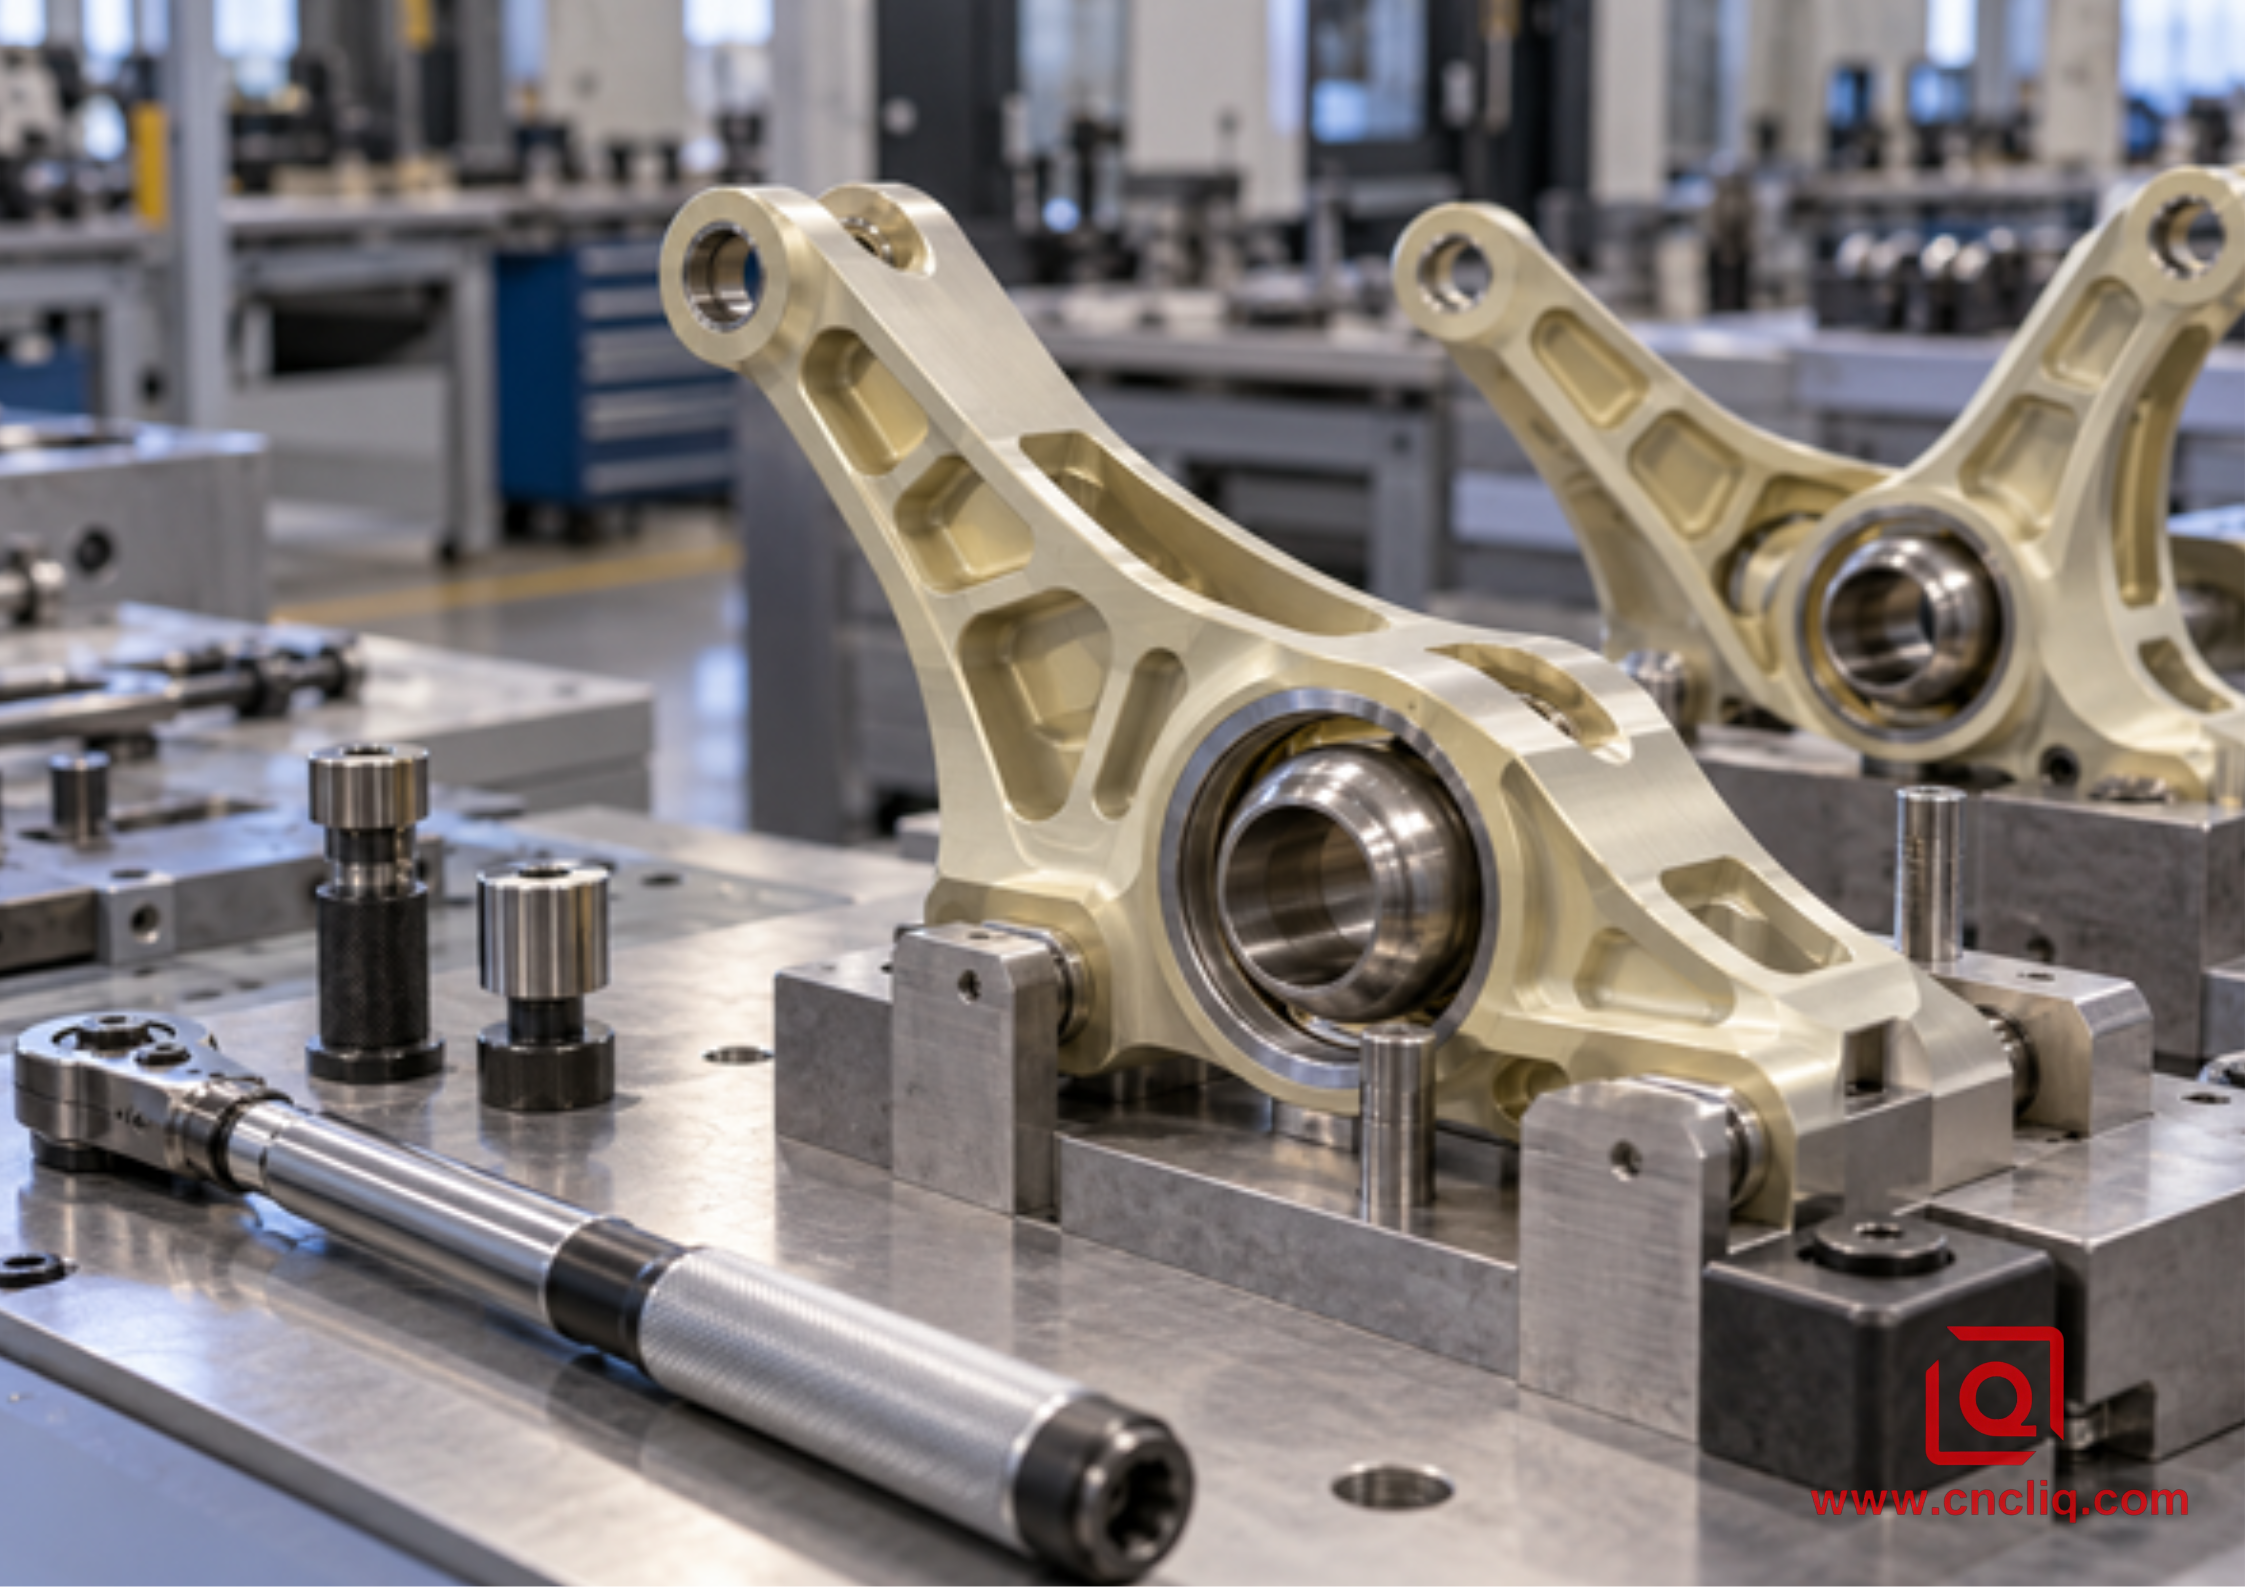
Soportes de actuador anodizados tipo I terminados en un dispositivo de montaje de ajuste de cojinete
Figura 3. Una comprobación de ajuste funcional complementa la inspección dimensional en la zona donde se unen un asiento de cojinete protegido, una estructura anodizada y los herrajes.
Definir estas interfaces antes del lanzamiento redujo la ambigüedad del enmascaramiento y mejoró la precisión de la cotización. Más importante aún, el primer artículo respondió a la pregunta sobre las dimensiones antes de la producción, en lugar de después de un ensamblaje rechazado.
8. Inspección y documentación que generan confianza en el comprador.
Los equipos de abastecimiento aeroespacial compran un resultado controlado con trazabilidad, no un color. Relacione la evidencia con el riesgo de la pieza. Un paquete típico puede incluir certificados de materiales vinculados al viajero, una inspección del primer artículo o un informe dimensional, un certificado de conformidad que indique el tipo de recubrimiento, la clase, la revisión de la especificación, el procesador y el lote, la evidencia de la prueba de control de proceso requerida, la aceptación del enmascaramiento y el contacto con el bastidor, y la disposición escrita de cualquier desviación. El embalaje debe evitar el roce metal con metal, la humedad atrapada y los daños a las nervaduras delgadas. No solicite todas las pruebas por costumbre; los cupones especiales, la inspección del 100 %, el enmascaramiento único y el embalaje personalizado aumentan el costo. Solicite lo que el plan de diseño y calidad requiere, y luego indíquelo con suficiente claridad para poder cotizarlo.
9. Realidad ambiental y de seguridad laboral
El ácido crómico contiene cromo hexavalente. La guía de la OSHA sobre galvanoplastia y anodizado explica que los trabajadores pueden estar expuestos a la niebla de Cr(VI) durante los procesos con ácido crómico y describe los controles de ingeniería, las prácticas laborales, el equipo de protección personal y las consideraciones sobre protección respiratoria. La descripción de la EPA de EE. UU. sobre el anodizado de cromo identifica este proceso como uno utilizado principalmente para piezas de aeronaves y otras estructuras sometidas a estrés y condiciones corrosivas.
Para los compradores, esto tiene dos consecuencias. Primero, el material Tipo I debe obtenerse mediante un proceso especial debidamente controlado y que cumpla con la normativa vigente. Segundo, los nuevos programas deben evaluar opciones sin cromato aprobadas, en lugar de mantener un acabado antiguo sin revisarlo. Ninguno de estos puntos autoriza una sustitución informal. Los planos aeroespaciales, las especificaciones del cliente, los requisitos reglamentarios y las listas de proveedores aprobados siguen siendo los que rigen.
Pregunte a los posibles proveedores cómo controlan los procesos especiales subcontratados, verifican las certificaciones, preservan la trazabilidad de los lotes y gestionan la producción no conforme. Un taller mecánico que envía piezas para anodizado sigue siendo propietario de la interfaz de fabricación prometida al cliente.
Haz clic aquí para tu consulta 👆
Preguntas frecuentes
1. ¿Es el anodizado con ácido crómico tipo I lo mismo que el cromado?
No. El cromado deposita cromo metálico sobre un sustrato, mientras que el anodizado tipo I convierte electroquímicamente la superficie de aluminio en una película integral de óxido de aluminio en un electrolito de ácido crómico. La pieza actúa como ánodo, y el acabado resultante es delgado, resistente a la corrosión y se usa frecuentemente como base para pintura. Denominarlo cromado en una solicitud de cotización puede llevar a seleccionar al proveedor equivocado, utilizar el proceso incorrecto y cometer un grave error de cumplimiento.
2. ¿Qué grosor tiene el anodizado MIL-PRF-8625 Tipo I?
La norma MIL-PRF-8625 controla los tipos I e IB con una masa mínima de recubrimiento sin sellar de 200 mg/ft² y proporciona una guía de espesor amplia en lugar de un espesor universal obligatorio. El rango publicado para los tipos I, IB, IC y IIB es de 0,00002 a 0,0007 pulgadas, pero el espesor real depende de la aleación y el proceso. Si el tamaño final depende de la película, especifique el requisito dimensional y valídelo con el procesador aprobado.
3. ¿Puede el tipo IC reemplazar al tipo I en un plano aeroespacial existente?
Solo con el diseño requerido y la aprobación del cliente. El tipo IC se define como una alternativa no crómica para aplicaciones que requieren resistencia a la corrosión, adherencia de la pintura y resistencia a la fatiga, pero no es automáticamente equivalente en todas las geometrías. La norma MIL-PRF-8625 señala que las alternativas sin cromato pueden no ser adecuadas en casos donde la retención de electrolitos es la principal preocupación, por lo que es esencial un cambio o desviación de ingeniería documentada.
4. ¿El anodizado tipo I supera las 336 horas de prueba en niebla salina?
La prueba de resistencia a la corrosión MIL-PRF-8625 utiliza una niebla salina al 5 % según la norma ASTM B117 durante 336 horas y aplica límites de corrosión por picaduras y reglas de evaluación predefinidas. Superar esta prueba controlada demuestra el cumplimiento del requisito especificado; no se traduce directamente en una garantía de vida útil. El rendimiento real de la aeronave también depende de la aleación, el sellado, la imprimación, la capa de acabado, el drenaje, los arañazos, los pares galvánicos y el mantenimiento.
5. ¿Qué debo enviar para obtener un presupuesto de piezas aeroespaciales anodizadas de tipo I?
Envíe el modelo STEP, el dibujo 2D controlado, el material y el temple, el tipo y la clase MIL-PRF-8625, cualquier especificación del proceso del cliente, las reglas de dimensiones finales, el mapa de enmascaramiento y contacto con el bastidor, las cantidades anuales y de lanzamiento, el nivel de inspección, los requisitos de certificación, los requisitos del procesador aprobado, el destino y la fecha de entrega prevista. Si algún detalle del acabado no está resuelto, identifíquelo claramente para que ingeniería pueda presupuestar una aclaración o una prueba de la primera muestra, en lugar de ocultar una suposición en producción.
Haz clic aquí para tu consulta 👆
Resumen
El anodizado con ácido crómico tipo I sigue siendo una opción práctica de protección contra la corrosión y base de pintura para muchas piezas de aluminio aeroespaciales sensibles a la fatiga, ya que proporciona un óxido integral delgado con un impacto dimensional limitado. El éxito en la selección de proveedores depende de algo más que simplemente nombrar el proceso: defina la especificación actual, la aleación, la clase, el sellado, las dimensiones finales, el enmascaramiento, el drenaje, los contactos de la estructura, el plan de pruebas, el procesador aprobado y la trazabilidad antes de la liberación. Para nuevos programas, evalúe las alternativas aprobadas de tipo IC o tipo IIB, pero nunca las sustituya sin autorización de diseño. Envíe a Liqin sus planos, cantidades y requisitos de acabado para una revisión de la viabilidad de fabricación y una cotización basada en el proceso completo de mecanizado y acabado.
Información del contacto
Empresa: Ningbo Liqin Industry Co., Ltd. Mantenimiento diario al cliente y soporte posventa: service@shturl.zhuwanying@cncliq.com
Para nuevas consultas, cotizaciones y pedidos: business@shturl.zhouli@chinaliqin.com
Línea directa: +86 18757148656
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines meramente informativos y de referencia. Tenga en cuenta que las opiniones generales del blog no sustituyen los acuerdos técnicos firmados. Dado que las piezas personalizadas varían según el número de lote del material, la calibración de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen exclusivamente por sus planos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los casos de éxito de clientes que aparecen en este blog han sido anonimizados y depurados minuciosamente. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes que se muestran sirven únicamente para demostrar nuestras capacidades de mecanizado a medida y no representan un estándar universal aplicable a todos los pedidos.
Equipo de fabricación de Liqin
Con 18 años de experiencia en ingeniería de precisión, Ningbo Liqin Industry fabrica componentes metálicos de alta tolerancia para exigentes mercados globales. Nuestras instalaciones de producción, de 6500 m², cuentan con más de 150 máquinas que realizan mecanizado CNC de 4 y 5 ejes, torneado-fresado, extrusión en frío y fundición a presión, todo bajo un mismo techo. Esta configuración nos permite gestionar proyectos de forma integral, desde los conceptos iniciales de CAD hasta los envíos finales.
Gestionamos el control de calidad sin concesiones. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Con el respaldo de las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan rigurosos controles IPQC, FQC y OQC en cada lote de producción. Desde el mapeo dimensional CMM y el perfilado óptico hasta las pruebas de dureza y niebla salina, validamos sus especificaciones críticas desde el principio, para que reciba componentes listos para su instalación sin complicaciones de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede contar con nosotros para tiempos de respuesta de dos horas a nuevas solicitudes de cotización, soporte directo para el muestreo de prototipos y envíos de exportación sin contratiempos en Europa, Norteamérica, Asia y Oceanía.
Agradecemos sus consultas y muestras. Visite nuestro sitio web o contáctenos directamente para obtener un presupuesto competitivo.
