 Español




¿Aún no está seguro de si su dibujo necesita anodizado Tipo II o Tipo III, qué significan realmente Clase 1 y Clase 2, o por qué un orificio perfectamente mecanizado queda demasiado apretado después del acabado? En el taller, el problema rara vez es la química básica del anodizado. Los problemas comienzan cuando el sorteo deja abiertas las decisiones. Comenzaremos con el número de documento, luego seguiremos la pieza a través de la selección del tipo, el enmascaramiento, el crecimiento del recubrimiento, la inspección y el ensamblaje final.
Comience con el nombre en el bloque de título. MIL-A-8625 es la designación heredada familiar. El documento activo es MIL-PRF-8625F con Enmienda 2, de fecha 23 de noviembre de 2020. Revisa la entrada DLA ASSIST y verás su estado marcado como activo. El alcance cubre 6 tipos de recubrimiento anódico y 2 clases para piezas de aluminio y aleaciones de aluminio no arquitectónicas. Los ingenieros todavía dicen "MIL-A-8625" porque la designación anterior permanece en dibujos heredados, sitios web de proveedores y consultas de búsqueda. Sin embargo, para un pedido nuevo, el documento de compra debe identificar la revisión requerida o indicar que se aplica la última revisión. En otras palabras, una impresión que dice sólo “anodizado negro” aún deja demasiadas opciones al procesador.
Comience aquí: ¿Qué controla la especificación?
En esencia, el documento establece requisitos de rendimiento para un óxido generado electrolíticamente a partir de una superficie de aluminio. Clasifica los recubrimientos por familia de procesos y según si el recubrimiento está teñido. También establece requisitos de mano de obra, masa o espesor del recubrimiento, resistencia a la corrosión, resistencia a la luz cuando corresponda, adhesión de la pintura cuando sea necesario, resistencia a la abrasión para el Tipo III, muestreo, control de procesos y métodos de prueba.
Este es un documento de desempeño, no una hoja de proceso de una sola receta. Un soporte 6061 y una pieza fundida con alto contenido de silicio no se comportan de la misma manera en un tanque. Por tanto, el dibujo define el resultado; el procesador aprobado elige y controla la química, la corriente, la temperatura, el pretratamiento, el trasiego, el ciclo de teñido y el sellado necesarios para alcanzarlo.
|
Artículo |
Qué significa para el comprador |
¿Qué se debe decidir? |
|
Tipo |
La familia de procesos de anodizado y el rendimiento previsto. |
Tipo I, IB, IC, II, IIB o III |
|
Clase |
Si el recubrimiento anódico está teñido |
La clase 1 no está teñida; La clase 2 está teñida. |
|
Color |
Un requisito visual, no un sustituto de la clase. |
Indique el color requerido y cualquier rango aprobado. |
|
Espesor o masa de recubrimiento |
Controla la protección, el comportamiento de desgaste y el cambio dimensional. |
Indique el objetivo y la tolerancia cuando la función lo requiera. |
|
Caza de focas |
Cambia el comportamiento de corrosión, retención de tinte, desgaste y fricción. |
Requisitos estatales de sellado, especialmente para el tipo III |
|
Enmascaramiento y puntos de contacto. |
Conserva roscas, orificios, uniones eléctricas y caras cosméticas. |
Marque las zonas exactas de exclusión y las ubicaciones permitidas de los bastidores |
|
Pruebas de aceptación |
Define evidencia objetiva de conformidad. |
Identificar certificados, informes, muestreos y pruebas especiales. |
Para obtener una comparación más amplia con el recubrimiento de conversión y el recubrimiento en polvo, consulte el artículo de Liqin. guía de acabado de superficies OEM de aluminio . Este artículo se centra en interpretar las especificaciones de anodizado militar en lugar de repetir esa descripción general de la selección de acabados.
¿Por qué los dibujos utilizan tanto MIL-A-8625 como MIL-PRF-8625?
Los dos nombres provienen del historial del documento, no de dos finales en competencia. MIL-A-8625F pasó a denominarse MIL-PRF-8625F; La Enmienda 2 reemplazó a MIL-A-8625F con la Enmienda 1. Las impresiones antiguas todavía llevan el prefijo anterior. El nuevo trabajo de abastecimiento debe compararse con el registro activo antes de que se publique la orden de compra. El Registro DLA ASSIST para MIL-PRF-8625 es el lugar de control para verificar el estado y la revisión antes del lanzamiento.
No reescribas silenciosamente el dibujo heredado de un cliente. Envíe una consulta técnica y conserve la respuesta con el registro de trabajo. Haga 3 preguntas directas: ¿debe mantenerse la antigua base de calificación, se puede utilizar la última revisión y hay una especificación de proceso del cliente encima de ella? En el trabajo aeroespacial y de defensa, una lista de procesadores aprobados o un plan de primer artículo puede ser tan importante como el documento militar.
Cómo se comportan los 6 tipos de anodizado en piezas reales
Tipo I: La Ruta Crómica Convencional
El tipo I utiliza un baño de ácido crómico. Su óxido fino es útil cuando la protección contra la corrosión, la unión de pintura y la geometría sensible a la fatiga son más importantes que una capa de desgaste pesada. Hay un problema: la química contiene cromo hexavalente. Revise la restricción del cliente, los controles ambientales y la ruta de seguridad de los trabajadores antes de cotizar. Un proceso sin cromato puede parecer atractivo, pero no es un sustituto automático.
Tipo IB: Anodizado crómico a menor voltaje
El tipo IB permanece en la familia crómica, aunque el proceso especificado se ejecuta a 22 ± 2 V. Esa etiqueta separada es significativa. Cuando una impresión dice Tipo IB, el viajero, la aprobación del procesador y el certificado no deben decir silenciosamente Tipo I.
Tipo IC: alternativa no crómica a los tipos I y IB
El tipo IC cubre el anodizado no crómico destinado a ser una alternativa al tipo I y IB. La anodización bórico-sulfúrica es un ejemplo familiar, pero el "Tipo IC" no permite utilizar ningún baño ecológico. El proceso elegido aún tiene que satisfacer el contrato, los requisitos de desempeño y cualquier aprobación específica del programa.
Tipo II: Anodizado con ácido sulfúrico convencional
El tipo II es anodizado con ácido sulfúrico convencional. Se elige ampliamente para carcasas, soportes, paneles y otras piezas maquinadas que necesitan protección contra la corrosión, aislamiento eléctrico o un acabado cosmético teñido sin la pesada estructura de la capa dura. La especificación actual establece una masa de recubrimiento no sellada mínima de 1000 mg/pie² para el Tipo II; el documento de compra o el dibujo deben indicar el espesor cuando el espesor sea funcionalmente importante.
El tipo II suele ser el punto de partida sensato para un componente CNC coloreado, pero la aleación, el temple, el acabado de la superficie y el lote de material afectan la apariencia final. “Negro clase 2” controla el hecho de que el revestimiento se tiñe de negro; no garantiza un brillo universal ni una combinación perfecta de colores entre 6061, 7075 y el aluminio fundido con alto contenido de silicio.
Tipo IIB: Anodizado fino con ácido sulfúrico
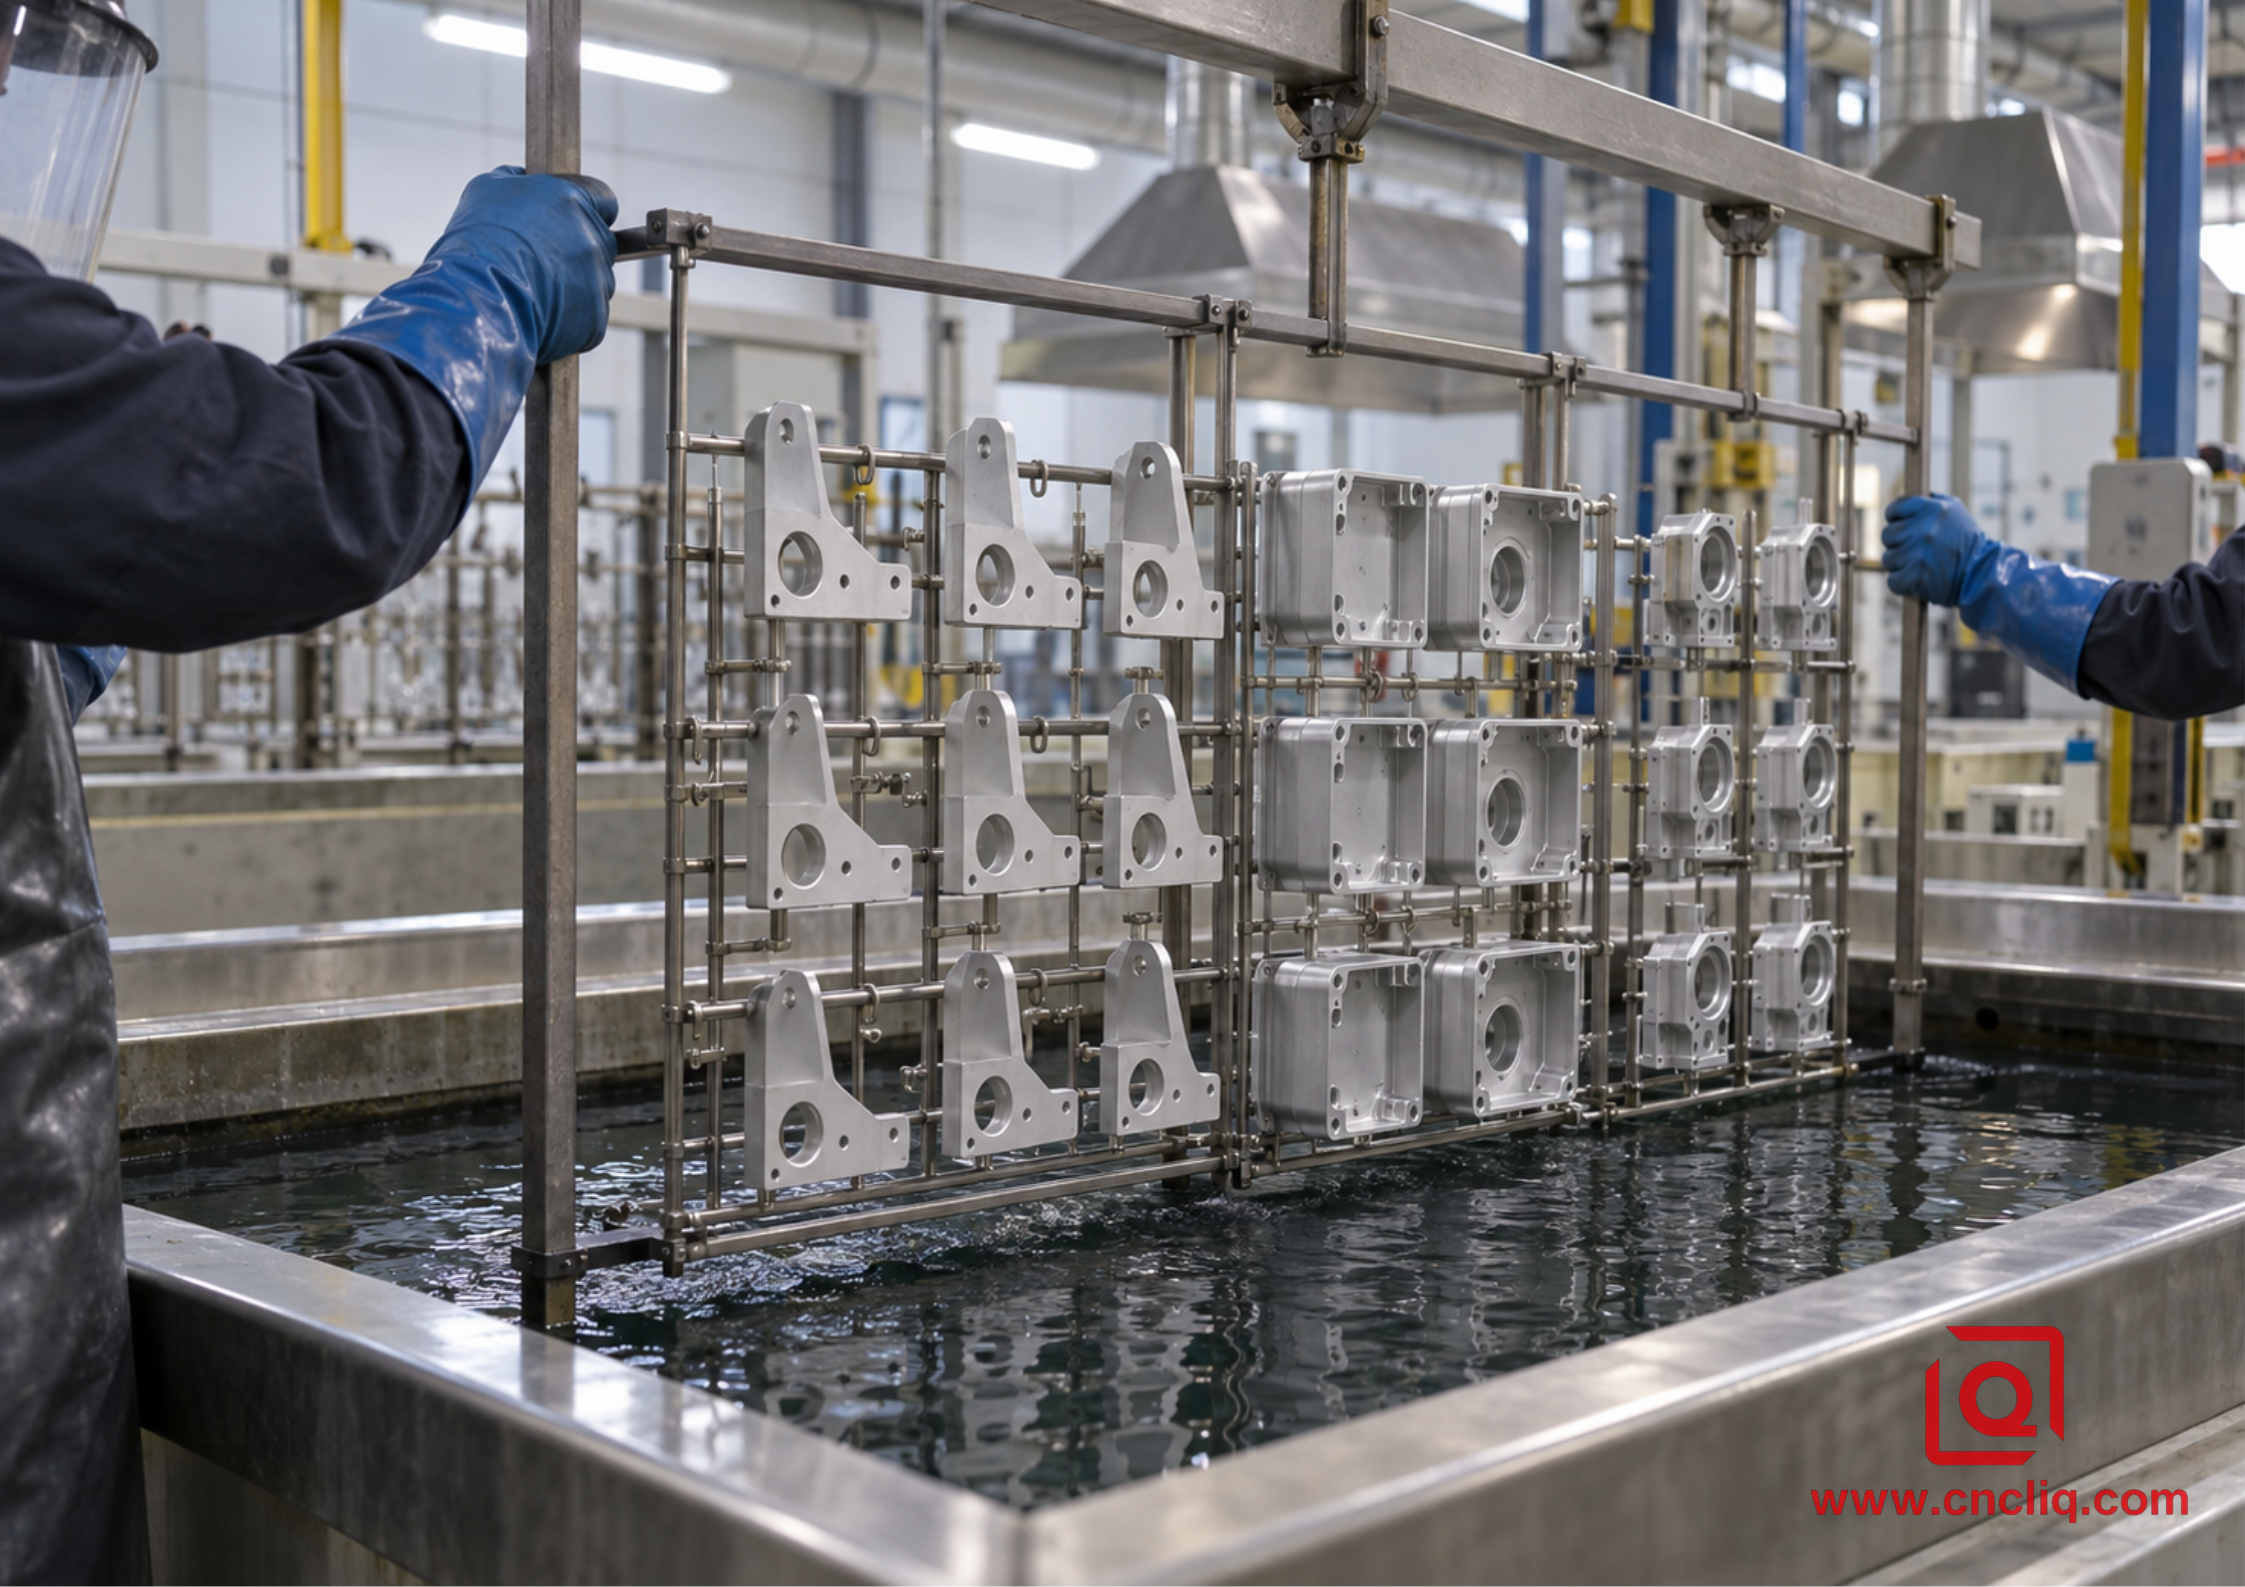
El tipo IIB es un anodizado fino de ácido sulfúrico destinado a ser una alternativa sin cromato a los tipos I y IB. La norma actual enumera un rango de masa de recubrimiento sin sellar de 200 a 1000 mg/pie². Puede ayudar donde se necesita protección contra la corrosión y adhesión de pintura con menos impacto dimensional que un recubrimiento sulfúrico decorativo convencional. Eso no hace que las dimensiones sean automáticas: el grabado, el desmutado, el crecimiento del recubrimiento, la respuesta de la aleación y el método de medición aún deben incluirse en el plan de tolerancia.
Tipo III: Recubrimiento anódico duro
El tipo III está anodizado duro para un servicio resistente al desgaste. Es la opción habitual para componentes deslizantes, herrajes hidráulicos o neumáticos, guías, cuerpos de válvulas y otras superficies que necesitan una capa densa de óxido. El espesor del revestimiento debe ser especificado por el comprador. Según MIL-PRF-8625F, la variación de espesor generalmente se limita a ±20% para recubrimientos de hasta 0,002 pulgadas, mientras que los recubrimientos de más de 0,002 pulgadas tienen un límite de variación establecido de ±0,0004 pulgadas. Si se acepta la masa del recubrimiento en lugar del espesor, el Tipo III sin sellar tiene un mínimo de 4320 mg/pie² por cada 0,001 pulgadas de recubrimiento.
Hardcoat no es automáticamente el “mejor” anodizado. Un mayor espesor puede cerrar orificios, apretar roscas, redondear transiciones visuales nítidas, dificultar el control del color y cambiar el rendimiento ante la fatiga. El sellado puede mejorar el comportamiento frente a la corrosión, pero puede reducir el rendimiento ante la abrasión, por lo que la especificación no trata todas las piezas Tipo III como selladas automáticamente. Si el desgaste, la corrosión o la retención de tinte impulsan el diseño, indique qué resultado tiene prioridad.
Para cálculos más profundos sobre la planificación del crecimiento y la tolerancia, utilice el documento relacionado. Guía DFM anodizada de capa dura tipo III . Complementa esta guía de especificaciones con detalles de diseño dimensional.
Clase 1 frente a Clase 2: una distinción simple con grandes consecuencias
Según MIL-PRF-8625, Clase 1 significa no teñido y Clase 2 significa teñido . "Anodizado transparente" normalmente se especifica como Clase 1, pero transparente no significa ópticamente incoloro. El óxido natural y los elementos de aleación pueden producir cambios de plata, gris, bronce u oliva. El tipo III Clase 1 suele ser de gris a gris oscuro y puede variar según las aleaciones y los lotes de materiales.
La clase 2 requiere que se indique el color. Una nota de dibujo útil nombra el color y señala una muestra física aprobada, una gama de colores o un criterio mensurable cuando la apariencia es crítica. El nombre del tinte por sí solo es un lenguaje de débil aceptación. Un cambio de color puede deberse al lote de aleación, el granallado o grabado, el espesor del óxido, el sello o incluso la luz de inspección, no simplemente del tanque de tinte.
Para ensamblajes con varias piezas visibles, controle estas variables con antelación:
• Utilice la misma aleación de aluminio y temple.
• Mecanice piezas visibles con una rugosidad superficial y una estrategia de trayectoria consistentes.
• Procese piezas coincidentes en la misma carga calificada cuando sea práctico.
• Definir qué caras son cosméticas y qué marcas de contacto son aceptables.
• Aprobar una muestra de límites en lugar de depender únicamente de una imagen en pantalla o una palabra de color.
¿Qué rendimiento verifica realmente la especificación?
MIL-PRF-8625 es más riguroso que el nombre de un acabado porque vincula el recubrimiento con requisitos comprobables. El plan de inspección exacto depende del tipo, la clase, los documentos de compra y de si son adecuadas las piezas de producción o los paneles representativos.
Peso y espesor del recubrimiento
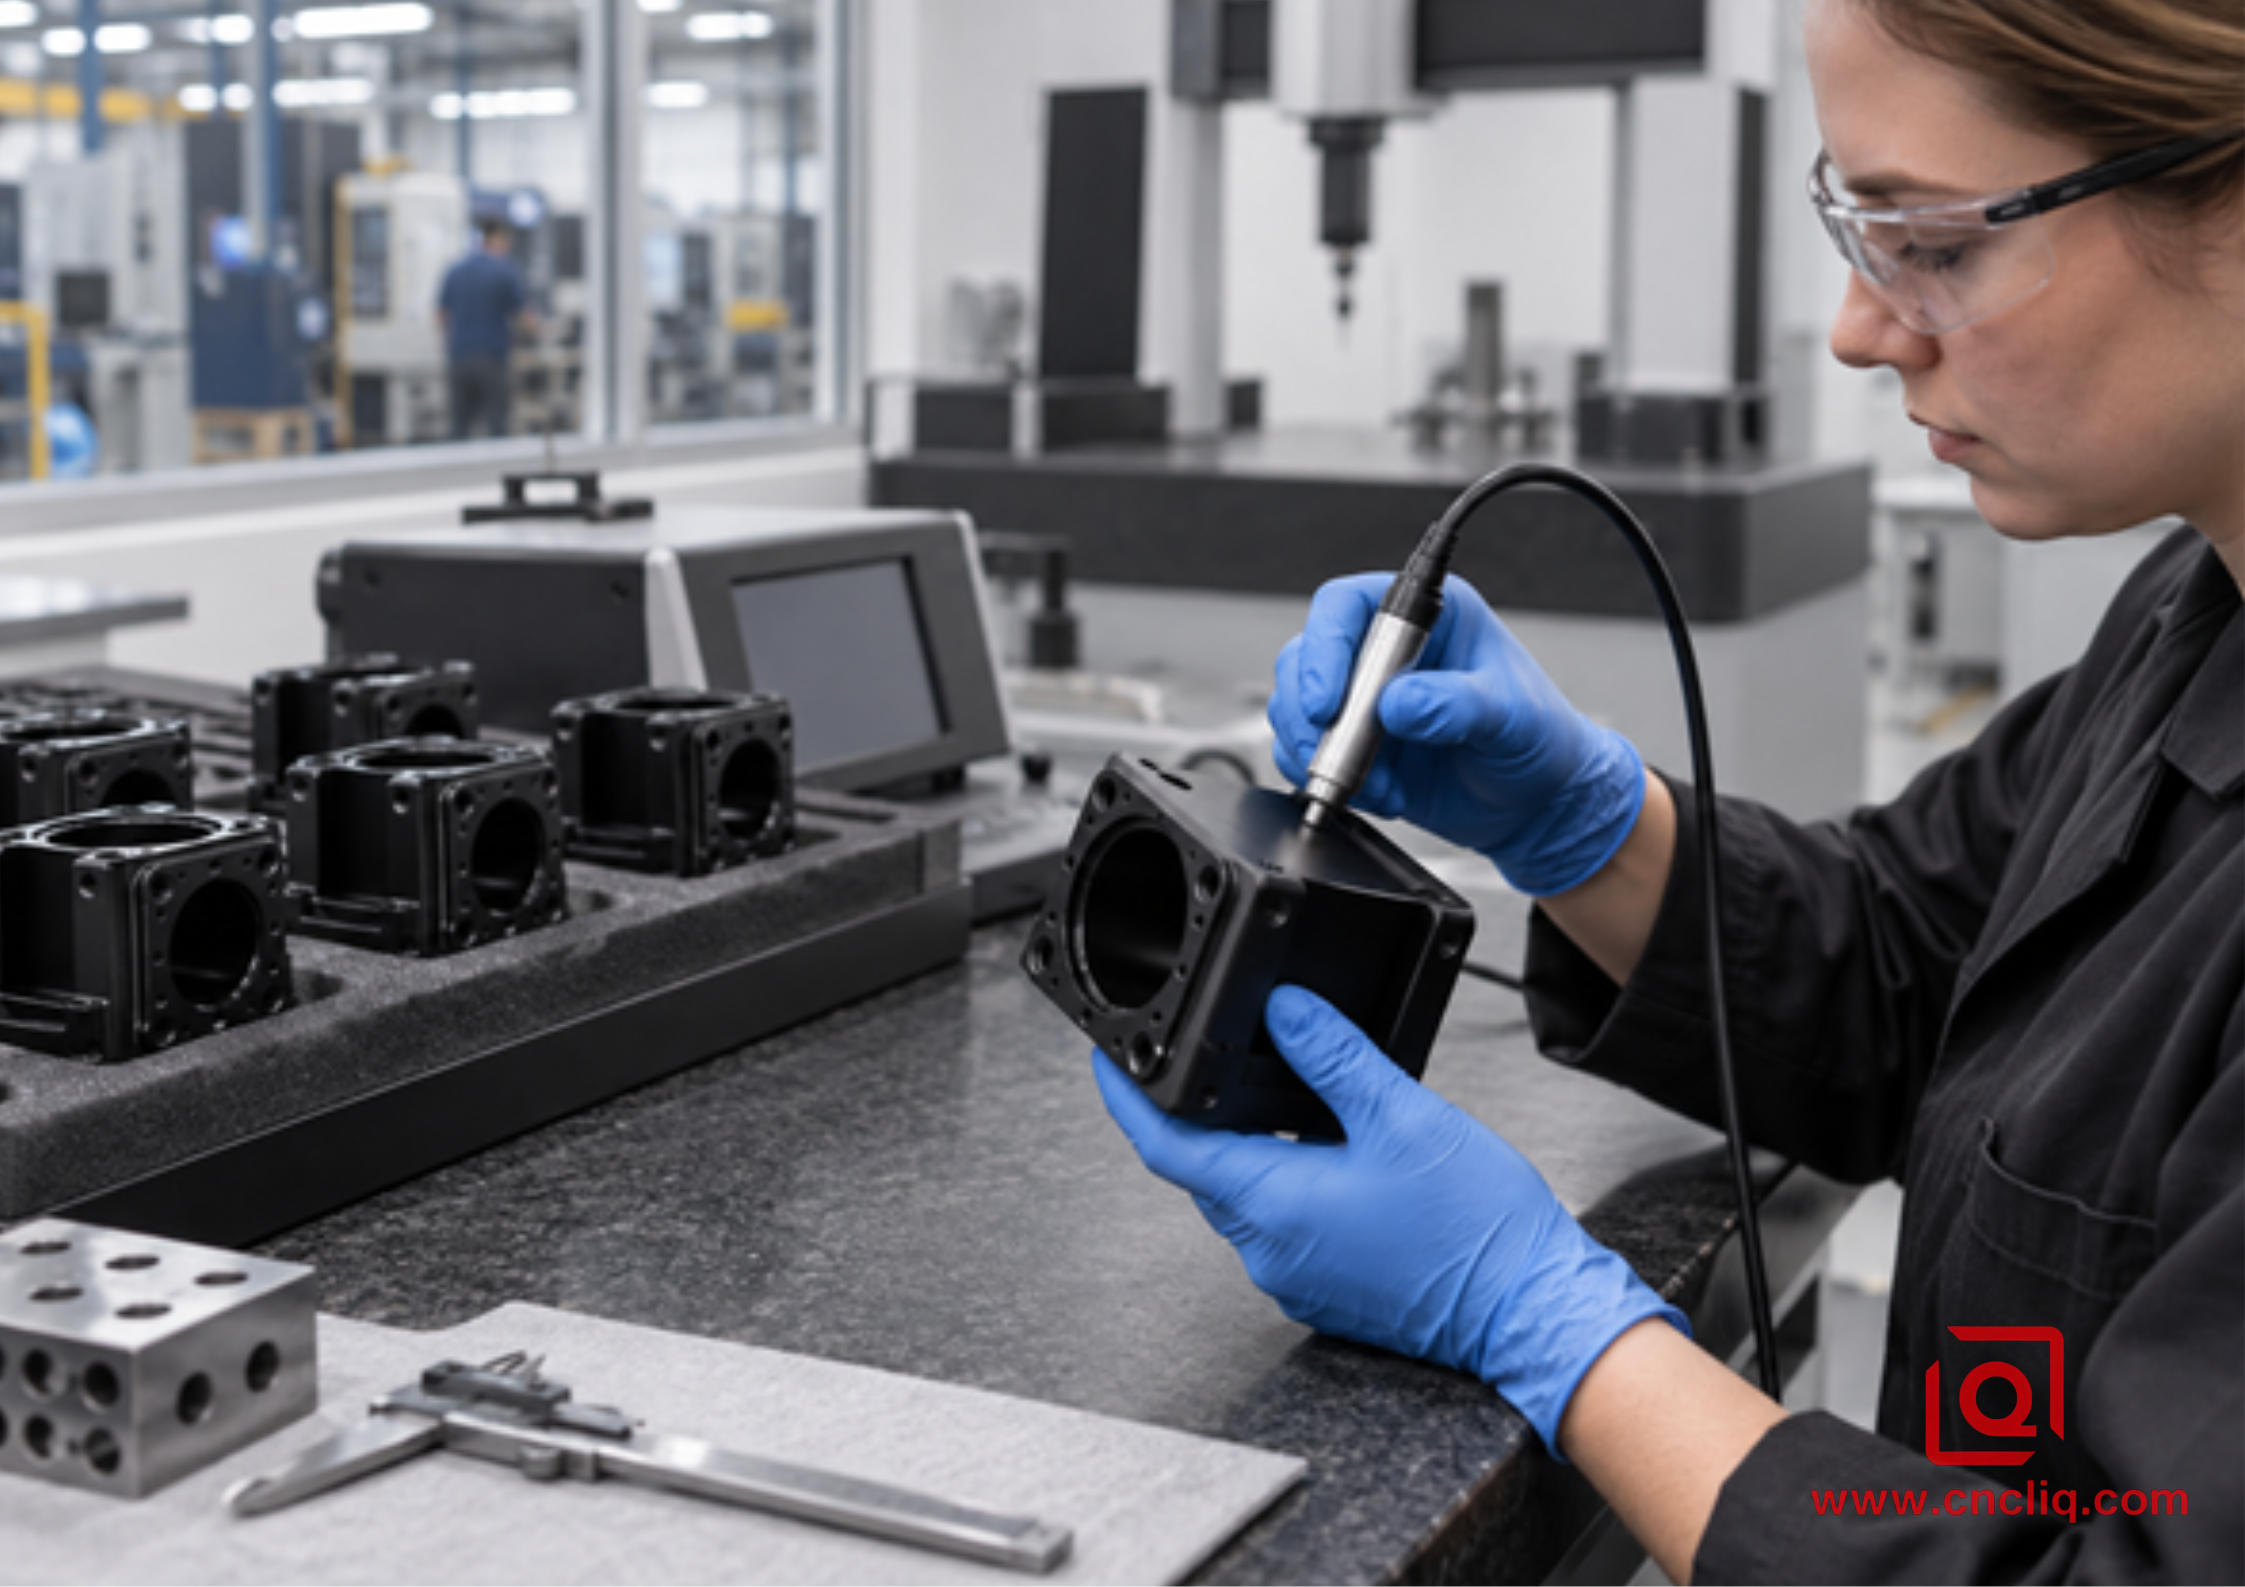
Los tipos I, IB, IC, II y IIB están controlados por una masa de recubrimiento no sellada en los requisitos básicos. El tipo III normalmente se controla por el espesor, con una masa de recubrimiento disponible a opción de la actividad de adquisición. El espesor puede comprobarse con un método adecuado de corrientes parásitas cuando la geometría y la calibración lo permitan; Es posible que se requieran métodos transversales para la correlación o la resolución de disputas. En un orificio pequeño, un borde afilado, un bolsillo ciego o un área de contacto, el acceso a la sonda y la distribución de la corriente eléctrica pueden hacer que la lectura local sea diferente de la de un panel testigo plano y sencillo.
Resistencia a la corrosión
La prueba de corrosión de la norma utiliza un 5% de niebla salina de acuerdo con ASTM B117, con la superficie significativa inclinada 6° desde la vertical durante 336 horas. La aceptación se basa en hoyos aislados: en 150 pulgadas² de al menos 5 especímenes, no se permiten más de 15 hoyos aislados y ningún hoyo individual puede exceder 0,031 pulgadas; un área de 30 pulgadas cuadradas está limitada a 5 pozos aislados según las exclusiones indicadas. La prueba de corrosión tipo III se aplica cuando el revestimiento está sellado y la actividad de adquisición así lo especifica.
Resistencia a la luz y adherencia a la pintura
Para recubrimientos teñidos de Clase 2, la resistencia a la luz se puede evaluar utilizando los métodos de exposición ultravioleta mencionados y la medición de la diferencia de color. El documento actual describe 200 horas de exposición continua a la luz sin rocío de agua. Cuando el anodizado es una base de pintura, es posible que se requieran pruebas de adhesión con cinta húmeda. Si alguna de las propiedades es importante, colóquela en los requisitos de compra en lugar de asumir que el proveedor lo deducirá del color.
Resistencia a la abrasión tipo III
Para la verificación de abrasión, el laboratorio sigue la norma ASTM D4060: ruedas CS-17, carga de 1000 g, 70 rpm y 10000 ciclos. Esas configuraciones de prueba pertenecen a la revisión del informe; “muy duro” no. El índice de desgaste se determina a partir de la pérdida de masa. Esto es mucho más útil que una vaga promesa de que una pieza es “a prueba de rayones”. Incluso una capa dura compatible puede dañarse por impacto en los bordes, contaminación abrasiva, diseño deficiente de la superficie o un lubricante inadecuado.
Cómo el anodizado cambia las dimensiones de las piezas CNC
El anodizado convierte la superficie de aluminio en lugar de simplemente colocar una película separada encima. Parte del óxido crece hacia el interior del sustrato y otra parte crece hacia afuera. Una regla común de estimación temprana para el anodizado sulfúrico es aproximadamente la mitad de penetración y la mitad de crecimiento hacia afuera, pero no es una fórmula de aceptación universal. Trate la idea de mitad adentro, mitad afuera como una estimación de tamaño. El resultado real sigue dependiendo de la aleación, el grabado, el baño, el tipo de recubrimiento, la ruta de corriente y la geometría de la pieza.
Tome un diámetro interior de 10.000 mm como comprobación rápida. Con un óxido de 0,020 mm y un espesor estimado de 0,010 mm hacia afuera en cada pared, la abertura puede terminar cerca de 9,980 mm. Esto es suficiente para evitar que se ensamble una clavija cerrada, un cojinete o un carrete de válvula. La respuesta correcta no es esperar que el anodizador “retenga el orificio”. Decida si desea precompensar, enmascarar, tapar, post-mecanizar o relajar el ajuste según la función.
Los hilos requieren la misma disciplina. El revestimiento en ambos flancos consume espacio libre, mientras que el enmascaramiento deja el aluminio desnudo que puede necesitar otra estrategia de protección. Los agujeros ciegos pueden atrapar la solución si el drenaje y el enjuague son deficientes. Las esquinas afiladas pueden contener óxido fino o quebradizo y son más vulnerables a astillarse. Un radio pequeño o una rotura de borde controlada generalmente proporciona un acabado más estable que el filo de un cuchillo.
La guía de Liqin para mecanizado de aluminio de alta precisión y márgenes de anodizado cubre el lado de mecanizado de este traspaso. Si el material no está liquidado, compare 6061, 7075 y 5052 en Liqin. guía de mecanizado de aluminio . La elección cambia tanto la estrategia de corte como lo que sale del tanque de anodizado.
Una leyenda de dibujo que un proveedor realmente puede utilizar
Una llamada fuerte elimina opciones que afectan el ajuste, la apariencia y la validación. Un formato práctico es:
ANODIZAR SEGÚN MIL-PRF-8625F, TIPO II, CLASE 2, NEGRO; 0,010–0,018 mm ESPESOR DEL RECUBRIMIENTO; SELLO; ENMASCARE TODAS LAS ROSCAS M6, LOS ORIFICIOS DE Ø8 H7 Y LAS ALMOHADILLAS DE TIERRA IDENTIFICADAS; CONTACTO CON ESTANTES PERMITIDO SÓLO EN LA SUPERFICIE A; LAS DIMENSIONES FINALES SE APLICAN DESPUÉS DEL TERMINADO A MENOS QUE SE MARQUE LO CONTRARIO.
Ése es un ejemplo, no una receta universal. Cambie el tipo, revisión, espesor, sello, color, máscara, ubicación del bastidor y base dimensional para que coincida con el diseño. Si un contrato heredado requiere MIL-A-8625F, no lo cambie sin aprobación.
Antes de emitir el dibujo, responda 8 preguntas:
1. ¿Qué revisión controla el pedido?
2. ¿Qué tipo y clase se requieren?
3. ¿Qué aleación y temple se suministrarán?
4. ¿Se controla funcionalmente el espesor, la masa del recubrimiento o ambos?
5. ¿Las dimensiones son antes o después del anodizado?
6. ¿Qué superficies deben estar enmascaradas, tapadas, conductoras o cosméticas?
7. ¿El Tipo III está sellado, abierto, teñido, lubricado o tratado posteriormente de otro modo?
8. ¿Qué certificados, informes de inspección y resultados de pruebas deben enviarse con el lote?
Si su impresión contiene ajustes perfectos o múltiples procesos secundarios, envíe el modelo STEP y el dibujo 2D juntos. A Proveedor de mecanizado CNC con revisión DFM integrada Puede marcar conflictos de acabado antes de cortar el material.
Controles en el taller que evitan costosos rechazos
Comience con la trazabilidad del material entrante
El acabador no puede hacer que las aleaciones mixtas parezcan idénticas. La certificación de materiales, la aleación, el temple y la trazabilidad del lote son importantes cuando se controla el rendimiento mecánico o la consistencia del color. Las superficies fundidas, las soldaduras, el metal de aportación, las áreas ricas en cobre y los defectos reparados pueden responder de manera diferente en el mismo baño.
Estabilizar la superficie preanodizada
El anodizado sigue la superficie debajo de él. Las marcas profundas del corte, los parches pulidos a mano, la superposición con chorro de perlas, los medios incrustados y el grabado desigual pueden permanecer visibles después del teñido. Defina la rugosidad de la superficie requerida o una muestra visual aprobada antes de anodizar, no después de rechazar el primer lote. Liqin guía del maquinista para acabados de superficies de aluminio muestra cómo interactúan el pretratamiento y la textura de mecanizado.
Diseño de enmascaramiento y colocación en la pieza
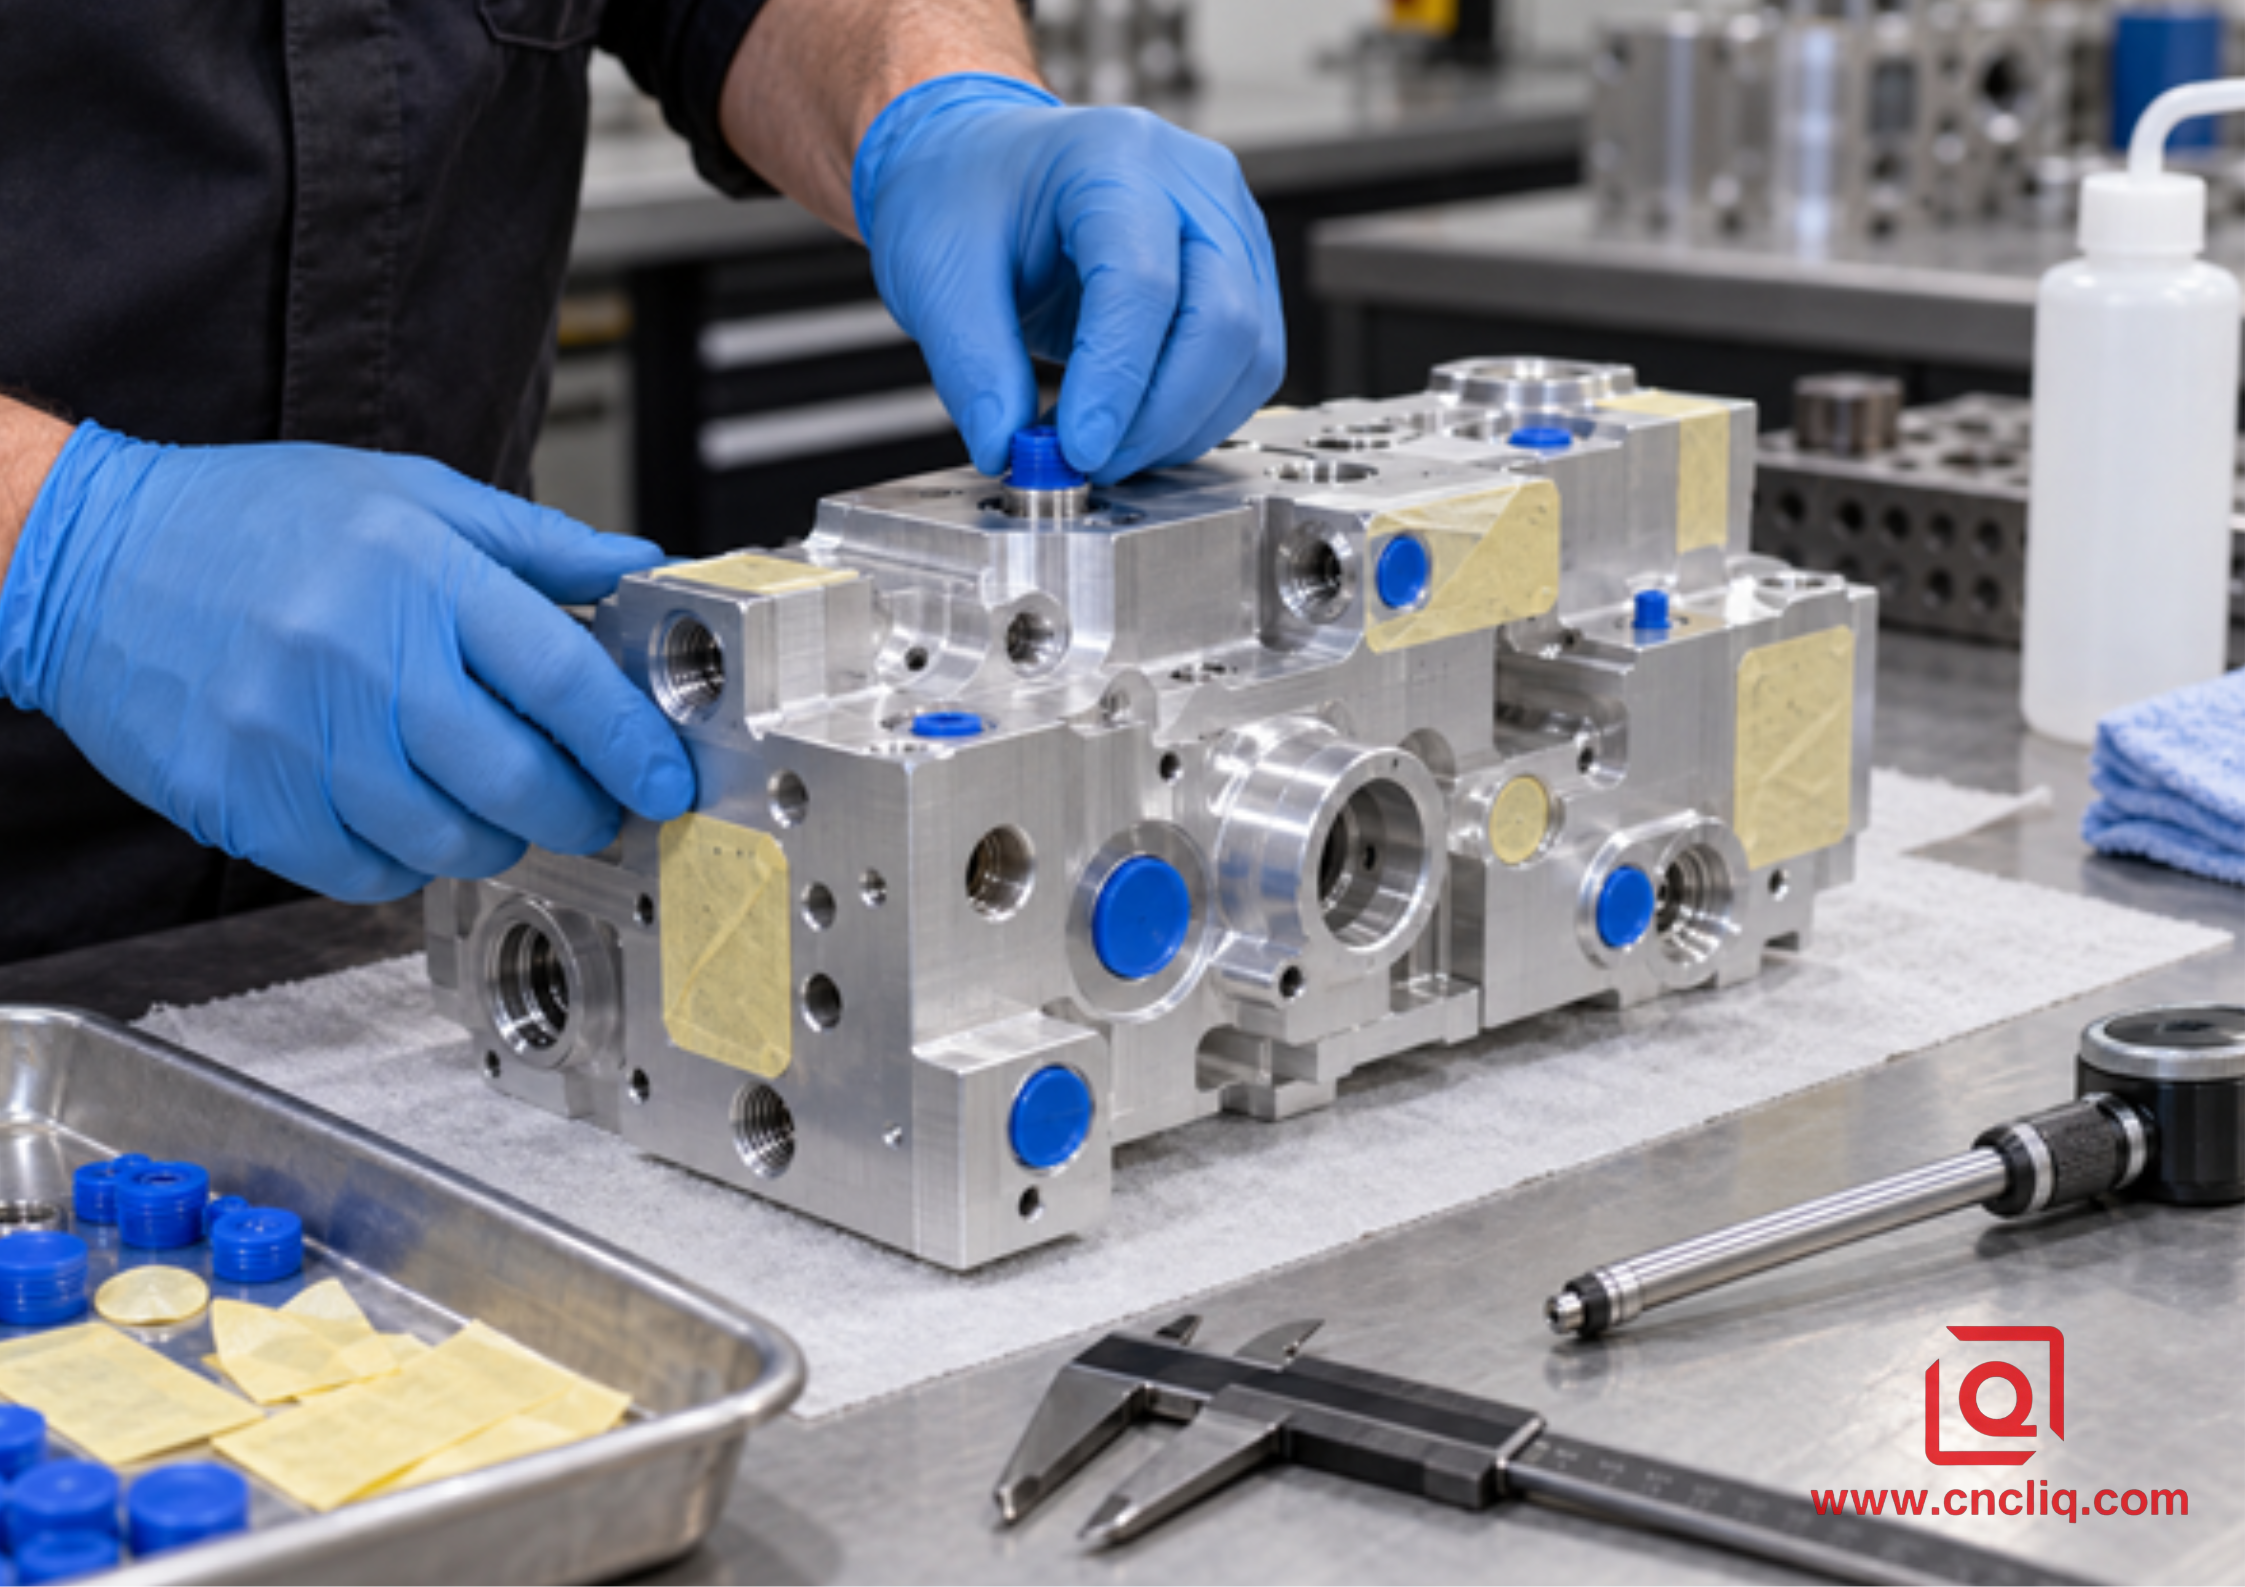
Cada pieza anodizada necesita contacto eléctrico. Ese contacto deja una marca local sin recubrimiento. Colóquelo en un lugar aprobado, oculto y no funcional. Las roscas y los orificios se pueden proteger con tapones; Las áreas planas de conexión a tierra a menudo necesitan un enmascaramiento troquelado. Los conductos internos complejos requieren drenaje, enjuague y planificación de la liberación de aire. Marque estas zonas en el CAD y en el dibujo para que el operador de enmascaramiento no tenga que interpretar una captura de pantalla.
Inspeccione el requisito finalizado, no solo un cupón fijo
Un panel de testigos ayuda a demostrar el control del proceso, pero la parte de producción aún conlleva un riesgo funcional. Verifique los orificios críticos posteriores al acabado, los calibres de rosca, las caras de sellado, las áreas de unión eléctrica, los límites de color, las quemaduras, los residuos de polvo, las marcas de contacto y los daños en el recubrimiento. Utilice métodos calibrados apropiados para la característica. Registre las ubicaciones no conformes en lugar de informar un valor de espesor conveniente de la cara más ancha.
Caja compuesta anónima: colector de aluminio anodizado duro
El siguiente es un ejemplo compuesto anónimo creado para mostrar un flujo de trabajo realista; no identifica a un solo cliente ni promete el mismo resultado para cada pedido.
Un comprador de automatización industrial necesitaba un colector neumático 6061-T6 personalizado con pasajes cruzados, puertos M6, un orificio de localización de 8 mm y una cara deslizante expuesta. La nota original decía sólo "anodizado duro negro". Esa redacción dejó al procesador adivinar la revisión, clase, espesor, condición de sellado, límites de enmascaramiento y si el orificio de ubicación era una dimensión terminada.
Durante la revisión del DFM, el equipo separó las funciones. La cara exterior y deslizante requería negro Tipo III Clase 2 con un espesor aprobado por el comprador. El taladro de posicionamiento debía permanecer dentro de su ajuste de montaje después del acabado. Las caras del asiento de válvula y las roscas seleccionadas no toleraban la acumulación de recubrimiento. Se asignó un jefe oculto como ubicación de contacto del rack. El dibujo revisado marcó todas las máscaras e indicó que las dimensiones críticas se aplicaban después del anodizado.
La ruta del proceso fue: stock certificado 6061-T6, mecanizado en desbaste, estabilización de tensiones cuando lo requiera el plan de piezas, mecanizado de acabado con tolerancia controlada, desbarbado completo, limpieza acuosa, enmascaramiento y taponamiento, anodizado duro, teñido y el postratamiento especificado, desenmascarado, limpieza de canales, verificación del espesor del recubrimiento en superficies de producción accesibles, medición de roscas y orificios, inspección CMM de datos críticos y revisión visual final bajo iluminación acordada.
Para ver un ejemplo de producto que utiliza decisiones de acabado y geometría estrechamente relacionadas, consulte el artículo de Liqin. Colector de aluminio anodizado mecanizado por CNC personalizado . La lección es simple: una indicación de recubrimiento debe estar conectada con el ajuste de la pieza, la ruta del fluido, las necesidades eléctricas y el plan de inspección. El “negro anodizado duro” por sí solo no puede hacer ese trabajo.
Cómo elegir el tipo II o el tipo III para una solicitud de cotización
|
factor de decisión |
El tipo II suele ser adecuado cuando... |
El tipo III suele ser adecuado cuando... |
|
Objetivo principal |
Protección contra la corrosión, color, resistencia al manejo general. |
Desgaste, abrasión, contacto deslizante, servicio pesado. |
|
parte tipica |
Carcasa, soporte, panel, componente cosmético CNC |
Cuerpo de válvula, guía, riel y hardware relacionado con el pistón |
|
Apariencia |
Opciones de color de tinte más amplias y control cosmético más sencillo |
Por lo general, una apariencia más oscura y que depende más del grosor. |
|
Riesgo dimensional |
Moderado, sigue siendo importante en ajustes y roscas. |
Más alto porque la capa especificada suele ser más gruesa |
|
decisión de sellado |
Comúnmente sellado para evitar la corrosión y la retención de tintes. |
Debe elegirse teniendo en cuenta las prioridades de desgaste y corrosión. |
|
Impulsor de costos |
Coincidencia de colores, enmascaramiento, baja cantidad, rechazo cosmético. |
Espesor, tiempo de baño, enfriamiento, enmascaramiento, prueba, esmerilado o bruñido después del acabado |
No seleccione solo por precio. La cotización baja no siempre es la ruta de bajo costo. El tipo II puede desgastarse en el par de contactos incorrecto; El tipo III puede convertir una simple cobertura cosmética en un problema de tolerancia. Una cotización útil necesita el panorama de la producción: demanda anual, cantidad de liberación, tamaño de la pieza, aleación, descripción del acabado, máscaras, límite visual, documentación de prueba y método de embalaje.
Qué enviar con la solicitud de cotización
Coloque estos artículos en la primera consulta, no en una consulta de seguimiento después de la fijación de precios:
• Modelo CAD 3D y revisión controlada de planos 2D.
• Aleación de aluminio, estado de ánimo, forma del material y requisitos de certificación.
• Designación y revisión exacta de las especificaciones.
• Tipo de anodizado, clase, color, espesor y condición de sellado.
• Requisitos dimensionales antes y después del acabado.
• Mapa de enmascaramiento, áreas conductoras, roscas tapadas y marcas de bastidor permitidas.
• Zonas cosméticas, acabado superficial, muestra de color y criterios de visualización.
• FAI requerido, informe CMM, certificado de recubrimiento, mapa de espesor, evidencia de niebla salina u otros informes de prueba.
• Cantidad de prototipo, cantidad de producción, entrega objetivo y restricciones de embalaje.
Si elige entre producción de 3 ejes, 5 ejes y torneado antes de anodizar, el Guía de selección de procesos OEM de aluminio personalizada ayuda a hacer coincidir la geometría con la ruta de fabricación. Cuando el maquinista y el finalizador revisan el mismo dibujo con anticipación, es necesario negociar menos dimensiones una vez que las piezas ya están cortadas.
Haga clic aquí para su consulta 👆
Preguntas frecuentes
1. ¿Por qué todavía aparece MIL-A-8625 impreso en las piezas actuales?
Miles de dibujos heredados controlados todavía utilizan MIL-A-8625, por lo que el nombre no ha desaparecido de las fábricas. DLA ASSIST, sin embargo, enumera la Enmienda 2 MIL-PRF-8625F, de fecha 23 de noviembre de 2020, como activa. Consultar el registro de obra nueva. En un programa heredado, obtenga aprobación por escrito antes de cambiar la nota o su base de calificación.
2. ¿Clase 1 significa claro y Clase 2 significa negro?
No. La clase le indica si se utiliza tinte: la Clase 1 no está teñida y la Clase 2 está teñida. El negro es simplemente una opción de Clase 2. Una pieza de Clase 1 aún puede aparecer plateada, gris, bronce u oliva, por lo que un límite cosmético necesita más que el número de clase.
3. ¿Puede el dibujo omitir el espesor del anodizado?
No dejarlo abierto cuando el ajuste o desgaste depende del óxido. El comprador debe indicar el espesor Tipo III y el Consejo de Anodizadores de Aluminio recomienda incluir el espesor Tipo II en el dibujo o documento de compra. Elija el valor del trabajo; copiar un número de casa en cada pieza crea problemas de ajuste evitables.
4. ¿Se debe sellar la capa dura Tipo III?
No automáticamente. El sellado puede mejorar el desempeño contra la corrosión y la retención de tinte, pero puede reducir el desempeño ante la abrasión. Indique la condición requerida según el entorno de servicio, el par de desgaste, el lubricante, el color y las pruebas de aceptación; si el sorteo no dice nada, resuélvalo durante la revisión del contrato.
5. ¿Qué información proporciona la cotización de anodizado más rápida y confiable?
Proporcione la aleación y el temple, el modelo STEP, el dibujo 2D controlado, la revisión de especificaciones, el tipo, la clase, el color, el espesor, el sellado, las máscaras, los requisitos cosméticos, las dimensiones críticas posteriores al acabado, la documentación de prueba, el tamaño del lote y la demanda anual. Ese paquete permite al fabricante cotizar los márgenes de mecanizado, el trasiego, la inspección y el acabado como una ruta controlada en lugar de agregar riesgos después del mecanizado.
Haga clic aquí para su consulta 👆
Resumen
El taller aún puede llamarlo MIL-A-8625, mientras que el documento activo es MIL-PRF-8625F Enmienda 2. Un pedido confiable identifica el tipo y la clase correctos, indica el espesor y el sellado cuando sea necesario, controla el enmascaramiento y las marcas de las rejillas, define si las dimensiones se aplican antes o después del acabado y nombra las pruebas necesarias para la aceptación. Trate el anodizado como parte del diseño dimensional y funcional, no como un color agregado después del mecanizado, y será mucho más probable que sus piezas de aluminio lleguen listas para su ensamblaje.
Información del contacto
Compañía: Ningbo Liqin Industry Co., Ltd.
Mantenimiento diario al cliente y soporte posventa : servicio@shturl. zhuwanying@cncliq.com
Nueva consulta, cotización y discusión de pedidos : negocio@shturl. zhouli@chinaliqin.com
Línea directa: +86 18757148656
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines informativos y de referencia únicamente. Tenga en cuenta que las ideas generales del blog no reemplazan los acuerdos técnicos firmados. Debido a que las piezas personalizadas varían según los números de calor del material, las calibraciones de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen únicamente por sus dibujos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los estudios de casos de clientes que aparecen en este blog han sido completamente anonimizados y desinfectados. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes mostradas sirven únicamente para demostrar nuestras capacidades de mecanizado personalizado y no representan un estándar universal único para todos los pedidos.
Equipo de fabricación de Liqin
Ningbo Liqin Industry, basada en 18 años de experiencia en ingeniería de precisión, fabrica componentes metálicos de alta tolerancia para mercados globales exigentes. Operamos desde un centro de producción de 6.500 m² equipado con más de 150 máquinas de 4 y 5 ejes. Mecanizado CNC , mecanizado por torno, extrusión en frío y fundición a presión bajo un mismo techo. Esta configuración nos permite gestionar proyectos sin problemas, llevando piezas desde los conceptos iniciales de CAD directamente hasta los envíos finales.
Manejamos el control de calidad sin compromiso. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Respaldados por las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan controles estrictos de IPQC, FQC y OQC en cada lote de producción. Desde mapeo dimensional de CMM y perfiles ópticos hasta pruebas de dureza y niebla salina, validamos sus especificaciones críticas por adelantado, para que reciba componentes listos para usar sin dolores de cabeza de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede confiar en nosotros para obtener tiempos de respuesta de dos horas en nuevas solicitudes de presupuesto, soporte directo para el muestreo de prototipos y envíos de exportación sin problemas en Europa, América del Norte, Asia y Oceanía.
Bienvenido a sus consultas y muestras. Visita nuestro sitio web o contáctanos directamente ¡Para una cotización competitiva!
