 Español




Los ángulos de salida se ven ordenados en un monitor CAD. Luego, su taller de fundición a presión envía las primeras piezas de prueba y encontrará porosidad de gas justo a lo largo de la cara donde es necesario roscar un orificio ciego M4. O su proveedor de extrusión llama para informarle que un perfil desigual se está desprendiendo de la mesa de enfriamiento como una cáscara seca.
Este suele ser el momento exacto en el que los trabajos mecánicos personalizados se dirigen directamente al módulo de fresado CNC.
Elegir palanquilla en lugar de fundición rara vez se trata de si un husillo puede empujar una herramienta a través del aluminio. Los centros de mecanizado modernos mastican metal todo el día. La verdadera decisión depende de la geometría de la pieza, los objetivos de rigidez y las necesidades de estanqueidad a la presión. El corte de piezas de placa 6061-T6 laminada o bloques 7075 forjados elimina los huecos de contracción, las bolsas de gas y las inclusiones de escoria antes de que una sola flauta de corte toque el material en bruto.
Esto es lo que sucede en el taller cuando la física del cortador, la presión de sujeción y la geometría de la pieza chocan entre sí.
1. Geometría que exige palanquilla sobre metal fundido
Las fundiciones y plantas de extrusión odian los espesores de pared desiguales. El aluminio fundido se encoge a medida que se enfría dentro de las herramientas de acero. Esa caída térmica empuja los bolsillos del fregadero hacia secciones pesadas y atrapa las ampollas de aire justo al lado de las delgadas nervaduras de enfriamiento. Las extrusiones evitan algunos de esos vacíos, pero atrapan su diseño dentro de un perfil fijo a lo largo de un único eje recto.
El fresado CNC corta palanquilla sólida sin combatir la contracción por enfriamiento.
+-------------------------------------------------------------------------+
| GEOMETRIC FEATURE ROUTING GUIDE |
+------------------------------------+------------------------------------+
| OPTIMAL FOR CNC MILLING | POOR FIT FOR CNC (RETHINK DFM) |
+------------------------------------+------------------------------------+
| Deep, pocketed rib networks | Sharp square internal corners |
| Stepped multi-plane sealing faces | High aspect-ratio thin webs (>10:1)|
| Off-axis bore patterns | Curved undercut cavities (blind) |
| Asymmetric wall thicknesses | Extremely deep micro-channels |
+------------------------------------+------------------------------------+
Bolsillos profundos y costillas rígidas
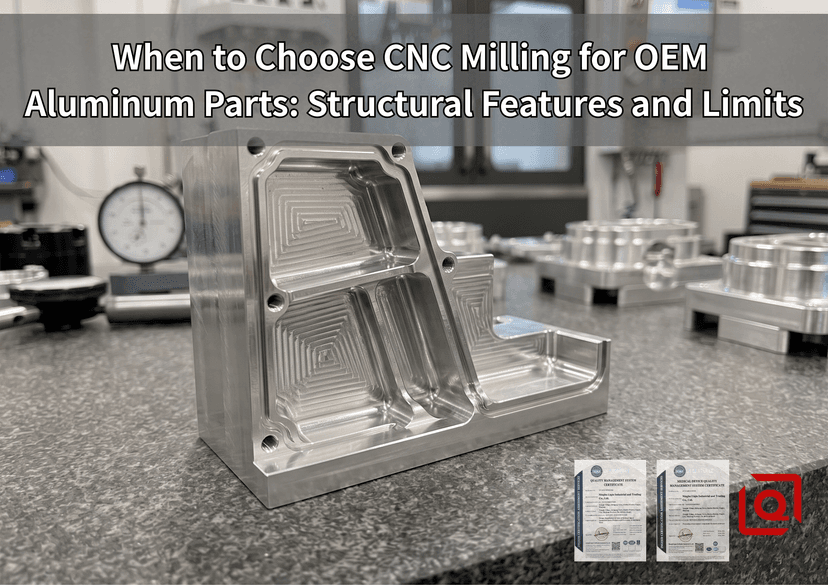
Cuando una base de montaje óptico o un chasis aéreo necesita rigidez sin peso muerto, los diseñadores quitan el metal de la placa sólida. Lo que queda es una red integrada de finas costillas que rodean bolsillos profundos.
Un molde de fundición lucha por empujar el metal fundido a través de huecos altos y estrechos. El metal se enfría temprano, matando de hambre las puntas de las costillas o arrancando el piso del piso a medida que se encoge. Un husillo de fresado rígido que ejecuta trayectorias de herramientas dinámicas elimina esas cavidades profundas limpiamente, dejando una alta resistencia sin cavidades ocultas.
Aun así, los límites del taller se aplican una vez que la profundidad de las cavidades supera una pulgada:
-
Deflexión del voladizo de la herramienta: cuando una fresa de extremo sobresale más de tres o cuatro veces su diámetro del vástago, las cargas de corte empujan la punta hacia los lados. El cortador chirría, rompe las flautas y deja el ruido de las tablas de lavar en el suelo del bolsillo.
-
Picos de compromiso de vértice: si el radio de una esquina interior coincide con el radio del cortador, el área de contacto de la herramienta salta abruptamente. La herramienta se mete directamente en la culata, se sale de la pista y corta la pared. Siempre diseñe los radios de las esquinas ligeramente más grandes que el radio de corte planificado para que la herramienta gire suavemente alrededor de la curva.
Planos de referencia escalonados y trayectorias de juntas tóricas
Las carcasas de sensores multieje a menudo tienen tres o cuatro caras de montaje, pistas para juntas tóricas y orificios para pasadores que deben permanecer cuadrados dentro de fracciones de un cabello.
Las matrices de fundición de acero se expanden, se desgastan y se desplazan después de miles de disparos. Los toboganes desarrollan el juego. Esa deriva te obliga a cargar la pieza bruta en un dispositivo CNC de todos modos solo para corregir las caras críticas. Para tiradas cortas y medianas, saltarse el molde y cortar todo directamente de un bloque sólido en un mesa de 5 ejes ahorra semanas de trabajo de fijación y evita pasos de herramientas que no coinciden.
2. Física del taller: cómo los cortadores empujan hacia atrás
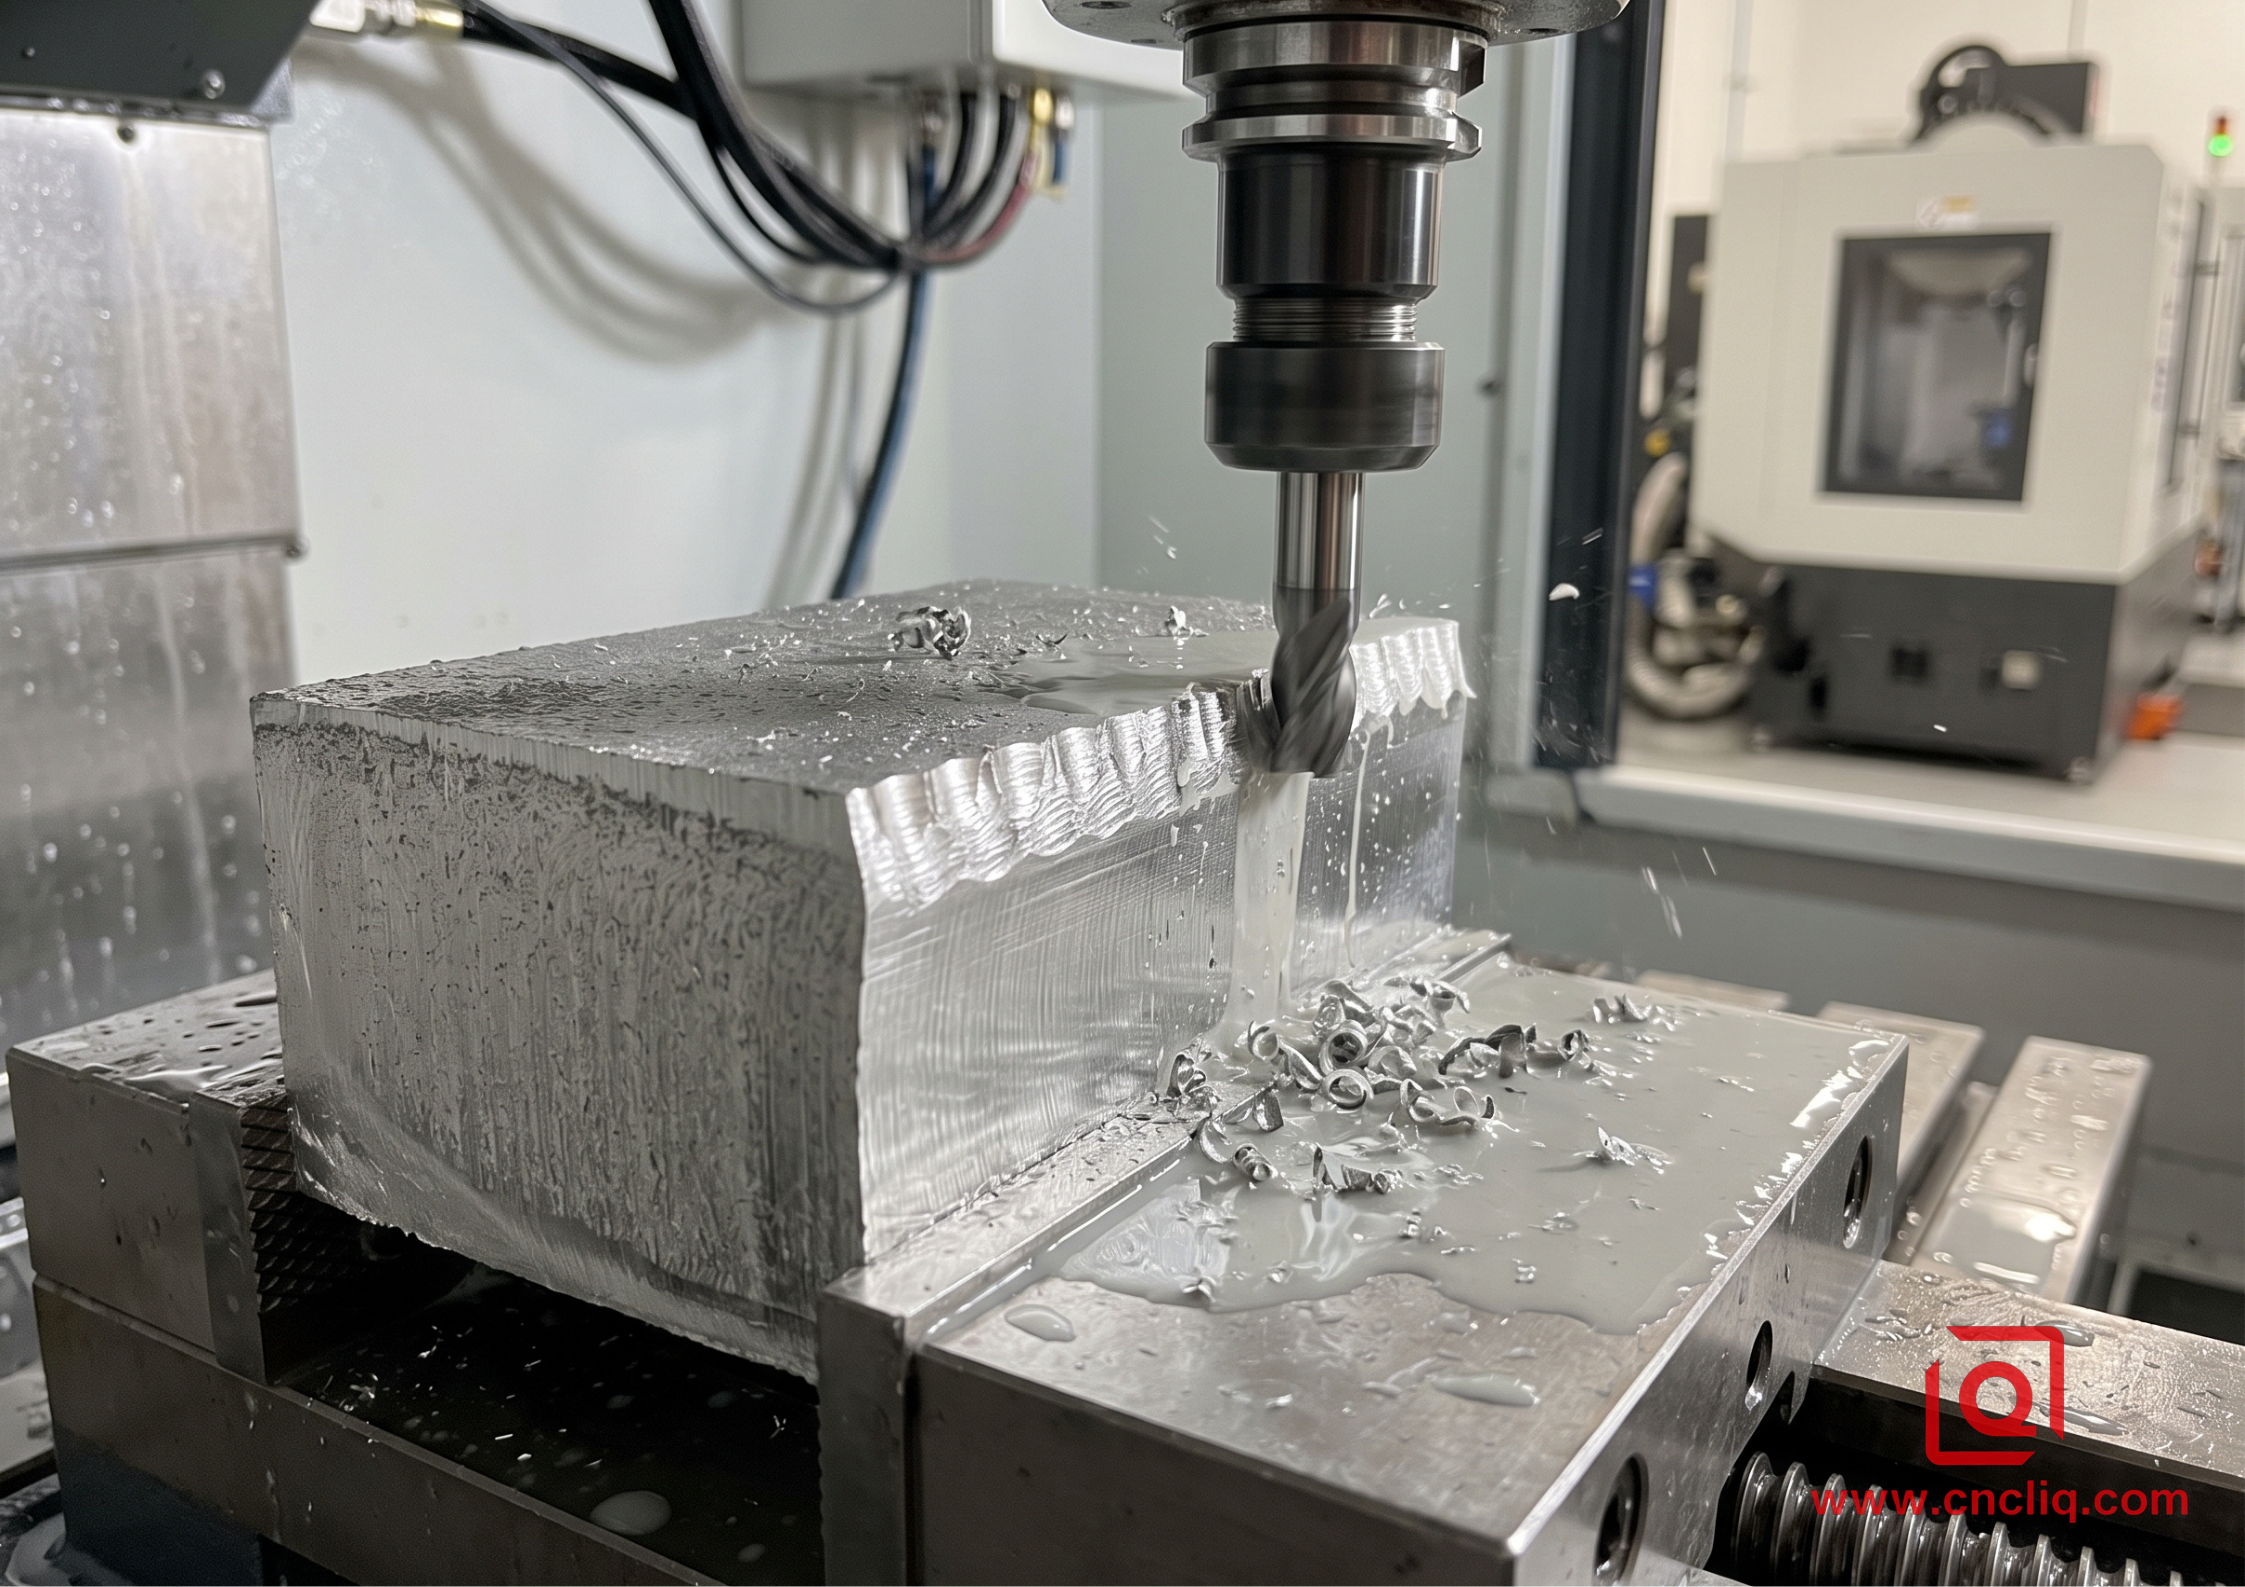
Fresar aluminio no es un paso abierto para mecanizar cualquier línea que ingrese en CAD. Las fresas de carburo macizo giran rápido, se calientan y empujan cargas laterales contra redes delgadas y tira las pilas de fichas que necesiten espacio para limpiarse.
El umbral de pared delgada
Afeite una nervadura vertical independiente demasiado delgada y las ranuras de corte empujarán el aluminio hacia afuera en cada rotación. La pared zumba como un diapasón. La superficie se vuelve áspera y festoneada, y el labio superior se curva en el momento en que aflojas el tornillo de banco.
 WALL DEFLECTION UNDER CUTTER LOAD

 Cutter Path --->
 [===Tool===]
 ||
 || <-- Side load pushes thin rib outward
 \/
 | | |
 | | / <-- Vibration / deflection causes chatter and taper
 | | /
 | |/
 +=====+ <-- Rigid base plate
-
Costillas soportadas: Las costillas atadas a las paredes transversales o a los mamparos exteriores se mantienen lo suficientemente rígidas como para cortar redes delgadas de manera segura.
-
Paredes en voladizo: si una nervadura delgada se sostiene por sí sola sin refuerzos transversales, mantenga su espesor más ancho.
-
Relación altura-ancho: Para paredes altas, aumente el espesor hacia afuera, hacia la placa base, o reduzca las pasadas de desbaste para que el material sin cortar soporte la parte posterior hasta que el corte de acabado despeje el perfil.
Filetes internos y trampa de esquina cuadrada
Una fresa de extremo redondo no puede cortar una esquina interior muy afilada de 90 grados. Siempre deja un arco que coincide con su radio.
Cuando un bloque de acoplamiento cuadrado debe caer en un bolsillo, las esquinas interiores afiladas dejan al taller con pocas buenas opciones. El operador debe cambiar a electroerosión por penetración secundaria, brochado o fresas de extremo pequeñas realizando pasadas pequeñas. Agregar una esquina de relieve, a menudo llamada esquina en forma de hueso o en forma de T, permite que un cortador estándar despeje espacio para el borde coincidente sin alargar los tiempos del ciclo.
Reglas generales para elementos de bolsillo y pared
La siguiente tabla muestra los puntos débiles geométricos estándar en el taller, mostrando lo que sucede cuando las dimensiones superan los límites de la herramienta y qué ajustes de diseño mantienen la producción funcionando de manera limpia.
| Tipo de característica | Geometría conservadora | Límite agresivo | Modo de falla cuando se extiende demasiado | Reparación de tienda recomendada |
| Filete vertical interno | Radio >= 0,35x profundidad de bolsillo | Radio < 0,15x profundidad de bolsillo | Vibración del cortador, rotura de la punta, ranurado en los vértices | Amplíe el radio para permitir que las fresas se arinquen suavemente sin enterrar las flautas. |
| Espesor de pared soportado | Espesor >= 0,10x altura de la pared | Espesor < 0,05x altura de la pared | Marcas de ondulación, conicidad de pared, desviación dimensional bajo carga | Ate los extremos libres en nervaduras transversales o escalone el espesor de la pared hacia el piso. |
| Muro voladizo | Espesor >= 0,15x altura de la pared | Espesor < 0,08x altura de la pared | Ondas de vibración, bordes superiores curvados después de soltar | Agregue refuerzos transversales, reduzca la reducción de la cortadora o reduzca la velocidad de avance |
| Profundidad del roscado | Diámetro del perno de 1,5x a 2,0x | > 3,0x diámetro del perno | Tapón atascado, grifos rotos en agujeros ciegos, embalaje de virutas | Truncar la profundidad del orificio del grifo; Los hilos de aluminio producen resistencia a la extracción temprana. |
| Relación de aspecto de bolsillo profundo | Profundidad <= 3,0x diámetro del cortador | Profundidad > 5,0x diámetro de corte | Recorte de viruta, desviación extrema de la herramienta, fresas quemadas | Radio de piso de bolsillo abierto; transición a herramientas de fresado de alto avance o de cuello largo |
| Piso del prensaestopas con junta tórica | Suelo plano con radio de esquina. | Piso muerto y plano con esquinas afiladas | Rebabas en el borde del casquillo, corte de sellos elastoméricos durante la instalación | Especifique una pequeña rotura en la esquina inferior para eliminar las rebabas del cortador. |
3. Estudio de caso: Fugas y deformaciones en la carcasa LiDAR
Un constructor de automatización de fábrica tuvo problemas con una carcasa protectora LiDAR de aluminio. Necesitaban 350 unidades de producción para su despliegue sobre el terreno.
+-------------------------------------------------------------------------+
| CASE STUDY: LIDAR SENSOR HOUSING |
+----------------------+--------------------------------------------------+
| Raw Material | 6061-T651 Rolled & Stretched Plate |
| Overall Envelope | 185 mm x 140 mm x 68 mm |
| Main Sensor Bore | 42.000 mm diameter (+0.012 mm / -0.000 mm) |
| Perimeter O-Ring Seal| Flatness within 0.025 mm across main deck |
| Primary Failure Mode | Die casting gas leaks; billet warpage on roughing|
+----------------------+--------------------------------------------------+
Donde falló el plan de casting
Inicialmente, el cliente optó por la fundición a presión a alta presión para mantener bajos los precios de las piezas. Las piezas parecían aceptables hasta que el equipo de montaje realizó una prueba de vacío profunda en la ranura del sello perimetral.
El aire silbaba directamente a través de la porosidad microscópica escondida debajo de la piel escayolada. Además de eso, taladrar y golpear los orificios de las lentes rompió las ampollas de gas, arrancando hilos y desguazando piezas durante el montaje final.
La transición del billete y nuevos dolores de cabeza
El equipo abandonó las matrices fundidas y trasladó la carcasa a una placa laminada 6061-T6. Ese cambio resolvió el problema de la porosidad y selló herméticamente la cámara de vacío.
Sin embargo, sacar la cavidad principal profunda provocó un dolor de cabeza diferente. La placa base se arqueó más de una décima de milímetro una vez liberada de las mordazas. Cuando se corta una placa laminada estándar, se cortan las bandas de tensión y compresión bloqueadas por el laminado en caliente y el enfriamiento. El metal restante se relaja y se riza como una patata frita. Las fresas de mango de largo alcance también chirriaron dentro de la cavidad profunda, dejando marcas de paso ásperas en las paredes.
La recuperación del taller
Los ingenieros de fabricación ajustaron el proceso paso a paso:
-
Cambio de material: El taller abandonó la placa T6 estándar y compró material 6061-T651 con alivio de tensión conforme a ASTM B209. El estiramiento mecánico aplicado después del enfriamiento elimina la mayor parte del estrés residual bloqueado.
-
Áspero y relajado: una pasada de fresado de alta eficiencia arrancó aproximadamente el noventa por ciento del metal residual, dejando una piel de medio milímetro por todas partes.
-
Liberación de la mandíbula: el operador aflojó el tornillo de banco, dejando que la parte caliente saltara, se moviera y se relajara nuevamente a la temperatura ambiente.
-
Acabado de mordazas blandas: La pieza se sujetó con mordazas blandas de aluminio personalizadas con un par de sujeción ligero. Un cabezal de perforación fina terminó el orificio del registro óptico al tamaño exacto, mientras que una herramienta de acabado de múltiples flautas pasó ligeramente por la pista del sello.
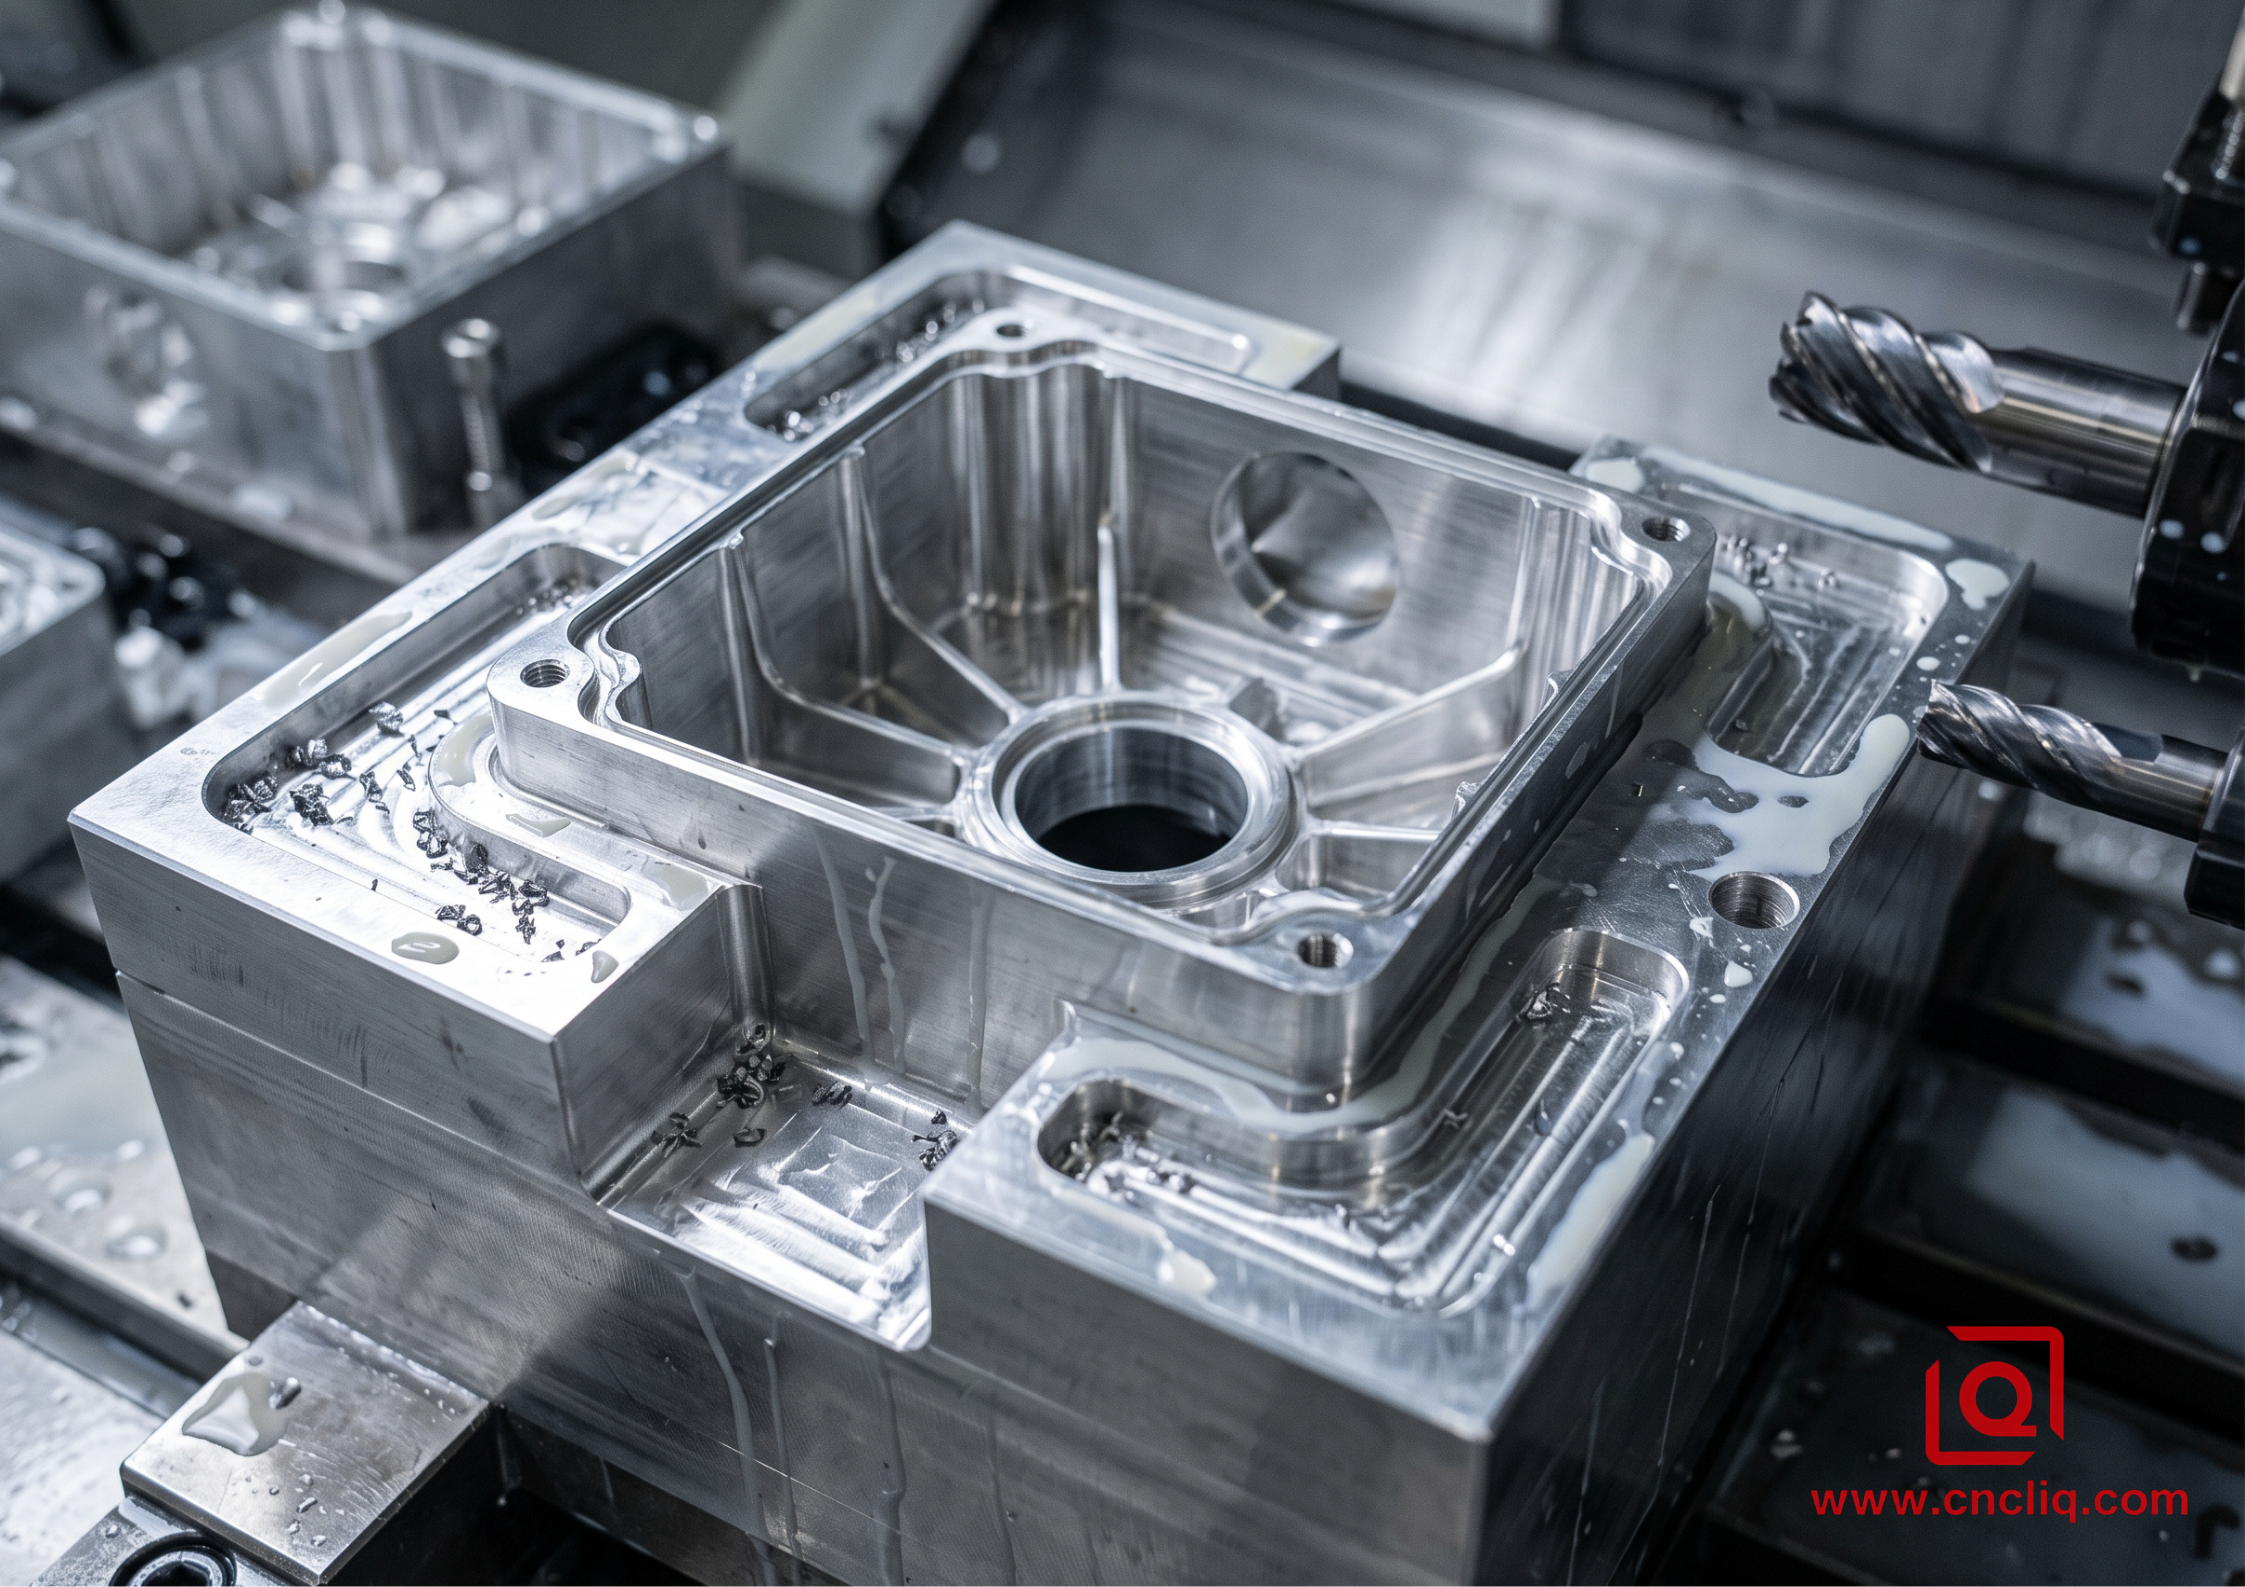
La configuración revisada proporcionó superficies planas para las juntas tóricas directamente desde la plataforma de la máquina sin necesidad de rasparlas manualmente.
4. Materiales y realidades de maquinabilidad
La elección del grado de aleación decide si su operador de CNC pasa su turno limpiando piezas o luchando con nidos de virutas y bordes cortantes sin filo.
El caballo de batalla de cualquier taller de precisión es el 6061-T651. Corta limpio, maneja fácilmente las herramientas y cuesta mucho menos que las aleaciones aeroespaciales especiales. Combinado con inserciones de carburo pulido de alta inclinación, forma rizos prolijos y apretados que salen de los bolsillos profundos sin compactarse. Su límite elástico de 276 MPa soporta cargas estructurales cotidianas y requiere recubrimientos duros transparentes o anodizados en color con un acabado uniforme.
Si su diseño soporta cargas de choque violentas, fatiga cíclica o ajustes a presión de rodamientos ajustados, actualice al 7075-T651. Con límites elásticos que superan los 500 MPa, se comporta casi como acero dulce en la bancada de la máquina, solo que corta como mantequilla fría. Las virutas se rompen, quedan crujientes y salen despedidas limpiamente de la zona de corte. La compensación se refleja en la factura de existencias en bruto y en la resistencia a la corrosión: el 7075 cuesta significativamente más por libra y se oxidará si se deja desnudo en ambientes húmedos, lo que requiere una capa de conversión o una capa dura confiable.
Compare ambas placas forjadas con aleaciones de fundición como A380. Las aleaciones de fundición a presión dependen de un alto contenido de silicio (a menudo cercano al diez por ciento) para ayudar a que el metal líquido fluya hacia las cavidades herméticas del molde. Ese silicio no desaparece cuando el metal se endurece. Se convierte en micropartículas arenosas y abrasivas atrapadas por toda la pieza. Cuando se lleva una fresadora a una fundición, esas partículas de silicio actúan como pequeñas piedras de moler, desgastando los bordes cortantes y levantando rebabas en cada cara de salida. Anodizar una pieza fundida es igualmente complicado; el silicio se traspasa, dejando rayas grises y ampollas en las caras de sellado.
5. Economía de la producción: amortización de herramientas versus tiempo de ciclo
Cada proyecto mecánico termina finalmente en el departamento de contabilidad. Los trabajos de gran volumen favorecen métodos que ahorran metal en bruto, mientras que las tiradas cortas evitan los costos de herramientas.
Total Cost
 ^
 | / Hard Tool Die Casting (High NRE, cheap piece-part)
 | /
 | /
 | ..........X (Typical crossover: 800 to 1,500 pieces)
 | /
 | /
 | / CNC Billet Milling (Zero NRE, flat piece-part cost)
 | /
 | /
 +------------------------------------------------------------> Batch Size
Primeros prototipos hasta 500 piezas
El fresado CNC tiene aquí una ventaja inmejorable. Las matrices de fundición de acero endurecido exigen mucho dinero por adelantado y meses de instalación del cuarto de herramientas antes de ver su primera buena oportunidad. Si las pruebas de campo muestran que un saliente de montaje interno necesita moverse dos milímetros, ese troquel de acero endurecido a menudo se convierte en chatarra. El fresado CNC solo necesita un archivo STEP actualizado, trayectorias de herramientas modificadas y un bloque de aluminio nuevo. Puede cambiar su diseño un miércoles por la mañana y conservar el hardware terminado el viernes por la tarde.
Producción de Puentes (500 a 2000 Piezas)
En este tramo intermedio es donde los cambios de diseño deciden el camino. Si sus clientes están probando el producto, cambiando la ubicación de los sensores o recortando peso, permanecer en las fresadoras CNC lo protege del desperdicio de herramientas. Las modernas células de mecanizado de múltiples paletas funcionan en la oscuridad sin manos humanas, lo que reduce los costos unitarios y reduce la diferencia de precios con respecto a las piezas fundidas en lotes pequeños.
Producción de gran volumen (más de 5000 piezas)
Una vez que el sobre exterior, las ubicaciones de los orificios y las almohadillas de montaje se congelen, métodos de fundición tomar el control. Sí, usted se traga la factura inicial de las herramientas, pero los tiempos de ciclo bajan de cuarenta minutos de masticación de metal a veinte segundos en una máquina de fundición. Usted paga sólo por el aluminio neto de la pieza, no por el contenedor de virutas que se arrastra debajo de la máquina.
6. Cinco comprobaciones de diseño antes de publicar los dibujos
Antes de guardar su modelo CAD y enviar dibujos para solicitar cotizaciones, revise esta práctica lista de verificación para detectar problemas de mecanizado mientras aún sean económicos de solucionar:
-
Verifique los radios de las esquinas interiores: mire directamente hacia sus bolsillos más profundos. ¿Las esquinas verticales interiores son afiladas o pequeñas? Abre esos radios. Darle al maquinista espacio para utilizar una fresa de mango rígida y gruesa reduce drásticamente el tiempo de mecanizado y detiene el chirrido de la cortadora.
-
Acorte la profundidad de la rosca: Introducir tres veces el diámetro del perno en orificios ciegos no hace que la unión sea tres veces más fuerte. En 6061-T6, el enganche de la rosca más allá de 1,5 a 2,0 veces el diámetro del perno le brinda un poder de sujeción de extracción total. La profundidad adicional del orificio solo acumula virutas, embota los machos y aumenta las probabilidades de que las herramientas se rompan en el interior de una pieza terminada.
-
Observe la relación de profundidad de la cavidad: mantenga la profundidad de la cavidad dentro de cuatro veces el diámetro de la herramienta siempre que sea práctico. Una vez que las herramientas caen más allá de cinco veces el diámetro, los maquinistas deben reducir la velocidad de avance y bajar la herramienta con cuidado para evitar romper los mangos.
-
Alinee los ángulos de acceso a la herramienta: coloque orificios roscados, ranuras profundas y orificios críticos en planos paralelos. Incluso en una fresadora avanzada de 5 ejes, indexar la pieza de trabajo a través de menos topes posicionales ahorra tiempo de configuración del accesorio y mantiene los tiempos de ciclo reducidos.
-
Llame al verdadero alivio del estrés: si su pieza exige una planitud perfecta después de extraer una gran cantidad de aluminio, marque su dibujo para 6061-T651 en lugar del 6061-T6 básico. Esa única designación adicional le indica a su proveedor de materiales que envíe placas preestiradas, evitando sorpresas desagradables de deformación en el banco de inspección.
Equilibrar el rendimiento funcional con la mecánica de corte en el taller es la forma en que se construye hardware sólido a tiempo. Cuando su diseño requiere una densidad hermética, planos de referencia rígidos y cambios de diseño rápidos, el fresado CNC de palanquillas siempre gana un lugar en su lista de materiales.
Preguntas frecuentes
P1: ¿Cuál es la principal razón estructural para cambiar de la fundición a presión al fresado de palanquillas CNC?
Por lo general, todo se reduce a huecos ocultos y vías de fuga. La fundición a presión bloquea microbolsas de aire debajo de su corteza superficial fría. Corte una junta tórica o haga un agujero profundo a través de esa piel y su límite de presión fallará. La placa laminada sólida como la 6061-T651 ofrece densidad metalúrgica pura en todo el núcleo, lo que elimina las fugas de porosidad y evita que los flancos de la rosca se desmoronen bajo presión.
P2: ¿Por qué una pieza de aluminio se arquea o deforma inmediatamente después de un fresado intenso y cómo se puede detener?
La placa en bruto transporta bandas de tensión y compresión atrapadas que dejan los laminadores y los tanques de enfriamiento. Si se extrae el 80% del stock para obtener bolsillos profundos, el equilibrio interno se rompe, pelando la pieza de trabajo como si fuera un plátano. La solución es sencilla: especifique una placa preestirada como 6061-T651, saque primero la carne a granel, abra el tornillo de banco para que la pieza expulse la tensión residual y luego realice pasadas finales para alcanzar el tamaño final.
P3: ¿Puede una fresadora CNC producir esquinas interiores afiladas de 90 grados en cavidades profundas?
No puedo hacerlo. Una fresa giratoria deja su propio radio de punta en cada pared interior en pie. Si un bloque de acoplamiento cuadrado tiene que tocar fondo, puede colocar la pieza en electroerosión por hilo (lo que reduce el rendimiento y aumenta los costos de los accesorios), o coloca relieves de esquina en forma de dogbone o T-bone. De esa manera, una fresa disponible en el mercado despeja la esquina limpiamente sin interferencia de la herramienta.
P4: ¿Qué tan delgadas puedo diseñar paredes verticales de aluminio antes de que vibren o se desvíen en el molino?
En nervaduras arriostradas por almas que se cruzan o bridas exteriores, es factible 0,8 mm en 6061-T6. Para aletas verticales independientes sin soporte, sostenga al menos 1,5 mm y luego agregue 0,5 mm de carne por cada 10 mm de altura de separación. Si se omite ese espesor adicional, la presión de la herramienta simplemente empujará la pared hacia un lado, dejando bandas de vibración en la cara.
P5: ¿A qué tamaño de lote de producción la fundición a presión se vuelve más barata que el fresado de palanquillas CNC?
Los puntos de inflexión suelen encontrarse entre 800 y 1.500 piezas. Por debajo de 500 unidades, gastar entre $ 15,000 y $ 45,000 por cavidades de acero para herramientas de acero endurecido junto con una espera de 8 a 12 semanas hace que el CNC acapare la ruta más barata cada vez. Una vez que las impresiones se congelan y las tiradas llegan a miles, las tomas de fundición a presión de 20 segundos eliminan fácilmente la factura inicial de herramientas.
Resumen
Cuando la porosidad de la fundición arruina las caras de sellado o las paredes de extrusión irregulares se desprenden del bastidor, el fresado de palanquillas CNC proporciona la densidad estructural y el control dimensional que los procesos de forma neta no pueden igualar. Al diseñar teniendo en cuenta la física del cortador (evitando la deflexión de la herramienta en cavidades profundas, soportando paredes delgadas, rompiendo esquinas interiores afiladas con cortes en relieve y especificando una placa 6061-T651 con alivio de tensión), los ingenieros pueden evitar matrices de fundición costosas y difíciles de modificar y ofrecer hardware OEM de alta rigidez y hermético con total flexibilidad de diseño desde prototipos hasta la producción de puentes de volumen medio.
Información del contacto
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines informativos y de referencia únicamente. Tenga en cuenta que las ideas generales del blog no reemplazan los acuerdos técnicos firmados. Debido a que las piezas personalizadas varían según los números de calor del material, las calibraciones de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen únicamente por sus dibujos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los estudios de casos de clientes que aparecen en este blog han sido completamente anonimizados y desinfectados. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes mostradas sirven únicamente para demostrar nuestras capacidades de mecanizado personalizado y no representan un estándar universal único para todos los pedidos.
Equipo de fabricación de Liqin
Ningbo Liqin Industry, basada en 18 años de experiencia en ingeniería de precisión, fabrica componentes metálicos de alta tolerancia para mercados globales exigentes. Operamos desde un centro de producción de 6.500 m² equipado con más de 150 máquinas de 4 y 5 ejes. Mecanizado CNC , mecanizado por torno, extrusión en frío y fundición a presión bajo un mismo techo. Esta configuración nos permite gestionar proyectos sin problemas, llevando piezas desde los conceptos iniciales de CAD directamente hasta los envíos finales.
Manejamos el control de calidad sin compromiso. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Respaldados por las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan controles estrictos de IPQC, FQC y OQC en cada lote de producción. Desde mapeo dimensional de CMM y perfiles ópticos hasta pruebas de dureza y niebla salina, validamos sus especificaciones críticas por adelantado, para que reciba componentes listos para usar sin dolores de cabeza de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede confiar en nosotros para tiempos de respuesta de dos horas en nuevas solicitudes de presupuesto, soporte directo para muestreo de prototipos y envíos de exportación sin problemas en Europa, América del Norte, Asia y Oceanía.
Bienvenido a sus consultas y muestras. Visita nuestro sitio web o contáctanos directamente ¡Para una cotización competitiva!
