 Español




¿Sigues llevando una pieza bien torneada a una fresadora para hacerle una ranura descentrada o unos cuantos agujeros radiales? El torno ya ha establecido el diámetro del orificio. El diámetro del sello es el correcto. Luego, alguien suelta la pieza, limpia un segundo juego de mordazas, vuelve a encontrar el eje y espera que no se haya acumulado ninguna viruta detrás del tope. ¿Un trabajo sencillo? En el carro, sí. En una cadena de referencia ajustada, no siempre.
Esta guía se queda junto a la puerta de la máquina. ¿Qué aporta el desplazamiento físico en Y? ¿Qué agujeros excéntricos solo necesitan X y C? ¿Por qué una rebaba oculta puede ser más importante que el diámetro del agujero? ¿Y cuándo se debe enviar el dibujo a un centro de mecanizado independiente? ¿Manguito de válvula en la pantalla? ¿Cuerpo del sensor, racor, eje, quizás una carcasa pequeña? Siga el eje de la herramienta antes de enviar la solicitud de presupuesto.
Verificación rápida del dibujo
¿Dónde coloco la primera marca roja? En el eje central de la fresa. ¿Debe esa línea moverse por encima o por debajo del plano habitual del torno? ¿Tiene que dibujar la fresa un rectángulo de desplazamiento real? ¿Necesita la broca radial un desplazamiento lateral, y no solo un nuevo ángulo de rotación? Tres razones prácticas para incluir Y en la lista de revisión.
¿Agujero frontal descentrado? En el esquema de configuración, X define el radio y C la orientación. La broca axial avanza en Z. Y puede permanecer en cero durante todo el corte. ¿Un agujero transversal que atraviesa el plano normal? Indexe C y, a continuación, alimente una broca radial motorizada en X. "Descentrado" indica la ubicación de la característica, pero no especifica la máquina que debe fabricarla.
¿Dónde resulta más ventajoso comercialmente el torneado en el eje Y? En componentes principalmente redondos cuya ranura, superficie plana, cavidad o puerto debe permanecer unido a un orificio, piloto, hombro o diámetro de sellado torneado. Mantener estas características en un sistema de coordenadas planificado puede eliminar la necesidad de una fijación y la recuperación de un punto de referencia. Sin embargo, no elimina la excentricidad de la herramienta, el calor, la fuerza de las mordazas, la deflexión, las virutas, los errores de programación ni la incertidumbre en la inspección.
¿Qué se mueve dentro de un centro de torneado del eje Y?
Primero, observe el torno simple de dos ejes. El eje Z sigue al husillo. El eje X se mueve radialmente. ¿La pantalla muestra X como diámetro o radio? Verifique el control y su modo activo; no se guíe por una impresión. Aquí, el mandril realiza el giro. Un inserto fijo se encarga del diámetro exterior, la cara, la ranura, el cono o el orificio.
Ahora, active la estación de torreta. La fresa gira. Asigne el control C al husillo principal: puede detenerse en un ángulo determinado o moverse siguiendo una trayectoria. Asigne el control Y a la torreta: la herramienta puede desplazarse por el plano central. ¿El extremo cortado aún no está terminado? Un husillo opuesto puede encargarse de la pieza. ¿Ángulos de corte compuestos en el modelo? Esa pregunta apunta a la opción B, no a la mera idea de una torreta Y simple.
Capacidad en la cotización | Lo que realmente proporciona | Uso típico | Qué verificar |
Herramienta motorizada axial | Puntos de corte a lo largo del eje del husillo | Agujeros frontales, círculos de pernos, ranuras frontales | Velocidad, par, proyección, espacio libre entre las mandíbulas |
Herramienta radial en vivo | Puntos de corte transversales al eje del husillo | Agujeros transversales, roscas radiales, superficies planas exteriores | Alcance del soporte, refrigerante, espacio libre de la torreta |
Eje C | Ángulo de husillo controlado o interpolación | Patrones de reloj, fresado polar | Método de indexación, lógica de sujeción, rendimiento utilizable |
Eje Y | Movimiento lateral independiente de la herramienta | Bolsillos desplazados, ranuras verdaderas, agujeros desplazados paralelos | Viaje, área de trabajo, carga, espacio libre de colisión |
Subhusillo | Recogida sin necesidad de ir a otra máquina. | Rosca trasera, orificio trasero, cara de corte | ¿Qué superficie sirve de agarre y qué punto de referencia sirve de comprobación para la recogida? |
Una etiqueta no puede sustituir a otra. ¿Qué hace girar la fresa? Herramientas motorizadas. ¿Qué sincroniza el trabajo? C. ¿Qué desvía la herramienta del plano normal? Y.La guía de herramientas motorizadas de Liqin describe el conjunto más amplio. Aquí, el problema más específico es la geometría: ¿cuándo debe la herramienta desplazarse realmente en Y?
¿Cada agujero descentrado necesita una Y?
No. Dibuje el eje de la herramienta antes de añadir el coste de la máquina.
Imaginemos cuatro orificios axiales en la cara frontal, todos con un radio de 18 mm. ¿Cómo se alcanzan? Deteniendo el husillo en cada ángulo, colocando la broca en X y luego avanzando en Z. Orificios excéntricos, sin duda. ¿Prueba de un requisito en Y? No.
Ahora, haz un agujero en el diámetro exterior. Su eje central cruza el plano X normal y apunta radialmente hacia adentro. El eje C controla el movimiento. Una broca motorizada radial avanza en el eje X. Nuevamente, el eje Y puede ser útil, aunque no esencial.
Deslice ese orificio lateralmente. Su línea permanece paralela a la primera, pero ya no pasa por el plano de corte habitual. ¿Qué eje alinea la broca? Finalmente, el eje Y tiene una función inequívoca. Dos orificios laterales en distintas posiciones laterales cuentan la misma historia. Lo mismo ocurre con una ranura exterior que una penetración radial centrada no puede abrir limpiamente hasta el ancho.
¿Para qué molestarse con este boceto? Sin él, el comprador podría tener que financiar tiempo de máquina adicional, trabajo de CAM y pruebas, aunque la indexación C ya sea adecuada. El error inverso es aún peor. Cotiza el trabajo en XC, abre CAM y descubre que la línea de herramientas nunca llega a la operación. La segunda operación olvidada acaba de reaparecer.
¿Fresado XY o interpolación polar XC?
¿Puede XC fresar un perfil de cara? En muchos casos. El programador dibuja un plano; el control lo convierte en desplazamiento radial más rotación del husillo. Superficies planas centradas, ranuras precisas, contornos sencillos: un trabajo aceptable para este método. Sin embargo, cerca del centro del husillo, la geometría se complica. A medida que el radio se reduce, un pequeño movimiento tangencial exige más de C. Observando una inversión de giro, la pared terminada puede revelar cómo se comportó el servomotor.
¿Qué diferencia hay con un deslizamiento físico en el eje Y? Mantén el punto C en una orientación conocida y mueve la fresa a lo largo de los ejes X e Y. Para un rectángulo desplazado, las paredes ahora siguen movimientos lineales en lugar de una conversión continua de X a C. ¿Es más fácil de visualizar? Generalmente. ¿Sin límites de entrada, acoplamiento, rigidez ni recorrido? Desde luego que no.
Las tres páginas técnicas de alto rango revisadas aquí abordan esa diferencia desde perspectivas de taller separadas. YAMA SEIKI compara la interpolación polar con el eje Y directo y enumera el recorrido para modelos individuales. El manual de capacitación de aplicaciones de tornos de eje Y de Haas explica el fresado axial G17 y la alineación C. La página del DS-20Y muestra un paquete real: Y, C, estaciones accionadas, dos husillos. ¿Qué se traslada de esas páginas a una solicitud de cotización? Solo las preguntas. ¿Qué máquina exacta? ¿Qué portaherramientas? ¿Cuánto recorrido útil después de la holgura? ¿Qué par a la velocidad prevista? ¿Qué función de control y sujeción del husillo? Los números que pertenecen a un modelo permanecen con ese modelo.
Perforación radial: donde un buen agujero aún puede fallar
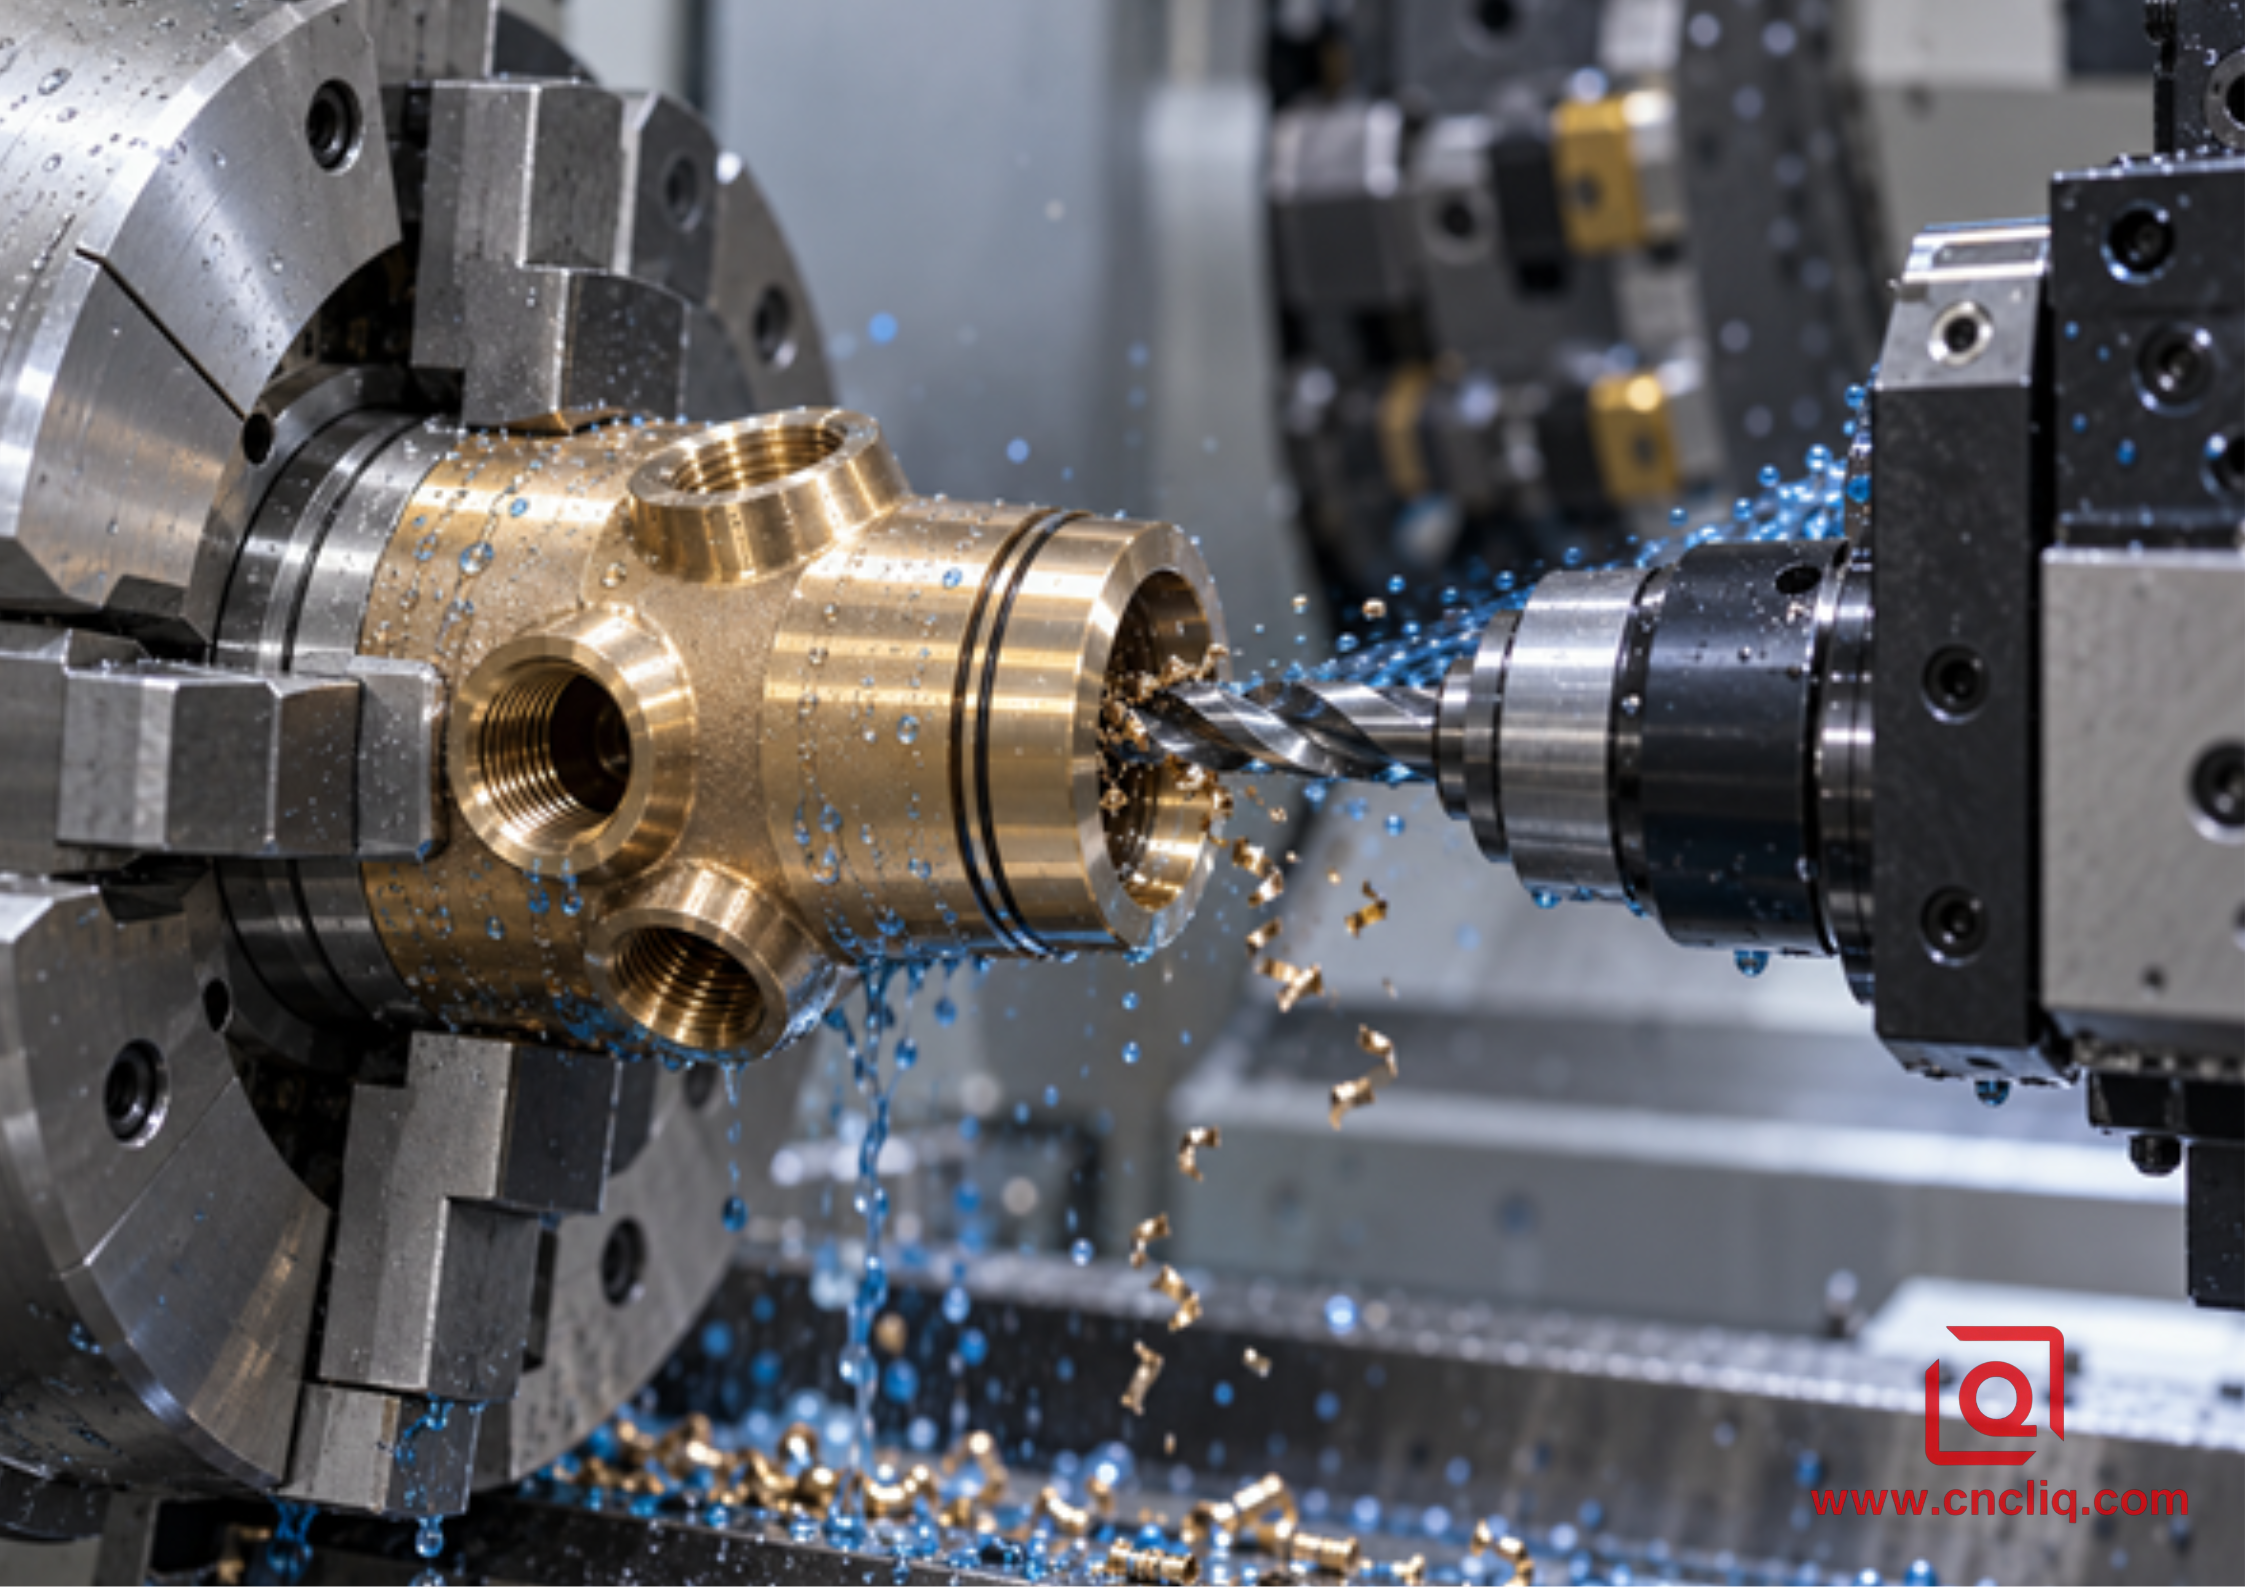
La broca entra limpiamente. El diámetro pasa. La posición pasa. ¿Está terminada la pieza? Observe dónde la broca penetra en el orificio interno.
Un borde pierde soporte primero. Una rebaba puede doblarse hacia adentro. Una pequeña astilla puede quedar oculta en el conducto de cruce. En una conexión de fluidos, ese remanente puede cortar una junta tórica, restringir el flujo o regresar después del lavado. Una nota vaga como «desbarbar todos los bordes» ofrece poca información para medir en un lugar que nadie puede ver directamente.
¿Qué debe incluirse en el plano? Tamaño, profundidad, posición, ángulo horario, datos completos de la rosca donde sea necesario y una decisión sobre el borde de cruce. ¿Chaflán controlado? ¿Simplemente sin rebabas? ¿Una comprobación de limpieza, una prueba de fugas o una prueba de flujo? Indique qué necesita el conjunto. Luego, decida cómo lo demostrará el taller.
A continuación, inspeccione la configuración física. ¿Cuánto sobresale el portaherramientas radial? ¿La broca pasa por encima de la mordaza en C90? ¿Dónde impacta el refrigerante? ¿Adónde van las virutas después de los cambios de índice del husillo? ¿El software CAM incluyó el cuerpo del portaherramientas, la cara de la torreta, el material restante y las estaciones de herramientas adyacentes? La simulación de la punta de la herramienta por sí sola puede pasar por alto la colisión que detiene la máquina.
¿Cómo podría la ruta abordar la perforación? Disminuir la velocidad de avance en el punto adecuado, volver con una herramienta de chaflán posterior, cepillar el cruce, observar con un endoscopio, lavar el conducto por separado; tal vez una, tal vez varias. ¿Qué opción es mejor? Consulte la aleación, el tamaño del orificio, la geometría del cruce y la nota de limpieza. Un avance copiado de otro trabajo no tiene validez.
¿Qué sucede cuando la herramienta motorizada comienza a fresar?
¿La letra Y convierte una torreta motorizada en un VMC? No. El par en la estación motorizada puede ser moderado. El portaherramientas puede estar bastante alejado de sus cojinetes. El mandril sujeta la pieza de forma diferente a como lo hace una mordaza ancha o una placa de sujeción. Las cavidades anchas y pesadas aún pueden tener un lugar adecuado en la fresadora.
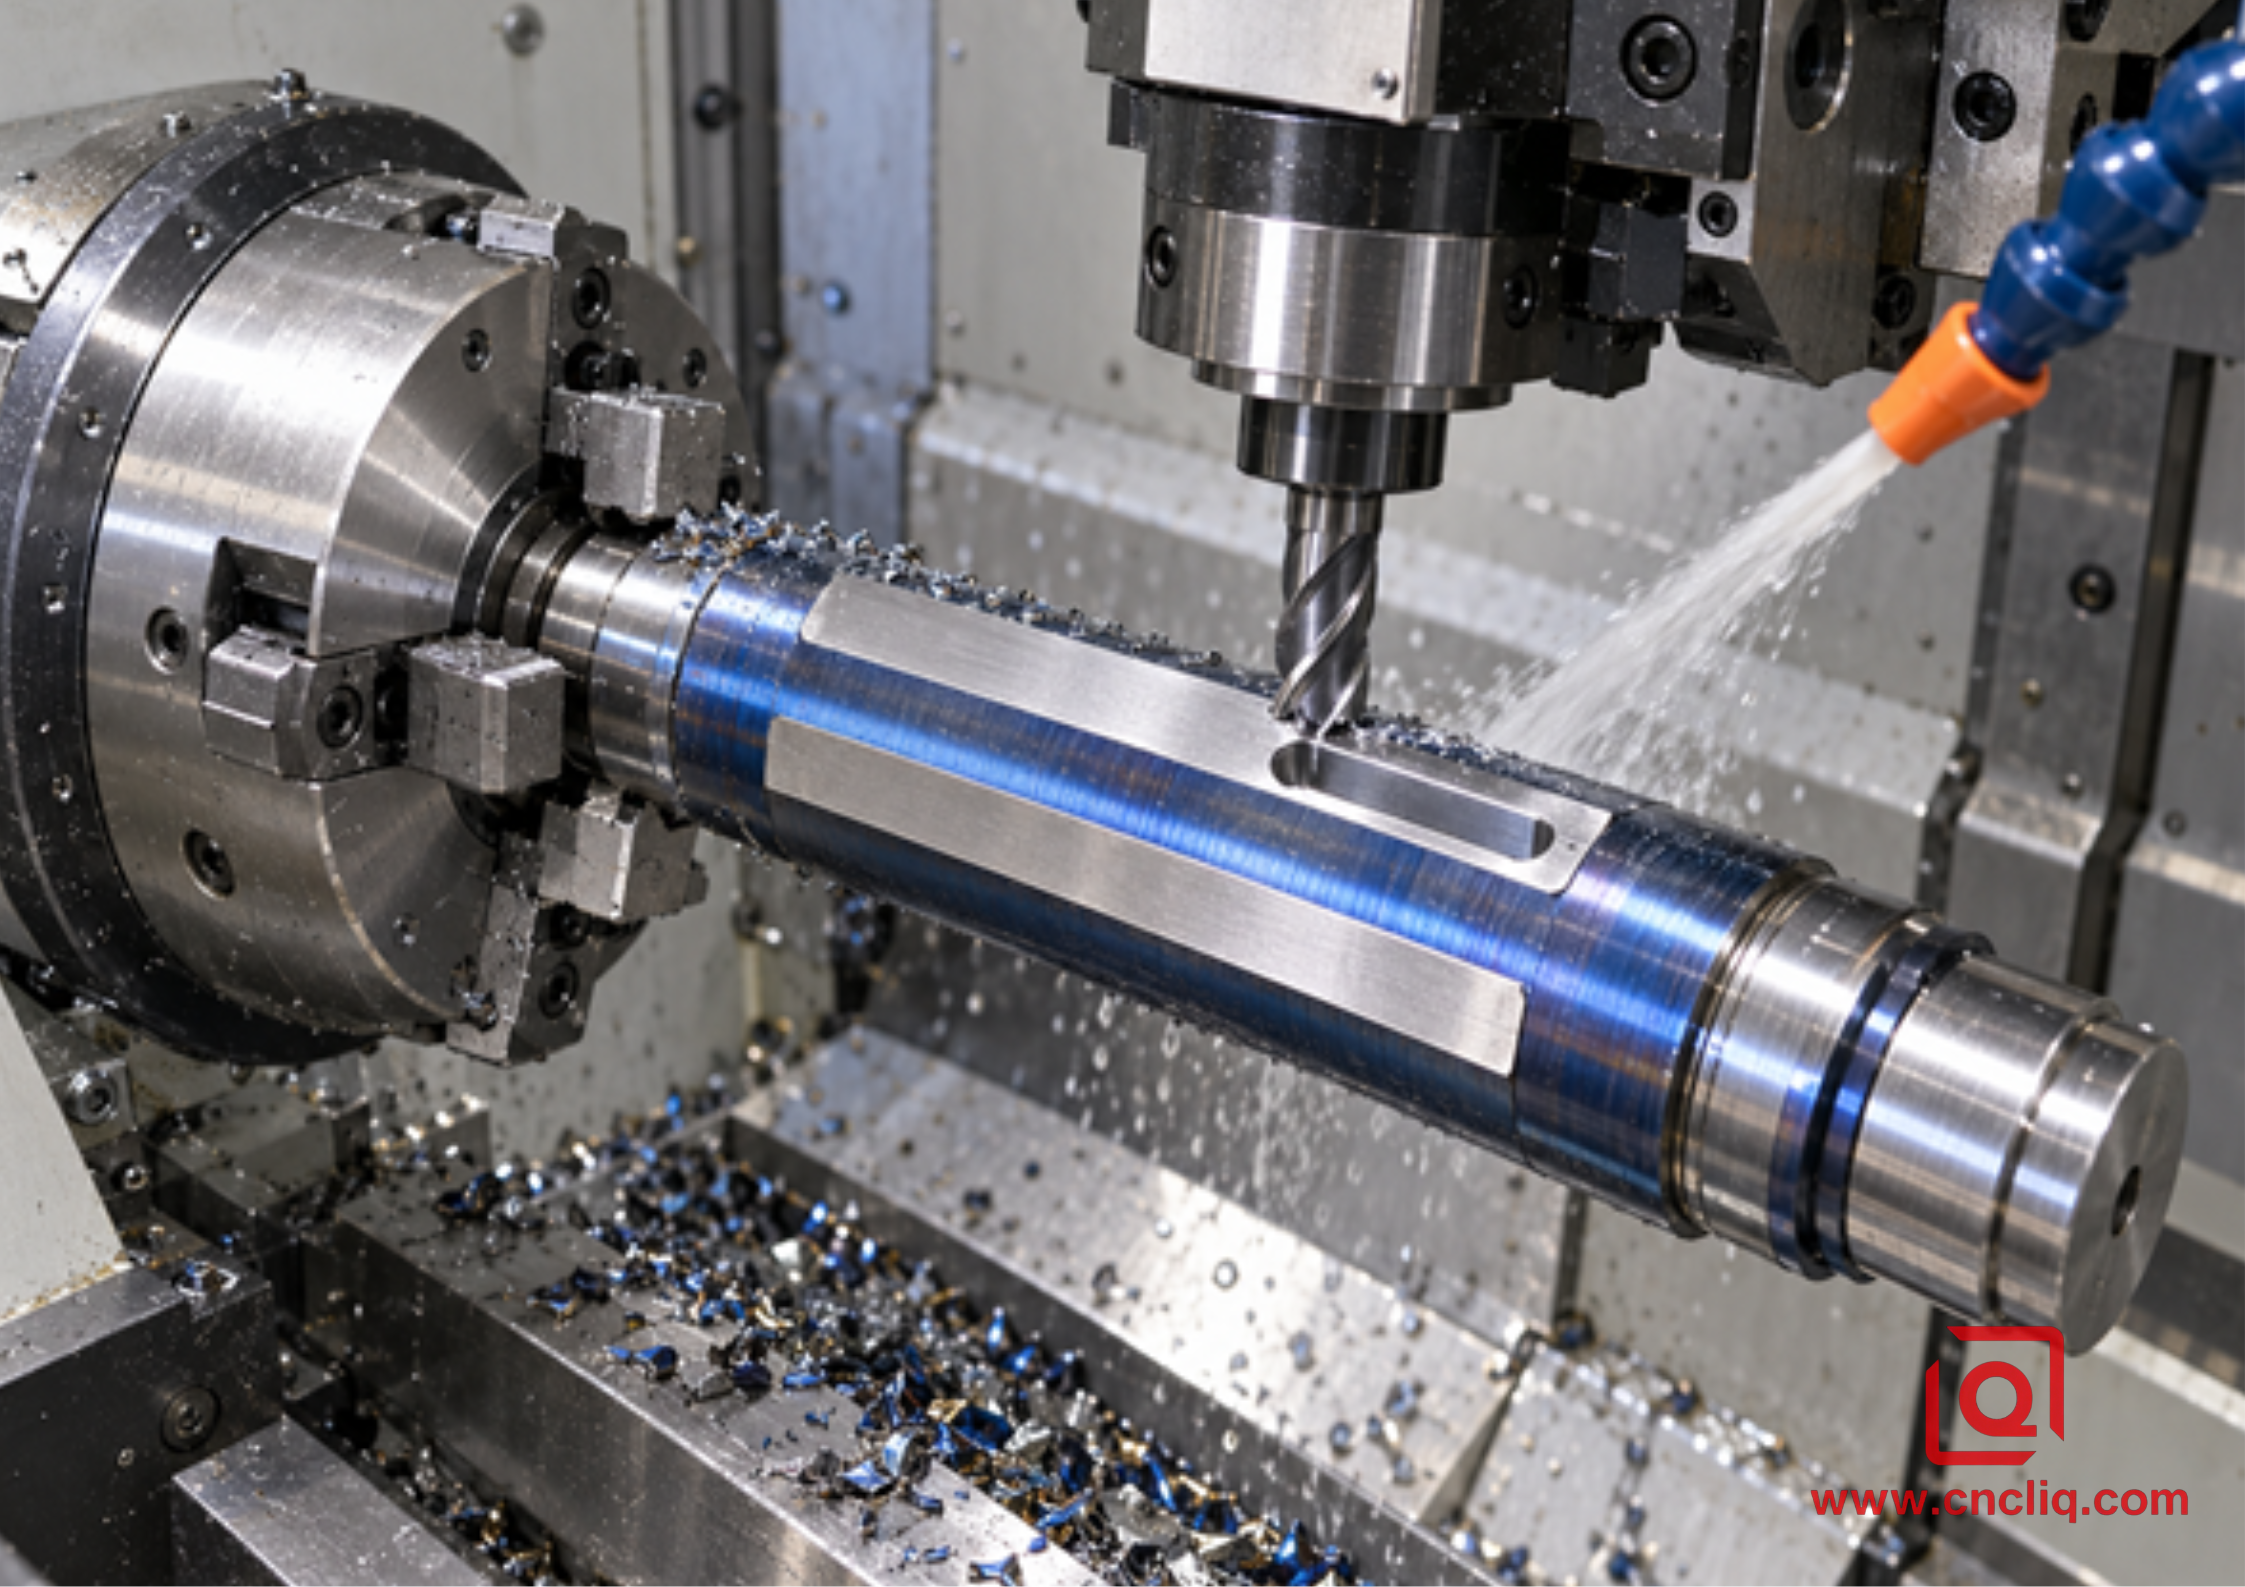
¿Qué características se adaptan de forma natural? Ranuras para chavetas cortas, caras planas para llaves, ranuras para conectores, cavidades frontales poco profundas, patrones de pernos pequeños y orificios de acceso en una pieza que permanece principalmente rotacional. ¿Qué detalles generan dudas? Ranuras estrechas y profundas, esquinas internas afiladas, cortes amplios e interrumpidos, grandes volúmenes de remoción y cualquier trayectoria que empuje la herramienta más allá del recorrido práctico en el eje Y después de considerar el radio de corte y la entrada.
El radio de la esquina no es un adorno. Una esquina interna de radio cero no se puede obtener con una fresa redonda común. ¿Qué sucede cuando el dibujo amplía ligeramente el radio? Una fresa más grande y rígida puede reemplazar a una larga y frágil. El corte resulta más fácil de limpiar, más fácil de medir y, a menudo, más fácil de presupuestar.
El acabado superficial requiere la misma honestidad. ¿Aterrizaje de llave, sello, ubicación de cojinete o superficie cosmética? ¿Cuál es la correcta? La respuesta determina el resultado de la prueba y la inspección. Un valor de rugosidad genérico puede hacer que el título se vea impecable, pero que el presupuesto resulte innecesariamente desordenado.
Coloca las tres rutas junto a la impresión.
Condición de dibujo | Torno con herramienta motorizada de eje C | centro de torneado del eje Y | Torno y fresadora independientes |
Patrón de orificios faciales excéntrico | Con bastante frecuencia | También adecuado | Agrega una configuración |
Agujeros radiales en el plano central | Con bastante frecuencia | También adecuado | Útil si predomina otro tipo de molienda. |
agujeros radiales con desplazamiento paralelo | Generalmente limitado | Candidato fuerte | Factible con un accesorio de sonido |
Bolsillo frontal rectangular descentrado | Posible en casos de XC seleccionados | El camino directo suele ser más limpio. | Fuerte cuando predomina el juego de bolsillo |
La posición del orificio a la ranura es fundamental. | Depende de la ruta | Candidato fuerte para agarre único | Depende de la recuperación del datum |
Fresado ancho o profundo y pesado | Generalmente débil | A menudo limitado | Centro de mecanizado generalmente natural |
Trabajo trasero después del corte | Necesita otro agarre | El subhusillo puede ayudar | segunda operación normal |
Un agujero indulgente en un collar sencillo | Adecuado | Puede ser innecesario | Un accesorio de perforación sencillo puede ganar |
Analicemos el costo total del proceso. ¿Qué se pierde si la pieza permanece en una sola máquina? Un segundo anidamiento, la carga manual, un desplazamiento de trabajo adicional, un tiempo de espera extra y una inspección intermedia podrían desaparecer. ¿Qué se añade? Más trabajo de CAM, soportes activos, revisión de colisiones y una prueba de validación más prolongada. La tarifa por hora por sí sola no determina la decisión.
¿Necesitas una comparación de equipos más amplia? La guía de Liqin para el mecanizado de 3 ejes, 5 ejes y torneado-fresado abarca piezas con menor rotación. ¿Estás trabajando en una carcasa redonda cuyo orificio determina el resto de la forma? La guía de torneado versus torneado-fresado para carcasas concéntricas sigue esa cadena de referencia.
Construyendo un proceso estable del eje Y
¿Puede una máquina competente rescatar un plan poco preciso? No. Repase la ruta antes de abrir CAM.
1. Comience con el ensamblaje. ¿Qué orificio aloja el componente? ¿Qué cara lo detiene? ¿Qué ranura o puerto controla la orientación? Marque esas características primero.
2. Dibuja las líneas centrales de la herramienta de corte. Clasifica el taladrado axial, el taladrado radial en el plano central, el taladrado con desplazamiento paralelo, el fresado XY directo, el trabajo indexado y el trabajo posterior. La ausencia de un eje se hace evidente en el papel.
3. Dibuje la mordaza. Muestre el contacto de las mordazas, la cara de tope, la extensión de la barra, el margen de corte, las paredes delgadas y cualquier zona de aspecto estético. ¿La fuerza del mandril deformará el orificio después de la liberación?
4. Secuencia para la rigidez. Desbastar mientras la pieza en bruto pueda resistir la carga. Abrir ranuras y ventanas posteriormente. ¿Debe terminarse el orificio crítico antes o después de interrumpir el trabajo con herramienta motorizada? Dejemos que el comportamiento de la pieza responda.
5. Utilice el conjunto de herramientas más corto posible. Un alcance que parezca cómodo en el diseño CAD puede resultar incómodo una vez que se apilan un portaherramientas radial, una pinza y una extensión de broca.
6. Simule algo más que una simple traza de corte coloreada. ¿Dónde están el mandril, las mordazas, la punta del husillo, la torreta, el soporte, el material en bruto, el subhusillo y la trayectoria de retracción?
7. Verificar con precisión. Comprobar la línea central Y, la orientación C, los desplazamientos de la herramienta, los comandos de sujeción, las posiciones seguras, la dirección del refrigerante y la salida de virutas en el control exacto y el postprocesador.
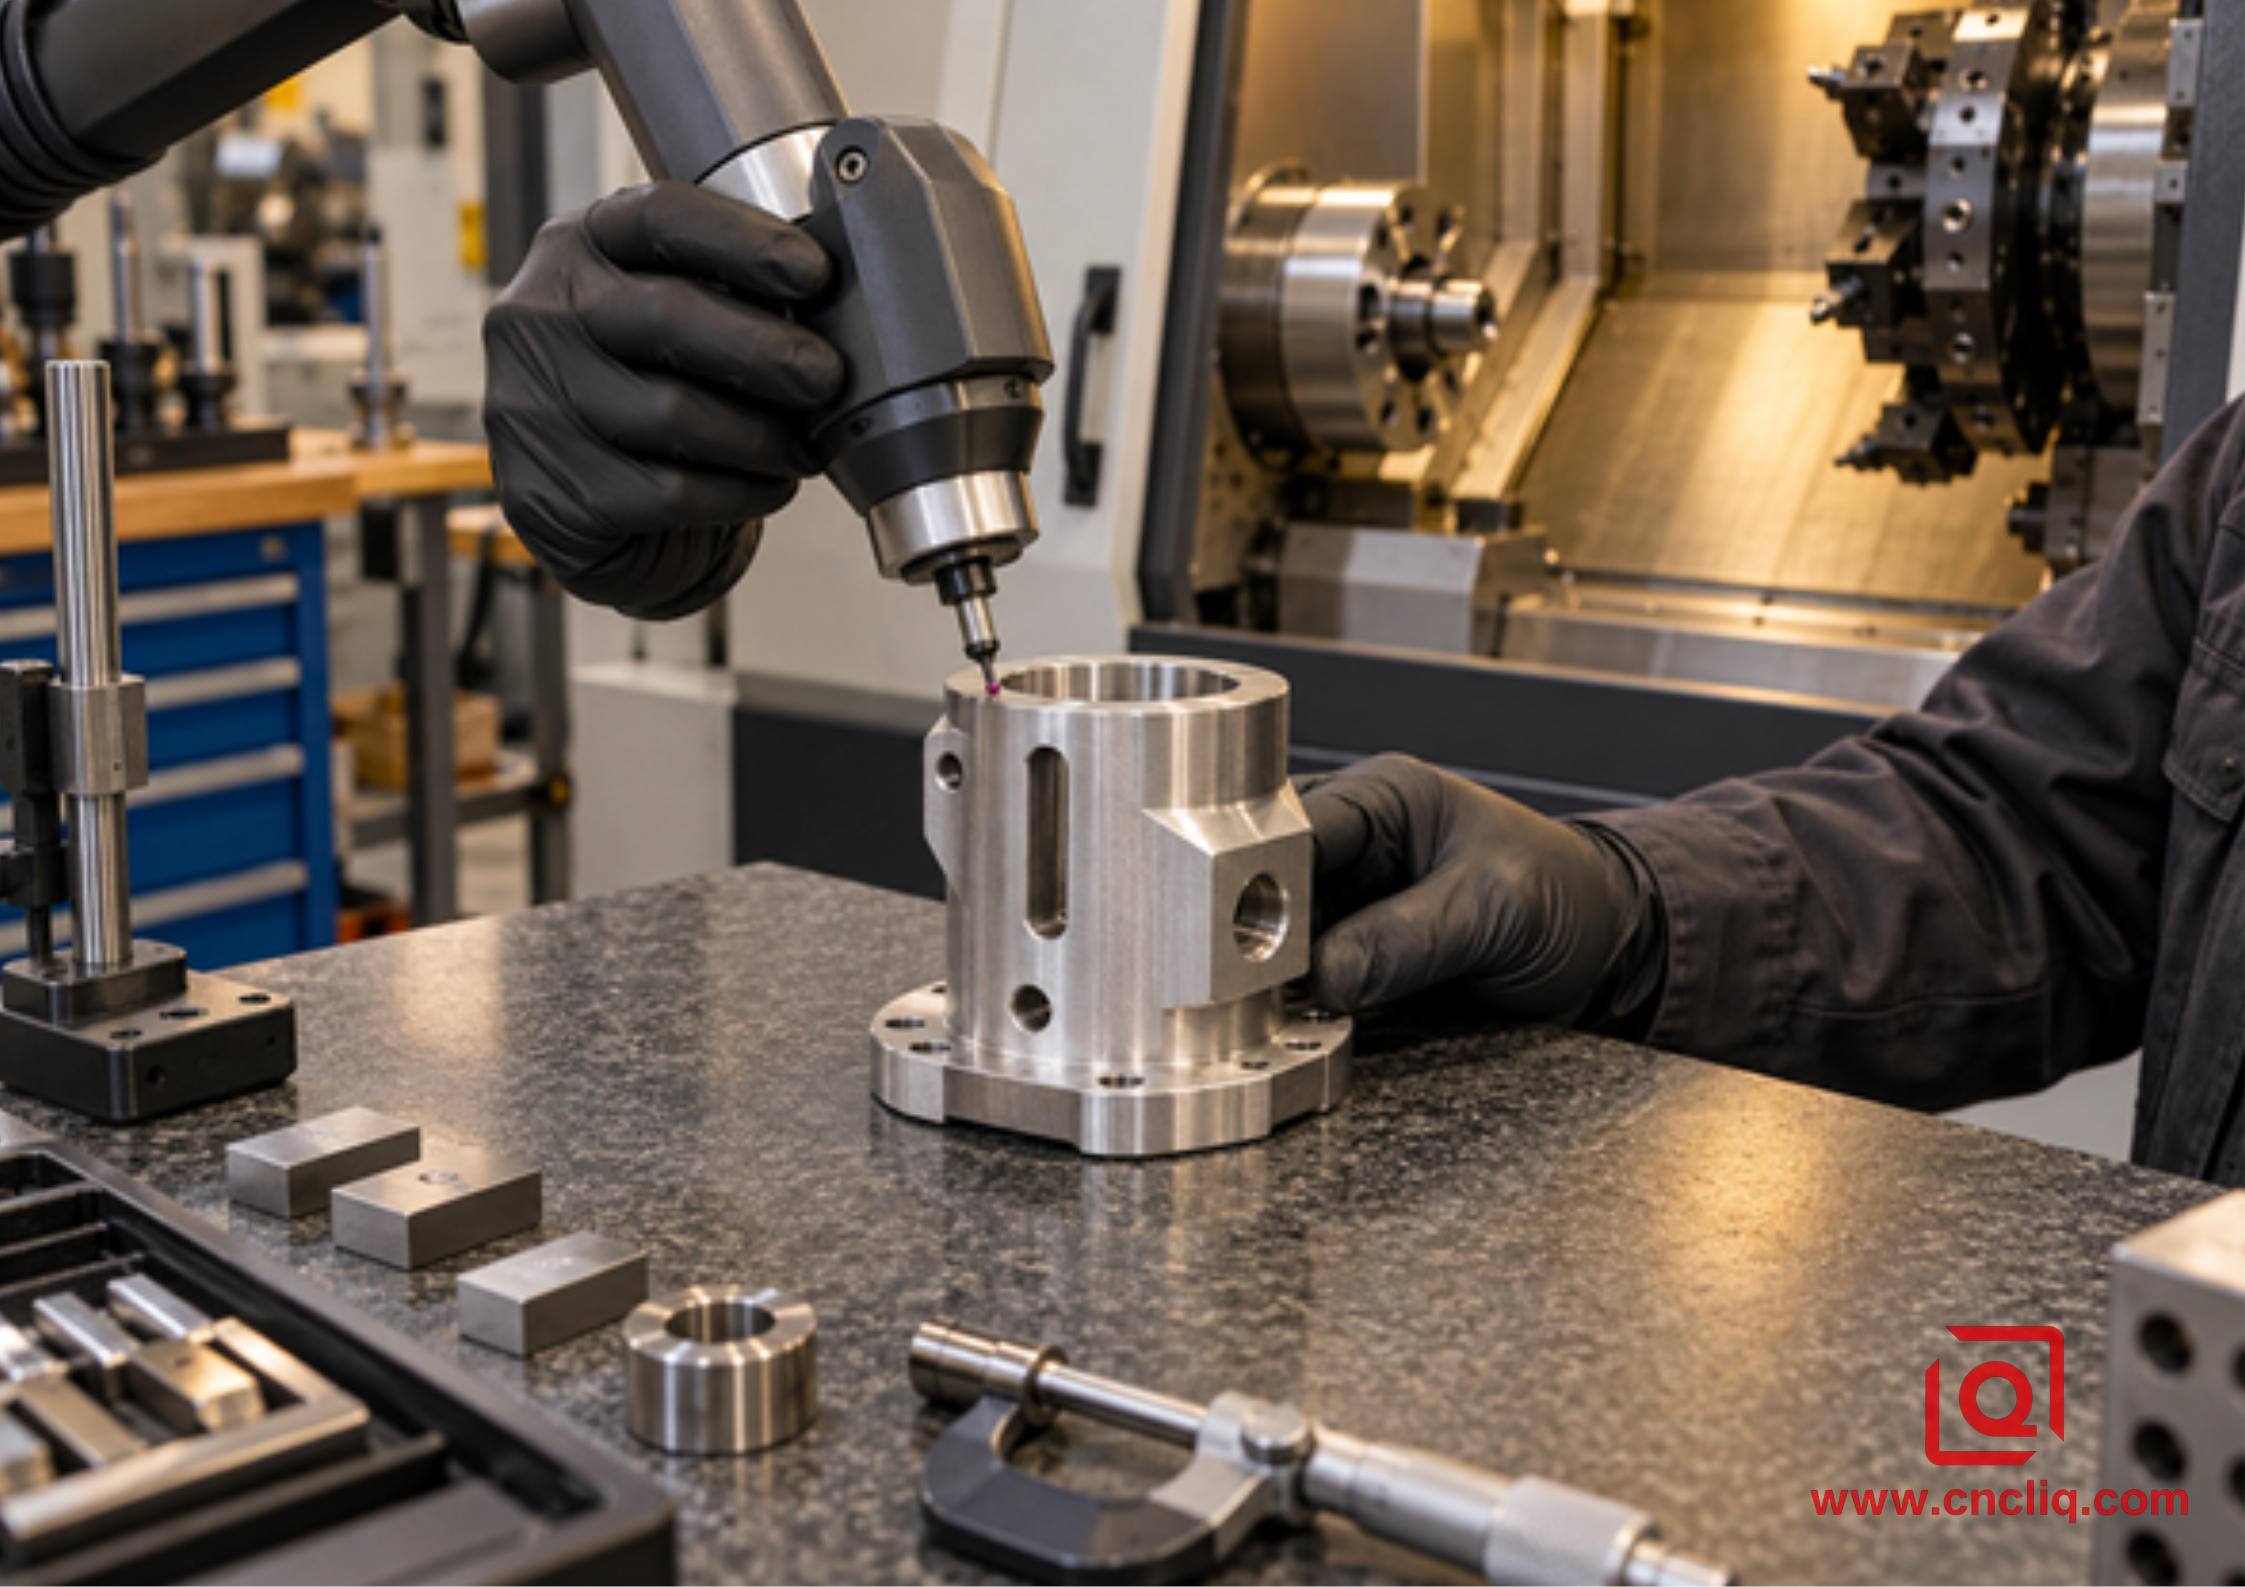
8. Inspeccione a partir de los puntos de referencia del dibujo. Una máquina de medición por coordenadas (CMM) o una máquina óptica deben reconstruir la estructura funcional, no utilizar el borde que sea más fácil de tocar.
9. Congela lo que necesita el siguiente lote. ¿Qué revisión, programa, juego de mordazas, hoja de configuración, herramientas, controles y límites de reacción corresponden a cada lote? Colócalos bajo la misma identidad de trabajo.
¿Necesita un lenguaje reconocido para geometría? Las normas ISO 1101 y ASME Y14.5 son las referencias habituales, según el sistema de dibujo. ¿Necesita una referencia para probar el posicionamiento y la repetibilidad de los ejes NC? La norma ISO 230-2 cubre ese tema. ¿Acaso esto garantiza que una pieza fabricada sea "buena"? No. La inspección de piezas acordada sigue cumpliendo esa función.
Caso compuesto anónimo: Funda para sensor de puerto desplazado
Un comprador de automatización industrial envió un manguito sensor de acero inoxidable fabricado a partir de una barra redonda. ¿Qué tenía el modelo higienizado? Un orificio de posicionamiento, diámetro de sellado externo, dos caras planas, una ranura frontal descentrada, tres orificios radiales en sentido horario y una rosca trasera. ¿Qué posicionaba el cartucho sensor? El orificio. ¿Qué detalles debían seguir? La ranura y un conducto.
El primer proceso de mecanizado parecía sencillo: tornear y luego pasar a un centro de mecanizado vertical (VMC). El problema radicaba en el segundo dispositivo de sujeción. Este sujetaría una pieza de diámetro acabado corto junto a una superficie superficial. Un sistema de sujeción dividido podría funcionar, pero requeriría recuperar el eje del orificio y la referencia angular con cada carga.
¿Podría la ruta del eje Y mantener la cadena más corta? La ranura frontal se asignó al fresado XY directo. El patrón radial se asignó a una herramienta motorizada radial y al indexado C. La rosca trasera se trasladó a una operación planificada con subhusillo. Primero se realizó el torneado basto; luego se realizaron los cortes con herramienta motorizada mientras el manguito mantenía su rigidez; el orificio y el diámetro del sello, de gran importancia, recibieron su acabado controlado después del trabajo más pesado e interrumpido.
¿Y la intersección oculta? El plan contemplaba el comportamiento de perforación, el desbarbado, la limpieza y la inspección visual ampliada. ¿Qué reconstruyó el informe del primer artículo? El tamaño y la forma del orificio, la excentricidad del diámetro del sello, el ancho plano, la posición de la ranura con respecto al orificio, la alineación del orificio, la aceptación de la rosca y el estado de la intersección.
La propuesta revisada eliminó el fresado de nido. ¿Acaso cada manguito similar debe costar menos en Y? No. El tiempo de programación, el tamaño del lote, las herramientas, la aleación, la tolerancia y la máquina disponible influyen en el resultado. Consideremos esto como un ejemplo simplificado extraído del catálogo público de mecanizado de Liqin. Muestra la lógica de la ruta; no revela el diseño del cliente ni garantiza un resultado.
Notas de DFM desde la mesa de revisión
· El trabajo de compensación de dimensiones se realiza a partir de referencias funcionales, no de un borde sin procesar conveniente.
• Indique la norma GD&T aplicable y utilice modificadores solo cuando la función lo permita.
• Proporcione a los bolsillos internos un radio de corte realista.
• Evite las ranuras estrechas y profundas a menos que el montaje sea realmente necesario.
· Deje acceso a las herramientas junto a los hombros, bridas y zonas de sujeción.
· Definir la condición aceptable en la que los agujeros transversales entran en un pozo.
• Especifique la forma, el tamaño, la clase, la profundidad y el calibre de la rosca.
• Marque por separado las superficies de sellado, de apoyo y cosméticas.
• Envíe el modelo STEP para la planificación de la trayectoria y la impresión 2D controlada para su aceptación.
• Comparta la cantidad de prototipos, el tamaño de las reediciones y la demanda anual.
¿Necesita una referencia del producto? El eje de salida de la caja de engranajes a medida de Liqin integra en una sola familia de piezas escalones torneados, ranuras, superficies planas, tratamiento térmico, rectificado e inspección. ¿Necesita resolver el problema del paso? El colector hidráulico a medida reúne puertos, roscas, cruces, superficies de sellado, limpieza y verificación. ¿Una prueba útil del alcance pertinente? Sí. ¿Un sustituto para marcar su plano? No.
¿Qué información debes enviar para obtener un presupuesto útil?
¿Pueden dos proveedores cotizar el mismo trabajo a partir de una captura de pantalla? Rara vez. Empiece con el modelo STEP nativo y la impresión 2D controlada. Luego, complete la información faltante: aleación y estado, acabado, cantidades de muestra y producción, versiones anuales, características críticas, documentación de inspección, notas sobre rebabas y limpieza, embalaje y plazos. Si omite alguno, las cotizaciones podrían describir piezas diferentes.
¿Qué tres características impiden el ensamblaje? Enciérrelas en un círculo. ¿Podría un puerto radial tener el tamaño correcto pero estar mal ubicado? Sí. ¿La ranura frontal lleva un conector o simplemente llama la atención? Indíquelo. ¿El recubrimiento tocará el diámetro del sello? Marque la máscara. Los riesgos claros se pueden planificar; las expectativas ocultas tienden a resultar en un cambio o rechazo.
¿Agujeros torneados con ranuras descentradas, superficies planas orientadas o puertos radiales en el plano? Envíe los archivos a través de la página de contacto de Liqin. Pida al equipo de ingeniería que proponga tres opciones junto a la cadena de referencia: herramientas motorizadas en el eje C, eje Y físico y torno más fresadora. ¿Cuál protege la funcionalidad con el menor coste total del proceso? Esta es una mejor solicitud de presupuesto que «cotice su precio más bajo para el eje Y».
Haz clic aquí para tu consulta 👆
Preguntas frecuentes
1. ¿Es necesario un torno CNC con eje Y para cada orificio descentrado?
No. ¿Agujero frontal alejado del centro? X puede colocar el radio, C puede rotarlo y la broca axial puede avanzar en Z. ¿Agujero transversal en el plano normal? Una estación radial motorizada y la indexación de C pueden ser suficientes. ¿Cuándo entra Y? Cuando la línea de herramientas necesita su propio desplazamiento lateral, o cuando una trayectoria XY directa tiene más sentido. Dibuje esa línea antes de nombrar la máquina.
2. ¿El torneado en el eje Y supera automáticamente en precisión al proceso de torno y fresado?
No. ¿Qué se puede eliminar? Un reajuste y un intento de recuperar el punto de referencia. Esto es importante cuando una ranura o puerto apunta a un orificio torneado. ¿Qué queda? El estado de la máquina, el calor, la fuerza de las mordazas, la excentricidad, la carga, las desviaciones y la medición. Un segundo dispositivo de sujeción cuidadoso puede ser mejor que un programa descuidado de "hacerlo en uno".
3. ¿Puede un centro de torneado con eje Y sustituir al mecanizado de cinco ejes?
A veces, para una clase específica de piezas. ¿El cuerpo es principalmente redondo, con orificios, superficies planas, ranuras o cavidades poco profundas accesibles? Puede que la letra Y sea suficiente. ¿Se necesitan ángulos compuestos para las fresas? ¿Las superficies son anchas y con relieve, las cavidades profundas o requieren un fresado intenso? En ese caso, un centro de mecanizado de cinco ejes o un centro de mecanizado con fresado-torneado de eje B merece ser considerado. El acceso y la carga de corte son prioritarios; el número de ejes viene después.
4. ¿Qué archivos y notas mejoran la precisión de las cotizaciones?
Traiga el modelo STEP y el plano de control. ¿Qué más? Material y estado, acabado, cantidades de muestra y de lanzamiento, demanda anual, relaciones de referencia, roscas completas, criterios de rebabas y limpieza, evidencia de inspección, embalaje, plazos. Luego, marque las características que pueden detener el ensamblaje. Sin esas marcas, cada taller presupondrá en secreto un precio diferente.
5. ¿Cómo se inspeccionan las ranuras descentradas y los agujeros radiales?
Siga el esquema de referencia. ¿Posición y sincronización? Un CMM o un sistema óptico pueden ser adecuados. ¿Forma de la rosca? Utilice el calibre acordado. ¿Diámetros torneados relacionados? Un método de excentricidad puede ser la solución. ¿Cruce oculto? Un aumento o un endoscopio pueden mostrar lo que un calibrador externo no puede. Antes de cortar el lote, acuerde el marco, la frecuencia de muestreo, el informe y qué sucede después de un error.
Haz clic aquí para tu consulta 👆
Resumen
¿Dónde se justifica la utilidad de Y? En una pieza mayormente redonda cuyo trabajo de desplazamiento debe permanecer vinculado a un punto de referencia torneado. ¿Dónde puede permanecer inactiva? Muchos agujeros frontales y cortes en el plano central ya pertenecen a X, Z, C y una estación activa. Los agujeros de desplazamiento paralelo, las ranuras reales o un bolsillo XC complicado justifican aún más su uso. Aun así, verifique el agarre, el alcance, la fuerza de la herramienta impulsada, las virutas, las rebabas, la simulación y la medición. Modelo, plano, volumen, relaciones críticas: envíelos primero. Elija la ruta después.
Información del contacto
Empresa: Ningbo Liqin Industry Co., Ltd.
Mantenimiento diario al cliente y soporte postventa: service@shturl.zhuwanying @cncliq.com
Para nuevas consultas, cotizaciones y pedidos: business@shturl.zhouli @chinaliqin.com
Línea directa: +86 18757148656
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines meramente informativos y de referencia. Tenga en cuenta que las opiniones generales del blog no sustituyen los acuerdos técnicos firmados. Dado que las piezas personalizadas varían según el número de lote del material, la calibración de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen exclusivamente por sus planos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los casos de éxito de clientes que aparecen en este blog han sido anonimizados y depurados minuciosamente. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes que se muestran sirven únicamente para demostrar nuestras capacidades de mecanizado a medida y no representan un estándar universal aplicable a todos los pedidos.
Equipo de fabricación de Liqin
Con 18 años de experiencia en ingeniería de precisión, Ningbo Liqin Industry fabrica componentes metálicos de alta tolerancia para exigentes mercados globales. Nuestras instalaciones de producción, de 6500 m², cuentan con más de 150 máquinas que realizan mecanizado CNC de 4 y 5 ejes, torneado-fresado, extrusión en frío y fundición a presión, todo bajo un mismo techo. Esta configuración nos permite gestionar proyectos de forma integral, desde los conceptos iniciales de CAD hasta los envíos finales.
Gestionamos el control de calidad sin concesiones. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Con el respaldo de las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan rigurosos controles IPQC, FQC y OQC en cada lote de producción. Desde el mapeo dimensional CMM y el perfilado óptico hasta las pruebas de dureza y niebla salina, validamos sus especificaciones críticas desde el principio, para que reciba componentes listos para su instalación sin complicaciones de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede contar con nosotros para tiempos de respuesta de dos horas a nuevas solicitudes de cotización, soporte directo para el muestreo de prototipos y envíos de exportación sin contratiempos en Europa, Norteamérica, Asia y Oceanía.
Agradecemos sus consultas y muestras. Visite nuestro sitio web o contáctenos directamente para obtener un presupuesto competitivo.
