 Français




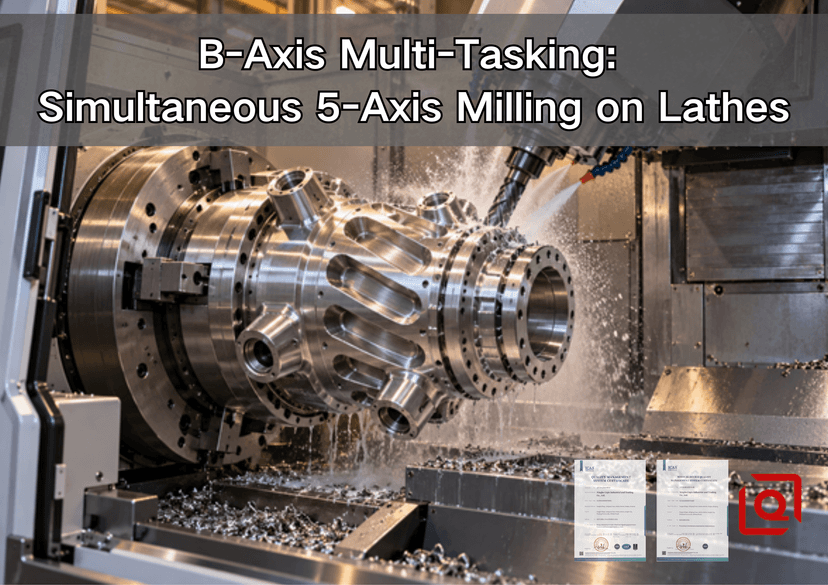
Vous transférez encore une pièce tournée vers un centre d'usinage parce qu'un port angulaire ou une courbe est hors de portée d'un outil motorisé fixe ? C'est un problème bien connu. La pièce quitte une référence de broche fiable, attend une autre machine, puis revient avec un nouveau montage et un nouveau risque de faux-rond. Cet article présente une alternative : l'usinage multitâche sur axe B d'un tour, incluant le fraisage 5 axes. Nous expliquerons le rôle précis des axes, les situations où ce procédé est rentable et les informations nécessaires à un fournisseur pour établir un devis.
Un point important à souligner d'emblée : multiplier les axes n'améliore pas automatiquement le processus. Un axe B est utile pour maintenir une relation ou atteindre une géométrie qu'une méthode plus simple ne permet pas de gérer correctement. Si le dessin ne nécessite que deux perçages transversaux et un méplat pour clé, un outillage motorisé classique peut suffire.
1. Quels sont les mouvements sur une machine de fraisage-tournage à axe B ?
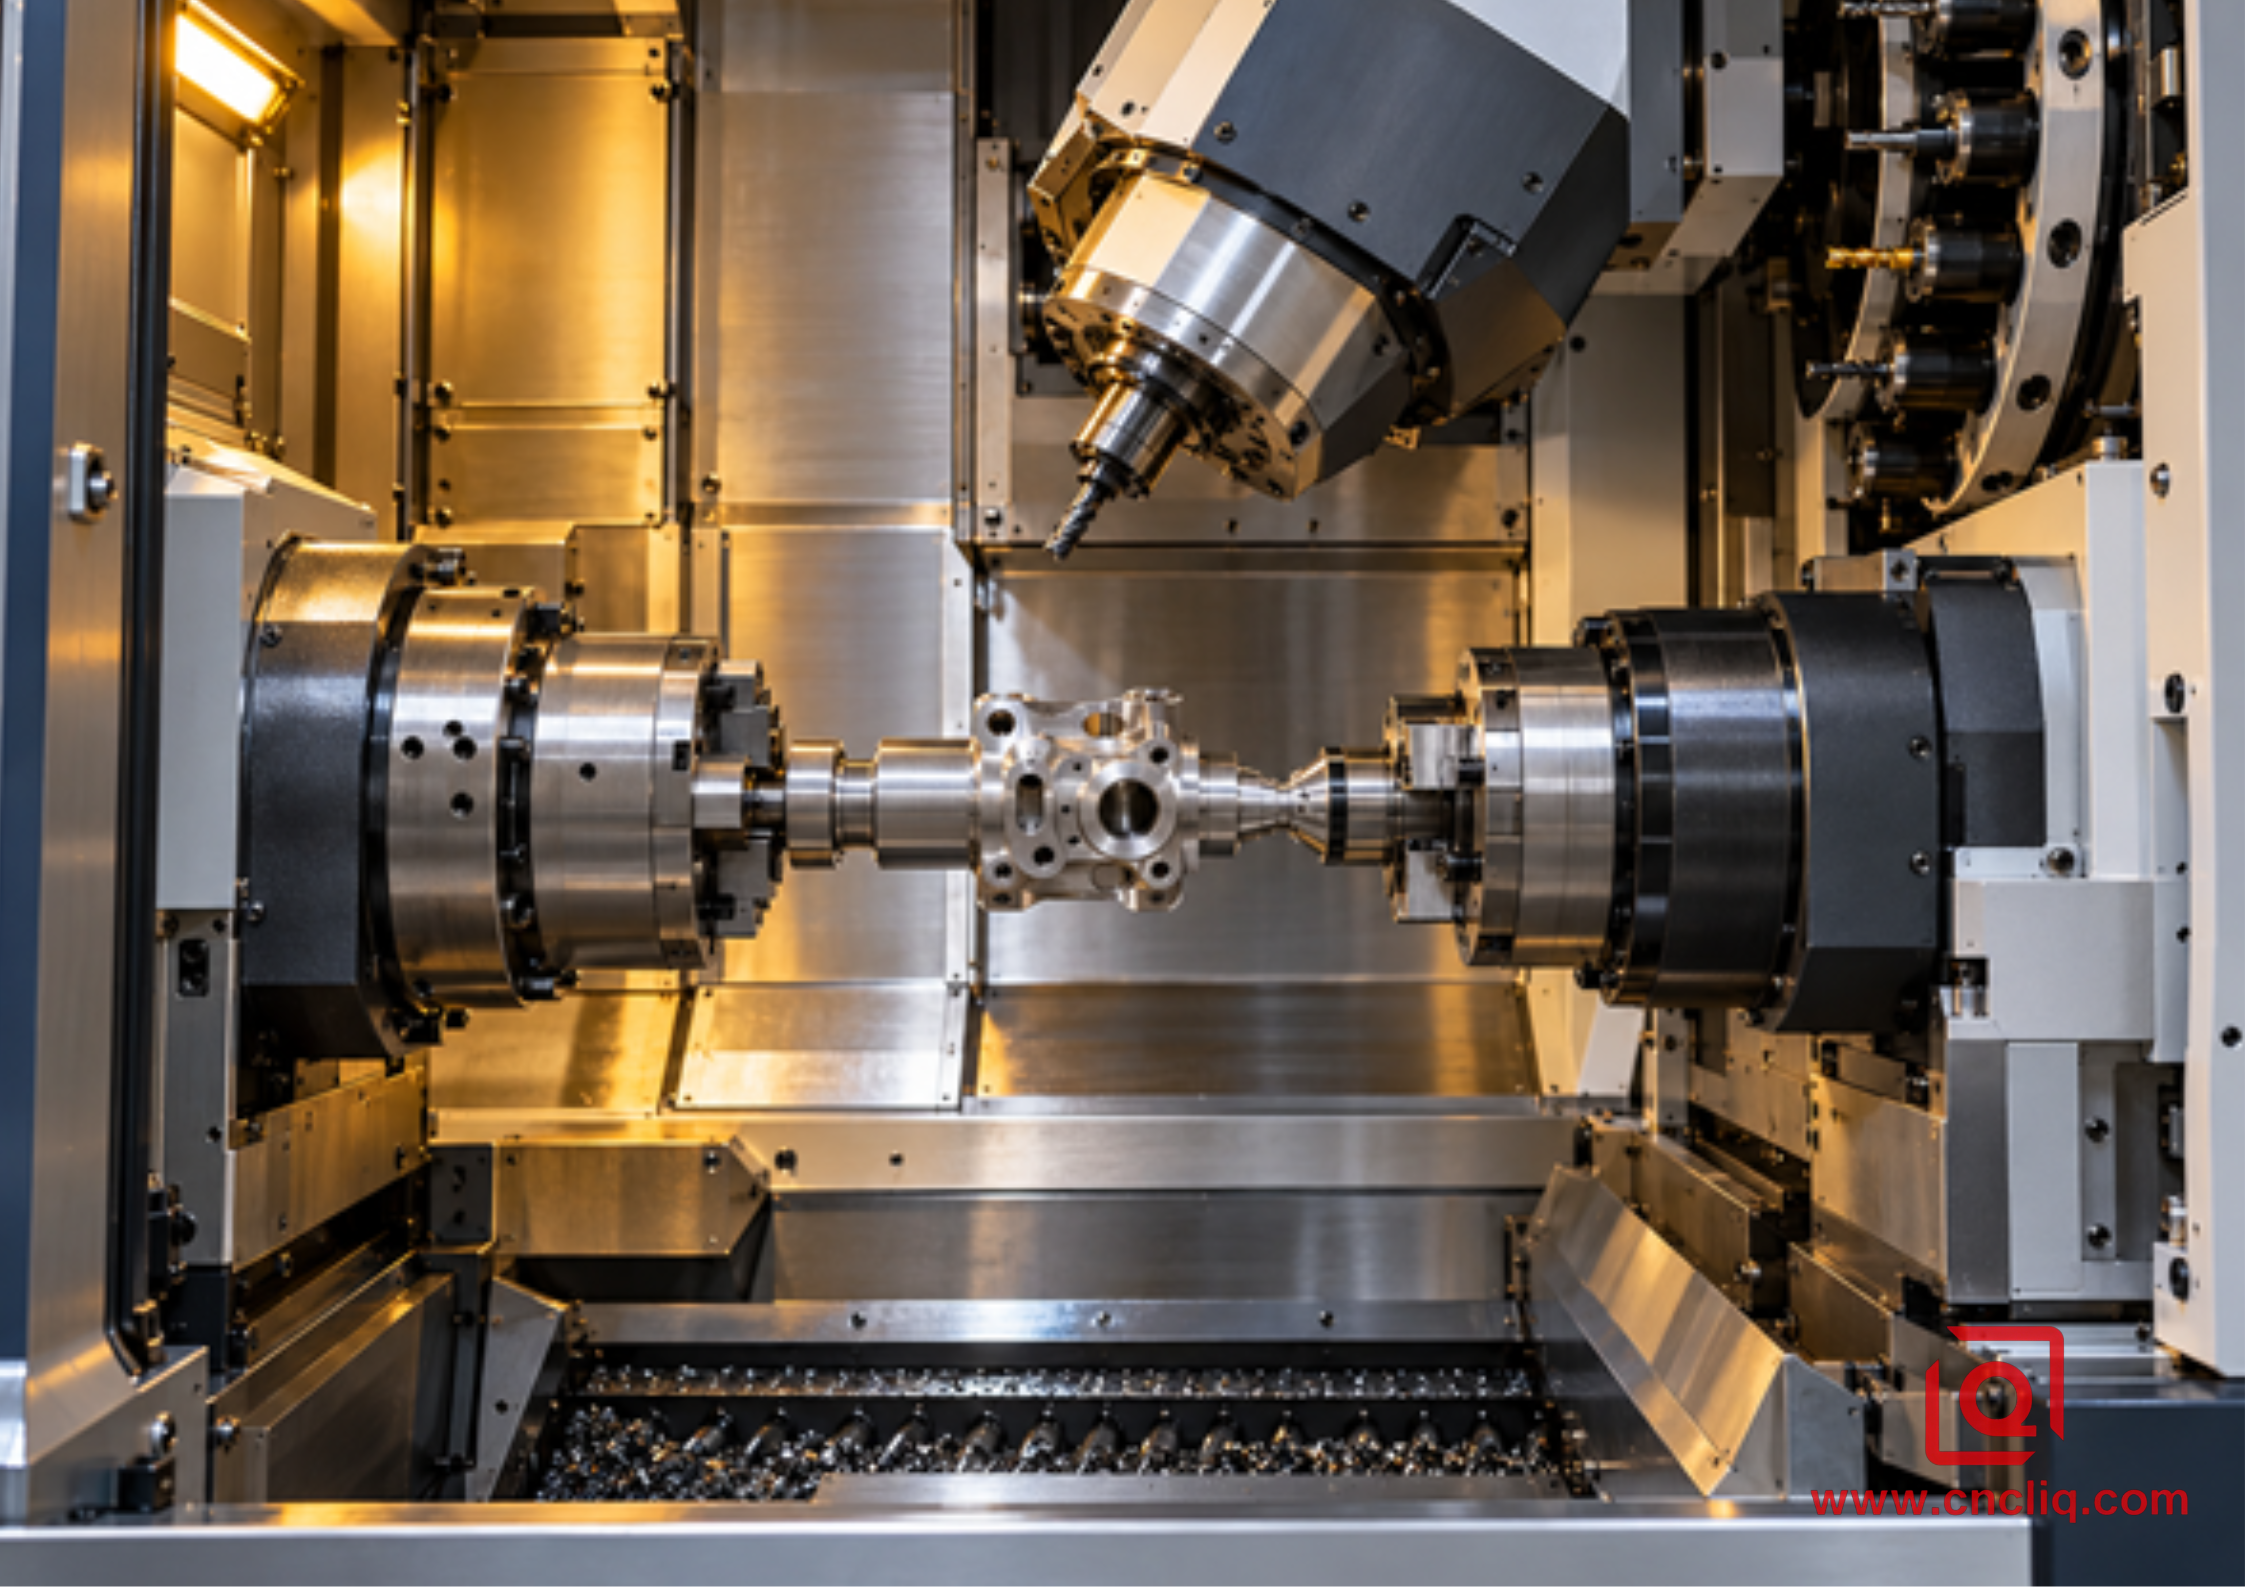
Imaginez la machine portes ouvertes. La pièce est fixée sur l'axe du tour. L'axe X déplace l'outil radialement, l'axe Z suit l'axe de la broche, l'angle C contrôle l'angle de la broche et l'axe Y déplace la fraise hors axe. Au-dessus de la pièce se trouve une broche de fraisage pivotante. Ce pivot est désigné par l'axe B.
Lors d'une coupe simultanée, les axes X, Y et Z déplacent la pointe de l'outil. L'axe B modifie l'angle de l'outil, tandis que l'axe C fait pivoter la pièce pour présenter la surface suivante. Dans une opération 3+2, les axes B et C se positionnent à un angle fixe puis restent immobiles pendant la coupe. Ces deux méthodes sont utiles et permettent de résoudre des problèmes différents.
Les constructeurs de machines font la même distinction. DMG MORI décrit des plateformes de tournage-fraisage qui combinent le tournage avec le fraisage 5 axes et le fraisage 5 axes simultané, y compris l'usinage de formes libres sur la broche principale ou la contre-broche. Le système MULTUS d'Okuma place une tête de fraisage pivotante au-dessus d'une broche de tournage et utilise un magasin d'outils. Une tourelle motorisée avec indexation sur l'axe C peut encore être qualifiée de tour-fraisage ; il convient donc de se renseigner sur la configuration exacte des axes.
Notre guide surl'outillage motorisé sur les tours CNC traite de l'étape inférieure à celle d'une machine à axe B. Ce guide est utile lorsque la pièce nécessite des surfaces, des perçages ou des filetages radiaux, mais que l'angle de l'outil ne doit pas être modifié.
Mouvement | À quoi sert-il pour le machiniste ? | Question utile pour une demande de prix |
X, Y, Z | Place le cutter dans l'espace | Y peut-il atteindre l'élément excentré le plus éloigné ? |
B | Incline la broche de fraisage | B est-il contrôlé en continu ou uniquement en fonction de la position ? |
C | Oriente ou fait pivoter la pièce à usiner | C peut-il effectuer une interpolation fluide lors de la découpe ? |
Axe principal | Contient le point de référence principal de virage | Quel alésage, quel journal ou quel visage est le maître ? |
Contre-broche | Reçoit la pièce pour le travail de retour. | Comment le défaut de transfert sera-t-il vérifié ? |
2. 3+2 ou 5 axes simultanés ? Consultez la fonctionnalité
En atelier, la plupart des opérations sur l'axe B n'impliquent pas le déplacement simultané des cinq axes. Il s'agit souvent d'usinage indexé. La tête s'incline jusqu'à ce que l'axe C positionne la pièce. Le fraisage standard peut alors commencer. Cette méthode est stable, facile à contrôler et généralement moins coûteuse à mettre en œuvre.
Utilisez cette méthode pour une pastille de connexion, un alésage avec un motif de boulonnage sur une surface ou quelques faces autour d'une forme courbe. Il est inutile de maintenir le mouvement de l'axe B lorsque la pièce usinée n'en a pas besoin.
Le mouvement simultané est réservé aux opérations de précision. Prenons l'exemple d'un évidement dissimulé derrière une bride, d'un passage à flux continu, d'une surface profilée par le côté d'un outil ou d'une surface sculptée dont l'orientation change constamment. Dans ce cas, l'outil doit s'incliner pendant son déplacement. L'axe C peut également faire pivoter la pièce afin que l'arête de coupe reste dégagée du mandrin, de l'épaulement et des zones de finition.
Cette différence change tout. L'usinage simultané exige un post-processeur fiable, un modèle machine, des axes calibrés, une simulation au niveau du code et du temps consacré à la validation de la pièce. N'y recourez que lorsqu'il résout un problème d'accès ou de qualité de surface. Notre comparatif complet des usinages 3 axes, 5 axes et tournage-fraisage peut vous aider à choisir la machine adaptée.
Exigences relatives aux pièces | Axe C à outil motorisé | Axe B 3+2 | 5 axes simultanés |
Trou radial ou simple cercle de boulonnage | Généralement suffisant | Possible, souvent excessif | Non justifié |
Port droit à un angle composé | Dépendant du détenteur | Généralement, le meilleur ajustement | Rarement nécessaire |
Plusieurs faces angulaires séparées | Limité | Ajustement solide | Uniquement pour les transitions fondues |
Surface continue de forme libre autour d'un corps tourné | Mauvaise coupe | Zones indexées des feuilles | Ajustement solide |
L'angle de l'outil doit être modifié pour dégager un épaulement. | Mauvaise coupe | Impossible de maintenir le dégagement | Ajustement solide |
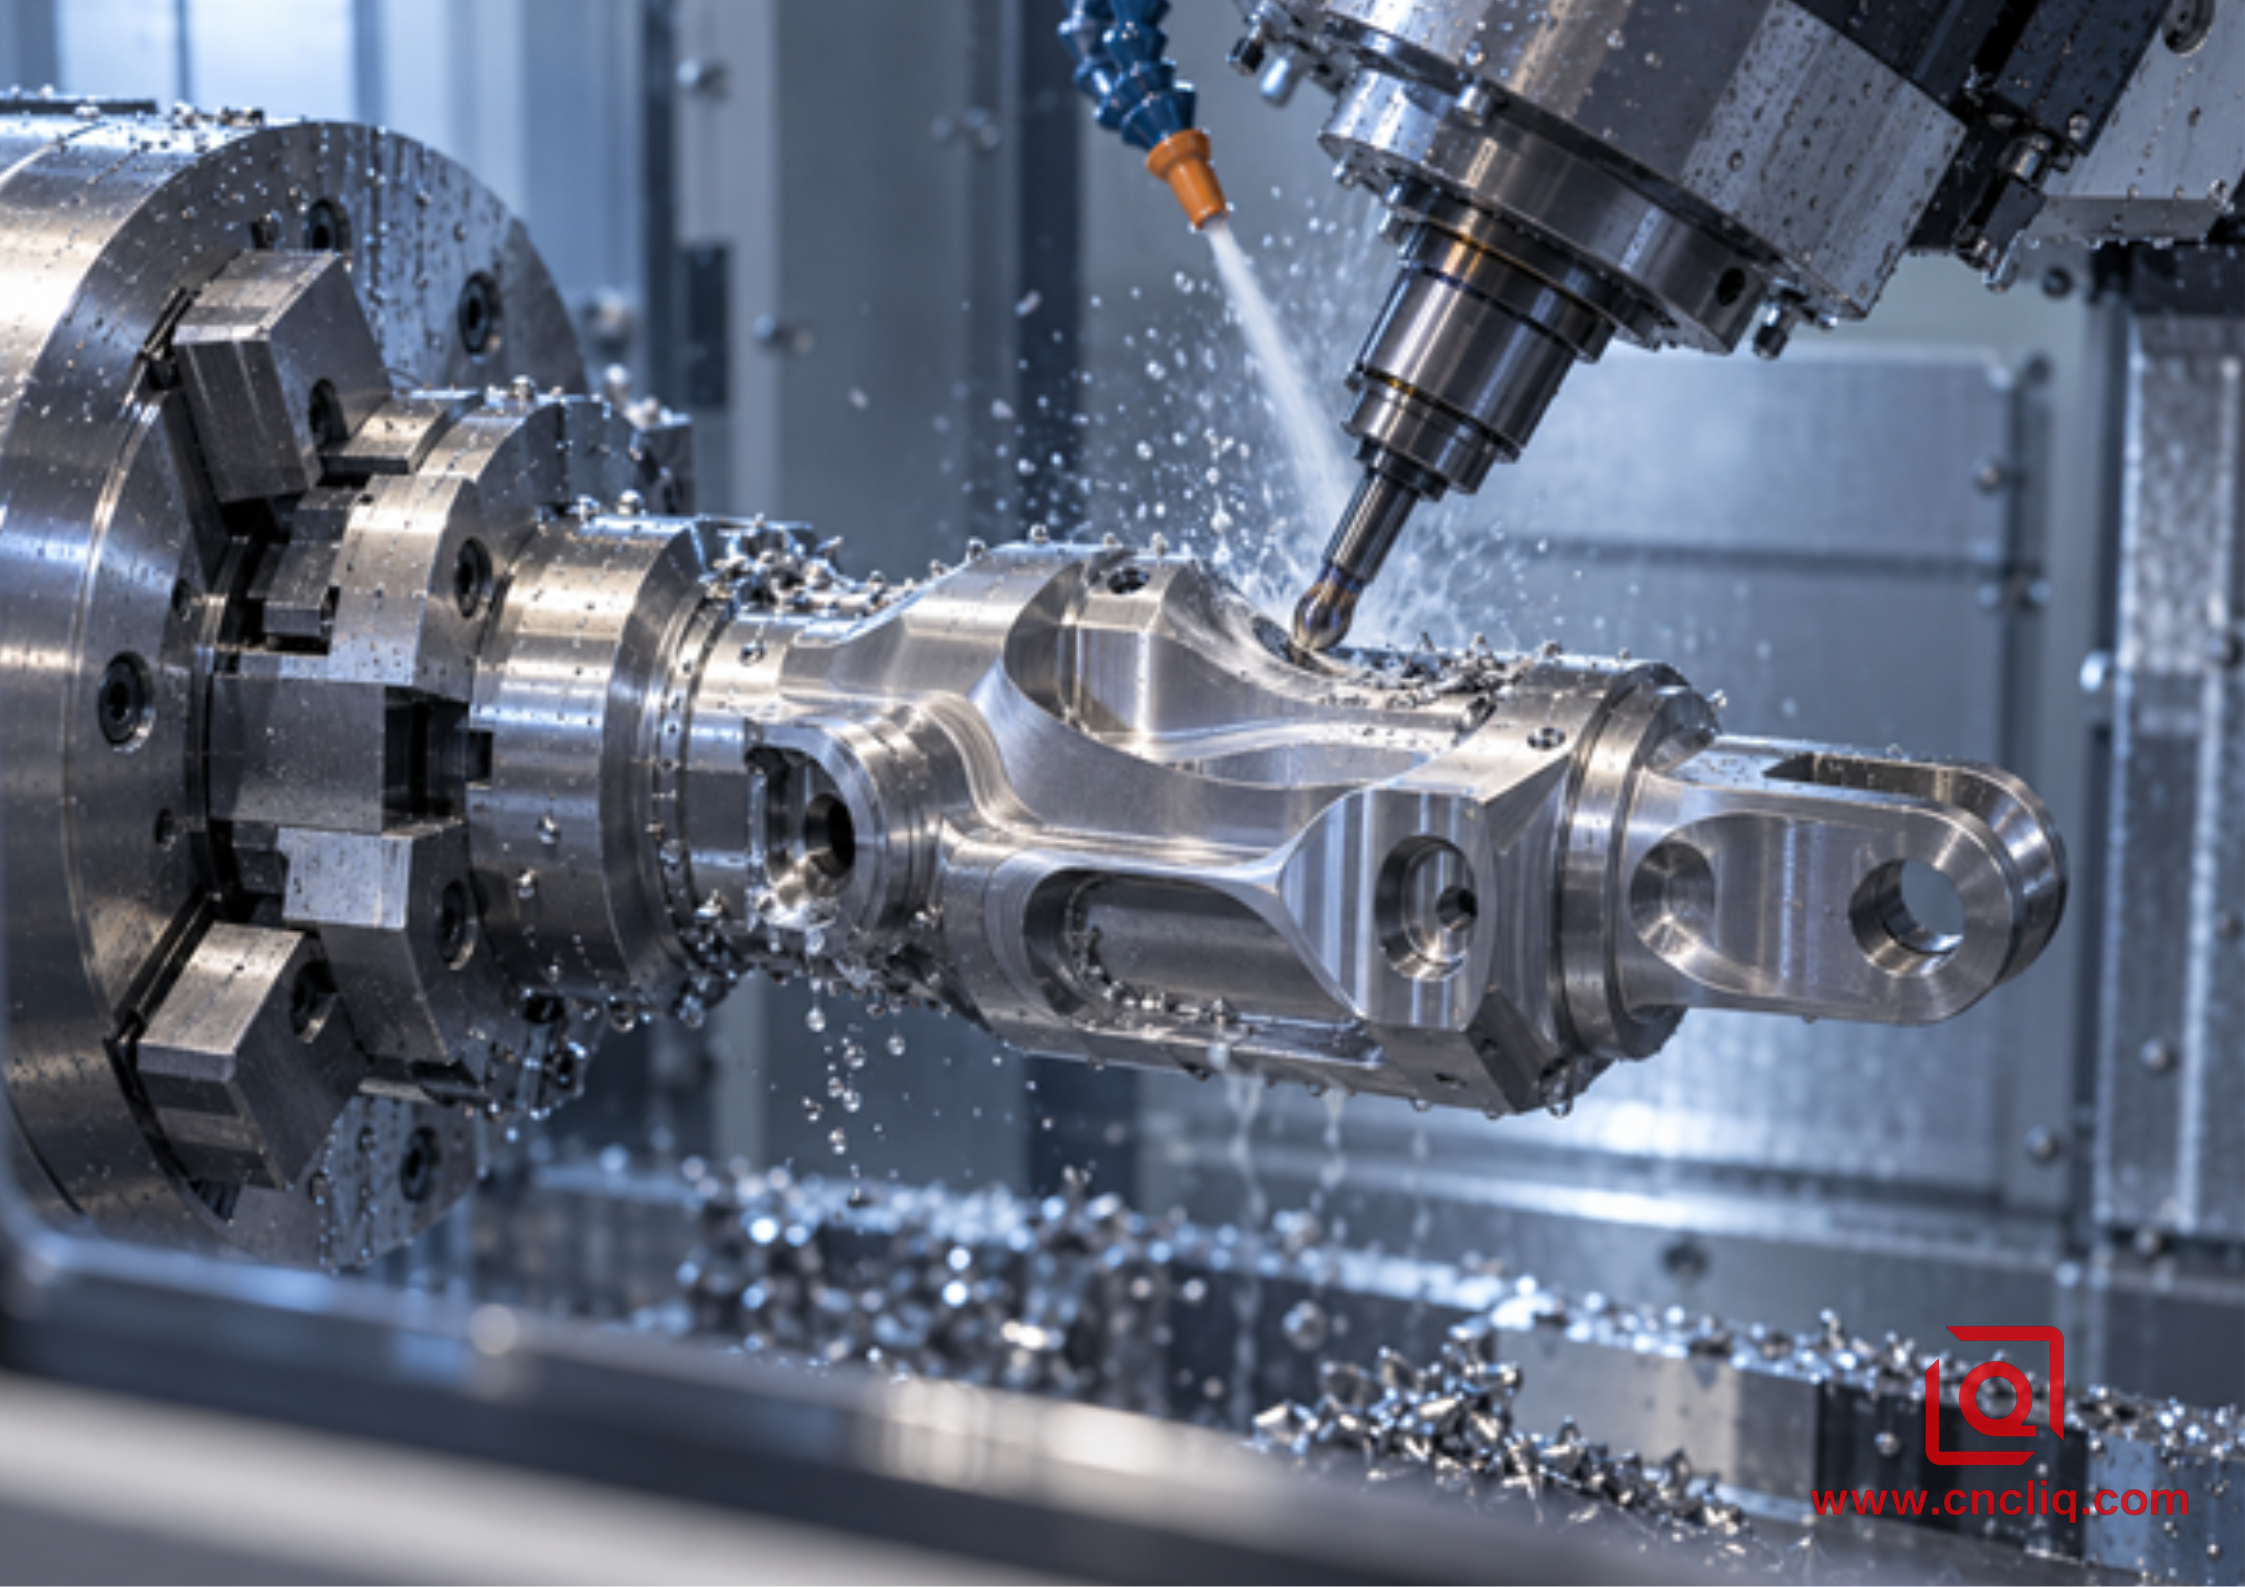
3. Le véritable enjeu est une chaîne de référence plus courte.
Considérons un boîtier comportant un alésage, une face d'étanchéité et un logement de capteur incliné. La position du logement est contrôlée par rapport à cet alésage et à cette face. Une méthode classique consiste à usiner l'alésage, à libérer la pièce, puis à la repositionner dans un dispositif de fraisage. Un dispositif de qualité suffit. La seconde méthode introduit la pression des mâchoires, la formation de copeaux sous les guides, les erreurs de positionnement et les variations liées à l'opérateur.
Je maintiens le carter dans une fraiseuse-tour à axe B, et l'alésage, la face, la poche et le profil environnant partagent le même système de coordonnées machine. Si la face arrière du carter nécessite une intervention, une contre-broche peut le prendre en charge grâce à un transfert programmé. Le transfert n'est pas automatique ; la force de serrage et le faux-rond de prise doivent toujours être vérifiés. Cependant, le carter est plus facile à mesurer et à usiner de manière répétée qu'un passage en atelier.
C’est pourquoi l’expression « usinage en une seule étape » ne doit pas être présentée comme une garantie absolue de précision. La température, le faux-rond de l’outil, l’état du mandrin, les contraintes du matériau brut, l’étalonnage du centre rotatif et la rigidité de la pièce restent des facteurs déterminants. L’avantage plus concret et plus limité réside dans l’élimination de plusieurs sources potentielles de rupture de référence.
Pour les boîtiers, consultez notre comparatif du tournage CNC et du tournage-fraisage . Ce comparatif explique quand l'utilisation d'un second dispositif de fixation reste justifiée et quand la relation avec l'axe de tournage nécessite une protection.
4. Qu'est-ce qui détermine le comportement d'un chemin simultané ?
Le logiciel de FAO affiche une ligne. La machine, elle, ne la perçoit pas. Elle reçoit uniquement les coordonnées, les vecteurs d'outil, les instructions d'avance et les positions de rotation d'un post-processeur. Un infime mouvement de la pointe, à proximité du centre, peut nécessiter un décalage en B ou C. Près d'une singularité, une surface d'apparence lisse peut provoquer une inversion de sens ou un changement brutal de vitesse.
Un programmeur expérimenté observe le tracé, pas la simulation. Parfois, la solution consiste à incliner l'outil latéralement. Parfois, il faut diviser la surface en deux. Un repositionnement rapide peut s'avérer plus sûr que de faire passer un seul chemin à travers une zone.
Le contrôle du point central de l'outil maintient le point de coupe programmé en position lors de l'inclinaison de la tête. Il repose sur une valeur de pivot et une machine correctement calibrée. Si la longueur de l'outil est incorrecte ou si le calibrage rotatif est obsolète, le tranchant peut se décaler. C'est pourquoi la mesure de l'outil à chaud et la procédure de calibrage du constructeur de la machine doivent faire partie intégrante de chaque plan de travail, notamment lorsque le profil couvre une plage de déplacement sur l'axe B.
La forme de l'outil a son importance. Une fraise à bout sphérique est tolérante, même si son centre ne coupe pas parfaitement. Les fraises cylindriques et les fraises à lentille permettent de réaliser des finitions sur des surfaces présentant un rayon effectif plus important. Le calcul du contact et le modèle de dégagement du logiciel de FAO doivent être fiables. Le fraisage de flancs avec une fraise à bout sphérique peut être rapide sur une paroi réglée. Aucun de ces outils n'est adapté à toutes les situations. La forme de la surface, l'accès à l'outil, le dégagement du porte-outil et la finition requise sont autant d'éléments à prendre en compte.
5. Une procédure de validation qui respecte la machine
Les collisions lors du tournage-fraisage sont coûteuses car la zone de travail est encombrée. Le mandrin, les mors, la contre-broche, la tête B, la tourelle inférieure, le porte-outil et la pièce peuvent tous occuper cet espace. Il est donc préférable d'utiliser une liste de contrôle écrite plutôt que de se fier à une simple simulation visuelle.
1. Commencez par les références du dessin. Déterminez quel alésage, tourillon, face ou pilote contrôle l'assemblage avant d'attribuer les opérations.
2. Le modèle de FAO doit correspondre à la machine. Le type de mandrin, les entraxes des mors, les porte-outils, les longueurs de jauge, les nez de broche et les limites de course doivent être à jour.
3. Distinguez les travaux à angle fixe des travaux simultanés. Le programme le plus court n'est pas toujours le plus sûr.
4. Modélisez l'ensemble d'outillage. Il est possible qu'une fraise passe librement alors que son écrou de serrage ou son logement de broche ne le font pas.
5. Ébaucher tant que la pièce reste rigide. Laisser un support près des parois. Finir les alésages après les passes interrompues lorsque la conception le permet.
6. Simulez le code publié. La vérification CAM contrôle le chemin ; la simulation de code révèle les rembobinages rotatifs, les erreurs de publication et les surprises liées aux limites de course.
7. Démontrer l'approche négative la plus profonde, le jeu de mandrin le plus serré et chaque état de transfert de broche en mode de commande spéciale.
8. Mesurez la pièce à partir des références du dessin. Déterminez comment réaliser les éléments complexes avant le début de l'usinage.
9. Figez ce qui a fonctionné : version du post-traitement, révision des mâchoires, liste des outils, décalages, programme d’inspection et notes de configuration.
DMG MORI met en avant la fonction d'anticipation pour des mouvements fluides, tandis qu'Okuma mentionne les fonctions d'évitement des collisions sur ses commandes multitâches. Ces deux systèmes constituent des dispositifs de sécurité. Aucun ne permet de corriger un modèle de machine ou un outil assemblé.
6. Maintien de la pièce, portée et copeaux invisibles en FAO
Incliner la tête permet souvent d'utiliser une fraise courte plutôt qu'une longue. Un porte-à-faux réduit se traduit généralement par une coupe plus régulière, une paroi plus nette et moins de vibrations. Cela ne résout cependant pas le problème du maintien de la pièce. Un élément éloigné du mandrin peut toujours se comporter comme un levier après l'ébauche.
L'ordre d'opération doit préserver le support aussi longtemps que possible. Ébaucher d'abord les sections épaisses ; conserver les anneaux ou les nervures lorsque la conception le permet. Éviter de finir un alésage avant une passe interrompue adjacente. Une contre-broche peut recevoir la pièce. Sa force de serrage doit être adaptée à l'épaisseur de la paroi.
Considérons ensuite la gravité. Une poche qui se vide à B0 peut se transformer en cuvette à copeaux lorsque la tête est inclinée. Les copeaux réusinés peuvent endommager une surface d'étanchéité, même si le rapport dimensionnel reste acceptable. L'arrosage par l'outil, une buse, le soufflage d'air et une réorientation occasionnelle en toute sécurité permettent de remédier à ce problème. La combinaison optimale varie selon l'alliage et le boîtier.
L'aluminium peut s'accumuler sur le tranchant. Il est conseillé de se déplacer au fur et à mesure que les contraintes résiduelles se dissipent. L'acier inoxydable austénitique supporte mal le frottement. Le titane retient la chaleur près du tranchant. Ces éléments justifient une planification de l'engagement et de l'évacuation des copeaux, et non le recours à des recommandations de vitesse génériques. Les données de coupe finales doivent tenir compte de l'état du matériau, du fournisseur de l'outil de coupe, de l'engagement, du débit de liquide de refroidissement et de la rigidité de la machine.
7. Examinez la relation, et pas seulement les dimensions.
Le dispositif d'inspection doit correspondre au plan. Commencez par identifier l'axe de l'alésage ou du tourillon. Ensuite, définissez la face de positionnement. Ce n'est qu'après avoir établi ces éléments que vous devez indiquer la position d'un orifice, la forme d'une pastille ou l'orientation d'un schéma de boulonnage.
Une machine à mesurer tridimensionnelle (MMT) convient parfaitement à la plupart de ces mesures, à condition que le stylet puisse accéder à la zone à mesurer et que l'alignement soit correct. Pour les bords, un système optique peut s'avérer plus approprié. Un instrument de mesure dédié peut fournir des résultats pour un connecteur de production ou une enveloppe d'accouplement. La méthode utilisée est importante ; deux rapports peuvent présenter des valeurs différentes, non pas parce que la pièce a été modifiée, mais parce que chaque fabricant a établi la référence différemment.
La précision de rotation doit être vérifiée. Les valeurs X, Y et Z peuvent sembler correctes. Un mauvais positionnement du pivot B peut entraîner un décalage de la pointe de l'outil pendant la rotation. Suivez toujours la procédure d'étalonnage approuvée par le constructeur de la machine. Après toute intervention, il est conseillé de vérifier la précision, notamment après une maintenance, un choc, une variation importante de température ou tout autre événement susceptible d'avoir perturbé la tête ou le système de palpage.
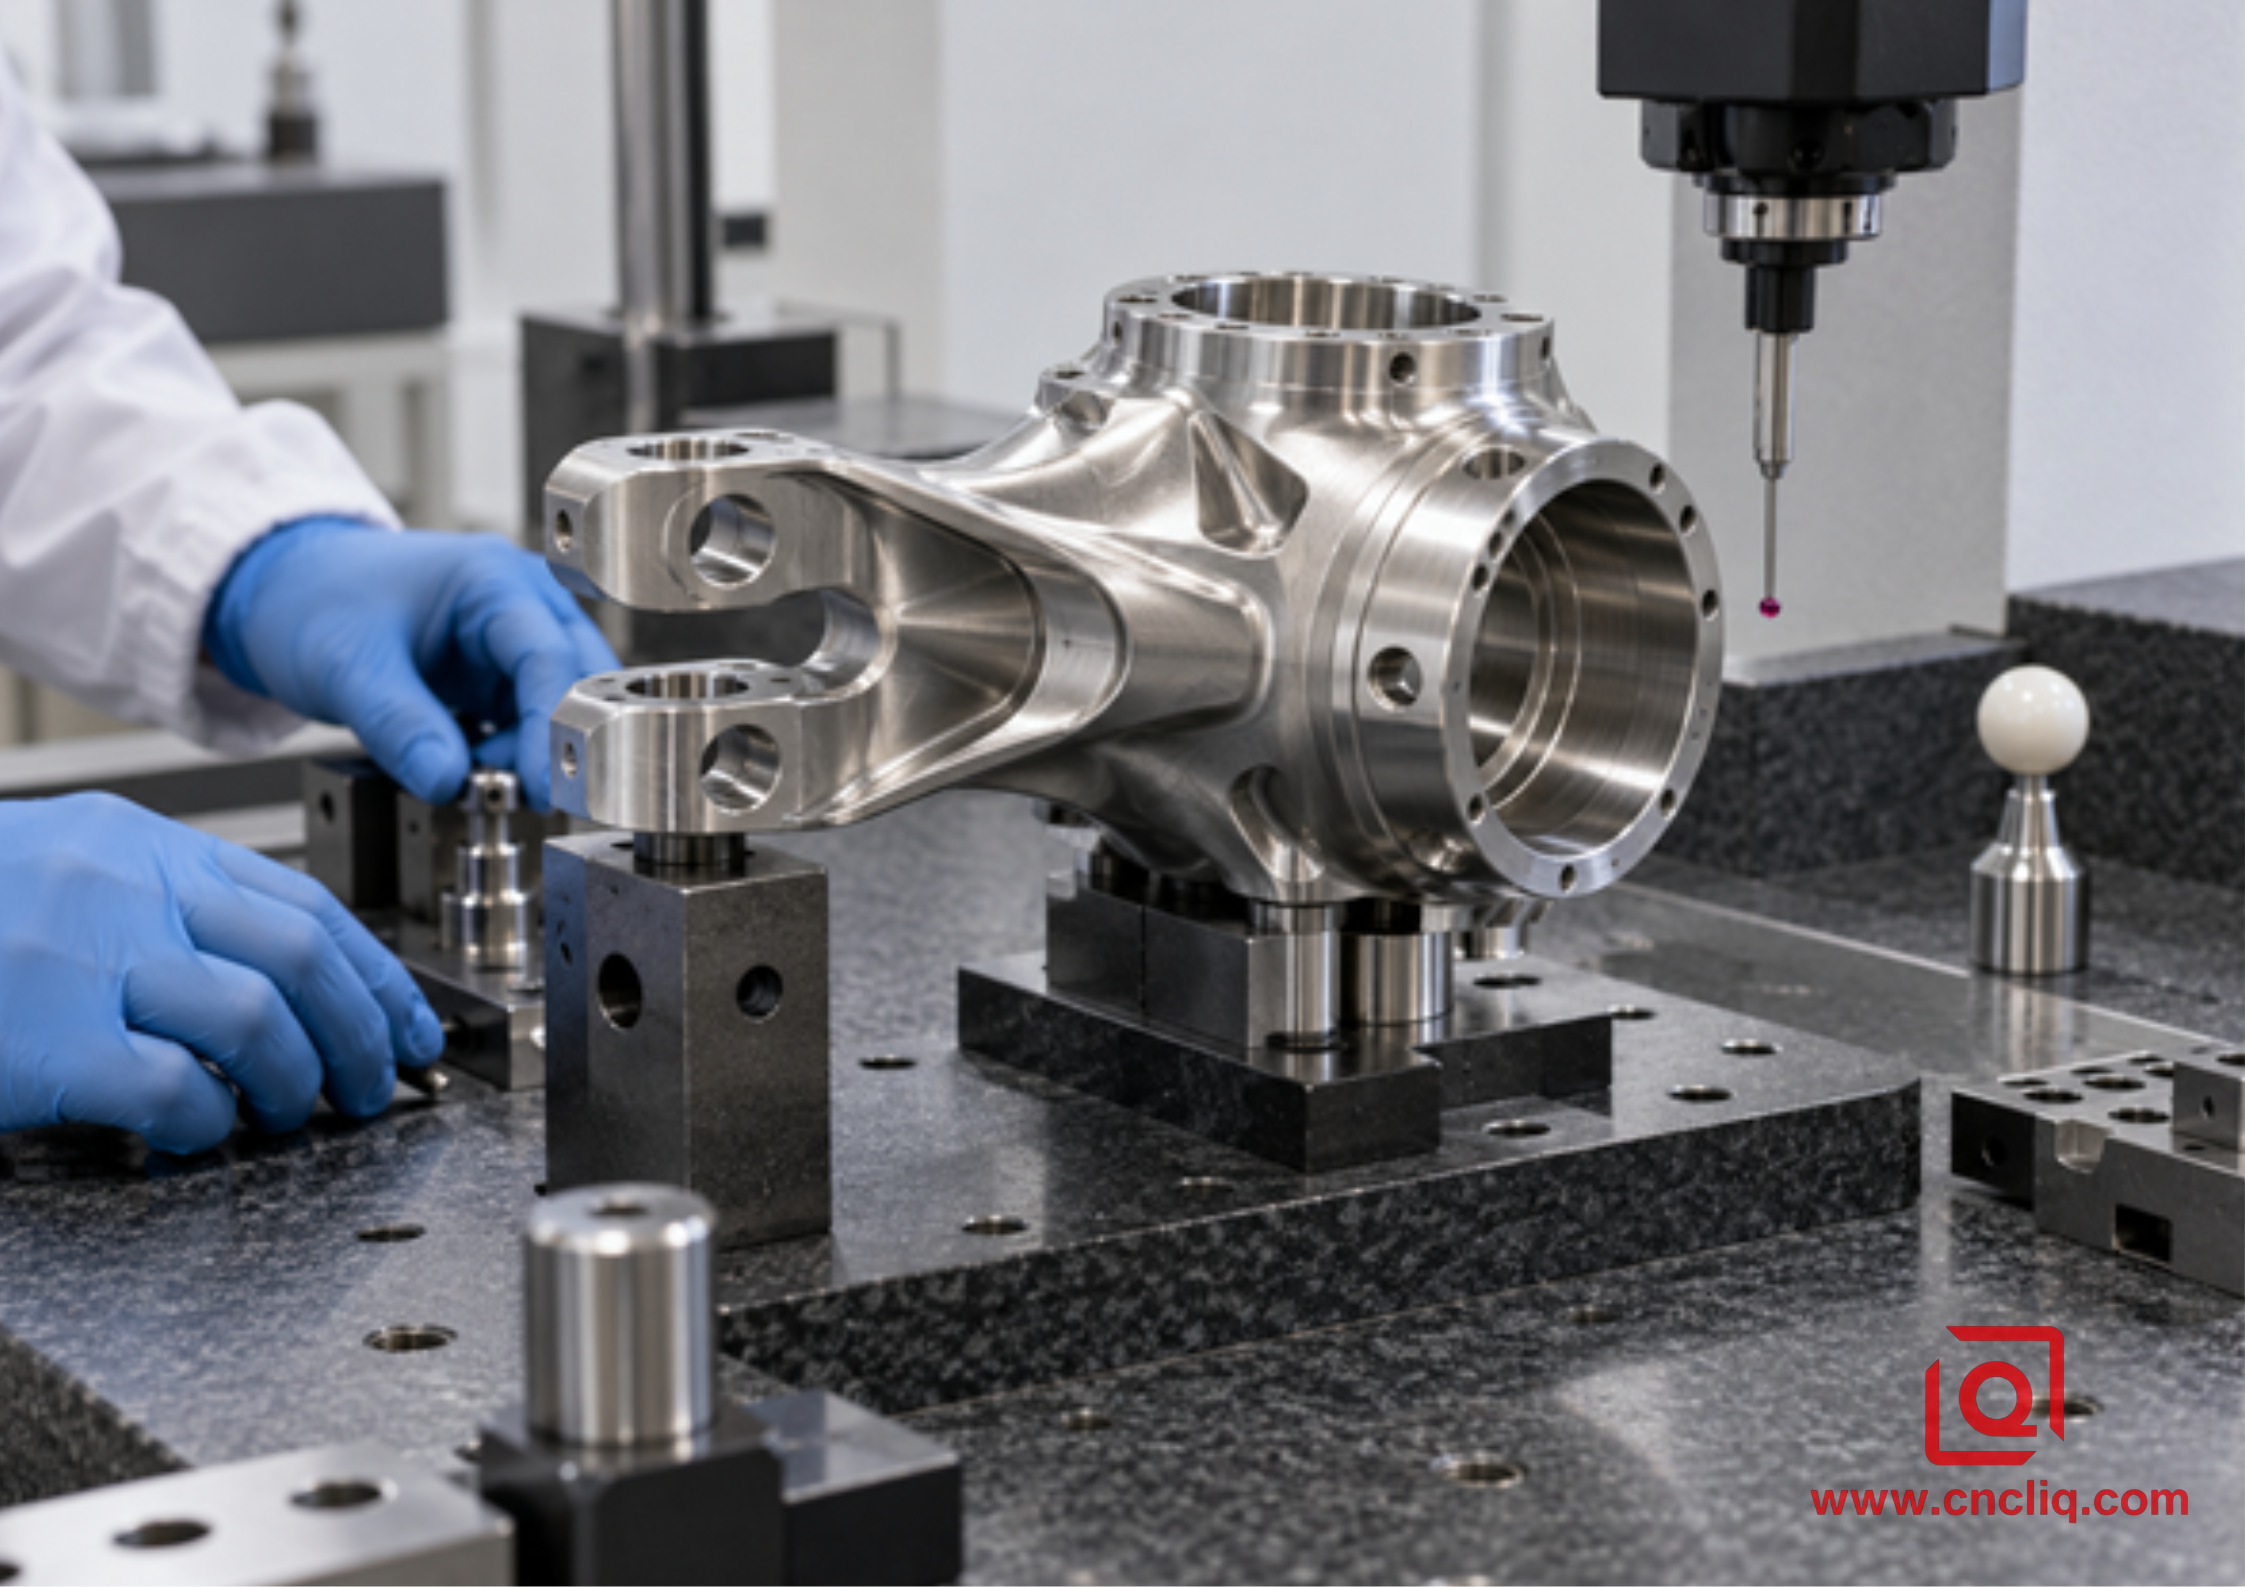
8. Cas composite anonymisé : un boîtier de contrôle de fluide robotisé
Cet exemple combine des exigences courantes pour les boîtiers usinés. Toutes les informations spécifiques au client ont été supprimées. Il vise à illustrer un processus et non à représenter une commande de production client.
La pièce était à l'origine une ébauche. L'alésage et la face d'étanchéité avant définissaient l'emplacement de l'assemblage. Autour de cet axe se trouvaient quatre ports, une pastille de capteur inclinée et un dégagement incurvé s'étendant derrière une bride. Le dessin permettait de maîtriser les exigences du client en matière de matériau, de tolérance et de finition.
Une approche possible pour l'usinage consiste à procéder par étapes. La première idée était d'utiliser un tour et une fraiseuse 3 axes avec un dispositif de fixation. L'alésage fini servirait alors de guide pour l'opération de fraisage. Cette méthode devait protéger l'alésage des dommages liés au serrage et garantir la précision du positionnement du dispositif de fixation. Le dégagement enveloppant nécessitait un outil à bout sphérique ou un autre système d'indexage.
La seconde méthode consistait à réaliser l'alésage, la face, les orifices, la surface de contact et le dégagement sur une machine de fraisage-tournage à axe B. Les orifices et la surface de contact du capteur étaient usinés en trois positions plus deux. Seul le dégagement nécessitait un mouvement B et C avec une fraise inclinée par rapport à la bride. Une contre-broche assurait ensuite le diamètre de la face.
Le plus intéressant résidait dans le choix de l'équipe de ne pas convertir le programme pour l'usinage 5 axes. Ce choix a permis de conserver un code simple et plus facile à vérifier. La configuration virtuelle comprenait les mâchoires, les nez de porte-pièces et le carter de broche de fraisage. L'inspection commençait au niveau de l'alésage, se poursuivait sur la face et se terminait au niveau du capteur. Le choix de dispositifs de fixation et d'une chaîne de référence plus courte a été déterminant dans cette décision.
La page produit de Liqin consacrée aux collecteurs hydrauliques sur mesure présente les capacités de l'entreprise en matière d'usinage des ports, d'ébavurage, de nettoyage et d'inspection. Même un nouveau carter usiné nécessite un processus de fabrication basé sur son modèle approuvé, ses plans, son volume et son plan de test.
9. Quand un axe B est surdimensionné pour la pièce nécessaire
Je recommande le tour CNC lorsque la géométrie importante est de rotation et peut être atteinte avec des outils fixes.
Je trouve l'outillage motorisé des axes C/Y utile pour des tâches telles que les surfaces, les rainures, les trous frontaux, les trous transversaux et les filetages excentrés.
Je pense que le positionnement 3+2 axes B est optimal lorsque des faces ou des alésages doivent être usinés à des angles fixes.
J'ai constaté que le centre d'usinage est privilégié lorsque le fraisage prismatique de grande envergure domine le temps de cycle et que le tournage est minimal ; deux machines utilisées simultanément permettent une meilleure gestion de la production en série.
Je pense que l'usinage par fraisage-tournage 5 axes est optimal lorsque la géométrie change continuellement et est liée à la référence de tournage, et lorsque le transfert entre machines ajouterait des risques.
Je vérifie toujours l'encombrement de la machine avant de m'enthousiasmer pour le nombre d'axes. La taille du mandrin, la capacité de barre, la course de l'axe Y, la plage de l'axe B, la longueur de l'outil, l'accès à la contre-broche et le dégagement du porte-outil peuvent rendre certaines configurations impossibles.
À titre d'exemple, Okuma annonce une course d'axe B de 240° et une vitesse de broche de fraisage de 12 000 tr/min pour la MULTUS U5000 ; DMG MORI annonce une course d'axe B de ±120° pour la NT 4250 DCG. Ces chiffres correspondent aux performances annoncées par les fabricants et ne constituent pas des spécifications pour les équipements Liqin. Ils ne représentent en aucun cas une garantie.
10. Que doit contenir la demande de prix ?
1. Incluez un modèle 3D et un dessin 2D contrôlé. Le modèle 3D représente la surface. Le dessin 2D illustre les contraintes.
2. Indiquez la qualité et l'état du matériau. Si d'autres matériaux sont autorisés, expliquez la procédure d'approbation.
3. Indiquez les points de référence et les trois éléments dont le déplacement empêcherait l'assemblage.
4. Indiquez la quantité de prototypes, la taille du lot de production, la demande annuelle et le calendrier de renouvellement probable.
5. Décrire l'état de finition des bords, la propreté, le traitement thermique, le revêtement, la passivation, l'anodisation et le masquage le cas échéant.
6. Veuillez indiquer les documents attendus : certificat de matériau, rapport dimensionnel, données de la machine à mesurer tridimensionnelle, traçabilité ou étude de capabilité.
7. Expliquez les pièces d'accouplement ou l'objectif de l'inspection lorsqu'une surface composite pourrait être interprétée de plusieurs façons.
8. Laissons le service d'ingénierie proposer une approche 3+2 pour les fonctionnalités ne nécessitant pas de mouvement simultané. Cela permet de réduire les coûts de programmation sans compromettre le plan de référence.
9. Demandez au devis d'inclure les hypothèses relatives à l'outillage, aux dispositifs de fixation, au contrôle, aux échantillons et à la mise en production.
Notre liste de contrôle pour les demandes de devis d'usinage CNC détaille les aspects liés à l'achat. Si vos fichiers sont prêts, veuillez les envoyer via la page de contact . Veuillez indiquer l'alésage, la face, le port ou le profil présentant un risque d'assemblage. La solution la plus adaptée pourrait être le tournage avec outil motorisé, l'usinage sur 3 axes B+2, le fraisage-tournage simultané ou un usinage par passes fractionnées contrôlées.
 Cliquez ici pour toute demande 👆
FAQ
1. Un tour à axe B est-il identique à un centre d'usinage à 5 axes ?
Non. Un tour-fraisage à axe B est organisé autour d'une broche de tournage qui fait tourner la pièce tandis qu'une broche de fraisage pivotante s'en approche. Un centre d'usinage 5 axes classique maintient la pièce sur une table. Il utilise une tête rotative. Les pièces rondes présentant des alésages, des tourillons ou des faces usinés importants sont souvent adaptées au tournage-fraisage ; les pièces principalement réalisées par fraisage peuvent être mieux usinées au centre d'usinage.
2. Chaque composant de l'axe B nécessite-t-il un mouvement simultané ?
Non. La tête B est souvent utilisée principalement pour le positionnement 3+2. L'axe C assure la rotation de la pièce et les axes linéaires effectuent la coupe. La programmation d'un mouvement continu est justifiée lorsque l'angle de l'outil doit être modifié pendant la coupe ou lorsqu'il est nécessaire d'incliner la fraise pour des raisons d'accès, de contact ou de finition.
3. La machine peut-elle réellement réaliser une pièce en une seule opération ?
Elle peut souvent usiner les détails angulaires et les surfaces sculptées de la circonférence avant sans nécessiter de resserrage manuel. Une contre-broche peut saisir la pièce pour travailler sur le côté. Ce transfert crée un dispositif de maintien. Il est important de vérifier la force de faux-rond des mâchoires et l'alignement de l'ensemble avec la référence avant de libérer la pièce pour la production.
4. Quelles familles de parents sont de bons candidats ?
Examinez d'abord les pièces construites autour d'un centre tubulaire, forgé ou usiné : boîtiers de capteurs à ports inclinés, corps de poignets robotiques, composants d'instruments médicaux et pièces de contrôle des fluides à passages raccordés. La résistance du boîtier est accrue lorsqu'une pièce fraisée est proche du trou ou de la surface réalisée lors du tournage.
5. Qu'est-ce qui détermine généralement le prix indiqué ?
Le matériau, les dimensions, le temps de coupe, le nombre d'outils, la complexité des passes simultanées, les porte-outils, les mors, le transfert de broche, les essais de validation, l'accès pour le contrôle, la finition, la tolérance, le post-traitement, la documentation et le volume sont autant de facteurs importants. Un cycle plus long peut engendrer des coûts supplémentaires si l'on exclut les montages, les temps d'attente, la manutention et les retouches. Il faut comparer le parcours, et non la cadence machine.
Cliquez ici pour toute demande 👆
Résumé
Une machine de fraisage-tournage à deux axes (axe B) est utile pour travailler avec des références tournées et des formes fraisées. Utilisez l'outillage fixe pour les caractéristiques ne nécessitant pas de mouvement. Privilégiez l'usinage 3+2 axes pour les angles fixes et le positionnement angulaire de l'outil. N'utilisez le mouvement que lorsque l'outil de coupe doit changer de direction plusieurs fois pendant l'usinage. Pour un fonctionnement optimal, il est indispensable d'utiliser des outils adaptés, une simulation machine, un transfert précis des pièces, un étalonnage rotatif correct et un contrôle qualité basé sur les références. Un devis complet permet au fournisseur de justifier son choix, et non de se contenter de l'attrait d'une configuration 5 axes.
Coordonnées
Société : Ningbo Liqin Industry Co., Ltd.
Maintenance quotidienne et assistance après-vente : service@shturl.zhuwanying @cncliq.com
Nouvelle demande de renseignements, devis et discussion de commande : business@shturl.zhouli @chinaliqin.com
Assistance téléphonique : +86 18757148656
Clause de non-responsabilité
Tous les articles techniques, spécifications de matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont fournis à titre informatif et de référence uniquement. Veuillez noter que les informations générales présentées sur ce blog ne sauraient se substituer aux accords techniques signés. Les pièces sur mesure étant soumises à des variations liées aux numéros de coulée des matériaux, aux étalonnages des machines et aux tolérances spécifiques, les spécifications de qualité contractuelles sont exclusivement régies par vos plans CAO approuvés, vos contrats signés et vos plans qualité formalisés.
Toutes les études de cas clients présentées sur ce blog ont été intégralement anonymisées et nettoyées. Les indicateurs de performance, les processus de fabrication et les images affichés servent uniquement à illustrer nos capacités d'usinage sur mesure et ne constituent en aucun cas une norme universelle applicable à toutes les commandes.
Équipe de fabrication Liqin
Forte de 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques de haute précision pour les marchés internationaux les plus exigeants. Notre site de production de 6 500 m² est équipé de plus de 150 machines, intégrant l'usinage CNC 4 et 5 axes, le tournage-fraisage, l'extrusion à froid et le moulage sous pression. Cette organisation nous permet de gérer les projets de manière fluide, depuis la conception CAO initiale jusqu'à l'expédition des pièces finales.
Nous assurons un contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la rigueur d'ingénierie qu'elles exigent. Certifiés ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle CMM et du profilage optique aux tests de dureté et de brouillard salin, nous validons vos spécifications critiques en amont, vous garantissant ainsi des composants prêts à l'emploi, sans difficultés d'assemblage ni arrêts de ligne coûteux. Outre la fabrication, vous pouvez compter sur nous pour des réponses sous deux heures à vos demandes de devis, un accompagnement direct pour l'échantillonnage de prototypes et une expédition fluide à l'export en Europe, en Amérique du Nord, en Asie et en Océanie.
N'hésitez pas à nous faire part de vos demandes de renseignements et à nous envoyer des échantillons. Visitez notre site web ou contactez-nous directement pour obtenir un devis compétitif !
