 Français




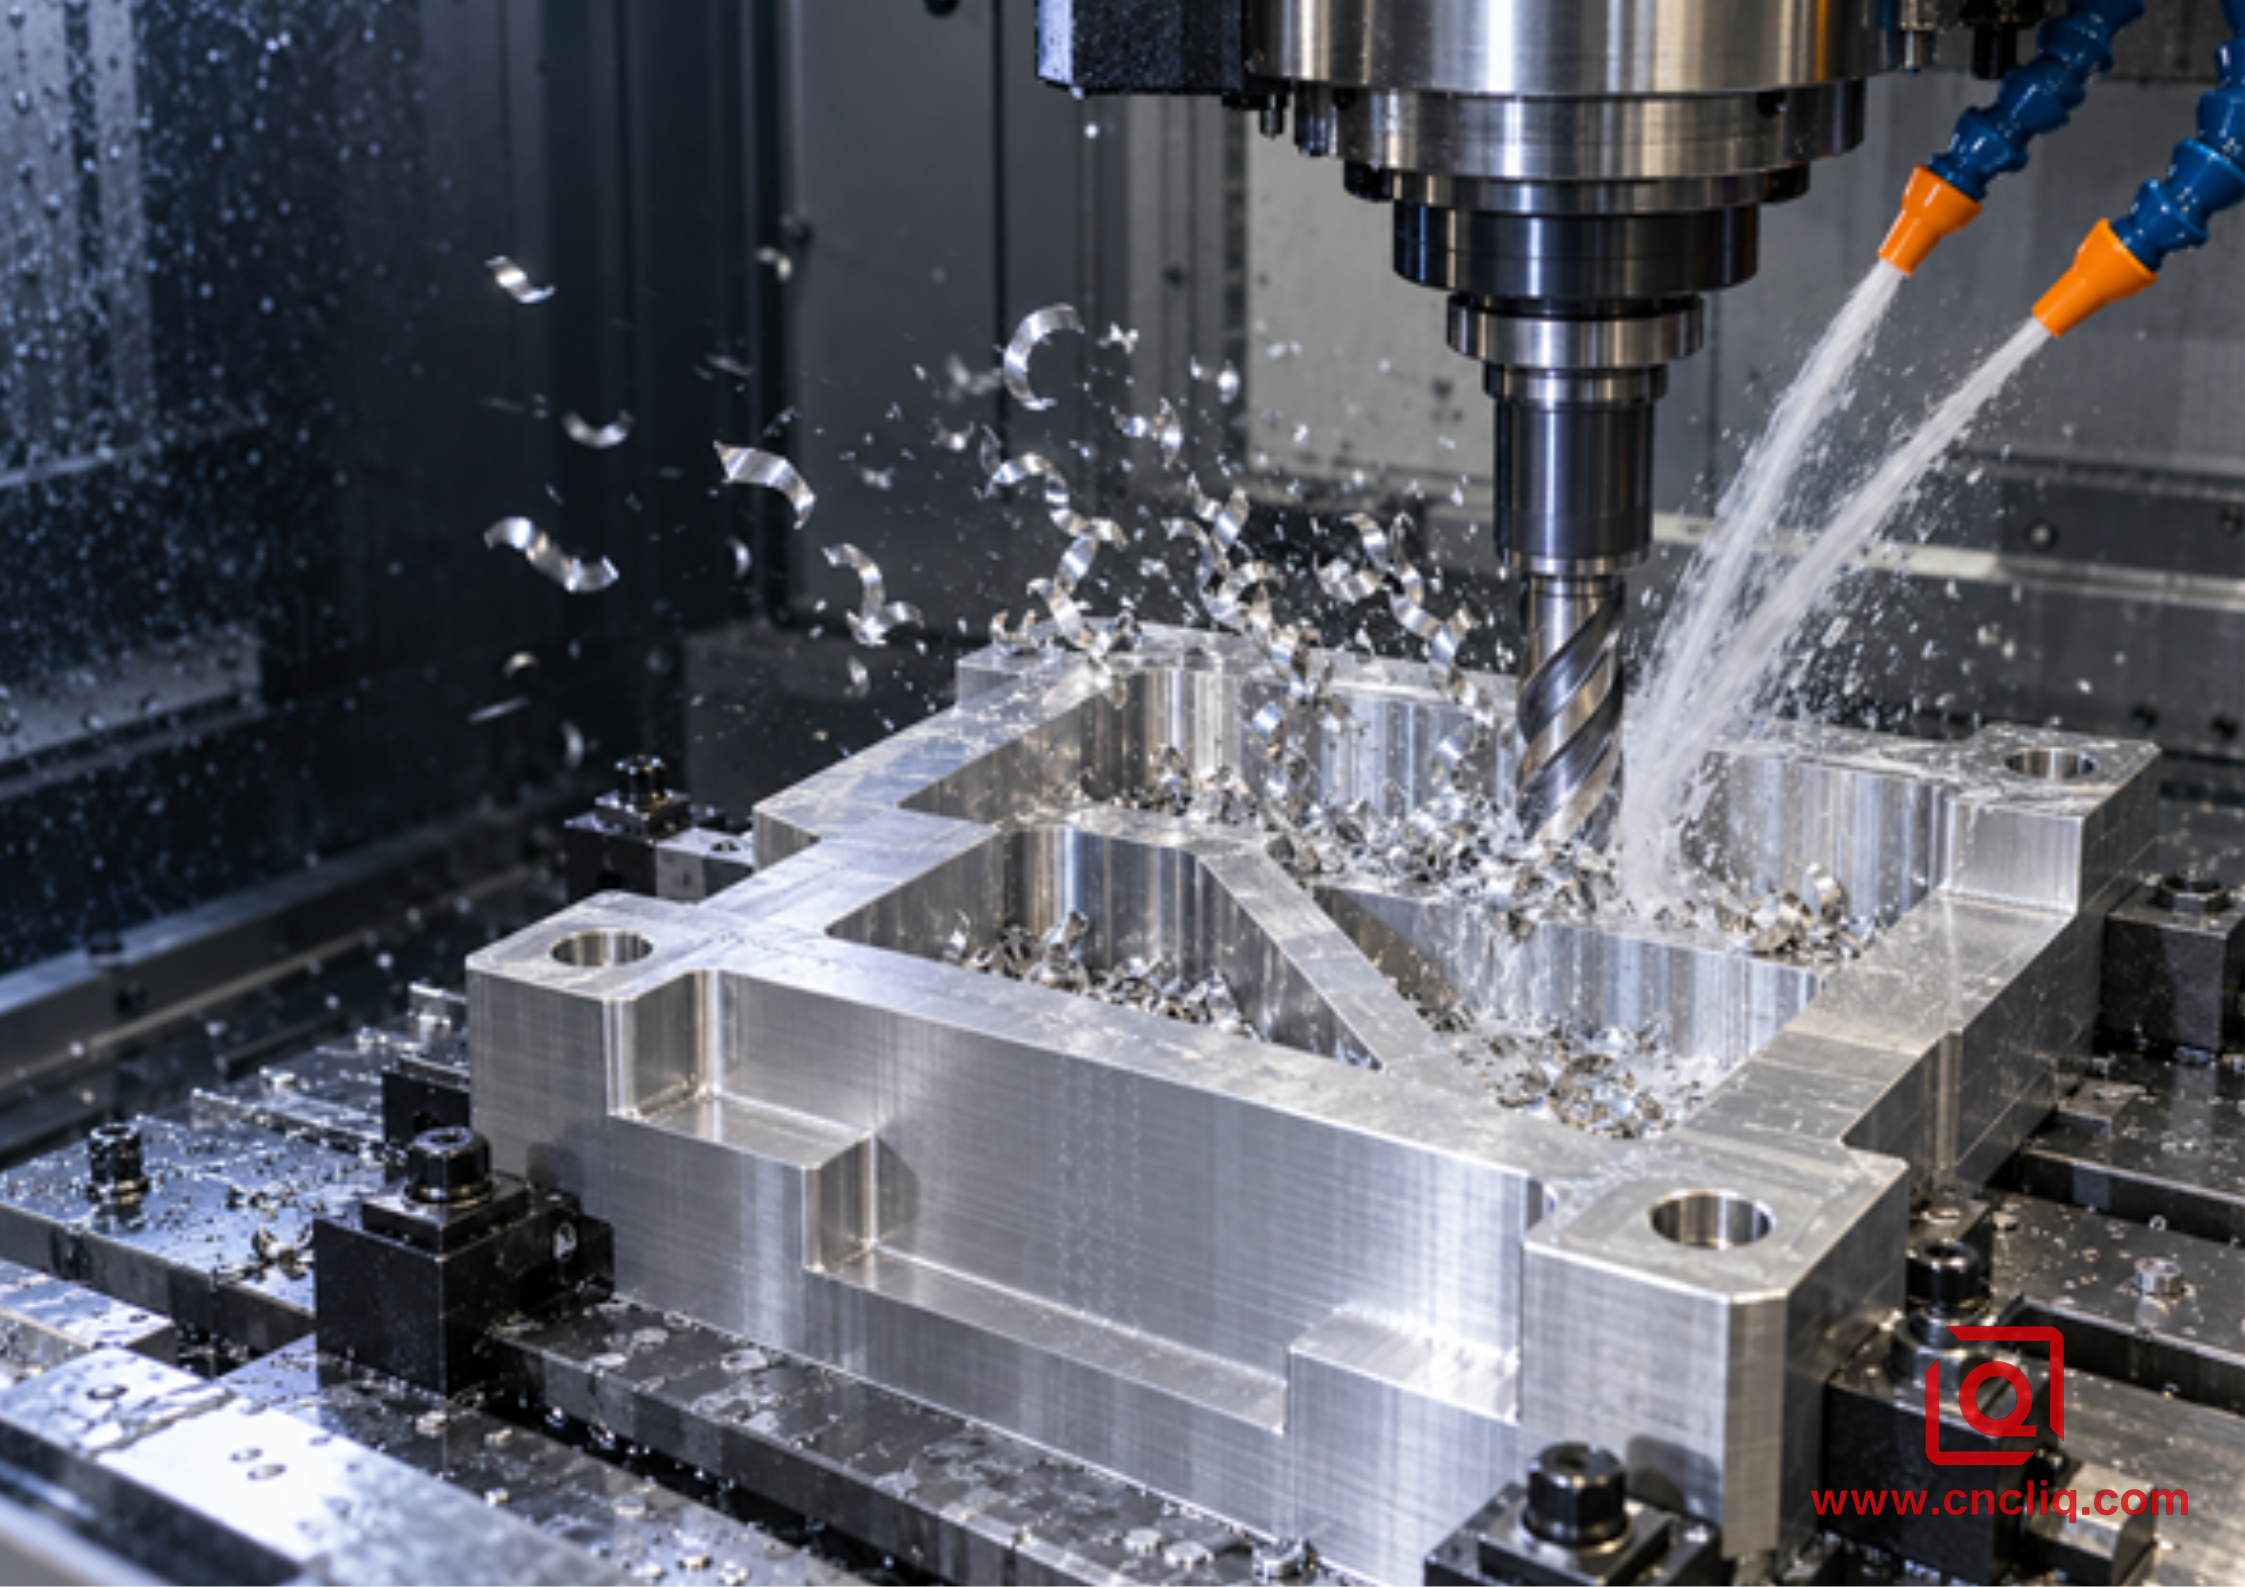
Perdez-vous toujours des outils au fond d'une pochette en aluminium même si les premiers niveaux sont coupés proprement ? La note du fuseau change, les copeaux brillants cessent de quitter la cavité et le sol commence à donner l'impression d'avoir été frotté avec de la pâte grise. Il ne s’agit pas là d’un mystérieux problème matériel. Il s'agit généralement d'un problème de transport : la machine produit des copeaux plus rapidement que la poche, l'outil et le chemin du fluide ne peuvent les éliminer.
Ce guide montre comment intégrer dès le départ l'évacuation des copeaux dans le fraisage d'aluminium en poche profonde. Il est destiné aux ingénieurs de fabrication, aux machinistes et aux acheteurs B2B qui ont besoin de plus qu'une réponse catalogue. Nous cartographierons le parcours des copeaux, adapterons la fraise à l'espace disponible, dirigerons le liquide de refroidissement ou l'air vers la profondeur de travail, utiliserons la gravité lorsque la machine le permet et vérifierons le résultat avant un long cycle de production. Vous verrez également ce qu'il faut inclure dans une demande de prix afin qu'un fournisseur d'usinage CNC personnalisé en aluminium puisse proposer le processus réel au lieu d'ajouter des risques au prix.
Réponse rapide : créez un itinéraire de sortie, pas une plus grande éclaboussure
Un processus Deep Pocket fiable fait 5 choses ensemble :
1. Cela crée des copeaux qui s'adaptent à la flûte et peuvent bouger.
2. Il laisse un espace ouvert autour du couteau.
3. Il envoie un liquide de refroidissement ou un flux d'air cohérent vers le bord actif à une profondeur maximale.
4. Il évacue le fluide usé et les copeaux hors de la poche au lieu de les faire recirculer.
5. Il nettoie et vérifie la cavité avant de terminer.
Plus de liquide de refroidissement n'est pas une spécification. Une forte inondation frappant le support peut paraître impressionnante alors que la fraise travaille dans un lit stagnant. La pression, le débit, la direction, la filtration, l'alliage, la géométrie de l'outil, le parcours d'outil, la forme de la poche et l'orientation de la machine forment un seul système. Commencez par les données actuelles de la fraise et des fournisseur de fluide, puis prouvez la coupe la plus profonde et la plus fermée sur la machine réelle.
1. Pourquoi l'évacuation empire à chaque niveau
L'aluminium est souvent qualifié de facile à usiner car un outil pointu peut l'enlever rapidement. Cette même productivité crée un volume de copeaux élevé. Les copeaux sont légers et ductiles. Ils peuvent s'enrouler en ressorts, relier les nervures, s'enrouler autour d'un support ou s'aplatir en morceaux fins faciles à recouper.
Au sommet d'une poche, la puce possède plusieurs directions de fuite. Lorsque l'outil descend, les parois bloquent le mouvement latéral. Le support fait de l'ombre à la buse. Un plancher aveugle empêche le flux vers le bas. Les côtes divisent la cavité en petites cellules. Un flux de retour peut soulever les copeaux à mi-hauteur et les retomber directement dans la coupe.
Lorsque le bord suivant rencontre un ancien copeau, il ne voit plus l'épaisseur de copeau programmée. La puce peut être enfoncée dans le mur, traînée sur le sol ou enfoncée dans une flûte. La friction et la pression favorisent l'accumulation de bords, ou BUE, où le matériau de travail adhère au bord de coupe. Le bord effectif devient plus rond, la force de coupe augmente, la finition se détériore et la flûte emballée peut tomber en panne brusquement.
Observez la transition, pas seulement l'alarme finale. Les signes utiles incluent :
· charge de broche augmentant au même niveau Z sur chaque pièce ;
· les puces tournent autour du support au lieu d'atteindre le convoyeur ;
· un coin récupérant un nid humide ;
· une coupure nette se transformant en un son étouffé ou grinçant ;
· des éclats brillants s'aplatissant, étalés ou pliés à plusieurs reprises ;
· des stries verticales nuageuses sur un mur ;
· des puces collées sur une seule flûte, ce qui peut également indiquer un faux-rond.
2. Cartographier l'itinéraire des puces avant la programmation CAM
Prenez une vue en coupe de poche et tracez 3 chemins : le fluide ou l'air entrant, les copeaux sortants et le fluide de retour. Si le chemin sortant croise le jet entrant, ou si les deux chemins se terminent dans le même coin aveugle, la conception comporte une boucle de circulation plutôt qu'une voie d'évacuation.
Posez ces questions pendant DFM :
· La poche est-elle ouverte de n'importe quel côté ?
· Une fenêtre traversante ou temporaire peut-elle fournir une sortie vers le bas ?
· Les côtes internes divisent-elles la cavité en cellules isolées ?
· Le luminaire bloque-t-il la sortie la plus naturelle ?
· La pièce peut-elle s'incliner pour que la gravité facilite son retrait ?
· Un rayon interne plus grand peut-il permettre une fraise plus grande et plus rigide et un plus grand dégagement ?
· Quels murs et sols sont fonctionnels et lesquels ne sont que des surfaces de dégagement ?
· Les copeaux seront-ils à nouveau piégés pendant le perçage, le taraudage, le lavage ou l'anodisation ?
Le Guide de fraisage de rainures et de rainures Sandvik Coromant conseille de minimiser le porte-à-faux, d'utiliser le plus grand outil pratique et de s'assurer que les copeaux quittent la rainure. Il décrit le fraisage trochoïdal comme assurant une bonne évacuation des copeaux et précise que, pour cette méthode, le diamètre de la fraise ne doit pas dépasser 70 % de la largeur de la fente. Les directives publiées par ISCAR recommandent d'ouvrir à partir du milieu et de poursuivre le fraisage d'épaulements pour améliorer l'évacuation des copeaux et réduire les vibrations dans les coins. Ce ne sont pas des recettes de paramètres universelles. Ils soutiennent une règle plus large : préserver l'espace ouvert autour de l'outil et déplacer les débris vers une sortie connue.
|
État de poche |
Objectif d'évacuation |
Direction pratique |
Point de vérification |
|
Poche ouverte avec accès latéral |
Poussez les jetons vers l'ouverture |
Travailler des zones fermées vers le côté ouvert |
Aucun tas derrière le cutter |
|
Large poche aveugle |
Relevez les jetons avant qu'ils ne se déposent |
Ouvrez un volume central, puis développez-le vers l'extérieur |
Le sol est visible après un arrêt en toute sécurité |
|
Fente étroite et profonde |
Préserver la flûte et le jeu latéral |
Utilisez un couteau approuvé plus petit et un engagement contrôlé |
Pas de ruban à puce emballé dans l'emplacement |
|
Enceinte nervurée |
Donner à chaque cellule son propre chemin de flux |
Machinez d'abord les cellules accessibles et redirigez le jet pour chaque cellule |
Chaque cellule est effacée à la profondeur maximale |
|
Traversant |
Utilisez l'ouverture inférieure en toute sécurité |
Fournir un espace de fixation et un chemin de chute protégé |
Les copeaux n'accrochent pas sous la pièce |
|
Cavité à paroi mince |
Évacuer sans déplacer le mur |
Équilibrer l'enlèvement de matière et éviter la force de jet directe sur les murs fragiles |
Le profil du mur reste stable |
Si l'accès multiface permet à la broche d'utiliser un outil plus court et de pointer l'ouverture vers le bas, consultez le guide de fraisage CNC multi-axes pour l'aluminium complexe géométries. Une étiquette à 5 axes à elle seule n’ajoute aucune valeur ; l'avantage vient d'une réduction mesurable de la portée, des configurations ou du piégeage des copeaux.
3. Faire correspondre la géométrie de la fraise au volume des copeaux
Pour l'ébauche profonde de l'aluminium, les fraises en carbure à 2 et 3 dents sont des points de départ courants. Une fraise à 2 cannelures fournit normalement des vallées de cannelures plus grandes. Cet espace supplémentaire est utile dans les fentes pleine largeur, les poches fermées, les chasses d'eau faibles ou les matériaux gommeux. Une fraise spécifique à l'aluminium à 3 cannelures peut offrir plus d'engagements de dents et un noyau plus solide lorsqu'une coupe latérale adaptative et une évacuation fiable laissent suffisamment de place pour les copeaux.
Le choix détaillé est couvert dans Liqin Fraise en aluminium à 2 cannelures ou à 3 cannelures guide. Pour cet article, la clé est simple : le nombre de flûtes ne peut pas remplacer un chemin de transport. Inspectez l'ensemble de l'outil :
· arête de coupe positive et tranchante pour les matériaux non ferreux ;
· surface de flûte ouverte et polie ;
· longueur de flûte qui couvre la coupe axiale prévue ;
· dégagement du cou qui ne frotte pas le mur ;
· force de base adaptée à la projection ;
· capacité de coupe centrale si l'entrée l'exige ;
· sorties de liquide de refroidissement internes qui visent là où l'opération en a besoin.
Conservez la longueur de jauge uniquement aussi longtemps que la géométrie l'exige. Ebauchez le volume accessible avec un outil court, puis introduisez une longue portée uniquement pour le stock résiduel. Mesurez le faux-rond près du bord de coupe. Si une flûte supporte la majeure partie de la charge, son éclat est plus grand que la moyenne calculée et peut souder en premier.
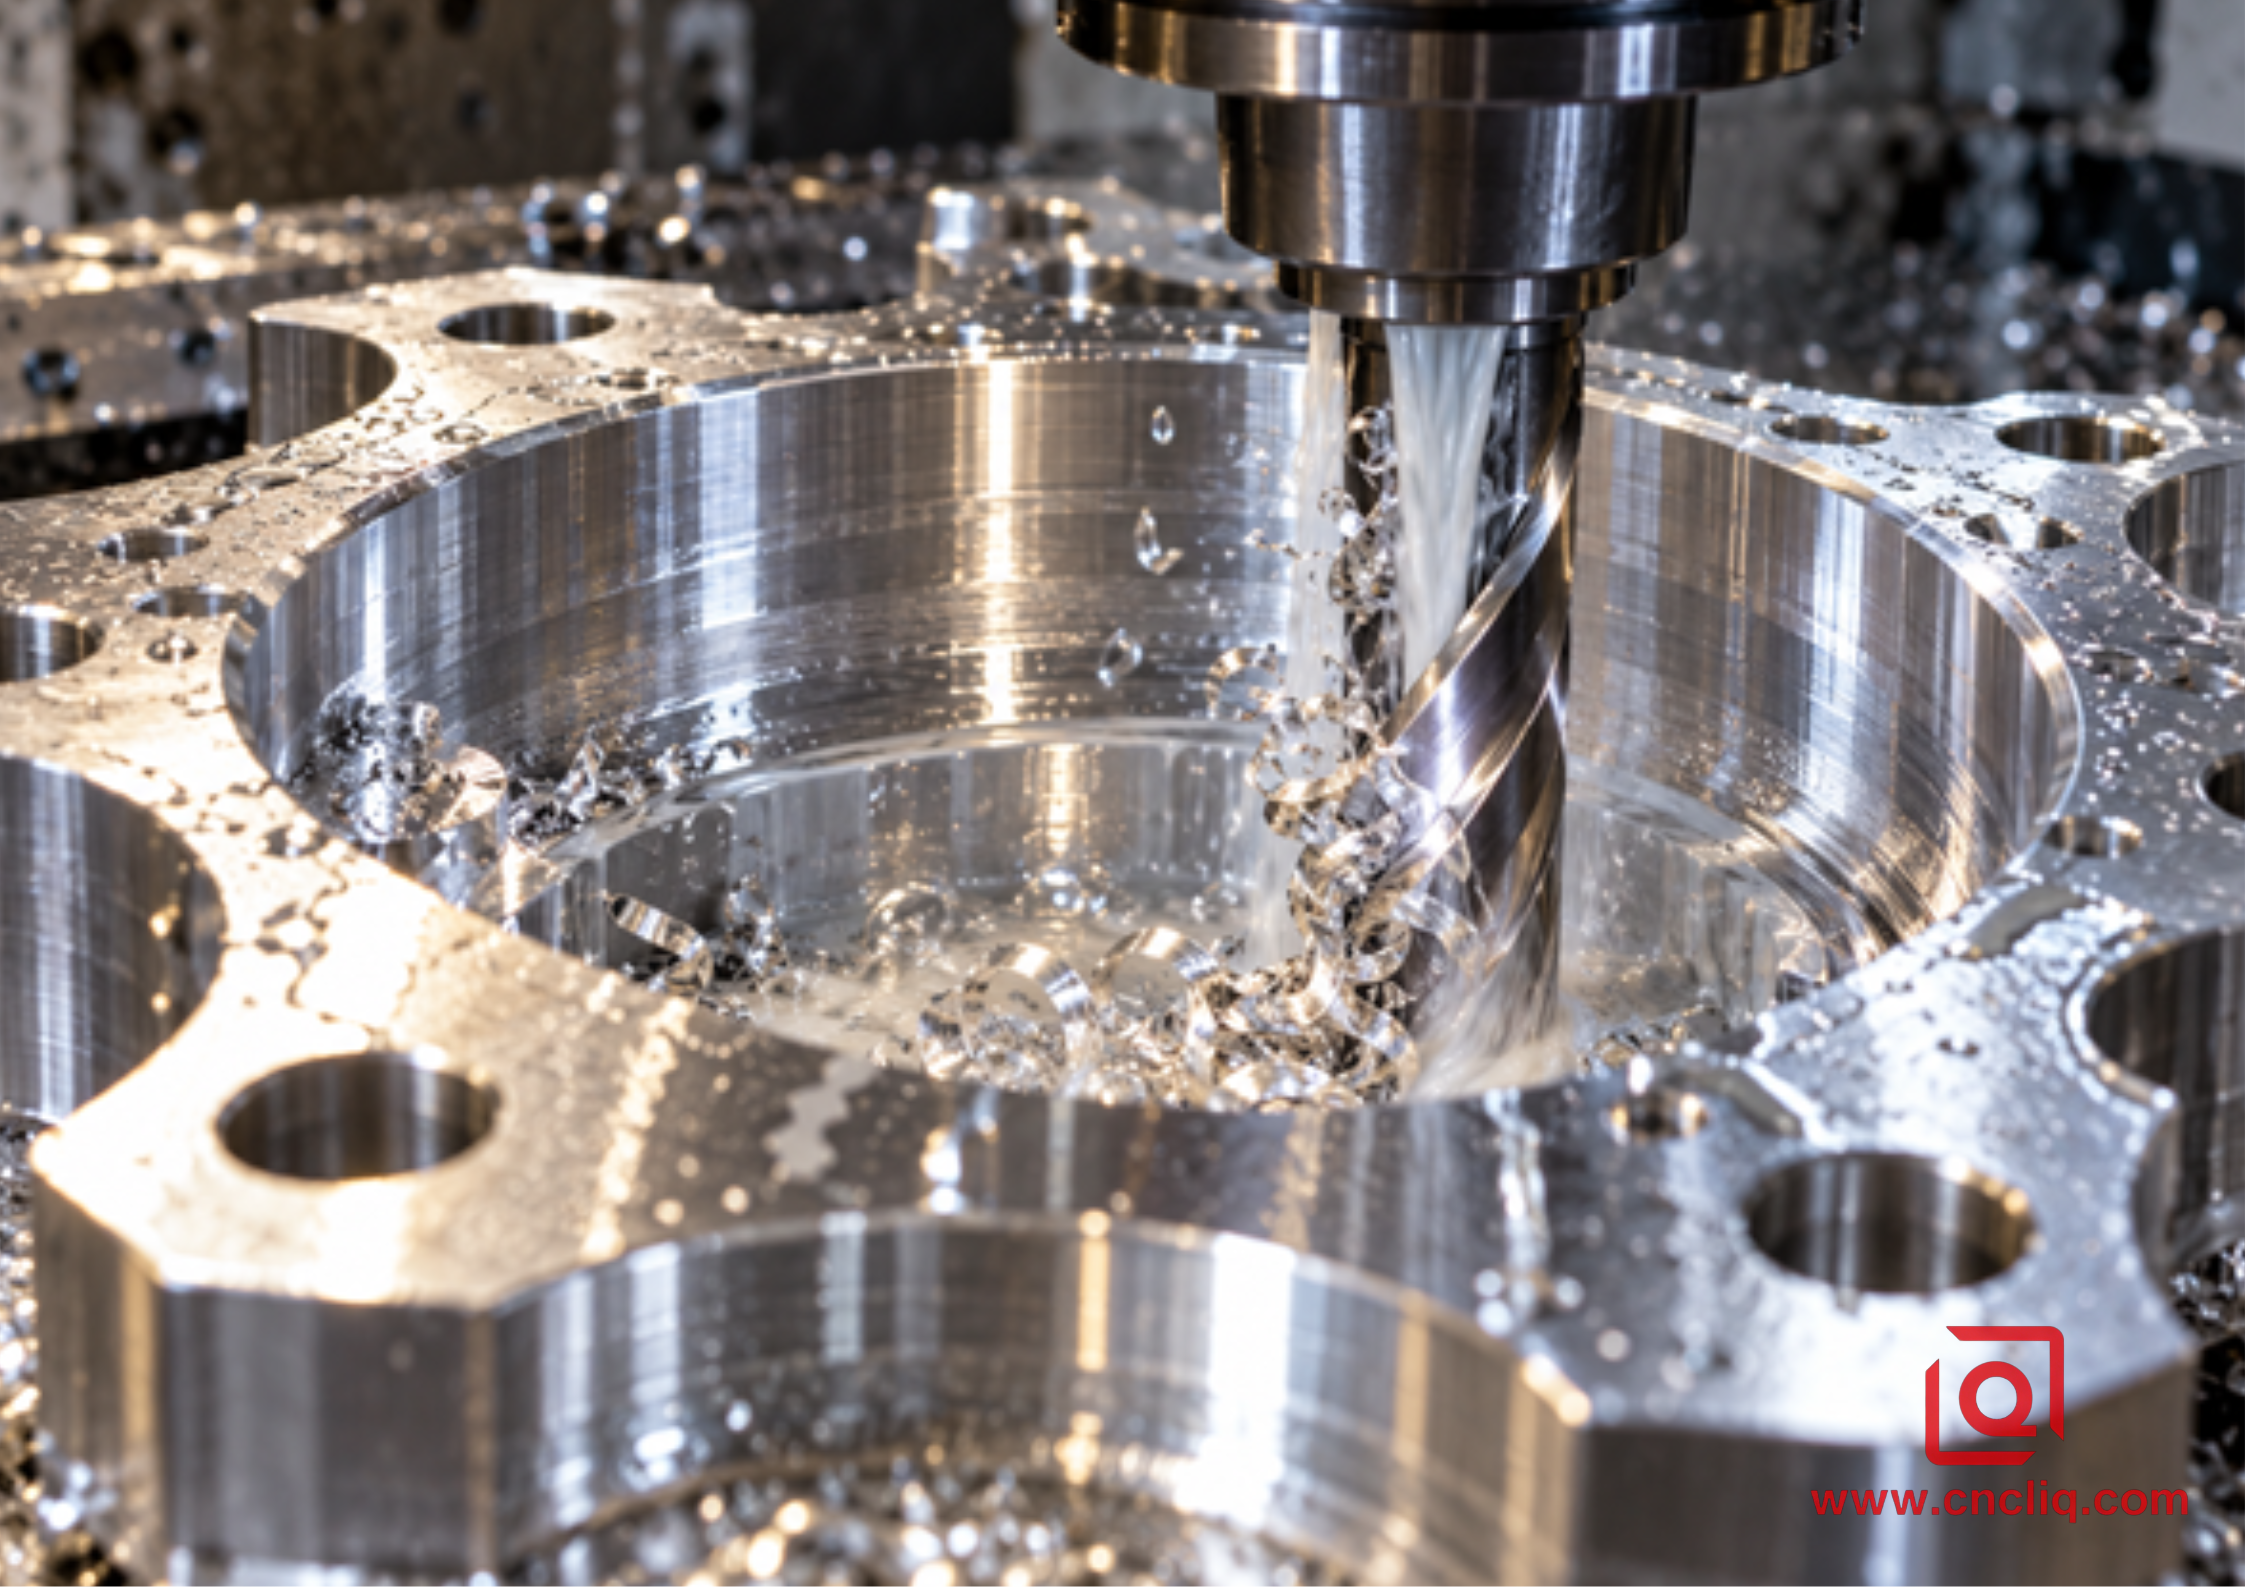
Liquide de refroidissement traversant l'outil évacuant les copeaux d'une cavité circulaire profonde en aluminium
Le jet doit atteindre la sortie de la flûte à la profondeur de travail, et pas seulement laver le bord supérieur.
4. Créez de l'espace avant de rechercher le taux d'enlèvement de matière
Une trajectoire décalée conventionnelle peut enfouir la fraise dans les coins et pousser les copeaux libres vers la dernière zone fermée. Dans le fraisage CNC de poches profondes, le premier objectif de l'ébauche est de créer un canal de transport spacieux. Ouvrez une région centrale avec un outil court et rigide, puis développez-la vers la sortie prévue.
Les chemins d'engagement constant sont utiles car ils limitent les changements brusques de charge radiale et donnent de manière répétée un espace ouvert au bord. Mentionner le mouvement adaptatif ou trochoïdal ne signifie pas que la stratégie doit copier l'article existant sur le fraisage trochoïdal. Ici, il s'agit d'un élément d'un système d'évacuation plus vaste. Le chemin CAM doit toujours éloigner les copeaux, éviter de rentrer dans un tas et respecter les limites d'accélération.
Utilisez une entrée hélicoïdale ou en rampe uniquement lorsque le cutter est approuvé pour cela. Évitez une plongée droite à moins que l'outil ne coupe au centre et que la charge axiale et le trajet des copeaux aient été vérifiés. En profondeur, une rétraction programmée en toute sécurité peut permettre à un cycle de rinçage de fonctionner sans que l'outil rotatif ne meule le sol. Ne vous attardez pas au fond en espérant que le liquide rattrape son retard.
Une séquence pratique est :
1. Faire face et établir des données fiables.
2. Ouvrez un volume central avec le grossier approprié le plus court.
3. Développez du centre vers la sortie de puce choisie.
4. Divisez la profondeur en bandes que le vrai jet peut effacer.
5. Rest-usiner uniquement le stock restant avec l'outil longue portée.
6. Rétractez-vous à un niveau de sécurité défini pour tout rinçage ou inspection programmé.
7. Nettoyer et inspecter la cavité avant la semi-finition.
8. Utilisez des passes de finition isolées sur un support connu et uniforme.
5. Concevoir le liquide de refroidissement ou le chemin d'air à une profondeur maximale
Une position de buse qui fonctionne près du haut peut être inutile 40 mm plus bas. Le support, une paroi de poche ou une nervure peuvent masquer le tranchant. Vérifiez la livraison à une profondeur de travail faible, moyenne et maximale. Un jet cohérent devrait atteindre la sortie de la flûte et transporter la puce vers un espace ouvert.
Un liquide de refroidissement traversant la broche ou l'outil peut s'avérer utile car la distribution suit la fraise, mais le liquide de refroidissement interne n'est pas une solution automatique. La taille et la direction de la sortie doivent être adaptées à l'outil. Un flux qui pousse les copeaux plus profondément dans un coin aveugle peut aggraver l'emballage. Les buses externes restent efficaces lorsqu'elles sont stables, orientées avec précision et ne sont pas déplacées lors du chargement ou des changements d'outils.
Sandvik Coromant guide d'application de fraisage recommande spécifiquement l'air comprimé pour empêcher la recoupe des copeaux lors du fraisage de cavités profondes. La lubrification par jet d'air ou en quantité minimale doit toujours être conforme aux directives sur les outils, à la conception du boîtier, à l'extraction du brouillard, aux contrôles d'incendie et aux règles de sécurité locales. N'improvisez jamais un liquide inflammable à l'intérieur d'une machine fermée.
Pour le liquide de refroidissement par inondation, suivez les instructions du fournisseur de fluide en matière de concentration, de qualité de l'eau, de filtration et d'entretien. Utilisez le facteur de réfractomètre correct. Une concentration copiée d'une autre usine n'est pas un plan qualité. Un liquide faible ou contaminé peut réduire le pouvoir lubrifiant et tacher les pièces ; un mélange trop riche peut laisser des résidus, augmenter les coûts et créer des problèmes d'exposition des opérateurs.
Effectuez un test de flux de retour. Lorsque la machine est dans un état sûr, observez non seulement l'endroit où le jet entre, mais également l'endroit où le fluide et les copeaux sortent. Si les copeaux montent, tournent en rond et retombent, ajoutez un jet directionnel secondaire ou modifiez la séquence de coupe. Le deuxième jet devrait briser la boucle, pas simplement créer plus de turbulences.
6. Utiliser l'orientation, la gravité et le convoyeur dans le cadre du processus
Un centre d'usinage vertical fait en sorte qu'une poche aveugle se comporte comme un godet. Les jetons doivent grimper avant de pouvoir repartir. Sur un centre d'usinage horizontal, une pièce montée verticalement peut laisser tomber des débris de la coupe active vers la tarière. Une configuration à tourillon ou à 5 axes indexés peut créer un avantage similaire en inclinant l'ouverture.
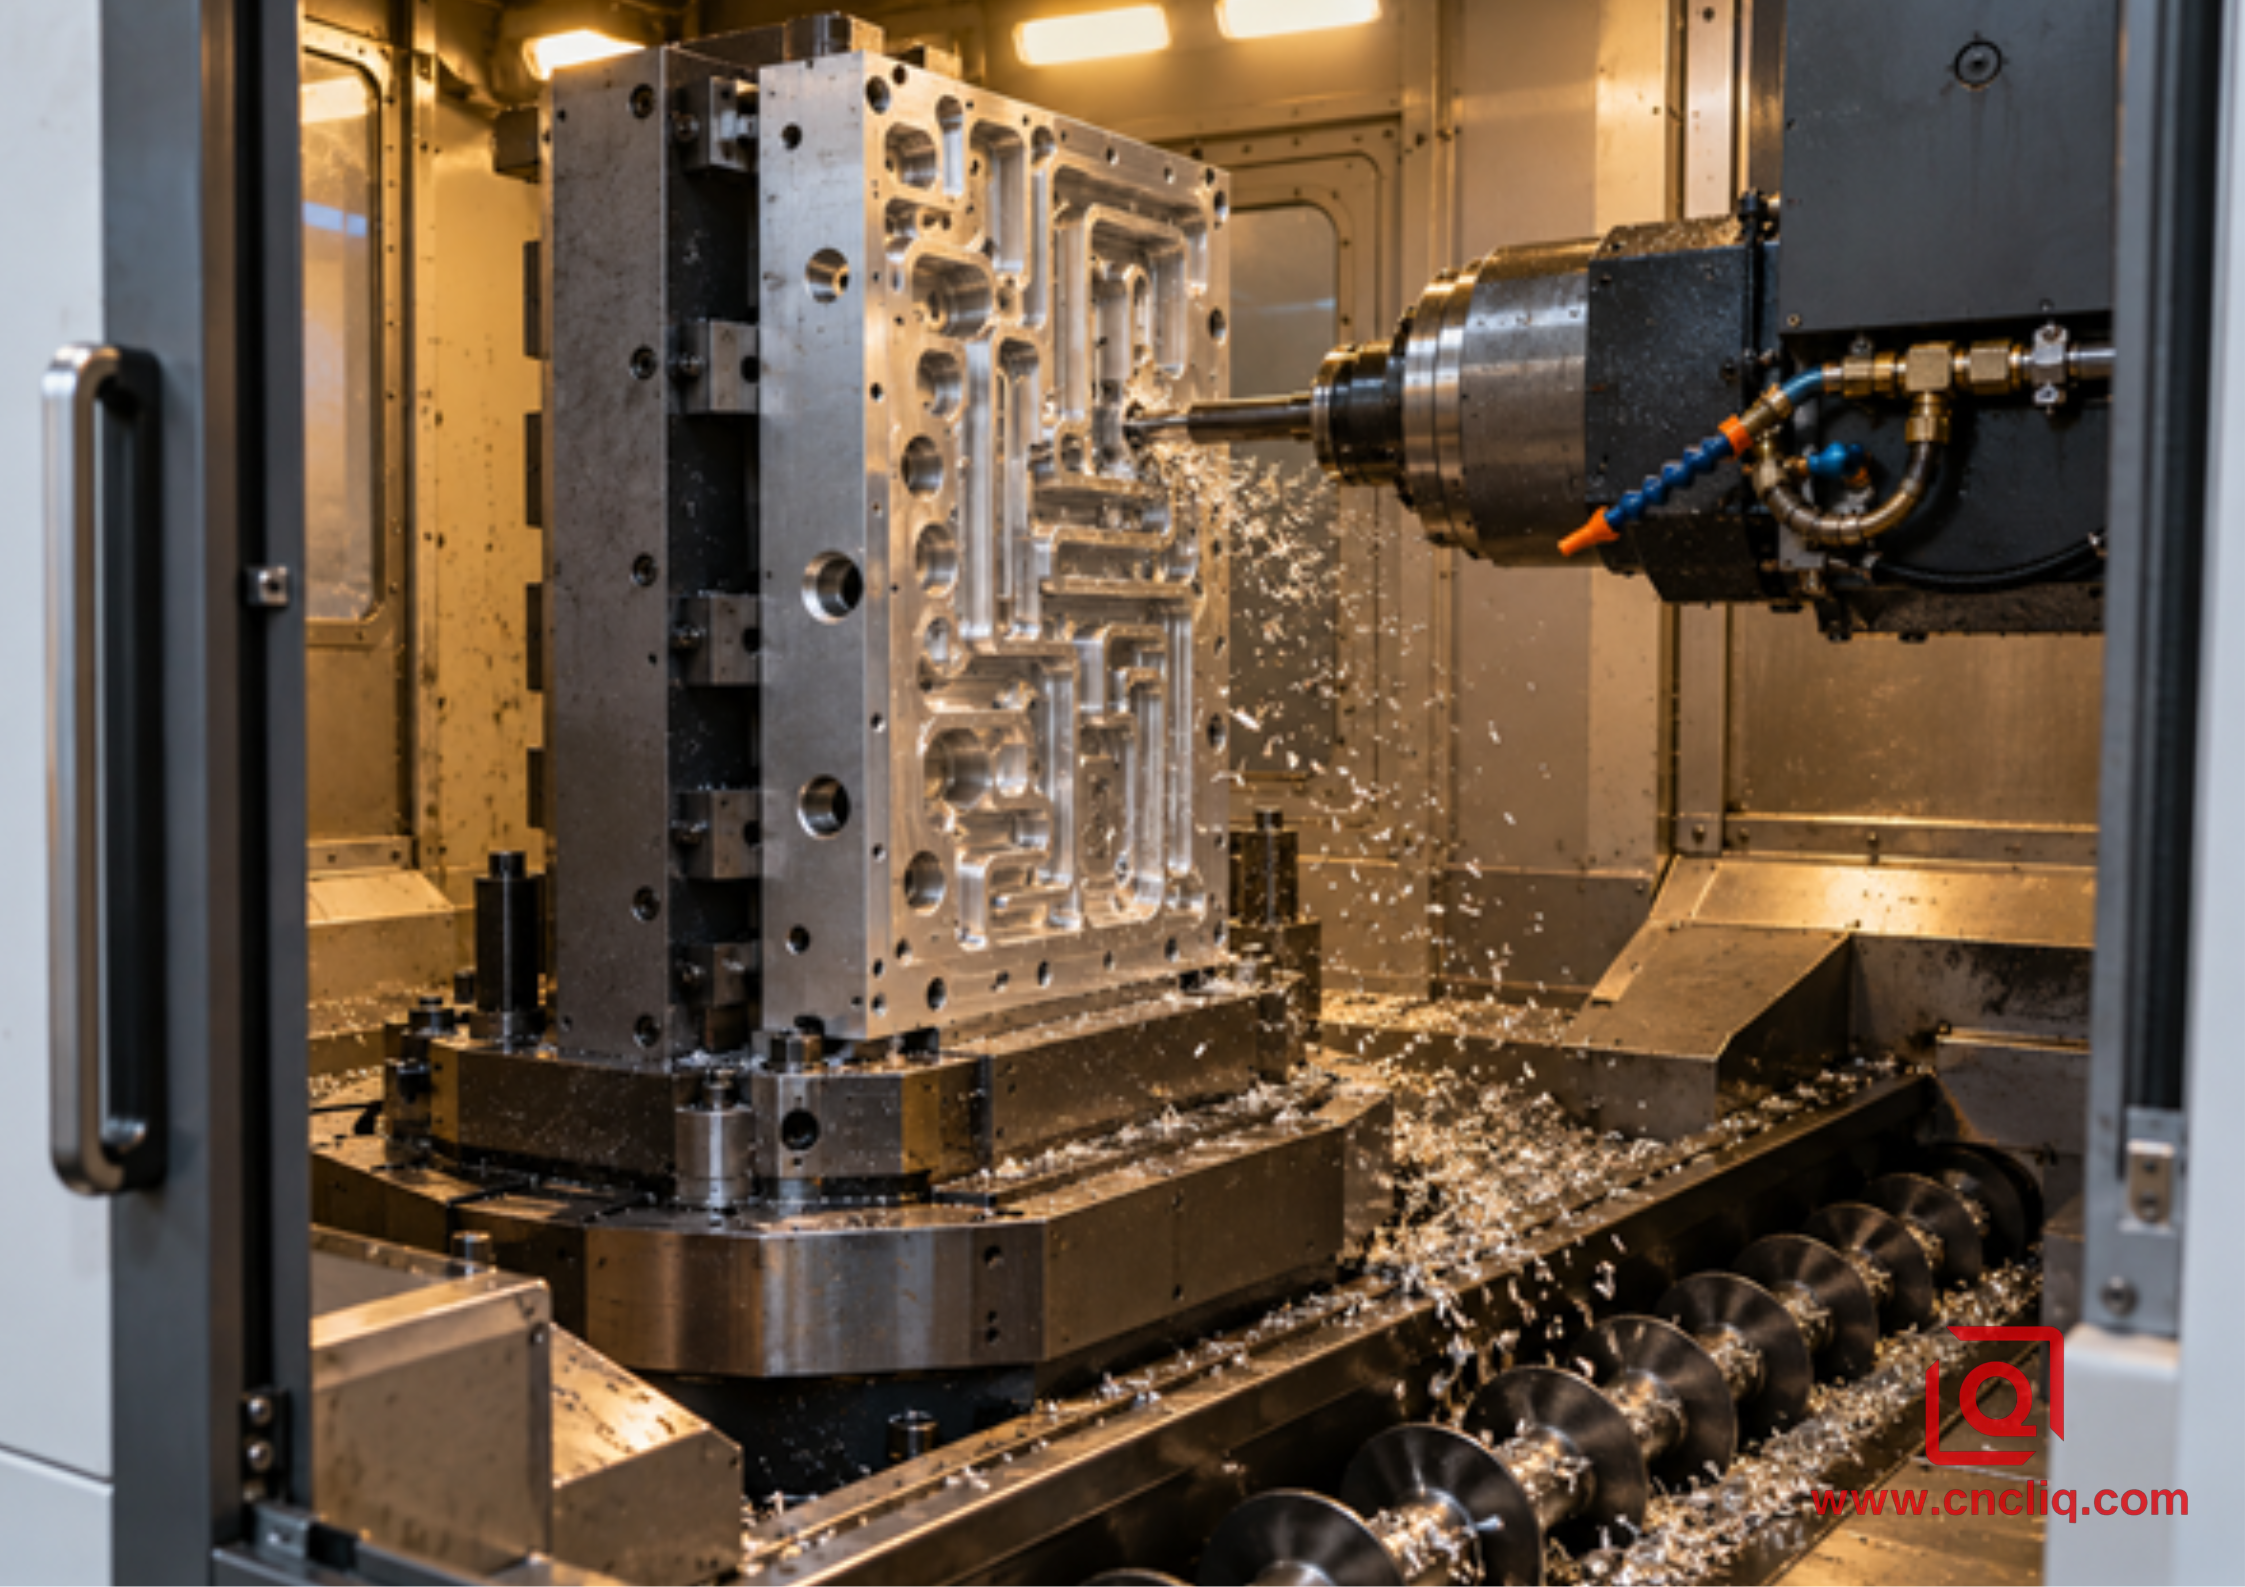
Centre d'usinage horizontal utilisant l'évacuation des copeaux d'aluminium assistée par gravité
La poche, le dispositif, l'enceinte et le convoyeur doivent former un seul itinéraire continu pour les copeaux.
7. Éloignez les débris d'ébauche de la finition
La suppression globale et la génération de la surface finale nécessitent des conditions différentes. L'ébauche crée le plus de copeaux et tolère une tolérance contrôlée. La finition nécessite des murs propres, un sol propre, un matériau uniforme, un faible faux-rond et un bord vérifié.
Finissez ensuite les murs fonctionnels, les sols, les zones d'étanchéité ou les éléments porteurs avec des passes isolées. Ne chassez pas une surface cosmétique brillante dans une poche de dégagement cachée si le dessin ne l'exige pas. Un copeau recoupé peut rayer un sol une fois que le travail dimensionnel est déjà correct, le nettoyage est donc une étape du processus plutôt qu'un entretien ménager.
Les parois minces nécessitent des soins supplémentaires. Rugueux alors que le matériau environnant les supporte encore. Retirez le matériel dans une séquence équilibrée et finissez les murs hauts avec des bandes axiales contrôlées, le cas échéant. Ne dirigez pas un jet à haute énergie directement vers un mur flexible sans vérifier qu'il ne bouge pas. L'évacuation des copeaux peut réduire la chaleur et la redécoupe, mais elle ne peut pas éliminer la distorsion due aux contraintes résiduelles du matériau ou au serrage excessif.
Les poches fraisées en profondeur se connectent souvent à des éléments percés ou taraudés. Le guide de perçage de trous profonds et de taraudage rigide en aluminium explique le problème d'évacuation associé à l'intérieur des alésages. Nettoyer les passages qui se croisent avant le taraudage, le traitement de surface et l'assemblage ; une puce cachée peut réapparaître plus tard sous la forme d'un filetage endommagé, d'un circuit de fluide bloqué ou d'une contamination dans le produit du client.
8. Diagnostiquer le système par symptôme
Modifiez 1 variable à la fois, puis répétez le pire engagement. Si la vitesse, l'avance, l'engagement radial, la profondeur axiale, la position de la buse et l'outil sont tous modifiés ensemble, l'atelier peut obtenir une bonne pièce mais aucune connaissance du processus réutilisable.
|
Symptôme |
Mécanisme probable |
Vérifiez d'abord |
Réponse contrôlée |
|
La charge n'augmente que près de la profondeur maximale |
Ombre de jet, lit de copeaux ou portée excessive |
Livraison en profondeur, fond de poche, longueur de jauge |
Réorienter, ajouter une étape de rinçage sécurisée, raccourcir le premier assemblage d'ébauche |
|
L'aluminium adhère à 1 flûte |
Contournement, faible épaisseur réelle des copeaux, bord endommagé, recoupe |
Contournement, fz, état des bords, copeaux piégés |
Corrigez la cause et remplacez un bord blessé |
|
Rayures aléatoires sur un mur de finition |
Des copeaux en vrac traînés dans la passe finale |
Propreté de la cavité et mouvement d'entrée |
Nettoyer d'abord et isoler le chemin d'arrivée |
|
Formes imbriquées dans 1 coin |
Le flux de retour et le parcours d'outil forment une zone morte |
Mouvement des copeaux à faible, moyenne et pleine profondeur |
Modifiez la séquence ou ajoutez un jet secondaire directionnel |
|
Bonnes premières parties, parties ultérieures instables |
Chargement du filtre, dérive du liquide de refroidissement, changement thermique ou usure |
Journal du liquide de refroidissement, tendance de charge, filtre, photographies des bords |
Restaurer l'entrée dérivée et établir une limite préventive |
|
Chatter démarre après le remplacement d'un outil |
Longueur de l'assemblage, assise, équilibre ou faux-rond modifié |
Longueur de jauge, état du support, faux-rond du bord |
Restaurer l'assemblage qualifié avant de modifier les données de découpe |
|
La poche reste pleine de jetons après le retrait |
Aucune véritable sortie ou flux de retour n'est bloqué |
Fixation, ouverture inférieure, chemin de convoyeur |
Modifier le dégagement, l'orientation ou la fonction DFM du luminaire |
Pendant le développement, enregistrez l'alliage, la trempe et la chaleur du matériau ; numéro de pièce de l'outil ; titulaire; longueur de jauge ; s'épuiser; Stratégie CAM ; état du liquide de refroidissement ; tendance de la charge de broche ; aspect des copeaux ; photographie de bord ; et caractéristique inspectée. Ces preuves renforcent à la fois le contrôle de la production et la réponse des fournisseurs par des actions correctives.
9. Cas anonyme : boîtier de commande électronique en forme de L profond
Un client européen spécialisé dans les contrôles industriels a demandé un boîtier compact en aluminium usiné avec une poche profonde en forme de L, des déflecteurs internes incurvés, des bossages de connecteur, une fine paroi de séparation, une zone d'étanchéité périphérique et plusieurs trous transversaux. Le boîtier est un composite réaliste basé sur les capacités d'usinage personnalisé de Liqin. Toutes les dimensions, quantités et conditions de fonctionnement d'identification ont été supprimées ou généralisées.
Le premier concept de processus traitait la cavité comme une grande poche. Un outil étendu est entré tôt, tandis que 2 buses sont restées fixes près du haut de l'enceinte. Au niveau de la branche intérieure du L, le flux de retour ramenait les copeaux vers la fraise. Un nettoyage manuel était nécessaire avant les niveaux les plus profonds, et des rayures occasionnelles sur le sol sont apparues lors de la finition.
Le plan révisé a commencé par une révision du cheminement, et non par une réduction de l'alimentation. Le programmeur CAM a divisé la cavité en une zone ouverte et une zone restreinte. Un petit dégrossisseur spécifique à l'aluminium a d'abord ouvert le volume accessible. Ce nouvel espace est devenu le couloir des copeaux pour le reste du cycle. La branche intérieure restreinte a ensuite été approchée depuis la zone ouverte, le parcours d'outil se terminant près de la sortie prévue plutôt que de pousser les débris dans l'extrémité fermée.
Un outil longue portée était réservé au stock restant uniquement. Un jet de liquide de refroidissement ciblait la sortie de la flûte active ; le deuxième jet traversait le flux de retour et dirigeait les copeaux vers l'ouverture. Un point de contrôle sécurisé de rétraction et de rinçage a été retenu lors de la qualification du processus. Avant la finition, la cavité a été dégagée, l'outil a été vérifié sous grossissement et une finition uniforme a été confirmée.
La fine paroi séparatrice a été rendue rugueuse alors que le matériau environnant la soutenait toujours. Les surfaces critiques d’étanchéité et de référence ont été finies séparément. Après l'ébavurage et le nettoyage, l'inspection a porté sur le profil de la paroi de la poche, la position du sol, les caractéristiques des connecteurs et la zone d'étanchéité. Le composant n'a pas été publié uniquement pour son apparence.
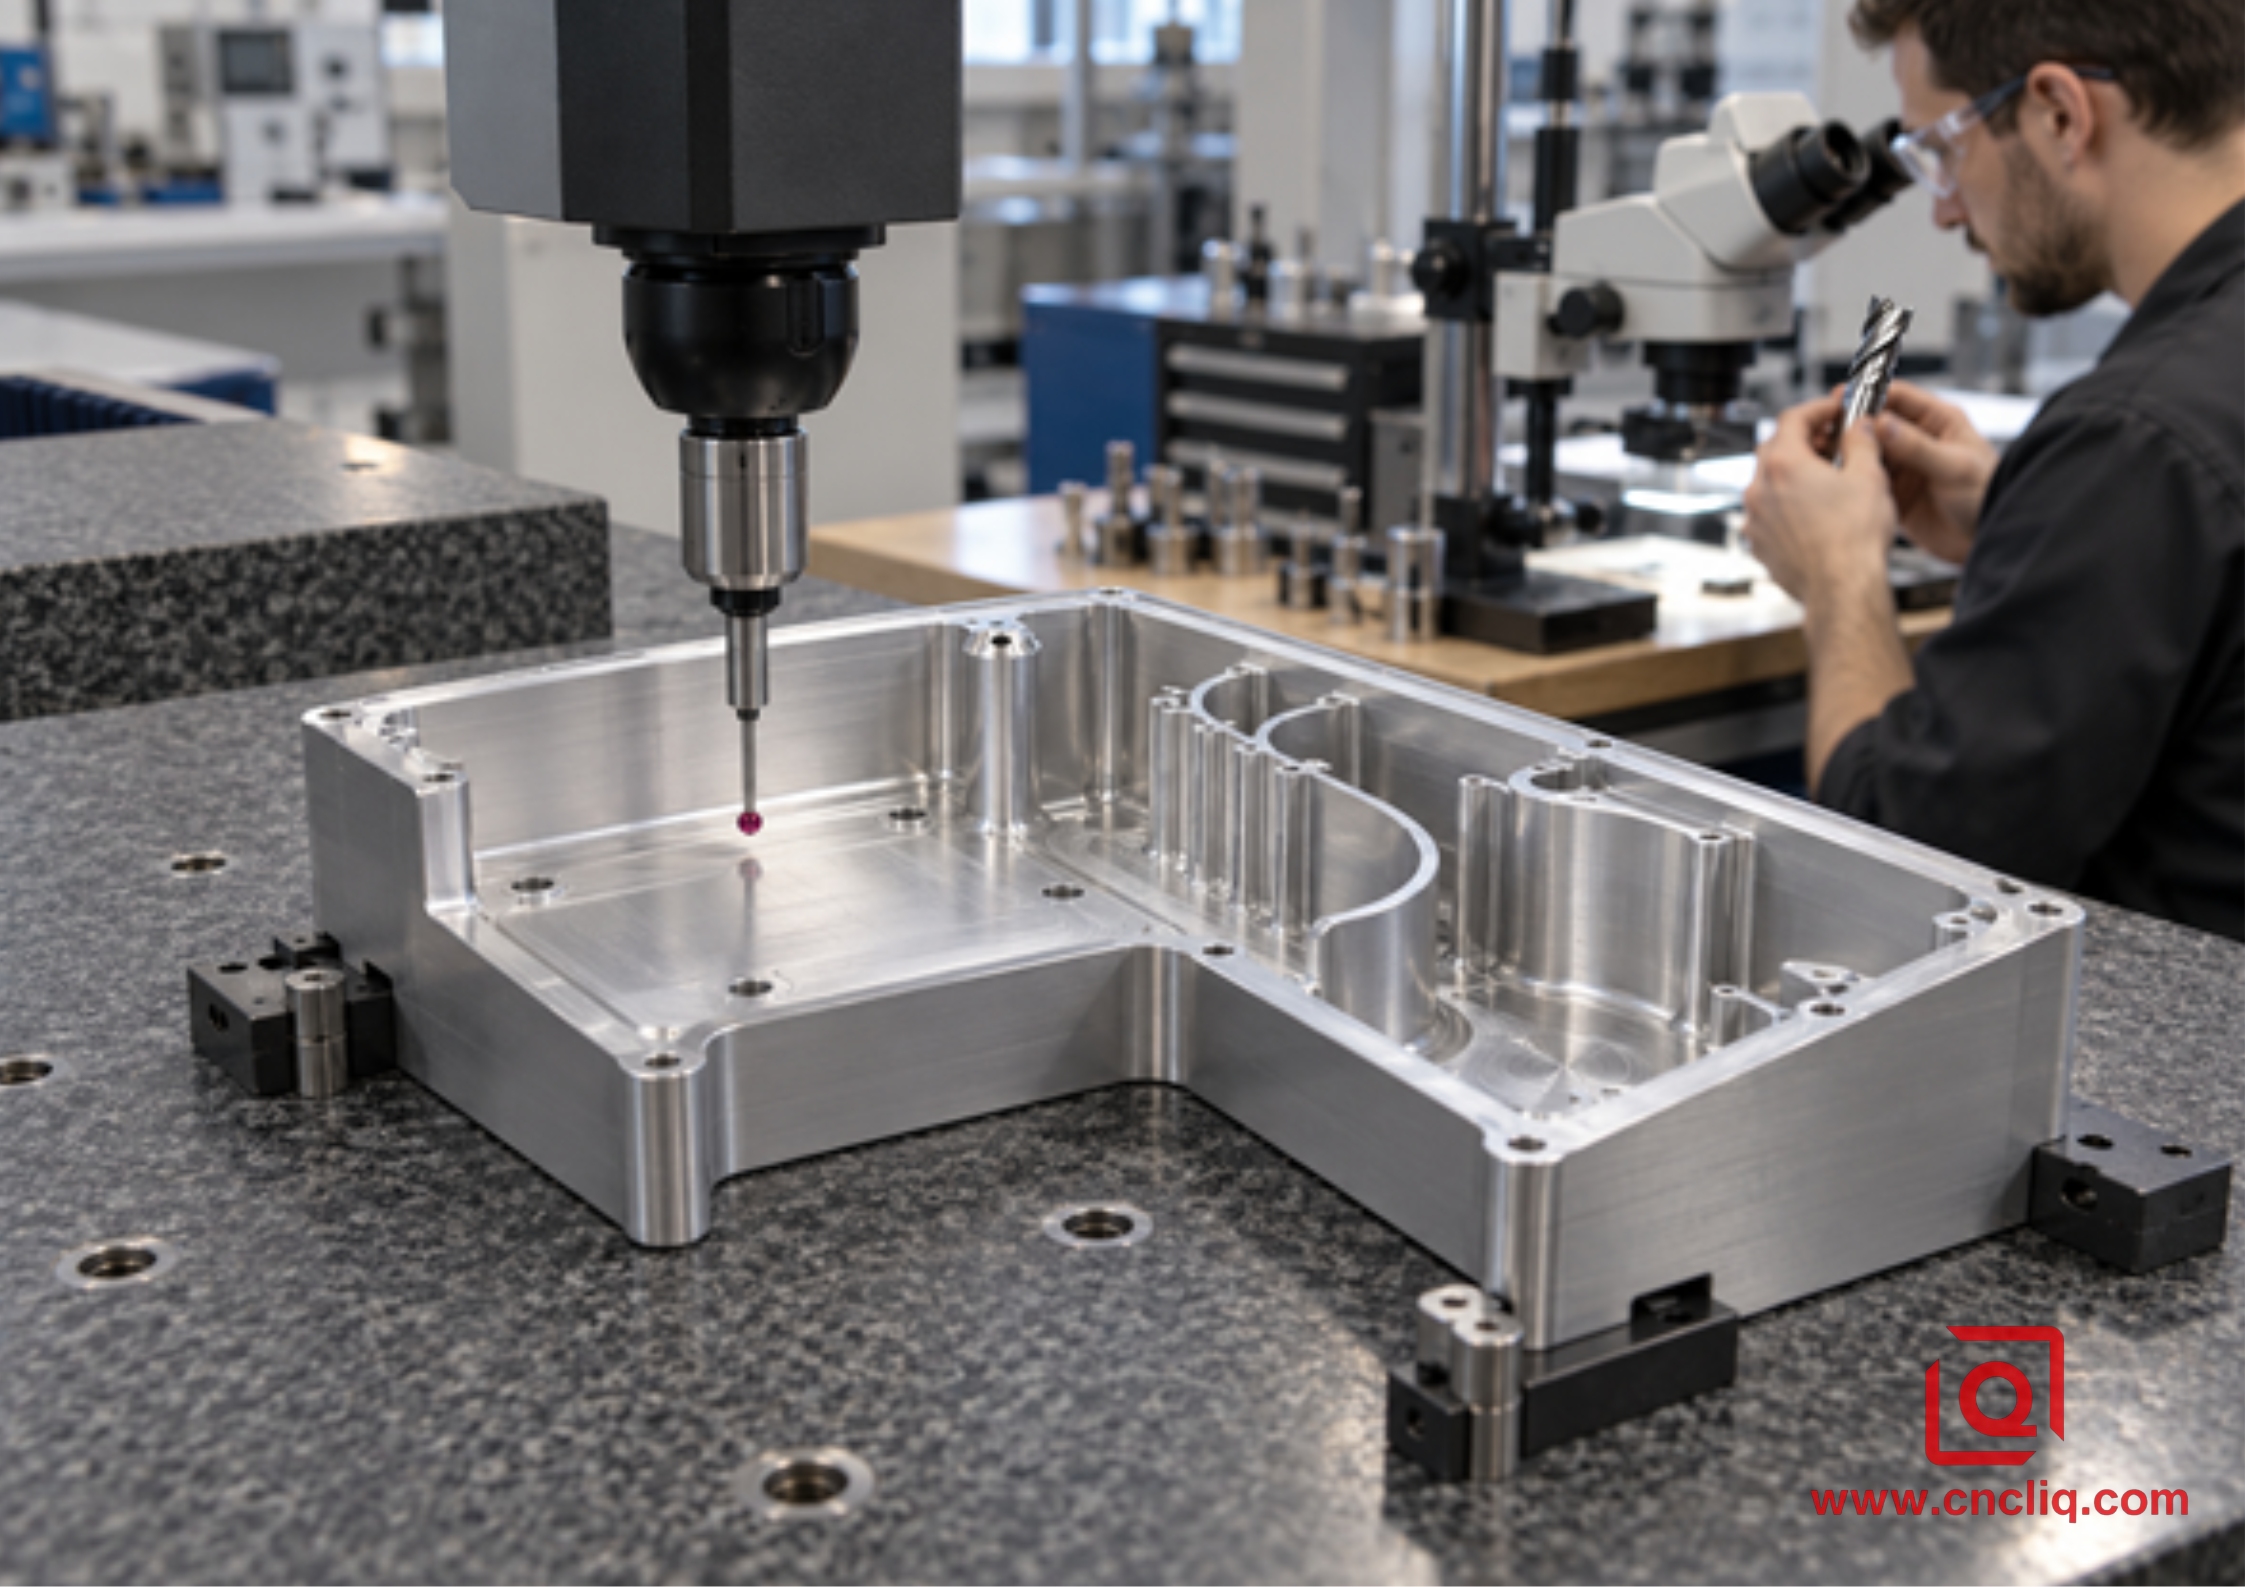
Inspection CMM d'un boîtier en aluminium à poche profonde fini
L'inspection prouve si la stratégie d'évacuation a protégé les murs fonctionnels, le sol et les données.
L'amélioration réside dans la stabilité du processus : moins d'interventions manuelles, des passes de finition plus propres et la preuve que le même parcours de copeaux fonctionnait à une profondeur maximale. Aucune réclamation universelle relative à la pression du liquide de refroidissement ou au temps de cycle global n'est attribuée à ce cas car les valeurs correctes dépendent du dessin réel, de la machine, de l'outil et du système fluide.
Pour les acheteurs comparant un projet similaire, le boîtier d'éclairage de précision en aluminium démontre une combinaison connexe d'un boîtier en aluminium, de surfaces d'étanchéité usinées CNC, de caractéristiques filetées et d'inspection. Il s'agit d'une référence de produit, et non d'une affirmation selon laquelle le logement anonyme utilise la même géométrie ou le même processus.
10. Détails DFM et RFQ qui réduisent le risque d'évacuation
Pour un devis utile de fraisage d'aluminium de poche profonde, fournissez :
· un modèle STEP stable et un dessin 2D contrôlé ;
· alliage d'aluminium exact, état, forme de stock et certificats requis ;
· profondeur de poche, largeur minimale, rayons internes, épaisseur des murs et du sol ;
· données critiques, tolérances géométriques, filetages et zones de rugosité ;
· exigences relatives au traitement de surface, au masquage et aux cosmétiques ;
· quantité du prototype, quantité de production et demande annuelle ;
· exigences en matière de propreté, de fuite, de pression, de traçabilité et d'emballage ;
· objectif de livraison et état de révision ;
· tout historique de copeaux emballés, d'outils cassés, de sols rayés ou de distorsion.
Ces informations permettent au fournisseur de comparer l'usinage 3 axes, 3+2, 5 axes complets et horizontal sur les besoins réels du processus. Il sépare également le risque d'évacuation des contraintes résiduelles et du risque de serrage. Le guide des pièces OEM personnalisées en aluminium fournit un contexte plus large en matière de matériaux et de finition.
Si votre cycle actuel dépend d'éruptions manuelles répétées, incluez ce fait. Un fournisseur doit expliquer comment il validera l'engagement le plus profond, contrôlera la projection et le faux-rond, fournira du liquide de refroidissement ou de l'air, nettoiera les régions cachées et inspectera le résultat. Liqin peut examiner le modèle, l'accès aux poches, le plan de référence, la tolérance de finition et la portée de l'inspection avant de fixer le prix. Envoyer le dessin et la quantité pour un examen DFM spécifique au projet.
Cliquez ici pour votre demande 👆
FAQ
1. Un liquide de refroidissement traversant la broche est-il toujours nécessaire pour le fraisage de poches profondes en aluminium ?
Non. Le liquide de refroidissement traversant la broche ou l'outil peut s'avérer utile lorsque la sortie atteint le bord actif et transporte les copeaux vers une sortie réelle. Un jet externe stable ou un système air/MQL qualifié peut fonctionner dans une poche accessible. Le choix dépend de la géométrie de la poche, de la conception de l'outil, de la capacité de la machine, de l'alliage, du volume de production, de l'enceinte, de l'extraction et des contrôles d'incendie. Validez la livraison à la profondeur maximale au lieu de sélectionner par la seule pression.
2. Une fraise à 2 ou 3 dents est-elle meilleure pour les poches profondes en aluminium ?
Une fraise à 2 cannelures spécifique à l'aluminium constitue souvent le point de départ le plus sûr lorsque l'espace des cannelures domine, en particulier dans une fente étroite ou une cavité fermée. Un outil à 3 cannelures peut améliorer le potentiel d'alimentation et la rigidité du noyau lorsque l'engagement est ouvert et que l'évacuation des copeaux est déjà fiable. Le bord, le polissage, le faux-rond, la projection, l'engagement radial et le chemin de livraison peuvent dépasser le nombre de flûtes, utilisez donc les données exactes du fabricant.
3. Puis-je réparer l'emballage des copeaux en réduisant l'alimentation ?
Pas automatiquement. Si le régime reste constant, la diminution de l'avance réduit l'épaisseur réelle des copeaux et peut provoquer un frottement d'une arête vive, augmentant ainsi la chaleur et l'adhérence. Inspectez d'abord les copeaux piégés, la portée de la buse, le faux-rond, l'usure de l'outil, l'état du support, le dépassement, l'engagement des coins et le mouvement de la machine. Modifiez ensuite 1 variable dans la fenêtre de l'outil approuvé et enregistrez le résultat.
4. Pourquoi le fond de la poche est-il rayé même lorsque les dimensions sont correctes ?
Des copeaux d'ébauche lâches peuvent rester sur le sol et être entraînés tout au long de la passe de finition. Un outil long peut également dévier lors de la recoupe des débris. Ajoutez un point de contrôle de nettoyage défini avant de terminer, vérifiez le bord, confirmez l'uniformité du support et utilisez un chemin de finition distinct. Si le sol est fonctionnel, précisez sa rugosité et la méthode d'inspection afin que l'apparence ne soit pas le seul critère d'acceptation.
5. Que doit demander un acheteur à un fournisseur concernant l'évacuation des copeaux ?
Demandez comment le fournisseur cartographie le parcours des copeaux, prouve la coupe la plus profonde, contrôle la projection et le faux-rond de l'outil, vérifie la portée des buses, gère la filtration et l'état du liquide de refroidissement, sépare l'ébauche de la finition, élimine les copeaux des passages qui se croisent, surveille l'usure des outils et documente l'inspection. Une réponse crédible relie le dessin, la machine, le montage, l'outil, la stratégie FAO, le système fluide et le plan qualité.
Cliquez ici pour votre demande 👆
Résumé
Le fraisage fiable de poches profondes en aluminium commence par une sortie délibérée de copeaux. Créez un volume ouvert avec un outil rigide, préservez l'espace des flûtes, gardez l'engagement prévisible, fournissez du liquide de refroidissement ou de l'air jusqu'à la profondeur de coupe réelle, brisez les boucles de retour, utilisez la gravité lorsque cela est possible et terminez seulement une fois que la cavité et le bord sont propres. Associez ces contrôles à des exigences claires en matière de DFM, de RFQ et d'inspection, et l'évacuation des copeaux devient une variable de production reproductible au lieu d'une tâche de sauvetage de l'opérateur.
Coordonnées
Entreprise : Ningbo Liqin Industry Co., Ltd.
Maintenance client quotidienne et support après-vente :service@shturl. zhuwanying@cncliq.com
Nouvelle demande de renseignements, devis et discussion sur les commandes :business@shturl. zhouli@chinaliqin.com
Hotline : +86 18757148656
Avis de non-responsabilité
Tous les articles techniques, spécifications des matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont uniquement à des fins d'information et de référence. Veuillez noter que les informations générales sur le blog ne remplacent pas les accords techniques signés. Étant donné que les pièces personnalisées varient en fonction des indices thermiques des matériaux, des étalonnages de la machine et des tolérances spécifiques, les spécifications de qualité contraignantes sont régies uniquement par vos dessins CAO approuvés, vos contrats signés et vos plans qualité formels.
Toutes les études de cas clients présentées sur ce blog ont été entièrement anonymisées et nettoyées. Les mesures de performances, les flux de travail de fabrication et les images affichées servent uniquement à démontrer nos capacités d'usinage personnalisé et ne représentent pas une norme universelle unique pour toutes les commandes.
Équipe de fabrication Liqin
S'appuyant sur 18 années d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques à haute tolérance pour les marchés mondiaux exigeants. Nous opérons à partir d'un centre de production de 6 500 m2 équipé de plus de 150 machines, exécutant l'usinage CNC 4 axes et 5 axes, l'usinage fraisage-tournage, l'extrusion à froid et la matrice sous pression. coulée sous un même toit. Cette configuration nous permet de gérer les projets de manière transparente, en prenant les pièces depuis les concepts CAO initiaux directement jusqu'aux expéditions finalisées.
Nous gérons le contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la discipline d’ingénierie dont elles ont besoin. Soutenus par les certifications ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle des MMT au profilage optique en passant par les tests de dureté et de brouillard salin, nous validons vos spécifications critiques d'avance - ainsi vous recevez des composants prêts à l'emploi sans problèmes d'assemblage ni arrêts de ligne coûteux. En plus de la fabrication, vous pouvez compter sur nous pour des délais de réponse de deux heures sur les nouveaux appels d'offres, une assistance directe pour l'échantillonnage des prototypes et une expédition fluide à l'exportation vers l'Europe, l'Amérique du Nord, l'Asie et l'Océanie.
Bienvenue à vos demandes et échantillons. Visitez notre site Web ou contactez-nous directement pour un devis compétitif !
