 Français




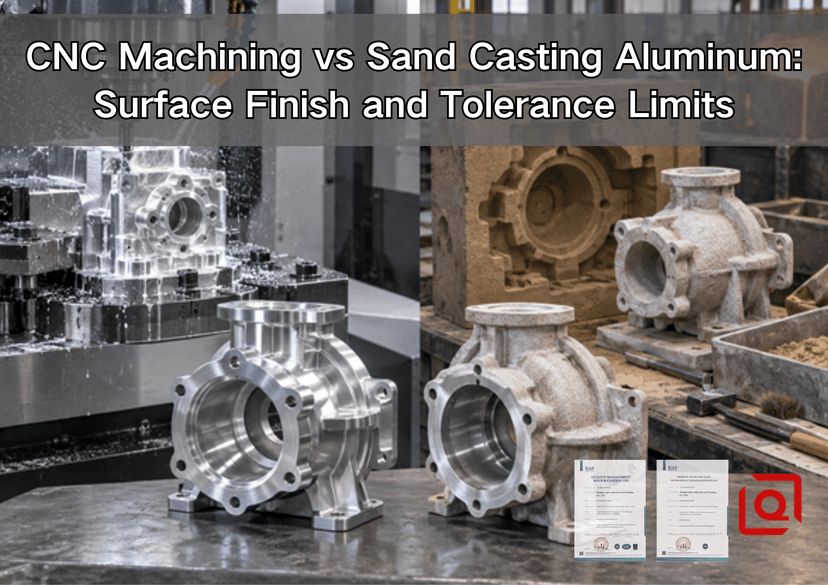
Vous hésitez encore entre usiner un boîtier en aluminium à partir d'une barre pleine ou partir d'une ébauche moulée au sable ? Le dessin peut sembler simple, mais un mauvais choix peut vous amener à payer pour des surfaces polies inutiles, à rechercher des tolérances impossibles à atteindre avec le procédé de moulage, ou à usiner tellement de matière que le coût unitaire ne se stabilise jamais. Ce guide explique le choix du point de vue de l'atelier : les performances réalistes de chaque procédé, leurs limites et comment spécifier une pièce hybride (moulage et usinage CNC) sans risquer de rencontrer des difficultés lors des contrôles ultérieurs.
En résumé, la réponse est simple : privilégiez l’usinage CNC lorsque la précision, la rapidité de révision et la maîtrise des surfaces fonctionnelles sont primordiales ; optez pour le moulage au sable lorsque la taille, la complexité de la forme, le formage de petites séries quasi-finies ou l’utilisation optimale des matériaux priment sur une finition de précision absolue. Pour de nombreuses pompes, corps de vannes, carters d’engrenages et couvercles industriels, la solution la plus performante n’oppose pas un procédé à l’autre. Il s’agit d’un corps moulé au sable avec des repères, alésages, faces d’étanchéité et filetages usinés CNC.
Procédure de demande de devis simplifiée : envoyez un modèle 3D, un dessin 2D contrôlé, le volume annuel, les exigences en matière d’alliage, les dimensions CTQ, les spécifications de finition de surface et la méthode d’inspection. Liqin peut évaluer des billettes usinées CNC, des ébauches moulées avec usinage de finition ou toute autre solution quasi-finale en fonction des mêmes exigences. Pour une analyse technique, veuillez utiliser la page de contact .
Comparaison rapide : Quelles sont les différences au niveau de la pièce réelle ?
facteur de décision | Usinage CNC à partir d'un lingot. | moulage en sable d'aluminium | Moulage au sable + CNC |
Caractère de surface | Marques d'outils contrôlées ; la rugosité Ra locale peut être optimisée. | Texture granuleuse reproduite par moulage ; des traces de séparation peuvent subsister. | Texture moulée sur les zones non fonctionnelles ; finition contrôlée sur les éléments sélectionnés. |
Contrôle dimensionnel | Plan de référence, contrôle thermique, stabilité du montage, usure des outils et inspection. | Motif, retrait, mouvement du moule, décalage du noyau, épaisseur de la section et refroidissement. | Le moulage contrôle l'enveloppe ; la commande numérique contrôle les relations fonctionnelles. |
Plage de planification | Les dimensions générales commencent souvent aux alentours de ±0,05 mm ; des limites plus strictes sont spécifiques à chaque caractéristique. | Une marge d'erreur d'environ ±0,76 mm pour les 25,4 premiers mm est une valeur de référence initiale couramment publiée. | Les qualités de fonderie s'appliquent aux dimensions des ébauches ; les CTQ usinés sont distincts. |
rugosité de surface | Une rugosité Ra de 0,8 à 3,2 µm est pratique pour de nombreuses surfaces usinées. | La valeur Ra 6,3-12,7 µm est largement publiée pour de nombreuses pièces moulées en sable d'aluminium. | Usinage uniquement là où la finition a une fonction pratique. |
Meilleure adaptation | Prototypes, révisions, relations étroites entre les fonctionnalités. | Corps volumineux, passages à noyau, extérieurs non critiques. | Boîtiers quasi-nets avec étanchéité, roulement, filetage ou dispositifs de positionnement. |
Pourquoi l'usinage CNC et le moulage au sable produisent des surfaces différentes
La finition CNC provient d'un système de découpe contrôlé
Une fraise laisse une empreinte déterminée par sa géométrie, son pas latéral, son avance par dent, son faux-rond, l'état de sa broche, le bridage de sa pièce et le comportement du matériau. L'aluminium s'usine rapidement mais est sujet à la formation d'arêtes rapportées. Si les copeaux se recoupent dans une cavité ou si l'outil frotte au lieu de cisailler, une surface initialement propre peut présenter des bavures, des vibrations ou des marques directionnelles.
L'état de surface doit être adapté à la fonction . Une face visible d'un boîtier peut accepter une rugosité Ra de 1,6 à 3,2 µm avant sablage ou anodisation. Une surface d'appui pour joint peut nécessiter un alignement contrôlé et une rugosité réduite. L'ajustement d'un palier dépend du diamètre, de la circularité, de la cylindricité et de l'état de surface ; la rugosité Ra seule ne garantit pas un bon ajustement. Deux surfaces présentant la même rugosité Ra peuvent également se comporter différemment en raison de différences d'alignement, de défauts d'empilement et d'ondulation.
La texture du moulage au sable commence au niveau du moule.
L'aluminium en fusion reproduit la surface du moule. Le résultat est influencé par la granulométrie du sable, le liant, le revêtement, le compactage, les conditions de coulée, la formation d'oxydes et le nettoyage. Un sable plus fin améliore la définition, mais ne crée pas une surface usinée. Des piqûres localisées, du sable adhérent, des bavures aux joints et des variations de texture peuvent apparaître, dans les limites des normes d'acceptation convenues.
Cela ne signifie pas que le moulage au sable est de mauvaise qualité. Cela signifie simplement que la qualité doit être au service de la fonction. Une surface extérieure rugueuse sur un corps de pompe peut être sans conséquence. En revanche, une texture identique sur une gorge de joint torique, un alésage de palier ou une surface d'étanchéité boulonnée est généralement inacceptable. Une faible rugosité (Ra) appliquée à l'ensemble du modèle masque les différences et augmente le coût.
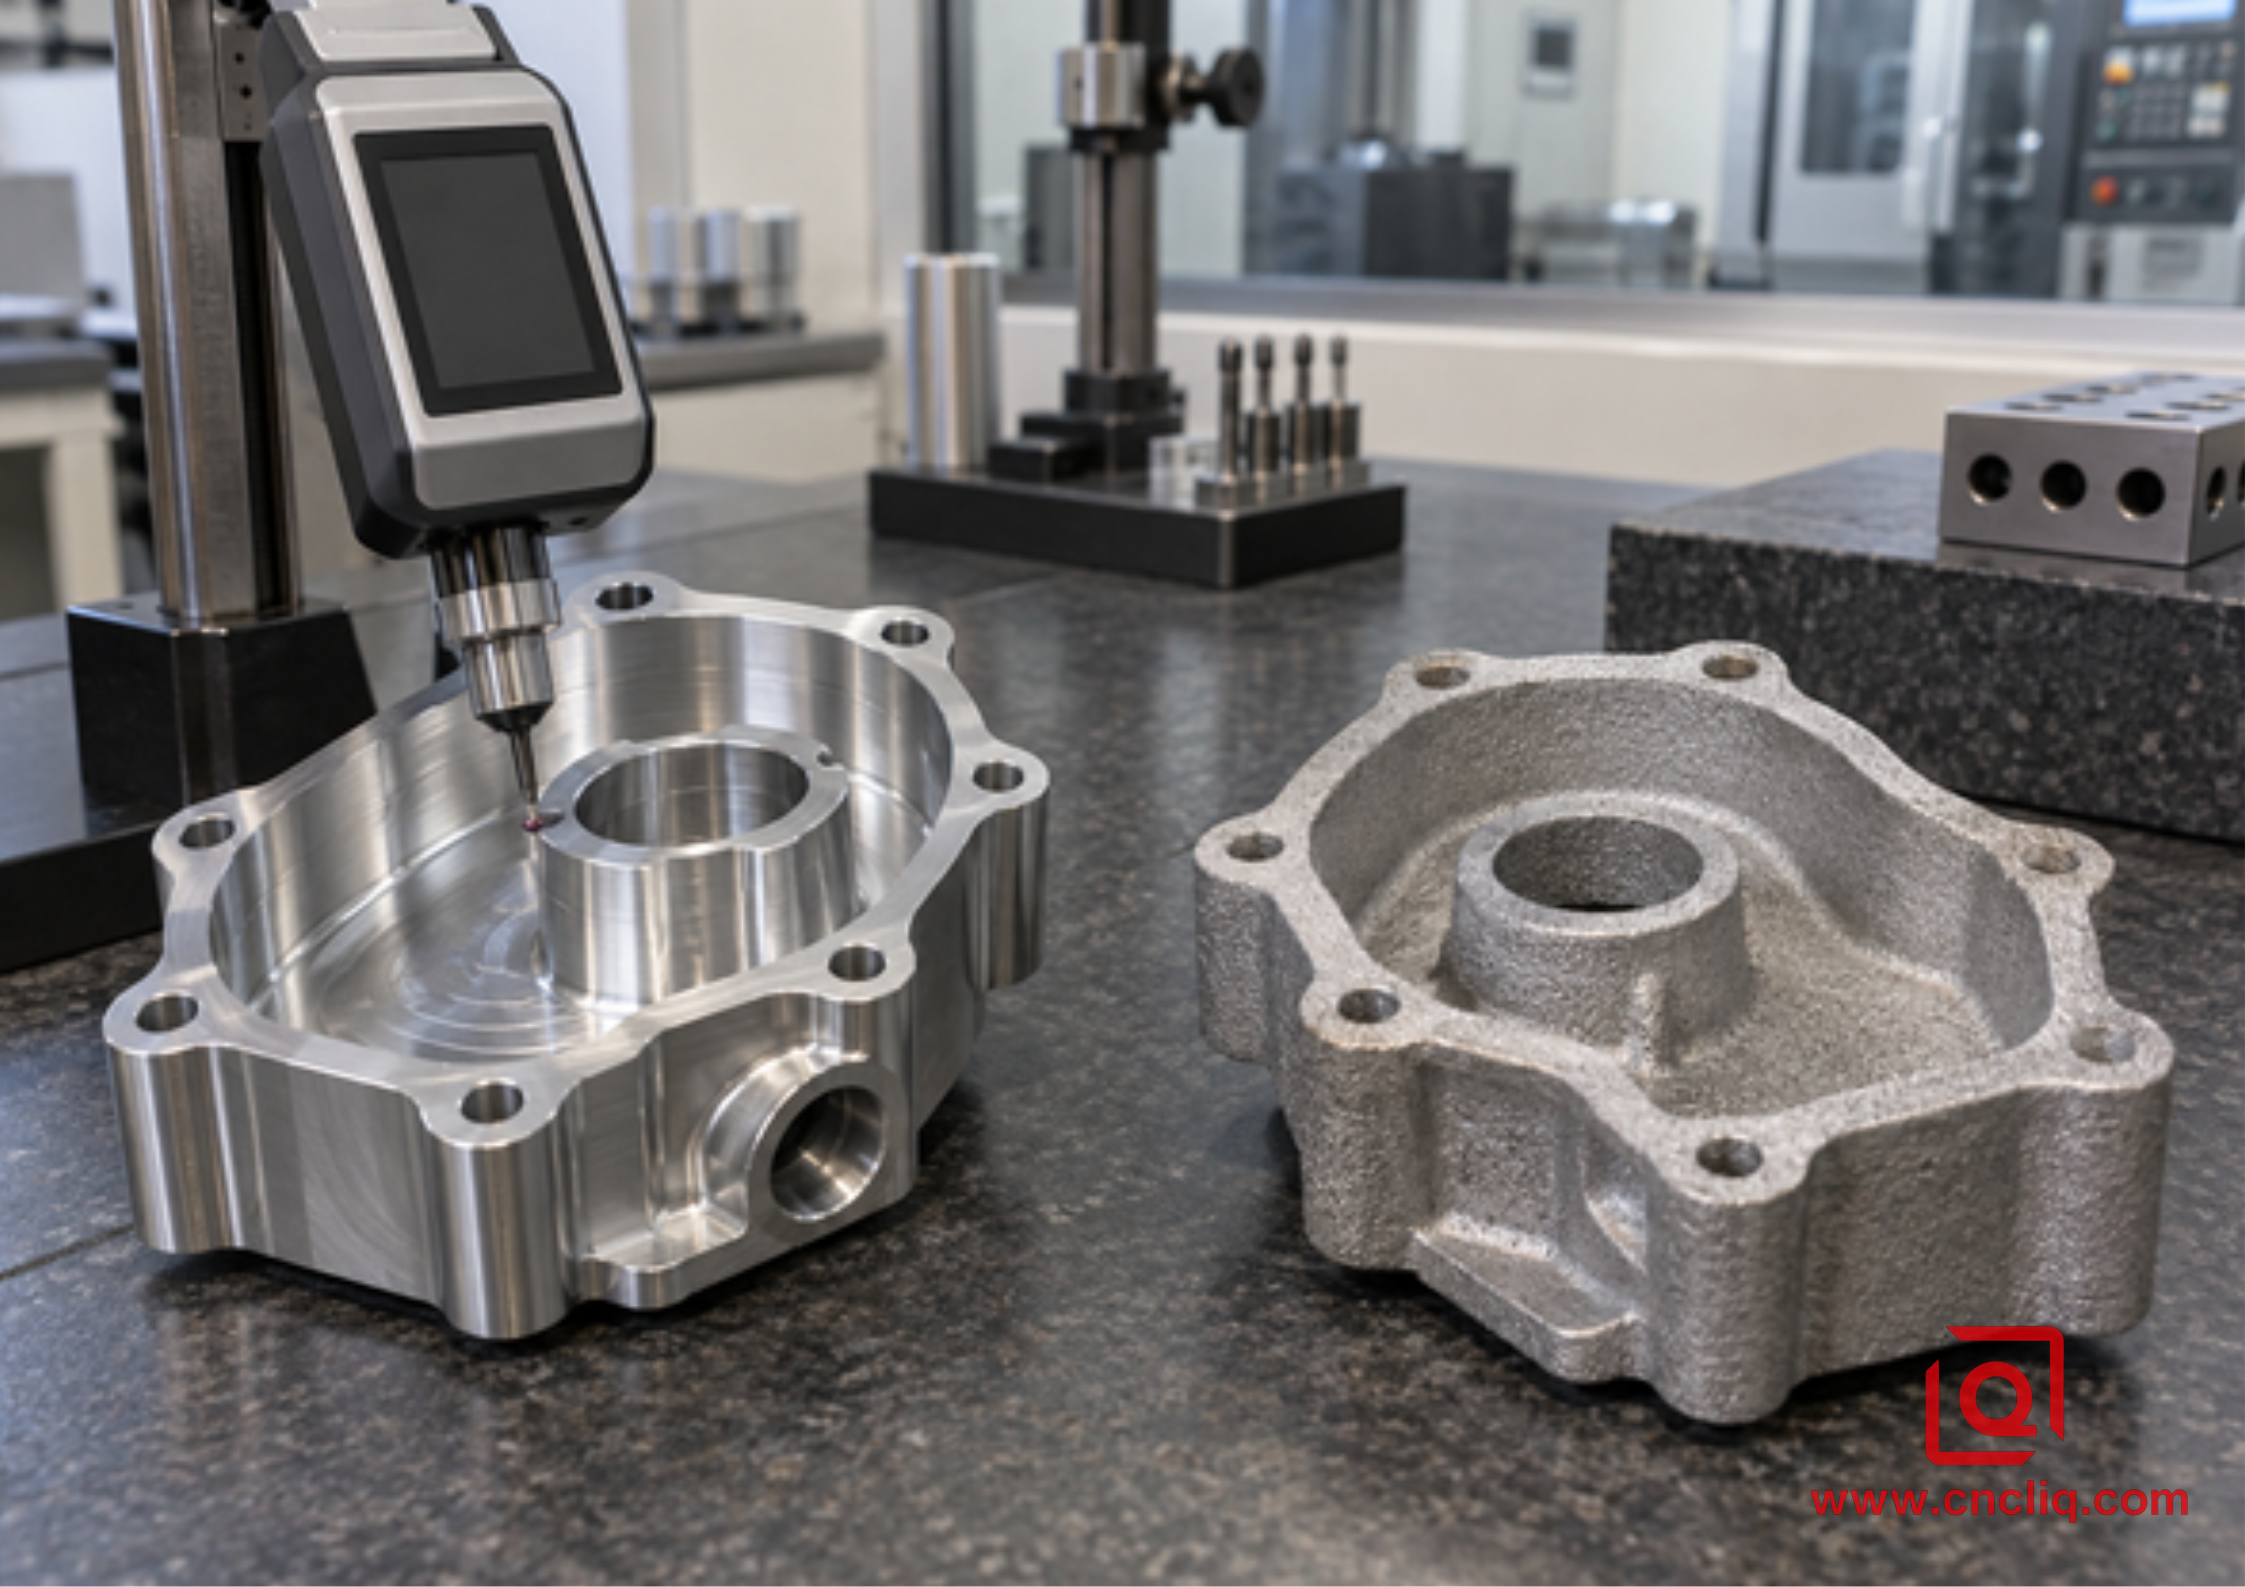
Les surfaces usinées et les surfaces brutes de fonderie nécessitent des critères d'acceptation différents.
Limites de tolérance : d'où provient la variation ?
Les commandes CNC pour billettes comportent des caractéristiques issues de références délibérées
Une pièce usinée par CNC est initialement une ébauche stable, mais ses dimensions finales ne dépendent pas uniquement de la précision de positionnement de la machine. La déformation de l'outil, la température de la pièce, les contraintes résiduelles, la force de serrage, l'usure et les variations de réglage contribuent aux tolérances. Le coefficient de dilatation thermique de l'aluminium est généralement proche de 23 × 10⁻⁶/K. Sur une dimension de 300 mm, un écart de 5 °C représente une variation de longueur d'environ 0,035 mm, ce qui est déjà supérieur à de nombreuses tolérances optimistes de dessin.
Par conséquent, une tolérance de ±0,01 mm ne doit pas être généralisée sur un dessin comme signal de qualité. Elle peut se justifier pour un alésage de goujon, un ajustement de palier ou un élément de référence, mais rarement pour chaque poche et bord de couvercle. Une tolérance plus stricte implique de modifier les outillages, la stratégie de coupe, l'environnement et le contrôle.
Un moulage en sable se déplace comme un système thermique
Le modèle, le moule, le noyau et le métal ne constituent pas une géométrie parfaitement rigide. Le métal se contracte lors de la solidification et du refroidissement. Les sections épaisses et minces refroidissent différemment. Une paroi peut se déformer, un noyau peut se déplacer et une dimension traversant la ligne de joint peut engendrer une nouvelle source de défaut. Un traitement thermique peut relâcher les contraintes ou modifier à nouveau la forme.
Les normes de l'Association de l'aluminium relatives aux pièces moulées en sable et en moule permanent, mises à jour en 2021, illustrent cette échelle. Pour la planéité sur des dimensions allant jusqu'à 150 mm, les valeurs courantes sont de 0,80 mm pour le moulage en sable non précis et de 0,50 mm pour le moulage en sable de précision. Ces valeurs ne sont pas universelles, mais elles démontrent pourquoi une planéité de bride de 0,05 mm relève de l'usinage et non d'une surface de fonderie brute.
La relation entre les caractéristiques est souvent plus importante que leur taille. Deux alésages peuvent chacun correspondre à des dimensions très variables, mais l'entraxe, la coaxialité ou la position exacte peuvent empêcher l'assemblage. L'usinage des deux alésages à partir d'un seul réglage de référence (ou d'un réglage multiaxes lorsque cela est possible) permet de contrôler leur relation.
Précision sélective : l'hybride pratique
Un procédé hybride attribue à chaque surface le processus créateur de valeur. Le moulage forme les nervures, les bossages, les passages courbes et l'enveloppe. L'usinage CNC établit la référence A, finit la bride d'accouplement, alése les logements de paliers, usine les gorges pour joints toriques, perce et taraude les orifices et usine les plots d'alignement. Le formage quasi-net assure la géométrie globale tandis que l'usinage protège les interfaces qui déterminent l'étanchéité et l'assemblage.
La surépaisseur d'usinage doit être conçue
L'ébauche doit être suffisamment épaisse pour permettre un nettoyage complet de sa surface après prise en compte du retrait, de la dépouille, des variations du moule et des déformations. Une épaisseur insuffisante laisse apparaître des irrégularités ou des creux ; une épaisseur excessive allonge le cycle de production et peut révéler des porosités sous-jacentes. La tolérance dépend de la taille, de la méthode de moulage, du modèle de référence, de l'alliage et des capacités de la fonderie ; les deux équipes doivent donc s'entendre sur cette valeur avant la validation du modèle.
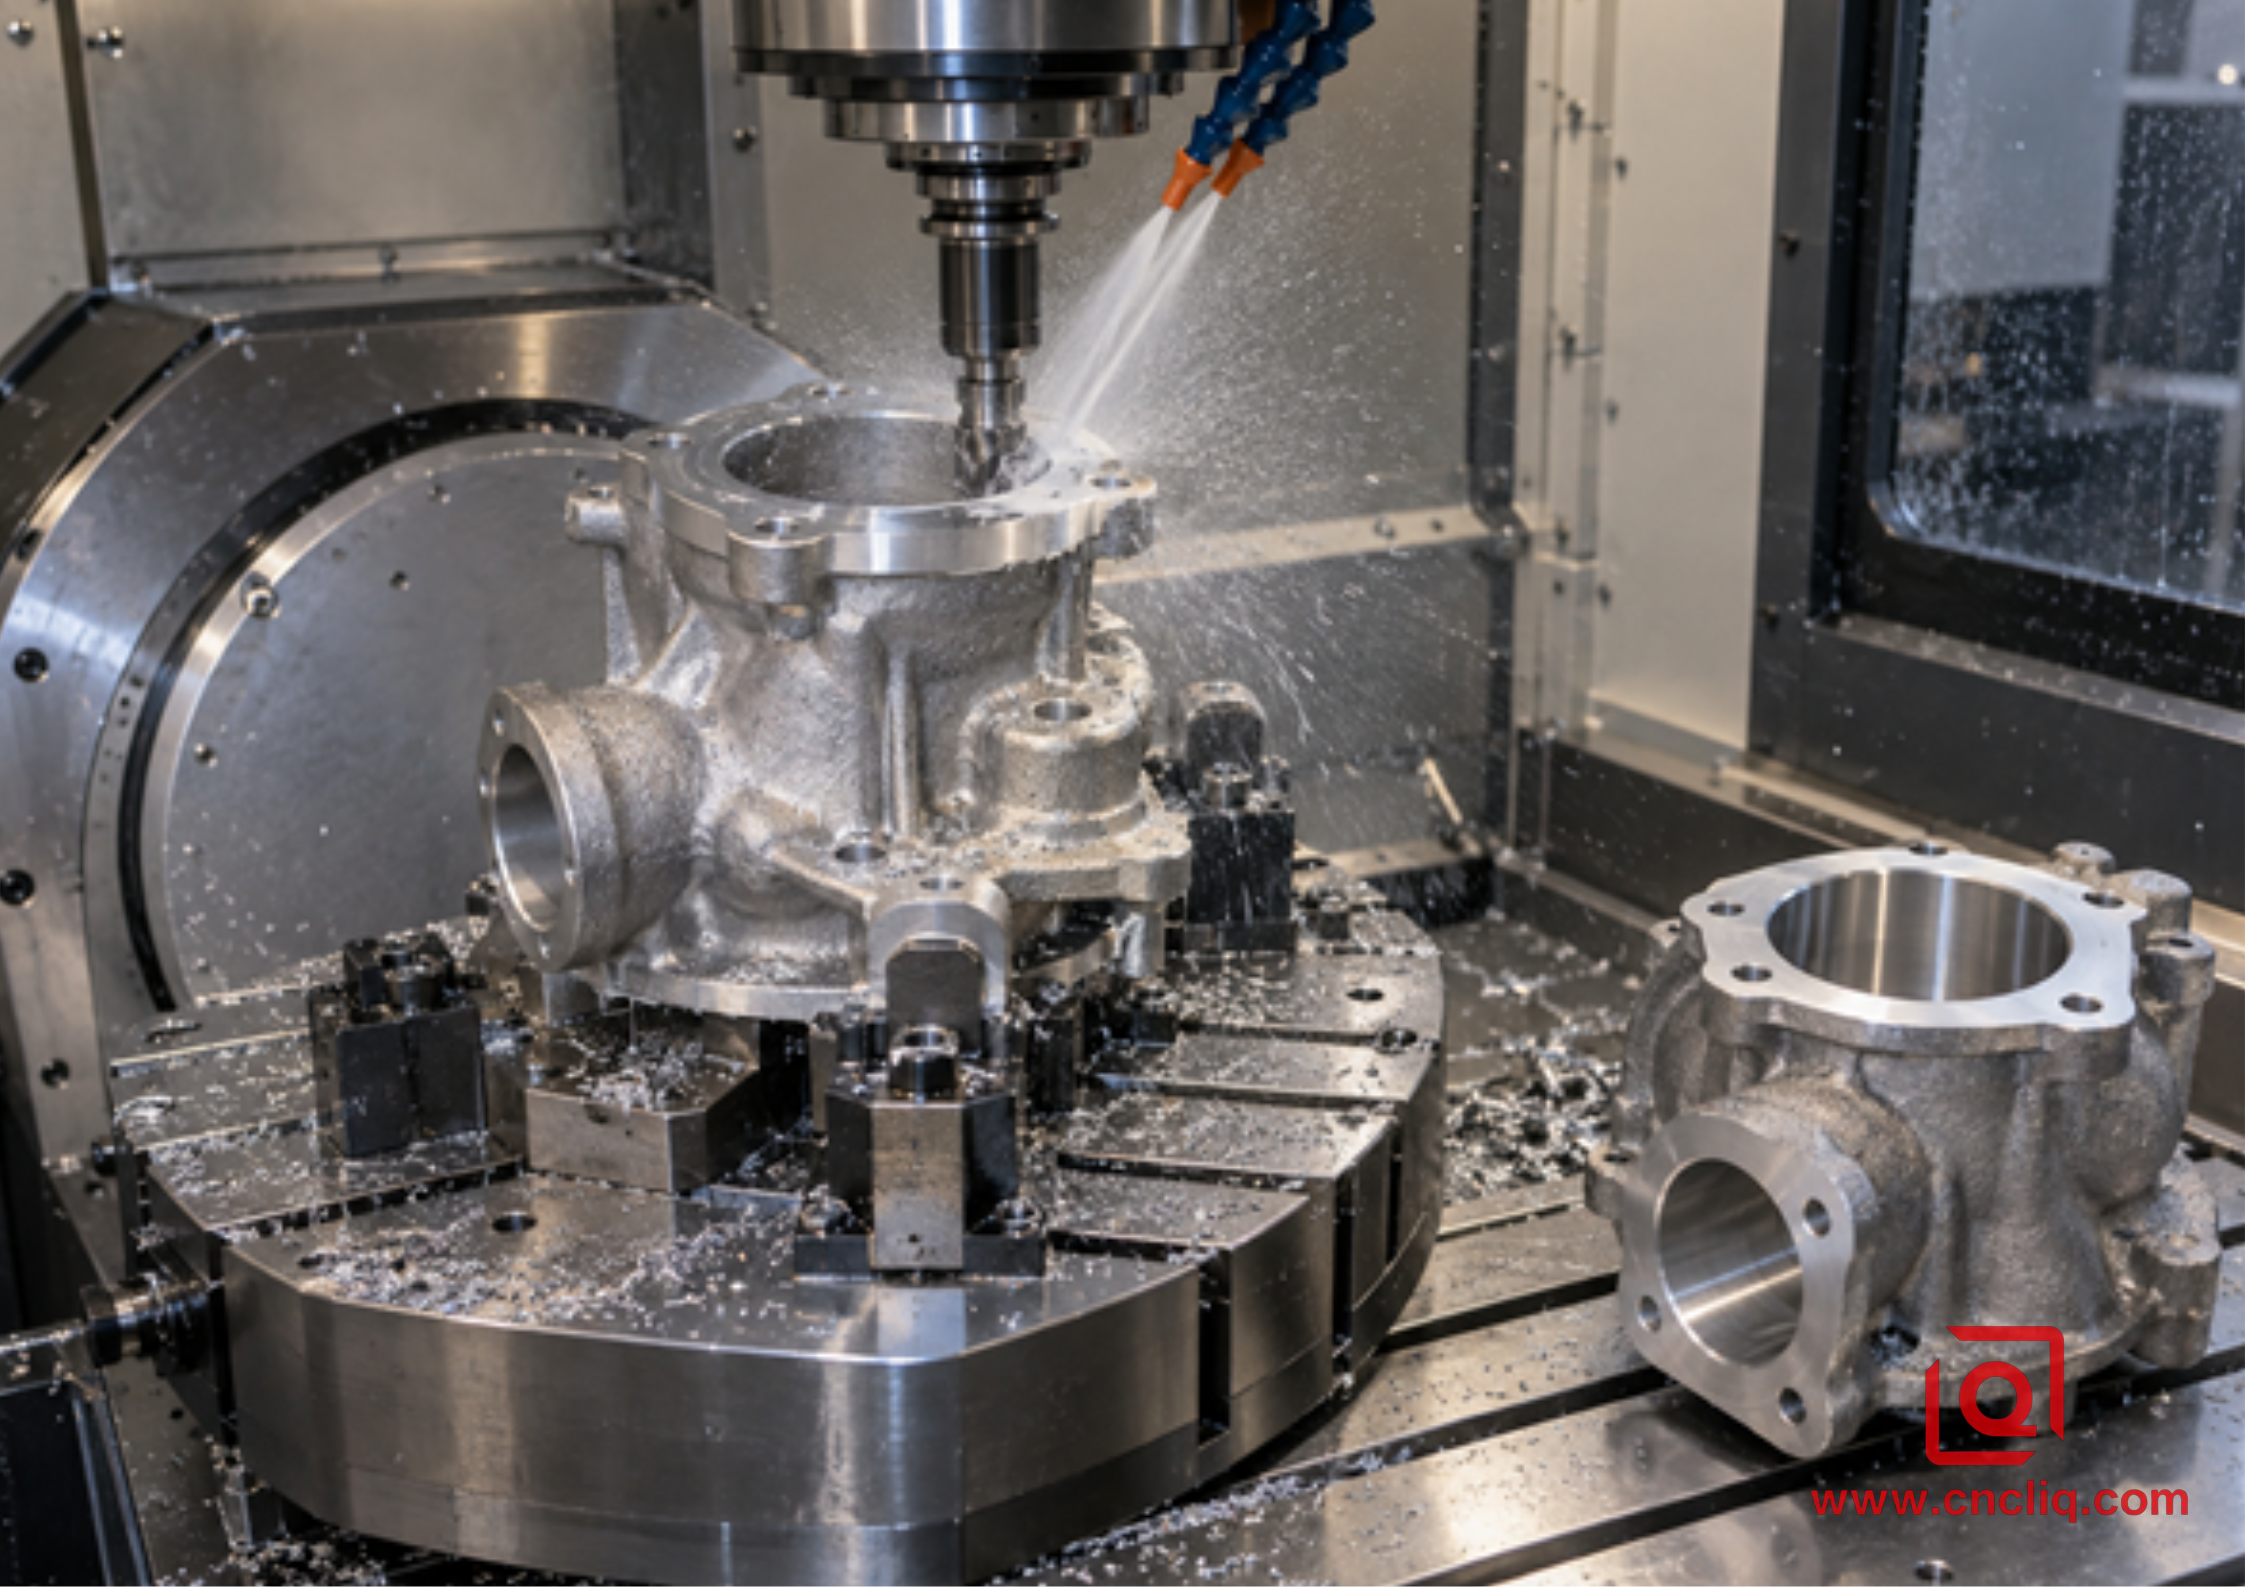
La production hybride concentre l'usinage sur les fonctions d'étanchéité, de positionnement et d'assemblage.
Distinguer le modèle fini de la définition de la pièce moulée. Marquer les surfaces usinées. Définir les repères de la pièce moulée, puis préciser leur relation avec le système de référence de la pièce finie. Pour les pièces complexes à plusieurs faces, l'usinage CNC multiaxes permet de réduire les resserrages et de préserver les correspondances alésage-face ou port-port.
Étude de cas anonyme : Boîtier de pompe de circulation
Un client industriel anonyme avait besoin d'un corps de pompe de circulation en aluminium pour une fabrication pilote et des petites séries récurrentes. Le corps comprenait une volute incurvée, trois pieds de fixation, deux orifices à brides, un alésage de palier et une surface d'étanchéité. Le premier dessin appliquait une tolérance de ±0,05 mm et une rugosité Ra de 1,6 µm à la quasi-totalité des surfaces. Cette spécification décrivait en réalité une pièce entièrement usinée, alors que la majeure partie de la surface extérieure ne contenait que le passage du fluide.
L'analyse a permis de définir trois zones. La zone 1 comprenait l'alésage du palier, la face du joint et le diamètre pilote ; ces éléments contrôlaient l'alignement de l'arbre et l'étanchéité et nécessitaient une finition CNC à partir de références communes. La zone 2 comprenait les orifices et les trous de fixation ; ces derniers nécessitaient un usinage, mais des tolérances plus larges que celles du système de palier étaient acceptables. La zone 3 comprenait l'extérieur, les nervures et les parois sans contact ; ces surfaces pouvaient rester brutes de fonderie et nettoyées.
La méthode proposée utilisait une ébauche moulée en sable de la famille A356, sous réserve de l'approbation finale du client et de la fonderie. La première opération d'usinage a permis d'obtenir une référence stable pour la bride primaire. Les opérations suivantes ont permis de finir l'alésage et la face du joint, puis de percer et tarauder les orifices. Le plan de contrôle prévoyait des contrôles par machine à mesurer tridimensionnelle (MMT) aux positions liées à la référence et à la géométrie de l'alésage, un relevé au profilomètre sur la zone d'étanchéité, des contrôles de filetage sur les orifices et un essai de pression défini par le client sur le carter. L'aspect extérieur a été évalué par rapport à des échantillons visuels convenus, et non par une valeur Ra usinée.
Le résultat obtenu n'était pas une économie artificielle. Il s'agissait d'un plan que les fournisseurs pouvaient établir de manière cohérente et que les inspecteurs pouvaient accepter sans interprétation. Un contrôle rigoureux était maintenu là où la défaillance était critique ; la précision superflue était éliminée des surfaces n'entrant jamais en contact avec un joint, un arbre, une fixation ou une pièce d'assemblage. Ce cas est présenté à titre d'exemple et reste anonyme. Les limites finales, l'état de l'alliage, l'échantillonnage et les critères de pression dépendent toujours du plan approuvé et du plan qualité.
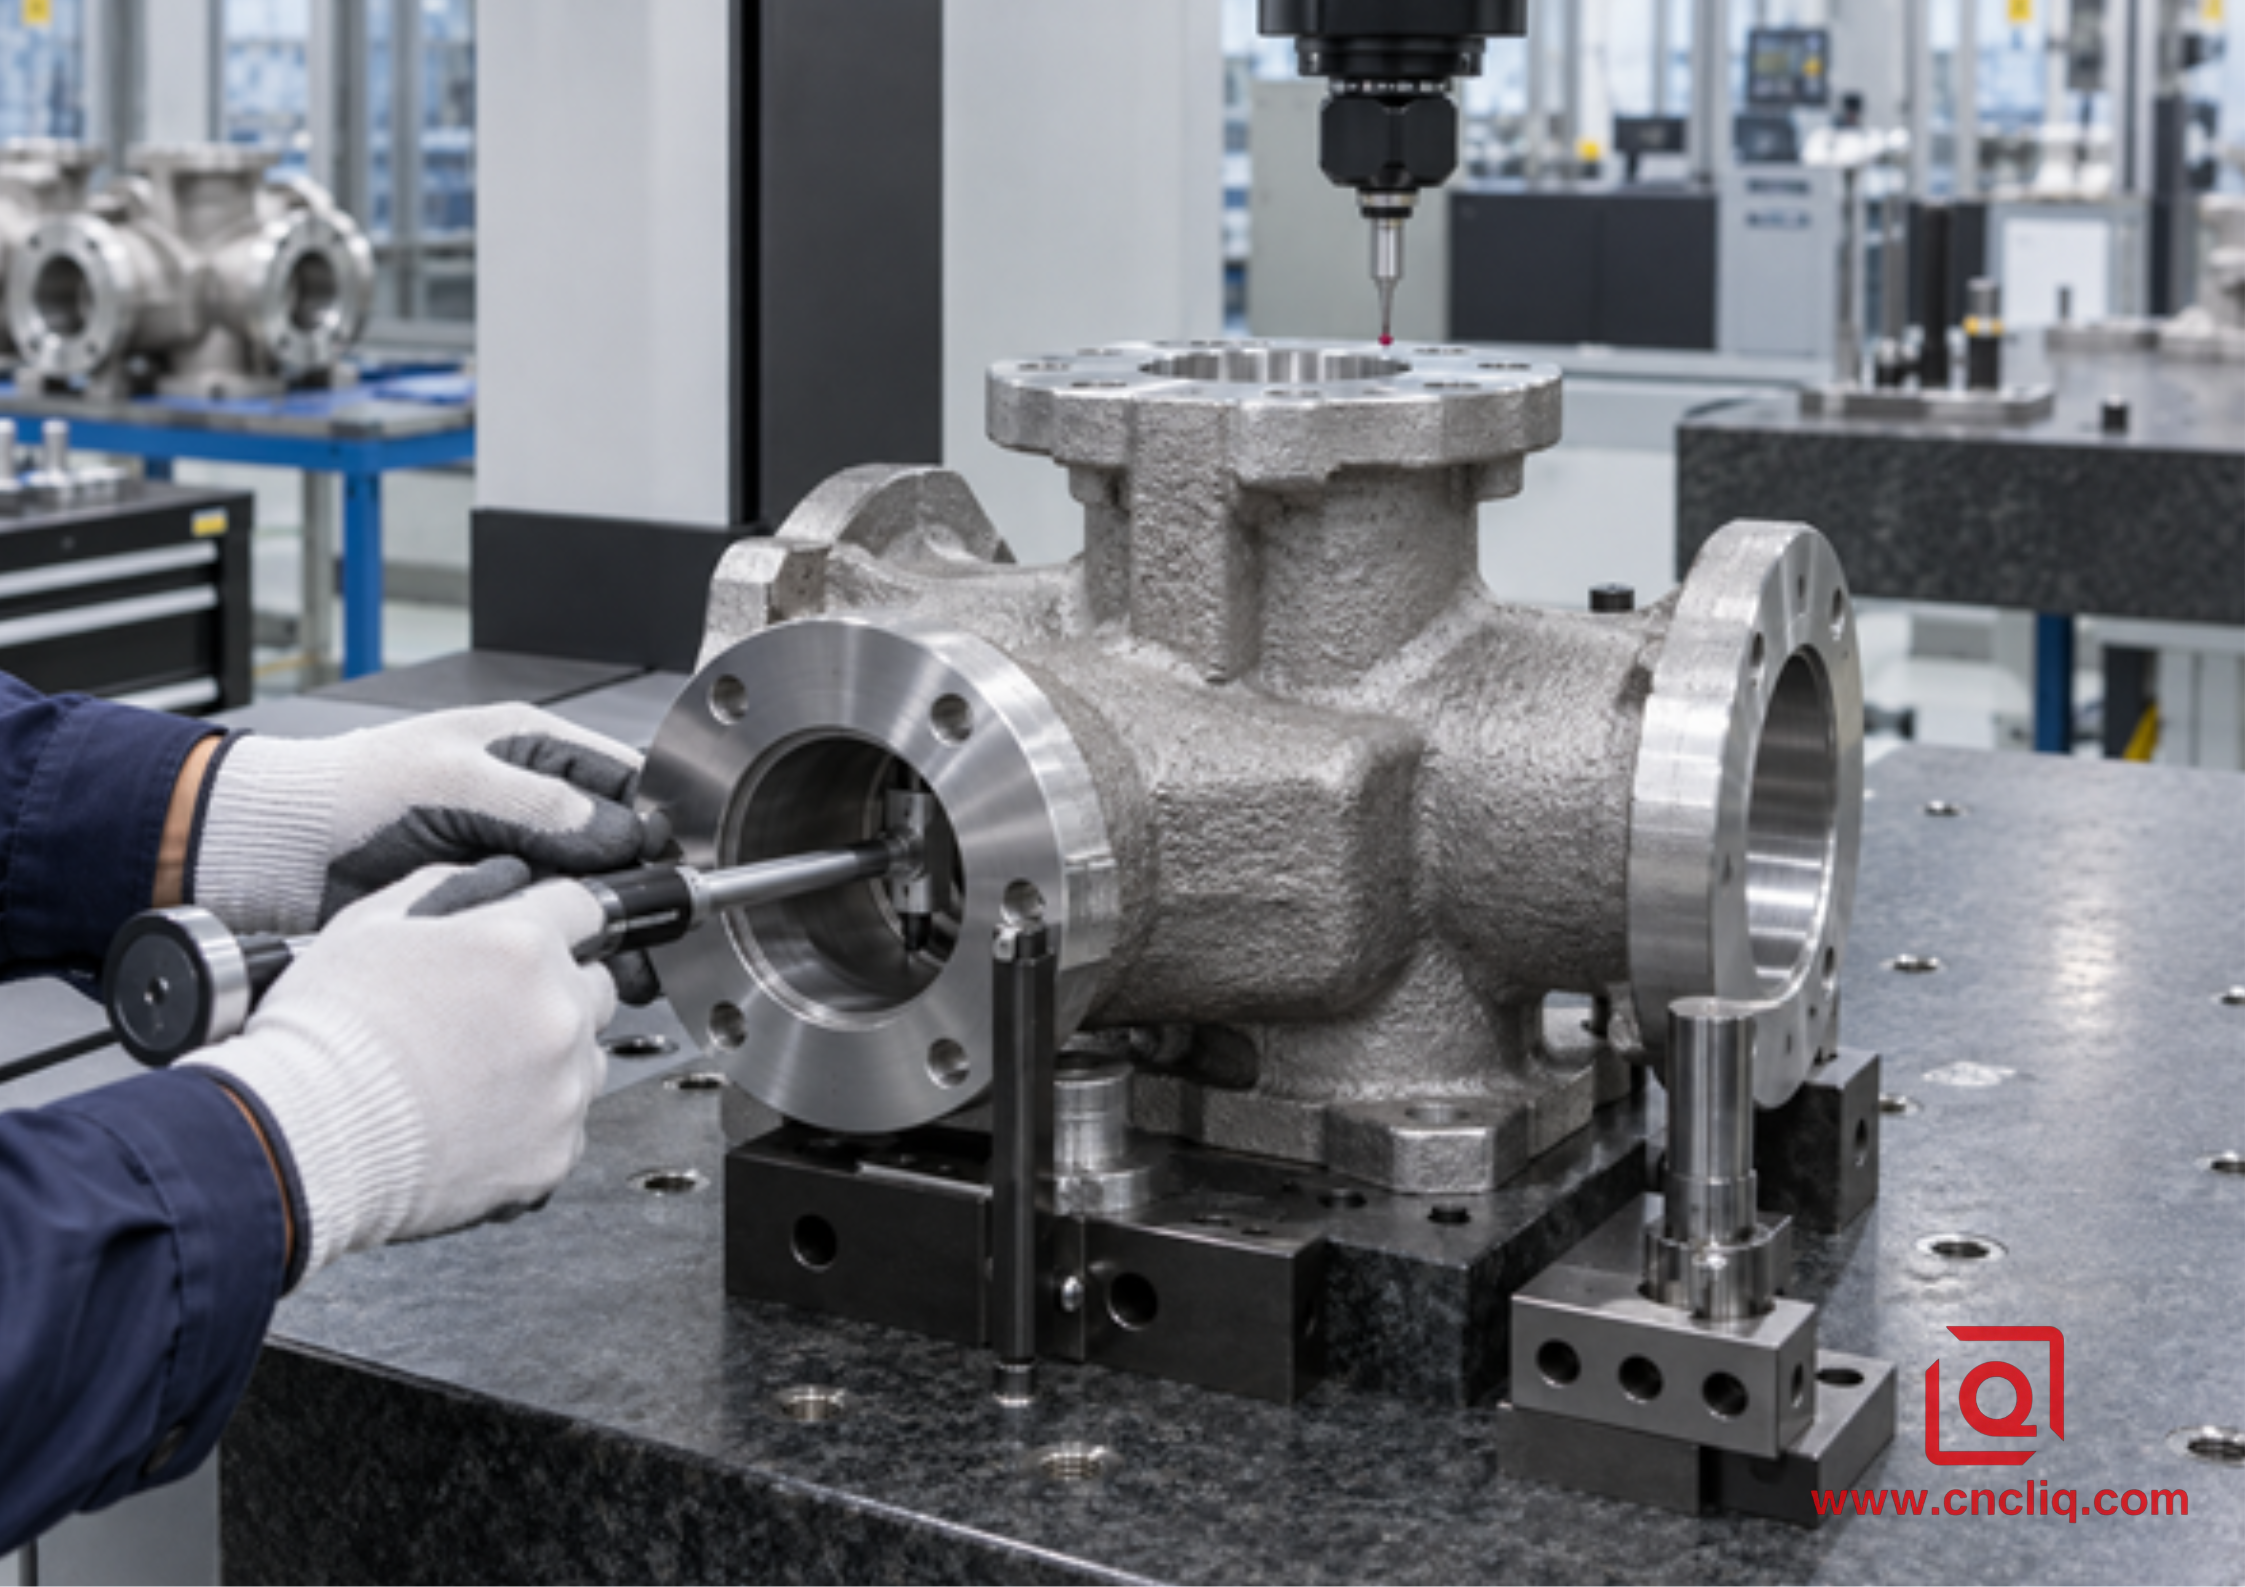
L'inspection doit se baser sur des données fonctionnelles et ne pas considérer chaque surface moulée comme critique.
Élaborer un dessin prêt pour le devis
1. Distinguer les CTQ des dimensions générales. Marquer les alésages, les faces d'étanchéité, les pastilles de positionnement et les interfaces susceptibles d'empêcher l'assemblage ou de provoquer des fuites.
2. Indiquez le matériau et son état. « Aluminium » ne suffit pas ; 6061-T6 : mêmes spécifications CAO, mêmes CTQ, même volume et même finition.
Il n'existe pas de quantité universelle permettant de déterminer le seuil de rentabilité. La masse, la matière enlevée, le temps de rotation, le coût du modèle et du noyau, le risque de rebut, la finition, le contrôle et la stabilité de la conception sont autant d'éléments qui influent sur ce point. Un grand carter ouvert peut justifier le moulage en série modeste ; un bloc compact de précision peut, quant à lui, privilégier l'usinage CNC de billettes sur une durée bien plus longue.
Une attention égale est requise. Un noyau crée le passage interne qui rend le moulage au sable attractif, mais il introduit également une tolérance de positionnement et un risque de décalage. Une paroi mince entre un passage noyauté et une surface extérieure usinée peut disparaître si le noyau se déplace vers l'outil de coupe. Définissez des exigences minimales d'épaisseur et effectuez des contrôles de section lorsque le risque le justifie. Pour les carters sous pression, le plan et le plan qualité doivent préciser si la validation utilise la pression d'épreuve, le taux de fuite, la radiographie, le sectionnement lors de l'approbation du processus ou toute autre méthode convenue. Ne présumez pas qu'un rapport CMM dimensionnel prouve l'intégrité interne.
Fournissez à l'usinier des points de repère fiables. De petites pastilles moulées, des bossages ou des zones de positionnement sacrificielles peuvent stabiliser le premier positionnement. Leur position doit permettre de répartir l'usinage sur les surfaces critiques, plutôt que de nettoyer complètement une face tout en laissant une autre sous-dimensionnée. Une fois la première pièce usinée, les opérations suivantes doivent se positionner à partir de cette pièce, au lieu de toucher à plusieurs reprises les parois brutes de fonderie. Ceci est particulièrement important lorsqu'un alésage doit rester perpendiculaire à une bride ou lorsque plusieurs orifices doivent traverser une cavité interne sans percer une paroi mince.
Coût et volume : Comparaison du coût total approuvé
L'usinage CNC nécessite peu d'investissements en outillage de production ; il convient donc généralement aux prototypes, aux productions intermédiaires et aux conceptions susceptibles d'évoluer. Ses coûts récurrents comprennent les matières premières, le temps d'usinage, l'outillage, les réglages, l'ébavurage et le contrôle qualité. Le moulage au sable engendre des coûts supplémentaires liés aux modèles et aux boîtes à noyaux, à l'échantillonnage et aux délais de production en fonderie, mais permet de réduire l'enlèvement de matière répétitif sur les pièces de grande taille ou sculptées. Le choix entre ces deux procédés dépend du projet. Indiquer une quantité standard sans examiner la pièce simplifie à l'excès la décision.
Comparez le coût total approuvé, et non seulement le prix unitaire. Incluez la maintenance des modèles, la fabrication du premier article, les outillages d'usinage, la mise au rebut, le traitement thermique, les contrôles non destructifs, la finition de surface, l'emballage, le poids du transport et les modifications techniques. Le calendrier de paiement est également important. Un prix unitaire futur plus bas pourrait ne pas justifier l'outillage tant que la demande reste incertaine. Un lancement concret pourrait consister à usiner la première version à partir d'un lingot, à valider l'assemblage et à ne commercialiser un modèle de fonderie qu'une fois la géométrie et la demande annuelle stabilisées.
Une ébauche quasi-finie raccourcit l'ébauche, mais les surfaces de fonderie irrégulières peuvent nécessiter des montages adaptés, des palpages, des passes interrompues et une gestion des outils plus complexe. Le sable incrusté près de la surface est abrasif. Une épaisseur variable peut allonger les passes à vide ou surcharger l'outil de finition. Le contrôle et la traçabilité des ébauches entrantes sont essentiels à la rentabilité de l'usinage. Le prix de fonderie le plus bas ne garantit pas le coût de pièce finie le plus bas si des ébauches non conformes augmentent le temps de réglage et le risque de rebut.
Demandez à chaque fournisseur de vous soumettre un devis pour le même scénario : quantité de prototypes, taille du lot, demande annuelle, durée de vie du projet, état des matériaux, critères de qualité critiques (CTQ), finition, documentation, emballage et destination. Demandez séparément le prix de l’outillage et le prix unitaire. Confirmez la propriété des modèles, les frais de révision, les modalités de maintenance et le stockage en fin de programme. Ces détails permettent d’éviter qu’un prix unitaire attractif ne se transforme en un problème commercial irrémédiable.
Planification des inspections pour l'aluminium moulé et usiné
Le plan de contrôle doit être basé sur l'évaluation des risques de défaillance. Une machine à mesurer tridimensionnelle (MMT) est idéale pour les positions usinées, les profils et les relations de référence, mais elle ne permet pas de mesurer tous les aspects de la qualité des pièces moulées. Un profilomètre vérifie la texture sur une trace définie. Les calibres de filetage confirment les limites du filetage. Les comparateurs d'alésage, les comparateurs pneumatiques ou les montages sur mesure peuvent être plus rapides pour les contrôles de production. La radiographie, le contrôle par ressuage et le contrôle d'étanchéité répondent à des questions différentes et ne doivent être exigés que si la pièce et les critères d'acceptation le justifient.
L'inspection du premier article doit garantir la traçabilité complète du processus, et non seulement le dernier réglage machine. Il convient de consigner le lot de matière première, la provenance de la pièce coulée, les conditions de traitement thermique, la révision d'usinage, le lot de finition et l'équipement d'inspection. Si l'aspect est contrôlé par un échantillon de référence, il est essentiel de contrôler son stockage et son suivi. Pour les commandes répétées, il est convenu des critères de qualité critiques (CTQ) faisant l'objet d'un contrôle systématique et de ceux nécessitant un échantillonnage. Un échantillonnage intensif ne suffit pas à lui seul à corriger un processus instable ; les règles de réaction et la traçabilité sont tout aussi importantes.
La température de mesure est cruciale lorsque les tolérances sont serrées. La norme ISO 1 définit 20 °C comme température de référence pour les mesures dimensionnelles. La pièce, l'instrument de mesure et la machine à mesurer tridimensionnelle (MMT) nécessitent un temps d'adaptation pour atteindre un état stable. Mesurer un boîtier en aluminium chaud immédiatement après usinage peut donner une valeur qui se modifie après équilibrage. Les plans doivent également distinguer les exigences à l'état libre des conditions d'assemblage contraint, notamment lorsqu'une bride mince peut se détendre après desserrage.
Définissez clairement la simulation de référence. Une pièce moulée peut basculer sur trois patins rugueux, tandis que l'assemblage fini s'appuie contre une bride usinée. Différents schémas de contact peuvent produire des résultats différents sans qu'aucun des instruments ne soit erroné. Un bon dessin indique l'emplacement fonctionnel. Un bon rapport identifie la configuration de référence, l'équipement, l'échantillonnage et l'alignement calculé utilisés pour l'évaluation du profil.
Acceptation finale des modifications du traitement de surface
Le post-traitement ne consiste pas en une décoration ajoutée après la finition des dimensions. Le microbillage permet d'arrondir les arêtes et d'atténuer la texture visible. L'anodisation crée une couche d'oxyde et modifie les dimensions internes et externes. Le revêtement en poudre ajoute un film plus épais et peut combler les petits filetages ou réduire le contact électrique. La peinture peut s'accumuler dans les creux. Les ajustements critiques, les plots de mise à la terre, les surfaces d'étanchéité et les filetages peuvent nécessiter un masquage ou une compensation avant finition.
Précisez si chaque limite s'applique avant ou après traitement. Si un alésage reçoit un palier après anodisation, décrivez l'état final et le plan de masquage. Si une face d'étanchéité reste nue, indiquez la limite masquée. Si la couleur est importante, n'oubliez pas que la composition chimique de l'alliage, le traitement thermique, la texture, le contact avec le support et les conditions du lot influencent l'apparence. L'aluminium 6061 billette et l'aluminium A356 coulé peuvent ne pas présenter une teinte identique après anodisation, même lorsqu'ils sont traités simultanément.
L'article de Liqin sur les tolérances d'usinage et l'épaisseur d'anodisation aborde la compensation plus en détail. Pour obtenir un devis, veuillez préciser la norme de revêtement, son type, son épaisseur, sa couleur, les zones masquées, les exigences en matière de corrosion et si les dimensions sont avant ou après revêtement. Cela permettra aux équipes d'usinage et de finition de travailler ensemble pour atteindre un objectif commun.
Séquence de décision d'un acheteur
Privilégiez la fonction au procédé de fabrication. Identifiez les éléments assurant l'étanchéité, le positionnement, la rotation, le support de charge, le transfert de chaleur et la visibilité. Déterminez les caractéristiques exigeant un contrôle précis des dimensions et de la texture. Comparez les procédés de fabrication par billette, par fonderie au sable et par voie hybride en vous basant sur les mêmes critères de qualité. Examinez le plan de référence et les tolérances d'usinage proposés avant d'autoriser l'outillage. N'approuvez le premier article qu'après vérification de sa conformité au contrat, tant au niveau des dimensions et des matériaux que de l'aspect et du fonctionnement.
Veillez à la précision du dessin. Une tolérance large, mais fonctionnelle, n'est pas synonyme de moindre qualité ; c'est une preuve de bonne ingénierie. Une tolérance serrée, sans méthode de mesure, n'est pas synonyme de qualité supérieure ; c'est un problème non résolu. Un dialogue constructif avec un fournisseur commence lorsque le client explique les risques de défaillance et que le service de production détaille les variables qui les influencent. Cet échange permet de concevoir une pièce reproductible, contrôlable et chiffrable, avec un minimum d'imprévus.
Cliquez ici pour toute demande 👆
FAQ
1. Le moulage en sable d'aluminium peut-il supporter une tolérance de ±0,05 mm sans usinage ?
Il ne s'agit pas d'une exigence globale. Les variations proviennent du modèle, du moule, du noyau, du retrait, de la section, du refroidissement et du traitement thermique ; les limites économiques de la pièce brute de fonderie sont donc plus larges. Une caractéristique locale peut être améliorée par un outillage de précision, mais une exigence fonctionnelle de ±0,05 mm devrait normalement correspondre à une pièce usinée par commande numérique, avec accord écrit.
2. Une surface usinée par CNC est-elle toujours meilleure ?
Non. L'usinage n'est préférable que lorsque la fonction requiert une texture ou une géométrie améliorée. Il apporte une valeur ajoutée aux surfaces d'appui des joints, aux logements de roulements, aux coussinets de positionnement et aux filetages. Le nettoyage des parois, des nervures et des couvercles bruts de fonderie est parfaitement acceptable et permet d'éviter des temps d'usinage inutiles.
3. Quelle finition dois-je spécifier pour une face d'étanchéité ?
Commencez par le fournisseur de joints et la conception de l'assemblage. La finition, l'orientation, la planéité, l'ondulation, la géométrie de la rainure, le joint, la pression et le serrage des boulons sont interdépendants. Une rugosité Ra de 0,8 à 1,6 µm est souvent évoquée pour de nombreuses surfaces industrielles, mais elle n'est pas universelle et doit être validée pour l'application prévue.
4. Quel alliage est le meilleur : billette 6061-T6 ou coulée A356-T6 ?
Aucun des deux n'est universellement supérieur. L'alliage 6061-T6 est largement utilisé comme ébauche pour l'usinage de billettes, tandis que l'A356-T6 est largement utilisé pour les pièces moulées. Le choix dépend des propriétés, de l'intégrité sous pression, de la résistance à la corrosion, de la conception des parois, de la certification et du procédé de fabrication ; la norme de matériau approuvée fait foi.
5. Que dois-je envoyer pour obtenir un devis précis ?
Transmettez le fichier STEP, le PDF contrôlé, les informations sur le matériau et la trempe, les quantités par lot et annuelles, les CTQ, les surfaces moulées et usinées marquées, le traitement de surface, les essais, les documents d'inspection, la destination et le calendrier. Indiquez les valeurs négociables afin que le service d'ingénierie puisse proposer des alternatives moins risquées ou moins coûteuses.
Cliquez ici pour toute demande 👆
Résumé
L'usinage CNC offre un contrôle direct sur les références, les tolérances et la finition fonctionnelle, tandis que le moulage en sable d'aluminium permet de créer des pièces complexes quasi-finies avec des limites plus larges et une texture plus rugueuse. La solution économique combine souvent ces deux procédés : conserver la géométrie non critique brute de fonderie, usiner les éléments d'étanchéité et de positionnement, définir les tolérances dès le début et contrôler les caractéristiques critiques à partir des références fonctionnelles. Transmettez vos fichiers CAO, vos plans, vos quantités et vos exigences à Liqin pour une analyse du processus et un devis compétitif.
Coordonnées
Société : Ningbo Liqin Industry Co., Ltd.
Maintenance quotidienne et assistance après-vente : service@shturl.zhuwanying@cncliq.com
Nouvelle demande de renseignements, devis et discussion de commande : business@shturl.zhouli@chinaliqin.com
Assistance téléphonique : +86 18757148656
Clause de non-responsabilité
Tous les articles techniques, spécifications de matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont fournis à titre informatif et de référence uniquement. Veuillez noter que les informations générales présentées sur ce blog ne sauraient se substituer aux accords techniques signés. Les pièces sur mesure étant soumises à des variations liées aux numéros de coulée des matériaux, aux étalonnages des machines et aux tolérances spécifiques, les spécifications de qualité contractuelles sont exclusivement régies par vos plans CAO approuvés, vos contrats signés et vos plans qualité formalisés.
Toutes les études de cas clients présentées sur ce blog ont été intégralement anonymisées et nettoyées. Les indicateurs de performance, les processus de fabrication et les images affichés servent uniquement à illustrer nos capacités d'usinage sur mesure et ne constituent en aucun cas une norme universelle applicable à toutes les commandes.
Équipe de fabrication Liqin
Forte de 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques de haute précision pour les marchés internationaux les plus exigeants. Notre site de production de 6 500 m² est équipé de plus de 150 machines, intégrant l'usinage CNC 4 et 5 axes, le tournage-fraisage, l'extrusion à froid et le moulage sous pression. Cette organisation nous permet de gérer les projets de manière fluide, depuis la conception CAO initiale jusqu'à l'expédition des pièces finales.
Nous assurons un contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la rigueur d'ingénierie qu'elles exigent. Certifiés ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle CMM et du profilage optique aux tests de dureté et de brouillard salin, nous validons vos spécifications critiques en amont, vous garantissant ainsi des composants prêts à l'emploi, sans difficultés d'assemblage ni arrêts de ligne coûteux. Outre la fabrication, vous pouvez compter sur nous pour des réponses sous deux heures à vos demandes de devis, un accompagnement direct pour l'échantillonnage de prototypes et une expédition fluide à l'export en Europe, en Amérique du Nord, en Asie et en Océanie.
N'hésitez pas à nous faire part de vos demandes de renseignements et à nous envoyer des échantillons. Visitez notre site web ou contactez-nous directement pour obtenir un devis compétitif !
