 Français




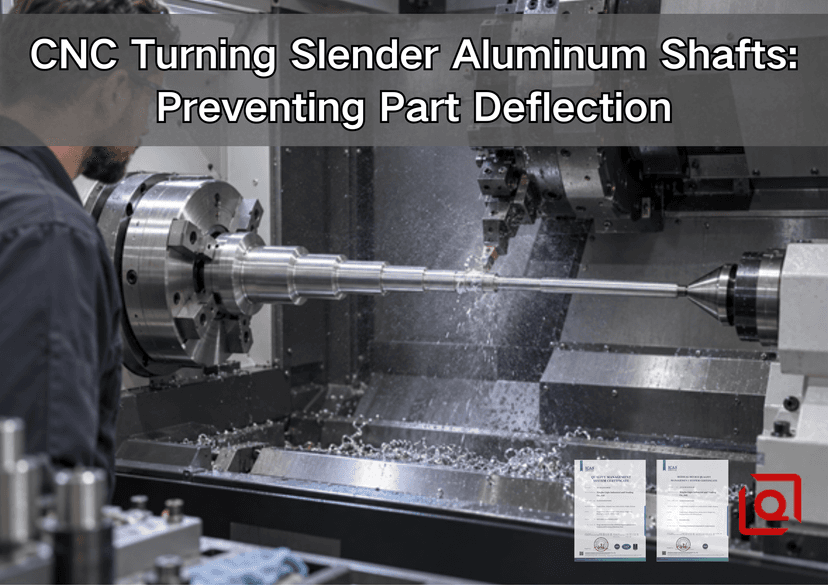
Êtes-vous toujours aux prises avec un arbre qui mesure correctement près du mandrin mais qui devient surdimensionné au milieu, qui broute lors du dernier passage ou qui s'incline dès que la pression de la contre-pointe se relâche ? Les pièces minces en aluminium peuvent paraître simples sur un dessin. Sur le tour, ils se comportent plutôt comme des ressorts. Ce guide explique pourquoi cela se produit et comment les ingénieurs, les acheteurs et les machinistes peuvent le contrôler avant qu'un devis prometteur ne se transforme en rapport de mise au rebut.
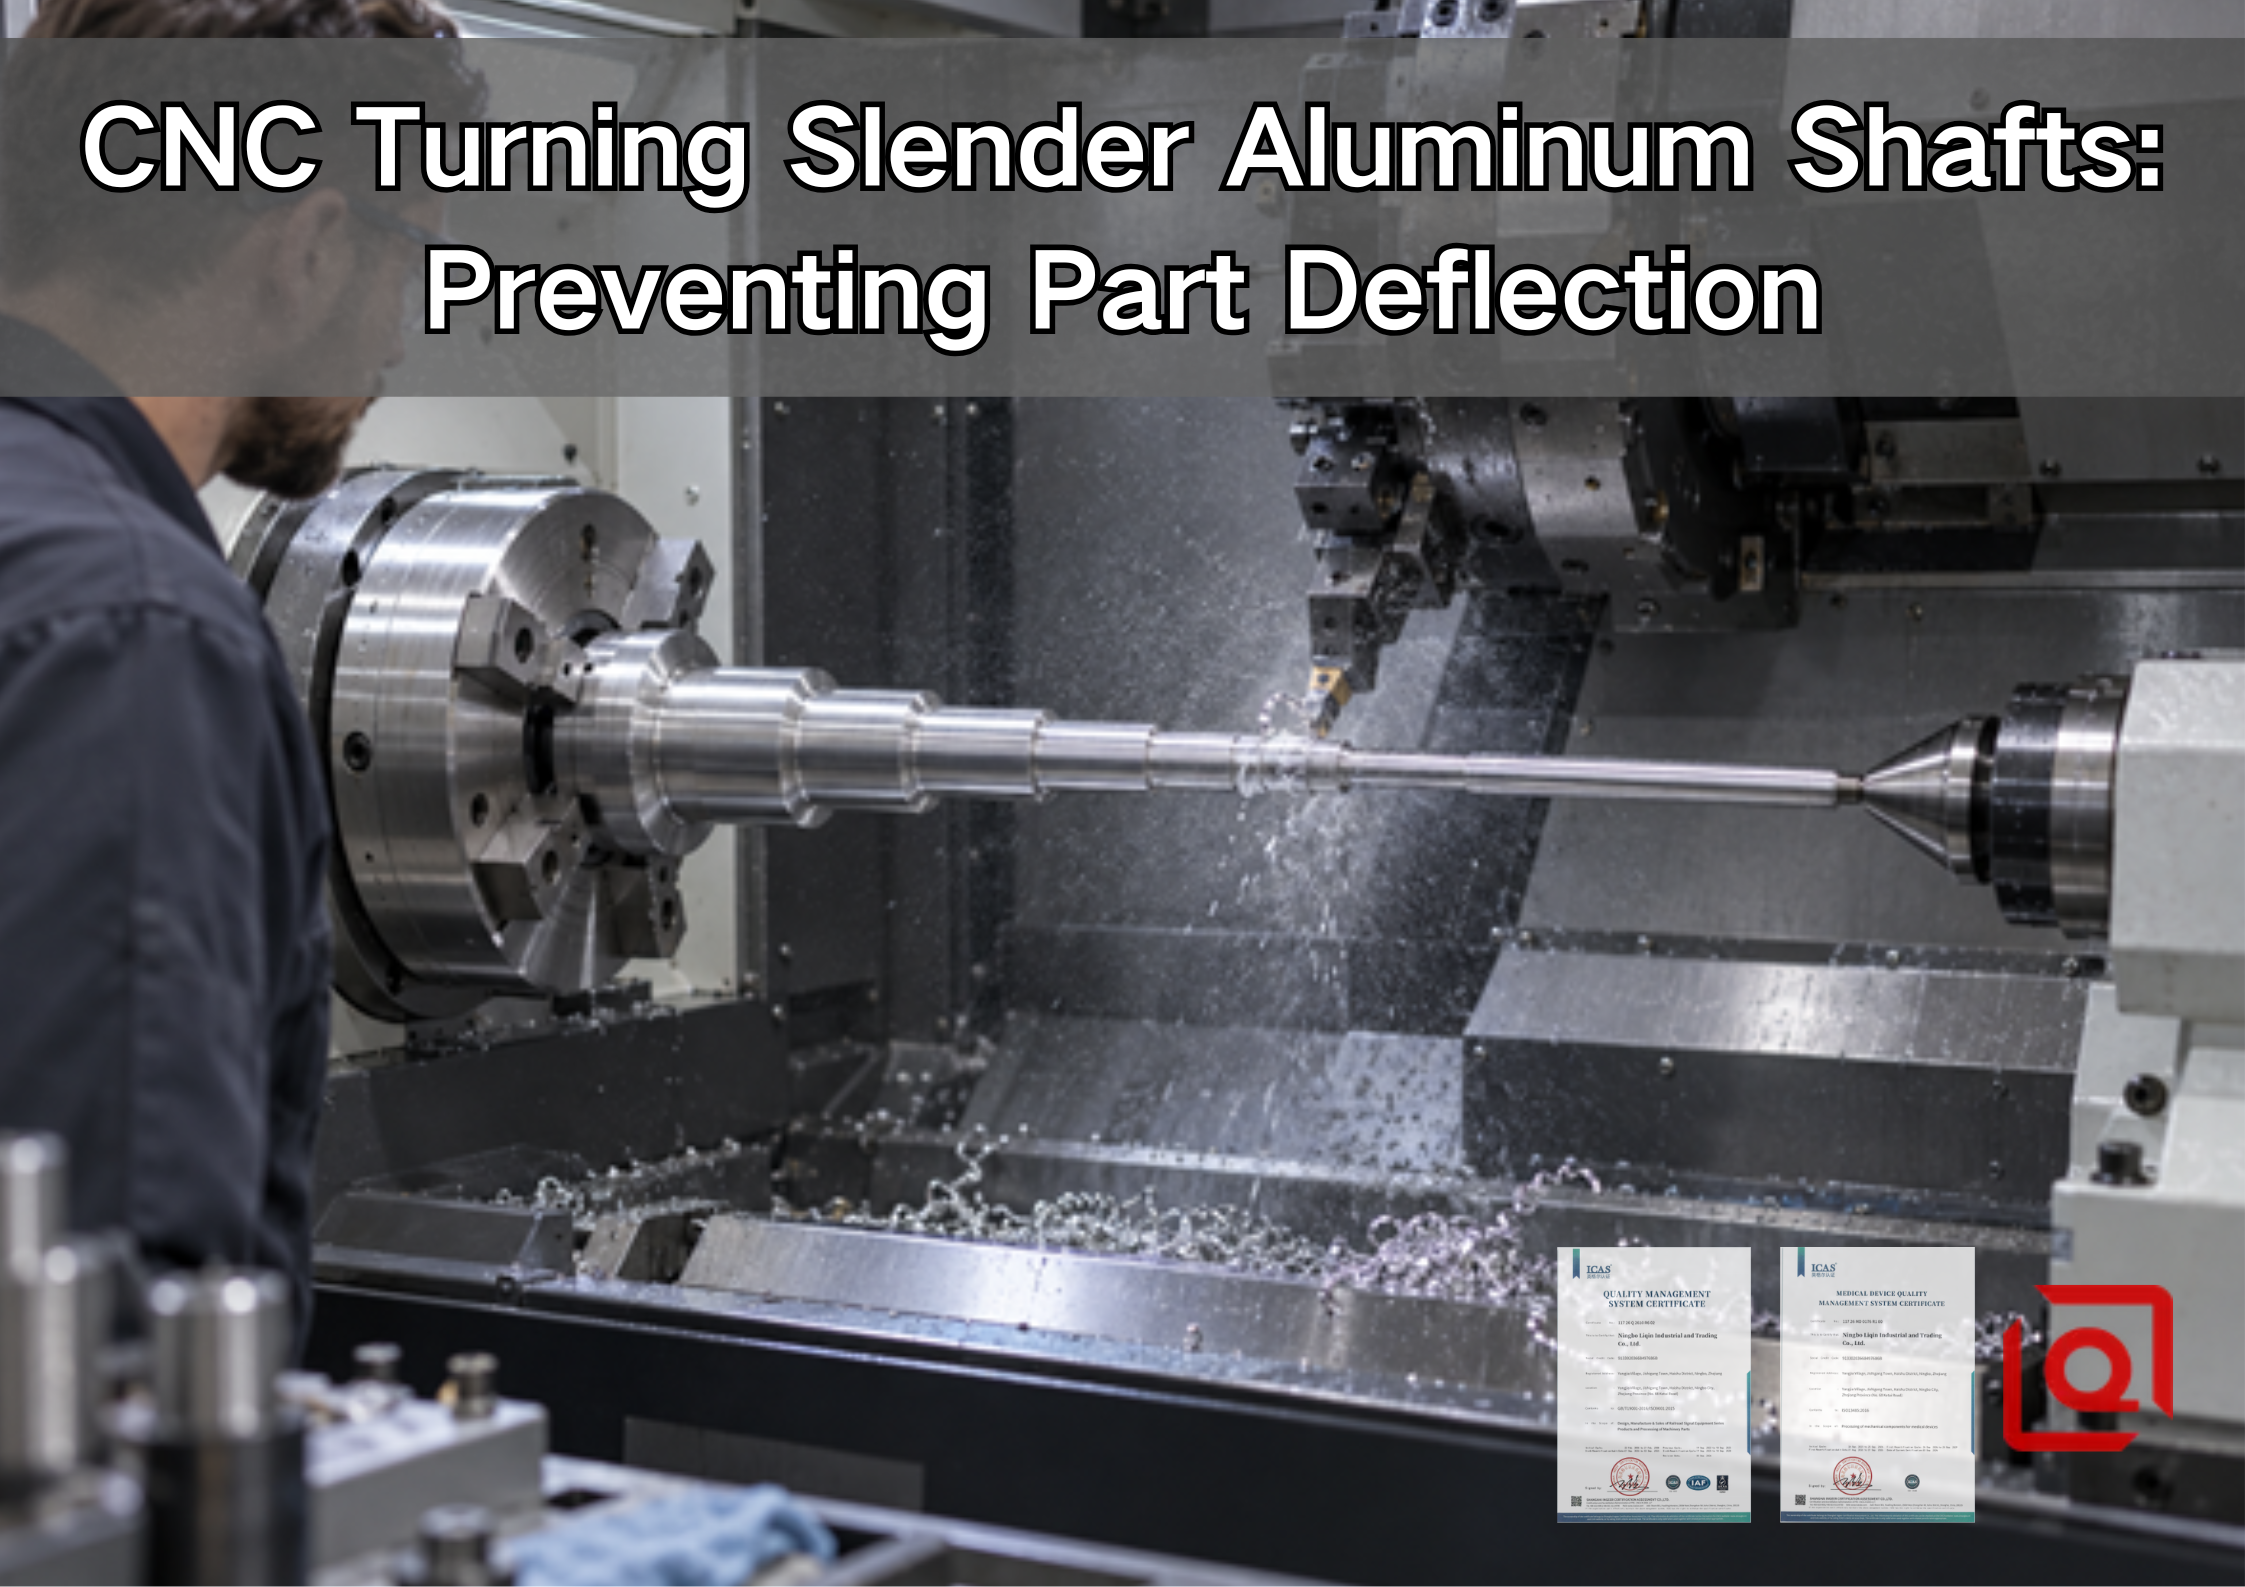
{width=6.1875in height=4.375in}
Un arbre mince en aluminium étagé soutenu entre le mandrin et une pointe dynamique pendant le tournage CNC.
Réponse courte : le tournage avec mandrin uniquement est généralement le choix le moins risqué, uniquement pour les projections relativement courtes et rigides. À mesure que la longueur non supportée augmente, prévoyez une contre-pointe, une lunette fixe, une lunette mobile, une machine à bagues de guidage ou une combinaison étagée. Utilisez une plaquette en aluminium à râteau positif, gardez le porte-à-faux de l'outil court, séparez l'ébauche de la finition et vérifiez la rectitude une fois que la pièce a été relâchée et laissée atteindre la température d'inspection. Toute avance, vitesse, pression des mâchoires ou charge de support doit être prouvée sur l'alliage, l'état, la géométrie, la machine, l'outil et la tolérance réels.
Dans le paysage manufacturier actuel en évolution rapide, la précision et l'efficacité sont plus importantes que jamais. L'usinage CNC a révolutionné la façon dont les composants complexes sont produits, offrant une précision, une cohérence et une flexibilité inégalées. En tirant parti d’une technologie de pointe et d’équipements de pointe, les fabricants peuvent optimiser chaque étape de la production tout en minimisant les déchets et en réduisant les délais de livraison. De plus, l'intégration de l'automatisation et des informations basées sur les données permet aux équipes d'identifier les défis potentiels avant qu'ils ne deviennent des problèmes coûteux. Cette approche proactive améliore non seulement la qualité des produits, mais renforce également la confiance des clients et soutient la croissance commerciale à long terme. En fin de compte, choisir la bonne stratégie d’usinage est essentiel pour obtenir des résultats fiables sur un marché mondial concurrentiel. Qu'une entreprise développe un prototype ou passe à la production complète, un plan complet permet de garantir que chaque exigence est traitée avec soin. De la sélection des matériaux et de l'outillage à l'inspection et à la livraison, chaque décision contribue au succès du composant fini.
Dans la fabrication de précision moderne, la production d'un arbre mince en aluminium nécessite plus que le simple respect des dimensions nominales. Les fabricants doivent évaluer le comportement des matériaux, la rigidité des pièces de serrage, la géométrie des outils, la stabilité thermique et les exigences d'inspection dans le cadre d'une stratégie intégrée. En abordant ces facteurs dès le début, les équipes d'ingénierie peuvent réduire les déviations indésirables, empêcher les vibrations et maintenir des résultats cohérents tout au long de la production. De plus, un processus bien planifié permet de contrôler les coûts en réduisant les essais de coupe, les reprises et les litiges d'inspection évitables. Cette approche globale prend en charge à la fois le prototypage rapide et la production répétée tout en préservant la relation fonctionnelle entre les tourillons critiques, les épaulements et les caractéristiques de référence. En fin de compte, un usinage réussi d’arbres dépend d’une collaboration étroite entre les concepteurs, les acheteurs, les machinistes et les ingénieurs qualité. Lorsque chaque exigence est clairement définie, le fournisseur peut sélectionner une méthode de support appropriée et créer un chemin fiable depuis la barre brute jusqu'au composant fini.
Carte rapide des risques pour le tournage d'aluminium mince
|
Signal de dessin ou de processus |
Ce que cela peut causer |
Première réponse technique |
Preuve à enregistrer |
|
Rapport L/D élevé non pris en charge |
Forme de canon, conicité, bavardage, arc |
Ajouter un support ou raccourcir la longueur exposée |
L/D à chaque opération, pas seulement sur la pièce finie |
|
Enlèvement important d'un côté ou d'une extrémité |
Mouvement de stress résiduel |
Ebaucher symétriquement, mettre en pause, réindiquer, puis terminer |
Forme et état du matériau, surépaisseur d'ébauche |
|
Géométrie de coupe émoussée ou négative |
Force radiale plus élevée et bord rapporté |
Utilisez une géométrie positive, tranchante et polie pour l'aluminium |
Insérer la désignation, l'état des bords, la forme de la puce |
|
Une mesure prise pendant le serrage |
Fausse confiance |
Inspecter les pièces libérées et stabilisées sur des références définies |
Température, état du luminaire, instrument et méthode |
|
Diamètre serré mais pas de rectitude ni de contrôle du faux-rond |
La fonction peut toujours échouer |
Définir la donnée fonctionnelle et l'exigence géométrique |
Schéma de référence, rectitude, battement circulaire ou battement total |
1. Pourquoi un arbre mince en aluminium s'éloigne de l'outil
Pendant le tournage extérieur, la plaquette applique des composantes de force tangentielles, axiales et radiales. Le composant radial est le problème d'un arbre fin : il plie la pièce en l'éloignant de la trajectoire d'outil programmée. Moins de matière est enlevée là où l'arbre se plie le plus, de sorte que la partie libérée peut être plus grande autour de la travée flexible. Si la rigidité dynamique diminue également suffisamment, l'outil et l'arbre commencent à se réinjecter de l'énergie l'un dans l'autre et le broutage remplace une marque d'alimentation en spirale propre.
L'aluminium ajoute une leçon utile. Il est facile à couper, mais « facile à couper » n’est pas la même chose que « difficile à plier ». Le NIST publie des données sur les propriétés dépendant de la température du 6061-T6, et les références de température ambiante couramment utilisées placent son module d'Young proche de 69 GPa. L'acier est environ 3 fois plus rigide en termes de module, donc un arbre en aluminium de même géométrie est plus souple sous la même charge transversale. La force de coupe inférieure de l’alliage est utile, mais la géométrie peut annuler cet avantage. Consultez les Données matérielles NIST 6061-T6 pour connaître la source de propriété traçable.
La métrique de filtrage la plus simple est :
L/D = longueur non prise en charge / plus petit diamètre effectif dans cette portée
Utilisez les dimensions qui existent lors de l'opération. Un dessin terminé peut montrer un épaulement de 20 mm, mais l'outil de coupe peut charger un tourillon de 10 mm à 180 mm du support efficace le plus proche. Cette opération est régie par un L/D de 18 et non de 9.
Les articles pratiques utilisent souvent des bandes larges : en dessous d'environ 4, le travail avec un mandrin seul peut être gérable ; d'environ 4 à 12, pensez à une contre-pointe ; et au-delà de 12 à 15 ans environ, un accompagnement intermédiaire ou itinérant est souvent nécessaire. Ce sont des règles de tri et non des limites d’acceptation. La tolérance, la direction de la force, l'état du stock, la rigidité du support et la dynamique de la machine peuvent déplacer les limites.
Un calcul de déflexion utile – avec la bonne étiquette d'avertissement
Pour un rond solide traité comme une poutre simplement appuyée avec une charge radiale médiane, une première estimation est :
δ = F × L³ / (48 × E × I), où I = π × D⁴ / 64
Ici, δ est la déformation élastique, F est la charge radiale, L est la portée, E est le module d'Young et I est le deuxième moment de l'aire. La déviation augmente avec la longueur au cube et diminue avec le diamètre à la puissance quatre, donc un tourillon légèrement plus grand ou une portée plus courte peut avoir un effet démesuré.
Pour un exemple de criblage, prenons un arbre solide 6061 de 12 mm avec une portée simplement supportée de 180 mm, E = 68 900 N/mm² et une charge radiale médiane supposée de 20 N. I est d'environ 1 018 mm⁴ et la déflexion calculée est d'environ 0,035 mm. Un véritable système mandrin-contrepointe n'est pas une poutre idéale et la charge de coupe se déplace, mais l'estimation montre pourquoi une exigence de diamètre de ±0,020 mm nécessite plus qu'un décalage nominal.
Pour un aperçu plus approfondi, le guide UTEC sur repose-pieds stables et suiveurs pour les pièces longues explique le même modèle de poutre et les mêmes choix de support. Utilisez cette formule pour classer les risques, puis prouvez le processus final avec des essais de coupe et une inspection.
2. Lisez le modèle d'erreur avant de modifier le programme
Commencez par lire la forme d'erreur.
|
Résultat observé |
Causes les plus probables |
Vérification en atelier |
|
Diamètre le plus grand près du milieu de la travée, plus petit près des supports |
Déviation statique de la pièce |
Diamètre de la carte à plusieurs positions Z après la publication |
|
Cône presque linéaire du mandrin à la contre-pointe |
Désalignement central, géométrie du lit, dérive thermique, conicité programmée |
Tournez et mesurez une barre de test ; vérifier l'alignement de la poupée mobile |
|
Ondes répétitives ou coupure chantante |
Brottement, relâchement des appuis, insert usé, vitesse excessive |
Notez la longueur d'onde, la vitesse de broche, la forme de la puce et l'état du support |
|
Rondeur 3 lobes après desserrage |
Distorsion du mandrin ou du support 3 points |
Comparez la rondeur dans le mandrin et celle libérée |
|
L'arbre est droit lorsqu'il est soutenu mais s'incline lorsqu'il est libre |
Contraintes résiduelles, charge centrale excessive, enlèvement de matière asymétrique |
Lâchez, stabilisez, faites pivoter les blocs en V et remesurez |
|
Bons premiers morceaux suivis de drift |
Prise de bord de l'outil, température, usure du support, variation de la barre |
Diamètre de tendance, température, décalages et durée de vie de l'insert par pièce |
La compensation CNC peut corriger une conicité stable et mesurée. Il ne peut pas réparer les vibrations, un support lâche, un bord accumulé ou une contrainte résiduelle variable.
3. Choisissez le support qui correspond à l'opération
Mandrin ou pince uniquement
Gardez la longueur exposée courte. Une pince de serrage ou une mâchoire souple bien conçue peut répartir la force, mais la longueur de la poignée et le couple d'entraînement comptent toujours. Trop peu de grip glisse ; trop de pression peut marquer ou déformer une fine section.
Centre dynamique de contre-pointe
Une pointe dynamique ferme l'extrémité libre d'un arbre solide modérément mince. Préparez un trou central propre et approprié, confirmez l'alignement et ne remplacez pas le contrôle de la force de coupe par une pression excessive de la poupée mobile.
lunette fixe
Une lunette fixe prend en charge une station axiale lorsque l'outil travaille au-delà d'un long porte-à-faux ou que le support de mandrin et de contre-pointe laisse une portée médiane flexible. Sa bande de contact doit être ronde, lisse, concentrique et correctement lubrifiée. Les rouleaux installés sur du matériel rugueux ou conique peuvent introduire un faux-rond et des vibrations.
Voyager suivre le repos
Un suiveur se déplace avec le chariot et réagit à proximité de la zone de coupe. Ses patins ont besoin d'une surface appropriée derrière l'outil, de contacts propres et d'une charge contrôlée afin de ne pas brunir ou rayer l'aluminium frais.
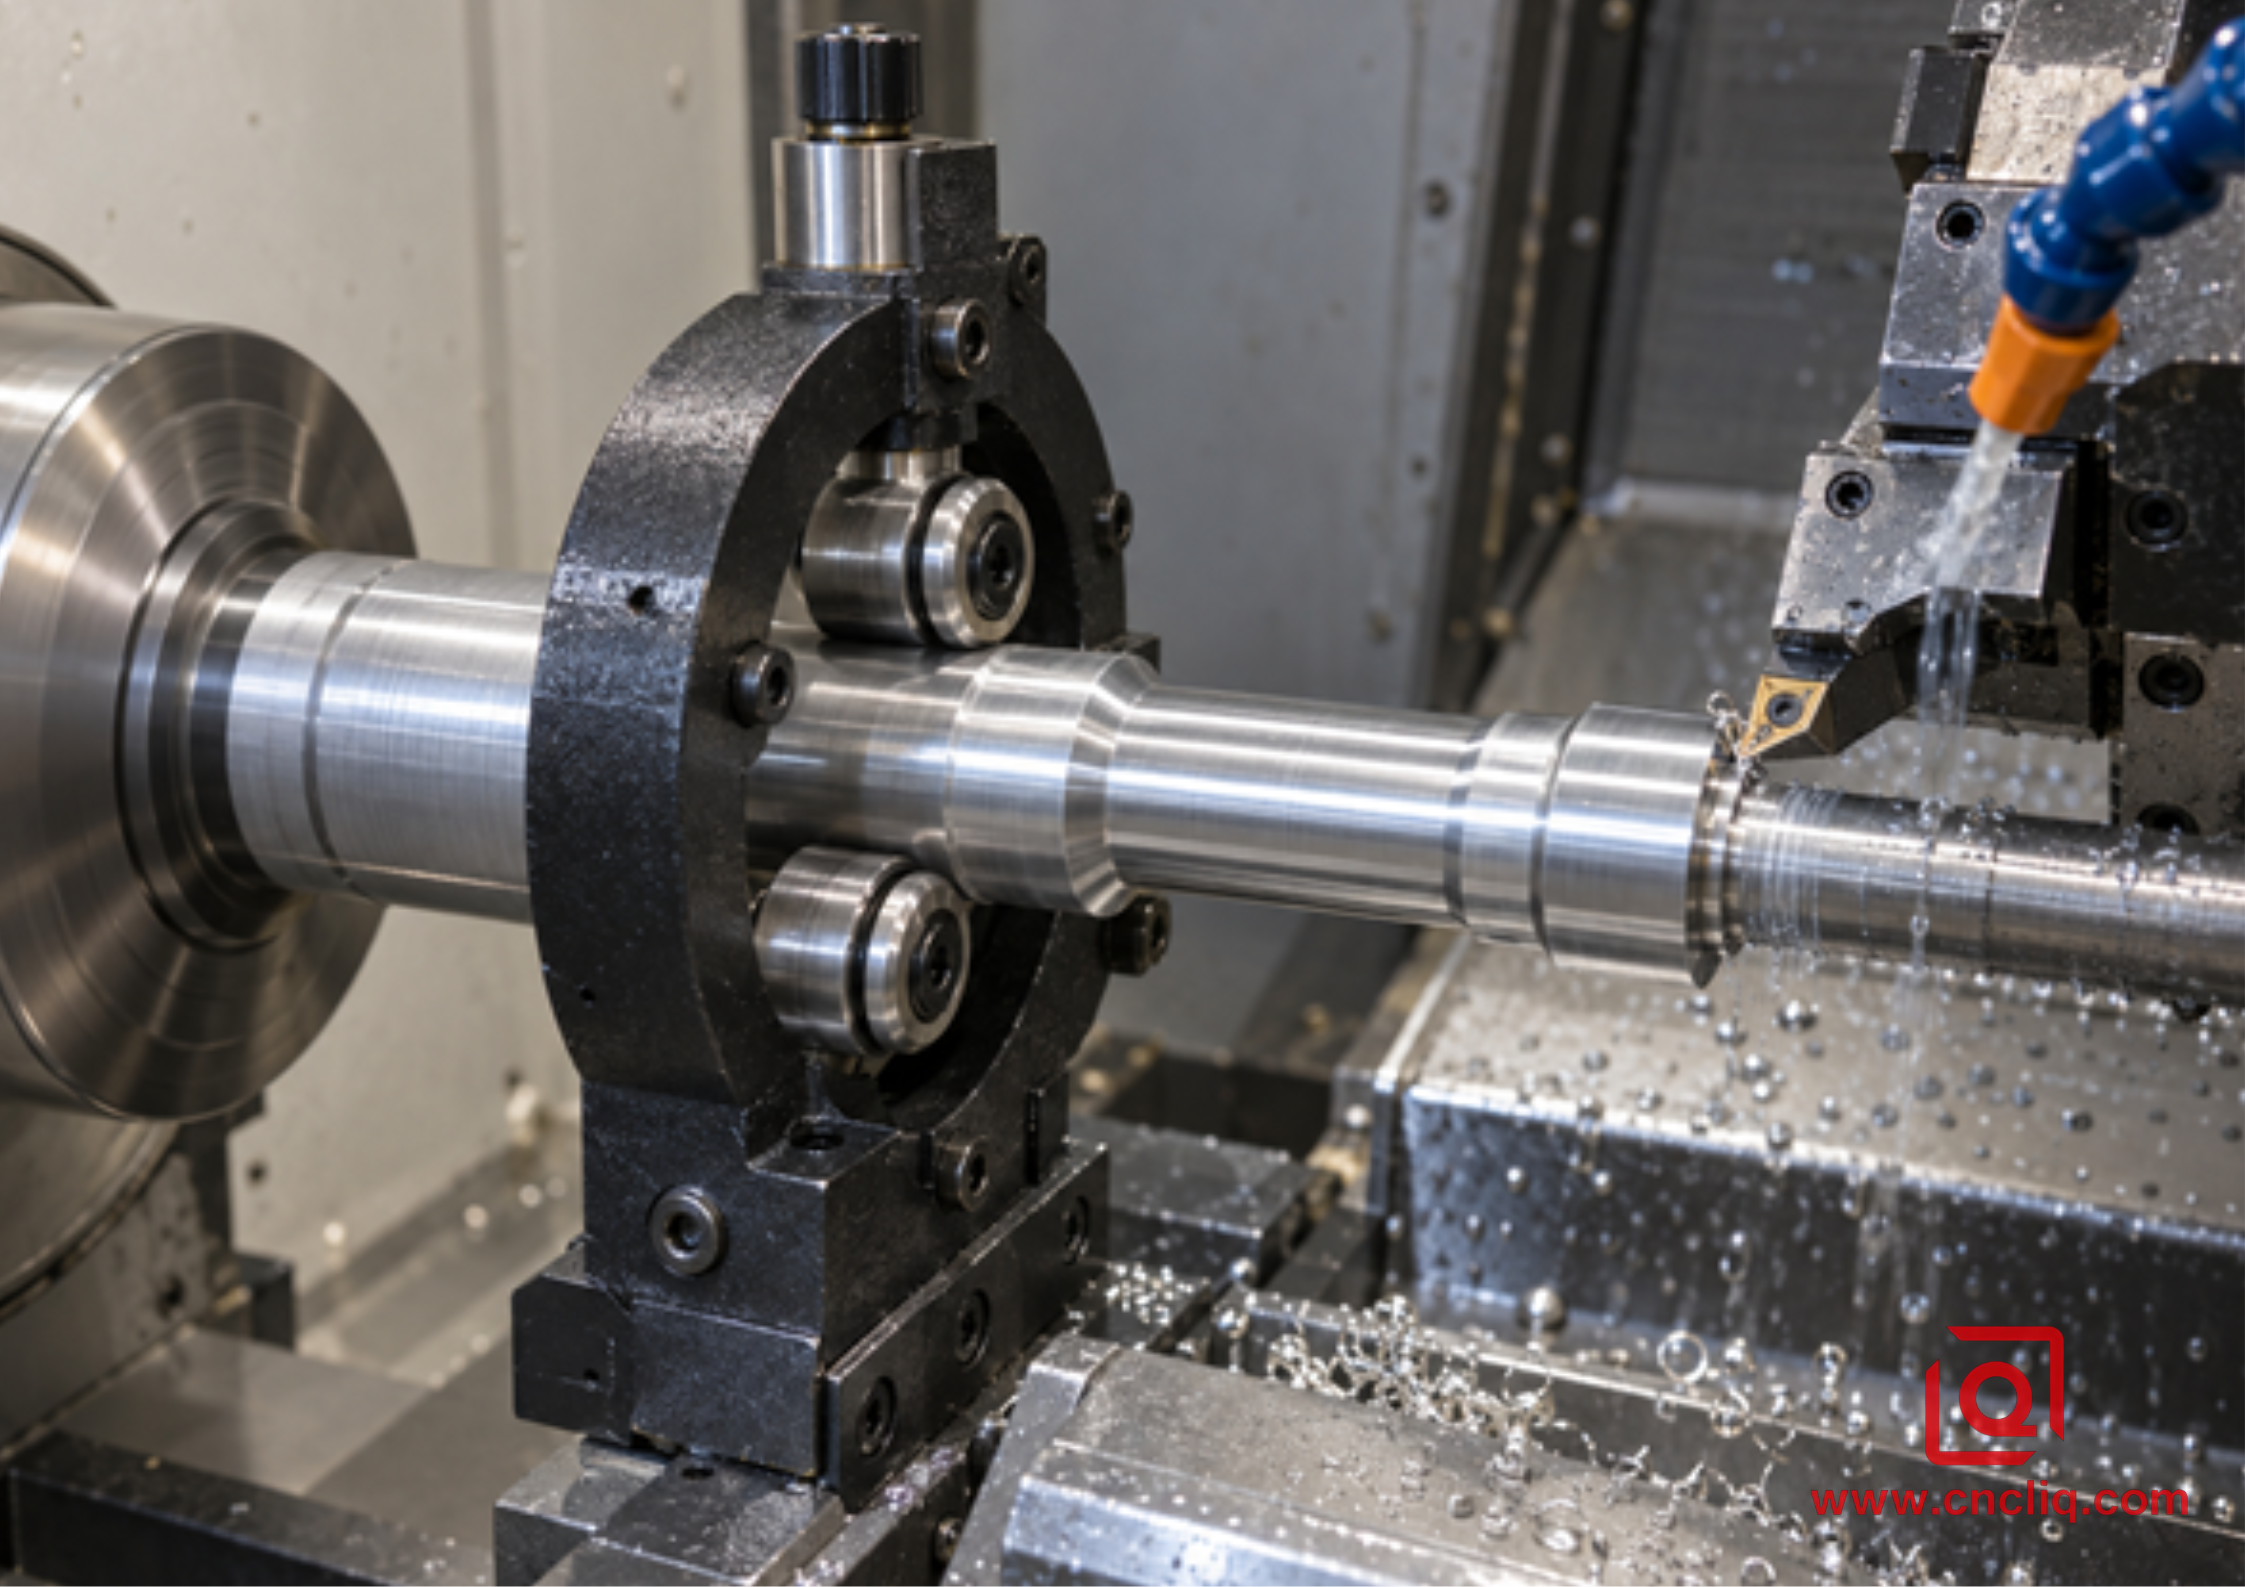
{width=6.1875in height=4.375in}
Une lunette fixe à trois rouleaux peut raccourcir la portée flexible effective, à condition que son tourillon de support soit vrai et que la charge de contact soit contrôlée.
Tournage de type suisse ou à douille de guidage
Pour les petits diamètres et les petites quantités de production, une douille de guidage peut maintenir le point de coupe près du support de crosse. Cela modifie cependant les contraintes économiques et de processus. La rectitude des barres, le jeu des bagues de guidage, la cohérence du stock, l'ordre des caractéristiques et l'état de la surface deviennent essentiels. Un tour CNC conventionnel avec contre-pointe peut constituer la meilleure voie de prototype, tandis qu'un processus de type suisse peut devenir attrayant une fois que le volume et la géométrie sont stables.
Si l'arbre comporte également des trous transversaux, des méplats, des fentes ou des caractéristiques temporisées, comparez une chaîne de tournage conventionnelle avec un itinéraire de tournage-fraisage à plate-forme unique. Notre article sur le Tournage CNC ou usinage tour-fraisage pour pièces concentriques en aluminium explique comment la continuité des données et les configurations secondaires affectent la décision.
4. Réduisez la force de coupe radiale sans créer de nouveau problème
Le support est la moitié de la réponse. L'outil doit couper librement sans force inutile.
1. Utilisez une géométrie tranchante, polie et à râteau positif pour les matériaux non ferreux. Une cisaille à bord vif au lieu de labourer. Surveillez les bords accumulés, qui modifient à la fois la taille et la finition.
2. Sélectionnez le rayon du nez avec l'avance. Un rayon plus petit peut réduire la force radiale passive, mais peut nécessiter une avance plus faible pour atteindre la finition. Suivez les données du fabricant d'inserts et prouvez l'appariement lors d'un essai.
3. Gardez le support court et centré. La déviation de l'outil ajoute à la flexion de la pièce ; un surplomb supplémentaire et une interface faible réduisent la stabilité de l'ensemble du système.
4. Conservez l'épaisseur réelle des copeaux. Un écrémage trop léger peut frotter. La marge de finition doit être suffisamment grande et constante pour que le bord coupe proprement.
5. Séparez l'ébauche de la finition. L'ébauche libère des contraintes et crée de la chaleur ; la finition doit commencer à partir d'un état mesuré et stable avec une tolérance connue.
6. Diriger le liquide de refroidissement et gérer les copeaux. Empêche le ramassage de l'aluminium et éloigne les copeaux longs de l'arbre, du centre et du support. Utilisez les limites approuvées pour la machine, le fluide et l'outil.
7. Testez délibérément la direction de coupe. Le tournage poussé, le tournage tiré et les trajectoires segmentées chargent un arbre différemment. Vérifiez les dégagements et les charges de support avant la sortie de production.
Ne copiez pas les paramètres agressifs d'un tableau général en aluminium dans un arbre 20:1. Le guide d'alliage de tournage CNC en aluminium OEM est utile pour comparer le comportement de l'alliage et des copeaux, mais l'élancement et le système de support devraient déclasser toute fenêtre de départ. Les recommandations des outilleurs restent la première source pour la plaquette choisie.
5. Un plan de processus reproductible de la barre brute à la taille finale
1. Révision par opération. Marquez le plus petit diamètre de travail, la longueur non supportée, l'axe de référence, la finition, les contrôles géométriques, les filetages, la surépaisseur de revêtement, les zones sans marque et si les trous centraux ou les tourillons de support temporaires sont autorisés.
2. Verrouillez la définition du matériau. « Aluminium 6061 » est incomplet. Enregistrez la forme et l'état du produit approuvés, et ne remplacez pas le 6061-T6, le 6061-T651, le 2024-T351 ou le 7075-T651 sans approbation de la conception.
3. Qualifiez et préparez la barre. Vérifiez la documentation, les dommages, la taille et la rectitude si nécessaire. Fronter, centrer si cela est autorisé, préparer les surfaces de préhension et d'appui et vérifier le faux-rond.
4. Rough sans créer une travée faible trop tôt. Laisser une allocation équilibrée. Pour les géométries à haut risque, relâchez ou relâchez la configuration après l'ébauche, mesurez le mouvement et rétablissez la référence de finition.
5. Terminez sous le support prévu. Utilisez un bord contrôlé, une tolérance constante, une température stable et une portée efficace courte. Un passage printanier peut diagnostiquer une guérison, mais des passages printaniers répétés ne devraient pas être le contrôle principal.
6. Protégez, libérez et inspectez. Soutenez la pièce pendant l'ébavurage, protégez les tourillons, laissez-la se stabiliser et mesurez dans l'état libre ou spécifié par le dessin utilisé pour l'acceptation.
6. L'inspection doit séparer la taille, la forme et l'erreur de référence
Cette approche proactive améliore non seulement la qualité des produits, mais renforce également la confiance des clients et soutient la croissance commerciale à long terme. Une pièce peut être dimensionnée à chaque poste tout en conservant un axe courbe. Il peut également être droit mais présenter un faux-rond car les centres de référence ou les tourillons de montage ne sont pas coaxiaux.
Pour un contrôle pratique en atelier, soutenez l'arbre sur des blocs en V de précision appropriés ou entre des centres définis, faites-le pivoter lentement et faites passer un indicateur à cadran le long de la surface spécifiée. Enregistrez l’état du support et les emplacements des indicateurs. Pour des exigences plus élevées, utilisez des équipements et des méthodes qui correspondent au dessin et au plan qualité. L'ISO 230-1 traite des essais de précision géométrique pour les machines-outils ; les exigences de dessin pour la texture de surface figurent désormais dans la série ISO 21920, qui a remplacé la norme ISO 1302:2002 retirée. Le statut actuel est important lorsqu'une demande d'offre fait référence à une norme plus ancienne.
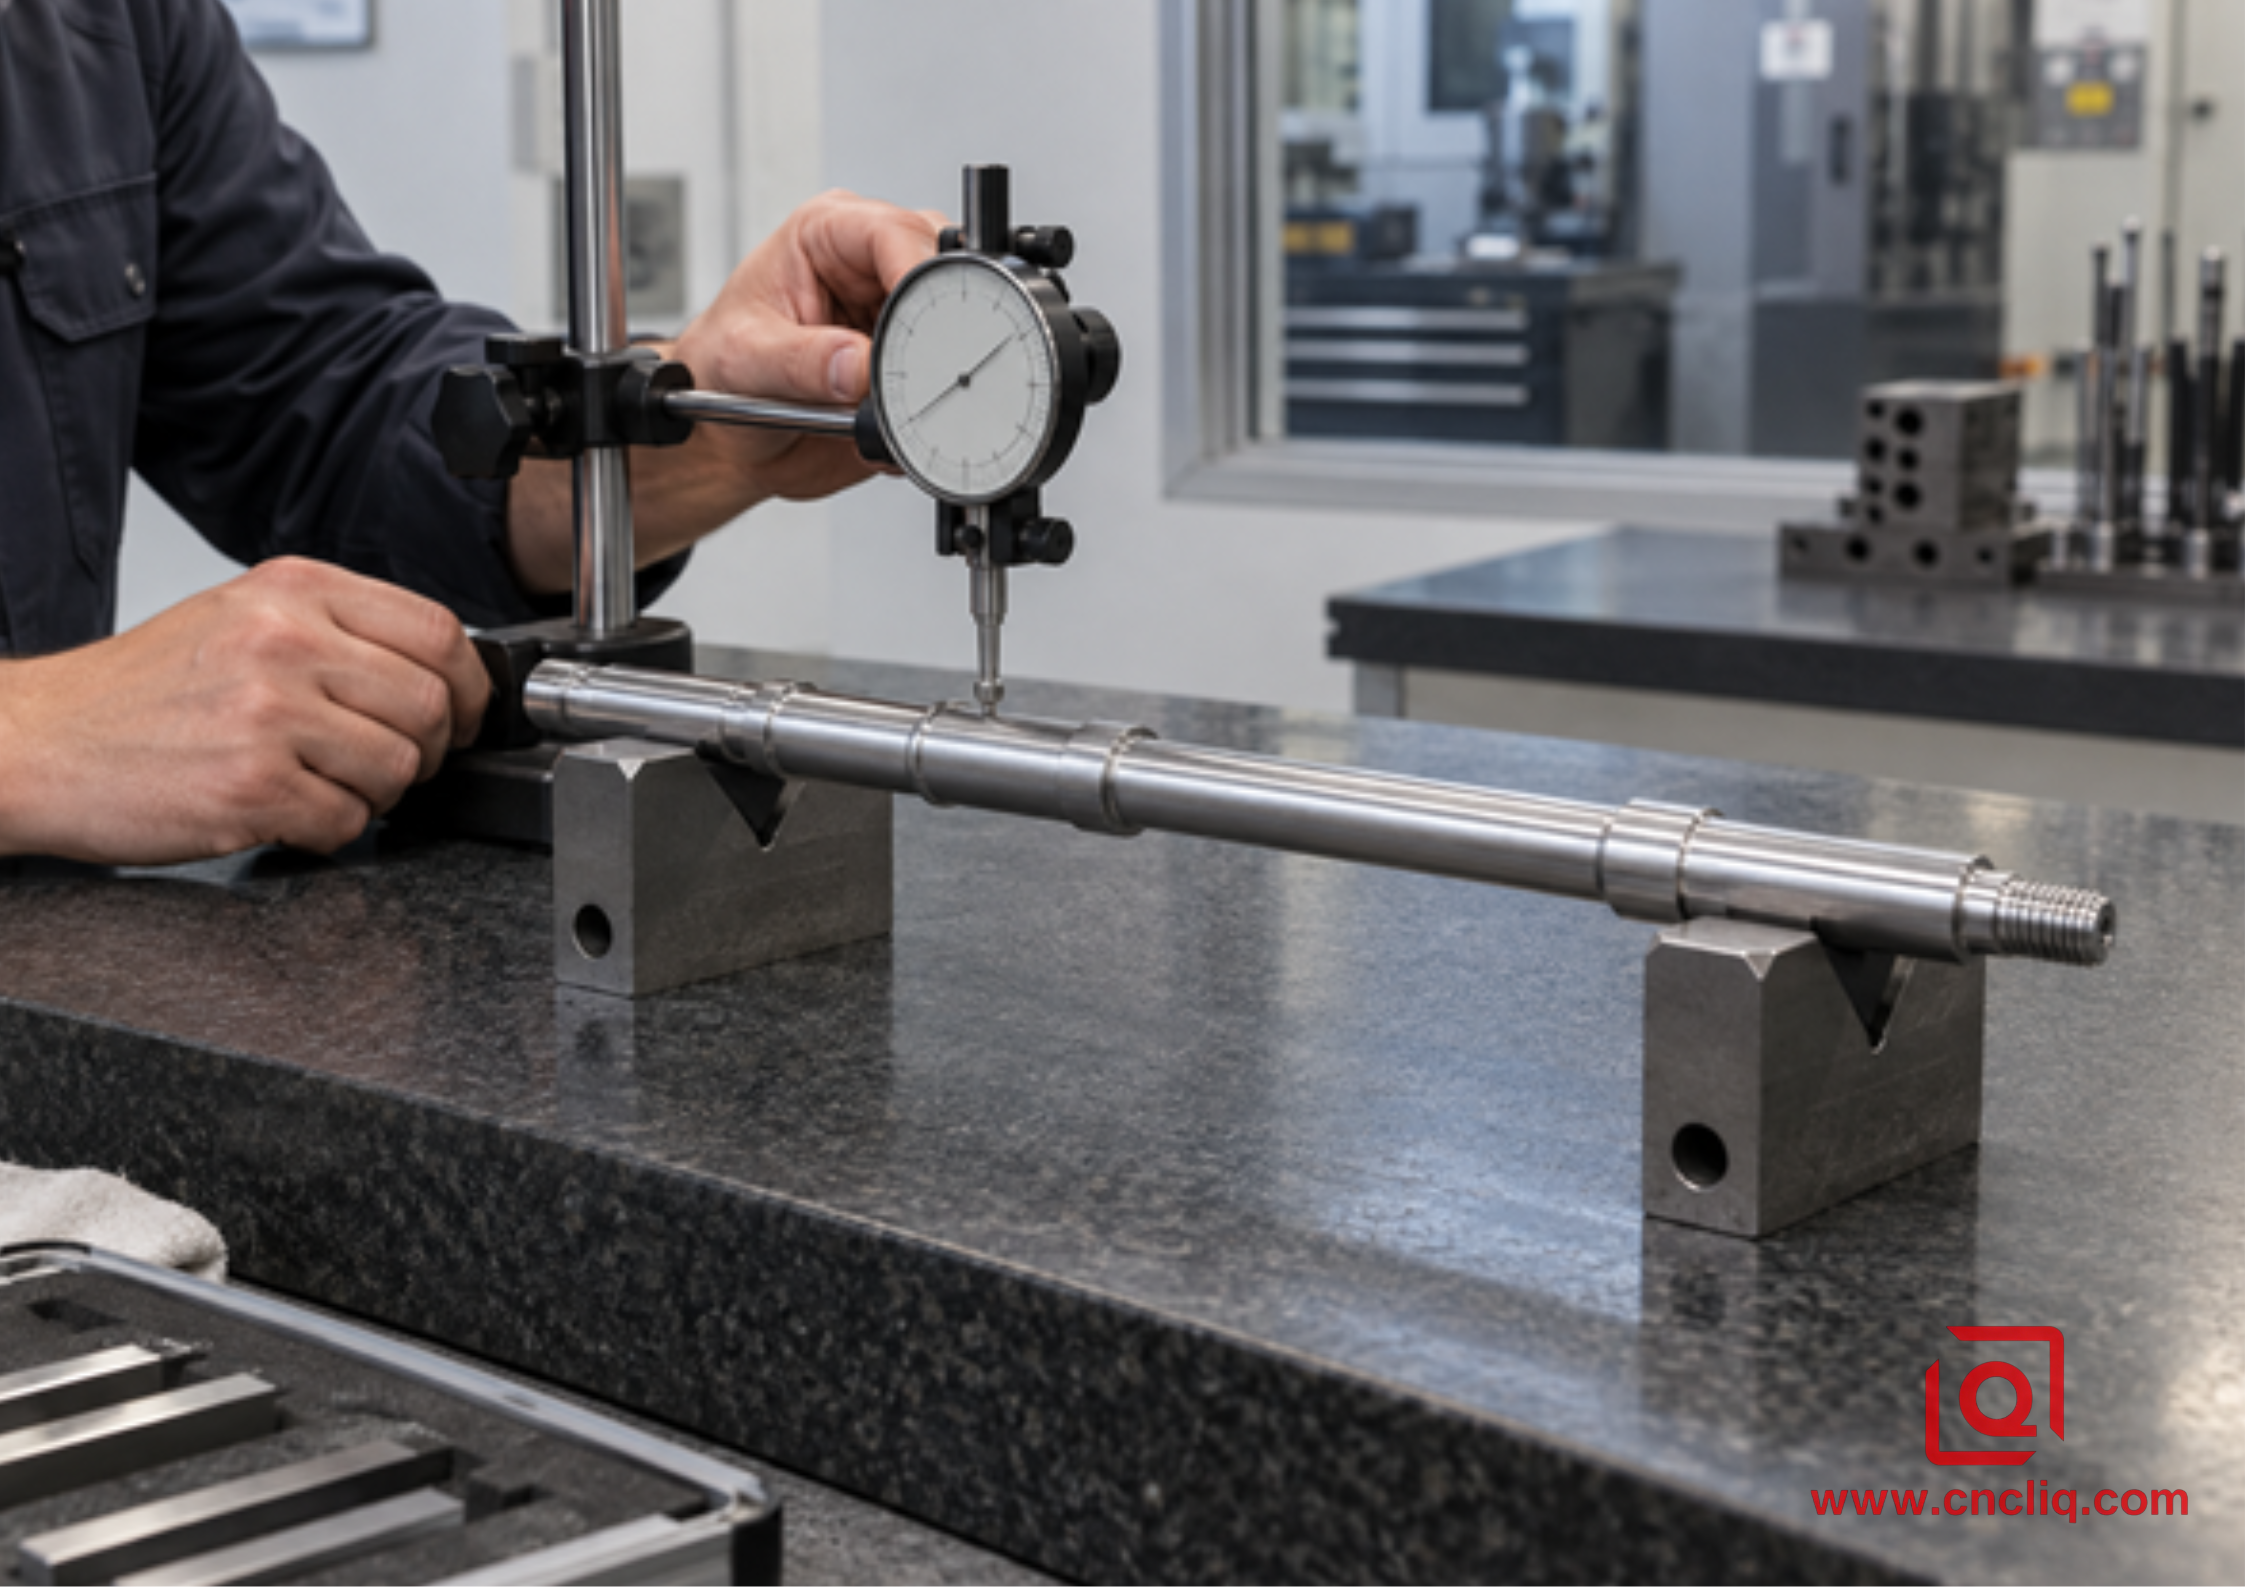
{width=6.1875in height=4.375in}
L'inspection des pièces libérées sur des supports définis permet de distinguer la variation de diamètre de l'arc et du faux-rond lié à la référence.
La température a sa place dans l'enregistrement lorsque les tolérances sont serrées. L'aluminium se dilate d'environ 23 × 10⁻⁶ par kelvin à température ambiante. Un changement uniforme de 10°C sur une longueur de 200 mm représente environ 0,046 mm de changement de longueur. Ce calcul ne prédit pas le champ de température d'une pièce réelle, mais il explique pourquoi un arbre chaud ne doit pas être précipité de la broche jusqu'à l'acceptation finale.
7. Un cas d'acheteur anonyme : arbre d'entraînement de capteur long
Le cas composite suivant est anonymisé et épuré pour illustrer la planification des processus ; les dimensions et les résultats sont représentatifs et ne constituent pas une promesse de production universelle.
Un acheteur de systèmes de contrôle de mouvement a demandé un arbre 6061 de 214 mm de long pour un ensemble capteur-entraînement compact. Son plus petit tourillon continu mesurait 10 mm, entre les plus grands roulements et les sièges d'accouplement. Le dessin spécifiait une tolérance de diamètre de 0,020 mm sur le siège du roulement, un faux-rond total de 0,030 mm par rapport à la référence A, un Ra de 1,6 µm sur le tourillon, une extrémité filetée et un trou transversal. Un petit lot de validation est arrivé avant une demande annuelle modérée.
Lors de la finition, le L/D effectif autour de la portée de 10 mm dépassait 20. Le plan proposé utilisait donc une fonction centrale approuvée par le client, une ébauche supportée par la poupée mobile, un véritable tourillon de support, un enlèvement de matière par étapes et une finition supportée avec un outillage à râteau positif. La pièce a été libérée avant les contrôles de rectitude et de faux-rond ; le travail des trous transversaux n'a suivi qu'après le passage de l'axe tourné. Le rapport répertoriait les stations de diamètre, le faux-rond aux deux sièges, l'état de surface, le statut du certificat de matériau et l'état du pré-revêtement.
Au lieu de demander uniquement : "Pouvez-vous maintenir ±0,010 mm ?", l'acheteur et le fournisseur pourraient se mettre d'accord sur les caractéristiques de support, la séquence de données, l'état des mesures, la quantité du prototype et les preuves d'approbation avant l'outillage. Un exemple pertinent de capacité d'arbre plus large est la page produit d'arbre de sortie de boîte de vitesses de précision personnalisée ; les critères d'alliage, de géométrie et d'acceptation suivent toujours chaque dessin approuvé.
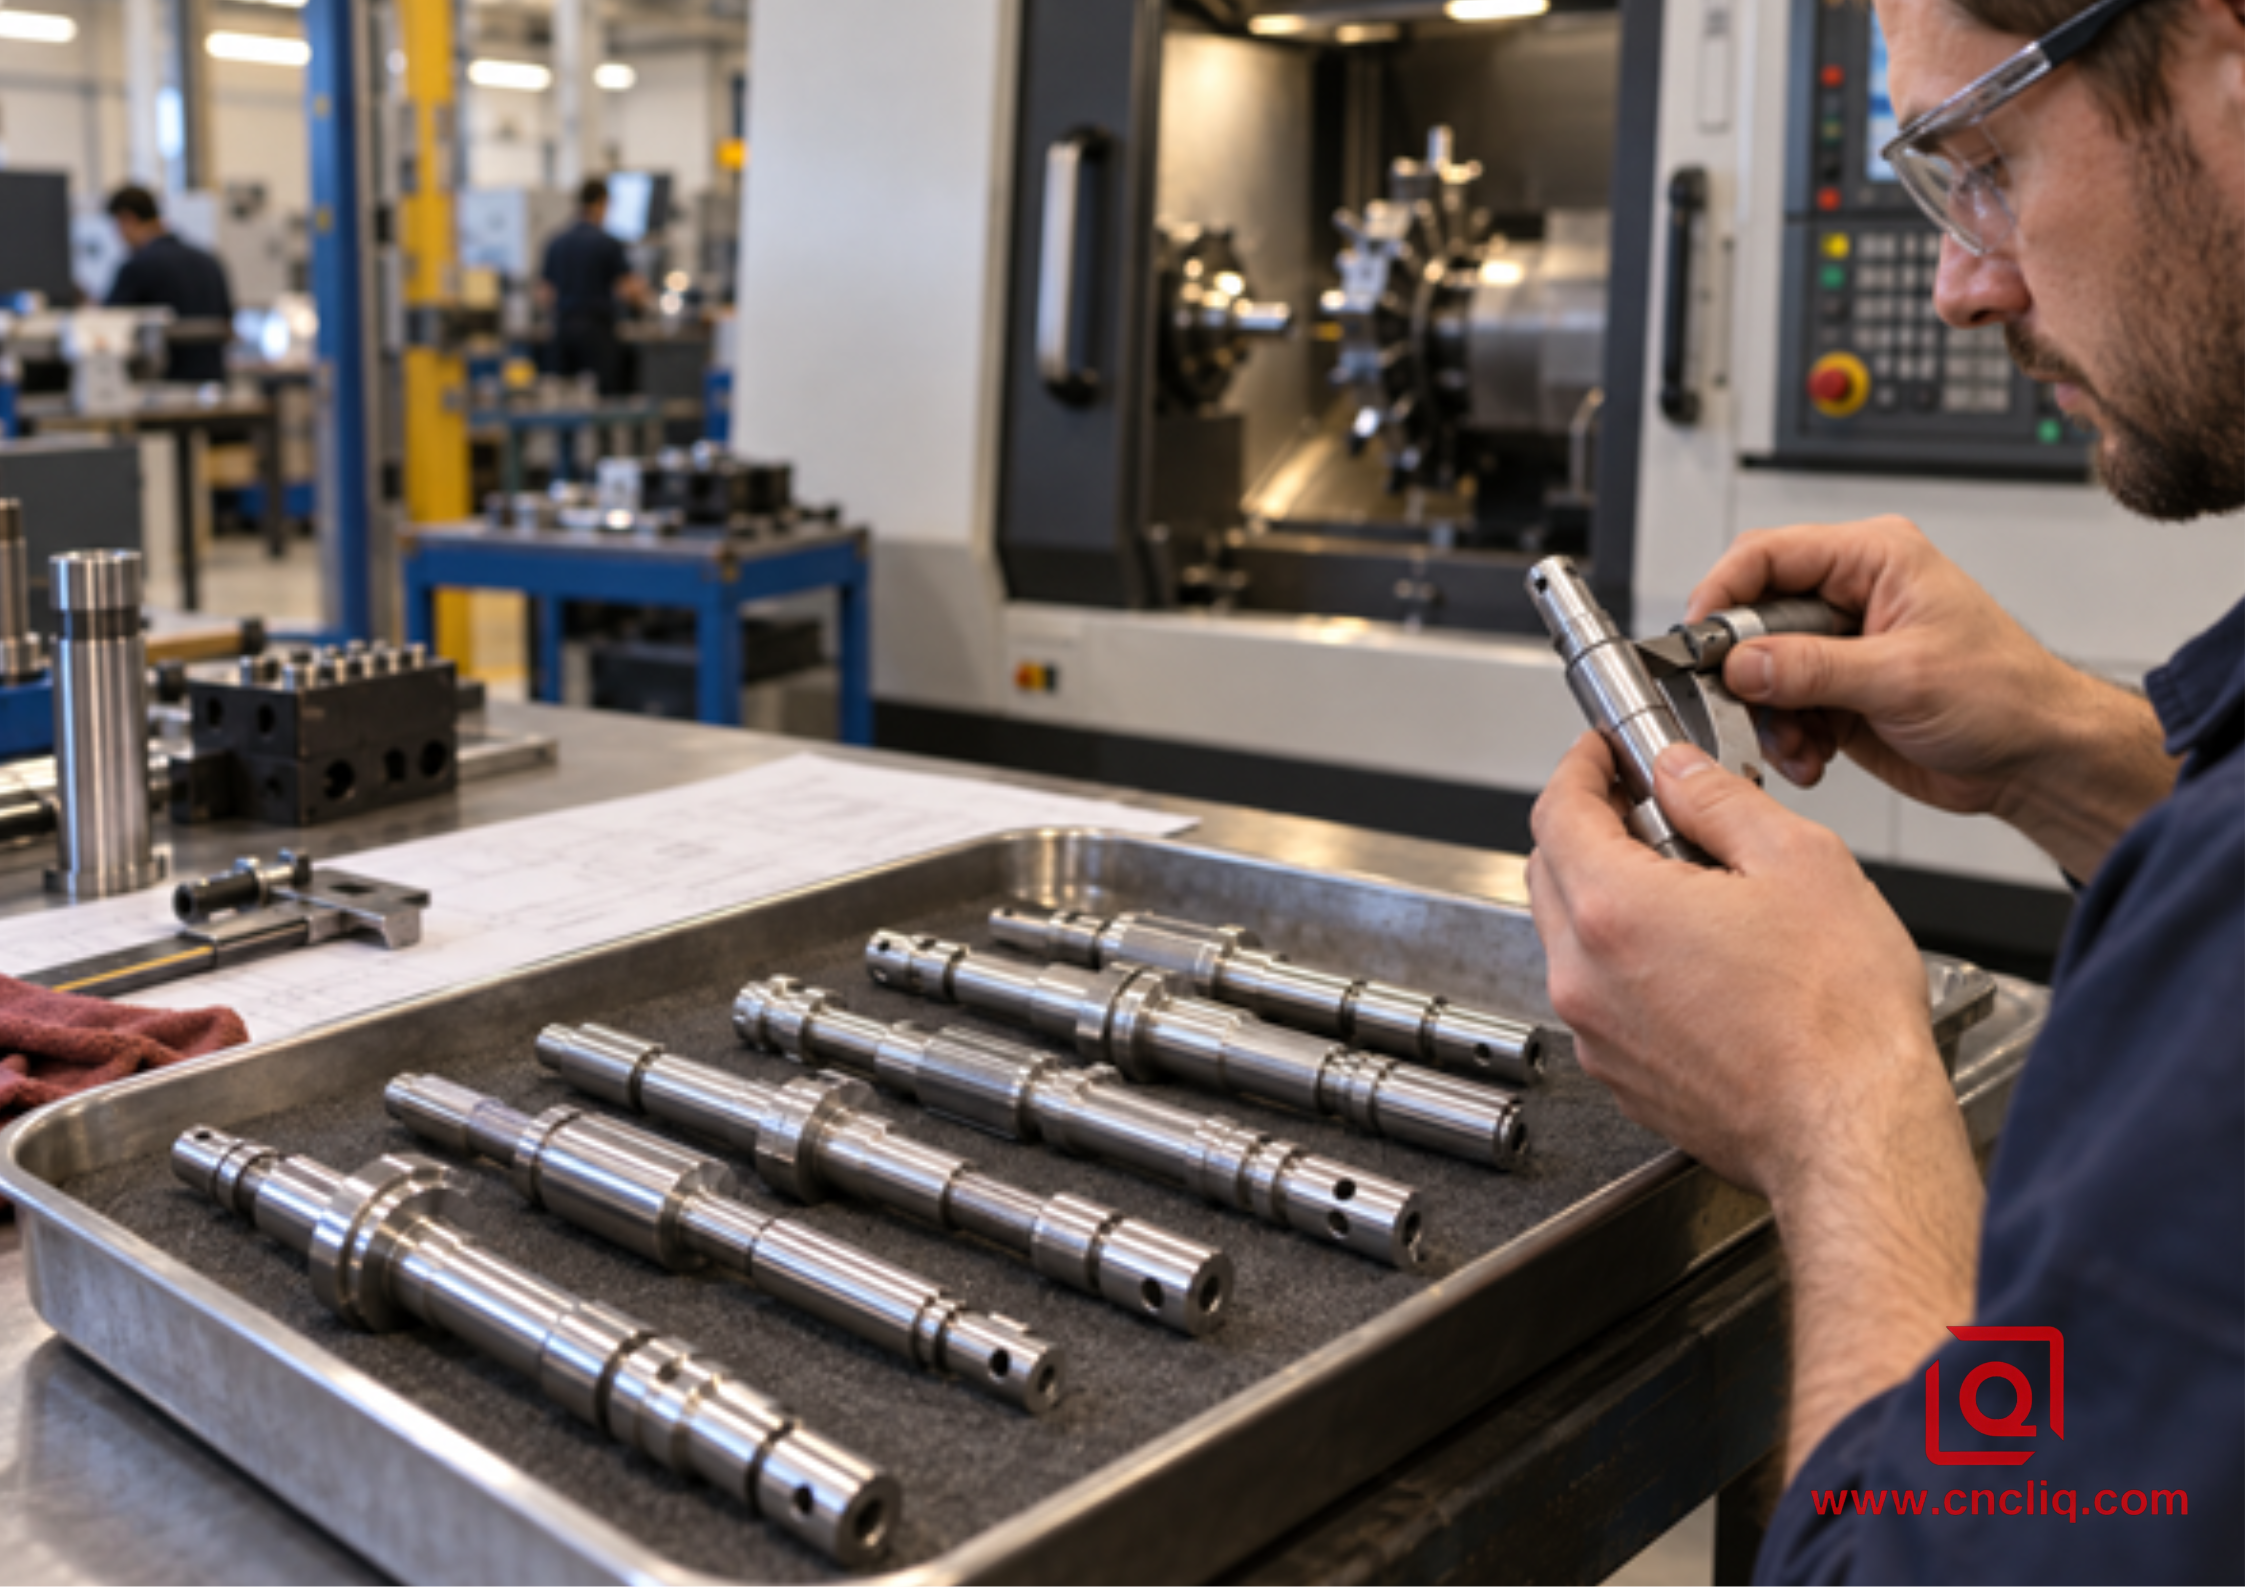 {width=6.1875in height=4.375in>
Un petit lot de validation permet à l'équipe de processus de prouver les décisions d'assistance, de découpe et d'inspection avant la production en volume.
8. Que mettre dans la demande de prix pour un devis plus rapide et plus défendable ?
Envoyez plus qu'un PDF recadré. Un bon ensemble de tiges fines comprend :
· Modèle 3D plus un dessin 2D contrôlé avec niveau de révision ;
· qualité d'aluminium complète, trempe, forme du produit et règles de substitution approuvées ;
· volume annuel, quantité du premier lot et cadence de livraison prévue ;
· schéma de référence fonctionnel et caractéristiques associées aux roulements, joints, accouplements ou capteurs ;
· diamètre, rectitude, battement circulaire ou battement total et exigences de texture de surface lorsque la fonction en a besoin ;
· si les trous centraux, les journaux de support ou les fonctionnalités de processus temporaires sont autorisés ;
· exigences de revêtement ou d'anodisation, zones masquées et si les dimensions s'appliquent avant ou après la finition ;
· enregistrements requis tels que les certificats de matériaux, le premier article, les données de MMT ou de profilomètre et la traçabilité des lots ;
· règles d'emballage qui empêchent les pièces longues de se plier ou de se heurter pendant le transport.
Si le choix du matériau est ouvert, examinez la catégorie de matériau et de produit en aluminium et indiquez la charge, l'environnement, la finition et les besoins réglementaires. Pour une comparaison des processus, voir choisir 3 axes, 5 axes ou fraisage-tournage pour les pièces en aluminium personnalisées.
Principaux mots clés B2B et intention de l'acheteur
|
Mot clé |
Intention probable |
Meilleure réponse de conversion |
|
Tournage CNC d'arbres minces en aluminium |
Recherche technique et fournisseurs |
Expliquez les contrôles de déflexion et demandez un dessin |
|
Usinage d'arbres en aluminium sur mesure |
Enquête commerciale |
Afficher le matériau, le tournage, le secondaire et l'étendue de l'inspection |
|
Service de tournage CNC à arbres longs |
Sélection des fournisseurs |
Confirmer l'enveloppe de la machine, l'itinéraire de support, la tolérance et le volume |
|
Fabricant d'arbres de précision en aluminium |
Qualification du fournisseur |
Fournir des certifications, un plan d'inspection et des options de traçabilité |
|
empêcher la déviation de l'arbre pendant le tournage |
Résolution de problèmes |
Diagnostiquer le L/D, la force de coupe, le support et la signature d'erreur |
|
Devis usinage arbre aluminium |
Transactionnel |
Demandez la CAO, les tolérances, la quantité, le matériau et la finition |
|
Fournisseur de pièces en aluminium tourné CNC |
Approvisionnement plus large |
Lier la fonctionnalité de tournage à la révision DFM spécifique à la pièce |
|
Usinage d'arbres en aluminium à faible faux-rond |
Sourcing technique à forte intention |
Définir les données, l'état d'inspection et la méthode de sortie avant la tarification |
Si votre dessin d'arbre est déjà disponible, envoyez le fichier STEP, le dessin 2D, l'état du matériau, la quantité et les 3 caractéristiques les plus critiques. L'équipe d'ingénierie de Liqin peut examiner les points de déviation probables, la stratégie de support, l'itinéraire d'inspection et les facteurs de coûts avant qu'un devis ne soit finalisé. Cette conversation a plus de valeur qu'un faible prix unitaire construit autour d'un processus indéfini.
Cliquez ici pour votre demande 👆
FAQ
1. À quel rapport L/D un arbre en aluminium a-t-il besoin d'une contre-pointe ou d'un support de lunette ?
Il n'existe pas de seuil universel. Un L/D inférieur à environ 4 est souvent traité comme relativement rigide, environ 4 à 12 mérite une révision de la poupée mobile et du processus, et au-dessus d'environ 12 à 15 pousse généralement le travail vers un support intermédiaire ou mobile. Ces bandes servent uniquement à guider le dépistage. La décision réelle dépend également du plus petit diamètre de travail, de la force de coupe radiale, de la tolérance, de la rectitude du brut, de l'alignement central, de la géométrie de l'outil, de la séquence des caractéristiques et du fait que la dimension soit vérifiée pendant le support ou après le relâchement.
2. Un décalage CNC peut-il compenser la déflexion d'un arbre mince ?
Un décalage CNC ou un cône programmé peut corriger un modèle d'erreur stable et reproductible après la mesure, mais cela ne doit pas être la première réponse à un système mécanique instable. La compensation ne peut pas réparer le broutage, la modification des bords rapportés, le support lâche, la contrainte variable de la barre ou la dérive thermique. Rendez d'abord la configuration reproductible, mappez le diamètre le long de Z, confirmez la référence et l'état d'inspection, puis utilisez une compensation limitée uniquement si l'erreur résiduelle est cohérente entre les pièces et les lots.
3. Le 6061-T651 est-il toujours meilleur que le 6061-T6 pour un arbre tourné long ?
Non. T651 identifie une condition de soulagement des contraintes associée à des formes de produit spécifiques, tandis que T6 est une désignation plus large de trempe par précipitation ; la disponibilité et les propriétés de conception admissibles dépendent des spécifications du matériau et de la forme du produit. Un fournisseur ne doit pas substituer l'humeur en se basant sur une règle de blog. Mettez les spécifications, la forme et la trempe requises sur le dessin, examinez le risque de contrainte résiduelle avec la source du matériau et l'atelier d'usinage, et obtenez l'approbation de conception pour toute modification.
4. La rectitude et le faux-rond doivent-ils apparaître tous deux sur le dessin ?
Uniquement lorsque les deux contrôlent des besoins fonctionnels différents. La rectitude contrôle la forme d'un élément de ligne ou d'un axe dérivé sans nécessairement faire référence à une autre donnée. Le faux-rond contrôle la variation lorsque la pièce tourne autour d'un axe de référence spécifié et combine donc plusieurs effets géométriques. Un siège de roulement, un tourillon de joint et un accouplement peuvent nécessiter une exigence de faux-rond liée à la référence, tandis qu'une longue portée libre peut également nécessiter une rectitude. L'ingénieur de conception doit définir la structure de référence fonctionnelle et éviter les contrôles en double qui augmentent les coûts sans protéger l'assemblage.
5. Quelles informations sont nécessaires pour proposer un arbre de précision en aluminium ?
Fournissez le modèle STEP, le dessin 2D contrôlé par révision, l'alliage et l'état complets, la forme de la matière première si importante, les quantités annuelles et de premier lot, le diamètre critique et les tolérances géométriques, la texture de surface, la norme de filetage, le revêtement, le schéma de référence, l'autorisation du trou central, les documents d'inspection et les attentes en matière d'emballage. Identifiez également avec quoi l'arbre s'accouple et quelles 3 caractéristiques arrêteraient votre assemblage en cas de défaillance. Ce contexte permet au fournisseur de choisir le support, la séquence d'opérations, la méthode d'inspection et le plan de prototype au lieu de fixer le prix d'hypothèses cachées.
Cliquez ici pour votre demande 👆
Résumé
Le tournage d'un arbre mince en aluminium est un problème de rigidité avant d'être un problème d'avance et de vitesse. Calculez le rapport L/D de travail, reconnaissez que la déflexion s'échelonne avec la longueur au cube et le diamètre à la puissance quatre, diagnostiquez l'erreur de forme et placez un support à l'endroit où la force de coupe pénètre dans la pièce. Combinez une véritable configuration de mandrin ou de pince avec la contre-pointe droite, la lunette stable, la lunette de suivi ou la bague de guidage ; utilisez un outillage positif tranchant et une surépaisseur de finition qui coupe toujours ; inspectez ensuite la pièce libérée sur des références définies à une température contrôlée. Un appel d'offres complet rend ces contrôles mesurables et donne à l'acheteur et au fournisseur un chemin clair depuis le prototype jusqu'à la production stable.
Coordonnées
Entreprise : Ningbo Liqin Industry Co., Ltd.
Maintenance client et après-vente quotidiennes assistance :service@shturl. zhuwanying@cncliq.com
Nouvelle demande, devis et commande discussion:business@shturl. zhouli@chinaliqin.com
Hotline : +86 18757148656
Avis de non-responsabilité
Tous les articles techniques, spécifications des matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont uniquement à des fins d'information et de référence. Veuillez noter que les informations générales sur le blog ne remplacent pas les accords techniques signés. Étant donné que les pièces personnalisées varient en fonction des indices thermiques des matériaux, des étalonnages de la machine et des tolérances spécifiques, les spécifications de qualité contraignantes sont régies uniquement par vos dessins CAO approuvés, vos contrats signés et vos plans qualité formels.
Toutes les études de cas clients présentées sur ce blog ont été entièrement anonymisées et nettoyées. Les mesures de performances, les flux de travail de fabrication et les images affichées servent uniquement à démontrer nos capacités d'usinage personnalisé et ne représentent pas une norme universelle unique pour toutes les commandes.
Équipe de fabrication Liqin
S'appuyant sur 18 années d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques à haute tolérance pour les marchés mondiaux exigeants. Nous opérons à partir d'un centre de production de 6 500 m² équipé de plus de 150 machines, exécutant l'usinage CNC 4 et 5 axes, l'usinage fraisage-tournage, l'extrusion à froid et la matrice sous pression. coulée sous un même toit. Cette configuration nous permet de gérer les projets de manière transparente, en prenant les pièces depuis les concepts CAO initiaux directement jusqu'aux expéditions finalisées.
Nous gérons le contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la discipline d’ingénierie dont elles ont besoin. Soutenus par les certifications ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle sur MMT au profilage optique en passant par les tests de dureté et de brouillard salin, nous validons vos spécifications critiques à l'avance. Vous recevez ainsi des composants prêts à l'emploi sans problèmes d'assemblage ni arrêts de ligne coûteux. En plus de la fabrication, vous pouvez compter sur nous pour des délais de réponse de deux heures sur les nouveaux appels d'offres, une assistance directe pour l'échantillonnage des prototypes et une expédition fluide à l'exportation vers l'Europe, l'Amérique du Nord, l'Asie et l'Océanie.
Bienvenue à vos demandes et échantillons. Visitez notre site Web ou contactez-nous directement pour un devis compétitif !
