 Français




Une équipe d’achats peut commettre une erreur coûteuse en posant une question innocente : « Quel processus a le prix à la pièce le plus bas ? » Cette question arrive trop tôt. La vraie décision est de savoir quel itinéraire crée le plus bas coût approuvé et livré tout au long de la vie du programme sans verrouiller la conception trop tôt.
L'usinage CNC démarre généralement rapidement. Il n'y a pas de matrice de production à financer, les modifications de conception sont gérables et la billette offre aux ingénieurs un large choix d'alliages ainsi qu'un matériau dense et prévisible. Le compromis est un temps machine répété et un enlèvement de matière sur chaque pièce. Le moulage sous pression à haute pression (HPDC) inverse cette structure de coûts. Une filière de production nécessite du capital et du temps au départ, mais la cellule peut répéter rapidement une forme complexe proche du résultat net une fois le processus stable. Le compromis est une liberté de conception moindre après la libération de l'outillage, des alliages spécifiques au moulage, un risque de porosité et un usinage secondaire fréquent sur les caractéristiques fonctionnelles.
Il n’existe donc pas de réponse honnête et universelle telle que « passer à 1 000 pièces ». Le crossover évolue en fonction de la géométrie, de l'alliage, du temps de cycle, du nombre d'empreintes, de la durée de vie de la matrice, du stock d'usinage, des rebuts, de l'inspection, des modifications techniques et de la durée du programme. Ce guide donne aux ingénieurs OEM et aux équipes d'approvisionnement un moyen pratique de calculer ce croisement, puis de le tester avant l'émission d'un bon de commande.
Réponse rapide : quel processus correspond à votre programme ?
|
État du programme |
Point de départ généralement plus fort |
Pourquoi |
|
Prototype, version de validation ou conception instable |
Usinage CNC |
Faible engagement fixe et changements techniques rapides. |
|
Faible volume avec des références serrées, des faces d'étanchéité ou des exigences élevées en matière de résistance des matériaux |
Usinage CNC |
Le brut corroyé et le contrôle direct des caractéristiques de précision réduisent l'incertitude du processus. |
|
Conception stable, forme complexe à paroi mince et demande annuelle élevée et soutenue |
Moulage sous pression |
L'outillage peut être amorti tandis que le formage quasi net réduit les coupes répétées et le gaspillage de matériaux. |
|
Corps à grand volume avec un alésage de roulement, une face de joint, un filetage ou une fonction de positionnement |
Moulage sous pression + CNC secondaire |
Jetez l’enveloppe économique ; usiner uniquement les caractéristiques qui nécessitent réellement de la précision. |
|
La demande est incertaine ou peut s'arrêter après une seule version |
CNC d'abord, réévaluez plus tard |
Un prix unitaire de coulée théorique bon marché ne récupère pas l’outillage inutilisé. |
Règle d'atelier : ne comparez pas une pièce CNC finie avec une pièce moulée inachevée. Comparez deux pièces au même point de réception : ébavurées, traitées, inspectées, emballées et prêtes à être assemblées.
Comment les deux processus créent des coûts
Usinage CNC : faible coût fixe, coût variable répété
L'usinage CNC coupe la géométrie d'une barre, d'une plaque, d'une extrusion, d'un forgeage ou d'une autre ébauche. Le fournisseur prépare les programmes de FAO, les outils, les mâchoires ou fixations souples et les méthodes d'inspection. Ces coûts d'installation sont réels, mais ils sont normalement modestes à côté d'une matrice de production renforcée. Chaque pièce supplémentaire consomme alors du stock, du temps de broche, des outils, de la manutention, du liquide de refroidissement, de la capacité d'inspection et une part du risque de rebut.
Un boîtier en aluminium empoché illustre le motif. L’achat d’un gros bloc n’est que le début. La machine doit ébaucher la cavité, semi-finir les références stables, finir les faces critiques, percer et tarauder des trous et éventuellement retourner la pièce plusieurs fois. Les chips peuvent avoir une valeur de recyclage, mais elles ne récupèrent pas la valeur du stock acheté ni les heures machine utilisées pour les créer. Des poches profondes, des fonds minces, de petits rayons internes et des tolérances serrées allongent davantage le cycle. Pour des moyens pratiques de supprimer ces pilotes, consultez le guide de Liqin. sept principes DFM pour réduire les coûts CNC en aluminium .
Moulage sous pression : coût fixe élevé, coût de répétition inférieur
HPDC injecte un alliage fondu dans une filière en acier sous pression. La filière peut comprendre des blocs de cavités, des noyaux, des curseurs, des éjecteurs, des canaux, des trop-pleins, des évents et des canaux de contrôle de température. La conception des outils, la simulation, l’acier, l’usinage, le traitement thermique, les essais et la correction arrivent tous avant une production stable. Cependant, une fois approuvé, un seul coup peut former des parois, des nervures, des bossages et une surface extérieure qui nécessiteraient autrement un usinage important.
Le prix de coulée ne se limite pas au métal et aux secondes de temps machine. Cela comprend également la perte de fusion, le parage, le grenaillage ou l'ébavurage, les rebuts de processus, la maintenance des outils, l'inspection et toutes les opérations secondaires. Le Normes de spécifications de produits NADCA 2024 couvrent l'outillage, les propriétés des alliages, les tolérances standard et de précision, les dimensions GD&T, les dispositions de conception et de qualité, exactement les domaines qu'un appel d'offres de coulée sérieux doit définir. Liqin Livre de jeu OEM personnalisé en aluminium moulé sous pression ajoute des conseils pratiques sur les dépouille, les murs et le post-usinage.
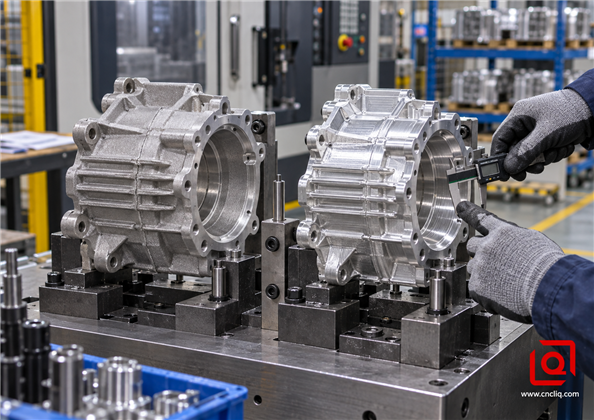
La géométrie telle que moulée et la géométrie usinée CNC doivent être comparées au même niveau d'acceptation fonctionnelle.
La formule du seuil de rentabilité que vous pouvez utiliser dans une demande d'offre
Commencez par deux équations de coût total. Conservez les entrées dans la même devise et sur la même période de programme.
Coût total CNC = configuration CNC/NRE + (coût final CNC par pièce acceptée × quantité)
Coût total du moulage sous pression = coût d'outillage et de qualification + (coût final du moulage par pièce acceptée × quantité) + maintenance prévue de l'outil
Si le coût unitaire de la CNC est supérieur au coût unitaire de coulée finie, le croisement du premier passage est :
Quantité seuil de rentabilité = (coût fixe du moulage sous pression − coût fixe CNC) ÷ (coût unitaire CNC − coût unitaire du moulage sous pression fini)
Il s'agit d'un calcul de sélection et non d'une décision d'achat. Le « coût unitaire fini moulé sous pression » doit inclure les travaux de coupe, d'ébavurage, de CNC secondaire, de traitement de surface, de test d'étanchéité ou de MMT, le cas échéant, l'emballage et le transport. Utilisez les parties acceptées dans le dénominateur. Si la fonderie propose des rendements bruts alors que votre équipe paie pour les bonnes pièces, les calculs cachent une perte de rendement.
Un exemple concret et transparent, pas une citation de Liqin
Supposons qu'un ingénieur reçoive la comparaison suivante pour un boîtier en aluminium stable. Il s'agit ici d'exemples d'hypothèses délibérément étiquetés, et non d'une affirmation concernant une commande réelle : le CNC NRE coûte 600 $ et son coût final de pièce acceptée est de 46 $. Un parcours de coulée nécessite 24 000 $ pour l'outil et la qualification, puis 14 $ par pièce finie acceptée, usinage secondaire compris. En ignorant la maintenance du premier écran, le crossover est (24 000 $ − 600 $) ÷ (46 $ − 14 $) = environ 731 pièces acceptées.
Ce résultat fait pas Cela signifie que l'équipe devrait automatiquement lancer une matrice sur la pièce 732. Si la confiance des prévisions n'est que de 60 %, qu'une révision de la conception est probable ou que l'outil nécessite une maintenance payante pendant le programme, le croisement ajusté en fonction du risque se déplace vers la droite. Si une matrice multi-empreintes produit plusieurs pièces par tir avec une longue course stable, elle peut se déplacer vers la gauche. Demandez aux fournisseurs de restituer leurs hypothèses dans une fiche de coûts commune plutôt que de les cacher dans un prix à la pièce.
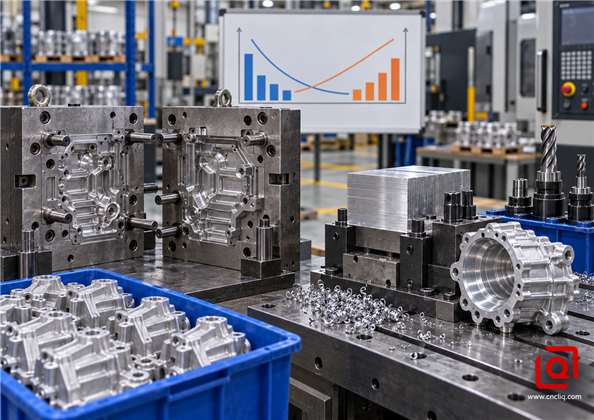
L'outillage, l'enlèvement de matière, le temps de cycle et le volume de production font bouger le croisement ; le volume seul ne le règle pas.
Facteurs de coûts que les acheteurs négligent souvent
|
Inducteur de coûts |
Impact de la CNC |
Impact de moulage sous pression |
Question de l'appel d'offres |
|
Révisions de conception |
Généralement une mise à jour de CAM ou de luminaire ; la gravité dépend du changement. |
Peut nécessiter une reprise de l'insert, du soudage, de nouvelles diapositives ou une nouvelle matrice. |
Quelles caractéristiques peuvent être modifiées sans couper de nouvel acier ? |
|
Utilisation du matériel |
Un faible ratio d'achat pour voler peut rendre les coûts de stock et de cycle dominants. |
Le formage quasi net réduit la coupe, mais les canaux, les débordements et les pertes à l'état fondu subsistent. |
Le crédit à la ferraille est-il inclus et à qui appartient-il ? |
|
Précision |
Les configurations supplémentaires, les passes de finition et l’inspection augmentent les coûts. |
Les caractéristiques critiques peuvent nécessiter un usinage après la coulée. |
Quelles accroches sont fonctionnelles et lesquelles peuvent rester telles que diffusées ? |
|
Risque qualité |
Les contraintes résiduelles, l'usure des outils et les erreurs de configuration peuvent entraîner un rejet. |
La porosité, les fermetures à froid, les éclairs et la dérive dimensionnelle peuvent provoquer un rejet. |
Le prix est-il basé sur les pièces brutes ou les pièces acceptées ? |
|
Capacité et calendrier |
Les cycles longs consomment des heures de broche ; des machines parallèles peuvent être nécessaires. |
Des cycles de répétition rapides suivent une phase d’outillage et de lancement plus longue. |
Quelle est la capacité hebdomadaire validée après inspection ? |
|
Propriété et maintenance des outils |
Les installations et les programmes nécessitent toujours des conditions de propriété. |
Le stockage des matrices, la maintenance préventive et les inserts en fin de vie sont importants. |
À qui appartient l’outil et quels enregistrements de prise de vue/entretien sont fournis ? |
La tolérance mérite une attention particulière car elle peut fausser les deux citations. Un dessin d'approvisionnement qui s'applique partout à ±0,01 mm peut entraîner une finition CNC lente et une large couverture MMT. Le même dessin envoyé à une fonderie peut revenir avec un usinage secondaire important ou une promesse irréaliste. Séparez la géométrie générale des interfaces réelles : alésages de roulements, emplacements des goujons, pistes d'étanchéité, orifices filetés et références d'assemblage. Le guide de Liqin pour Tolérance CNC par rapport au coût explique pourquoi de petits changements de tolérance peuvent déclencher un plan de processus différent.
L'énergie est une autre ligne cachée. Une étude du Département américain de l'énergie, Consommation d'énergie des opérations de moulage sous pression , ont découvert que la fusion et le maintien, l'alliage, le rendement de coulée, les rebuts, le temps de cycle, la taille de la machine, les équipes et l'usinage en aval influencent tous la consommation d'énergie d'une installation de moulage sous pression. Cela soutient un argument d'achat pratique : une étiquette de processus n'est pas un numéro d'énergie ou de coût. Demandez l'itinéraire et le rendement réels du fournisseur.
Bandes de volume : une meilleure façon de penser qu'un seul seuil
1 à 50 pièces : La CNC est normalement la voie pratique pour les prototypes et la vérification technique. Le but est d’apprendre. Une matrice de production engagerait de l'argent avant que les interfaces, le comportement thermique et les détails d'assemblage ne soient stables.
50 à 500 pièces : La CNC reste souvent attractive, notamment pour les révisions complexes, les validations réglementées, les pièces de rechange ou la demande incertaine. Examinez les montages et la forme du stock car la répétabilité est désormais importante. Un processus de transition simplifié peut être envisagé, mais ne l'appelez pas économie de production sans une comparaison complète.
500 à 5 000 pièces : c’est la zone de négociation, pas une réponse automatique. Une pièce simple avec un temps de cycle CNC court peut rester usinée. Un boîtier profond et fortement alvéolé avec une géométrie stable peut justifier un lancer plus tôt. La quantité annuelle, la quantité à vie et la taille de la libération doivent toutes être indiquées. Une promesse de 20 000 unités à vie n’aide pas à la trésorerie si seulement 400 sont fermement commandées.
Plus de 5 000 pièces : une géométrie stable et coulable récompense de plus en plus le HPDC, en particulier là où les nervures et les bossages remplacent un enlèvement de matière important. Vérifiez toujours les besoins en propriétés mécaniques, la finition esthétique, les chemins de fuite, la durée de vie de l'outil et la surépaisseur d'usinage sur les zones critiques. Liqin Matrice de décision usinage CNC vs moulage sous pression haute pression fournit une autre vision de la géométrie, de la tolérance et de l’échelle annuelle.
Discipline de prévision : calculer à partir de la quantité confirmée, de la quantité la plus probable sur la durée de vie et de la quantité à la hausse. Si un processus ne gagne que dans le cas positif, il ne s’agit pas encore d’un choix à faible risque.
La géométrie, les matériaux et la finition de surface peuvent remplacer le volume
Géométrie
Le moulage sous pression aime les murs raisonnablement uniformes, les dépouille, les transitions généreuses et une stratégie de séparation claire. Il peut former efficacement des formes extérieures complexes, des nervures et des bossages, mais les contre-dépouilles peuvent nécessiter des coulisses et augmenter le coût de l'outil. Les sections isolées lourdes comportent un risque de retrait. La CNC aime les outils accessibles, les rayons d'angle standard et moins d'orientations. Des poches étroites et profondes, des trous transversaux cachés et des parois minces non soutenues ajoutent du temps ou un risque de distorsion.
Matériel
L'usinage CNC peut commencer à partir de métaux forgés 6061, 7075 et de nombreux autres métaux lorsque le dessin et l'itinéraire d'approvisionnement les prennent en charge. HPDC utilise des alliages sélectionnés pour leur comportement de remplissage, de solidification et de matrice, tels que les familles courantes de moulage d'aluminium. N'échangez pas un alliage corroyé contre un alliage de coulée uniquement par son nom ; examiner la résistance, l'allongement, le comportement thermique, la corrosion, l'assemblage et les normes applicables avec l'ingénierie.
Finition
L'aluminium forgé usiné est souvent la solution la plus propre lorsque l'anodisation décorative est centrale. Les alliages moulés sous pression à haute teneur en silicium peuvent réagir différemment, donc un revêtement en poudre, un revêtement de conversion, une peinture ou une autre finition qualifiée peuvent être plus appropriés. Spécifiez les zones d'apparence, le masquage, l'épaisseur du revêtement et si les dimensions s'appliquent avant ou après la finition. Une vague note « anodisée noire » peut créer une citation qui semble comparable tout en décrivant deux résultats différents.
Pourquoi la route hybride gagne souvent
Pour de nombreux boîtiers OEM, la meilleure réponse n'est pas le moulage sous pression ou CNC. C'est du moulage sous pression plus CNC secondaire disciplinée. La matrice forme les nervures, les murs extérieurs, les bossages et l'enveloppe générale. La CNC termine ensuite l'alésage du roulement, la piste du joint, le plan de montage, les filetages et les références. Cela préserve l'économie de répétition du moulage sans prétendre qu'une surface telle que coulée peut satisfaire toutes les légendes fonctionnelles.
Le transfert doit être conçu dès le départ. Ajoutez des patins de localisation stables. Maintenez les cibles de référence critiques dans une relation raisonnable avec la disposition de séparation de la matrice. Laissez un stock d'usinage contrôlé, mais pas au point que la fraise traverse inutilement la région de surface dense. Définissez la manière dont le luminaire gère les variations de coulée normales. Reliez ensuite l’inspection à la fonction au lieu de mesurer chaque surface avec la même intensité. Le manuel de spécifications actuel de NADCA inclut explicitement des considérations sur l'emplacement des données, les GD&T et les tolérances standard par rapport à la précision, ce qui en fait une référence neutre utile lors de ce transfert.
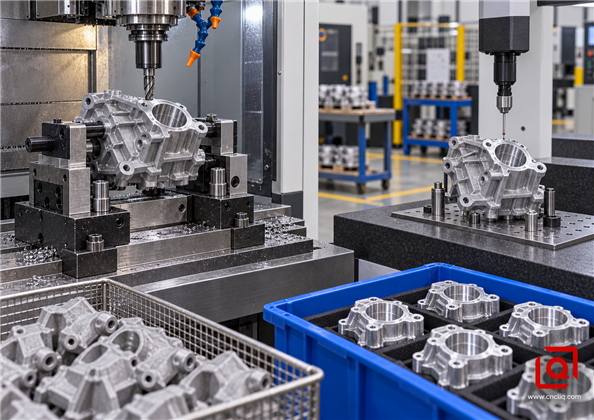
Un itinéraire hybride robuste repousse les limites, usine les interfaces critiques et les vérifie à partir de données définies.
Analyse de cas basée sur un produit vérifié
Cas A : embout de moteur moulé sous pression avec interfaces de précision
Liqin est publié Bride de moteur de précision/capuchon avant est décrit comme un moulage sous pression en aluminium noir prérevêtu avec une commande CNC axée sur l'alésage du roulement et l'embout de positionnement, y compris la concentricité et la perpendiculaire. Cela en fait un exemple utile et vérifiable de la logique hybride. La géométrie générale du boîtier bénéficie du moulage, tandis que les interfaces de l'ensemble rotatif justifient un usinage et une inspection ciblés. La page produit ne publie pas de volume de commande ni de pourcentage d’économies, donc aucun n’est revendiqué ici.
Cas B : collecteur hydraulique usiné CNC
Liqin est publié collecteur hydraulique personnalisé est décrit comme une pièce usinée CNC sur mesure avec des ports multidirectionnels, des trous étagés et borgnes, des canaux transversaux, des surfaces de positionnement et une finition anodisée. Ces chemins internes et ces relations d'étanchéité expliquent pourquoi l'usinage direct peut rester précieux : le processus offre un routage flexible et un contrôle direct des ports et des références sans s'engager dans une matrice de production dédiée. Encore une fois, il s'agit d'une analyse adaptée au processus d'informations vérifiées sur le produit, et non d'une affirmation sur les résultats commerciaux d'un client anonyme.
Ensemble, les deux produits montrent pourquoi la fonction des pièces dépasse les règles des slogans. Une enveloppe de boîtier et un collecteur de fluide peuvent tous deux être en aluminium, mais leur géométrie, leurs interfaces et leur risque de révision peuvent indiquer des itinéraires différents.
Scénario d'acheteur anonyme : une décision sans résultats inventés
Un acheteur anonyme d'équipement industriel a demandé à son équipe d'approvisionnement de comparer les itinéraires pour un boîtier d'entraînement en aluminium. Pour protéger la confidentialité, aucune valeur de commande, dimension, identité du client ou résultat de performance n'est présentée. La partie utile est la méthode de décision. L'ingénierie a séparé le dessin en trois groupes : les caractéristiques de l'enveloppe calcinable, les interfaces critiques pour la CNC et les surfaces cosmétiques non fonctionnelles. Les Achats ont demandé trois devis aux volumes confirmés, attendus et à la hausse. Chaque fournisseur devait divulguer l'outillage, la qualification, le coût des pièces finies acceptées, les opérations d'usinage, la base de rendement, la responsabilité de maintenance et les délais de livraison. L'équipe a conservé la CNC pour les versions de validation, a gelé les interfaces après les tests d'assemblage et a traité un itinéraire coulée plus CNC comme une option de production ultérieure plutôt que de supposer que le processus de prototype devait rester pour toujours. Cette approche par étapes réduit le risque de regret d'outillage tout en gardant une voie claire vers l'échelle ; les économies exactes doivent être calculées à partir des devis réels de l'acheteur.
Comment créer un appel d'offres pommes à pommes
1. Envoyez des données 3D et 2D contrôlées. Le modèle définit la forme ; le dessin définit les dimensions critiques, les références, la finition et l'acceptation.
2. Énoncez la quantité de trois manières. Incluez la première version, la demande annuelle et la durée de vie prévue du programme. Marquez ce qui est ferme et ce qui est prévu.
3. Identifiez les fonctionnalités figées et modifiables. Cela permet au concepteur de matrices d'envisager des inserts remplaçables et évite un engagement précoce de l'acier autour d'une géométrie instable.
4. Exigences distinctes telles que moulées et usinées. Marquez les surfaces, les surépaisseurs, les références, les filetages, les alésages et les pistes d'étanchéité.
5. Définir l’alliage et le conditionner avec précision. Demander par écrit toute proposition de substitution, avec les bases standards et mécaniques.
6. Demandez une pile de coûts. L'outil, le NRE, la matière première, le cycle de coulée ou de machine, les opérations secondaires, la finition, l'inspection, l'emballage et le fret doivent être visibles.
7. Définir des preuves de qualité. Échantillonnage d'état, rapport CMM, certificat de matériau, rapport de revêtement, étude de capacité, test d'étanchéité ou autres enregistrements spécifiques au projet.
8. Clarifier les termes des outils. La propriété, le stockage, la maintenance préventive, la durée de vie prévue, l'approbation des réparations et les conditions de transfert font partie du package commercial.
9. Demandez un appel DFM avant le devis final. Dix minutes consacrées aux transitions des murs, aux lignes de joint, à l'accès aux outils et aux tolérances du blanchet peuvent éliminer plus de coûts que des semaines de négociation des prix.
Si vous souhaitez que les ingénieurs de Liqin comparent les deux itinéraires, envoyez un modèle STEP, un dessin 2D, l'alliage cible, l'état de surface, la quantité de première commande, les prévisions annuelles et les caractéristiques qui ne peuvent pas bouger. Demandez des hypothèses distinctes CNC, moulées sous pression et hybrides lorsque les trois sont réalisables. Cela donne à votre équipe un enregistrement de décisions, et pas seulement un petit nombre dans une feuille de calcul. Demander un examen de fabricabilité et un devis .
Cliquez ici pour votre demande 👆
FAQ
1. Le moulage sous pression est-il toujours moins cher que l’usinage CNC à grand volume ?
Non. Un volume élevé améliore l'amortissement des outils, mais la géométrie, l'alliage, le rendement, l'usinage secondaire, le traitement de surface, l'inspection, la maintenance et la certitude des prévisions contrôlent toujours le résultat. Comparez les pièces finies acceptées sur l'ensemble du programme et calculez le croisement avec les entrées spécifiques au fournisseur.
2. Quel volume de production devrait déclencher le passage du CNC au moulage sous pression ?
Il n’y a pas de seuil fixe. Les prototypes et les programmes incertains favorisent généralement le CNC, tandis qu'une demande stable et soutenue rend le moulage sous pression plus attractif. Exécutez l'arithmétique avec vos propres guillemets. Vérifiez-le une fois par rapport aux publications fermes, encore une fois par rapport aux prévisions de travail et encore une fois par rapport au scénario optimiste. Un emprunt de 1 000 pièces n’est pas une stratégie d’approvisionnement.
3. Où doit s'arrêter la coulée et commencer l'usinage de précision ?
Pas pour toutes les fonctionnalités telles que diffusées. Le HPDC peut former une géométrie quasi nette reproductible, mais les alésages de roulements, les pistes de joints, les références de précision et les trous à ajustement serré nécessitent souvent un usinage CNC secondaire. Mettez en place des contrôles stricts uniquement là où l'assemblage en a besoin et définissez le schéma de données d'inspection.
4. Quel processus est le meilleur pour les modifications de conception ?
L'usinage CNC est normalement plus indulgent car de nombreux changements affectent les programmes de FAO, les outils ou les montages plutôt que l'acier de production trempé. Une matrice peut parfois utiliser des inserts remplaçables, mais des modifications majeures de mur, de porte, de glissière ou de séparation peuvent nécessiter une reprise ou un remplacement coûteux.
5. Quelles informations sont nécessaires pour un devis précis de moulage sous pression ou CNC ?
Fournissez le modèle 3D, le dessin contrôlé, l'alliage, la finition, les caractéristiques essentielles au fonctionnement, le plan d'inspection, la première version, les quantités annuelles et à vie, le calendrier du programme, l'emballage et le lieu de livraison. Demandez à chaque enchérisseur de montrer ce qui se cache derrière le prix : l'outillage, les frais de lancement, le rendement attendu, les opérations de suivi et le coût d'une pièce acceptée à votre quai.
Cliquez ici pour votre demande 👆
Résumé
Commencez avec la CNC lorsque le dessin est encore en mouvement, que le lot est petit ou que le travail de précision domine. Ne laissez le moulage sous pression prendre le relais qu'une fois que la géométrie s'est stabilisée et que la course attendue peut réellement rentabiliser l'outil. De nombreux boîtiers se situent au milieu : coulez la forme large, coupez les quelques faces et alésages importants, puis inspectez à partir de données pratiques. Évaluez les deux itinéraires dans le même état de livraison et prêt à assembler avant de choisir.
Coordonnées
Entreprise: Ningbo Liqin Industrie Co., Ltd.
Maintenance client quotidienne et support après-vente : service@shturl. zhuwanying@cncliq.com
Nouvelle demande, devis et discussion de commande : entreprise@shturl. zhouli@chinaliqin.com
Ligne d'assistance : +86 18757148656
Clause de non-responsabilité
Tous les articles techniques, spécifications des matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont uniquement à des fins d'information et de référence. Veuillez noter que les informations générales sur le blog ne remplacent pas les accords techniques signés. Étant donné que les pièces personnalisées varient en fonction des indices thermiques des matériaux, des étalonnages des machines et des tolérances spécifiques, les spécifications de qualité contraignantes sont régies uniquement par vos dessins CAO approuvés, vos contrats signés et vos plans qualité formels.
Toutes les études de cas clients présentées sur ce blog ont été entièrement anonymisées et nettoyées. Les mesures de performance, les flux de fabrication et les images affichées servent uniquement à démontrer nos capacités d'usinage personnalisé et ne représentent pas une norme universelle unique pour toutes les commandes.
Équipe de fabrication Liqin
S'appuyant sur 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques à haute tolérance pour les marchés mondiaux exigeants. Nous opérons à partir d'un pôle de production de 6 500 m² équipé de plus de 150 machines, fonctionnant en 4 axes et 5 axes. Usinage CNC , usinage fraisage-tournage, extrusion à froid et moulage sous pression sous un même toit. Cette configuration nous permet de gérer les projets de manière transparente, en prenant les pièces depuis les concepts CAO initiaux directement jusqu'aux expéditions finalisées.
Nous gérons le contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la discipline d’ingénierie dont elles ont besoin. Soutenus par les certifications ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle sur MMT au profilage optique en passant par les tests de dureté et de brouillard salin, nous validons vos spécifications critiques à l'avance. Vous recevez ainsi des composants prêts à l'emploi sans problèmes d'assemblage ni arrêts de ligne coûteux. En plus de la fabrication, vous pouvez compter sur nous pour des délais de réponse de deux heures sur les nouveaux appels d'offres, une assistance directe pour l'échantillonnage des prototypes et une expédition fluide à l'exportation vers l'Europe, l'Amérique du Nord, l'Asie et l'Océanie.
Faites bon accueil à vos demandes et échantillons. Visitez notre site Web ou contactez-nous directement pour un devis compétitif !
