 Français




Vous avez toujours des problèmes avec un outil de tronçonnage qui grince, soude l'aluminium à son bord ou laisse une bavure tenace ? Consultez ce guide pratique avant de changer d'outil. La coupe s'effectue dans un canal qui se rétrécit, où la lame peut dévier et le liquide de refroidissement peut être obstrué. Un cycle stable considère la vitesse, l'avance, la largeur de la lame, la hauteur de pointe, le porte-à-faux, la forme des copeaux et l'alimentation en liquide de refroidissement comme un seul et même système.
La réponse du magasin en 30 secondes
Utilisez la lame rigide la plus étroite compatible avec le dessin, assurez-vous qu'elle soit perpendiculaire à l'axe de la broche, centrez le tranchant et minimisez le dépassement. Choisissez une géométrie positive, affûtée et polie, conçue pour les matériaux non ferreux. Programmez la vitesse de coupe en vitesse de surface et non en tr/min ; réglez l'avance en mm/tr afin que l'épaisseur du copeau reste constante à chaque tour. Dirigez un jet d'arrosage cohérent sur la face de coupe et, pour les passes profondes, utilisez un outil à arrosage interne si le porte-outil le permet. Évitez les à-coups. Une avance trop faible peut entraîner des frottements, des bavures et la formation d'une arête sur l'aluminium.
Pour une nouvelle pièce en aluminium, effectuez un test de fonctionnement sous une charge réduite mais significative, en surveillant l'évacuation des copeaux, la charge sur la broche, le bruit et l'état des parois de la rainure. Augmentez la charge jusqu'à la plage de fonctionnement préconisée par l'outilleur uniquement lorsque le copeau sort proprement. À l'approche de la séparation finale, suivez les recommandations du fournisseur d'outils ; certains systèmes nécessitent une réduction importante de l'avance juste avant la fin de l'usinage afin de diminuer la charge résiduelle sur le noyau. Si la pièce est transférée sur une contre-broche, coordonnez le serrage, la vitesse et la position de coupe afin d'éviter toute chute imprévisible d'une pièce mal fixée.
Pourquoi l'aluminium rend une coupe étroite impitoyable
L'aluminium s'enlève facilement, mais de nombreux alliages sont suffisamment ductiles pour former de longs copeaux rubanés. En tournage ouvert, ces copeaux ont la possibilité de s'enrouler. À l'intérieur d'une rainure de 2 ou 3 mm, les parois latérales les retiennent. Si le copeau est plus large que la rainure ou s'il s'enroule vers la mauvaise paroi, il frotte deux fois : d'abord sur l'outil, puis sur la surface nouvellement usinée. La chaleur et la pression favorisent la formation d'une arête rapportée, souvent appelée arête rapportée. Cette arête se comporte alors comme une lame plus large et moins tranchante que l'outil programmé, ce qui augmente la force de coupe et modifie la dimension de la rainure ou l'état de surface.
La lame est également un porte-à-faux mince. Chaque millimètre supplémentaire de saillie augmente son risque de torsion. Un outil monté légèrement hors d'équerre coupe plus durement d'un côté. Un tranchant décalé par rapport au centre modifie la géométrie effective et peut laisser une bavure, creuser la face de coupe ou dévier la lame latéralement lorsque le diamètre diminue. Ce sont des erreurs de réglage, et non des problèmes qu'une broche plus rapide peut corriger automatiquement.
L'alliage et la forme de la barre sont importants. Les barres extrudées en aluminium 6061-T6 peuvent se comporter différemment des barres laminées à froid ; une désignation complète du matériau est préférable au terme « aluminium ». La norme ASTM B221 couvre les barres, tiges, fils, profilés et tubes extrudés en alliage d'aluminium, tandis que la norme ASTM B211 couvre les barres, tiges et fils laminés ou laminés à froid. Le guide de Liqin sur les alliages d'aluminium pour le tournage CNC explique comment les alliages courants 6060, 7075, 2024 et 6082 influencent le comportement des copeaux et les finitions ultérieures.
Mettez en place la configuration avant de régler les paramètres.
1. Choisissez un tranchant spécifique à l'aluminium
Commencez par vous référer à la famille d'inserts, et non à un tableau de matériaux générique. Une face de coupe polie, un tranchant affûté, une géométrie positive et un système de formation des copeaux conçu pour les métaux non ferreux réduisent la force nécessaire pour cisailler l'aluminium ductile. Un tranchant orienté acier avec un affûtage prononcé peut être robuste, mais il risque de repousser et d'étaler l'aluminium avant de le couper. Pour la production, notez précisément l'insert, sa nuance, le système de formation des copeaux, sa largeur, la géométrie des angles, le porte-outil et la lame. Un simple « outil de tronçonnage en carbure » ne suffit pas pour reproduire un procédé éprouvé.
2. Utilisez uniquement la largeur et atteignez les besoins fonctionnels.
Un insert plus large consomme plus de matière et génère une force plus importante ; un insert inutilement étroit peut manquer de rigidité ou d'espace pour le formage des copeaux. Il convient d'équilibrer le rendement en matière et la fiabilité. Réglez ensuite la profondeur de projection de la lame juste assez pour atteindre le rayon cible avec un jeu suffisant. Pour les opérations de tronçonnage profondes, utilisez la lame renforcée et le porte-lame adaptés plutôt qu'une longue saillie improvisée et légèrement serrée. Vérifiez que le logement du porte-lame est propre et que l'insert est correctement positionné.
3. Mettez l'outil d'équerre et vérifiez la hauteur du centre
Alignez la lame par rapport à une référence connue afin que ses côtés soient perpendiculaires à l'axe de la broche. Un contrôle visuel est insuffisant pour une rainure profonde. Centrez le tranchant selon la méthode préconisée par le fabricant de la machine et du porte-outil, puis vérifiez le résultat sur une chute. Un point persistant sur une pièce pleine, une face de coupe concave, un frottement latéral inégal ou un outil qui dévie à l'approche du centre indiquent qu'il est nécessaire de contrôler la hauteur et l'équerrage du centre avant d'augmenter la vitesse d'usinage.
4. Contrôler la pièce et la partie séparée
Maintenez la coupe au plus près du mandrin ou de la douille de guidage, tout en respectant le jeu des mors. Une barre longue non supportée amplifie les vibrations. Pour les arbres de petit diamètre et à forte densité de détails, le support par douille de guidage peut rendre l'usinage suisse avantageux ; la comparaison effectuée par Liqin entre l'usinage suisse et le tournage CNC standard démontre pourquoi l'emplacement du support et l'usinage de la face arrière sont plus importants qu'une simple mesure du diamètre. Sur une machine à contre-broche, précisez si la broche secondaire se bloque avant la coupe et quelle face devient la référence de finition.
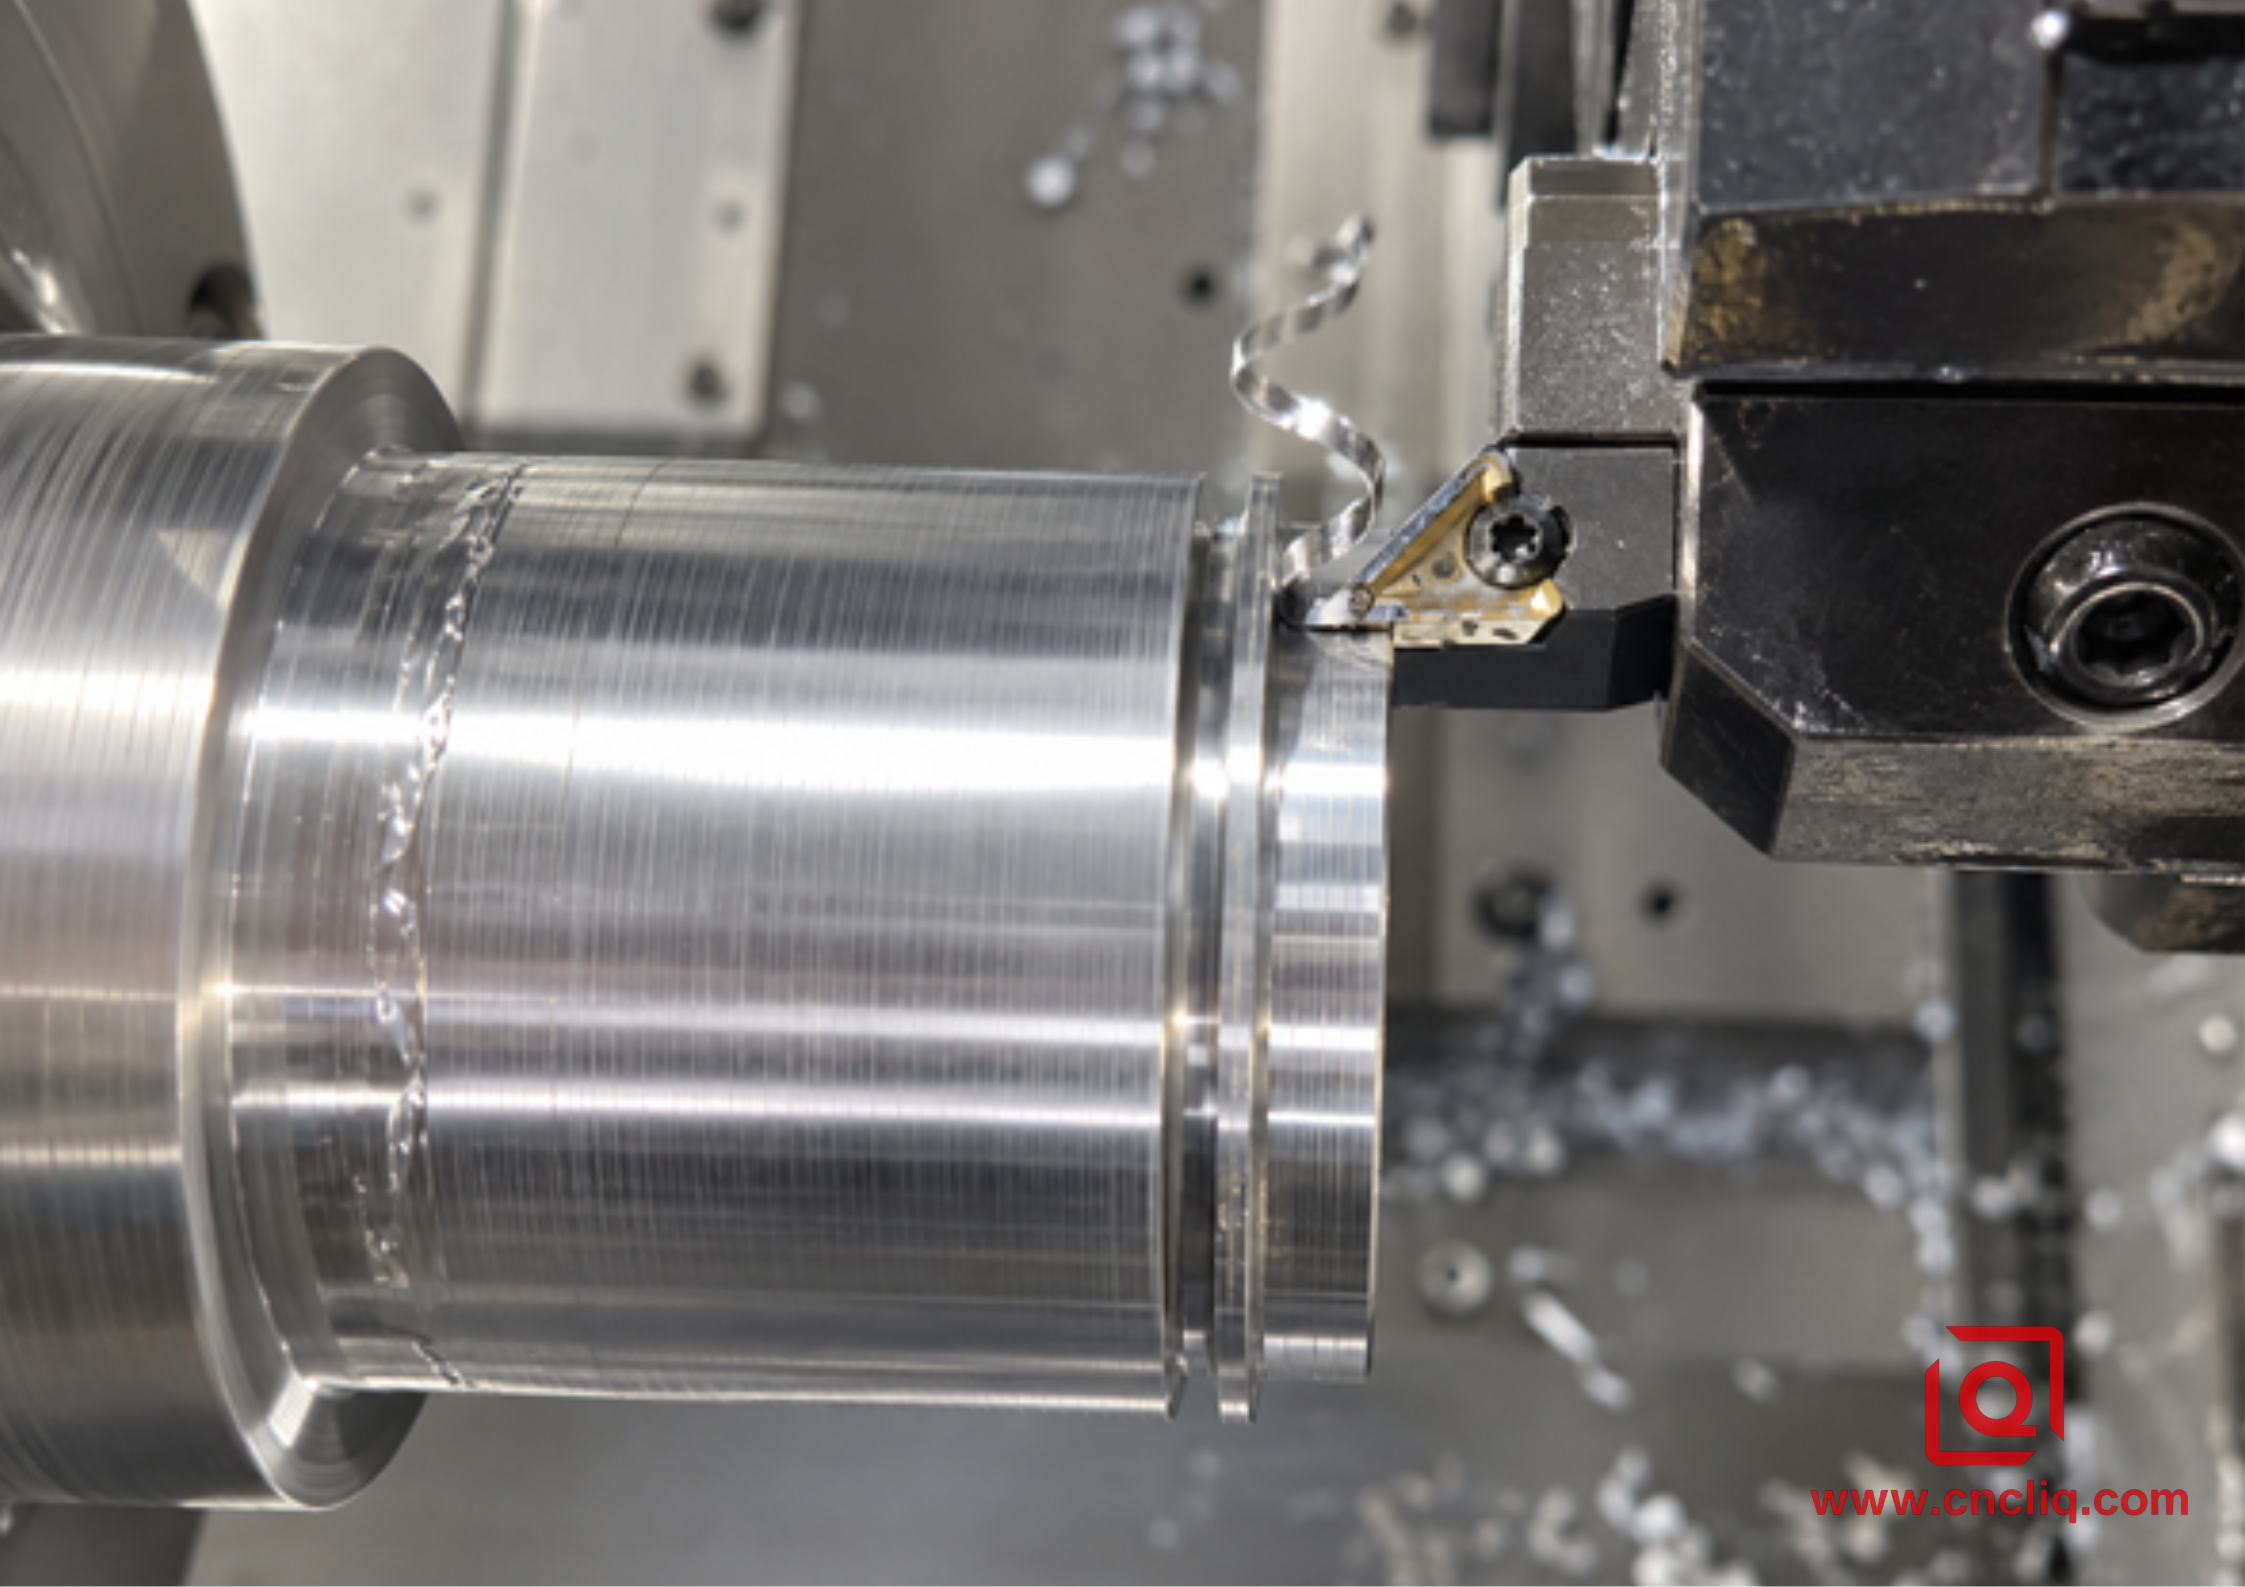
Un système de rainurage court, carré et spécifique à l'aluminium confère au procédé sa plus grande stabilité.
Vitesses et avances : calculez d’abord, puis prouvez la coupe
La vitesse de coupe Vc décrit la vitesse de la surface au diamètre de coupe. En unités métriques, la vitesse de broche n est calculée par la formule n = (1 000 × Vc) ÷ (π × D)² , où Vc est exprimée en m/min, D en mm et n en tr/min. L'avance en mm/min est donnée par n × f , où f est l'avance en mm/tr. Sur un programme de tour, l'utilisation des mm/tr est généralement plus pertinente pour le rainurage, car elle permet de conserver l'avance par tour malgré les variations de la vitesse de rotation.
Exemple : supposons que la plaquette sélectionnée permette un essai à 300 m/min pour l’alliage d’aluminium et l’opération précis. À un diamètre de 50 mm, la vitesse calculée est d’environ 1 910 tr/min. À un diamètre de 20 mm, le maintien de 300 m/min nécessiterait environ 4 775 tr/min. Cette augmentation explique l’intérêt de la vitesse de coupe constante (VCC). Le contrôleur augmente la vitesse de coupe à mesure que l’outil se déplace vers l’intérieur, dans la limite d’une vitesse maximale programmée. Définissez cette vitesse maximale avant la coupe ; le serrage, l’équilibrage de la barre, le bridage, la capacité de la broche et le mode de réception déterminent la limite de sécurité.
Si la machine atteint sa vitesse de rotation maximale, la vitesse de coupe diminue pendant le reste de la plongée. C'est normal. L'opérateur doit savoir à quel moment cela se produit, car un alliage d'aluminium collant peut être plus sujet à la formation de bavures dans la zone centrale à basse vitesse. Ne retirez pas le capuchon pour obtenir une forme parfaite. Utilisez le bon tranchant, une avance ferme, une lubrification efficace et une stratégie de finition contrôlée.
L'avance est indissociable de la largeur et de la géométrie. Une plaquette de 1,5 mm, une plaquette de 3 mm et un outil de forme ne génèrent pas la même quantité de copeaux ni la même force. Des passes plus profondes réduisent également l'espace disponible pour le copeau enroulé. Utilisez la plage d'avance indiquée pour la plaquette utilisée, puis réduisez-la uniquement en cas de besoin, par exemple en cas de faible serrage, de grande portée, d'entrée interrompue, de déformation de paroi mince ou de limite de charge machine. Réduire l'avance de moitié de façon aléatoire peut provoquer un frottement au lieu de résoudre le problème initial.
Entrée ou condition | décision pratique de départ | Pourquoi c'est important |
Vitesse de coupe Vc | Utilisez la gamme exacte de plaquettes de fabrication pour l'aluminium et l'opération | Le revêtement, la préparation des bords, l'alliage et la profondeur de la rainure modifient la plage de validité. |
Alimenter f | Choisissez mm/tr dans le tableau de largeur d'insertion | Les performances et la force de coupe du Chipformer dépendent de l'épaisseur réelle des copeaux. |
Mode RPM | CSS avec un maximum de sécurité là où la machine et le dispositif de maintien le permettent | Le diamètre diminue continuellement lors d'une plongée radiale |
Profondeur de la rainure | Appliquer la correction de profondeur du fournisseur ou la stratégie par étapes | L'évacuation des copeaux et la stabilité des lames se détériorent à mesure que le canal se referme. |
Noyau final | Suivez les instructions du système de coupure ; réduisez souvent l’alimentation à proximité de la séparation. | Limite la charge du dernier cœur et aide à contrôler la partie séparée |
liquide de refroidissement | Jet cohérent en périphérie ; injection interne pour les découpes profondes difficiles. | Refroidit, lubrifie et évacue les copeaux avant leur recoupe. |
Un ouvrage de référence utile – et pourquoi il ne s’agit pas d’une recette universelle
ThinBIT indique une vitesse d'usinage de 1 000 SFM et une épaisseur de coupe de 0,002 IPR pour une famille d'outils de rainurage en carbure DURA-MAX 5000, pour les nuances d'aluminium 2021 à 6061. Cela correspond à environ 305 m/min et 0,051 mm/tr. Ces valeurs sont importantes car elles sont spécifiques à une famille d'outils donnée, et non universelles. En effet, une largeur, un formateur de copeaux, une nuance, une portée, un circuit d'arrosage ou un alliage différents peuvent nécessiter des données différentes. Utilisez ces valeurs pour vérifier l'ordre de grandeur, puis consultez la fiche technique de l'outil actuellement monté dans la tourelle.
La même rigueur s'applique plus généralement à l'alliage 6061. Le guide de Liqin sur les avances, les vitesses et l'outillage pour l'alliage 6061 explique la différence entre un point de départ calculé et un réglage de production validé. Cet article traite du fraisage et de l'outillage en général ; ce guide se concentre sur les passes radiales au tour, où le diamètre varie continuellement et où la rainure retient les copeaux.
Liquide de refroidissement : l’emplacement compte plus qu’une fenêtre inondée
Un volume important de liquide de refroidissement frappant le porte-outil ne prouve pas que le fluide atteigne le tranchant. Le canal lui-même bloque l'accès lorsque la lame s'enfonce. Le liquide de refroidissement remplit ici trois fonctions : réduire le frottement sur les faces de coupe et latérales, évacuer la chaleur et expulser le copeau de la rainure qui se referme autour de lui. Positionnez la buse de manière à ce que son jet reste cohérent à la profondeur de coupe. Vérifiez son bon fonctionnement à l'arrêt complet, en position réelle de l'outil, et non pas seulement avec la tourelle en position de repos.
Le document technique de Sandvik Coromant sur le refroidissement en tronçonnage et rainurage explique pourquoi une distribution précise du fluide dans la zone de coupe est plus efficace qu'un arrosage externe classique. Ce guide d'usinage souligne également l'effet plus marqué d'un refroidissement haute pression lors de l'usinage de matériaux tels que l'aluminium, où la maîtrise des copeaux est difficile. Les buses de refroidissement internes peuvent diriger le fluide au-dessus et en dessous de la plaquette, mais la pression seule ne constitue pas un critère de spécification. Le porte-outil, les joints, la filtration, la concentration, la géométrie des buses et la pompe de la machine doivent fonctionner comme un système nominal.
Utilisez un fluide homologué pour l'aluminium et la machine, en respectant la concentration et les recommandations de qualité d'eau du fournisseur. Notez tout facteur de correction du réfractomètre. Un pourcentage générique copié d'un autre atelier ne constitue pas une méthode de contrôle qualité, et un liquide inflammable improvisé n'a pas sa place dans une machine fermée.
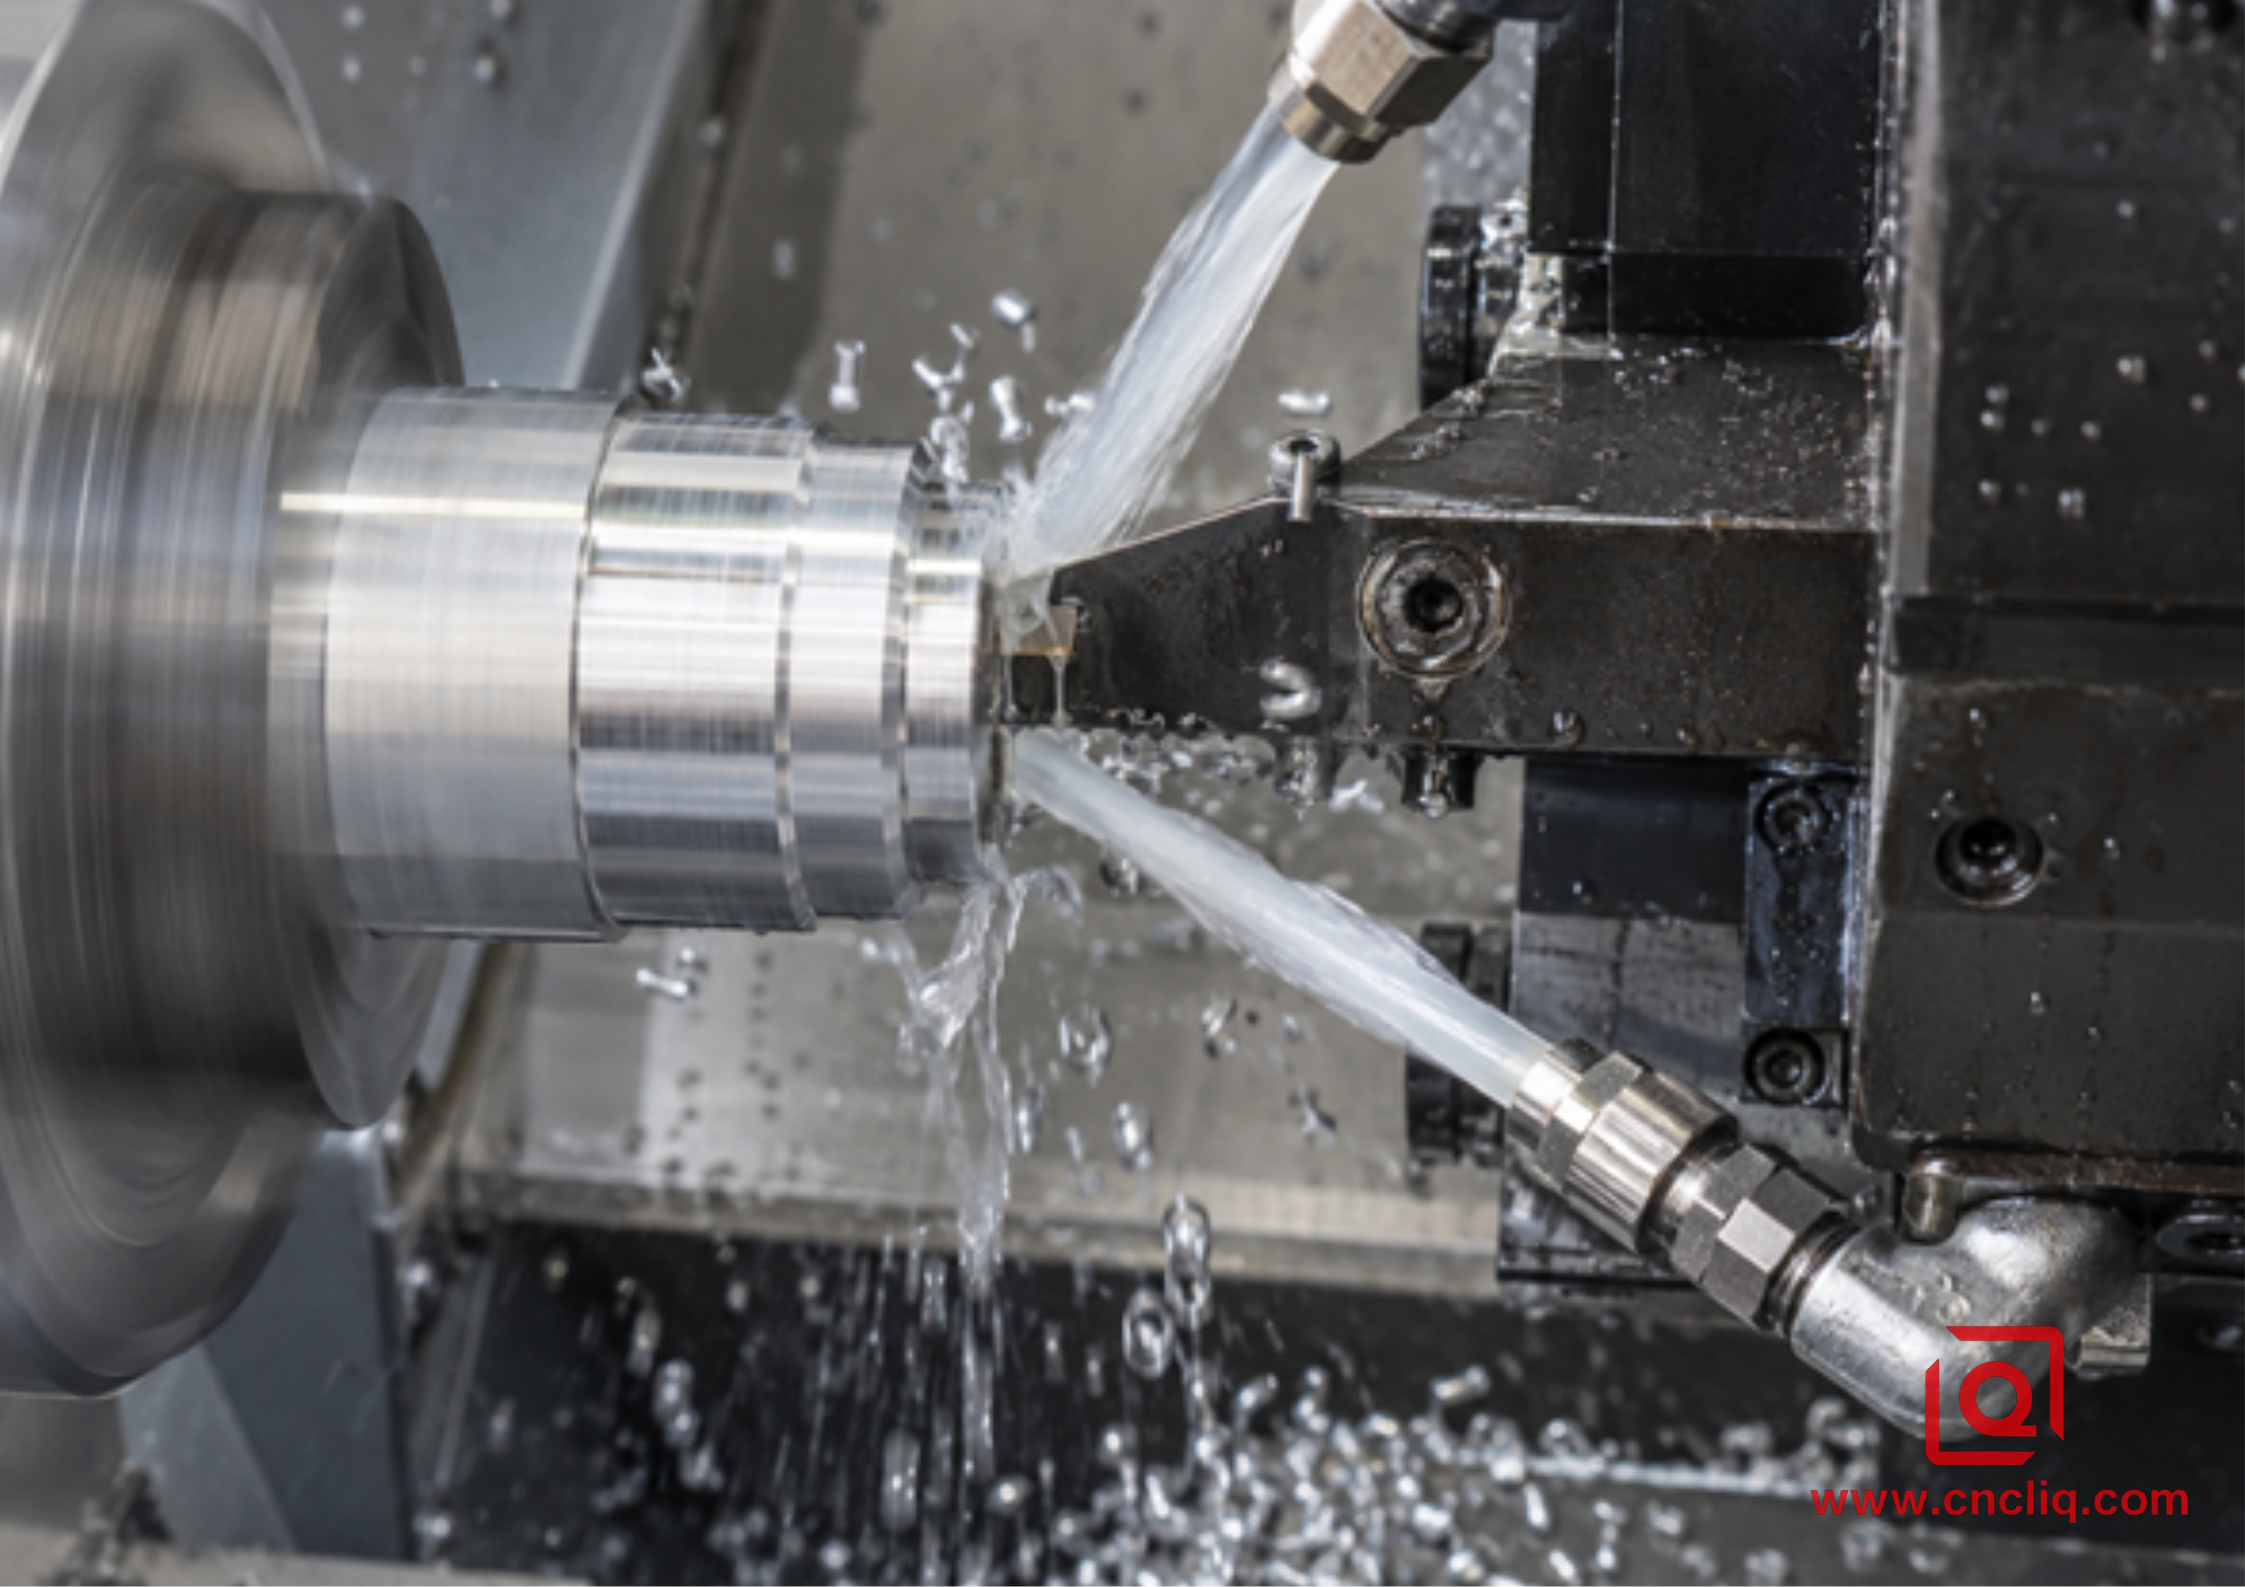
L'acheminement cohérent du liquide de refroidissement au-dessus et en dessous de la lame atteint la zone de coupe et contribue à l'évacuation des copeaux d'aluminium ductile.
Dépannage du rainurage et du tronçonnage de l'aluminium
Symptôme | Mécanisme probable | Premiers contrôles | Direction corrective |
Bavardages aigus | Projection longue, support faible, lame non perpendiculaire, vitesse excitant le système | Projection, distance du mandrin, siège du porte-mandrin, hauteur centrale | Raccourcir et rigidifier avant de modifier les paramètres ; puis ajuster dans les données de l'outil |
Aluminium soudé sur le bord | Frottement, lubrification insuffisante, bord endommagé, faible vitesse effective près du centre | Mode d'alimentation, limite de régime, réglage du liquide de refroidissement, géométrie d'insertion | Restaurez une véritable puce, remplacez l'insert endommagé, améliorez la lubrification des bords. |
confiture de chips ou nid d'oiseau | Cône trop large ou trop long pour la rainure ; mauvaise évacuation | Formeuse de copeaux, alimentation, alliage, profondeur, direction du liquide de refroidissement | Utiliser une alimentation et une géométrie approuvées ; améliorer la distribution ; picorer de manière contrôlée uniquement si recommandé |
Rainure plus large à l'ouverture | Déviation de la lame ou frottement latéral | Équerrage, projection, siège d'outil, coincement des copeaux | Alignement et rigidité corrects ; éviter d'enfouir les deux côtés lors de l'élargissement. |
visage coupé pointu ou concave | Erreur de hauteur centrale, déflexion, surcharge du noyau final | Hauteur du tranchant, équerre de la lame, méthode de réception | Réinitialiser l'outil et appliquer la stratégie finale du fournisseur |
Bavure sur 1 mur | biais latéral, coin usé, traction axiale | Insérer la condition, l'alignement et la direction du chemin | Remplacer le bord, l'outil d'équerrage, réviser la passe finale sur le mur |
Rayures aléatoires | Recouper les copeaux coincés entre le mur et la lame | Chemin de sortie des copeaux, liquide de refroidissement, séquence de rétraction | Éliminez les copeaux et évitez de les traîner lors de la rétraction. |
Ne modifiez pas quatre variables simultanément. En cas de vibrations lors d'un essai, rétablissez d'abord les conditions mécaniques connues, puis modifiez un seul paramètre dans la plage autorisée et notez le résultat. Un processus de production doit être auditable : durée de vie des outils par pièce ou temps de coupe, motif de rebut, mode de défaillance des plaquettes, contrôle du liquide de refroidissement, évolution dimensionnelle et toute intervention sur les décalages. Cet enregistrement est plus précieux qu'une seule première pièce « parfaite ».
Boîtier composite anonyme : 6082-T6 Bobine de commande de fluide
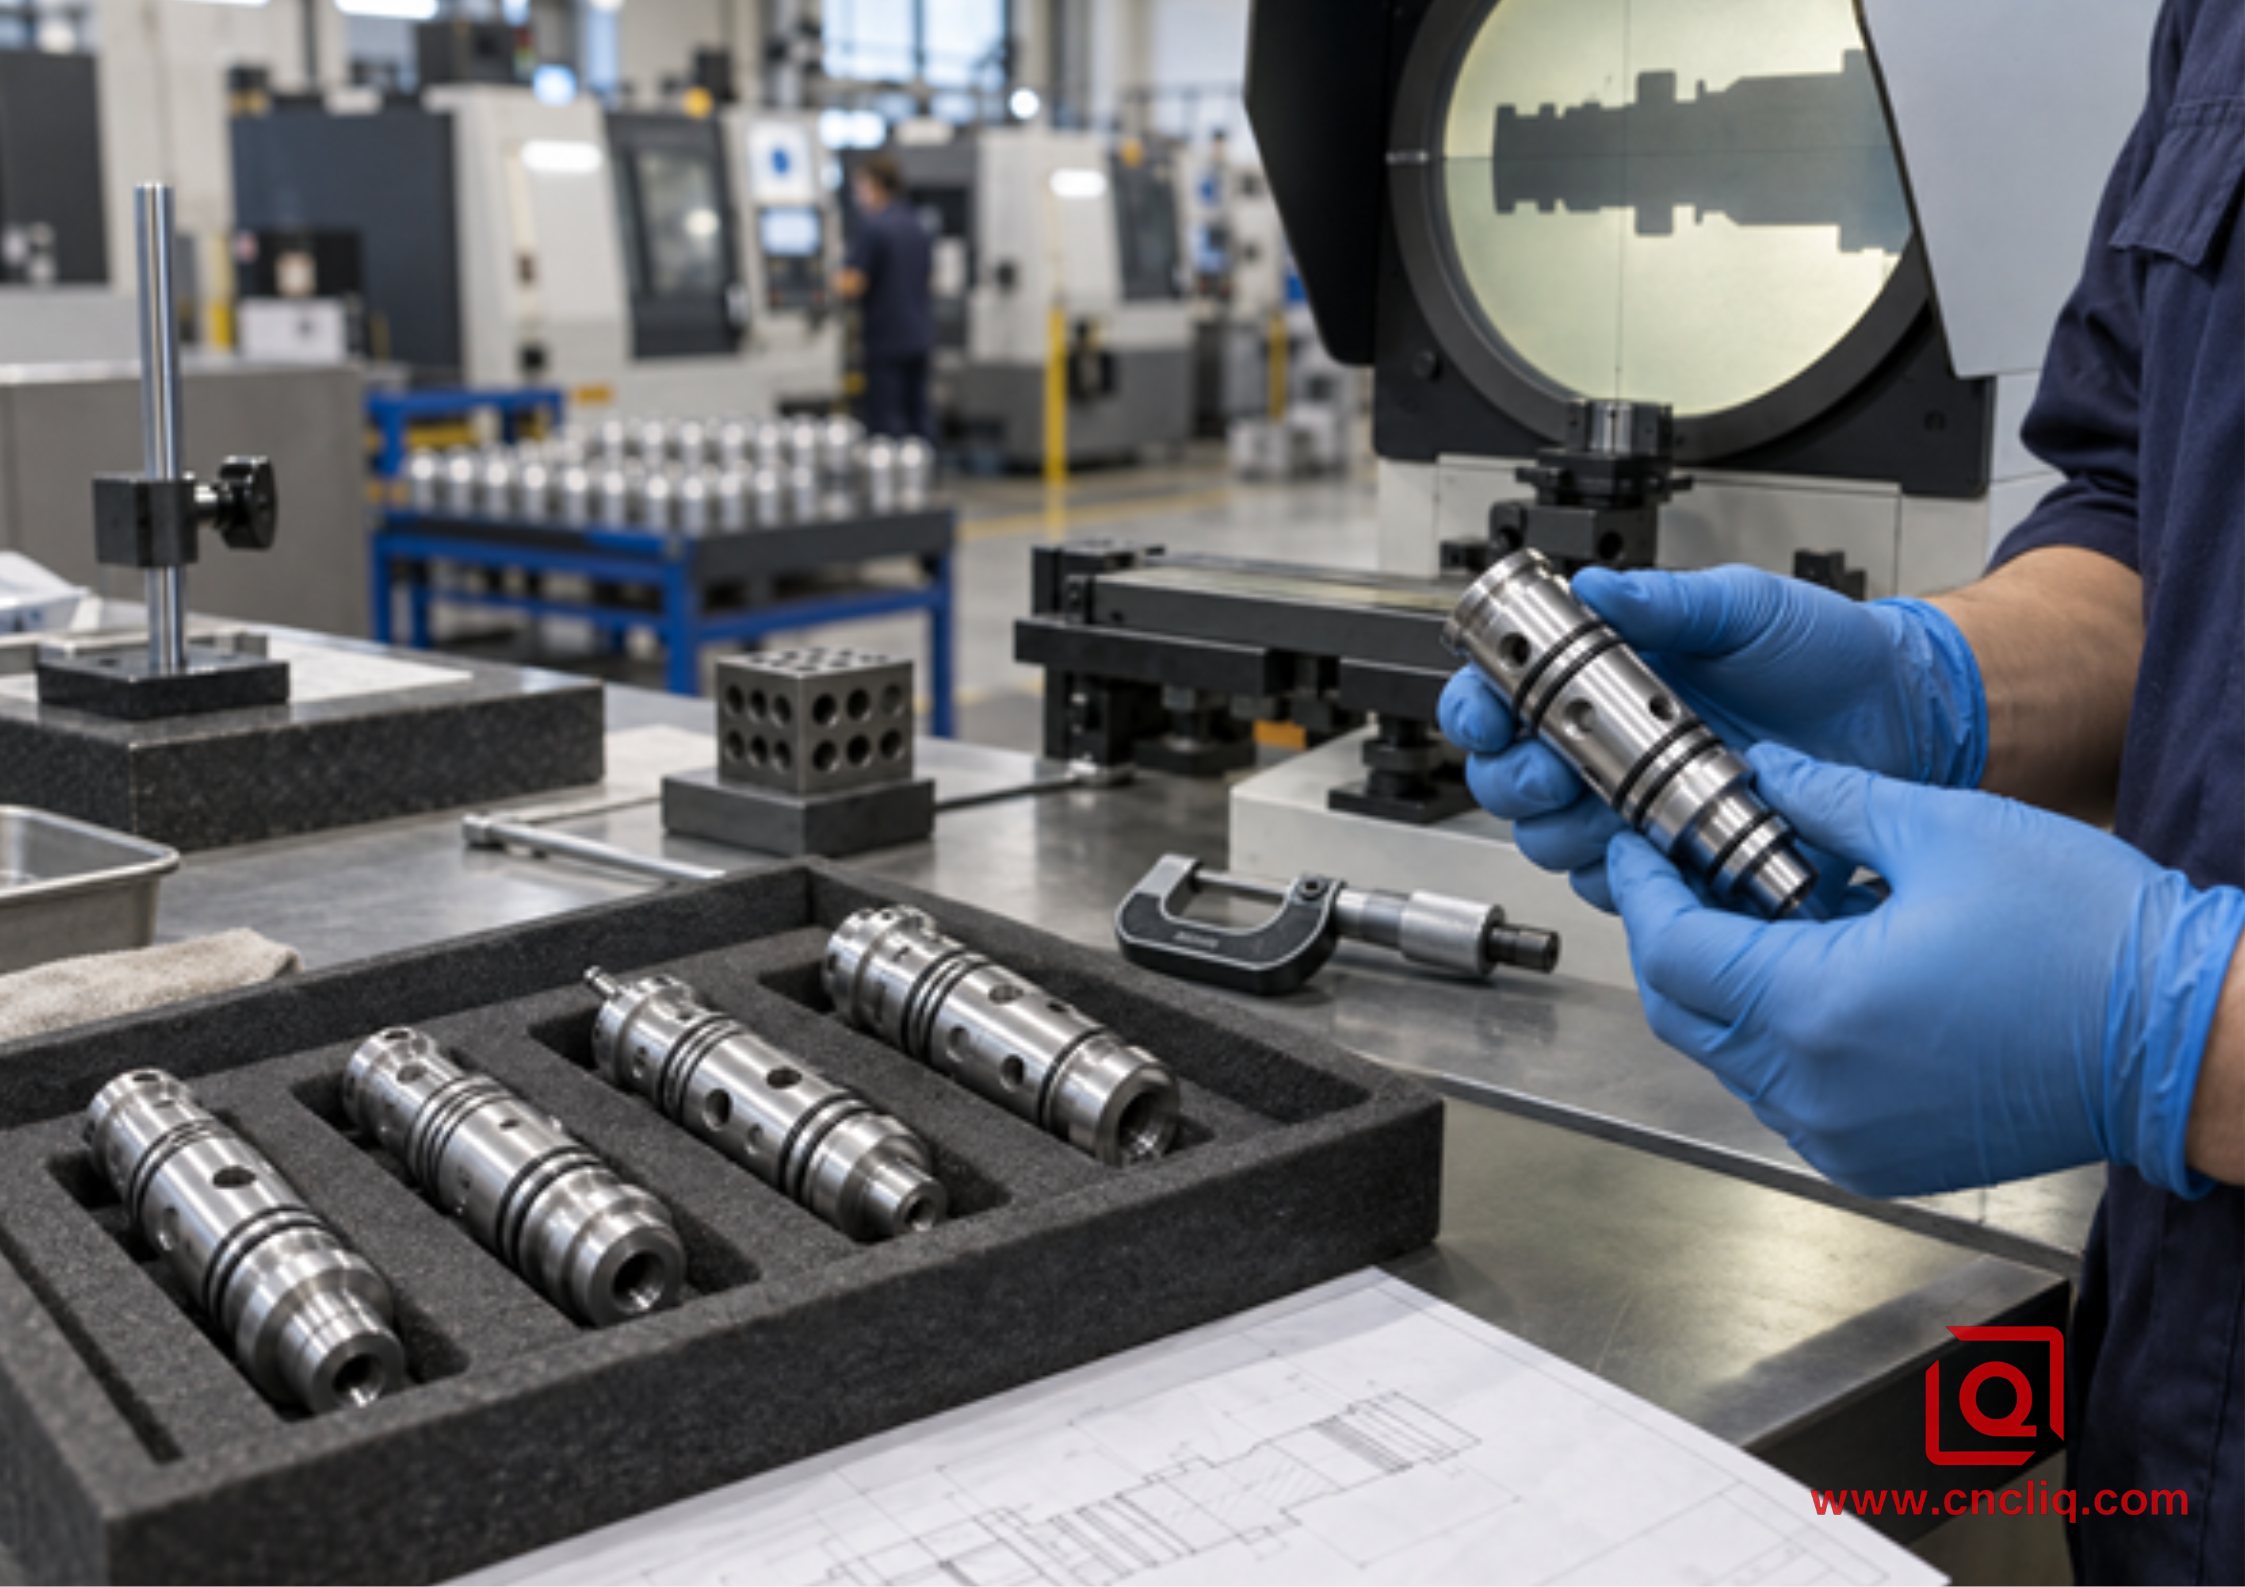
Une famille de pièces représentative anonymisée : bobines en aluminium tourné avec de multiples rainures d’étanchéité, des trous transversaux et un contrôle qualité.
Un acheteur anonyme de matériaux composites recherchait une gamme de bobines de contrôle de fluides compactes en aluminium 6082-T6 pour des équipements d'automatisation industrielle. La géométrie était conforme aux capacités d'usinage sur mesure de l'aluminium proposées par Liqin : un corps tourné, plusieurs gorges pour joints toriques, des orifices percés transversalement, un alésage central et une face arrière séparée qui serait usinée.
Le premier essai a utilisé une plaquette de tronçonnage standard de 3 mm pour les rainures d'étanchéité et la séparation finale. Les rainures présentaient des dimensions acceptables près de l'ouverture, mais des marques de contrôle sont apparues sur une paroi à mesure que la profondeur augmentait. Un long copeau rubané s'est détaché à plusieurs reprises de la lame. Près de la zone de tronçonnage, l'ébauche séparée laissait parfois une grosse bavure, ce qui nécessitait des retouches manuelles et rendait la tolérance de la face arrière irrégulière.
L'équipe de production a séparé les opérations. Un insert de rainurage à angle de coupe positif poli et étroit a permis de réaliser les joints d'étanchéité avec une faible saillie. La largeur du rainurage a été obtenue par une séquence contrôlée de plongée et de finition de paroi, plutôt que par enfouissement des deux coins de l'insert. Une lame de tronçonnage renforcée dédiée a assuré la séparation. Le circuit de refroidissement interne du porte-outil était dirigé vers la face de coupe, tandis que la contre-broche maintenait la pièce avant la découpe du noyau final. La géométrie de l'outil, la plage d'avance et la réduction du noyau final étaient conformes aux spécifications du fournisseur sélectionné.
Le contrôle de la première pièce a porté sur la largeur de la rainure, le diamètre du fond, la position axiale, l'état des angles et les bavures. Un projecteur de profil a vérifié la forme de la rainure ; des micromètres et une machine à mesurer tridimensionnelle ont contrôlé les diamètres accessibles et les rapports entre les orifices. L'état de surface a été spécifié uniquement sur les zones d'étanchéité fonctionnelles.
La leçon à retenir n'était pas une augmentation spectaculaire de la vitesse. La fiabilité provenait de l'utilisation d'un outil adapté aux rainures d'étanchéité et d'un autre à la séparation, du raccourcissement de la lame, du contrôle des copeaux et de la définition de la face d'usinage de la contre-broche. Les acheteurs peuvent appliquer la même logique lors de l'approvisionnement en collecteurs hydrauliques ou en composants de vannes sur mesure : fournir le schéma fonctionnel complet et le contexte d'assemblage, et non un simple fichier STEP avec la mention « fabrication sur modèle ».
Détails de conception et de demande de prix qui évitent les hypothèses coûteuses
Un fournisseur ne peut pas évaluer les performances d'une rainure à partir d'une image de synthèse. Veuillez fournir le modèle 3D natif et un dessin 2D précis. Indiquez l'alliage, la trempe et la forme de la pièce brute ; la quantité de prototypes et la demande annuelle ; les données critiques ; la largeur, le diamètre et les rayons d'angle de la rainure, ainsi que l'état de surface uniquement lorsqu'il est fonctionnel ; les tolérances concernant les bavures et les cassures d'arêtes ; l'anodisation ou autre finition ; les documents de contrôle ; l'emballage ; et la date de livraison prévue. Pour la découpe, précisez si la face séparée est finale, usinée ultérieurement ou transférée sur une contre-broche.
Si la pièce comporte des alésages concentriques, des gorges pour joints toriques, des trous transversaux, des méplats et des caractéristiques sur la face arrière, demandez au fournisseur de préciser le processus d'usinage proposé. Le guide de Liqin sur le tournage CNC et l'usinage tournage-fraisage pour les boîtiers concentriques en aluminium explique comment la continuité des données de référence et la consolidation du processus influent sur bien plus que le simple temps de cycle. Un devis apparemment le plus bas peut vite devenir onéreux si une seconde préparation imprévue engendre des erreurs de faux-rond, d'ébavurage, de contrôle ou de manutention.
Vous prévoyez la fabrication sur mesure d'un arbre, d'une bobine, d'un manchon, d'un raccord ou d'un boîtier en aluminium ? Envoyez-nous votre fichier STEP, votre dessin 2D, les informations relatives à l'alliage et à l'état trempé, les quantités, les spécifications des rainures critiques, la finition et la date de livraison souhaitée. Liqin peut analyser l'accès aux outils, le processus de fabrication, le contrôle des références, les exigences d'inspection et la faisabilité avant de vous proposer un devis. Demandez une analyse de fabricabilité (DFM) et un devis compétitif.
Cliquez ici pour toute demande 👆
FAQ
1. Quelle est la vitesse de démarrage et l'avance sûres pour le tronçonnage de l'aluminium 6061 ?
Il n'existe pas de réglage universel optimal, car la largeur de la plaquette, la nuance, le formateur de copeaux, la profondeur de passe, le liquide de refroidissement, la rigidité de la machine et le diamètre de la barre influent sur le résultat. Utilisez les données précises du fabricant de plaquettes pour l'aluminium. À titre indicatif, une gamme de plaquettes carbure ThinBIT publiée indique environ 305 m/min et 0,051 mm/tr pour l'aluminium 2021-6061. Calculez la vitesse de rotation à partir du diamètre actuel, appliquez une limite de sécurité maximale, effectuez un contrôle de la coupe sous supervision et ajustez une variable à la fois.
2. Dois-je utiliser une vitesse de surface constante pour le découpage de l'aluminium ?
Le CSS est utile car le diamètre de coupe diminue tout au long de la plongée, mais il doit toujours être limité à une vitesse de rotation maximale de sécurité, en fonction de la broche, du bridage, de l'équilibrage de la barre, du serrage, de l'outil et du système de réception de la pièce. Lorsque cette limite est atteinte, la vitesse de coupe diminue vers le centre. Il est préférable d'éviter tout dépassement de la limite de rotation de sécurité. Maintenez l'avance en mm/tr et utilisez la méthode d'usinage recommandée pour le système sélectionné (bord, paralléliseur, arrosage et noyau final).
3. Pourquoi l'aluminium se soude-t-il à l'insert de séparation même avec du liquide de refroidissement ?
Il se peut que le fluide frappe le porte-pièce au lieu du bord, ou que la plaquette frotte en raison d'une avance insuffisante, d'un bord usé, d'une vitesse de coupe trop faible ou d'une géométrie inadaptée aux matériaux non ferreux. Vérifiez la hauteur de centre, la perpendicularité, la projection, le mode d'avance, la limite de régime, la forme des copeaux et l'orientation de la buse. Dès que de l'aluminium s'est accumulé sur le bord, remplacez ou réparez la plaquette conformément aux instructions après avoir corrigé la cause du problème ; la poursuite de l'opération risque d'endommager la paroi de la rainure.
4. Le découpage par picorage est-il meilleur qu'une alimentation continue ?
Pas automatiquement. Un poinçonnage contrôlé peut être utile lorsqu'un copeau rubané ductile ne s'évacue pas, mais des entrées et sorties répétées peuvent frotter les parois, endommager l'arête et piéger un copeau non adhérent. Commencez par utiliser le formateur de copeaux approprié, l'avance approuvée, un montage court et rigide, et un liquide de refroidissement efficace. Si l'outilleur recommande un poinçonnage adapté à la profondeur et à l'alliage, suivez la séquence précise et vérifiez si elle produit des copeaux maniables plutôt qu'un amas important.
5. De quelles informations Liqin a-t-il besoin pour établir un devis pour des pièces en aluminium rainurées ?
Fournissez un modèle STEP et un dessin 2D précis, la composition complète de l'alliage et de la trempe, la quantité, les données et tolérances critiques, la largeur de la rainure et le diamètre du fond, les rayons d'angle, les emplacements des finitions de surface, les limites de bavures, la surépaisseur de coupe, l'anodisation ou le revêtement, les rapports d'inspection et l'objectif de livraison. Identifiez également les trous transversaux, les parois minces, les surfaces d'entraînement de la contre-broche, les zones de finition et tout problème antérieur d'écaillage, de vibrations, de fuite ou de durée de vie de l'outil. Cela permet à l'ingénieur de procédé d'établir un devis précis plutôt que de se fier à la géométrie.
Cliquez ici pour toute demande 👆
Résumé
Un rainurage et un tronçonnage fiables de l'aluminium commencent par l'utilisation d'une lame courte, carrée et centrée, ainsi que d'un insert non ferreux affûté. Ils combinent ensuite une vitesse de coupe spécifique à l'outil, une avance réelle par tour, une limite de sécurité CSS, une séparation finale contrôlée et un arrosage jusqu'au bord. Analysez simultanément les copeaux, le bruit, la charge, l'état de l'outil et les caractéristiques mesurées. Pour les achats B2B, définissez la rainure fonctionnelle, le fraisage de la face de coupe, l'état du matériau, l'étape de finition et le plan d'inspection afin que le devis reflète un processus de fabrication reproductible et non un premier essai hasardeux.
Coordonnées
Société : Ningbo Liqin Industry Co., Ltd.
Maintenance quotidienne et assistance après-vente : service@shturl.zhuwanying@cncliq.com
Nouvelle demande de renseignements, devis et discussion de commande : business@shturl.zhouli@chinaliqin.com
Assistance téléphonique : +86 18757148656
Clause de non-responsabilité
Tous les articles techniques, spécifications de matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont fournis à titre informatif et de référence uniquement. Veuillez noter que les informations générales présentées sur ce blog ne sauraient se substituer aux accords techniques signés. Les pièces sur mesure étant soumises à des variations liées aux numéros de coulée des matériaux, aux étalonnages des machines et aux tolérances spécifiques, les spécifications de qualité contractuelles sont exclusivement régies par vos plans CAO approuvés, vos contrats signés et vos plans qualité formalisés.
Toutes les études de cas clients présentées sur ce blog ont été intégralement anonymisées et nettoyées. Les indicateurs de performance, les processus de fabrication et les images affichés servent uniquement à illustrer nos capacités d'usinage sur mesure et ne constituent en aucun cas une norme universelle applicable à toutes les commandes.
Équipe de fabrication Liqin
Forte de 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques de haute précision pour les marchés internationaux les plus exigeants. Notre site de production de 6 500 m² est équipé de plus de 150 machines, intégrant l'usinage CNC 4 et 5 axes, le tournage-fraisage, l'extrusion à froid et le moulage sous pression. Cette organisation nous permet de gérer les projets de manière fluide, depuis la conception CAO initiale jusqu'à l'expédition des pièces finales.
Nous assurons un contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la rigueur d'ingénierie qu'elles exigent. Certifiés ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle CMM et du profilage optique aux tests de dureté et de brouillard salin, nous validons vos spécifications critiques en amont, vous garantissant ainsi des composants prêts à l'emploi, sans difficultés d'assemblage ni arrêts de ligne coûteux. Outre la fabrication, vous pouvez compter sur nous pour des réponses sous deux heures à vos demandes de devis, un accompagnement direct pour l'échantillonnage de prototypes et une expédition fluide à l'export en Europe, en Amérique du Nord, en Asie et en Océanie.
N'hésitez pas à nous faire part de vos demandes de renseignements et à nous envoyer des échantillons. Visitez notre site web ou contactez-nous directement pour obtenir un devis compétitif !
