 Français




Vous est-il déjà arrivé de recevoir une pièce en aluminium d'apparence parfaite, de la mesurer, et de constater que le roulement ne pouvait plus s'insérer dans l'alésage ? C'est précisément dans ce genre de situation frustrante qu'une discussion utile sur l'anodisation dure doit commencer. La finition peut sembler parfaitement conforme aux spécifications, mais le dessin technique peut être erroné.
L'anodisation dure de type III est généralement présentée avec des chiffres impressionnants : épaisseur, dureté, durée de résistance au brouillard salin. Des chiffres utiles, certes. Pourtant, aucun ne permet à un ingénieur de savoir si une vis M5 se vissera correctement, si une pastille de mise à la terre restera conductrice ou si un angle vif s'ébréchera lors de l'assemblage. Ces chiffres ne prédisent pas non plus le comportement d'un chariot après six mois passés à proximité d'un convoyeur poussiéreux. En atelier, ce sont ces détails qui déterminent la réussite de la finition.
Ce guide suit cette approche pratique. La dureté est abordée séparément, l'usure également ; l'oxydation a ensuite sa propre ligne dans l'échelle des tolérances. Nous aborderons également les cas particuliers où l'anodisation dure est à proscrire. Dans le cadre d'une demande de devis, la réussite signifie que l'atelier peut chiffrer une surface de travail à partir de données concrètes, et non pas deviner la signification d'une belle surface sombre. Un détail de nomenclature à préciser : les champs de recherche et les anciens cartouches utilisent encore la norme MIL-A-8625. L'en-tête de référence actuel est MIL-PRF-8625F, amendement 2, et porte la date du 23 novembre 2020. Indiquez la révision sur tout nouveau document d'achat ou précisez que la dernière révision applicable fait foi. Le guide de spécifications MIL-A-8625 de Liqin (https://www.cncliq.com/blog/what-is-mil-a-8625-anodized-aluminum-specification-guide) couvre les six types et les deux classes. Ici, nous nous concentrerons sur le type III et les surfaces censées être fonctionnelles.
1. Le changement qui s'opère dans la cuve
Le calibre d'alésage a révélé la situation avant même que quiconque n'ouvre le rapport de processus : à mi-chemin, une brève hésitation, puis plus rien. De l'autre côté de l'établi, le boîtier gris anthracite était impeccable. Sa feuille de préfinition présentait un jeu suffisant. L'application du revêtement dur s'était bien déroulée. Personne n'avait prévu d'espace pour cela.
Dans la cuve, le courant électrique transforme le métal exposé en oxyde. La nouvelle couche se forme à partir du composant, contrairement à la peinture appliquée au pistolet. Une partie occupe l'ancien métal ; une autre se situe à l'extérieur de l'ancienne limite. Tracez une ligne fine à travers cette limite et les raisons des problèmes d'adhérence et de dimensions deviendront évidentes. Dans l'atelier, l'expression « moitié dedans, moitié dehors » est une arithmétique verbale pratique. Je l'écris lors des premières étapes de dimensionnement, puis je l'efface avant validation. Elle peut fonctionner sur un échantillon plat de 6061 ; ajoutez des trous borgnes, des pièces riches en cuivre ou un empilement serré et la fraction perd de sa simplicité. Le métal a déjà disparu pendant la gravure lorsque l'oxyde commence à apparaître, et les contours complexes ne divisent jamais le courant de manière mathématiquement équitable. Les premiers articles prouvent qu'une feuille de calcul ne peut pas le faire. Si vous laissez l'épaisseur vide, la spécification fournit une valeur nominale de type III : 0,002 pouce, soit environ 50,8 micromètres. Une valeur par défaut utile ; un piètre substitut à une décision. Où la sonde doit-elle toucher ? Un bord peut-il être plus fin ? Un alésage de bobine doit-il conserver son revêtement ? Quel trou est bouché ? Un dessin utile permet de répondre aux besoins tant que la pièce reste peu coûteuse. La couleur crée son propre flou. Dans la colonne « Classe », 1 indique que le bain de teinture a été omis et 2 qu'un colorant a été ajouté ; aucun de ces chiffres ne confère une médaille de ténacité. Le noir décrit l'apparence. Le revêtement dur naturel oscille entre le gris, le bronze, l'olive et le charbon en fonction de l'alliage et de l'épaisseur. Sur un guide interne, cela peut passer inaperçu. Placez six boîtiers côte à côte sur un instrument et soudain, tout le monde s'en préoccupe. Le Guide du Conseil des anodiseurs d'aluminium sur le revêtement dur recommande de convenir de l'ajustement, des ouvertures filetées, de l'alliage et de l'application avant la production. Ce conseil semble modeste. Cela évite les mauvaises surprises.
2. Carte rapide pour l'acheteur
Le tableau ci-dessous est un point de départ pour la discussion, et ne remplace pas le dessin ou le plan de qualité signé.
|
Question à examiner |
Réponse provisoire |
Détail qui ne doit pas rester vague |
|
Pourquoi le type III ? |
Frottement répété, abrasion ou surface fonctionnelle isolante |
Mode de défaillance réel |
|
Quelle épaisseur ? |
Souvent évoquée autour de 25 à 75 micromètres ; 50,8 micromètres est la valeur nominale non spécifiée |
Plage et zone de mesure requises |
|
Dureté ? |
Dépend de l'alliage, de la trempe, du film et de l'essai |
Méthode, charge, échantillon, emplacement |
|
Étanchéité ? |
L'absence d'étanchéité favorise souvent l'abrasion ; L'étanchéité peut favoriser la corrosion ou la rétention de colorant. |
État exact à la livraison |
|
Qu'est-ce qui bouge ? |
Les dimensions de l'alésage, de l'arbre, de la fente, du filetage et du joint peuvent varier. |
Dimensions après revêtement |
|
Qu'est-ce qui reste nu ? |
Pastilles de masse, ajustements sélectionnés, filetages ou contacts de rack |
Dessin du masque |
|
Quelle couleur ? |
Tons gris naturels à olive ou noir teinté |
Échantillon de gamme physique si cosmétique |
|
Comment est-il accepté ? |
Épaisseur et test correspondant au risque réel |
Limite numérique et rapport |
Le Guide d'anodisation de type II vs type III de Liqin est utile tant que le choix reste ouvert. La chimie de l'acide sulfurique peut placer un boîtier décoratif et un alésage robuste dans la même famille, mais leurs durées de vie ont peu de points communs.
3. Société de pièces de dureté et d'usure
Un certificat confère à la pièce une netteté séduisante : valeur, unité, signature, et c'est tout. Mais dès que la pièce est en mouvement, cette netteté disparaît. Son homologue arrive légèrement de travers ; la chaleur s'en mêle ; le lubrifiant atteint mieux une extrémité de la course que l'autre ; la poussière s'infiltre dans l'ouverture négligée lors de la conception.
Sous un poinçon, une petite zone répond à une charge bien définie. Mais dès que cette zone est en mouvement, la donne change. La matière peut se polir, se fissurer, se transférer ou disparaître complètement. L'oxyde est mince et l'aluminium sous-jacent reste une partie intégrante de l'éprouvette, un détail perdu lorsqu'on traduit négligemment la mesure en une valeur Rockwell associée à l'acier massif.
Prenons deux rapports acceptables. L'un présente une épaisseur excessive ; l'autre une texture plus rugueuse et un joint. Son homologue en acier cache également une bavure. Introduisez de la poussière de papier dans ces deux pièces et elles se transforment en une minuscule meuleuse. L'utilité de la colonne de dureté est désormais obsolète.
Cette distinction explique la mise en garde du Conseil des anodiseurs d'aluminium concernant l'utilisation de la dureté pour prouver l'usure. Chaque résultat doit avoir une fonction précise : l'instrument de mesure d'épaisseur indique l'épaisseur du film ; l'exigence de dureté précise la méthode, la charge, l'échantillon et l'emplacement ; l'abrasion est évaluée selon la procédure spécifiée ou, lorsque l'application diffère, selon un essai adapté.
Les anciennes dispositions de type III décrivent un montage rotatif avec des roues, une charge, une vitesse et un nombre de cycles contrôlés, suivi d'un calcul de la perte de masse. Le catalogue actuel de l'ASTM établit ses propres limites : D4060 pour les revêtements organiques, B1023 pour les revêtements anodiques durs. Le document d'achat de référence détermine l'édition et la procédure applicables. Une machine inactive au laboratoire n'a pas voix au chapitre.
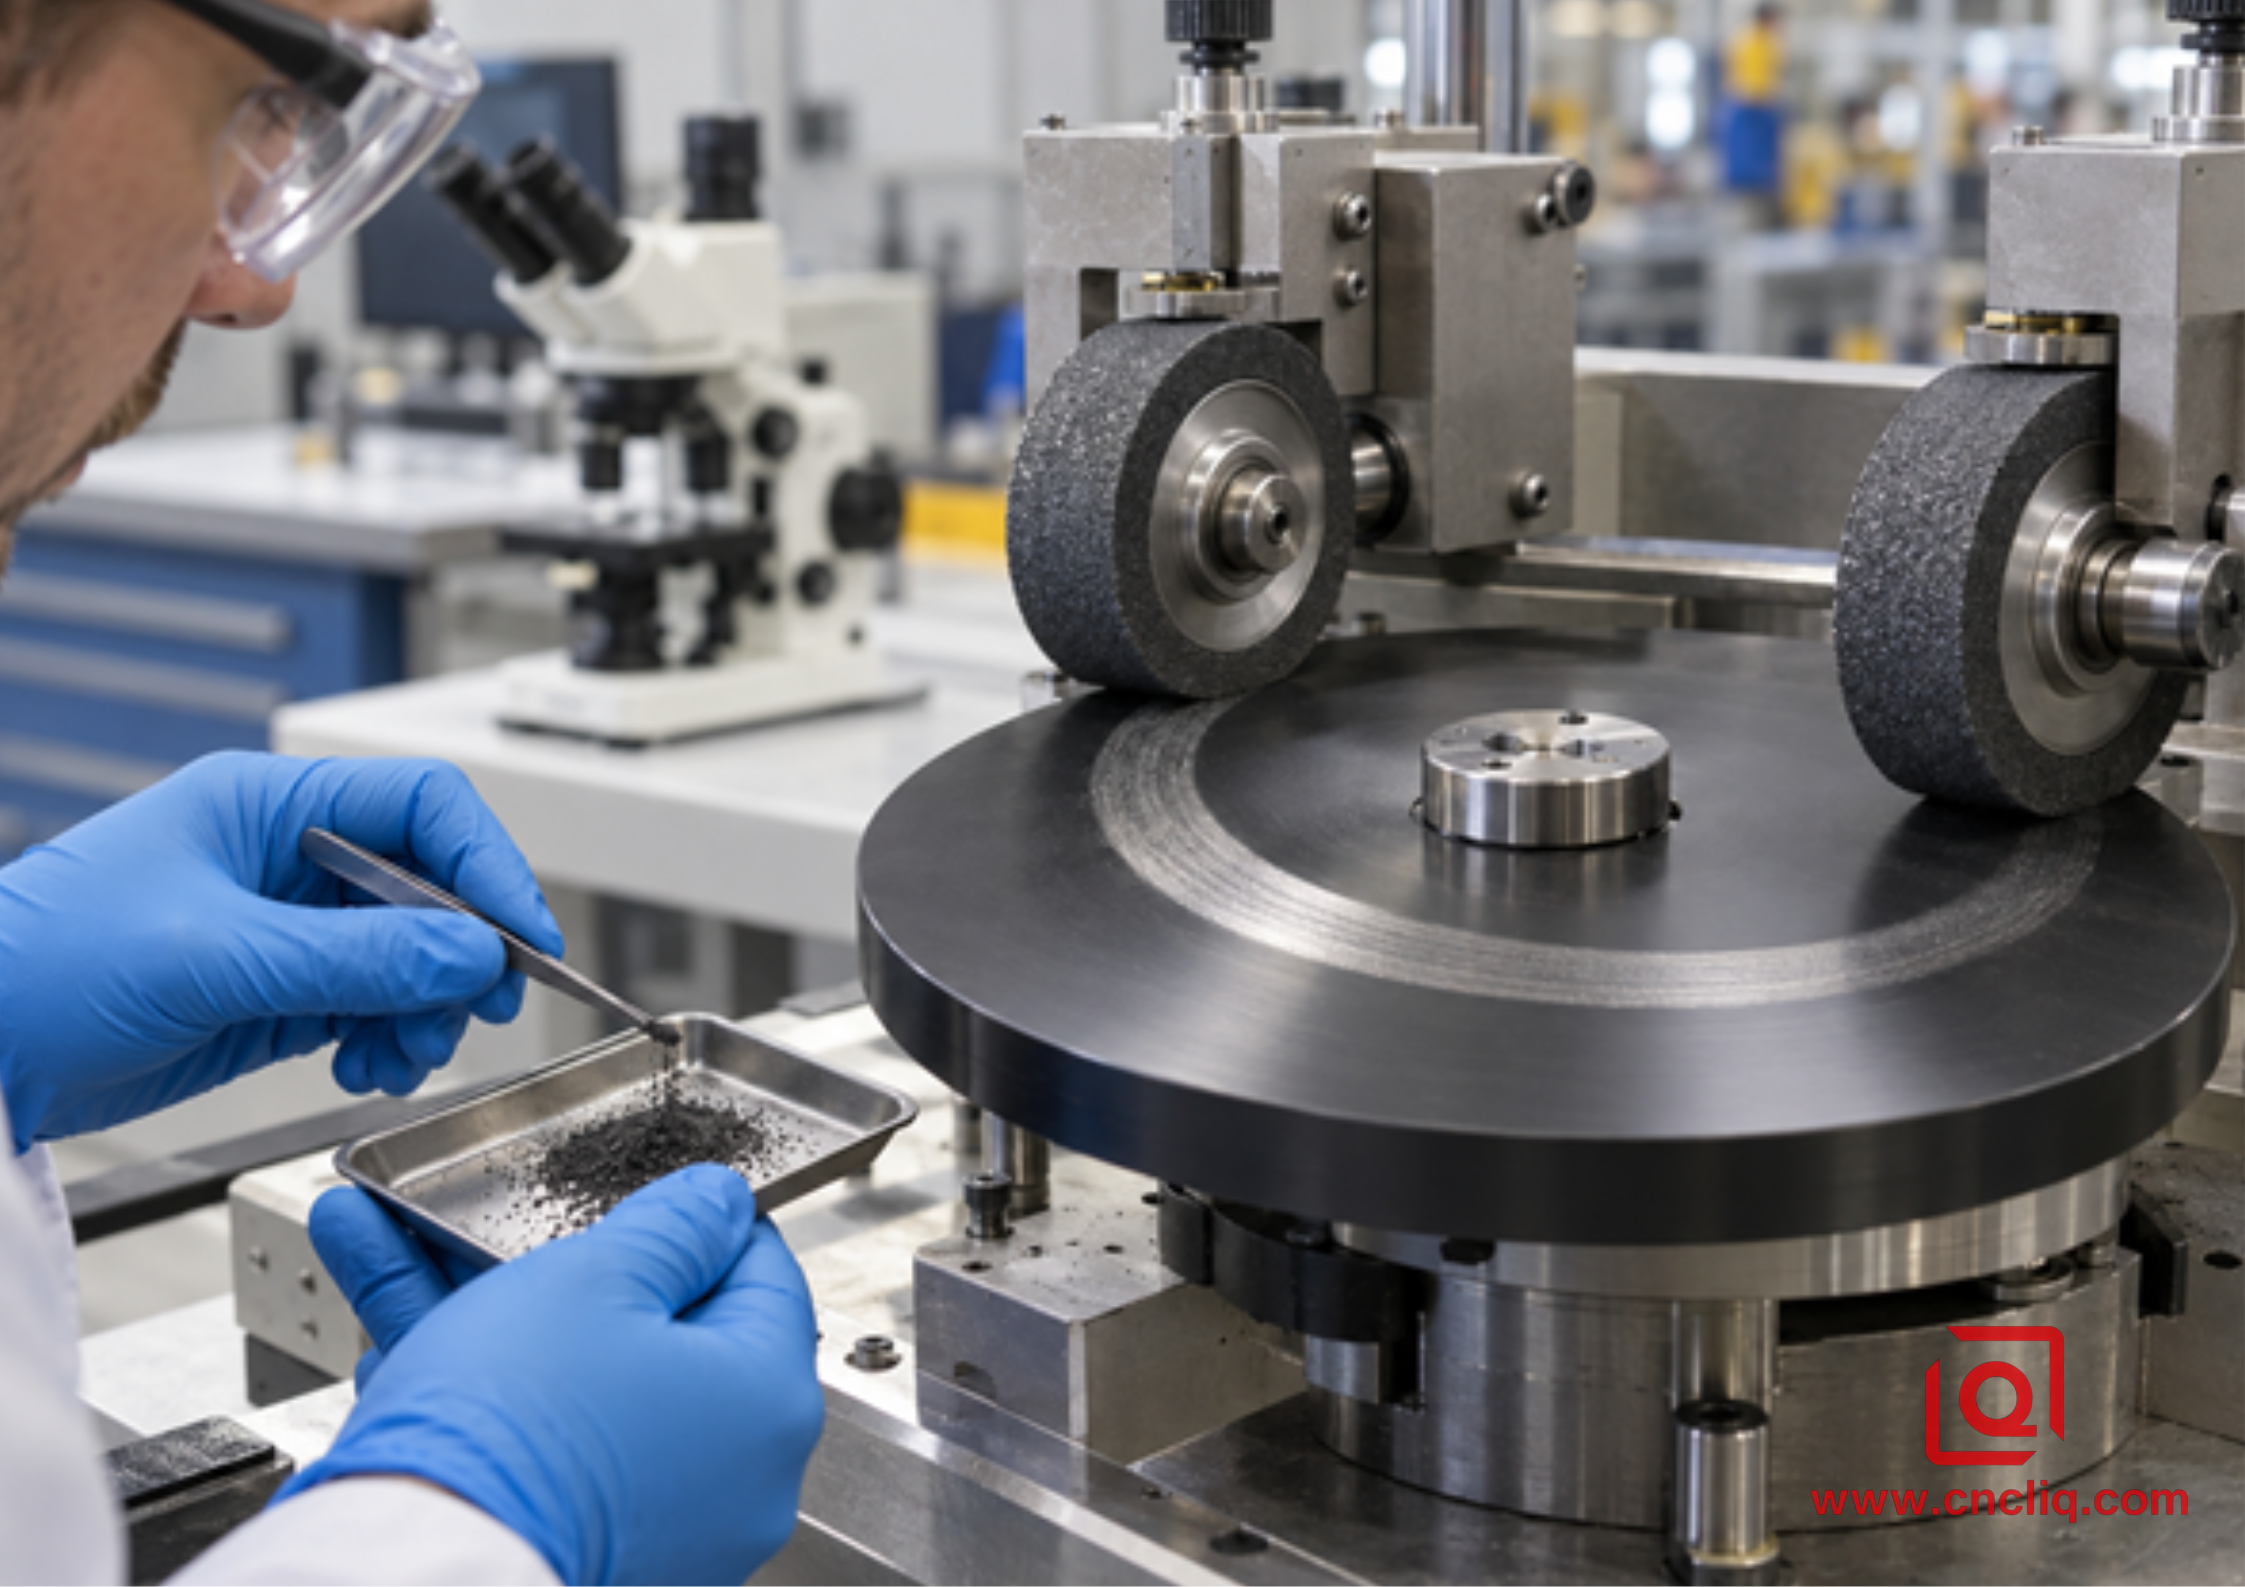
Test d'abrasion rotative d'un échantillon d'aluminium à revêtement dur foncé
4. Commencez par la paire, pas par le revêtement
« Résistant à l'usure » n'est qu'une étiquette sur un dossier vide.Remplissez-le avec l'élément de contact : goupille polie ou patin en polymère, rouleau droit ou incliné. Ajoutez ensuite le mouvement : long coulisseau, navette de quatre millimètres, des mois de vibrations à peine perceptibles, des chocs occasionnels. L'adhérence, l'abrasion, le frottement et les impacts ne laisseront pas la même empreinte, et les contraintes de roulement peuvent endommager la conception. Indiquez sur la fiche technique les valeurs de pression, de course, de vitesse, d'arrêts par heure, d'alignement, de chaleur et de durée de vie prévue. Ajoutez les mentions « saleté » et « lubrifiant ». Un coulisseau de laboratoire peut fonctionner silencieusement tandis que son homologue de production souffre de poussière de papier et de fines particules métalliques ; la graisse qui réduit la friction peut également retenir les impuretés. Indiquez le flux thermique et la continuité. L'oxyde ne se comporte ni comme de l'aluminium nu sur un chemin thermique, ni comme du métal sur un chemin électrique. L'isolation protège un boîtier et désactive silencieusement la pastille de mise à la terre d'un autre.
Questions à poser lors de la revue CAO
1. Commencez par colorier la zone de contact réelle sur le modèle CAO.
2. À côté, indiquez le matériau, la texture et l'état des bords du matériau. 3. Dessinez le mouvement plutôt que de le qualifier simplement de « dynamique ». 4. Ajoutez son enveloppe : charge, vitesse, course, chaleur et temps. 5. Videz l'environnement sur la page : huile, produit nettoyant, poussière de papier, copeaux, eau. 6. Choisissez le symptôme qui bloque l'essai : percée, frottement, jeu, débris, fuite ou piste disgracieuse. Si un coupon plat ne permet pas de reproduire ce symptôme, placez le composant dans le banc d'essai. Consultez le collecteur en aluminium usiné CNC sur mesure de Liqin : . Un bloc comporte plusieurs traitements de surface : un revêtement dur peut convenir à l'alésage du tiroir, tandis qu'une surface pour joint torique, un filetage court ou une pastille électrique nécessitent un masquage.
5. L'expansion du revêtement entre en ligne de compte dans les tolérancesDe retour à l'établi, associez un alésage de 20,000 mm à une rainure de type III de 50 micromètres. Le raccourci de demi-usinage initial ajoute environ 25 micromètres à chaque paroi et réduit l'ouverture d'environ 0,050 mm. Le roulement le remarque ; il en va de même pour une bobine dont le jeu d'huile a disparu.
Gardez à l'esprit cette marge d'erreur. Son but est de révéler un danger avant l'outillage, et non de valider la production de pièces revêtues. Le finisseur qualifié et un premier article représentatif fournissent la tolérance de production. Le guide DFM sur les tolérances d'anodisation de Liqin (https://www.cncliq.com/blog/aluminum-anodizing-machining-tolerances-a-dfm-guide-for-oem-buyers) explore cette transition. Quatre itinéraires se répètent fréquemment en production. 1. Usiner une surépaisseur convenue lorsque la surface fonctionnelle doit conserver son oxyde. Masquer la pièce lorsque l'aluminium nu est acceptable et correctement protégé. 3. Effectuer une finition par usinage ou rodage après la pièce lorsque l'élimination de l'oxyde est intentionnelle. 4. Repenser l'ajustement lorsque ni le jeu ni le masquage ne permettent d'obtenir une fenêtre stable. src="https://ptwebimg-9.pinshop.com/i/2026/10/12/ey8u2y-0.png" alt="10.12.2.png" width="530" height="375">
Masquage des alésages de précision avant anodisation dure
Les filetages présentent le même inconvénient. Les flancs opposés réclament tous deux du jeu, rapidement. Un bouchon préserve l'ajustement tout en laissant l'aluminium nu ; couper le filetage par la suite facilite l'assemblage tout en sacrifiant l'oxyde. Lorsqu'un technicien ouvre le joint chaque semaine, un insert met souvent fin à la discussion plus proprement.
Le dessin doit indiquer les dimensions applicables après traitement. L'indication « Toutes les dimensions avant finition » peut être pratique pour le dessin et inutile pour l'assemblage. Encerclez les véritables caractéristiques critiques, indiquez les limites du masque et convenez de la manière dont elles seront évaluées après le retrait des bouchons et des éléments de montage.
6. L'alliage et la forme déterminent le plafond
Comparez l'alliage 6061 à une plaque riche en cuivre et à une pièce moulée riche en silicium, puis comparez les résultats : ils sont très différents. Leurs éléments d'alliage influent sur la croissance des oxydes, la teinte, la porosité et l'épaisseur répétable. Les barres de la série 6000 forment généralement un matériau plus silencieux, mais le comportement stable dans le bain ne suffit pas à lui seul pour choisir un matériau.
Le chargement commence, puis le chauffage, la corrosion, l'approvisionnement et les contraintes de coupe : ce sont ces considérations qui déterminent le métal. Une fois choisi, effectuez un essai de finition avec cet alliage, ce revenu, cette forme de produit et un lot représentatif. Un coupon propre découpé dans une feuille sans rapport peut sembler rassurant, mais ne dit pratiquement rien sur un bloc épais ou une pièce moulée poreuse. La forme, combinée à la chimie, détermine la limite supérieure de la pièce. Les cavités profondes échangent la solution différemment des surfaces ouvertes. Les trous borgnes entravent la circulation de la solution. Une crémaillère encombrée divise le courant de façon imparfaite. Les arêtes vives supportent mal une couche d'oxyde épaisse et fragile et peuvent laisser s'écailler, tandis que la large surface adjacente reste intacte. La crémaillère laisse une autre trace. Le courant a besoin d'un contact métal-métal quelque part, et ce point reste non revêtu. Choisissez-le avant d'usiner la crémaillère ; prétendre qu'il est absent laisse simplement le soin au finisseur de choisir pour vous. La texture subit le même sort. La finition suit les marques de coupe au lieu de s'y infiltrer, tandis que la gravure et la formation d'une nouvelle couche d'oxyde peuvent toutes deux modifier la rugosité. Un joint, un guide ou un alésage optique nécessitant une valeur Ra de livraison doit l'indiquer et être accessible par l'instrument sélectionné.
7. Scellé, non scellé, coloré et lubrifié
Lors du scellement, les pores ouverts se ferment ; la corrosion, la coloration et la rétention de colorant sont souvent améliorées. Cependant, l'abrasion peut différer du comportement d'un film non scellé. Le type III, conçu principalement pour résister à l'usure, ne fait donc pas l'objet d'une simple immersion finale automatique dans la spécification en vigueur.
Un guide sec à l'intérieur d'une enceinte contrôlée peut initialement être considéré comme « non scellé ». Le sel, les produits de nettoyage, les empreintes digitales ou le colorant noir peuvent modifier ce résultat. Le comportement le plus marqué doit être testé. Un échantillon naturel non scellé ne peut pas remplacer une pièce de production teintée et scellée. Les post-traitements à faible friction incitent à un raccourci similaire. L'imprégnation ne fournit aucune information sur le coefficient de frottement, la surface de contact, la température ou la durée de vie. Il est essentiel de réintégrer ces conditions dans les exigences. Un premier passage prometteur ne présage rien de la présence de débris ou de la résistance au frottement après le dix-millième passage. Les acheteurs sensibles à l'apparence devraient consulter le guide de Liqin sur l'anodisation transparente et l'anodisation noire : anodisation transparente vs anodisation noire. Si l'uniformité de la couleur prime sur l'usure importante, l'anodisation de type II pourrait être une solution plus judicieuse. Payer pour un revêtement de type III et ensuite lutter contre sa gamme de couleurs naturelles est une solution coûteuse qui ne résout pas le problème.
8. Les limites du revêtement dur
Parfois, la meilleure évaluation se termine par une application moins épaisse, voire inexistante, de revêtement dur. Ce n'est pas un recul. Cela signifie que la surface a été adaptée à l'application.
1. Une flexion critique en fatigue mérite une analyse et des essais de composants. L'oxyde fragile peut contenir des microfissures, et une zone fortement contrainte peut être mieux masquée ou traitée autrement.
2. Un bord tranchant ou un angle d'impact offre un support insuffisant. Ajoutez un rayon lorsque la fonction le permet ; qualifiez le bord revêtu.
3. Un ajustement extrêmement précis peut exiger plus que la croissance du revêtement ne peut répéter. Des preuves du premier article, un masquage sélectif ou un post-traitement intentionnel peuvent être nécessaires.
4. Une masse doit être conductrice. Laissez-la nue, protégez-la selon le chemin convenu et vérifiez la continuité après la finition. 5. Un produit d'affichage exigeant des couleurs vives et parfaitement assorties pourrait être mieux adapté à une finition de type II ou autre. 6. Une piste de roulement fortement sollicitée pourrait nécessiter une bague trempée. L'oxyde modifie les propriétés de l'aluminium au contact, et non celles du métal qui le supporte.
7. Un nettoyant alcalin puissant peut attaquer l'oxyde d'aluminium. Placez le bain réel à côté du schéma : la chimie, la température et la durée d'exposition sont indiquées.
8. L'abrasion rotative sur un panneau plat propre peut ne pas révéler la présence de boues, de frottements, de chocs sur les bords ou de lubrifiants sales à l'origine de la défaillance. Lorsque les conséquences sont importantes, assurez-vous que ces conditions apparaissent lors de l'essai.
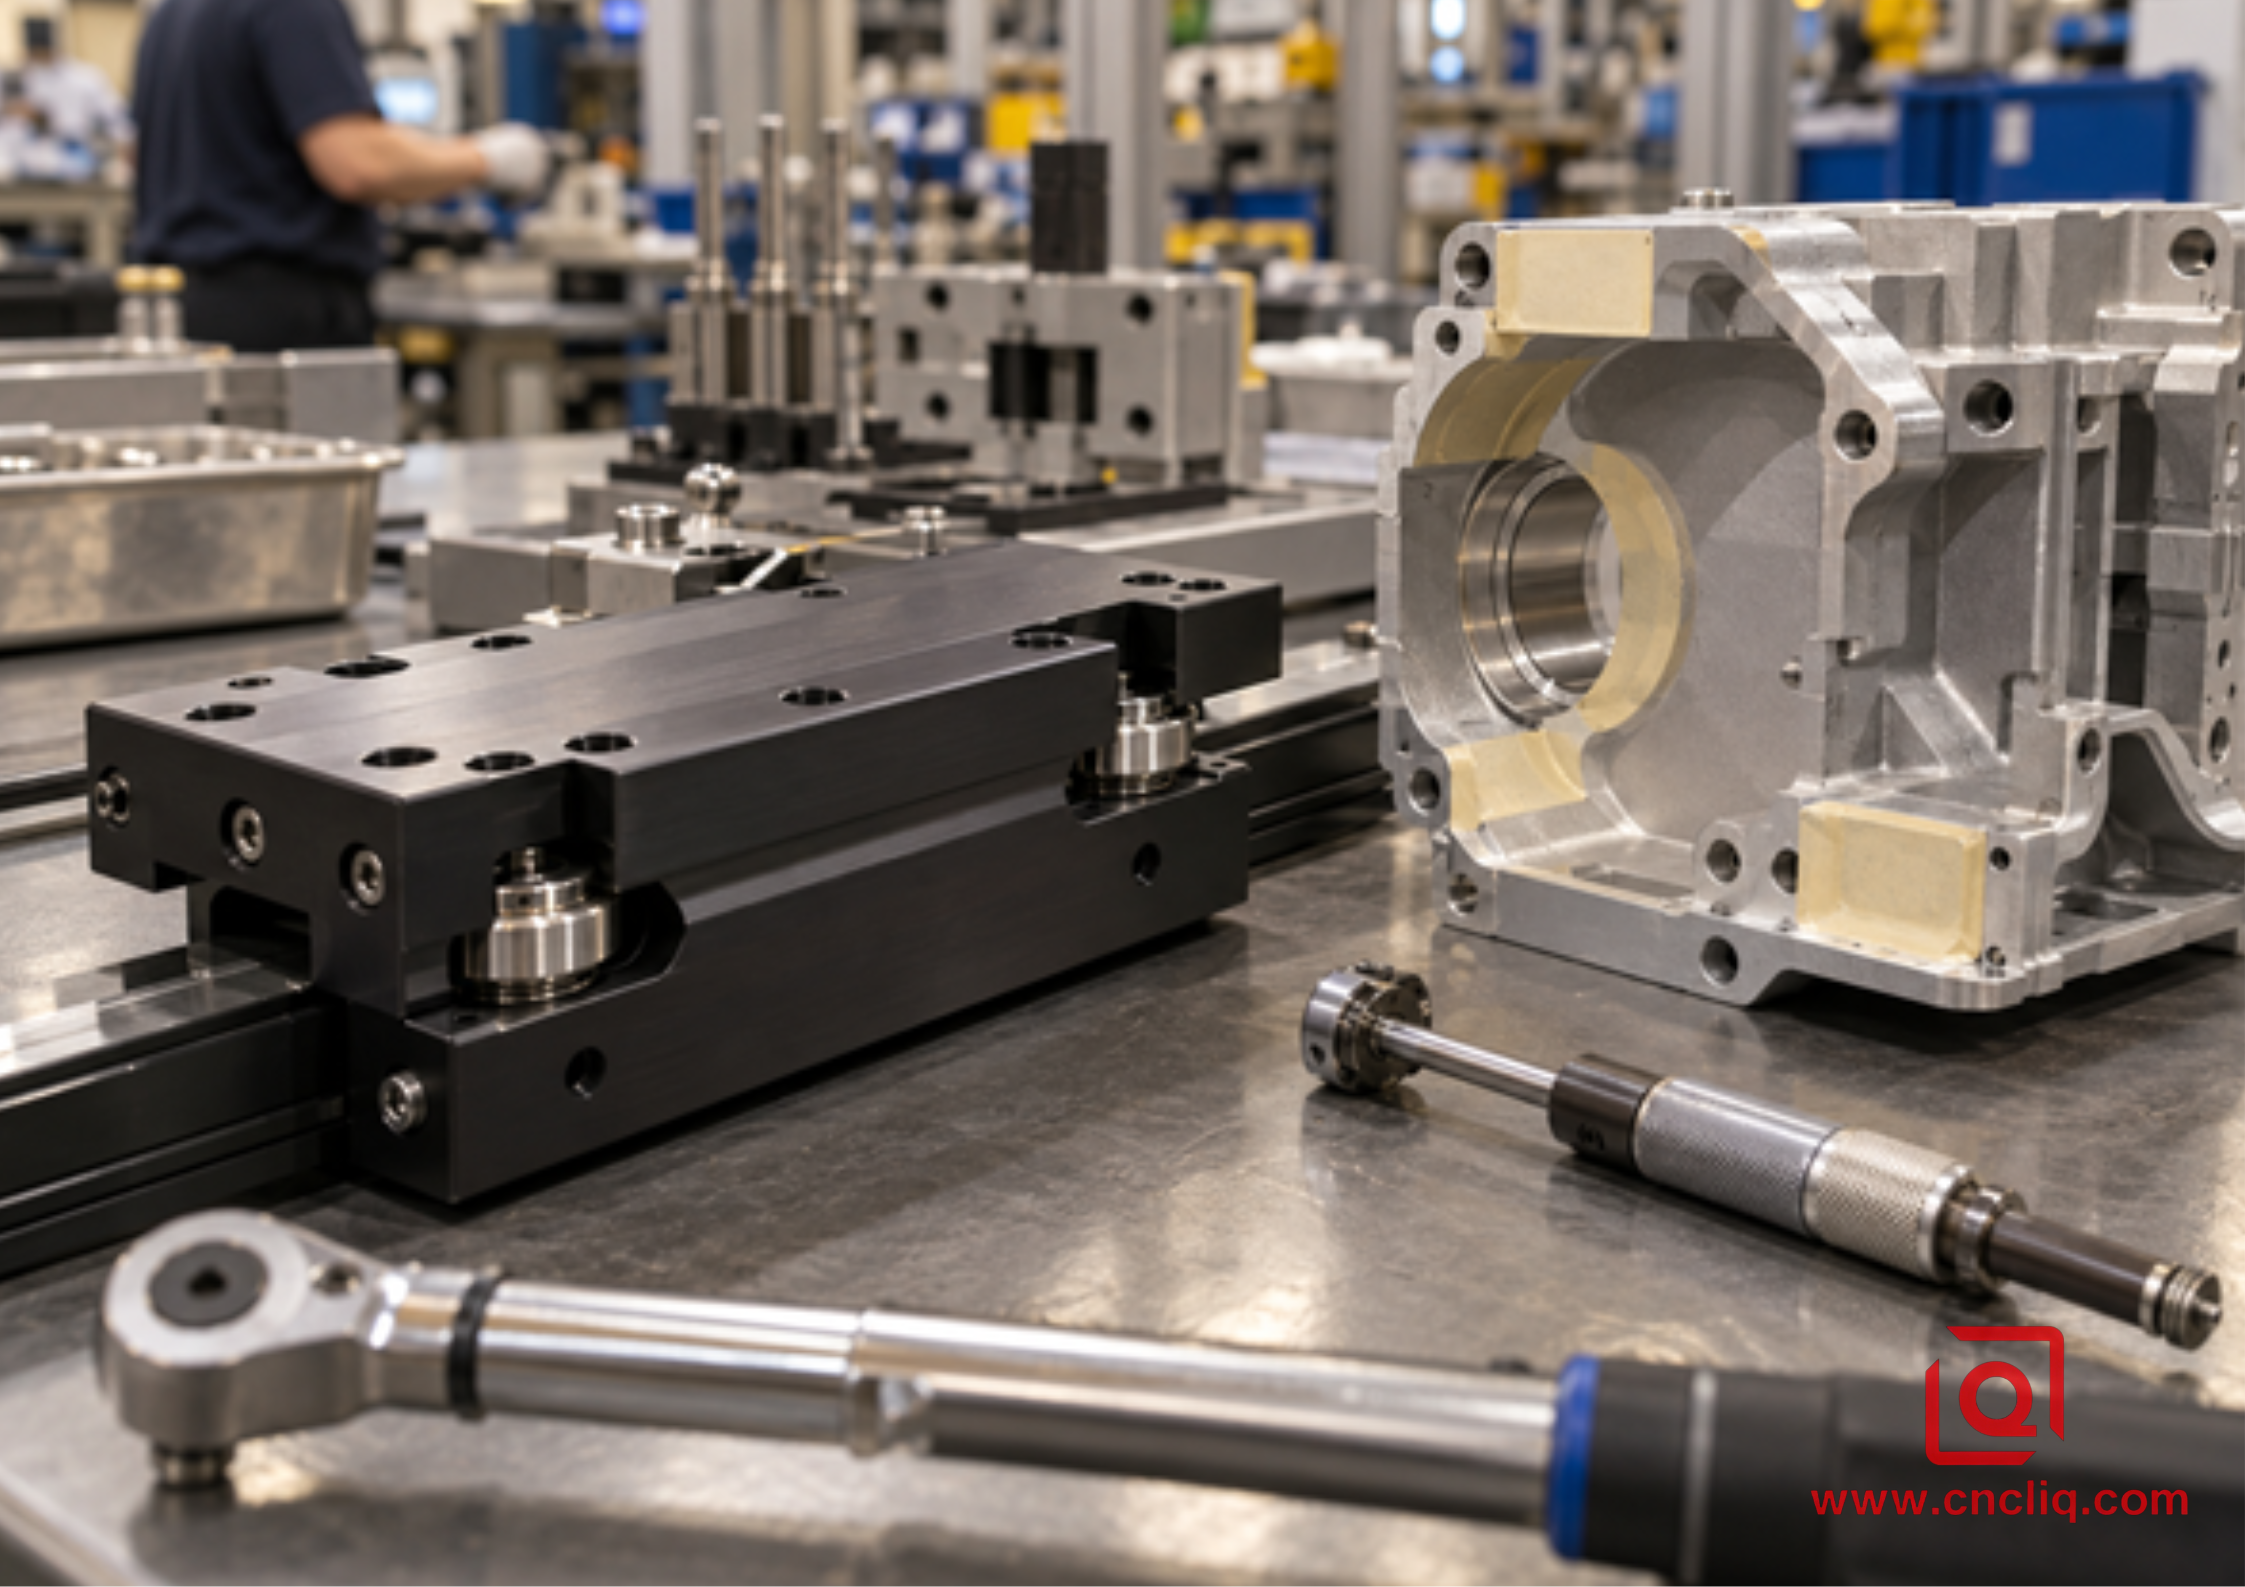
Chariot de guidage à revêtement dur à côté d'un boîtier avec surfaces fonctionnelles masquées
Le comparaison entre le revêtement en poudre et l'anodisation de Liqin est utile lorsque l'impact, la couleur ou une barrière épaisse sont en concurrence avec l'usure et l'aspect métallique. Aucune finition n'est parfaite.
9. Cas anonyme : Guide pour course courte
Ceci est un exemple anonymisé, assemblé pour illustrer un flux de travail plausible. Il ne s'agit pas d'un enregistrement client divulgué et les chiffres présentés ne constituent pas une garantie absolue.
Un acheteur européen d'équipements d'emballage a envoyé un modèle de chariot compact en aluminium 6061-T6. Lors du cycle d'une tête de prélèvement et de placement, deux rouleaux en acier inoxydable parcouraient à plusieurs reprises sa courte piste. La présence de poussière de papier était fréquente ; une légère pulvérisation lors du lavage était possible. Le dessin comportait une seule instruction pour l'ensemble de la pièce : « anodisation dure noire, résistante à l'usure ».
Cette instruction couvrait deux alésages de goujons, quatre filetages M5, une masse de capteur, les parois visibles et la piste des rouleaux. Chaque élément nécessitait une caractéristique différente. La piste devait être résistante à l'abrasion. Le patin devait être conducteur. Les alésages de goujons devaient être positionnés et ajustés après traitement. Les filetages devaient résister à une utilisation répétée sans s'oxyder. Seule la surface extérieure devait présenter une finition noire uniforme. Lors de l'analyse de fabrication (DFM), la finition a été définie comme une carte plutôt que comme une couche uniforme. La piste a conservé sa finition de type III. Les alésages de goujons et la pastille de mise à la terre sont devenus des zones masquées. Les bords d'entrée et de sortie du parcours du rouleau ont subi des interruptions contrôlées. La note indiquait le noir de classe 2, une bande d'épaisseur, l'état d'étanchéité à la livraison, la zone de contact avec la crémaillère et les caractéristiques mesurées après traitement. L'usinage a permis de conserver la piste et les alésages de positionnement dans une même structure de référence. Un premier article représentatif a ensuite été soumis à l'orientation de crémaillère proposée et à l'ensemble du processus de finition. L'inspection a porté sur la traçabilité des matériaux, les dimensions avant revêtement, les calibres d'alésage après revêtement, les mesures d'épaisseur par courants de Foucault sur les faces accessibles, la continuité sur la pastille exposée, les calibres de filetage et la comparaison visuelle avec l'échantillon approuvé. Le contrôle final a utilisé le rouleau et le lubrifiant prévus dans un banc d'essai à course courte. Son objectif n'était pas d'annoncer que la surface ne s'userait jamais. Il était plus précis et plus utile : confirmer l'assemblage, observer l'évolution de la trajectoire et déterminer si l'essai convenu produisait un frottement, des débris et une variation dimensionnelle acceptables.
Voilà les informations nécessaires à un devis. Un nom de finition seul invite à des suppositions. La CAO, le dessin contrôlé, la pièce d'accouplement, la charge, le mouvement, le lubrifiant, l'environnement, l'inspection et la demande annuelle permettent au fournisseur de tarifer un parcours connu.
10. Créer un cahier des charges commercialisable
Un cahier des charges complet n'est pas nécessairement long. Il est précis là où l'ambiguïté influe sur le coût ou les performances.
1. Nommez la norme MIL-PRF-8625F, amendement 2, type III, ou la révision applicable au contrat.
2. Indiquez la classe 1 ou la classe 2 et, pour la classe 2, la couleur.
3. Indiquez l'épaisseur minimale et maximale ainsi que les points de mesure.
4. Définir le post-traitement : non scellé, scellé ou autre traitement contrôlé.
5. Afficher les zones de masquage, les zones de support, les faces cosmétiques et les témoins de contact autorisés.
6. Identifier les dimensions applicables après revêtement et toute surépaisseur d'usinage prévue.
7. Nommez les méthodes d'inspection, les limites d'acceptation numériques, les rapports et les preuves du premier article.
Une note de départ possible est la suivante : « Finition conforme à la norme MIL-PRF-8625F, amendement 2, type III, classe 1 ; de 0,040 à 0,055 mm sur les surfaces indiquées ; non scellé pour une utilisation en milieu abrasif ; masquez les caractéristiques indiquées sur le plan de finition ; les dimensions marquées FINALES s'appliquent après le revêtement ; vérifiez l'épaisseur et l'ajustement fonctionnel sur le premier article. » Il s'agit d'un exemple, et non d'une procédure universelle. Un boîtier extérieur teinté ou un alésage lubrifié peuvent nécessiter une réponse différente.
11. Preuves d'inspection qui inspirent confiance
Une seule ligne de certificat ne peut pas couvrir tous les risques. Associez chaque défaillance à une preuve permettant de la constater.
|
Défaillance possible |
Preuve qui la confirme |
Preuve qui ne la confirme pas |
|
Alliage ou trempe incorrects |
Certificat de matériau associé au lot |
Un coupon sans rapport |
|
Épaisseur incorrecte |
Carte des courants de Foucault calibrée ; section lorsque convenu |
Une lecture sur la face la plus facile |
|
Mauvaise résistance à l'abrasion |
Test d'abrasion principal ou banc d'essai représentatif |
Dureté seule |
|
Alésage ou fente fermé |
Jauge finale ou Résultat de la MMT |
Inspection avant finition |
|
Filetage serré |
Contrôle de la jauge de filetage livrée et de l'assemblage |
Dimension nominale du taraud sur la fiche de routage |
|
Mise à la terre isolée |
Test de continuité sur Zone de masquage |
Vérification visuelle de la couleur noire |
|
Controverse sur la teinte |
Échantillon de la gamme physique sous éclairage convenu |
Photographie sur un moniteur |
|
Dommages aux bords |
Norme visuelle et manipulation définies Essai |
Échantillon plat uniquement |
La norme ASTM B244 est largement utilisée pour la mesure par courants de Foucault sur des substrats non ferreux accessibles. L'étude des sections transversales peut permettre une corrélation ou une divergence lorsque la géométrie et le plan convenu le permettent. Quelle que soit la méthode, la mesure doit être effectuée sur la zone de fonctionnement de la pièce. Une bonne lecture sur une bride ouverte ne permet pas, par association, de conclure à une usure importante.
En cas d'usure, il convient de noter le critère d'arrêt. La défaillance correspond-elle à la première apparition d'oxyde, à une augmentation du frottement, à un jeu mesurable, à des débris, à une fuite ou à une trace inacceptable ? [Résistance à l'usure maximale] Cela semble trop exigeant et ne donne aucune base d'acceptation à l'inspecteur.
12. Informations de la demande de prix qui évitent les conjectures
1. Modèle CAO et dessin 2D contrôlé.
2. Alliage, trempe, forme du matériau et niveau de traçabilité.
3. Type, classe, épaisseur, état d'étanchéité et couleur.
4. Plan de finition pour les zones de revêtement, de masque, de support, de sol et de finition cosmétique.
5.Dimensions finales et calibres des alésages, filetages, rainures et portées d'étanchéité.
6. Matériau d'accouplement, texture, charge, mouvement, vitesse et facteur de marche.
7. Lubrifiant, nettoyant, température et contamination potentielle.
8. Révisions, tests, rapports et documents de premier article applicables.
9. Quantité de prototypes, quantité de production, demande annuelle et calendrier.
10. Contrôles d'emballage maintenant les faces d'usure finies séparées.
Votre note de type III demande-t-elle toujours à l'anodiseur de déduire la moitié de la conception ? Envoyez le modèle, le dessin et les détails du service à l'équipe d'ingénierie de Liqin. Une analyse préalable du devis peut révéler les problèmes de tolérance, de masquage, de rack, de bord et d'inspection avant qu'ils ne deviennent des rebuts. Cliquez ici pour votre demande 👆 Foire aux questions (FAQ) 1. L'épaisseur du revêtement de type III est-elle toujours de 50 micromètres ? Non. Lorsque les documents d'achat ne précisent rien d'autre, la norme MIL-PRF-8625F fournit une valeur nominale de 0,002 pouce, soit environ 50,8 micromètres. En pratique, d'autres valeurs peuvent être requises en raison des différences d'alliage, de géométrie, de résistance à l'usure et d'ajustement. Indiquez la plage de valeurs et les points de mesure sur le dessin lorsque l'épaisseur est un facteur important. 2. Quelle dureté doit figurer sur un dessin de revêtement dur ? Il n'existe pas de valeur universelle pour toutes les pièces de type III. L'alliage, le revenu, le film, la préparation, la charge d'essai et l'éprouvette influent sur la valeur mesurée. Si la dureté est contractuelle, convenez d'une méthode de microdureté, d'une charge, d'un emplacement, d'une éprouvette ou section et d'une plage d'acceptation plutôt que de vous fier à une conversion Rockwell approximative. 3. Un revêtement plus dur durera-t-il toujours plus longtemps ? Pas nécessairement. L'épaisseur, la rugosité, le support du substrat, la surface de contact, l'alignement, la pression, la vitesse, le lubrifiant, la chaleur et les débris sont autant de facteurs qui influent. Testez le mécanisme d'usure qui menace l'assemblage ; un résultat de dureté peut appuyer ce travail, mais ne peut le remplacer. 4. Le revêtement de type III doit-il être scellé ? Laissez le service décider. Un revêtement dur non scellé est souvent privilégié lorsque l'abrasion est la principale préoccupation. Le scellement peut améliorer la résistance à la corrosion, aux taches et à la rétention des colorants, tout en modifiant la réponse à l'usure. Indiquez l'état de livraison et vérifiez-le, notamment pour les pièces de classe 2 teintées en noir.
5. Qu'est-ce qui rend un devis de type III fiable ?
Fournissez les informations suivantes : alliage et trempe, fichier CAO, dessin, révision des spécifications, type et classe, épaisseur, étanchéité, masques, surface de montage, dimensions finales, détails d'assemblage, environnement, inspection, quantité et délai.
Pour une surface d'usure, ajoutez la charge, le mouvement, le lubrifiant, la contamination et l'événement considéré comme une défaillance.Cliquez ici pour votre demande 👆
Résumé
Un revêtement dur de type III permet à une surface en aluminium de résister à l'usure ; il ne peut cependant pas compenser une conception imparfaite. La dureté et l'usure sont deux questions liées mais distinctes. Prévoir une marge pour l'oxydation, cartographier les surfaces qui doivent rester nues, qualifier l'alliage et la géométrie réels, et inspecter l'élément qui effectue la fonction. En cas de risque important sur le terrain, tester la paire d'assemblage de production. Un bon dessin ne garantit pas l'indestructibilité du revêtement. Il permet de mesurer le résultat, de le fabriquer et de l'assembler correctement.
Informations de contact
Société : Ningbo Liqin Industry Co., Ltd.Service client quotidien et assistance après-vente : support :service@shturl.zhuwanying@cncliq.com
Nouvelle demande, devis et Pour toute question concernant les commandes, veuillez contacter business@shturl.zhouli@chinaliqin.com. Hotline : +86 18757148656 Avertissement : Tous les articles techniques, spécifications de matériaux, recommandations d’usinage et détails de traitement de surface publiés sur ce blog sont fournis à titre informatif et de référence uniquement. Veuillez noter que les informations générales présentées sur ce blog ne remplacent pas les accords techniques signés. Les pièces sur mesure variant en fonction des numéros de coulée des matériaux, des étalonnages des machines et des tolérances spécifiques, les spécifications de qualité contractuelles sont régies exclusivement par vos plans CAO approuvés, vos contrats signés et vos plans qualité officiels. Toutes les études de cas clients présentées sur ce blog ont été anonymisées et nettoyées. Les indicateurs de performance, les processus de fabrication et les images présentés servent uniquement à illustrer nos capacités d'usinage sur mesure et ne constituent pas une norme universelle applicable à toutes les commandes.
Équipe de fabrication Liqin
Forte de 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques de haute précision pour les marchés mondiaux les plus exigeants. Notre centre de production de 6 500 m² est équipé de plus de 150 machines, proposant l'usinage CNC 4 et 5 axes, le tournage-fraisage, l'extrusion à froid et le moulage sous pression, le tout sous un même toit. Cette configuration nous permet de gérer vos projets de manière fluide, en prenant en charge les composants depuis les concepts CAO initiaux jusqu'aux expéditions finales. Nous assurons un contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la rigueur d'ingénierie qu'elles exigent. Certifiés ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle CMM et du profilage optique aux tests de dureté et de brouillard salin, nous validons vos spécifications critiques en amont, afin que vous receviez des composants prêts à l'emploi, sans problèmes d'assemblage ni arrêts de ligne coûteux. Outre la fabrication, vous pouvez compter sur nous pour des réponses sous deux heures à vos demandes de devis, un accompagnement direct pour l'échantillonnage de prototypes et une expédition fluide à l'export en Europe, en Amérique du Nord, en Asie et en Océanie. N'hésitez pas à nous contacter pour toute demande de renseignements ou pour nous envoyer des échantillons. Visitez notre site web ou contactez-nous directement pour obtenir un devis compétitif !
