 Français




Vous cherchez encore à résoudre un problème de bruit dans une pièce en aluminium 6061 en modifiant simultanément la vitesse de rotation, l'avance et le liquide de refroidissement ? Ou bien comparez-vous des devis d'usinage CNC et vous demandez-vous pourquoi un fournisseur promet un cycle d'usinage rapide tandis qu'un autre s'enquiert de l'état de la pièce brute, de l'épaisseur des parois et des données de contrôle ? Consultez ce guide avant votre prochain essai. Il explique comment un ingénieur d'atelier définit une plage d'usinage à grande vitesse pour un bloc d'aluminium 6061, comment repérer les chiffres impressionnants uniquement sur un écran de FAO et quelles informations permettent à un acheteur d'obtenir un devis fiable plutôt qu'une estimation hasardeuse.
La réponse courte est simple : il n’existe pas de réglage « optimal » universel pour l’usinage à grande vitesse (UGV) de l’aluminium 6061. Un bon point de départ dépend précisément de l’outil de coupe, de la machine, du porte-outil, du porte-outil, du porte-outil, de la trajectoire d’outil, de l’engagement radial, de la profondeur de poche, du débit de liquide de refroidissement, du montage et de l’état thermique du matériau. Je préfère qu’une configuration d’apparence modeste produise 100 pièces propres plutôt qu’une coupe record ne soit conservée qu’une seule fois. Le résultat à conserver est celui qui fonctionne encore dans le dernier angle, sur un bloc partiellement creux, avec une arête déjà usinée.
1. Que change le fonctionnement de l'usinage à grande vitesse (HSM) lorsque la pièce est un bloc ?
Dès qu'on parle d'usinage à grande vitesse, les regards se tournent vers le compteur de tours par minute. Pourtant, l'écran le plus révélateur est généralement celui de la trajectoire d'outil. Observez la fraise à l'entrée d'un angle rentrant : l'engagement est-il progressif ou s'engouffre-t-il brusquement dans la matière ? Les routines dynamiques, adaptatives et à engagement constant abordent ce problème de manières légèrement différentes, mais l'objectif en atelier reste le même : réaliser une passe radiale relativement étroite, optimiser l'utilisation de la longueur de goujure et éviter les charges inattendues. Un régime de rotation élevé n'est utile qu'une fois ces bases solides.
Un bloc en aluminium 6061 subit également des modifications lors de l'enlèvement de matière. Une cavité profonde réduit sa rigidité. Un fond fin facilite l'usinage. Les contraintes résiduelles dans la plaque ou la barre extrudée peuvent se manifester par un déséquilibre de la section. Une force de serrage inoffensive sur une ébauche pleine peut déformer la pièce presque finie. C'est pourquoi l'usinage de blocs requiert une séquence d'opérations, et non une simple valeur de vitesse et d'avance.
Cet article complète délibérément les guides existants de Liqin, sans les répéter. Consultez le guide sur les vitesses et avances de l'aluminium 6061 pour les formules de base et les exemples de diamètres, et l' article sur l'usinage à grande vitesse de l'aluminium et le taux d'enlèvement de matière maximal pour une discussion plus approfondie sur l'enlèvement de matière. Ici, l'accent est mis sur l'application de ces concepts à un bloc prismatique, depuis l'analyse du stock jusqu'à la publication du premier article.
2. Verrouillez les entrées avant tout calcul.
La mise en place d'un usinage à grande échelle (HSM) commence à partir du plan et du certificat de stock. La mention « aluminium 6061 » est incomplète. Veuillez confirmer l'état de trempe et la forme du stock spécifiés par le client. Une plaque, une barre, une extrusion, une pièce forgée ou une ébauche quasi-nette peut se comporter différemment lors de l'enlèvement de matière. N'utilisez pas d'aluminium T6, T651 ou tout autre état sans l'approbation du plan et un contrôle des matériaux documenté.
Ensuite, annotez le dessin en fonction du comportement des éléments, et non seulement de leur nom. Une cavité ouverte peut laisser échapper des copeaux ; une fente étroite, non. Une paroi extérieure courte peut rester silencieuse tandis qu'une cavité de 60 mm de profondeur peut vibrer près du fond. Encerclez les fonds minces, les surfaces d'étanchéité, les alésages de paliers, les orifices, les faces d'aspect et les cotes liées aux références GD&T. Certaines zones peuvent être ébauchées pour la production. D'autres nécessitent un support maintenu en place jusqu'à une étape ultérieure du processus.
La fiche de réglage doit indiquer à l'opérateur suivant les opérations effectuées. Notez l'état de l'alliage et la forme de la matière première. Indiquez la référence exacte de l'outil de coupe, car la mention « carbure de 12 mm » ne donne quasiment aucune information sur la forme de la goujure ou l'arête de coupe. Précisez la plage de vitesses utilisables de la machine, le porte-outil, le faux-rond mesuré et la projection de l'outil. Enfin, indiquez la profondeur axiale, l'engagement radial, le fonctionnement de la FAO et le mode d'alimentation en air ou en liquide de refroidissement de la poche.
Procédez de la même manière pour le bridage. Où est positionnée la pièce brute ? Dans quel ordre les brides sont-elles serrées ? Quels points de contrôle sont vérifiés avant l’usinage ? Conservez le plan de montage, les données de l’outil de coupe, l’enregistrement des paramètres prédéfinis et le plan annoté avec le projet. Tant que ces informations ne sont pas disponibles, un couple vitesse de rotation/avance optimal reste un essai supervisé, et non un réglage de production prêt à l’emploi.
3. Calculer une base de référence défendable
Commencez par 3 équations de fraisage classiques. Sandvik Coromant publie les expressions métriques, faciles à vérifier à l'aide d'une calculatrice :
n = (vc × 1000) ÷ (π × D) pour la vitesse de broche, vf = fz × n × zc pour l'avance de la table et Q = (ap × ae × vf) ÷ 1000 pour le taux d'enlèvement de matière.
Les symboles sont moins intimidants qu'il n'y paraît. La vitesse de coupe vc est exprimée en m/min ; D est le diamètre effectif de l'outil de coupe en mm. L'avance par dent est fz, la vitesse de broche est n et zc est le nombre d'arêtes de coupe actives. La profondeur de passe axiale et l'engagement radial sont respectivement ap et ae. Le débit final Q est exprimé en cm³/min.
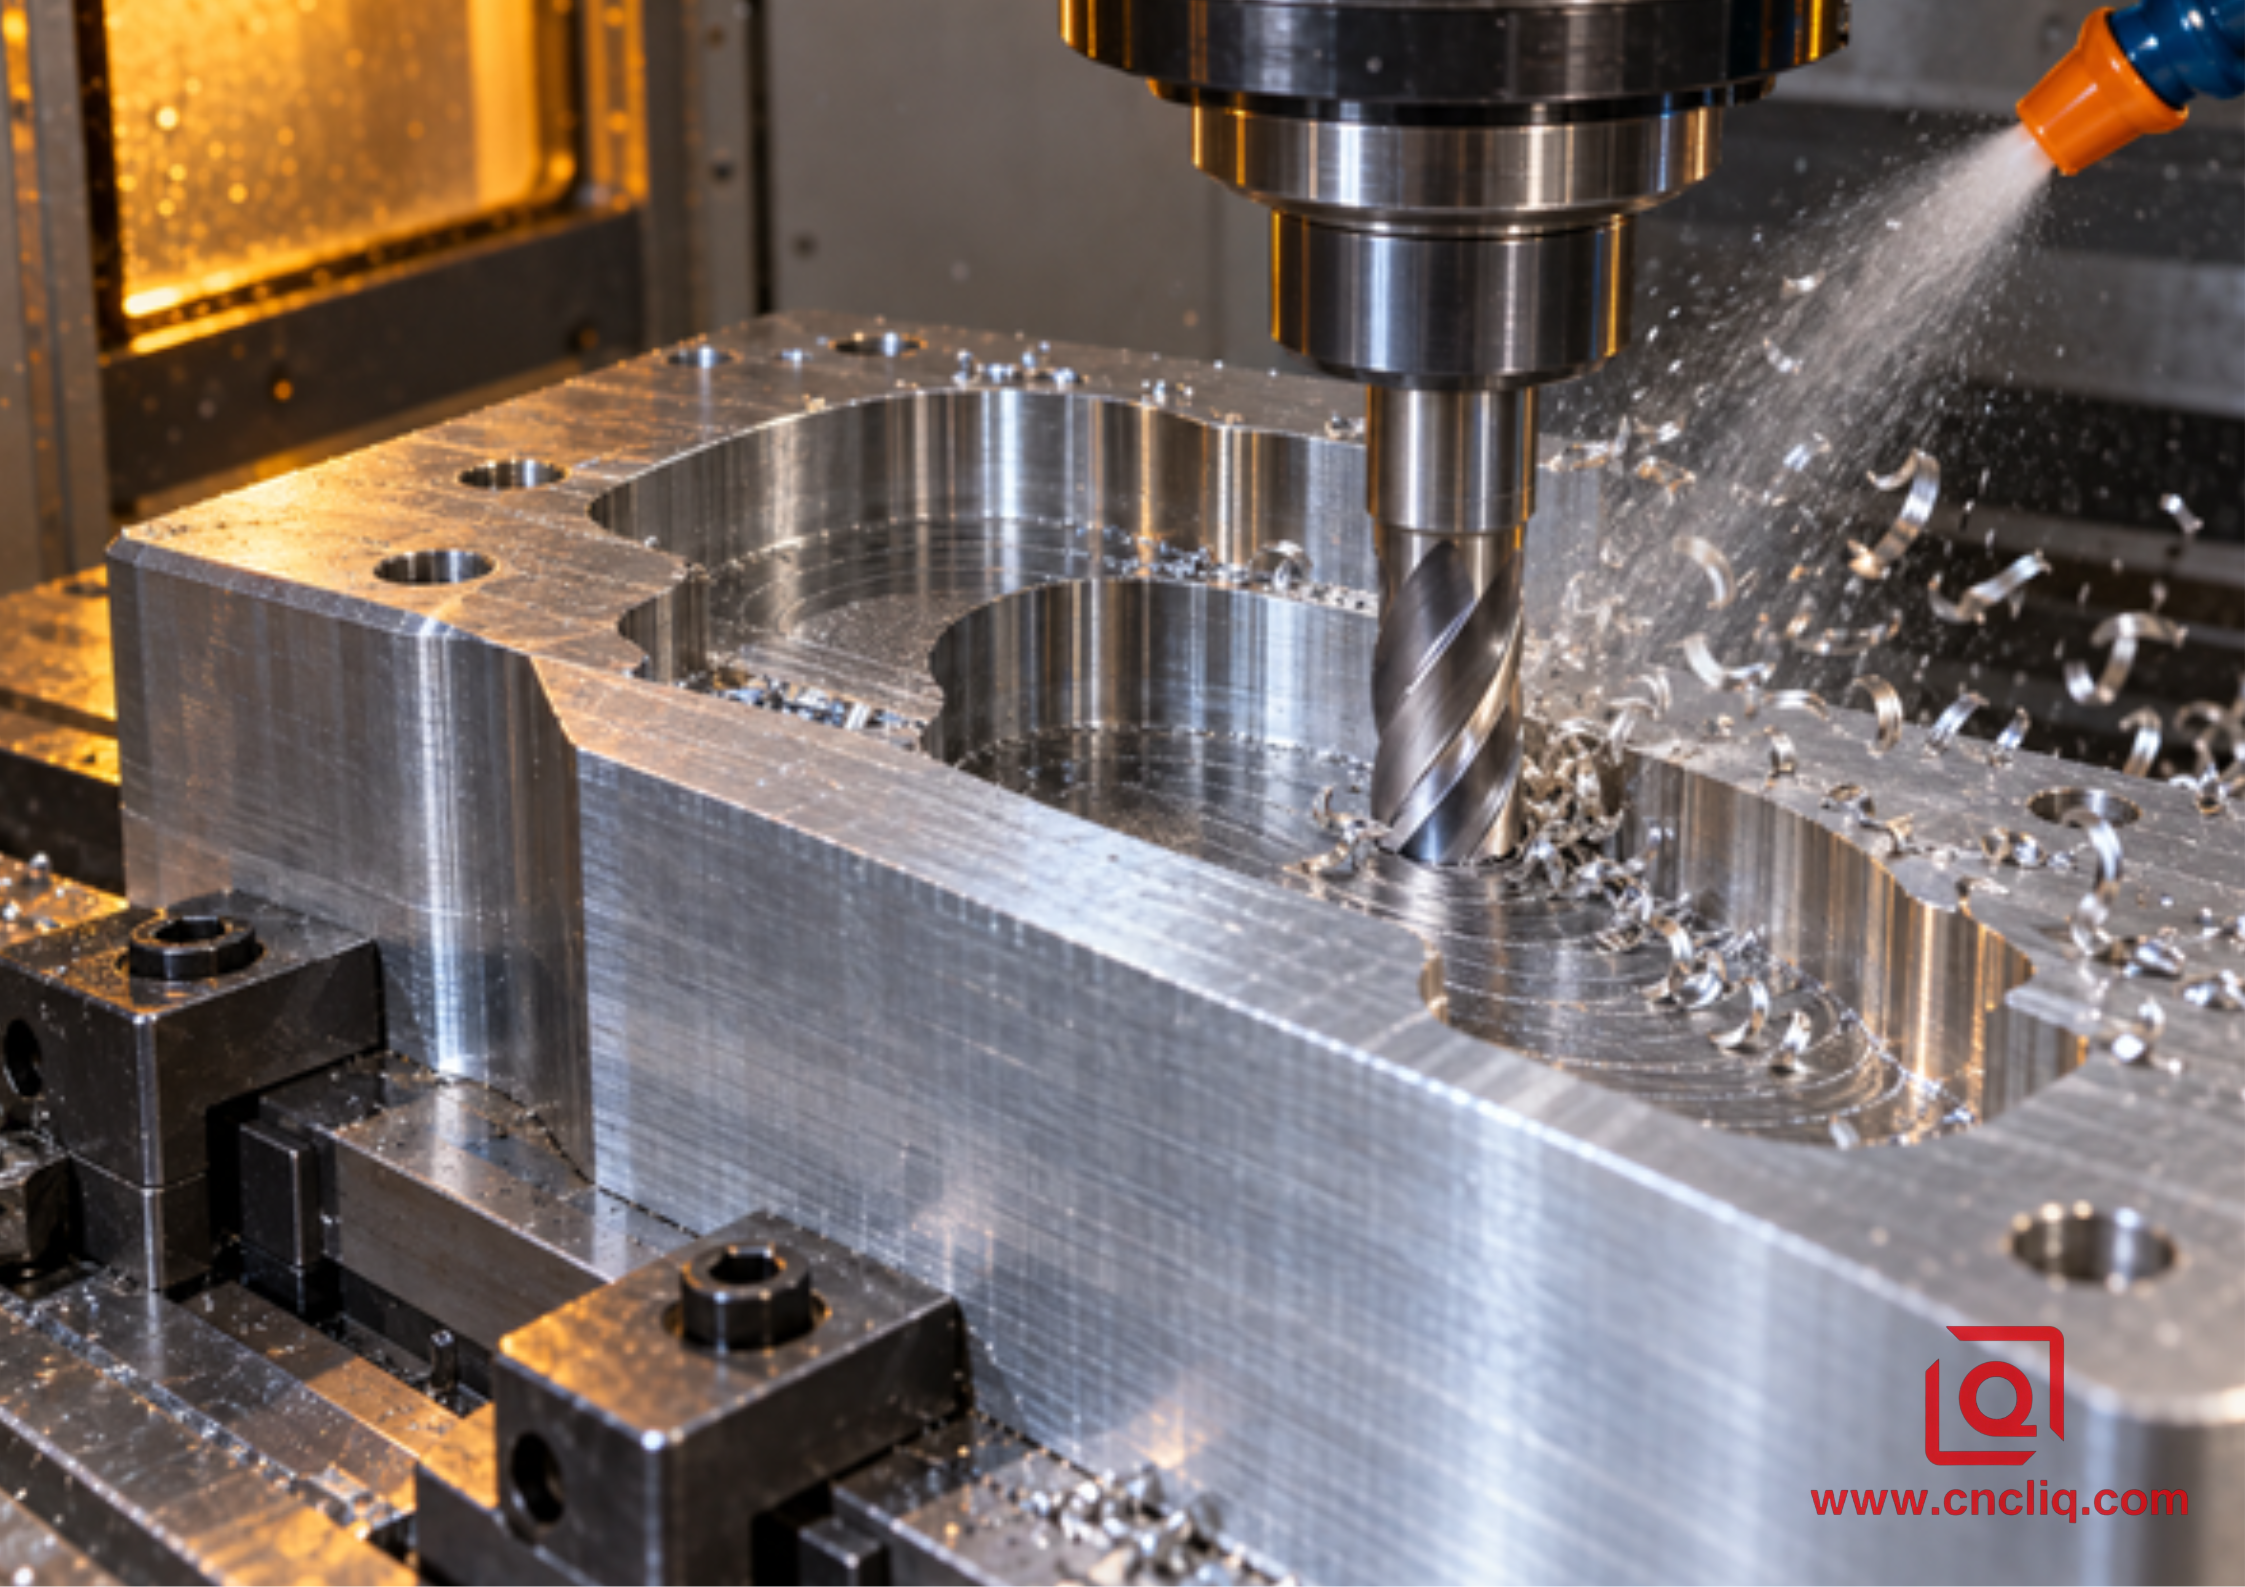
Passons maintenant aux calculs. Prenons une fraise en aluminium à 3 dents de 12 mm. Supposons que la fiche technique autorise une vitesse de 300 m/min et une avance de 0,07 mm/dent à l'engagement considéré. Le régime de rotation est alors de 7 958 tr/min et l'avance de 1 671 mm/min. Avec une profondeur de passe axiale de 18 mm et un engagement radial de 1,2 mm, le taux d'enlèvement de matière nominal est de 36,09 cm³/min.
Ce résultat est une réponse théorique. Je vérifierais tout de même le diamètre effectif, le rayon d'angle, la longueur de goujure admissible, la limite d'équilibrage, le porte-outil, le faux-rond, le dépassement, la puissance de la broche et l'évacuation des copeaux. Je m'assurerais également que la commande numérique maintient bien une vitesse de 1 671 mm/min dans la géométrie réelle. Les recommandations de Seco sont pertinentes : les données de coupe doivent être interprétées en fonction de l'application et de son objectif. Autrement dit, la fiche technique de l'outil est primordiale ; la machine et son réglage déterminent ce qui résiste à l'essai.
{largeur=594 hauteur=420}
4. Utilisez la capacité réelle de l'enveloppe de la machine, et non la capacité maximale indiquée dans la brochure.
Les petits outils révèlent une erreur fréquente : le calcul demande une vitesse supérieure à celle de la broche. Par conséquent, on règle la vitesse maximale de la machine sans modifier l’avance. La charge de copeaux est alors modifiée, intentionnellement ou non. Utilisez la vitesse de rotation maximale admissible pour la broche, le porte-outil et l’outil, puis recalculez l’avance. La même règle s’applique lorsque la vitesse de rotation augmente. Sinon, une fraise qui semble rapide risque de frotter plus fort.
L'avance programmée n'est pas toujours atteinte. L'accélération, le contrôle des à-coups, la vitesse d'usinage par blocs, les paramètres de lissage, les segments de ligne très fins et les rayons intérieurs peuvent ralentir les axes tout en maintenant la vitesse de broche constante. Il en résulte une faible charge de copeaux précisément là où l'engagement peut augmenter. Une fiche de paramètres doit donc inclure l'avance programmée, le style de trajectoire d'outil, le rayon intérieur minimal et toute règle d'avance dans les angles.
Le régime maximal ne représente qu'une partie du potentiel de la machine. Il faut examiner la puissance et le couple sur la zone de coupe, puis vérifier l'équilibrage du porte-outil, le risque d'arrachement et la vitesse admissible de chaque composant rotatif. Un maillon faible peut se situer n'importe où entre le cône de la broche et le tranchant. Le dispositif de fixation, le programme et le système de refroidissement font également partie de cette chaîne.
5. Choisir l'outil adapté à l'opération
Pour de nombreuses opérations sur blocs d'aluminium 6061, une fraise en carbure affûtée conçue pour l'aluminium constitue un choix judicieux pour débuter. Des goujures polies et un espace d'évacuation des copeaux important facilitent leur évacuation. Deux goujures offrent un espace plus important et sont souvent utiles pour les rainures complètes, les petits diamètres ou les espaces d'évacuation restreints. Trois goujures peuvent accroître la productivité en profilage ouvert et en ébauche à prise constante lorsque la machine et le chemin des copeaux le permettent. Un plus grand nombre de goujures peut convenir à une stratégie de fraisage radiale contrôlée et peu profonde, mais le nombre de goujures à lui seul n'est jamais une garantie d'un processus plus rapide.
Comparer les fraises en carbure à 2 et 3 dents pour l'aluminium est utile pour choisir la géométrie. La question essentielle à l'achat n'est pas « Quel est le meilleur nombre de dents ? » mais « Quel outil permet d'évacuer correctement les copeaux produits par cet engagement, cette profondeur de poche, ce mode d'arrosage et cette broche ? » Utilisez l'ensemble le plus court permettant d'atteindre la passe actuelle, et non toutes les passes du modèle. Un outil long permet souvent de gagner du temps sur le papier et d'éviter les pertes de temps dues aux vibrations, à une avance trop lente ou à une mauvaise finition. Une fraise d'ébauche robuste, un outil de surfaçage et un outil de finition locale peuvent constituer une combinaison plus rapide. Pour les blocs à plusieurs faces, comparez l'usinage 3 axes et 5 axes en fonction de l'accessibilité, de la portée utile, du nombre de réglages et de la continuité de la référence. Le logo sur la porte de la machine n'est pas le seul critère de choix.
Évitez les généralisations concernant les revêtements. Certaines opérations d'usinage de l'aluminium privilégient un tranchant poli sans revêtement ; certains fabricants d'outils proposent également des revêtements à faible coefficient de frottement conçus pour les métaux non ferreux. Suivez les recommandations spécifiques à l'outil présenté dans le catalogue. Un revêtement performant sur l'acier ne convient pas forcément à l'aluminium.
6. L'engagement dans le programme avant la course à la vitesse
La trajectoire d'ébauche doit éviter les enfouissements brusques dans les angles. Utilisez une entrée contrôlée, comme un mouvement hélicoïdal ou en rampe, lorsque l'outil le permet. Maintenez un engagement radial constant dans les rayons intérieurs, les déplacements entre les tronçons et les zones de repos. Si la fraise rencontre un îlot résiduel ou un canal étroit presque à sa largeur maximale, l'avance initiale peut ne plus être appropriée.
L'amincissement radial des copeaux nécessite également une attention particulière. Lors d'un faible engagement radial, l'épaisseur réelle du copeau peut être inférieure à la valeur nominale d'avance par dent indiquée. Le système de FAO ou le guidage de l'outilleur peuvent appliquer une compensation, mais celle-ci ne doit pas inciter à augmenter l'avance sans vérifier l'arc de contact, le faux-rond, la géométrie de l'outil et l'accélération de la machine. L'objectif est d'obtenir un copeau contrôlé de l'épaisseur souhaitée, et non une avance maximale.
Avant d'analyser le temps de cycle, examinez la finition en simulation. Une paroi présentant une tolérance de 0,25 mm adjacente à un angle de 1,00 mm ne sollicitera pas l'outil de finition de la même manière. Optimisez la tolérance lorsque la géométrie le permet. Déterminez à l'avance quelle opération définit les références, quand les alésages et les faces d'étanchéité sont finis, et où le contrôle interrompt le processus.
7. Intégrer l'évacuation des copeaux dans l'ensemble des paramètres.
Les copeaux d'aluminium brillants ne sont utiles que lorsqu'ils quittent la zone de coupe. Les copeaux réutilisés dans une cavité peuvent rayer le fond, endommager le bord, augmenter la charge et créer un bourrelet. Un arrosage dirigé par air, brouillard ou jet de liquide de refroidissement peut convenir selon la machine, l'opération, les règles de sécurité locales et les instructions d'utilisation. Un jet qui semble puissant à l'entrée peut ne jamais atteindre le fond d'une cavité profonde.
Orienter la projection du fluide vers le tranchant et la sortie des copeaux. Surveiller l'accumulation des copeaux après un changement de trajectoire d'outil. Vérifier la concentration et l'état du fluide lorsqu'un système miscible à l'eau est utilisé, en suivant les instructions du fournisseur et le programme de sécurité de l'atelier. Ne pas publier de pression ou de concentration universelle si les documents de processus validés du site ne la justifient pas.
La machine émet généralement un signal d'avertissement avant de dysfonctionner. Voici la fiche de dépannage succincte que nous souhaiterions avoir à côté de la machine :
Symptôme | Vérifications probables | Réponse contrôlée |
L'aluminium adhère à une flûte | Le tranchant est-il toujours affûté ? L’avance diminue-t-elle alors que le régime moteur reste élevé ? Les copeaux tournent-ils autour de la poche ? | Arrêtez le cycle. Nettoyez ou remplacez le bord, dégagez la poche et vérifiez la paire avance/vitesse de rotation réelle. |
Un mur profond se met à chanter | Vérifiez la projection, le roulement, le support mural et si l'engagement augmente près du bas. | Raccourcissez l'assemblage ou modifiez le chemin/la prise en charge locale ; ne vous contentez pas de baisser tous les paramètres. |
Les coupes droites sont bien faites, mais pas les angles. | Il se peut que les axes ralentissent juste au moment où l'outil prend une prise plus large. | Analysez le mouvement en coin et la passe effectuée, puis programmez une règle locale. |
Le sol neuf présente des rayures aléatoires | Des copeaux peuvent passer sous l'outil ; des saletés peuvent également se coincer au niveau du contact avec la fixation. | Rediriger le flux d'eau ou d'air et nettoyer à l'étape prévue. |
La taille change après l'ouverture des pinces | Suspectez une déformation du collier de serrage, une contrainte de matière relâchée, un logement déséquilibré ou une inspection à chaud. | Vérifiez la partie libre et revoyez l'ordre de serrage, l'équilibrage grossier, le temps de repos et l'état d'inspection. |
Les sauts de charge ne se produisent que dans les coins restants. | Le reste du stock modifie probablement l'arc de contact. | Attribuez à cette pièce son propre mouvement d'usinage de repos, son outil et son avance. |
8. Protéger les parois minces, les sols et les surfaces décollées
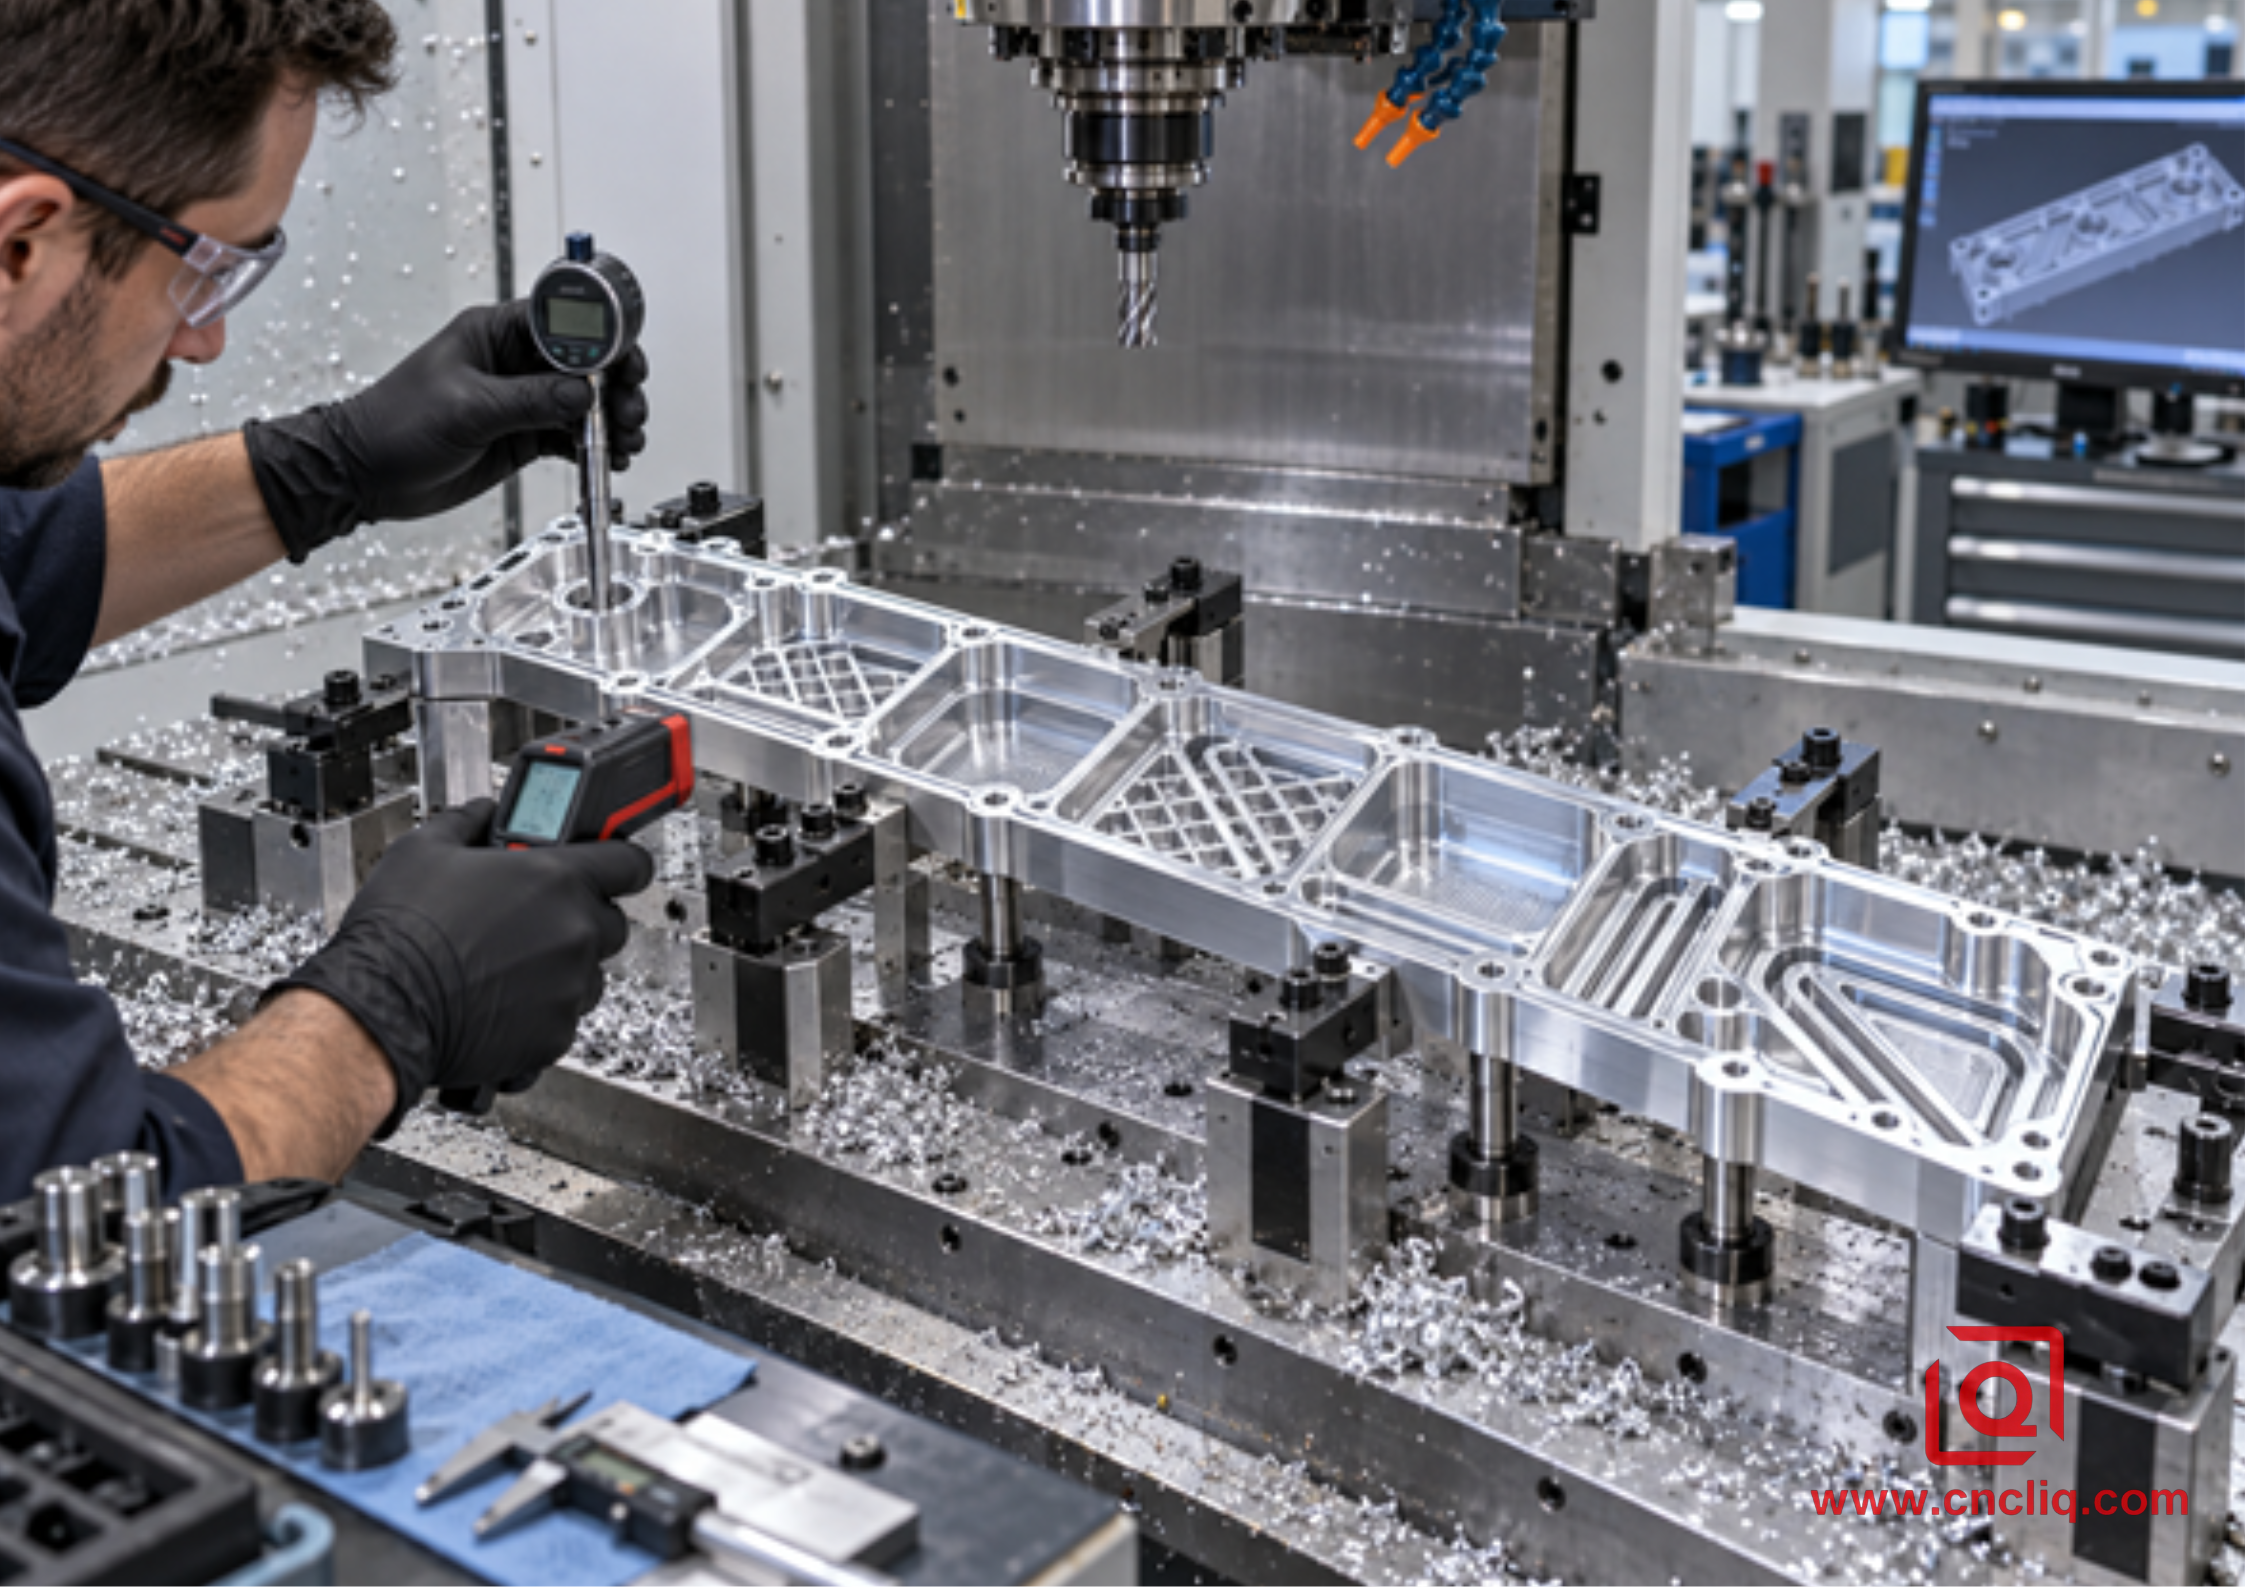
À OP10, l'ébauche semble presque indestructible. Après deux passes profondes, elle peut se comporter comme un plateau. Ce changement surprend car le programme reste le même ; seule la pièce a changé. Lorsque la géométrie le permet, alternez les passes d'enlèvement de matière importantes, conservez des nervures ou du surépaisseur pour soutenir les détails délicats et retardez l'usinage des parois les plus fines. La passe de finition sur une paroi flexible mérite une attention particulière, et non une simple copie du profil extérieur rigide.
Le serrage mérite autant d'attention que la vitesse. Vérifiez le contact avec la pièce de référence, la position des mâchoires ou du dispositif de fixation, la hauteur du support et la séquence de serrage. Une force excessive risque d'aplatir la pièce pendant l'usinage et de provoquer un mouvement de ressort après le desserrage. Une force insuffisante peut entraîner un mouvement. La méthode correcte doit être validée sur le dispositif de fixation réel et documentée.
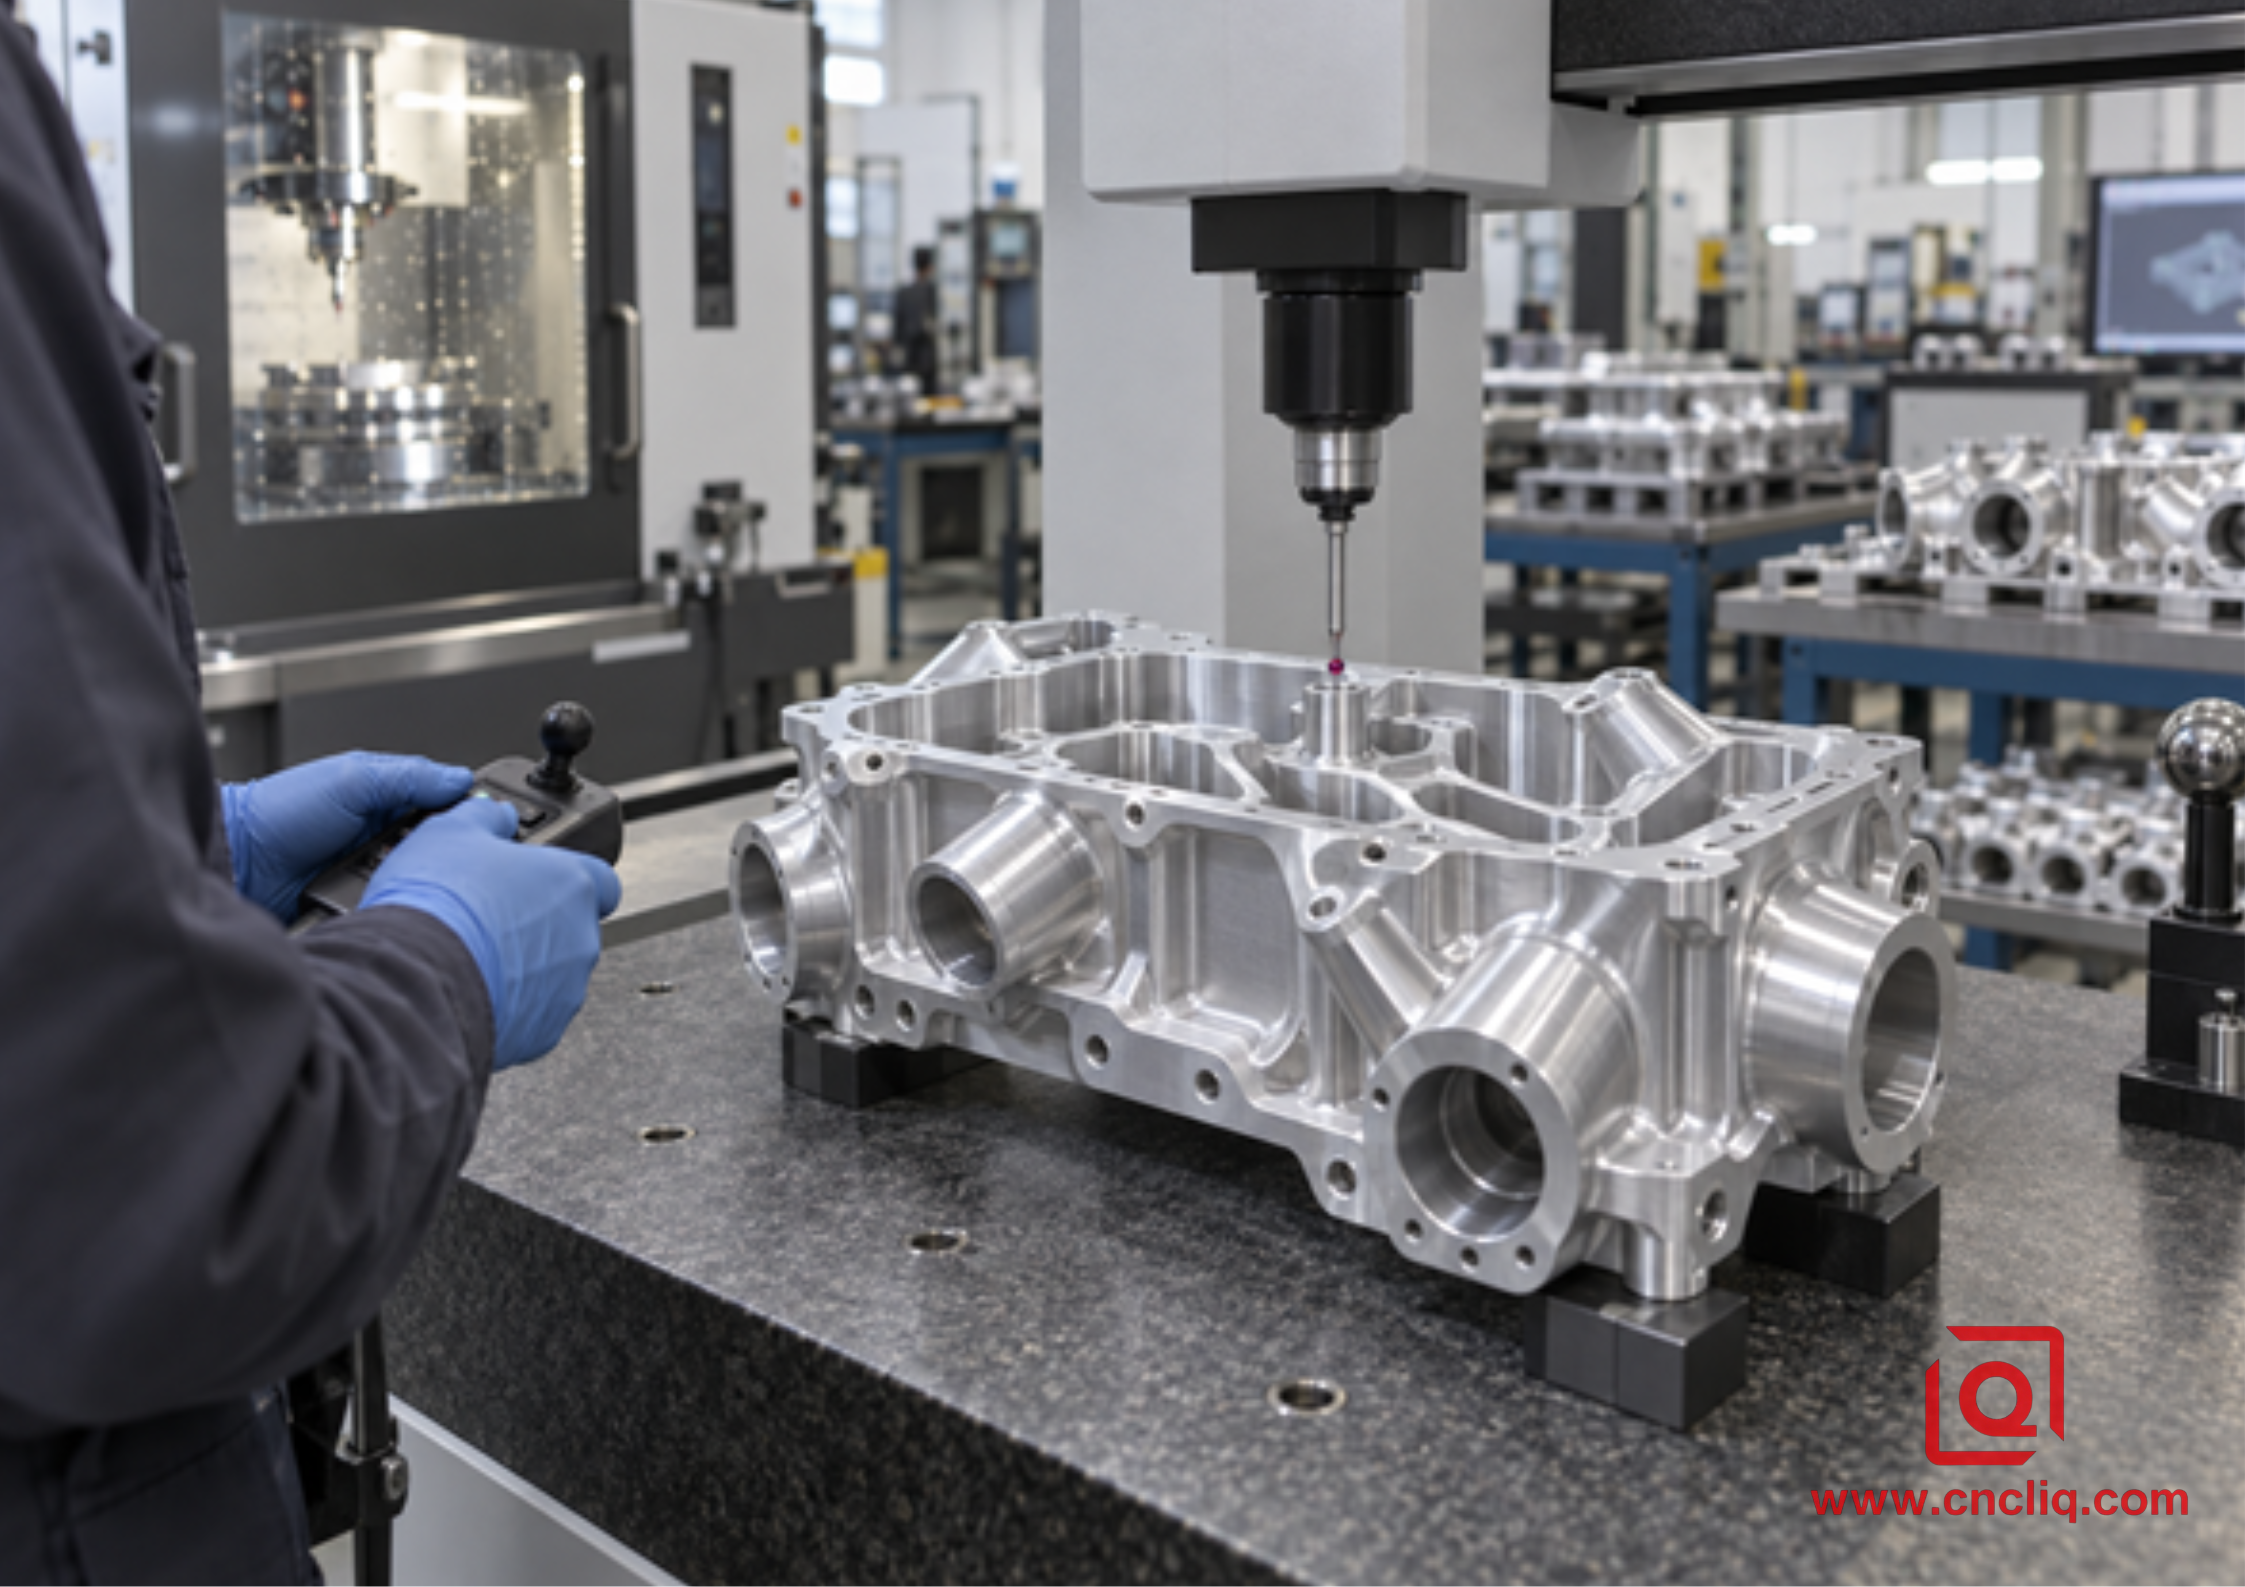
La température influe à la fois sur la pièce et sur la mesure. Une pièce mesurée immédiatement après une découpe à chaud peut différer de la même pièce après stabilisation. La norme ISO 1 définit 20 °C comme température de référence standard pour la spécification et la vérification dimensionnelles des produits, mais cela ne signifie pas que chaque pièce atteint instantanément 20 °C à sa sortie de machine. Il convient de définir les conditions d'inspection et de s'assurer que le processus permette de les atteindre.
{largeur=594 hauteur=420}
9. Validez la fenêtre une modification à la fois
Démarrez sous supervision. Vérifiez le montage de l'outil, le décalage de pièce, le jeu, le sens du liquide de refroidissement ou de l'air, la surépaisseur et la révision du programme. Si la configuration n'est pas validée, effectuez l'essai prévu à un niveau d'agressivité inférieur à celui de la production. Surveillez le bruit, la forme des copeaux, leur évacuation, l'évolution de la charge sur la broche, l'état de l'outil, la surface, les bavures et la température de la pièce et du montage. Arrêtez immédiatement en cas de changement anormal ; n'attendez pas la défaillance de l'outil.
Modifiez une seule variable principale à la fois. Si la vitesse de rotation, l'avance, l'engagement, le sens du liquide de refroidissement et le porte-à-faux de l'outil changent simultanément, le résultat suivant sera peu instructif. Consignez la combinaison approuvée, en précisant les critères de durée de vie de l'outil et le moment où l'arête est indexée ou remplacée. Une plage de fonctionnement stable possède un point central, et pas seulement un point maximal. La production doit pouvoir absorber les variations normales liées au lot de matériau, à l'usure de l'outil, à l'état du liquide de refroidissement et à la température ambiante.
Une séquence de libération utile est :
1. Vérifier la révision du dessin, l'état du matériau et l'orientation du stock.
2. Vérifiez l'identité de l'outil, le porte-outil, le porte-outil, le surplomb, le faux-rond et le régime maximal.
3. Simulez la trajectoire et examinez les rayons minimaux, le stock restant et les pics d'engagement.
4. Vérifier le contact de fixation, la séquence de serrage et le dégagement de l'outil.
5. Effectuez un premier montage supervisé et documentez vos observations.
6. Inspectez les tolérances d'ébauche critiques avant l'opération de finition.
7. Stabiliser la pièce conformément au plan de contrôle.
8. Inspection complète du premier article par rapport au dessin annoté.
9. Figez le programme éprouvé, la fiche de configuration, le plan d'inspection et les limites de réaction.
10. Cas illustratif anonymisé : Plaque froide Long Electronics
Un acheteur anonyme du secteur de l'électronique industrielle a commandé une plaque froide sur mesure en aluminium 6061 usinée à partir d'un bloc rectangulaire. Le dessin comprenait plusieurs cavités profondes pour alléger le matériau, une base mince sous ces cavités, des alésages de fixation reliés à une structure de référence commune, et des passages usinés qui seraient ultérieurement scellés et testés. Il s'agit d'un exemple illustratif, anonymisé, basé sur le domaine d'usinage CNC sur mesure validé de Liqin ; il ne mentionne ni le temps de cycle, ni la tolérance, ni les résultats d'étanchéité, ni l'identité du client.
L'analyse initiale des risques n'a pas porté sur le régime maximal. L'équipe a divisé l'usinage en trois étapes : une ébauche à enveloppe rigide, un fraisage équilibré et une finition contrôlée. Pour l'ébauche ouverte, une fraise courte spécifique à l'aluminium et une trajectoire d'engagement constante ont été choisies. La matière a été conservée près de la base fine et des zones de référence critiques afin de les maintenir en place. Pour l'usinage restant, un outil plus petit a été utilisé uniquement lorsque cela était nécessaire, évitant ainsi d'allonger la fraise principale pour atteindre chaque recoin.
Après l'ébauche, la pièce a été libérée et son jeu contrôlé avant le verrouillage des repères de finition. Les alésages critiques et les surfaces d'étanchéité ont été usinés selon une séquence contrôlée, puis soumis à un contrôle dimensionnel dans les conditions définies. Le dossier de processus associe chaque paramètre validé à l'identifiant de l'outil, au porte-à-faux, à l'engagement, à la révision du montage et au point de contrôle. C'est là toute la valeur pratique de l'usinage à grande vitesse (HSM) pour un programme B2B : non pas un essai spectaculaire, mais une méthode traçable et révisable en cas de modification du dessin, de la taille du lot ou de la géométrie.
À titre d'exemple de production similaire, le bloc collecteur en aluminium sur mesure de Liqin illustre le type de géométrie multiport et multi-référence qui tire profit d'un ébauche planifiée, d'une finition contrôlée et d'un contrôle documenté. Une fiche produit témoigne de l'étendue des services proposés, mais n'autorise pas la reproduction de ses dimensions ou de ses paramètres de fabrication pour une autre pièce.
{largeur=594 hauteur=420}
11. Que faut-il envoyer pour obtenir un devis rapide et utile ?
Un fournisseur ne peut pas établir un devis pour une fabrication HSM contrôlée à partir d'une simple capture d'écran. Veuillez fournir un modèle CAO 3D avec gestion des versions et un dessin 2D. Indiquez l'alliage, la trempe, les exigences relatives à la forme du stock, la quantité, la demande annuelle, le lieu de livraison, le traitement de surface et la documentation requise. Précisez les dimensions critiques, les références GD&T, les faces d'étanchéité, les ajustements de roulement, les filetages, les zones d'aspect, les exigences de rupture d'arête et la texture de surface. Mentionnez tout composant d'assemblage ou fonction d'assemblage susceptible de modifier le contrôle d'une caractéristique.
Si vous avez déjà une pièce défectueuse ou un processus instable, veuillez fournir les informations suivantes : outil, porte-outil, vitesse de rotation, avance, angle d'attaque, angle d'usinage, type de trajectoire, porte-à-faux, méthode d'arrosage, concept de montage, emplacement de la défaillance et rapport d'inspection. Des photos des copeaux et de la surface affectée peuvent être utiles. Ces informations permettent à l'équipe d'ingénierie de distinguer un problème de paramétrage d'un problème de rigidité, de matière première, de trajectoire ou de mesure.
Besoin d'une analyse détaillée des procédés de fabrication d'un boîtier, collecteur, plaque froide, dispositif de fixation ou bloc structurel en aluminium 6061 ? Envoyez vos fichiers via la page de contact de Liqin. Indiquez les éléments critiques pour l'assemblage et le volume cible. L'équipe pourra ainsi évaluer la faisabilité et établir un devis basé sur le plan précis plutôt que sur un tableau de matériaux générique.
Cliquez ici pour toute demande 👆
FAQ
Quel est le régime de rotation sûr pour l'usinage à grande vitesse d'un bloc d'aluminium 6061 ?
Il n'existe pas de régime de rotation universel et sûr. Commencez par la vitesse de coupe recommandée pour l'outil de coupe utilisé, calculez le régime à partir du diamètre utile, puis vérifiez la broche, le porte-outil, l'équilibrage, le porte-outil en porte-à-faux, l'alimentation, l'engagement, le liquide de refroidissement et le dispositif de fixation. Si la machine n'atteint pas le régime calculé, utilisez la valeur maximale admissible et recalculez l'avance afin d'éviter toute modification accidentelle de la charge de copeaux prévue.
Dois-je utiliser 2 ou 3 cannelures pour l'ébauche d'un bloc en aluminium 6061 ?
Une fraise à deux dents offre un espace d'évacuation des copeaux plus important et peut s'avérer utile pour les rainures complètes, les petits outils, les poches profondes ou les espaces d'évacuation restreints. Un outil à trois dents spécifique à l'aluminium permet d'augmenter l'avance productive lors du profilage ouvert et de l'ébauche à prise constante, lorsque la machine est rigide et que les copeaux s'évacuent librement. Il est essentiel de choisir l'outil adapté en fonction de ses caractéristiques techniques plutôt que de considérer le nombre de dents comme un critère unique.
Quel degré d'engagement radial un outil HSM doit-il utiliser ?
Utilisez l'engagement radial préconisé par les données précises de l'outilleur et la stratégie FAO, en fonction de l'outil, de la profondeur axiale, du porte-à-faux et de l'état du matériau. Un engagement radial faible est courant en ébauche à engagement constant, mais le pourcentage optimal n'est pas universel. Vérifiez l'amincissement des copeaux, les angles rentrants, le surépaisseur, les mouvements d'entrée et tout point où l'outil de coupe risque de rencontrer une quantité de matière supérieure à la valeur nominale.
Pourquoi un bloc 6061 bouge-t-il après le dégrossissage ?
Les mouvements peuvent provenir de contraintes résiduelles dans la pièce, d'une séquence d'enlèvement de matière déséquilibrée, d'une perte de rigidité de la section, d'une force de serrage excessive, du contact de l'outillage ou d'une différence de température entre l'usinage et le contrôle. Il est essentiel de vérifier l'état du matériau, d'ébaucher les zones opposées lorsque cela est possible, de maintenir un support près des zones fines, de desserrer et de revérifier à l'étape prévue, et de définir les conditions de mesure avant de modifier uniquement la vitesse de coupe.
Quels détails permettent d'améliorer le plus un devis d'usinage CNC 6061 ?
Fournissez le fichier CAO 3D et un dessin 2D précis, l'alliage et son état de trempe, les exigences relatives à la forme de la pièce brute, la quantité, le volume annuel, les références GD&T, les ajustements critiques, les filetages, la texture de surface, la finition, les zones de finition et d'étanchéité, les documents de contrôle, l'emballage et le lieu de livraison. Si la vitesse ou la déformation pose déjà problème, veuillez également fournir les caractéristiques de l'outil, du porte-outil, du porte-pièce, du porte-à-faux, du régime de rotation, de l'avance, de l'engagement, du liquide de refroidissement, du dispositif de fixation, ainsi que des photos des défauts et des données de contrôle.
Cliquez ici pour toute demande 👆
Résumé
L'usinage à grande vitesse (HSM) fiable de blocs d'aluminium 6061 repose sur un processus validé, et non sur une vitesse de rotation empruntée. Il est essentiel de maîtriser les risques liés aux matériaux et aux caractéristiques, de calculer à partir de données spécifiques à l'outillage, de contrôler l'engagement et l'évacuation des copeaux, de protéger les parois et les fonds fragiles, de réaliser des mesures dans des conditions définies et de lancer la production uniquement après une revue documentée du premier article. Pour obtenir un devis précis, veuillez nous transmettre le fichier CAO complet, le dessin, la quantité, l'état du matériau, les caractéristiques critiques, la finition et les exigences d'inspection.
Coordonnées
Société : Ningbo Liqin Industry Co., Ltd. Assistance clientèle quotidienne et support après-vente : service@shturl.zhuwanying @cncliq.com
Nouvelle demande de renseignements, devis et discussion de commande : business@shturl.zhouli @chinaliqin.com
Assistance téléphonique : +86 18757148656
Clause de non-responsabilité
Tous les articles techniques, spécifications de matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont fournis à titre informatif et de référence uniquement. Veuillez noter que les informations générales présentées sur ce blog ne sauraient se substituer aux accords techniques signés. Les pièces sur mesure étant soumises à des variations liées aux numéros de coulée des matériaux, aux étalonnages des machines et aux tolérances spécifiques, les spécifications de qualité contractuelles sont exclusivement régies par vos plans CAO approuvés, vos contrats signés et vos plans qualité formalisés.
Toutes les études de cas clients présentées sur ce blog ont été intégralement anonymisées et nettoyées. Les indicateurs de performance, les processus de fabrication et les images affichés servent uniquement à illustrer nos capacités d'usinage sur mesure et ne constituent en aucun cas une norme universelle applicable à toutes les commandes.
Équipe de fabrication Liqin
Forte de 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques de haute précision pour les marchés internationaux les plus exigeants. Notre site de production de 6 500 m² est équipé de plus de 150 machines, intégrant l'usinage CNC 4 et 5 axes, le tournage-fraisage, l'extrusion à froid et le moulage sous pression. Cette organisation nous permet de gérer les projets de manière fluide, depuis la conception CAO initiale jusqu'à l'expédition des pièces finales.
Nous assurons un contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la rigueur d'ingénierie qu'elles exigent. Certifiés ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle CMM et du profilage optique aux tests de dureté et de brouillard salin, nous validons vos spécifications critiques en amont, vous garantissant ainsi des composants prêts à l'emploi, sans difficultés d'assemblage ni arrêts de ligne coûteux. Outre la fabrication, vous pouvez compter sur nous pour des réponses sous deux heures à vos demandes de devis, un accompagnement direct pour l'échantillonnage de prototypes et une expédition fluide à l'export en Europe, en Amérique du Nord, en Asie et en Océanie.
N'hésitez pas à nous faire part de vos demandes de renseignements et à nous envoyer des échantillons. Visitez notre site web ou contactez-nous directement pour obtenir un devis compétitif !
