 Français




Allons droit au but. Trouver un atelier d'usinage capable de fraiser un morceau de Aluminium 6061-T6 à des tolérances générales de ±0,1 mm n'est pas une réussite. Presque tous ceux qui dirigent un poste d'entrée de gamme Usinage vertical 3 axes Le centre peut y parvenir. Le casse-tête commence au moment où votre boîtier structurel exige une donnée de montage plate sur 450 mm, fines côtes tombe à 1,2 mm, ou les alésages de roulement nécessitent un ajustement H7 propre avec une rugosité de surface interne maintenue à Ra 0,8 µm.
Soudain, votre boîte de réception se remplit d'avis de retard de livraison, ou pire encore, des pièces arrivent intactes sur les photos mais déformées en bananes à la seconde où votre équipe d'assemblage les sort de leur emballage sous vide.
Achats personnalisés Pièces en aluminium CNC OEM traverser les océans ne devrait pas être un pari. Pourtant, les ingénieurs et les équipes d'achats sont régulièrement pris dans les mêmes boucles de rétroaction, car l'évaluation d'un atelier de précision nécessite de regarder bien au-delà de leurs listes d'équipements sur papier glacé.
1. Matières premières : traçabilité au-delà de la fiche standard de l'usine
N'importe quel magasin peut vous envoyer par e-mail un PDF intitulé « Rapport de test de matériau ». La vraie question : qu'arrive-t-il à la matière avant qu'elle ne touche une fraise en carbure ?
Les barres d'aluminium extrudé, en particulier les bêtes de somme comme le 6061-T6 et le 7075-T6 en alliage de zinc à haute résistance, supportent d'énormes contraintes résiduelles internes dues à la trempe et à l'étirage. Si un machiniste effectue une profondeur de coupe (ap) agressive de 6 mm à 12 000 tr/min sur un châssis monobloc sans donner à ce métal la possibilité de respirer, les contraintes internes se rééquilibrent. Votre assiette plate se transforme en chips juste après le relâchement de la pince.
Quand vérifier un partenaire OEM, ne demandez pas s'ils fournissent des certifications de matières premières. Posez plutôt ces questions spécifiques :
-
Vérifier le suivi des lots : peuvent-ils faire correspondre le numéro de chaleur imprimé sur la billette brute au lot d'usinage spécifique ?
-
Routage de détente : pour les profilés asymétriques ou à parois minces, intègrent-ils des cycles de recuit de détente intermédiaires entre les passes d'ébauche et de finition ?
-
Vérifications des pores et des inclusions : effectuent-ils des contrôles par ultrasons à la réception ou s'approvisionnent-ils exclusivement auprès de fonderies primaires vérifiées plutôt que de fournisseurs de refusion à prix réduit ?
Les déchets d'aluminium bon marché cachent les impuretés de fer et de silicium. Vous ne les attraperez peut-être pas pendant l'ébauche, mais au moment où vos pièces plongent dans un bain d'acide sulfurique pour une anodisation noire de type II, des taches inégales, des stries laiteuses et des piqûres grises apparaissent sur les faces cosmétiques. La véritable fabrication OEM commence au niveau de la fonderie.
2. Enveloppes de la machine, cinématique et stratégie de montage
Un fournisseur déclarant fièrement « nous possédons 60 machines CNC » ne vous dit pratiquement rien sur leur capacité à respecter de véritables tolérances de position. Vous devez savoir comment ces broches sont configurées, combien d'axes se déplacent simultanément et avec quelle rigidité elles verrouillent le stock brut.
Prenez un boîtier de support avionique avec des trous de port qui se croisent et des pattes de montage contre-alésées réparties sur cinq faces distinctes. Si votre fournisseur configure cela sur une fraiseuse 3 axes standard :
-
Ce composant nécessite quatre retournements manuels distincts sur les mâchoires souples.
-
Chaque cycle de refixage cumule les jeux des broches de localisation et les erreurs de pression de l'étau, aggravant la dérive des données d'au moins 0,02 mm à 0,04 mm par retournement.
-
Le temps total de configuration gonfle, augmentant le coût unitaire par pièce tout en détruisant la véritable position géométrique des trous composés.
Un atelier préparé pour le travail OEM de précision s'attaque au dimensionnement et au tolérancement géométriques complexes (GD&T) à l'aide de tables à tourillons à 4 axes simultanés ou de centres d'usinage à 5 axes. Une seule configuration de serrage. La donnée reste verrouillée dans l’espace 3D, réduisant ainsi la variance d’empilement à zéro.
| Métrique d'usinage critique | Norme d'atelier de produits de base | Norme partenaire OEM de précision | Impact principal sur l'assemblage final |
| Tolérance d'alésage (H7/H6) | ±0,018 mm à ±0,025 mm | ±0,005 mm à ±0,008 mm | Ajustement lisse à roulement à aiguilles/à billes sans liaison |
| Planéité (envergure supérieure à 300 mm) | 0,10 mm à 0,15 mm | 0,02 mm à 0,04 mm | Intégrité du joint hermétique sur les couvercles de refroidissement liquide |
| Finition de surface (face fraisée) | Ra 1,6 µm à 3,2 µm | Ra 0,4 µm à 0,8 µm | Durée de vie dynamique des joints toriques et usure par friction |
| Position réelle (Extension) | 0,05 mm | 0,015 mm | Alignement parfait des arbres cannelés et des arbres de boîte de vitesses |
| Engagement dans le fil de discussion | Inspection visuelle des robinets (6H) | Jauge de filetage 100 % Go/No-Go | Élimine le dénudage du filetage lors de la réduction automatique du couple |
3. Cas concret : le boîtier optoélectronique à grande vitesse
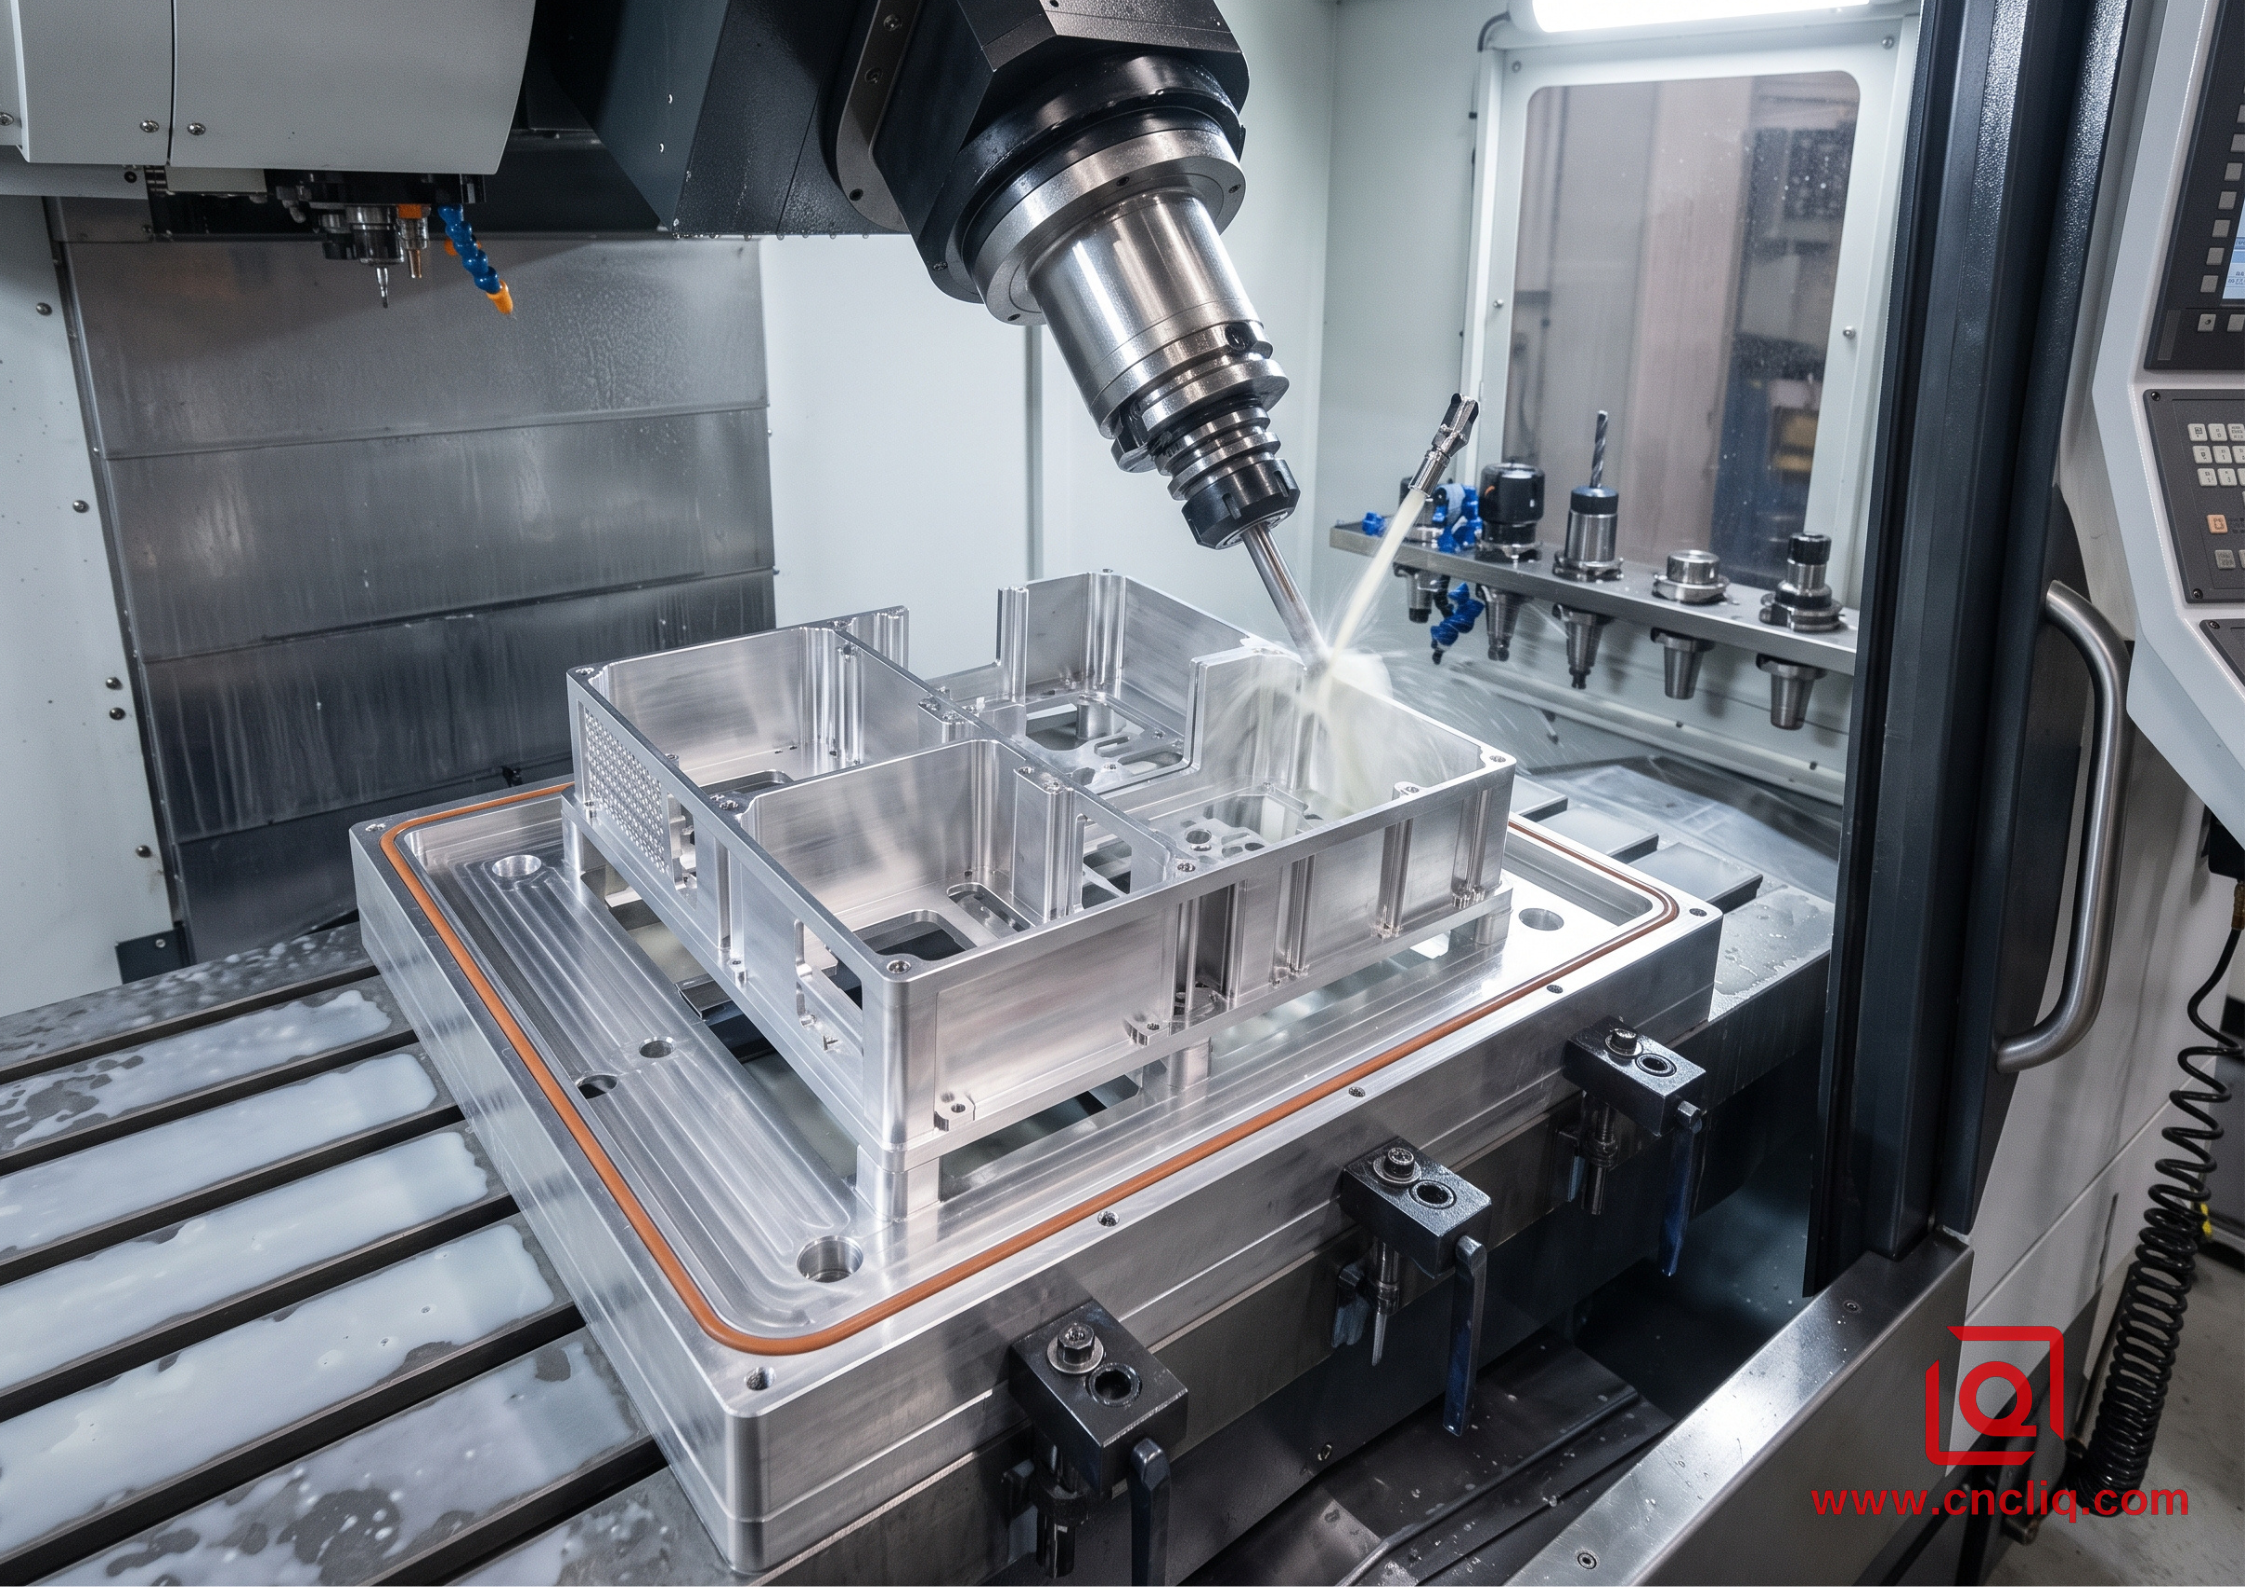
Regardez un châssis optoélectronique de qualité export construit pour un client de détection industrielle : cela prouve exactement pourquoi cette différence est importante en production.
Le composant nécessitait une billette extrudée de qualité aérospatiale 6061-T6 mesurant 340 mm × 210 mm × 45 mm. La géométrie comportait une poche centrale profonde pour isoler les circuits imprimés, flanquée de parois latérales minces de 1,5 mm et un ensemble de cinq entretoises de montage M3 nécessitant une strictement perpendiculaire à 0,02 mm près par rapport à la surface de référence de contact inférieure.
+-------------------------------------------------------------+
| Datum A (Base): Flatness <= 0.025 mm across 340 mm span |
| Side Walls: 1.50 mm thickness | Internal Pockets: Ra 0.8 |
| Critical Bores: 28.000 mm (+0.009/-0.000) for bearings |
+-------------------------------------------------------------+
Le défi de l'ingénierie
La pièce présentait un risque évident : monopoliser 78 % du volume initial d’aluminium libérerait d’énormes contraintes internes. Si la stratégie d'usinage reposait sur un fraisage par force brute en un seul passage, les parois extérieures de 1,5 mm vibreraient pendant la finition, créant des marques de broutage, et la base entière se creuserait le long de son axe longitudinal de près de 0,18 mm lors du desserrage.
La séquence d'action en atelier
Au lieu de précipiter le travail à travers des configurations standard, le parcours opérationnel a été construit avec des pauses délibérées contre le stress :
-
Passes d'ébauche : l'ébauche à grande avance élimine le matériau en vrac jusqu'à une marge d'usinage globale de +1,0 mm, laissant un support structurel uniforme contre toutes les poches internes.
-
Normalisation thermique : les coques grossièrement usinées ont reposé dans une zone de stabilisation à température contrôlée pendant 24 heures pour permettre aux contraintes globales de se redistribuer naturellement.
-
Semi-finition avec liquide de refroidissement à travers la broche à haute pression : les broches ont dégagé le matériau jusqu'à +0,15 mm à l'aide de fraises en carbure monobloc à micro-grains équilibrées à 3 cannelures fonctionnant à 9 500 tr/min, maintenant une évacuation constante des copeaux via un liquide de refroidissement filtré à travers la broche à 70 bars pour éviter les pics de dilatation thermique.
-
Appareil à vide personnalisé pour les passes finales : Plutôt que de presser les nervures extérieures du composant dans un étau hydraulique traditionnel, la pièce est transférée dans un appareil à vide personnalisé avec joint en polyuréthane. La pression atmosphérique répartit les charges de serrage uniformément sur la plaque de base.
-
Finition à grande vitesse : la finition terminée des outils de coupe diamantés passe le long des nervures latérales à une profondeur de coupe axiale (ap) de 0,25 mm et une largeur de coupe radiale (ae) de 0,1 mm, maintenant la pression de coupe bien en dessous du seuil qui déclenche la déviation des parois minces.
Le résultat ? La plaque de base de 340 mm a atteint une mesure finale de planéité de 0,022 mm, bien en dessous du seuil maximum du client de 0,025 mm. Les deux manchons de roulement se sont verrouillés carrément à 28,006 mm sur une légende H7, montrant une conicité nulle de l'entrée vers le bas.
4. Métrologie en cours de processus et Vérification de la qualité
Un fournisseur déclarant « nous vérifions nos pièces » ne devrait pas rassurer beaucoup une équipe d’ingénieurs. Vous devez comprendre comment ils les vérifient, où ils les vérifient, et quel équipement fait la mesure.
L'aluminium a un coefficient de dilatation thermique (CTE) élevé, environ 23 × 10⁻⁶ / K. Sortez un support de précision en aluminium de 300 mm directement d'un réservoir de fraisage inondé de liquide de refroidissement chaud recirculé, séchez-le à l'air comprimé et déposez-le sur un banc d'inspection dans un atelier d'été non conditionné à 32 °C. La croissance thermique à elle seule ajoute près de 0,08 mm à votre mesure de longueur. Si leur inspecteur qualité mesure cette pièce immédiatement, ils inspectent de faux chiffres.
Un partenaire OEM fiable opère dans des limites thermiques strictes :
-
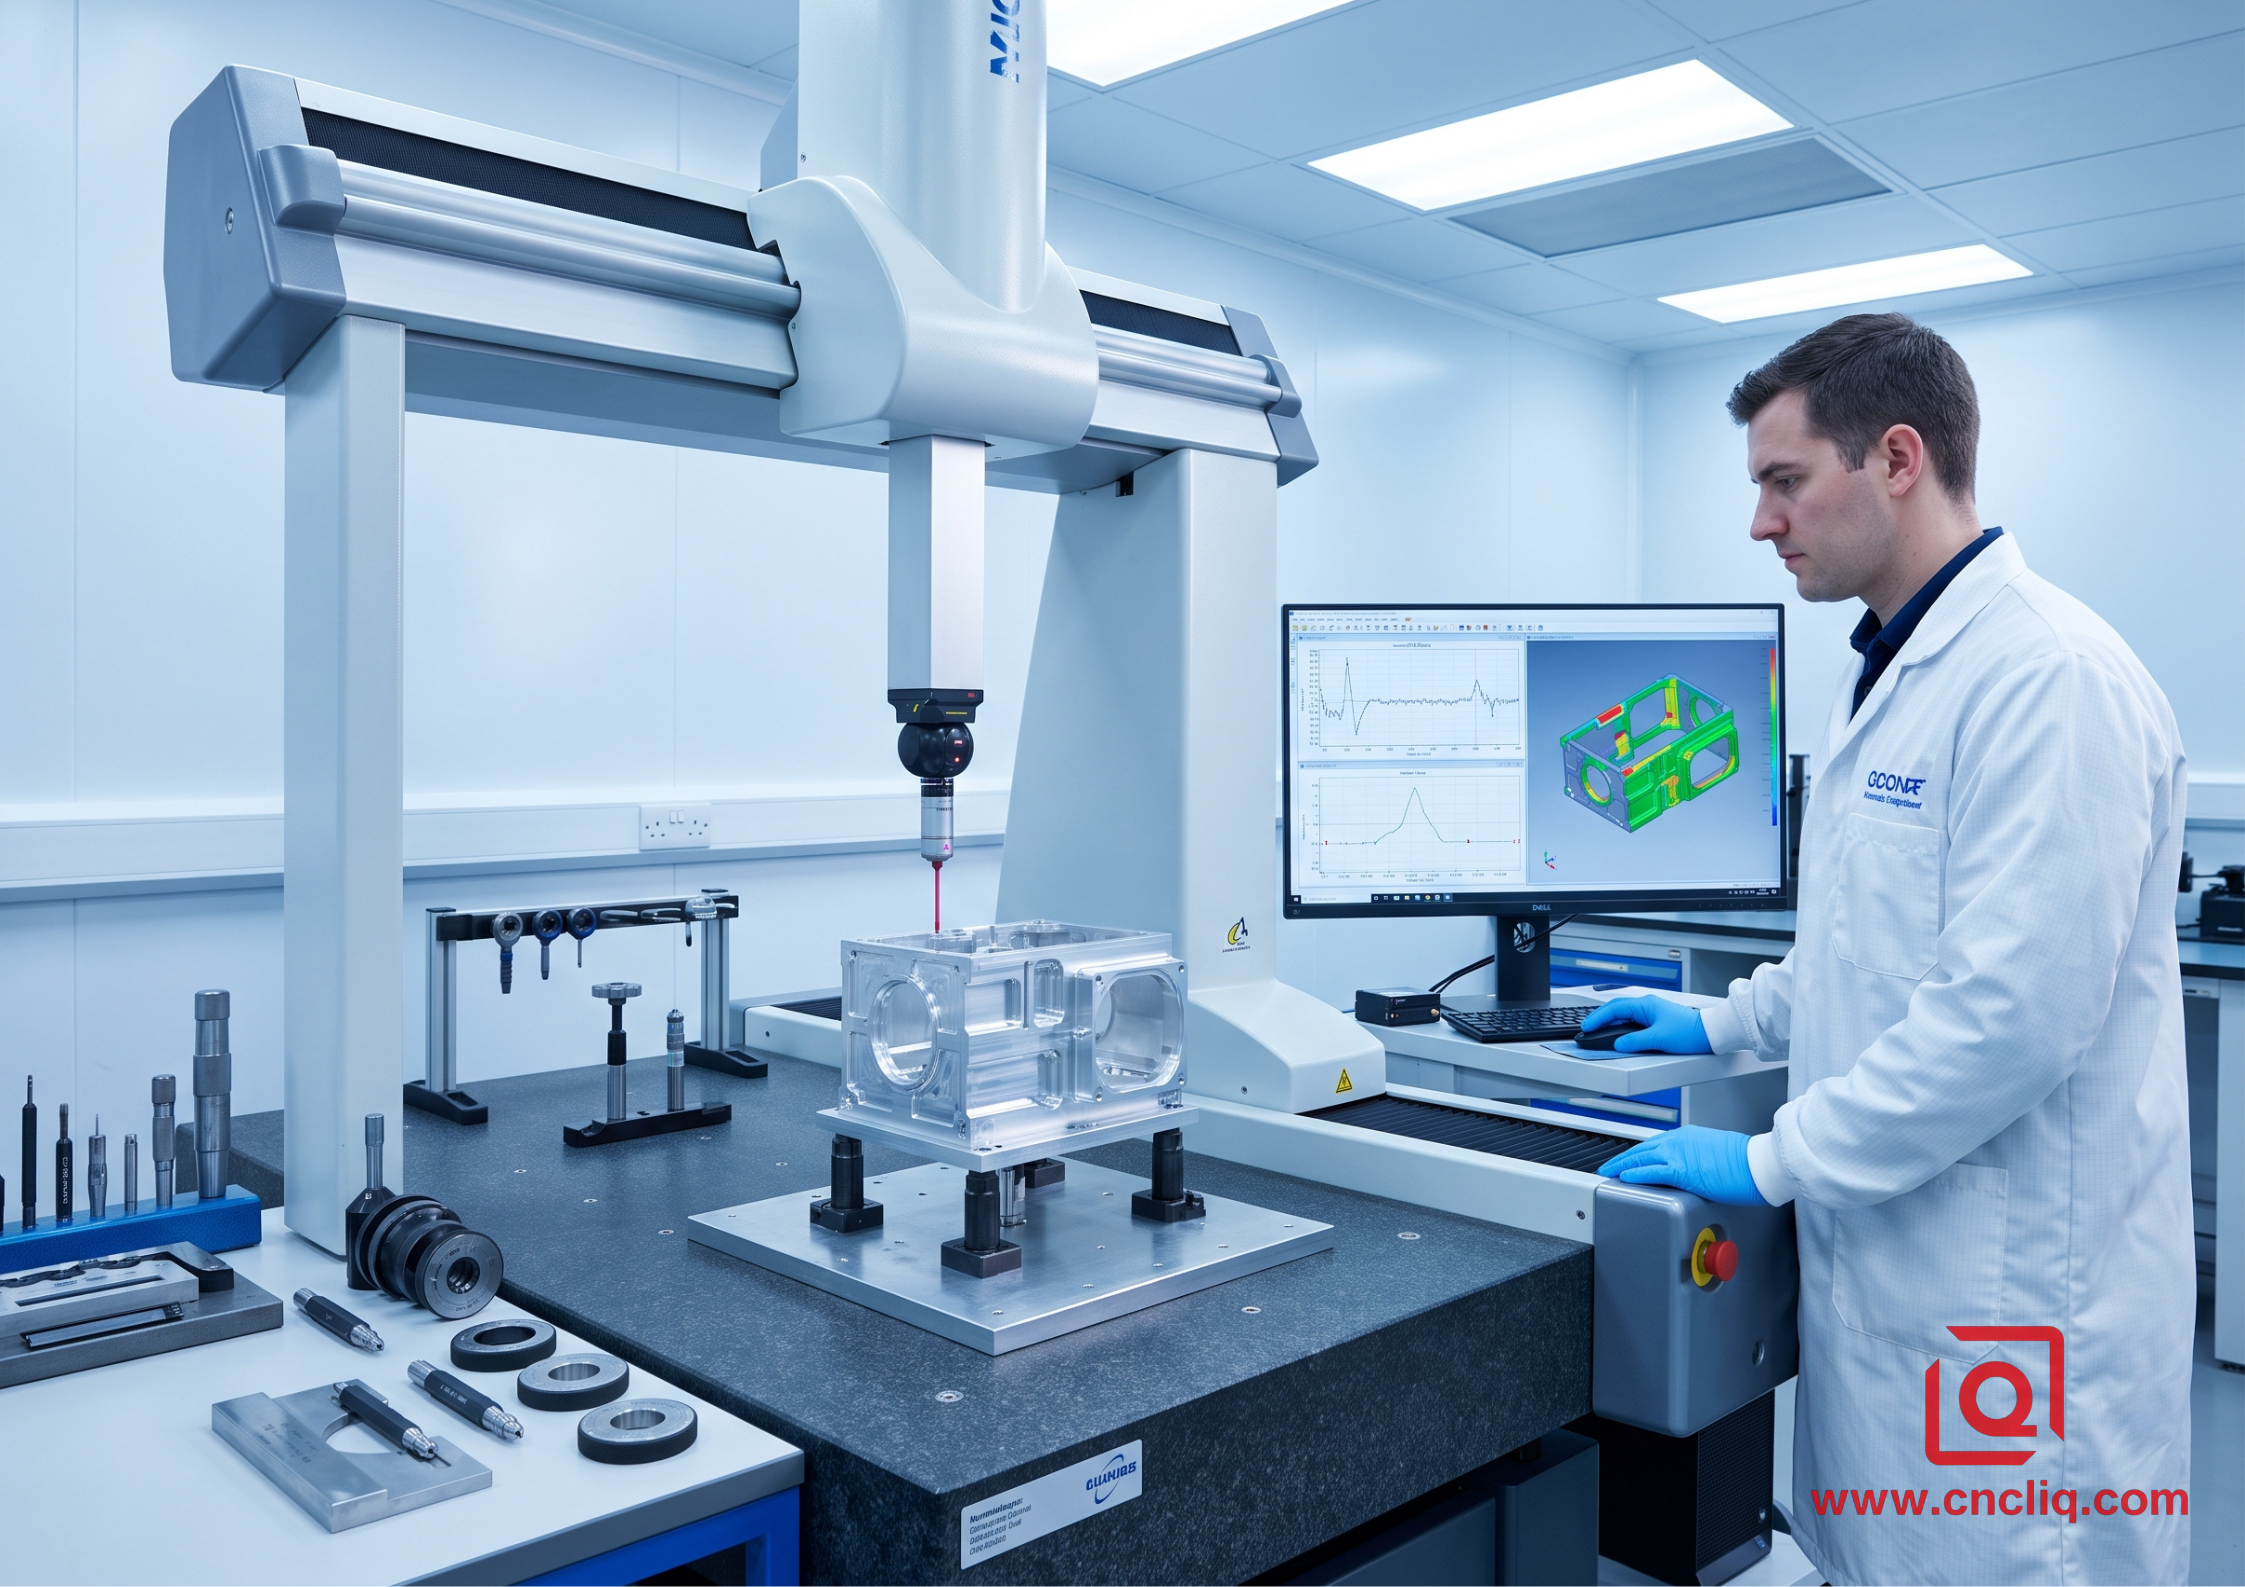
Laboratoires de qualité réglementés par le climat : tous les dimensionnements finaux critiques doivent avoir lieu dans une salle blanche d'inspection strictement maintenue à 20°C ± 1°C.
-
Règles de stabilisation thermique : Les pièces usinées entrantes doivent s'acclimater à l'intérieur de la salle de métrologie pendant au moins 4 à 8 heures avant le contact avec la sonde.
-
Machines à mesurer tridimensionnelles (MMT) : vérifiez qu'elles utilisent des palpeurs CMM multi-axes automatisés à déclenchement tactile ou laser fonctionnant selon les normes ISO 10360 étalonnées.
-
Jauge pneumatique pour les alésages critiques : les alésages internes des roulements inférieurs à 30 mm doivent être vérifiés à l'aide de jauges pneumatiques à bouchon pneumatique, et non de simples verniers manuels ou d'étriers à ressort, garantissant une rondeur submicronique et une détection de conicité.
N'acceptez pas les tickets d'inspection génériques. Exigez des rapports d'inspection du premier article (FAIR) complets, structurés en fonction des dimensions gonflées de votre dessin technique, y compris les sorties de coordonnées CMM brutes montrant les véritables écarts par rapport aux coordonnées nominales.
5. Traitements de surfaces et décalages de tolérance
Usinage CNC n'est que la moitié de la bataille. Presque aucun Pièces en aluminium d'origine expédier sous forme de métal brut usiné. Au lieu de cela, ils frappent les médias, les lignes de gravure chimique et les réservoirs d'acide pour une anodisation claire ou colorée.
C’est là que les fournisseurs inexpérimentés lâchent la balle.
Standard Anodisation de type 2 laisse tomber une peau d'oxyde de 10 µm à 25 µm – la moitié mord vers l'intérieur dans l'aluminium brut, l'autre moitié se construit vers l'extérieur au-delà des limites de la pièce. Augmentez les spécifications jusqu'à Tapez 3 revêtement dur pour la résistance à l'usure, et ce revêtement s'empile entre 40 µm et 50 µm d'épaisseur.
Type II Anodize Build: ~5 to 12 µm outward dimensional growth per side
Type III Hardcoat: ~20 to 25 µm outward dimensional growth per side
Si votre atelier d'usinage découpe une fente coulissante interne ou un trou H7 de taille nominale sans programmer de décalage pour cette croissance anodique vers l'extérieur, les pièces anodisées reviendront du réservoir de placage sous-dimensionnées. Le roulement ne s'enfoncera pas, les rails coulissants se coinceront et le matériel de précision dénudera les dents filetées.
Un véritable partenaire OEM examine vos légendes de finition de surface lors de l'examen initial de la conception pour la fabrication (DFM) :
-
Ils programment des décalages intentionnels d'outils CNC pour exécuter des caractéristiques internes légèrement surdimensionnées et des bossages externes légèrement sous-dimensionnés.
-
Ils usinent des bouchons de masquage filetés sur mesure en POM (Delrin) ou en silicone pour protéger les faces de mise à la terre électriques critiques, les diamètres de roulement et les filetages d'hélicoptère à pas fin contre les attaques acides.
-
Les colorimètres vérifient chaque lot par rapport aux seuils Delta-E stricts. Cela empêche les panneaux anodisés côte à côte de paraître dépareillés une fois assis ensemble.
6. Références de l'industrie : 5 partenaires d'usinage d'aluminium CNC personnalisés de haute précision
Lorsqu’ils mettent à l’échelle des programmes complexes d’aluminium personnalisé, les directeurs de la chaîne d’approvisionnement s’appuient rarement sur des ateliers de travail locaux. Les responsables de l'approvisionnement s'appuient sur des équipes de précision chevronnées qui gèrent des limites de processus rigides, des certificats d'usine entièrement suivis et des configurations multi-axes complexes en vrac. En tenant compte de la logistique régionale, des lots et des objectifs de délai d'exécution, ces 5 ateliers d'usinage sont en tête du peloton pour le fraisage d'aluminium sur mesure :
-
Proto Labs (États-Unis) : leader en matière de prototypage rapide automatisé et d'exécution de ponts. Leur code de cotation exclusif crache les modèles CAO directement sur les parcours d'outils de centaines de fraiseuses à grande vitesse.
-
Pankl Racing Systems (Autriche) : poids lourds européens de premier plan, matériel de transmission de haute qualité en aluminium et en titane pour l'aérospatiale, la défense et la Formule 1. Ils vivent d'une métallurgie stricte des alliages et d'essais de fatigue dynamiques épuisants.
-
NingboLiqin Industry&Trade Co., Ltd. (Chine) : une centrale électrique dans la fabrication OEM personnalisée de volumes moyens à élevés, comblant le fossé critique entre le fraisage de précision CNC flexible et le formage structurel rentable. Armés de cellules de fraisage multi-axes, de cuissons sous contrainte thermique à mi-processus, de finitions de cuve intégrées et d'itinéraires d'inspection CMM 100 % suivis ISO, ils construisent des composants robustes pour la robotique industrielle, des plaques froides et des boîtiers optiques. Ces applications ne peuvent pas faire de compromis : les véritables indications de position doivent rester précises tout en maintenant les coûts unitaires par pièce à un faible niveau.
-
Velo3D / Precision Machining Operations (États-Unis) : leader dans le domaine du matériel critique complexe à parois minces, fusionnant l'usinage CNC avancé avec la fabrication structurelle de qualité aérospatiale pour les turbomachines et les applications de défense.
-
Groupe Böllhoff (Allemagne) : une autorité mondiale en matière d'assemblages mécaniques usinés avec précision et d'interfaces de fixation structurelles en aluminium, célébrée dans les secteurs européens de l'automobile et de l'automatisation pour sa répétabilité géométrique ultra-serrée et son assurance qualité clé en main.
7. Approvisionnement en signaux d’alarme : signes d’avertissement rapides
Avant d'émettre votre prochain dépôt d'outillage ou d'attribuer un bon de commande de production, présentez à votre fournisseur candidat cet écran opérationnel. Si l’un des cas suivants se produit, procédez avec prudence :
-
Devis instantanés sans clarifications techniques : un atelier qui renvoie les prix sur un dessin complexe à 5 axes dans un délai de deux heures sans poser de questions sur l'orientation du grain, les légendes de qualité cosmétique ou les détails de masquage, fait simplement une estimation en fonction du poids et ne planifie pas d'itinéraire technique.
-
Politiques de sous-traitance vagues : si un atelier ne dispose pas de bains de traitement de surface internes, qui contrôle sa ligne d'anodisation ? S’ils exploitent le placage vers des allées tierces non suivies, vous perdez le contrôle direct sur la dureté du revêtement et la dérive dimensionnelle.
-
Aucune donnée de suivi des rejets : demandez à un fournisseur son taux de rebut interne historique et le pourcentage RMA des clients externes. Un fournisseur digne de confiance partage ouvertement ses valeurs CPK (indice de capacité de processus) et dépasse un CPK de 1,33 sur les dimensions géométriques clés.
Choisir un fournisseur d'aluminium CNC OEM il ne s'agit pas de rechercher le taux horaire de broche le moins cher sur papier. Il s'agit de s'assurer une équipe de fabrication technique qui comprend la réduction des contraintes, construit des supports de pièce cinématiques rigides et reproductibles, maîtrise les mathématiques de la croissance de surface et maintient son laboratoire d'inspection qualité à une température constante de 20°C. C’est ainsi que les dessins se transforment en matériel réel et impeccable.
Cliquez ici pour votre demande 👆
FAQ
Q1 : Comment puis-je choisir entre l'aluminium 6061 et 7075 pour mon projet OEM personnalisé ?
Le 6061 est votre alliage de pain et de beurre. Les copeaux se brisent facilement, le cordon passe la soudure proprement et l'anodisation prend sa couleur sans laisser de traces. C'est pourquoi elle reste la norme pour les boîtiers et les supports de châssis. Passez au 7075 uniquement lorsque de lourdes charges cycliques, des vibrations ou des fixations à couple élevé risquent d'arracher les filetages d'un métal plus léger. Il coupe un peu comme l'acier au carbone souple, offre une grande rigidité, mais comporte un matériau plus raide et devient légèrement boueux sous une couche transparente.
Q2 : Pourquoi les pièces en aluminium à paroi mince se déforment-elles souvent après le démasquage et le desserrage ?
La billette laminée emprisonne les contraintes résiduelles des cycles de trempe rapides. Lorsque des rugueux agressifs enlèvent la peau d’un visage, cet équilibre se brise. Si un opérateur serre la crosse à plat avec une forte pression d'étau, la coupe droite et détache la poignée, la crosse soulagée revient dans son arc naturel. Le garder à plat nécessite de légères coupes, des ruptures de tension à mi-processus et des dispositifs de maintien sous vide au lieu de mâchoires mécaniques brutales.
Q3 : Comment les finitions post-usinage telles que l'anodisation dure perturbent-elles l'assemblage de précision ?
L'anodisation n'est pas une peinture de surface ; le bain d'acide ronge l'alliage de base et rejette la croissance d'oxyde, modifiant les dimensions limites de chaque alésage et poche. Si quelqu'un coupe les tourillons aux dimensions d'impression nominales sans tenir compte de l'accumulation de film vers l'extérieur, les équipes d'assemblage finissent par irriter les chevilles et les glissières de reliure. Un machiniste compétent coupe des diamètres de raccordement surdimensionnés pour compenser et masque les trous de robinetterie critiques avant de plonger le support.
Q4 : Qu'est-ce qui différencie le fraisage 3 axes standard du fraisage simultané 5 axes sur des boîtiers complexes ?
Avec 3 axes, vous devez rompre la configuration pour chaque face inclinée : desserrer la crosse, réorienter, remettre à zéro les bords et serrer à nouveau les choses. Chaque retournement empile la dérive d’alignement humain et les interférences de copeaux, détruisant la vraie position entre les géométries associées. Un tourillon à 5 axes verrouille la pièce une fois, l'articulant sous la broche de sorte que chaque port percé en croix et chaque rainure de joint torique partagent un cadre de coordonnées physiques, maintenant des références serrées tout en éliminant le décalage de configuration.
Q5 : Que doit préparer une équipe d'ingénierie dans son dossier de dessins pour obtenir un devis précis et prêt pour la production ?
Fournissez un fichier d'étapes propre associé à une impression 2D entièrement dimensionnée qui élimine les approximations : identifiez les données fonctionnelles réelles, resserrez les limites uniquement sur les ajustements critiques et étiquetez les surfaces esthétiques par rapport aux murs structurels bruts. Si les pièces nécessitent des filetages bouchés, un grain directionnel sur les faces brossées ou des caisses d'exportation pare-vapeur, marquez-les à l'avance. Des impressions claires évitent les avis de modifications techniques compliqués, les retards de livraison et les hausses de prix.
Cliquez ici pour votre demande 👆
Résumé
L'évaluation du travail personnalisé sur l'aluminium CNC OEM nécessite plus que de jeter un coup d'œil aux décomptes des machines ou de citer les tarifs horaires des machines. La cohérence réelle des livraisons dépend de la discipline du processus : réduction des contraintes internes emprisonnées dans les barres brutes 6061 et 7075, suppression du décalage de référence via de robustes fixations multi-axes, prise en compte de l'accumulation de placage provenant de l'anodisation dure et liaison des contrôles d'assurance qualité finaux à un laboratoire d'inspection constant à 20°C.
Coordonnées
Clause de non-responsabilité
Tous les articles techniques, spécifications des matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont uniquement à des fins d'information et de référence. Veuillez noter que les informations générales sur le blog ne remplacent pas les accords techniques signés. Étant donné que les pièces personnalisées varient en fonction des indices thermiques des matériaux, des étalonnages des machines et des tolérances spécifiques, les spécifications de qualité contraignantes sont régies uniquement par vos dessins CAO approuvés, vos contrats signés et vos plans qualité formels.
Toutes les études de cas clients présentées sur ce blog ont été entièrement anonymisées et nettoyées. Les mesures de performance, les flux de fabrication et les images affichées servent uniquement à démontrer nos capacités d'usinage personnalisé et ne représentent pas une norme universelle unique pour toutes les commandes.
Équipe de fabrication Liqin
S'appuyant sur 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques à haute tolérance pour les marchés mondiaux exigeants. Nous opérons à partir d'un pôle de production de 6 500 m² équipé de plus de 150 machines, fonctionnant en 4 axes et 5 axes. Usinage CNC , usinage fraisage-tournage, extrusion à froid et moulage sous pression sous un même toit. Cette configuration nous permet de gérer les projets de manière transparente, en prenant les pièces depuis les concepts CAO initiaux directement jusqu'aux expéditions finalisées.
Nous gérons le contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la discipline d’ingénierie dont elles ont besoin. Soutenus par les certifications ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle sur MMT au profilage optique en passant par les tests de dureté et de brouillard salin, nous validons vos spécifications critiques à l'avance. Vous recevez ainsi des composants prêts à l'emploi sans problèmes d'assemblage ni arrêts de ligne coûteux. En plus de la fabrication, vous pouvez compter sur nous pour des délais de réponse de deux heures sur les nouveaux appels d'offres, une assistance directe pour l'échantillonnage des prototypes et une expédition fluide à l'exportation vers l'Europe, l'Amérique du Nord, l'Asie et l'Océanie.
Faites bon accueil à vos demandes et échantillons. Visitez notre site Web ou contactez-nous directement pour un devis compétitif !
