 Français




Des bavures superficielles, des bords de sortie roulés ou un ébavurage manuel vous font-ils encore perdre du temps après un cycle de fraisage qui semblait pourtant correct à travers la vitre ? Avant même de prendre une brosse, ouvrez la porte et inspectez le bord. Ce guide détaille les contrôles qu'un machiniste peut effectuer lors de la mise en service, tout en indiquant aux acheteurs les éléments dont un fournisseur a besoin pour proposer un processus d'usinage d'aluminium à avance rapide fiable.
Une bavure raconte une histoire. Au dernier instant de la coupe, le métal restant s'est plié, enroulé ou étalé au lieu d'être tranché. Parfois, la cause est une arête de coupe usée ; parfois, c'est la direction de sortie ou une paroi mince qui se déplace sous la charge. L'alliage, l'épaisseur du copeau, le faux-rond, l'orientation du liquide de refroidissement et la rigidité du montage sont autant d'éléments qui entrent en jeu. Si l'avance continue sans s'attaquer à ces problèmes, le temps de cycle s'améliore, mais le coût des pièces acceptées augmente discrètement.
La réponse en atelier, avant même que la broche ne démarre
Commencez avec une fraise à aluminium affûtée à angle de coupe positif et la portée la plus courte possible. Maintenez une prise constante, amorcez la coupe et déterminez la façon dont l'outil quittera le tranchant avant d'appuyer sur Démarrer le cycle. Évacuez les copeaux pour éviter qu'ils ne repassent dans les goujures. Si la zone critique nécessite une passe de finition, effectuez-la. Réduire simplement l'avance est une mauvaise solution : le tranchant risque de frotter, la chaleur de monter et des dépôts d'aluminium peuvent se former.
Considérez les données du fabricant de l'outil comme un point de départ, et non comme une recette universelle. Testez l'opération sur l'alliage traité, le porte-outil, le montage, la machine, le système de refroidissement et la géométrie de la pièce. Vérifiez ensuite le résultat au début, au milieu et à la fin de la durée de vie de l'outil.
Pourquoi une avance rapide peut produire soit un bord plus net, soit une bavure plus importante
Aluminum is ductile. Near an unsupported exit edge, the remaining ligament of metal can rotate and stretch under cutting force before it fractures. The result may be a thin feather burr, a thicker rollover burr, a side burr, or a smeared lip carrying built-up edge. The open-access IntechOpen chapter Machining Burrs Formation & Deburring of Aluminium Alloys reports that burr size is governed by interacting factors rather than one feed or speed setting. No single dial owns the result. Material strength and ductility meet cutting force, depth of cut, chip load, tool shape, exit angle, and the condition of the edge.
Cela explique un problème courant en production. Un programmeur augmente l'avance par dent et obtient une bavure secondaire plus petite et plus facile à enlever, car le tranchant coupe nettement. Un autre augmente l'avance sur une fraise usée et obtient un fort déport, car la force et la déformation augmentent plus vite que la capacité de coupe du tranchant. Ces deux observations peuvent être vraies.
Il est utile de faire la distinction entre la vitesse d'avance programmée et l'épaisseur réelle des copeaux. L'avance de la table suit cette relation :
Vitesse d'avance, Vf = vitesse de broche, n × nombre de dents, z × avance par dent, fz
Prenons l'exemple d'une fraise à trois dents tournant à 18 000 tr/min. Avec une charge de copeau validée de 0,06 mm/dent, le calcul donne une avance de table de 3 240 mm/min. Ce calcul ne constitue pas une recommandation pour un outil inconnu. Il illustre pourquoi toute modification du régime moteur ou du nombre de dents, à avance constante, influe sur le travail effectué par chaque arête. En cas de faible engagement radial, l'amincissement du copeau peut réduire davantage son épaisseur maximale ; la compensation doit donc être conforme à la stratégie FAO et aux recommandations de l'outilleur.
Identifiez d'abord la bavure que vous avez réellement.
Les opérateurs qualifient souvent de bavures toutes les aspérités, mais leur emplacement et leur forme indiquent des causes différentes. Inspecter la pièce avant le brossage ou le polissage masque les traces de ces défauts.
Ce que vous voyez | Mécanisme probable | Premier contrôle | Première réponse pratique |
Fine plume sur le bord supérieur | Écoulement plastique au niveau d'un bord légèrement soutenu ; le bord peut frotter. | Charge de copeaux, affûtage, direction de la passe finale | Remettre en place un copeau de coupe, utiliser un tranchant positif bien aiguisé, changer la direction de sortie |
Renversement épais à la sortie du profil | Force de sortie élevée et flexion du matériau non supporté | Angle de sortie, matière restante, usure de la fraise | Modifier le tracé de la sortie, réduire la marge de finition, remplacer le bord usé |
Burr concentré d'un côté | effet de faux-rond, d'inclinaison, de charge inégale des dents ou de sortie directionnelle | Porte-outil, broche, faux-rond de l'outil, direction de la trajectoire | Corrigez le faux-rond et comparez avec une trajectoire révisée |
Lèvres brillantes et estompées | Adhésion à bord rapporté ou à l'aluminium | Goujon, orientation du liquide de refroidissement, état du tranchant, recoupe des copeaux | Remplacer l'outil endommagé, améliorer la lubrification et l'évacuation. |
Burr se développe au fil du lot | Usure progressive des bords ou dérive thermique | Images de la première pièce par rapport aux pièces suivantes et charge de broche | Définir un critère de changement d'outil avant défaillance visuelle |
Paroi propre mais rupture irrégulière au niveau d'une languette fine | Le support de la pièce s'effondre lors de la percée. | support de fixation et rigidité locale du mur | Ajouter une prise en charge de secours, modifier la séquence ou laisser un pont contrôlé |
Prenez la photo avant l'utilisation de la brosse et indiquez le numéro de l'outil et l'emplacement du tranchant. À côté, notez l'alliage et la trempe, l'opération, le sens du tranchant, le nombre de pièces, l'évolution de la charge et l'état du liquide de refroidissement. Ajoutez une mesure de la hauteur de bavure ou un simple résultat (accepté/non acceptable). Une note du type « à ébavurer davantage » ne fournit aucune information utile à l'équipe suivante.
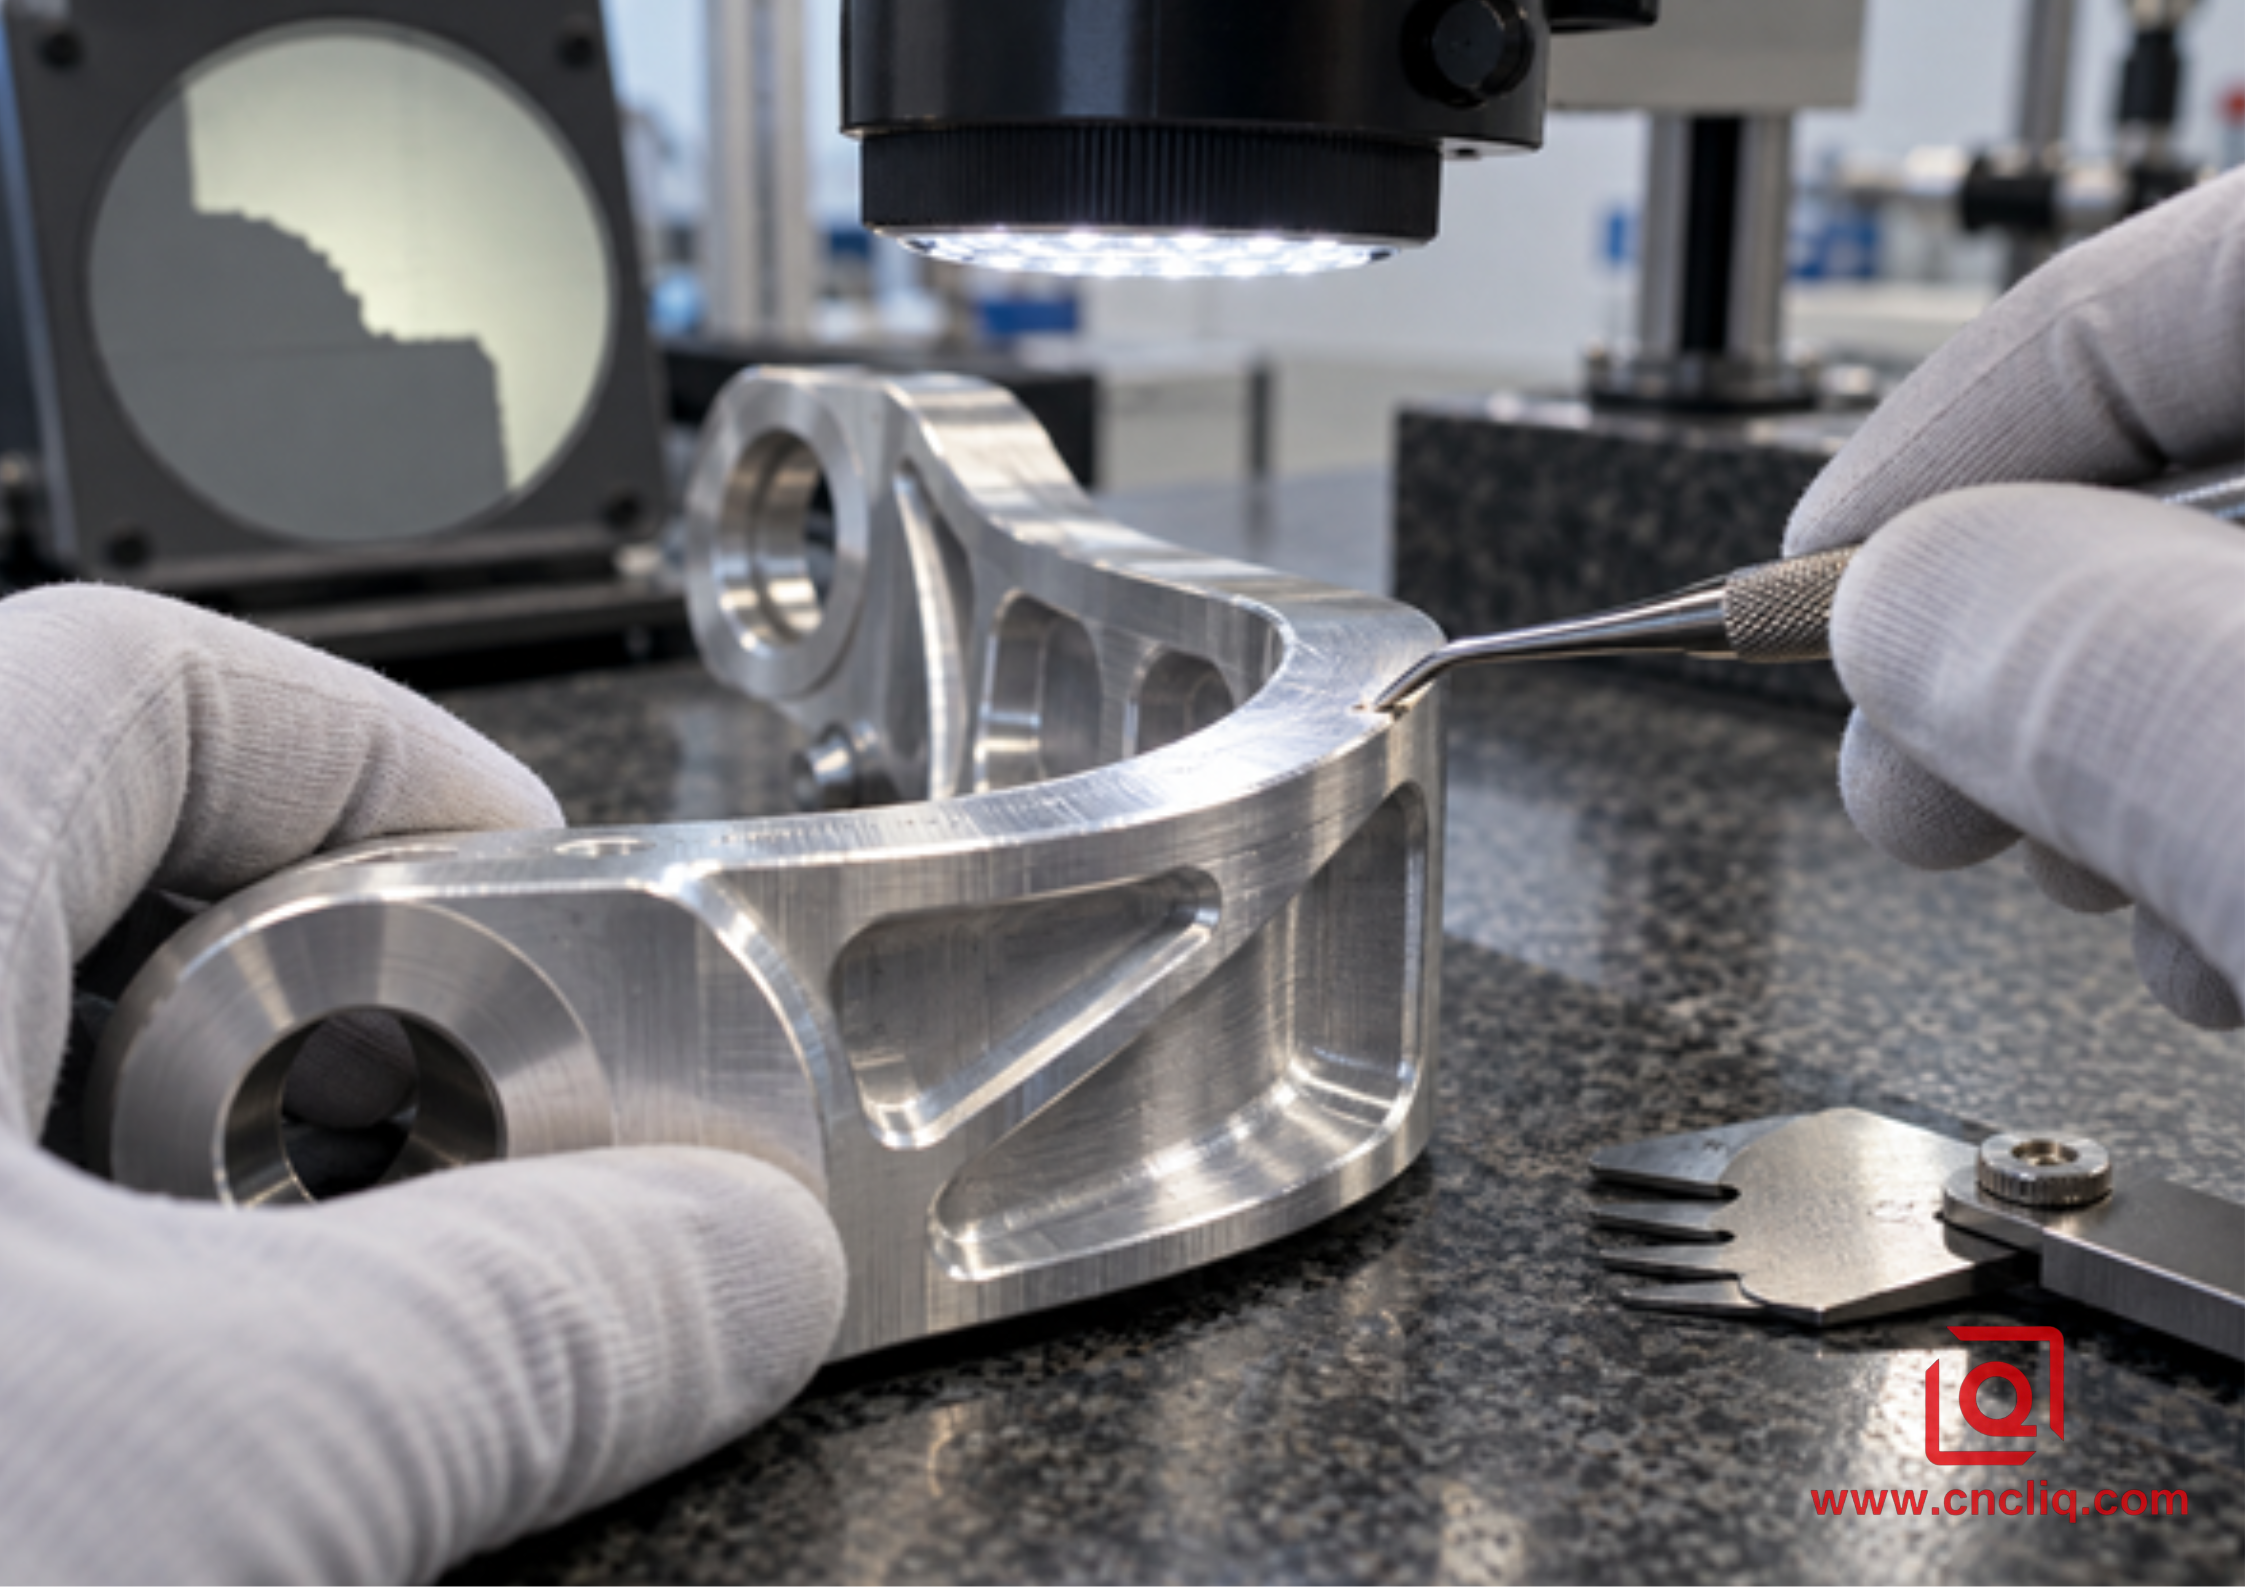
Inspection rapprochée d'un bord en aluminium fraîchement usiné à côté d'un microscope numérique
1. Commencez par l'alliage, la trempe et la fonction du tranchant.
Une demande de devis mentionnant uniquement l'aluminium laisse une grande marge de manœuvre quant au processus de fabrication. Si le 6061-T6 est un choix courant en atelier, les 6082-T6 et 7075-T6 n'offrent pas les mêmes performances en termes de résistance, de ductilité, de comportement des copeaux et de finition. L'utilisation de pièces coulées introduit la présence de silicium et de porosité, ce qui peut modifier l'usure des bords. Les certificats de matériaux, les numéros de coulée et l'état de trempe sont essentiels pour garantir la régularité d'une production stable.
Définissez également la fonction requise pour l'arête. Une arête de dégagement cachée peut accepter un chanfrein contrôlé de 0,2 mm. Une surface d'appui pour joint, une arête d'étanchéité, une face de contact électrique, un logement de palier ou une bordure esthétique peuvent nécessiter une règle de rupture d'arête différente. Sur le dessin, remplacez les notes vagues telles que « ébavurer toutes les arêtes » par une description de l'état d'arête admissible lorsque la fonction le justifie. Précisez si les dimensions s'appliquent avant ou après anodisation, car l'arête finale doit résister à l'usinage et au traitement de surface. Notre guide des options de finition pour les pièces en aluminium usinées CNC explique pourquoi l'état des arêtes, le masquage et la surépaisseur de revêtement doivent faire l'objet d'une même discussion de planification.
2. Choisissez un outil en aluminium qui coupe plutôt que de labourer.
Pour les opérations d'usinage à avance rapide, l'appellation « fraise en carbure » ne suffit pas. Il faut privilégier une arête de coupe affûtée, un angle de dépouille positif, un espace d'évacuation des copeaux important et poli, une hélice adaptée et une géométrie approuvée par le fabricant pour l'alliage et l'opération. Une goujure polie réduit le frottement des copeaux et limite leur adhérence. Les revêtements à faible frottement peuvent être utiles dans certains cas, mais ils ne peuvent compenser une arête de coupe émoussée ou une goujure obstruée.
Le nombre de dents doit être adapté à la forme de la fraise. Les rainures profondes sur toute la largeur nécessitent de l'espace pour les copeaux ; les trajectoires adaptatives ouvertes peuvent souvent bénéficier d'un plus grand nombre d'engagements de dents. Le comparatif de Liqin sur les fraises en carbure à 2 et 3 dents pour l'aluminium aborde ce choix en détail. Pour limiter les bavures, il est également important de savoir si chaque dent supporte la charge. Un faux-rond excessif transforme une fraise nominale à 3 dents en une arête surchargée suivie de deux arêtes en frottement. Ce déséquilibre accélère l'usure, augmente la chaleur locale et crée une bavure qui semble directionnelle.
Vérifiez la conicité du porte-outil, la pince ou le mandrin hydraulique, la queue de l'outil et l'interface de la broche comme un seul ensemble. Mesurez au plus près de l'extrémité de coupe, si possible. Limitez la projection à ce qui est nécessaire ; un ensemble plus court et plus rigide améliore souvent davantage le tranchant qu'un léger réglage de l'avance.
3. Contrôler l'épaisseur des copeaux, et pas seulement la correction de l'avance.
Le fraisage à avance rapide fonctionne lorsque l'arête se forme et évacue un copeau stable. Il échoue lorsque l'avance se substitue à la conception du processus. Il est essentiel de partir des données de coupe précises de l'outilleur et d'appliquer les corrections nécessaires en fonction de l'engagement radial, de la profondeur axiale, de la portée, du rainurage, de la puissance de la machine, de la compliance du montage et de l'accès au liquide de refroidissement.
Variable de processus | Orientation de validation plus sûre | Pourquoi cela affecte les bardanes | Preuves à surveiller |
Alimentation par dent | Respectez la plage d'application approuvée par le fabricant d'outils | Une pression trop faible peut provoquer des frottements ; une pression trop élevée peut augmenter la force de sortie et la déviation. | Forme du copeau, charge sur la broche, forme du bord de sortie |
Engagement radial, ae | Maintenir une valeur basse et constante pour un dégrossissage adaptatif à avance élevée | Contrôle l'angle d'engagement, la chaleur et les pics de force | Trajectoire de charge dans les angles et les canaux étroits |
Profondeur axiale, ap | Utiliser un tranchant efficace tout en respectant la rigidité | Modifie l'emplacement de la force et la hauteur de la bavure latérale | Déviation du mur, vibrations, bande d'usure |
Vitesse de broche | Associez chaque changement de régime moteur à un recalcul de l'avance. | L'alimentation laissée inchangée modifie l'épaisseur des copeaux | Son, adhérence, traces de surface |
Stock de fin de série | Laissez une petite allocation uniforme validée pour le mur | Des stocks inégaux créent une force finale inégale | Vue du matériau de repos CAM et mur mesuré |
limite de durée de vie de l'outil | Ensemble contre la croissance des bavures et la stabilité dimensionnelle | Un bord usé augmente la force avant la rupture catastrophique | Tendance des bavures, usure, charge, images de bord |
Un test contrôlé modifie un seul facteur majeur à la fois. Enregistrez la charge de copeaux initiale et modifiée, l'engagement, le nombre d'utilisations de l'outil, le niveau de bavures, l'état de surface et le temps de cycle. Si l'avance est réduite, vérifiez que l'arête de coupe est toujours active. Si l'avance est augmentée, vérifiez que l'arête de sortie et le dispositif de fixation peuvent supporter la force instantanée supplémentaire.
4. Programmez la sortie avant de programmer le milieu de la coupe.
Le contact final de l'outil de coupe avec la pièce est souvent plus déterminant pour la formation de bavures que la longueur et la stabilité de la trajectoire. À mesure que la dent s'approche du bord extérieur, le matériau soutenant le copeau non coupé s'amincit. Si la force de coupe repousse ce ligament vers l'extérieur, le métal se plie et s'enroule au lieu de se séparer.
L'article technique de Seco Tools intitulé « Contrôle des charges mécaniques en fraisage » met l'accent sur le positionnement de l'outil et la stratégie d'entrée/sortie, car les dents de fraisage sont soumises à une charge intermittente. En fraisage en opposition, la dent entre généralement avec une épaisseur de copeau plus importante et sort presque complètement ; ceci réduit souvent le frottement associé au fraisage conventionnel et évacue les copeaux derrière l'outil. Cependant, le fraisage en opposition ne garantit pas systématiquement l'élimination complète des bavures. L'orientation spécifique de l'arête, la rigidité de la pièce, le jeu, le montage et l'angle de sortie de la trajectoire d'outil déterminent toujours la zone d'ébavurage.
Utilisez délibérément ces mouvements de caméra :
1. Éloignez le début et la fin du profil d'un bord cosmétique ou d'étanchéité critique.
2. Utilisez un arc de sortie ou une extension tangentielle pour éviter que la fraise ne se casse directement sur un angle fragile.
3. Modifiez la direction ou la séquence afin que le matériau final soit coupé vers le support plutôt que d'être décollé de celui-ci.
4. Débroussailler les intersections fragiles avant que les supports environnants ne soient retirés, ou laisser un pont temporaire être achevé ultérieurement.
5. Évitez les à-coups brusques dans les angles rentrants ; maintenez un angle d’engagement contrôlé.
6. Sur une arête critique, utilisez une voie de finition séparée avec un matériau uniforme et un outil neuf lorsque le dessin le justifie.
Pour les boîtiers à plusieurs faces, une configuration stable permet un meilleur contrôle des rapports d'arêtes et de l'accès à l'outil de coupe. Les limites pratiques sont abordées dans notre guide d'usinage CNC multiaxes pour les pièces complexes en aluminium .
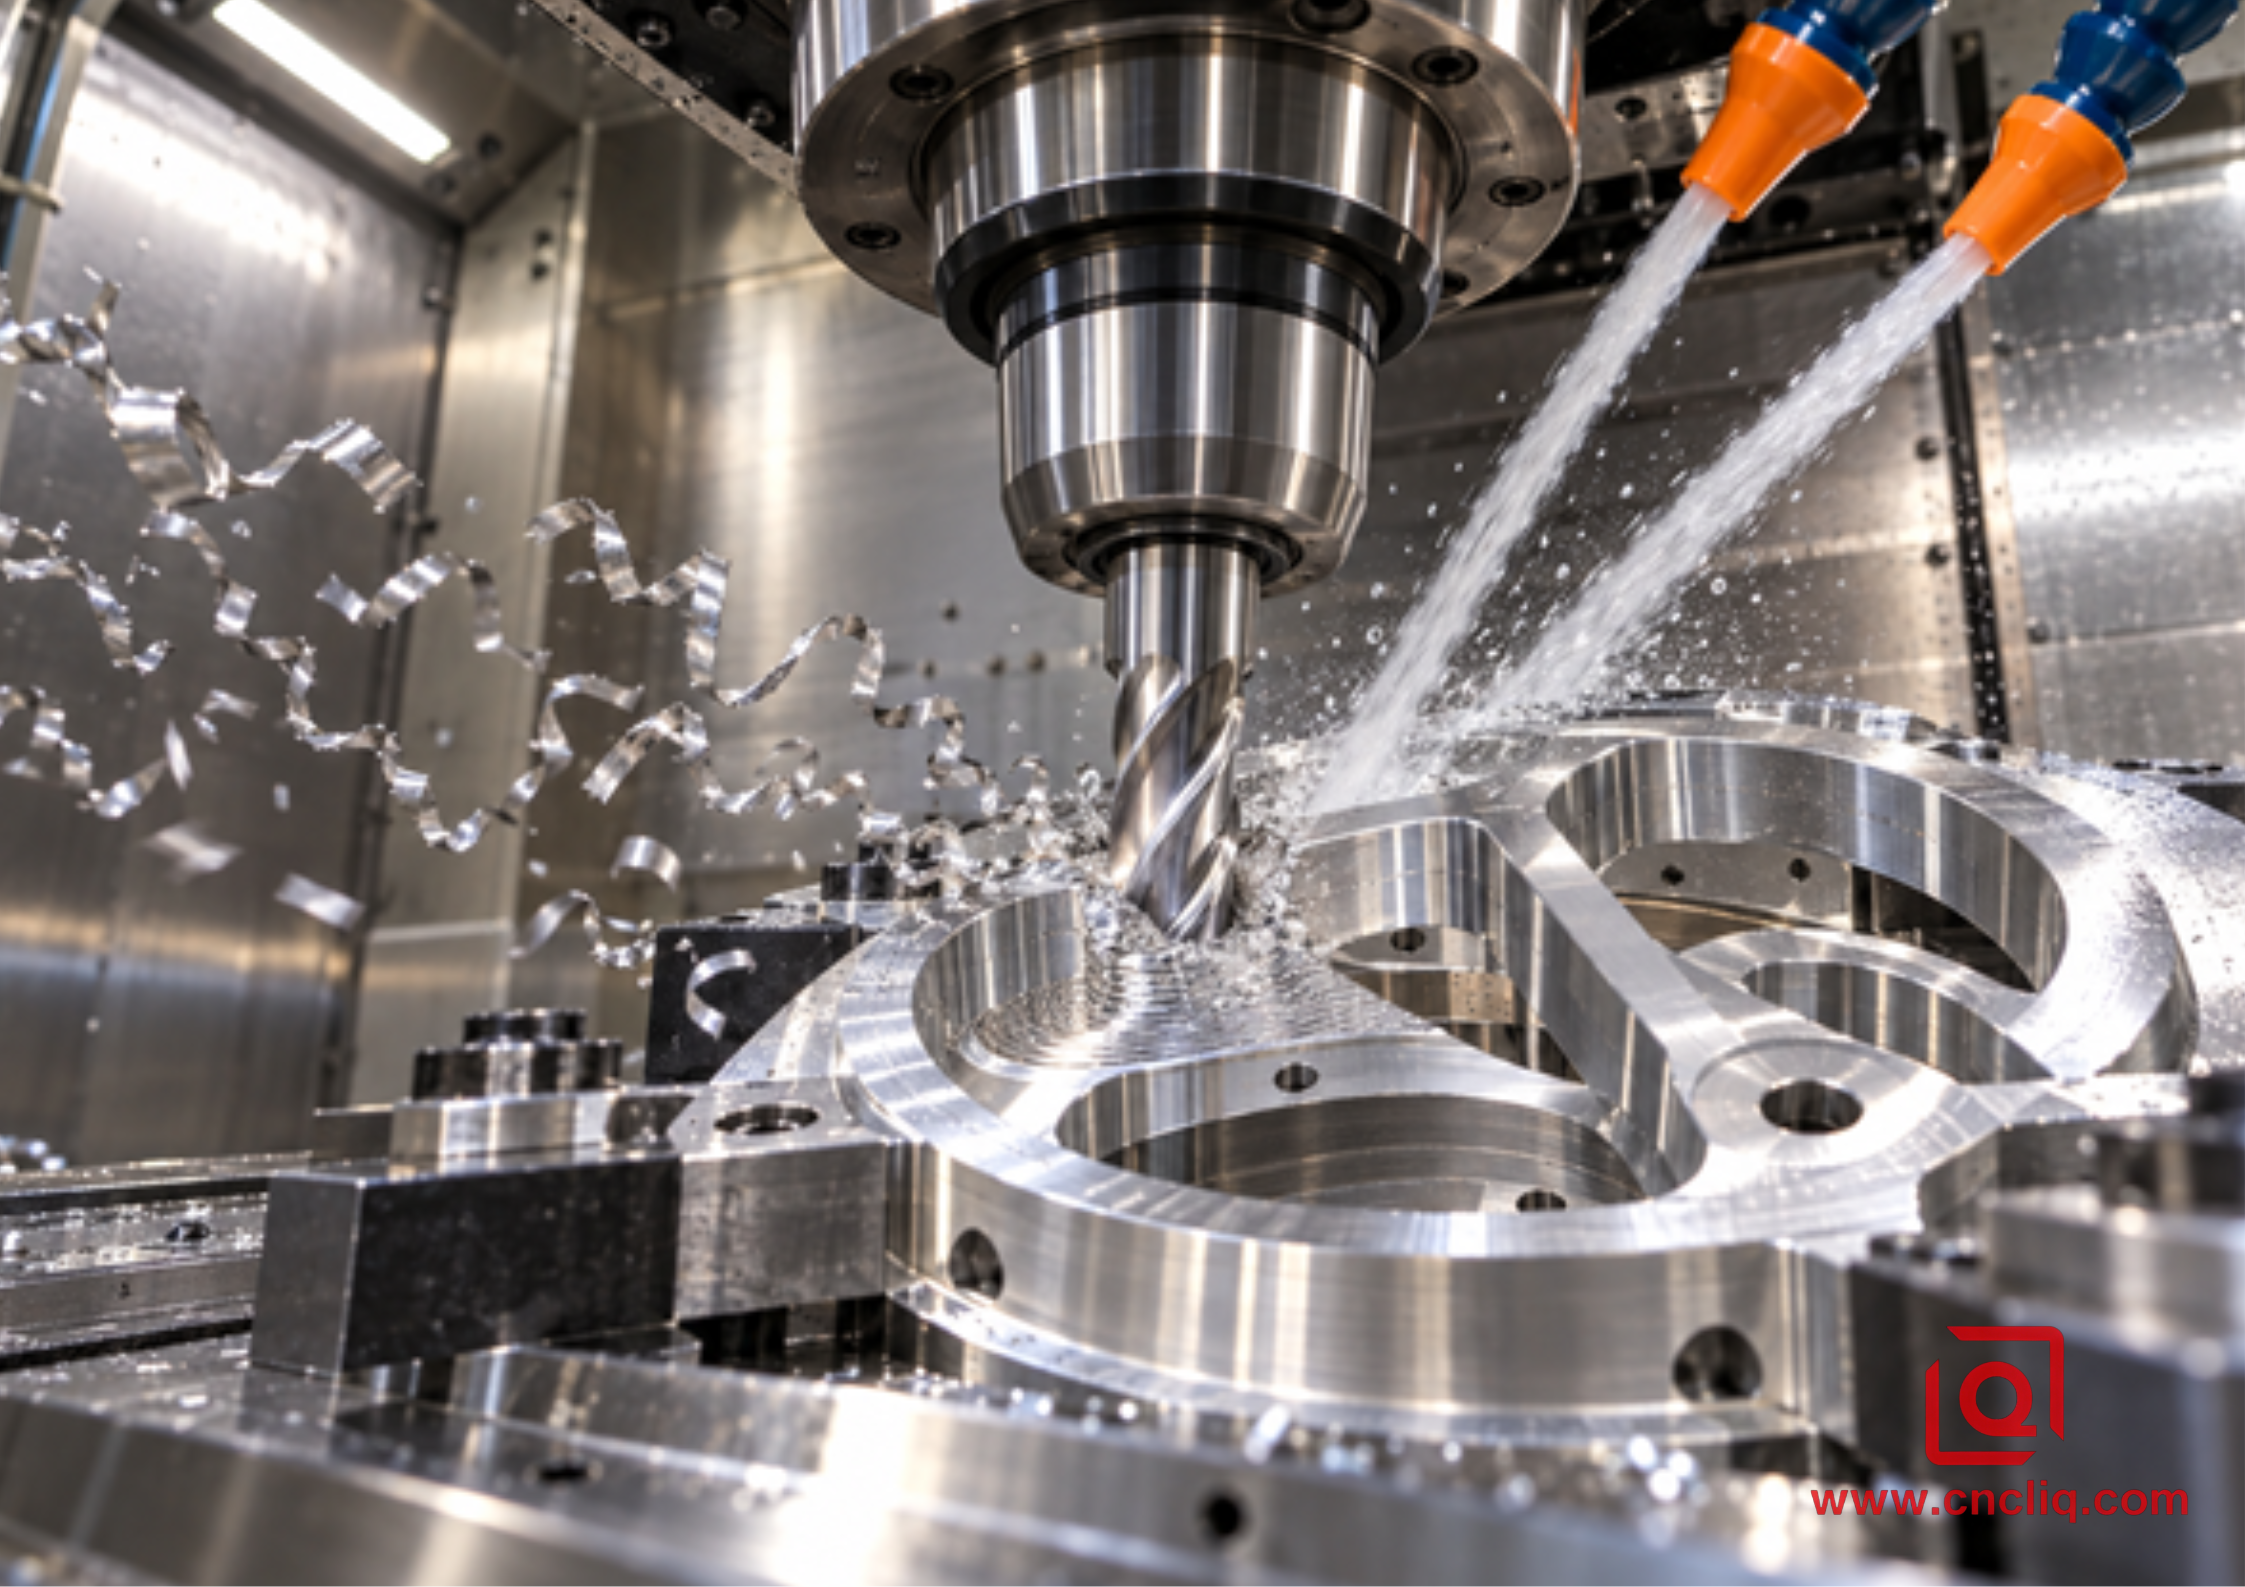
Fraisage de poches en aluminium à avance rapide avec évacuation contrôlée des copeaux
5. Évitez que les copeaux et les aspérités accumulées ne se retrouvent dans la passe finale.
À des vitesses d'enlèvement de matière élevées, une bonne fraise peut produire des copeaux plus rapidement qu'une buse mal orientée ne les évacue. Les copeaux restants sont recoupés, traînés contre la paroi ou accumulés dans une rainure. Le frottement augmente ; l'aluminium adhère au bord ; et la géométrie efficace devient émoussée et irrégulière. La dent suivante repousse la matière au lieu de la cisailler proprement.
Dirigez un jet d'air ou de liquide de refroidissement cohérent vers la zone de coupe en profondeur, et non vers le porte-outil situé au-dessus de la pièce. Soyez attentif aux nervures ou aux parois de poche qui pourraient obstruer le jet plus tard dans l'opération. Si une buse n'est plus en contact avec le champ de vision, changez de direction, utilisez une alimentation par l'outil si possible, ou un chemin évacuant les copeaux vers un côté ouvert. Arrêtez l'usinage en toute sécurité si le bruit change, si la charge sur la broche augmente ou si une fine pellicule d'aluminium brillante apparaît sur le bord.
N’utilisez pas un outil d’ébauche présentant des copeaux incrustés au-delà d’une limite de finition critique. Nettoyez la cavité, vérifiez le bord et utilisez un outil de finition dédié lorsque le dessin le justifie. Ceci est particulièrement important avant l’anodisation, car un bord baveux ou déchiré ne pourra être réparé chimiquement.
6. Supporter les parois minces, les languettes et les bords percés
Même parfaitement affûtée, une fraise peut laisser une bavure lorsque la pièce se déplace. Les parois fines, les fonds plats, les angles et les petites ouvertures peuvent se déformer sous l'effet d'une passe à grande vitesse d'avance. À la sortie de l'outil, le tranchant local se comporte comme un ressort : il s'écarte, puis reprend sa forme initiale après le passage de la dent, laissant une bavure flexible.
Positionnez les brides et les supports près de la zone de coupe sans déformer la pièce. Utilisez des mors doux, des dispositifs de fixation par le vide, des supports sacrificiels ou des pièces d'usinage temporaires si nécessaire. Organisez le travail de manière à effectuer l'ébauche principale lorsque la billette est encore rigide. Conservez une pièce équilibrée, ébauchez les deux faces lorsque la relaxation des contraintes est importante et terminez la finition délicate du bord une fois la pièce stabilisée.
Pour un boîtier d'éclairage en aluminium de précision sur mesure, la meilleure solution pourrait combiner un support de fixation, des outils courts, un engagement contrôlé et une passe de formage des bords séparée, plutôt que de recourir à un ébavurage manuel. Le lien vers ce produit illustre le type de boîtier usiné concerné ; les choix définitifs dépendent du plan approuvé.
7. Intégrer le contrôle des bavures dans la gestion du cycle de vie des outils
Une fraise n'a pas besoin de se casser net pour être usée. On constate souvent que le tranchant reste intact malgré une perte de netteté. Le programme affiche toujours le même temps de cycle, mais la bavure se forme progressivement et la pièce à usiner s'accumule. À ce stade, la durée de vie utile de l'outil est déjà terminée.
Définissez un seuil pratique lié à la pièce. Il peut s'agir d'une bavure maximale admissible par un comparateur, d'une jauge de rupture d'arête définie, d'une norme d'imagerie microscopique, d'une augmentation du temps d'ébavurage, d'une modification de l'état de surface ou d'une tendance de charge de broche corrélée aux pièces inspectées. Prélevez des échantillons suffisamment tôt pour détecter toute dérive avant qu'un lot entier n'atteigne la finition secondaire.
Consignez l'identité de l'outil, le porte-outil, le faux-rond, les pièces usinées, le lot d'alliage, l'opération et le résultat du contrôle. Si un outil de remplacement restaure le tranchant, il est probable qu'il y ait usure. Si la bavure reste du même côté avec un outil neuf, examinez le faux-rond, l'inclinaison du montage, la trajectoire de l'outil ou le support local.
Boîtier composite anonyme : Cadre de refroidissement électronique 6061-T6
Une demande d'information anonyme d'un fabricant d'équipement d'origine (OEM) portait sur un cadre de refroidissement électronique en aluminium 6061-T6 comportant une cavité centrale ouverte, des parois périphériques fines, deux fenêtres pour connecteurs, un rebord pour joint et une anodisation transparente ultérieure. Cet exemple illustre un processus de fabrication de manière anonymisée ; il ne constitue pas la divulgation d'un dessin confidentiel d'un client et ne garantit pas un résultat pour d'autres pièces.
Le parcours d'essai combinait un dégrossissage adaptatif agressif avec un long contour périphérique. Au chronomètre, le résultat était satisfaisant. Sur le banc d'essai, c'était une autre histoire : des bavures sont apparues aux deux sorties des fenêtres de connexion, et un angle non soutenu a subi un renversement plus important. La faible profondeur du rebord rendait également le nettoyage manuel difficile et irrégulier.
L'analyse technique n'a pas consisté à réduire l'avance totale du programme. Elle a permis d'associer chaque bavure à la direction de coupe et au support restant. La trajectoire d'ébauche est restée à engagement radial contrôlé, tandis que la séquence de finition a été modifiée de quatre manières. Les fenêtres des connecteurs ont été finies avant que le support de la cavité environnante ne soit retiré. Le rebord critique du joint a reçu une finition uniforme. Les sorties ont été déplacées vers des zones non étanches avec des extensions tangentielles. La durée de vie d'un outil de finition en aluminium court et tranchant a été déterminée par inspection des bords plutôt que par rupture.
Les inspecteurs ont ensuite comparé la première pièce, une pièce du milieu et la dernière pièce de la plage d'usinage prévue. Le fort refoulement a disparu ; une opération de finition légère et répétable a permis d'obtenir la cassure visible sur le dessin. Ce résultat a eu des conséquences importantes, au-delà de l'usinage. Moins de travail manuel signifiait moins de variations, une décision d'inspection plus simple et moins d'incertitudes dans le devis.
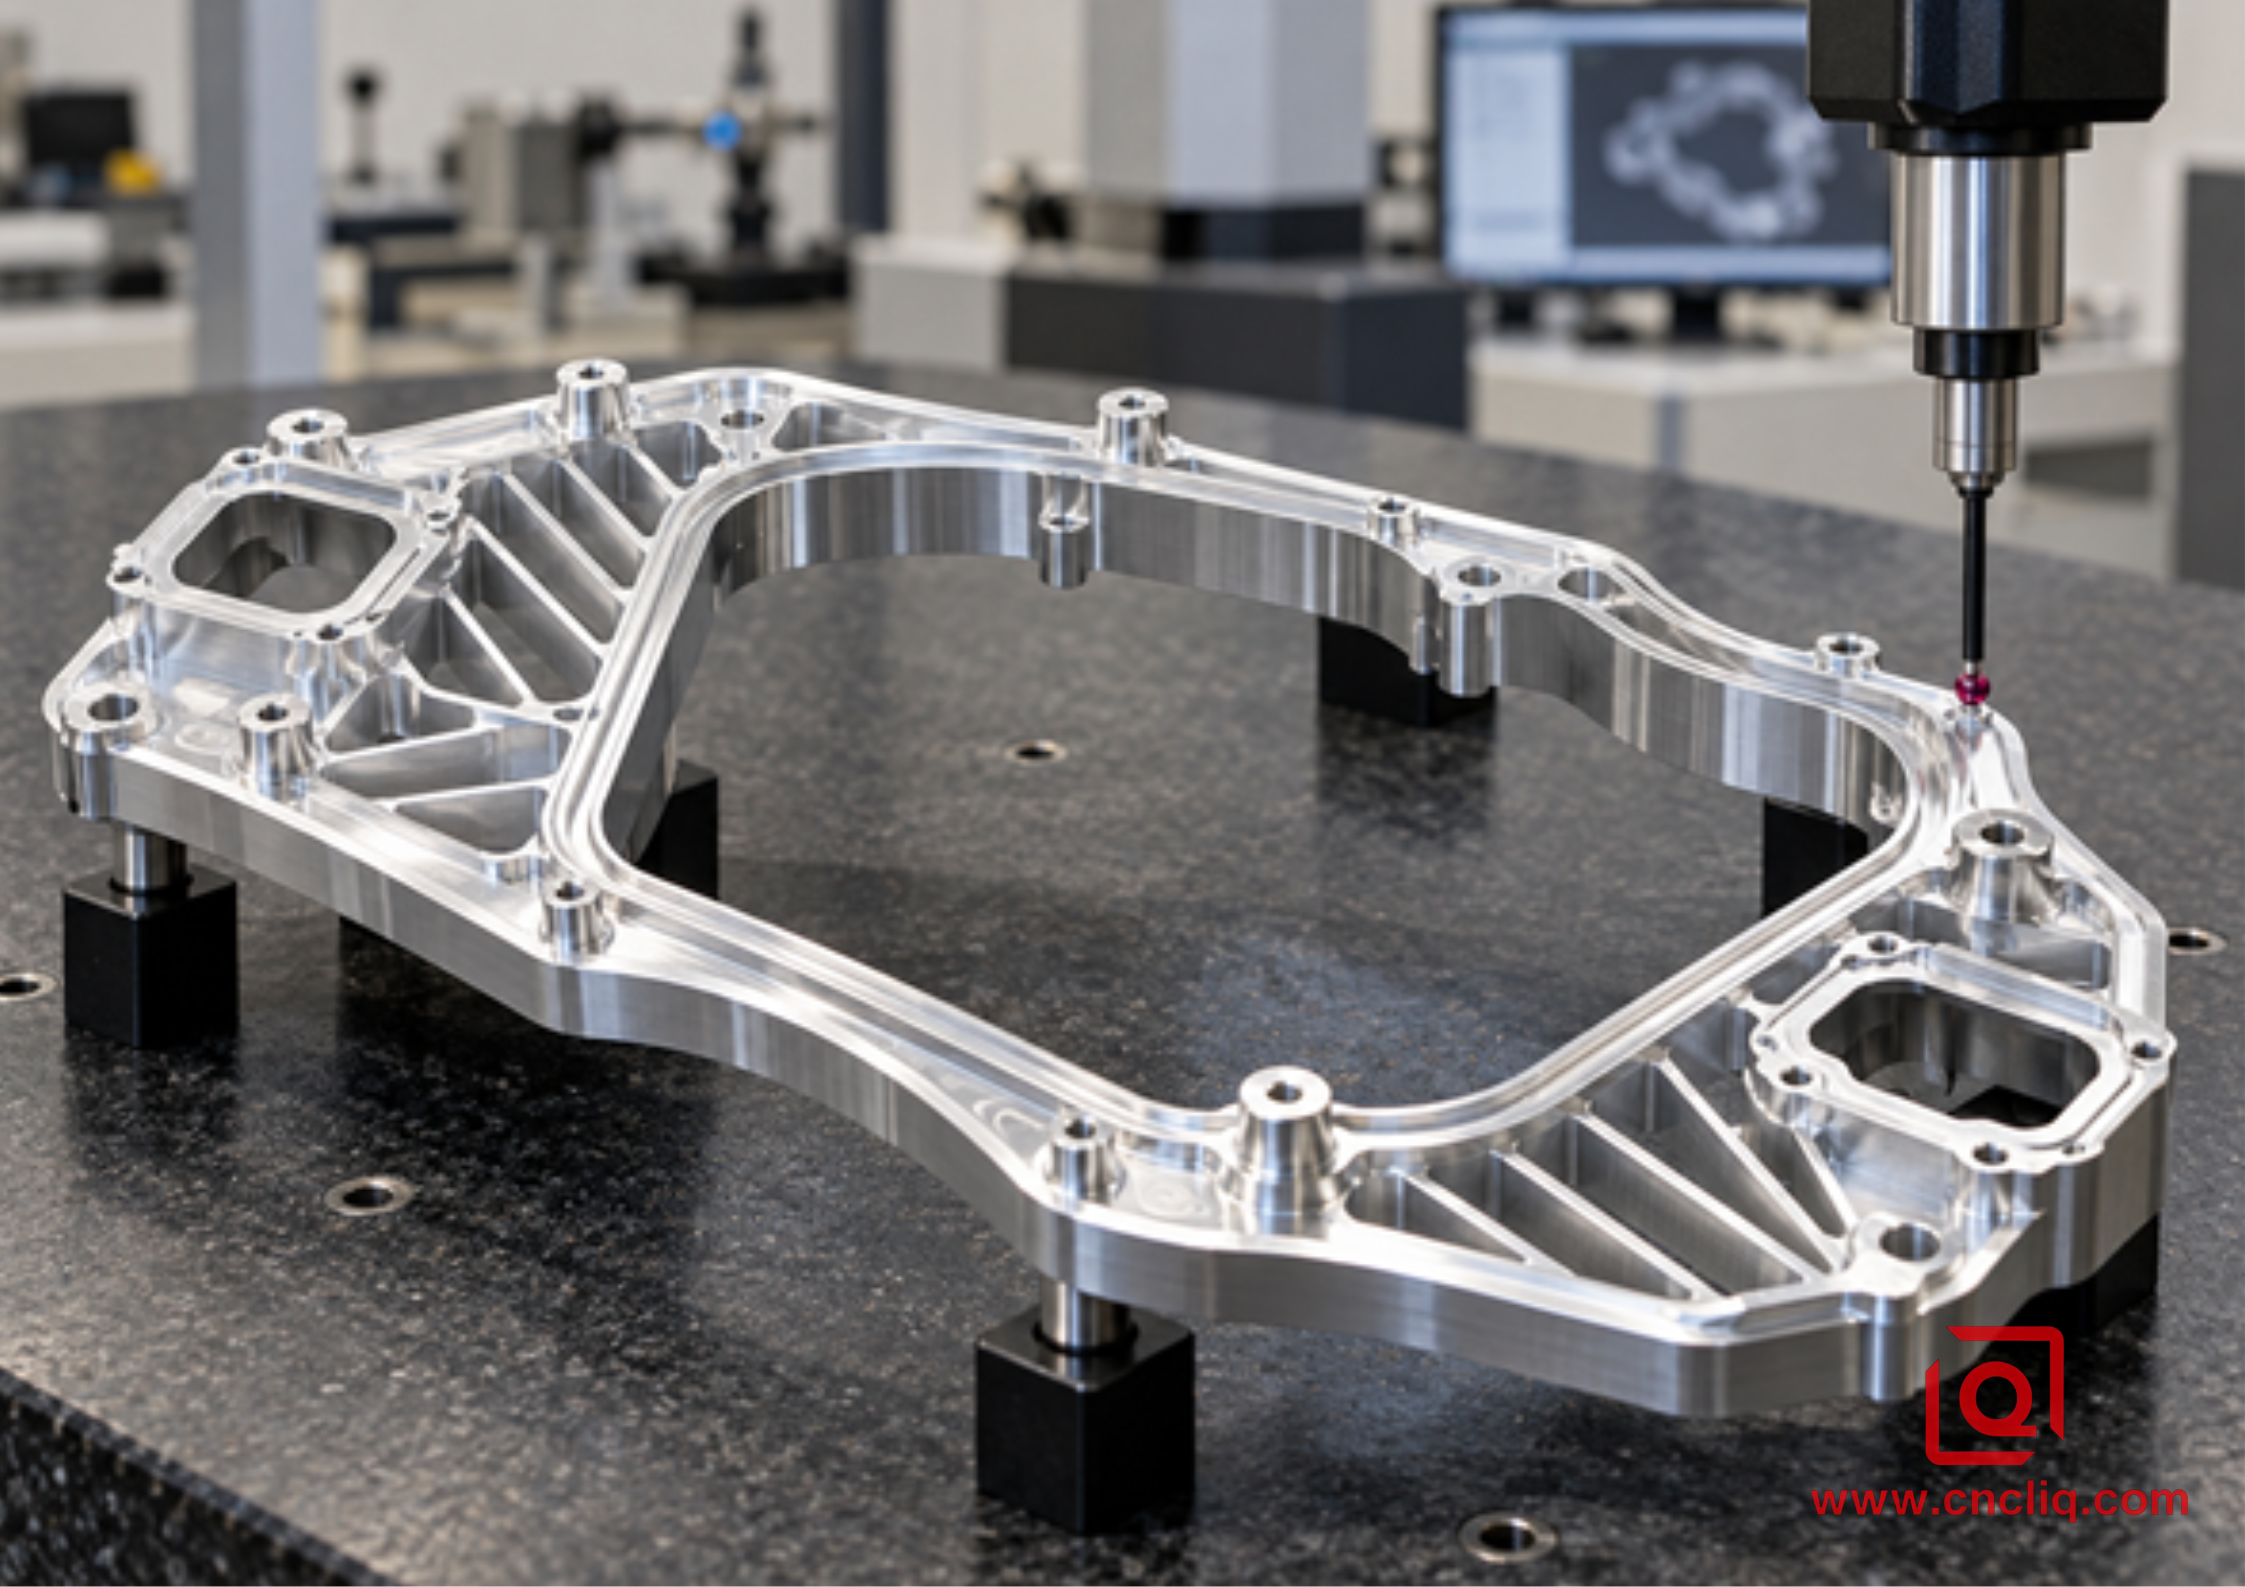
Cadre de refroidissement 6061-T6 fini, inspecté par machine à mesurer tridimensionnelle (MMT).
Une séquence pratique de dépannage
Lorsque des bavures apparaissent, procédez par étapes dans un ordre précis afin qu'une correction ne masque pas un autre défaut.
1. Vérifiez l'alliage exact et la trempe par rapport au dessin et au certificat de matériau.
2. Indiquez l'emplacement, la direction, la hauteur ou le résultat d'acceptation de la bavure, et à quel moment elle apparaît au cours de la durée de vie de l'outil.
3. Inspectez le tranchant pour détecter toute usure, ébréchure, adhérence d'aluminium et dommages au revêtement.
4. Vérifier la propreté du porte-outil, le positionnement de l'outil, le faux-rond, la projection, la rigidité du montage et le support local de la pièce.
5. Examinez l'avance réelle par dent et l'amincissement radial des copeaux, et pas seulement le pourcentage de dépassement de l'avance.
6. Rejouez la trajectoire CAM au niveau du bord défaillant ; notez les pics d’engagement, la direction de sortie et le support restant.
7. Vérifiez que l'air ou le liquide de refroidissement atteint le tranchant au point le plus profond et le plus obstrué.
8. Effectuez une comparaison contrôlée en modifiant une variable majeure, puis mesurez la bavure, la finition, la dimension et le temps de cycle.
9. Intégrez la configuration réussie dans les instructions de travail, le plan d'inspection et la règle de durée de vie des outils.
Cela peut paraître plus lent que de deviner pendant dix minutes. C'est en revanche beaucoup plus rapide que de deviner pendant toute une semaine de production.
Détails de l'inspection et de la demande de prix qui évitent les surprises
Pour les travaux en série, il est nécessaire d'établir une règle de contrôle des arêtes que deux inspecteurs puissent appliquer de la même manière. Un éclairage constant peut suffire pour une arête de dégagement sans danger. Une arête d'étanchéité ou d'assemblage peut nécessiter un comparateur, une mesure optique, une profilométrie ou un échantillon conforme/non conforme. Indiquez l'élément contrôlé : matière détachée, retournement, tranchant ou rupture maximale de l'arête. Si un ébavurage secondaire est autorisé, marquez les zones d'étanchéité, les amorces de filetage, les ajustements et les faces d'aspect que l'opérateur ne doit pas modifier.
Pour obtenir un devis précis, veuillez nous envoyer le modèle STEP et le dessin 2D contrôlé. Indiquez la nuance et la trempe du matériau, les dimensions et références critiques, le volume annuel et la taille des lots, l'état de surface, le revêtement, les zones d'aspect, les exigences de rupture des arêtes, les documents de contrôle et les exigences d'emballage. Signalez les parois fines, les cavités profondes, les intersections difficiles d'accès et toute arête ayant déjà posé des problèmes d'assemblage.
Vous souhaitez obtenir un devis pour une pièce sur mesure (support, boîtier, collecteur, cadre de refroidissement ou pièce robotique) ? Transmettez à Liqin le dessin, l’alliage, la quantité, les arêtes critiques et la finition souhaitée. Nous examinerons l’accès à l’outil de coupe, le support, la stratégie de sortie, la tolérance d’ébavurage, le contrôle et les risques de production avant de vous proposer un prix. Demandez une étude de faisabilité et un devis compétitif .
Cliquez ici pour toute demande 👆
FAQ
1. L'augmentation de l'avance réduit-elle toujours les bavures lors du fraisage de l'aluminium ?
Non. Une avance plus importante peut produire un copeau plus net et parfois une bavure secondaire plus petite, mais elle peut aussi augmenter l'effort de coupe, la déformation de la paroi et le retournement de l'arête de sortie. Le résultat dépend de l'épaisseur réelle du copeau, de l'affûtage de l'outil, de l'engagement, de l'alliage, du support et de la géométrie de sortie. Utilisez les données approuvées par le fabricant de l'outil et validez chaque modification une à une sur la configuration réelle.
2. Le fraisage en avalant est-il toujours la meilleure direction pour obtenir un bord d'aluminium sans bavure ?
Le fraisage en avalant est généralement privilégié sur les machines CNC rigides car il permet de démarrer avec une épaisseur de copeau plus importante et de réduire le frottement lié à une entrée en matière quasi nulle. Cependant, il ne garantit pas l'absence totale de bavures. L'orientation critique de l'arête, l'angle de sortie de l'outil, le jeu, la stabilité du montage et le support de matière restant doivent être vérifiés en FAO et validés sur les pièces inspectées.
3. Devons-nous ajouter une opération de chanfreinage ou éliminer la bavure à la source ?
Commencez par réduire la bavure primaire en optimisant l'état de l'outil, l'épaisseur du copeau, la direction de la passe, le support et l'évacuation des eaux. Utilisez ensuite un chanfrein contrôlé ou un ébavurage lorsque le dessin exige un bord sûr et reproductible. Un bord usiné avec précision est plus régulier qu'un travail manuel non contrôlé, mais il implique des contraintes d'accès, d'outillage et de temps de cycle supplémentaires qui doivent être prises en compte dans le devis.
4. Pourquoi le défaut de finition s'aggrave-t-il vers la fin d'un lot de production ?
L'usure progressive du tranchant, l'adhérence de l'aluminium, la dérive du liquide de refroidissement ou le faux-rond de l'outil peuvent augmenter les contraintes avant même que la fraise ne présente une défaillance visible. Comparez les pièces usinées en début, milieu et fin de cycle ; inspectez le tranchant à la loupe ; analysez l'évolution des charges ; et vérifiez la concentration et l'orientation du liquide de refroidissement. Déterminez la durée de vie de l'outil en fonction de la qualité du tranchant et de la stabilité dimensionnelle, plutôt que d'attendre la rupture.
5. Que doit envoyer un acheteur pour obtenir un devis précis pour le fraisage d'aluminium à grande vitesse d'avance ?
Fournissez un modèle STEP, un dessin 2D contrôlé, l'alliage et le revenu, les quantités, les données et tolérances critiques, la rugosité de surface, le revêtement, les zones de finition, les limites de rupture d'arête, les exigences d'inspection ou de certification, et la date de livraison prévue. Identifiez les cavités profondes, les parois minces, les bords d'étanchéité, les fenêtres de connexion et tout historique de bavures ou d'interférences d'assemblage afin que le fournisseur puisse tarifer le processus réel plutôt que les risques cachés.
Cliquez ici pour toute demande 👆
Résumé
Pour minimiser la formation de bavures lors du fraisage CNC de l'aluminium à grande avance, un système contrôlé est indispensable : spécifications d'alliage et d'arête vérifiées, outil en aluminium affûté et précis, épaisseur de copeau réelle, engagement constant, sortie de fraise planifiée, évacuation efficace des copeaux, support rigide et durée de vie de l'outil limitée par un contrôle régulier. Il est essentiel d'éliminer les bavures dès leur apparition, puis d'effectuer une finition définie uniquement là où le plan l'exige. Cette approche réduit les variations manuelles, préserve les arêtes fonctionnelles et offre aux acheteurs un processus plus clair, de la demande de devis à la production stable.
Coordonnées
Société : Ningbo Liqin Industry Co., Ltd.
Maintenance quotidienne et assistance après-vente : service@shturl.zhuwanying@cncliq.com
Nouvelle demande de renseignements, devis et discussion de commande : business@shturl.zhouli@chinaliqin.com
Assistance téléphonique : +86 18757148656
Clause de non-responsabilité
Tous les articles techniques, spécifications de matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont fournis à titre informatif et de référence uniquement. Veuillez noter que les informations générales présentées sur ce blog ne sauraient se substituer aux accords techniques signés. Les pièces sur mesure étant soumises à des variations liées aux numéros de coulée des matériaux, aux étalonnages des machines et aux tolérances spécifiques, les spécifications de qualité contractuelles sont exclusivement régies par vos plans CAO approuvés, vos contrats signés et vos plans qualité formalisés.
Toutes les études de cas clients présentées sur ce blog ont été intégralement anonymisées et nettoyées. Les indicateurs de performance, les processus de fabrication et les images affichés servent uniquement à illustrer nos capacités d'usinage sur mesure et ne constituent en aucun cas une norme universelle applicable à toutes les commandes.
Équipe de fabrication Liqin
Forte de 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques de haute précision pour les marchés internationaux les plus exigeants. Notre centre de production de 6 500 m² est équipé de plus de 150 machines, intégrant l'usinage CNC 4 et 5 axes, le tournage-fraisage, l'extrusion à froid et le moulage sous pression. Cette organisation nous permet de gérer les projets de manière fluide, depuis la conception CAO initiale jusqu'à l'expédition des pièces finales.
Nous assurons un contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la rigueur d'ingénierie qu'elles exigent. Certifiés ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle CMM et du profilage optique aux tests de dureté et de brouillard salin, nous validons vos spécifications critiques en amont, vous garantissant ainsi des composants prêts à l'emploi, sans difficultés d'assemblage ni arrêts de ligne coûteux. Outre la fabrication, vous pouvez compter sur nous pour des réponses sous deux heures à vos demandes de devis, un accompagnement direct pour l'échantillonnage de prototypes et une expédition fluide à l'export en Europe, en Amérique du Nord, en Asie et en Océanie.
N'hésitez pas à nous faire part de vos demandes de renseignements et à nous envoyer des échantillons. Visitez notre site web ou contactez-nous directement pour obtenir un devis compétitif !
