 Français




Avez-vous déjà eu une glissière en aluminium revêtue qui, après une inspection finale, se bloque encore une nuit après le repos ? On a souvent tendance à demander un revêtement dur plus « glissant ». C’est peut-être une bonne piste, mais il faut d’abord identifier le problème. La force exercée était-elle importante uniquement au début du mouvement, ou tout au long de la course ? Le bloc de contact a-t-il perdu de la matière ? Y a-t-il de la poudre grise sur le rail ? Ces réponses permettront de déterminer les performances attendues d’un revêtement anodique dur imprégné de PTFE.
1. Commencez par le nom du contact, et non celui du revêtement.
Lors de l'examen d'un dessin, je représenterais la piste revêtue et sa pièce d'accouplement sur un même croquis. Je noterais le matériau de chaque élément, la charge, la course et le temps de maintien maximal. Un essai de départ statique après ce temps de maintien renseigne davantage sur le phénomène de stick-slip matinal qu'un coefficient de fonctionnement moyen mesuré après cinquante cycles. Si le mécanisme effectue de courtes inversions de sens, il faut exploiter ce mouvement lors de l'essai. Un essai de frottement circulaire (pin-on-disc) peut s'avérer utile pour le criblage, mais il ne saurait remplacer un guide d'inversion sans validation.
Le revêtement remplit deux fonctions. L'oxyde forme la couche dure porteuse ; l'aluminium, plus tendre, se trouve en dessous. Le PTFE réduit le cisaillement à la surface de contact. Cette combinaison peut limiter le grippage et les pics de force responsables des vibrations de l'entraînement. Elle ne fixe pas un coefficient de frottement constant. Le comportement du contact varie selon que le poussoir passe du POM à l'acier, que de la poussière s'accumule ou qu'un liquide de nettoyage soit ajouté. La référence du fournisseur doit figurer dans une liste de références, et non systématiquement sur le dessin.
La norme SAE AMS2482 couvre les revêtements durs en PTFE imprégnés et codéposés. La norme NASA/JSC PRC-5011 Rev. B ajoute une vérification utile pour l'acheteur : indiquer le nom du transformateur et le procédé, puis préciser l'épaisseur du film et la méthode de vérification. Sans ces informations, deux lots peuvent présenter la même appellation de finition tout en suivant des procédés différents. Cet article décrit en détail le dessin, les essais et les contrôles nécessaires pour garantir la reproductibilité de la finition sur une pièce usinée.
2. Pourquoi le revêtement dur de type III peut encore adhérer
Supposons qu'un guide revienne de service avec un rail poli et un suiveur endommagé. Avant de changer le revêtement, placez le suiveur contre le rail et comparez les deux traces d'usure. L'entaille reste-t-elle sur un seul bord ? L'ensemble pourrait-il être incliné ? Des particules abrasives se sont-elles accumulées au point d'inversion ? Un coefficient d'usure plus faible pour le rail seul pourrait ne pas être efficace si le patin en polymère est entaillé par une arête étroite.
L'évaluation peut être consignée en trois lignes plutôt qu'avec une note vague du type « revêtement usé ».
Indice observé | Vérifier ensuite | Mécanisme possible |
Matière étalée sur la face opposée | Vérifiez les deux alliages et recherchez les transferts | Adhérence ou frottement |
Fines particules et particules libres | Trouvez la source des particules et inspectez les deux surfaces. | Abrasion |
Charge de démarrage supérieure à la charge en fonctionnement | trace de force adaptée au temps de séjour | Stick-slip |
Le PTFE et l'oxyde ont des fonctions différentes au sein d'une même finition. La texture de la piste reste importante pour le poussoir. N'utilisez pas sans précaution un film projeté : son épaisseur et sa couverture des bords nécessitent des tolérances de dessin différentes. Si le dessin mentionne simplement « anodisation au téflon », modifiez-le avant de passer commande.
Pour une machine propre ne pouvant utiliser de graisse, effectuez un essai pilote avec le suiveur réel. Incluez les démarrages, les arrêts, la période de ralenti la plus longue et l'utilisation de tout liquide de nettoyage. Si la force motrice ou les débris dépassent la limite convenue, interrompez l'essai. L'« autolubrification » décrit une plage de fonctionnement définie, et non une garantie de service illimité.
3. Coefficient de frottement : Mesurer la paire
La fiche technique d'un fournisseur peut indiquer un coefficient de frottement (COF) en glissement à sec proche de 0,05 à 0,15, tandis qu'un essai de fabrication peut révéler un coefficient de frottement statique environ deux fois inférieur à celui d'un revêtement dur ordinaire sur du plastique. Je vous recommande de conserver ces valeurs, mais de ne pas les reporter sur un dessin technique pour le moment. Commencez par vous demander : quel élément a été en contact avec le revêtement ? Une goupille en acier peut donner une trace nette en laboratoire, alors que la pièce réelle utilise un bloc de POM, un joint ou une autre surface anodisée. La pression, la course et l'humidité peuvent également varier.
Pour un coulisseau qui présente des à-coups le lundi matin, je demanderais au laboratoire d'essais deux mesures. Enregistrez le premier pic de force après un temps d'arrêt défini, puis la force de fonctionnement sur les courses suivantes. Communiquez ces mesures séparément. Une moyenne combinant les deux peut faire disparaître le problème sur le document. Pour une vanne à inversion rapide, configurez le banc d'essai en mode inverse. Pour un alésage revêtu, utilisez le composé d'étanchéité d'origine.
Le tableau de la demande de devis devrait rendre ces choix visibles avant que quiconque ne propose le revêtement.
Article | Inscrire sur le dessin ou le plan d'essai | Pourquoi un acheteur en a besoin |
Visage d'accouplement | Grade, dureté, revêtement et rugosité | Cela fait partie du résultat du COF |
Charge de contact | force normale ou pression de contact | Une charge différente modifie la voie |
Mouvement | Vitesse, course, changements de direction et temps de maintien | Les valeurs de démarrage et de fonctionnement divergent |
Alentours | Température, humidité, liquide et saleté | Le film de transfert voit l'environnement |
Rapport | Pic statique, moyenne mobile et limite d'usure | Un seul chiffre ne peut expliquer tous les échecs |
Placez des éprouvettes en aluminium nu et des éprouvettes de type III ordinaires dans le même banc d'essai à des fins de comparaison. Conservez le relevé de force, les photos des deux faces et les limites de réussite/échec de la machine à côté de la valeur du coefficient de frottement. Ce dossier est ainsi beaucoup plus facile à transmettre du prototype à une nouvelle commande.
4. Vivre sa vie : Définir la ligne d'arrivée
Combien de cycles représente une « longue durée de vie » ? Si un chariot se déplace encore après l’essai, mais que son courant d’entraînement a doublé, le test n’est pas concluant, même si le revêtement reste foncé. Déterminez les causes d’arrêt de la machine : force de rupture, jeu, fuite, perte au niveau du suiveur, rayure de la piste ou présence d’aluminium visible. Notez cette limite avant de commander des échantillons.
Un échantillon plat constitue un premier filtre judicieux. Fabriquez les échantillons à partir de l'alliage et du traitement thermique de production, puis appliquez le même protocole de traitement (surface de contact, charge et nettoyage) sur l'aluminium nu, l'aluminium à revêtement dur ordinaire et la version en PTFE. La comparaison vous indiquera si la finition justifie un essai à l'échelle de la pièce. Passez ensuite à la pièce finale, puis à un assemblage pilote.
Utilisez les normes pour la mesure qu'elles couvrent réellement.
Référence | Utilisation dans ce projet |
Abrasion Taber, revêtement dur | |
épaisseur du film par courants de Foucault |
Un test d'inversion séparé nécessite toujours le suiveur proprement dit. Où était placée la sonde d'épaisseur ? Un bossage extérieur peut être facilement accessible, mais ne pas atteindre le canal de travail.
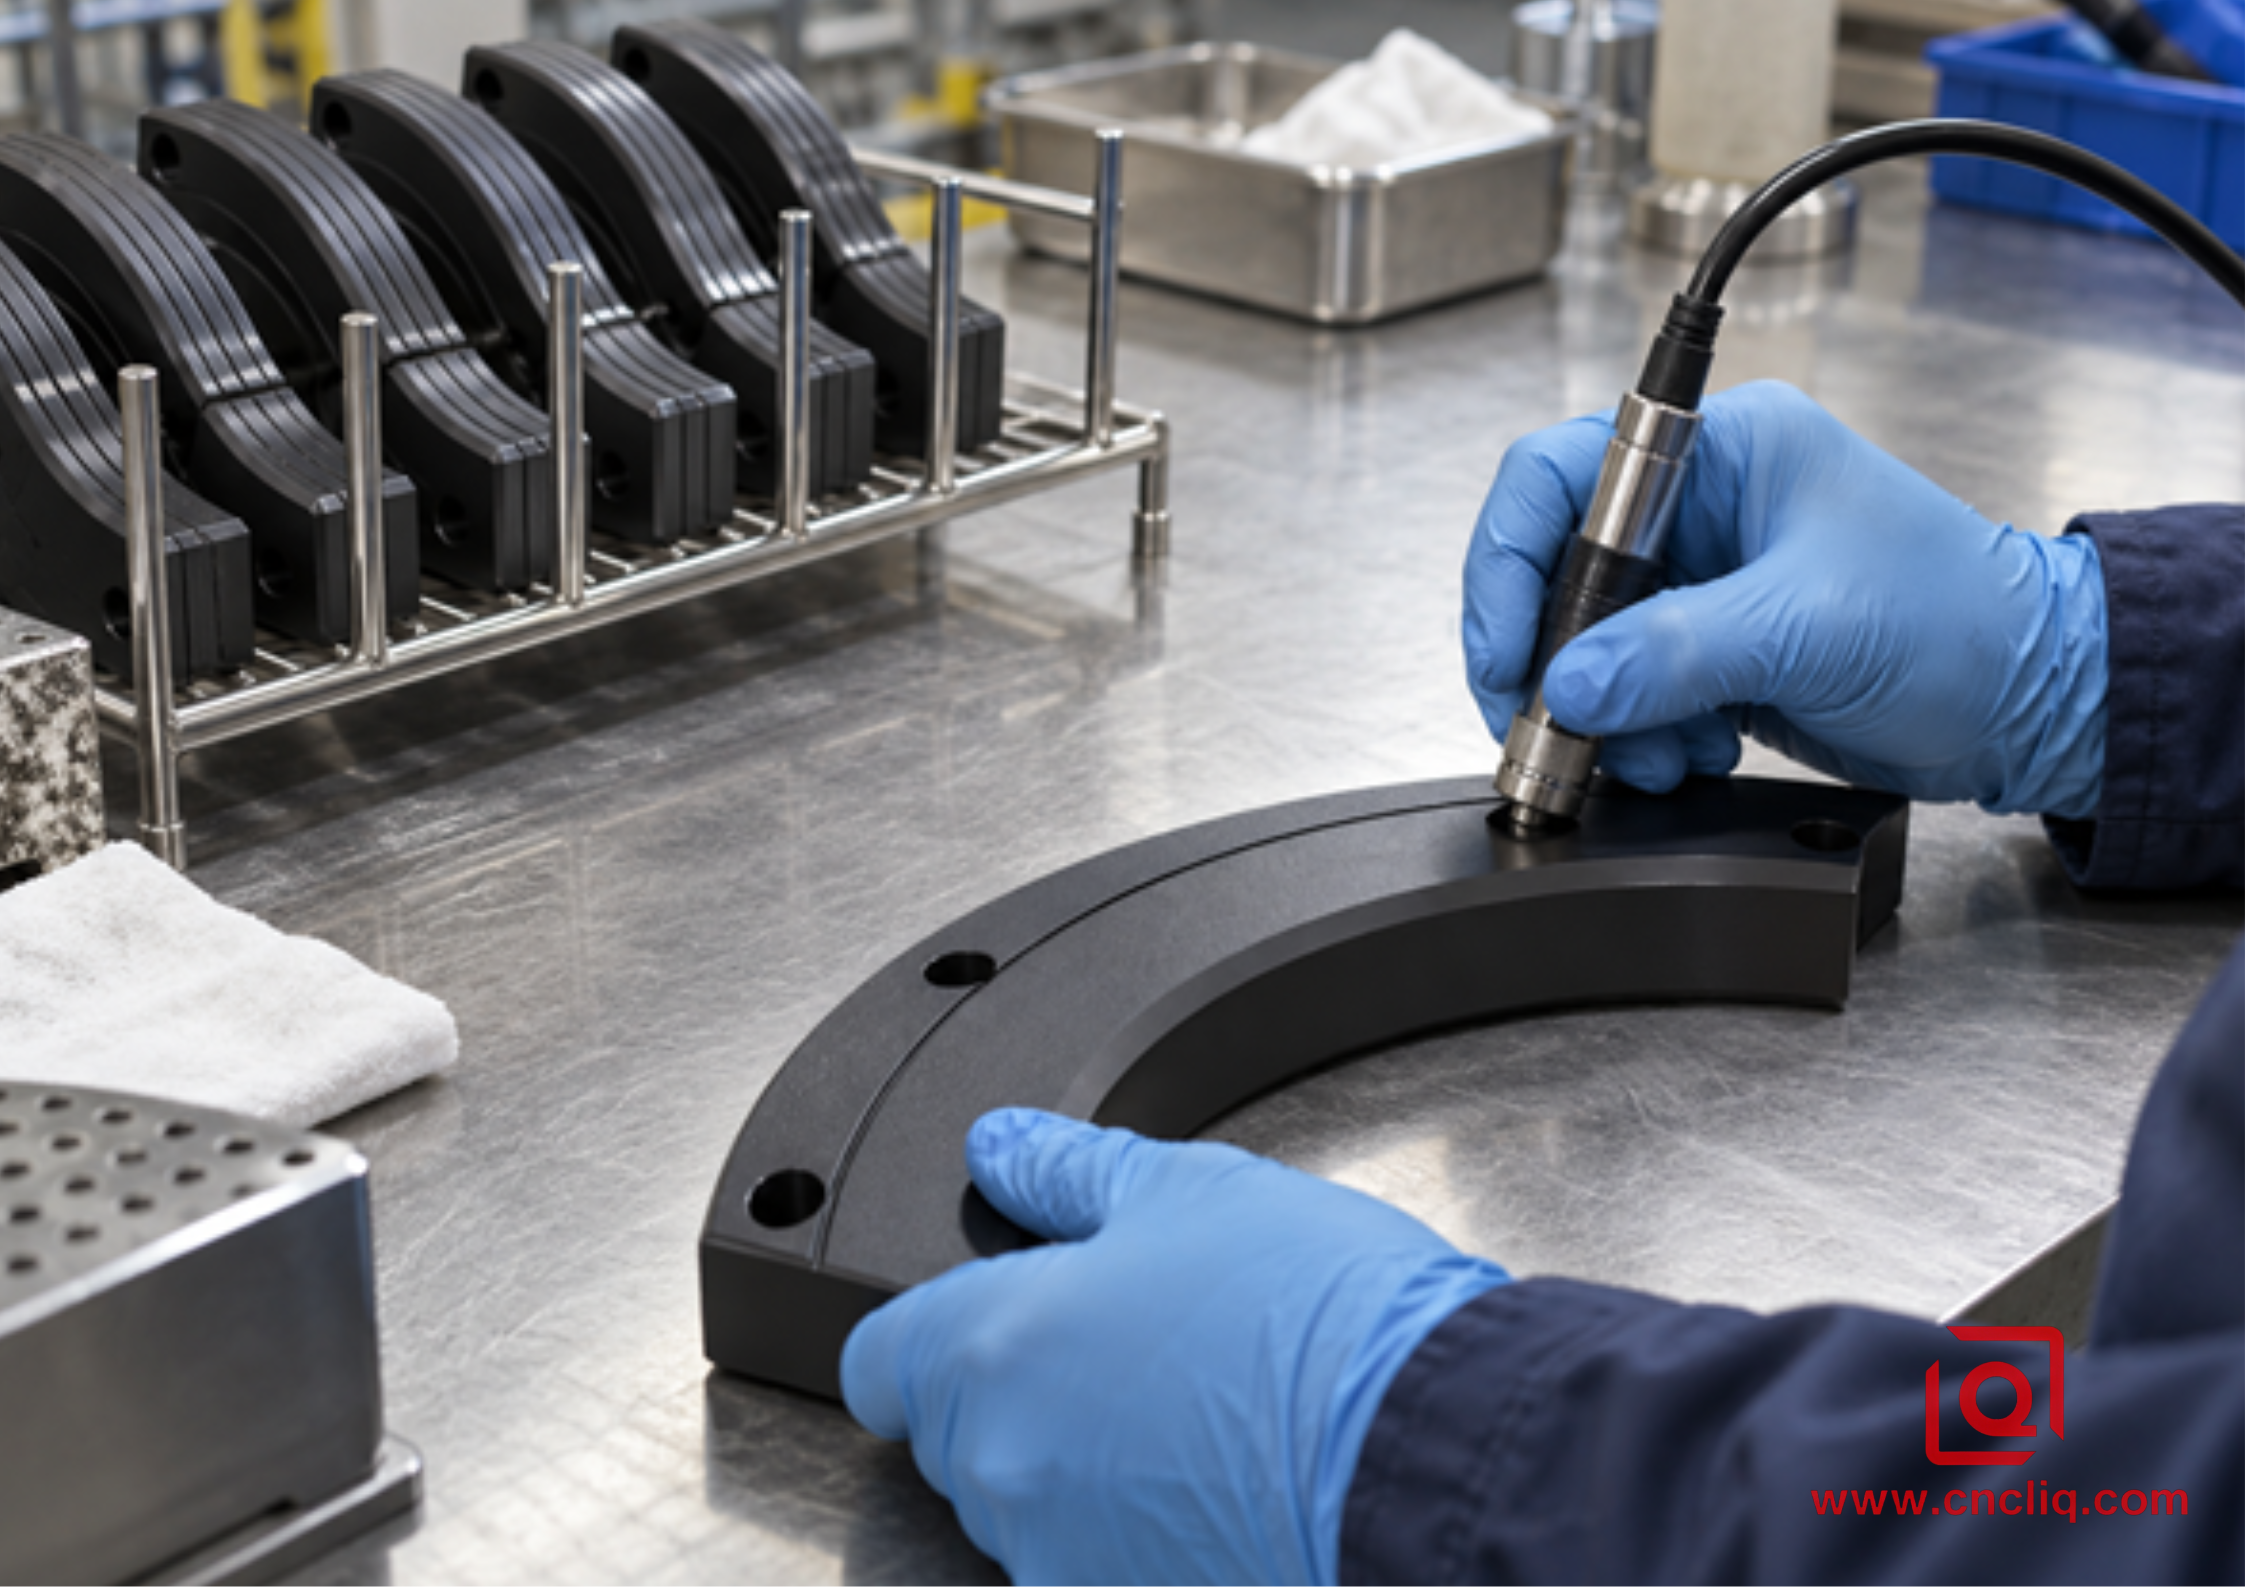
Image intégrée : contrôle d’épaisseur par courants de Foucault sur un guide incurvé anodisé dur
À chaque étape, inspectez les deux pièces en contact. Conservez des photos avec l'échelle, la courbe de force et toute variation dimensionnelle mesurée. Pour un canal inaccessible à la sonde, demandez la présence d'un témoin agréé et un échantillon du premier article pour établir la relation.
5. Épaisseur du film, croissance et ajustement final
Un dessin indique que l'arbre doit mesurer 12 000 mm avec une tolérance de ±0,010 mm après revêtement dur en PTFE. L'atelier l'a fabriqué à 12 000 mm avant revêtement. Il ne s'agit pas de la même étape.
Si le procédé de revêtement ajoute 50 microns d'oxyde et que la moitié de cette couche se développe vers l'extérieur, le diamètre de l'arbre pourrait augmenter de 50 microns, ce qui est suffisant pour compromettre l'ajustement. Cette estimation n'est pas une règle d'usinage. Il est impératif de vérifier au préalable l'alliage, le procédé de revêtement et la tolérance d'épaisseur. Ceci démontre pourquoi il est déconseillé de laisser le fournisseur de revêtement estimer les dimensions.
Les chiffres figurant dans le document NASA/JSC PRC-5011 Rev. B sont à conserver près du dessin, avec une mise en garde : il s’agit de chiffres de spécification, et non d’un choix d’épaisseur de couverture.
Figure PRC-5011/AMS2482 | Pouces | équivalent métrique |
Défaut | 0,0020 ± 0,0005 | 50,8 ± 12,7 µm |
Plage spécifiée | 0,0011 à 0,003 | 27,9 à 76,2 µm |
Ce même document décrit une croissance externe d'environ la moitié et une pénétration dans l'aluminium par surface. Vérifiez les tolérances du processeur avant de définir une dimension d'usinage. Notreguide DFM pour revêtement dur de type III traite des tolérances et du masquage, tandis que le guide sur l'épaisseur du film et l'assemblage serré examine en détail les arbres, les alésages et les filetages.
J'ajouterais une petite vue en coupe à côté de la cote. Elle devrait montrer l'arbre, l'alésage correspondant, le filetage masqué, la zone d'usure et la zone de contact avec un comparateur. Ensuite, il faudrait demander au concepteur : le revêtement spécifié peut-il être appliqué sur la zone de travail, ou seulement sur le diamètre extérieur facilement accessible ? Une mesure prise depuis le bossage peut sembler correcte, mais elle ne permet pas de savoir ce qui se passe au niveau de la défaillance.
Le même soin doit être apporté à la finition de surface. Si une marque d'outil de pré-couche traverse la zone de glissement, le PTFE ne permettra pas d'obtenir une géométrie plane. Indiquez à l'usinier les exigences de rugosité avant couche et demandez-lui comment la surface de glissement finie sera contrôlée. Arrondissez les bords de travail et indiquez les zones de contact de la crémaillère sur le plan. Un filetage serré ou un ajustement serré peut nécessiter un masquage plutôt qu'une surépaisseur de revêtement.
6. Choix de l'alliage et géométrie : Commencez par le dessin
Supposons qu'une demande de devis porte sur l'alliage 7075-T6, car l'ancienne liaison en acier est allégée. La première question n'est pas de savoir si le 7075 peut noircir dans le réservoir. Il convient de consigner le chemin de charge et la section minimale à côté de la note relative au revêtement. Il faut effectuer des essais avec l'état de trempe de production, et non avec un échantillon d'alliage.
La décision dépend de la pièce, et non d'un classement général des alliages. Je préfère présenter à l'acheteur une brève comparaison plutôt que de lui promettre un aspect identique pour les deux nuances. Notre guide d'usinage pour les alliages 6061, 7075 et 5052 détaille les compromis liés aux matériaux.
Question de dessin | Route 6061-T6 | Ligne 7075-T6 |
Force de base | Vérifier par rapport au cas de charge | Souvent choisi pour sa force supérieure |
Essai de revêtement | Utiliser le tempérament de production et la préparation | Utiliser le tempérament de production et la préparation |
Surface critique | Nom de la trace d'usure et emplacement de l'épaisseur | Nom de la trace d'usure et emplacement de l'épaisseur |
L'écran de matériaux NASA/JSC PRC-5011 est suffisamment précis pour être inclus dans les notes DFM.
État PRC-5011 | Réponse |
Limites normales des alliages | Cuivre inférieur à 5 % ; silicium inférieur à 8 % ; cuivre et silicium inférieurs à 8 % |
Au-dessus de la limite du silicium | Se coordonner avec l'ingénieur des matériaux responsable |
Retournez maintenant le modèle. Sur cette vue, repérez l'accès à l'électrolyte, les parois fines, les filetages masqués et le point de contact avec le rack. Une vue en coupe intégrant ces quatre éléments vous évitera bien des problèmes, contrairement à une simple indication de couleur. Pour un ajustement précis, définissez les dimensions d'usinage et le masquage avant la découpe du métal. Si l'aspect de la finition est également important, inspectez la face visible séparément de la surface de travail. Notre guide de finition aluminium pour équipementiers vous aide à comparer différentes options avant d'en choisir une pour le dessin final.
7. Un itinéraire en atelier pour les pièces répétables
Un lot de revêtement ne peut pas réparer un lot d'usinage non documenté. Qui valide chaque transfert ? Utilisez le bon de suivi pour le préciser.
1. Lors de la fabrication en série (DFM), appariez les matériaux de contact et marquez les références finies, les traces d'usure, les rayons, les chemins d'évacuation et le contact avec le support.
2. Usiner jusqu'à une dimension de pré-revêtement approuvée. Conserver le document établissant le lien entre cette dimension et la tolérance finale du revêtement.
3. Ébavurer et nettoyer sans modifier la trajectoire d'usure par un polissage manuel incontrôlé ou par des particules de sablage piégées.
4. Masquer les filetages, les sièges de roulement, les surfaces d'étanchéité et les contacts électriques là où le film ne peut être accepté.
5. Exécutez le procédé de traitement de type III et PTFE convenu. Consignez le transformateur et le circuit de production ; une marque commerciale seule ne constitue pas un plan de contrôle.
6. Contrôle du revêtement : lectures du film aux emplacements du dessin, suivies de vérifications des dimensions finales.
7. Inspectez la rugosité et l'aspect de la piste de travail et effectuez le test de frottement ou d'usure convenu sur un matériau représentatif.
8. Constituer un prototype. Conserver ensemble les informations relatives à la température du matériau, à la révision de l'usinage, au lot de revêtement et au rapport final.
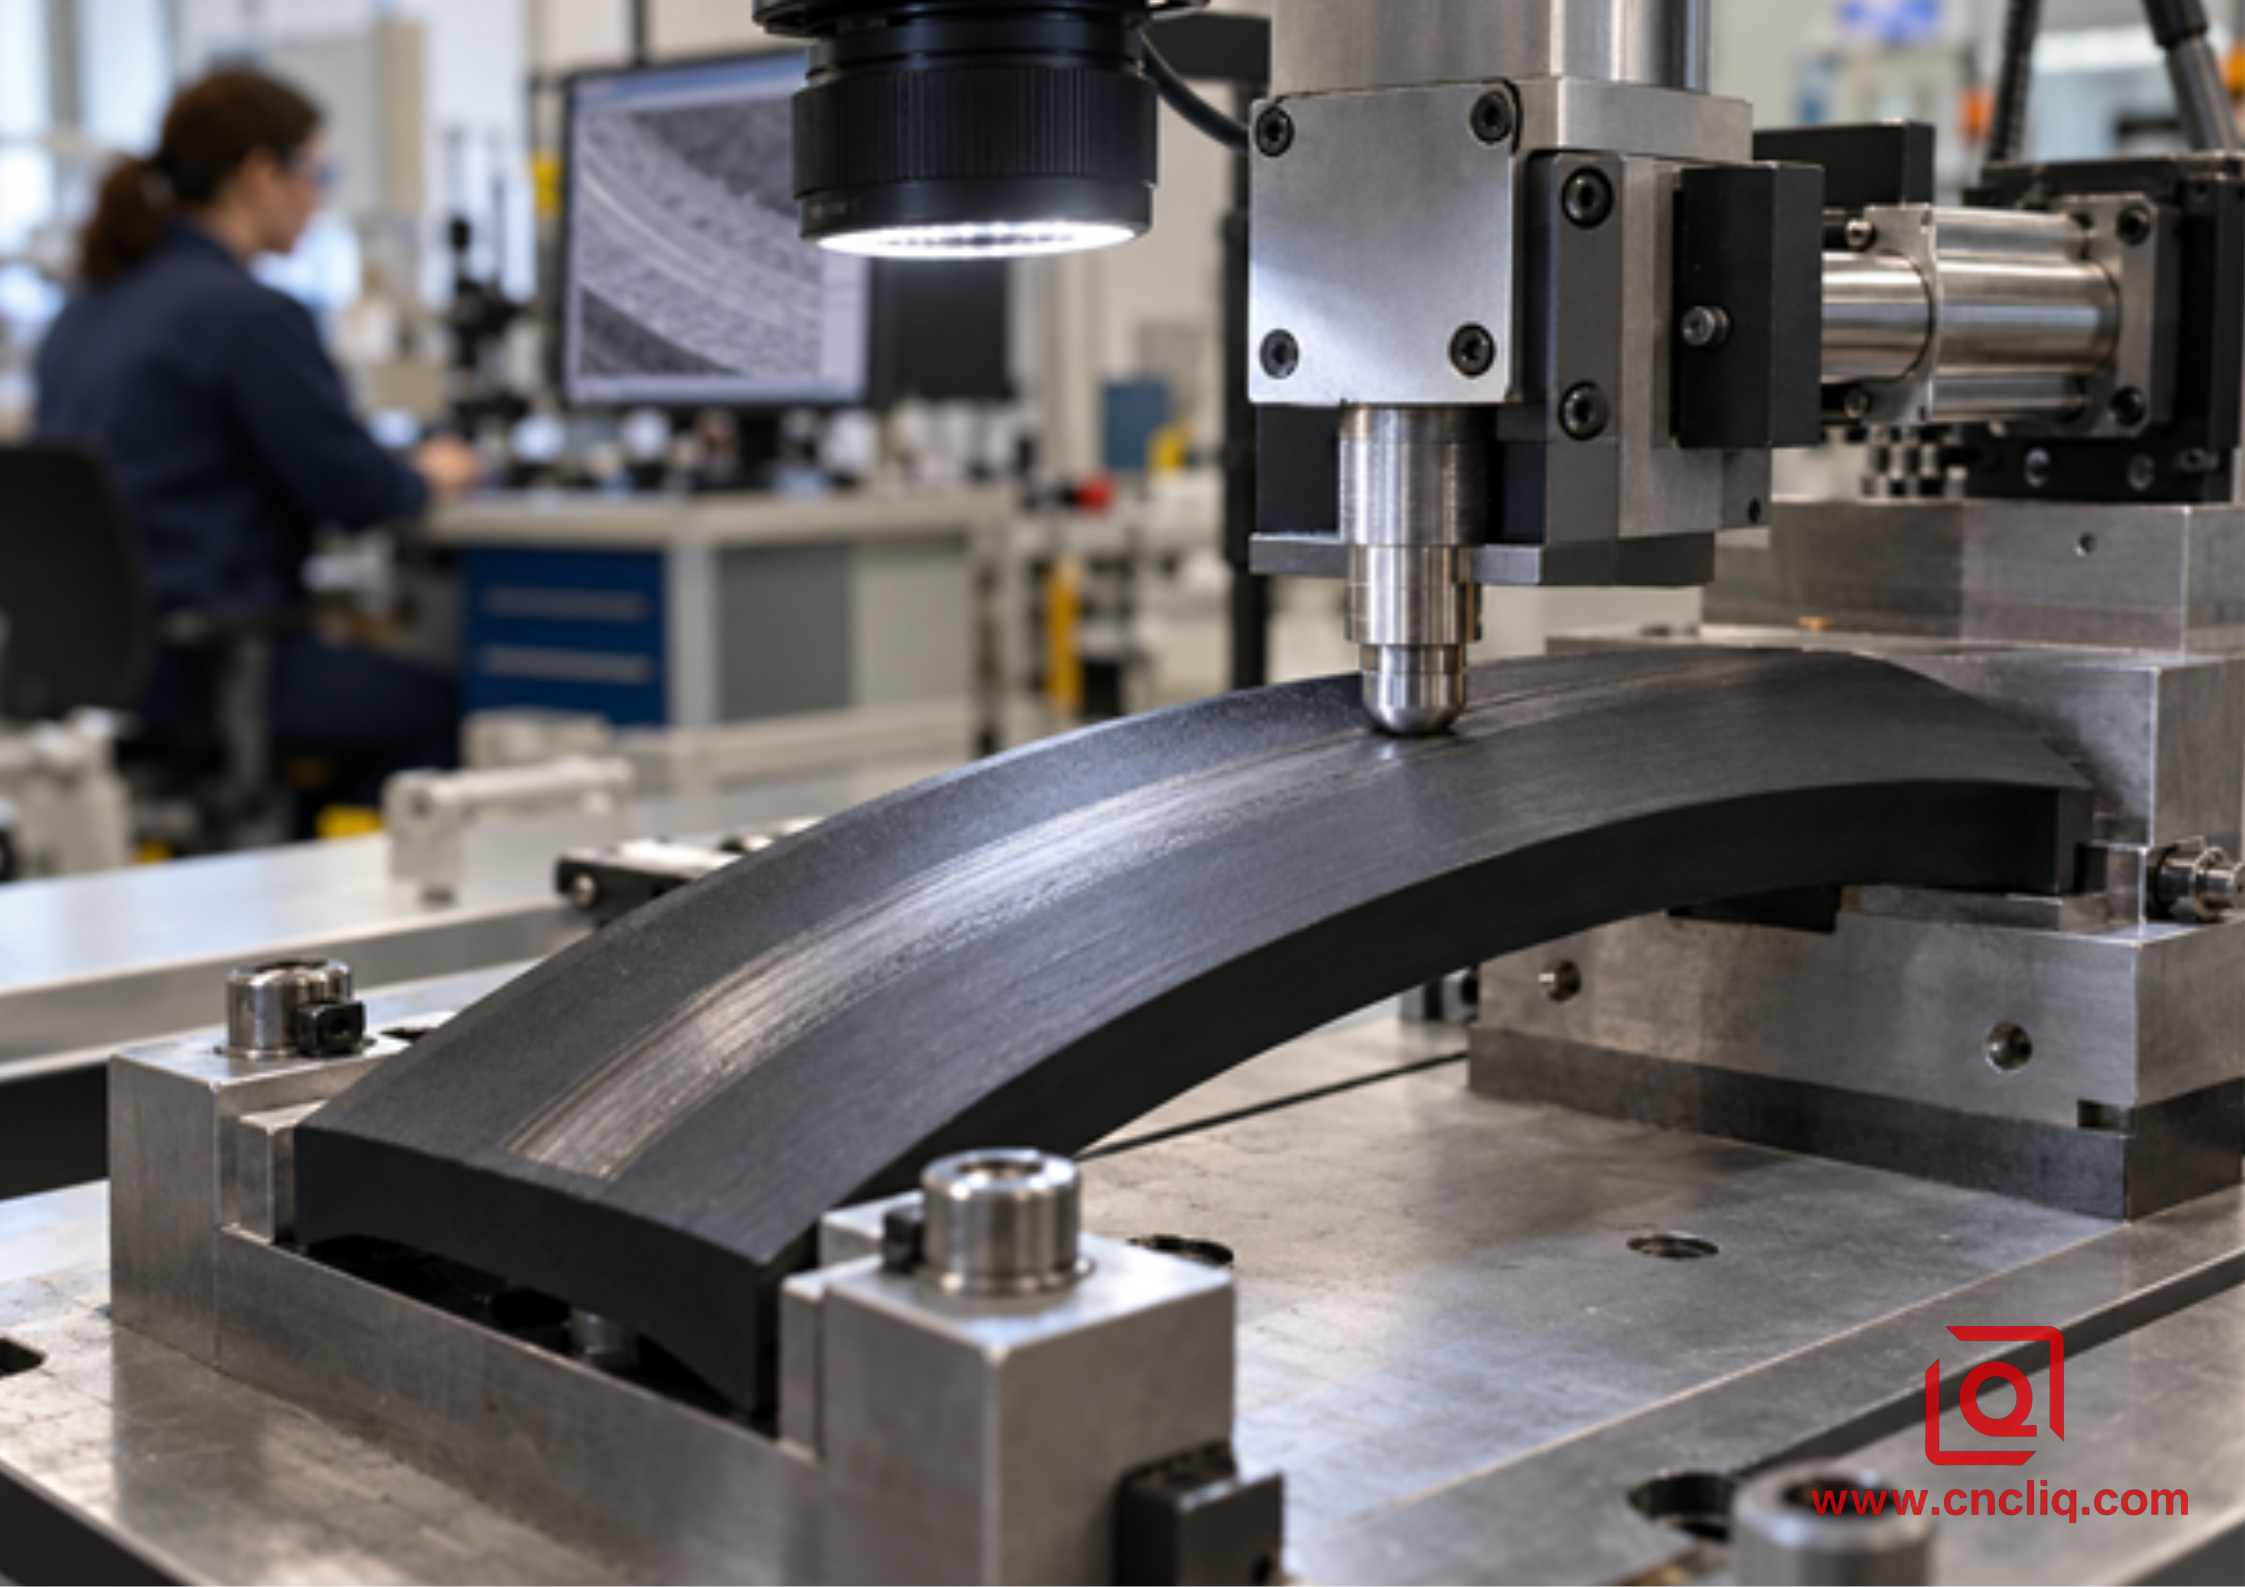
Image intégrée : test d’usure par frottement alternatif sur un rail incurvé à revêtement dur en PTFE
Une décision d'omission de masquage se révèle souvent tardivement, lorsqu'un filetage est impossible à assembler ou qu'un ajustement serré s'écaille. Une décision d'omission de test se révèle encore plus tardivement, lorsqu'un faible coefficient de frottement annoncé ne peut être confirmé par le poussoir réel. Comparez le prix de la pièce proposée après masquage, tests et contrôles d'assemblage inclus, et pas seulement le prix du réservoir.
8. Que faut-il inclure dans la demande de devis ?
Un fournisseur indique « anodisation PTFE noire » et prévoit un film de 50 µm. Un autre, partant d’une conception différente, masque le filetage et ne propose pas de test de friction. Les deux offres peuvent sembler raisonnables. Utilisez une fiche technique de finition en complément du dessin 2D.
Champ de demande de devis | Mettez ceci dans l'emballage |
métaux de base | Alliage, trempe, forme du produit, volume annuel |
Itinéraire | Révision AMS2482, processeur approuvé, PTFE imprégné ou codéposé |
Film | Épaisseur, tolérance, méthode de mesure, emplacements des sondes |
Ajuster | Dimensions finies, dimensions machine, filetages et sièges masqués |
Piste | Rayons, marques de rack, rugosité avant et finale |
Devoir | Grade du suiveur, charge, course, vitesse, temps de maintien, fluide et poussière |
Acceptation | Valeur de crête statique, valeur courante, limite d'usure ou autre limite de défaillance |
Preuve | Nombre de coupons, quantité pilote, rapports et traçabilité des lots |
Si la machine présente des à-coups au démarrage, veuillez joindre le relevé de force au logiciel de CAO. Si le suiveur perd des particules, veuillez envoyer des photos de ses deux faces.
Un collecteur hydraulique sur mesure, usiné CNC et anodisé, est présenté comme un exemple de processus d'usinage et de finition. Il n'est pas affirmé que chaque collecteur possède un revêtement dur en PTFE.
9. Cas composite anonymisé : Came d’indexation à fonctionnement à sec
Ce cas composite anonymisé est donné à titre d'illustration et ne représente pas une demande d'indemnisation spécifique à un client.
Un acheteur en automatisation souhaite une came d'indexage plus légère pour une cellule d'assemblage propre. La came en acier actuelle fonctionne, mais sa masse mobile est élevée. La première came en aluminium 6061-T6 reçoit un revêtement dur de type III ordinaire. Sa gorge accumule des résidus de suiveur sombres ; le couple augmente après une période d'inactivité de la machine. Le schéma indique le nom du revêtement, mais ne donne aucune information sur le suiveur, l'épaisseur de la gorge ou le test de couple. La mesure d'épaisseur effectuée par le processeur provient d'une face extérieure lisse.
L'acheteur et l'équipe d'usinage remettent les pièces sur l'établi. Ils vérifient la ligne d'usure du poussoir, mesurent la finition de la rainure avant revêtement et ajoutent un rayon à l'endroit où la piste change de direction. Le contact de la crémaillère est décalé par rapport à la rainure de travail. Le cahier des charges révisé exige un revêtement dur imprégné de PTFE qualifié, un témoin d'épaisseur corrélé à la rainure et des contrôles dimensionnels finaux sur la came. Un échantillon d'essai alternatif utilise le polymère du poussoir de production au lieu d'une goupille en acier.
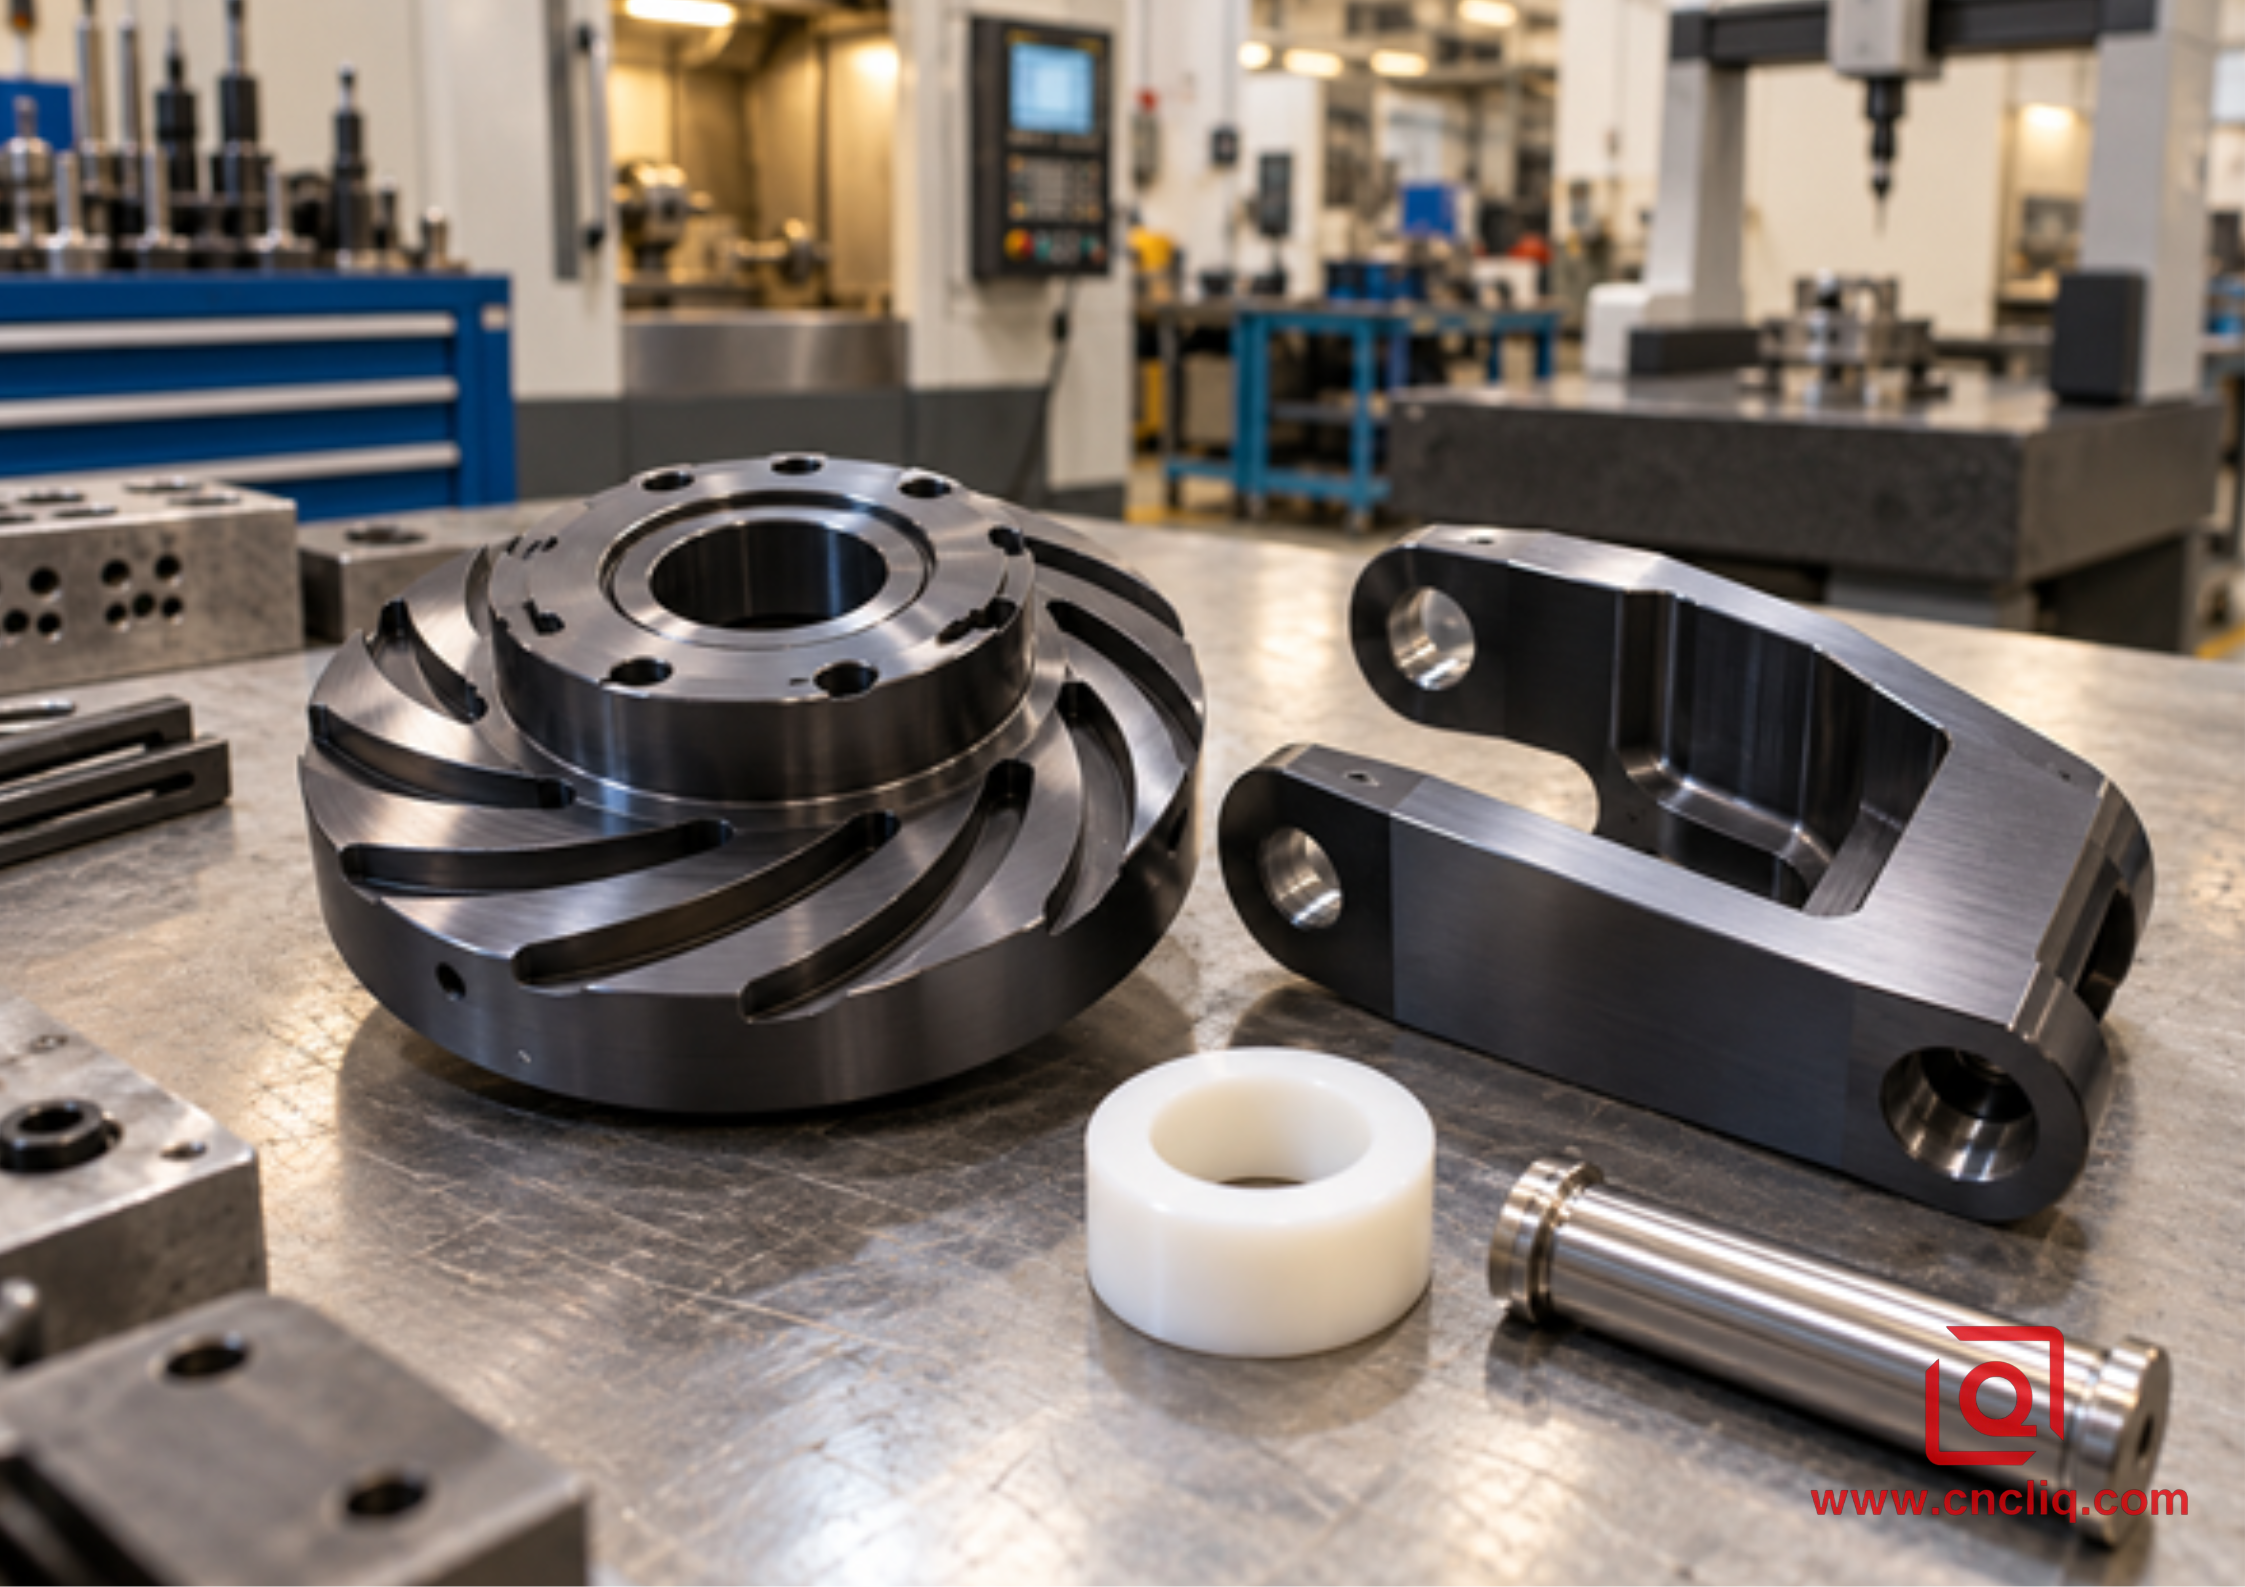
Image intégrée : came d’indexage anodisée dure, étrier, palier en polymère et axe d’accouplement
Pour l'essai pilote d'assemblage, l'acheteur choisit une plage de couple et un nombre de cycles planifié avant le début du test. Le journal d'essai comporte des champs distincts pour le couple de démarrage, le couple de fonctionnement, les débris, l'usure du suiveur et l'aluminium exposé. Le dépassement de la limite de couple ou d'usure interrompt l'essai. En cas de réussite, la mise en service est limitée à la charge, au mouvement et à l'environnement définis ; une machine plus chaude ou plus poussiéreuse nécessite un nouvel examen.
Le changement utile ne consiste pas simplement à « ajouter du PTFE ». Le dessin intègre désormais la géométrie, la surépaisseur d'usinage, le parcours de revêtement, le suiveur et les données de contrôle. C'est ce qui rend possible une nouvelle commande.
10. Quand une autre finition ou un autre type de roulement est plus judicieux
Le coupon a été validé, mais la machine est toujours tombée en panne. Avant de commander un nouveau lot de revêtement, veuillez entourer la condition de service manquante lors de l'essai. Un petit tableau sur la fiche de revue de conception permet d'éviter les formulations vagues concernant un « meilleur revêtement ».
Condition | Vérifiez la pièce | Autre voie à envisager |
impact ou flexion répétée | Écaillage de bord, section critique en fatigue | Examen des matériaux ou insert remplaçable |
Alésage profond | accès au film et site de sondage utilisable | Alésage masqué ou manchon séparé |
ajustement serré | Croissance externe et dommages à l'assemblage | Masquage ou machine révisée à la taille |
comptoir sale | Rugosité des broches, alignement, particules piégées | Nettoyage, bague ou lubrifiant contrôlé |
Pour une protection esthétique et anticorrosion courante, vérifiez si l'anodisation de type II est suffisante. Pour une résistance à l'abrasion sans nécessité de fonctionnement à sec, comparez une solution de type III qualifiée sans PTFE.
11. Cinq vérifications avant l'établissement d'un devis
Où le calibre d'épaisseur peut-il toucher ? La marque de la crémaillère se trouvera-t-elle sur la trace d'usure ? Le rapport final pourra-t-il établir un lien entre le traitement thermique du matériau et le lot de revêtement ? Ces questions révèlent souvent une anomalie sur le plan avant même la première découpe.
Veuillez joindre à votre demande le modèle CAO, le dessin technique, les informations sur le matériau d'assemblage, la charge, le mouvement, l'environnement d'exploitation et la panne actuelle. L'équipe de Liqin peut examiner les dimensions de la machine, le masquage, l'accessibilité pour l'inspection et réaliser un test pilote avant d'établir un devis pour une production en série. Si une came, un guide, une vanne ou un collecteur bloque votre ligne de production, veuillez inclure une photo de la pièce usée. Cela permettra à l'analyse technique d'être plus pertinente qu'une simple demande d'« anodisation noire glissante ».
Cliquez ici pour toute demande 👆
FAQ
1. Quel coefficient de frottement dois-je indiquer sur le dessin ?
Il ne s'agit pas d'une valeur de catalogue à proprement parler. Utilisez la pièce de production correspondante et précisez si la limite correspond au premier pic ou à une valeur continue. Conservez le relevé de force et l'inspection des pièces usées dans le rapport. Un résultat obtenu avec une goupille en acier ne saurait remplacer celui obtenu avec une chaussure en POM.
2. Le revêtement dur en PTFE modifiera-t-il les dimensions finales ?
Oui, tenez compte de l'oxyde. Le film se forme partiellement à l'intérieur de l'aluminium et partiellement vers l'extérieur ; les faces revêtues opposées modifient simultanément le diamètre d'un arbre ou d'un alésage. Le plan nécessite deux dimensions : celle du métal avant revêtement et celle de la pièce après revêtement. Ajoutez la tolérance du film, les points de test et les masques ; confirmez ces tolérances avec le fabricant.
3. La pièce peut-elle fonctionner sans graisse ?
Parfois. La réponse dépend du couple et du cycle de service, et non du terme « autolubrifiant ». Faites fonctionner le suiveur à la charge et à la température prévues. Tenez compte des démarrages, des arrêts, de la période de ralenti la plus longue, du liquide de nettoyage et des risques de contamination en service. Surveillez la force et l'usure. Si l'ensemble dépasse l'une ou l'autre de ces limites, le fonctionnement à sec n'est pas qualifié.
4. Le 7075-T6 est-il nécessaire, ou le 6061-T6 fera-t-il l'affaire ?
Pour une liaison porteuse, vérifiez la résistance à la fatigue avant de choisir l'alliage 7075-T6. Un guide moins sollicité peut être réalisé en 6061-T6. Appliquez l'état de trempe de production à l'essai de revêtement et inspectez la face de travail, et non seulement la surface extérieure. N'utilisez pas d'éprouvette d'un alliage différent pour le démoulage.
5. Que doit contenir une demande de devis pour cette finition ?
Veuillez envoyer le fichier CAO et le plan de contrôle. Sur ce plan, indiquez l'alliage, la trempe, le volume, le film, les masques et l'emplacement des sondes. Précisez le poussoir, la charge, le mouvement, l'environnement et le type de défaillance. Si le devis inclut un essai de coefficient de frottement ou de durée de vie, veuillez indiquer la limite d'acceptation et le nombre d'échantillons.
Cliquez ici pour toute demande 👆
Résumé
Le revêtement dur en PTFE est une option intéressante lorsque l'oxyde dur, le contact à faible cisaillement et la pièce d'accouplement sont qualifiés simultanément. Commencez par analyser la défaillance, puis contrôlez l'épaisseur du film, l'ajustement final, la texture de la piste, le parcours du processeur et le test reproduisant la charge. Joignez le fichier CAO et les preuves de l'usure de la pièce à la demande de devis. Un prototype court avec des limites d'arrêt clairement définies est plus efficace qu'un certificat de conformité (COF) de catalogue simplement reproduit sur le dessin.
Coordonnées
Société : Ningbo Liqin Industry Co., Ltd.
Maintenance quotidienne et assistance après-vente : service@shturl.zhuwanying@cncliq.com
Nouvelle demande de renseignements, devis et discussion de commande : business@shturl.zhouli@chinaliqin.com
Assistance téléphonique : +86 18757148656
Clause de non-responsabilité
Tous les articles techniques, spécifications de matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont fournis à titre informatif et de référence uniquement. Veuillez noter que les informations générales présentées sur ce blog ne sauraient se substituer aux accords techniques signés. Les pièces sur mesure étant soumises à des variations liées aux numéros de coulée des matériaux, aux étalonnages des machines et aux tolérances spécifiques, les spécifications de qualité contractuelles sont exclusivement régies par vos plans CAO approuvés, vos contrats signés et vos plans qualité formalisés.
Toutes les études de cas clients présentées sur ce blog ont été intégralement anonymisées et nettoyées. Les indicateurs de performance, les processus de fabrication et les images affichés servent uniquement à illustrer nos capacités d'usinage sur mesure et ne constituent en aucun cas une norme universelle applicable à toutes les commandes.
Équipe de fabrication Liqin
Forte de 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques de haute précision pour les marchés internationaux les plus exigeants. Notre site de production de 6 500 m² est équipé de plus de 150 machines, intégrant l'usinage CNC 4 et 5 axes, le tournage-fraisage, l'extrusion à froid et le moulage sous pression. Cette organisation nous permet de gérer les projets de manière fluide, depuis la conception CAO initiale jusqu'à l'expédition des pièces finales.
Nous assurons un contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la rigueur d'ingénierie qu'elles exigent. Certifiés ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle CMM et du profilage optique aux tests de dureté et de brouillard salin, nous validons vos spécifications critiques en amont, vous garantissant ainsi des composants prêts à l'emploi, sans difficultés d'assemblage ni arrêts de ligne coûteux. Outre la fabrication, vous pouvez compter sur nous pour des réponses sous deux heures à vos demandes de devis, un accompagnement direct pour l'échantillonnage de prototypes et une expédition fluide à l'export en Europe, en Amérique du Nord, en Asie et en Océanie.
N'hésitez pas à nous faire part de vos demandes de renseignements et à nous envoyer des échantillons. Visitez notre site web ou contactez-nous directement pour obtenir un devis compétitif !
