 Français




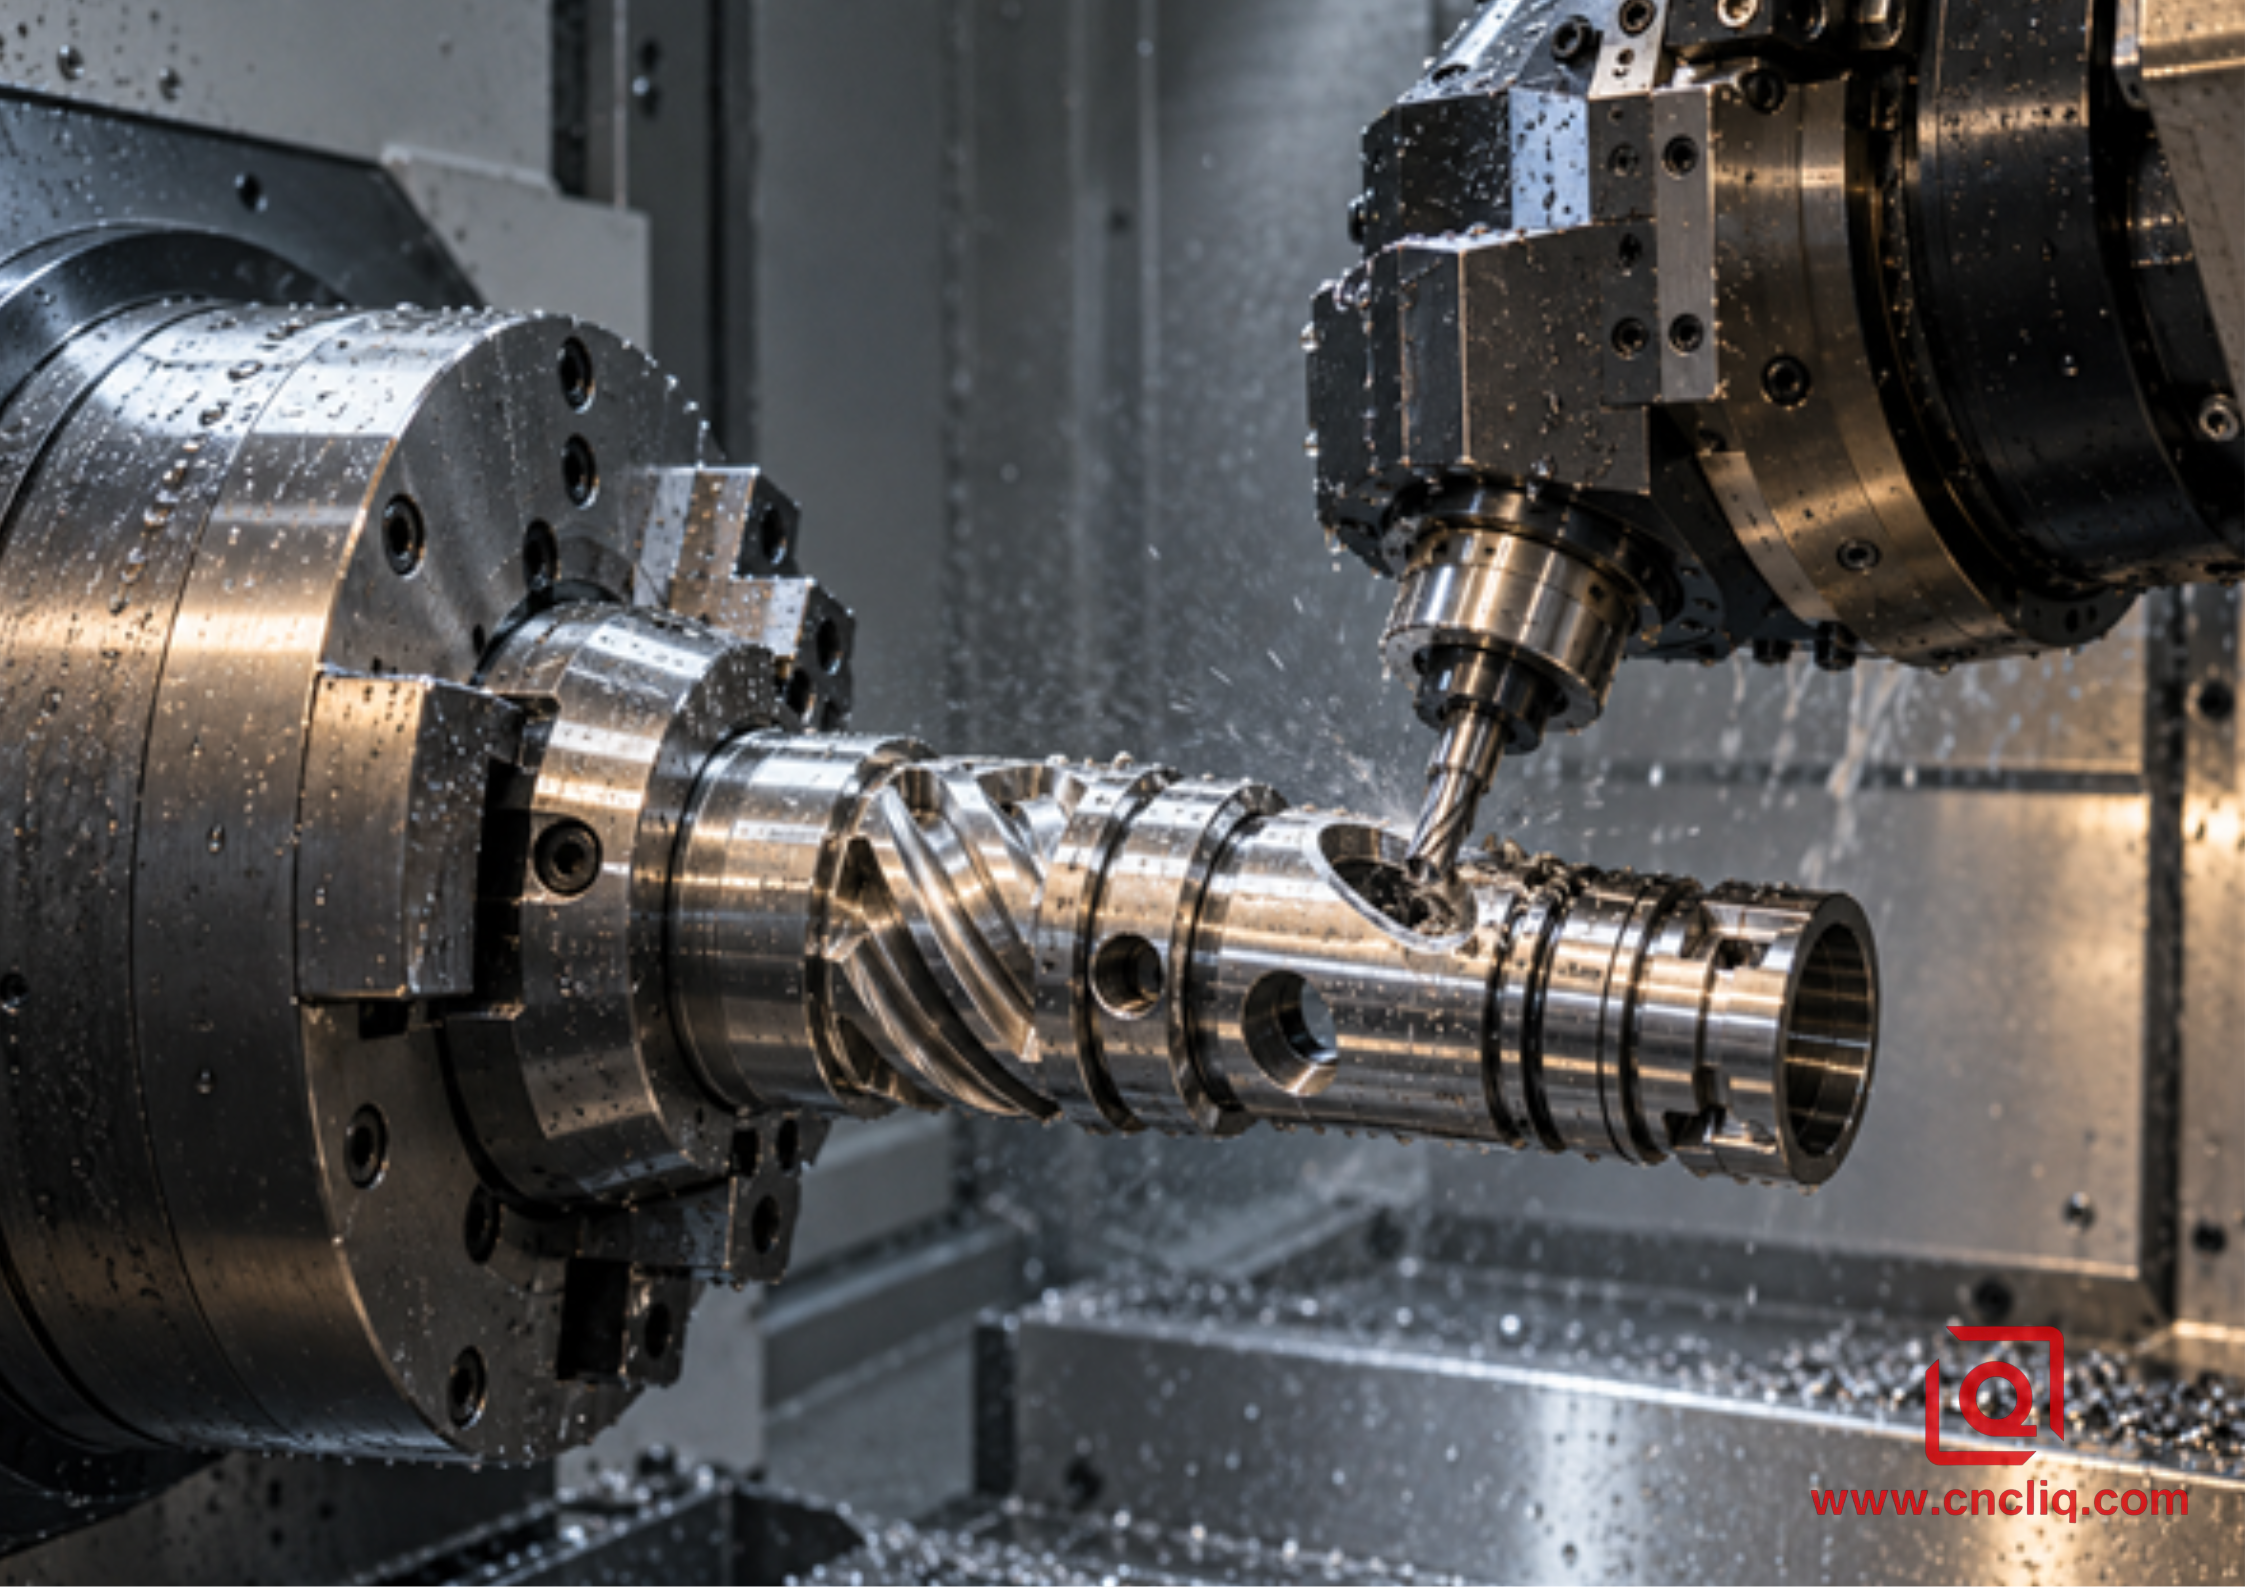
Avez-vous déjà entendu un outil en marche se mettre à siffler à mi-chemin d'une rainure, alors que la vitesse programmée semblait tout à fait correcte ? Ce bruit est généralement le premier signal d'alarme : la vitesse affichée à l'écran et la capacité de coupe ne correspondent pas. Un catalogue peut indiquer un régime maximal, mais il ne tient pas compte de la longueur de la fraise, de la chaleur dégagée par les roulements, de la pince légèrement usée, ni du coin de la mâchoire qui a contraint le programmeur à ajouter 18 mm de portée.
C’est le problème que cet article aborde. Nous procéderons en partant de la découpe, en passant par le porte-outil, la tourelle et la machine, au lieu de commencer par la valeur la plus élevée d’un tableau de spécifications. L’objectif est pratique : obtenir des perçages, des méplats, des rainures, des ports et des filetages stables sur des pièces présentant également des diamètres de tournage critiques. Les acheteurs pourront ainsi identifier les détails à inclure dans une demande de devis, car « utiliser l’outillage en fonctionnement » ne constitue pas un plan de processus.
1. À quoi sert réellement un porte-outil rotatif ?
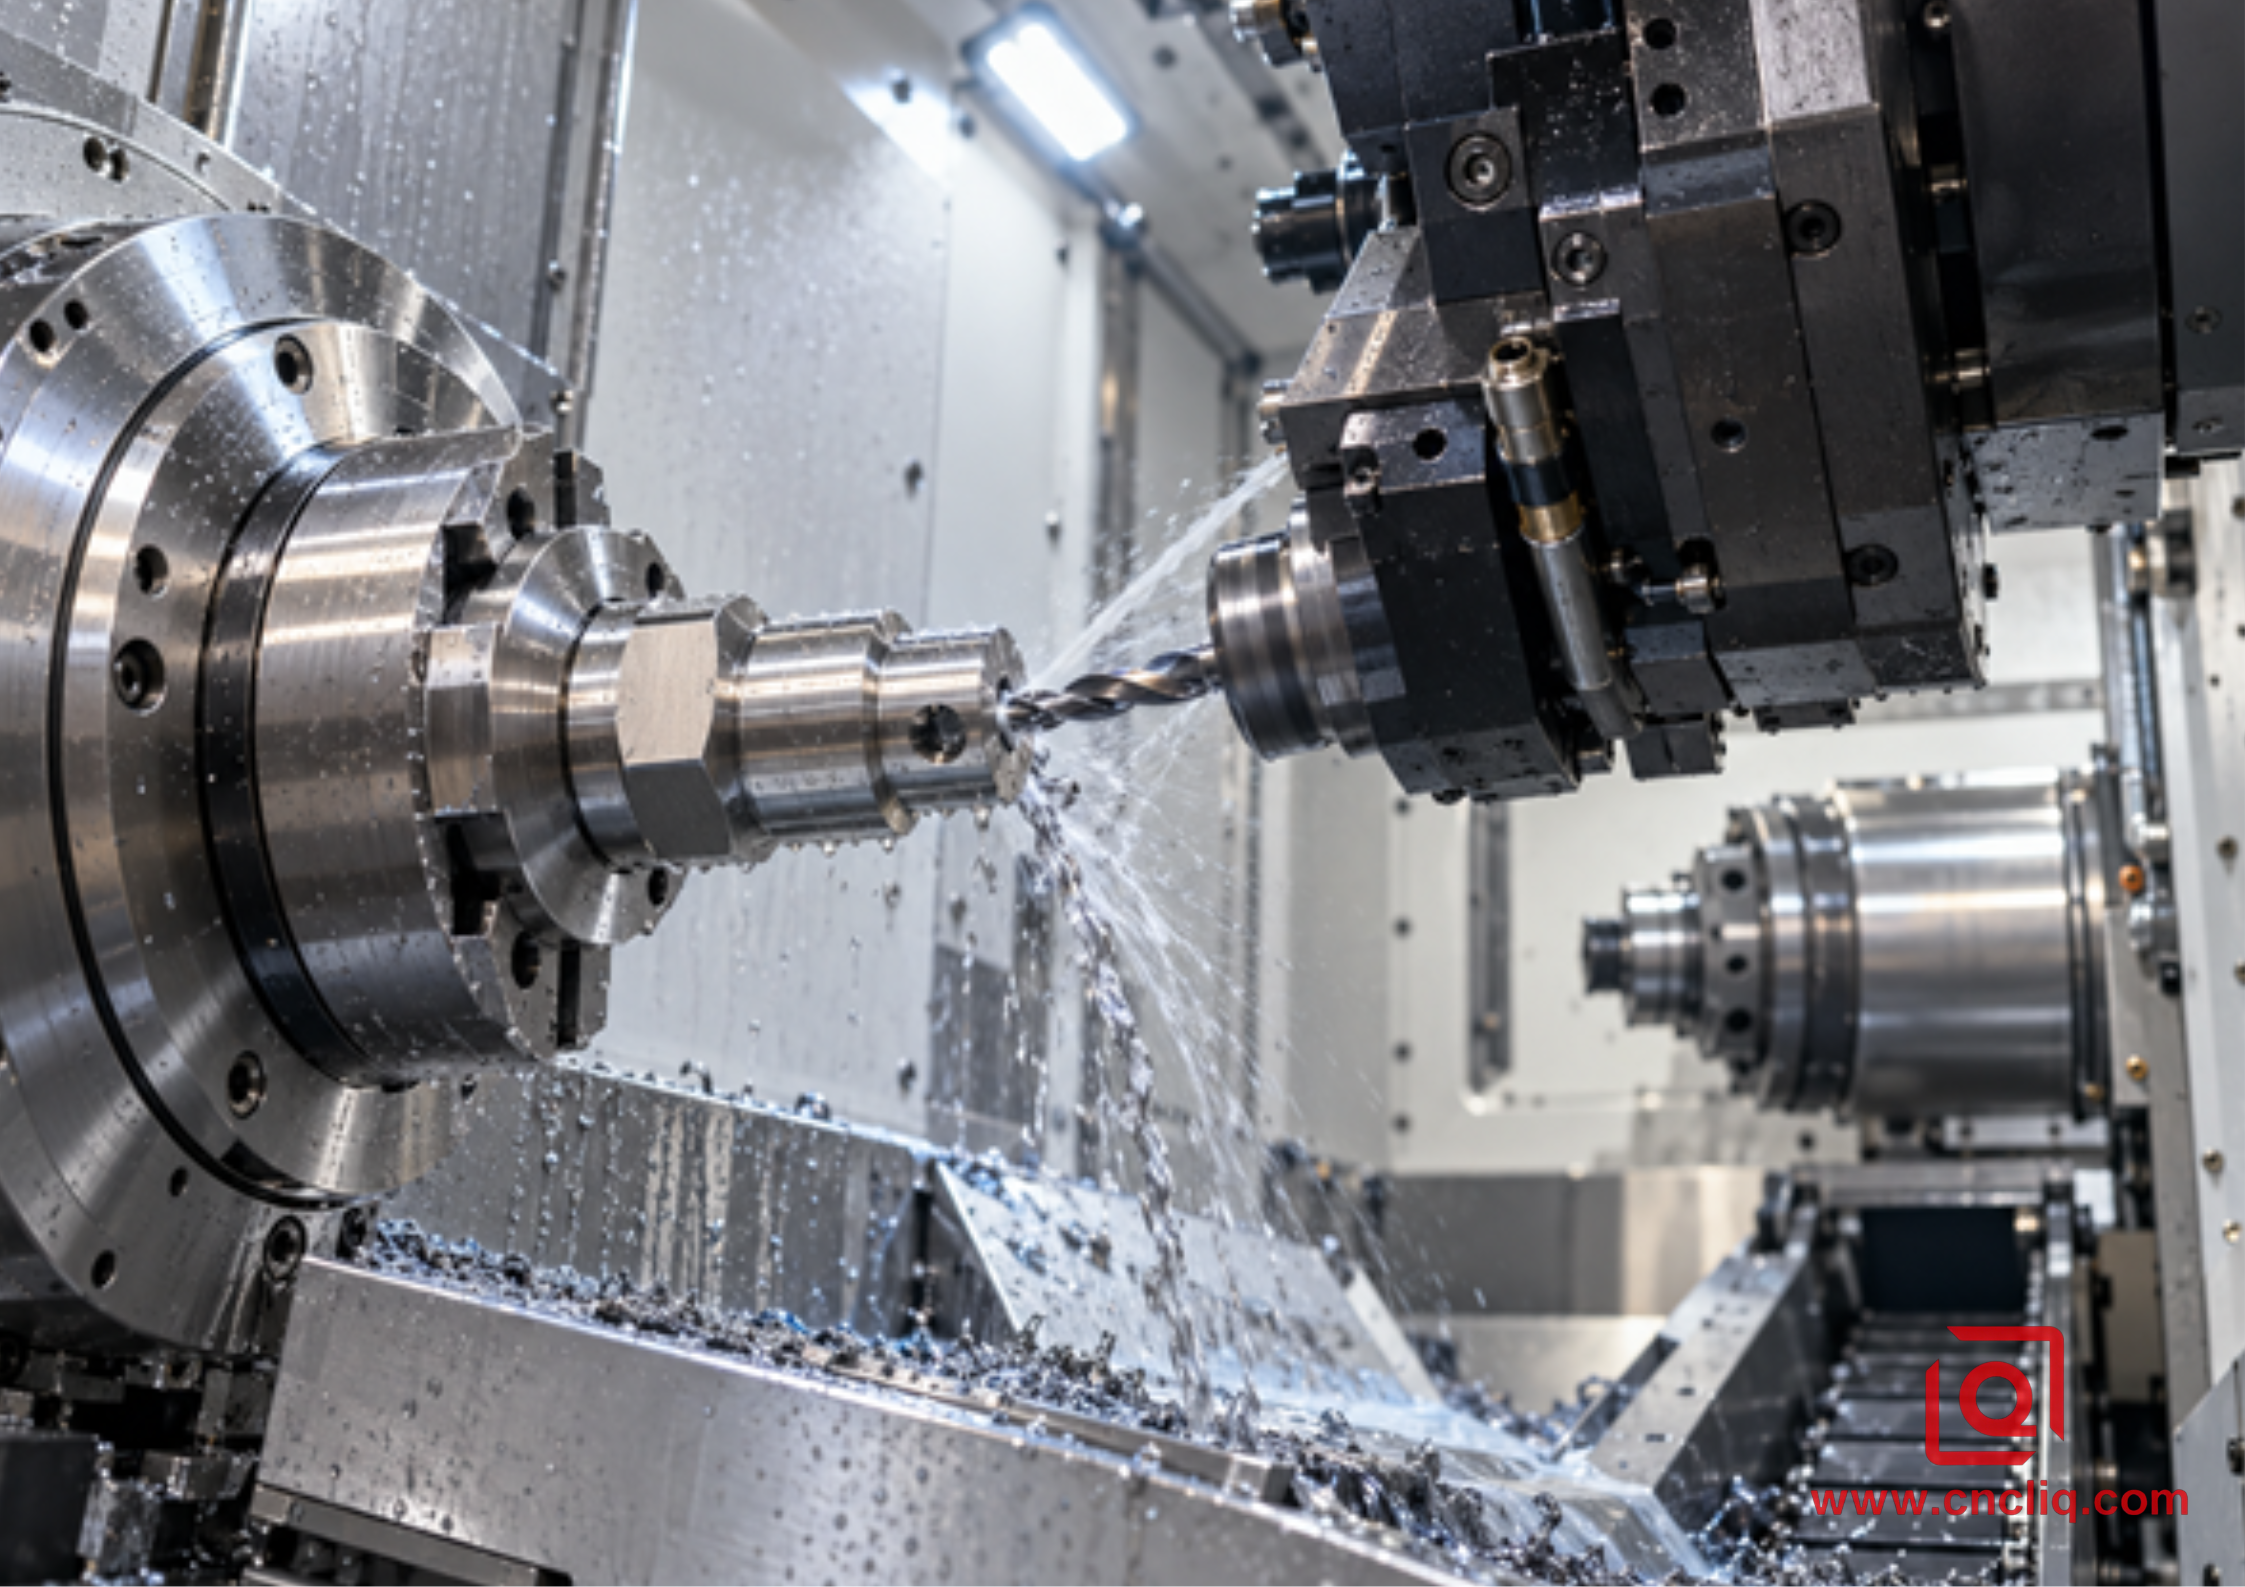
Un porte-outil rotatif est la broche compacte montée sur une tourelle motorisée. On l'appelle aussi porte-outil entraîné. La puissance arrive par l'accouplement de la tourelle, traverse l'entraînement interne du porte-outil et fait tourner le foret, le taraud, l'alésoir, la fraise ou tout autre outil de coupe.
La plupart du temps, la pièce brute ne quitte jamais le mandrin principal – du moins pas encore. En utilisant la broche comme axe C, la tourelle se transforme en un petit atelier bien pratique : perçage frontal, perçage traversant, méplat pour clé, voire une rainure étroite. Un axe Y est utile lorsque l’outil de coupe doit se déplacer hors axe. Une broche opposée facilite l’usinage en marche arrière, même si le transfert nécessite toujours un alignement et un contrôle de serrage spécifiques.
Imaginez le porte-outil comme le dernier ensemble réducteur et roulement d'une chaîne plus longue. Je suis cette chaîne depuis le bâti de la machine jusqu'à la cannelure, jamais l'inverse. Une surface sale, un roulement usé ou une paroi flexible se manifesteront d'une manière ou d'une autre : souvent par de la chaleur ou des vibrations, parfois par un élément qui s'est discrètement déplacé. Notre article surl'outillage motorisé sur les tours CNC aborde les capacités plus larges de la machine ; ici, la lentille reste fixée sur le porte-outil et son montage.
L'orientation est la partie la plus facile à comprendre. Six trous sur une face d'extrémité ? Une tête axiale semble le premier choix, car sa fraise est approximativement alignée avec l'axe de la broche. Un trou transversal ou une surface plane extérieure nous oriente généralement vers une tête radiale, dont la fraise est orientée perpendiculairement à cet axe. Lorsque l'accès devient difficile, une tête réglable ou à sorties multiples peut s'avérer utile. N'oubliez pas les inconvénients liés à cette commodité : davantage de joints, un engrenage supplémentaire et plus de métal en mouvement près du mandrin. Vérifiez à l'écran ; vérifiez à nouveau à côté de la machine.
2. La rapidité est une exigence de découpe, pas un trophée de catalogue
Commencez par l'usinage. Notez le matériau de la pièce et son état, le diamètre de l'outil de coupe, son matériau, son revêtement, le nombre de goujures, l'engagement et le système d'arrosage. Consultez ensuite les données du fabricant de l'outil de coupe. Un régime de rotation initial utile (en unités métriques) est :
RPM = (1 000 * vitesse de coupe en m/min) / (pi * diamètre de la fraise en mm)
Vitesse d'avance en mm/min = tr/min * nombre de dents effectif * avance par dent en mm
Il s'agit de calculs initiaux, pas d'une autorisation pour utiliser le porte-outil à pleine puissance. Placez un foret de 3 mm à côté d'une fraise de 16 mm sur l'établi. Le plus petit atteint sa limite de vitesse en premier. Le plus grand fait bouger l'indicateur de force. Un appui interrompu, une prise en main trop molle ou une portée trop importante, et je diminue ce point de départ avant même le premier copeau. Lors d'une nouvelle opération, un régleur expérimenté prend le temps d'écouter, d'observer la courbe de force et d'inspecter la première passe.
Vérifiez maintenant le rapport de transmission indiqué ou documenté pour le porte-outil. Sur une tête 1:1, les vitesses d'entrée et de sortie restent proches. Augmentez le rapport pour une petite fraise qui ne peut pas atteindre sa plage de fonctionnement ; diminuez-le lorsque la coupe nécessite plus de rotation que de vitesse. J'utilise le terme « proches » à dessein. Les engrenages, les joints et les roulements contribuent tous à ce rapport. Les limites finales sont déterminées par les courbes de performance du fabricant, et non par des calculs théoriques.
Le couple et la vitesse se rejoignent dans une seconde relation utile :
Puissance en kW = (couple en N*m * tr/min) / 9 550
C’est sur cette page que je cesse d’admirer le catalogue pour me concentrer sur le graphique. La valeur du couple, en gras, se trouve à gauche, tandis que celle du régime moteur, également en gras, est tout à droite. En les combinant, on obtient le rendement d’un porte-outil imaginaire. Il faut ensuite demander le rendement à la vitesse de coupe prévue, puis la durée de fonctionnement autorisée : en continu, en fonctionnement intermittent ou avec un seul pic.
Avant de diffuser le programme, répondez à cinq questions simples.
1. À quel régime de rotation cette fraise a-t-elle besoin pour ce matériau ?
2. Quel couple ou quelle puissance est disponible à ce régime moteur, après le rapport sélectionné ?
3. Combien de temps le support est-il censé rester sous charge pendant chaque cycle ?
4. Quel composant homologué a la limite de vitesse la plus basse : porte-outil, pince, écrou, outil de coupe, ensemble de joints ou entraînement de tourelle ?
5. Le sens de rotation programmé a-t-il été vérifié pour cette tête plutôt que copié de l'outil précédent ?
3. La rigidité correspond à l'ensemble du chemin de charge
Un porte-outil peut être robuste sans que le système de coupe ne soit trop souple. J'ai déjà vu une tête radiale lourde accusée de vibrations alors que le véritable problème venait d'un outil de coupe trop court, retiré pour dégager un mors du mandrin. À l'inverse, j'ai aussi constaté le cas inverse : un outil court, une bonne pince et une coupe judicieuse permettent à une tête relativement compacte de fonctionner silencieusement pendant des heures. La « rigidité » s'applique à l'ensemble du trajet de la force de coupe.
Suivez ce trajet du doigt. Commencez par la cannelure. Mon doigt remonte à partir de cette cannelure. Il s'arrête à chaque joint, en passant par la petite broche et la tourelle, jusqu'à la mâchoire et la pièce. Si vous manquez un seul joint, le diagnostic est erroné. La saleté sous une face de montage fait partie du trajet. De même qu'une paroi mince qui vibre entre les mâchoires. Même le support le plus épais de l'armoire ne peut résoudre aucun de ces problèmes.
La portée est le facteur crucial de cette analyse. Pour une vérification rapide, j'imagine l'outil de coupe exposé comme un plongeoir. À charge et section constantes, sa courbure augmente approximativement avec le cube de la longueur. En doublant la portée, ce modèle approximatif indique une flèche environ huit fois plus importante. Un assemblage réel comporte des joints et plusieurs matériaux ; ce chiffre n'est donc pas une garantie de fonctionnement en atelier. Il s'agit d'une mise en garde contre une utilisation imprudente de la portée.
La fixation de la tourelle est importante, mais les appellations peuvent induire en erreur. La taille VDI, une désignation à boulonner ou une étiquette « BMT » familière ne garantissent pas à elles seules la compatibilité. Avant d'acheter, je photographie la plaque de la tourelle et l'accouplement. Je vérifie ensuite sa face, ses boulons, son entraînement, son sens de rotation et le sens de sortie par rapport au schéma. Des appellations similaires dans les catalogues ont trompé plusieurs générations de machines.
Les spécifications publiées restent précieuses lorsqu'elles sont lues dans leur contexte. HAIMER , par exemple, indique un faux-rond de 0,003 mm à 3 x D et un équilibrage G2.5 à 25 000 tr/min pour plusieurs familles de porte-outils spécifiques. Il s'agit d'un bon exemple d'énoncé complet, car il précise la distance de mesure et les conditions d'équilibrage. Ce n'est pas une tolérance générale pour les outils tournants. La documentation de dépannage de Sandvik Coromant aborde le même sujet pratique sous un autre angle : réduire le porte-à-faux excessif, fixer la pièce et l'outil, et vérifier le faux-rond du porte-outil en cas de vibrations.
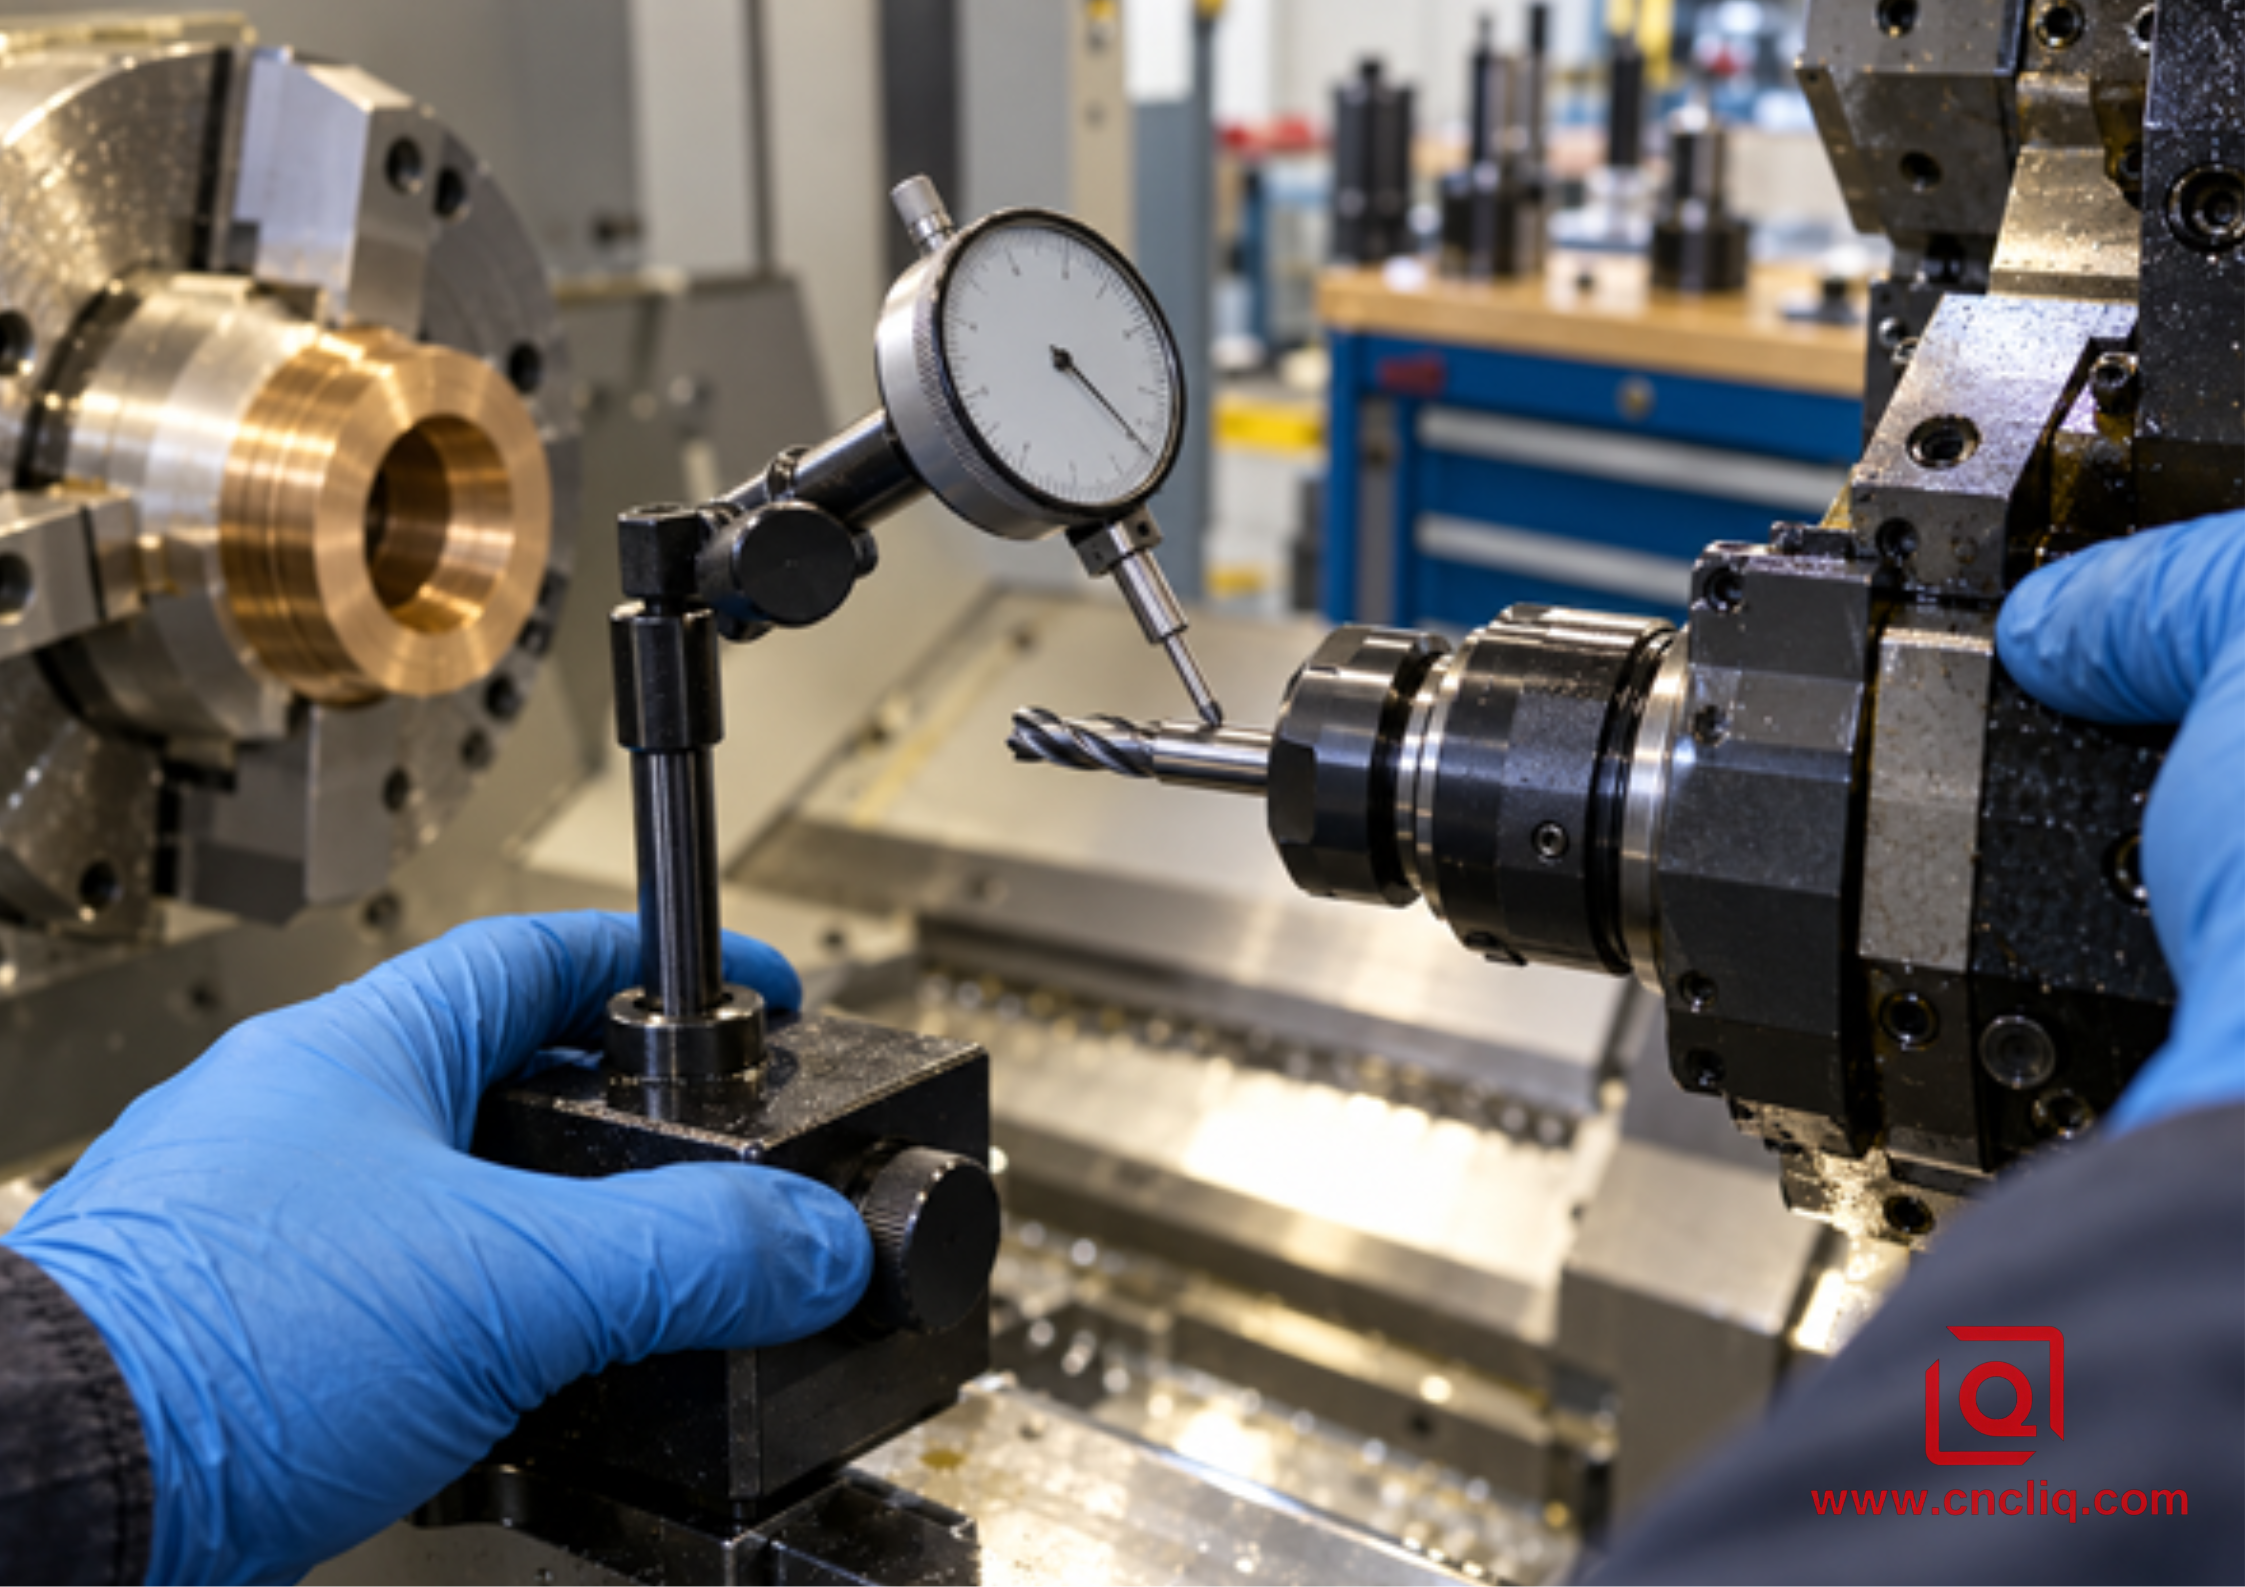
Contrôle du faux-rond de l'outil tournant à une longueur de jauge définie à l'aide d'un comparateur à cadran
4. Choix de l'interface de sortie
Au niveau du raccord de sortie, un porte-outil polyvalent se transforme en un système de coupe spécifique. La plupart des utilisateurs se tournent instinctivement vers le tiroir ER. Il est compatible avec de nombreux outils. Je choisis toujours la pince la plus petite possible adaptée à la tige, car la facilité d'utilisation ne justifie pas un serrage imparfait. Ensuite, serrez l'écrou au couple préconisé par le fabricant. Une pince abîmée, trop serrée, représente une économie considérable pour un consommable bon marché.
Une fraise affûtée avec un méplat Weldon offre une autre possibilité. Fixez la vis sur ce méplat et l'arrachement devient un problème mécanique avec une butée mécanique. Pour une coupe puissante, ce compromis me convient. Une petite fraise de finition change la donne. Désormais, la concentricité devient primordiale et la recherche s'oriente vers une pince de précision, un système de serrage hydraulique ou un manchon fretté. Un arbre peut parfaitement s'adapter à sa fraise tout en offrant un bras de levier important aux roulements. Je vérifie ce bras de levier sur papier avant que l'ensemble ne soit monté sur la tourelle.
Une demande de devis n'a rien à gagner à afficher le nom d'interface le plus sophistiqué du catalogue. Il faut plutôt indiquer la fonction : tolérance, matériau, parois adjacentes et espace disponible pour le porte-outil. Laissez l'ingénieur de procédés soumettre une proposition complète de porte-outil et d'outil de coupe.
interface de sortie | force pratique | Principale précaution | Utilisation typique |
collet ER | Gamme d'outils flexible et changement facile | Contrôle de la propreté, du couple de serrage des écrous, de l'usure des pinces et du faux-rond | Perçage, taraudage, fraisage léger à modéré |
Verrouillage latéral | Résistance à l'arrachement positive et transfert de couple solide | L'équilibrage et le faux-rond peuvent être moins favorables pour les outils de très petite taille. | Fraisage robuste et ébauche |
arbre de fraisage | Assistance directe pour les découpeuses dédiées | Charge de flexion plus élevée et enveloppe d'interférence plus large | Découpe, fraisage frontal ou latéral sélectif |
Hydraulique ou par frettage | Concentricité élevée et adhérence répétable lorsqu'elles sont correctement appliquées | Coût, accès, processus de service et compatibilité du système | Fraisage de finition, alésage, petits outils de précision |
5. Faux-rond, équilibrage, roulements et chaleur
Le faux-rond est injuste : une seule fraise en supporte le coût. Imaginez quatre fraises arrivant à l’atelier, mais une seule à temps. Le bord supérieur s’use, et les trois autres polissent plus qu’elles ne taillent. La température monte progressivement. L’usure s’accumule sur un bord. Quelques pièces plus tard, la rainure commence à révéler le défaut.
Placez le comparateur à un endroit où la lecture est significative, même s'il est plus facile de toucher une autre surface brillante. Ma note de configuration ressemble à une courte liste de pièces : porte-pièce, outil de coupe, adaptateur, couple, longueur de la jauge, point de mesure, résultat. Pour les opérations répétées, j'ajoute un mot : froid ou chaud. Sans cela, deux mesures correctes peuvent donner l'impression d'une machine qui dérive simplement parce qu'elles ont été prises à des moments différents.
L'équilibre entre en jeu lorsque la vitesse et la masse excentrée augmentent. Il ne remplace pas une fraise en bon état ni un positionnement correct. De même, un corps équilibré ne garantit pas la sécurité de toutes les fraises montées à la vitesse maximale du porte-outil. La limite inférieure approuvée pour l'ensemble assemblé reste la limite.
La chaleur est un facteur tout aussi spécifique à la pièce. Le support chauffant de l'autre côté de l'allée ne sert pas de thermomètre. Je suis les instructions du fabricant concernant le préchauffage et la lubrification, puis je laisse le support se stabiliser. Si le bruit, la sensation au toucher, la charge ou la température s'écartent de cette valeur de référence, le cycle est interrompu. Un test à pleine vitesse est peu fiable pour diagnostiquer un roulement défectueux.
6. Le liquide de refroidissement et les copeaux peuvent déterminer le résultat.
Un calcul précis peut se révéler infructueux sous un amas de copeaux. Un atelier de tournage-fraisage est le théâtre d'un véritable désordre : copeaux de tournage filiformes, petits copeaux de fraisage, et peut-être deux trous qui se rejoignent à l'abri des regards. Je surveille la sortie, pas seulement la buse.
L'arrosage par l'outil est utile lorsqu'un trou profond masque le tranchant. Son efficacité dépend de la pression supportée par l'ensemble du circuit : alimentation de la machine, raccord de la tourelle, joints du porte-outil, système de serrage et outil de coupe. Une buse externe convient parfaitement pour de nombreuses coupes ouvertes, mais il est important de vérifier le jet au début et à la fin de la course. Un jet qui se dépose sur le corps du porte-outil est peu efficace et refroidit très mal la zone concernée.
Le perçage nécessite une planification spécifique. Les copeaux peuvent s'accumuler aux intersections des trous, et une bavure résiduelle peut persister jusqu'à l'assemblage. Dans l'aluminium, les retouches favorisent la formation d'arêtes vives et de rayures. Dans l'acier inoxydable, un frottement répété au fond d'un perçage trop prudent peut durcir la surface. « Multiplier les passages » n'est donc pas une solution universelle. La géométrie du foret, l'arrosage, la profondeur et la forme des copeaux doivent déterminer le cycle.
Le guide existant surle contrôle des copeaux en tournage CNC d'aluminium à grande vitesse est utile lorsque le problème provient du matériau, de la géométrie des arêtes ou du liquide de refroidissement. Lorsqu'une poche charge un outil long latéralement, notre guide sur le fraisage trochoïdal explique comment un engagement radial contrôlé peut réduire la contrainte. Aucune de ces stratégies ne corrige un porte-outil desserré ou trop avancé ; la stabilité reste primordiale.
Lors de la validation, faites une pause après la première caractéristique représentative. Avant de relancer le cycle, examinez la première puce et la pièce sous une lampe. La sortie, le bord, la cannelure et la finition révèlent généralement des informations importantes. Cette brève inspection est plus révélatrice qu'une minute supplémentaire passée à admirer une simulation.
7. Une matrice de sélection pour les points de vente
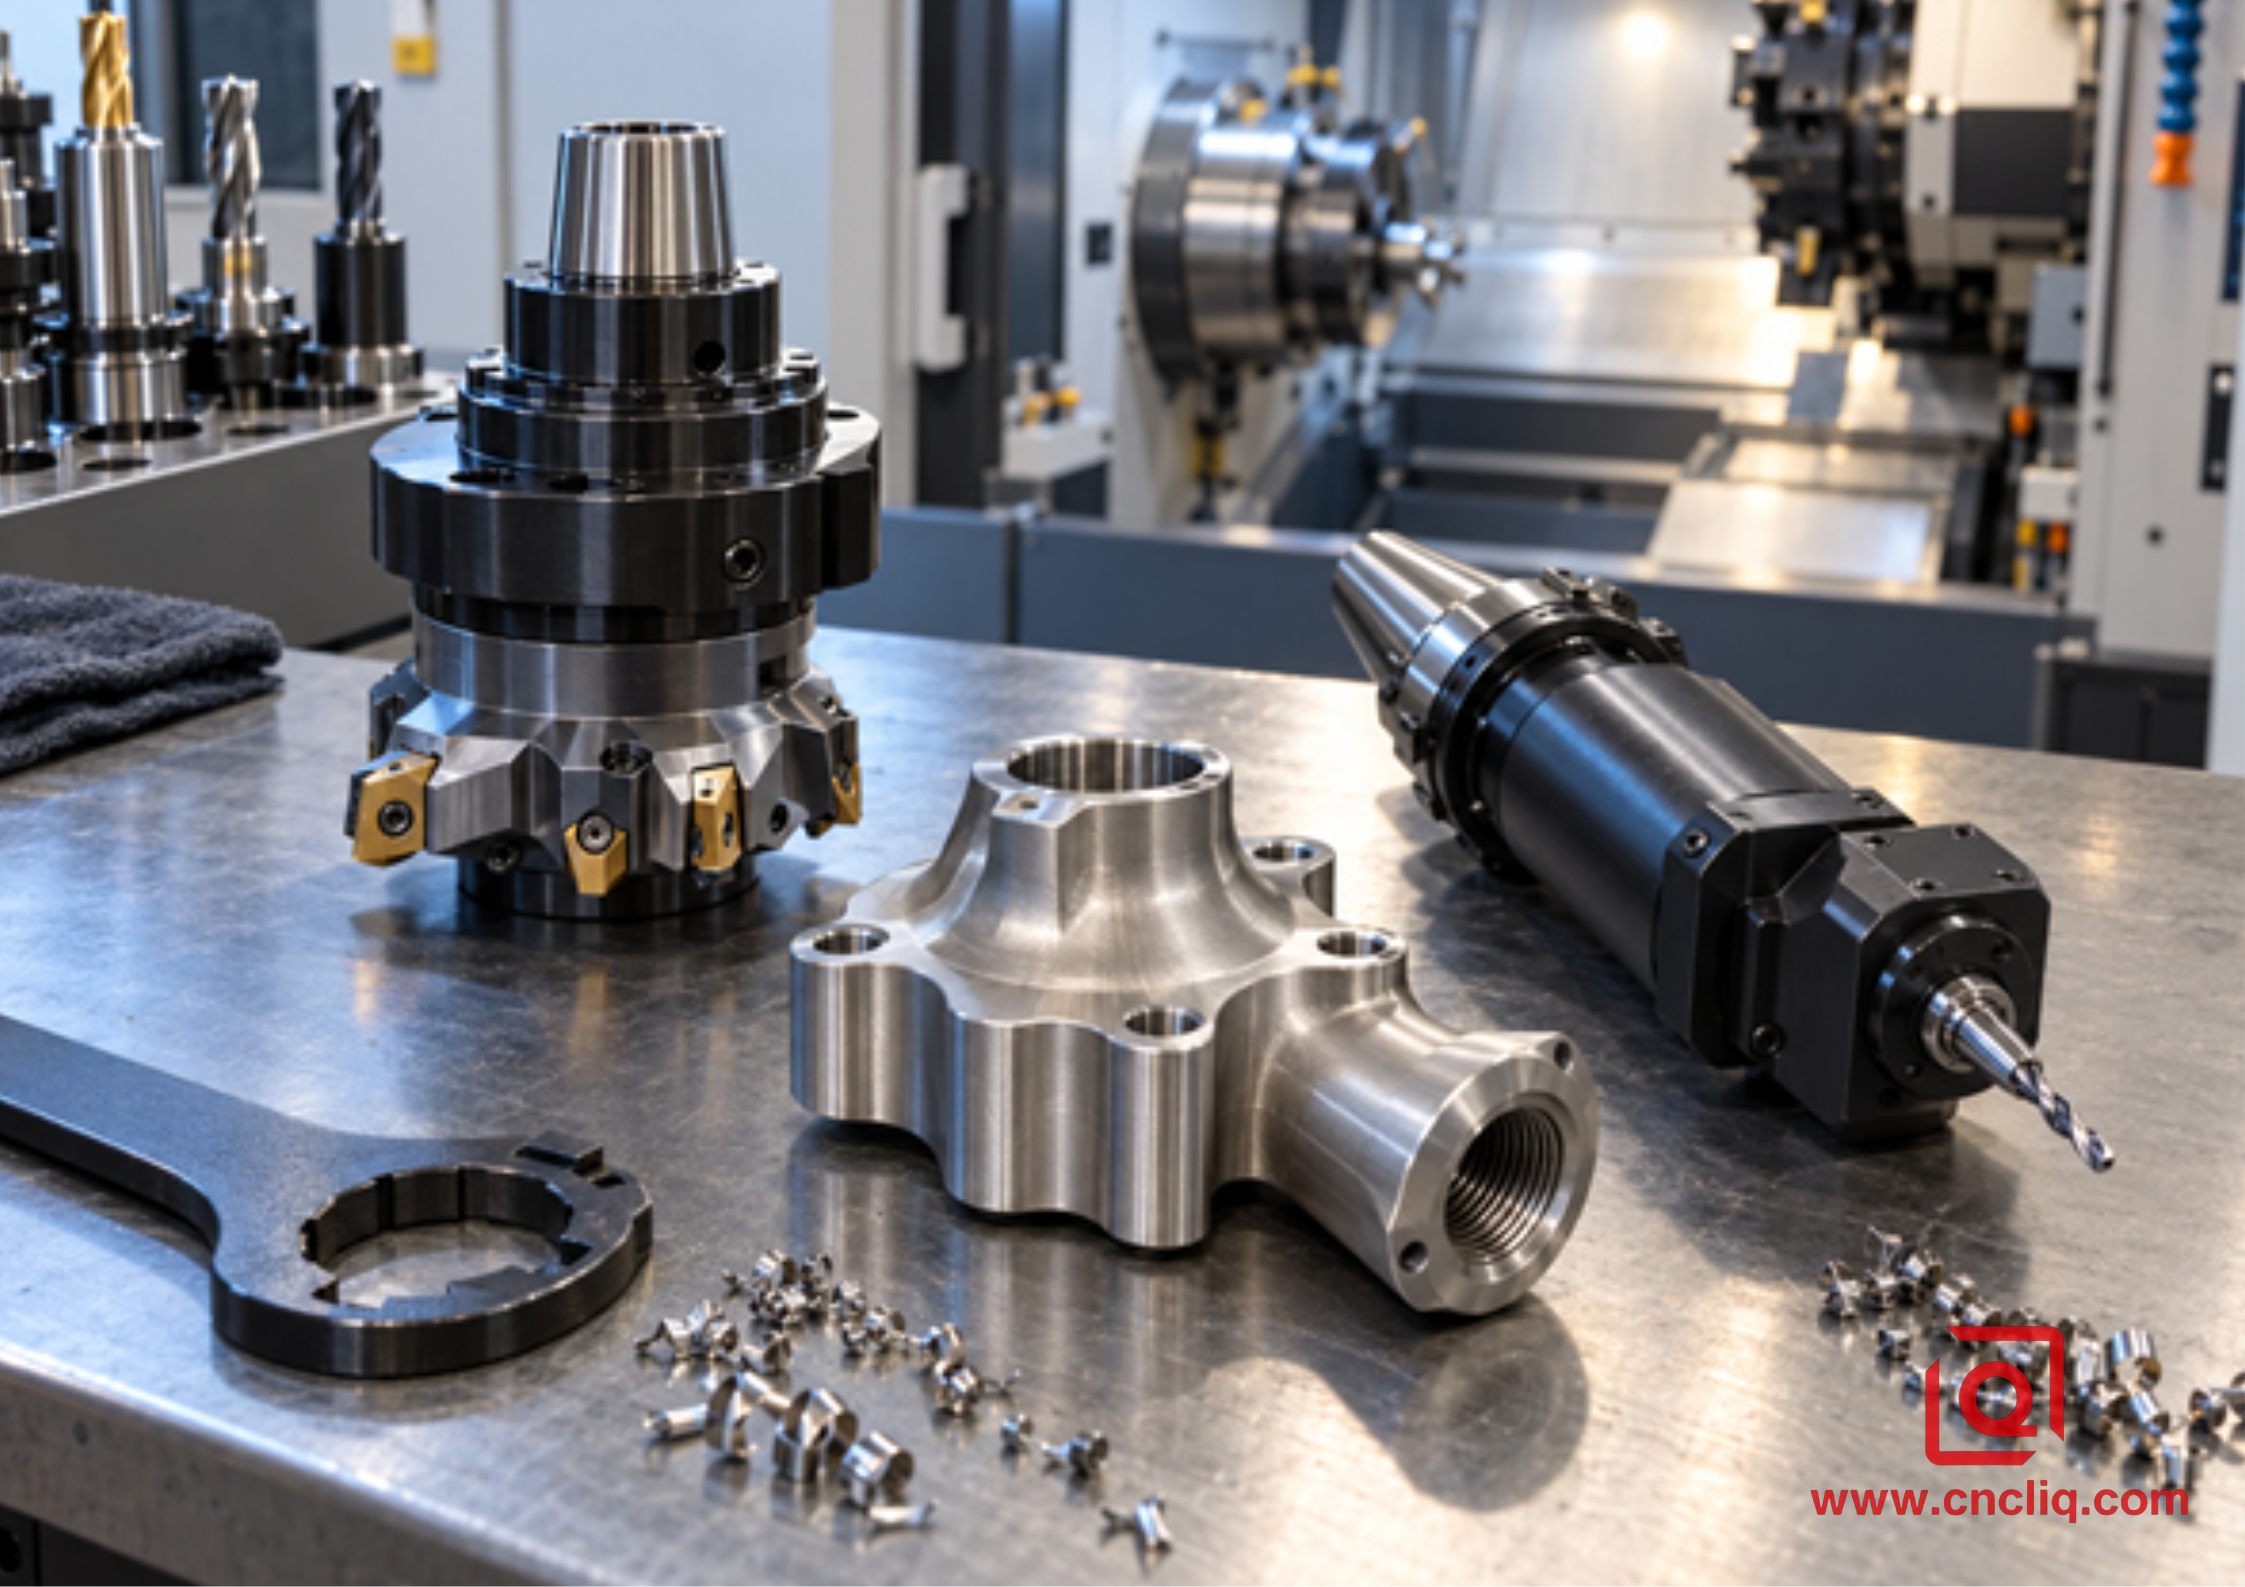
Agencement de porte-outils courts rigides et de porte-outils rotatifs à grande vitesse plus longs sur un banc de réglage
Opération | Ce qui compte généralement en premier | Direction du détenteur | Premier contrôle judicieux |
petit perçage frontal | Régime de sortie, faux-rond, évacuation des copeaux | Axial | Calculer la vitesse de rotation à partir du diamètre de perçage ; vérifier le circuit de refroidissement. |
Forage transversal | Alignement, conditions d'entrée, bavure à la sortie | Radial | Indiquer l'emplacement du titulaire ; prévoir un point d'accès ou une entrée contrôlée si nécessaire. |
Plat à large diamètre extérieur | Couple, rigidité, porte-à-faux, serrage de l'axe C | Radial | Réduisez la projection et l'engagement radial avant d'augmenter la demande en énergie |
Cercle de boulons de façade | Position angulaire, faux-rond, longueur de l'outil | Axial | Méthode de vérification du zéro de l'axe C et de l'inspection de la caractéristique par rapport à la référence |
Fente décentrée | Course de l'axe Y, jeu du corps, déflexion de la fraise | Axiale ou radiale selon la géométrie | Simuler l'enveloppe complète, et pas seulement le poussoir. |
Taraudage rigide | Synchronisation, couple, inversion de sens de rotation, liquide de refroidissement | Axial ou radial | Vérifier que le cycle de la machine et le porte-pièce conviennent à l'inversion. |
Alésage de finition | Faux-rond, alignement, tolérance stable | Généralement axial | Mesurer le faux-rond à la longueur de jauge de travail et contrôler la taille du pré-perçage |
Ce tableau ne désigne pas un champion. Une large surface plane peut convenir à une tête compacte 1:1. Une petite perceuse peut ne pas se mettre en marche avant l'arrivée d'un multiplicateur de vitesse. Laissez la coupe présélectionner. Laissez la machine elle-même, mâchoires comprises, faire le choix final.
8. Quand la coupure commence à riposter
Le cliquetis incite à manipuler les boutons. Résistez-y. Je note d'abord le régime moteur, l'avance, l'engagement, la projection, l'outil, le porte-outil et l'angle de broche à l'endroit où apparaît le repère. Une photo du montage prise avec mon téléphone est également utile. Ensuite, je modifie un seul paramètre. Si cinq réglages changent simultanément et que le bruit disparaît, la pièce est bonne, mais le diagnostic reste incertain.
1. Lisez le modèle du porte-outil, le rapport de transmission, la flèche de rotation et le décalage sur la machine. Ne vous fiez pas à la fiche de réglage d'hier sans la consulter.
2. Nettoyez la face de la tourelle, les repères de positionnement, le cône de la pince, l'écrou, l'accouplement et la tige de l'outil de coupe. Un copeau à ce stade n'est pas négligeable une fois la coupe amorcée.
3. Indiquez la longueur de l'outil froid à sa valeur de référence. Si l'aiguille semble incorrecte, repositionnez-la une fois et conservez les deux valeurs. La première valeur écartée peut s'avérer utile.
4. Faites glisser la fraise vers l'intérieur jusqu'à ce qu'il ne reste qu'un jeu suffisant. Ensuite, faites-la passer devant les mâchoires, les deux broches, les stations voisines et le dispositif d'approche.
5. Avant d'incriminer la puissance du moteur, réduisez l'engagement radial ou la profondeur. Cela permet de distinguer un problème de charge d'un problème de résonance.
6. Augmentez la vitesse par paliers modérés et veillez à respecter la charge de copeaux réelle. Ralentir la fraise jusqu'au frottement ne fait que générer de la chaleur au détriment des vibrations.
7. Arrêtez-vous après la première caractéristique représentative. Examinez l'usure des cannelures, la forme des copeaux, l'orientation du liquide de refroidissement, les bavures de sortie et l'état de surface.
Si le problème persiste d'un porte-outil à l'autre, le porte-outil ou le système d'entraînement de la tourelle mérite d'être examiné. Lorsque chaque croquis présente un outil allongé et une grande fraise, j'arrête de dessiner. Cette caractéristique nécessite une broche à axe B ou une fraiseuse. Notre comparatif du tournage CNC et de l'usinage tournage-fraisage pour les boîtiers concentriques est utile ici ; le guide DFM plus général du tournage-fraisage aborde les compromis liés à la configuration et aux collisions.
9. Cas anonyme : Pivot de pince robotique 17-4PH
Un acheteur européen spécialisé dans l'automatisation a envoyé un pivot compact 17-4PH doté de deux portées de roulement, d'une bague hexagonale, d'un orifice de lubrification radial, d'un alésage excentré et d'un méplat pour clé. Cet exemple illustre les capacités de tournage, de fraisage, de tournage-fraisage, d'ébavurage et de contrôle proposées par Liqin. Il ne garantit pas que tous les dessins similaires suivront cette procédure.
Le plan A aurait consisté à fabriquer les pièces. Il aurait fallu usiner les méplats, desserrer le mandrin et laisser un centre d'usinage réaliser les finitions complexes. Le point faible résidait dans le repositionnement. L'alésage et le méplat étant tous deux alignés par rapport à l'axe du palier fini, un second montage a introduit un décalage que le contrôle qualité aurait dû corriger. L'équipe en charge des procédés a donc opté pour une solution utilisant la broche principale et un outil motorisé. Cette approche est similaire à celle du boulon d'épaulement de support de fourche sur mesure de Liqin, une autre famille de pièces combinant des diamètres usinés et une zone d'entraînement fraisée.
Le foret frontal a réalisé une coupe nette. Le foret radial, en revanche, a laissé une légère trace à l'entrée et une bavure disgracieuse à la jonction des trous. L'indicateur et le contrôle de réglage ont révélé une explication plus plausible : le foret avait été retiré de force, évitant ainsi un angle de mâchoire, et la majeure partie du liquide de refroidissement ruisselait sur le porte-foret.
La solution n'aurait jamais fait l'objet d'une vidéo de vente spectaculaire. C'est précisément pour cette raison que l'équipe lui faisait confiance. Ils ont inséré le foret, parcouru l'intégralité du balayage de l'axe C et ramené le jet de liquide de refroidissement sur la pointe. Un bref positionnement a permis au foret radial de s'insérer en toute sécurité. L'inspection a repris sur l'axe fonctionnel. La position du trou et l'angle du plan de coupe ont été comparés à la référence de tournage, tandis que l'intersection cachée a bénéficié d'un éclairage et d'un grossissement spécifiques.
Ce cas n'a pas démontré que l'outillage motorisé surpasse systématiquement deux machines. Il a démontré que la portée, la pénétration, le refroidissement, l'ébavurage et la mesure doivent être parfaitement compatibles. La bride de moteur de précision et le capuchon avant de Liqin illustrent cette même approche de référence pour l'alésage, le pilote et la face du palier.
10. Élaborer une demande de devis que l'atelier puisse utiliser
Un dessin technique comporte les dimensions. La demande de devis doit également préciser à l'atelier quel défaut risque de perturber la production lundi matin. Deux fichiers sont envoyés simultanément. Le dessin 2D fait foi, et le modèle neutre permet une interprétation claire de la forme. Une brève note d'accompagnement complète les informations : état du matériau, modèle de commande, finition, traitement thermique, arêtes vives, documentation, emballage et date de lancement.
Maintenant, indiquez trois éléments qui pourraient bloquer l'assemblage. Par exemple, le trou transversal peut être crucial pour l'alignement de l'axe du palier. Il se peut aussi que le motif de la face doive être parfaitement aligné. Ou encore, qu'une marque en spirale rende une face d'étanchéité inutilisable. Précisez lesquels. Si une méthode de contrôle particulière est requise pour l'acceptation, indiquez son nom à côté de l'exigence correspondante. Un accès restreint mérite également d'être pris en compte. Ne laissez pas le monteur devoir inventer la moitié manquante de votre assemblage.
En échange, je souhaite comprendre le raisonnement de l'atelier : machine, ordre de serrage, sens de rotation des porte-outils, outils spécifiques, contrôle, hypothèses et éléments omis. Pour une analyse approfondie, veuillez envoyer les fichiers via la page de contact . Liqin pourra comparer un parcours d'usinage avec outil motorisé, un plan de tournage-fraisage complet et un processus d'usinage contrôlé avant d'établir un devis.
Cliquez ici pour toute demande 👆
FAQ
1. Dois-je acheter le support avec le plus grand nombre de tours par minute ?
Non. Parfois, le petit foret a besoin de chaque tour. On passe à la fraise large et la limite est atteinte. Le couple ou la rigidité constituent généralement le premier obstacle. Après le calcul de la fraise, je me concentre sur les marges : courbe de puissance, portée, faux-rond, liquide de refroidissement, roulements, tourelle. Je ne confie donc pas la tâche à la machine la plus rapide. C'est la tête d'usinage qui reste stable là où la coupe doit être effectuée.
2. Quel est le faux-rond acceptable pour un outil en fonctionnement ?
Il n'existe pas de valeur universelle et fiable. Quelques micromètres de faux-rond suffisent à peine à gêner un ébaucheur robuste et peuvent ruiner la matinée d'un foret de précision. Une valeur de faux-rond brute est quasiment inutile. Il faut lui attribuer une longueur de référence et un point de contrôle. Ce n'est qu'ensuite que je la compare à l'outil, au plan, à la finition et aux pièces que le procédé a déjà prouvé pouvoir réaliser.
3. Face ou côté : quelle orientation du support convient ?
Laissons d'abord la caractéristique répondre. Un motif de face m'oriente vers une tête axiale. Un trou sur le diamètre ou une surface plane extérieure m'oriente vers une tête radiale. Avant de passer commande, je vérifie toujours l'ensemble du corps : mouvements C et Y, sens de rotation, ajustement de la tourelle, mâchoires et stations voisines.
4. Un tour à outil motorisé peut-il remplacer un centre d'usinage ?
Sur la bonne pièce, oui. Sur la mauvaise, pas longtemps. Trouver le juste milieu est plus efficace que de répéter un slogan. Donnez au tour un corps majoritairement rond avec quelques trous, filetages, rainures et méplats. Il est comme un poisson dans l'eau. Ajoutez maintenant une poche large, une grande portée, une fraise de grande taille ou un enlèvement de matière important. Je me tourne alors vers le centre d'usinage ou la broche de l'axe B. Comparez le risque lié aux données de référence et le coût total du processus.
5. Qu'est-ce qui permet à Liqin de proposer rapidement un devis ?
Commencez par les deux fichiers, puis ajoutez les informations qu'ils ne décrivent pas clairement : état du matériau, séquence de commande, références critiques, finition, règles de bord, documentation, délais et limites d'assemblage. Identifiez les trois points critiques en cas de défaillance. Cela permettra à l'équipe d'ingénierie d'examiner l'accès au porte-pièce, le serrage, l'ébavurage et les mesures avant d'établir le prix.
Cliquez ici pour toute demande 👆
Résumé
Choisissez un porte-outil rotatif en partant de la fraise et en remontant le parcours. Déterminez sa vitesse, le couple résiduel, raccourcissez le levier, repérez le repère de faux-rond et observez la circulation du liquide de refroidissement et des copeaux. Si la portée ou la charge rend la broche difficile à usiner, utilisez une pièce en fer plus robuste. Une demande de devis claire permettra de prendre cette décision, tant que le plan est encore facile à modifier.
Coordonnées
Société : Ningbo Liqin Industry Co., Ltd.
Assistance clientèle quotidienne et support après-vente : service@shturl.zhuwanying@cncliq.com
Nouvelle demande de renseignements, devis et discussion de commande : business@shturl.zhouli@chinaliqin.com
Assistance téléphonique : +86 18757148656
Clause de non-responsabilité
Tous les articles techniques, spécifications de matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont fournis à titre informatif et de référence uniquement. Veuillez noter que les informations générales présentées sur ce blog ne sauraient se substituer aux accords techniques signés. Les pièces sur mesure étant soumises à des variations liées aux numéros de coulée des matériaux, aux étalonnages des machines et aux tolérances spécifiques, les spécifications de qualité contractuelles sont exclusivement régies par vos plans CAO approuvés, vos contrats signés et vos plans qualité formalisés.
Toutes les études de cas clients présentées sur ce blog ont été intégralement anonymisées et nettoyées. Les indicateurs de performance, les processus de fabrication et les images affichés servent uniquement à illustrer nos capacités d'usinage sur mesure et ne constituent en aucun cas une norme universelle applicable à toutes les commandes.
Équipe de fabrication Liqin
Forte de 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques de haute précision pour les marchés internationaux les plus exigeants. Notre site de production de 6 500 m² est équipé de plus de 150 machines, intégrant l'usinage CNC 4 et 5 axes, le tournage-fraisage, l'extrusion à froid et le moulage sous pression. Cette organisation nous permet de gérer les projets de manière fluide, depuis la conception CAO initiale jusqu'à l'expédition des pièces finales.
Nous assurons un contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la rigueur d'ingénierie qu'elles exigent. Certifiés ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle CMM et du profilage optique aux tests de dureté et de brouillard salin, nous validons vos spécifications critiques en amont, vous garantissant ainsi des composants prêts à l'emploi, sans difficultés d'assemblage ni arrêts de ligne coûteux. Outre la fabrication, vous pouvez compter sur nous pour des réponses sous deux heures à vos demandes de devis, un accompagnement direct pour l'échantillonnage de prototypes et une expédition fluide à l'export en Europe, en Amérique du Nord, en Asie et en Océanie.
N'hésitez pas à nous faire part de vos demandes de renseignements et à nous envoyer des échantillons. Visitez notre site web ou contactez-nous directement pour obtenir un devis compétitif !
