 Français




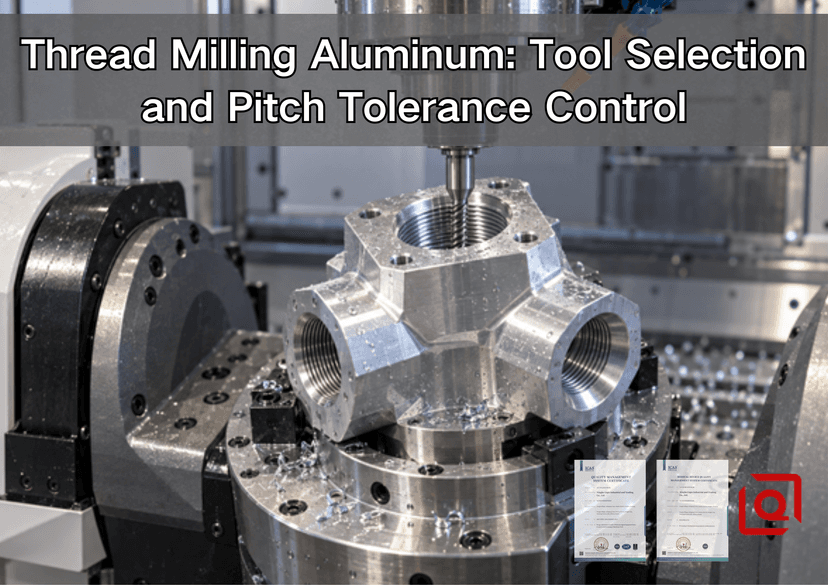
Vous rencontrez toujours des difficultés avec des filetages en aluminium qui, malgré une apparence impeccable, bloquent le calibre de filetage à mi-chemin, ou qui passent le contrôle en sortie de machine et se resserrent après anodisation ? Ce guide explique comment choisir une fraise à fileter, préparer le trou de guidage, contrôler le diamètre primitif et vérifier le résultat sans sacrifier une pièce précieuse. L’objectif n’est pas d’obtenir une valeur parfaite recopiée d’un catalogue, mais de mettre au point une méthode d’atelier reproductible pour les pièces en aluminium sur mesure, de la première orbite programmée au rapport de contrôle final.
Le fraisage de filetage est avantageux car l'outil de coupe, plus petit que le filetage final, suit une trajectoire hélicoïdale. Cela réduit le risque de copeaux coincés lors du taraudage, facilite l'usinage des trous borgnes et permet une compensation dimensionnelle sans avoir à réécrire l'intégralité du programme. Cette technique est particulièrement utile pour les collecteurs, les carters, les prototypes, les filetages de grand diamètre, les formes interrompues et les opérations où la casse d'un taraud peut entraîner des heures d'usinage inutiles. Elle n'est cependant pas systématiquement la solution la plus rapide pour tous les filetages standard, peu profonds et produits en grande série. Le choix dépend avant tout du dessin, de l'état du matériau, de la géométrie du trou, du mode de réception et du coût réel d'une défaillance.
1. Définir le filetage avant de choisir la fraise
La spécification doit être complète. Pour les filetages métriques, indiquez le diamètre nominal, le pas, le profil (interne ou externe), le sens de filetage (à droite ou à gauche), la classe de tolérance, la longueur d'engagement et le type de filetage (droit ou conique). Pour les filetages en pouces unifiés, indiquez la série et la classe, par exemple UNC ou UNF et 2B ou 3B pour un filetage intérieur. L'acheteur ne doit pas se fier au fournisseur pour déterminer la classe de filetage à partir de la vis correspondante.
Les tolérances des filetages métriques d'usage général sont définies par la norme ISO 965-1:2026 , tandis que les limites dimensionnelles courantes sont traitées par la norme ISO 965-2:2024. Les filetages unifiés en pouces sont définis par la norme ASME B1.1-2024 . Les exigences de contrôle doivent également être précisées : la norme ISO 1502 demeure la référence pour les calibres et le contrôle des filetages métriques d'usage général ISO, tandis que la norme ASME B1.2-2025 couvre les calibres et le contrôle des filetages unifiés en pouces. Ces références sont importantes car le diamètre nominal seul ne suffit pas à définir un filetage acceptable.
Le pas est la distance axiale parcourue lors d'une révolution hélicoïdale complète. Le diamètre primitif est le diamètre théorique pour lequel la largeur des crêtes et des gorges du filetage est égale. C'est généralement la dimension fonctionnelle qui détermine si la pièce s'assemble correctement, avec le jeu prévu. Le diamètre extérieur, le diamètre intérieur, la forme des flancs, le pas, la circularité, les bavures et l'état de surface restent des critères importants. Un filetage correct (GO) ne justifie pas un filetage abîmé, un premier filet endommagé ou un trou percé hors de sa position initiale.
Avant de commencer les travaux de FAO, notez ces six éléments sur la fiche de processus :
1. Désignation complète du filetage et révision du dessin applicable.
2. alliage et trempe du matériau, y compris si la pièce est forgée, coulée ou extrudée.
3. Profondeur de filetage utile, dégagement au fond du trou borgne et chanfrein d'entrée.
4. Méthode d'inspection requise et révision de l'instrument de mesure.
5. Traitement de surface, masquage et question de savoir si la réception a lieu avant ou après la finition.
6. Quantité, plan d'approbation du prototype et durée de vie prévue de la production.
Cette rigueur en amont améliore la qualité des devis. Si votre projet comprend des orifices à plusieurs faces ou des passages profonds et entrecroisés, notre guide sur le perçage profond et le taraudage rigide de l'aluminium explique pourquoi le jeu au fond et l'évacuation des copeaux doivent être optimisés avant le filetage.
2. Choisissez une fraise à fileter adaptée au trou et à l'opération.
Les fraises à fileter se répartissent en deux grandes catégories. Les fraises à profil unique possèdent un seul profil de coupe ou une section de coupe courte. Elles permettent d'usiner des diamètres différents présentant un pas et un profil compatibles, et leur course réduite diminue généralement l'effort de coupe. Elles constituent un excellent choix pour les prototypes, les diamètres atypiques, les filetages profonds, les parois fines et les machines à rigidité limitée. En contrepartie, la course hélicoïdale est plus importante et le cycle plus long.
Une fraise à plusieurs rangées ou à profil complet comporte plusieurs dents de filetage sur toute sa longueur de coupe. Elle peut réaliser le filetage complet en un seul tour d'hélice environ lorsque sa longueur de coupe correspond aux exigences. Cela améliore la productivité en production répétitive, mais l'outil est limité à un pas et une profondeur de coupe spécifiques, applique une charge plus importante et nécessite une bonne évacuation des copeaux. Il est moins tolérant aux variations d'épaisseur de paroi ou au faux-rond excessif du porte-outil.
Pour les petits filetages intérieurs, le carbure monobloc est généralement le matériau de base idéal car il allie tranchant et rigidité. L'aluminium exige un tranchant précis et une large zone d'évacuation des copeaux. Le carbure poli non revêtu convient parfaitement. Les revêtements conçus pour la coupe des métaux non ferreux, notamment les variantes ZrN ou DLC appropriées, peuvent réduire l'adhérence, mais les données d'application du fabricant de l'outil sont primordiales. Un revêtement épais ou émoussé, prévu pour l'acier, peut accroître le frottement et la formation d'arêtes rapportées dans l'aluminium, matériau collant.
Le diamètre de l'outil est un compromis. Une fraise plus grande est plus rigide, mais à mesure que son diamètre se rapproche du diamètre intérieur du filetage, le jeu diminue et l'erreur de profil géométrique peut augmenter, car une fraise droite génère une hélice. Le système de guidage de filetage SmiCut identifie le rapport fraise/filetage, l'angle de profil et le pas comme des facteurs clés influençant la déviation du profil. Le choix le plus sûr ne consiste pas simplement à utiliser le plus grand outil pouvant pénétrer dans le trou. Utilisez le sélecteur ou le logiciel de calcul du fabricant, vérifiez la plage minimale d'alésage et de pas, et simulez la trajectoire d'approche et de retrait.
La portée doit également être vérifiée avec soin. Utilisez un outil de coupe et un porte-outil aussi courts que possible. Un dépassement excessif augmente la déflexion et rend la compensation instable, même si le diamètre nominal de l'outil est correct. Pour un filetage borgne profond, utilisez une longueur de collet qui ne frotte pas contre l'alésage, mais évitez une portée inutile. Les mandrins hydrauliques, les porte-outils à frettage ou les systèmes de pinces de précision peuvent convenir selon le diamètre et la machine, à condition que le faux-rond mesuré respecte les limites de l'outilleur. Nettoyez le cône et le porte-outil. Un petit copeau coincé à l'interface peut réduire significativement la tolérance serrée du diamètre primitif.
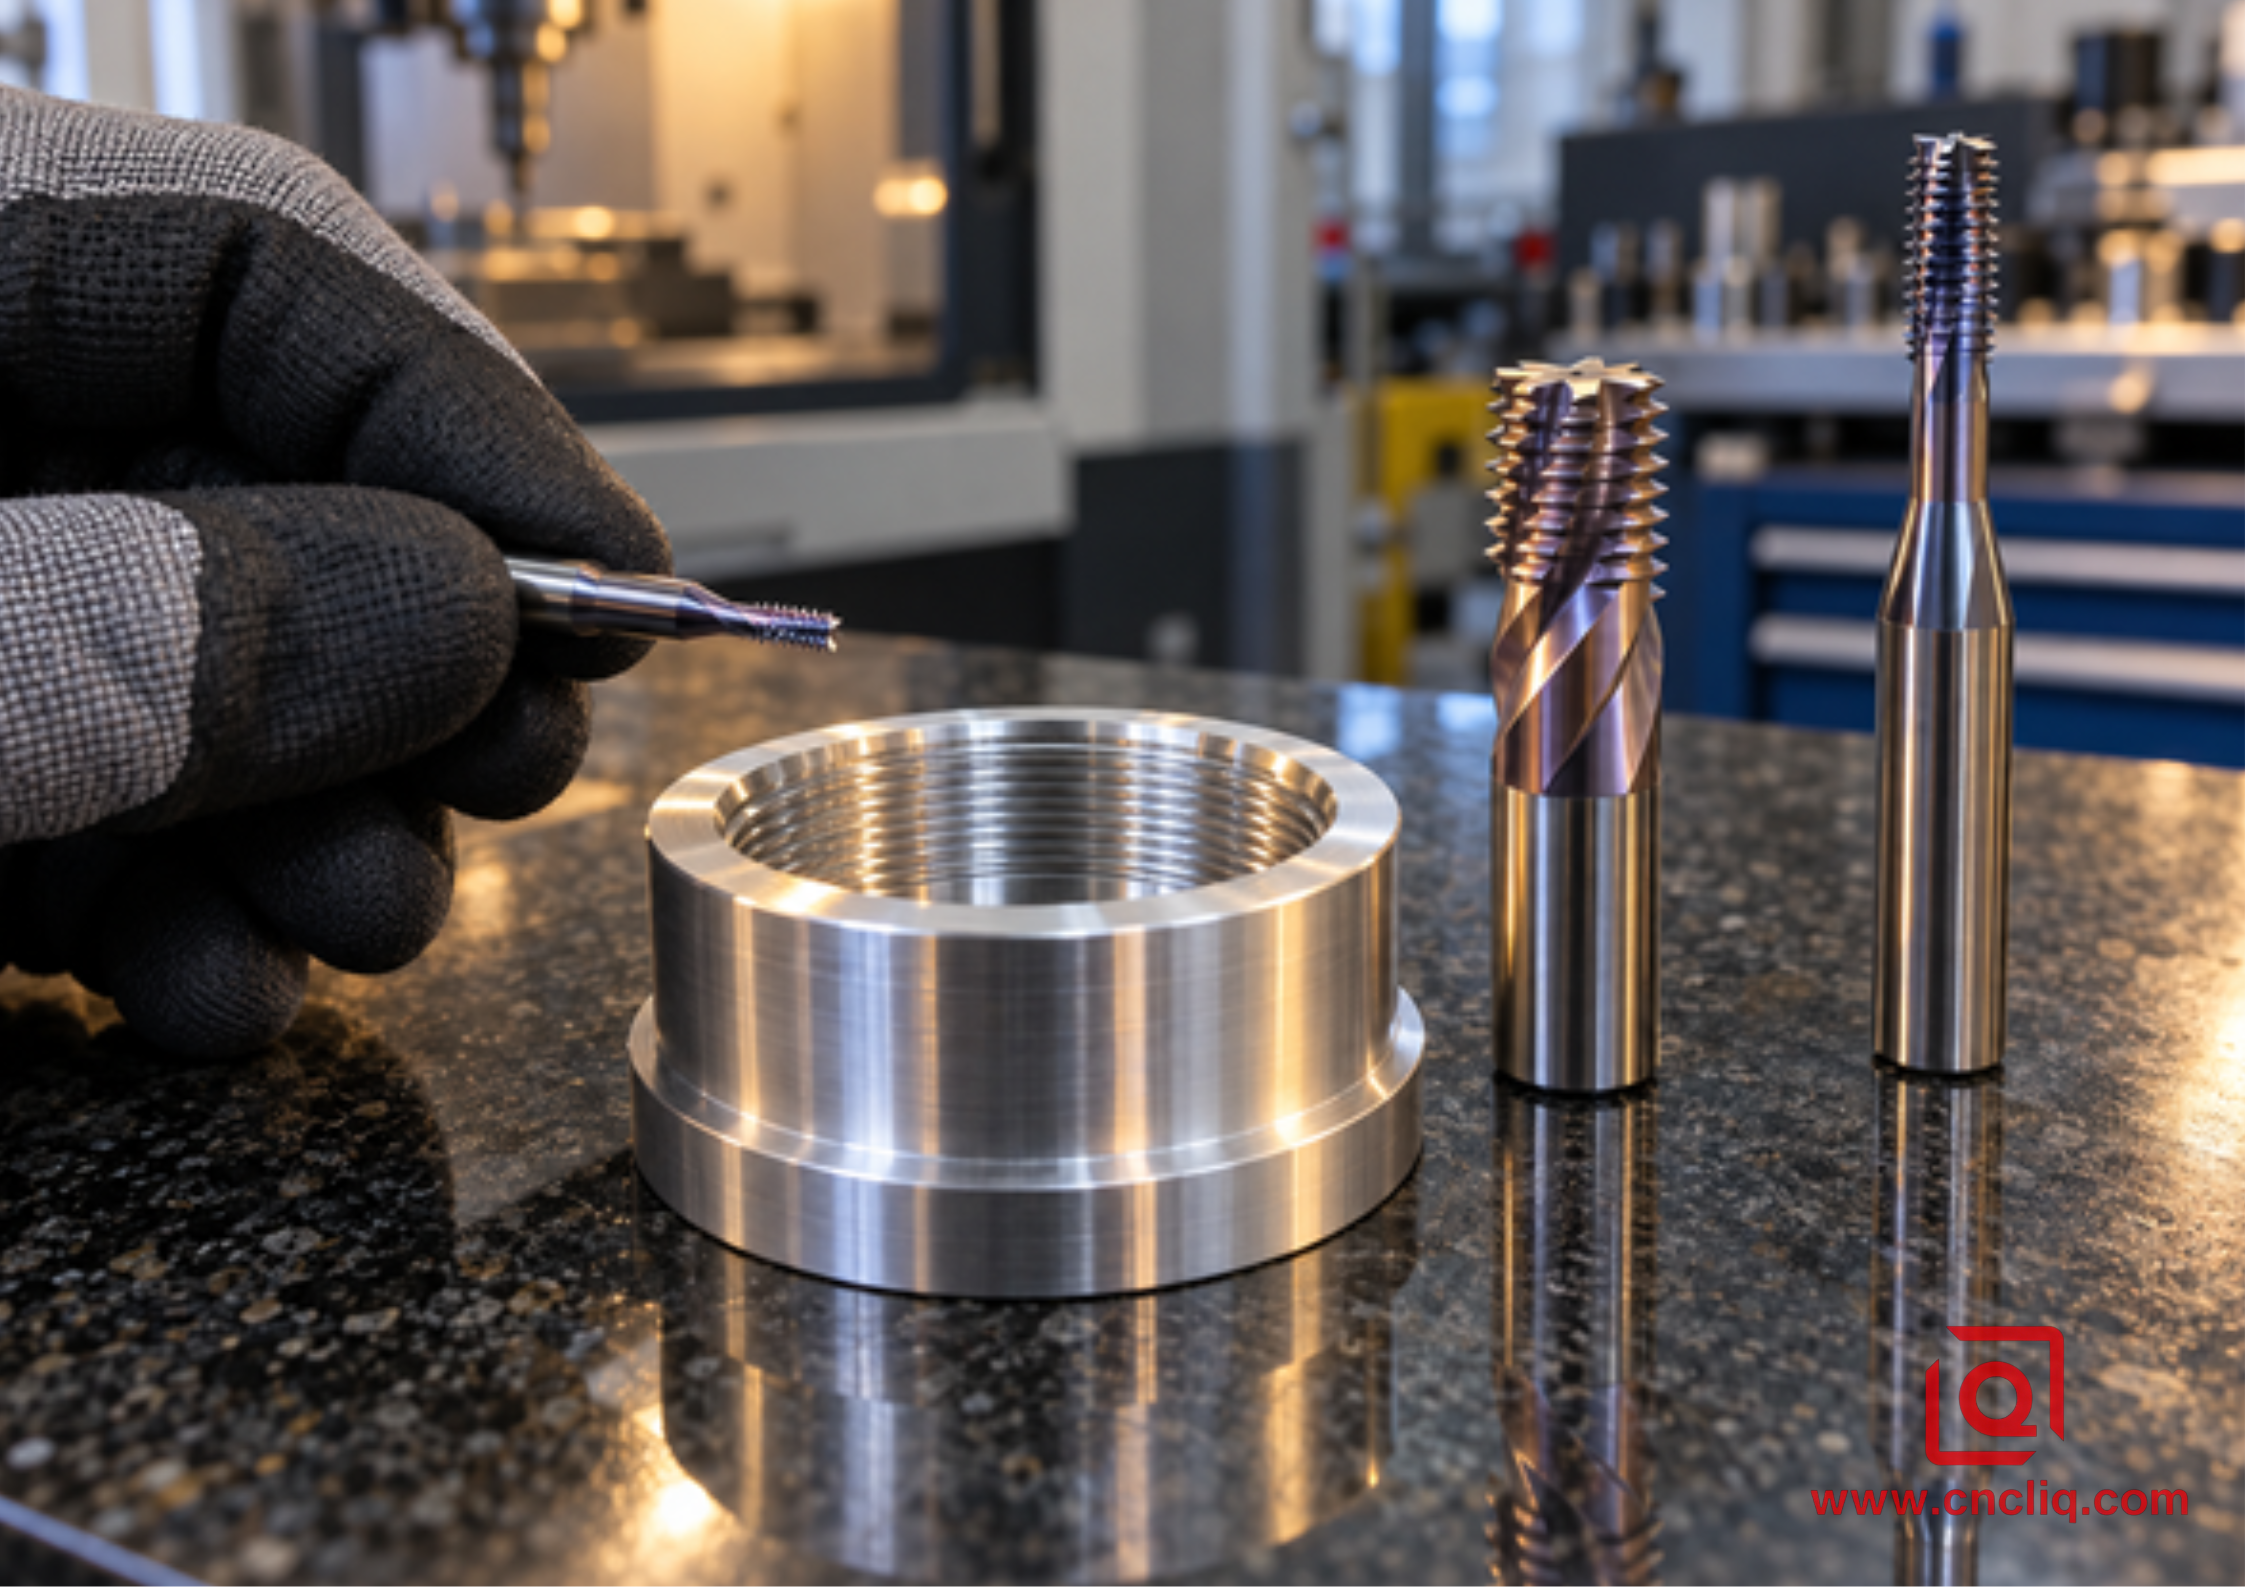
Trois modèles de fraises à fileter à côté d'un anneau en aluminium usiné
Question de sélection | Coupeur à forme unique | Coupeur à plusieurs rangs | Implications en atelier |
Plusieurs diamètres avec un seul pas | Souvent adapté dans les limites du fabricant | Généralement limité à une famille définie | Le formulaire unique réduit l'inventaire des outils |
Fil profond ou obstrué | Généralement plus flexible | Couper la longueur et le cou peut limiter l'accès | Vérifier le dégagement au niveau des épaules et du bas |
Paroi mince ou bossage délicat | Engagement simultané réduit | Charge radiale plus élevée | Utilisez des passes radiales plus légères si le mur bouge. |
Production répétée | Cycle plus long | Plus rapide lorsque la fonctionnalité correspond | Comparer le coût de l'outillage au temps de broche économisé |
Diamètre non standard | Option forte | Peut nécessiter un outil spécial | Vérifier la compatibilité du profil et de la tonalité |
Contrôle strict de la première partie | Facile à corriger avec compensation d'usure | Corrigible, mais le défaut d'alignement affecte plusieurs dents | Mesurer la fraise réelle et prouver le processus |
3. Choisir l'outil adapté à l'alliage d'aluminium
Il ne faut pas considérer tous les aluminiums comme un seul et même matériau. Le 6061-T6 est un choix courant et équilibré, et son usinage est généralement prévisible. Cependant, il peut s'encrasser sur une arête émoussée si la charge de copeaux est trop faible ou si l'arrosage est insuffisant. Le 7075-T6 ou le T651 sont plus résistants et produisent souvent des copeaux plus propres, mais une petite fraise à fileter exige tout de même un montage rigide et des essais rigoureux, car le carbure est fragile. Les matériaux plus tendres de la série 5xxx peuvent présenter une meilleure adhérence. Le comportement de l'aluminium coulé varie également en fonction de sa teneur en silicium et de la qualité de la coulée.
L'alliage et le traitement thermique doivent figurer sur la demande de devis et la fiche de contrôle. Pour plus d'informations sur le choix du matériau, de la broche et de l'outillage, consultez notre guide des avances, vitesses et outillage pour l'aluminium 6061. Si le plan mentionne uniquement « aluminium », prenez le temps de bien réfléchir avant de sélectionner les paramètres. La différence influe sur l'épaisseur d'arête, la forme des copeaux, la durée de vie de l'outil, la finition et la stabilité du décalage de la première pièce.
4. Préparer correctement le trou pilote et l'entrée
Le fraisage de filetage ne corrige pas un trou pilote défectueux. Ce dernier doit être correctement positionné, suffisamment droit pour la longueur du filetage, rond et dimensionné conformément au plan et à la norme. Le guide technique de filetage de Walter fournit des recommandations de tolérance pour les trous pilotes en fonction du pas, à titre de référence pratique pour la fabrication. Toutefois, la dimension admissible finale doit être déterminée à partir des limites de filetage spécifiées et du plan de contrôle. Il ne faut jamais se fier à une règle générique de « dimension nominale moins pas » au lieu du plan lorsque la tolérance, l'état de la crête ou une forme particulière sont des facteurs importants.
Pour un filetage borgne, modélisez l'ensemble de la machine : pointe de perçage, longueur de filetage souhaitée, faux-rond de la fraise, course d'entrée, jeu au fond de la fraise, espace pour les copeaux et épaulement d'étanchéité. Une fraise à fileter peut usiner plus près du fond que de nombreux tarauds, mais elle a toujours besoin d'espace pour entrer, s'insérer et sortir sans heurter le fond. Un chanfrein contrôlé facilite l'amorçage de la vis et élimine la bavure vive du premier filet. Un chanfrein trop important réduit l'engagement efficace et peut exposer une ouverture surdimensionnée après anodisation.
5. Programmer l'hélice sans créer d'erreur de taille cachée
Lors d'une rotation complète de 360°, l'axe Z se déplace d'un pas de filetage pour un filetage à une seule entrée. Le système FAO calcule la trajectoire de l'outil de coupe à partir du diamètre de filetage cible et de la géométrie de l'outil. Privilégiez le fraisage en avalant lorsque l'outilleur et la configuration machine le permettent, et effectuez l'entrée et la sortie de passe par un arc tangentiel progressif plutôt que par une entrée radiale franche. Simulez le cycle avec l'ensemble outil-porte-outil, l'alésage, le dispositif de fixation et l'état de la pièce réels.
L'avance programmée mérite une attention particulière. Le centre de l'outil de coupe décrit un cercle plus petit que l'arête de coupe au diamètre du filetage ; par conséquent, un système de commande numérique ou un système FAO peut appliquer une avance différente. Le guide de référence d'Allied pour le fraisage de filetages distingue l'avance linéaire de l'avance corrigée utilisée sur la trajectoire circulaire. Vérifiez si la valeur affichée correspond à l'avance sur l'axe de coupe ou à l'avance sur l'arête de coupe, et si la commande numérique effectue une compensation d'avance. Un saut d'avance inattendu dans un petit alésage peut ébrécher l'outil ou créer un filetage irrégulier.
Une seule passe radiale peut suffire pour les applications stables sur aluminium, mais ce n'est pas une exigence universelle. Effectuez deux passes radiales ou plus lorsque le filetage est large ou grossier, que l'outil de coupe est fin, que la paroi est flexible, que la finition est critique ou que la première passe présente des vibrations. Une passe de ressort peut éliminer le retour élastique, mais des passes répétées à blanc peuvent frotter et accumuler de l'aluminium sur le bord. Chaque passe doit être intentionnelle et validée par des mesures.
6. Contrôler le diamètre primitif à l'aide des données mesurées
Le contrôle du pas commence par le diamètre réel de l'outil de coupe, et non par le diamètre nominal indiqué dans le catalogue. De nombreuses fraises à fileter sont fournies avec un diamètre de programmation mesuré ou une valeur de correction. Saisissez cette valeur exactement comme indiqué par le fabricant. Ne présumez pas qu'il s'agit du diamètre extérieur maximal, du diamètre de la tige ou du diamètre du modèle CAO. La documentation de Walter explique comment les données mesurées de l'outil de coupe et une correction définie permettent d'obtenir un filetage fraisé au milieu de sa plage de tolérance.
Vérifiez d'abord la pièce avec un décalage prudent qui laisse le filetage interne légèrement serré, puis mesurez et ajustez par incréments contrôlés jusqu'à la valeur cible. Le signe de la compensation varie selon la commande, la stratégie FAO et selon que le décalage représente le rayon, le diamètre, la géométrie ou l'usure. Déterminez le signe sur une pièce d'essai ou un premier article sûr. Consignez chaque modification. Une note telle que « + 0,02 » est dangereuse si l'opérateur suivant ne sait pas à quel registre ou à quelle convention elle se réfère.
Une boucle de correction robuste ressemble à ceci :
1. Chauffer la machine et stabiliser le liquide de refroidissement conformément à la procédure de précision normale.
2. Mesurez le faux-rond de la fraise près de la zone de coupe et vérifiez la propreté du porte-outil.
3. Usiner le trou pilote et le filetage en utilisant le programme de base approuvé.
4. Ébavurer et nettoyer la pièce sans arrondir le premier filetage fonctionnel.
5. Mesurer à la température spécifiée selon la méthode approuvée.
6. Apporter une petite modification à la zone d'usure désignée et découper une nouvelle caractéristique ou un coupon de test approuvé.
7. Une fois le résultat centré, figez la feuille de configuration et définissez une fréquence de surveillance de l'usure.
La température est un facteur important. Le coefficient de dilatation thermique de l'aluminium est d'environ 23 micromètres par mètre par degré Celsius à température ambiante. Une pièce et une jauge chaudes, ainsi qu'une salle de contrôle froide, peuvent réduire la marge de tolérance lorsque les tolérances sont serrées. Il est donc essentiel de laisser la pièce et la jauge se stabiliser dans les conditions de contrôle convenues avant de prendre la décision finale concernant la compensation.
N’utilisez pas la compensation pour masquer un autre problème. Si la jauge GO pénètre à l’entrée mais se bloque plus profondément, vérifiez la conicité, la déviation de l’outil, le faux-rond, le recoupage des copeaux et l’état thermique. Si les résultats dérivent dans une même direction pour une série, inspectez le bord pour détecter toute usure ou adhérence d’aluminium. Si la dimension varie d’une pièce à l’autre, recherchez une contamination par les copeaux dans le dispositif de fixation, un serrage irrégulier ou un porte-outil instable.
7. Examinez la fonction, pas seulement l'apparence.
Un filetage brillant peut néanmoins présenter un défaut. Pour les filetages métriques internes courants, utilisez des calibres GO et NO-GO étalonnés, conformément au plan qualité. Le calibre GO vérifie le bon fonctionnement du filetage jusqu'à l'engagement requis, tandis que le calibre NO-GO vérifie que le filetage n'a pas dépassé la limite applicable selon la norme en vigueur et la procédure d'atelier. Respectez la norme de calibre et les règles d'acceptation documentées ; n'exercez aucune contrainte sur les éléments.
Pour les filetages en pouces unifiés, utilisez des calibres et des méthodes de contrôle conformes aux plans et aux exigences ASME. Les systèmes de mesure optique, de numérisation par machine à mesurer tridimensionnelle (MMT) ou de mesure de filetage peuvent faciliter le développement de procédés, la réalisation de formes spéciales et l'analyse des défaillances, mais ne remplacent pas automatiquement le calibre fonctionnel spécifié. Un calibre de pas permet d'identifier le pas ; il ne s'agit pas d'un outil de contrôle de précision pour le diamètre primitif.
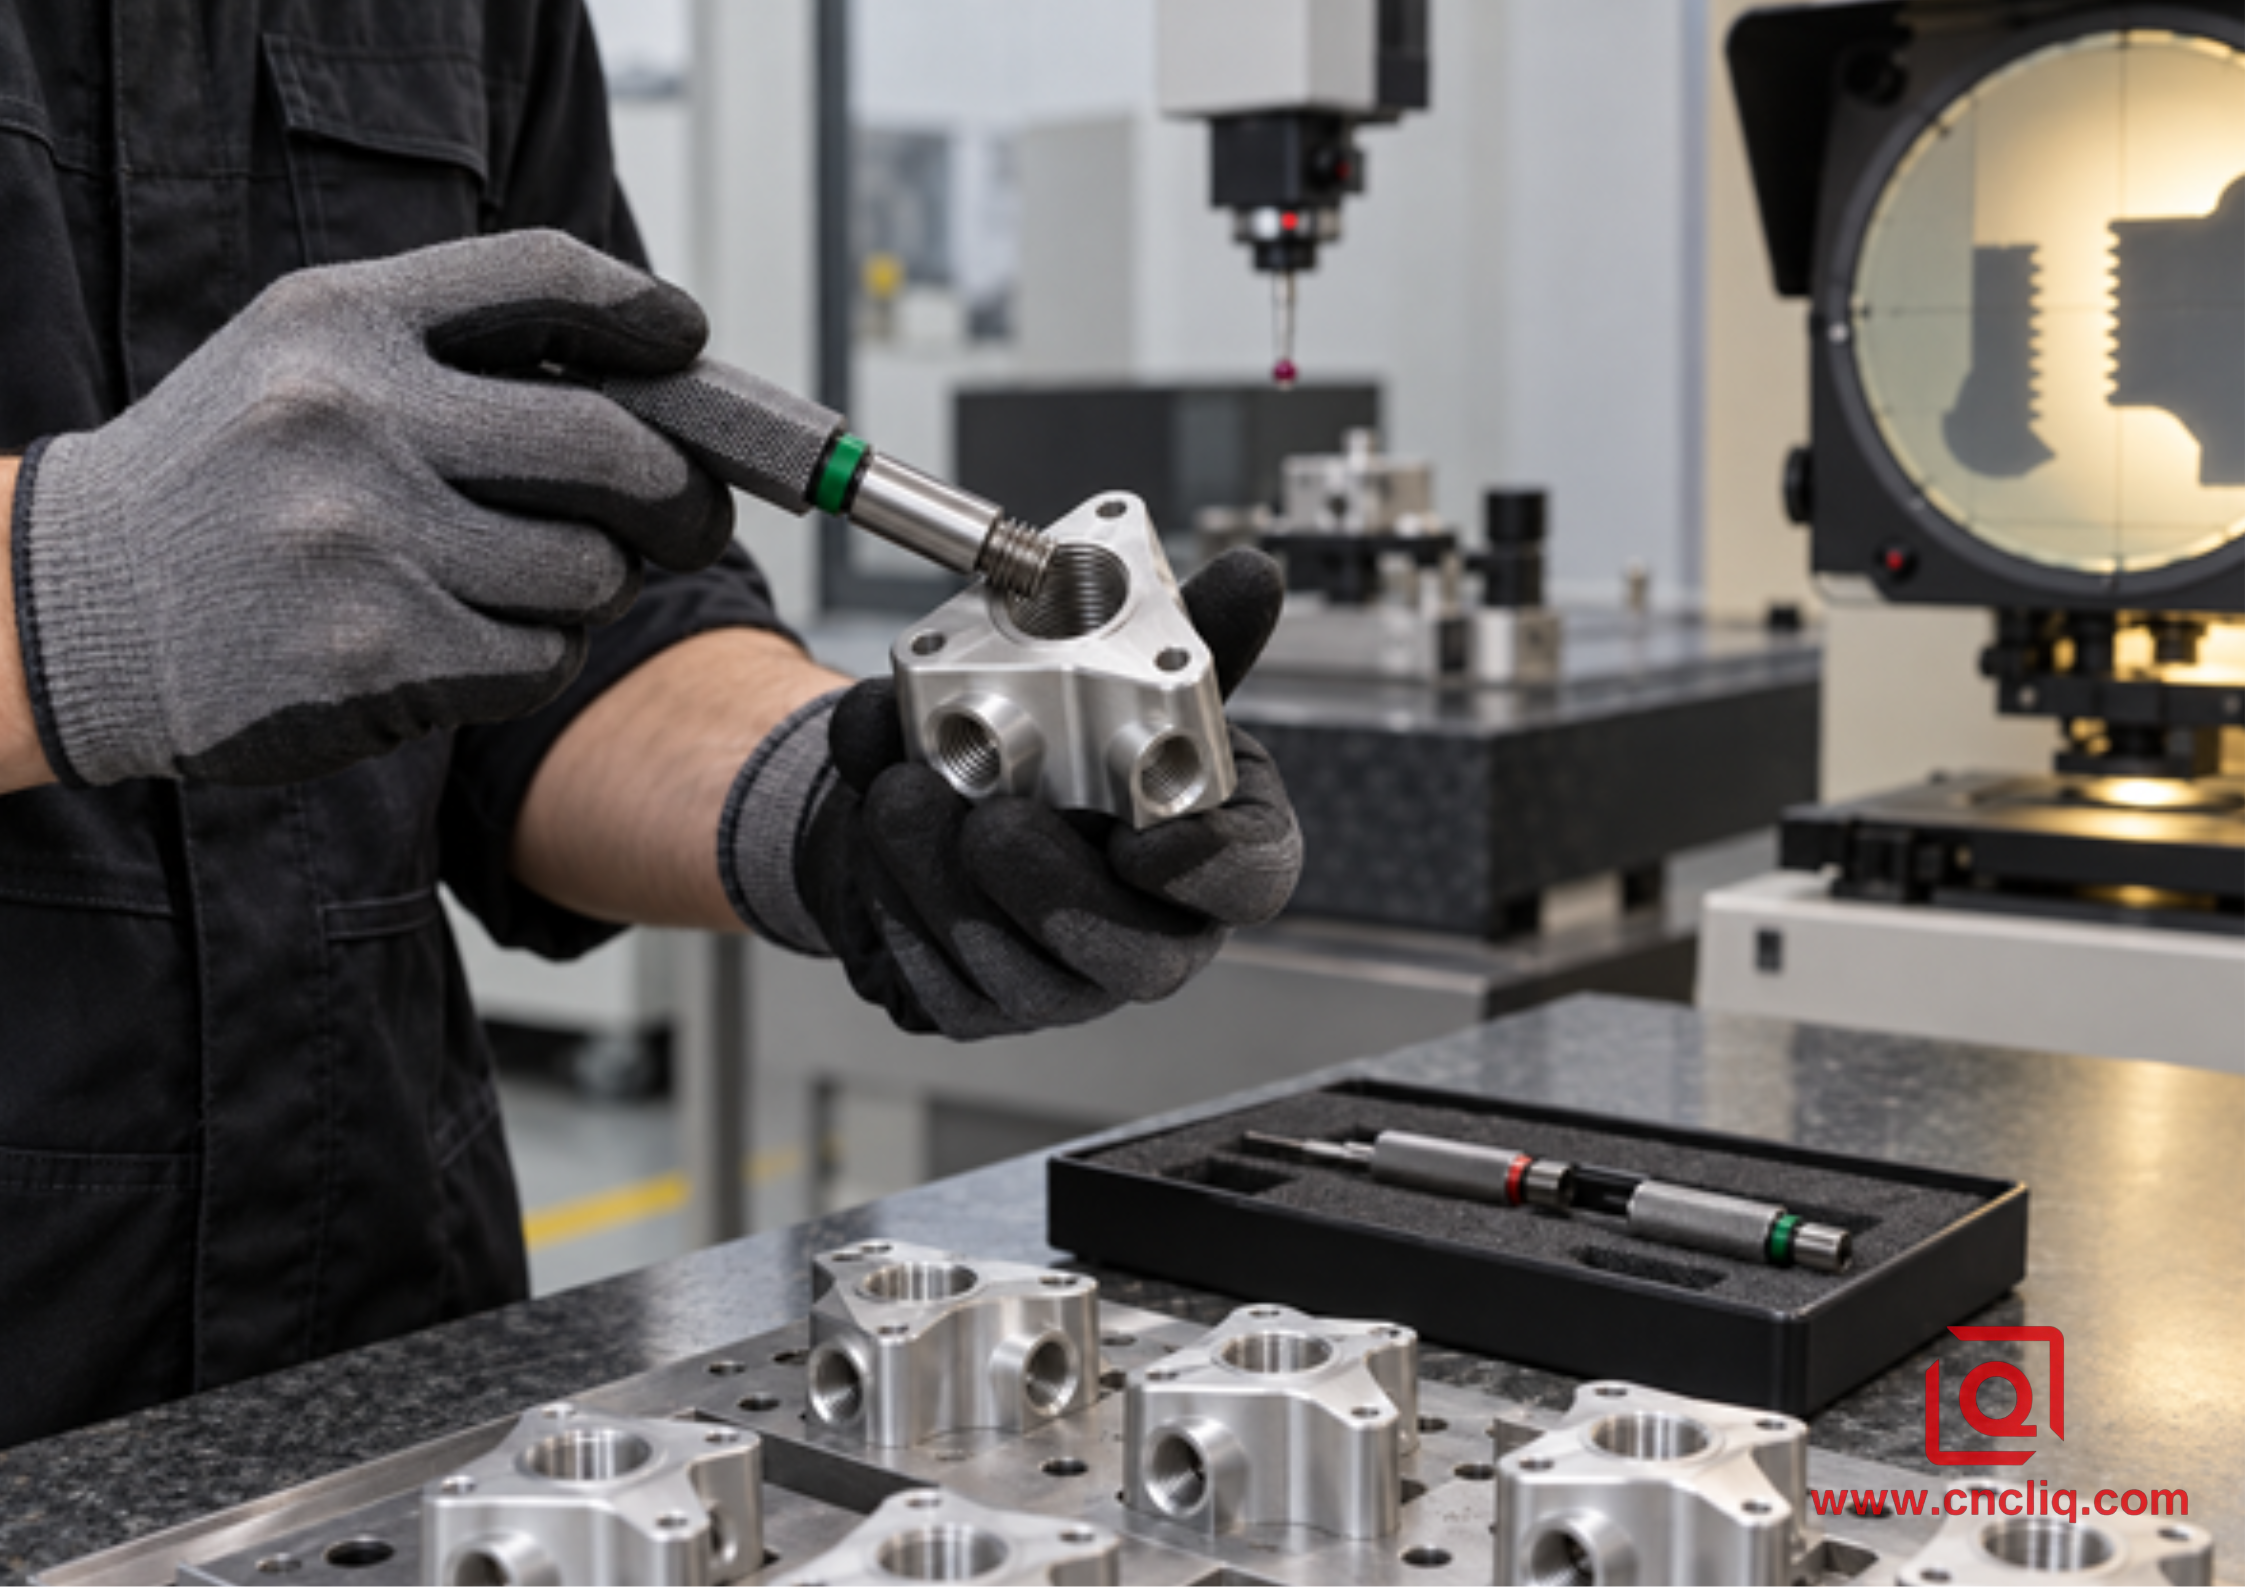
Un opérateur vérifie le corps d'une vanne en aluminium à l'aide d'un calibre à bouchon GO.
L'inspection doit porter sur les caractéristiques autour du filetage. Vérifiez le chanfrein d'entrée, l'absence de bavures, la position requise, la profondeur utile et la propreté du fond. Sur les collecteurs de fluides, assurez-vous que les passages d'intersection sont exempts de copeaux et que le filetage ne s'interrompt pas au niveau d'une zone d'étanchéité. Notre page dédiée aux collecteurs hydrauliques en aluminium sur mesure présente un composant pour lequel le profil du filetage, la compatibilité avec les joints d'étanchéité, la propreté des canaux et le contrôle dimensionnel doivent être effectués simultanément.
8. Prévoir l'anodisation avant de couper le premier filetage
L'anodisation modifie la surface de l'aluminium et le rapport entre le substrat usiné et la pièce finie. Son effet sur un filetage dépend de l'alliage, du bain, du type et de l'épaisseur du revêtement, du masquage et des dimensions finales spécifiées dans le dessin. Il est inutile de soustraire un numéro de revêtement générique au diamètre primitif pour considérer le problème comme résolu. Il est impératif de coordonner l'usinage, la finition et le processus de fabrication avant la production.
Les filetages peuvent être masqués et acceptés tels qu'usinés. Ils peuvent être anodisés selon une finition de pré-traitement validée afin d'obtenir des dimensions finales correctes. Les filetages critiques peuvent également être usinés après revêtement lorsque les exigences de conception et de résistance à la corrosion autorisent l'aluminium exposé. Chaque méthode présente des risques différents en matière de protection contre la corrosion, d'ajustement, de contact électrique, de bavures et de planification.
Indiquez si l'exigence de calibre s'applique avant ou après la finition. Joignez des éprouvettes filetées représentatives ou des premières pièces lorsque l'accumulation de finition est importante. Protégez le filetage des abrasifs et des résidus chimiques. Après la finition, nettoyez l'alésage et vérifiez-le à nouveau avec le calibre spécifié. Pour plus d'informations sur la croissance du revêtement et le masquage, consultez notre guide de post-traitement de l'aluminium .
9. Cas client anonyme : Filetages borgnes dans un boîtier de refroidissement à paroi mince
Un client du secteur de l'électronique industrielle a commandé des boîtiers de refroidissement usinés en aluminium 6061-T651. Chaque boîtier comportait huit filetages internes borgnes M6 x 1 sur un pourtour nervuré fin. Ces filetages, destinés à recevoir les vis de fixation du couvercle, devaient rester fonctionnels après le processus d'anodisation spécifié. Le dossier d'approvisionnement mentionnait le filetage et le revêtement, mais ne précisait pas si le contrôle dimensionnel était effectué avant ou après la finition. Cette ambiguïté constituait le principal risque.
Lors de l'analyse de fabricabilité (DFM), l'équipe a précisé le calibrage de la pièce finie, le masquage, la profondeur totale du filetage et la vis d'accouplement. Les avant-trous ont été réalisés lors de la même opération que les repères de positionnement, évitant ainsi un second resserrage manuel du filetage. Une petite fraise à fileter monobloc en carbure a été choisie à la place d'un taraud rigide. Ce choix a permis de réduire le risque de casse d'outil sur une pièce à paroi mince presque finie et de corriger le diamètre primitif grâce à une compensation d'usure contrôlée.
Le premier logement a été volontairement laissé légèrement serré, nettoyé, puis contrôlé à l'aide des calibres spécifiés. Une correction documentée a permis de ramener le résultat au centre de la plage acceptable. Des pièces représentatives ont ensuite suivi la procédure de finition approuvée et ont été contrôlées à nouveau après nettoyage. Le plan de contrôle prévoyait un contrôle du filetage au début de la production, après des intervalles de durée de vie d'outil définis, et chaque fois que l'opérateur constatait une accumulation de matière sur l'arête ou changeait l'outil de coupe.
Le résultat important n'était pas une accélération spectaculaire, mais la mise en place d'un processus d'approbation stable : une seule interprétation des plans, un seul plan de gabarit, une seule convention de décalage et des contrôles traçables avant et après finition. Cela a permis de réduire considérablement le risque de découvrir un problème d'ajustement systématique lors de l'assemblage.
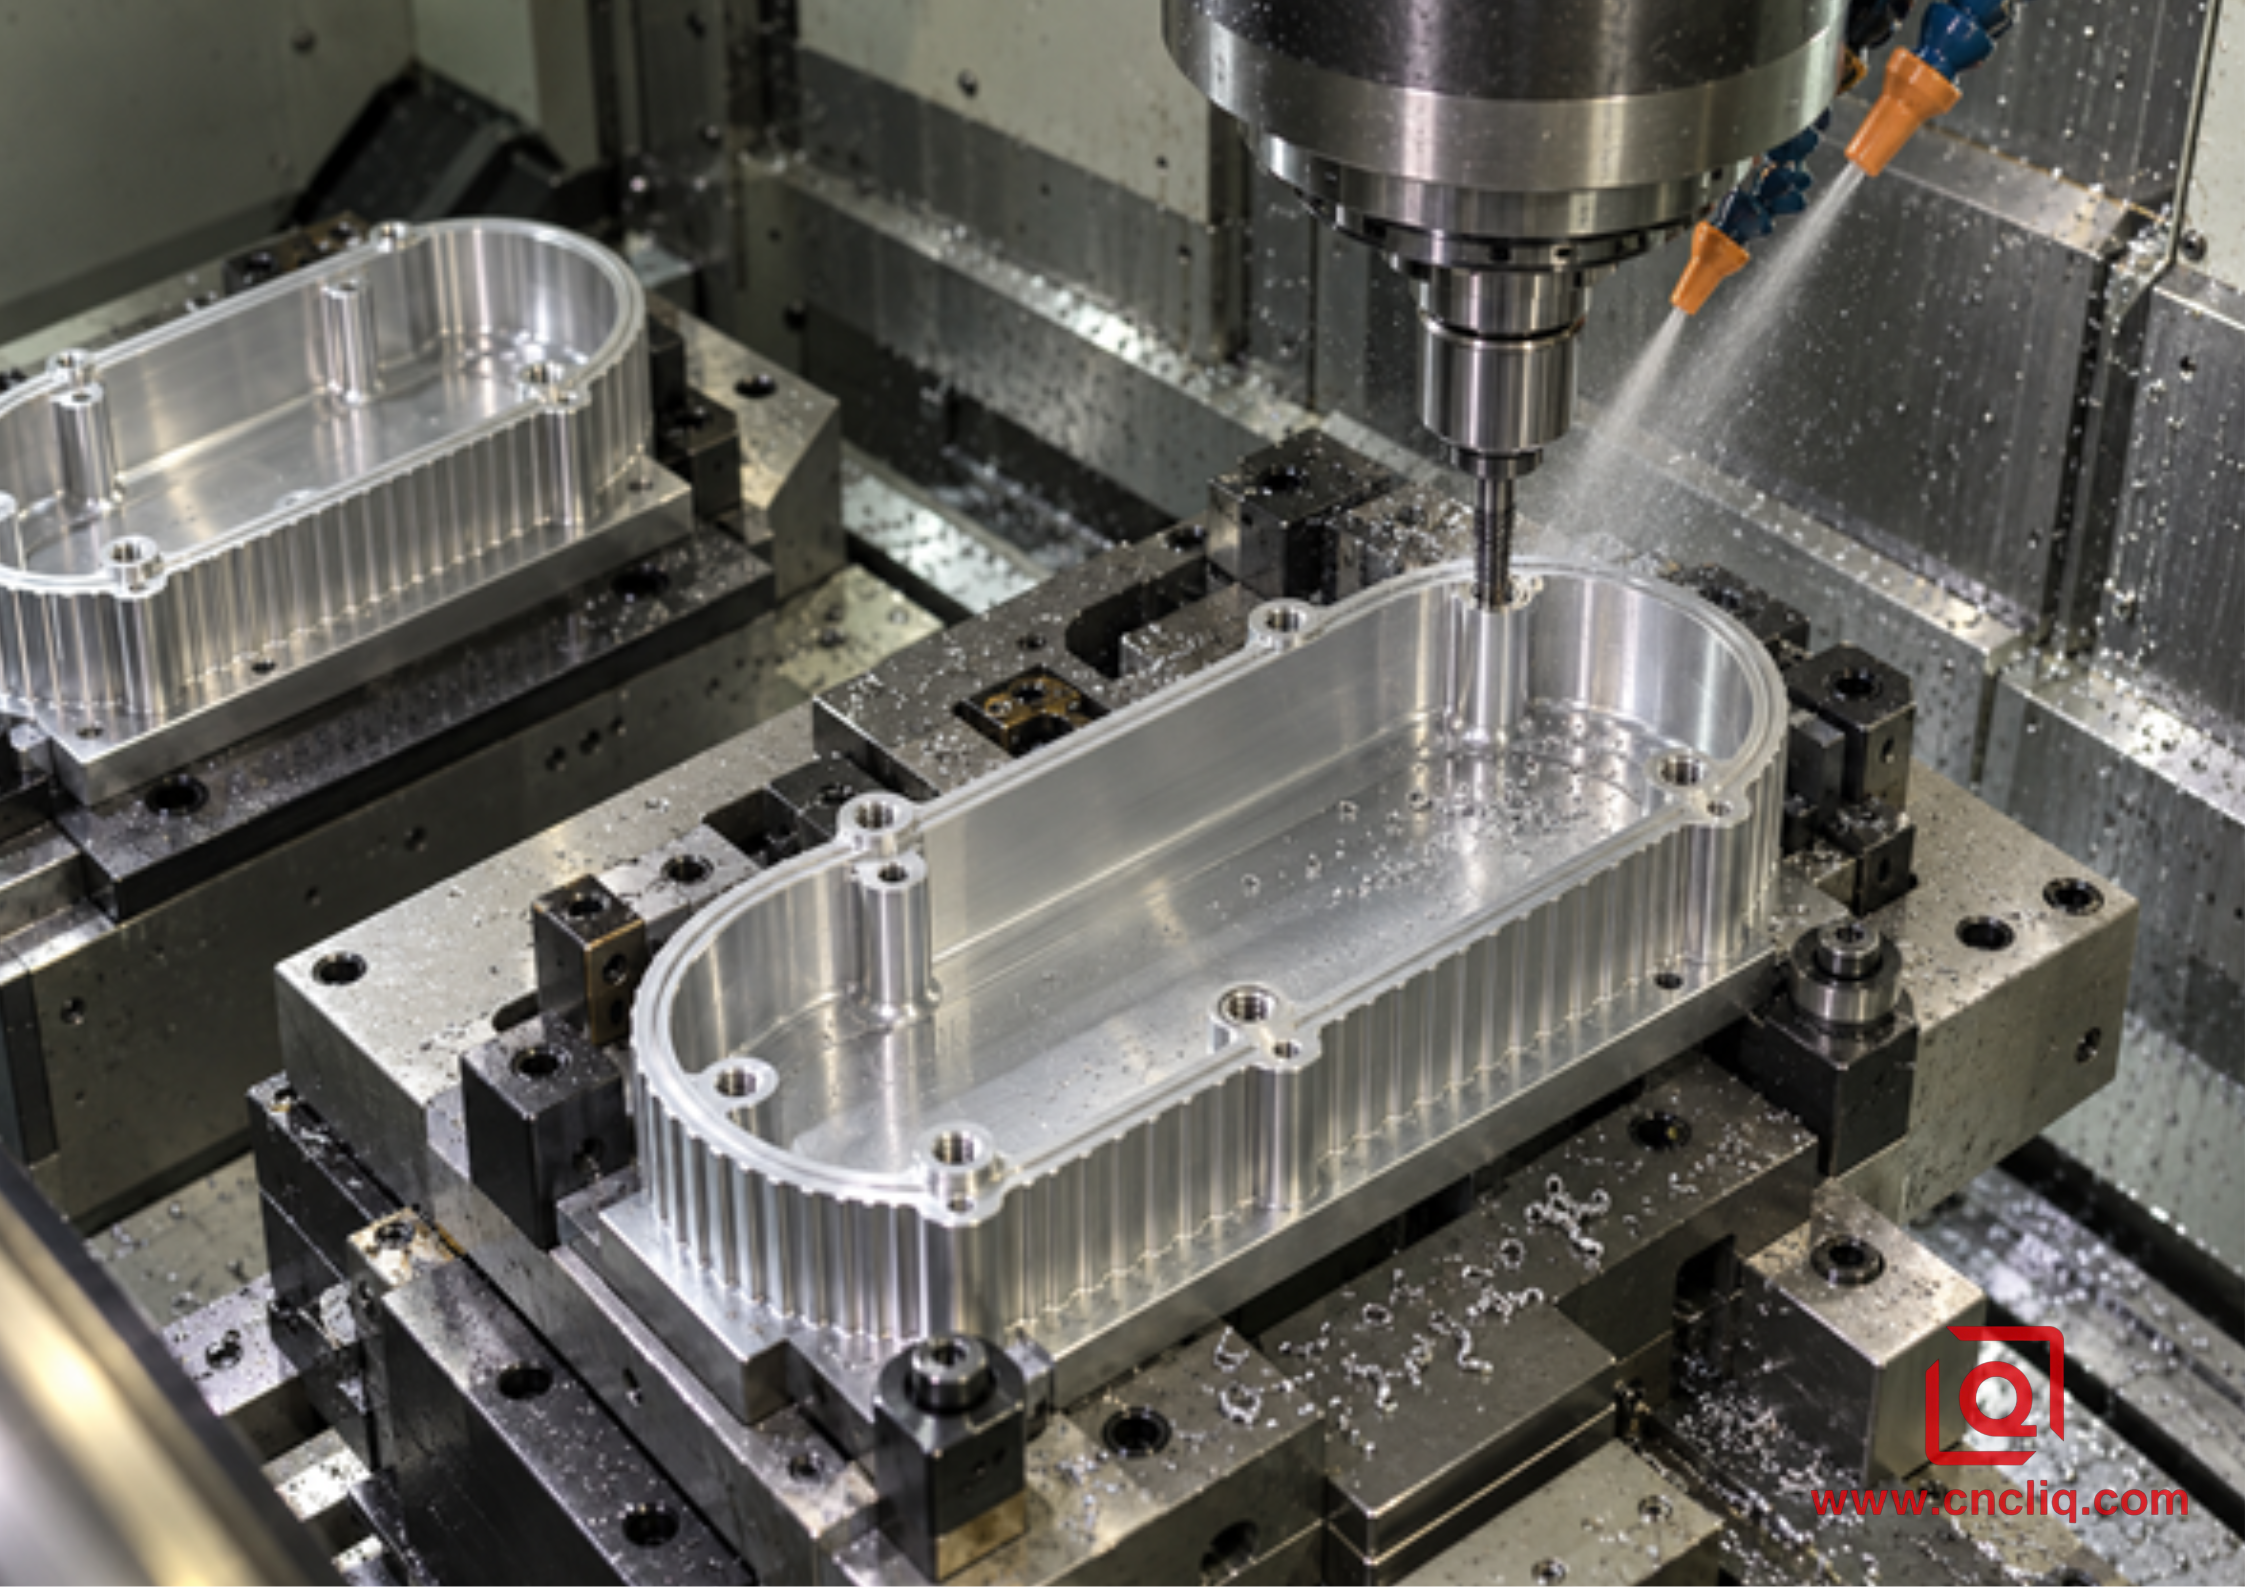
Filetage par fraisage de bossages borgnes dans un boîtier de refroidissement en aluminium
10. Tableau de dépannage
Symptôme | Cause probable | Vérification pratique | Direction corrective |
La jauge GO se lie plus profondément | Conicité du trou, déviation, recoupe des copeaux ou température | Vérifier la forme du trou pilote et l'état stable de la jauge | Améliorer le trou, réduire la portée, ajouter une passe contrôlée |
Le fil reste tendu | Diamètre de programmation ou accumulation de finition incorrects | Vérifier les données de l'outil et les exigences de finition | Correction de l'usure selon les étapes documentées |
dérive des tailles surdimensionnées | Usure sur le flanc, bord ébréché, faux-rond ou signe de décalage incorrect | Inspecter l'historique de découpe et de décalage | Remplacer l'outil, corriger le porte-outil, rétablir la ligne de base |
Flancs déchirés ou gris | Bordure accumulée, frottement, évacuation des copeaux insuffisante | Inspectez les cannelures pour détecter la présence d'aluminium adhérent. | Utiliser une géométrie non ferreuse pointue et restaurer la charge des copeaux |
Bandes de bavardage | Dépassement excessif, bossage faible, support instable | Vérifiez le porte-à-faux, le support et le faux-rond. | Réduire l'assemblage et scinder l'engagement |
fraise d'entrée lourde | Mauvais chanfrein, bord usé, sortie abrupte | Inspectez le premier filetage et le fil de sortie. | Ajouter un chanfrein contrôlé et une sortie tangentielle |
Serré uniquement après anodisation | L'effet de finition est absent du plan. | Comparer les données avant et après l'arrivée | Valider le masquage ou une cible de préfinition |
variation aléatoire | Dispositif de fixation encrassé, variation de serrage, température instable | Audit des parties consécutives | Nettoyer, standardiser le serrage, stabiliser l'inspection |
11. Éléments à joindre à une demande de devis
Veuillez envoyer le modèle 3D natif ou le fichier STEP accompagné d'un dessin 2D précis. Indiquez les filetages et les références critiques. Précisez l'alliage et la trempe, la norme et la classe du filetage, la profondeur totale du filetage, la quantité, les exigences de revêtement ou de masquage, la norme d'inspection, les spécifications de calibre, les documents du premier article et la visserie d'accouplement si l'ajustement est inhabituel.
Indiquez si le fournisseur peut proposer un insert fileté, une longueur d'engagement différente ou une modification du procédé. Le fraisage de filetage peut convenir à une zone borgne de grande valeur, tandis que le taraudage ou le formage peuvent s'avérer plus économiques pour une grande série de trous standard peu profonds. Le plan de filetage doit également être compatible avec la configuration de la machine et les autres caractéristiques. Notre comparatif des parcours 3 axes, 5 axes et tournage-fraisage pour les pièces en aluminium fournit des informations utiles pour ce choix.
Une demande de devis efficace commence par le plan et le volume annuel prévu. Pour un collecteur ou un carter, nous examinons d'abord l'accessibilité des outils et l'espace sous chaque filetage borgne. Nous vérifions ensuite la portée, la classe, l'ordre de finition et la note d'inspection avant d'établir le prix. Cet examen rapide permet souvent de déceler un détail coûteux à un stade où il est encore facile de le modifier.
Cliquez ici pour toute demande 👆
FAQ
1. Le fraisage de filetage est-il toujours préférable au taraudage de l'aluminium ?
Non. Le fraisage de filetage est avantageux lorsque le risque de casse, la maîtrise des copeaux dans les trous borgnes, le diamètre primitif ajustable, un filetage atypique ou une pièce de grande valeur justifient le temps de cycle supplémentaire. Un taraudage bien maîtrisé peut s'avérer plus rapide pour les filetages standard produits en grande série. Le choix optimal dépend de la géométrie, de l'alliage, des capacités de la machine, de la quantité, des tolérances et du coût d'une pièce défectueuse.
2. Une fraise à fileter peut-elle réaliser des filetages de plusieurs diamètres ?
Une fraise à profil unique peut souvent usiner plusieurs diamètres avec un profil et un pas compatibles, à condition que le fabricant approuve la plage de diamètres et que l'outil ne dépasse pas le trou pilote. Une fraise à plusieurs rangées est généralement plus spécialisée. Le pas est créé par la trajectoire hélicoïdale, mais le profil de la fraise doit néanmoins correspondre à la plage de profil et de pas requise.
3. Comment ajuster un filetage en aluminium qui est trop serré ?
Vérifiez d'abord le trou pilote, l'état de l'outil, la température, le nettoyage et le calibre. Utilisez ensuite la fonction de compensation d'usure pour augmenter progressivement le diamètre du filetage intérieur. Le signe requis dépend de la commande numérique et du logiciel de FAO ; il est donc essentiel de le vérifier par essais et erreurs plutôt que de procéder par conjectures. Après chaque modification, effectuez une nouvelle coupe et contrôlez la nouvelle pièce.
4. Faut-il mesurer un filetage interne avant ou après l'anodisation ?
Le dessin et le plan qualité convenu doivent le préciser. Si le filetage doit être fonctionnel sur la pièce anodisée livrée, la réception finale doit généralement prendre en compte l'état après finition, notamment le masquage et le nettoyage. Les données avant finition sont utiles pour le contrôle du processus, mais ne garantissent pas l'ajustement final lorsque le revêtement modifie les surfaces fonctionnelles.
5. Quels détails permettent de rendre fiable un devis de fraisage de filetage en aluminium ?
Veuillez envoyer le modèle et le dessin technique ensemble. Indiquez l'alliage, la trempe, le filetage, la profondeur utile, les références, la taille du lot, la finition, le masquage, l'épaisseur, les documents de contrôle et les exigences de livraison. Joignez la pièce d'accouplement si l'ajustement est inhabituel. Marquez les filetages susceptibles de bloquer l'assemblage, car ils nécessitent une attention particulière lors de l'analyse de la fabricabilité et du contrôle.
Cliquez ici pour toute demande 👆
Résumé
Un filetage aluminium fiable repose sur un processus intégré : définition du filetage et des critères d’acceptation, choix d’une fraise affûtée de diamètre et de portée adaptés, préparation d’un avant-trou contrôlé, programmation précise de l’hélice et de l’avance, réglage du diamètre primitif à partir des données de mesure de la fraise, contrôle en conditions stables et planification de l’anodisation avant production. Il est essentiel de communiquer rapidement le plan, les éléments de fixation, les exigences de finition et le volume annuel de production afin d’intégrer la stratégie d’usinage et de contrôle au devis initial, plutôt que de devoir la modifier après la première série.
Coordonnées
Société : Ningbo Liqin Industry Co., Ltd. Assistance clientèle quotidienne et support après-vente : service@shturl.zhuwanying@cncliq.com
Nouvelle demande de renseignements, devis et discussion de commande : business@shturl.zhouli@chinaliqin.com
Assistance téléphonique : +86 18757148656
Clause de non-responsabilité
Tous les articles techniques, spécifications de matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont fournis à titre informatif et de référence uniquement. Veuillez noter que les informations générales présentées sur ce blog ne sauraient se substituer aux accords techniques signés. Les pièces sur mesure étant soumises à des variations liées aux numéros de coulée des matériaux, aux étalonnages des machines et aux tolérances spécifiques, les spécifications de qualité contractuelles sont exclusivement régies par vos plans CAO approuvés, vos contrats signés et vos plans qualité formalisés.
Toutes les études de cas clients présentées sur ce blog ont été intégralement anonymisées et nettoyées. Les indicateurs de performance, les processus de fabrication et les images affichés servent uniquement à illustrer nos capacités d'usinage sur mesure et ne constituent en aucun cas une norme universelle applicable à toutes les commandes.
Équipe de fabrication Liqin
Forte de 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques de haute précision pour les marchés internationaux les plus exigeants. Notre site de production de 6 500 m² est équipé de plus de 150 machines, intégrant l'usinage CNC 4 et 5 axes, le tournage-fraisage, l'extrusion à froid et le moulage sous pression. Cette organisation nous permet de gérer les projets de manière fluide, depuis la conception CAO initiale jusqu'à l'expédition des pièces finales.
Nous assurons un contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la rigueur d'ingénierie qu'elles exigent. Certifiés ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle CMM et du profilage optique aux tests de dureté et de brouillard salin, nous validons vos spécifications critiques en amont, vous garantissant ainsi des composants prêts à l'emploi, sans difficultés d'assemblage ni arrêts de ligne coûteux. Outre la fabrication, vous pouvez compter sur nous pour des réponses sous deux heures à vos demandes de devis, un accompagnement direct pour l'échantillonnage de prototypes et une expédition fluide à l'export en Europe, en Amérique du Nord, en Asie et en Océanie.
N'hésitez pas à nous faire part de vos demandes de renseignements et à nous envoyer des échantillons. Visitez notre site web ou contactez-nous directement pour obtenir un devis compétitif !
