 Français




Vous ne savez toujours pas si votre dessin nécessite une anodisation de type II ou de type III, ce que signifient réellement Classe 1 et Classe 2, ou pourquoi un alésage parfaitement usiné devient trop serré une fois terminé ? Dans l’atelier, le problème concerne rarement la chimie de base de l’anodisation. Les problèmes commencent lorsque le tirage au sort laisse des décisions ouvertes. Nous commencerons par le numéro du document, puis suivrons la pièce jusqu'à la sélection du type, le masquage, la croissance du revêtement, l'inspection et l'assemblage final.
Commencez par le nom dans le cartouche. MIL-A-8625 est la désignation héritée familière. Le document actif est MIL-PRF-8625F avec l'amendement 2, daté du 23 novembre 2020. Vérifiez l'entrée DLA ASSIST et vous verrez son statut marqué actif. Le domaine d'application couvre 6 types de revêtement anodique et 2 classes pour les pièces non architecturales en aluminium et en alliage d'aluminium. Les ingénieurs disent encore « MIL-A-8625 » car l'ancienne désignation reste sur les anciens dessins, les sites Web des fournisseurs et les requêtes de recherche. Toutefois, pour une nouvelle commande, le document d'achat doit identifier la révision requise ou indiquer que la dernière révision s'applique. En d’autres termes, une impression qui indique uniquement « anodisation noire » laisse encore trop de choix au processeur.
Commencez ici : que contrôle la spécification ?
À la base, le document fixe les exigences de performance pour un oxyde développé électrolytiquement à partir d’une surface en aluminium. Il classe les revêtements par famille de procédés et selon que le revêtement est teint. Elle définit également les exigences en matière de qualité d'exécution, de masse ou d'épaisseur du revêtement, de résistance à la corrosion, de résistance à la lumière le cas échéant, d'adhérence de la peinture si nécessaire, de résistance à l'abrasion pour le type III, d'échantillonnage, de contrôle des processus et de méthodes d'essai.
Il s’agit d’un document de performance et non d’une fiche de processus à recette unique. Un support 6061 et un moulage à haute teneur en silicium ne se comportent pas de la même manière dans un réservoir. Le dessin définit donc le résultat ; le transformateur agréé choisit et contrôle la chimie, le courant, la température, le prétraitement, le soutirage, le cycle de teinture et le joint nécessaires pour y parvenir.
|
Article |
Ce que cela signifie pour l'acheteur |
Ce qu'il faut décider |
|
Taper |
La famille des procédés d'anodisation et les performances attendues |
Type I, IB, IC, II, IIB ou III |
|
Classe |
Si le revêtement anodique est teint |
La classe 1 est non teinte ; La classe 2 est teinte |
|
Couleur |
Une exigence visuelle, ne remplace pas la classe |
Indiquer la couleur requise et toute gamme approuvée |
|
Épaisseur ou masse de revêtement |
Contrôle la protection, le comportement à l’usure et le changement dimensionnel |
Indiquer la cible et la tolérance là où la fonction l'exige |
|
Scellage |
Modifie le comportement en matière de corrosion, de rétention de colorant, d'usure et de friction |
Exigences d’étanchéité de l’État, en particulier pour le type III |
|
Masquage et points de contact |
Préserve les filetages, les alésages, les liaisons électriques et les faces cosmétiques |
Marquez les zones interdites exactes et les emplacements de rack autorisés |
|
Tests d'acceptation |
Définit des preuves objectives de conformité |
Identifier les certificats, les rapports, les échantillonnages et les tests spéciaux |
Pour une comparaison plus large avec le revêtement de conversion et le revêtement en poudre, voir Liqin's guide de finition de surface OEM en aluminium . Cet article reste concentré sur l'interprétation des spécifications militaires d'anodisation plutôt que de répéter cet aperçu de la sélection des finitions.
Pourquoi les dessins utilisent-ils à la fois MIL-A-8625 et MIL-PRF-8625 ?
Les deux noms proviennent de l’historique du document et non de deux finitions concurrentes. MIL-A-8625F a été renommé MIL-PRF-8625F ; L'amendement 2 a remplacé MIL-A-8625F par l'amendement 1. Les anciennes impressions portent toujours le préfixe précédent. Les nouveaux travaux de sourcing doivent être vérifiés par rapport à l'enregistrement actif avant que le bon de commande ne soit émis. Le Enregistrement DLA ASSIST pour MIL-PRF-8625 est le lieu de contrôle pour vérifier l'état et la révision avant la publication.
Ne réécrivez pas silencieusement le dessin existant d'un client. Envoyez une question technique et conservez la réponse avec le dossier de travail. Posez 3 questions directes : l'ancienne base de qualification doit-elle être conservée, la dernière révision peut-elle être utilisée et une spécification de processus client se trouve-t-elle au-dessus ? Dans le domaine de l'aérospatiale et de la défense, une liste de sous-traitants approuvés ou un plan de premier article peut avoir autant d'importance que le document militaire.
Comment les 6 types d'anodisation se comportent sur des pièces réelles
Type I : La voie chromique conventionnelle
Le type I utilise un bain d'acide chromique. Son oxyde fin est utile là où la protection contre la corrosion, la liaison de la peinture et la géométrie sensible à la fatigue comptent plus qu'une couche d'usure lourde. Il y a un hic : la chimie contient du chrome hexavalent. Examinez les restrictions du client, les contrôles environnementaux et la sécurité des travailleurs avant de proposer un devis. Un procédé sans chromate peut sembler attrayant, mais il ne constitue pas un substitut automatique.
Type IB : anodisation chromique à basse tension
Le type IB reste dans la famille chromique, bien que le processus spécifié fonctionne à 22 ± 2 V. Cette étiquette distincte est significative. Lorsqu'une impression indique Type IB, le voyageur, l'approbation du transformateur et le certificat ne doivent pas indiquer discrètement Type I.
Type IC : alternative non chromée aux types I et IB
Le type IC couvre l'anodisation non chromée destinée à constituer une alternative aux types I et IB. L'anodisation borique-sulfurique est un exemple familier, mais le « Type IC » n'autorise pas l'utilisation d'un bain respectueux de l'environnement. Le processus choisi doit encore satisfaire au contrat, aux exigences de performance et à toute approbation spécifique au programme.
Type II : Anodisation conventionnelle à l'acide sulfurique
Le type II est l’anodisation conventionnelle à l’acide sulfurique. Il est largement choisi pour les boîtiers usinés, les supports, les panneaux et autres pièces nécessitant une protection contre la corrosion, une isolation électrique ou une finition cosmétique teinte sans l'épaisseur d'une couche dure. La spécification actuelle fixe une masse minimale de revêtement non scellé de 1 000 mg/pi² pour le type II ; le document d'achat ou le dessin doit indiquer l'épaisseur lorsque l'épaisseur est fonctionnellement importante.
Le type II est souvent le point de départ judicieux pour un composant CNC coloré, mais l'alliage, la trempe, la finition de surface et le lot de matériaux affectent l'apparence finale. « Noir de classe 2 » contrôle le fait que le revêtement est teint en noir ; il ne garantit pas un brillant universel ni une correspondance parfaite des couleurs entre 6061, 7075 et la fonte d'aluminium à haute teneur en silicium.
Type IIB : Anodisation fine à l’acide sulfurique
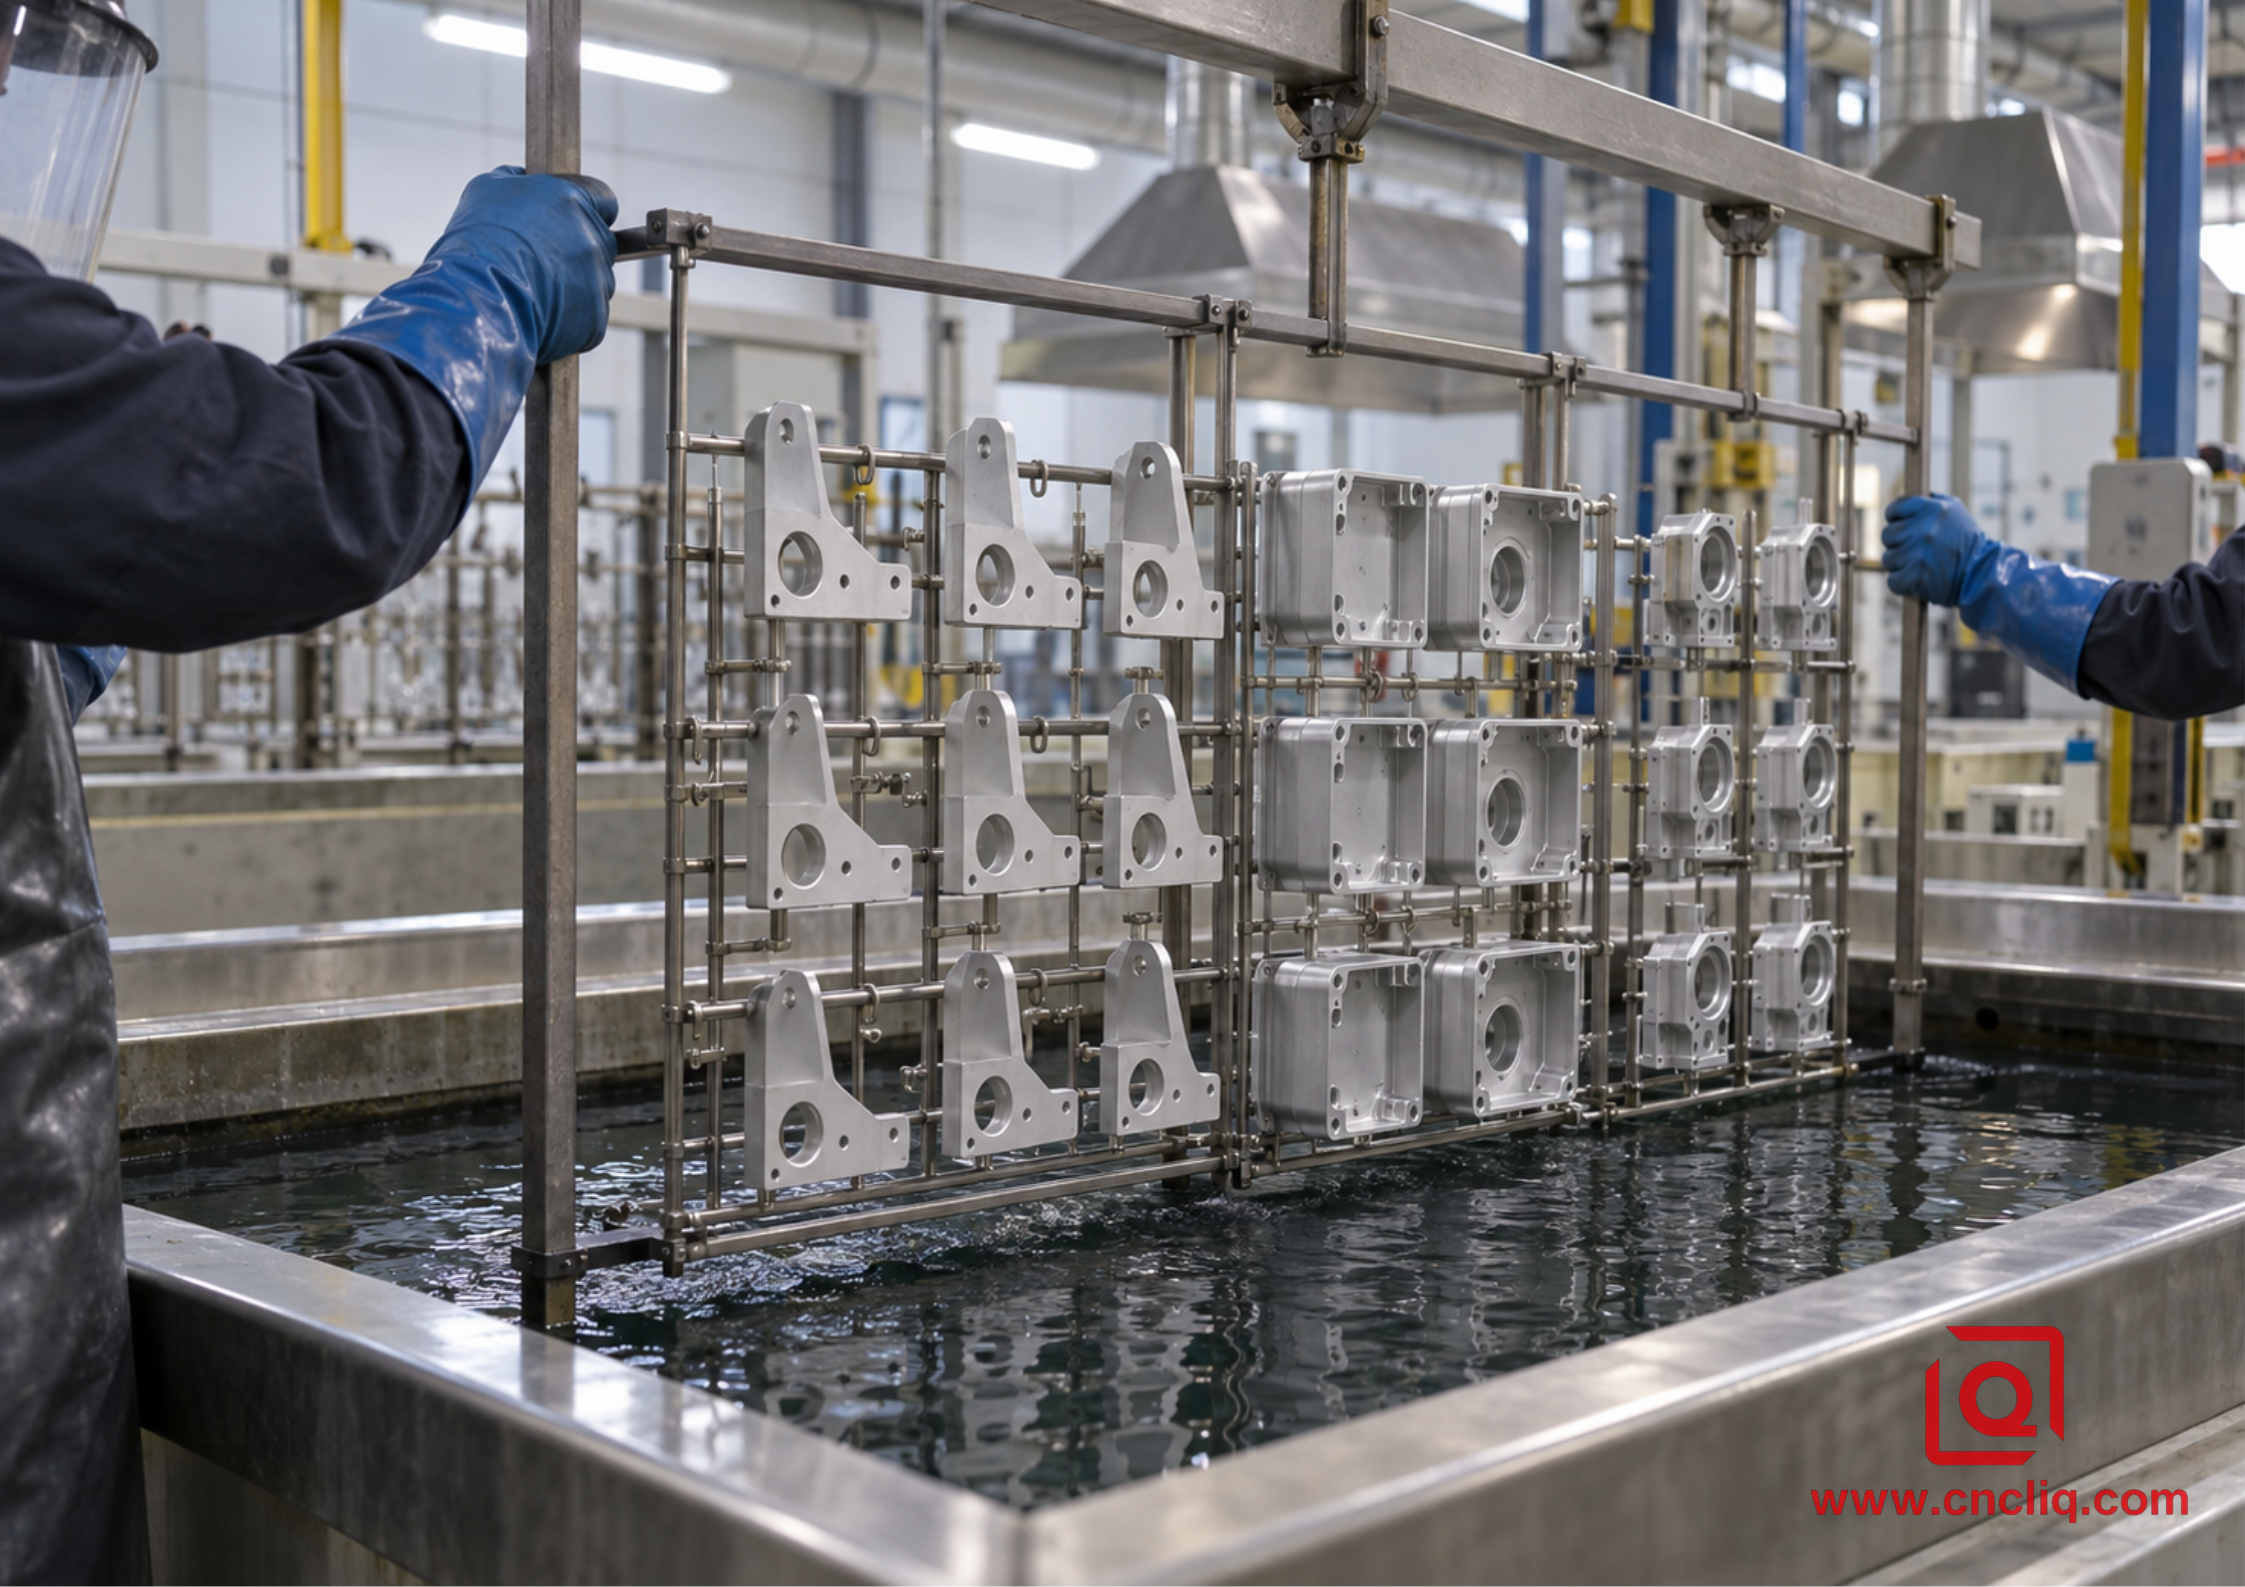
Le type IIB est une fine anodisation à l'acide sulfurique conçue comme une alternative sans chromate aux types I et IB. La norme actuelle répertorie une plage de masse de revêtement non scellée de 200 à 1 000 mg/pi². Il peut être utile là où une protection contre la corrosion et une adhérence de la peinture sont nécessaires avec un impact dimensionnel moindre qu'un revêtement sulfurique décoratif conventionnel. Cela ne rend pas les dimensions automatiques : la gravure, le démoulage, la croissance du revêtement, la réponse de l'alliage et la méthode de mesure doivent toujours être inclus dans le plan de tolérance.
Type III : revêtement anodique dur
Le type III est une anodisation dure pour un service résistant à l'usure. C'est le choix habituel pour les composants coulissants, le matériel hydraulique ou pneumatique, les guides, les corps de vannes et autres surfaces nécessitant une couche d'oxyde dense. L'épaisseur du revêtement doit être précisée par l'acheteur. Selon MIL-PRF-8625F, la variation d'épaisseur est généralement limitée à ± 20 % pour les revêtements jusqu'à 0,002 po, tandis que les revêtements de plus de 0,002 po ont une limite de variation indiquée de ± 0,0004 po. Si la masse du revêtement est acceptée au lieu de l'épaisseur, le type III non scellé a un minimum de 4 320 mg/pi² pour chaque 0,001 po de revêtement.
Le revêtement dur n’est pas automatiquement la « meilleure » anodisation. Une épaisseur plus élevée peut fermer les alésages, resserrer les filetages, arrondir les transitions visuelles nettes, rendre le contrôle des couleurs plus difficile et modifier les performances en fatigue. L'étanchéité peut améliorer le comportement à la corrosion mais peut réduire les performances d'abrasion, de sorte que la spécification ne considère pas chaque pièce de type III comme automatiquement scellée. Si l’usure, la corrosion ou la rétention de colorant déterminent la conception, indiquez quel résultat est prioritaire.
Pour des calculs plus approfondis sur la planification de la croissance et de la tolérance, utilisez le Guide DFM pour anodisation dure de type III . Il complète ce guide de spécifications avec des détails de conception dimensionnelle.
Classe 1 contre classe 2 : une distinction simple avec de grandes conséquences
Selon MIL-PRF-8625, la classe 1 signifie non teint et la classe 2 signifie teint . « Anodisation claire » est normalement spécifié comme classe 1, mais clair ne signifie pas optiquement incolore. L'oxyde naturel et les éléments d'alliage peuvent produire des reflets argentés, gris, bronze ou olive. Le type III classe 1 est généralement gris à gris foncé et peut varier selon les alliages et les lots de matériaux.
La classe 2 nécessite que la couleur soit indiquée. Une note de dessin utile nomme la couleur et pointe vers un échantillon physique approuvé, une gamme de couleurs ou un critère mesurable lorsque l'apparence est critique. Le nom du colorant à lui seul est un langage faiblement accepté. Un changement de couleur peut provenir du lot d'alliage, du sablage ou de la gravure, de l'épaisseur de l'oxyde, du joint ou même de la lampe d'inspection, et pas simplement du réservoir de colorant.
Pour les assemblages comportant plusieurs pièces visibles, contrôlez ces variables dès le début :
• Utilisez le même alliage d'aluminium et la même trempe.
• Usinez les pièces visibles selon une stratégie de rugosité de surface et de parcours d'outil cohérente.
• Traitez les pièces correspondantes dans la même charge qualifiée lorsque cela est possible.
• Définir quels visages sont cosmétiques et quelles marques de contact sont acceptables.
• Approuvez un échantillon limite au lieu de vous fier uniquement à une image à l'écran ou à un mot en couleur.
Quelles performances la spécification vérifie-t-elle réellement ?
MIL-PRF-8625 est plus rigoureux qu'un nom de finition car il relie le revêtement à des exigences testables. Le plan d'inspection exact dépend du type, de la classe, des documents d'achat et de la pertinence des pièces de production ou des panneaux représentatifs.
Poids et épaisseur du revêtement
Les types I, IB, IC, II et IIB sont contrôlés par la masse de revêtement non scellée dans les exigences de base. Le type III est normalement contrôlé par l'épaisseur, la masse de revêtement étant disponible au choix de l'activité d'achat. L'épaisseur peut être vérifiée avec une méthode appropriée par courants de Foucault lorsque la géométrie et l'étalonnage le permettent ; des méthodes transversales peuvent être nécessaires pour la corrélation ou la résolution des litiges. Sur un petit alésage, une arête vive, une poche aveugle ou une zone de contact, l'accès à la sonde et la distribution du courant électrique peuvent rendre la lecture locale différente d'un panneau témoin simple et plat.
Résistance à la corrosion
Le test de corrosion de la norme utilise un brouillard salin à 5 % conformément à la norme ASTM B117, avec une surface significative inclinée de 6° par rapport à la verticale pendant 336 heures. L'acceptation est basée sur des fosses isolées : sur 150 po² à partir d'au moins 5 spécimens, pas plus de 15 piqûres isolées sont autorisées, et aucune fosse individuelle ne peut dépasser 0,031 po ; une superficie de 30 po² est limitée à 5 fosses isolées selon les exclusions indiquées. Les tests de corrosion de type III s'appliquent lorsque le revêtement est scellé et que l'activité d'approvisionnement le précise.
Résistance à la lumière et adhérence de la peinture
Pour les revêtements teints de classe 2, la résistance à la lumière peut être évaluée à l'aide des méthodes d'exposition aux ultraviolets référencées et de la mesure des différences de couleur. Le document actuel décrit 200 heures d’exposition continue à la lumière sans pulvérisation d’eau. Lorsque l'anodisation est une base de peinture, des tests d'adhérence avec du ruban humide peuvent être requis. Si l’une ou l’autre propriété est importante, indiquez-la dans les conditions d’achat plutôt que de supposer que le fournisseur la déduira de la couleur.
Résistance à l'abrasion de type III
Pour le contrôle de l'abrasion, le laboratoire suit la norme ASTM D4060 : roues CS-17, une charge de 1 000 g, 70 tr/min et 10 000 cycles. Ces paramètres de test appartiennent à la révision du rapport ; « très dur » ne le fait pas. L'indice d'usure est déterminé à partir de la perte de masse. C’est bien plus utile qu’une vague promesse selon laquelle une pièce est « résistante aux rayures ». Même un revêtement dur conforme peut être endommagé par un impact sur les bords, une contamination abrasive, une mauvaise conception de la surface d'appui ou un lubrifiant inadapté.
Comment l'anodisation modifie les dimensions des pièces CNC
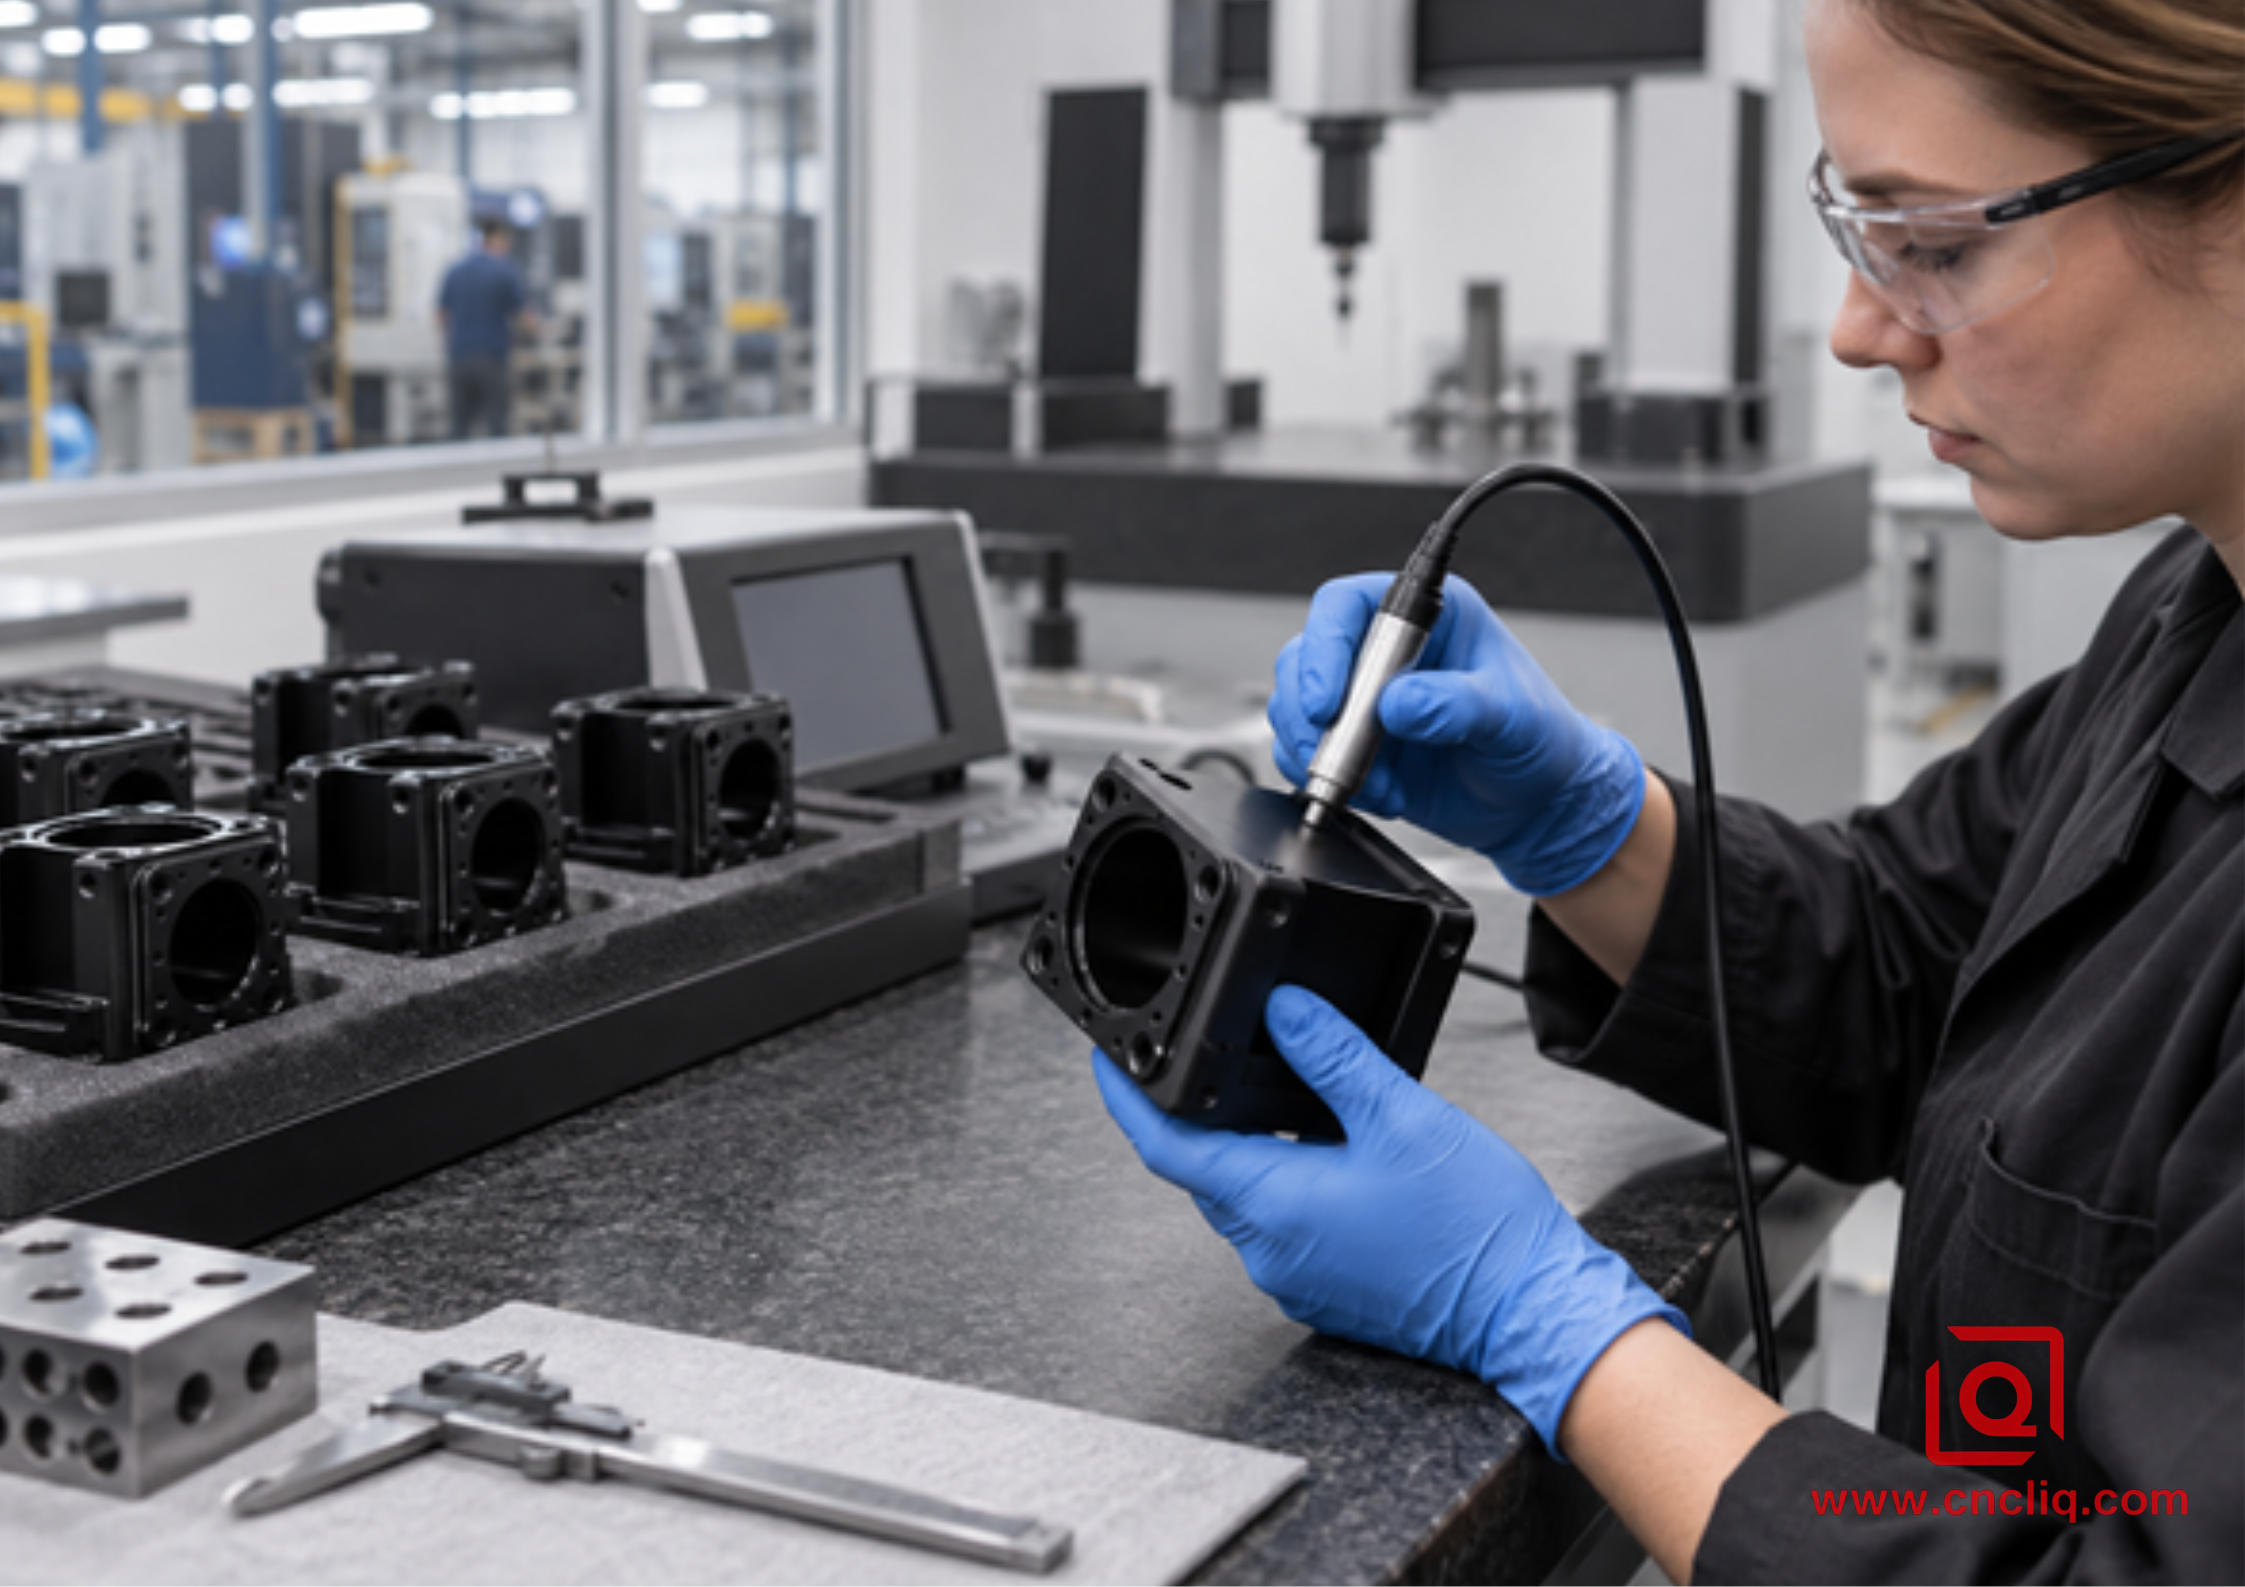
L'anodisation convertit la surface de l'aluminium plutôt que de simplement poser un film séparé sur le dessus. Une partie de l’oxyde se développe dans le substrat et une autre partie se développe vers l’extérieur. Une règle d’estimation précoce courante pour l’anodisation sulfurique est d’environ la moitié de la pénétration et la moitié de la croissance vers l’extérieur, mais ce n’est pas une formule d’acceptation universelle. Traitez l’idée moitié-dedans, moitié-sortie comme une estimation de la taille. Le résultat réel dépend toujours de l'alliage, de la gravure, du bain, du type de revêtement, du trajet du courant et de la géométrie de la pièce.
Prenez un alésage de 10 000 mm pour un contrôle rapide. Avec un oxyde de 0,020 mm et une construction extérieure estimée à 0,010 mm sur chaque mur, l'ouverture peut se terminer à près de 9,980 mm. C'est suffisant pour empêcher l'assemblage d'une cheville, d'un roulement ou d'un tiroir de valve fermé. La bonne réponse n’est pas d’espérer que l’anodiseur « tienne l’alésage ». Décidez s'il faut pré-compenser, masquer, boucher, post-usiner ou assouplir l'ajustement en fonction de la fonction.
Les discussions nécessitent la même discipline. Le revêtement sur les deux flancs consomme du jeu, tandis que le masquage laisse l'aluminium nu qui peut nécessiter une autre stratégie de protection. Les trous borgnes peuvent emprisonner la solution si le drainage et le rinçage sont médiocres. Les coins pointus peuvent contenir de l'oxyde fin ou cassant et sont plus vulnérables à l'écaillage. Un petit rayon ou une cassure de bord contrôlée donne généralement une finition plus stable qu'un bord de couteau.
Le guide de Liqin pour usinage de l'aluminium de haute précision et surépaisseurs d'anodisation couvre le côté usinage de ce transfert. Si le matériel n'est pas réglé, comparez 6061, 7075 et 5052 dans Liqin. guide d'usinage de l'aluminium . Le choix change à la fois la stratégie de coupe et ce qui sort du réservoir d'anodisation.
Une légende de dessin qu'un fournisseur peut réellement utiliser
Une légende forte supprime les choix qui affectent l’ajustement, l’apparence et la validation. Un format pratique est le suivant :
ANODISATION PAR MIL-PRF-8625F, TYPE II, CLASSE 2, NOIR ; 0,010–0,018 mm ÉPAISSEUR DE REVÊTEMENT ; JOINT; MASQUER TOUS LES FILETAGES M6, LES ALÉSAGES Ø8 H7 ET LES PLAQUETTES DE MISE À LA TERRE IDENTIFIÉES ; CONTACT DE RAYONNAGE AUTORISÉ UNIQUEMENT SUR LA SURFACE A ; LES DIMENSIONS FINALES S'APPLIQUENT APRÈS LA FINITION, SAUF INDICATION CONTRAIRE.
Il s’agit là d’un exemple et non d’une prescription universelle. Modifiez le type, la révision, l'épaisseur, le joint, la couleur, le masque, l'emplacement du rack et la base dimensionnelle pour correspondre à la conception. Si un ancien contrat nécessite MIL-A-8625F, ne le modifiez pas sans approbation.
Avant de publier le dessin, répondez à 8 questions :
1. Quelle révision contrôle la commande ?
2. Quels sont le type et la classe requis ?
3. Quel alliage et quel état seront fournis ?
4. L’épaisseur, la masse du revêtement ou les deux sont-elles fonctionnellement contrôlées ?
5. Les dimensions sont-elles avant ou après anodisation ?
6. Quelles surfaces doivent être masquées, bouchées, conductrices ou cosmétiques ?
7. Le type III est-il scellé, descellé, teint, lubrifié ou autrement post-traité ?
8. Quels certificats, rapports d'inspection et résultats de tests doivent être expédiés avec le lot ?
Si votre impression contient des ajustements serrés ou plusieurs processus secondaires, envoyez le modèle STEP et le dessin 2D ensemble. UN Fournisseur d'usinage CNC avec revue DFM intégrée peut signaler les conflits de finition avant que le matériau ne soit coupé.
Des contrôles en atelier qui évitent les rejets coûteux
Commencez par la traçabilité des matières entrantes
Le finisseur ne peut pas rendre identiques les alliages mixtes. La certification des matériaux, l'alliage, l'état et la traçabilité des lots sont importants lorsque les performances mécaniques ou la cohérence des couleurs sont contrôlées. Les surfaces coulées, les soudures, le métal d’apport, les zones riches en cuivre et les défauts réparés peuvent réagir différemment dans le même bain.
Stabiliser la surface pré-anodisée
L'anodisation suit la surface en dessous. Les marques de coupe profondes, les patchs polis à la main, les chevauchements de microbilles, les supports intégrés et les gravures inégales peuvent rester visibles après la teinture. Définissez la rugosité de surface requise ou l'échantillon visuel approuvé avant l'anodisation, et non après le rejet du premier lot. Liqin guide du machiniste sur les finitions de surface en aluminium montre comment le prétraitement et la texture d'usinage interagissent.
Conception du masquage et de l'intégration dans la pièce
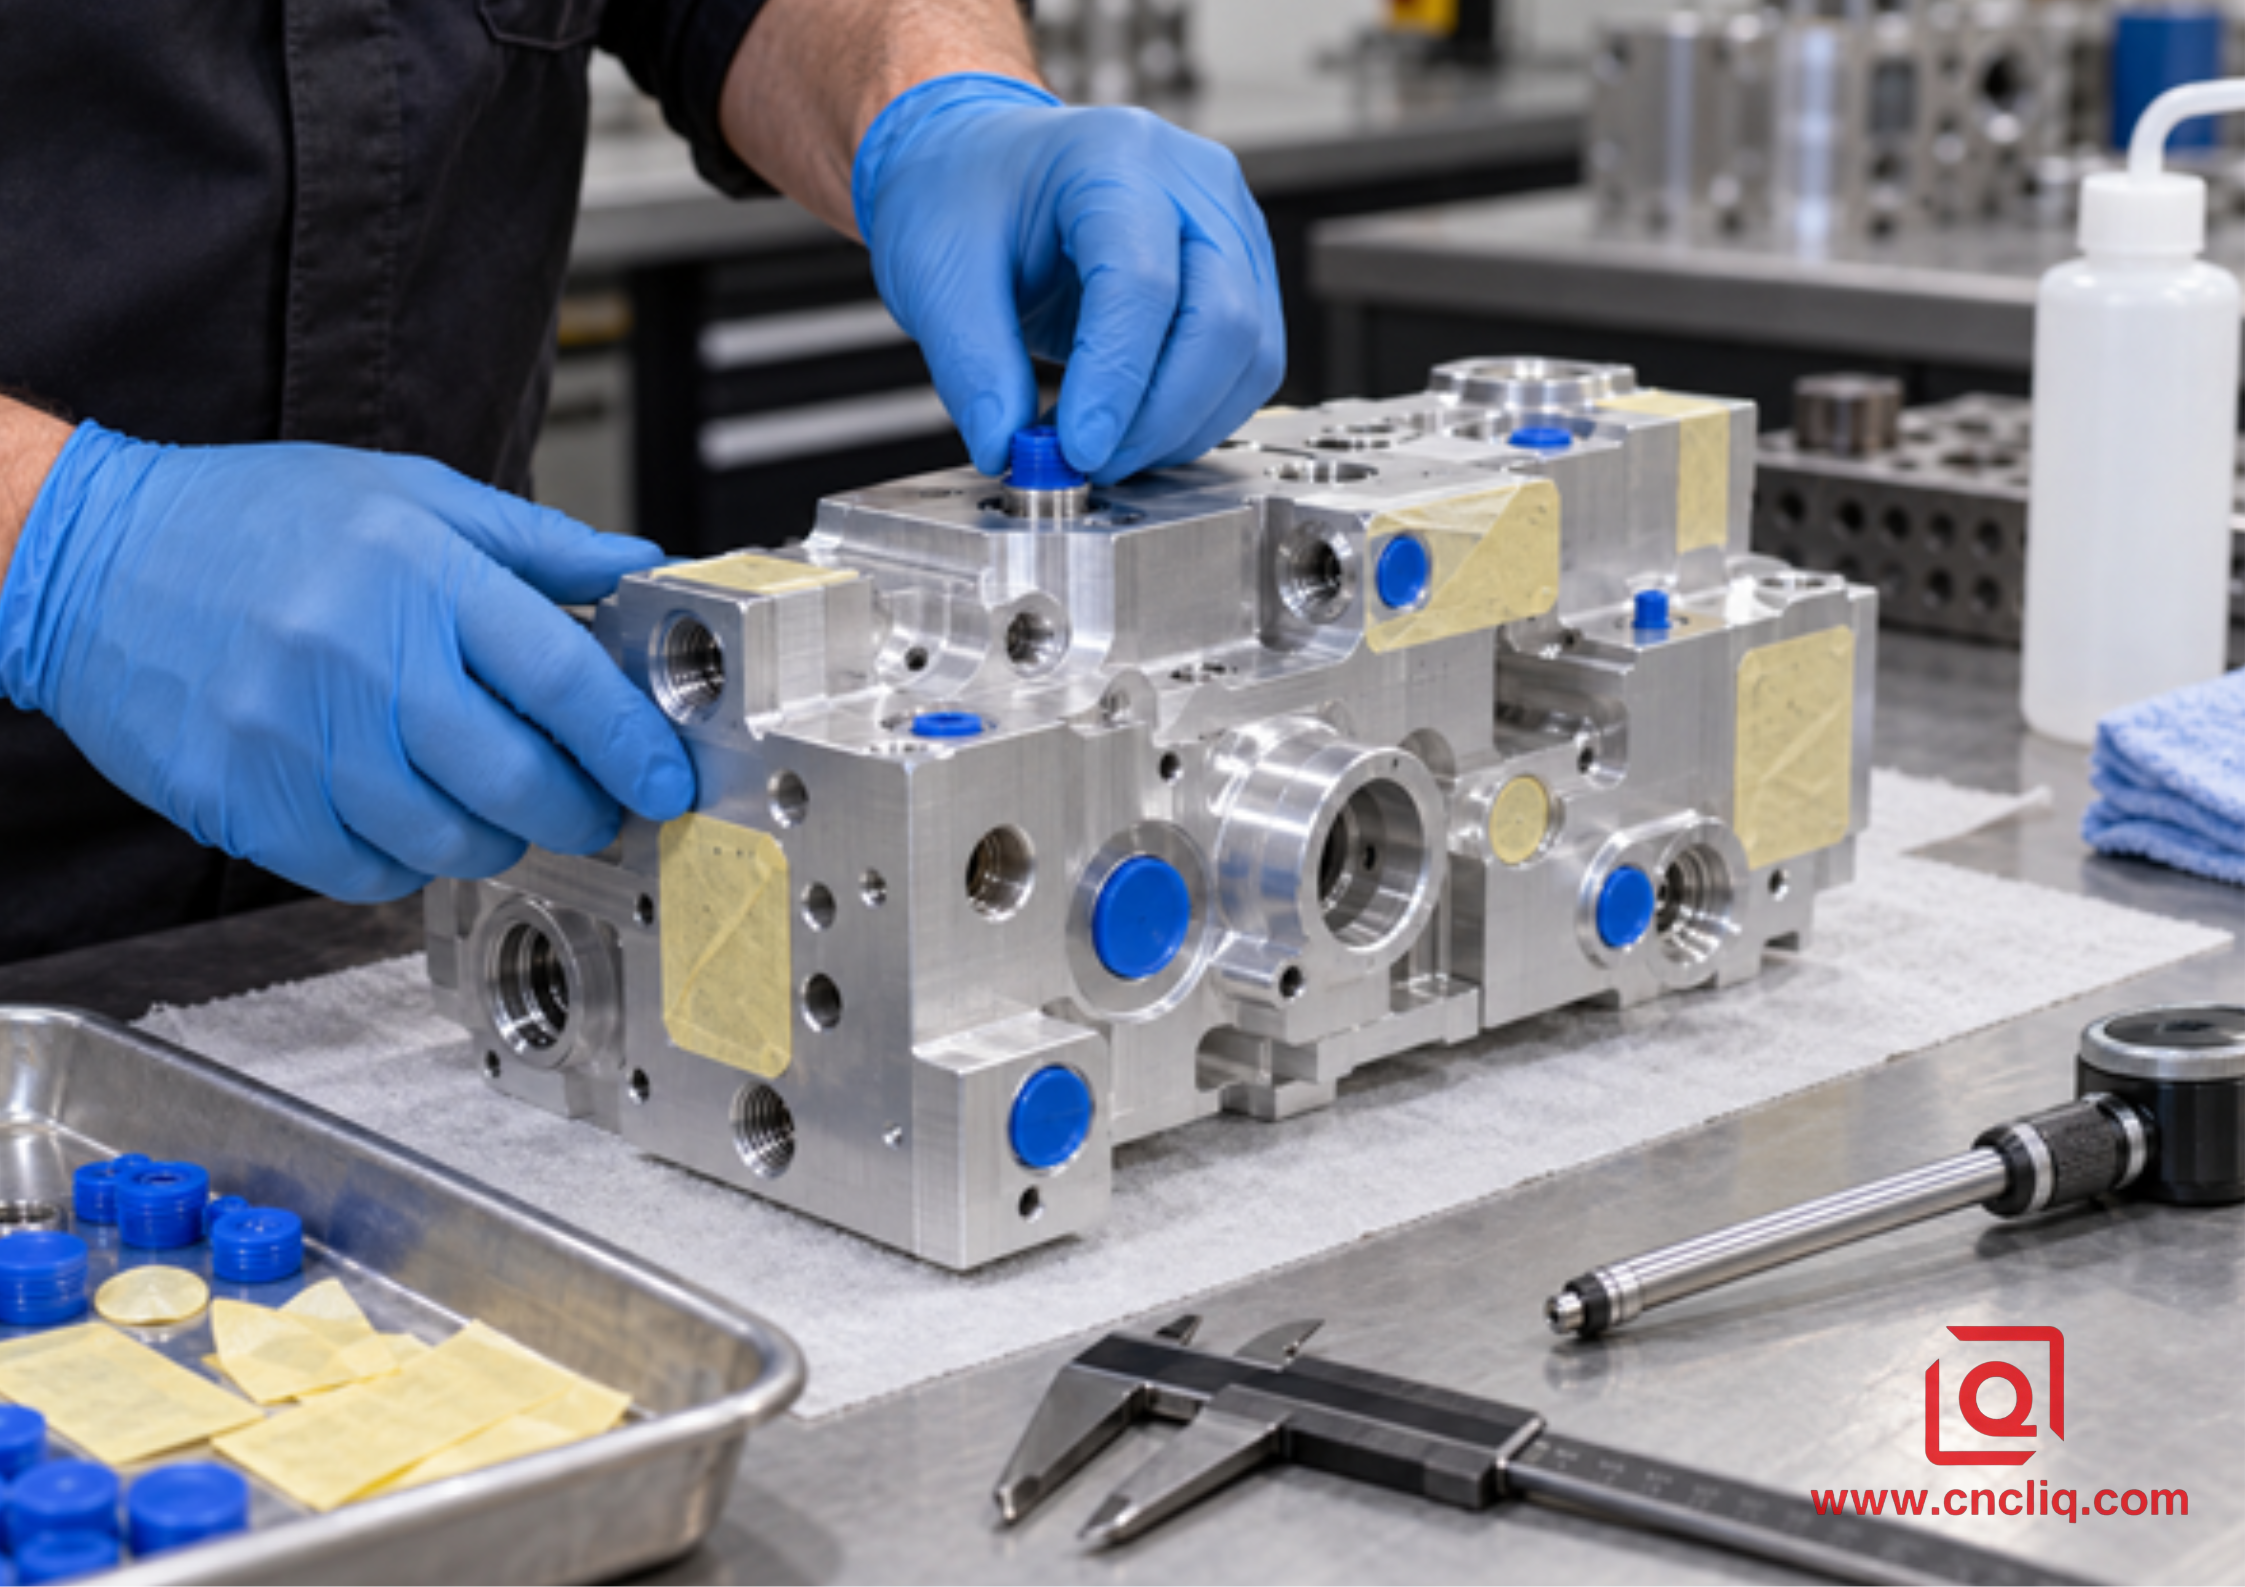
Chaque pièce anodisée nécessite un contact électrique. Ce contact laisse une marque locale non couchée. Placez-le dans un endroit caché, non fonctionnel et approuvé. Les filetages et les alésages peuvent être protégés par des bouchons ; les zones de mise à la terre plates nécessitent souvent un masquage découpé. Les passages internes complexes nécessitent une planification de drainage, de rinçage et d’évacuation de l’air. Marquez ces zones dans la CAO et le dessin afin que l'opérateur de masquage n'ait pas à interpréter une capture d'écran.
Inspectez l'exigence terminée, pas seulement un coupon forfaitaire
Un panel de témoins permet de prouver la maîtrise du processus, mais la partie production comporte toujours un risque fonctionnel. Vérifiez les alésages critiques de post-finition, les calibres de filetage, les faces d'étanchéité, les zones de liaison électrique, les limites de couleur, les brûlures, les résidus poudreux, les marques de contact et les dommages au revêtement. Utilisez des méthodes calibrées adaptées à la fonctionnalité. Enregistrez les emplacements non conformes plutôt que de signaler une valeur d'épaisseur pratique à partir de la face la plus large.
Boîtier composite anonyme : collecteur en aluminium anodisé dur
Ce qui suit est un exemple composite anonymisé créé pour montrer un flux de travail réaliste ; il n'identifie pas un seul client et ne promet pas le même résultat pour chaque commande.
Un acheteur d'automatisation industrielle avait besoin d'un collecteur pneumatique 6061-T6 personnalisé avec des passages croisés, des ports M6, un alésage de positionnement de 8 mm et une face coulissante exposée. La note originale indiquait uniquement « anodisation dure noire ». Cette formulation laissait au processeur le soin de deviner la révision, la classe, l'épaisseur, l'état d'étanchéité, les limites de masquage et si l'alésage de localisation était une dimension finie.
Lors de l'examen du DFM, l'équipe a séparé les fonctions. La face extérieure et la face coulissante nécessitaient du noir de type III classe 2 à une épaisseur approuvée par l'acheteur. L'alésage de positionnement devait rester dans son ajustement d'assemblage après la finition. Les faces des sièges de vanne et les filetages sélectionnés ne pouvaient pas tolérer l'accumulation de revêtement. Un boss caché a été désigné comme emplacement de contact du rack. Le dessin révisé marquait tous les masques et indiquait que les dimensions critiques s'appliquaient après anodisation.
L'itinéraire du processus est devenu : stock certifié 6061-T6, usinage grossier, stabilisation des contraintes lorsque le plan de pièce l'exige, usinage de finition avec surépaisseur contrôlée, ébavurage complet, nettoyage aqueux, masquage et bouchage, anodisation dure, teinture et post-traitement spécifié, démasquage, nettoyage des canaux, vérification de l'épaisseur du revêtement sur les surfaces de production accessibles, jaugeage des filetages et des alésages, inspection CMM des données critiques et examen visuel final sous un éclairage convenu.
Pour un exemple de produit qui utilise des décisions de géométrie et de finition étroitement liées, voir Liqin's collecteur en aluminium anodisé usiné CNC sur mesure . La leçon est simple : une légende de revêtement doit être liée à l'ajustement de la pièce, au cheminement du fluide, aux besoins électriques et au plan d'inspection. « L'anodisation dure noire » à elle seule ne peut pas faire ce travail.
Comment choisir le type II ou le type III pour une demande de prix
|
Facteur de décision |
Le type II convient souvent lorsque… |
Le type III convient souvent lorsque… |
|
Objectif principal |
Protection contre la corrosion, couleur, résistance générale aux manipulations |
Usure, abrasion, contact glissant, service intensif |
|
Pièce typique |
Boîtier, support, panneau, composant CNC cosmétique |
Corps de vanne, guide, rail, matériel lié au piston |
|
Apparence |
Options de teinture plus larges et contrôle cosmétique plus facile |
Apparence généralement plus foncée et plus dépendante de l'épaisseur |
|
Risque dimensionnel |
Modéré, toujours important sur les ajustements et les fils |
Plus élevé car la couche spécifiée est généralement plus épaisse |
|
Décision de scellement |
Généralement scellé pour la corrosion et la rétention de colorant |
Doit être choisi en fonction des priorités en matière d’usure et de corrosion |
|
Inducteur de coûts |
Correspondance des couleurs, masquage, faible quantité, rejet cosmétique |
Épaisseur, durée du bain, refroidissement, masquage, test, meulage ou affûtage après finition |
Ne sélectionnez pas uniquement par le prix. Le devis bas n’est pas toujours la voie la moins coûteuse. Le type II peut s'user avec la mauvaise paire de contacts ; Le type III peut transformer une simple couverture cosmétique en un problème de tolérance. Un devis utile nécessite une description de la production : demande annuelle, quantité libérée, taille de la pièce, alliage, légende de finition, masques, limite visuelle, documents de test et méthode d'emballage.
Quoi envoyer avec la demande de prix
Mettez ces articles dans la première demande, et non dans un suivi après la tarification :
• Modèle CAO 3D et révision contrôlée des dessins 2D.
• Alliage d'aluminium, état, forme du matériau et exigences de certification.
• Désignation et révision exactes des spécifications.
• Type d'anodisation, classe, couleur, épaisseur et état d'étanchéité.
• Exigences dimensionnelles avant et après finition.
• Carte de masquage, zones conductrices, fils bouchés et marques de rack autorisées.
• Zones cosmétiques, finition de surface, échantillon de couleur et critères de visualisation.
• FAI requis, rapport CMM, certificat de revêtement, carte d'épaisseur, preuve de brouillard salin ou autres rapports de test.
• Quantité du prototype, quantité de production, livraison cible et restrictions d'emballage.
Si vous choisissez entre une production 3 axes, 5 axes et fraisage-tournage avant anodisation, le Guide de sélection de processus OEM en aluminium personnalisé permet d'adapter la géométrie à l'itinéraire de fabrication. Lorsque le machiniste et le finisseur examinent le même dessin plus tôt, moins de dimensions doivent être négociées une fois les pièces découpées.
Cliquez ici pour votre demande 👆
FAQ
1. Pourquoi MIL-A-8625 est-il toujours imprimé sur les pièces actuelles ?
Des milliers d'anciens dessins contrôlés utilisent toujours MIL-A-8625, le nom n'a donc pas disparu des usines. Cependant, DLA ASSIST répertorie l'amendement 2 MIL-PRF-8625F, daté du 23 novembre 2020, comme actif. Vérifiez le dossier des nouveaux travaux. Sur un programme existant, obtenez une approbation écrite avant de modifier la note ou sa base de qualification.
2. La classe 1 signifie-t-elle clair et la classe 2 signifie-t-elle noir ?
Non. La classe vous indique si de la teinture est utilisée : la classe 1 est non teinte et la classe 2 est teinte. Le noir n'est qu'un choix de classe 2. Une pièce de classe 1 peut toujours apparaître argentée, grise, bronze ou olive, donc une limite cosmétique nécessite plus que le numéro de classe.
3. Le dessin peut-il omettre l’épaisseur d’anodisation ?
Ne le laissez pas ouvert lorsque l'ajustement ou l'usure dépend de l'oxyde. L'acheteur doit indiquer l'épaisseur de type III, et l'Aluminium Anodizers Council conseille d'indiquer l'épaisseur de type II sur le dessin ou le document d'achat. Choisissez la valeur autour du travail ; copier un numéro de maison sur chaque pièce crée des problèmes d'ajustement évitables.
4. Le revêtement dur de type III doit-il être scellé ?
Pas automatiquement. Le scellement peut améliorer les performances de corrosion et la rétention des colorants, mais il peut réduire les performances d’abrasion. Énoncer la condition requise en fonction de l'environnement de service, des tests d'usure, de lubrifiant, de couleur et d'acceptation ; si le dessin est muet, résolvez-le lors de l'examen du contrat.
5. Quelles informations donnent le devis d'anodisation fiable le plus rapide ?
Fournissez l'alliage et l'état, le modèle STEP, le dessin 2D contrôlé, la révision des spécifications, le type, la classe, la couleur, l'épaisseur, l'étanchéité, les masques, les exigences cosmétiques, les dimensions critiques de post-finition, la documentation de test, la taille du lot et la demande annuelle. Ce package permet au fabricant de citer les surépaisseurs d'usinage, le soutirage, l'inspection et la finition comme un seul itinéraire contrôlé au lieu d'ajouter des risques après l'usinage.
Cliquez ici pour votre demande 👆
Résumé
L'atelier peut toujours l'appeler MIL-A-8625, tandis que le document actif est MIL-PRF-8625F Amendement 2. Une commande fiable identifie le type et la classe corrects, indique l'épaisseur et le scellement si nécessaire, contrôle le masquage et les marques de rack, définit si les dimensions s'appliquent avant ou après la finition et nomme les preuves nécessaires à l'acceptation. Considérez l'anodisation comme faisant partie de la conception dimensionnelle et fonctionnelle, et non comme une couleur ajoutée après l'usinage, et vos pièces en aluminium auront beaucoup plus de chances d'arriver prêtes à être assemblées.
Coordonnées
Entreprise: Ningbo Liqin Industrie Co., Ltd.
Maintenance client quotidienne et support après-vente : service@shturl. zhuwanying@cncliq.com
Nouvelle demande, devis et discussion de commande : entreprise@shturl. zhouli@chinaliqin.com
Ligne d'assistance : +86 18757148656
Clause de non-responsabilité
Tous les articles techniques, spécifications des matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont uniquement à des fins d'information et de référence. Veuillez noter que les informations générales sur le blog ne remplacent pas les accords techniques signés. Étant donné que les pièces personnalisées varient en fonction des indices thermiques des matériaux, des étalonnages des machines et des tolérances spécifiques, les spécifications de qualité contraignantes sont régies uniquement par vos dessins CAO approuvés, vos contrats signés et vos plans qualité formels.
Toutes les études de cas clients présentées sur ce blog ont été entièrement anonymisées et nettoyées. Les mesures de performance, les flux de fabrication et les images affichées servent uniquement à démontrer nos capacités d'usinage personnalisé et ne représentent pas une norme universelle unique pour toutes les commandes.
Équipe de fabrication Liqin
S'appuyant sur 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques à haute tolérance pour les marchés mondiaux exigeants. Nous opérons à partir d'un pôle de production de 6 500 m² équipé de plus de 150 machines, fonctionnant en 4 axes et 5 axes. Usinage CNC , usinage fraisage-tournage, extrusion à froid et moulage sous pression sous un même toit. Cette configuration nous permet de gérer les projets de manière transparente, en prenant les pièces depuis les concepts CAO initiaux directement jusqu'aux expéditions finalisées.
Nous gérons le contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la discipline d’ingénierie dont elles ont besoin. Soutenus par les certifications ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle sur MMT au profilage optique en passant par les tests de dureté et de brouillard salin, nous validons vos spécifications critiques à l'avance. Vous recevez ainsi des composants prêts à l'emploi sans problèmes d'assemblage ni arrêts de ligne coûteux. En plus de la fabrication, vous pouvez compter sur nous pour des délais de réponse de deux heures sur les nouveaux appels d'offres, une assistance directe pour l'échantillonnage des prototypes et une expédition fluide à l'exportation vers l'Europe, l'Amérique du Nord, l'Asie et l'Océanie.
Faites bon accueil à vos demandes et échantillons. Visitez notre site Web ou contactez-nous directement pour un devis compétitif !
