 Français




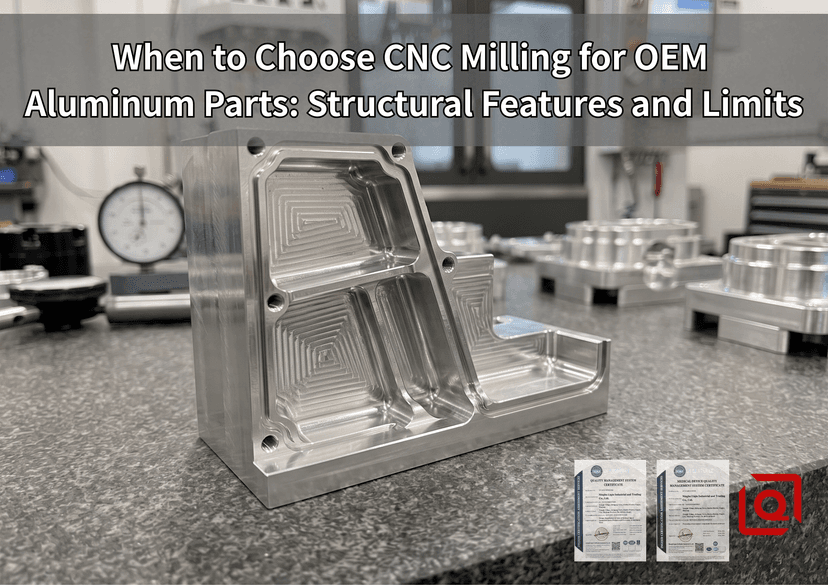
Les angles de dépouille semblent bien rangés sur un moniteur CAO. Ensuite, votre atelier de moulage sous pression expédie les premières pièces d'essai et vous découvrez la porosité du gaz le long de la face où un trou borgne M4 doit être taraudé. Ou votre fournisseur d'extrusion appelle pour signaler qu'un profil irrégulier se déforme de la table de refroidissement comme une peau séchée.
C’est généralement à ce moment précis que les travaux mécaniques personnalisés se dirigent directement vers la baie de fraisage CNC.
Le choix de la billette plutôt que de la fonderie dépend rarement de la capacité d'une broche à pousser un outil à travers l'aluminium. Les centres d’usinage modernes mâchent du métal toute la journée. La véritable décision dépend de la géométrie de la pièce, des objectifs de rigidité et des besoins en matière d'étanchéité à la pression. Le détourage de pièces à partir de plaques laminées 6061-T6 ou de blocs forgés 7075 élimine les vides de retrait, les poches de gaz et les inclusions de scories avant qu'une seule flûte de coupe ne touche le matériau brut.
Voici ce qui se passe dans l'atelier lorsque la physique de l'outil de coupe, la pression de serrage et la géométrie de la pièce se rencontrent.
1. Géométrie qui exige des billettes plutôt que du métal moulé
Les fonderies et les usines d’extrusion détestent les épaisseurs de paroi inégales. L'aluminium fondu rétrécit en refroidissant à l'intérieur des outils en acier. Cette chute thermique entraîne les poches d’évier dans des sections lourdes et emprisonne les cloques d’air juste à côté de fines nervures de refroidissement. Les extrusions évitent certains de ces vides, mais elles emprisonnent votre conception à l'intérieur d'un profil fixe le long d'un seul axe droit.
Le fraisage CNC coupe des billettes solides sans lutter contre le retrait dû au refroidissement.
+-------------------------------------------------------------------------+
| GEOMETRIC FEATURE ROUTING GUIDE |
+------------------------------------+------------------------------------+
| OPTIMAL FOR CNC MILLING | POOR FIT FOR CNC (RETHINK DFM) |
+------------------------------------+------------------------------------+
| Deep, pocketed rib networks | Sharp square internal corners |
| Stepped multi-plane sealing faces | High aspect-ratio thin webs (>10:1)|
| Off-axis bore patterns | Curved undercut cavities (blind) |
| Asymmetric wall thicknesses | Extremely deep micro-channels |
+------------------------------------+------------------------------------+
Poches profondes et nervures de renforcement
Lorsqu'une base de montage optique ou un châssis aéroporté a besoin de rigidité sans poids mort, les concepteurs retirent le métal de la plaque solide. Ce qui reste est un réseau intégré de fines nervures entourant des poches profondes.
Un moule de fonderie a du mal à pousser le métal en fusion à travers des espaces hauts et étroits. Le métal refroidit tôt, affamant les extrémités des nervures ou arrachant le sol à mesure qu'il rétrécit. Une broche de fraisage rigide exécutant des parcours d'outils dynamiques élimine proprement ces poches profondes, laissant une résistance élevée sans cavités cachées.
Néanmoins, les limites de l'atelier s'appliquent une fois que la profondeur des poches dépasse un pouce :
-
Déflexion du porte-à-faux de l'outil : lorsqu'une fraise en bout dépasse de plus de trois à quatre fois son diamètre de tige, les charges de coupe poussent la pointe sur le côté. Le couteau couine, ébrèche les flûtes et laisse le bruit de la planche à laver sur le sol de la poche.
-
Pointes d'engagement du sommet : si le rayon d'un coin intérieur correspond au rayon de la fraise, la zone de contact de l'outil saute brusquement. L'outil se tire directement dans la crosse, saute hors de sa trajectoire et creuse le mur. Dessinez toujours des rayons de coin légèrement plus grands que le rayon de coupe prévu afin que l'outil roule doucement autour du virage.
Plans de référence étagés et chemins de joints toriques
Les boîtiers de capteurs multi-axes comportent souvent trois ou quatre faces de montage, des pistes de joints toriques et des trous de goujons qui doivent rester carrés à quelques fractions de cheveu.
Les matrices de moulage en acier se dilatent, s'usent et se déplacent après des milliers de tirs. Les toboggans développent le jeu. Cette dérive vous oblige de toute façon à charger le moulage brut dans un montage CNC juste pour rectifier les faces critiques. Pour les séries courtes et moyennes, sauter le moule et découper le tout directement à partir d'un bloc solide sur un Tableau 5 axes permet d'économiser des semaines de travail de montage et d'éviter des étapes d'outils incompatibles.
2. Physique de l'atelier : comment les coupeurs repoussent
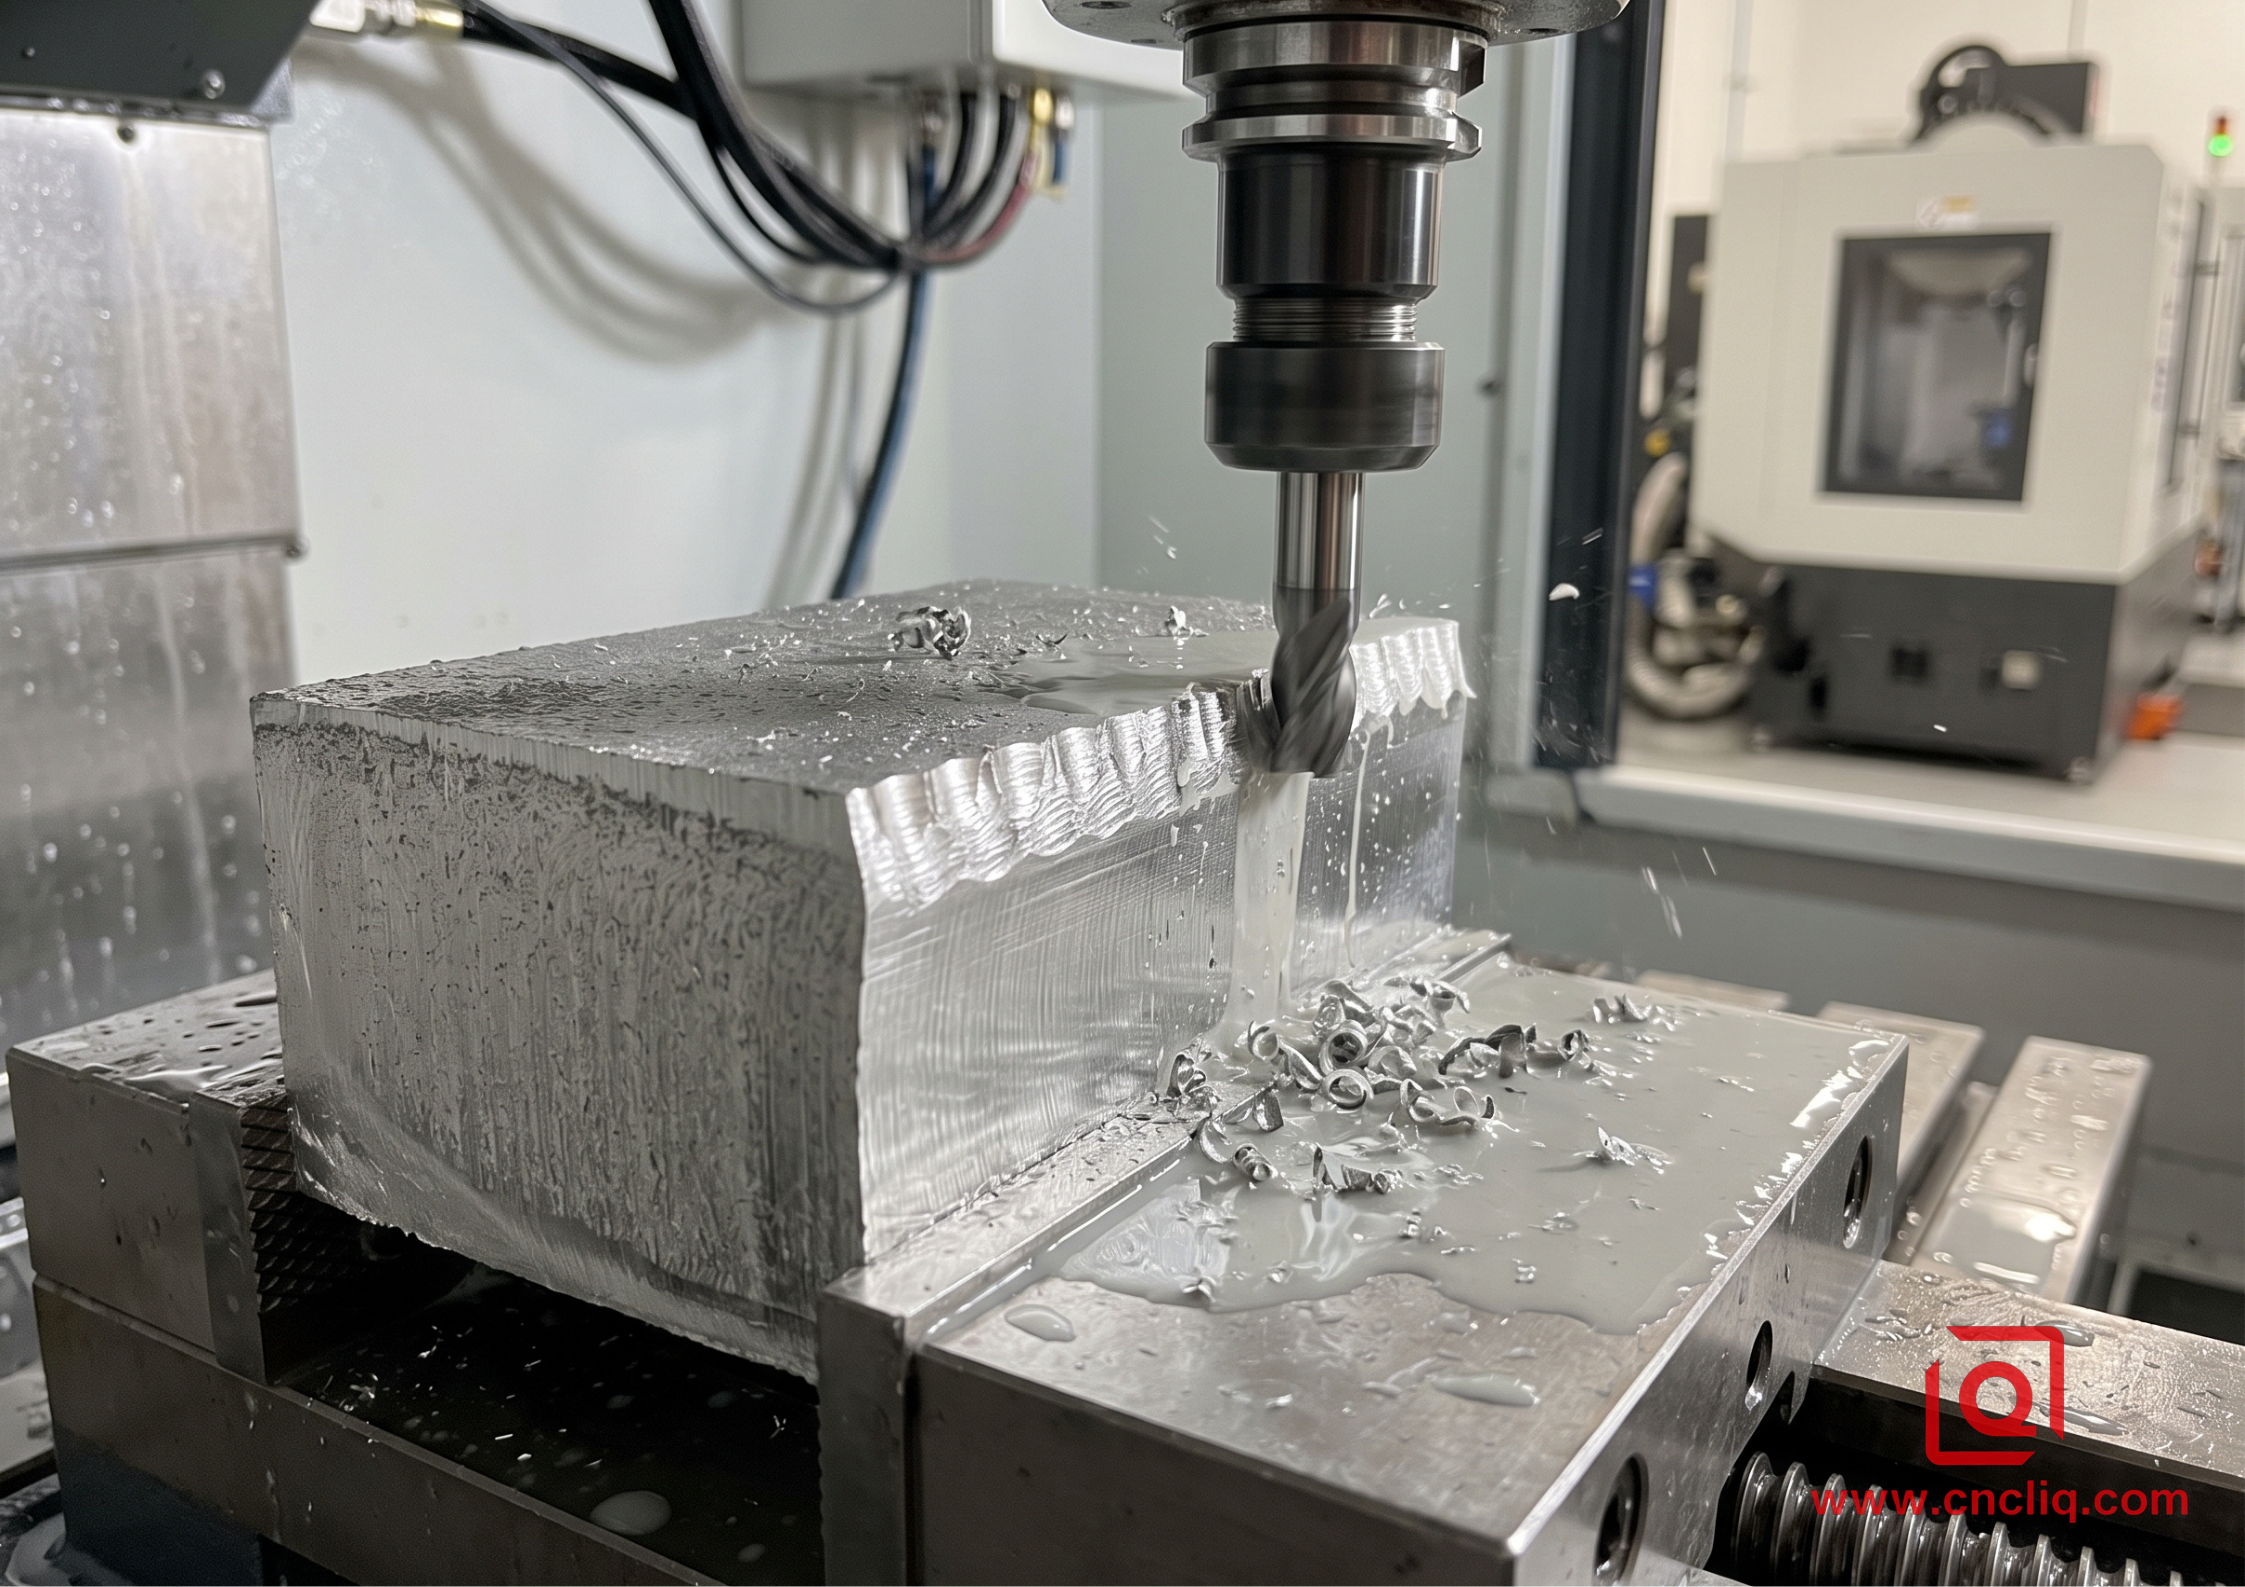
Le fraisage de l'aluminium n'est pas une passe ouverte pour usiner quelles que soient les lignes que vous mettez en CAO. Les fraises en carbure monobloc tournent rapidement, chauffent et poussent les charges latérales contre toiles fines , et jetez les tas de copeaux qui ont besoin d’espace pour se dégager.
Le seuil à paroi mince
Rasez une nervure verticale autonome trop fine et les cannelures de coupe repoussent l'aluminium à chaque rotation. Le mur bourdonne comme un diapason. La surface devient rugueuse et festonnée, et la lèvre supérieure se recourbe dès que vous desserrez l'étau.
 WALL DEFLECTION UNDER CUTTER LOAD

 Cutter Path --->
 [===Tool===]
 ||
 || <-- Side load pushes thin rib outward
 \/
 | | |
 | | / <-- Vibration / deflection causes chatter and taper
 | | /
 | |/
 +=====+ <-- Rigid base plate
-
Nervures supportées : les nervures liées aux murs transversaux ou aux cloisons extérieures restent suffisamment rigides pour être coupées en âmes fines en toute sécurité.
-
Murs en porte-à-faux : Si une nervure mince tient seule sans contreventement, maintenez son épaisseur plus large.
-
Rapports hauteur/largeur : pour les murs hauts, augmentez l'épaisseur vers l'extérieur en direction de la plaque de base ou réduisez les passes d'ébauche afin que le matériau non coupé soutienne la face arrière jusqu'à ce que la coupe de finition dégage le profil.
Congés internes et piège à coin carré
Une fraise à bout rond ne peut pas couper un coin intérieur très pointu à 90 degrés. Il laisse toujours un arc correspondant à son rayon.
Lorsqu'un bloc d'accouplement carré doit tomber dans une poche, le dessin des coins intérieurs pointus laisse à l'atelier peu de bons choix. L'opérateur doit passer à l'EDM à platine secondaire, au brochage ou aux petites fraises en bout en effectuant de minuscules passes. L'ajout d'un coin en relief, souvent appelé coin en forme de dogbone ou en T, permet à une fraise standard de libérer de l'espace pour le bord d'accouplement sans allonger les temps de cycle.
Règles empiriques pour les fonctionnalités de poche et de mur
Le tableau ci-dessous présente les problèmes géométriques standard dans l'atelier, montrant ce qui se passe lorsque les dimensions dépassent les limites de l'outil et les ajustements de conception permettant de maintenir la production proprement.
| Type de fonctionnalité | Géométrie conservatrice | Limite agressive | Mode de défaillance en cas de surextension | Solution de magasin recommandée |
| Congé vertical interne | Rayon >= 0,35x profondeur de poche | Rayon < 0,15x profondeur de poche | Broutement de la fraise, rupture de pointe, gougeage aux sommets | Agrandissez le rayon pour permettre aux fraises de tourner en douceur sans enterrer les cannelures |
| Épaisseur de paroi prise en charge | Épaisseur >= 0,10x hauteur du mur | Épaisseur < 0,05x hauteur du mur | Marques de flottement, conicité des parois, dérive dimensionnelle sous charge | Attachez les extrémités libres dans les nervures transversales ou augmentez l'épaisseur de la paroi vers le sol. |
| Mur en porte-à-faux | Épaisseur >= 0,15x hauteur du mur | Épaisseur < 0,08x hauteur du mur | Vagues de bavardage, bords supérieurs recourbés après desserrage | Ajoutez des goussets transversaux, réduisez la réduction de la vitesse de coupe ou diminuez la vitesse d'avance |
| Profondeur du taraud | 1,5x à 2,0x le diamètre du boulon | > 3,0x diamètre du boulon | Liaison de tarauds, tarauds cassés dans des trous borgnes, emballage de copeaux | Tronquer la profondeur du trou de robinetterie ; les fils en aluminium donnent une résistance à l'arrachement précoce |
| Format de poche profond | Profondeur <= 3,0x diamètre de coupe | Profondeur > 5,0x diamètre de coupe | Recoupe de copeaux, déviation extrême de l'outil, fraises brûlées | Rayon de fond de poche ouvert ; transition vers des outils de fraisage à grande avance ou à col long |
| Plancher de presse-étoupe à joint torique | Sol plat avec rayon d'angle | Plancher plat mort avec coin pointu | Bavures sur le bord du presse-étoupe, coupez les joints en élastomère pendant l'installation | Spécifiez une petite cassure du coin inférieur pour éliminer les bavures de la fraise |
3. Étude de cas : fuites et déformations du boîtier LiDAR
Un constructeur d'automatisation industrielle a rencontré des problèmes avec un boîtier de protection LiDAR en aluminium. Ils avaient besoin de 350 unités de production pour le déploiement sur le terrain.
+-------------------------------------------------------------------------+
| CASE STUDY: LIDAR SENSOR HOUSING |
+----------------------+--------------------------------------------------+
| Raw Material | 6061-T651 Rolled & Stretched Plate |
| Overall Envelope | 185 mm x 140 mm x 68 mm |
| Main Sensor Bore | 42.000 mm diameter (+0.012 mm / -0.000 mm) |
| Perimeter O-Ring Seal| Flatness within 0.025 mm across main deck |
| Primary Failure Mode | Die casting gas leaks; billet warpage on roughing|
+----------------------+--------------------------------------------------+
Où le plan de casting a échoué
Le client a initialement choisi le moulage sous haute pression pour maintenir les prix des pièces à un niveau bas. Les pièces semblaient acceptables jusqu'à ce que l'équipe d'assemblage effectue un contrôle sous vide profond à travers la rainure du joint périphérique.
L'air sifflait à travers la porosité microscopique cachée sous la peau moulée. De plus, le perçage et le taraudage des trous de la lentille ont permis de briser les bulles de gaz, d'arracher les filetages et de mettre au rebut les pièces lors de l'assemblage final.
La transition des billets et de nouveaux maux de tête
L'équipe a abandonné les matrices moulées et a déplacé le boîtier vers une plaque laminée 6061-T6. Ce changement a résolu le problème de porosité et a scellé hermétiquement la chambre à vide.
Cependant, creuser la cavité principale profonde a déclenché un autre mal de tête. La plaque de base s'est courbée de plus d'un dixième de millimètre une fois libérée des mâchoires de l'étau. Lorsque vous coupez une tôle laminée standard, vous coupez des bandes de tension et de compression bloquées par le laminage à chaud et la trempe. Le métal restant se détend et s’enroule comme une chips. Les fraises en bout à longue portée grinçaient également à l'intérieur de la cavité profonde, laissant des marques de passage rugueuses sur les parois.
La reprise des ateliers
Les ingénieurs de fabrication ont ajusté le processus étape par étape :
-
Changement de matériau : l'atelier a abandonné la plaque T6 standard et a acheté du stock 6061-T651 sans contrainte, conforme à la norme ASTM B209. L'étirement mécanique appliqué après la trempe élimine la plupart des contraintes résiduelles bloquées.
-
Rough and Relax : Une passe de fraisage à haute efficacité a arraché environ quatre-vingt-dix pour cent des déchets métalliques, laissant une peau d'un demi-millimètre partout.
-
Libération de la mâchoire : l'opérateur a desserré l'étau, laissant la partie chaude rebondir, se déplacer et se détendre à température ambiante.
-
Finition à mâchoires souples : la pièce a été serrée dans des mâchoires souples en aluminium personnalisées avec un léger couple de maintien. Une tête à alésage fin a fini l'alésage du registre optique à la taille exacte, tandis qu'un outil de finition à plusieurs cannelures a effectué un léger passage sur la piste de joint.
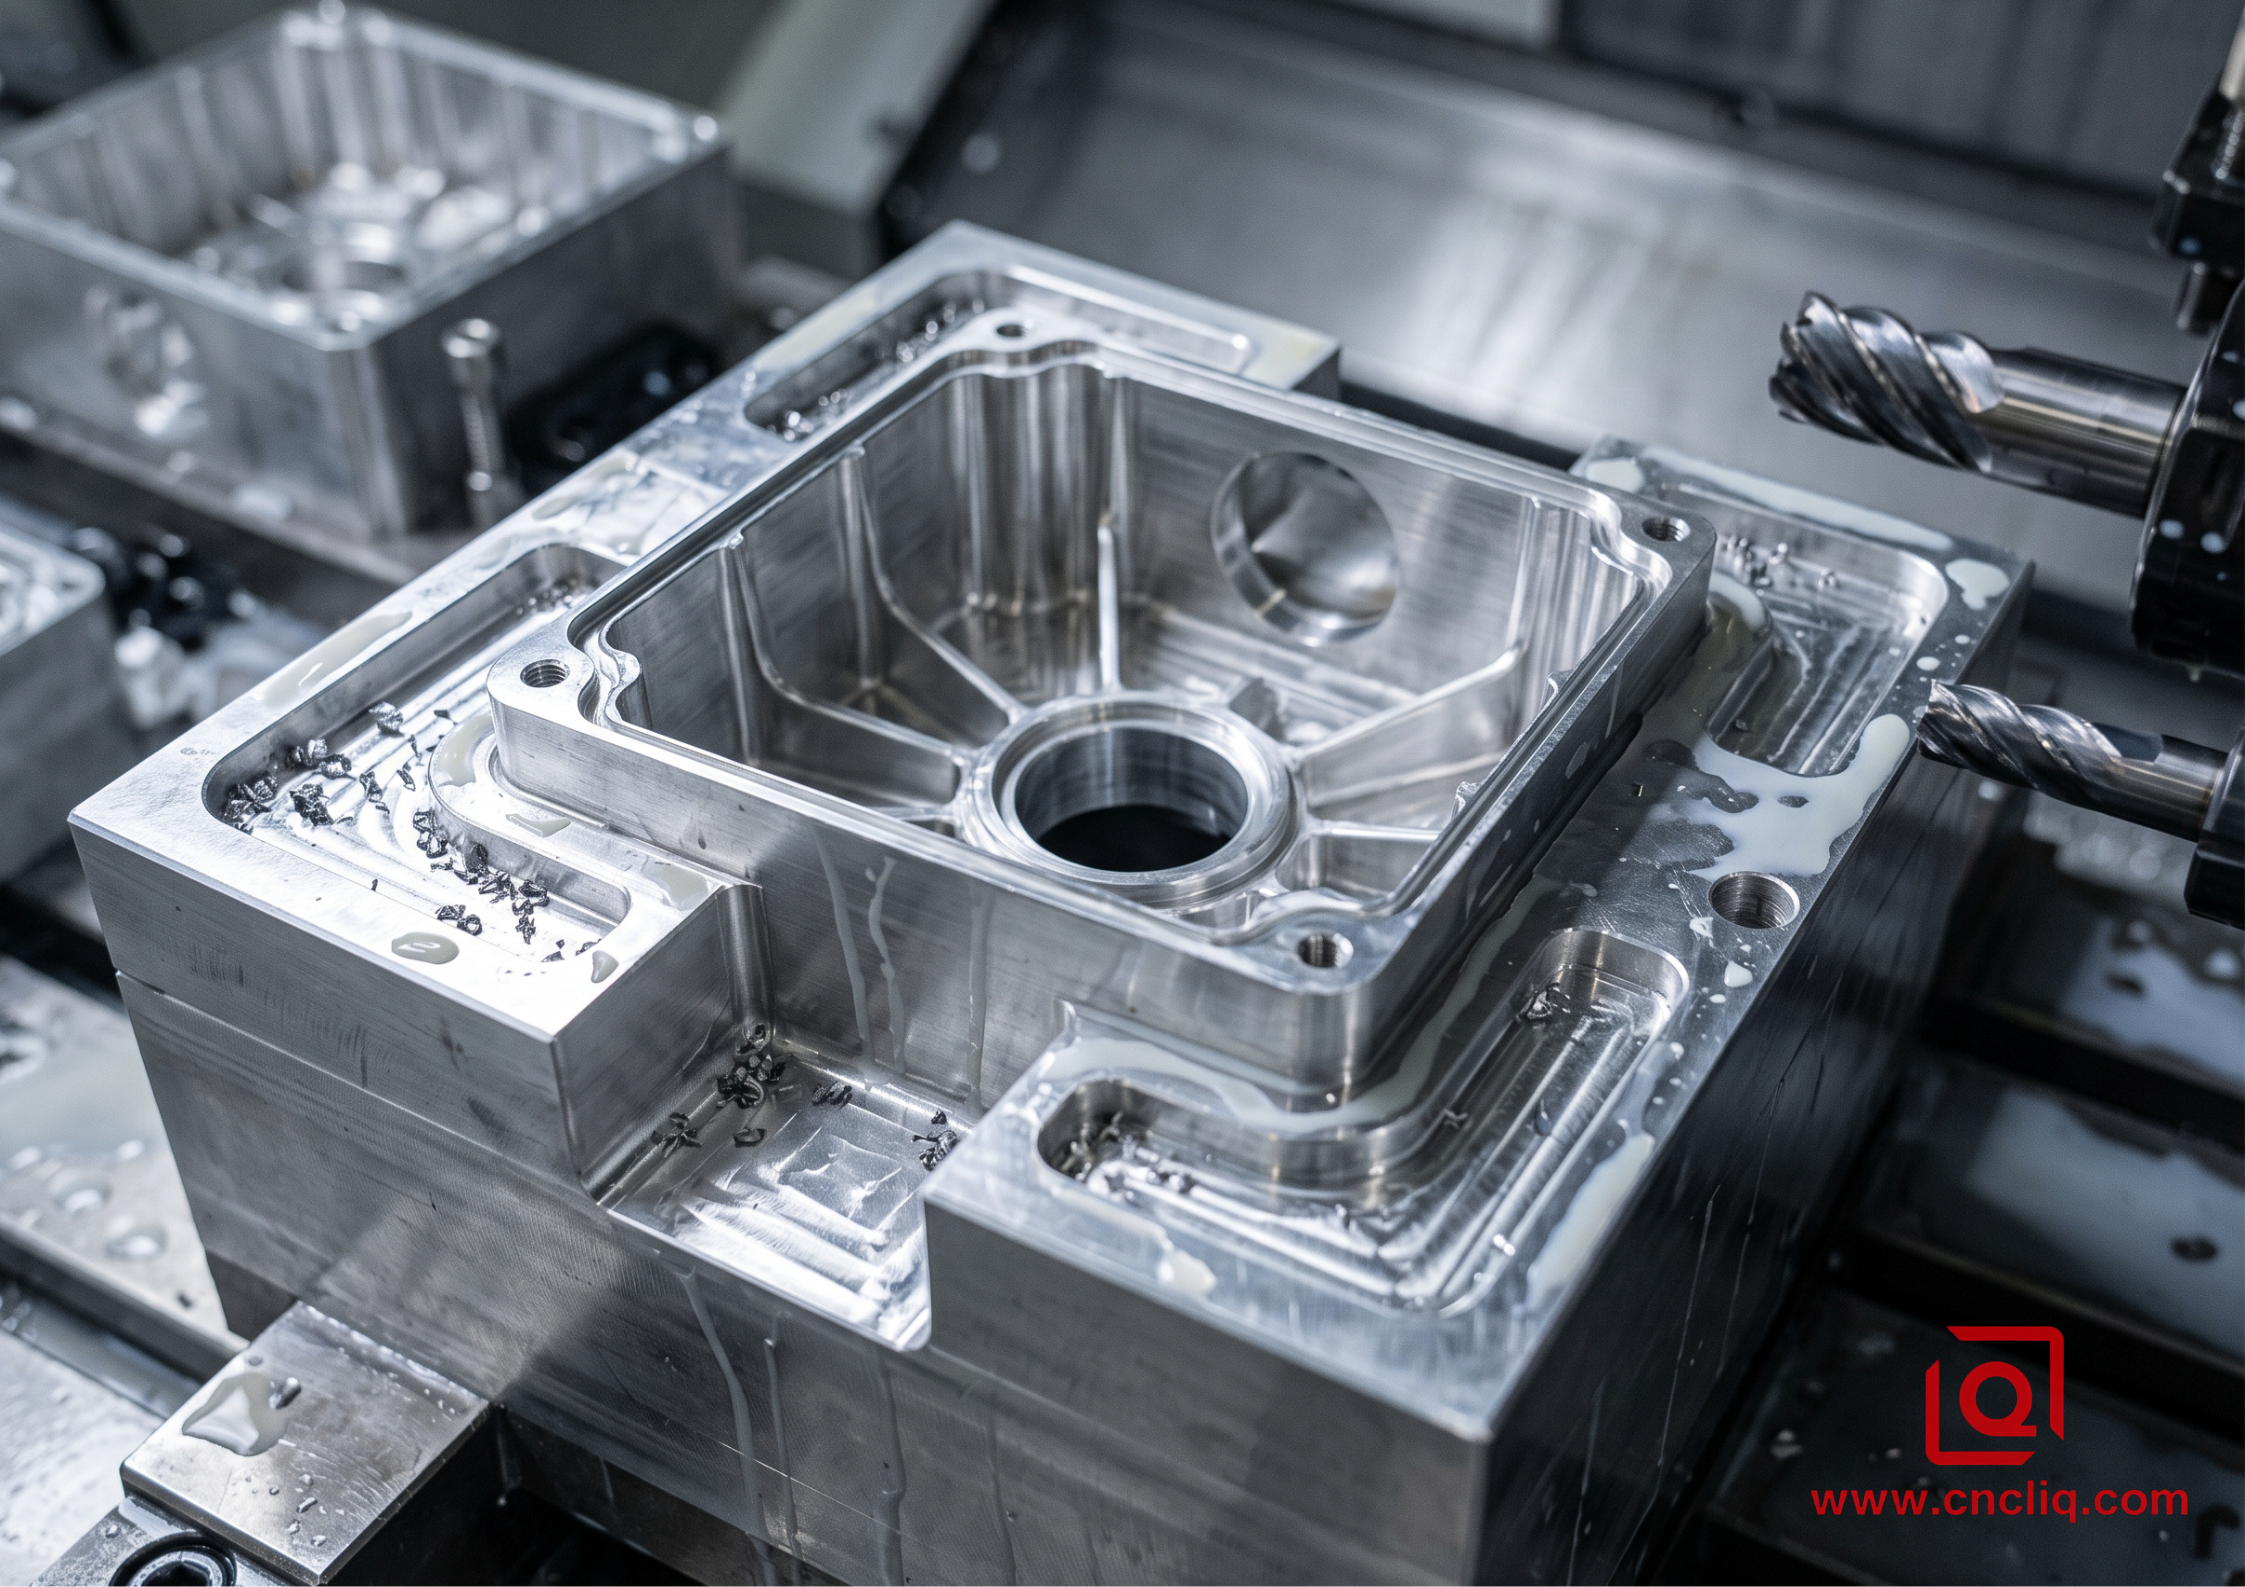
La configuration révisée a permis d'obtenir des surfaces de joints toriques plates directement sur le bâti de la machine sans grattage manuel.
4. Réalités des matériaux et de l'usinabilité
Le choix de votre qualité d'alliage détermine si votre opérateur CNC passe son travail à nettoyer des pièces ou à lutter contre des nids de copeaux et des arêtes de coupe émoussées.
Le cheval de bataille de tout atelier de précision est le 6061-T651. Il coupe proprement, fonctionne facilement avec l'outillage et coûte beaucoup moins cher que les alliages spécialisés pour l'aérospatiale. Associé à des inserts en carbure polis à forte inclinaison, il forme des boucles nettes et serrées qui sortent des poches profondes sans emballage. Sa limite d'élasticité de 276 MPa supporte les charges structurelles quotidiennes et il accepte des revêtements durs transparents ou anodisés de couleur avec une finition uniforme.
Si votre conception supporte des charges de choc violentes, une fatigue cyclique ou des ajustements serrés de roulements, passez au 7075-T651. Avec des limites d'élasticité dépassant 500 MPa, il se comporte presque comme de l'acier doux sur le banc de la machine, sauf qu'il se coupe comme du beurre froid. Les copeaux se cassent, deviennent croustillants et s'envolent proprement de la zone coupée. Le compromis apparaît sur votre facture de stock brut et dans la résistance à la corrosion : le 7075 coûte beaucoup plus cher par livre et s'oxydera s'il est laissé nu dans des environnements humides, nécessitant une couche de conversion fiable ou une couche dure.
Comparez les deux plaques forgées aux alliages de fonderie comme l'A380. Les alliages de moulage sous pression reposent sur une forte teneur en silicium, souvent proche de dix pour cent, pour aider le métal liquide à s'écouler dans les cavités étroites des moules. Ce silicium ne disparaît pas lorsque le métal durcit. Il se transforme en microparticules granuleuses et abrasives piégées dans toute la pièce. Lorsque vous apportez une fraise en bout à une pièce moulée, ces particules de silicium agissent comme de minuscules meules, usant les arêtes de coupe et soulevant des bavures sur chaque face de sortie. L'anodisation d'une pièce moulée est tout aussi compliquée ; le silicium s'infiltre, laissant des stries grises et des cloques sur les faces d'étanchéité.
5. Économie de la production : amortissement des outils par rapport au temps de cycle
Chaque projet mécanique aboutit finalement au service comptable. Les travaux à volume élevé privilégient les méthodes permettant d'économiser le métal brut, tandis que les petites séries permettent d'économiser les coûts d'outillage.
Total Cost
 ^
 | / Hard Tool Die Casting (High NRE, cheap piece-part)
 | /
 | /
 | ..........X (Typical crossover: 800 to 1,500 pieces)
 | /
 | /
 | / CNC Billet Milling (Zero NRE, flat piece-part cost)
 | /
 | /
 +------------------------------------------------------------> Batch Size
Premiers prototypes à travers 500 pièces
Le fraisage CNC détient ici un avantage imbattable. Les matrices de moulage en acier trempé nécessitent de lourdes liquidités initiales et des mois de montage en salle d'outillage avant de voir votre premier bon coup. Si les tests sur le terrain montrent qu'un bossage de montage interne doit se déplacer de deux millimètres, cette matrice en acier trempé se transforme souvent en ferraille. Le fraisage CNC n'a besoin que d'un fichier STEP mis à jour, de parcours d'outils modifiés et d'un nouveau bloc d'aluminium. Vous pouvez modifier votre conception un mercredi matin et conserver le matériel fini le vendredi après-midi.
Production de ponts (500 à 2 000 pièces)
C’est à mi-parcours que les changements de conception décident de la voie à suivre. Si vos clients testent le produit, déplacent l'emplacement des capteurs ou réduisent le poids, rester sur les fraiseuses CNC vous protège des rebuts d'outillage. Les cellules d'usinage multi-palettes modernes fonctionnent dans l'obscurité sans intervention humaine, ce qui réduit les coûts unitaires et réduit l'écart de prix par rapport aux pièces moulées en petits lots.
Production en grand volume (plus de 5 000 pièces)
Une fois que votre enveloppe extérieure, les emplacements des trous et les supports de montage ont gelé, méthodes de coulée reprendre. Oui, vous avalez la facture d'outillage initiale, mais les temps de cycle passent de quarante minutes de mastication du métal à vingt secondes sur une machine de coulée. Vous ne payez que pour l'aluminium net de la pièce, pas pour le bac de copeaux transporté sous la machine.
6. Cinq vérifications de conception avant de publier les dessins
Avant d'enregistrer votre modèle CAO et d'envoyer des dessins pour obtenir un devis, parcourez cette liste de contrôle pratique pour détecter les problèmes d'usinage alors qu'ils sont encore peu coûteux à résoudre :
-
Vérifiez le rayon des coins intérieurs : regardez directement dans vos poches les plus profondes. Les coins verticaux intérieurs sont-ils pointus ou minuscules ? Ouvrez ces rayons. Donner au machiniste la possibilité d'utiliser une fraise en bout épaisse et rigide réduit considérablement le temps d'usinage et arrête le grincement de la fraise.
-
Raccourcir la profondeur du filetage : Taper trois fois le diamètre du boulon dans des trous borgnes ne rend pas le joint trois fois plus solide. Dans le 6061-T6, l'engagement du filetage au-delà de 1,5 à 2,0 fois le diamètre du boulon vous offre une puissance de maintien totale. Une profondeur de trou supplémentaire ne fait qu'emballer les copeaux, émousser les tarauds et augmente les risques de cassure des outils profondément à l'intérieur d'une pièce finie.
-
Surveillez le rapport de profondeur de poche : gardez la profondeur de poche à moins de quatre fois le diamètre de l'outil lorsque cela est possible. Une fois que les outils dépassent cinq fois le diamètre, les machinistes doivent ralentir l'avance au maximum et abaisser l'outil avec précaution pour éviter de casser les tiges.
-
Alignez les angles d'accès aux outils : placez les trous taraudés, les fentes profondes et les alésages critiques sur des plans parallèles. Même sur une fraiseuse 5 axes avancée, l'indexation de la pièce sur moins de butées de position permet de gagner du temps de configuration des fixations et de réduire les temps de cycle.
-
Appelez un véritable soulagement du stress : si votre pièce exige une planéité serrée après avoir monopolisé beaucoup d'aluminium, marquez votre dessin pour le 6061-T651 plutôt que pour le 6061-T6 de base. Cette seule désignation supplémentaire indique à votre fournisseur de matériaux d'envoyer des plaques pré-étirées, évitant ainsi de mauvaises surprises de déformation sur le banc d'inspection.
Équilibrer les performances fonctionnelles et les mécanismes de coupe en atelier est la façon dont un matériel solide est construit à temps. Lorsque votre conception nécessite une densité étanche, des plans de référence rigides et des changements de conception rapides, le fraisage CNC de billettes gagne à chaque fois sa place dans votre nomenclature.
FAQ
Q1 : Quelle est la principale raison structurelle de passer du moulage sous pression au fraisage de billettes CNC ?
Cela se résume généralement à des vides cachés et à des chemins de fuite. Le moulage sous pression verrouille les micro poches d'air sous sa croûte de surface réfrigérée. Coupez un joint torique ou percez un trou profond à travers cette peau, et votre limite de pression échoue. Les tôles laminées solides comme la 6061-T651 offrent une densité métallurgique pure sur l'ensemble du noyau, ce qui élimine les fuites de porosité et empêche les flancs du filetage de s'effriter sous la pression.
Q2 : Pourquoi une pièce en aluminium se courbe-t-elle ou se déforme-t-elle juste après un fraisage intensif, et comment l'arrêter ?
Les tôles brutes transportent des bandes de tension et de compression piégées laissées par les laminoirs et les réservoirs de trempe. Déchirez 80 % du stock pour des poches profondes, et cet équilibre interne se casse, épluchant la pièce à travailler. La solution est simple : spécifiez une plaque pré-étirée comme la 6061-T651, extrayez d'abord la viande en vrac, ouvrez l'étau pour que la pièce expire les contraintes résiduelles, puis effectuez des passes de finition pour atteindre la taille finale.
Q3 : Une fraiseuse CNC peut-elle produire des coins intérieurs nets à 90 degrés dans des poches profondes ?
Je ne peux pas le faire. Une fraise en bout tournante laisse son propre rayon de nez sur chaque paroi intérieure debout. Si un bloc d'accouplement carré doit affleurer le fond, vous déposez la pièce sur un fil EDM (ce qui réduit le débit et augmente les coûts de montage), ou vous déposez des reliefs de coin en dogbone ou en T-bone. De cette façon, une fraise en bout disponible dans le commerce dégage le coin proprement sans aucune interférence de l'outil.
Q4 : Quelle épaisseur puis-je concevoir pour des parois verticales en aluminium avant qu'elles ne claquent ou ne fléchissent sur le broyeur ?
Sur les nervures contreventées par des âmes croisées ou des brides extérieures, 0,8 mm est réalisable en 6061-T6. Pour les ailerons verticaux autonomes sans support, maintenez au moins 1,5 mm, puis fixez 0,5 mm de viande tous les 10 mm de hauteur d'écartement. Évitez cette épaisseur supplémentaire et la pression de l'outil repousse simplement le mur de côté, laissant des bandes de broutage sur la face.
Q5 : À quelle taille de lot de production le moulage sous pression devient-il moins cher que le fraisage de billettes CNC ?
Les points de basculement se situent généralement entre 800 et 1 500 pièces. En dessous de 500 unités, débourser entre 15 000 et 45 000 dollars pour des cavités en acier à outils en acier trempé ainsi qu'une attente de 8 à 12 semaines font de la CNC la voie la moins chère à chaque fois. Une fois que les impressions gèlent fortement et que les tirages atteignent des milliers, les prises de vue moulées sous pression de 20 secondes effacent facilement la facture d'outillage initiale.
Résumé
Lors du moulage de ruines de porosité, de faces d'étanchéité ou de parois d'extrusion inégales qui se détachent du support, le fraisage de billettes CNC offre la densité structurelle et le contrôle dimensionnel que les processus de forme nette ne peuvent pas égaler. En concevant autour de la physique de l'outil de coupe (en évitant la déviation profonde de l'outil de cavité, en soutenant des parois minces, en cassant les coins intérieurs tranchants avec des coupes en relief et en spécifiant une plaque 6061-T651 sans contrainte), les ingénieurs peuvent contourner les matrices de coulée coûteuses et difficiles à modifier et fournir du matériel OEM étanche et à haute rigidité avec une flexibilité de conception complète depuis les prototypes jusqu'à la production de ponts en volume moyen.
Coordonnées
Clause de non-responsabilité
Tous les articles techniques, spécifications des matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont uniquement à des fins d'information et de référence. Veuillez noter que les informations générales sur le blog ne remplacent pas les accords techniques signés. Étant donné que les pièces personnalisées varient en fonction des indices thermiques des matériaux, des étalonnages des machines et des tolérances spécifiques, les spécifications de qualité contraignantes sont régies uniquement par vos dessins CAO approuvés, vos contrats signés et vos plans qualité formels.
Toutes les études de cas clients présentées sur ce blog ont été entièrement anonymisées et nettoyées. Les mesures de performance, les flux de fabrication et les images affichées servent uniquement à démontrer nos capacités d'usinage personnalisé et ne représentent pas une norme universelle unique pour toutes les commandes.
Équipe de fabrication Liqin
S'appuyant sur 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques à haute tolérance pour les marchés mondiaux exigeants. Nous opérons à partir d'un pôle de production de 6 500 m² équipé de plus de 150 machines, fonctionnant en 4 axes et 5 axes. Usinage CNC , usinage fraisage-tournage, extrusion à froid et moulage sous pression sous un même toit. Cette configuration nous permet de gérer les projets de manière transparente, en prenant les pièces depuis les concepts CAO initiaux directement jusqu'aux expéditions finalisées.
Nous gérons le contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la discipline d’ingénierie dont elles ont besoin. Soutenus par les certifications ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle des MMT au profilage optique en passant par les tests de dureté et de brouillard salin, nous validons vos spécifications critiques à l'avance. Vous recevez ainsi des composants prêts à l'emploi sans problèmes d'assemblage ni arrêts de ligne coûteux. En plus de la fabrication, vous pouvez compter sur nous pour des délais de réponse de deux heures sur les nouveaux appels d'offres, une assistance directe pour l'échantillonnage des prototypes et une expédition fluide à l'exportation en Europe, en Amérique du Nord, en Asie et en Océanie.
Faites bon accueil à vos demandes et échantillons. Visitez notre site Web ou contactez-nous directement pour un devis compétitif !
