 Français




Vous transférez encore une pièce usinée de bonne qualité sur une fraiseuse pour y réaliser une rainure décalée ou quelques trous radiaux ? Le tour a déjà établi l’alésage. Le diamètre du joint est correct. Ensuite, quelqu’un desserre la pièce, nettoie un deuxième jeu de mors, retrouve l’axe et espère qu’aucun copeau ne s’est logé derrière la butée. Petite opération ? Sur un chariot élévateur, oui. Sur une chaîne de référence précise, pas toujours.
Ce guide reste près de la porte de la machine. Quel est l'apport du déplacement physique en Y ? Quels alésages excentrés ne nécessitent que les déplacements en X et C ? Pourquoi une bavure cachée peut-elle être plus problématique que le diamètre d'un alésage ? Et quand faut-il envoyer le dessin à un centre d'usinage externe ? Manchon de vanne à l'écran ? Corps de capteur, raccord, arbre, voire un petit boîtier ? Vérifiez l'axe de l'outil avant d'envoyer la demande de devis.
Vérification rapide du dessin
Où placer le premier repère rouge ? Sur l’axe de la fraise. Cette ligne doit-elle être décalée par rapport au plan habituel du tour ? La fraise doit-elle dessiner un rectangle décalé ? Le foret radial nécessite-t-il un décalage latéral, et non un simple changement d’angle ? Trois raisons pratiques d’ajouter Y à la liste de vérification.
Perçage excentré sur la face avant ? Sur le schéma de montage, X définit le rayon et C le calage. Le foret axial avance selon l’axe Z. L’axe Y peut rester à zéro pendant toute la durée de la coupe. Un seul trou transversal dans le plan normal ? Indexez C, puis avancez un foret radial motorisé selon l’axe X. « Excentré » indique la position de l’élément, sans préciser la machine qui doit le réaliser.
Dans quel cas le tournage sur axe Y présente-t-il le meilleur intérêt commercial ? Sur une pièce principalement ronde dont la rainure, le méplat, la poche ou l’orifice doit rester aligné avec un alésage, un pilote, un épaulement ou un diamètre d’étanchéité usiné. Le maintien de ces éléments dans un système de coordonnées prédéfini permet de s’affranchir d’un montage et d’une opération de recalibrage. Il ne peut cependant pas éliminer le faux-rond de l’outil, la chaleur, la force de serrage des mors, la déformation, les copeaux, les erreurs de programmation ni l’incertitude liée au contrôle.
Que se passe-t-il à l'intérieur d'un centre de rotation à axe Y ?
Observez d'abord le tour à deux axes. L'axe Z suit la broche. L'axe X est radial. L'écran affiche-t-il X comme diamètre ou rayon ? Vérifiez la commande et son mode actif ; ne vous fiez pas à un document imprimé. Ici, c'est le mandrin qui effectue la rotation. Un outil fixe réalise l'usinage du diamètre extérieur, du dressage, de la rainure, du cône ou de l'alésage.
Mettez en marche une station de tourelle. L'outil de coupe tourne. Attribuez la commande C à la broche principale : elle peut s'arrêter à un angle choisi ou se déplacer selon une trajectoire prédéfinie. Attribuez la commande Y à la tourelle : l'outil peut se déplacer latéralement sur le plan médian. L'extrémité de coupe est-elle encore inachevée ? Une broche opposée peut prendre le relais. Des angles de coupe composés sont-ils prévus sur le modèle ? Cette question oriente vers la solution B, et non vers l'idée illusoire d'une simple tourelle en Y.
Capacité sur le devis | Ce qu'il fournit réellement | Utilisation typique | Que vérifier |
Outil de conduite axiale | Points de coupe le long de l'axe de la broche | Trous frontaux, cercles de boulonnage, fentes frontales | Vitesse, couple, projection, jeu aux mâchoires |
Outil rotatif radial | Points de coupe perpendiculaires à l'axe de la broche | Trous transversaux, filetages radiaux, méplats extérieurs | Portée du porte-support, liquide de refroidissement, dégagement de la tourelle |
Axe C | Angle de broche contrôlé ou interpolation | Motifs horodatés, fraisage polaire | Méthode d'indexation, logique de verrouillage, performances utilisables |
Axe Y | mouvement latéral indépendant de l'outil | Poches décalées, fentes droites, trous décalés parallèles | Déplacement, zone de travail, chargement, dégagement en cas de collision |
Sous-broche | Retrait sans avoir à se déplacer jusqu'à une autre machine | Filetage arrière, alésage arrière, face de coupe | Quelle surface assure la prise de contact, et quel point de référence contrôle le capteur ? |
Une étiquette ne peut pas en remplacer une autre. Qu'est-ce qui fait tourner l'outil de coupe ? L'outillage motorisé. Qu'est-ce qui cadence la pièce ? C. Qu'est-ce qui fait dévier l'outil du plan normal ? Y.Le guide de Liqin sur l'outillage motorisé décrit l'empilement plus large. Ici, le problème plus précis est d'ordre géométrique : quand l'outil doit-il se déplacer selon l'axe Y ?
Chaque trou excentré a-t-il besoin d'un Y ?
Non. Tracez l'axe de l'outil avant d'ajouter le coût de la machine.
Imaginez quatre trous axiaux sur la face avant, tous disposés sur un rayon de 18 mm. Comment y accéder ? Arrêtez la broche à chaque angle, positionnez le foret selon l’axe X, puis avancez selon l’axe Z. Des trous excentrés, assurément. Preuve d’une exigence selon l’axe Y ? Non.
Percez maintenant un trou dans le diamètre extérieur. Son axe traverse le plan X normal et pointe radialement vers l'intérieur. L'axe C sert de repère pour la pièce. Une perceuse radiale motorisée assure l'avance selon l'axe X. L'axe Y peut être utile, mais n'est pas indispensable.
Déplacez ce trou latéralement. Son axe reste parallèle au premier, mais il ne traverse plus le plan de coupe habituel. Quel axe permet d'aligner le foret ? L'axe Y a enfin un rôle bien défini. Deux orifices latéraux à des positions différentes confirment cette observation. De même, une rainure extérieure qu'une plongée radiale centrée ne peut ouvrir correctement à sa largeur le confirme.
Pourquoi s'embêter avec ce croquis ? Sans lui, un acheteur risque de financer des heures d'usinage supplémentaires, des travaux de FAO et des validations, même si l'indexation C convient déjà. L'erreur inverse est encore plus préjudiciable. On établit un devis sur XC, on ouvre la FAO, puis on constate que la ligne d'outil n'atteint jamais la fonction. La deuxième opération oubliée vient de refaire surface.
Fraisage XY ou interpolation polaire XC ?
La commande numérique XC peut-elle réaliser un profil de face ? Dans de nombreux cas. Le programmeur dessine un plan ; la commande le convertit en déplacement radial et en rotation de la broche. Surfaces planes centrées, rainures bien pensées, contours simples : la méthode donne de bons résultats. Cependant, près de l’axe de la broche, la géométrie se complexifie. À mesure que le rayon diminue, un petit déplacement tangentiel sollicite davantage la commande numérique. Observez une inversion de sens : la surface finie peut révéler le comportement du servomoteur.
Avec un chariot Y physique, quelle est la différence ? Maintenez C dans une orientation connue et déplacez la fraise le long des axes X et Y. Pour un rectangle décalé, les parois suivent désormais des mouvements linéaires plutôt qu'une conversion continue X-C. Plus facile à visualiser ? Généralement. Sans limitation d'entrée, d'engagement, de rigidité ou de course ? Certainement pas.
Les trois pages techniques de référence présentées ici abordent cette différence sous différents angles d'atelier. YAMA SEIKI compare l'interpolation polaire avec l'axe Y direct et indique les courses pour chaque modèle. Le manuel de formation aux applications des tours à axe Y de Haas détaille le fraisage axial G17 et l'alignement C. La page DS-20Y présente ensuite un ensemble complet : axes Y et C, stations motorisées et deux broches. Que contient une demande de devis à partir de ces pages ? Uniquement les questions. Quelle machine précisément ? Quel porte-outil ? Quelle course utile après dégagement ? Quel couple à la vitesse prévue ? Quelle fonction de commande et quel type de serrage de broche ? Les références relatives à un modèle restent associées à ce modèle.
Forage radial : même un bon trou peut échouer
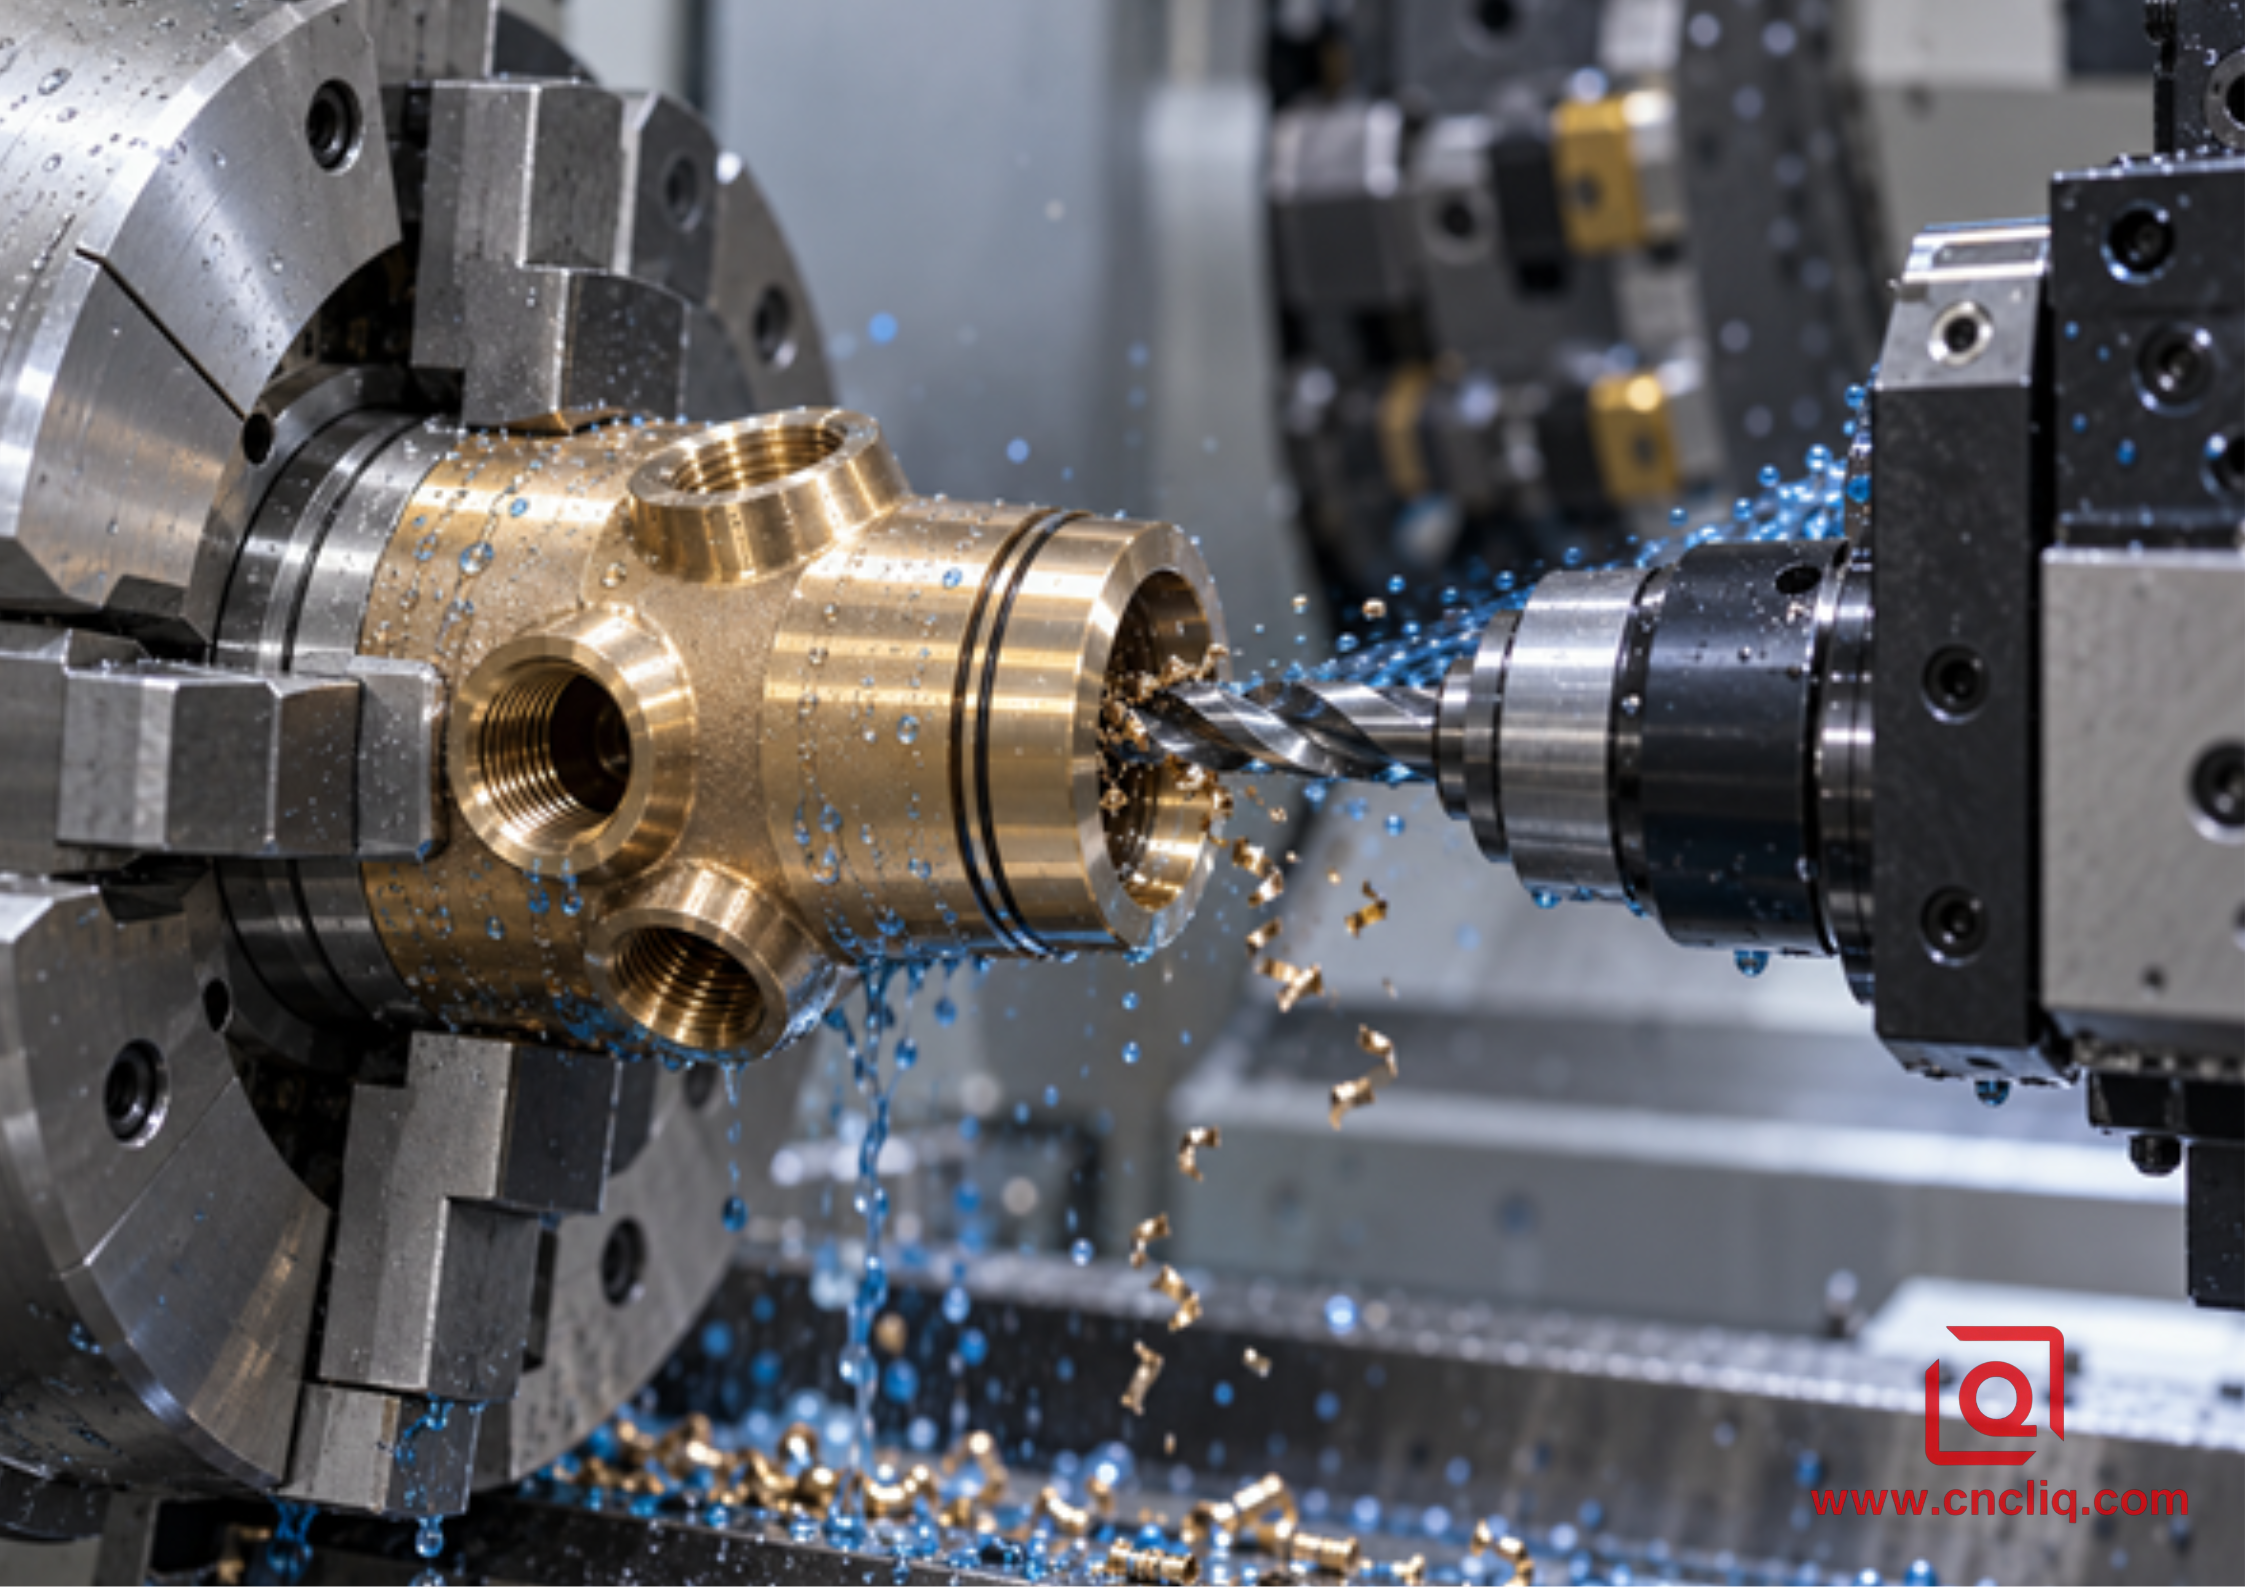
Le foret pénètre sans problème. Le diamètre est validé. Le positionnement est validé. La pièce est-elle finie ? Observez l’endroit où le foret pénètre dans l’alésage.
Un bord cède en premier. Une bavure peut se replier vers l'intérieur. Un petit éclat peut se loger dans le passage. Sur un raccord de fluide, ce résidu peut endommager un joint torique, restreindre le débit ou se remettre en place après lavage. Une note vague du type « ébavurer tous les bords » ne fournit que peu d'éléments de mesure à l'atelier, dans une zone inaccessible à la vue directe.
Que doit figurer sur le dessin ? Dimensions, profondeur, position, angle d’horloge, données complètes du filetage le cas échéant, et une décision concernant l’arête de croisement. Chanfrein contrôlé ? Simple absence de bavure ? Contrôle de propreté, test d’étanchéité ou contrôle de débit ? Indiquez les exigences de l’assemblage. Ensuite, déterminez comment l’atelier les prouvera.
Ensuite, examinez la configuration physique. Quelle est la profondeur de projection du porte-outil radial ? Le foret dégage-t-il la mâchoire à C90 ? Où le liquide de refroidissement entre-t-il en contact ? Où vont les copeaux après les index de broche ? Le logiciel de FAO a-t-il pris en compte le corps du porte-outil, la face de la tourelle, la matière restante et les stations d'outils adjacentes ? La simulation de la pointe de l'outil seule peut ne pas détecter la collision qui arrête la machine.
Comment gérer une éventuelle perforation ? Ralentir l’avance au point adéquat, revenir avec un outil de chanfreinage arrière, brosser la traversée, inspecter au boroscope, nettoyer le passage séparément (une seule fois, voire plusieurs fois). Quelle option est la plus appropriée ? Se référer à l’alliage, au diamètre du trou, à la géométrie de la traversée et aux consignes de propreté. Une avance copiée d’une autre opération n’est pas prise en compte.
Que se passe-t-il lorsque l'outil motorisé commence à fraiser ?
La lettre Y transforme-t-elle une tourelle motorisée en un centre d'usinage vertical (VMC) ? Non. Le couple au niveau du poste d'entraînement peut être modeste. Le porte-pièce peut être éloigné de ses roulements. Le mandrin maintient la pièce différemment d'un étau large ou d'un mandrin à mâchoires. L'usinage de poches larges et épaisses reste parfaitement adapté à la fraiseuse.
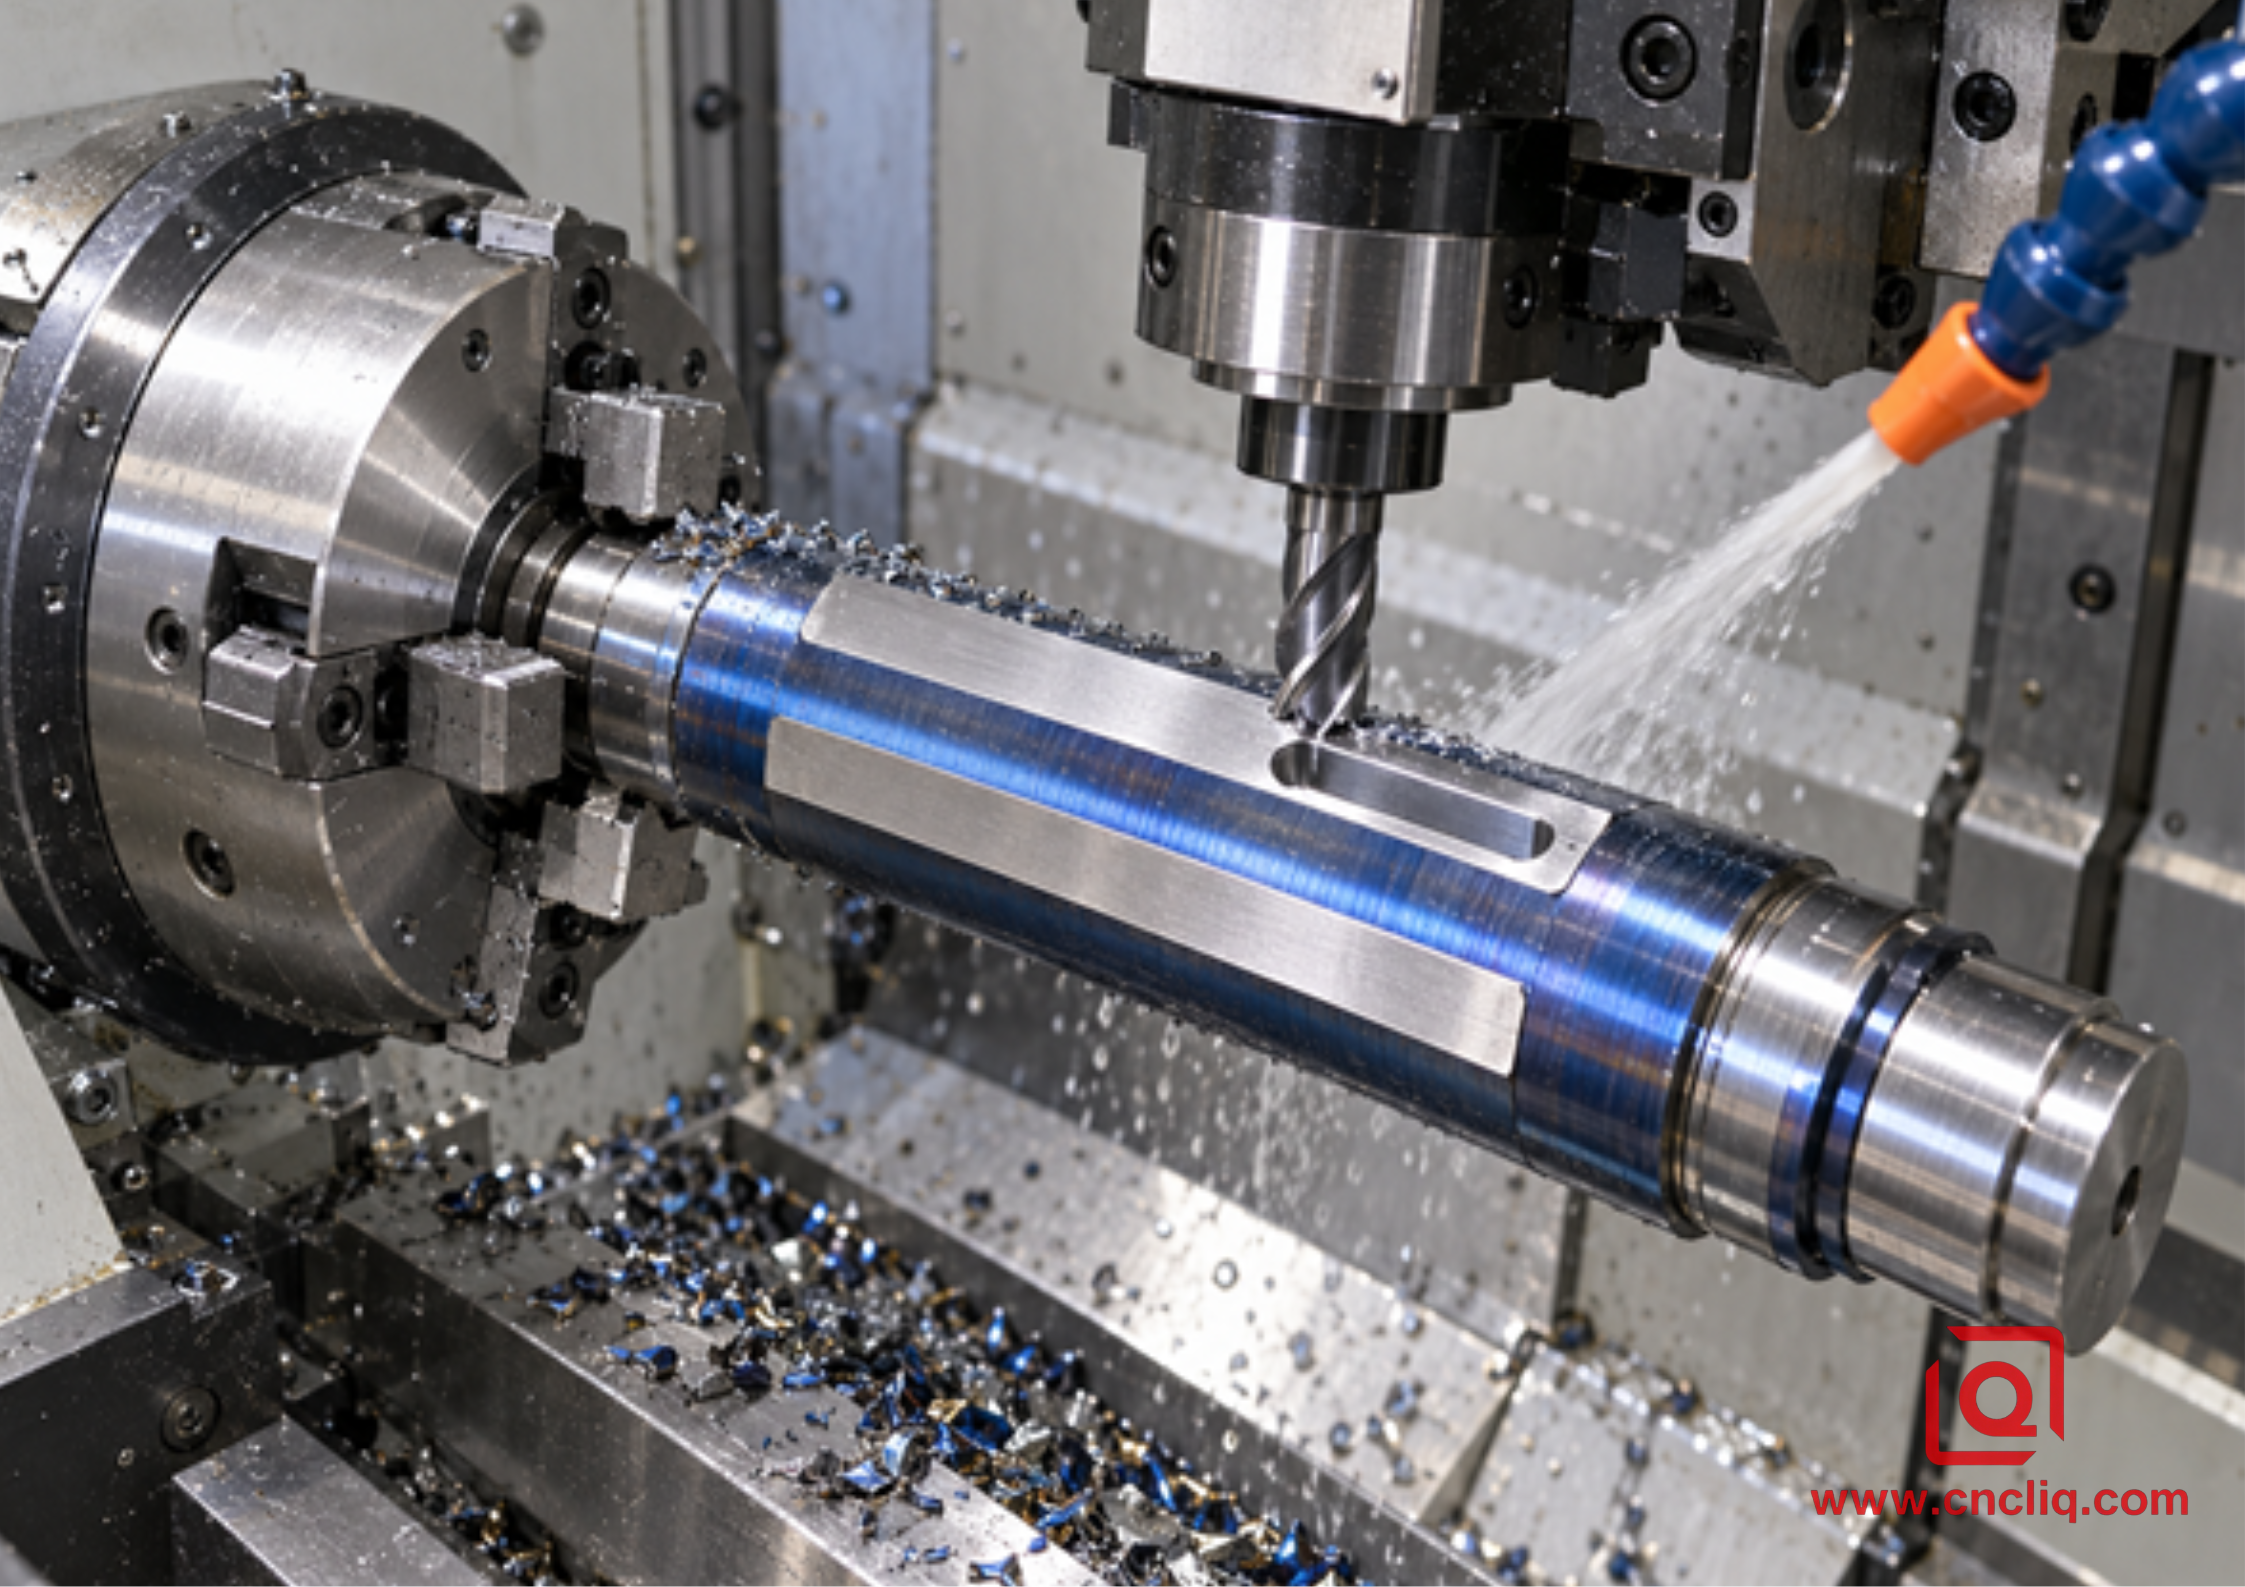
Quelles caractéristiques sont naturellement adaptées ? Les rainures de clavette courtes, les méplats pour clés, les fentes de connexion, les poches de surface peu profondes, les petits entraxes de boulonnage et les trous d’accès sur une pièce principalement en rotation. Quels détails nécessitent une attention particulière ? Les rainures profondes et étroites, les angles internes vifs, les coupes interrompues larges, les volumes d’enlèvement de matière importants et toute trajectoire qui oblige l’outil à dépasser la course Y pratique après prise en compte du rayon de coupe et de l’entrée.
Le rayon d'angle n'est pas décoratif. Un angle rentrant à rayon nul ne peut être obtenu avec une fraise à bout rond ordinaire. Que se passe-t-il lorsque le dessin prévoit un rayon légèrement plus grand ? Une fraise plus grande et plus rigide peut remplacer une fraise longue et fragile. L'usinage devient plus aisé, plus facile à mesurer et souvent plus simple à chiffrer.
L'état de surface exige la même précision. Zone d'appui pour clé, joint, emplacement de roulement ou simple surface d'aspect : de quoi s'agit-il ? La réponse influence la passe et le contrôle. Une valeur de rugosité standardisée peut simplifier le cartouche tout en rendant le devis inutilement confus.
Placez les trois itinéraires à côté de l'impression
condition de dessin | Tour à outil motorisé à axe C | Centre de rotation de l'axe Y | Tour et fraiseuse séparés |
Motif de trou de face excentrique | Souvent assez | Convient également | Ajoute une configuration |
trous radiaux dans le plan médian | Souvent assez | Convient également | Utile si d'autres opérations de fraisage prédominent. |
Trous radiaux décalés parallèlement | Généralement limité | Candidat solide | Faisable avec un dispositif acoustique |
Poche avant rectangulaire décalée | Possible dans certains cas de cross-country | Chemin direct souvent plus propre | Fort lorsqu'il s'agit de dominer la poche |
La position de l'alésage par rapport à la rainure est cruciale. | dépendant de l'itinéraire | Candidat solide à une seule prise | Cela dépend de la récupération des données de référence |
fraisage lourd large ou profond | Généralement faible | Souvent limité | Centre d'usinage généralement naturel |
Travail arrière après coupure | Il lui faut une autre poignée | Le sous-broche peut être utile | deuxième opération normale |
Un trou discret sur un simple col | Adéquat | Peut-être inutile | Un simple dispositif de perçage peut s'avérer efficace. |
Considérons le coût total du processus. Si la pièce reste sur une seule machine, qu'est-ce qui disparaît ? Un second positionnement, un chargement manuel, un décalage d'usinage supplémentaire, un temps d'attente supplémentaire et un contrôle intermédiaire. Qu'est-ce qui apparaît ? Davantage de travail FAO, des porte-pièces motorisés, une vérification des collisions et un test de validation plus long. Le taux horaire seul ne suffit pas à trancher.
Besoin d'une comparaison d'équipements plus complète ? Le guide Liqin sur l'usinage 3 axes, 5 axes et tournage-fraisage traite des pièces présentant moins de rotations. Vous travaillez sur un boîtier cylindrique dont l'alésage détermine le reste de l'empreinte ? Le guide comparant le tournage et le tournage-fraisage pour les boîtiers concentriques suit cette chaîne de référence.
Élaboration d'un processus stable pour l'axe Y
Une machine performante peut-elle rattraper un plan mal ficelé ? Non. Parcourez le tracé avant d’ouvrir CAM.
1. Commencez par l'assemblage. Quel alésage positionne le composant ? Quelle face le bloque ? Quel encoche ou port contrôle la rotation ? Repérez d'abord ces caractéristiques.
2. Tracez les axes de coupe. Classez les opérations de perçage axial, radial (plan médian), par décalage parallèle, par fraisage XY direct, par usinage indexé et par retravail. L'absence d'un axe est facilement repérable sur le papier.
3. Dessinez le dispositif de serrage. Indiquez le contact des mâchoires, la butée, le dépassement de la barre, la marge de coupe, les parois minces et toute zone d'aspect esthétique. La force de serrage risque-t-elle de déformer l'alésage après le desserrage ?
4. Séquence pour la rigidité. Ébaucher tant que la pièce brute peut résister à la charge. Ouvrir les rainures et les fenêtres ultérieurement. Faut-il finir l'alésage critique avant ou après l'usinage interrompu par outil tournant ? Le comportement de la pièce répondra à cette question.
5. Utilisez l'ensemble d'outils le plus court possible. Une portée qui semble confortable en CAO peut s'avérer problématique une fois qu'un porte-outil radial, une pince et une rallonge de foret sont installés.
6. Il ne suffit pas de simuler une simple trace de fraise colorée. Où se trouvent le mandrin, les mors, le nez de broche, la tourelle, le porte-pièce, la pièce brute, la contre-broche et la trajectoire de rétraction ?
7. Procédez avec soin. Vérifiez l'axe Y, l'orientation C, les décalages d'outil, les commandes de serrage, les positions de sécurité, le sens d'écoulement du liquide de refroidissement et l'évacuation des copeaux sur la commande et le post-processeur exacts.
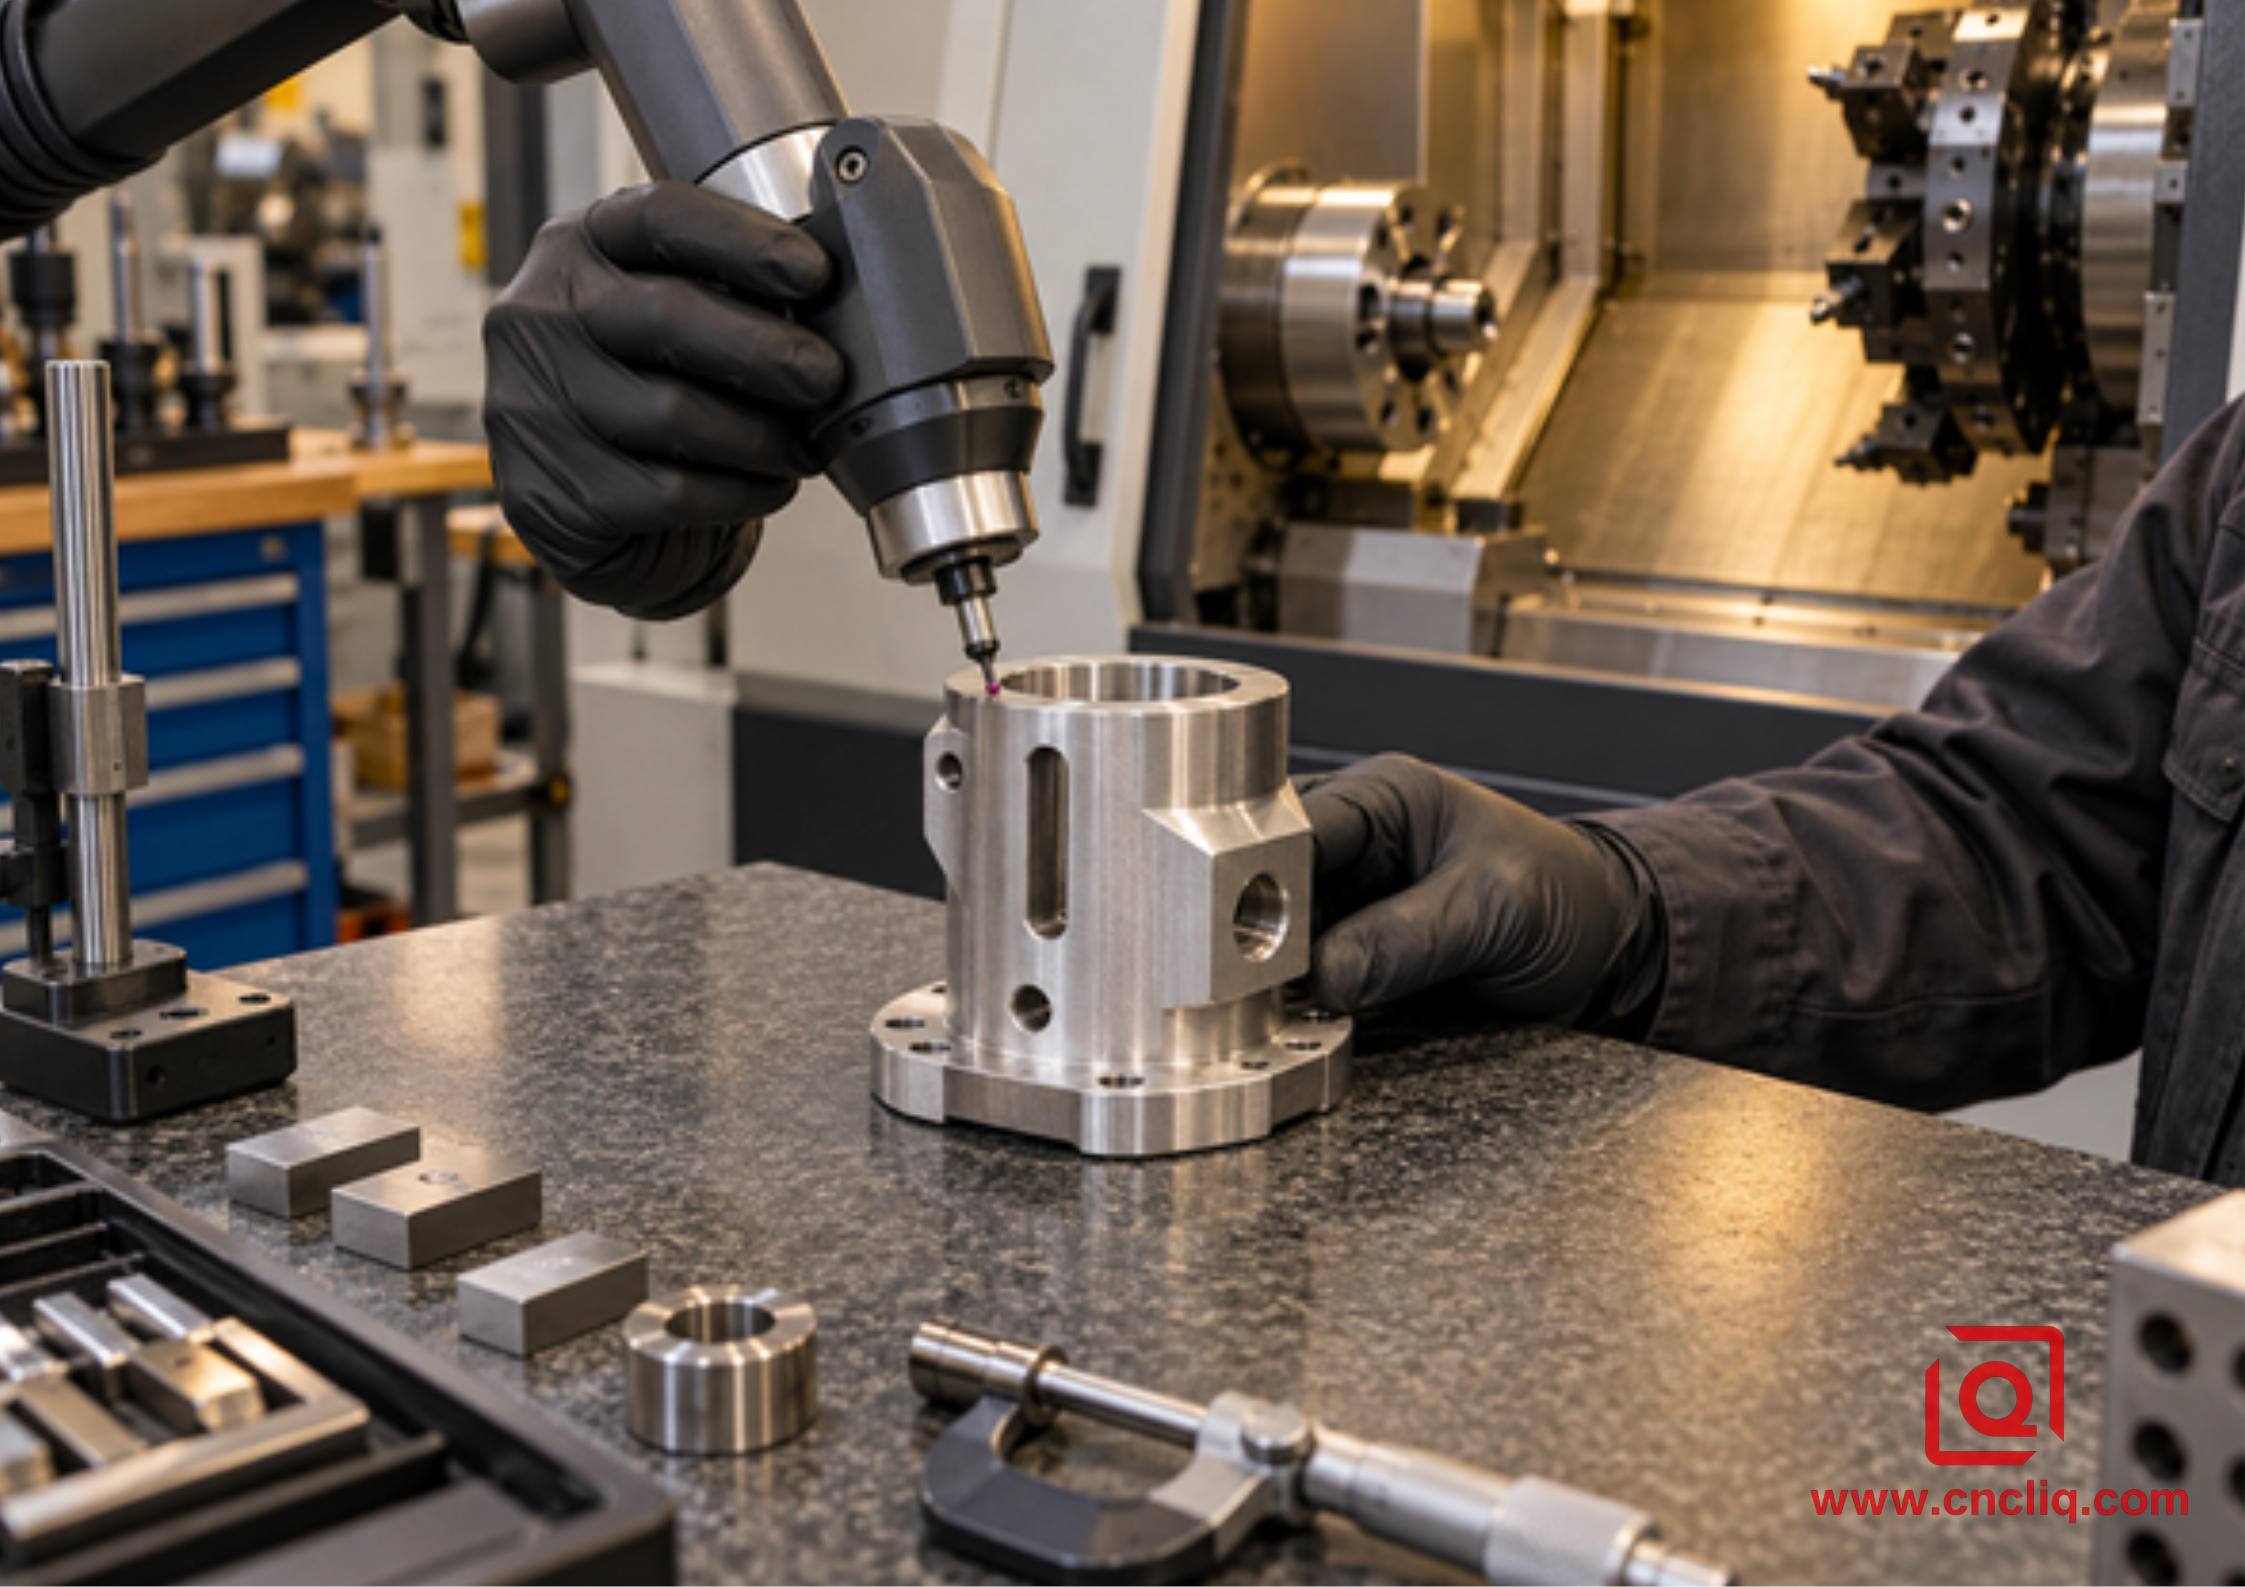
8. Inspectez à partir des références du dessin. Une machine à mesurer tridimensionnelle ou une machine optique doit reconstituer le cadre fonctionnel, et non pas utiliser le bord le plus facile à toucher.
9. Figez les éléments nécessaires pour le prochain lot. Quelles révisions, quel programme, quel réglage de mâchoires, quelle fiche de réglage, quels outils, quels contrôles et quelles limites de réaction doivent être associés ? Regroupez-les sous la même identité de tâche.
Besoin d'un langage reconnu pour la géométrie ? Les normes ISO 1101 et ASME Y14.5 sont les références habituelles, selon le système de dessin. Besoin d'une référence pour tester le positionnement et la répétabilité des axes CN ? La norme ISO 230-2 traite de ce sujet. Ces normes garantissent-elles la conformité d'une pièce produite ? Non. Le contrôle qualité convenu reste la seule étape.
Boîtier composite anonyme : manchon de capteur à port décalé
Un acheteur du secteur de l'automatisation industrielle a envoyé un manchon de capteur en acier inoxydable usiné à partir d'une barre ronde. Que comportait le modèle nettoyé ? Un alésage de positionnement, un diamètre de joint externe, deux méplats, une fente frontale décalée, trois trous radiaux orientés selon un axe et un filetage arrière. Qu'est-ce qui positionnait la cartouche du capteur ? L'alésage. Quels éléments devaient suivre ? La fente et un passage.
La première étape semblait classique : tournage, puis passage à un centre d'usinage vertical. Le problème résidait dans le second dispositif de fixation. Celui-ci devait maintenir une pièce de diamètre fini court près d'une surface de finition. Un montage en deux parties pourrait convenir, mais il faudrait alors rétablir l'axe d'alésage et la référence angulaire à chaque opération.
L'utilisation de l'axe Y permettrait-elle de raccourcir la chaîne ? La rainure frontale a été usinée par fraisage XY direct. Le motif radial a été usiné par outil motorisé radial avec indexage C. Le filetage arrière a été réalisé par une opération planifiée sur contre-broche. L'ébauche a été effectuée en premier ; les passes à l'outil motorisé ont suivi, tandis que le manchon conservait sa rigidité ; l'alésage et le diamètre du joint, éléments importants, ont bénéficié d'une finition contrôlée après les opérations d'usinage interrompues les plus lourdes.
Qu’en est-il de l’intersection cachée ? Le plan prévoyait le comportement de rupture, l’ébavurage, le nettoyage et l’inspection visuelle à fort grossissement. Qu’a reconstitué le premier rapport d’article ? Le diamètre et la forme de l’alésage, le faux-rond du diamètre du joint, la largeur du méplat, la position de la rainure par rapport à l’alésage, l’orientation du trou, l’acceptation du filetage et l’état de l’intersection.
La proposition révisée supprime l'étape de fraisage. Faut-il pour autant que chaque manchon similaire coûte moins cher sur Y ? Non. Le temps de programmation, la taille du lot, les outils, l'alliage, la tolérance et la machine disponible sont autant de facteurs déterminants. Considérez ceci comme un exemple simplifié issu du catalogue d'usinage public de Liqin. Il illustre la logique de production ; il ne dévoile ni la conception du client ni ne garantit un résultat.
Notes DFM du bureau de correction
Les cotes décalées sont calculées à partir de références fonctionnelles, et non à partir d'un bord brut pratique.
• Indiquez la norme GD&T applicable et n'utilisez les modificateurs que lorsque la fonction les prend en charge.
• Donnez aux poches internes un rayon de coupe réaliste.
· Évitez les fentes profondes et étroites, sauf si l'assemblage l'exige vraiment.
· Laissez un accès aux outils le long des épaulements, des brides et des zones de serrage.
• Définir les conditions acceptables dans lesquelles des trous transversaux pénètrent dans un alésage.
· Spécifiez le profil du filetage, sa taille, sa classe, sa profondeur et les exigences de calibre.
• Marquer séparément les surfaces d'étanchéité, de roulement et les surfaces esthétiques.
• Envoyer le modèle STEP pour la planification de la trajectoire et l'impression 2D contrôlée pour acceptation.
• Indiquez la quantité de prototypes, la taille des rééditions et la demande annuelle.
Besoin d'une référence produit ? L'arbre de sortie de boîte de vitesses sur mesure de Liqin intègre en une seule pièce les opérations d'usinage (découpe, rainures, méplats), le traitement thermique, la rectification et le contrôle. Vous cherchez plutôt à résoudre un problème de passage ? Le collecteur hydraulique sur mesure regroupe les orifices, les filetages, les croisements, les surfaces d'étanchéité, le nettoyage et la vérification. Un exemple pertinent, certes. Mais est-ce une alternative à l'annotation de votre dessin ? Non.
Que devez-vous fournir pour obtenir un devis utile ?
Deux fournisseurs peuvent-ils établir un devis pour une même prestation à partir d'une simple capture d'écran ? Rarement. Il est préférable de partir du modèle STEP natif et d'une impression 2D contrôlée. Ensuite, complétez les informations manquantes : alliage et état, finition, quantités d'échantillons et de production, mises à jour annuelles, caractéristiques critiques, documents de contrôle, notes sur les bavures et la propreté, emballage et délais. Un seul élément omis et les devis risquent de porter sur des pièces différentes.
Quelles sont les trois caractéristiques qui empêchent l'assemblage ? Entourez-les. Un port radial pourrait-il être de la bonne taille mais mal positionné ? Oui. La fente en façade contient-elle un connecteur ou est-elle simplement décorative ? Précisez-le. Le revêtement touchera-t-il le diamètre du joint ? Marquez le masque. Un risque clairement identifié peut être anticipé ; une attente latente se traduira souvent par une modification ou un rejet.
Alésage tourné avec rainures décalées, méplats calibrés ou ports radiaux sur le plan ? Envoyez les fichiers via la page de contact de Liqin. Demandez à l’équipe d’ingénierie de définir trois options d’usinage le long de la chaîne de référence : outillage motorisé sur l’axe C, usinage physique sur l’axe Y et usinage par tour et fraisage. Laquelle garantit la fonctionnalité au coût total le plus bas ? Cette demande de devis est plus pertinente que « indiquez votre prix le plus bas pour l’axe Y ».
Cliquez ici pour toute demande 👆
FAQ
1. Chaque trou excentré nécessite-t-il un tour CNC à axe Y ?
Non. Trou en face avant excentré ? X peut définir le rayon, C l'orienter et le foret axial avancer en Z. Trou transversal dans le plan normal ? Une station motorisée radiale et l'indexage C peuvent suffire. Quand l'axe Y intervient-il ? Lorsque la ligne d'outil nécessite un décalage latéral spécifique ou lorsqu'une trajectoire XY directe est plus judicieuse. Tracez cette ligne avant de nommer la machine.
2. Le tournage sur axe Y est-il automatiquement plus précis qu'un usinage sur tour et fraiseuse ?
Non. Que peut-on enlever ? Un resserrage et une tentative de récupération de la référence. C’est important lorsqu’une rainure ou un orifice est aligné sur un alésage usiné. Que reste-t-il ? L’état de la machine, la chaleur, la force de serrage des mâchoires, le faux-rond, la charge, les décalages et la mesure. Un second montage précis vaut mieux qu’un programme bâclé « en une seule fois ».
3. Un centre de tournage à axe Y peut-il remplacer un usinage à cinq axes ?
Parfois, pour une catégorie de pièces bien précise. Le corps est-il principalement rond, avec des trous, des méplats, des rainures ou une cavité peu profonde facilement accessibles ? Un nombre d'axes peut suffire. Les fraises nécessitent-elles des angles composés ? Les surfaces sont-elles larges et sculptées, les cavités profondes ou l'usinage intensif ? Dans ce cas, un centre d'usinage multiaxes (axe B) ou un centre d'usinage 5 axes mérite d'être considéré. L'accessibilité et la charge de coupe sont primordiales ; le nombre d'axes vient ensuite.
4. Quels fichiers et notes permettent d'améliorer la précision des devis ?
Apportez le modèle STEP et le plan de référence. Et ensuite ? Les matériaux et leur état, la finition, les quantités d'échantillons et de production, la demande annuelle, les relations de référence, le filetage complet, les critères d'ébavurage et de propreté, les preuves d'inspection, l'emballage et les délais. Marquez ensuite les éléments susceptibles de bloquer l'assemblage. Sans ces marques, chaque atelier établira discrètement un prix différent.
5. Comment les fentes décentrées et les trous radiaux sont-ils inspectés ?
Respectez le schéma de référence. Positionnement et calage ? Une machine à mesurer tridimensionnelle (MMT) ou un système optique peut convenir. Profil du filetage ? Utilisez la jauge convenue. Diamètres tournés connexes ? Une méthode de contrôle du faux-rond peut être utile. Passage caché ? Un grossissement ou un endoscope peuvent permettre de voir là où un pied à coulisse extérieur ne le peut pas. Avant la production du lot, définissez le cadre, la fréquence d'échantillonnage, le rapport et la procédure à suivre en cas de défaut.
Cliquez ici pour toute demande 👆
Résumé
Où l'outil Y est-il utile ? Sur une pièce majoritairement ronde dont les opérations de décalage doivent rester liées à une référence de tournage. Où peut-il rester inactif ? De nombreux perçages frontaux et fraisages dans le plan médian sont déjà attribués aux outils X, Z, C et à une station motorisée. Les perçages parallèles décalés, les rainures exactes ou une poche XC complexe constituent des cas encore plus pertinents. Même dans ce cas, vérifiez la prise en main, la portée, la force d'entraînement de l'outil, les copeaux, les bavures, la simulation et les mesures. Modélisation, plan, volume, relations critiques : transmettez ces éléments en premier. Choisissez la voie ensuite.
Coordonnées
Société : Ningbo Liqin Industry Co., Ltd.
Maintenance quotidienne et assistance après-vente : service@shturl.zhuwanying @cncliq.com
Nouvelle demande de renseignements, devis et discussion de commande : business@shturl.zhouli @chinaliqin.com
Assistance téléphonique : +86 18757148656
Clause de non-responsabilité
Tous les articles techniques, spécifications de matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont fournis à titre informatif et de référence uniquement. Veuillez noter que les informations générales présentées sur ce blog ne sauraient se substituer aux accords techniques signés. Les pièces sur mesure étant soumises à des variations liées aux numéros de coulée des matériaux, aux étalonnages des machines et aux tolérances spécifiques, les spécifications de qualité contractuelles sont exclusivement régies par vos plans CAO approuvés, vos contrats signés et vos plans qualité formalisés.
Toutes les études de cas clients présentées sur ce blog ont été intégralement anonymisées et nettoyées. Les indicateurs de performance, les processus de fabrication et les images affichés servent uniquement à illustrer nos capacités d'usinage sur mesure et ne constituent en aucun cas une norme universelle applicable à toutes les commandes.
Équipe de fabrication Liqin
Forte de 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques de haute précision pour les marchés internationaux les plus exigeants. Notre site de production de 6 500 m² est équipé de plus de 150 machines, intégrant l'usinage CNC 4 et 5 axes, le tournage-fraisage, l'extrusion à froid et le moulage sous pression. Cette organisation nous permet de gérer les projets de manière fluide, depuis la conception CAO initiale jusqu'à l'expédition des pièces finales.
Nous assurons un contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la rigueur d'ingénierie qu'elles exigent. Certifiés ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle CMM et du profilage optique aux tests de dureté et de brouillard salin, nous validons vos spécifications critiques en amont, vous garantissant ainsi des composants prêts à l'emploi, sans difficultés d'assemblage ni arrêts de ligne coûteux. Outre la fabrication, vous pouvez compter sur nous pour des réponses sous deux heures à vos demandes de devis, un accompagnement direct pour l'échantillonnage de prototypes et une expédition fluide à l'export en Europe, en Amérique du Nord, en Asie et en Océanie.
N'hésitez pas à nous faire part de vos demandes de renseignements et à nous envoyer des échantillons. Visitez notre site web ou contactez-nous directement pour obtenir un devis compétitif !
