 Français



Description du produit
| chose | décrire |
|---|---|
| Conception/Dimensions | D'après les dessins ou échantillons du client |
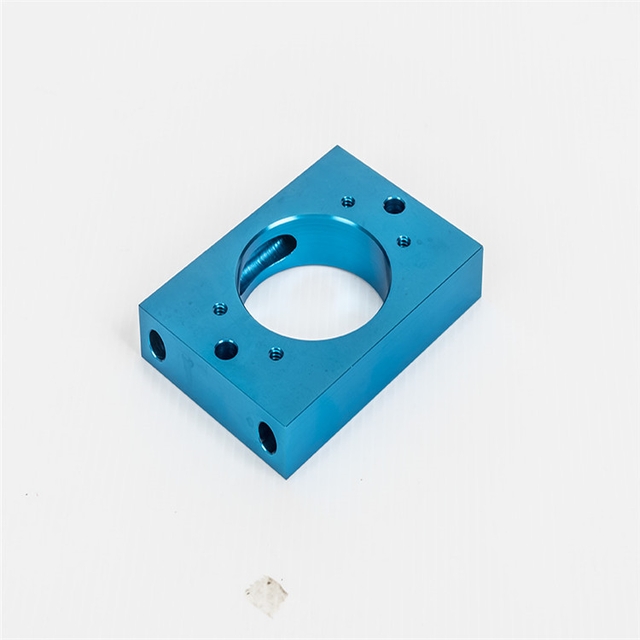
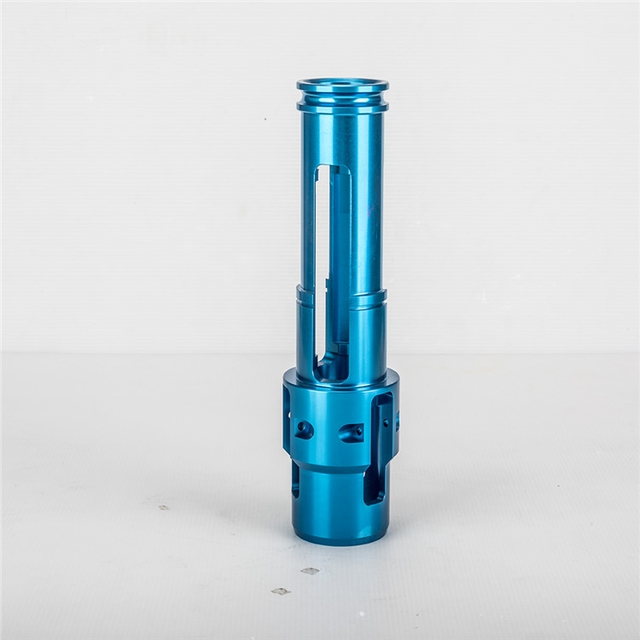
| Matériel | Aluminium : 6061, 6063, 6082, 7075, 5052, A380, etc. Acier inoxydable : SS201, SS301, SS303, SS304 (SS304 de qualité alimentaire), SS316, SS316L, SUS430, SS416 Acier : acier à faible teneur en carbone, acier au carbone, 4140, 4340, Q235, Q345B, 20#, 45#, etc. Acier allié (15Cr, 20Cr, 42CrMo), etc. Laiton : HPb63, HPb62, HPb61, HPb59, H59, H68, H80, H90, etc. Cuivre, bronze, cuivre, etc. Titane : TC4 (TiAl6v4, Grade f5) Plastiques : ABS, PC, PE, POM, Delrin, Nylon, PP, PEI, Peek, etc. |
| processus | Usinage CNC, tournage, fraisage, estampage, découpe, etc. |
| Délai de livraison | Les échantillons sont généralement préparés sous 3 à 7 jours ouvrables, et la production en série sera effectuée en fonction de la quantité précise après approbation de l'échantillon. |
| Traitement de surface | Anodisation transparente, anodisation colorée, revêtement chimique, brossage, passivation, polissage, chromage, sablage, gravure laser, zingage, oxydation noire, nickelage, cémentation, traitement thermique, peinture |
| Équipement de test | Machine à mesurer tridimensionnelle (MMT), instrument de mesure 2D, projecteur, altimètre, micromètre, jauge de filetage, testeur de dureté, pied à coulisse, jauge à broches, testeur de brouillard salin, instrument de mesure de concentricité, spectromètre. |
| Système de gestion de la qualité | ISO 9001:2015 IATF 16949:2016 ISO 13485:2016 |
| application | Pièces automobiles, pièces de machines, pièces informatiques, pièces médicales, pièces d'appareils électroménagers, pièces électriques, pièces de produits électroniques, pièces électroniques, pièces de générateurs, pièces d'alternateurs, articles de papeterie, interrupteurs de puissance, micro-interrupteurs, matériel de construction, marchandises et équipements audiovisuels. |
| Format de fichier | Solidworks, Pro/Engineer, CAO, PDF, JPG, DXF, IGS |
| Emballer | Sac intérieur en plastique, carton extérieur standard, ou selon les exigences du client |
| Expédition | Fret maritime, fret aérien, transport express international (DHL, FedEx, TNT, UPS). |
| Servir | L'équipe professionnelle de commerce extérieur offre des services réactifs et dynamiques. Rapport de contrôle dimensionnel / Certificat de matière première / Rapport de traitement de surface / Plan technique Rapport RoHS / Rapport de test au brouillard salin / Rapport de test de dureté |
Aperçu général
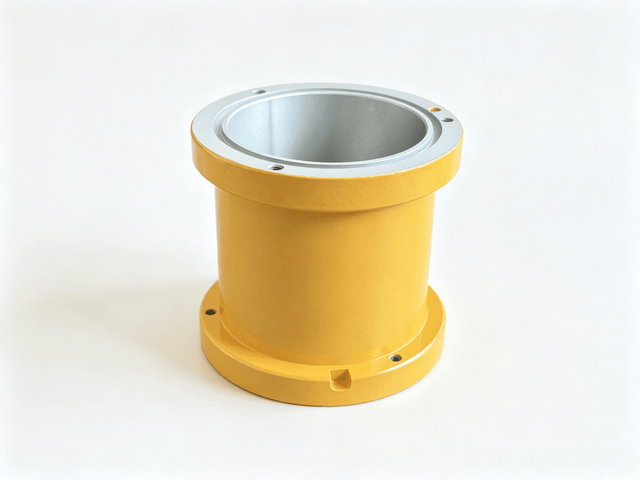
Conçu spécifiquement pour la surveillance environnementale critique en environnements industriels dangereux, ce boîtier antidéflagrant de précision constitue la protection principale des détecteurs de gaz optiques industriels, des instruments de surveillance des gaz combustibles et des capteurs analytiques antidéflagrants de pointe. Utilisés en première ligne des infrastructures pétrolières, gazières et chimiques, les capteurs de gaz optiques exigent une enveloppe structurelle sans compromis qui protège simultanément les optiques infrarouges sensibles des atmosphères industrielles corrosives et empêche toute propagation d'une éventuelle combustion interne dans l'environnement inflammable environnant.
Fabriqué en aluminium aérospatial forgé de haute intégrité, ce composant intègre des géométries de joints de propagation de flamme de précision, un micro-usinage multi-étapes et un système de protection de surface double couche résistant. Alliant sécurité fonctionnelle et durabilité, ce boîtier établit une norme d'ingénierie rigoureuse pour l'instrumentation antidéflagrante utilisée dans l'industrie lourde et les installations offshore.
Intégrité des matériaux et sélection métallurgique
Le boîtier est usiné à partir d'un alliage d'aluminium structurel certifié 6061-T6, choisi délibérément de préférence à la fonte, à l'acier inoxydable et à l'aluminium moulé classiques. Dans les environnements industriels dangereux, le choix des matériaux détermine directement la fiabilité fonctionnelle.
-
Optimisation du rapport résistance/poids : L’acier 6061-T6 forgé offre une limite d’élasticité et une résistance aux chocs exceptionnelles, tout en réduisant de près des deux tiers le poids structurel des aciers inoxydables moulés traditionnels. Cette légèreté structurelle simplifie considérablement le montage sur site, notamment sur les supports de tuyauterie en haute altitude et les mâts de capteurs distants.
-
Absence de défauts de fonderie : Contrairement aux enceintes moulées par gravité ou sous pression, qui présentent des risques inhérents de porosité microscopique, d’inclusions gazeuses et de microfissures de retrait, l’aluminium structurel usiné à partir de billettes garantit une structure granulaire métallurgique dense et homogène. Sous pression explosive, cette matrice solide élimine les voies de propagation des microfissures, assurant une perméabilité nulle des parois même sous des pics de pression transitoires élevés.
-
Dissipation thermique et stabilité structurelle : La conductivité thermique élevée de l’aluminium favorise une dissipation rapide de la chaleur provenant des ensembles optoélectroniques internes, des émetteurs infrarouges et des microcontrôleurs. De plus, ce matériau conserve une stabilité dimensionnelle uniforme malgré d’importantes variations de température, éliminant ainsi toute déformation due au passage de la flamme entre les conditions arctiques glaciales et les environnements désertiques à haute température.
Ingénierie de fabrication et procédés de fabrication
La fabrication de ce composant antidéflagrant nécessite un processus de fabrication séquentiel multi-axes caractérisé par des tolérances dimensionnelles serrées et des protocoles stricts de prévention des défauts :
-
Ébauche CNC multi-étapes : Le processus débute par des opérations d’ébauche primaire et secondaire sur des tours CNC de haute rigidité. L’enlèvement de matière est réalisé par étapes équilibrées aux extrémités opposées afin de relâcher les contraintes de laminage internes de l’alliage extrudé, évitant ainsi toute déformation de la pièce lors des opérations de finition ultérieures.
-
Tournage de précision et génération de trajectoires de flamme précises : Les passes de finition utilisent des outils en carbure à micrograins ultrafins fonctionnant selon des paramètres de coupe calibrés. Des cycles de tournage dédiés permettent d’établir l’alésage cylindrique interne antidéflagrant critique et les plans d’appui du contre-alésage correspondants. La surface d’accouplement cylindrique est usinée avec une microfinition miroir et un faux-rond minimal. Des pinces de serrage en nylon spécialisées et des mors doux dédiés empêchent les marques de serrage mécanique et la déformation des parois tout au long du cycle de serrage.
-
Fraisage et filetage CNC multi-axes : L’usinage est réalisé sur des centres d’usinage verticaux multi-axes. On y fraise avec précision des motifs de boulonnage circulaires multiples, des filetages de retenue, des trous traversants et des rainures de positionnement radiales. Des cycles de taraudage rigides forment des filetages de retenue à pas fin, conçus pour résister aux chocs et aux variations de pression dynamiques. Des ébavures et des chanfreins sont appliqués à toutes les intersections afin de garantir des surfaces parfaitement exemptes de bavures.
-
Finition de surface et masquage de précision : La protection repose sur une architecture de revêtement hybride. Tout d’abord, la pièce subit une oxydation anodique transparente et incolore, transformant la matrice métallique nue en un film d’oxyde d’aluminium intégré et résistant à la corrosion. Ensuite, les surfaces cylindriques internes critiques antidéflagrantes, les logements de montage et les filetages internes sont isolés à l’aide de bouchons de masquage élastomères conçus sur mesure. La surface cylindrique extérieure exposée reçoit une application électrostatique automatisée d’émail en poudre polyester haute résistance, suivie d’une cuisson thermique contrôlée pour obtenir une finition texturée jaune de sécurité, durable et résistante aux UV.
Assurance qualité et contrôle géométrique
L'assurance qualité des équipements antidéflagrants repose sur le principe du zéro défaut. Chaque lot de fabrication est soumis à des procédures d'inspection structurées :
-
Vérification du chemin de flamme : L’alésage interne principal et les interfaces d’épaulement adjacentes servent de chemins de flamme certifiés. La rugosité de surface est vérifiée à l’aide de profilomètres à stylet diamant haute résolution afin de garantir l’absence totale de marques de broutage, de micro-arêtes ou de rayures circonférentielles.
-
Métrologie dimensionnelle et de position : Les machines à mesurer tridimensionnelles (MMT) et les systèmes de contrôle pneumatique internes étalonnés mesurent le diamètre, le faux-rond et la concentricité. La perpendicularité des épaulements de positionnement par rapport à l’alésage de référence principal est rigoureusement contrôlée afin de garantir un alignement optique et mécanique absolu lors de l’installation des lentilles et des modules électroniques arrière.
-
Protocoles de gestion et de confinement de la durée de vie des outils : Les plaquettes de coupe fonctionnent selon des algorithmes de suivi de leur durée de vie. Lors de chaque indexation d’outil, les pièces de production adjacentes font l’objet d’une inspection de quarantaine obligatoire afin de vérifier la profondeur du filetage, la géométrie de l’alésage et l’absence de bavures avant la reprise du processus.
-
Contrôles d'épaisseur et d'adhérence du revêtement : L'épaisseur du film d'émail en poudre est mesurée à l'aide de jauges de revêtement numériques calibrées afin de garantir une profondeur de protection uniforme, tandis que l'adhérence par quadrillage et les inspections visuelles confirment une couverture sans vide sur toute la surface extérieure.
Scénarios d'application
Ce boîtier est spécialement conçu pour être déployé dans les zones industrielles dangereuses de zone 1 et de zone 2 (ou de classe I, division 1 et division 2) où des vapeurs d'hydrocarbures volatils, des brouillards inflammables ou des gaz combustibles peuvent être présents lors des opérations normales ou en cas de dysfonctionnement :
-
Plateformes pétrolières offshore et en eaux profondes : Exposées à un brouillard salin maritime dense, à une humidité élevée et à des vibrations continues dues aux vagues sur les ponts des FPSO et les installations de forage.
-
Installations de raffinage et pétrochimiques : Installés dans les unités de craquage catalytique, les usines d'alkylation, les tours de distillation et les groupes de pompage où les fuites de gaz d'hydrocarbures à l'état de traces nécessitent une détection optique continue 24h/24 et 7j/7.
-
Terminaux GNL et traitement cryogénique du gaz : Positionnés au niveau des usines de regazéification de gaz naturel liquéfié, des périmètres des réservoirs de stockage cryogéniques et des bras de chargement maritimes.
-
Infrastructures pour l'hydrogène et les énergies propres : Utilisées dans les installations d'électrolyse de l'hydrogène de pointe, les stations de distribution d'hydrogène à haute pression et les terrains d'essai de recherche sur les piles à combustible.
-
Stations de pompage de pipelines et chambres souterraines : Déployées dans des stations de collecteurs de pipelines isolées, des skids de comptage de gaz et des couloirs de services confinés susceptibles d'accumulation de gaz combustible.
Avantages du produit
-
Confinement supérieur de la flamme : Conçu en stricte conformité avec les normes internationales de construction antidéflagrantes, la grande longueur du joint du chemin de flamme et les tolérances radiales serrées garantissent que l'inflammation interne ne peut pas se propager et enflammer les vapeurs atmosphériques ambiantes.
-
Résistance environnementale extrême : Le système à double barrière, combinant une anodisation chimique transparente et un revêtement extérieur en poudre de polyester haute résistance, offre une résistance exceptionnelle aux embruns salins, aux polluants atmosphériques acides, au rayonnement ultraviolet solaire continu et aux abrasions mécaniques.
-
Précision optique et mécanique : Un parallélisme axial précis et une rondeur d'alésage permettent aux fenêtres optiques de précision, aux lentilles en saphir et aux matrices de capteurs optoélectroniques de reposer parfaitement à plat sans subir de torsion mécanique ni de distorsion focale.
-
Efficacité d'installation sur site : Pesant nettement moins que les boîtiers équivalents en acier inoxydable, le composant réduit la fatigue structurelle dynamique sur le matériel de montage et permet une installation et une maintenance par un seul technicien dans des zones d'usine restreintes.
-
Chambre interne exempte de contamination : L'intérieur anodisé uniforme empêche le micro-écaillage et le détachement de poussière métallique, protégeant ainsi les lentilles optiques sensibles, les photodétecteurs et les cartes de circuits imprimés analytiques délicates de la contamination optique pendant des années d'utilisation continue sur le terrain.
Valeur opérationnelle et retour sur investissement du cycle de vie
Dans le domaine de l'instrumentation en zone dangereuse, l'enceinte n'est pas simplement un boîtier mécanique ; c'est une barrière de sécurité active qui protège des vies humaines, des actifs industriels de plusieurs milliards de dollars et la productivité continue de l'usine.
Grâce à l'utilisation d'aluminium aérospatial sans défaut et à un usinage de précision en plusieurs étapes, ce boîtier prévient les défaillances de capteurs dues à la corrosion, aux fuites d'étanchéité ou aux déformations structurelles. Il réduit considérablement les coûts d'exploitation du cycle de vie des installations en allongeant les cycles de maintenance et en éliminant les temps d'arrêt imprévus des instruments dans les environnements offshore et chimiques exigeants.
Avant tout, en cas de dysfonctionnements opérationnels et de pannes électriques internes générant des étincelles ou des surpressions thermiques, le boîtier structurel confine efficacement l'explosion à l'intérieur de ses parois, éteignant les fronts de flamme et prévenant ainsi les explosions industrielles catastrophiques. Grâce à une fabrication de précision rigoureuse et à une ingénierie de surface protectrice, il offre une sécurité sans compromis, une longévité structurelle et des performances analytiques fiables, même dans les environnements industriels les plus exigeants au monde.
FAQ
Q1 : Pourquoi l'alésage interne et l'épaulement sont-ils appelés « chemins de flamme », et quels contrôles sont nécessaires ?
A : Dans la conception antidéflagrante (Ex d), ces joints constituent l'élément critique d'extinction de flamme . En cas d'inflammation des gaz internes, le faible jeu métallique refroidit rapidement les gaz chauds qui s'échappent, en dessous des seuils d'inflammation ambiants . Le moindre défaut de surface créant une voie de fuite dangereuse, les chemins de flamme doivent être exempts de rayures, de marques de vibration ou d'entailles, ce qui nécessite l'utilisation de dispositifs de serrage à mors souples et d'outillage de protection spécifiques tout au long de l'usinage .
Q2 : Quel est l'objectif de la double finition « anodisation incolore + revêtement en poudre jaune sélectif » ?
A : Ce procédé allie précision mécanique interne et résistance aux intempéries . L'anodisation transparente protège les surfaces internes contre la corrosion sans altérer les dégagements critiques du chemin de flamme ; le revêtement extérieur en poudre polyester de 80 µm offre une visibilité optimale grâce à sa couleur jaune de sécurité et protège contre les embruns salins et les UV . Un masquage précis de tous les chemins de flamme et filetages est indispensable pour éviter toute projection excessive de poudre .
Q3 : Quels sont les principaux avantages de l'aluminium 6061-T6 par rapport aux matériaux moulés ou à l'acier inoxydable ?
UN:
-
Porosité nulle : Contrairement aux pièces moulées qui risquent de présenter des vides ou des microfissures sous la pression maximale de l'explosion, l'usinage de billettes garantit une matrice solide et imperméable aux gaz ;
-
Conception légère : Avec une densité environ trois fois inférieure à celle de l'acier inoxydable, il réduit les charges structurelles sur les supports de tuyauterie surélevés et simplifie l'installation sur le terrain ;
-
Transfert de chaleur supérieur : L'excellente conductivité thermique dissipe rapidement la chaleur générée par les émetteurs et circuits optoélectroniques internes, minimisant ainsi la dérive du capteur.
TÉL. : +86 187 5714 8656
Courriel : zhouli@chinaliqin.com
WhatsApp : +86 187 5714 8656
Site web : https://www.cncliq.com/