 Русский




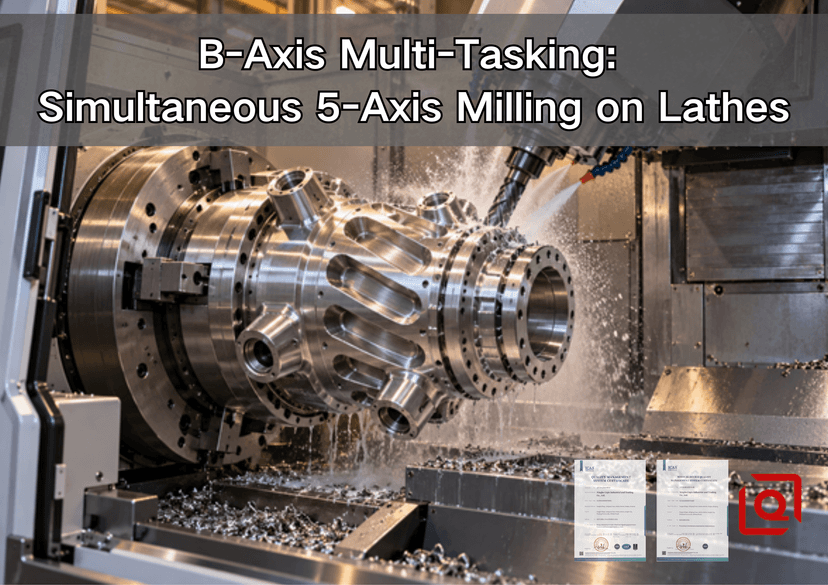
Вы до сих пор перемещаете точеную деталь в обрабатывающий центр, потому что один из угловых или изогнутых элементов находится вне досягаемости неподвижного вращающегося инструмента? Это знакомая проблема. Деталь покидает надежную опорную точку шпинделя, ждет другой станок и возвращается с новым приспособлением и новой возможностью биения. В этой статье рассматривается альтернатива: многозадачность по B-осям на токарном станке, включая 5-осевое фрезерование. Мы объясним, что на самом деле делают эти оси, где этот процесс оправдывает затраты и какие детали необходимы поставщику перед предоставлением коммерческого предложения.
С самого начала следует отметить один момент. Большее количество осей не автоматически улучшает процесс. Ось B полезна, когда она поддерживает взаимосвязь или достигает геометрии, с которой более простой способ не может должным образом справиться. Если чертеж требует всего лишь двух поперечных отверстий и плоской грани для гаечного ключа, то обычным решением может быть использование вращающегося инструмента.
1. Что движется на токарно-фрезерном станке с осью B?
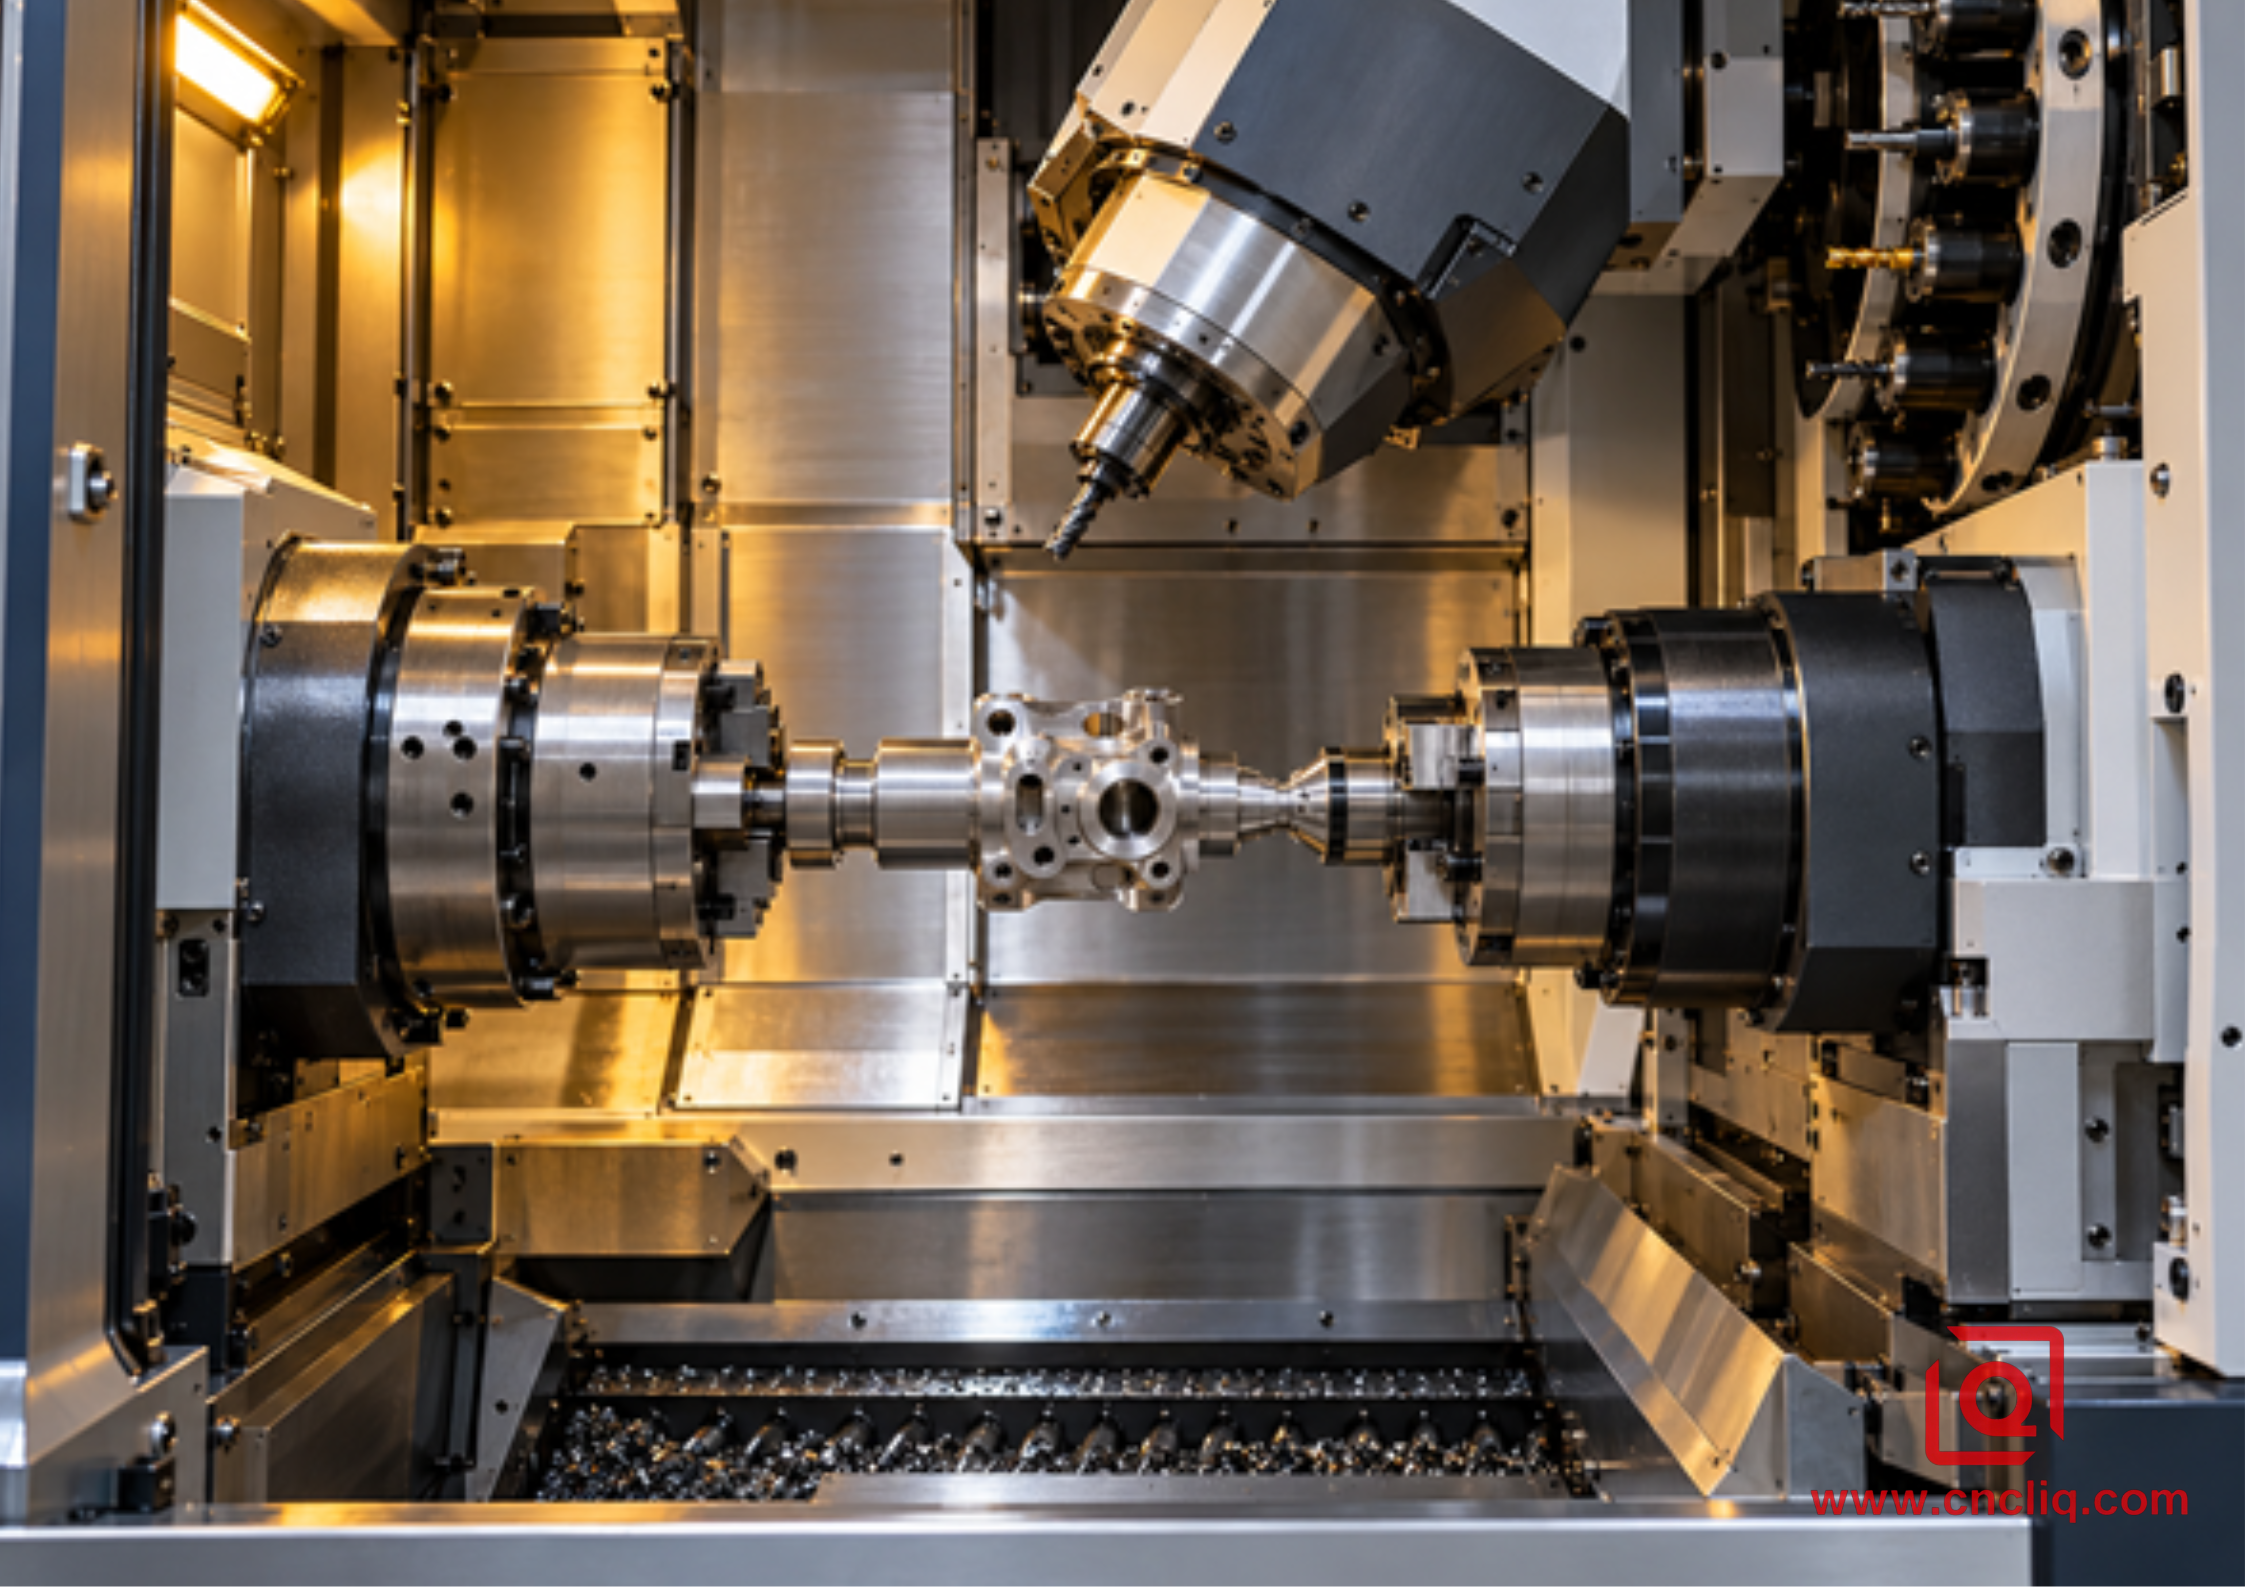
Представьте себе станок с открытыми дверями. Заготовка закреплена на центральной оси токарного станка. Ось X перемещает инструмент радиально, ось Z следует за осью шпинделя, ось C регулирует угол наклона шпинделя, а ось Y смещает фрезу от центра. Над заготовкой расположен поворотный фрезерный шпиндель. Этот поворотный механизм обозначен буквой B.
При одновременной резке оси X, Y и Z перемещают наконечник режущей кромки. Ось B изменяет угол наклона инструмента, а ось C поворачивает заготовку, чтобы подготовить следующую поверхность. При операции 3+2 оси B и C фиксируются на заданном угле, а затем остаются неподвижными, пока линейные оси выполняют резку. Оба метода полезны, поскольку решают разные задачи.
Производители станков проводят такое же различие. DMG MORI описывает токарно-фрезерные платформы, которые сочетают токарную обработку с 5-осевой обработкой и одновременным 5-осевым фрезерованием, включая обработку произвольной формы на главном или контршпинделе. В системе MULTUS от Okuma поворотная фрезерная головка располагается над токарным шпинделем, а подача инструментов осуществляется из магазина. Моторизованная револьверная головка с индексацией по оси C может по-прежнему называться токарно-фрезерной, поэтому следует уточнить фактическую конфигурацию осей.
Наше руководство поработе с приводным инструментом на токарных станках с ЧПУ охватывает этап, описанный ниже для станков с осью B. Это руководство полезно, когда для обработки детали необходимо создавать поверхности, отверстия или радиальную резьбу, но при этом не требуется изменение угла наклона инструмента.
Движение | Для чего его использует токарь? | Полезный вопрос для запроса коммерческого предложения. |
X, Y, Z | Размещает режущий инструмент в пространстве | Может ли Y достичь наиболее удаленного от центра объекта? |
Б | Наклоняет фрезерный шпиндель | Регулятор B работает непрерывно или только по положению? |
С | Ориентирует или вращает заготовку. | Может ли язык C плавно интерполировать данные во время резки? |
Главный шпиндель | Содержит основную опорную точку поворота. | Какой канал ствола, шейка гильзы или поверхность являются эталонными? |
Контршпиндель | Получает деталь для обратной связи. | Как будет проверяться наличие свободных мест для переадресации? |
2. 3+2 или одновременная 5-осевая обработка? Посмотрите на характеристики.
В цеху большая часть работы на оси B не включает в себя одновременное перемещение всех пяти осей, как в танце. Часто это индексированная обработка. Головка наклоняется под углом, ось C поворачивает деталь в нужное положение. Затем начинается стандартное фрезерование. Этот метод стабилен, легко проверяется и обычно дешевле в настройке.
Этот подход можно использовать для контактной площадки соединителя, отверстия с расположением болтов на поверхности или нескольких граней вокруг изогнутой формы. Нет смысла постоянно перемещать ось B, если обрабатываемая деталь в этом не нуждается.
Одновременное движение используется для обработки различных элементов. Представьте себе углубление, которое заходит за фланец, плавный проход, поверхность, сформированную боковой стороной инструмента, или рельефную площадку, где направление поверхности постоянно меняется. В этом случае инструмент должен наклоняться во время движения. Ось C также может поворачивать деталь, чтобы режущая кромка оставалась в стороне от патрона, плеча и обработанных участков.
Эта разница меняет всё. Одновременная обработка требует надежного постпроцессора, модели станка, откалиброванных осей, моделирования на уровне кода и времени, затраченного на проверку детали. Используйте её только в том случае, если она решает проблему доступа или качества поверхности. Наше полное сравнение 3-осевой, 5-осевой и токарно-фрезерной обработки поможет вам выбрать подходящий станок.
Требование к детали | Ось С приводного инструмента | 3+2 Ось B | Одновременная 5-осевая |
Радиальное отверстие или простой круг болтов | Обычно достаточно | Возможно, часто чрезмерно | Необоснованно |
Прямой порт под одним сложным углом | Зависимость держателя | Обычно это наиболее подходящий вариант. | Редко требуется |
Несколько отдельных угловых граней | Ограниченный | Плотная посадка | Только для плавных переходов |
Сплошная поверхность произвольной формы вокруг точеного тела | Неподходящий размер | Зоны индексации листьев | Плотная посадка |
Для обхода упора необходимо изменить угол наклона инструмента. | Неподходящий размер | Невозможно обеспечить соблюдение разрешительной документации. | Плотная посадка |
3. Настоящая выгода — более короткая цепочка данных.
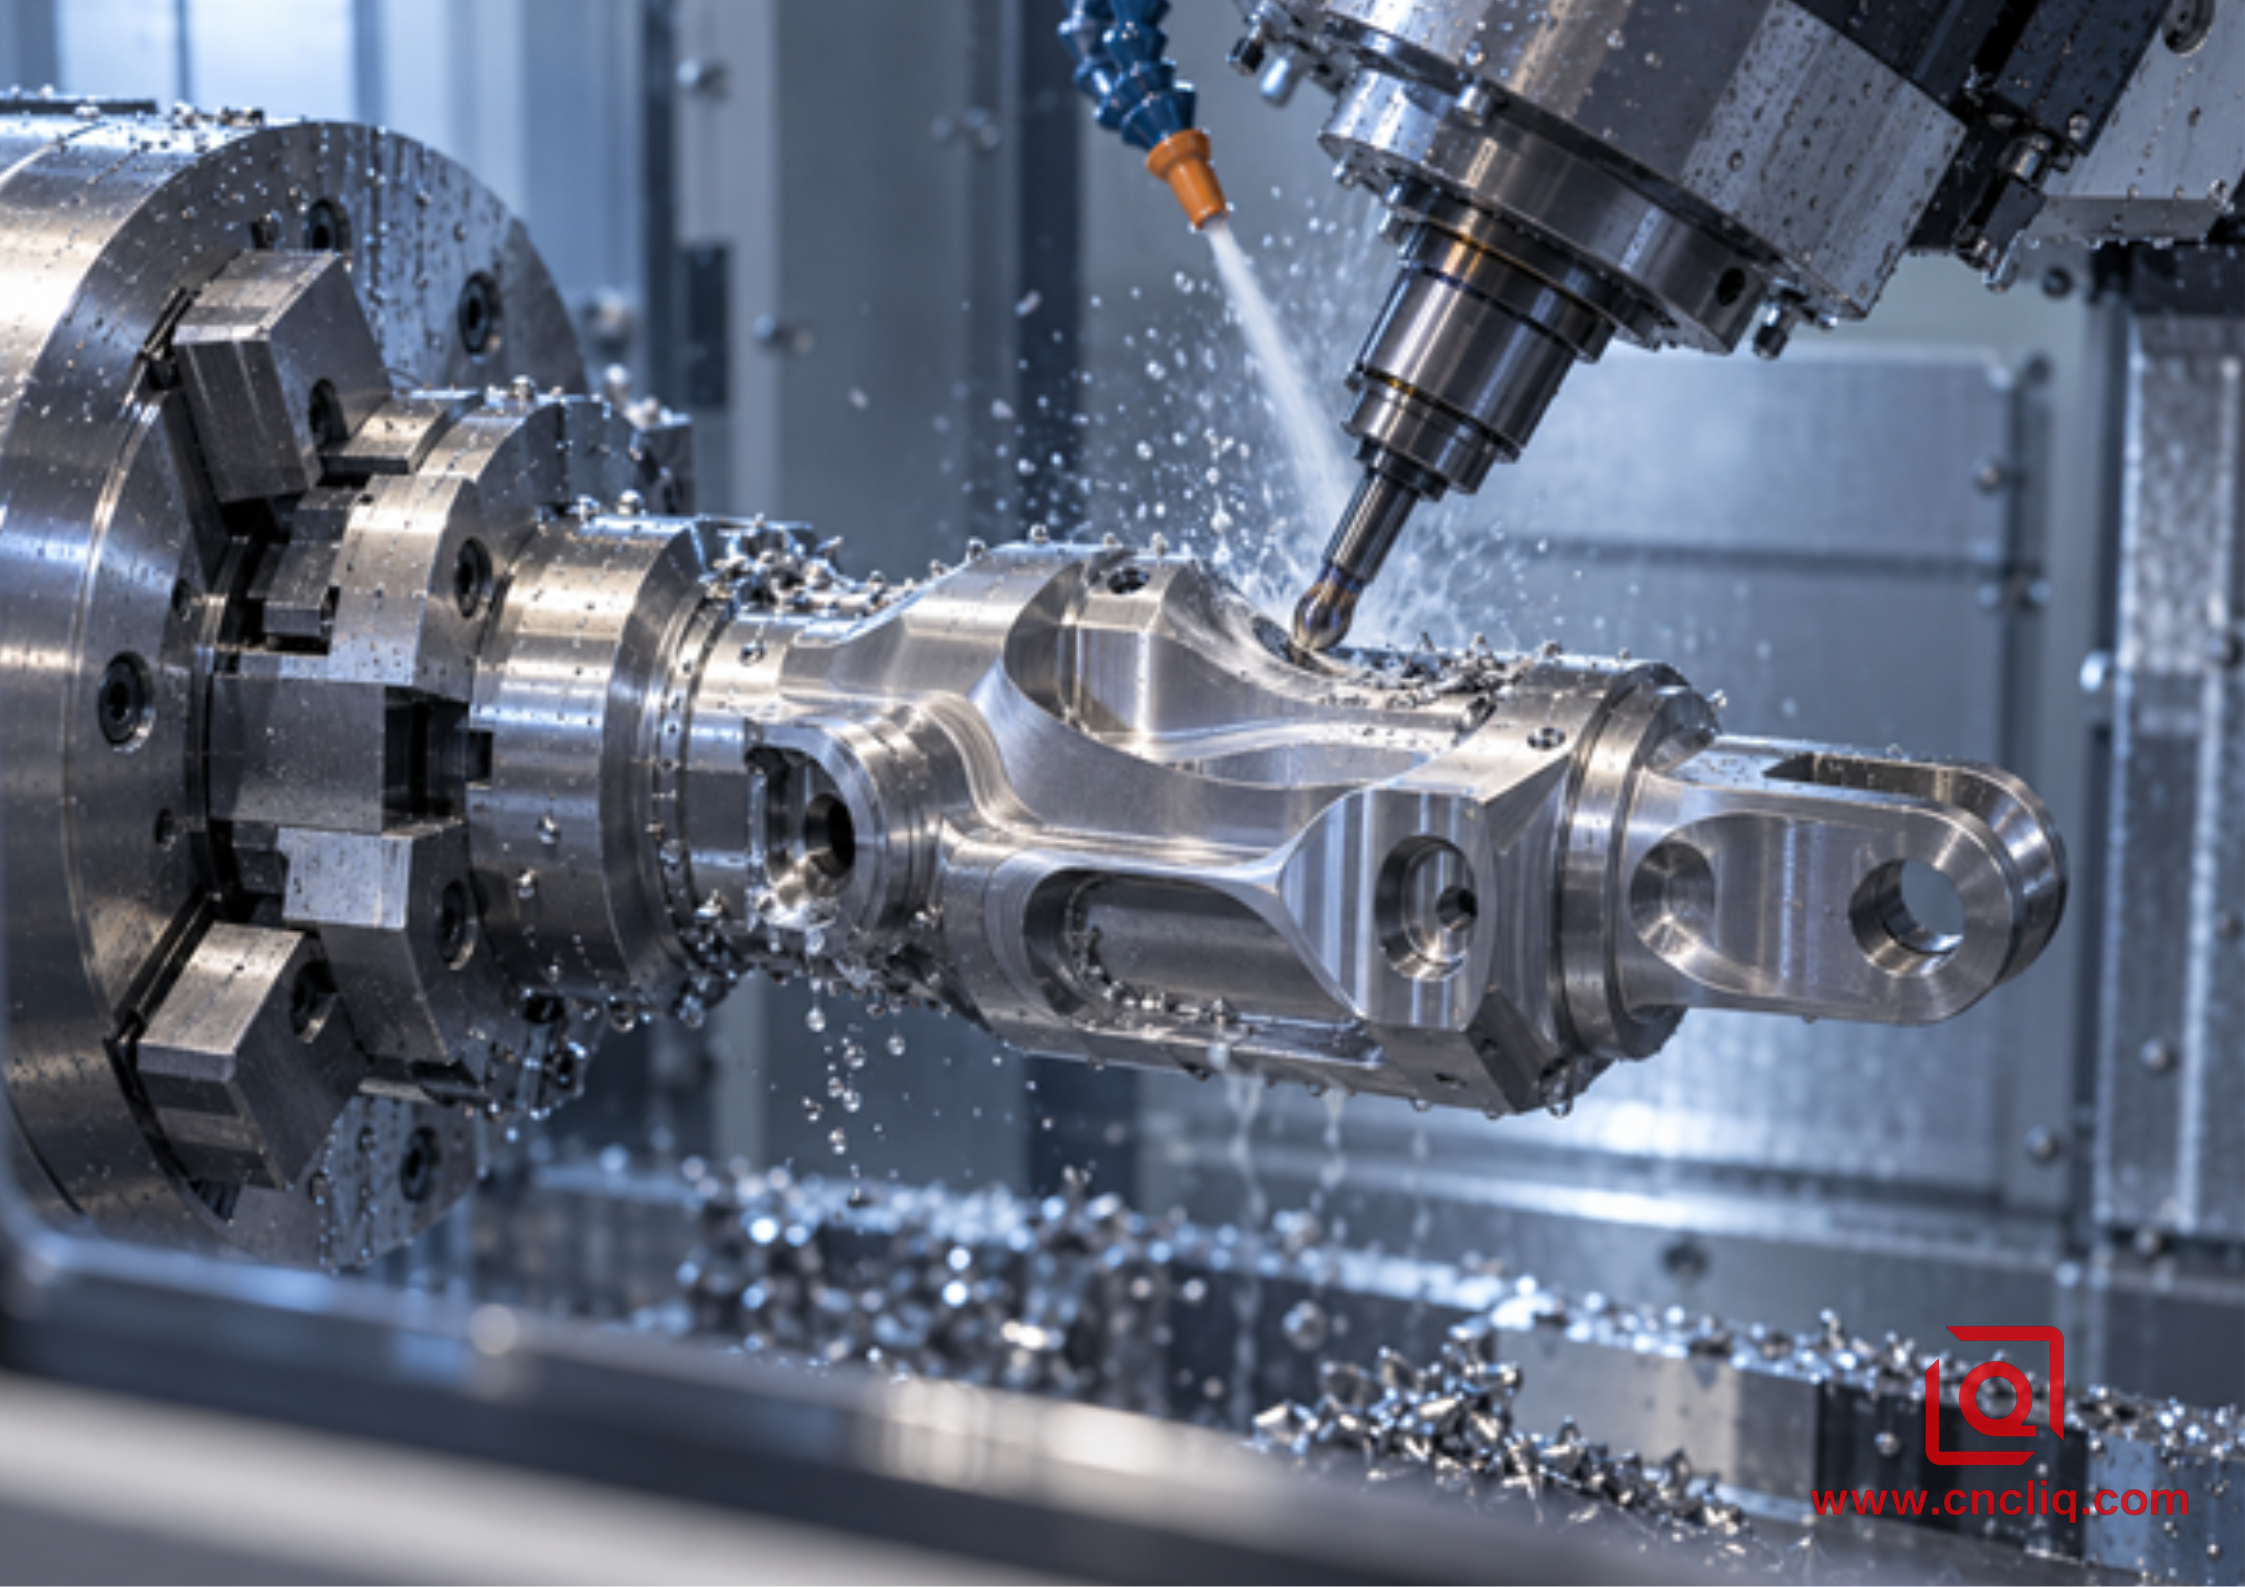
Рассмотрим корпус с отверстием, уплотнительной поверхностью и наклонным карманом для датчика. Положение кармана контролируется относительно этого отверстия и поверхности. Традиционный способ обработки заключается в обработке отверстия, освобождении детали и ее повторной установке в фрезерное приспособление. Хорошее приспособление может справиться с этой задачей. Второй способ добавляет давление зажимных губок, стружку под датчиками, погрешность захвата и вариативность действий оператора.
Я храню корпус на токарно-фрезерном станке с осью B, и отверстие, торцевая поверхность, паз и окружающий профиль могут использовать одну систему координат станка. Если задняя сторона корпуса нуждается в обработке, контршпиндель может принять корпус в рамках запрограммированной передачи. Передача не является волшебством; усилие захвата и биение захвата все равно необходимо проверять. Однако корпус проще измерить и повторить, чем совершать полный цикл обработки в цеху.
Вот почему фразу «сделано за один раз» не следует продавать как универсальную гарантию точности. Температура, биение инструмента, состояние патрона, напряжение в заготовке, калибровка вращающегося центра и жесткость детали остаются вполне реальными факторами. Более узкое, но полезное преимущество заключается в том, что устранено несколько потенциальных разрывов базовой точки.
Для корпусов см. наше сравнение токарной и фрезерной обработки на станках с ЧПУ . В сравнении объясняется, когда использование второго приспособления целесообразно, а когда необходимо обеспечить защиту относительно оси токарной обработки.
4. Что определяет поведение одновременного пути?
CAM-система отображает линию. Станок эту линию не видит. Он получает от постпроцессора только координаты, векторы инструмента, команды подачи и положения вращения. Небольшое перемещение наконечника вблизи центра может потребовать смещения B или C. Вблизи сингулярности гладкая поверхность может вызвать изменение направления вращения или резкое изменение скорости.
Опытный программист следит за графиком, а не за симуляцией. Иногда решение заключается в том, чтобы наклонить инструмент сбоку. Иногда поверхность нужно разделить на две части. Небольшое перемещение для изменения положения может быть безопаснее, чем прохождение одной траектории через зону.
Система управления центром инструмента обеспечивает удержание запрограммированной точки резания в заданном положении при наклоне головки. Она основана на значении точки опоры и правильно откалиброванном станке. Если длина инструмента неправильная или калибровка вращения устарела, режущая кромка может сместиться. Именно поэтому измерение параметров инструмента перед обработкой и процедура калибровки, разработанная производителем станка, должны быть частью каждого плана работ. Особенно когда профиль охватывает диапазон перемещения по оси B.
Форма инструмента имеет значение. Шаровая фреза более щадящая, хотя её центральная часть режет хуже. Цилиндрические и линзовидные фрезы позволяют обрабатывать поверхности с большим эффективным радиусом. Расчет контакта и модель зазора в кулачковом механизме должны быть надежными. Фрезерование боковой поверхности с помощью инструмента с закругленным концом может быть быстрым на линейчатой стенке. Ни один из этих инструментов не подходит для всех случаев. Форма поверхности, доступ инструмента, зазор в держателе и требуемая чистота обработки — всё это играет роль.
5. Процедура проверки, учитывающая особенности работы оборудования.
Столкновения при токарной обработке обходятся дорого из-за тесноты рабочей зоны. Патрон, зажимные губки, контршпиндель, головка B, нижняя револьверная головка, держатель инструмента и деталь — все это может занимать много места. Используйте письменный контрольный список для проверки вместо того, чтобы полагаться на один зеленый экран симуляции.
1. Начните с базовых точек чертежа. Прежде чем назначать операции, определите, какой из элементов сборки контролируется отверстием, шейкой, торцом или направляющей.
2. Сопоставьте модель CAM с оборудованием. Тип патрона, шаг зажимных губок, держатели инструмента, длина измерительных образцов, форма шпинделя и предельные значения хода должны быть актуальными.
3. Разделяйте работы, выполняемые под фиксированным углом, от работ, выполняемых одновременно. Кратчайший график не всегда является самым безопасным.
4. Смоделируйте узел инструмента. Фреза может свободно перемещаться, в то время как цанговая гайка или корпус шпинделя — нет.
5. Черновая обработка выполняется, пока деталь остается жесткой. Оставляйте опоры у стенок. Чистовая обработка отверстий после прерывистой резки производится, если это позволяет конструкция.
6. Смоделируйте введенный код. Проверка CAM-системы проверяет траекторию; моделирование кода выявляет ошибки вращения, ошибки постобработки и неожиданности, связанные с ограничениями хода.
7. Докажите возможность достижения максимально глубокого отрицательного зазора, минимального зазора в патроне и всех состояний передачи шпинделя при контролируемом управлении.
8. Измерьте деталь, отталкиваясь от базовых точек чертежа. Определите, как будут обрабатываться сложные элементы, прежде чем станок начнет резку.
9. Зафиксируйте то, что сработало: пост-версия, доработка зажимных губок, список инструментов, смещения, программа контроля и примечания по настройке.
DMG MORI выделяет функцию предварительного просмотра для плавного движения, а Okuma перечисляет функции предотвращения столкновений в своих многозадачных элементах управления. Обе являются средствами защиты. Ни одна из них не может исправить модель станка или собранный инструмент.
6. Фиксация заготовки, вылет стрелы и стружка, которую никто не видит в CAM-системах.
Наклон головки часто позволяет использовать короткую фрезу вместо длинной. Меньший вылет обычно означает более ровный рез, более чистую стенку и меньше проблем с вибрацией. Это не решает проблему фиксации заготовки. Деталь, расположенная далеко от патрона, может по-прежнему вести себя как рычаг после черновой обработки, в результате которой удален окружающий материал.
Порядок выполнения операций должен обеспечивать поддержку как можно дольше. Сначала обрабатывайте грубые толстые участки; оставляйте кольца или перемычки там, где это позволяет конструкция. Избегайте чистовой обработки отверстия до начала прерывистой резки рядом с ним. Деталь может быть закреплена на контршпинделе. Сила его захвата должна соответствовать толщине стенки.
Затем обратите внимание на гравитацию. Полость, которая опустошается в точке B0, может превратиться в стружколомную чашу при наклоне головки. Повторная обработка стружкой может повредить уплотнительную поверхность, даже если размерный отчет остается приемлемым. Для решения проблемы можно использовать охлаждающую жидкость, подаваемую через инструмент, сопло, струю воздуха и периодическую безопасную переориентацию. Правильная комбинация зависит от сплава и корпуса.
Алюминий может накапливаться на режущей кромке. Перемещайтесь по мере снятия остаточного напряжения. Аустенитная нержавеющая сталь плохо переносит трение. Титан удерживает тепло вблизи режущей кромки. Это причины для планирования зацепления и удаления стружки, а не причины полагаться на общие рекомендации по скорости. Окончательные параметры резания должны соответствовать состоянию материала, поставщику режущего инструмента, зацеплению, подаче охлаждающей жидкости и жесткости станка.
7. Изучайте взаимосвязь, а не только размеры.
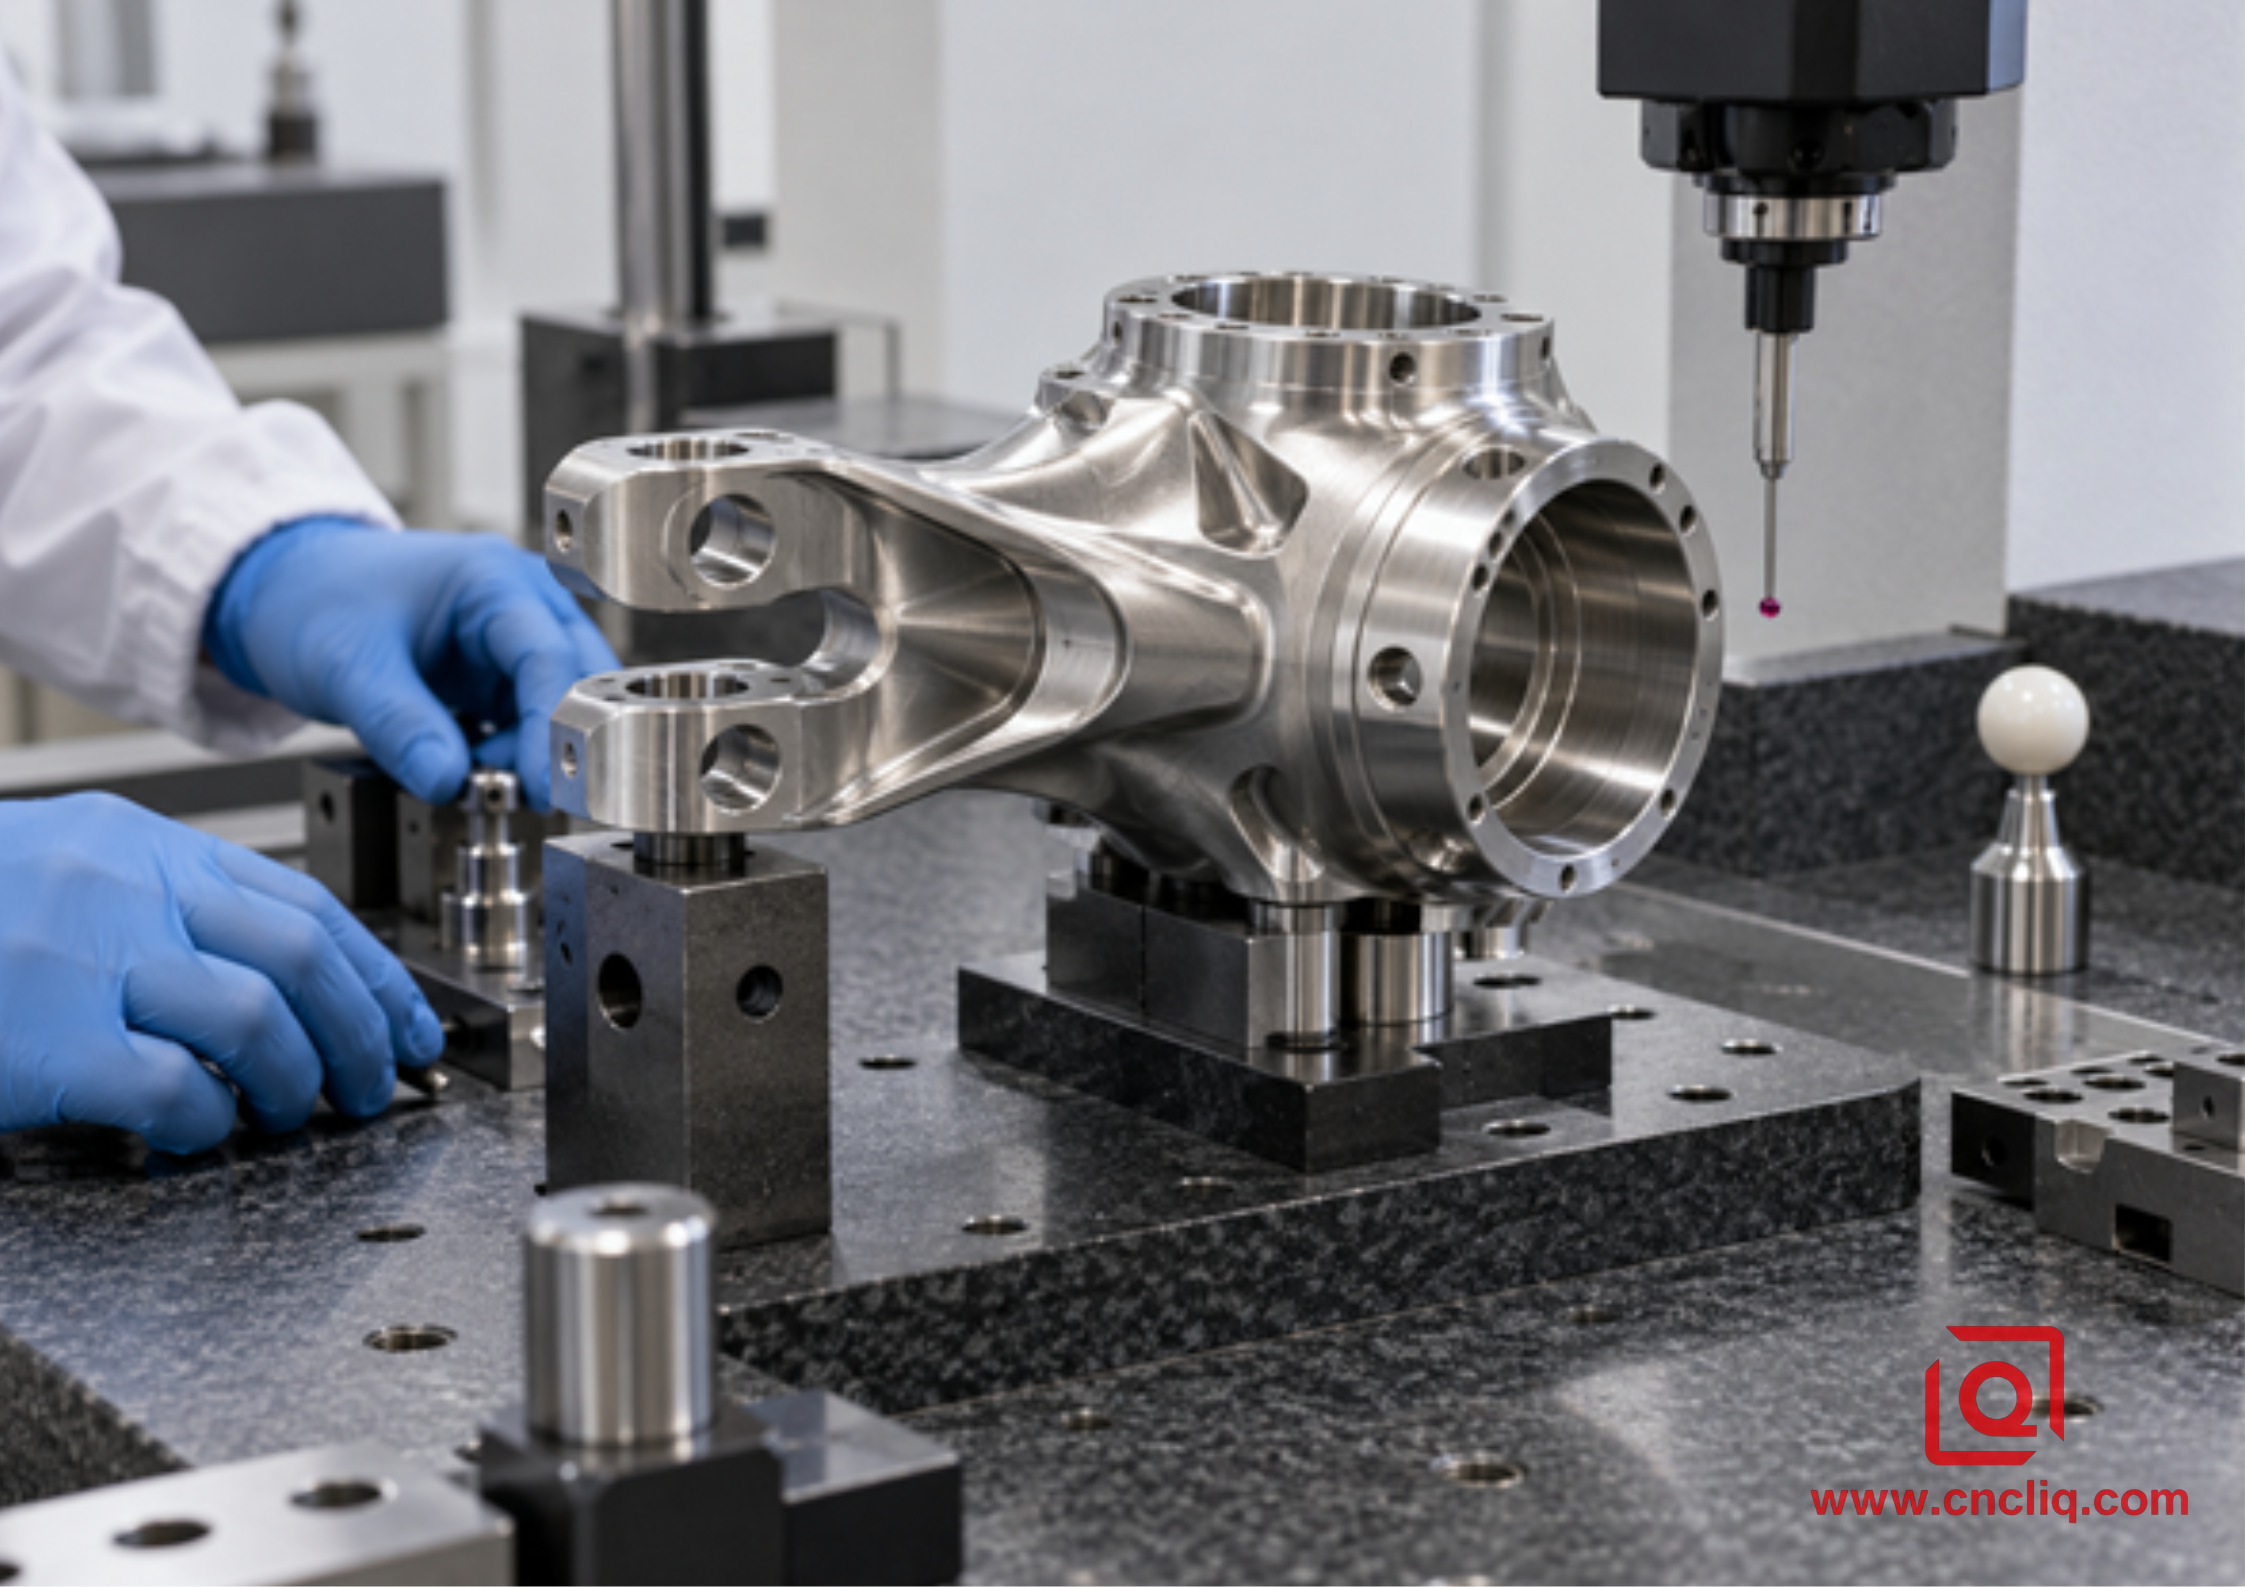
Схема контроля должна соответствовать чертежу. Начните с определения оси отверстия или шейки вала. Затем установите центрирующую поверхность. Только после этого следует указывать положение отверстия, форму площадки или расположение болтового узла.
Координатно-измерительная машина (КИМ) хорошо подходит для многих из этих измерений, если щуп может получить доступ к элементу и выравнивание выполнено правильно. Для кромок может быть лучше оптическая система. Специализированный измерительный прибор может дать результаты для производственного разъема или сопрягаемой детали. Используемый метод имеет значение; два отчета могут показывать значения не потому, что деталь изменилась, а потому, что каждая из них создавала базовую точку по-разному.
Точность вращения необходимо проверять. Показания по осям X, Y и Z могут казаться правильными. Неправильная точка опоры B может сместить наконечник инструмента во время вращения. Всегда следуйте утвержденной производителем станка процедуре калибровки. Если вы выполняете работу, целесообразно проверять точность после технического обслуживания, аварии, резкого изменения температуры или любого события, которое могло нарушить работу головки или системы измерения.
8. Анонимизированный композитный корпус: корпус для роботизированной системы управления потоком жидкости.
В этом примере объединены требования, общие для корпусов, изготовленных методом механической обработки. Все детали, специфичные для заказчика, удалены. Он предназначен для иллюстрации процесса и не отражает конкретный производственный заказ заказчика.
Деталь начиналась с заготовки. Отверстие и передняя уплотнительная поверхность определяли место установки узла. Вокруг этой оси располагались четыре порта, наклонная площадка для датчика и изогнутый выступ, простирающийся за фланцем. Чертеж позволял контролировать требования заказчика к материалу, допускам и качеству отделки.
Один из способов обработки может заключаться в поэтапном подходе. Первоначальная идея заключалась в использовании токарного или 3-осевого фрезерного станка с зажимным приспособлением. Готовое отверстие затем направляло бы операцию фрезерования. Этот метод должен был защитить отверстие от повреждений при зажиме и обеспечить точное повторение положения зажимного приспособления. Для обработки закругленного отверстия требовался шаровой инструмент или альтернативная система индексации.
Второй подход заключался в том, что отверстие, торцевая поверхность, каналы, площадка и выемка обрабатывались на токарно-фрезерном станке с осью B. Каналы и площадка для датчика обрабатывались в трех плюс двух положениях. Только выемка обрабатывалась с помощью движений B и C, при этом режущая кромка наклонялась в сторону от фланца. Затем контршпиндель обрабатывал диаметр торцевой поверхности.
Интересно было то, чего команда решила не делать. Они не стали адаптировать программу для 5-осевой обработки. Этот выбор позволил сохранить код простым и упростить его проверку. Виртуальная установка включала в себя ступеньки зажимных губок, наконечники держателей и корпус фрезерного шпинделя. Контроль начинался с отверстия, затем переходил к торцу и, наконец, к площадке датчика. Ключевыми факторами при принятии этого решения стали приспособления и более короткая базовая цепь.
На странице продукции Liqin, посвященной изготовлению гидравлических коллекторов на заказ, представлены возможности обработки в порту, удаления заусенцев, очистки и контроля качества. Даже для нового обработанного корпуса все равно необходим план, основанный на утвержденной модели, чертеже, объеме и плане испытаний.
9. Когда ось B представляет собой большую часть оборудования, чем требуется для обработки детали.
Я рекомендую токарный станок с ЧПУ, когда важна геометрия вращения, и ее можно получить с помощью неподвижных инструментов.
Я считаю, что возможность работы с инструментом по осям C/Y полезна для таких задач, как обработка поверхностей, пазов, торцевых отверстий, крестообразных отверстий и нарезание резьбы со смещением от центра.
Я считаю, что позиционирование по оси B в конфигурации 3+2 оптимально подходит, когда необходимо обрабатывать поверхности или отверстия под фиксированными углами.
Я наблюдал, как обрабатывающий центр становится предпочтительным вариантом, когда в цикле преобладает крупногабаритное призматическое фрезерование, а токарные работы минимальны; два станка, работающие вместе, лучше справляются с повторным производством.
Я считаю, что 5-осевая фрезерно-токарная обработка оптимальна в случаях, когда геометрия постоянно изменяется и связана с обрабатываемой базовой поверхностью, а также когда перенос данных между станками сопряжен с дополнительным риском.
Прежде чем радоваться количеству осей, я всегда проверяю габариты станка. Размер патрона, грузоподъемность прутка, ход по оси Y, диапазон оси B, длина инструмента, доступ к контршпинделю и зазор между держателем и станиной могут сделать некоторые настройки невозможными.
Примеры характеристик станков показывают, что Okuma указывает для MULTUS U5000 диапазон поворота по оси B в 240 градусов и скорость вращения фрезерного шпинделя 12 000 об/мин; DMG MORI указывает диапазон поворота по оси B в пределах ±120 градусов для NT 4250 DCG. Эти цифры отражают возможности, предлагаемые этими производителями. Это не технические характеристики оборудования Liqin. Они не являются гарантией для какой-либо работы.
10. Что должно быть в запросе предложений (RFQ)?
1. Включите в комплект 3D-модель и управляемый 2D-чертеж. 3D-модель отображает поверхность. 2D-чертеж отображает требования.
2. Укажите марку материала и его состояние. Если допускаются другие материалы, объясните процедуру утверждения.
3. Укажите базовые элементы и три элемента, перемещение которых остановит сборку.
4. Укажите количество прототипов, размер производственной партии, годовой спрос и вероятный график повторного производства.
5. Опишите состояние кромок, чистоту, термообработку, нанесение покрытия, пассивацию, анодирование и маскирование там, где это необходимо.
6. Перечислите необходимые вам документы: сертификат на материал, отчет о размерах, результаты работы КИМ, данные о прослеживаемости или результаты исследования возможностей.
7. Объясните, какие сопрягаемые детали или цели проверки могут быть рассмотрены в случаях, когда составная поверхность может быть истолкована несколькими способами.
8. Пусть инженеры предложат схему 3+2 для элементов, не требующих одновременного перемещения. Это позволит снизить затраты на программирование без ущерба для базовой схемы.
9. Попросите в коммерческом предложении указать предположения относительно оснастки, приспособлений, контроля качества, образцов и выпуска продукции.
Наш контрольный список для запроса коммерческого предложения на обработку на станках с ЧПУ подробно рассматривает сторону закупки. Если ваши файлы готовы, отправьте их через страницу контактов . Укажите отверстие, торц, порт или профиль, которые представляют риск сборки. Лучшим решением может быть токарная обработка с приводным инструментом, обработка по 3+2 осям B, полностью одновременная фрезерно-токарная обработка или контролируемое разделение маршрута.
 Нажмите здесь для отправки запроса 👆
Часто задаваемые вопросы
1. Токарный станок с осью B — это то же самое, что и 5-осевой обрабатывающий центр?
Нет. В токарно-фрезерном станке с осью B используется вращающийся шпиндель, который поворачивает заготовку, в то время как к ней приближается поворотный фрезерный шпиндель. Типичный 5-осевой обрабатывающий центр удерживает деталь на столе. Используется поворотная головка. Круглые детали с важными точеными отверстиями, шейками или поверхностями часто подходят для токарно-фрезерной обработки; детали, обработка которых преимущественно выполняется фрезерованием, могут подойти для обрабатывающего центра.
2. Требуется ли одновременное перемещение каждого компонента по оси B?
Нет. Во многих работах головка B используется в основном для позиционирования по схеме 3+2. Головка. Ось C вращает деталь, а линейные оси выполняют резку. Непрерывное движение оправдано с точки зрения программирования, когда необходимо изменять угол инструмента во время резки или когда требуется наклон фрезы для доступа, контакта или получения более качественной поверхности.
3. Действительно ли станок может изготовить деталь за один цикл обработки?
Зачастую он позволяет обрабатывать детали с угловыми выступами по передней окружности и скульптурные поверхности без необходимости ручной перезажимки. Контршпиндель может захватывать деталь для обработки сбоку. Этот перенос создает условия для удержания. Перед началом производства важно проверить биение зажимных губок и то, насколько все выровнено относительно базовой точки.
4. Какие семьи являются подходящими кандидатами?
В первую очередь обратите внимание на детали, изготовленные с использованием трубчатого, кованого или точеного центра: корпуса датчиков с угловыми отверстиями, корпуса роботизированных запястий, компоненты медицинских инструментов и детали систем управления потоками жидкости со сглаженными каналами. Прочность корпуса увеличивается, когда фрезерованная деталь находится близко к отверстию или поверхности, образованным при токарной обработке.
5. Что обычно определяет указанную цену?
Материал, размер, время резки, количество инструментов, сложность одновременной обработки, держатели, зажимные губки, перемещение шпинделя, проверка качества, доступ для осмотра, чистота обработки, допуски, постобработка, документация и объем — все это имеет значение. Более длительный цикл может все равно обходиться дороже в целом, если исключить использование приспособлений, время ожидания в очереди, обработку и доработку. Сравнивайте маршрут, а не производительность станка.
Нажмите здесь для отправки запроса 👆
Краткое содержание
Фрезерно-токарный станок с осью B полезен при работе с точеными базовыми элементами и фрезерованными деталями. Используйте инструментальную обработку для элементов, не требующих перемещения. Используйте 3+2-осевую обработку, когда вы работаете с фиксированными углами и вам нужно размещать инструмент под углом. Используйте перемещение только тогда, когда режущий инструмент должен несколько раз менять направление во время операции. Для корректной работы этой возможности необходимы инструменты, моделирование станка, тщательная передача деталей, правильная калибровка вращения и контроль на основе базовых элементов. Полный запрос предложений дает поставщику основание для выбора конкретной конфигурации, а не просто потому, что 5-осевая обработка звучит лучше.
Контактная информация
Компания: Ningbo Liqin Industry Co., Ltd.
Ежедневная техническая поддержка клиентов и послепродажное обслуживание: service@shturl.zhuwanying @cncliq.com
Для новых запросов, обсуждения цен и заказов: business@shturl.zhouli @chinaliqin.com
Горячая линия: +86 18757148656
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, носят исключительно информационный и справочный характер. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку характеристики деталей, изготовленных на заказ, различаются в зависимости от номеров партий материала, калибровки оборудования и конкретных допусков, обязательные спецификации качества регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все примеры успешных заказов, представленные в этом блоге, были тщательно анонимизированы и отредактированы. Показатели производительности, производственные процессы и изображения служат исключительно для демонстрации наших возможностей в области обработки деталей на заказ и не представляют собой единый универсальный стандарт для всех заказов.
Производственная команда Лицинь
Компания Ningbo Liqin Industry, опираясь на 18-летний опыт в области высокоточной машиностроения, производит высокоточные металлические компоненты для требовательных мировых рынков. Наш производственный комплекс площадью 6500 м² оснащен более чем 150 станками, включая 4-осевую и 5-осевую обработку на станках с ЧПУ , фрезерно-токарную обработку, холодную экструзию и литье под давлением. Такая организация производства позволяет нам бесперебойно управлять проектами, от первоначальных CAD-концепций до отгрузки готовых изделий.
Мы обеспечиваем бескомпромиссный контроль качества. Мы подходим к жестким допускам с той инженерной дисциплиной, которая необходима. Наши инженеры по контролю качества, имеющие сертификаты ISO 9001, ISO 13485 и IATF 16949, проводят строгие проверки IPQC, FQC и OQC каждой производственной партии. От измерения размеров на координатно-измерительных машинах и оптического профилирования до испытаний на твердость и солевое распыление, мы проверяем ваши критически важные характеристики заранее, чтобы вы получали готовые к установке компоненты без проблем со сборкой или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на двухчасовое время ответа на новые запросы предложений, прямую поддержку при изготовлении опытных образцов и бесперебойную экспортную доставку по Европе, Северной Америке, Азии и Океании.
Мы будем рады вашим запросам и образцам. Посетите наш веб-сайт или свяжитесь с нами напрямую, чтобы получить выгодное предложение!
