Стратегии удаления стружки при фрезеровании глубоких карманов в алюминии
Автор:
Anonymous
Опубликовано
Sep 30 2026
Процессы прецизионной обработки
алюминиевый OEM
Обработка на станках с ЧПУ
Подписывайтесь на нас
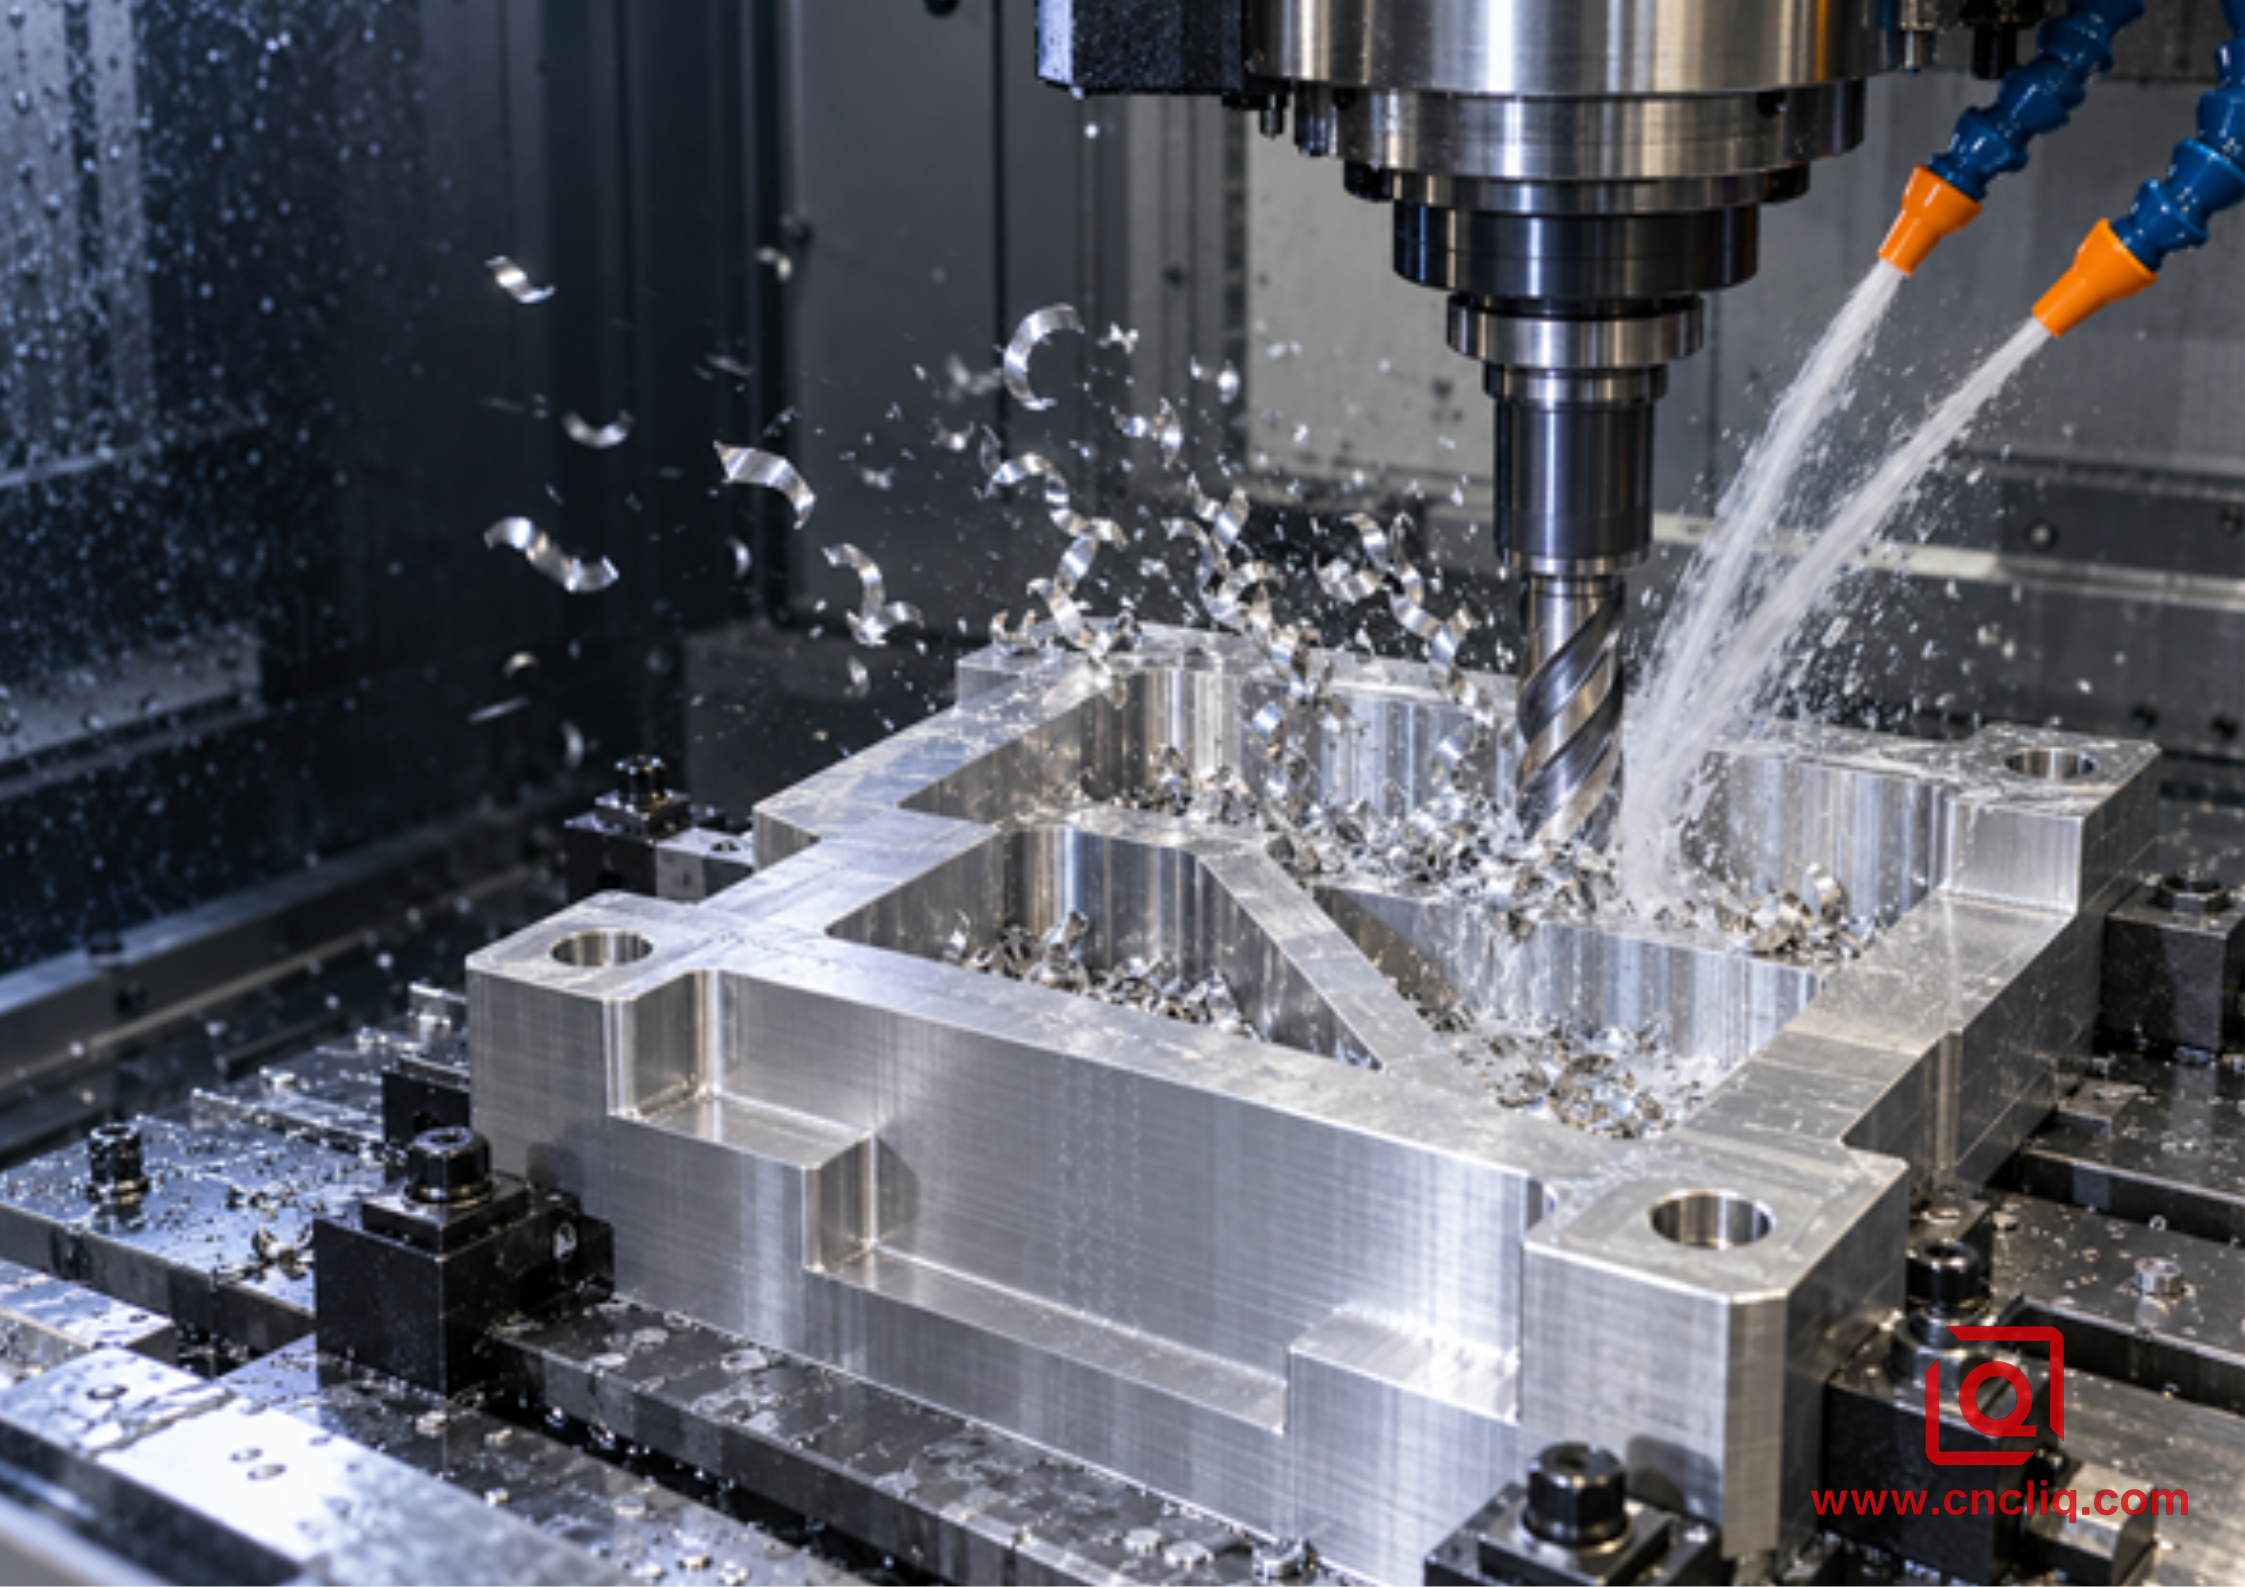
Вы все еще теряете инструменты в нижней части алюминиевого кармана, хотя первые несколько уровней режут чисто? Меняется нота веретена, яркие сколы перестают выходить из полости, а пол начинает выглядеть так, будто его натерли серой пастой. Это не таинственная материальная проблема. Обычно это проблема транспортировки: станок производит стружку быстрее, чем карман, инструмент и канал подачи жидкости могут ее удалить.
В этом руководстве показано, как с самого начала внедрить систему удаления стружки при фрезеровании глубоких карманов в алюминии. Оно написано для инженеров-технологов, механиков и покупателей B2B, которым нужно больше, чем просто ответ в каталоге. Мы составим карту маршрута стружки, подгоним фрезу к доступному пространству, направим охлаждающую жидкость или воздух на рабочую глубину, используем гравитацию, когда станок это позволяет, и проверим результат перед длительным производственным циклом. Вы также увидите, что включить в запрос предложения, чтобы поставщик механической обработки с ЧПУ алюминия мог указать реальный процесс вместо того, чтобы добавлять риск к цене.
Быстрый ответ: продумайте путь к выходу, а не большой всплеск
Надежный процесс с глубоким карманом выполняет пять задач одновременно:
1. Он создает фишки, которые подходят к флейте и могут двигаться.
2. Оставляет свободное пространство вокруг резака.
3. Посылает последовательный поток охлаждающей жидкости или воздуха к активной кромке на максимальную глубину.
4. Он выводит использованную жидкость и стружку из кармана, а не рециркулирует их.
5. Очищает и проверяет полость перед отделкой.
Больше охлаждающей жидкости не является спецификацией. Большой потоп, обрушившийся на держатель, может выглядеть впечатляюще, пока фреза работает в застойном пласте. Давление, поток, направление, фильтрация, сплав, геометрия инструмента, траектория инструмента, форма кармана и ориентация станка — это одна система. Начните с резака и текущих данных поставщика жидкости, а затем проверьте самый глубокий и замкнутый разрез на реальной машине.
1. Почему эвакуация становится хуже с каждым уровнем
Алюминий часто называют легким в обработке, потому что острый инструмент может быстро удалить его. Та же самая производительность обеспечивает большой объем чипов. Чипсы легкие и пластичные. Они могут скручиваться в пружины, соединяться между ребрами, оборачиваться вокруг держателя или сплющиваться на тонкие кусочки, которые легко разрезать.
В верхней части кармана у чипа есть несколько направлений выхода. Когда инструмент опускается, стенки блокируют боковое движение. Держатель затеняет сопло. Глухой пол предотвращает нисходящий поток. Ребра разделяют полость на мелкие ячейки. Обратный поток может поднять стружку на полпути и бросить ее обратно в рез.
Когда следующая кромка встречает старую стружку, она больше не видит запрограммированную толщину стружки. Щепку можно забить в стену, протащить по полу или вдавить в канавку. Трение и давление способствуют образованию наростов на кромке (BUE), когда рабочий материал прилипает к режущей кромке. Эффективная кромка становится более округлой, сила резания увеличивается, качество обработки ухудшается, а набивная канавка может внезапно выйти из строя.
Следите за переходом, а не только за последним сигналом. Полезные признаки:
·нагрузка на шпиндель возрастает на одном и том же уровне Z на каждой детали;
·чипы вращаются вокруг держателя, а не достигают конвейера;
·один угол собирает мокрое гнездо;
·резкий звук, переходящий в приглушенный или скрежетающий звук;
·яркие кусочки сглаживаются, размазываются или многократно складываются;
·облачные вертикальные полосы на стене;
·стружка застряла только на одной канавке, что также может указывать на биение.
2. Составьте карту маршрута чипа перед программированием CAM
Возьмите вид разреза кармана и нарисуйте 3 пути: входящая жидкость или воздух, выходящая стружка и возвращающаяся жидкость. Если выходящий путь пересекает входящий поток или оба пути заканчиваются в одном глухом углу, в конструкции предусмотрен контур циркуляции, а не путь эвакуации.
Задайте эти вопросы во время DFM:
·Карман открыт с какой-либо стороны?
·Может ли сквозное или временное окно обеспечить выход вниз?
·Разделяют ли внутренние ребра полость на изолированные ячейки?
·Блокирует ли прибор наиболее естественный выход?
·Может ли деталь наклониться так, чтобы сила тяжести способствовала удалению?
·Может ли больший внутренний радиус позволить использовать более крупную и жесткую фрезу и больший зазор?
·Какие стены и полы являются функциональными, а какие представляют собой только прозрачные поверхности?
·Будет ли снова застревать стружка во время сверления, нарезания резьбы, промывки или анодирования?
В направляющей для фрезерования канавок и пазов Sandvik Coromant рекомендуется минимизировать вылет, использовать самый большой практичный инструмент и обеспечить выход стружки из канавки. В нем описывается трохоидальное фрезерование как обеспечивающее хорошую эвакуацию стружки, и утверждается, что для этого метода диаметр фрезы должен составлять не более 70% ширины паза. Опубликованное ISCAR руководство по карманам рекомендует открывать с середины и продолжать фрезерование уступов, чтобы улучшить эвакуацию стружки и уменьшить угловую вибрацию. Это не универсальные рецепты параметров. Они поддерживают более широкое правило: сохраняйте открытое пространство вокруг инструмента и перемещайте мусор к известному выходу.
<тело>
<тр>
Состояние кармана
Цель эвакуации
Практическое направление
Точка проверки
<тр>
Открытый карман с боковым доступом
Подтолкните фишки к отверстию
Двигайтесь от закрытых участков к открытым
Нет ворса за резаком
<тр>
Широкий глухой карман
Поднимайте фишки, прежде чем они осядут
Откройте центральный том, затем разверните его
После безопасной остановки виден пол
<тр>
Узкая глубокая прорезь
Сохраните канавку и боковой зазор
Используйте одобренную фрезу меньшего размера и контролируйте зацепление
В слоте нет упакованной ленты чипа
<тр>
Ребристый корпус
Присвойте каждой ячейке собственный путь потока
Сначала обработайте доступные ячейки и перенаправьте струю для каждой ячейки
Каждая ячейка очищается на максимальную глубину
<тр>
Сквозной карман
Безопасно используйте нижнее отверстие
Обеспечьте зазор между креплениями и защищенный путь падения
Стружка не застревает ниже детали
<тр>
Тонкостенная полость
Эвакуируйтесь, не сдвигая стену
Сбалансируйте удаление материала и избегайте попадания прямой струи на слабые стенки
Профиль стены остается стабильным
Если многосторонний доступ позволяет шпинделю использовать более короткий инструмент и направить отверстие вниз, просмотрите направляющую для многоосевого фрезерования с ЧПУ для сложного алюминия геометрии. Сама по себе 5-осевая метка не добавляет никакой ценности; выгода достигается за счет заметного сокращения охвата, настроек или улавливания фишек.
3. Сопоставьте геометрию фрезы с объемом стружки
Для глубокой черновой обработки алюминия обычно используются твердосплавные концевые фрезы с 2 и 3 канавками. Фреза с двумя канавками обычно обеспечивает более крупные канавки. Это дополнительное пространство помогает использовать прорези на всю ширину, закрытые карманы, слабую промывку или липкий материал. Трехзубая фреза для алюминия может обеспечить большее количество зацеплений зубьев и более прочный стержень, если адаптивная боковая резка и надежная эвакуация оставляют достаточно места для стружки.
·возможность обрезки по центру, если этого требует запись;
·внутренние выпуски охлаждающей жидкости, направленные туда, где они необходимы для работы.
Сохраняйте расчетную длину только до тех пор, пока этого требует геометрия. Обработайте доступный объем коротким инструментом, затем используйте большой вылет только для остатков. Измерьте биение возле режущей кромки. Если на одну канавку приходится большая часть нагрузки, ее стружка больше расчетного среднего значения и может свариваться первой.
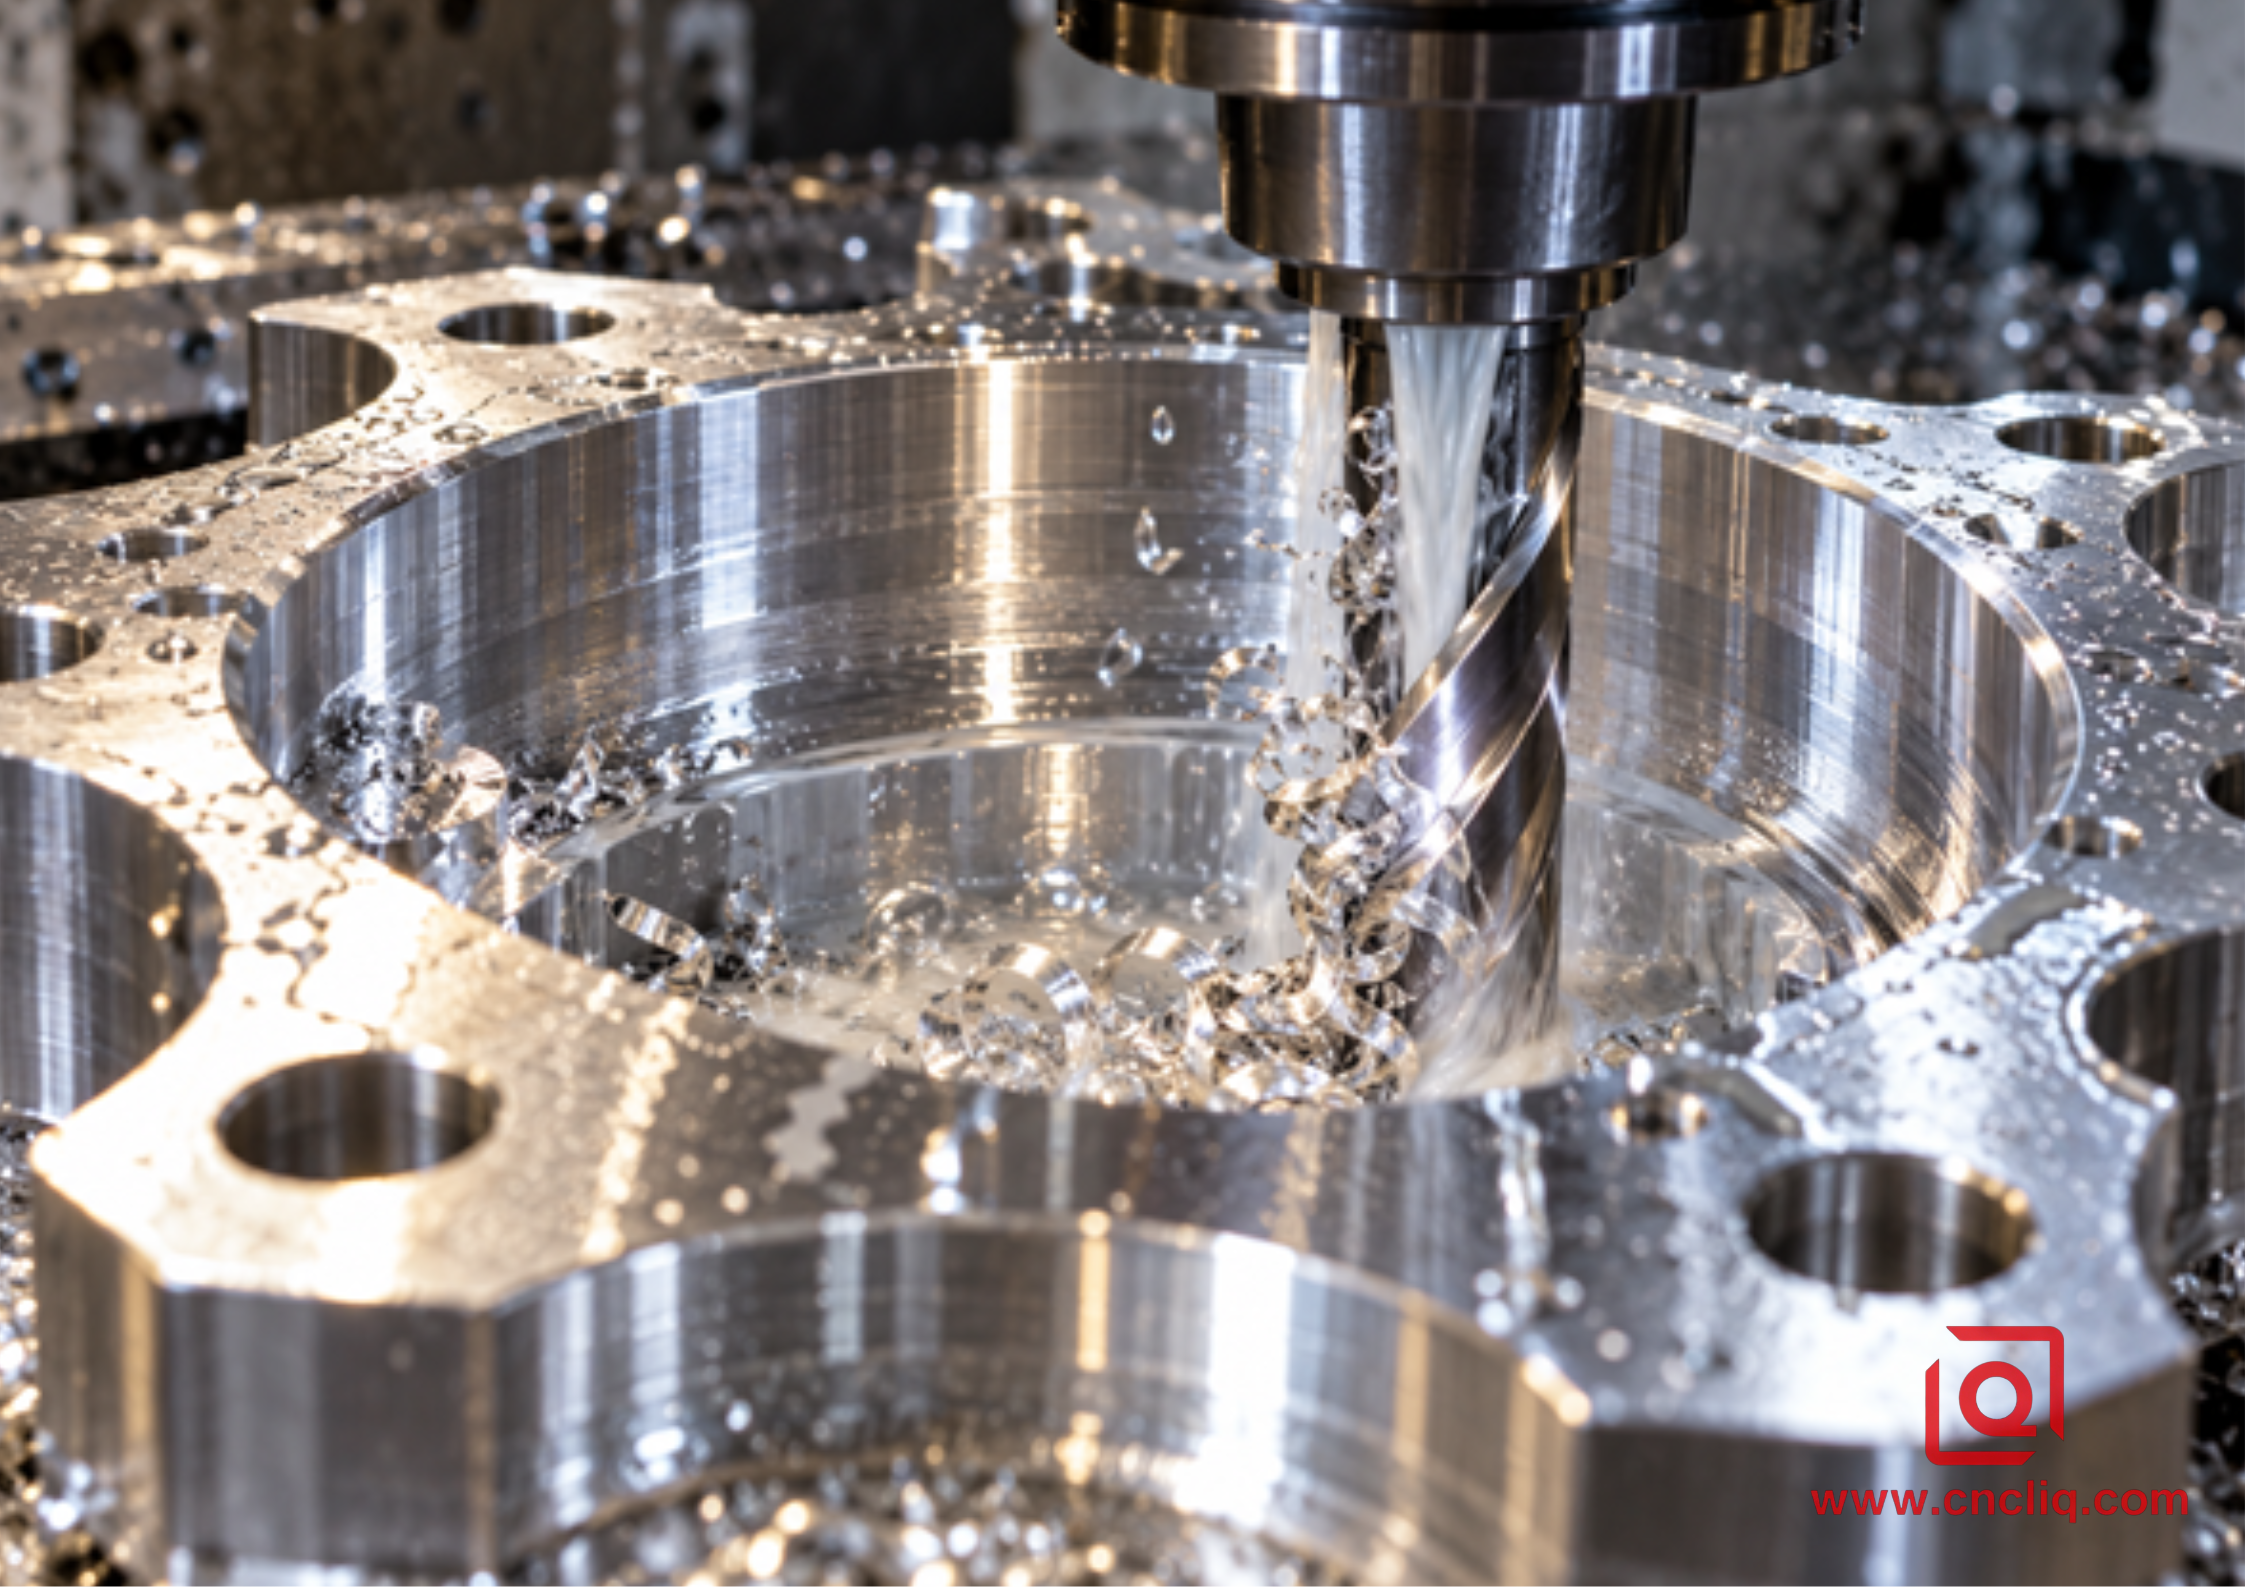
Подача СОЖ через инструмент отводит стружку из круглой глубокой алюминиевой полости
Поток должен достигать выхода канавки на рабочей глубине, а не просто омывать верхний край.
4. Освободите пространство, прежде чем гоняться за скоростью удаления материала
Обычная траектория смещения может закапывать фрезу в углах и выталкивать свободную стружку к последней закрытой области. При фрезеровании глубоких карманов на станках с ЧПУ первой целью черновой обработки является создание просторного канала транспортировки. Откройте центральную область коротким жестким инструментом, а затем расширьте ее к запланированному выходу.
Пути постоянного взаимодействия полезны, поскольку они ограничивают внезапные изменения радиальной нагрузки и постоянно оставляют кромке открытое пространство. Упоминание адаптивного или трохоидального движения не означает, что стратегия должна копировать существующую статью о трохоидальном фрезеровании. Здесь это 1 элемент в более крупной системе эвакуации. Путь CAM по-прежнему должен отводить щепу, избегать повторного входа в стопку и соблюдать ограничения по ускорению.
Используйте спиральный или наклонный вход только в том случае, если фреза одобрена для этого. Избегайте прямого врезания, если инструмент не предназначен для резания по центру и не проверены осевая нагрузка и путь стружки. На глубине безопасный запрограммированный втягивание позволяет выполнять цикл промывки без шлифовки пола вращающимся инструментом. Не задерживайтесь на дне и надейтесь, что жидкость поднимется.
Практическая последовательность действий:
1. Посмотрите и установите надежные данные.
2. Откройте центральный том с помощью самой короткой подходящей черновой обработки.
3. Расширить от центра к выбранному выходу чипа.
4. Разделите глубину на полосы, которые может очистить настоящая струя.
5. Обработайте только оставшуюся заготовку с помощью инструмента с длинным вылетом.
6. Возврат на определенный безопасный уровень для любой запрограммированной промывки или проверки.
7. Очистите и осмотрите полость перед получистовой обработкой.
8. Используйте отдельные чистовые проходы на известной однородной заготовке.
5. Продумайте путь охлаждающей жидкости или воздуха на максимальную глубину
Положение сопла, которое работает ближе к верху, может оказаться бесполезным на 40 мм ниже. Державка, стенка кармана или ребро могут затенять режущую кромку. Проверьте подачу на небольшой, средней и максимальной рабочей глубине. Связная струя должна достичь выхода канавки и унести стружку в открытое пространство.
Подача СОЖ через шпиндель или инструмент может помочь, поскольку подача следует за фрезой, но внутренняя подача СОЖ не является автоматическим решением. Размер и направление выходного отверстия должны соответствовать инструменту. Поток, который заталкивает стружку глубже в глухой угол, может ухудшить упаковку. Внешние сопла остаются эффективными, если они устойчивы, точно направлены и не сбиваются с места во время загрузки или смены инструмента.
Sandvik Coromant'sруководство по применению фрезерования специально рекомендует использовать сжатый воздух для предотвращения повторного резания стружки при фрезеровании глубоких полостей. Продувка воздухом или смазка минимальным количеством должны по-прежнему соответствовать рекомендациям по эксплуатации инструмента, конструкции корпуса, системе удаления тумана, средствам пожарной безопасности и местным правилам безопасности. Никогда не храните легковоспламеняющуюся жидкость внутри закрытой машины.
При использовании охлаждающей жидкости следуйте инструкциям поставщика жидкости по концентрации, качеству воды, фильтрации и техническому обслуживанию. Используйте правильный коэффициент рефрактометра. Концентрация, скопированная с другого завода, не является планом качества. Слабая или загрязненная жидкость может снизить смазывающую способность и вызвать появление пятен на деталях; слишком богатая смесь может оставить осадок, повысить затраты и создать проблемы для операторов.
Выполните проверку обратного потока. В безопасном состоянии станка наблюдайте не только за тем, где входит струя, но и где выходит жидкость и стружка. Если стружка поднимается, кружится и падает обратно, добавьте вторичную направленную струю или измените последовательность резки. Вторая струя должна разорвать петлю, а не просто усилить турбулентность.
6. Используйте ориентацию, гравитацию и конвейер как часть процесса
Вертикальный обрабатывающий центр заставляет глухой карман вести себя как ведро. Фишки должны подняться, прежде чем они смогут уйти. На горизонтальном обрабатывающем центре вертикально установленная заготовка может привести к падению мусора из зоны активного резания в сторону шнека. Установка с цапфой или индексацией по 5 осям может создать аналогичное преимущество за счет наклона проема.
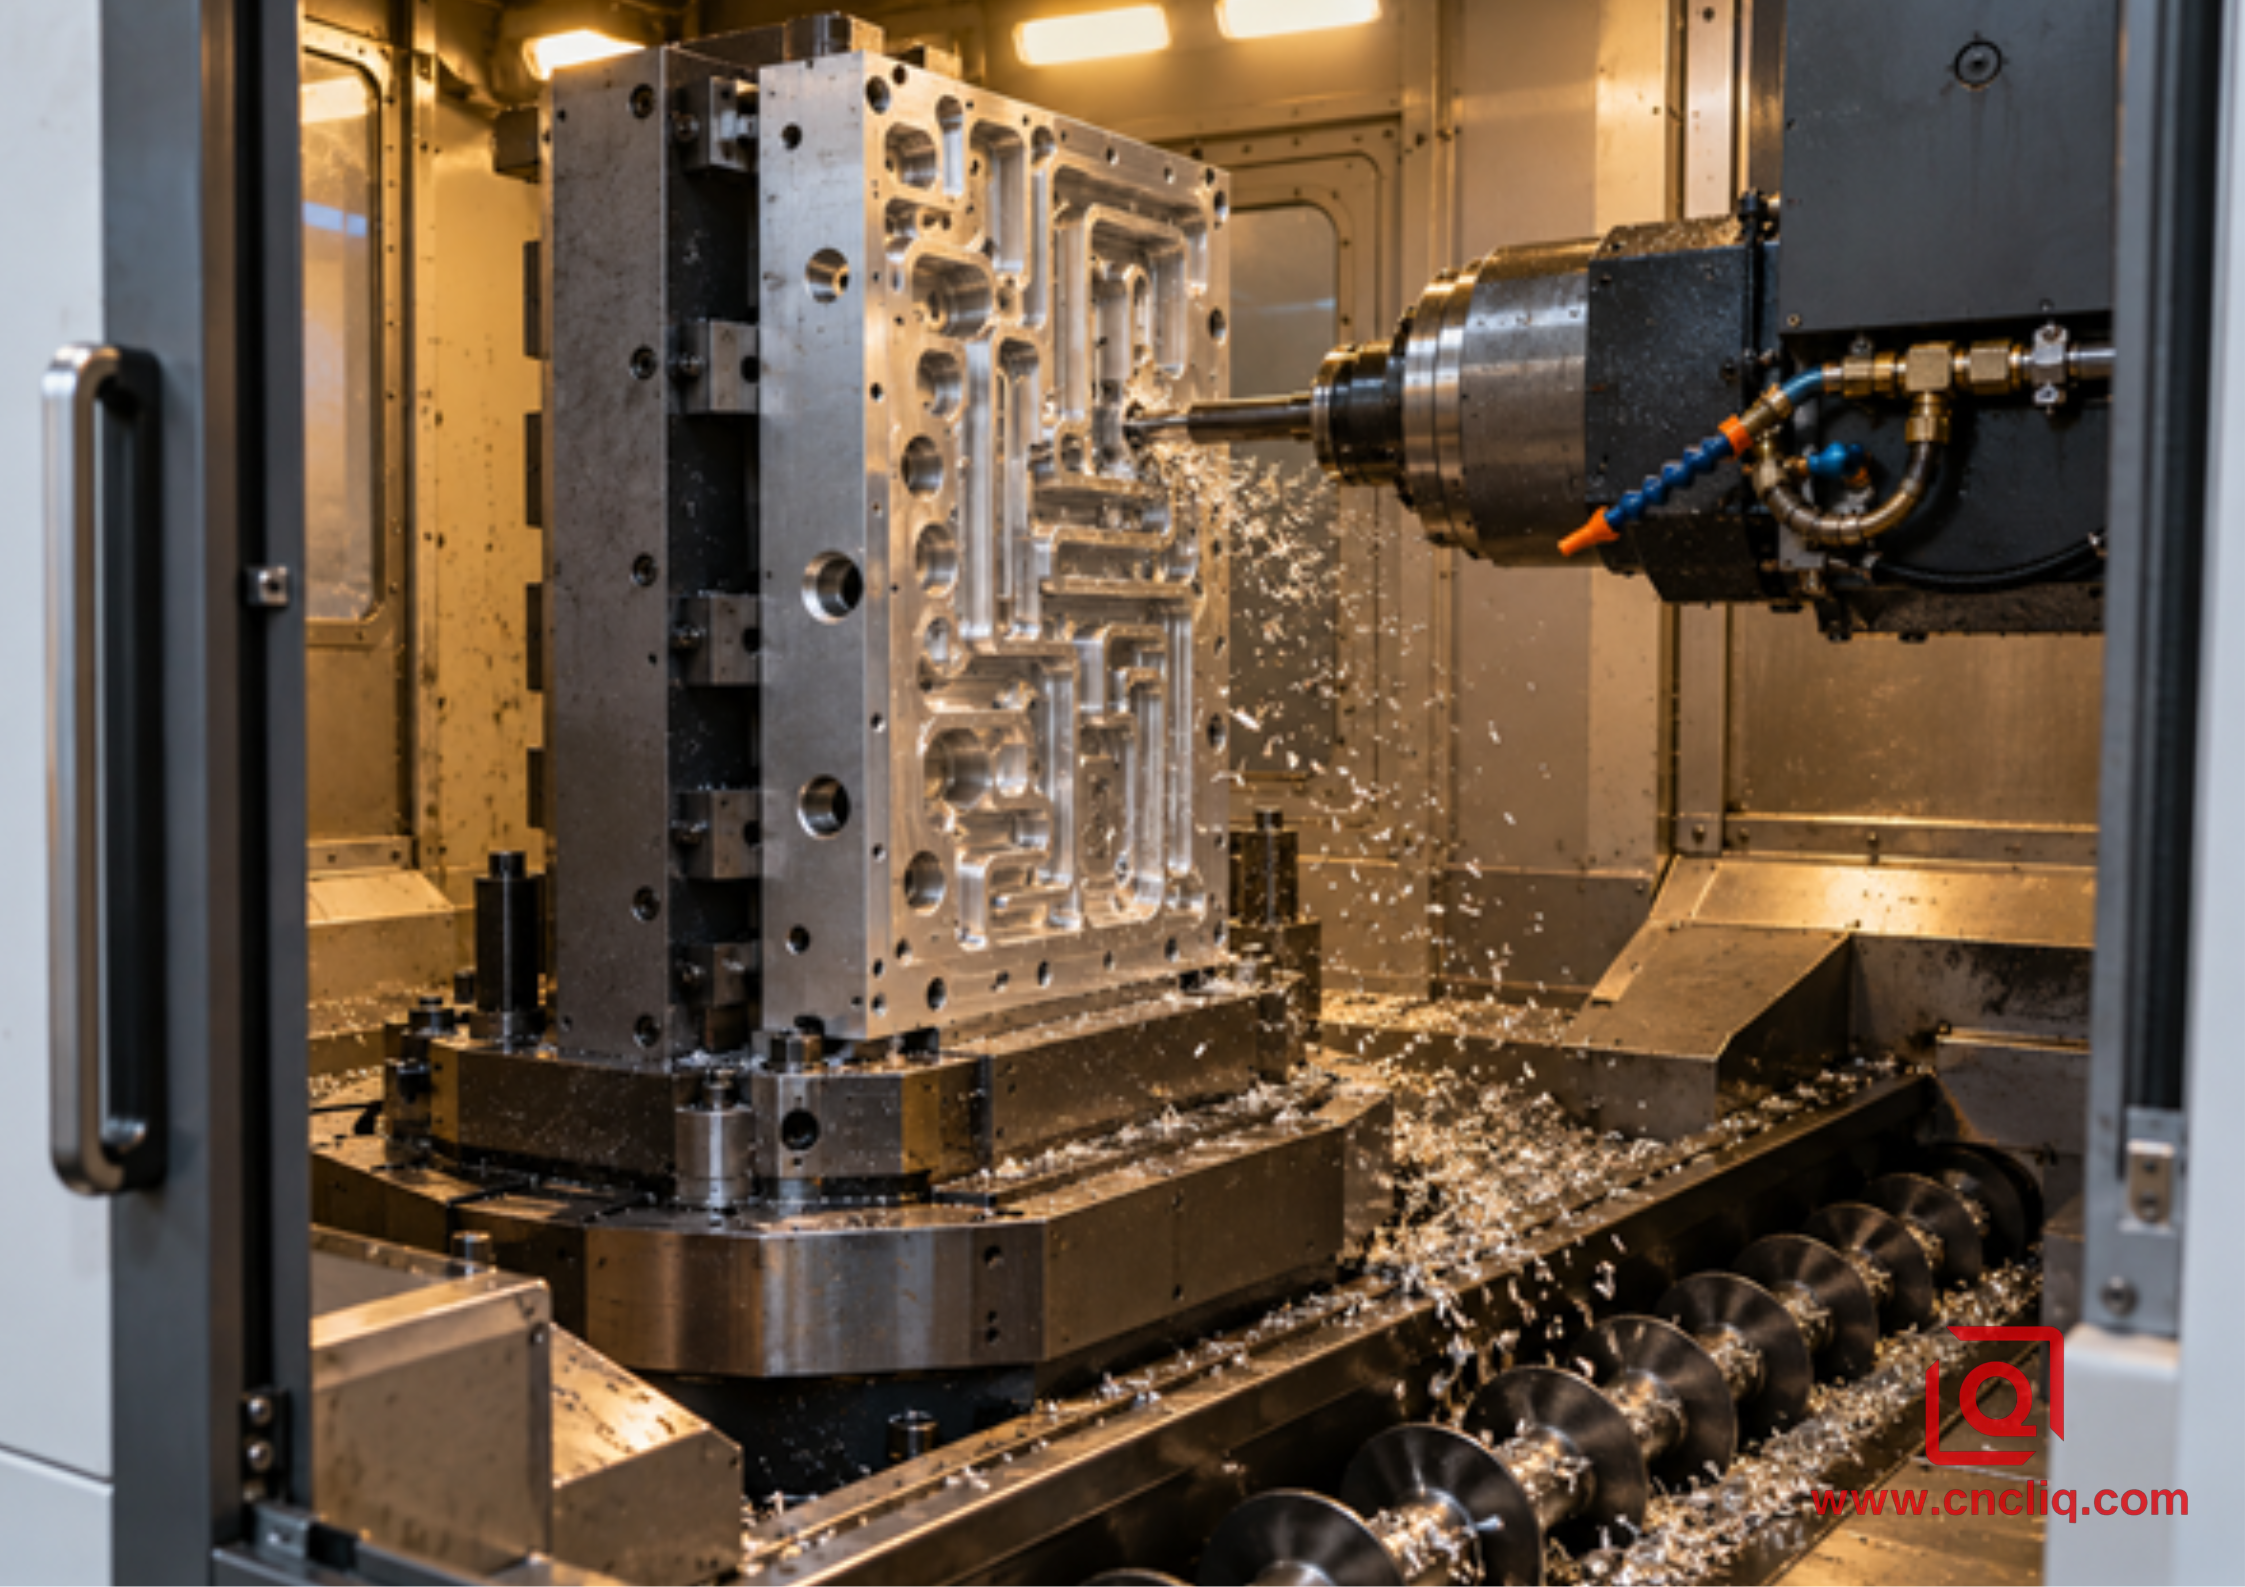
Горизонтальный обрабатывающий центр с гравитационной эвакуацией алюминиевой стружки
Карман, приспособление, корпус и конвейер должны образовывать один непрерывный маршрут стружки.
7. Не допускайте попадания мусора на черновую обработку
Объемное удаление и окончательное создание поверхности требуют разных условий. При черновой обработке образуется больше всего сколов, и допускается контролируемый припуск. Для отделки нужны чистые стены, чистый пол, равномерная заготовка, небольшое биение и выверенная кромка.
Затем выполните отделку функциональных стен, полов, уплотнительных площадок или несущих элементов с помощью изолированных проходов. Не гонитесь за яркой косметической поверхностью в потайном просветном кармане, если этого не требует рисунок. Обрезанный чип может поцарапать пол после того, как размеры уже выполнены правильно, поэтому очистка — это этап процесса, а не уборка.
Тонкие стены требуют особого ухода. Грубые, пока окружающий материал их еще поддерживает. Удалите заготовку в сбалансированной последовательности и при необходимости обработайте высокие стены контролируемыми осевыми полосами. Не направляйте струю высокой энергии прямо на гибкую стену, не убедившись, что она не движется. Эвакуация стружки может уменьшить нагрев и повторную резку, но не может устранить деформацию из-за остаточного напряжения заготовки или чрезмерного зажима.
Глубокие фрезерованные карманы часто соединяются с просверленными или нарезанными элементами. направляющая для глубокого сверления и жесткого нарезания резьбы в алюминии объясняет связанную с этим проблему эвакуации внутри отверстий. Очистите пересекающиеся проходы перед врезкой, обработкой поверхности и сборкой; скрытый чип может появиться позже в виде поврежденной резьбы, закупорки контура подачи жидкости или загрязнения в изделии клиента.
8. Диагностика системы по признаку
Изменяйте по одной переменной за раз, а затем повторите худшее взаимодействие. Если скорость, подача, радиальное зацепление, осевая глубина, положение сопла и инструмент изменяются вместе, цех может получить одну хорошую деталь, но не получить многоразовых знаний о процессе.
<тело>
<тр>
Симптом
Вероятный механизм
Сначала проверьте
Контролируемый ответ
<тр>
Нагрузка поднимается только на максимальной глубине
Тень от струи, слой сколов или чрезмерная досягаемость
Доставка на глубину, дно кармана, расчетная длина
Перенацельтесь, добавьте этап безопасной промывки, сократите раннюю черновую сборку
<тр>
Алюминий прилипает к 1 канавке
Биение, малая реальная толщина стружки, поврежденная кромка, повторная резка
Биение, fz, состояние кромок, захваченная стружка
Устраните причину и замените поврежденную кромку
<тр>
Случайные царапины на отделочной стене
Незакрепленные фишки протаскиваются через финишный проход
Чистота полости и движение при входе
Сначала очистите и изолируйте финишный путь
<тр>
Гнездо формируется в 1 углу
Обратный поток и траектория инструмента образуют мертвую зону
Движение стружки на небольшой, средней и полной глубине
Измените последовательность или добавьте направленную вторичную струю
<тр>
Хорошие первые части, нестабильные последующие части
Загрузка фильтра, дрейф охлаждающей жидкости, температурные изменения или износ
Журнал охлаждающей жидкости, тренд нагрузки, фильтр, фотографии кромок
Восстановить смещение входных данных и установить превентивный предел
<тр>
После замены инструмента начинается болтовня
Изменены длина сборки, посадка, баланс или биение
Расчетная длина, состояние держателя, биение кромки
Восстановите квалифицированную сборку перед изменением режимов резания
<тр>
Карман остается полным фишек после извлечения
Ни один реальный выпускной или обратный поток не заблокирован
Приспособление, нижнее отверстие, конвейерный путь
Изменить зазор, ориентацию или функцию DFM приспособления
Во время разработки записывайте сплав, температуру и температуру материала; номер детали инструмента; держатель; измерительная длина; закончиться; CAM-стратегия; состояние теплоносителя; тенденция нагрузки шпинделя; внешний вид чипа; краевая фотография; и проверенная функция. Эти данные усиливают как производственный контроль, так и меры реагирования поставщиков на корректирующие действия.
9. Анонимный случай: Глубокий L-образный корпус управления электроникой
Европейский заказчик, занимающийся промышленными системами управления, запросил компактный алюминиевый корпус из заготовок с глубоким карманом L-образной формы, изогнутыми внутренними перегородками, выступами разъемов, тонкой стенкой сепаратора, уплотнительной площадкой по периметру и несколькими поперечными отверстиями. Корпус представляет собой реалистичный композит, основанный на возможностях индивидуальной обработки Liqin. Все идентифицирующие размеры, количества и условия эксплуатации удалены или обобщены.
Первая концепция процесса рассматривала полость как один большой карман. Выдвинутый инструмент вошел раньше, а 2 сопла остались зафиксированными в верхней части корпуса. На внутренней стороне L обратный поток относил стружку обратно к фрезе. Перед самыми глубокими уровнями требовалась ручная очистка, а во время отделки иногда появлялись царапины на полу.
Пересмотренный план начался с анализа пути потока, а не с сокращения подачи. САМ-программист разделил полость на открытую и запретную зоны. Короткая грубая машина, предназначенная для алюминия, первой открыла доступный объем. Это новое пространство стало коридором для чипов до конца цикла. Затем к ограниченному внутреннему участку подходили с открытой площадки, при этом траектория инструмента заканчивалась возле запланированного выхода, а не заталкивала обломки в закрытый конец.
Инструмент дальнего действия был зарезервирован только для оставшихся запасов. Одна струя охлаждающей жидкости была нацелена на выход активной канавки; вторая струя пересекала возвратный поток и направляла стружку к отверстию. Во время квалификации процесса была сохранена контрольная точка безопасного втягивания и промывки. Перед чистовой обработкой полость очищалась, инструмент проверялся под увеличением и подтверждался равномерный припуск.
Тонкая стенка разделителя была шероховатой, хотя окружающий материал все еще поддерживал ее. Критические уплотнительные и базовые поверхности обрабатывались отдельно. После удаления заусенцев и очистки был осмотрен профиль стенки кармана, положение пола, особенности разъема и уплотняющая площадка. Компонент был выпущен не только по внешнему виду.
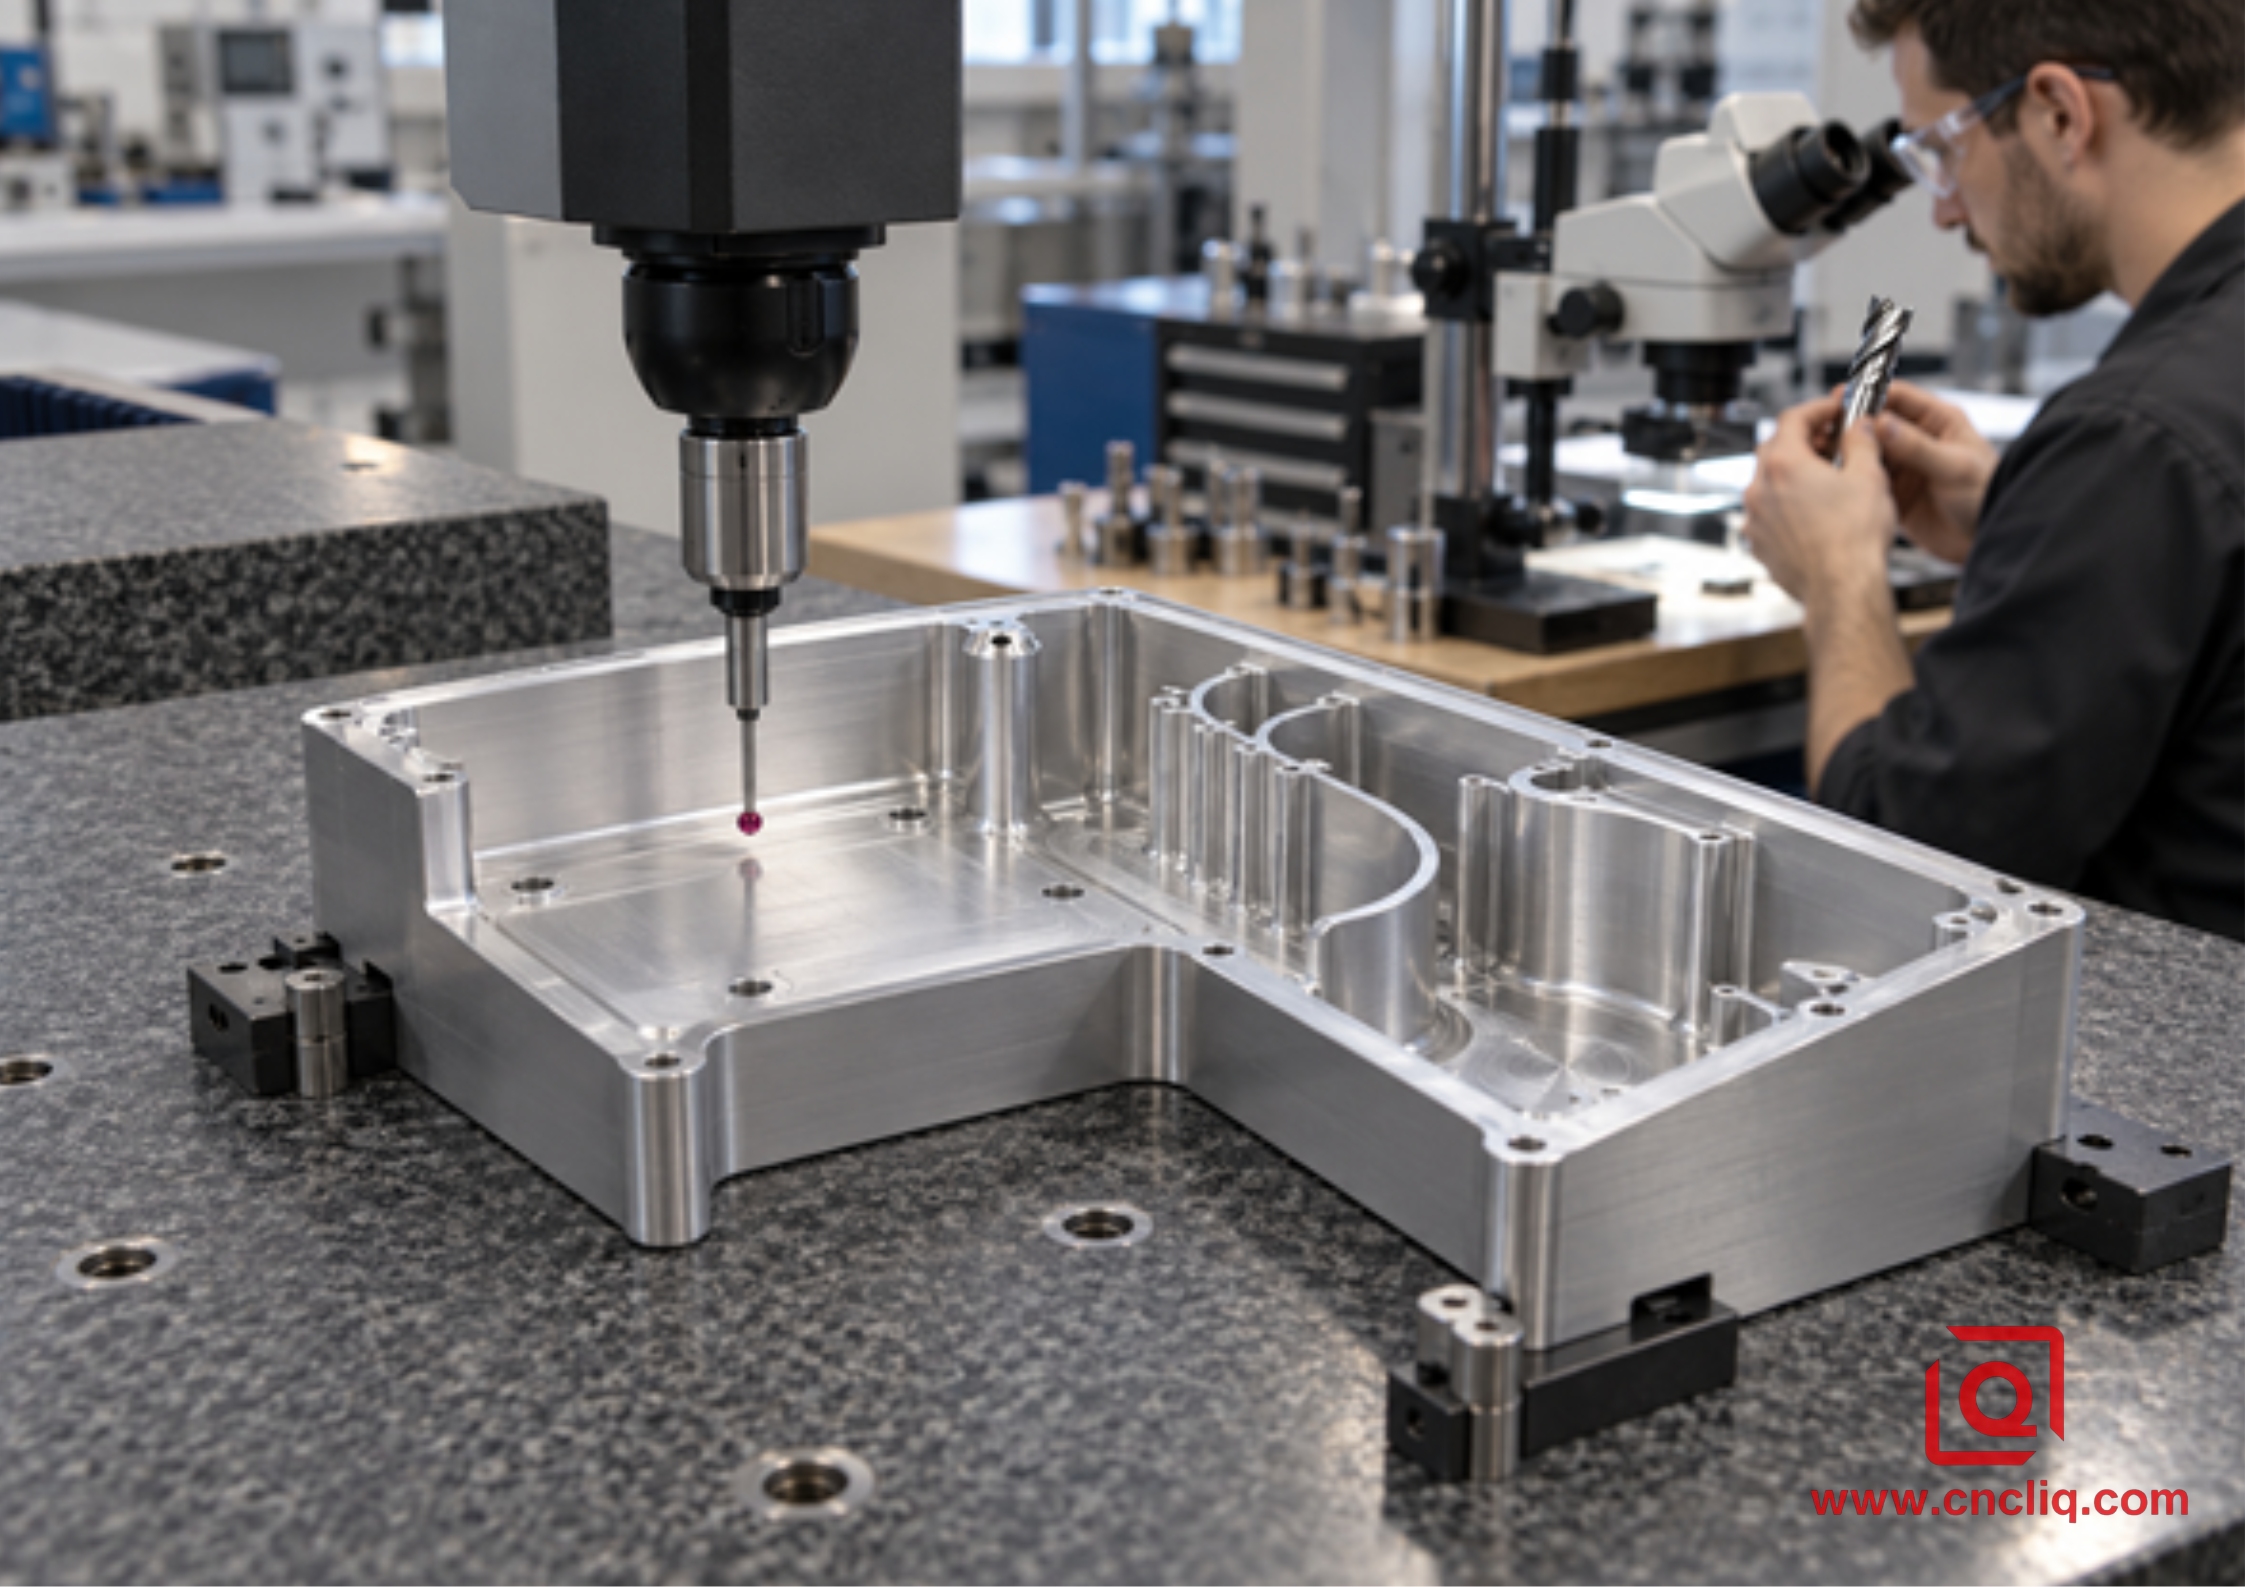
Проверка КИМ готового алюминиевого корпуса с глубоким карманом
Проверка доказывает, защитила ли стратегия эвакуации функциональные стены, пол и фундаменты.
Улучшение заключалось в стабильности процесса: меньше ручного вмешательства, более чистые чистовые проходы и свидетельство того, что один и тот же маршрут стружки работает на максимальной глубине. В этом случае не применяется универсальное давление СОЖ или заявленное время цикла, поскольку правильные значения зависят от фактического чертежа, станка, инструмента и системы подачи жидкости.
Для покупателей, сравнивающих аналогичный проект, прецизионный алюминиевый корпус фонаря демонстрирует соответствующую комбинацию алюминиевого корпуса, уплотнительных поверхностей, обработанных на станке с ЧПУ, резьбовых элементов и проверки. Это ссылка на продукт, а не заявление о том, что в анонимном корпусе используется та же геометрия или технология.
10. Подробности DFM и запроса предложений, которые снижают риск эвакуации
Чтобы получить ценовое предложение по фрезеровке алюминия с глубоким карманом, укажите:
·стабильная модель STEP и контролируемый 2D-чертеж;
·точный алюминиевый сплав, закалка, форма заготовки и необходимые сертификаты;
·глубина кармана, минимальная ширина, внутренние радиусы, толщина стен и пола;
·критические исходные данные, геометрические допуски, резьбы и зоны шероховатости;
·требования к обработке поверхности, маскировке и косметическим средствам;
·количество прототипов, количество продукции и годовой спрос;
·требования к чистоте, герметичности, давлению, отслеживаемости и упаковке;
·цель доставки и статус редакции;
·любая история упакованных чипов, сломанных инструментов, поцарапанных полов или искажений.
Эта информация позволяет поставщику сравнить 3-осевую, 3+2, полную 5-осевую и горизонтальную обработку с реальными потребностями процесса. Это также отделяет риск эвакуации от риска остаточного напряжения и зажима. Руководство по изготовлению OEM-запчастей для индивидуального алюминия предоставляет более широкий контекст материалов и отделки.
Если ваш текущий цикл зависит от повторяющихся продувок вручную, укажите этот факт. Поставщик должен объяснить, как он будет проверять самое глубокое зацепление, контролировать выступ и биение, подавать охлаждающую жидкость или воздух, очищать скрытые области и проверять результат. Liqin может просмотреть модель, доступ к карману, базовый план, припуск на чистовую обработку и объем проверки, прежде чем устанавливать цену. Отправьте чертеж и количество на рассмотрение DFM для конкретного проекта.
1. Всегда ли требуется подача СОЖ через шпиндель при фрезеровании глубоких карманов в алюминии?
Нет. СОЖ, проходящая через шпиндель или инструмент, может оказаться полезной, когда выходное отверстие достигает активной кромки и переносит стружку к реальному выходу. Стабильная внешняя струя или квалифицированная система подачи воздуха/MQL могут работать в доступном кармане. Выбор зависит от геометрии гнезда, конструкции инструмента, возможностей станка, сплава, объема производства, корпуса, экстракции и средств управления огнем. Подтверждайте доставку на максимальную глубину, а не выбирайте только по давлению.
2. Какая концевая фреза с 2 или 3 канавками лучше для глубоких алюминиевых карманов?
Двухзубая фреза для алюминия часто является более безопасной отправной точкой, когда преобладает пространство для канавок, особенно в узкой канавке или закрытой полости. Инструмент с 3 канавками может улучшить потенциал подачи и жесткость сердечника, когда зацепление открыто и удаление стружки уже надежно. Край, полировка, биение, выступ, радиальное зацепление и путь подачи могут перевешивать количество канавок, поэтому используйте точные данные производителя.
3. Могу ли я исправить набивку стружки, уменьшив подачу?
Не автоматически. Если число оборотов остается постоянным, снижение подачи уменьшает реальную толщину стружки и может вызвать трение острой кромки, что приведет к увеличению нагрева и адгезии. Сначала проверьте захваченную стружку, вылет сопла, биение, износ инструмента, состояние держателя, вылет, угловое зацепление и движение станка. Затем измените 1 переменную в одобренном окне инструмента и запишите результат.
4. Почему пол кармана царапается, даже если размеры правильные?
Незакрепленная черновая стружка может остаться на полу и унестись через чистовой проход. Длинный инструмент также может отклоняться при повторной резке мусора. Добавьте определенную контрольную точку очистки перед чистовой отделкой, проверьте кромку, убедитесь в однородности заготовки и используйте отдельный путь чистовой обработки. Если пол работоспособен, укажите его шероховатость и метод проверки, чтобы внешний вид не был единственным критерием приемки.
5. Что покупатель должен спросить у поставщика об эвакуации стружки?
Спросите, как поставщик отображает маршрут стружки, проверяет самый глубокий рез, контролирует вылет и биение инструмента, проверяет досягаемость сопла, управляет фильтрацией и состоянием охлаждающей жидкости, отделяет черновую обработку от чистовой, удаляет стружку из пересекающихся проходов, контролирует износ инструмента и осуществляет проверку документов. Достоверный ответ связывает чертеж, станок, приспособление, инструмент, стратегию CAM, гидравлическую систему и план качества.
Надежное фрезерование глубоких карманов в алюминии начинается с тщательного удаления стружки. Создавайте открытый объем с помощью жесткого инструмента, сохраняйте пространство для канавок, сохраняйте предсказуемость зацепления, подавайте СОЖ или воздух на фактическую глубину резания, разрывайте петли обратного потока, используйте силу тяжести, когда это практически возможно, и завершайте обработку только после того, как полость и кромка будут чистыми. Сочетайте эти меры контроля с четкими требованиями к DFM, запросам цен и проверкам, и эвакуация стружки станет повторяемой производственной переменной, а не задачей спасения оператора.
<дел>
<стиль>
.square-quote-btn {
ширина: 240 пикселей;
высота: 240 пикселей;
дисплей: встроенный гибкий;
гибкое направление: столбец;
выровнять-элементы: по центру;
оправдание-содержание: центр;
разрыв: 24 пикселя;
цвет фона: #1a5f8a;
цвет: #ffffff;
размер шрифта: 28 пикселей;
вес шрифта: 900;
Расстояние между буквами: 2 пикселя;
радиус границы: 8 пикселей;
текстовое оформление: нет;
граница: 2 пикселя сплошная rgba (255, 255, 255, 0,3);
переход: все 0,3 секунды легкости;
выравнивание текста: по центру;
}
/* 悬浮效果 */
.square-quote-btn:hover {
цвет фона: #2378a8;
трансформировать: TranslateY (-4px);
}
.square-quote-btn:hover .arrow-icon {
преобразование: TranslateX (10 пикселей);
}
/* 超大醒目箭头 */
.arrow-icon {
размер шрифта: 64 пикселей;
начертание шрифта: жирный;переход: легкость преобразования 0,3 с;
высота строки: 1;
}
Контактная информация
Компания: Ningbo Liqin Industry Co., Ltd. Ежедневное обслуживание клиентов и послепродажная поддержка:service@shturl. zhuwanying@cncliq.com
Новый запрос, предложение и обсуждение заказа:business@shturl. zhouli@chinaliqin.com
Горячая линия: +86 18757148656
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, предназначены только для информационных и справочных целей. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку нестандартные детали различаются в зависимости от плавкости материала, калибровки станка и конкретных допусков, требования к качеству переплета определяются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все примеры использования клиентов, представленные в этом блоге, были полностью анонимизированы и очищены. Показатели производительности, рабочие процессы производства и отображаемые изображения служат исключительно для демонстрации наших возможностей индивидуальной обработки и не представляют собой единый универсальный стандарт для всех заказов.
Производственная команда Liqin
Опираясь на 18-летний опыт точного машиностроения, компания Ningbo Liqin Industry производит металлические компоненты с высокими допусками для требовательных мировых рынков. Мы работаем на территории производственного центра площадью 6500 м2, оснащенного более чем 150 станками, которые выполняют 4- и 5-осевую обработку на станках с ЧПУ, токарно-фрезерную обработку, холодную экструзию и литье под давлением под одной крышей. Такая настройка позволяет нам беспрепятственно управлять проектами, переходя от первоначальных концепций САПР непосредственно к завершенным поставкам.
Мы осуществляем контроль качества без каких-либо компромиссов. Мы относимся к жестким допускам с учетом необходимой им инженерной дисциплины. Опираясь на сертификаты ISO 9001, ISO 13485 и IATF 16949, наши инженеры по обеспечению качества проводят строгие проверки IPQC, FQC и OQC для каждой отдельной производственной партии. От картографирования размеров КИМ и оптического профилирования до испытаний на твердость и соляного тумана, мы проверяем ваши критические характеристики заранее - так вы получаете готовые компоненты без головной боли при сборке или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на нас в двухчасовом ответе на новые запросы предложений, прямой поддержке при отборе образцов прототипов и бесперебойной экспортной доставке по Европе, Северной Америке, Азии и Океании.
Приветствуем ваши запросы и образцы. Посетите наш веб-сайт или свяжитесь с нами напрямую, чтобы получить конкурентное предложение!
Специалист по процессам металлообработки и прецизионной обработке
Делимся информацией о холодной ковке, литье под давлением, литье металлов и обработке деталей из меди, алюминия и нержавеющей стали на станках с ЧПУ, помогая инженерам и покупателям оптимизировать конструкцию деталей, производственные процессы и производственные затраты.
 Русский