 Русский




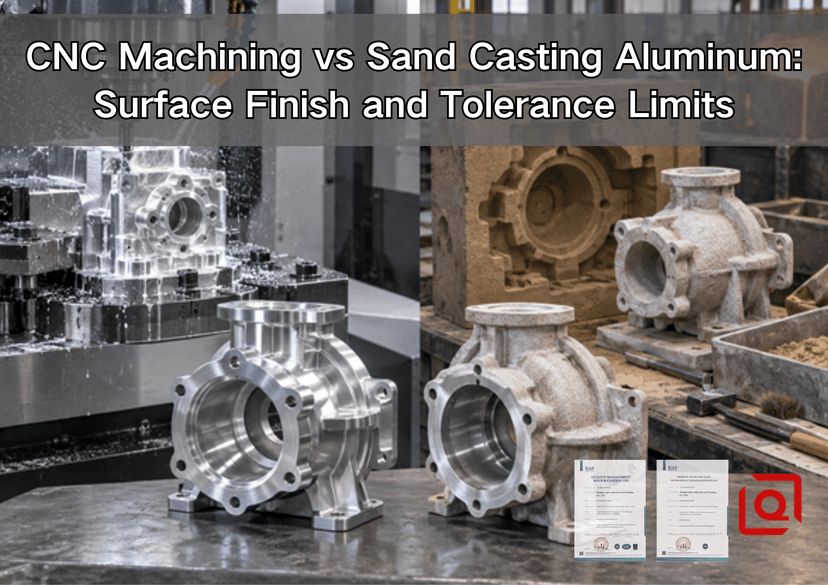
Вы все еще решаете, обрабатывать ли алюминиевый корпус из цельного куска металла или начать с заготовки, отлитой в песчаные формы? Чертеж может выглядеть простым, но неправильный выбор может привести к тому, что вы будете платить за полированные поверхности, которые не выполняют никакой работы, будете гоняться за допусками, которые не может обеспечить процесс литья, или будете обрабатывать такое количество заготовки, что себестоимость единицы продукции так и не стабилизируется. Это руководство объяснит выбор с точки зрения цеха: что реально может обеспечить каждый процесс, где возникают ограничения и как выбрать гибридную деталь, изготовленную методом литья с ЧПУ, без возникновения споров по поводу контроля качества в дальнейшем.
Короткий ответ прост: выбирайте обработку на станках с ЧПУ, когда точность, скорость обработки и контролируемые функциональные поверхности являются определяющими факторами проекта; выбирайте литье в песчаные формы, когда размер, сложность формы, мелкосерийное формование с минимальной последующей обработкой или рациональное использование материала имеют большее значение, чем абсолютная точность обработки поверхности. Для многих насосов, корпусов клапанов, корпусов редукторов и промышленных крышек наиболее эффективным решением является не выбор одного процесса в пользу другого. Это корпус, отлитый в песчаные формы, с обработанными на станках с ЧПУ базовыми элементами, отверстиями, уплотнительными поверхностями и резьбой.
Быстрый способ запроса коммерческого предложения: отправьте 3D-модель, управляемый 2D-чертеж, годовой объем производства, требования к сплаву, критически важные размеры, требования к качеству поверхности и метод контроля качества. Компания Liqin может оценить заготовки, изготовленные на станках с ЧПУ, литые заготовки с чистовой обработкой или другие заготовки, изготовленные по технологии, близкой к окончательной, в соответствии с теми же требованиями. Для инженерной консультации используйте страницу контактов .
Краткое сравнение: Какие изменения происходят в действительной части?
Фактор принятия решения | Обработка на станках с ЧПУ из заготовки | Литье алюминия в песчаные формы | Литье в песчаные формы + ЧПУ |
Характер поверхности | Контролируемые следы от инструмента; локальные значения Ra можно регулировать. | Зернистая текстура, воспроизведенная с помощью плесени; могут остаться следы. | Текстура, полученная методом литья, на нефункциональных зонах; контролируемая отделка на отдельных элементах. |
Контроль размеров | Базовая плоскость, терморегулирование, устойчивость приспособления, износ инструмента и контроль качества. | Рисунок, усадка, движение пресс-формы, смещение стержня, толщина сечения и охлаждение. | Литье определяет габариты; ЧПУ контролирует функциональные взаимосвязи. |
Диапазон планирования | Общие размеры обычно начинаются с ±0,05 мм; более жесткие пределы являются специфическими для каждой детали. | Обычно публикуется ориентировочное значение примерно ±0,76 мм для первых 25,4 мм. | Марки литья относятся к размерам заготовок; параметры качества обработанных деталей указываются отдельно. |
Шероховатость поверхности | Значение Ra 0,8–3,2 мкм является приемлемым для многих фрезерованных поверхностей. | Значения Ra 6,3–12,7 мкм широко описаны для многих алюминиевых отливок, полученных методом литья в песчаные формы. | Только для обработки поверхностей, где финишная обработка имеет функциональное назначение. |
Лучший вариант | Прототипы, доработки, тесная взаимосвязь функций. | Крупные тела, внутренние каналы, некритические внешние структуры. | Корпуса, близкие по конструкции к корпусу, с уплотнительными, подшипниковыми, резьбовыми или установочными элементами. |
Почему обработка на станках с ЧПУ и литье в песчаные формы дают разные поверхности?
Обработка поверхности на станке с ЧПУ осуществляется с помощью системы контролируемой резки.
Фреза оставляет след, определяемый геометрией инструмента, шагом резания, подачей на зуб, биением, состоянием шпинделя, зажимом заготовки и свойствами материала. Алюминий режется быстро, но склонен к образованию наростов на режущей кромке. Если стружка повторно срезается в углублении или инструмент трется вместо того, чтобы срезать, запрограммированная чистая поверхность может получиться с размазыванием, вибрацией или направленными следами.
Качество обработки поверхности должно соответствовать функциональному назначению . На видимой поверхности корпуса до пескоструйной обработки или анодирования может потребоваться шероховатость Ra 1,6-3,2 мкм. Для уплотнительной площадки может потребоваться контролируемая укладка и меньшая шероховатость. Качество посадочного места подшипника зависит от диаметра, округлости, цилиндричности и качества обработки в совокупности; одна только шероховатость Ra не может гарантировать посадку. Две поверхности с одинаковой шероховатостью Ra также могут вести себя по-разному, поскольку укладка, отдельные впадины и волнистость не идентичны.
Текстура, полученная методом литья в песчаные формы, начинается с самой формы.
Расплавленный алюминий воспроизводит поверхность формы. На результат влияют зернистость песка, связующее вещество, покрытие, уплотнение, условия заливки, образование оксидов и очистка. Более мелкий песок может улучшить четкость линий, но он не создает обработанную поверхность. В пределах согласованного стандарта приемки могут появиться локальные ямки, прилипший песок, ребра в местах стыков и изменения текстуры.
Это не означает низкое качество литья в песчаные формы. Это значит, что качество должно соответствовать функциональности. Шероховатая поверхность корпуса насоса может быть безвредной. Однако такая же текстура на канавке для уплотнительного кольца, отверстии подшипника или уплотнительной поверхности болта обычно неприемлема. Одно низкое значение Ra, примененное ко всей модели, скрывает разницу и завышает стоимость.
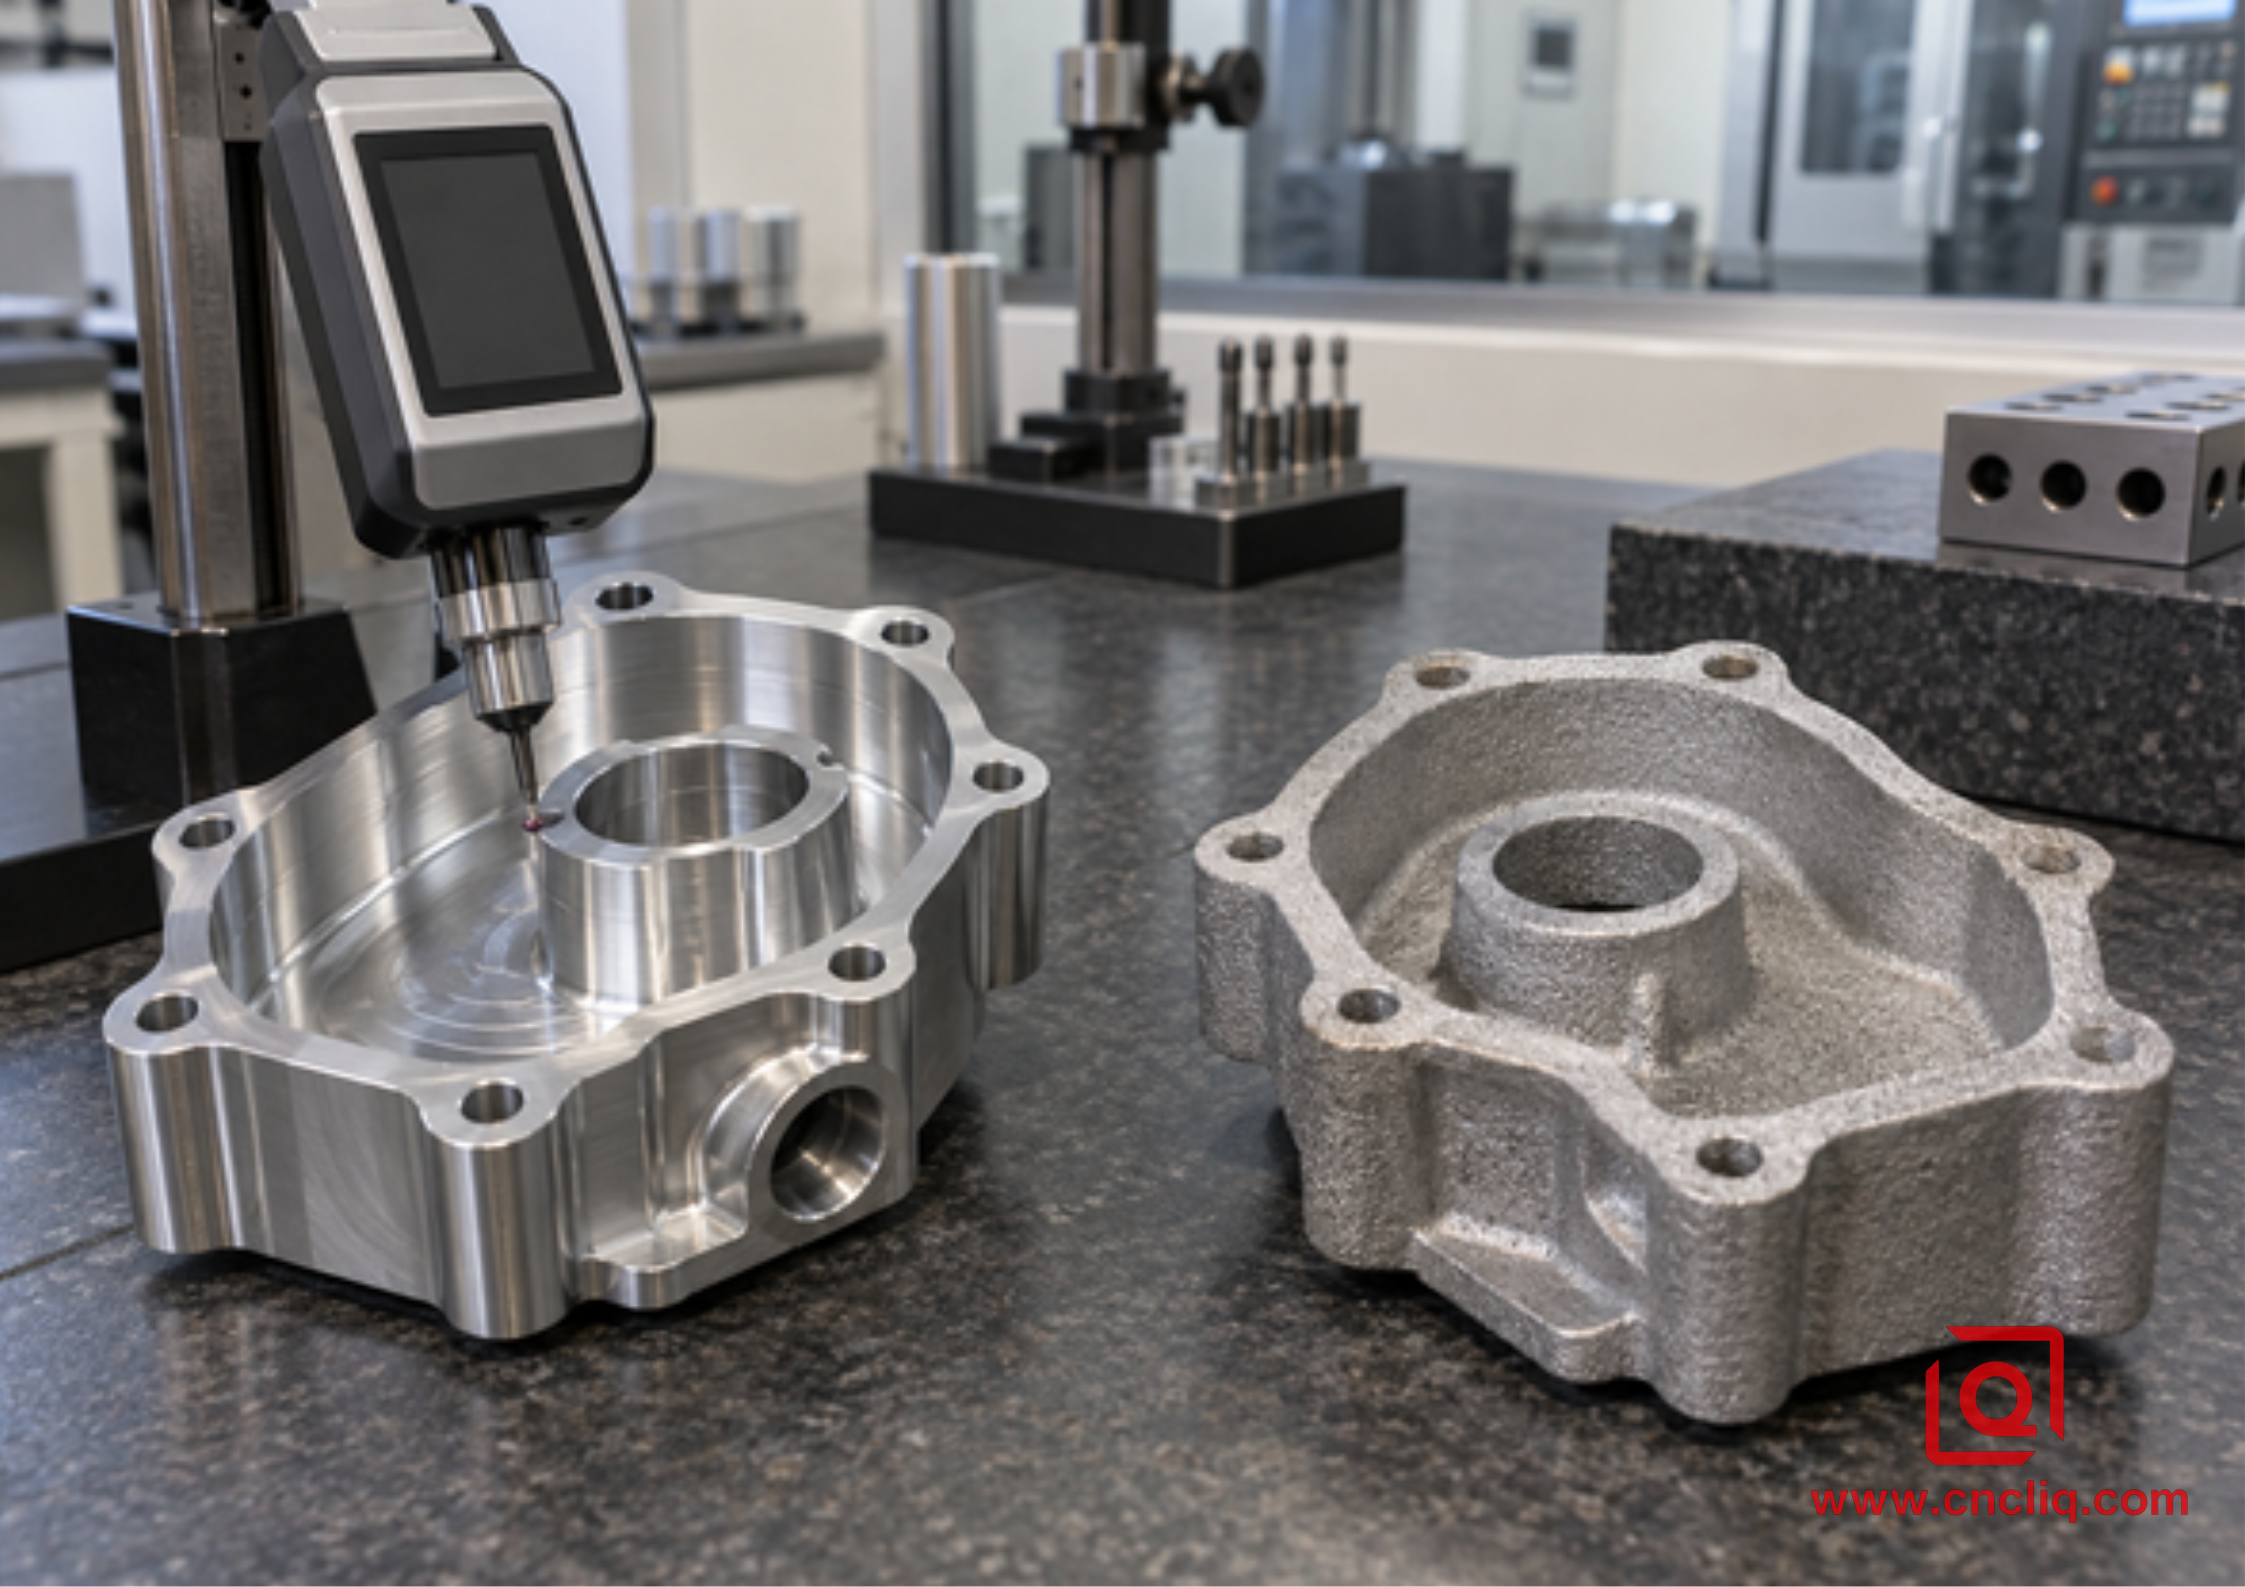
Для обработанных и литых поверхностей требуются разные критерии приемки.
Допустимые пределы: откуда берутся отклонения
Станки с ЧПУ для обработки заготовок управляют элементами конструкции, ориентируясь на заданные базовые параметры.
Деталь, изготовленная на станке с ЧПУ, изначально представляет собой стабильный материал, но ее окончательные размеры определяются не только точностью позиционирования станка. Отклонение инструмента, температура заготовки, остаточные напряжения, усилие зажима, износ и изменения настроек влияют на набор допусков. Коэффициент теплового расширения алюминия обычно составляет около 23 × 10⁻⁶/К. Для заготовки размером 300 мм разница в 5 °C соответствует изменению длины примерно на 0,035 мм — что уже превышает многие оптимистичные допуски при вытягивании.
Поэтому отклонение ±0,01 мм не следует использовать в качестве общего показателя качества на чертеже. Оно может быть ощутимым в отверстии для штифта, при посадке подшипника или при работе с базовыми элементами, но редко встречается на каждом углублении и кромке крышки. Более узкое отклонение меняет приспособления, стратегию резки, условия эксплуатации и контроль качества.
Литье в песчаную форму происходит как тепловая система.
Модель, форма, стержень и металл не ведут себя как идеально жесткие геометрические объекты. Металл сжимается во время затвердевания и охлаждения. Толстые и тонкие участки охлаждаются по-разному. Стенка может прогибаться, стержень может смещаться, а размер, пересекающий линию разъема, приобретает дополнительный источник несоответствия. Термическая обработка может снять напряжение или снова изменить форму.
В «Стандартах Ассоциации производителей алюминия для литья алюминия в песчаные и постоянные формы» (поправки 2021 года) наглядно показан масштаб проблемы. Для плоскостности по размерам до 150 мм стандартные производственные значения включают 0,80 мм для литья в песчаные формы без точности и 0,50 мм для литья в песчаные формы с точностью. Это не универсальные значения, но они показывают, почему плоскостность фланца в 0,05 мм относится к механической обработке, а не к необработанной поверхности отливки.
Взаимосвязь элементов часто важнее их размера. Два отверстия могут соответствовать широким размерным пределам, но межосевое расстояние, соосность или истинное положение по-прежнему препятствуют сборке. Обработка обоих отверстий с использованием одной базовой установки — или одной многоосевой установки, где это целесообразно, — позволяет контролировать их взаимосвязь.
Селективная точность: практичный гибрид
Гибридный метод позволяет отнести каждую поверхность к процессу, создающему добавленную стоимость. Литье формирует ребра, выступы, изогнутые каналы и оболочку. ЧПУ определяет базовую точку А, обрабатывает сопрягаемый фланец, расточка посадочных мест подшипников, нарезка канавок для уплотнительных колец, сверление и нарезание резьбы в отверстиях, а также обработка центровочных элементов. Формование с минимальной последующей обработкой сохраняет основную геометрию, в то время как механическая обработка защищает зоны контакта, определяющие герметичность и сборку.
Припуск на механическую обработку должен быть спроектирован.
Для заготовки необходимо достаточное количество материала, чтобы очистить всю поверхность после усадки, уклона, деформации пресс-формы и искажений. Слишком мало материала приводит к образованию поверхностных или впадин; слишком много увеличивает время цикла и может обнажить подповерхностную пористость. Припуск зависит от размера, метода формования, базовой плоскости, сплава и возможностей литейного производства, поэтому обе стороны должны согласовать его до выпуска модели.
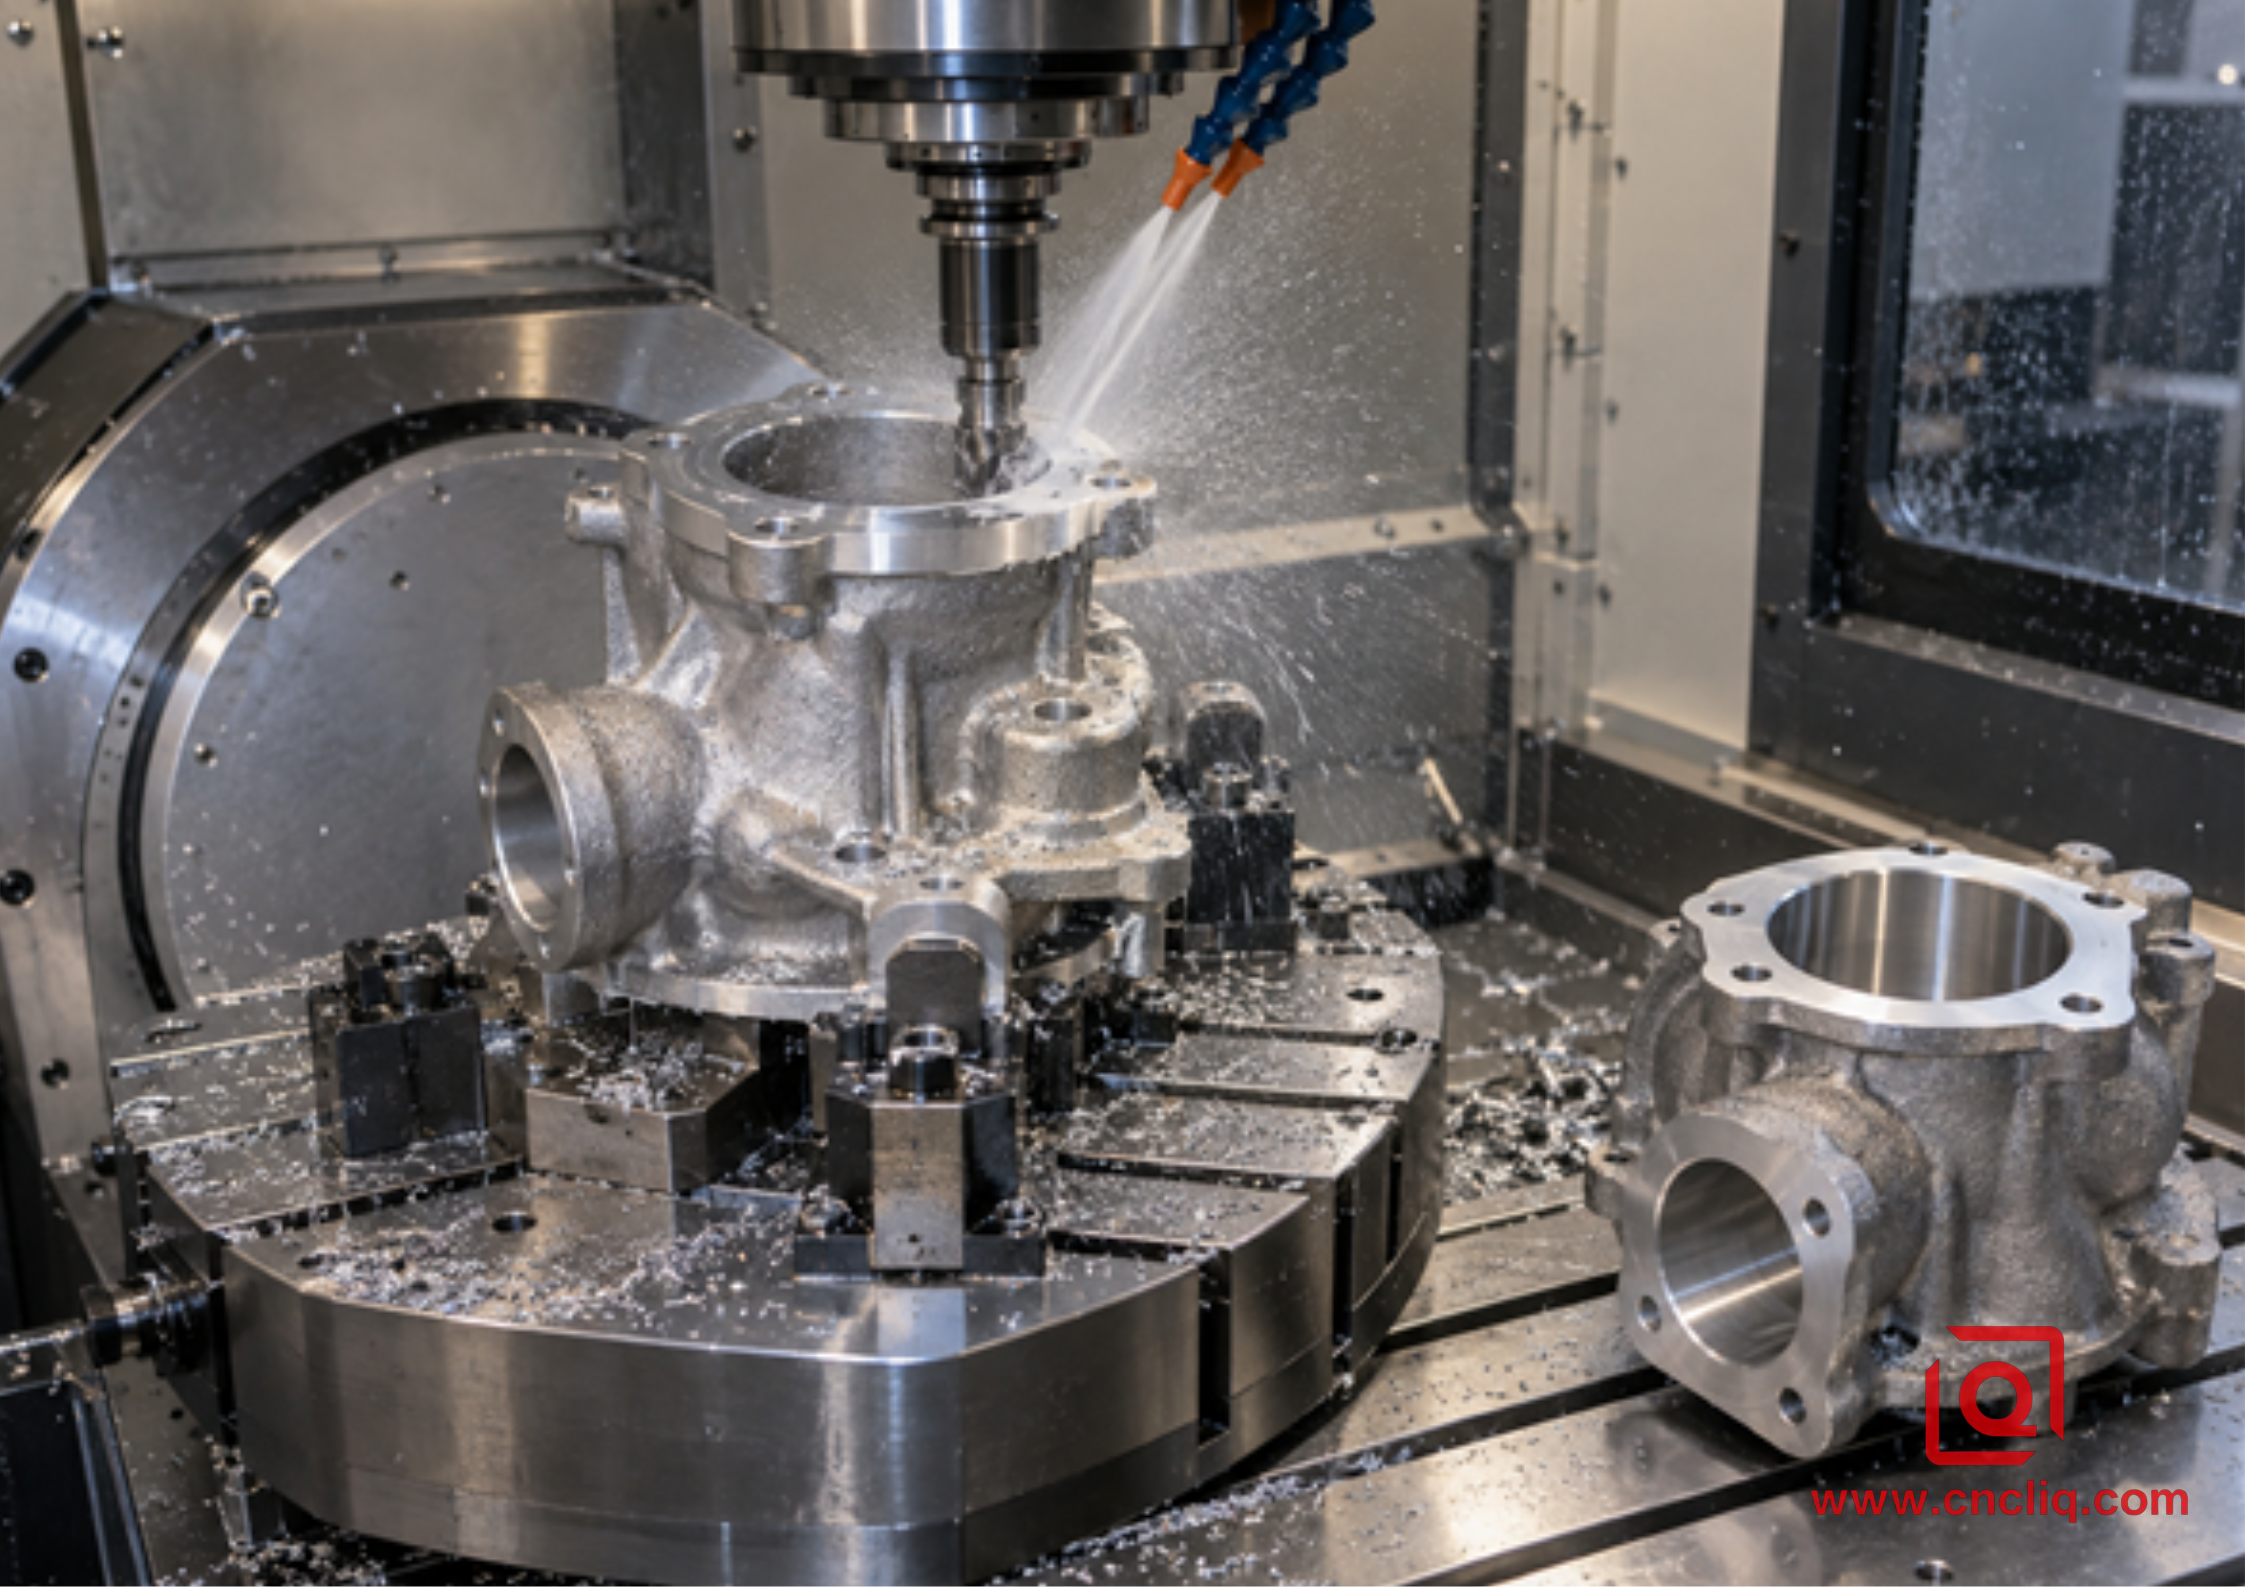
В гибридном производстве механическая обработка сосредоточена на элементах, обеспечивающих герметизацию, позиционирование и сборку.
Отделите готовую модель от определения отливки. Отметьте обработанные поверхности. Установите точки привязки отливки, а затем укажите их взаимосвязь с базовой системой готовой детали. Для сложных многогранных деталей многоосевая обработка на станках с ЧПУ может уменьшить необходимость повторного зажима и сохранить целостность соединений между отверстиями или отверстиями.
Анонимный пример из практики: Корпус циркуляционного насоса
Анонимному промышленному заказчику потребовался алюминиевый корпус циркуляционного насоса для опытного производства и выпуска небольших партий. Корпус включал в себя изогнутую спиральную часть, 3 монтажные опоры, 2 фланцевых отверстия, отверстие для подшипника и поверхность для прокладки. На первом чертеже к каждой поверхности применялась точность ±0,05 мм и шероховатость Ra 1,6 мкм. Эта спецификация фактически описывала полностью обработанную деталь, хотя большая часть внешней поверхности содержала только канал для потока.
В ходе проверки были выделены 3 зоны. Зона 1 включала в себя отверстие подшипника, поверхность прокладки и диаметр направляющего элемента; они контролировали соосность вала и герметичность и требовали обработки на станке с ЧПУ от общих базовых точек. Зона 2 включала в себя порты и монтажные отверстия; они требовали механической обработки, но допускались более широкие пределы, чем у подшипниковой системы. Зона 3 включала в себя наружную поверхность, ребра и бесконтактные стенки; они могли оставаться чистыми поверхностями, как при литье.
Предложенный технологический процесс предусматривал использование заготовки из песчаных отливок семейства A356, подлежащей окончательному утверждению заказчиком и литейным заводом. Первая операция механической обработки создавала стабильную базовую поверхность основного фланца. Последующие операции завершали обработку отверстия и поверхности прокладки, затем сверлили и нарезали резьбу в отверстиях. План контроля предусматривал проверку с помощью координатно-измерительной машины (КИМ) позиций, связанных с базовой поверхностью, и геометрии отверстия, трассировку профилометром уплотнительной площадки, проверку резьбовых калибров отверстий и проверку корпуса под давлением, заданную заказчиком. Внешняя поверхность оценивалась по согласованным визуальным образцам, а не по значению Ra, полученному в результате механической обработки.
Ценным результатом стала не выдуманная экономия. Это был чертеж, который поставщики могли последовательно использовать, а инспекторы могли принимать без интерпретации. Жесткий контроль сохранялся там, где отказ имел значение; ненужная точность исчезла с поверхностей, которые никогда не соприкасались с уплотнением, валом, крепежным элементом или сопрягаемой деталью. Этот случай является иллюстративным и анонимизированным. Окончательные пределы, состояние сплава, отбор проб и критерии давления всегда зависят от утвержденного чертежа и плана контроля качества.
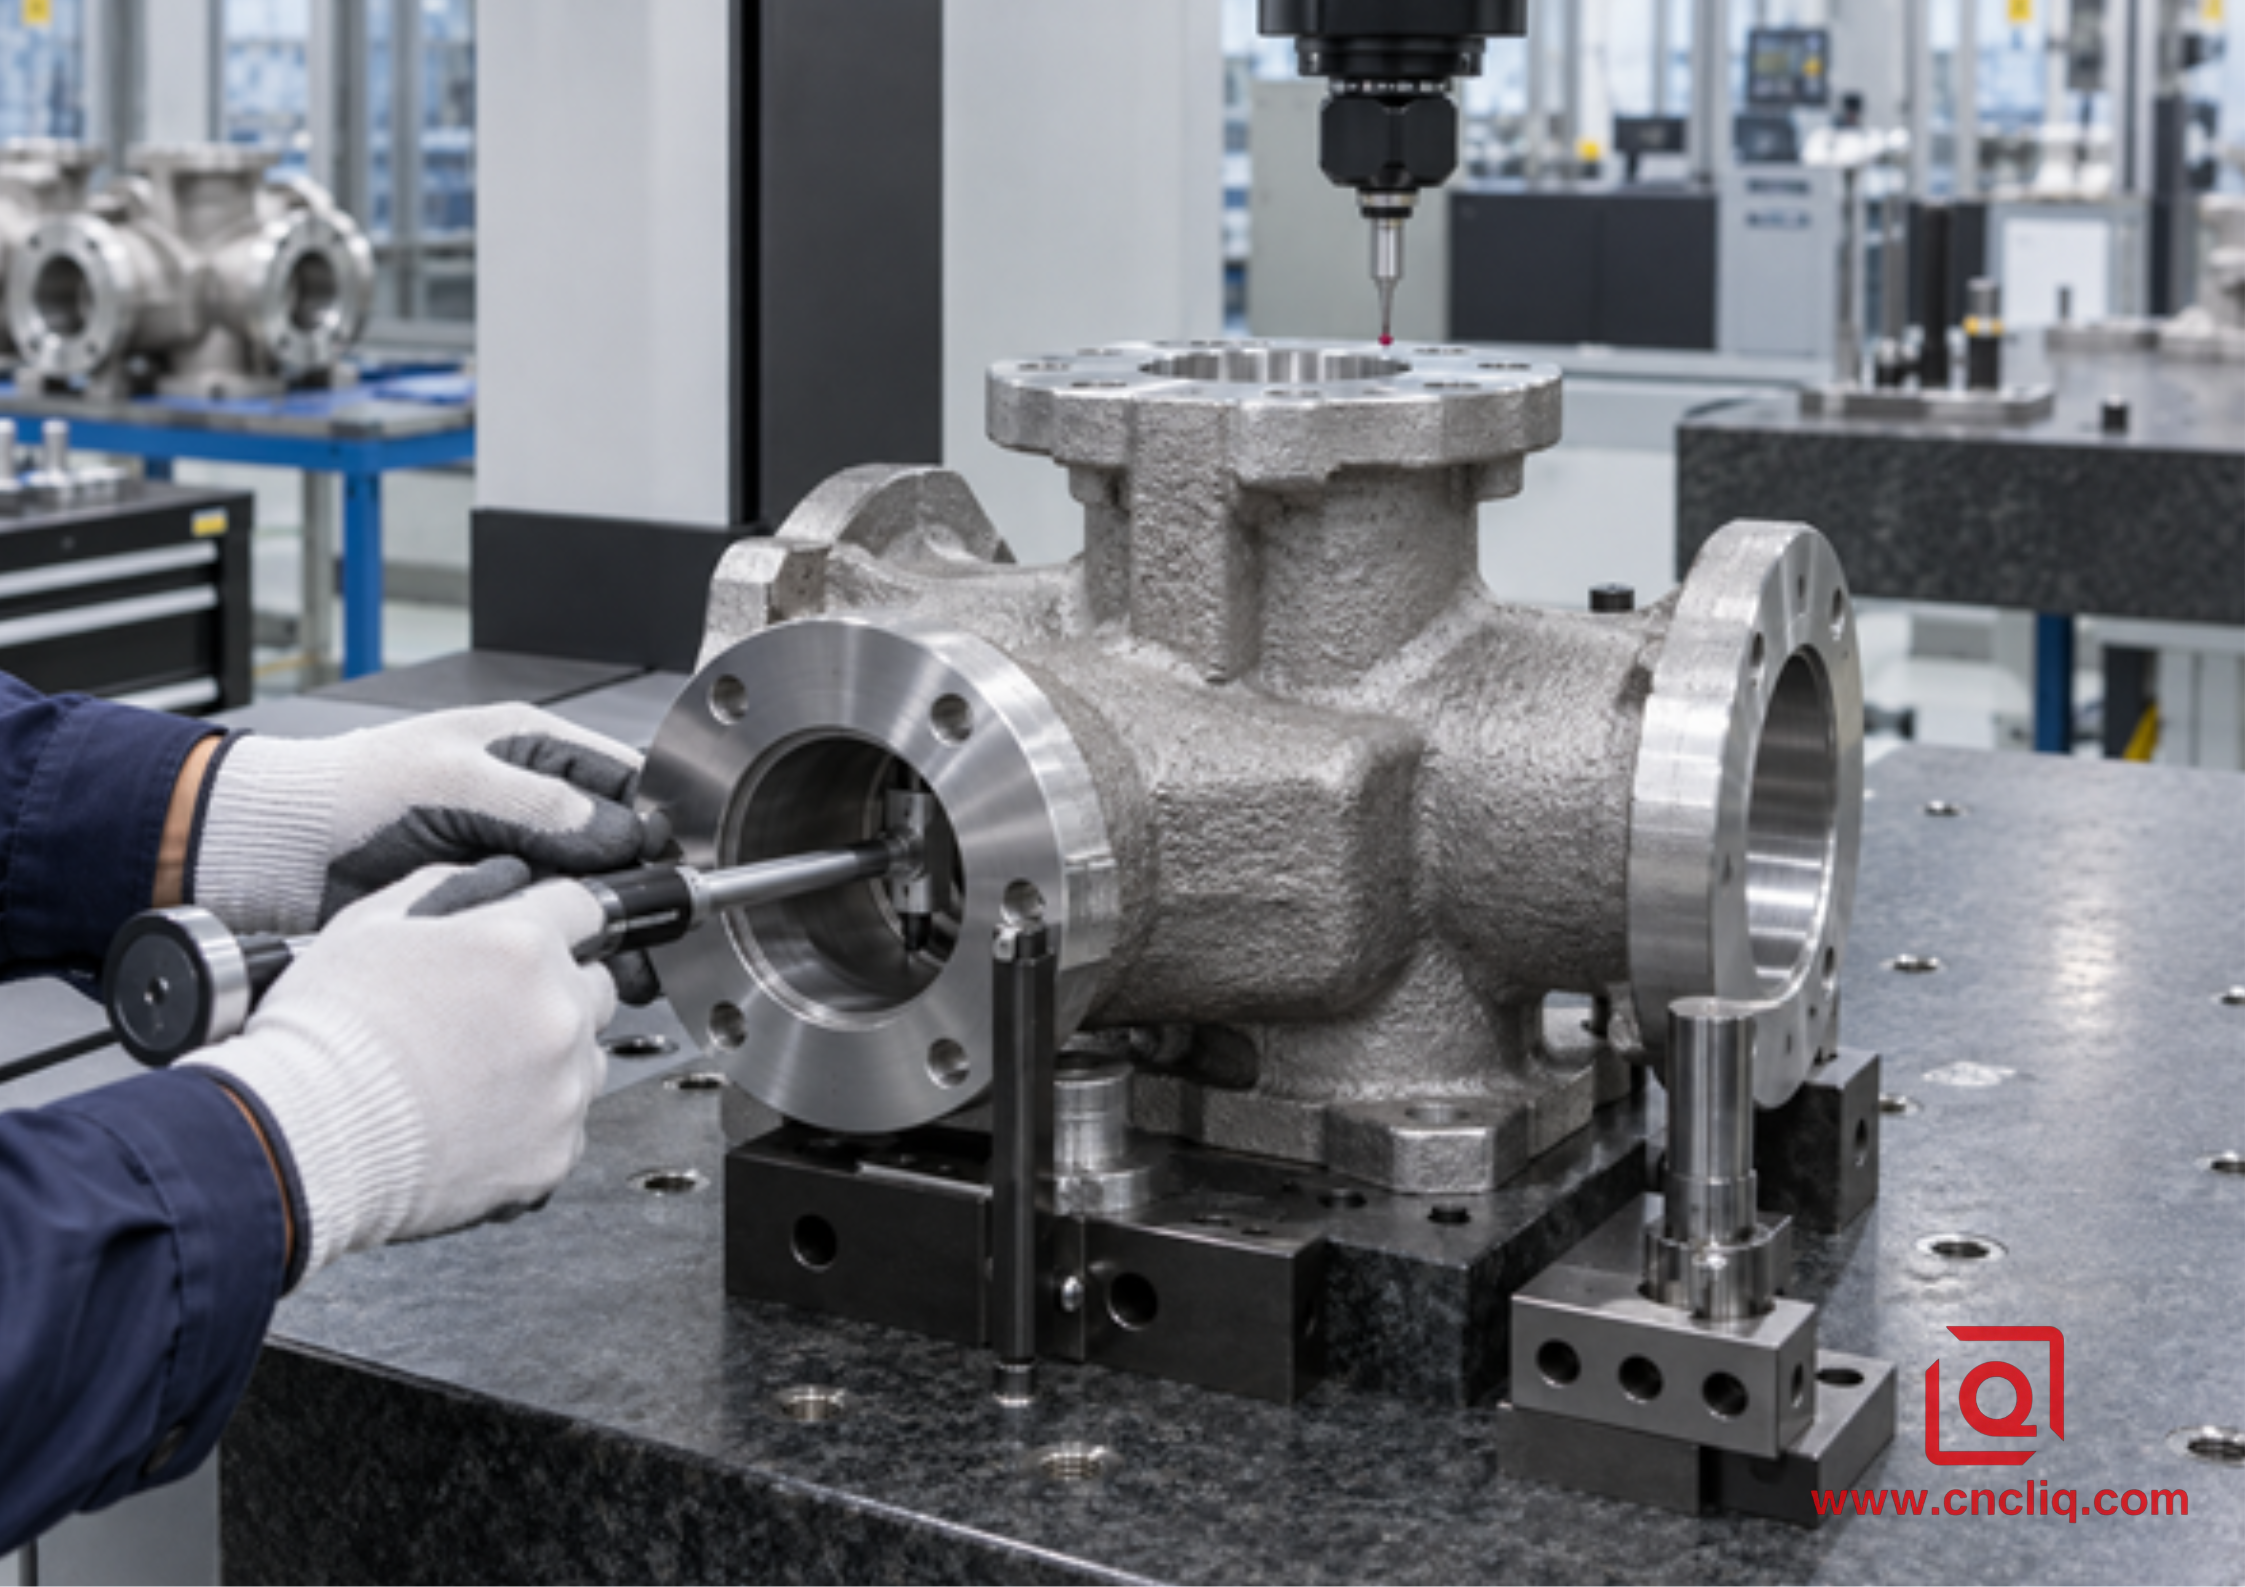
При проведении контроля следует ориентироваться на функциональные базовые параметры, а не рассматривать каждую отлитую поверхность как критически важную.
Создайте чертеж, готовый к составлению сметы.
1. Отделите критически важные параметры от общих размеров. Отметьте отверстия, уплотнительные поверхности, установочные площадки и точки соприкосновения, которые могут препятствовать сборке или протекать.
2. Укажите материал и состояние. Просто «алюминий» недостаточно; для сплава 6061-T6 необходимы те же параметры CAD, критические параметры качества, объем и отделка.
Не существует универсального показателя, определяющего точку безубыточности. Масса, удаляемый материал, время работы шпинделя, стоимость модели и стержня, риск брака, отделка, контроль качества и стабильность конструкции — все это влияет на решение. Большой открытый корпус может оправдать литье в небольших объемах; компактный прецизионный блок может гораздо дольше оставаться предпочтительным вариантом для обработки заготовок на станках с ЧПУ.
Уделяйте одинаковое внимание. Стержень создает внутренний канал, который делает литье в песчаные формы привлекательным, но он также вносит допуски на положение стержня и возможность его смещения. Тонкая стенка между каналом, образованным стержнем, и обработанной внешней поверхностью может исчезнуть, если стержень сместится в сторону режущего инструмента. Установите минимальные требования к толщине стенки и используйте проверку сечения там, где риск оправдывает это. Для корпусов, работающих под давлением, в чертеже и плане контроля качества следует указать, используется ли для проверки контрольное давление, скорость утечки, рентгенография, разрезание во время утверждения процесса или другой согласованный метод. Не следует предполагать, что отчет по КИМ (координатно-измерительной машине) доказывает внутреннюю целостность.
Обеспечьте станочнику надежные элементы фиксации. Небольшие литые площадки, выступы или жертвенные опорные зоны могут стабилизировать первоначальную настройку. Их расположение должно позволять распределять обрабатываемый материал по критически важным поверхностям, а не полностью очищать одну грань, оставляя другую под чертежом. После того, как первая опорная точка вырезана, последующие операции должны отталкиваться от этой опорной точки, а не многократно касаться шероховатых литых стенок. Это особенно важно, когда отверстие должно оставаться перпендикулярным фланцу или когда несколько отверстий должны пересекать внутреннюю полость, не прорывая тонкую стенку.
Стоимость и объем: сравнение общей утвержденной стоимости.
Обработка на станках с ЧПУ не требует больших затрат на производственную оснастку, поэтому она обычно подходит для прототипов, изготовления мостов и конструкций, которые могут меняться. Ее постоянные затраты включают в себя складские запасы, время резки, инструменты, настройку, снятие заусенцев и контроль качества. Литье в песчаные формы увеличивает расходы на изготовление моделей и стержневых коробок, отбор проб и время выполнения заказа на литейном производстве, но может сократить повторяющиеся операции по удалению материала при обработке крупных или скульптурных изделий. Точка перехода зависит от конкретного проекта. Указание универсального количества без осмотра компонента упрощает принятие решения.
Сравнивайте общую утвержденную стоимость, а не только цену за единицу продукции. Учитывайте затраты на обслуживание шаблона, изготовление первого образца, оснастку для обработки, брак, термообработку, неразрушающий контроль, чистовую обработку поверхности, упаковку, вес при транспортировке и инженерные изменения. Время поступления денежных средств также имеет значение. Более низкая будущая цена за единицу продукции может не оправдывать затраты на оснастку, пока спрос остается неопределенным. Практический запуск может включать в себя изготовление первой модификации из заготовки, проверку сборки и выпуск литой модели только после стабилизации геометрии и годового спроса.
Заготовка, близкая к окончательной, сокращает черновую обработку, но неровные поверхности отливки могут потребовать использования адаптивных приспособлений, зондирования, прерывистых резов и более жесткого управления инструментом. Песок, вкрапленный вблизи поверхности, обладает абразивными свойствами. Переменная припуск может увеличить время резания или перегрузить чистовой инструмент. Входной контроль заготовок и отслеживаемость являются частью экономики обработки. Самая низкая цена литья не означает самую низкую стоимость готовой детали, если некачественные заготовки увеличивают время наладки и риск брака.
Попросите каждого поставщика предоставить ценовое предложение по одному и тому же сценарию: количество прототипов, размер партии, годовой спрос, срок реализации проекта, состояние материалов, критически важные объемы производства (CTQ), отделка, документация, упаковка и место назначения. Запросите цену на оснастку и стоимость за единицу продукции отдельно. Подтвердите право собственности на шаблон, стоимость доработок, предположения по техническому обслуживанию и условия хранения по завершении проекта. Эти детали предотвратят превращение привлекательной цены за единицу продукции в проблему, ведущую к жесткой коммерческой стратегии.
Планирование контроля качества литого и обработанного алюминия
План контроля должен учитывать риск отказа. Координатно-измерительная машина (КИМ) отлично подходит для определения положения обработанных деталей, профилей и базовых соотношений, но она не измеряет все виды качества литья. Профилометр проверяет текстуру на заданной траектории. Резьбовые пробки подтверждают пределы резьбы. Измерители диаметра отверстий, пневматические манометры или специальные приспособления могут быть быстрее для контроля качества на производстве. Рентгенография, капиллярный контроль и проверка на герметичность отвечают на другие вопросы и должны применяться только тогда, когда это оправдано качеством детали и стандартом приемки.
Первичная проверка образца должна подтвердить весь процесс, а не только последнюю настройку оборудования. Необходимо зафиксировать партию материала, источник литья, условия термообработки, версию обработки, партию готовой продукции и оборудование для контроля качества. Если для проверки внешнего вида используется эталонный образец, необходимо контролировать его хранение и проверку. Для повторных заказов следует определить, какие критически важные характеристики (КТХ) подвергаются 100% проверке, а какие – выборочной. Однако одной лишь интенсивной выборочной проверки недостаточно для исправления нестабильного процесса; правила реакции и прослеживаемость имеют не меньшее значение.
Температура измерения имеет значение, когда допуски становятся жесткими. ISO 1 определяет 20°C в качестве стандартной эталонной температуры для измерения размеров. Детали, измерительному прибору и координатно-измерительной машине требуется время для достижения стабильного состояния. Измерение теплого алюминиевого корпуса сразу после обработки может дать значение, которое изменится после достижения равновесия. На чертежах также следует различать требования к свободному состоянию и условиям сборки с ограничением, когда тонкий фланец может расслабиться после снятия зажима.
Четко определите параметры моделирования опорных точек. Отливка может качаться на трех шероховатых опорах, в то время как готовая сборка прилегает к обработанному фланцу. Различные схемы контакта могут давать разные результаты, и при этом ни один из приборов не будет ошибаться. Хороший чертеж должен указывать функциональное расположение. Хороший отчет должен содержать информацию о настройке опорных точек, оборудовании, отборе проб и расчетном выравнивании, использованном для оценки профиля.
Окончательное утверждение изменений в обработке поверхности.
Постобработка — это не декорирование, добавляемое после завершения размеров. Пескоструйная обработка может скруглить края и восстановить видимую текстуру. Анодирование образует оксидный слой и изменяет внутренние и внешние размеры. Порошковое покрытие образует более толстую пленку и может заполнить мелкие резьбовые отверстия или уменьшить электрический контакт. Краска может скапливаться в углублениях. Для критически важных деталей, контактных площадок заземления, уплотнительных поверхностей и резьбы может потребоваться маскировка или предварительная компенсация.
Укажите, применяется ли каждое ограничение до или после обработки. Если в отверстие устанавливается подшипник после анодирования, опишите конечное состояние и план маскирования. Если уплотнительная поверхность остается непокрытой, покажите замаскированную границу. Если цвет имеет значение, помните, что химический состав сплава, термообработка, текстура, контакт с рейкой и условия партии влияют на внешний вид. Заготовка из сплава 6061 и литой сплав A356 могут анодироваться в разные оттенки, даже если обрабатываются одновременно.
В статье Лициня о допусках при механической обработке и толщине анодирования более подробно рассматривается вопрос компенсации. Для составления коммерческого предложения укажите стандарт покрытия, тип, толщину, цвет, замаскированные области, требования к защите от коррозии, а также указаны ли размеры до или после нанесения покрытия. Это позволит оптимизировать механическую и чистовую обработку в соответствии с единым целевым показателем качества.
Последовательность принятия решений покупателем
Начинайте с функциональности, а не с технологических предпочтений. Отметьте то, что герметизирует, фиксирует, вращает, несет нагрузку, передает тепло или остается видимым. Определите, какие элементы действительно требуют тщательного контроля размеров или текстуры. Сравните методы обработки заготовок, литья в песчаные формы и гибридные методы, используя одинаковые допущения относительно качества. Перед утверждением оснастки проверьте предложенный базовый план и припуск на механическую обработку. Утвердите первый образец только после того, как его размеры, материал, внешний вид и функциональные характеристики будут соответствовать условиям контракта.
Чертеж должен быть точным. Широкий допуск, обеспечивающий функциональность, не означает снижение качества; это пример хорошей инженерной работы. Жесткий допуск без метода измерения не означает повышение качества; это нерешенная проблема. Лучший диалог с поставщиком начинается с того, что заказчик объясняет, что может выйти из строя, а производство объясняет, какие переменные влияют на этот отказ. Такой обмен информацией позволяет изготовить деталь, проверить ее, воспроизвести и рассчитать стоимость с меньшим количеством неожиданностей.
Нажмите здесь для отправки запроса 👆
Часто задаваемые вопросы
1. Может ли литье алюминия в песчаные формы обеспечить точность ±0,05 мм без механической обработки?
Не следует рассматривать это как ожидание, применимое ко всей детали. Вариации возникают из-за формы, пресс-формы, стержня, усадки, сечения, охлаждения и термообработки, поэтому экономические пределы для отливки шире. Локальные особенности могут быть улучшены с помощью прецизионной оснастки, но требование к функциональной точности ±0,05 мм обычно должно быть результатом обработки на станке с ЧПУ, согласованным в письменной форме.
2. Всегда ли поверхность, обработанная на станке с ЧПУ, лучше?
Нет. Это лучше только там, где требуется улучшение текстуры или геометрии. Механическая обработка повышает качество уплотнительных прокладок, посадок подшипников, установочных площадок и резьбы. Очищенные отливки стенки, ребра и крышки вполне приемлемы и позволяют избежать лишней работы на шпинделе.
3. Какое покрытие следует выбрать для герметизирующей поверхности?
Начните с выбора поставщика уплотнений и конструкции соединения. Чистота, толщина слоя, плоскостность, волнистость, геометрия канавки, прокладка, давление и нагрузка на болты — все это взаимосвязано. Диапазон Ra 0,8–1,6 мкм является распространенным для многих промышленных поверхностей, но он не является универсальным и должен быть подтвержден в условиях эксплуатации.
4. Какой сплав лучше: заготовка 6061-T6 или отливка A356-T6?
Ни один из них не является универсально лучшим. Сплав 6061-T6 широко используется в качестве кованого материала для обработки заготовок, в то время как A356-T6 широко используется для литья. Выбор зависит от свойств, герметичности под давлением, коррозионной стойкости, конструкции стенок, сертификации и технологического процесса; определяющим фактором является утвержденный стандарт материала.
5. Что мне нужно отправить, чтобы получить точную смету?
Отправьте STEP-файл, управляемый PDF-документ, информацию о материале и состоянии, количестве партий и годовых объемах, критически важных параметрах качества (CTQ), маркировку литых и обработанных поверхностей, обработку поверхности, результаты испытаний, документы по контролю качества, место назначения и график. Укажите допустимые значения, чтобы инженерный отдел мог предложить менее рискованные или более экономичные альтернативы.
Нажмите здесь для отправки запроса 👆
Краткое содержание
Обработка на станках с ЧПУ обеспечивает прямой контроль над базовыми элементами, допусками и функциональной чистотой поверхности, в то время как литье алюминия в песчаные формы позволяет создавать сложные изделия с более широкими пределами и более шероховатой текстурой, близкие к окончательной обработке. Экономичное решение часто сочетает в себе оба подхода: оставление некритической геометрии в исходном состоянии, механическая обработка элементов герметизации и позиционирования, определение допусков на ранних этапах и проверка критически важных параметров качества на основе функциональных базовых элементов. Отправьте Liqin ваши CAD-модели, чертежи, количество и требования для анализа процесса и получения конкурентного предложения.
Контактная информация
Компания: Ningbo Liqin Industry Co., Ltd.
Ежедневное обслуживание клиентов и послепродажная поддержка : service@shturl.zhuwanying@cncliq.com
Для новых запросов, обсуждения цен и заказов : business@shturl.zhouli@chinaliqin.com
Горячая линия: +86 18757148656
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, носят исключительно информационный и справочный характер. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку характеристики деталей, изготовленных на заказ, различаются в зависимости от номеров партий материала, калибровки оборудования и конкретных допусков, обязательные спецификации качества регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все примеры успешных заказов, представленные в этом блоге, были тщательно анонимизированы и отредактированы. Показатели производительности, производственные процессы и изображения служат исключительно для демонстрации наших возможностей в области обработки деталей на заказ и не представляют собой единый универсальный стандарт для всех заказов.
Производственная команда Лицинь
Компания Ningbo Liqin Industry, опираясь на 18-летний опыт в области высокоточной машиностроения, производит высокоточные металлические компоненты для требовательных мировых рынков. Наш производственный комплекс площадью 6500 м² оснащен более чем 150 станками, включая 4-осевую и 5-осевую обработку на станках с ЧПУ, фрезерно-токарную обработку, холодную экструзию и литье под давлением. Такая организация производства позволяет нам бесперебойно управлять проектами, от первоначальных CAD-концепций до отгрузки готовых изделий.
Мы обеспечиваем бескомпромиссный контроль качества. Мы подходим к жестким допускам с той инженерной дисциплиной, которая необходима. Наши инженеры по контролю качества, имеющие сертификаты ISO 9001, ISO 13485 и IATF 16949, проводят строгие проверки IPQC, FQC и OQC каждой производственной партии. От измерения размеров на координатно-измерительных машинах и оптического профилирования до испытаний на твердость и солевое распыление, мы проверяем ваши критически важные характеристики заранее — поэтому вы получаете готовые к установке компоненты без проблем со сборкой или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на двухчасовое время ответа на новые запросы предложений, прямую поддержку при изготовлении опытных образцов и бесперебойную экспортную доставку по Европе, Северной Америке, Азии и Океании.
Мы будем рады вашим запросам и образцам. Посетите наш веб-сайт или свяжитесь с нами напрямую, чтобы получить выгодное предложение!
