Токарная обработка тонких алюминиевых валов с ЧПУ: предотвращение прогиба детали
Автор:
Anonymous
Опубликовано
Sep 28 2026
Процессы прецизионной обработки
алюминиевый OEM
Обработка на станках с ЧПУ
Подписывайтесь на нас
Вы все еще боретесь с валом, который имеет правильные размеры возле патрона, но становится слишком большим в середине, дребезжит во время последнего прохода или прогибается, как только давление на заднюю бабку ослабевает? Тонкие алюминиевые детали на чертеже могут выглядеть просто. На токарном станке они ведут себя скорее как пружины. В этом руководстве объясняется, почему это происходит и как инженеры, покупатели и машинисты могут это контролировать, прежде чем многообещающее предложение превратится в бракованный отчет.
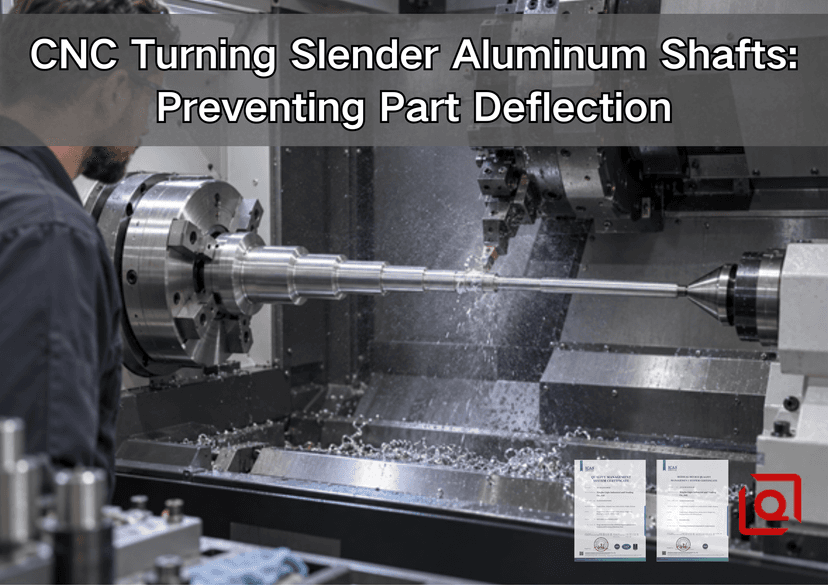
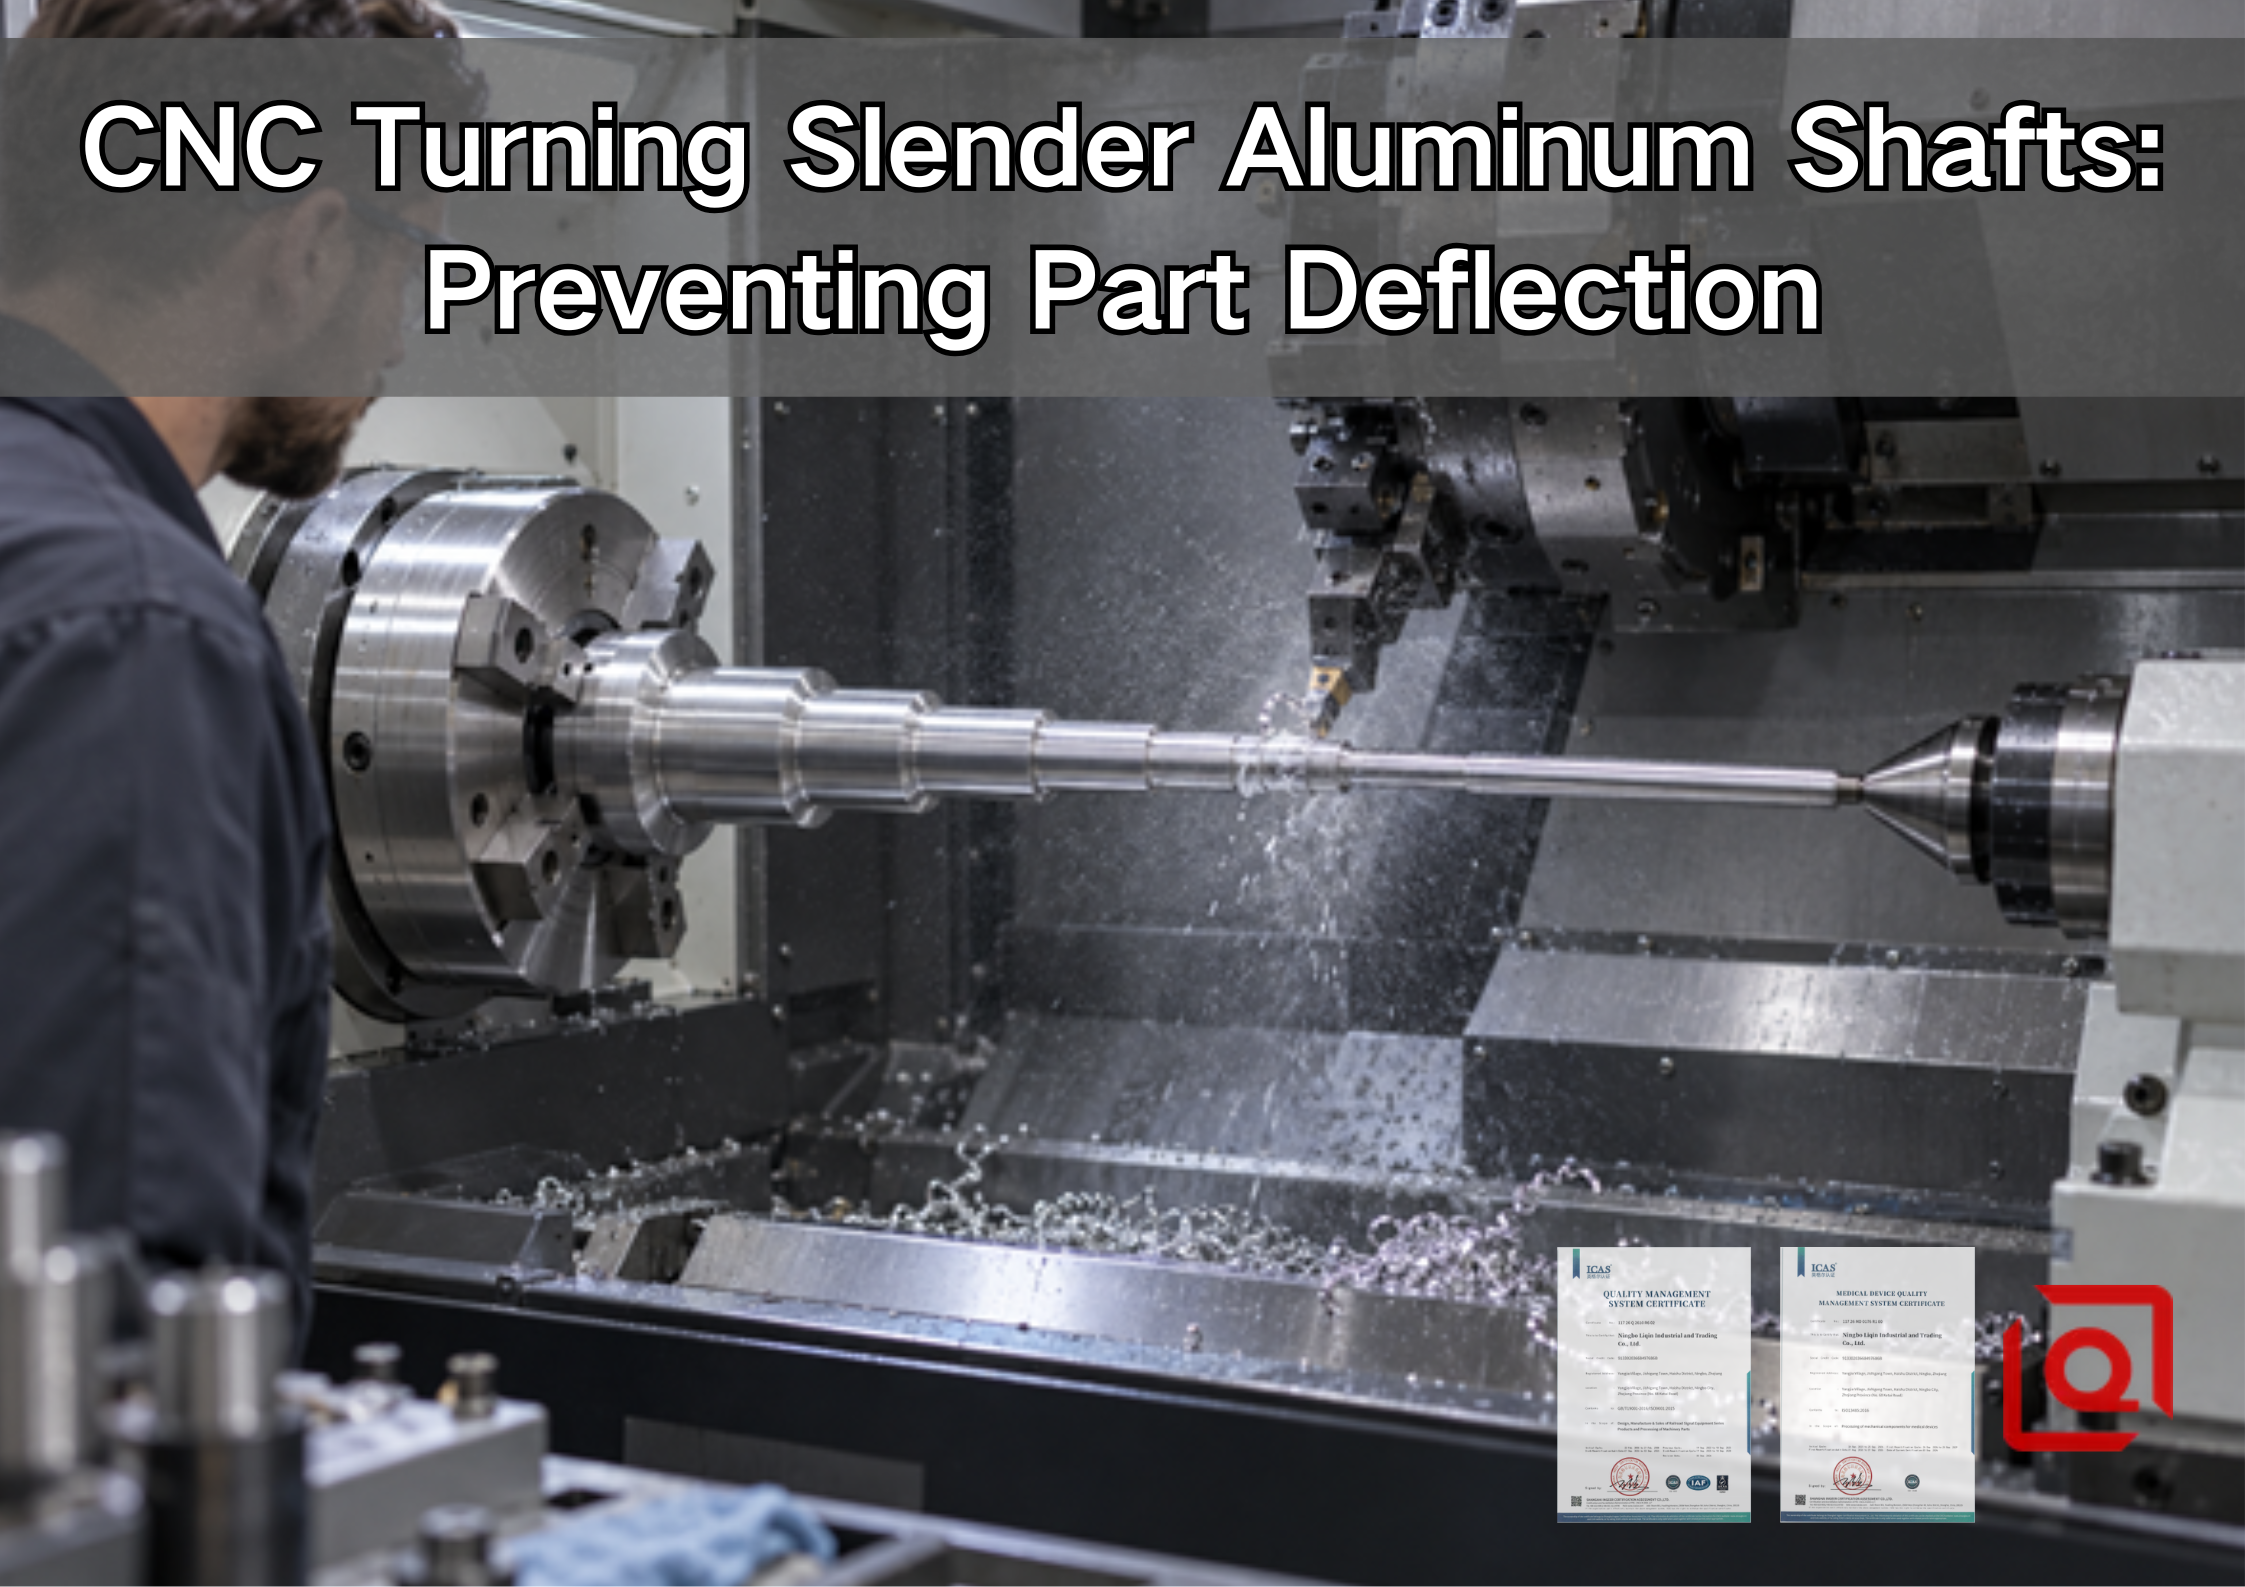
{width=6,1875in height=4,375in
Тонкий ступенчатый алюминиевый вал, поддерживаемый между патроном и приводным центром во время точения на станке с ЧПУ.
Краткий ответ: токарная обработка только патроном обычно является выбором с наименьшим риском только для относительно коротких и жестких выступов. По мере увеличения длины без опоры запланируйте установку задней бабки, фиксированного люнета, подвижного следящего люнета, станка с направляющей втулкой или ступенчатой комбинации. Используйте острую алюминиевую пластину с положительным передним углом, следите за тем, чтобы вылет инструмента был коротким, отделяйте черновую обработку от чистовой и проверяйте прямолинейность после того, как деталь будет освобождена и ей будет позволено достичь температуры контроля. Любая подача, скорость, давление челюсти или опорная нагрузка должны быть проверены на основе фактического сплава, состояния, геометрии, станка, инструмента и допуска.
В современном быстро развивающемся производстве точность и эффективность важны как никогда. Обработка на станках с ЧПУ произвела революцию в способах производства сложных компонентов, предлагая беспрецедентную точность, стабильность и гибкость. Используя передовые технологии и современное оборудование, производители могут оптимизировать каждый этап производства, минимизируя при этом отходы и сокращая время выполнения заказов. Более того, интеграция автоматизации и анализа данных позволяет командам выявлять потенциальные проблемы до того, как они станут дорогостоящими. Такой проактивный подход не только повышает качество продукции, но также укрепляет доверие клиентов и поддерживает долгосрочный рост бизнеса. В конечном счете, выбор правильной стратегии обработки имеет важное значение для достижения надежных результатов на конкурентном мировом рынке. Независимо от того, разрабатывает ли компания прототип или переходит к полномасштабному производству, комплексный план помогает обеспечить тщательное выполнение всех требований. От выбора материала и оснастки до проверки и доставки — каждое решение способствует успеху готового компонента.
В современном прецизионном производстве изготовление тонкого алюминиевого вала требует большего, чем просто соблюдение номинальных размеров. Производители должны оценивать поведение материала, жесткость крепления, геометрию инструмента, термическую стабильность и требования к контролю как часть единой интегрированной стратегии. Устранив эти факторы на ранней стадии, инженерные группы могут уменьшить нежелательные отклонения, предотвратить вибрацию и поддерживать стабильные результаты на протяжении всего производства. Более того, хорошо спланированный процесс помогает контролировать затраты за счет сокращения пробных сокращений, доработок и предотвратимых споров при проверке. Этот комплексный подход поддерживает как быстрое прототипирование, так и повторное производство, сохраняя при этом функциональную взаимосвязь между важными журналами, плечами и базовыми элементами. В конечном итоге успешная обработка валов зависит от тесного сотрудничества между проектировщиками, покупателями, механиками и инженерами по качеству. Когда каждое требование четко определено, поставщик может выбрать подходящий метод поддержки и создать надежный путь от необработанного прутка до готового компонента.
Краткая карта рисков при токарной обработке тонкого алюминия
<тело>
<тр>
Рисование или обработка сигнала
К чему это может привести
Первая инженерная реакция
Доказательства, которые необходимо записать
<тр>
Высокое неподдерживаемое соотношение L/D
Форма ствола, конус, болтовня, дужка
Добавьте опору или сократите открытую длину
L/D при каждой операции, а не только на готовой детали
<тр>
Большое удаление припуска с одной стороны или с одного конца
Движение остаточного напряжения
Черновая симметричная обработка, пауза, повторное указание и завершение
Форма и состояние материала, припуск на черновую обработку
<тр>
Тупая или отрицательная геометрия резания
Более высокая радиальная сила и нарост на кромке
Для алюминия используйте острую, полированную и позитивную геометрию
Обозначение пластины, состояние кромки, форма стружки
<тр>
Одно измерение сделано в зажатом состоянии
Ложная уверенность
Проверьте освобожденные, стабилизированные детали на определенных базах
Температура, состояние прибора, прибор и метод
<тр>
Малый диаметр, но нет контроля прямолинейности или биения
Функция все равно может завершиться ошибкой
Определите функциональную базу и геометрические требования
Базовая схема, прямолинейность, круговое биение или общее биение
1. Почему тонкий алюминиевый вал отходит от инструмента
Во время наружного точения на пластину воздействуют тангенциальные, осевые и радиальные составляющие силы. Радиальная составляющая является источником проблем для тонкого вала: она сгибает заготовку от запрограммированной траектории инструмента. Меньше материала удаляется там, где вал больше всего изгибается, поэтому освобожденная часть может быть самой большой вокруг гибкого пролета. Если динамическая жесткость также падает достаточно сильно, инструмент и вал начинают возвращать энергию друг другу, и вибрация заменяет чистую спиральную подачу.
Алюминий дает полезный урок. Его легко резать, но «легко резать» — это не то же самое, что «трудно сгибать». NIST публикует данные о температурно-зависимых свойствах 6061-T6, а часто используемые ссылки при комнатной температуре указывают на то, что его модуль Юнга составляет около 69 ГПа. Сталь примерно в 3 раза жестче по модулю, поэтому алюминиевый вал той же геометрии более податлив при той же поперечной нагрузке. Помогает более низкая сила резания сплава, но геометрия может перечеркнуть это преимущество. См. данные о материале NIST 6061-T6 для получения информации об источнике отслеживаемого свойства.
Самый простой показатель проверки:
L/D = неподдерживаемая длина/наименьший эффективный диаметр в этом пролете
Используйте размеры, существующие во время операции. На готовом чертеже может быть видно уступ шириной 20 мм, однако режущий инструмент может загружать шейку диаметром 10 мм на расстоянии 180 мм от ближайшей эффективной опоры. Эта операция регулируется L/D, равным 18, а не 9.
В практических изделиях часто используются широкие диапазоны: ниже примерно 4 можно выполнять работу только с патроном; примерно от 4 до 12, рассмотрим заднюю бабку; и после 12–15 лет часто требуется промежуточная или командировочная поддержка. Это правила сортировки, а не пределы приемлемости. Допуск, направление силы, состояние заготовки, жесткость опоры и динамика машины могут сдвинуть границу.
Полезный расчет прогиба — с правильной предупреждающей этикеткой
Для цельного скругления, рассматриваемого как свободно опертая балка с радиальной нагрузкой в средней точке, первая оценка составляет:
δ = F × L³ / (48 × E × I), где I = π × D⁴ / 64
Здесь δ — упругий прогиб, F — радиальная нагрузка, L — пролет, E — модуль Юнга, а I — второй момент площади. Прогиб увеличивается с кубом длины и падает с диаметром в четвертой степени, поэтому немного больший размер шейки или более короткий пролет могут иметь слишком большой эффект.
В качестве примера экранирования возьмем цельный вал 6061 толщиной 12 мм с свободно опирающимся пролетом 180 мм, E = 68 900 Н/мм² и предполагаемой радиальной нагрузкой в средней точке 20 Н. I составляет около 1018 мм⁴, а расчетное отклонение составляет около 0,035 мм. Реальная система патрон-задняя бабка не является идеальной балкой, и режущая нагрузка перемещается, но оценка показывает, почему требование к диаметру ±0,020 мм требует большего, чем номинальное смещение.
Для более подробной информации в руководстве UTEC по постоянным и следящим паузам для длинных заготовок объясняется та же модель балки и варианты опор. Используйте эту формулу для ранжирования рисков, а затем подтвердите окончательный процесс пробными сокращениями и проверками.
2. Прежде чем менять программу, прочтите шаблон ошибки
Начните с чтения формы ошибки.
<тело>
<тр>
Наблюдаемый результат
Наиболее вероятные причины
Проверка цеха
<тр>
Наибольший диаметр около середины пролета, меньший возле опор
Статическое отклонение заготовки
Диаметр карты в нескольких положениях Z после выпуска
Отпустите, стабилизируйте, поверните V-образные блоки и повторите измерение
<тр>
Хорошие первые фигуры, за которыми следует дрейф
Частота действия кромки инструмента, температура, износ опоры, изменение прутка
Тенденции диаметра, температуры, смещений и срока службы пластины по деталям
Компенсация ЧПУ может исправить стабильную, измеренную конусность. Он не может устранить вибрацию, ослабленную опору, наросты на кромке или переменное остаточное напряжение.
3. Выберите поддержку, соответствующую операции
Только патрон или цанга
Сохраняйте открытую длину короткой. Цанга или хорошо спроектированная мягкая губка могут распределить усилие, но длина рукоятки и крутящий момент по-прежнему имеют значение. Слишком мало сцепления проскальзывает; слишком сильное давление может оставить следы или деформировать тонкий срез.
Интерактивный центр Tailstock
Подвижный центр закрывает свободный конец умеренно тонкого сплошного стержня. Подготовьте подходящее чистое центральное отверстие, подтвердите соосность и не заменяйте контроль силы резания чрезмерным давлением на заднюю бабку.
Фиксированный люнет
Фиксированный люнет поддерживает одну осевую станцию, когда инструмент работает за пределами большого вылета или когда опора патрона и задней бабки оставляет гибкий средний пролет. Его контактная полоса должна быть круглой, гладкой, концентрической и правильно смазанной. Ролики, установленные на шероховатой или конической заготовке, могут вызвать биение и вибрацию.
Путешествие следует за отдыхом
Следящий люнет перемещается вместе с кареткой и реагирует вблизи зоны резания. Для его колодок необходима подходящая поверхность позади инструмента, чистые контакты и контролируемая нагрузка, чтобы они не полировали и не царапали свежий алюминий.
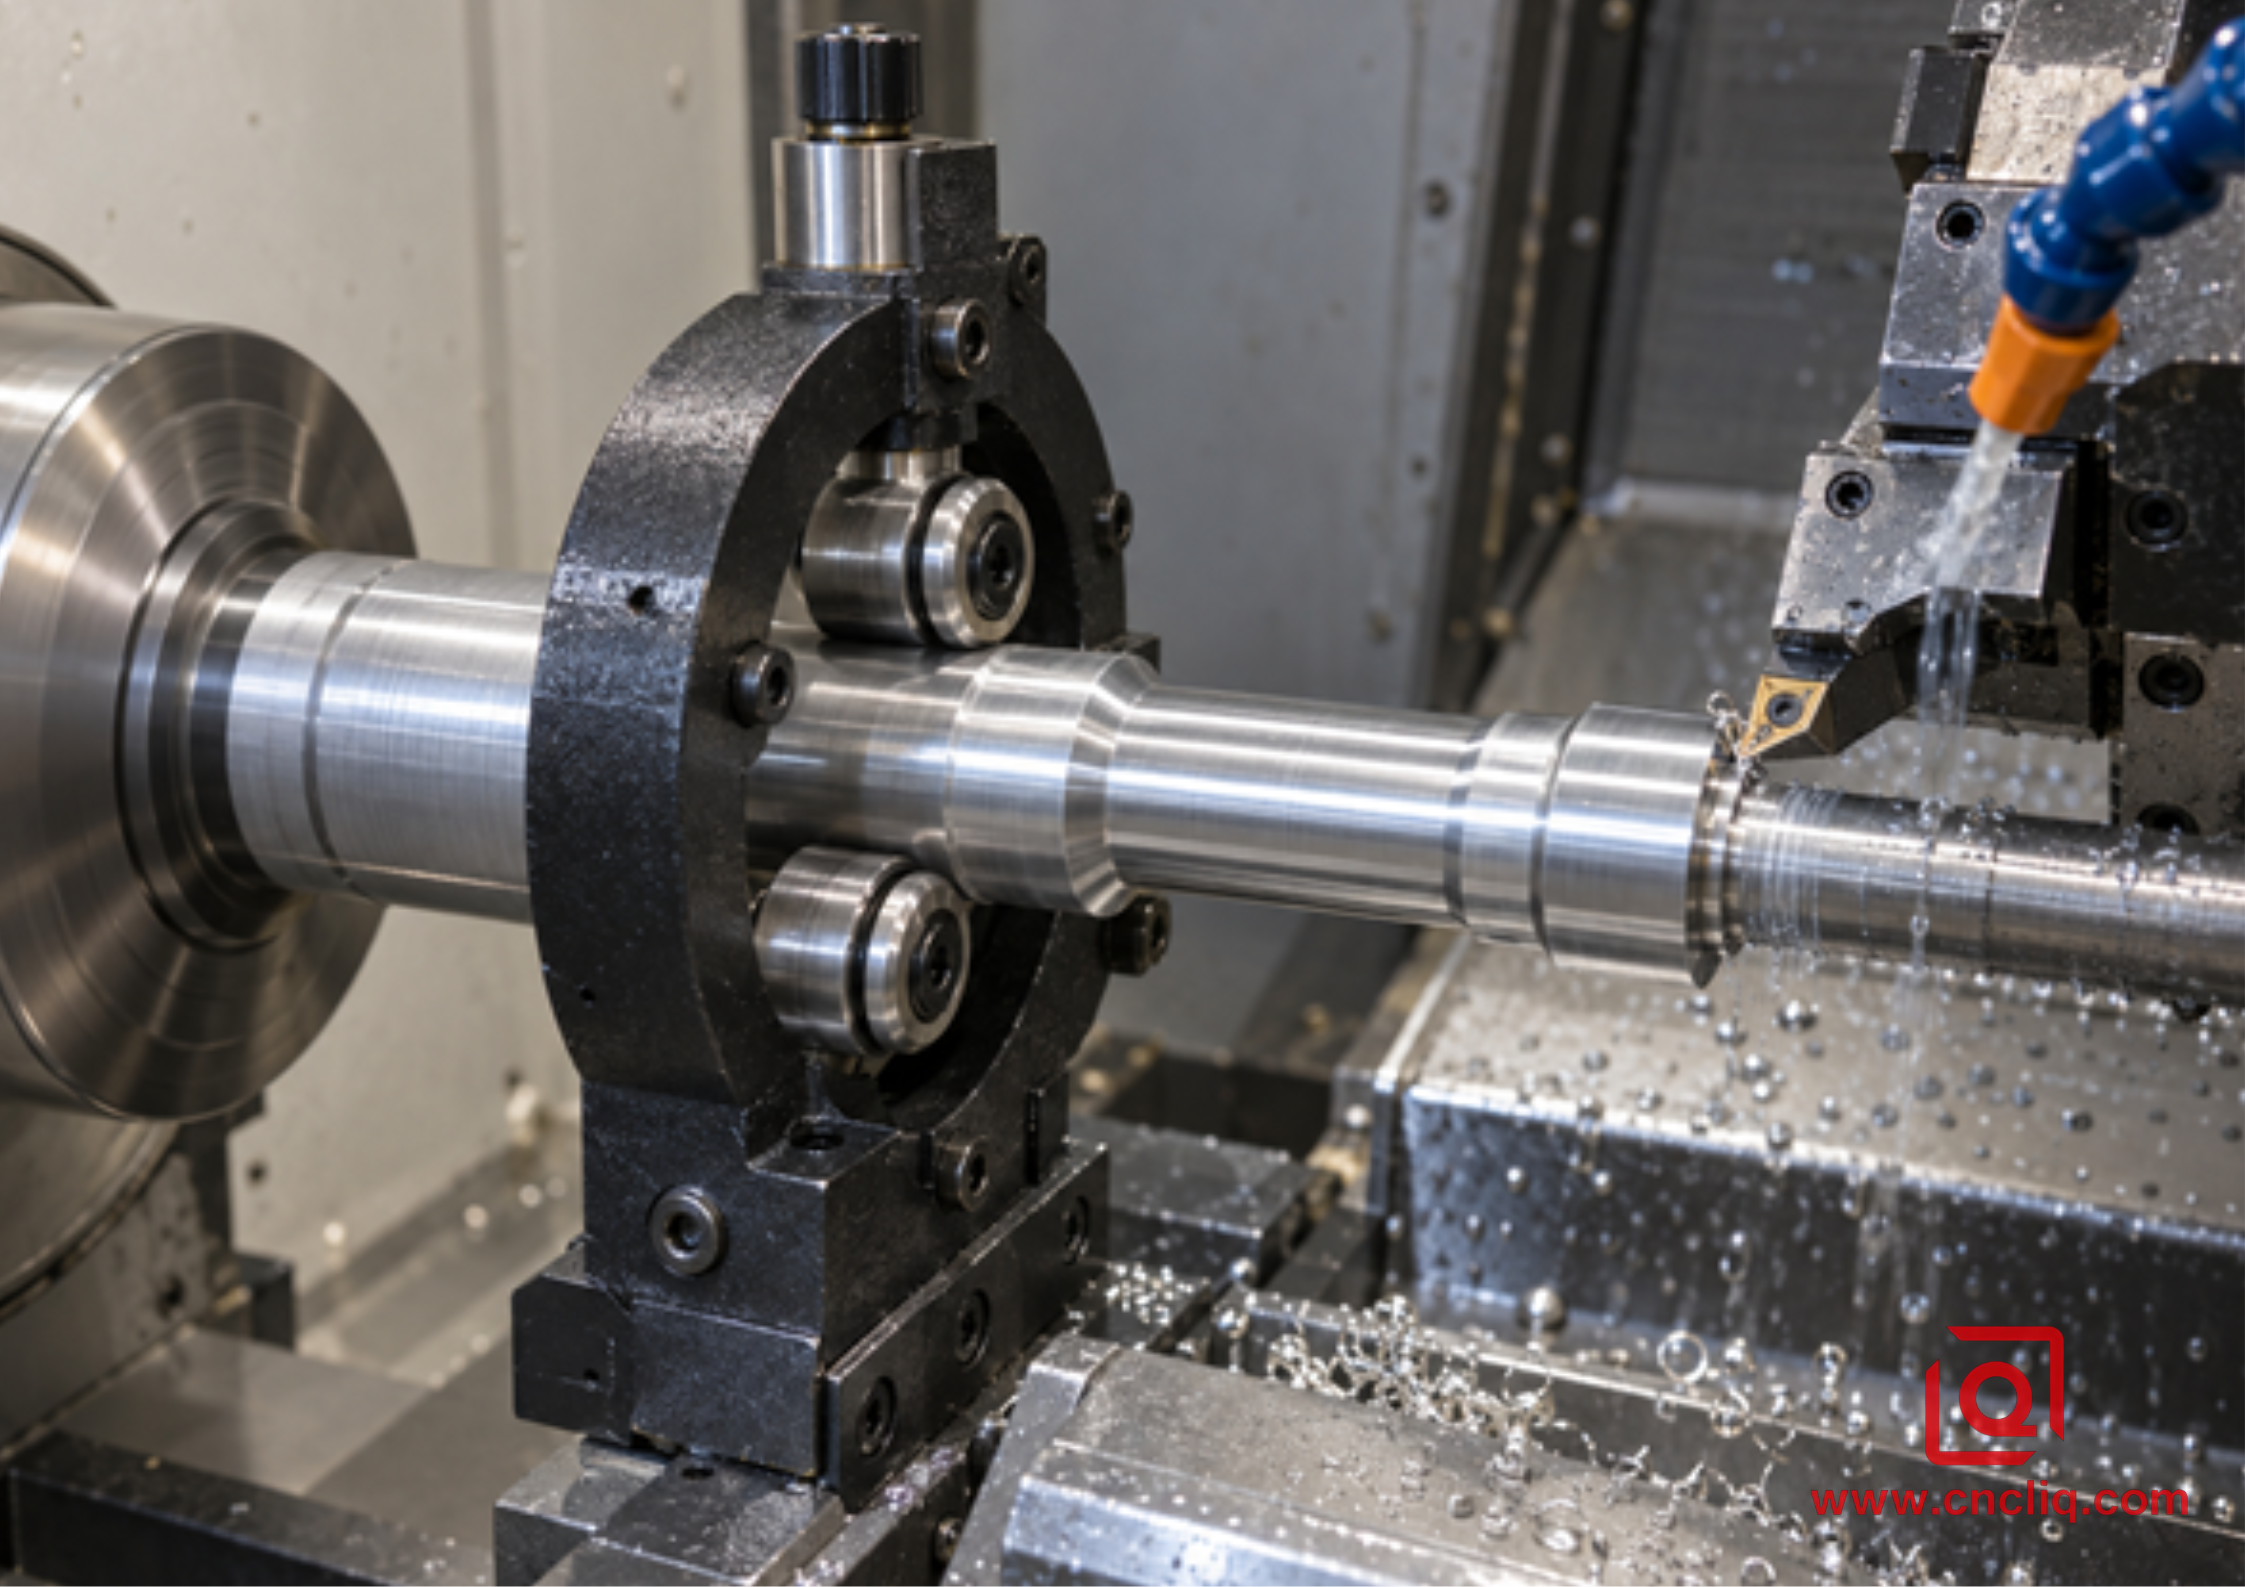
{width=6,1875in height=4,375in
Фиксированный люнет с тремя роликами может сократить эффективный гибкий пролет при условии, что его журнал поддержки соответствует действительности и контактная нагрузка контролируется.
Токарная обработка швейцарского типа или направляющей втулки
Для небольших диаметров и объемов производства направляющая втулка может удерживать точку резания близко к опоре заготовки. Однако это меняет экономику и технологические ограничения. Прямолинейность прутка, зазор между направляющей втулкой, однородность заготовки, порядок элементов и состояние поверхности становятся центральными элементами. Обычный токарный станок с ЧПУ и задней бабкой может оказаться лучшим вариантом прототипа, в то время как процесс швейцарского типа может стать привлекательным после того, как объем и геометрия станут стабильными.
Если вал также имеет поперечные отверстия, лыски, пазы или элементы с таймером, сравните традиционную токарную цепь с маршрутом точения фрезерного станка с одной платформой. В нашей статье о токарно-фрезерной обработке концентрических алюминиевых деталей на станке с ЧПУ объясняется, как непрерывность исходной точки и вторичные настройки влияют на решение.
4. Уменьшите радиальную силу резания, не создавая новых проблем
Поддержка — это половина ответа. Инструмент должен резать свободно, без лишней силы.
1. Используйте острую, полированную геометрию с положительным передним углом для обработки цветных металлов. Острая кромка режет, а не вспахивает. Следите за наростами на краях, которые меняют размер и отделку.
2. Выберите радиус при вершине с подачей. Меньший радиус может снизить пассивную радиальную силу, но может потребоваться меньшая подача для достижения чистоты. Следуйте данным производителя вставок и проверьте соединение в ходе испытания.
3. Держите держатель коротким и по центру. Отклонение инструмента увеличивает изгиб заготовки; лишний выступ и слабый интерфейс снижают стабильность всей системы.
4. Сохраняйте реальную толщину стружки. Слишком легкая шкурка может натирать. Припуск на чистовую обработку должен быть достаточно большим и одинаковым, чтобы кромка была аккуратно обрезана.
5. Отделите черновую обработку от чистовой. Черновая обработка снимает напряжение и выделяет тепло; отделку следует начинать с размеренного, стабильного состояния с известным припуском.
6. Прямая подача СОЖ и удаление стружки. Не допускайте налипания алюминия и держите длинную стружку подальше от вала, центра и покоя. Используйте ограничения, утвержденные для машины, жидкости и инструмента.
7. Сознательно проверяйте направление резания. Поворот с толканием, поворот с вытягиванием и сегментированные траектории нагружают вал по-разному. Перед выпуском в производство проверьте зазоры и опорные нагрузки.
Не копируйте агрессивные параметры из общей алюминиевой таблицы в вал 20:1. OEM-направляющая для токарного сплава с ЧПУ для токарной обработки алюминия полезна для сравнения поведения сплава и стружки, но гибкость и система поддержки должны снизить ценность любого начального окна. Рекомендации производителя инструмента остаются первым источником выбранной пластины.
5. Повторяемый план процесса от необработанного прутка до окончательного размера
1. Просмотр по операции. Отметьте наименьший рабочий диаметр, длину без опоры, базовую ось, отделку, геометрические элементы управления, резьбу, припуск на покрытие, зоны без отметок, а также разрешены ли центральные отверстия или временные опорные шейки.
2. Заблокируйте определение материала."Алюминий 6061" является неполным. Запишите утвержденную форму и состояние продукта и не заменяйте модели 6061-T6, 6061-T651, 2024-T351 или 7075-T651 без одобрения конструкции.
3. Проверьте и подготовьте пруток. Проверьте документацию, наличие повреждений, размер и прямолинейность, где это необходимо. Торцовка, центровое сверление, если разрешено, подготовка поверхностей захвата и опоры и проверка биения.
4. Грубо, не создавая слишком рано слабого пролета. Оставьте сбалансированный припуск. Для геометрии с высоким риском отпустите или ослабьте наладку после черновой обработки, измерьте перемещение и восстановите чистовую точку отсчета.
5. Завершите работу под предполагаемой опорой. Используйте контролируемую кромку, постоянный припуск, стабильную температуру и короткий эффективный интервал. Весенний проход может диагностировать выздоровление, но повторные весенние проходы не должны быть основным методом контроля.
6. Защитите, освободите и проверьте. Поддержите деталь во время снятия заусенцев, защитите шейки, дайте ей стабилизироваться и выполните измерения в свободном состоянии или состоянии, указанном в чертеже, используемом для приемки.
6. При проверке необходимо различать размер, форму и ошибку исходных данных
Такой проактивный подход не только повышает качество продукции, но также укрепляет доверие клиентов и поддерживает долгосрочный рост бизнеса. Деталь может быть одинакового размера на каждой станции и при этом иметь изогнутую ось. Он также может быть прямым, но иметь биение, поскольку опорные центры или монтажные шейки не соосны.
Для практической проверки установите вал на подходящие прецизионные V-образные блоки или между определенными центрами, медленно поверните его и переместите циферблатный индикатор вдоль указанной поверхности. Запишите состояние опоры и расположение индикаторов. При более высоких требованиях используйте оборудование и методы, соответствующие чертежу и плану качества. ISO 230-1 касается испытаний геометрической точности станков; Требования к рисованию текстуры поверхности теперь включены в серию ISO 21920, которая заменила отмененный ISO 1302:2002. Текущий статус имеет значение, если запрос предложения ссылается на более старый стандарт.
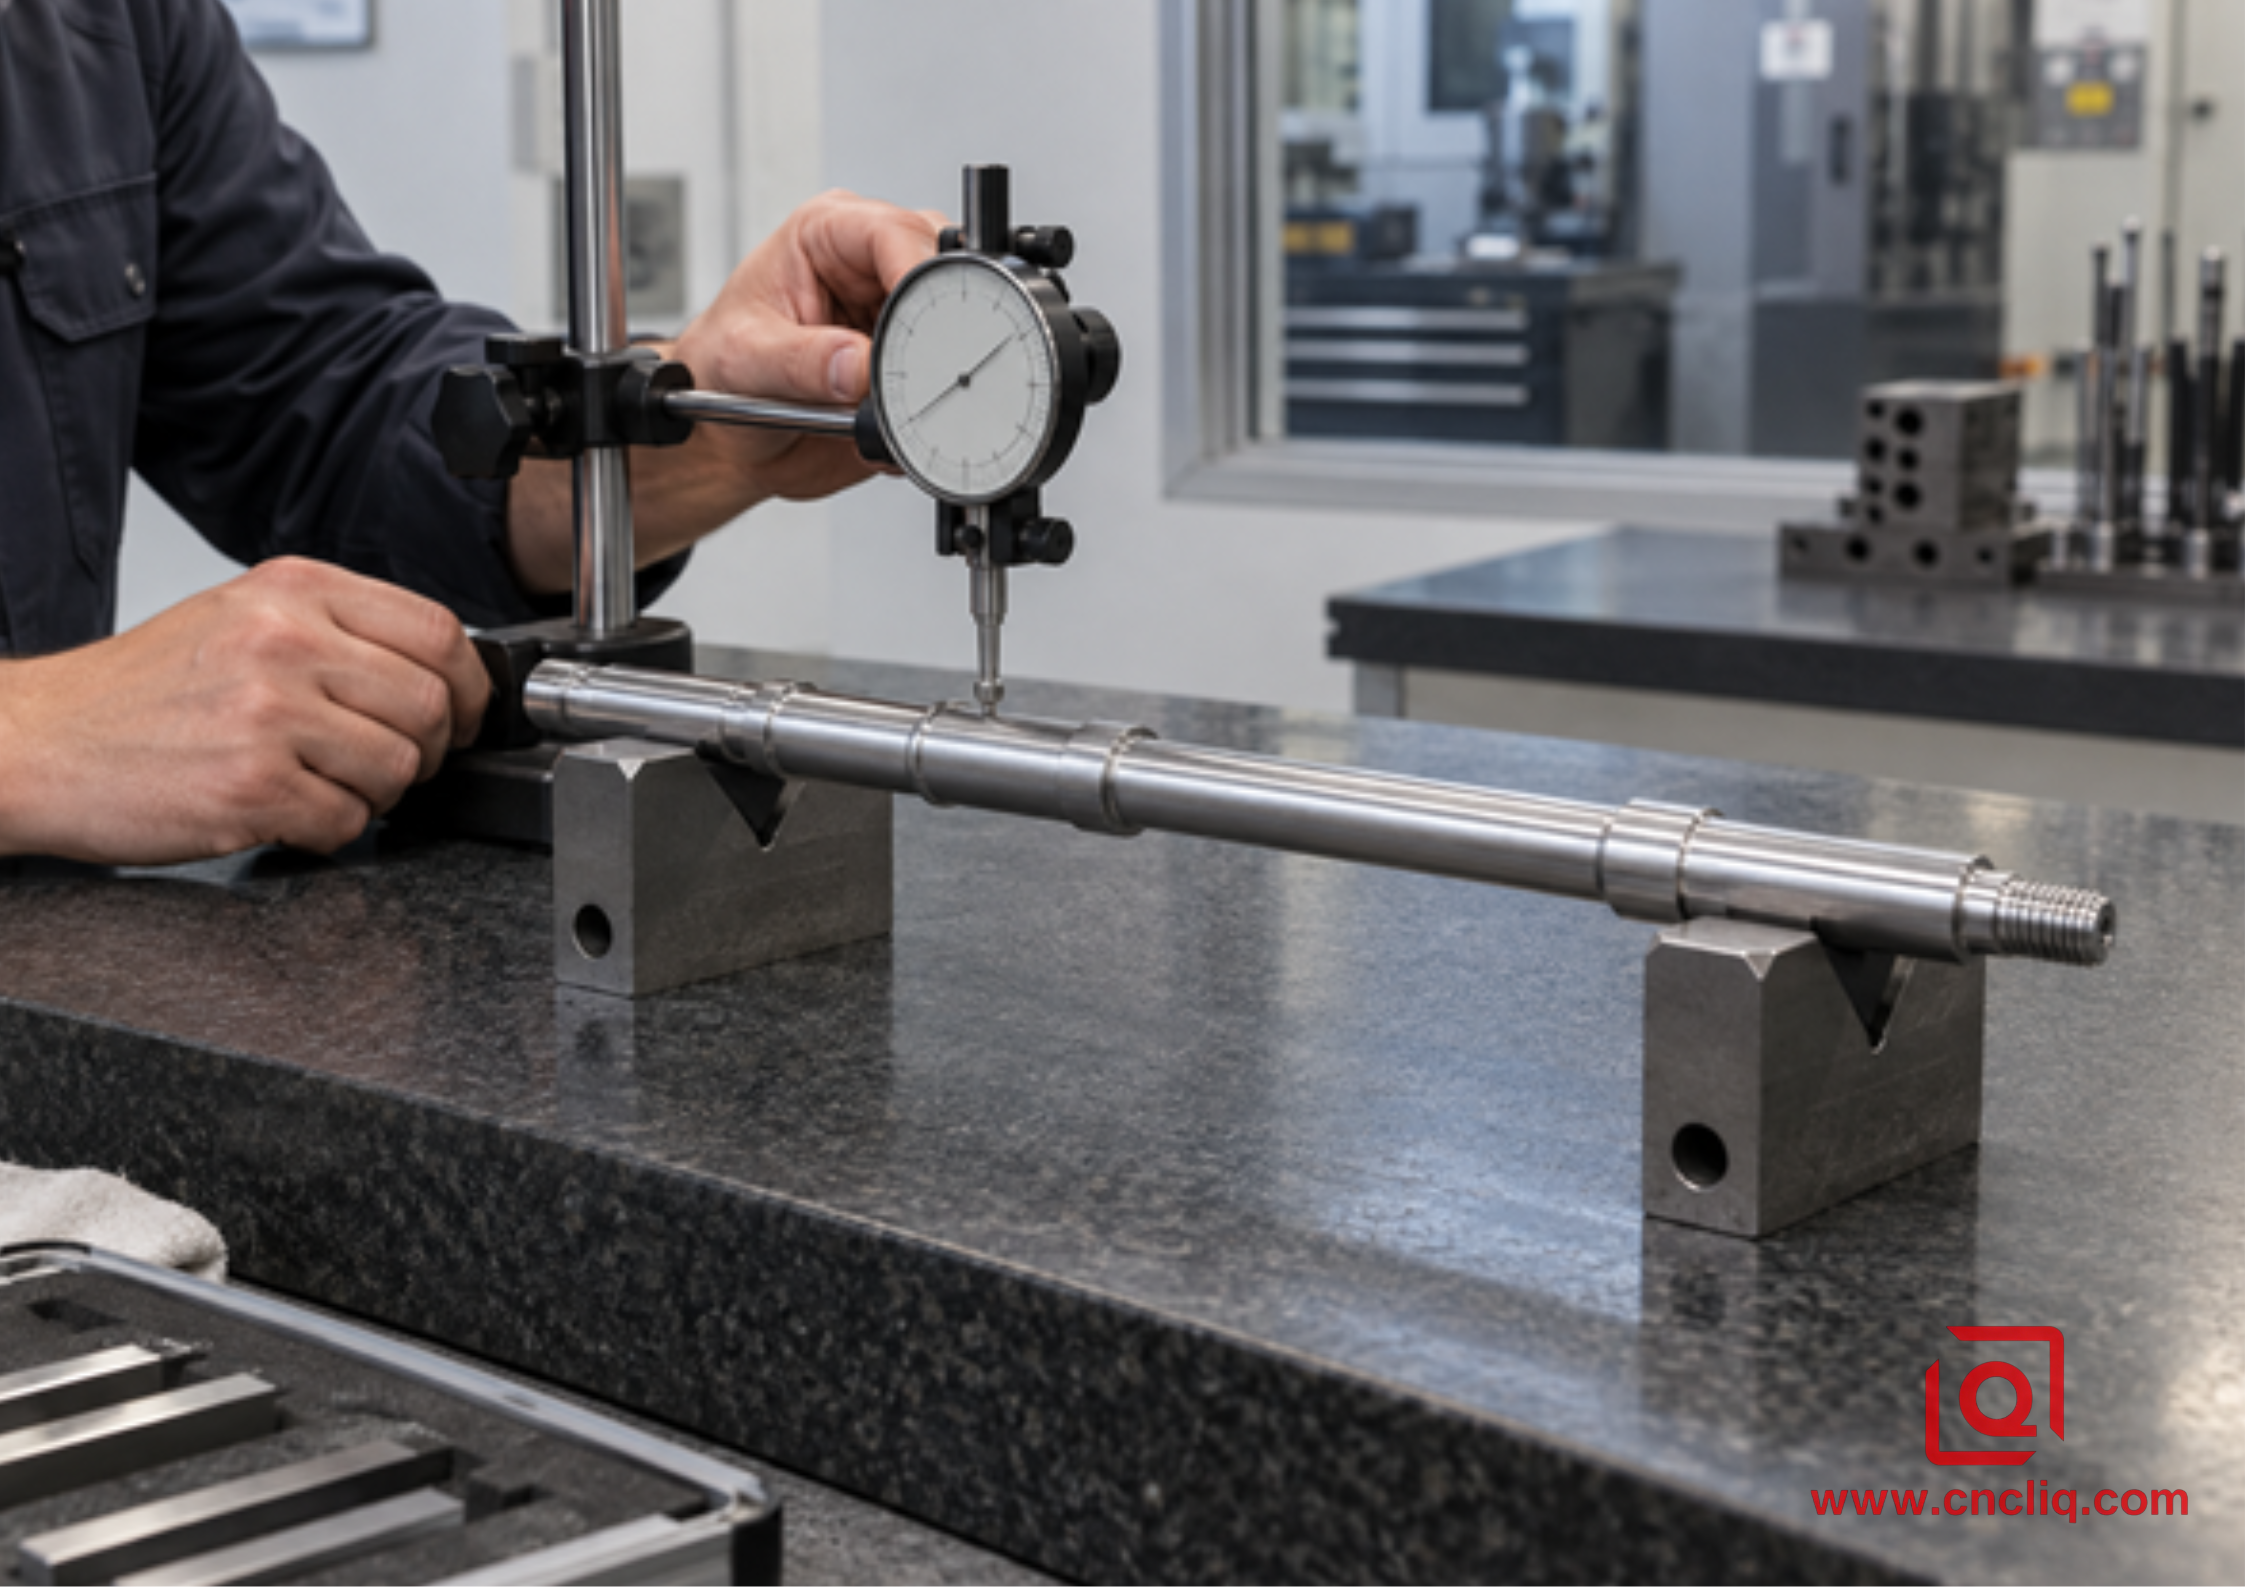
{width=6,1875in height=4,375in
Проверка выпущенных деталей на определенных опорах помогает отличить изменение диаметра от отклонения и биения, связанного с исходной точкой.
Температура должна учитываться в записи, если допуски жесткие. Алюминий расширяется примерно на 23 × 10⁻⁶ на кельвин при комнатной температуре. Равномерное изменение на 10°C на длине 200 мм соответствует примерно 0,046 мм изменения длины. Этот расчет не предсказывает температурное поле реальной детали, но объясняет, почему теплый вал не следует торопливо отправлять со шпинделя на окончательную приемку.
7. Случай анонимного покупателя: длинный приводной вал датчика
Следующий составной случай анонимизирован и очищен для иллюстрации планирования процесса; размеры и результаты являются репрезентативными, а не универсальными производственными обещаниями.
Покупатель системы управления движением запросил вал 6061 длиной 214 мм для компактного узла привода датчика. Его наименьшая непрерывная шейка составляла 10 мм между большим подшипником и седлами муфты. На чертеже указаны допуск на диаметр 0,020 мм на посадочном месте подшипника, общее биение 0,030 мм до базовой точки A, Ra 1,6 мкм на шейке, резьбовой конец и поперечное отверстие. Небольшая проверочная партия была представлена перед умеренным годовым спросом.
Во время чистовой обработки эффективное соотношение L/D в диапазоне 10 мм превысило 20. Поэтому в предлагаемом плане использовались одобренный клиентом центральный элемент, черновая обработка с поддержкой задней бабки, настоящий опорный журнал, поэтапное удаление припуска и поддерживаемая чистовая обработка с использованием инструментов с положительным передним углом. Деталь была выпущена до проверки прямолинейности и биения; Работа с поперечными отверстиями проводилась только после прохождения повернутой оси. В отчете указаны станции диаметра, биение на обоих седлах, качество поверхности, статус сертификата на материал и состояние предварительного покрытия.
Вместо того, чтобы спрашивать только: «Можете ли вы выдержать ±0,010 мм?», покупатель и поставщик могут согласовать вспомогательные функции, последовательность базовых точек, состояние измерения, количество прототипов и доказательства одобрения перед установкой инструментов. Соответствующим примером более широких возможностей вала является страница продукта выходного вала нестандартной прецизионной коробки передач; сплав, геометрия и критерии приемки по-прежнему соответствуют каждому утвержденному чертежу.
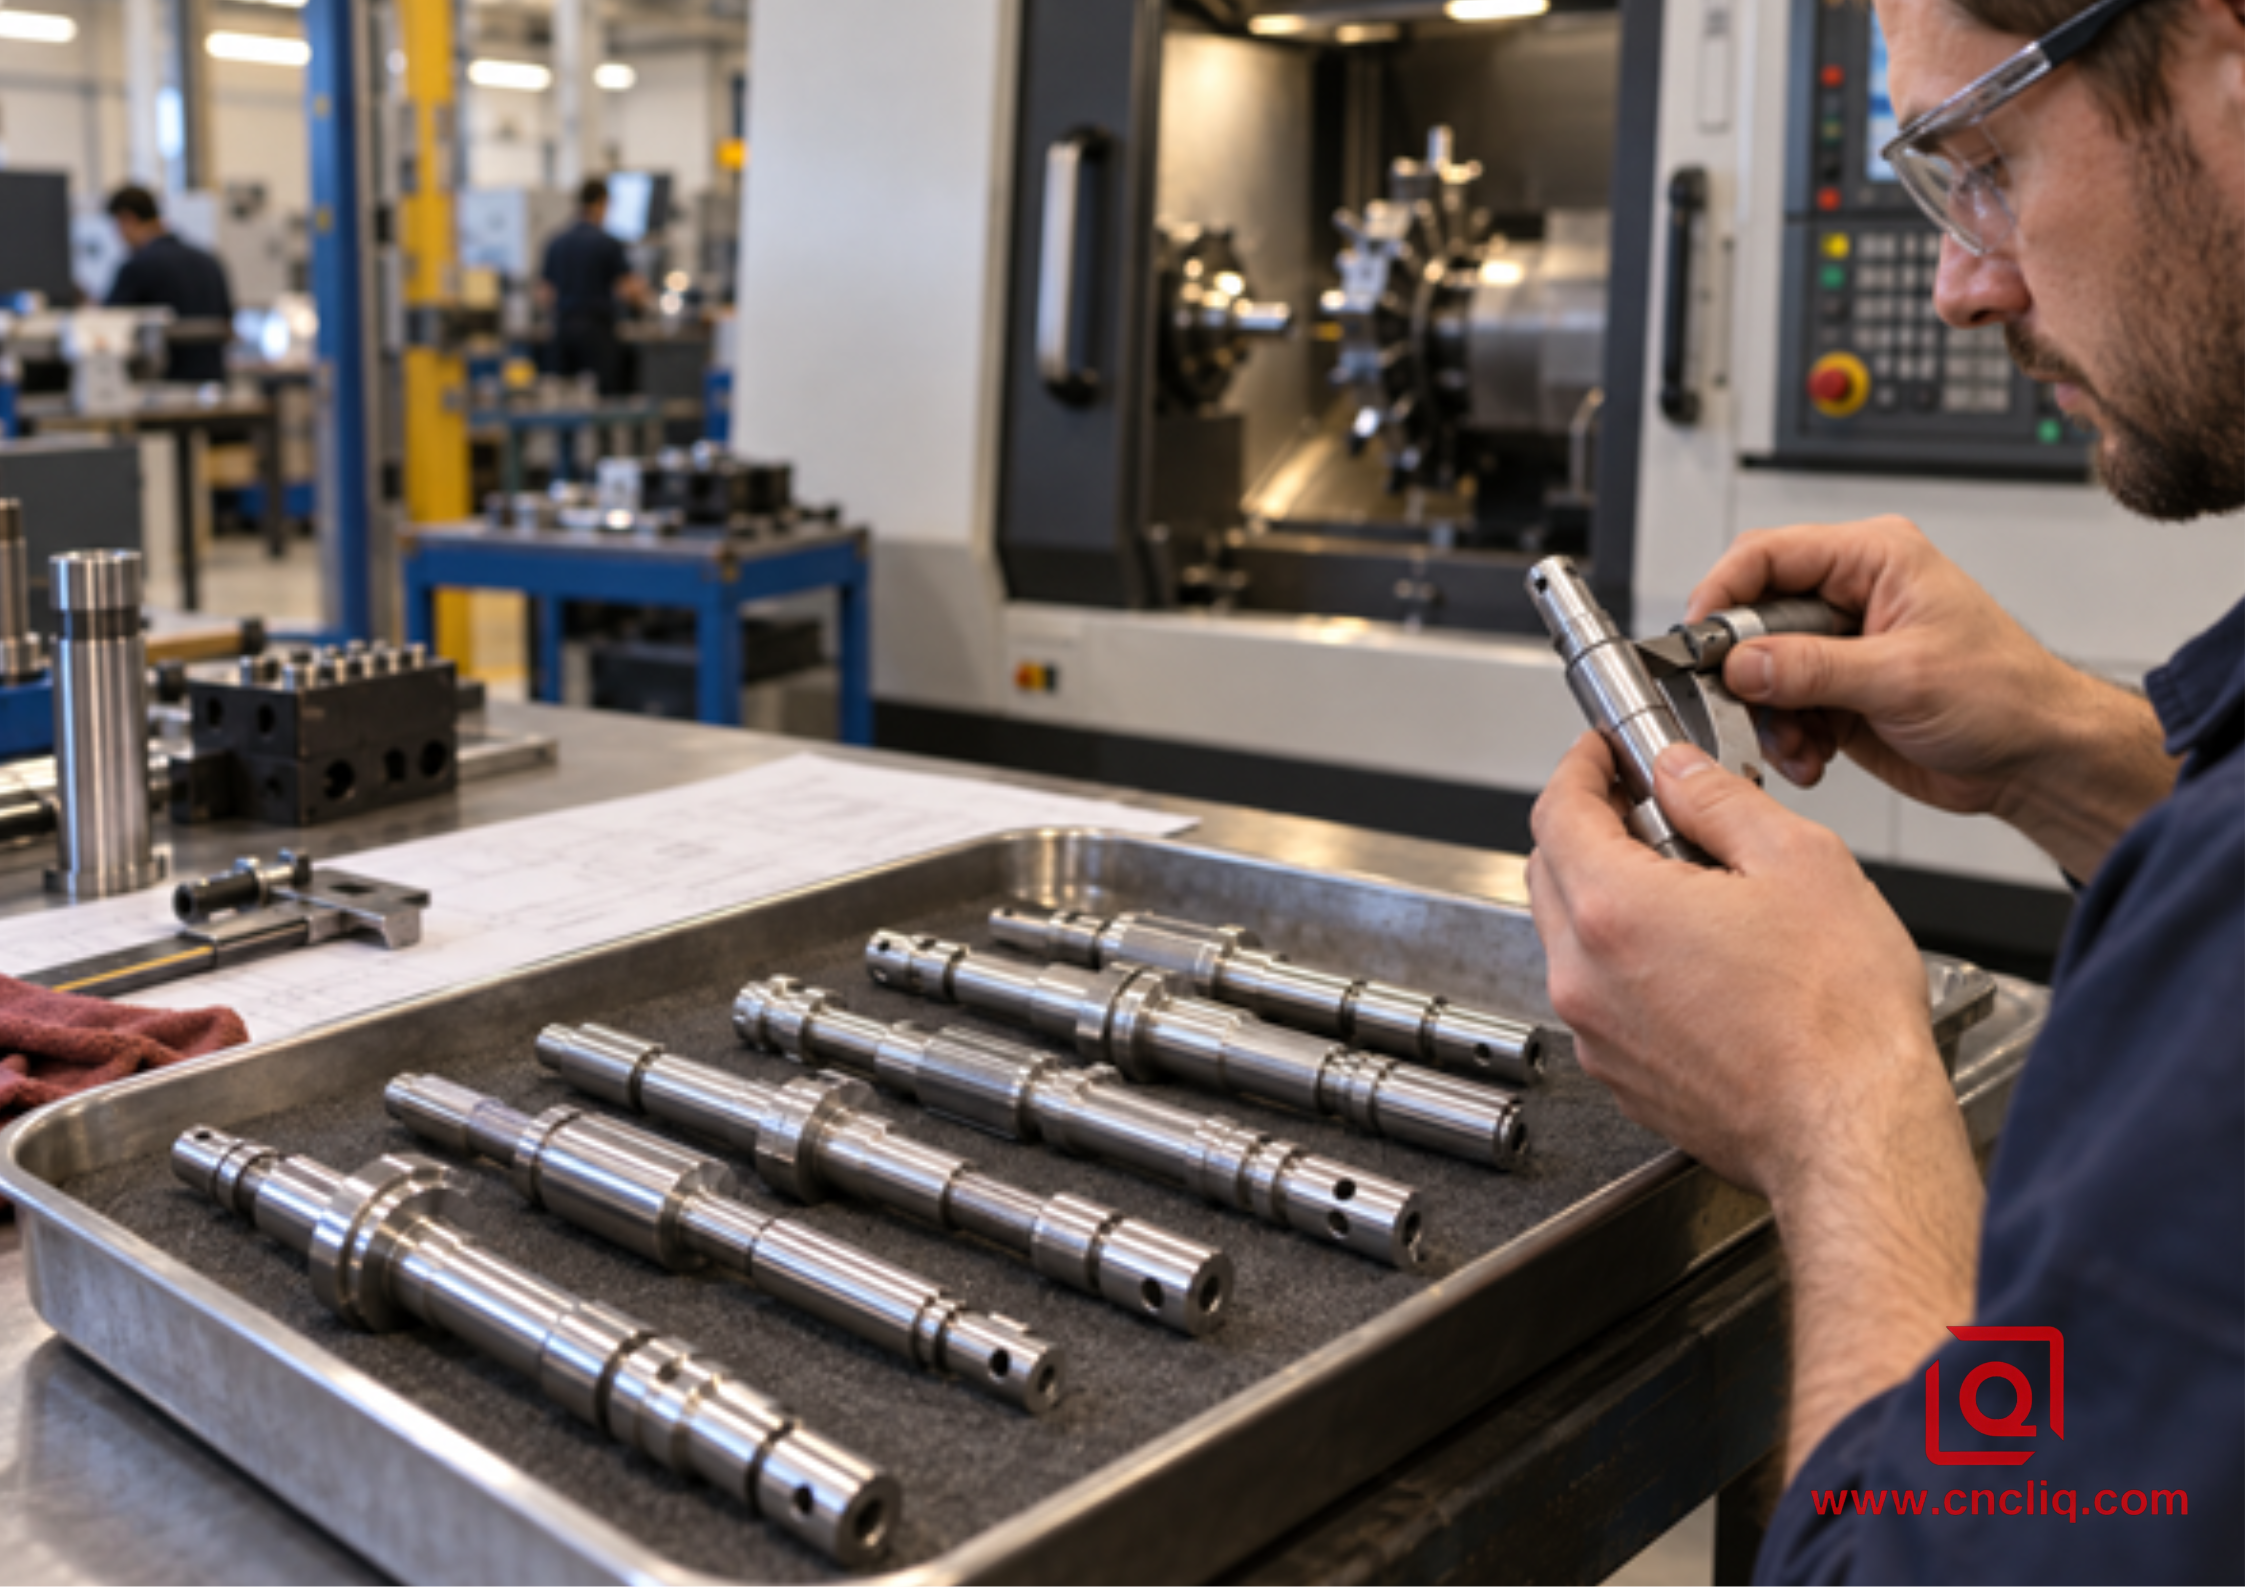
{width=6.1875in height=4.375in
Небольшая проверочная партия позволяет технологической группе подтвердить решения о поддержке, резке и проверке перед массовым производством.
8. Что указать в запросе цен, чтобы получить более быстрое и обоснованное предложение
Отправляйте не только обрезанные PDF-файлы. Хороший комплект тонкого стержня включает в себя:
·3D-модель плюс контролируемый 2D-чертеж с уровнем редакции;
·полные сведения о марке алюминия, его отпуске, форме изделия и утвержденных правилах замены;
·годовой объем, количество первой партии и ожидаемая частота поставок;
·функциональная базовая схема и элементы, которые сопрягаются с подшипниками, уплотнениями, муфтами или датчиками;
·диаметр, прямолинейность, круговое биение или общее биение, а также требования к текстуре поверхности там, где они необходимы функции;
·разрешены ли центральные отверстия, журналы поддержки или временные функции процесса;
·требования к покрытию или анодированию, замаскированные области и применимость размеров до или после отделки;
·обязательные записи, такие как сертификаты материалов, первый товар, данные КИМ или профилометра, а также отслеживание партии;
·правила упаковки, которые не позволяют длинным деталям сгибаться или ударяться друг о друга при транспортировке.
Основные ключевые слова B2B и намерения покупателя
<тело>
<тр>
Ключевое слово
Вероятное намерение
Лучший ответ на конверсию
<тр>
Токарная обработка тонких алюминиевых валов с ЧПУ
Технические исследования и исследования поставщиков
Поясните элементы управления отклонением и запросите чертеж
<тр>
обработка алюминиевого вала по индивидуальному заказу
Коммерческое расследование
Показать материал, токарную обработку, вторичную обработку и объем проверки
<тр>
услуги токарной обработки длинных валов с ЧПУ
Выбор поставщика
Подтвердите размер машины, маршрут поддержки, допуск и объем
<тр>
производитель прецизионных алюминиевых валов
Квалификация поставщика
Предоставьте сертификаты, план проверки и возможности отслеживания
<тр>
предотвратить прогиб вала при точении
Решение проблем
Диагностика L/D, силы резания, опоры и сигнатуры ошибок
<тр>
цена на обработку алюминиевого вала
Транзакционный
Запросите CAD, допуски, количество, материал и отделку
<тр>
Поставщик алюминиевых деталей, обработанных на станках с ЧПУ
Более широкий выбор источников
Связывание возможности токарной обработки с проверкой DFM для конкретной детали
<тр>
обработка алюминиевых валов с малым биением
Высококвалифицированный технический поиск
Определите исходную точку, состояние проверки и метод биения перед ценообразованием
Если чертеж вала уже доступен, отправьте файл STEP, 2D-чертеж, состояние материала, количество и 3 наиболее важные характеристики. Команда инженеров Liqin может проанализировать вероятные точки отклонения, стратегию поддержки, маршрут проверки и факторы затрат, прежде чем будет окончательно составлено предложение. Этот разговор более ценен, чем низкая цена за единицу продукции, основанная на неопределенном процессе.
1. При каком соотношении длины и диаметра алюминиевый вал нуждается в задней бабке или опоре люнета?
Универсального ограничения не существует. Значение L/D ниже примерно 4 часто считается относительно жестким, примерно от 4 до 12 требует пересмотра задней бабки и процесса, а значение выше примерно 12–15 обычно подталкивает работу к промежуточной или подвижной поддержке. Эти группы лишь проверяют рекомендации. Фактическое решение также зависит от наименьшего рабочего диаметра, радиальной силы резания, допуска, прямолинейности заготовки, выравнивания центра, геометрии инструмента, последовательности элементов, а также от того, проверяется ли размер во время поддержки или после освобождения.
2. Может ли смещение на станке с ЧПУ компенсировать прогиб тонкого вала?
Смещение ЧПУ или запрограммированный конус могут исправить стабильную, повторяемую картину ошибок после измерения, но это не должно быть первым ответом на нестабильную механическую систему. Компенсация не может устранить вибрацию, изменение наростов, ослабление поддержки, переменное напряжение стержня или тепловой дрейф. Сначала сделайте настройку повторяемой, сопоставьте диаметр по оси Z, подтвердите исходную точку и состояние проверки, а затем используйте ограниченную компенсацию только в том случае, если остаточная ошибка одинакова для всех деталей и партий.
3. Всегда ли 6061-T651 лучше, чем 6061-T6, для длинного вала?
Нет. T651 обозначает состояние снятия напряжений, связанное с конкретными формами продукта, тогда как T6 представляет собой более широкое обозначение отпуска дисперсионной закалки; Наличие и допустимые расчетные свойства зависят от спецификации материала и формы изделия. Поставщик не должен подменять характер на основании правил блога. Укажите на чертеже требуемую спецификацию, форму и состояние, согласуйте риск остаточных напряжений с поставщиком материала и механическим цехом и получите одобрение проекта на любые изменения.
4. Должны ли на чертеже присутствовать как прямолинейность, так и биение?
Только если оба контролируют разные функциональные потребности. Прямолинейность контролирует форму линейного элемента или производной оси без обязательной ссылки на другую базу. Биение контролирует изменение при вращении детали вокруг указанной базовой оси и, следовательно, сочетает в себе несколько геометрических эффектов. Для седла подшипника, шейки уплотнения и муфты могут потребоваться требования к биению, связанные с исходной точкой, в то время как длинный свободный пролет также может нуждаться в прямолинейности. Инженер-конструктор должен определить функциональную структуру данных и избегать дублирования элементов управления, которые увеличивают стоимость без защиты сборки.
5. Какая информация необходима для расчета прецизионного алюминиевого вала?
Предоставьте модель STEP, двухмерный чертеж с контролем версий, полный сплав и состояние, форму сырья, если это важно, годовое количество и количество первой партии, критический диаметр и геометрические допуски, текстуру поверхности, стандарт резьбы, покрытие, базовую схему, разрешение на центральное отверстие, документы проверки и требования к упаковке. Также определите, с чем сопрягается вал и какие три характеристики остановят вашу сборку в случае неисправности. Этот контекст позволяет поставщику выбирать поддержку, последовательность операций, метод проверки и план прототипа вместо скрытых предположений о ценах.
Вращение тонкого алюминиевого вала — это проблема жесткости, прежде чем проблема подачи и скорости. Рассчитайте рабочее соотношение L/D, осознайте, что отклонение масштабируется при возведении длины в куб и диаметра в четвертой степени, диагностируйте форму ошибки и установите опору там, где сила резания входит в деталь. Комбинируйте настоящий патрон или цангу с правильной задней бабкой, люнетом, следящим люнетом или направляющей втулкой; используйте острые позитивные инструменты и припуск на чистовую обработку, который все еще режет; затем осмотрите выпущенную деталь по заданным точкам при контролируемой температуре. Полный запрос цен делает эти элементы управления доступными и дает как покупателю, так и поставщику четкий путь от прототипа к стабильному производству.
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, предназначены только для информационных и справочных целей. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку нестандартные детали различаются в зависимости от плавкости материала, калибровки станка и конкретных допусков, требования к качеству переплета определяются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все примеры использования клиентов, представленные в этом блоге, были полностью анонимизированы и очищены. Показатели производительности, производственные процессы и отображаемые изображения служат исключительно для демонстрации наших возможностей индивидуальной обработки и не представляют собой единый универсальный стандарт для всех заказов.
Производственная команда Liqin
Опираясь на 18-летний опыт точного машиностроения, компания Ningbo Liqin Industry производит металлические компоненты с высокими допусками для требовательных мировых рынков. Мы работаем на территории производственного центра площадью 6500 м², оснащенного более чем 150 станками, выполняющими 4- и 5-осевую обработку с ЧПУ, токарно-фрезерную обработку, холодную экструзию и литье под давлением под одной крышей. Такая настройка позволяет нам беспрепятственно управлять проектами, переходя от первоначальных концепций САПР непосредственно к завершенным поставкам.
Мы осуществляем контроль качества без каких-либо компромиссов. Мы относимся к жестким допускам с учетом необходимой им инженерной дисциплины. Опираясь на сертификаты ISO 9001, ISO 13485 и IATF 16949, наши инженеры по обеспечению качества проводят строгие проверки IPQC, FQC и OQC для каждой отдельной производственной партии. От картографирования размеров КИМ и оптического профилирования до испытаний на твердость и соляного тумана — мы заранее проверяем ваши критически важные характеристики, поэтому вы получаете готовые компоненты без головной боли при сборке или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на нас в двухчасовом ответе на новые запросы предложений, прямой поддержке при отборе образцов прототипов и бесперебойной экспортной доставке по Европе, Северной Америке, Азии и Океании.
Приветствуем ваши запросы и образцы. Посетите наш веб-сайт или свяжитесь с нами напрямую, чтобы получить конкурентное предложение!
Специалист по процессам металлообработки и прецизионной обработке
Делимся информацией о холодной ковке, литье под давлением, литье металлов и обработке деталей из меди, алюминия и нержавеющей стали на станках с ЧПУ, помогая инженерам и покупателям оптимизировать конструкцию деталей, производственные процессы и производственные затраты.
 Русский




 {width=6.1875in height=4.375in
