 Русский




Команда по закупкам может совершить дорогостоящую ошибку, задав один невинный вопрос: «Какой процесс имеет более низкую цену за штуку?» Этот вопрос возникает слишком рано. Реальное решение заключается в том, какой маршрут создает наименьшую утвержденная стоимость доставки в течение срока действия программы, не блокируя дизайн слишком рано.
Обработка на станке с ЧПУ обычно начинается быстро. Нет необходимости финансировать производство, вносить изменения в конструкцию можно, а заготовка дает инженерам широкий выбор сплавов, а также предсказуемый, плотный материал. Компромиссом является многократное машинное время и удаление материала на каждой детали. Литье под высоким давлением (HPDC) меняет эту структуру затрат. Производственная матрица требует капитала и времени, но ячейка может быстро повторять сложную, почти чистую форму, как только процесс стабилизируется. Компромиссом является меньшая свобода проектирования после выпуска инструментов, специальных сплавов для литья, риска пористости и частой вторичной обработки функциональных особенностей.
Поэтому не существует честного универсального ответа, такого как «переключаться на 1000 штук». Кроссовер меняется в зависимости от геометрии, сплава, времени цикла, количества гнезд, срока службы штампа, обрабатываемого материала, лома, проверки, технических изменений и продолжительности программы. Это руководство дает OEM-инженерам и командам поставщиков практический способ рассчитать этот кроссовер, а затем проанализировать его до того, как будет выдан заказ на поставку.
Быстрый ответ: какой процесс подходит вашей программе?
|
Состояние программы |
Обычно более сильная отправная точка |
Почему |
|
Прототип, проверочная сборка или нестабильная конструкция |
обработка с ЧПУ |
Низкие фиксированные обязательства и быстрые инженерные изменения. |
|
Малый объем при плотных базовых точках, уплотняющих поверхностях или высоких требованиях к прочности материала |
обработка с ЧПУ |
Кованая заготовка и прямой контроль прецизионных функций снижают неопределенность процесса. |
|
Стабильная конструкция, сложная тонкостенная форма и устойчиво высокий годовой спрос. |
Литье под давлением |
Инструменты можно амортизировать, а формовка, близкая к заданной, снижает количество повторных резок и отходов материала. |
|
Корпус большого объема с отверстием для подшипника, поверхностью прокладки, резьбой или фиксирующим элементом. |
Литье под давлением + вторичный ЧПУ |
Создайте экономичный конверт; обрабатывайте только те функции, которые действительно требуют точности. |
|
Спрос неопределенный или может прекратиться после одного выпуска |
Сначала ЧПУ, потом повторная оценка |
Дешевая теоретическая цена за единицу отливки не позволяет восстановить неиспользованный инструмент. |
Правило цеха: не сравнивайте готовую деталь с ЧПУ с незавершенной отливкой. Сравните две детали в одной и той же точке приемки: зачищенные, обработанные, проверенные, упакованные и готовые к сборке.
Как два процесса создают затраты
Обработка на станке с ЧПУ: низкие фиксированные затраты, повторяющиеся переменные затраты.
Обработка на станке с ЧПУ вырезает геометрию прутка, пластины, экструзии, поковки или другой заготовки. Поставщик готовит программы CAM, инструменты, мягкие губки или приспособления и методы контроля. Эти затраты на установку реальны, но они обычно скромны по сравнению с закаленным производственным штампом. Каждая дополнительная деталь потребляет запасы, время работы шпинделя, инструменты, транспортировку, охлаждающую жидкость, возможности контроля и некоторую долю риска брака.
Алюминиевый корпус с карманами иллюстрирует схему. Покупка большого блока – это только начало. Станок должен выполнить черновую обработку полости, получистовую обработку стабильных базовых поверхностей, чистовую обработку критических поверхностей, сверление и нарезание резьбы и, возможно, несколько раз перевернуть деталь. Чипы могут иметь ценность для переработки, но они не восстанавливают стоимость купленных запасов или машино-часов, затраченных на их создание. Глубокие карманы, тонкие полы, малые внутренние радиусы и жесткие допуски еще больше растягивают цикл. Практические способы удаления этих драйверов см. в статье Liqin. семь принципов DFM для снижения затрат на станки с ЧПУ для алюминия .
Литье под давлением: высокие фиксированные затраты, более низкая стоимость повторения.
HPDC впрыскивает расплавленный сплав в стальную матрицу под давлением. Матрица может включать в себя блоки полостей, сердечники, ползунки, эжекторы, направляющие, переливы, вентиляционные отверстия и каналы контроля температуры. Проектирование инструмента, моделирование, сталь, механическая обработка, термообработка, опробование и корректировка — все это предшествует стабильному производству. Однако после одобрения за один прием можно сформировать стенки, ребра, выступы и внешнюю поверхность, которые в противном случае потребовали бы значительной механической обработки.
Цена литья всё-таки не просто металл плюс секунды машинного времени. Сюда также входят потери расплава, обрезка, дробеструйная очистка или удаление заусенцев, технологический брак, техническое обслуживание инструмента, осмотр и любые вторичные операции. Стандарты спецификаций продукции NADCA 2024 инструментальная оснастка, свойства сплавов, стандартные и прецизионные допуски, GD&T, условия проектирования и качества — именно те области, которые должен определить серьезный запрос предложений по литью. Лицинь изготовленное на заказ руководство по литью алюминия под давлением OEM добавляет практическое руководство по черновой обработке, стенкам и последующей обработке.
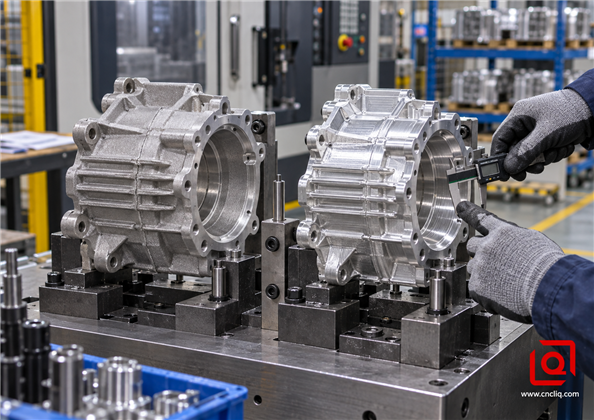
Геометрию литья и геометрию, обработанную на станке с ЧПУ, следует сравнивать на одном и том же функциональном уровне приемки.
Формула безубыточности, которую можно использовать в запросе цен
Начните с двух уравнений общих затрат. Сохраняйте входные данные в той же валюте и в течение одного и того же периода программы.
Общая стоимость ЧПУ = настройка ЧПУ/NRE + (стоимость ЧПУ за принятую деталь × количество)
Общая стоимость литья под давлением = стоимость оснастки и квалификации + (стоимость готовой отливки на посадку за принятую деталь × количество) + ожидаемое обслуживание инструмента
Если стоимость единицы станка с ЧПУ выше, чем стоимость единицы готовой отливки, пересечение первого прохода:
Безубыточное количество = (фиксированная стоимость литья под давлением − фиксированная стоимость ЧПУ) ÷ (стоимость единицы продукции с ЧПУ − стоимость готовой единицы литья под давлением)
Это проверочный расчет, а не решение о покупке. «Стоимость готовой единицы литья под давлением» должна включать обрезку, удаление заусенцев, вторичную обработку на станке с ЧПУ, обработку поверхности, испытание на герметичность или работы на ШИМ, если указано, упаковку и транспортировку. Используйте принятые части в знаменателе. Если литейный завод указывает хорошие цены, а ваша команда платит за хорошие детали, математика скрывает потерю производительности.
Прозрачный проработанный пример, а не цитата Лициня
Предположим, инженер получает следующее сравнение стабильного алюминиевого корпуса. Это намеренно помеченные примерные предположения, а не заявление о реальном заказе: NRE CNC стоит 600 долларов, а стоимость его окончательной принятой детали — 46 долларов. Маршрут литья требует 24 000 долларов на инструмент и квалификацию, а затем 14 долларов за принятую готовую деталь, включая вторичную обработку. Если не учитывать техническое обслуживание первого экрана, кроссовер составит (24 000–600 долларов США) ÷ (46–14 долларов США) = около 731 принятой детали.
Этот результат делает нет означает, что команда должна автоматически выпустить матрицу в детали 732. Если достоверность прогноза составляет только 60%, вероятен пересмотр конструкции или инструмент требует платного обслуживания во время программы, пересечение с поправкой на риск перемещается вправо. Если матрица с несколькими полостями производит несколько деталей за один выстрел при стабильном длительном ходе, она может сдвинуться влево. Попросите поставщиков представить свои предположения в общей ведомости затрат, а не прятать их в единой цене за штуку.
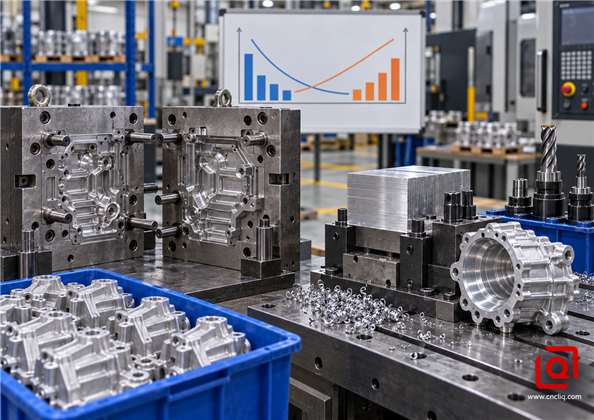
Оснастка, съем материала, время цикла и объем выпускаемой продукции влияют на кроссовер; только громкость не устанавливает его.
Драйверы затрат, которые покупатели обычно упускают из виду
|
Драйвер затрат |
Влияние ЧПУ |
Эффект литья под давлением |
Вопрос о запросе цен |
|
Изменения дизайна |
Обычно это обновление CAM или приспособления; тяжесть зависит от изменения. |
Может потребоваться доработка вставки, сварка, новые направляющие или новая матрица. |
Какие характеристики можно изменить без резки новой стали? |
|
Использование материала |
Низкое соотношение покупок и полетов может привести к тому, что стоимость запасов и циклических расходов будет преобладать. |
Формование около сетки уменьшает резку, но остаются бегуны, переливы и потери расплава. |
Включен ли лом-кредит и кому он принадлежит? |
|
Точность |
Дополнительные настройки, чистовые проходы и проверки повышают стоимость. |
Критические детали могут потребовать механической обработки после отливки. |
Какие выноски являются функциональными, а какие можно оставить в прежнем виде? |
|
Риск качества |
Остаточные напряжения, износ инструмента и ошибка настройки могут стать причиной брака. |
Пористость, холодные затворы, блики и отклонения размеров могут стать причиной браковки. |
Цена основана на брутто или принятых штуках? |
|
Мощность и график |
Длинные циклы отнимают часы работы шпинделя; могут потребоваться параллельные машины. |
Быстрые повторные циклы следуют за более длительным этапом оснастки и запуска. |
Какова подтвержденная недельная производительность после проверки? |
|
Владение и обслуживание инструмента |
Приборы и программы по-прежнему нуждаются в условиях владения. |
Хранение штампов, профилактическое обслуживание и использование пластин с истекшим сроком службы имеют большое значение. |
Кому принадлежит инструмент и какие записи о съемках/техническом обслуживании предоставляются? |
Толерантность заслуживает особого внимания, поскольку она может исказить обе цитаты. Исходный чертеж, в котором везде применяется ±0,01 мм, может привести к медленной чистовой обработке с ЧПУ и широкому охвату КИМ. Тот же чертеж, отправленный на литейный завод, может вернуться с серьезной вторичной обработкой или с нереалистичным обещанием. Отделите общую геометрию от реальных интерфейсов: отверстия подшипников, расположение штифтов, уплотнительные дорожки, резьбовые отверстия и опорные точки сборки. Руководство Лициня по Допуск на ЧПУ в зависимости от стоимости объясняет, почему небольшие изменения допуска могут привести к изменению плана процесса.
Энергия – еще одна скрытая линия. Исследование Министерства энергетики США, Энергопотребление при литье под давлением , обнаружили, что плавка и выдержка, сплав, выход отливки, лом, время цикла, размер машины, смены и последующая механическая обработка - все это влияет на потребление энергии на предприятии по литью под давлением. Это подтверждает практический смысл покупки: маркировка процесса не является показателем энергопотребления или затрат. Спросите фактический маршрут и доходность поставщика.
Полосы громкости: лучший способ мышления, чем одиночный порог
1–50 частей: ЧПУ обычно является практическим способом создания прототипов и инженерной проверки. Цель – обучение. Производственный штамп потребует денежных средств до того, как интерфейсы, температурное поведение и детали сборки станут стабильными.
50–500 частей: ЧПУ часто остается привлекательным, особенно для сложных доработок, регламентированной проверки, запасных частей или неопределенного спроса. Проверьте приспособления и форму заготовки, поскольку теперь важна повторяемость. Можно рассмотреть упрощенный мостовой процесс, но не называйте его экономикой производства без полного сравнения.
500–5000 деталей: это зона переговоров, а не автоматический ответ. Простая деталь с коротким временем цикла ЧПУ может оставаться обработанной. Глубокий корпус с толстыми карманами и стабильной геометрией может оправдать более раннюю заброску. Должны быть указаны годовое количество, количество за весь срок службы и размер выброса. Обещание 20 000 единиц на весь срок службы не поможет притоку денежных средств, если будет твердо заказано только 400 единиц.
5000+ деталей: Стабильная, литая геометрия все больше оправдывает преимущества HPDC, особенно там, где ребра и бобышки заменяют обширное удаление припуска. Тем не менее проверяйте механические свойства, косметическую отделку, пути утечки, срок службы инструмента и припуски на обработку в критических зонах. Лицинь Матрица решений по обработке на станках с ЧПУ и литью под высоким давлением обеспечивает другой взгляд на геометрию, допуск и годовой масштаб.
Прогнозная дисциплина: рассчитывайте на основе подтвержденного количества, наиболее вероятного количества за весь срок и количества роста. Если процесс выигрывает только в положительном случае, это еще не вариант с низким уровнем риска.
Геометрия, материалы и обработка поверхности могут переопределять объем
Геометрия
Литье под давлением требует достаточно однородных стенок, уклона, щедрых переходов и четкой стратегии разделения. С его помощью можно эффективно формировать сложные внешние формы, ребра и выступы, но для поднутрений могут потребоваться салазки и увеличиться стоимость инструмента. Тяжелые изолированные секции создают риск усадки. ЧПУ предпочитает доступные инструменты, стандартные угловые радиусы и меньшее количество ориентаций. Глубокие узкие карманы, скрытые поперечные отверстия и тонкие неподдерживаемые стенки увеличивают риск потери времени или деформации.
Материал
Обработка на станке с ЧПУ может начинаться с деформируемых металлов 6061, 7075 и многих других металлов, если их поддерживает чертеж и маршрут поставки. В HPDC используются сплавы, выбранные по характеристикам заполнения, затвердевания и штамповки, например, обычные семейства алюминиевых отливок. Не заменяйте деформируемый сплав литейным только по названию; ознакомьтесь с прочностью, удлинением, термическим поведением, коррозией, соединениями и применимыми стандартами с инженерными разработками.
Заканчивать
Механически обработанный алюминий часто оказывается более чистым способом, когда декоративное анодирование занимает центральное место. Сплавы с высоким содержанием кремния, отлитые под давлением, могут реагировать по-разному, поэтому более подходящим может быть порошковое покрытие, конверсионное покрытие, покраска или другая квалифицированная отделка. Укажите зоны внешнего вида, маскировку, толщину покрытия и применимы ли размеры до или после отделки. Расплывчатое примечание «черное анодирование» может создать цитату, которая будет выглядеть сопоставимой при описании двух разных результатов.
Почему гибридный маршрут часто побеждает
Для многих OEM-корпусов лучшим решением является не литье под давлением. или ЧПУ. Это литье под давлением плюс дисциплинированный средний ЧПУ. Матрица формирует ребра, внешние стенки, бобышки и общую оболочку. Затем ЧПУ обрабатывает отверстие подшипника, направляющую прокладки, монтажную плоскость, резьбу и опорные точки. Это сохраняет экономичность повторения отливки, не создавая иллюзии, что отлитая поверхность может удовлетворить все функциональные требования.
Передача должна быть спроектирована с самого начала. Добавьте устойчивые фиксирующие подушечки. Держите критические исходные цели в разумном соотношении с расположением разъемов матрицы. Оставляйте контролируемый припуск, но не настолько, чтобы фреза без необходимости прорывала плотный участок поверхности. Определите, как приспособление обрабатывает нормальные вариации отливки. Затем свяжите проверку с функцией вместо того, чтобы измерять каждую поверхность с одинаковой интенсивностью. Текущее руководство по спецификациям NADCA явно включает в себя соображения по расположению исходных данных, GD&T, а также стандартные и прецизионные допуски, что делает его полезным нейтральным справочником во время этой передачи.
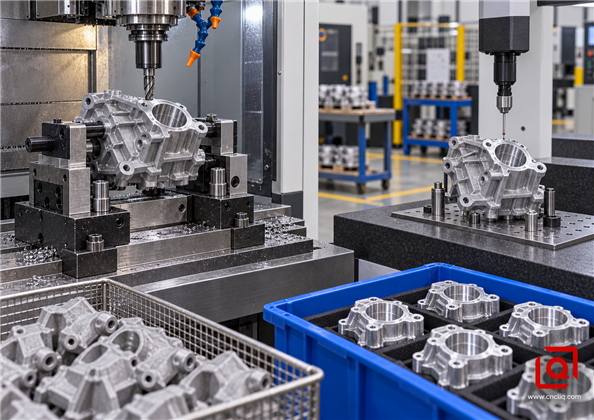
Надежный гибридный маршрут анализирует конверт, обрабатывает критически важные интерфейсы и проверяет их на основе определенных данных.
Проверенный анализ случаев на основе продукта
Случай A: литая торцевая крышка двигателя с прецизионными интерфейсами.
Лицинь опубликовал прецизионный фланец двигателя/передняя торцевая крышка описывается как отлитый под давлением черный алюминий с предварительно нанесенным покрытием с ЧПУ, ориентированным на отверстие подшипника и установочную втулку, включая концентричность и перпендикулярность. Это делает его полезным и проверяемым примером гибридной логики. Общая геометрия корпуса выигрывает от литья, а вращающиеся поверхности сборки оправдывают целенаправленную обработку и контроль. На странице продукта не публикуется объем заказа или процент экономии, поэтому здесь ничего не заявлено.
Случай B: Гидравлический коллектор, изготовленный на станке с ЧПУ.
Лицинь опубликовал изготовленный на заказ гидравлический коллектор описывается как изготовленная на заказ деталь, обработанная на станке с ЧПУ, с разнонаправленными портами, ступенчатыми и глухими отверстиями, поперечными каналами, установочными поверхностями и анодированной отделкой. Эти внутренние пути и герметичные связи объясняют, почему прямая обработка может оставаться ценной: этот процесс предлагает гибкую маршрутизацию и прямой контроль портов и опорных точек без использования специального производственного штампа. Опять же, это анализ проверенной информации о продукте на соответствие процессу, а не заявление о коммерческих результатах неназванного клиента.
Вместе эти два продукта показывают, почему частичная функция превосходит правила на уровне слогана. И оболочка корпуса, и коллектор для жидкости могут быть алюминиевыми, однако их геометрия, интерфейсы и риск изменений могут указывать на разные пути.
Сценарий анонимного покупателя: решение без придуманных результатов
Анонимный покупатель промышленного оборудования попросил свою команду поставщиков сравнить маршруты приобретения алюминиевого корпуса привода. В целях защиты конфиденциальности не предоставляются никакие суммы заказов, размеры, личность клиента или результаты деятельности. Полезная часть — это метод принятия решения. Инженеры разделили чертеж на три группы: элементы литой оболочки, критически важные для ЧПУ интерфейсы и нефункциональные косметические поверхности. Закупки запросили три котировки на подтвержденном, ожидаемом и потенциальном объемах. Каждый поставщик должен был раскрыть информацию об инструментах, квалификации, стоимости готовых принятых деталей, операциях механической обработки, доходности, ответственности за техническое обслуживание и времени выполнения заказа. Команда сохранила ЧПУ для проверочных сборок, заморозила интерфейсы после тестирования сборки и рассматривала маршрут «литье плюс ЧПУ» как более поздний производственный вариант, вместо того, чтобы предполагать, что процесс создания прототипа должен оставаться навсегда. Такой поэтапный подход снижает риск сожаления об инструментах, сохраняя при этом четкий путь к масштабированию; Точная экономия должна рассчитываться на основе реальных котировок покупателя.
Как составить запрос предложений «от яблок к яблокам»
1. Отправляйте как 3D-данные, так и контролируемые 2D-данные. Модель определяет форму; Чертеж определяет критические размеры, исходные данные, отделку и приемку.
2. Укажите количество тремя способами. Укажите первый выпуск, годовую потребность и ожидаемый срок действия программы. Отметьте, что твердо, а что прогнозируется.
3. Определите замороженные и изменяемые функции. Это позволяет разработчику штампа рассмотреть вопрос о сменных пластинах и предотвращает преждевременное использование стали в связи с нестабильной геометрией.
4. Отдельные требования к литью и механической обработке. Разметьте поверхности, припуски, исходные точки, резьбу, отверстия и уплотнительные дорожки.
5. Точно определите сплав и состояние. Любую предложенную замену запросите в письменной форме с указанием стандартов и механических свойств.
6. Запросите стек затрат. Инструмент, NRE, сырье, отливка или машинный цикл, вторичные операции, отделка, проверка, упаковка и транспортировка должны быть видны.
7. Дайте определение качественным доказательствам. Государственный отбор проб, отчет ШМ, сертификат материала, отчет о покрытии, исследование возможностей, испытание на герметичность или другие записи, относящиеся к конкретному проекту.
8. Уточнить термины инструмента. Право собственности, хранение, профилактическое обслуживание, ожидаемый срок службы, разрешение на ремонт и условия передачи относятся к коммерческому пакету.
9. Перед окончательным ценовым предложением попросите позвонить в DFM. Десять минут на переходы стен, линии разъема, доступ к инструментам и допуски покрытия могут снизить затраты больше, чем недели переговоров о цене.
Если вы хотите, чтобы инженеры Liqin сравнили два маршрута, отправьте STEP-модель, 2D-чертеж, целевой сплав, качество поверхности, объем первого заказа, годовой прогноз и элементы, которые не могут перемещаться. Попросите отдельные предположения о станке с ЧПУ, литье под давлением и гибридном производстве, где все три осуществимы. Это дает вашей команде запись о решении, а не просто небольшое число в электронной таблице. Запросить обзор технологичности и ценовое предложение .
Нажмите здесь для вашего запроса 👆
Часто задаваемые вопросы
1. Всегда ли литье под давлением дешевле, чем обработка на станках с ЧПУ в больших объемах?
Нет. Большие объемы улучшают амортизацию инструмента, но геометрия, сплав, текучесть, вторичная обработка, обработка поверхности, осмотр, техническое обслуживание и точность прогноза по-прежнему влияют на результат. Сравните готовые принятые детали по всей программе и рассчитайте пересечение с учетом данных поставщика.
2. Какой объем производства должен привести к переходу от станков с ЧПУ к литью под давлением?
Фиксированного порога нет. Прототипы и неопределенные программы обычно отдают предпочтение станкам с ЧПУ, в то время как стабильный устойчивый спрос делает литье под давлением более привлекательным. Выполните арифметику со своими собственными кавычками. Сверьте это один раз с официальными релизами, еще раз с рабочим прогнозом и еще раз с прогнозом роста. Заимствованный лимит в 1000 штук не является стратегией закупок.
3. Где следует прекратить литье и начать прецизионную обработку?
Не для всех функций в представленном виде. HPDC может формировать повторяемую геометрию, близкую к чистой, но отверстия подшипников, дорожки прокладок, прецизионные опорные точки и отверстия с плотной посадкой часто требуют вторичной обработки на станке с ЧПУ. Установите жесткий контроль только там, где он необходим сборке, и определите схему контрольных точек.
4. Какой процесс лучше всего подходит для внесения изменений в проект?
Обработка на станках с ЧПУ обычно более щадящая, поскольку многие изменения затрагивают программы CAM, инструменты или приспособления, а не закаленную производственную сталь. Иногда в штампе могут использоваться сменные вставки, но серьезные изменения стенок, литников, направляющих или разделителей могут потребовать дорогостоящей доработки или замены.
5. Какая информация необходима для точного расчета стоимости литья под давлением и станка с ЧПУ?
Предоставьте 3D-модель, контролируемый чертеж, сплав, отделку, важнейшие для функционирования функции, план проверки, первый выпуск, годовое и жизненное количество, сроки выполнения программы, упаковку и место доставки. Заставьте каждого участника торгов показать, что стоит за ценой: инструменты, стоимость запуска, ожидаемый доход, последующие операции и стоимость одной принятой детали на вашем доке.
Нажмите здесь для вашего запроса 👆
Краткое содержание
Начните с ЧПУ, когда чертеж все еще движется, партия небольшая или преобладает точная работа. Позвольте литью под давлением вступить в силу только после того, как геометрия установится, и ожидаемый пробег действительно окупит инструмент. Многие корпуса оказываются посередине: отлейте широкую форму, вырежьте несколько важных граней и отверстий, а затем осмотрите их с помощью практических данных. Прежде чем сделать выбор, оцените оба маршрута в одинаковом состоянии при поставке и готовности к сборке.
Контактная информация
Компания: Нинбо Лицинь Промышленность Лтд.
Ежедневное обслуживание клиентов и послепродажная поддержка : сервис@shturl. zhuwanying@cncliq.com
Новый запрос, предложение и обсуждение заказа : бизнес@shturl. zhouli@chinaliqin.com
Горячая линия: +86 18757148656
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, предназначены только для информационных и справочных целей. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку нестандартные детали различаются в зависимости от плавкости материала, калибровки станка и конкретных допусков, характеристики качества переплета регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все тематические исследования клиентов, представленные в этом блоге, были полностью анонимизированы и обработаны. Показатели производительности, рабочие процессы производства и отображаемые изображения служат исключительно для демонстрации наших возможностей индивидуальной обработки и не представляют собой единого универсального стандарта для всех заказов.
Производственная группа Лицинь
Основываясь на 18-летнем опыте точного машиностроения, компания Ningbo Liqin Industry производит металлические компоненты с высокими допусками для требовательных мировых рынков. Мы работаем на базе производственного центра площадью 6500 м², оснащенного более чем 150 станками, работающими с 4 и 5 осями. обработка с ЧПУ , токарно-фрезерная обработка, холодная экструзия и литье под давлением под одной крышей. Такая настройка позволяет нам беспрепятственно управлять проектами, переходя от первоначальных концепций САПР непосредственно к завершенным поставкам.
Мы осуществляем контроль качества без каких-либо компромиссов. Мы относимся к жестким допускам с учетом необходимой им инженерной дисциплины. Опираясь на сертификаты ISO 9001, ISO 13485 и IATF 16949, наши инженеры по обеспечению качества проводят строгие проверки IPQC, FQC и OQC для каждой отдельной производственной партии. От картографирования размеров КИМ и оптического профилирования до испытаний на твердость и соляного тумана — мы заранее проверяем ваши критически важные характеристики, поэтому вы получаете готовые компоненты без головной боли при сборке или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на нас в двухчасовом ответе на новые запросы предложений, прямой поддержке при отборе образцов прототипов и бесперебойной экспортной доставке по Европе, Северной Америке, Азии и Океании.
Приветствуем ваши запросы и образцы. Посетите наш сайт или свяжитесь с нами напрямую за конкурентоспособное предложение!
