Варианты финишной обработки алюминиевых деталей, изготовленных на станках с ЧПУ: руководство для OEM-производителей по обработке поверхности
- алюминиевый OEM
- Обработка поверхности
- Обработка на станках с ЧПУ
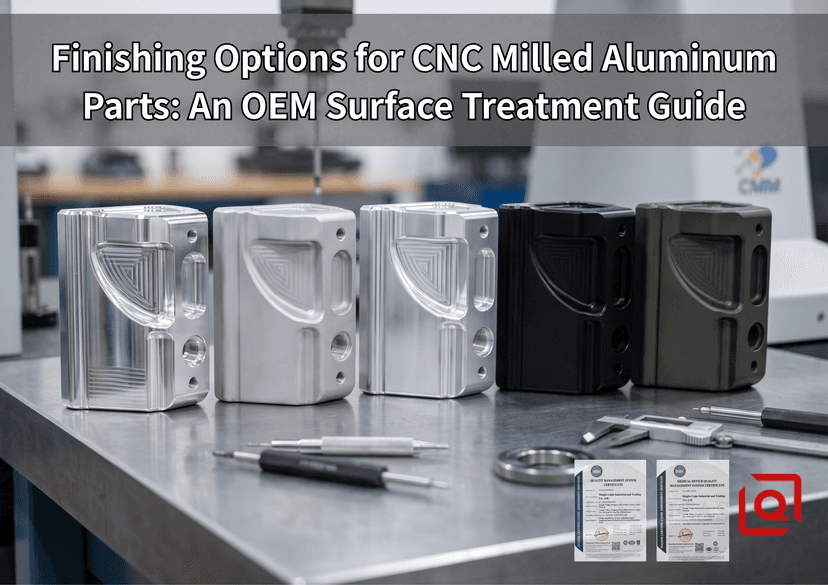
Только что из тисков станка, обработанная 5-осевая поверхность выглядит безупречно. Яркие дифракционные узоры, проходящие вдоль рельефной заготовки из 6061-T6, подтверждают нулевое биение шпинделя, точно настроенные подачи кулачкового механизма и фрезу, которая без вибраций обрабатывает алюминий.
Затем эта незащищенная деталь попадает на сборочный верстак… и начинаются настоящие проблемы.
Незащищенный сплав 6061 мягкий, химически активный и легко царапается.
Если уронить незащищенную деталь на влажный стол на ночь или взять ее голыми, потными ладонями, к утру появятся белые меловые пятна коррозии. Если вкрутить обычный болт из нержавеющей стали прямо в сухой глухой метчик, резьба заклинит намертво задолго до того, как винт достигнет требуемого момента затяжки.
Обработка определяет геометрию, но финишная очистка превращает эту необработанную геометрию в готовый продукт. Слишком часто чертежи попадают к нам на стол с поспешной, общей надписью вроде «Черное анодирование», небрежно размещенной в заголовке. Выполнение этого без учета роста материала, электропроводности или границ маскирования превращает сборку в азартную игру.
Ниже приведено руководство для инженеров по постобработке фрезерованных на станках с ЧПУ алюминиевых деталей – с акцентом на практические компромиссы, нюансы размеров и этапы производства, которые устраняют разрыв между цифровыми CAD-моделями и надежным физическим оборудованием.
| Тип отделки |
Основные характеристики |
Типичное смещение размеров |
Ощущение готовой поверхности |
Основное инженерное назначение |
| Обработано на станке |
ISO 2768-m / ISO 1302 |
Базовый номинальный (без изменений) |
Гладкая поверхность с видимыми микротраекториями инструмента |
Функциональные прототипы, внутренние кронштейны, быстрое изготовление Проверка соответствия. |
| Пескоструйная обработка |
Специфический материал (стекло №8-12) |
Небольшое смягчение краев (микроэрозия) |
Бархатная, мягкая атласная текстура |
|
| Анодирование типа II |
MIL-A-8625 Тип II |
Незначительный прирост наружу (~0,008 мм/сторона) |
Гладкая, твердая, равномерная поверхность |
Корпуса для электроники, декоративные корпуса, стандартные кронштейны. |
| Твердое покрытие типа III |
MIL-A-8625 Тип III |
Сильный слой (~0,025 мм/сторона) |
Матовый, плотный, очень устойчивый к царапинам |
Ползунки с высоким коэффициентом трения, гидравлические корпуса, поверхности с экстремальным износом. |
| Химическая пленка (Алодин) |
MIL-DTL-5541 Тип II |
Практически нулевое изменение |
Сохраняет ощущение необработанного металла |
поверхности заземления RF/EMI, внутренние полости, грунтовки для порошковой окраски. |
| Химическое никелирование |
ASTM B733 / AMS 2404 |
Равномерное покрытие (~0,015 мм/сторона) |
Гладкий, твердый металлический блеск |
Глубокие глухие отверстия, коллекторы, агрессивные химические среды. |
Шаг 0: Базовая линия – чтение обработанной поверхности
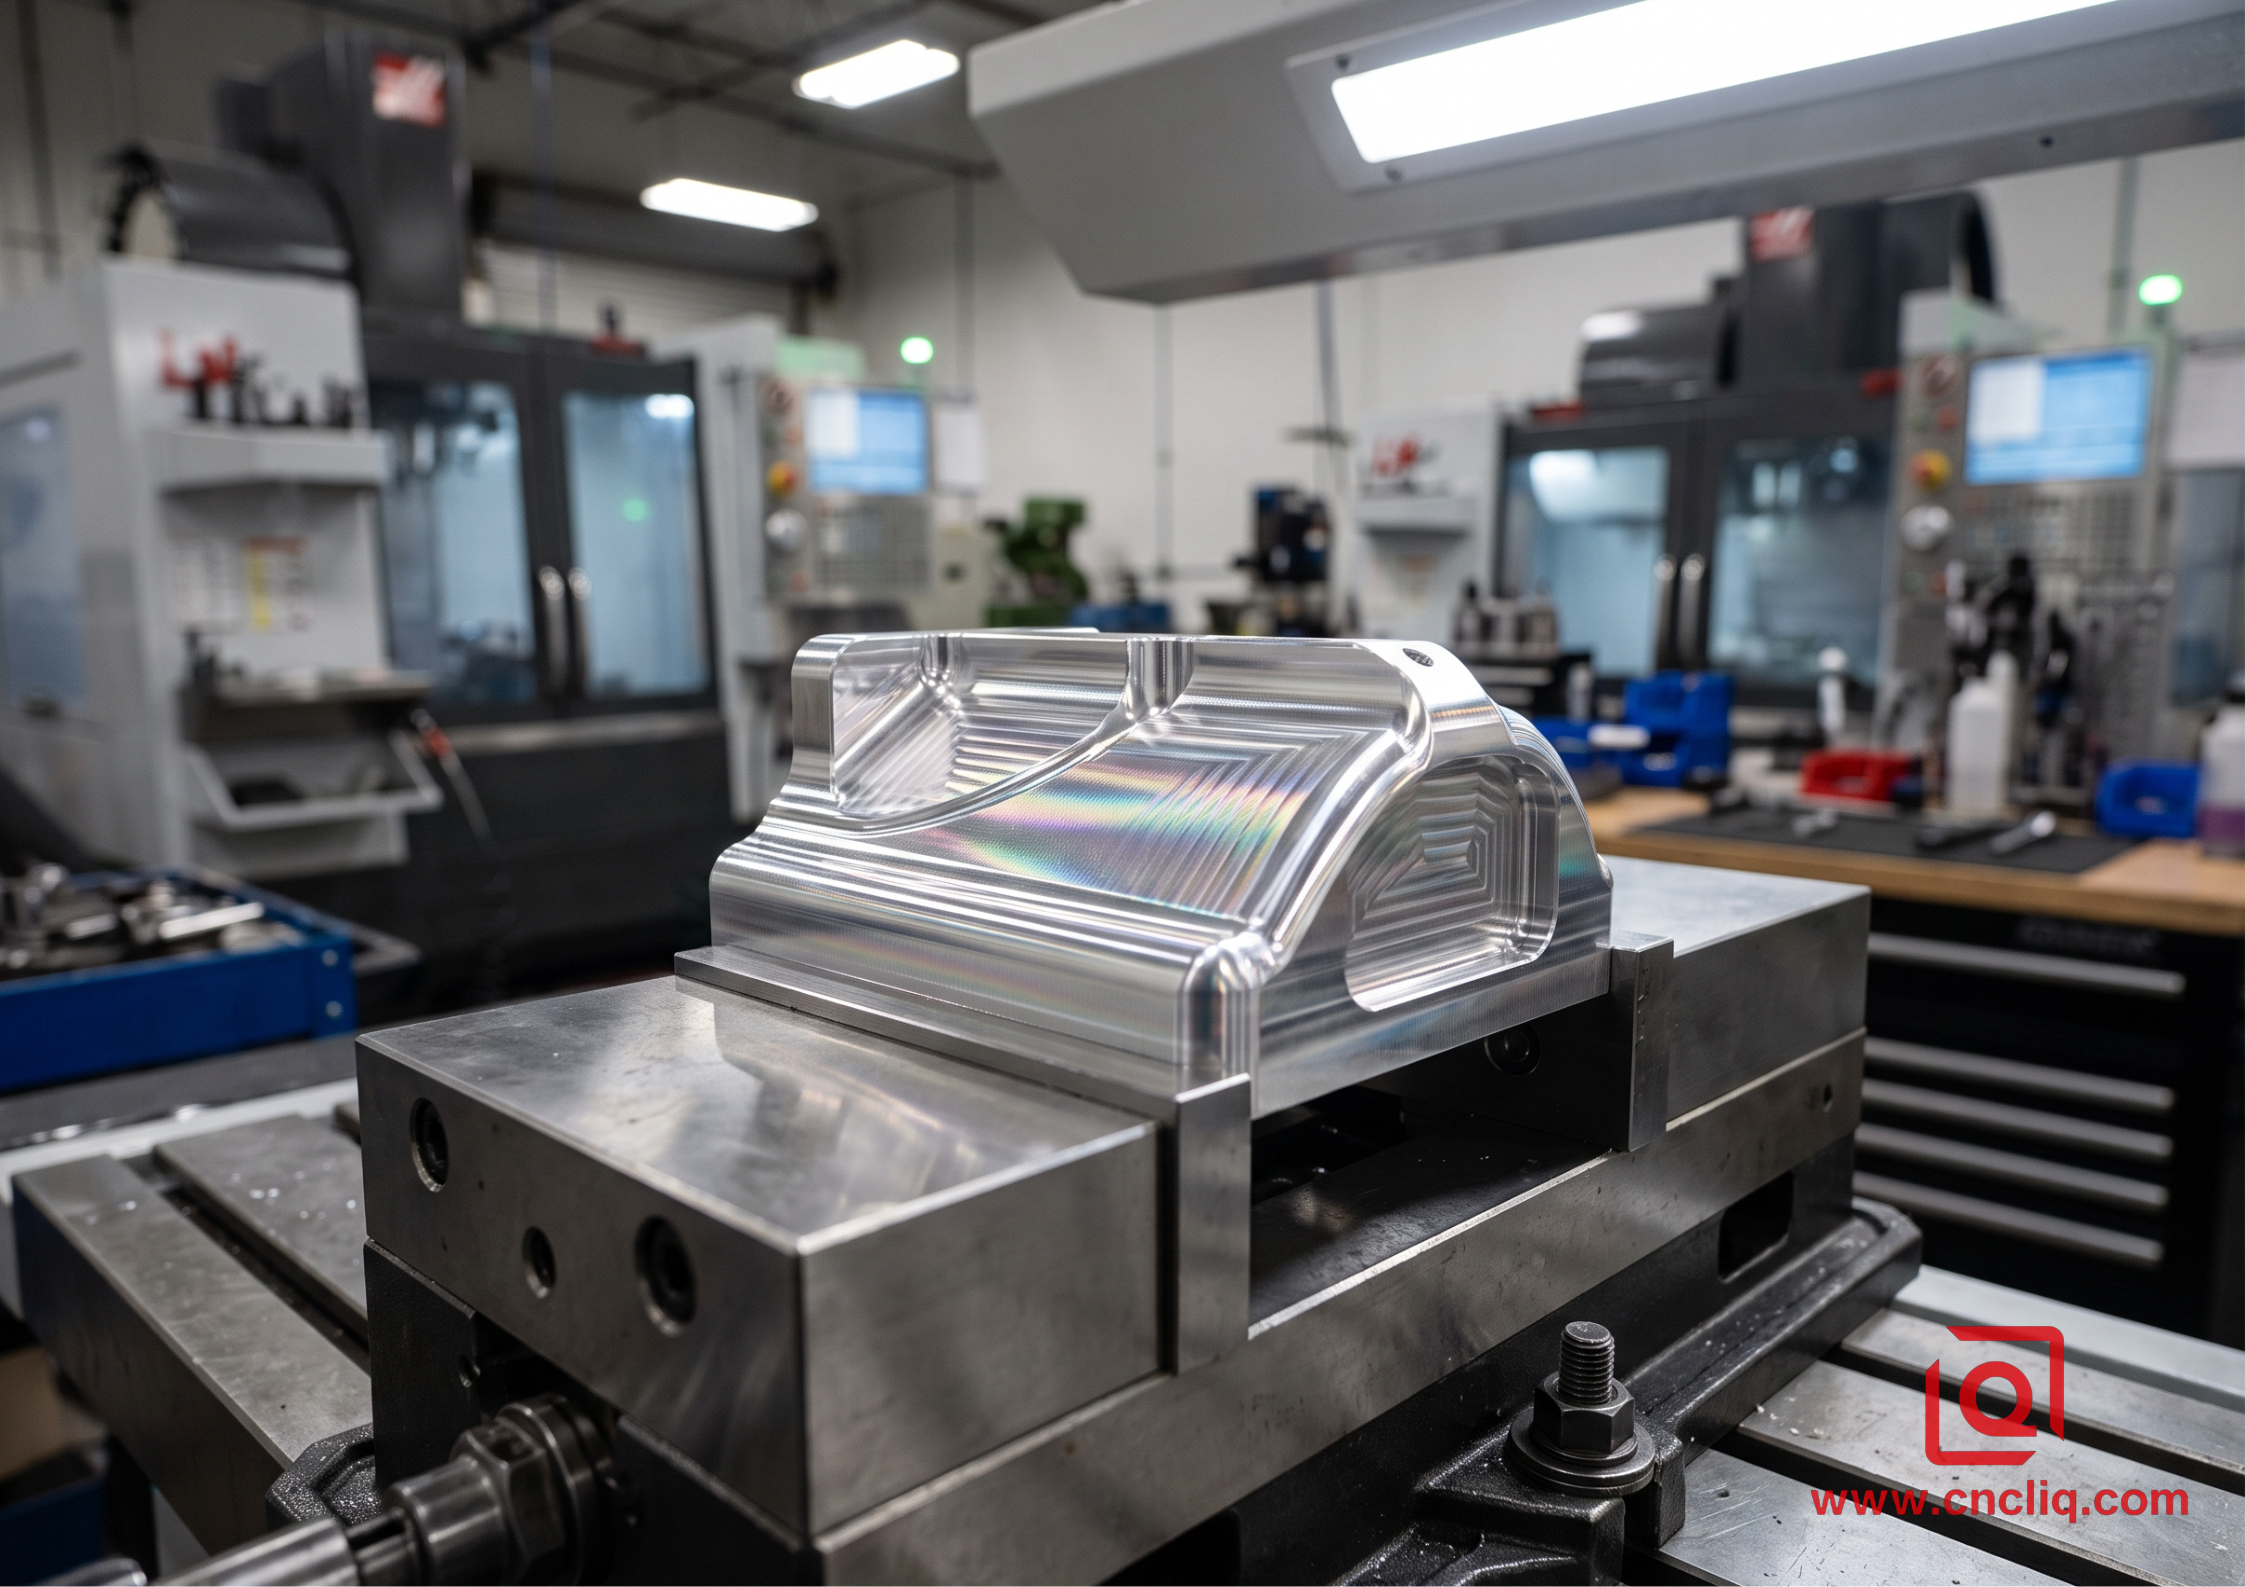
Каждая обработка поверхности напрямую взаимодействует с микроскопической топологией, оставленной режущим инструментом. Нельзя просто замаскировать некачественную обработку химическим раствором.
Когда алюминиевый корпус выходит из прокатного стана, его поверхности отражают конкретную траекторию движения фрезы.Фрезерный станок диаметром 80 мм, работающий с легкими проходами, создает гладкую, отражающую поверхность, где линии контакта инструмента едва заметны кончиком пальца. В отличие от этого, глубокие внутренние углубления, обработанные фрезами меньшего диаметра, часто демонстрируют видимые выемки режущей кромки и едва заметные следы от ступенек.
Необработанные, обработанные детали хорошо подходят для скрытых внутренних каркасов или тестовых приспособлений, которые остаются абсолютно сухими. Но если не наносить покрытие на заготовки с высоким содержанием меди или цинка, такие как сплавы 2024 и 7075, они быстро подвергнутся коррозии на открытом воздухе или в условиях воздействия соленого воздуха.
Даже надёжный сплав 6061 получает удары — на нём остаются следы водорастворимой охлаждающей жидкости после снятия со стола, и быстро начинает образовываться точечная коррозия.
Пескоструйная обработка: создание равномерного сатинового покрытия
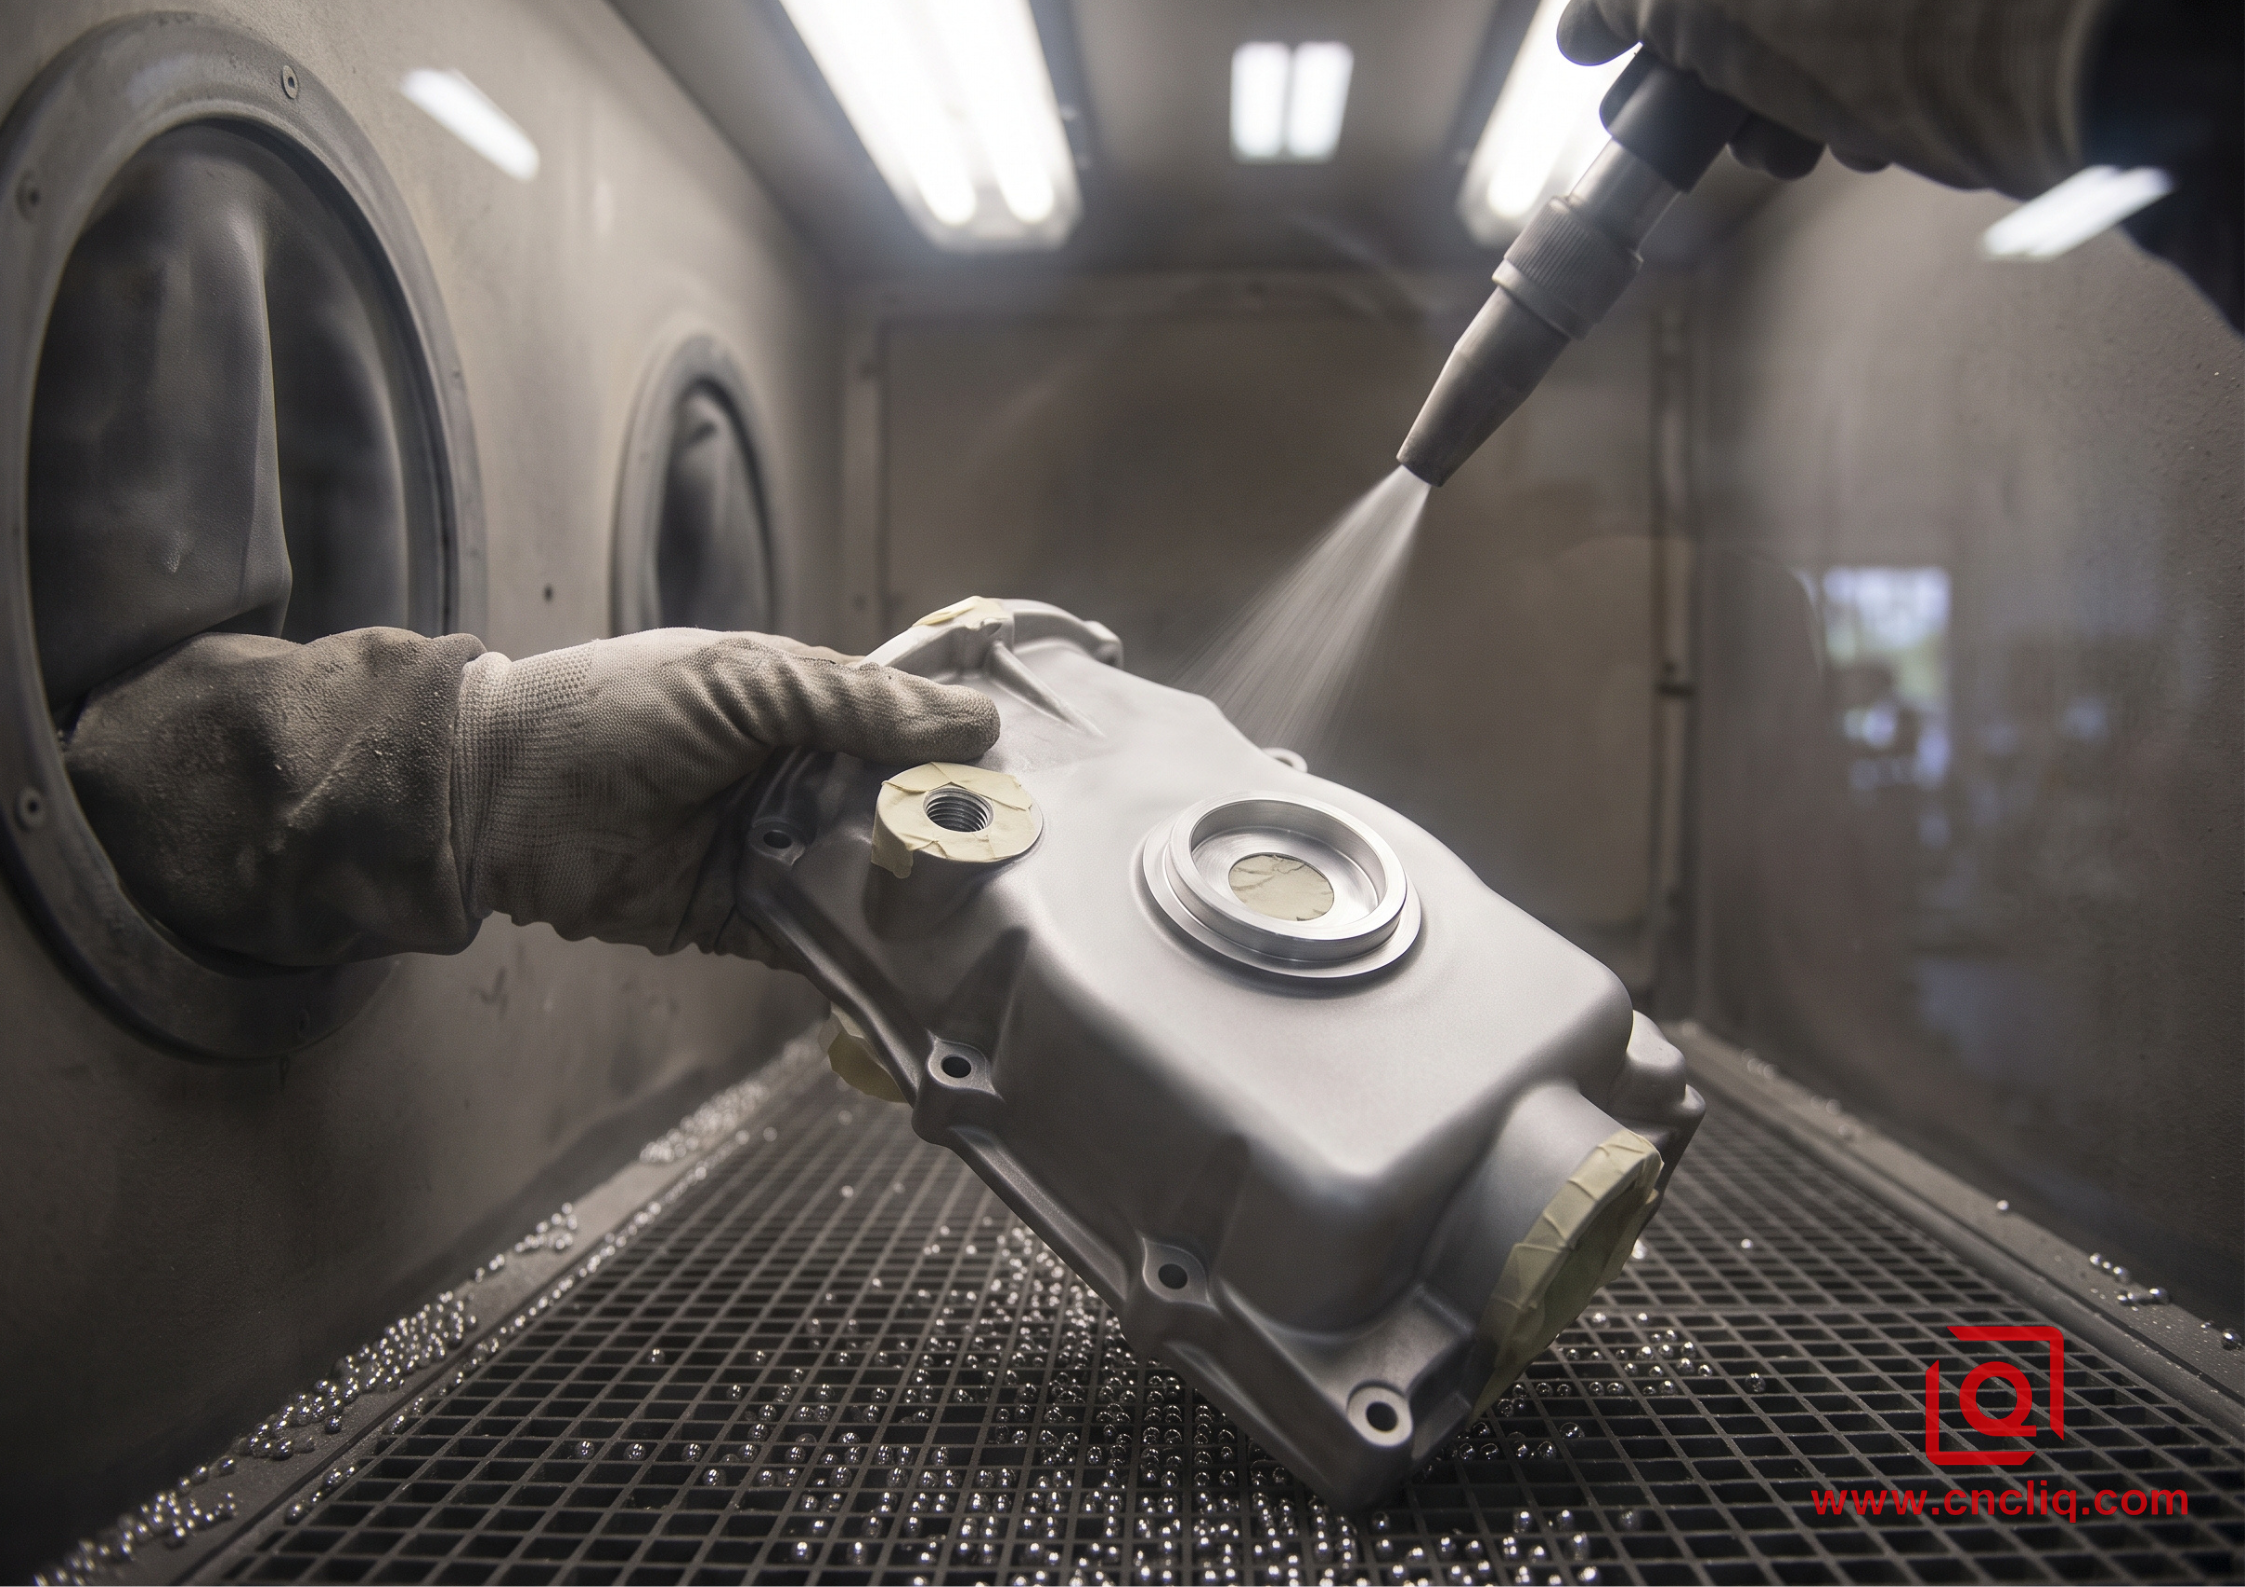
Когда вам нужен корпус с чистым, рассеянным внешним видом, скрывающим едва заметные следы от инструмента, пескоструйная обработка является стандартным этапом подготовки перед химической обработкой.
Сферические стеклянные частицы не будут врезаться в алюминий; представьте себе взрыв как миллионы крошечных молотков для заклепки.Сухой воздух из цеха загоняет абразивные шарики внутрь камеры, сглаживая заусенцы и сглаживая ступенчатые траектории резания по каждой поверхности. Деталь выходит с матовым, однородным блеском, который уменьшает резкий свет сверху.
Практика работы в цехе:
Пескоструйная обработка удаляет металл, хотите вы этого или нет. Интенсивная обработка абразивом сглаживает острые края, закругляет крошечные фаски и забивает мелкий абразив прямо в глухие резьбовые отверстия. У вас узкие отверстия для штифтов или неглубокая резьба? Сначала замаскируйте их, или, по крайней мере, держите сопло направленным в сторону от этих критически важных мест.
Анодирование типа II: баланс между повседневной защитой и цветом
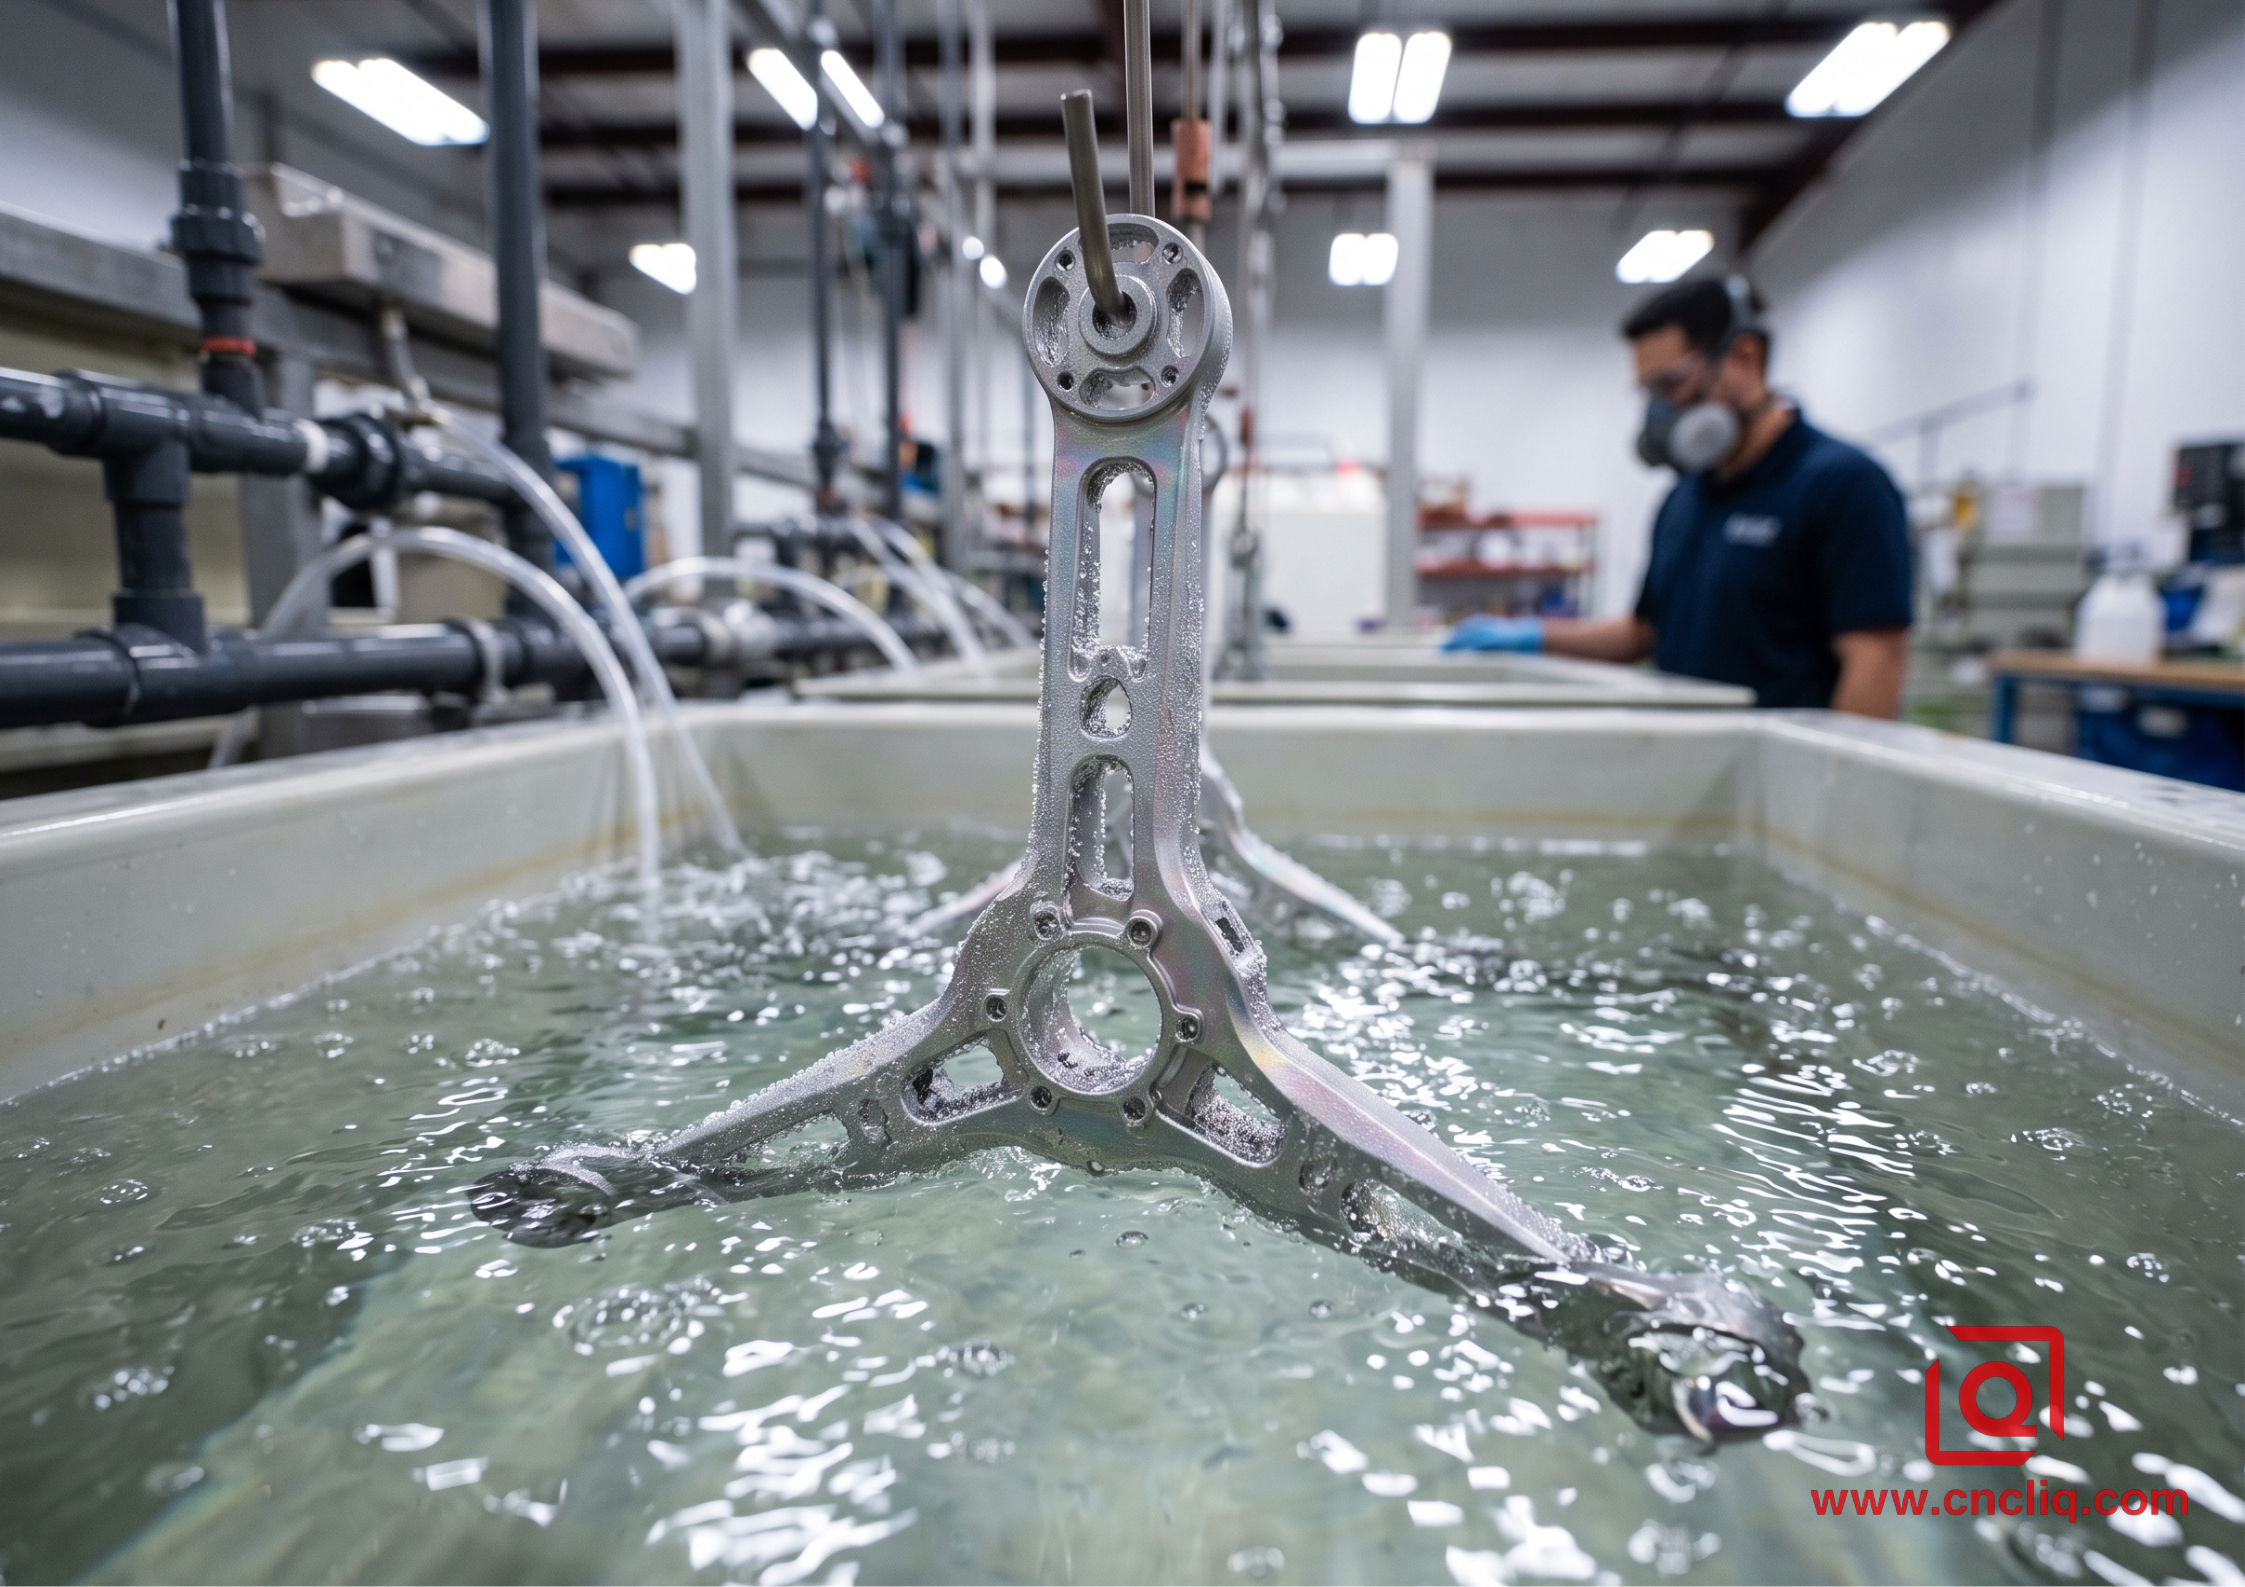
Серное анодирование остается стандартным методом обработки поверхности для устройств, изготовленных на станках с ЧПУ, манипуляторов БПЛА и корпусов испытательного оборудования. Краска, порошковое покрытие или гальваническое покрытие просто наносятся на необработанный металл, как свободное покрытие. Анодирование работает иначе. Если пропустить ток через кислотную ванну, сам алюминий превратится непосредственно в прочный, связанный слой оксида алюминия.
Поскольку половина этой керамикоподобной пленки наращивается наружу, а половина проникает в подложку, каждая анодированная поверхность слегка смещается в пространстве. Если спецификация отделки предусматривает общий слой оксида толщиной 0,016 мм:
-
Внешние выступы и общая толщина увеличиваются примерно на 0,008 мм с каждой стороны.
-
Внутреннее рассверленное отверстие сжимается примерно на 0,008 мм по радиусу, уменьшая общий диаметр на 0,016 мм.
Если инженер проектирует отверстие для запрессованного шарикоподшипника с малыми зазорами и не учитывает этот слой, подшипник будет заедать во время сборки.
Опытный программист ЧПУ компенсирует это заранее, рассверлив отверстие немного большего диаметра во время чистовой обработки, что позволяет химической ванне приблизить размер к истинному номинальному значению.
Окрашивание и гидратационная герметизация
Вновь образованный оксидный слой напоминает массив вертикальных микроскопических пор в виде сот. При анодировании класса 2 эти пустые поры впитывают органические красители — глубокие черные, прозрачные серебристые, насыщенные синие и золотые.
Сразу после окрашивания заготовка погружается в почти кипящую деионизированную воду. Этот термический шок гидратирует свежий оксид, раздувая стенки микропор, так что красители остаются внутри.
Если сэкономить на этом уплотнении, открытые поры впитают осадок охлаждающей жидкости или грязные отпечатки пальцев, как сухая тряпка, как только кто-нибудь к нему прикоснется.
Когда алюминиевая деталь должна выдерживать постоянное механическое скольжение, абразивную пыль или гидравлические жидкости под давлением, стандартное анодирование типа II изнашивается слишком быстро. Для этой задачи требуется анодирование типа III.
Охлаждение резервуара предотвращает разъедание свежей пленки горячей кислотой, в то время как высокая сила тока способствует глубокому окислению материала. В результате вы получаете твердую, как стекло, броню — устойчивость к царапинам, сравнимую с цементированной инструментальной сталью, без потери ни грамма веса алюминиевой кромки.
Поскольку твердое покрытие наносится гораздо толще, чем косметическое анодирование, нарастание на каждой поверхности заметно. Типичный слой твердого покрытия толщиной 0,050 мм выталкивает каждую внешнюю поверхность на 0,025 мм. Скользящие направляющие типа «ласточкин хвост», динамические поршневые валы и прецизионные монтажные упоры будут заедать, если ваша CAD-модель не предусматривает достаточного зазора для этого толстого слоя.
Визуальные характеристики:
Естественное, неокрашенное твердое покрытие сильно варьируется в зависимости от сплава под ним. На стандартном сплаве 6061 оно приобретает красивый, глубокий угольно-черный или оливковый оттенок.
В случае с моделью 7075 содержание цинка придает ей бронзово-зеленый оттенок.Если ваш проект требует единообразного внешнего вида нескольких соединенных компонентов, обработайте их все из одной партии сырья.
Химическая пленка (Alodine): сохранение заземления и точных размеров
Иногда необходимо защитить алюминий от коррозии, но деталь не может допускать увеличения размеров или потери электропроводности. Именно здесь химические конверсионные покрытия (обычно называемые Chem-Film или Alodine) проявляют себя наилучшим образом.
Пропустите этапы анодирования и воздействия тока; химическая пленка создает свой микротонкий защитный слой всего лишь за счет быстрого погружения.Накопление покрытия равно абсолютному нулю. Это означает, что его можно наносить на фланцы ВЧ-волноводов, резьбу с микрошагом и узкие отверстия для штифтов без ухудшения качества посадки в дальнейшем.
Поскольку этот конверсионный слой позволяет электронам свободно проходить, стандартной практикой является использование химической пленки внутри электронных корпусов, требующих непрерывности заземления для печатных плат и внутренних экранов.
Химическое никелирование: проникновение в глубокие внутренние структуры
Анодирование в значительной степени зависит от прямого электрического тока. Высокие токи, как правило, концентрируются вдоль острых внешних кромок, иногда вызывая локальное прогорание, в то время как глубокие внутренние углы и дно узких углублений получают очень мало тока, что приводит к образованию тонкого или отсутствующего защитного слоя.
Химическое никелирование решает эту проблему за счет автокаталитической химической реакции. Через ванну не проходит электрический ток. Пока химическая ванна может проникать в полость и смачивать металл, никель-фосфорный сплав осаждается с постоянной, равномерной скоростью повсюду.
Глубокие гидравлические порты, пересекающиеся внутренние каналы и утопленные резьбы получают точно такую же толщину покрытия, как и внешняя поверхность, обеспечивая ровный, прочный и коррозионностойкий металлический экран.
Стратегическое маскирование: защита критически важных геометрических параметров
Сложные детали, изготовленные на заказ, редко получают единое, равномерное покрытие по каждому квадратному миллиметру. Чаще всего требуется прочное твердое покрытие на внешней раме для защиты от царапин, неанодированная, проводящая заземляющая поверхность на внутренней выступе и необработанный, голый металл внутри отверстия для прецизионного штифта.
Для достижения этого требуется преднамеренное маскирование до того, как деталь попадет в химическую линию.
Проектирование для чистых разрывов:
Капиллярное притяжение затягивает химический состав из резервуара в микроскопические трещины.
Если кто-то точно по центру плоской открытой поверхности наклеит защитную ленту, кислота неизбежно просочится под ленту, образуя неровную, растекающуюся линию краски.
Дайте им что-нибудь, к чему можно прикрепиться: выфрезеруйте ступеньку, вырежьте подрез или сделайте канавку для уплотнительного кольца прямо на линии расщепления. Этот выступ будет служить жестким упором для края ленты, оставляя идеально прямой, ровный расщепление.
Реальный полевой пример: корпус прибрежного лидарного сканера
Один клиент по автоматизации попросил нас изготовить на заказ корпус датчика из сплава 6061-T6 для вращающегося лидарного оборудования на портовых кранах. Условия эксплуатации были суровыми: непрерывные морские соленые брызги, палящие ультрафиолетовые лучи и сильная вибрация двигателя, сотрясающая узел круглосуточно.
Как выполнялся производственный процесс:
-
Настройка обработки:
Основной корпус был обработан на 5-осевом центре. Отверстия для двойных подшипников были намеренно обработаны на 0,015 мм меньшего диаметра во время черновой обработки, а затем доведены до предварительно рассчитанного промежуточного размера на заключительном проходе, чтобы обеспечить точный зазор для последующих этапов чистовой обработки.
-
Подготовка канавки для уплотнения:
Канавка для уплотнительного кольца торцевого уплотнения была вырезана с помощью специального фасонного инструмента для получения гладкого, чистого дна. Пескоструйная обработка внутри канавки была строго запрещена, чтобы сохранить гладкую поверхность инструмента, благодаря чему мягкое резиновое уплотнение надежно фиксировалось без подтекания.
-
Многоступенчатая маскировка и химическая обработка:
-
Сначала весь корпус был погружен в прозрачную химическую конверсионную пленку, чтобы обеспечить всем внутренним полостям базовую коррозионную стойкость без изменения каких-либо размеров.
-
Затем в все резьбовые отверстия были вставлены силиконовые заглушки, вырезанные по индивидуальному заказу, а прецизионные вырубленные ленточные диски были плотно прижаты к отверстиям подшипников и внутреннему радиатору. подушечки.
-
Затем деталь была помещена на подставку и перенесена в охлажденную кислотную ванну для анодирования твердого покрытия типа III, в результате чего на внешних поверхностях образовался плотный, износостойкий, оливково-угольный наружный слой.
-
Зачистка и окончательная проверка:
-
После промывки и сушки деталей техники сняли малярную ленту и удалили силикон штекеры.
-
Внутренняя заземляющая полка и отверстия подшипников оказались совершенно чистыми, демонстрируя слабый переливающийся оттенок проводящей химической пленки, при этом сохраняя проводимость чистого металла.
-
Проверка с помощью координатно-измерительной машины (КИМ) подтвердила, что отверстия подшипников остаются в пределах целевого допуска H7, что позволяет подшипникам шпинделя плавно скользить на место во время окончательной сборки.
Практические правила для чертежей OEM
-
Четко указывайте основной сплав: Не все алюминии ведут себя одинаково в кислотной ванне. 6061 образует однородную, предсказуемую поверхность; 7075 естественным образом окисляется, приобретая более темные, зеленоватые оттенки; а литые сплавы могут приобретать пятнистую или серую окраску.
-
Определите размеры после обработки: Во избежание недоразумений, явно укажите на чертеже: "Размеры применяются после всех видов обработки поверхности и нанесения покрытия." Это указывает токарю на необходимость корректировки смещений с учетом роста пленки.
-
Избегайте анодирования миниатюрных внутренних резьб: Если только вы не нарезаете миниатюрные внутренние резьбы Резьба (например, M3 или меньше) со специальными метчиками увеличенного размера требует, чтобы она была заглушена во время анодирования. Накопление твердого оксида внутри тонкой резьбы часто приводит к заклиниванию винтов из нержавеющей стали во время сборки.
-
Острые внешние кромки: Анодирование происходит перпендикулярно поверхности металла. На острых как бритва углах хрупкий слой оксида отслаивается, создавая ломкую кромку, склонную к сколам. Все внешние кромки проектируйте как минимум с небольшим скосом или радиусом.
-
Укажите точки контакта при установке на стойку: Анодирование требует электрического контакта, а это значит, что небольшой пружинный зажим или резьбовой титановый стержень должны касаться детали. Укажите некритическую поверхность, внутреннюю стенку или существующее резьбовое отверстие, где небольшие следы от контакта с направляющими не повлияют на функциональность или внешний вид.
Нажмите здесь для вашего запроса 👆
FAQs
Q1: Может ли пескоструйная обработка полностью скрыть сильные следы от инструмента или царапины от грубой обработки?
Пескоструйная обработка сглаживает острые ступеньки и сглаживает незначительные следы от режущего инструмента, но она не исправит плохую обработку. Глубокие царапины, следы вибрации и неровности на поверхности превращаются в углубления под потоком абразива. Они по-прежнему отражают свет и бросаются в глаза. Достижение истинно матовой поверхности начинается на шпинделе. Сначала снимите чистые детали со стола; круглый стеклянный абразив предназначен для холодной обработки однородных текстур, а не для заделки грубых следов фрезеровки.
Вопрос 2: Почему детали, обработанные из разных партий одного и того же алюминиевого сплава, иногда выглядят несоответствующими друг другу после анодирования?
Анодирование происходит непосредственно из основного металла, а не наслаивается сверху. Это означает, что оксидный слой отражает химический состав конкретной заготовки. Доли кремния, меди и железа колеблются при каждой литейной заливке, а температура прокатки и циклы закалки смещают внутреннюю структуру зерна.
Если погрузить детали, полученные в результате смешанных плавок, в одну и ту же ванну, кислота будет действовать по-разному. В результате вы получите несовпадающий блеск и резкие цветовые расслоения именно в местах соединения деталей.
Вопрос 3: Можно ли нанести яркий косметический цвет на анодирование твердого покрытия типа III?
Твердое покрытие образует толстый, плотный слой оксида вокруг точки замерзания, который естественным образом приобретает угольно-черный, темно-бронзовый или тускло-оливковый цвет в зависимости от сплава. При таком темном базовом слое использование светлых красителей, таких как прозрачное серебро, насыщенный красный или королевский синий, исключено. Только черный краситель хорошо ложится на твердое покрытие. Если вам нужны яркие корпоративные цвета, вам придется использовать обычное анодирование типа II.
Вопрос 4: Как работает химическая конверсионная пленка под порошковой краской или мокрой краской?
Голый алюминий окисляется, образуя меловую корку, которая не обеспечивает сцепления мокрой краски или порошкового покрытия.
Если оставить поверхность без покрытия, верхний слой отслоится, а под ним со временем начнет разрастаться ржавчина. Погружение подготовленных деталей в химическую пленочную ванну создает плотный пассивный защитный слой на металле, блокируя влажность и придавая грунтовке шероховатую поверхность для сцепления. Этот тонкий барьер закрепляет все покрытие, поэтому влага снаружи не вызовет образования пузырьков на краске, даже если случайные царапины пробьют верхний слой.
Вопрос 5: Что произойдет, если инженер забудет указать место крепления анодированной декоративной детали?
Каждая алюминиевая деталь должна плотно прилегать к проводящему титановому или алюминиевому креплению, чтобы выдерживать большой ток. Ток не будет проходить через воздух, поэтому там, где зажимают пальцы крепления, деталь остается полностью необработанной и неокрашенной.Предоставьте этот вопрос поставщику услуг по гальваническому покрытию, и кто-то может закрепить деталь прямо на передней панели или внешней фаске — оставив два необработанных серебристых следа от контакта точно по центру, куда клиент смотрит в первую очередь.
Нажмите здесь для вашего запроса 👆
Краткое описание
Финировка превращает необработанный металл, обработанный на станке с ЧПУ, в надежную фурнитуру.
Пескоструйная обработка стеклянными шариками устраняет ступеньки, анодирование типа 2 обеспечивает высокую точность цветопередачи и устойчивость к истиранию, твердое покрытие типа 3 наносится на прочную броню, а тонкая химическая пленка сохраняет заземляющие контакты. Каждая партия танка требует различного компромисса между размером деталей, проводимостью и защитой от атмосферных воздействий. Настройка компонентов OEM-производителя требует заблаговременного планирования: учета толщины покрытия внутри запрессованных отверстий, вырезания канавок для ленточных масок и исключения сухого трения металла о металл. Сделайте это, и детали будут устанавливаться в систему без заеданий и поломок во время работы.
ПОЛУЧИТЬ ЦЕНУ ➔
Новый запрос, коммерческое предложение и Обсуждение заказа: business@shturl. zhouli@chinaliqin.com
Горячая линия:
+86 18757148656
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и подробности обработки поверхности, опубликованные в этом блоге, носят информационный и Информация представлена исключительно в ознакомительных целях. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку характеристики деталей, изготовленных на заказ, различаются в зависимости от номеров партий материала, калибровки оборудования и конкретных допусков, обязательные технические условия качества регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами контроля качества.
Все примеры успешных заказов, представленные в этом блоге, были тщательно анонимизированы и отредактированы. Показатели производительности, производственные процессы и изображения служат исключительно для демонстрации наших возможностей по изготовлению деталей на заказ и не представляют собой единый универсальный стандарт для всех заказов.
Команда Liqin Manufacturing
Основываясь на 18-летнем опыте в области точного машиностроения, компания Ningbo Liqin Industry производит высокоточные металлические компоненты для требовательных мировых рынков. Мы работаем на площади 6500 м²; Производственный центр, оснащенный более чем 150 станками, работающими на 4-осевых и 5-осевых станках с ЧПУ, фрезерно-токарной обработке, холодной экструзии и литье под давлением под одной крышей. Такая организация позволяет нам бесперебойно управлять проектами, доводя детали от первоначальных CAD-концепций до окончательной отгрузки.
Мы обеспечиваем бесперебойный контроль качества. Мы подходим к жестким допускам с той инженерной дисциплиной, которая необходима. Наши инженеры по контролю качества, имеющие сертификаты ISO 9001, ISO 13485 и IATF 16949, проводят строгие проверки IPQC, FQC и OQC каждой производственной партии. От измерения размеров с помощью координатно-измерительной машины и оптического профилирования до испытаний на твердость и воздействие солевого тумана — мы заранее проверяем ваши критически важные характеристики, чтобы вы получали готовые к установке компоненты без проблем со сборкой или дорогостоящих остановок производственной линии.Помимо производства, вы можете рассчитывать на то, что мы ответим на новые запросы в течение двух часов, окажем прямую поддержку в изготовлении опытных образцов и обеспечим бесперебойную экспортную доставку по Европе, Северной Америке, Азии и Океании.
Мы будем рады вашим запросам и образцам. Посетите наш веб-сайт или свяжитесь с нами напрямую для получения конкурентного предложения!
 Русский




