 Русский




Вы все еще боретесь с отрезным инструментом, который визжит, приваривает алюминий к кромке или оставляет упрямый скол? Прочитайте это руководство для цеха, прежде чем менять очередную пластину. Резка происходит внутри сужающегося канала, где лезвие может отклоняться, а подача охлаждающей жидкости может блокироваться. Стабильный цикл рассматривает скорость, подачу, ширину лезвия, высоту центра, вылет, форму стружки и подачу охлаждающей жидкости как единую систему.
Ответ магазина за 30 секунд
Используйте самое узкое жесткое лезвие, соответствующее чертежу, располагайте его перпендикулярно оси шпинделя, установите режущую кромку по центру и минимизируйте выступ. Выберите острое, полированное лезвие с положительной геометрией, предназначенное для цветных металлов. Запрограммируйте скорость резания как скорость поверхности, а не как запомненное число оборотов в минуту; подадите в мм/об, чтобы толщина стружки оставалась привязанной к каждому обороту. Направьте непрерывный поток охлаждающей жидкости на переднюю кромку и, для глубоких резов, используйте инструмент с внутренним охлаждением, если это позволяет система крепления. Не допускайте проскальзывания по всей длине резания. Слишком слабая подача может привести к трению, размазыванию и образованию заусенцев на алюминии.
Для новой алюминиевой детали проверьте работу при уменьшенной, но значимой нагрузке, наблюдая за потоком стружки, нагрузкой на шпиндель, звуком и стенками канавки. Увеличивайте нагрузку до диапазона, указанного производителем инструмента, только после того, как стружка будет чисто выходить. Вблизи окончательного отделения следуйте рекомендациям поставщика инструмента по отрезке; в некоторых системах требуется существенное снижение подачи непосредственно перед падением стружки, чтобы уменьшить остаточную нагрузку на сердечник. Если деталь перемещается на вспомогательный шпиндель, согласуйте положение зажима, скорость и положение отрезка, вместо того чтобы позволять незакрепленной детали падать непредсказуемо.
Почему алюминий не прощает ошибок при узком разрезе
Алюминий легко удаляется, но многие марки достаточно пластичны, чтобы образовывать длинные ленточные стружки. При открытой токарной обработке у этих стружек есть пространство для закручивания. Внутри канавки шириной 2 или 3 мм боковые стенки ограничивают их движение. Если стружка шире, чем ширина канавки, или закручивается в сторону неправильной стенки, она трется дважды: сначала о пластину, затем о только что обработанную поверхность. Нагрев и давление способствуют образованию нароста на режущей кромке, часто сокращаемого до BUE (Bue of Equation). В этом случае кромка становится шире и тупее, чем запрограммированный инструмент, поэтому усилие резания возрастает, а размер канавки или качество обработки поверхности изменяются.
Лезвие также имеет тонкий консольный выступ. Каждый дополнительный миллиметр выступа увеличивает вероятность его скручивания. Инструмент, установленный немного не перпендикулярно, режет с одной стороны с большей силой. Режущая кромка выше или ниже центра изменяет эффективную геометрию и может оставлять заусенец, вогнутость отрезной поверхности или смещать лезвие вбок по мере уменьшения диаметра. Это ошибки настройки, а не проблемы, которые более быстрый шпиндель может автоматически исправить.
Сплав и форма заготовки имеют значение. Экструдированный пруток из сплава 6061-T6 может вести себя иначе, чем холоднокатаный пруток, и полное описание материала лучше, чем просто слово «алюминий». Стандарт ASTM B221 охватывает экструдированные прутки, стержни, проволоку, профили и трубы из алюминиевых сплавов, а стандарт ASTM B211 — прокатанные или холоднокатаные прутки, стержни и проволоку. В руководстве Liqin по алюминиевым сплавам для токарной обработки на станках с ЧПУ рассматривается, как распространенные варианты сплавов 6061, 7075, 2024 и 6082 влияют на поведение стружки и последующую обработку.
Перед настройкой параметров необходимо подготовить все необходимое.
1. Выберите режущую кромку, специально предназначенную для алюминия.
Начните с семейства пластин, а не с общей таблицы материалов. Полированная передняя поверхность, острая кромка, правильная геометрия и формирователь стружки, разработанные для обработки цветных металлов, снижают усилие, необходимое для резки пластичного алюминия. Стальная ориентированная кромка с тяжелым хонинговальным инструментом может быть прочной, но она может смещать и размазывать алюминий, прежде чем начнет резку. Для производства запишите точные параметры пластины, марки стали, формирователя стружки, ширины, геометрии угла, держателя и лезвия. «Твердосплавного отрезного инструмента» недостаточно для воспроизведения проверенного процесса.
2. Используйте только необходимые параметры ширины и вылет для обеспечения требуемой функциональности.
Более широкая пластина расходует больше материала и создает большее усилие; излишне узкая пластина может быть недостаточно жесткой или иметь недостаточно места для формования стружки. Необходимо сбалансировать выход материала и надежность. Затем установите выступ лезвия только на глубину, достаточную для достижения целевого радиуса с безопасным зазором. При глубокой отрезке следует использовать соответствующее усиленное лезвие и держатель, а не длинный, слегка зажатый импровизированный выступ. Убедитесь, что посадочное место держателя чистое и пластина полностью установлена.
3. Выровняйте инструмент и проверьте высоту центра.
Проведите или отметьте лезвие относительно известного ориентира так, чтобы его стороны были перпендикулярны оси шпинделя. Визуальной проверки недостаточно для глубокого канала. Установите кромку по центру, используя метод производителя станка и держателя, а затем проверьте это на обрезках. Постоянное появление заусенцев на цельном материале, вогнутая поверхность среза, неравномерное трение боковых сторон или отклонение инструмента при приближении к центру свидетельствуют о необходимости проверки высоты и перпендикулярности центра перед изменением скорости.
4. Контроль заготовки и отделившейся части.
Держите отрезной элемент близко к патрону или направляющей втулке, соблюдая при этом зазор между зажимными губками. Длинный незакрепленный стержень усиливает вибрацию. Для валов с небольшим количеством деталей поддержка направляющей втулкой может сделать швейцарскую обработку привлекательной; сравнение швейцарской обработки и стандартной токарной обработки на станках с ЧПУ, проведенное Лицином, показывает, почему расположение опор и обработка обратной стороны имеют большее значение, чем простая линейка для определения диаметра. На станке с вспомогательным шпинделем укажите, захватывает ли вторичный шпиндель детали до отрезного элемента и какая грань становится конечной опорной.
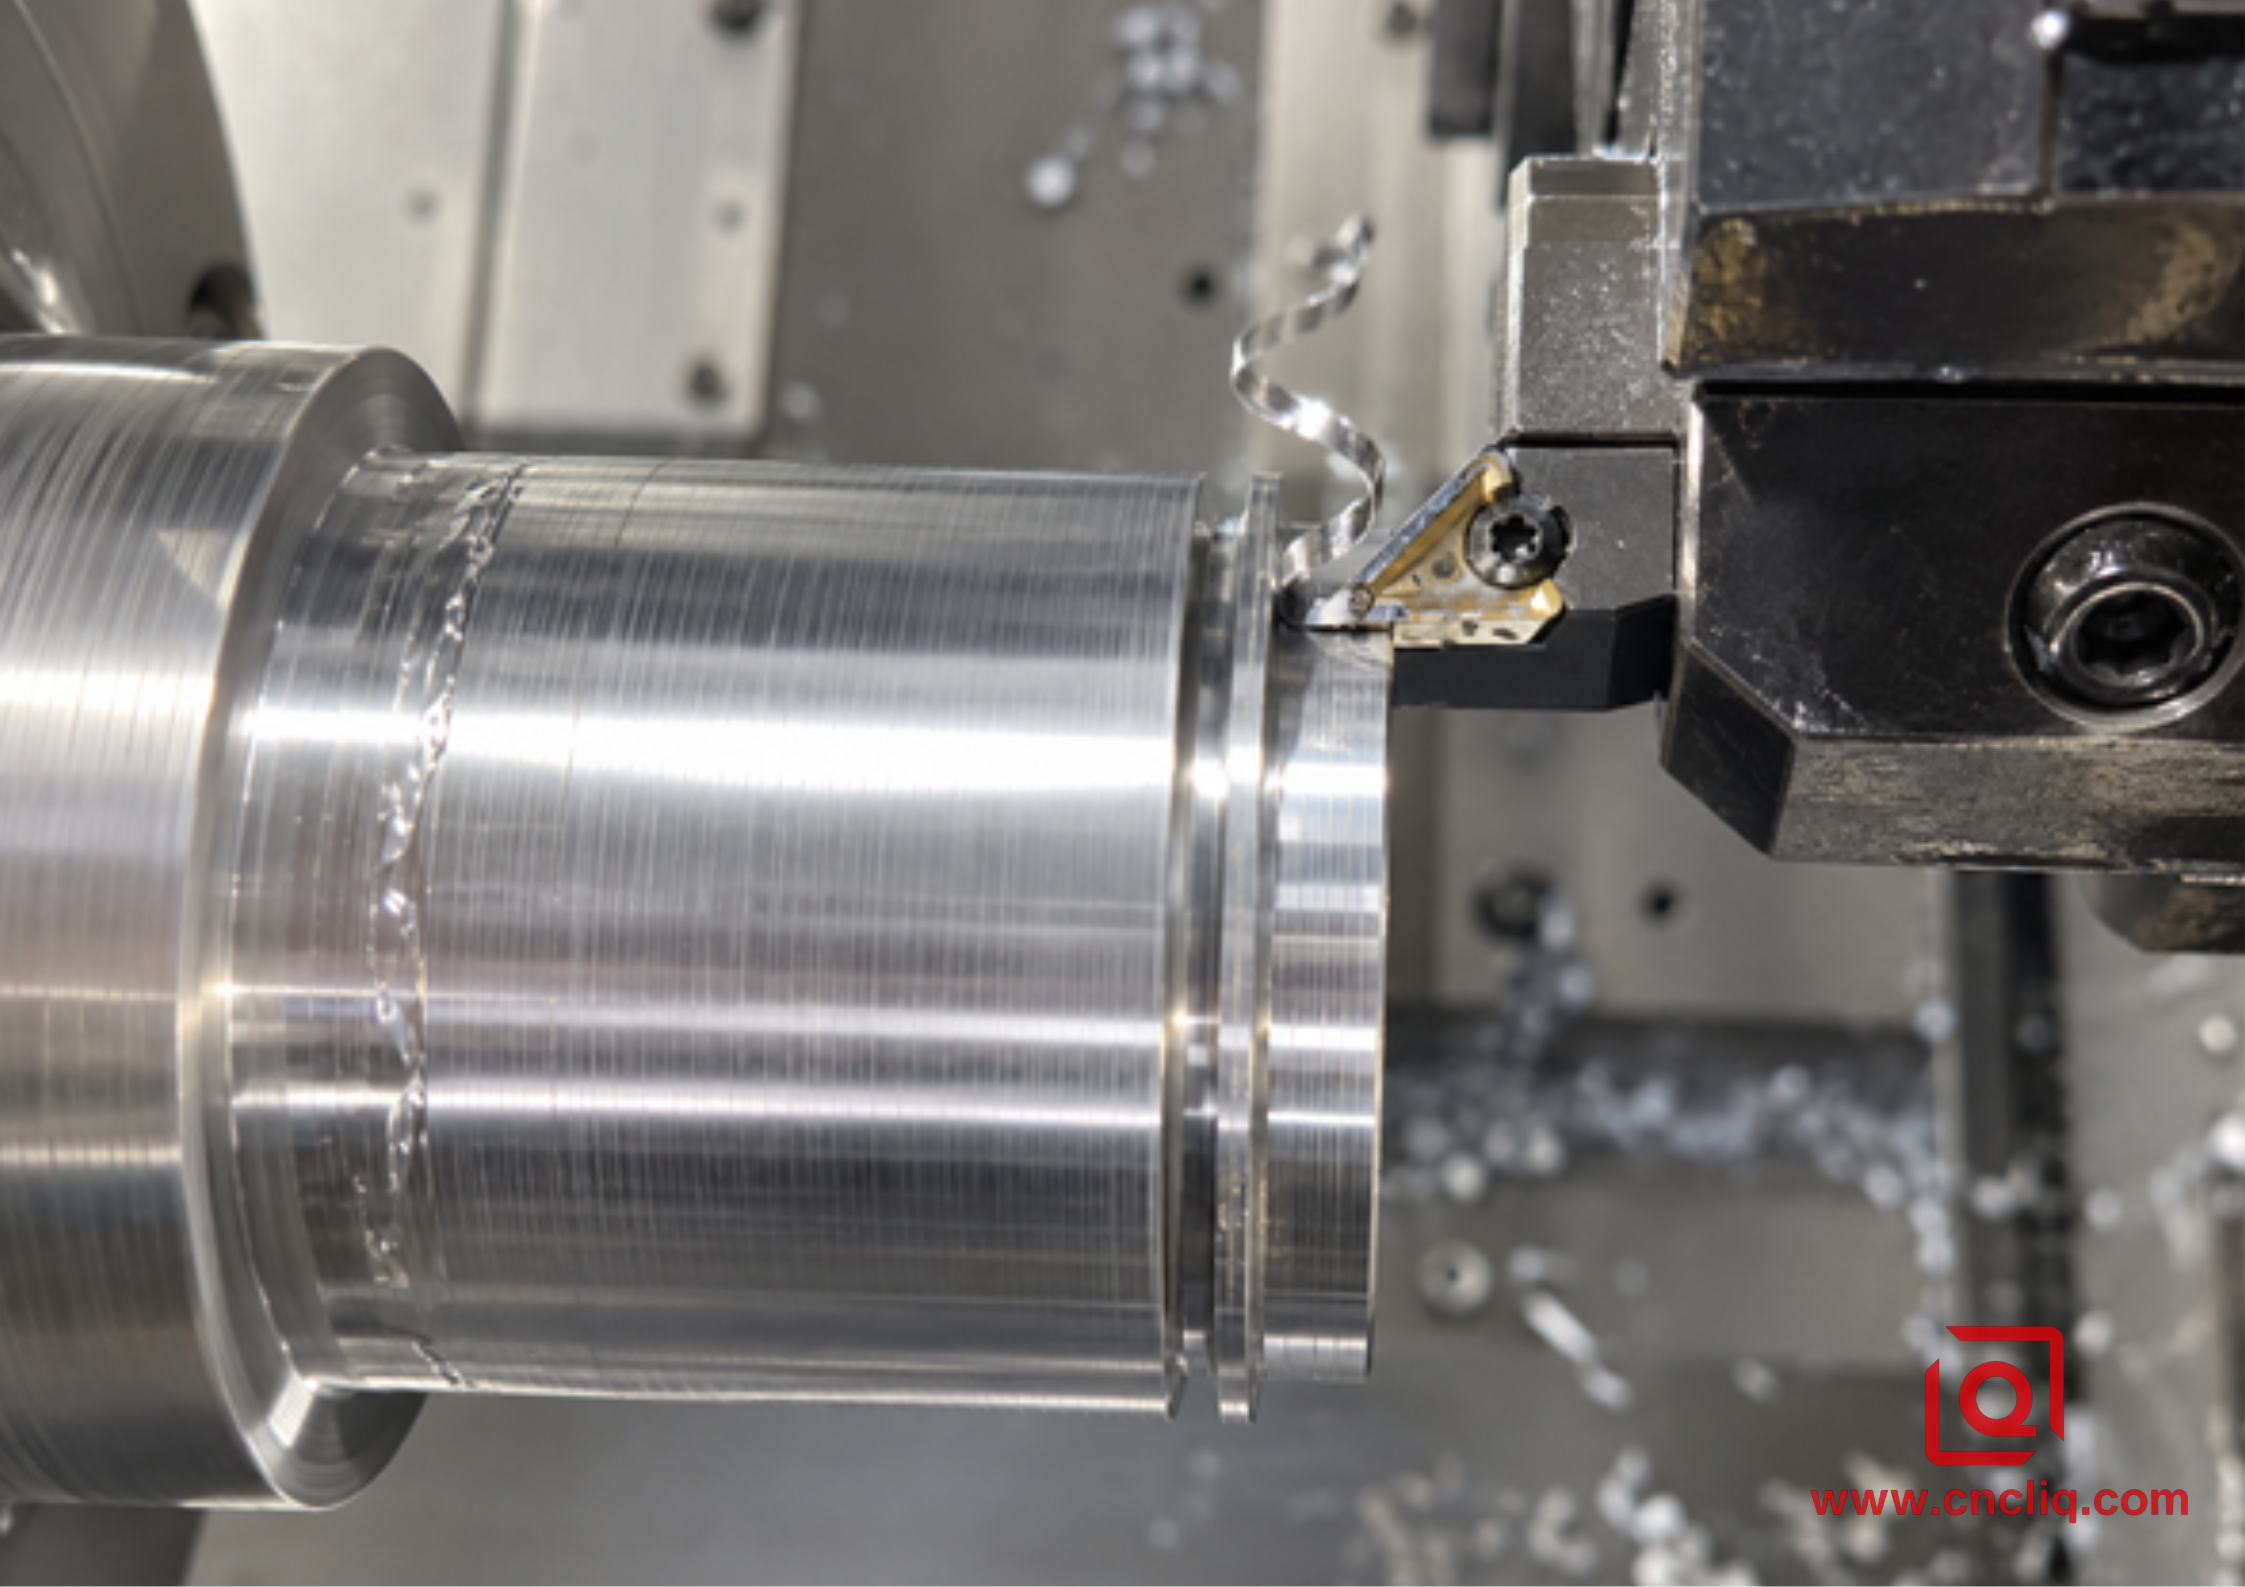
Короткая, квадратная, специально разработанная для алюминия система нарезки канавок обеспечивает процессу максимально широкий диапазон стабильности.
Скорость и подача: сначала рассчитайте, затем проверьте качество резки.
Скорость резания Vc описывает скорость поверхности на диаметре резания. В метрических единицах скорость вращения шпинделя n рассчитывается как n = (1000 × Vc) ÷ (π × D) , где Vc измеряется в м/мин, D — диаметр в мм, а n — частота вращения. Скорость подачи в мм/мин рассчитывается как n × f , где f — подача в мм/об. В программе токарного станка скорость в мм/об обычно является более удобным параметром управления для нарезания канавок, поскольку она сохраняет подачу на оборот при изменении частоты вращения.
Пример: предположим, что выбранный листовой материал позволяет провести пробную резку со скоростью 300 м/мин для конкретного алюминиевого сплава и режима работы. При диаметре 50 мм расчетная скорость составляет около 1910 об/мин. При диаметре 20 мм для поддержания скорости 300 м/мин потребуется около 4775 об/мин. Это увеличение объясняет назначение постоянной скорости обработки поверхности (CSS). Контроллер увеличивает частоту вращения по мере продвижения инструмента внутрь, но не превышает запрограммированного максимума. Установите этот максимум перед началом резки; безопасный предел определяется зажимным устройством, балансировкой прутка, фиксацией заготовки, мощностью шпинделя и способом приема.
Если машина достигает предельной частоты вращения, скорость поверхности падает на протяжении всего процесса погружения. Это нормально. Оператор должен знать, где это происходит, поскольку липкий алюминиевый сплав может стать более склонным к образованию наростов в центральной области на низких скоростях. Не снимайте крышку, чтобы формула выглядела идеальной. Используйте правильную кромку, плотную подачу, эффективную смазку и контролируемую стратегию обработки конечного стержня.
Подача неотделима от ширины и геометрии. Вставка толщиной 1,5 мм, вставка толщиной 3 мм и фасонный инструмент не одинаково воспринимают стружку и не обладают одинаковой силой. Более глубокий рез также уменьшает пространство, доступное для образования загнутой стружки. Используйте направляющую ленты, напечатанную для конкретной вставки, и уменьшайте подачу только по указанной причине, такой как слабая фиксация заготовки, большой вылет, прерывистый вход, деформация тонких стенок или ограничение нагрузки станка. Случайное уменьшение подачи вдвое может привести к трению кромки вместо решения исходной проблемы.
Входные данные или условие | Практическое решение на начальном этапе | Почему это важно |
Скорость резки Vc | Используйте точно указанный диапазон размеров вставок для алюминия и соответствующую операцию. | Покрытие, подготовка кромки, сплав и глубина канавки изменяют допустимый диапазон. |
Подача f | Выберите мм/оборот из таблицы ширины вставки. | Производительность и сила резания стружкоформовщика зависят от реальной толщины стружки. |
режим оборотов | CSS с безопасным максимальным значением, которое позволяет станок и зажимное устройство. | Диаметр непрерывно уменьшается во время радиального погружения. |
Глубина канавки | Примените коррекцию глубины залегания звеньев цепи поставщика или поэтапную стратегию. | По мере сужения канала ухудшаются отвод стружки и стабильность лезвия. |
Финальное ядро | Следуйте указаниям системы отключения; часто уменьшайте подачу сырья вблизи точки разделения. | Ограничивает нагрузку на последний сердечник и помогает контролировать отделившуюся часть. |
Охлаждающая жидкость | Сплошная струя по краю; внутренняя подача для сложных глубоких разрезов. | Охлаждает, смазывает и удаляет стружку перед повторной обработкой. |
Полезный опубликованный справочник — и почему это не универсальный рецепт.
ThinBIT публикует данные о скорости резания 1000 SFM и шаге резания 0,002 IPR для семейства твердосплавных нарезных пластин DURA-MAX 5000 для алюминиевых марок 2021–6061. В пересчете это примерно 305 м/мин и 0,051 мм/об. Это ценно, потому что данные привязаны к конкретному семейству инструментов, а не потому, что каждая твердосплавная отрезная пластина должна работать именно с этим семейством. Для другой ширины, стружкообразователя, марки стали, вылета, пути подачи охлаждающей жидкости или сплава могут потребоваться другие данные. Используйте это число для проверки порядка величины, затем откройте описание применения инструмента, фактически установленного в револьверной головке.
Тот же принцип применим и к сплаву 6061 в более широком смысле. В руководстве Лицина по подаче, скорости и инструменту для сплава 6061 объясняется разница между расчетной начальной точкой и проверенной производственной настройкой. В этой статье рассматриваются как фрезерование, так и общий инструментарий; данное руководство сужает проблему до радиальных токарных резов, где диаметр непрерывно изменяется, а канал задерживает стружку.
Охлаждающая жидкость: правильное размещение важнее, чем затопленное окно.
Большой объем охлаждающей жидкости, попадающий на держатель, не доказывает, что жидкость достигает кромки. Сам канал блокирует доступ по мере углубления лезвия. Охлаждающая жидкость выполняет здесь три функции: уменьшает трение на передней и боковых поверхностях, отводит тепло и выталкивает стружку из сужающегося вокруг нее паза. Расположите сопло так, чтобы струя оставалась однородной на заданной глубине резания. Проверьте это в безопасном положении, используя фактическое положение инструмента, а не только с помощью револьверной головки.
В технической статье компании Sandvik Coromant, посвященной охлаждающей жидкости при отрезке и нарезании канавок, объясняется, почему точная подача в зону резания более эффективна, чем традиционное внешнее обдувание. В рекомендациях по отрезке также отмечается более выраженный эффект охлаждающей жидкости под высоким давлением при обработке таких материалов, как алюминий, где контроль стружки затруднен. Лопатки с внутренним охлаждением могут подавать жидкость выше и ниже пластины, но само по себе давление не является обязательным требованием. Держатель, уплотнения, фильтрация, концентрация, геометрия сопла и машинный насос должны работать как номинальная система.
Используйте жидкость, одобренную для обработки алюминия и оборудования, с поддержанием необходимой концентрации и качества воды в соответствии с рекомендациями поставщика. Запишите все поправочные коэффициенты рефрактометра. Указанный процент, скопированный из другого цеха, не является планом обеспечения качества, а самодельная легковоспламеняющаяся жидкость не должна находиться внутри закрытого оборудования.
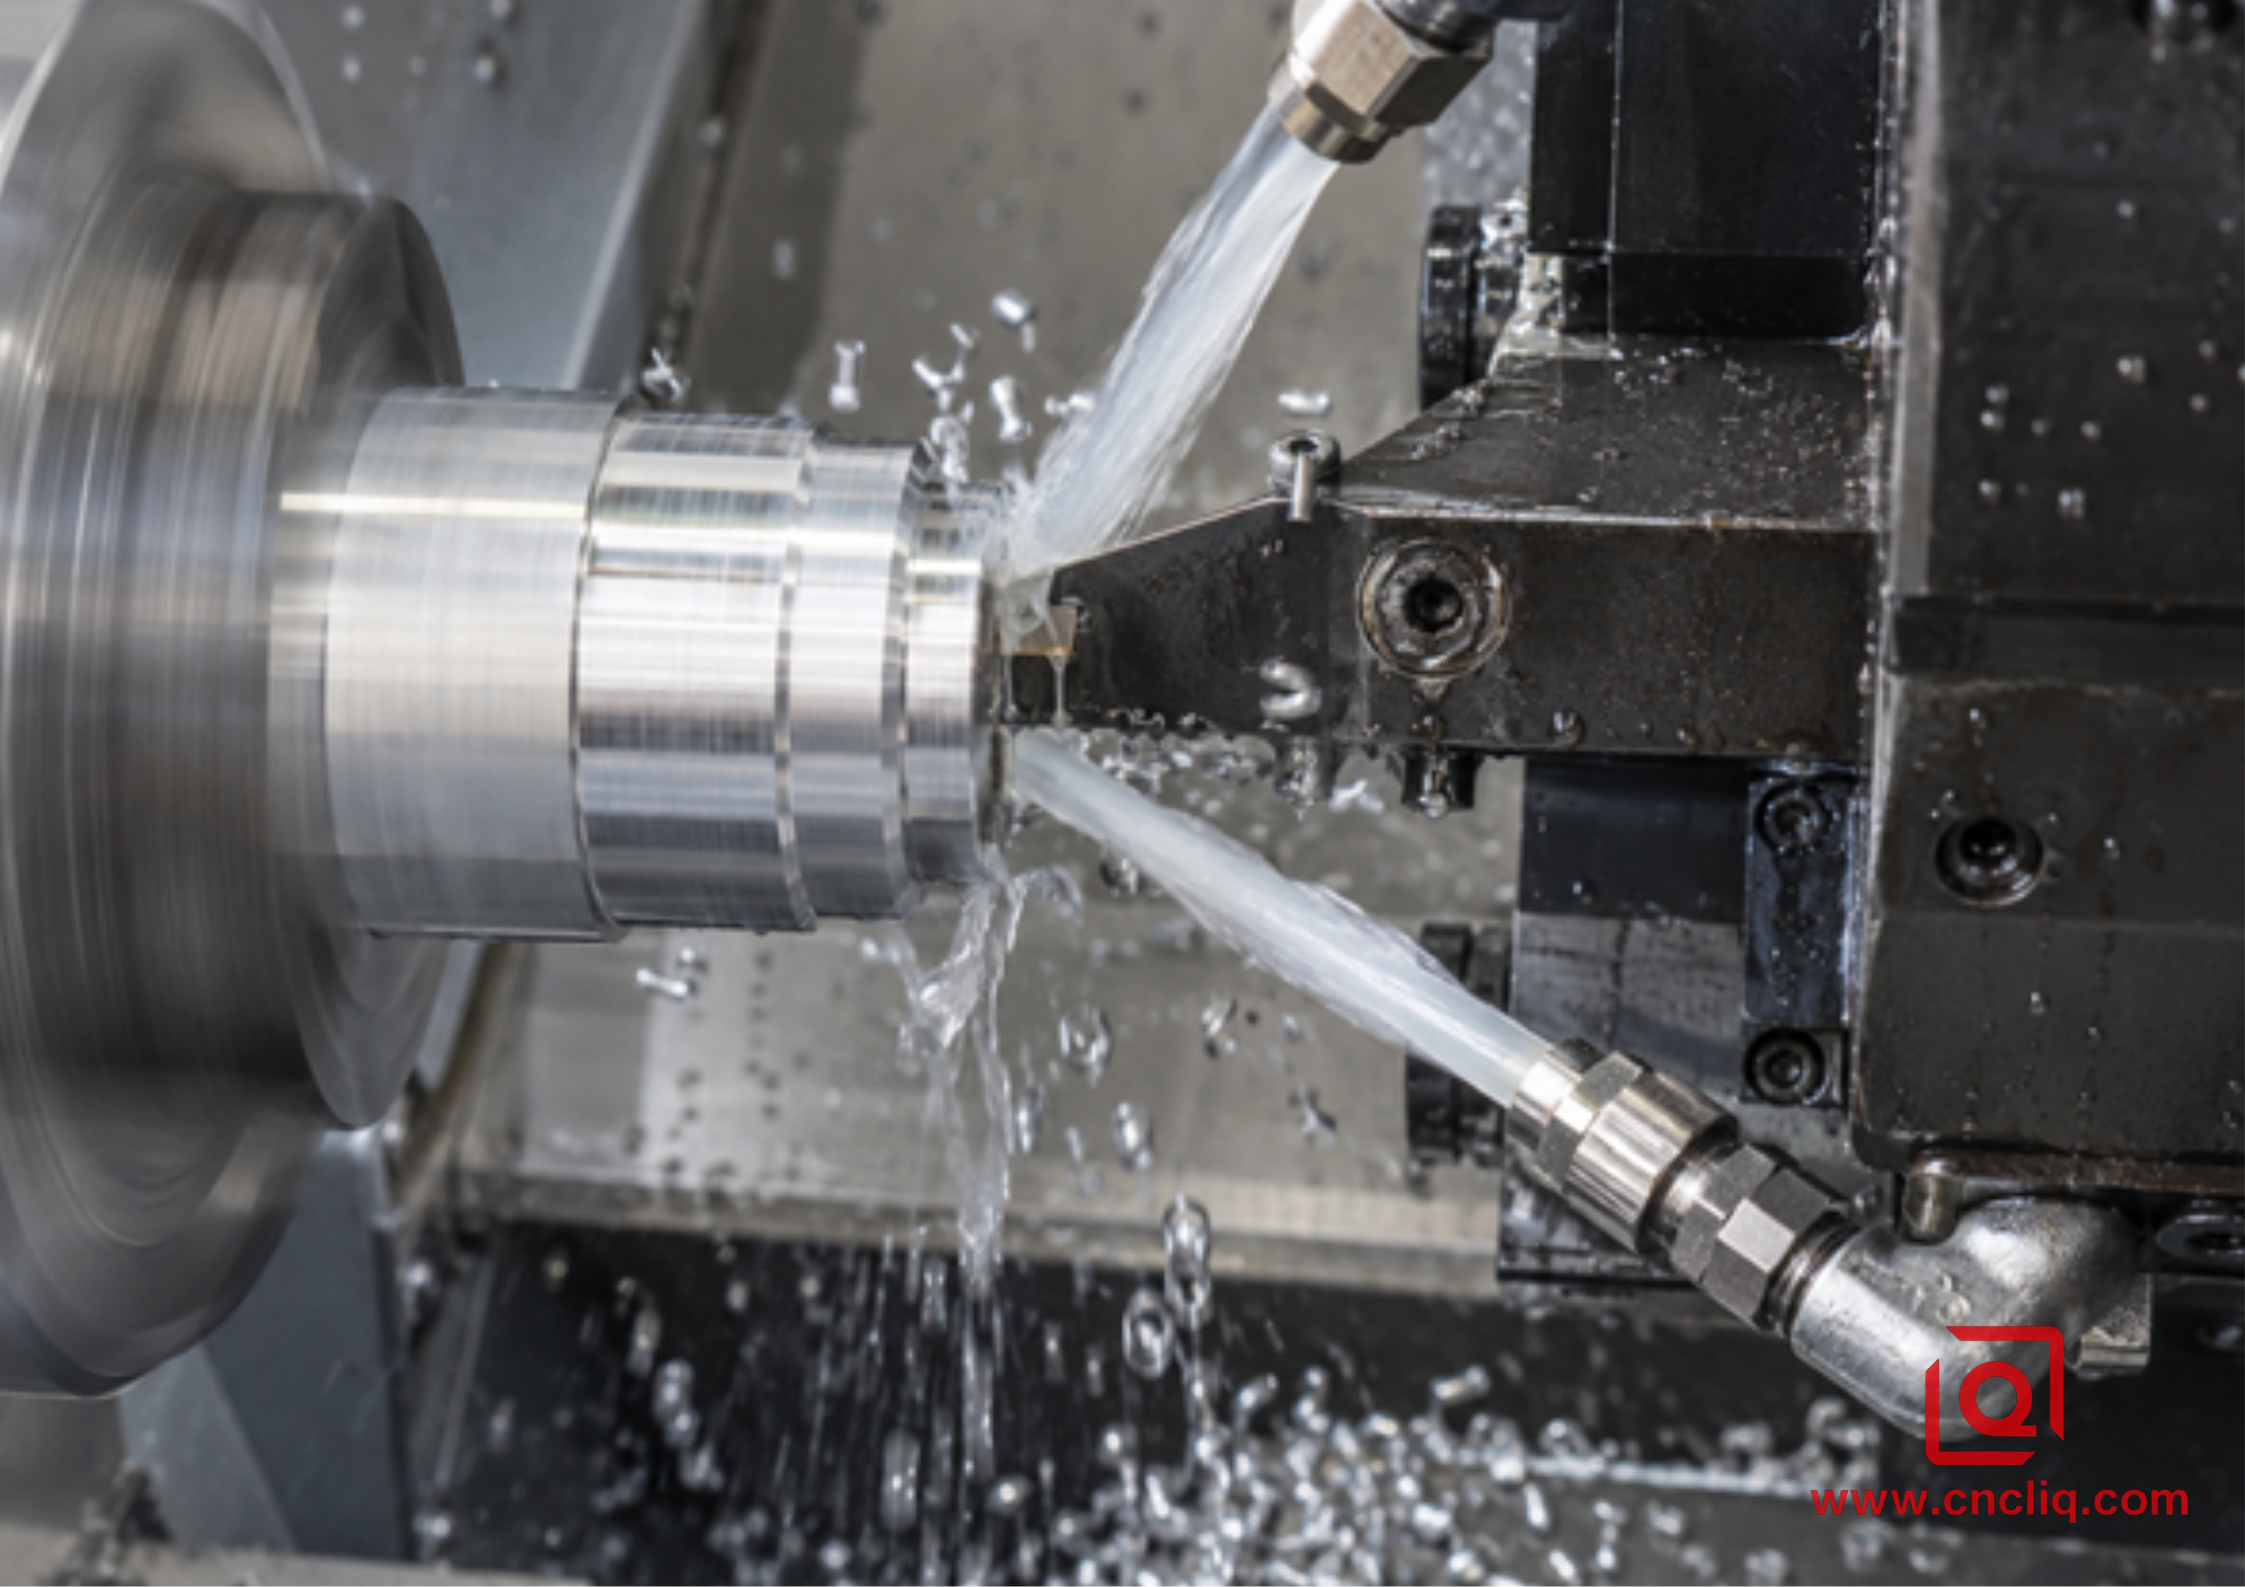
Последовательная подача охлаждающей жидкости над и под лезвием достигает зоны резания и способствует удалению стружек из пластичного алюминия.
Устранение неполадок при нарезании канавок и разъеме алюминия.
Симптом | Вероятный механизм | Первые проверки | Корректирующее указание |
Высокочастотное щебетание | Длинный вылет, слабая опора, лопасть не перпендикулярна, скорость возбуждает систему. | Вылет, расстояние до патрона, посадочное место держателя, высота центра | Перед изменением параметров укоротите и укрепите инструмент, затем внесите корректировки в данные инструмента. |
Алюминий, приваренный к кромке | Трение, слабая смазка, поврежденная кромка, низкая эффективная скорость вблизи центра. | Режим подачи, ограничение частоты вращения, направление потока охлаждающей жидкости, геометрия вставки. | Восстановите работоспособность микросхемы, замените поврежденную вставку, улучшите смазку кромок. |
Чипсы, джем или птичье гнездо | Слишком широкая или длинная стружка для канавки; плохое удаление стружки. | Стружкоформовочная машина, подача, сплав, глубина, направление охлаждающей жидкости. | Используйте утвержденную подачу и геометрию; улучшите подачу; контролируемое клевание только по рекомендации. |
Боковая бороздка шире у рта. | Отклонение лезвия или боковое трение | перпендикулярность, выступание, посадочное место инструмента, заклинивание стружки | Обеспечьте правильную центровку и жесткость; избегайте заглубления обеих сторон при расширении. |
Трубчатая или вогнутая отсечка | Ошибка высоты центра, отклонение, перегрузка конечного сердечника | Высота кромки, угол наклона лезвия, способ крепления | Перезагрузите инструмент и примените стратегию поставщика по окончательному основному продукту. |
Заусенец на 1 стене | Боковой сдвиг, изношенный угол, осевое натяжение | Вставка условия, выравнивания, направления пути. | Заменить кромку, выровнять инструмент, проверить окончательный проход по стене. |
Случайные царапины | Повторная обработка стружки, застрявшей между стенкой и лезвием. | Путь выхода микросхемы, охлаждающая жидкость, последовательность втягивания | Удаляйте стружку и избегайте ее задевания во время отвода. |
Не следует изменять 4 параметра одновременно. Если в процессе пробной обработки наблюдаются вибрационные колебания, сначала восстановите известные механические условия, затем измените 1 параметр в пределах допустимого диапазона и зафиксируйте результат. Производственный процесс должен быть поддающимся аудиту: срок службы инструмента по деталям или времени резания, причина брака, режим отказа пластины, проверка охлаждающей жидкости, динамика размеров и любое вмешательство со смещением. Эта запись ценнее, чем одна «идеальная» первая деталь.
Анонимный композитный корпус: золотник системы управления потоком жидкости 6082-T6
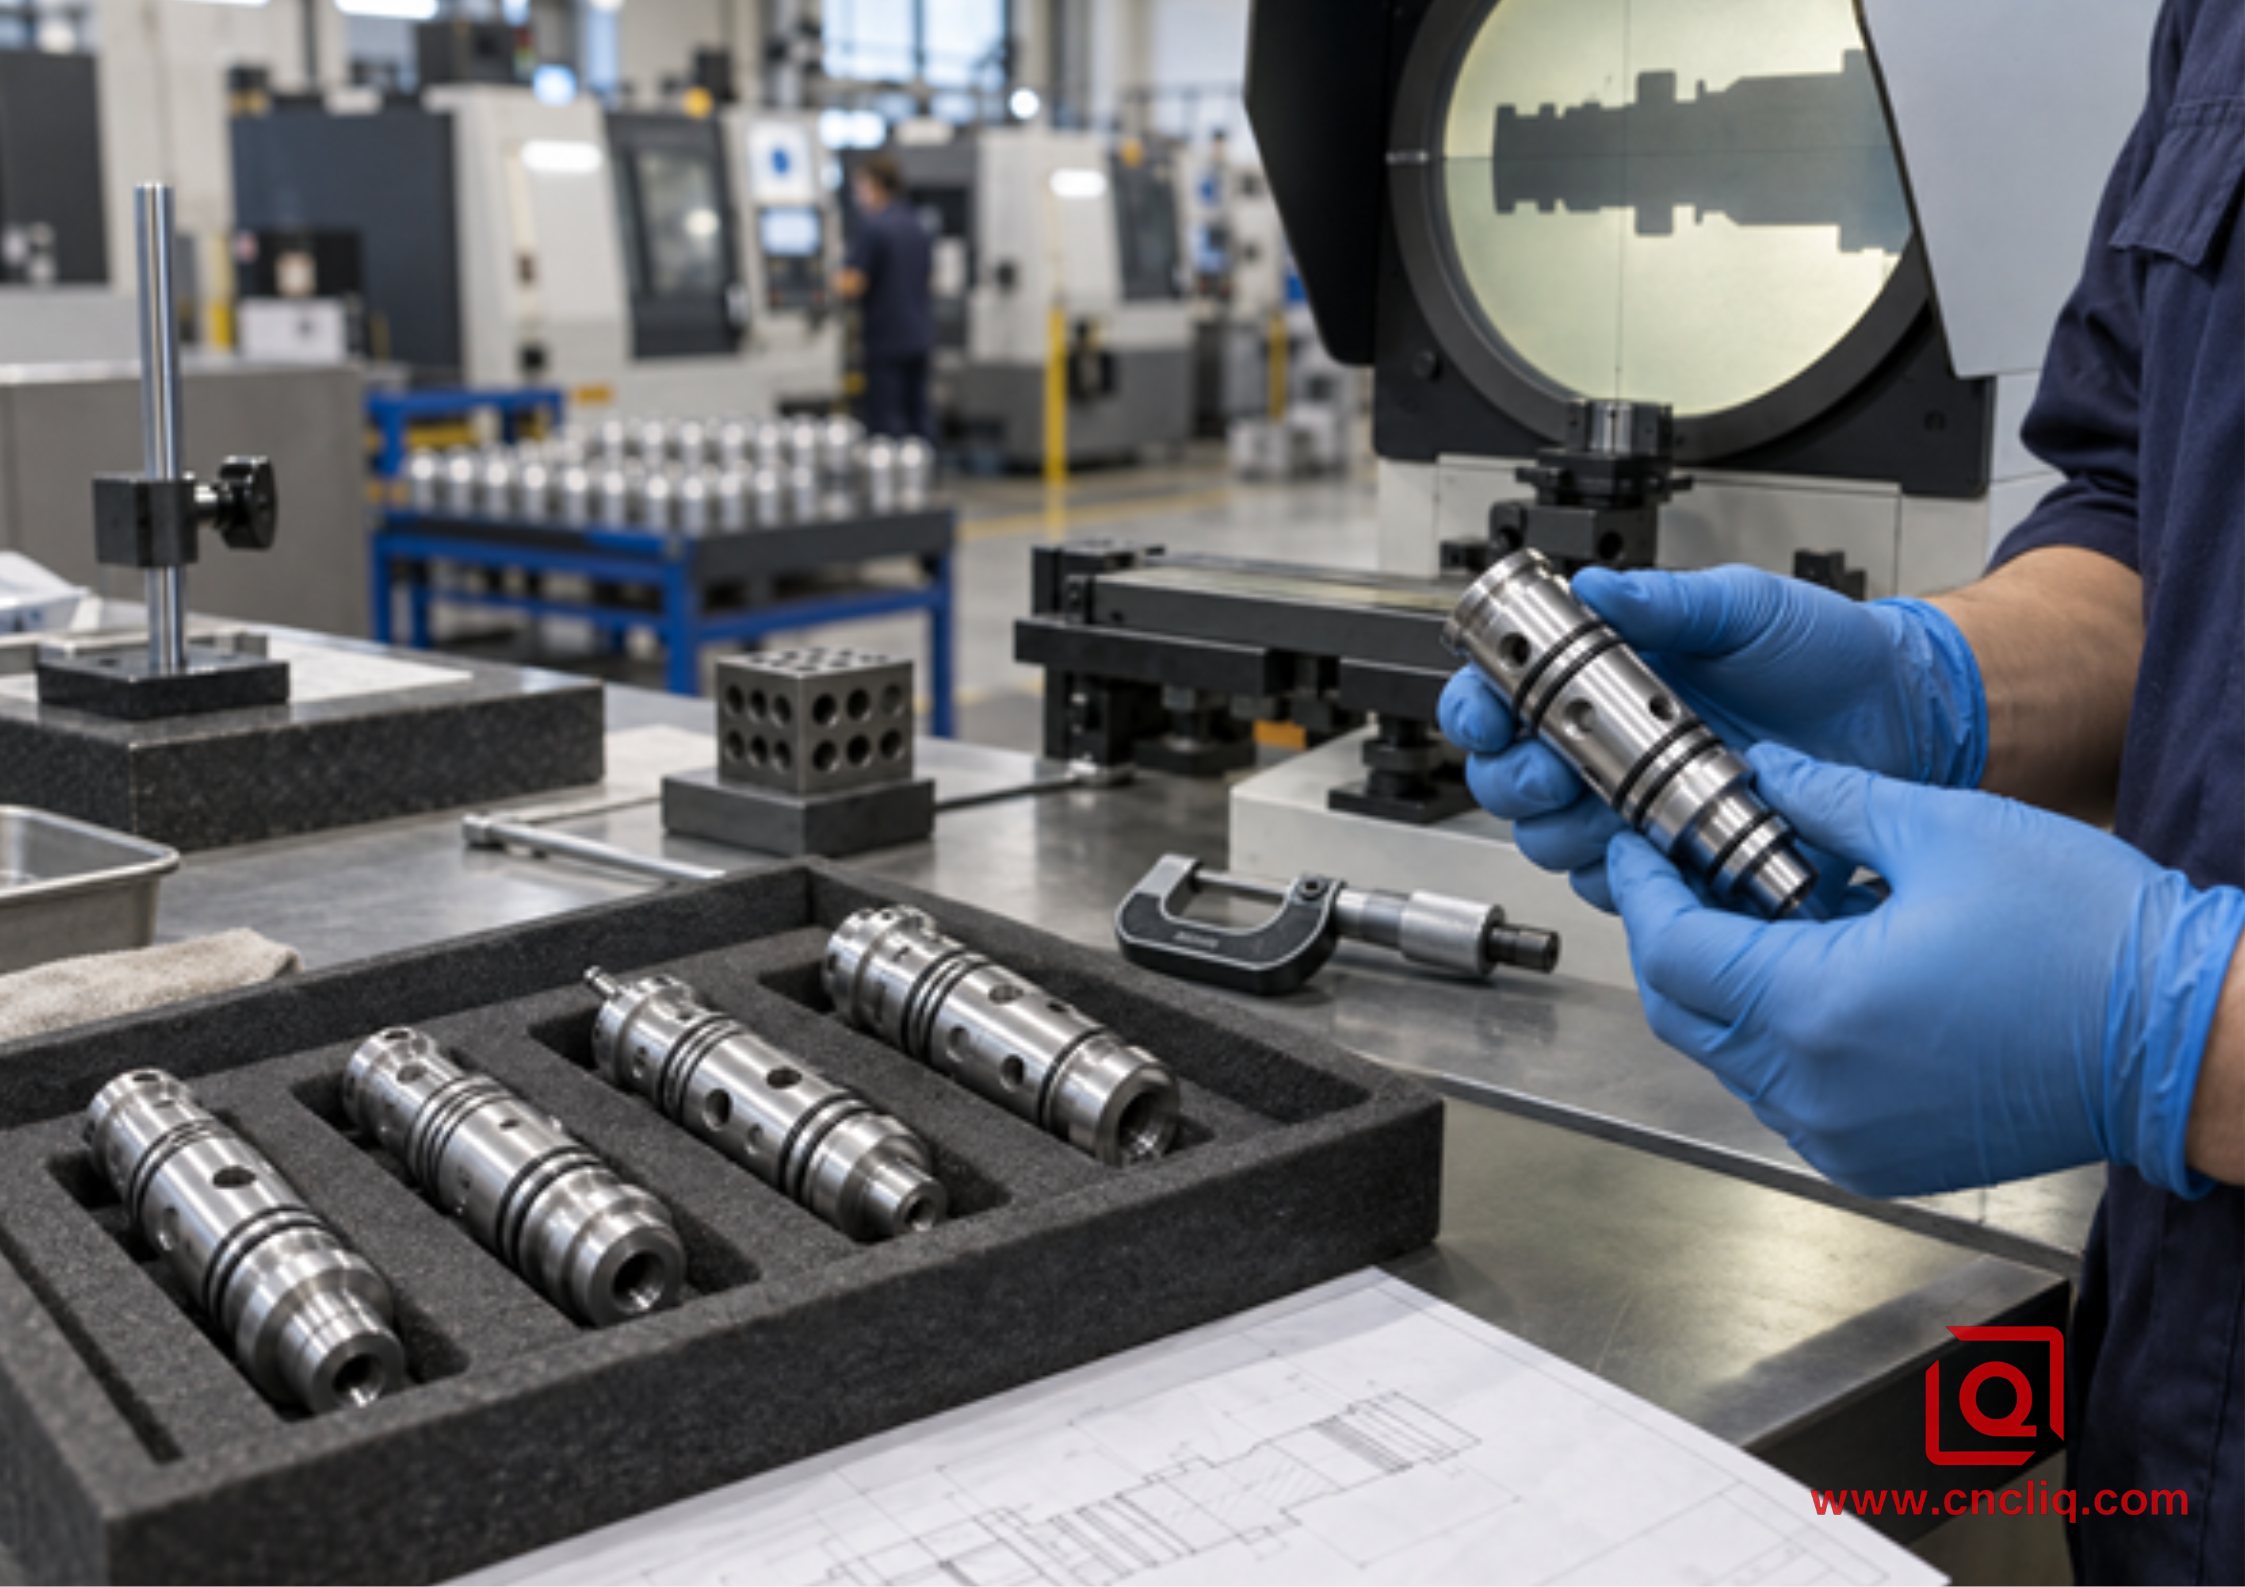
Анонимизированная репрезентативная группа деталей: точеные алюминиевые катушки с множеством уплотнительных канавок, поперечными отверстиями и контролируемым контролем качества.
Анонимному покупателю композитных материалов требовалось семейство компактных золотников из сплава 6082-T6 для управления потоками жидкости в оборудовании промышленной автоматизации. Геометрия соответствовала заявленным компанией Liqin возможностям обработки алюминия на заказ : точеный корпус, несколько канавок для уплотнительных колец, поперечно просверленные отверстия, центральное отверстие и отдельная задняя поверхность, которая будет подвергаться обратной обработке.
В первом испытании использовалась универсальная отрезная вставка толщиной 3 мм для формирования уплотнительных канавок и окончательного разделения. Канавки имели приемлемые размеры вблизи устья, но по мере увеличения глубины на одной из стенок появились следы. Длинная полоса стружки неоднократно поднималась по лезвию. Вблизи места отрезания отделенная заготовка иногда оставляла толстый заусенец, что приводило к необходимости ручной доработки и делало припуск на задней поверхности непостоянным.
Технологическая бригада разделила задачи. Более узкая полированная вставка с положительным углом наклона канавки создавала уплотнительные элементы с коротким выступом. Ширина канавки формировалась контролируемой последовательностью погружения и чистовой обработки стенок, а не путем погружения обоих углов вставки. Разделение осуществлялось с помощью специального усиленного отрезного лезвия. Внутренний канал подачи охлаждающей жидкости держателя был направлен на переднюю поверхность, а вспомогательный шпиндель захватывал деталь перед окончательной резкой стержня. Геометрия инструмента, диапазон подачи и окончательное уменьшение диаметра стержня соответствовали спецификации выбранного поставщика.
Первичный контроль качества включал проверку ширины канавки, диаметра дна, осевого положения, состояния углов и наличия заусенцев. Форма канавки проверялась с помощью профильного проектора; доступные диаметры и соотношение отверстий проверялись микрометрами и координатно-измерительной машиной. Качество обработки поверхности определялось только для функциональных уплотнительных зон.
Урок, применимый на практике, заключался не в резком увеличении скорости. Надежность достигалась за счет подбора одного инструмента для уплотнительных канавок, а другого — для их разделения, укорачивания лезвия, контроля стружки и определения того, какая сторона обрабатывается вспомогательным шпинделем. Покупатели могут применять ту же логику при заказе нестандартного гидравлического коллектора или компонента клапана: отправляйте полный функциональный чертеж и контекст сборки, а не изолированный STEP-файл с пометкой «изготовить по модели».
Детали проектирования и запроса предложений, позволяющие избежать дорогостоящих допущений.
Поставщик не может указывать характеристики канавки по визуализированному изображению. Отправьте исходную 3D-модель и управляемый 2D-чертеж. Укажите сплав, состояние и форму заготовки; количество опытных образцов и годовой спрос; критически важные базовые параметры; ширину, диаметр, радиусы скругления углов и качество поверхности канавки (только там, где это функционально); ожидаемое количество заусенцев и сколов; анодирование или другое покрытие; документы по контролю качества; упаковку; и сроки поставки. При обрезке укажите, является ли отделенная поверхность окончательной, обработанной позже или перенесенной на вспомогательный шпиндель.
Если деталь сочетает в себе концентрические отверстия, канавки для уплотнительных колец, поперечные отверстия, плоские поверхности и элементы на задней стороне, попросите поставщика указать предлагаемый технологический процесс. В руководстве Liqin по сравнению токарной и фрезерной обработки на станках с ЧПУ для концентрических алюминиевых корпусов объясняется, как непрерывность базовых элементов и консолидация процессов влияют не только на время цикла. Самое дешевое предложение может стать дорогим, если незапланированная вторая переналадка добавляет биение, снятие заусенцев, контроль качества или обработку.
Планируете изготовление алюминиевого вала, катушки, втулки, фитинга или корпуса на заказ? Отправьте свой STEP-файл, 2D-чертеж, информацию о сплаве и состоянии, количестве, критических канавках, качестве обработки и сроке поставки. Компания Liqin может проверить доступность инструмента, технологическую схему, контроль базовых параметров, потребности в контроле качества и технологичность перед предоставлением коммерческого предложения. Запросите проверку DFM и конкурентное предложение.
Нажмите здесь для отправки запроса 👆
Часто задаваемые вопросы
1. Какова безопасная начальная скорость и подача для отрезки алюминия марки 6061?
Не существует универсальной и ответственной настройки, поскольку ширина пластины, марка стали, форма стружкообразователя, глубина резания, охлаждающая жидкость, жесткость станка и диаметр прутка влияют на результат. Используйте точные данные производителя пластин для алюминия. В качестве проверки масштаба, в одном опубликованном руководстве по семейству твердосплавных пластин ThinBIT указаны значения около 305 м/мин и 0,051 мм/об для алюминия 2021–6061. Рассчитайте частоту вращения, исходя из текущего диаметра, установите безопасный максимум, проверьте резку под наблюдением и регулируйте по одной переменной за раз.
2. Следует ли использовать постоянную скорость поверхности при разделке алюминия?
Система CSS полезна, поскольку диаметр резания уменьшается на протяжении всего процесса погружения, но всегда должна иметь безопасный предел частоты вращения, зависящий от шпинделя, зажима заготовки, балансировки прутка, патрона, инструмента и метода захвата детали. При достижении этого предела скорость резания будет снижаться к центру. Это предпочтительнее, чем превышение безопасного предела вращения. Поддерживайте подачу в мм/об и используйте кромку, стружкоформовочный аппарат, охлаждающую жидкость и метод окончательной обработки стержня, рекомендованные для выбранной системы.
3. Почему алюминий приваривается к разъемной вставке даже при использовании охлаждающей жидкости?
Жидкость может попадать на держатель, а не на кромку, или пластина может тереться из-за слишком слабой подачи, износа кромки, снижения скорости обработки или несоответствия геометрии для цветных металлов. Проверьте высоту центра, перпендикулярность, выступ, режим подачи, ограничение частоты вращения, форму стружки и направление сопла. Если на кромке образовался налет алюминия, замените или обслужите пластину в соответствии с установленными правилами после устранения причины; продолжение работ часто приводит к повреждению стенки канавки.
4. Предпочтительнее ли разделение на поршни с помощью штопора, чем непрерывная подача?
Не автоматически. Контролируемое прерывистое вращение может помочь, когда стружка из пластичной ленты не удаляется, но многократные выходы и повторные входы могут тереть стенки, вызывать ударную нагрузку на кромку и задерживать свободную стружку. Сначала используйте правильный стружкоформовочный инструмент, одобренную подачу, короткую жесткую установку и эффективную охлаждающую жидкость. Если производитель инструмента рекомендует прерывистое вращение для данной глубины и сплава, следуйте этой конкретной последовательности и проверьте, создает ли она управляемую стружку, а не большое гнездо.
5. Какая информация необходима компании Liqin для расчета стоимости алюминиевых деталей с канавками?
Предоставьте STEP-модель и управляемый 2D-чертеж, полную информацию о сплаве и состоянии, количестве, критических базовых параметрах и допусках, ширине и диаметре дна канавки, радиусах углов, местах обработки поверхности, пределах образования заусенцев, припуске на срез, анодировании или покрытии, протоколах контроля и целевом сроке поставки. Также укажите поперечные отверстия, тонкие стенки, поверхности захвата под шпиндель, зоны дефектов и любые предыдущие проблемы, связанные со сколами, вибрацией, утечками или сроком службы инструмента. Это позволит инженеру-технологу рассчитать стоимость проекта, а не гадать, исходя из геометрии.
Нажмите здесь для отправки запроса 👆
Краткое содержание
Надежная нарезка канавок и отрезка алюминия начинается с короткого, квадратного, центрированного лезвия и острой пластины из цветных металлов, затем сочетаются удельная скорость обработки, фактическая подача за оборот, безопасный предел CSS, контролируемое окончательное отделение и охлаждающая жидкость, достигающая кромки. Считывайте стружку, звук, нагрузку, состояние инструмента и измеренные параметры одновременно. Для B2B-закупок определите функциональную канавку, фрезеровку отрезной поверхности, состояние материала, этап чистовой обработки и план контроля качества, чтобы коммерческое предложение отражало повторяемый производственный процесс, а не просто надежду на первый результат.
Контактная информация
Компания: Ningbo Liqin Industry Co., Ltd.
Ежедневное обслуживание клиентов и послепродажная поддержка : service@shturl.zhuwanying@cncliq.com
Для новых запросов, обсуждения цен и заказов : business@shturl.zhouli@chinaliqin.com
Горячая линия: +86 18757148656
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, носят исключительно информационный и справочный характер. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку характеристики деталей, изготовленных на заказ, различаются в зависимости от номеров партий материала, калибровки оборудования и конкретных допусков, обязательные спецификации качества регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все примеры успешных заказов, представленные в этом блоге, были тщательно анонимизированы и отредактированы. Показатели производительности, производственные процессы и изображения служат исключительно для демонстрации наших возможностей в области обработки деталей на заказ и не представляют собой единый универсальный стандарт для всех заказов.
Производственная команда Лицинь
Компания Ningbo Liqin Industry, опираясь на 18-летний опыт в области высокоточной машиностроения, производит высокоточные металлические компоненты для требовательных мировых рынков. Наш производственный комплекс площадью 6500 м² оснащен более чем 150 станками, включая 4-осевую и 5-осевую обработку на станках с ЧПУ , фрезерно-токарную обработку, холодную экструзию и литье под давлением. Такая организация производства позволяет нам бесперебойно управлять проектами, от первоначальных CAD-концепций до отгрузки готовых изделий.
Мы обеспечиваем бескомпромиссный контроль качества. Мы подходим к жестким допускам с той инженерной дисциплиной, которая необходима. Наши инженеры по контролю качества, имеющие сертификаты ISO 9001, ISO 13485 и IATF 16949, проводят строгие проверки IPQC, FQC и OQC каждой производственной партии. От измерения размеров на координатно-измерительных машинах и оптического профилирования до испытаний на твердость и солевое распыление, мы проверяем ваши критически важные характеристики заранее — поэтому вы получаете готовые к установке компоненты без проблем со сборкой или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на двухчасовое время ответа на новые запросы предложений, прямую поддержку при изготовлении опытных образцов и бесперебойную экспортную доставку по Европе, Северной Америке, Азии и Океании.
Мы будем рады вашим запросам и образцам. Посетите наш веб-сайт или свяжитесь с нами напрямую, чтобы получить выгодное предложение!
