 Русский




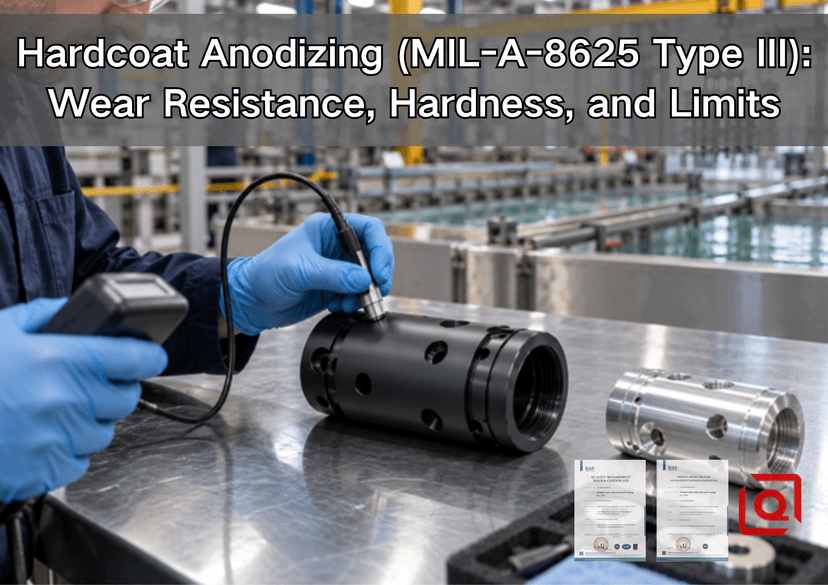
Вы когда-нибудь получали алюминиевую деталь, которая выглядела превосходно, измеряли её и обнаруживали, что подшипник больше не входит в отверстие? Именно с этого небольшого, неприятного момента следует начать полезное обсуждение твердого анодирования. Покрытие может выполнять именно то, что от него требовалось. Чертеж всё ещё может быть неверным.
Твердое покрытие типа III обычно указывается с впечатляющими показателями: толщина, твердость, часы воздействия солевого тумана. Безусловно, полезные показатели. Однако ни один из них не говорит инженеру, будет ли винт M5 чисто вкручиваться, будет ли заземляющая площадка по-прежнему проводить ток или острый угол отколется во время сборки. Они также не предсказывают, как поведет себя каретка через шесть месяцев рядом с пыльным конвейером. В цеху именно эти детали определяют, будет ли покрытие успешным.
Это руководство следует этому практическому пути. Твердость относится к одной категории, износ — к другой; оксид затем получает свою собственную линию в стеке допусков. Мы также уделим время сложным задачам, где твердое покрытие следует избегать.
Для запроса коммерческого предложения успех означает, что цех может оценить рабочую поверхность, основываясь на имеющихся данных, а не гадать о значении впечатляющей темной поверхности.Сначала одна деталь в наименовании. Поисковые поля и устаревшие заголовки по-прежнему отдают предпочтение MIL-A-8625. Сегодняшний основной заголовок — MIL-PRF-8625F, Поправка 2, и он датирован 23 ноября 2020 года. Укажите эту поправку в новом документе о закупке или укажите, что контролируется последняя применимая поправка. Руководство по спецификации MIL-A-8625 от Liqin MIL-A-8625 охватывает все шесть типов и оба класса. Здесь мы остановимся на Типе III и поверхностях, которые, как ожидается, будут использоваться в производственных целях.
1. Изменения, происходящие в резервуаре
Измерительный прибор показал все еще до того, как кто-либо открыл отчет о процессе: частичное погружение, короткая задержка, а затем и вовсе без изменений. На противоположной стороне стола корпус угольно-серого цвета выглядел едва ли лучше. На листе с предварительной отделкой был виден удобный зазор. Твердое покрытие не "пошло не так". Никто не зарезервировал для него место.
В резервуаре электрический ток превращает сам открытый металл в оксид. Новая оболочка образуется из компонента — в отличие от краски, поступающей из краскопульта. Одна часть занимает прежний металл; другая находится за пределами старой границы.
Проведите тонкую линию через эту границу, и станут видны причины как адгезии, так и проблем с размерами.В цеху «наполовину внутри, наполовину снаружи» — удобная словесная арифметика. Я записываю её на ранних этапах калибровки, а затем стираю перед утверждением. Она может работать на плоском образце из сплава 6061; добавьте глухие отверстия, медьсодержащий материал или смещение вплотную друг к другу, и дробь потеряет свою аккуратность. Металл уже уходит во время травления, когда начинает образовываться оксид, а сложные контуры никогда не делят ток с математической точностью. Первые статьи предоставляют доказательства, которые электронная таблица не может предоставить.
Оставьте поле толщины пустым, и спецификация предоставит номинальное значение типа III: 0,002 дюйма, или примерно 50,8 микрометров. Полезное значение по умолчанию; плохая замена решению. Где должен касаться зонд? Может ли край быть тоньше? Должно ли отверстие катушки удерживать покрытие? Какое отверстие заглушено? Полезный чертеж дает ответы, пока деталь еще недорога.
Цвет создает свой собственный туман. В столбце класса 1 означает, что красильная ванна была пропущена, а 2 — что краситель был добавлен; ни одно из чисел не присуждает медаль за прочность. Черный описывает внешний вид. Естественное твердое покрытие переходит в серый, бронзовый, оливковый и угольно-черный цвета в зависимости от сплава и толщины. На внутреннем направляющем никто может не обращать на это внимания. Но если поставить шесть корпусов рядом на приборе, внезапно это станет интересно всем.
Руководство Совета по анодированию алюминия по твердому покрытию рекомендует согласовать посадку, резьбовые отверстия, сплав и способ нанесения до начала производства. Этот совет звучит скромно.
Это предотвращает дорогостоящие неожиданности.2. Краткий обзор для покупателя
Приведенная ниже таблица предназначена для начала обсуждения, а не заменяет чертеж или подписанный план качества.
|
Вопрос на рассмотрении |
Рабочий ответ |
Деталь, которая не должна оставаться неясной |
|
Почему тип III? |
Повторное трение, истирание или изолирующая функциональная поверхность |
Фактический режим отказа |
|
Какая толщина? |
Часто обсуждается толщина от 25 до 75 микрометров; 50,8 микрометров — это неуказанное номинальное значение |
Требуемый диапазон и область измерения |
|
Насколько сложно? |
Зависит от сплава, состояния, пленки и испытания |
Метод, нагрузка, образец, местоположение |
|
Герметично? |
|
Точное состояние при доставке |
|
Что перемещается? |
Размеры отверстия, вала, паза, резьбы и уплотнения могут изменяться |
Размеры, применяемые после нанесения покрытия |
|
Что остается без покрытия? |
Земляной подушечки, выбранные размеры, резьба или контакты стойки |
Чертеж маски |
|
Какой цвет? |
Натуральные серо-оливковые тона или окрашенный в черный |
Образец физического диапазона, если это косметический цвет |
|
Как принимается? |
Толщина плюс тест, соответствующий реальному риску |
Числовой предел и отчет |
Руководство Liqin по анодированию типа II и типа III Сравнение анодирования типа II и типа III полезно, пока выбор остается открытым. Химия серной кислоты может отнести декоративный корпус и усиленный канал к одному семейству, однако их срок службы мало что общего.
3. Компания по производству деталей, обладающих твердостью и износостойкостью
Сертификат придает твердости соблазнительную аккуратность: значение, единица измерения, подпись, готово. Приведите деталь в движение, и аккуратность исчезнет. Ее парная деталь окажется слегка кривой; добавится тепло; смазка достигнет одного конца хода лучше, чем другого; пыль обнаружит отверстие, упущенное при проектировании.
Под индентором небольшой участок отвечает за одну четко определенную нагрузку. Приведите этот участок в движение, и вопрос изменится. Материал может полироваться, трескаться, переноситься или вовсе исчезать. Оксид тонкий, а алюминий под ним остается частью образца, деталь, которая теряется, когда кто-то небрежно переводит показания в значение Роквелла, связанное с цельной сталью.
Возьмем два приемлемых отчета. Дополнительная толщина принадлежит одному; более грубая текстура и герметичность принадлежат другому. Его стальная парная деталь также скрывает заусенец. Насыпьте бумажную пыль в эту пару, и она превратится в очень маленькую шлифовальную машинку.
Вся та поддержка, которую предоставляла колонка твердости, теперь утратила свою актуальность.Это различие лежит в основе предупреждения Совета по анодированию алюминия об использовании твердости для доказательства износа. Каждому результату следует отдавать отдельную задачу: прибор для измерения толщины показывает толщину пленки; требование к твердости указывает метод, нагрузку, образец и местоположение; абразивный износ определяется с помощью указанной процедуры или, если условия эксплуатации отличаются, с помощью испытания, соответствующего конкретному применению.
Более старые положения типа III описывают вращающуюся установку с управляемыми колесами, нагрузкой, скоростью и количеством циклов, за которой следует расчет потери массы. В текущем каталоге ASTM установлены свои собственные границы — D4060 для органических покрытий, B1023 для твердых анодных покрытий. В контролирующем документе о закупке определяется, какое издание и процедура применяются.
Простой станок в лаборатории не получает такого голоса.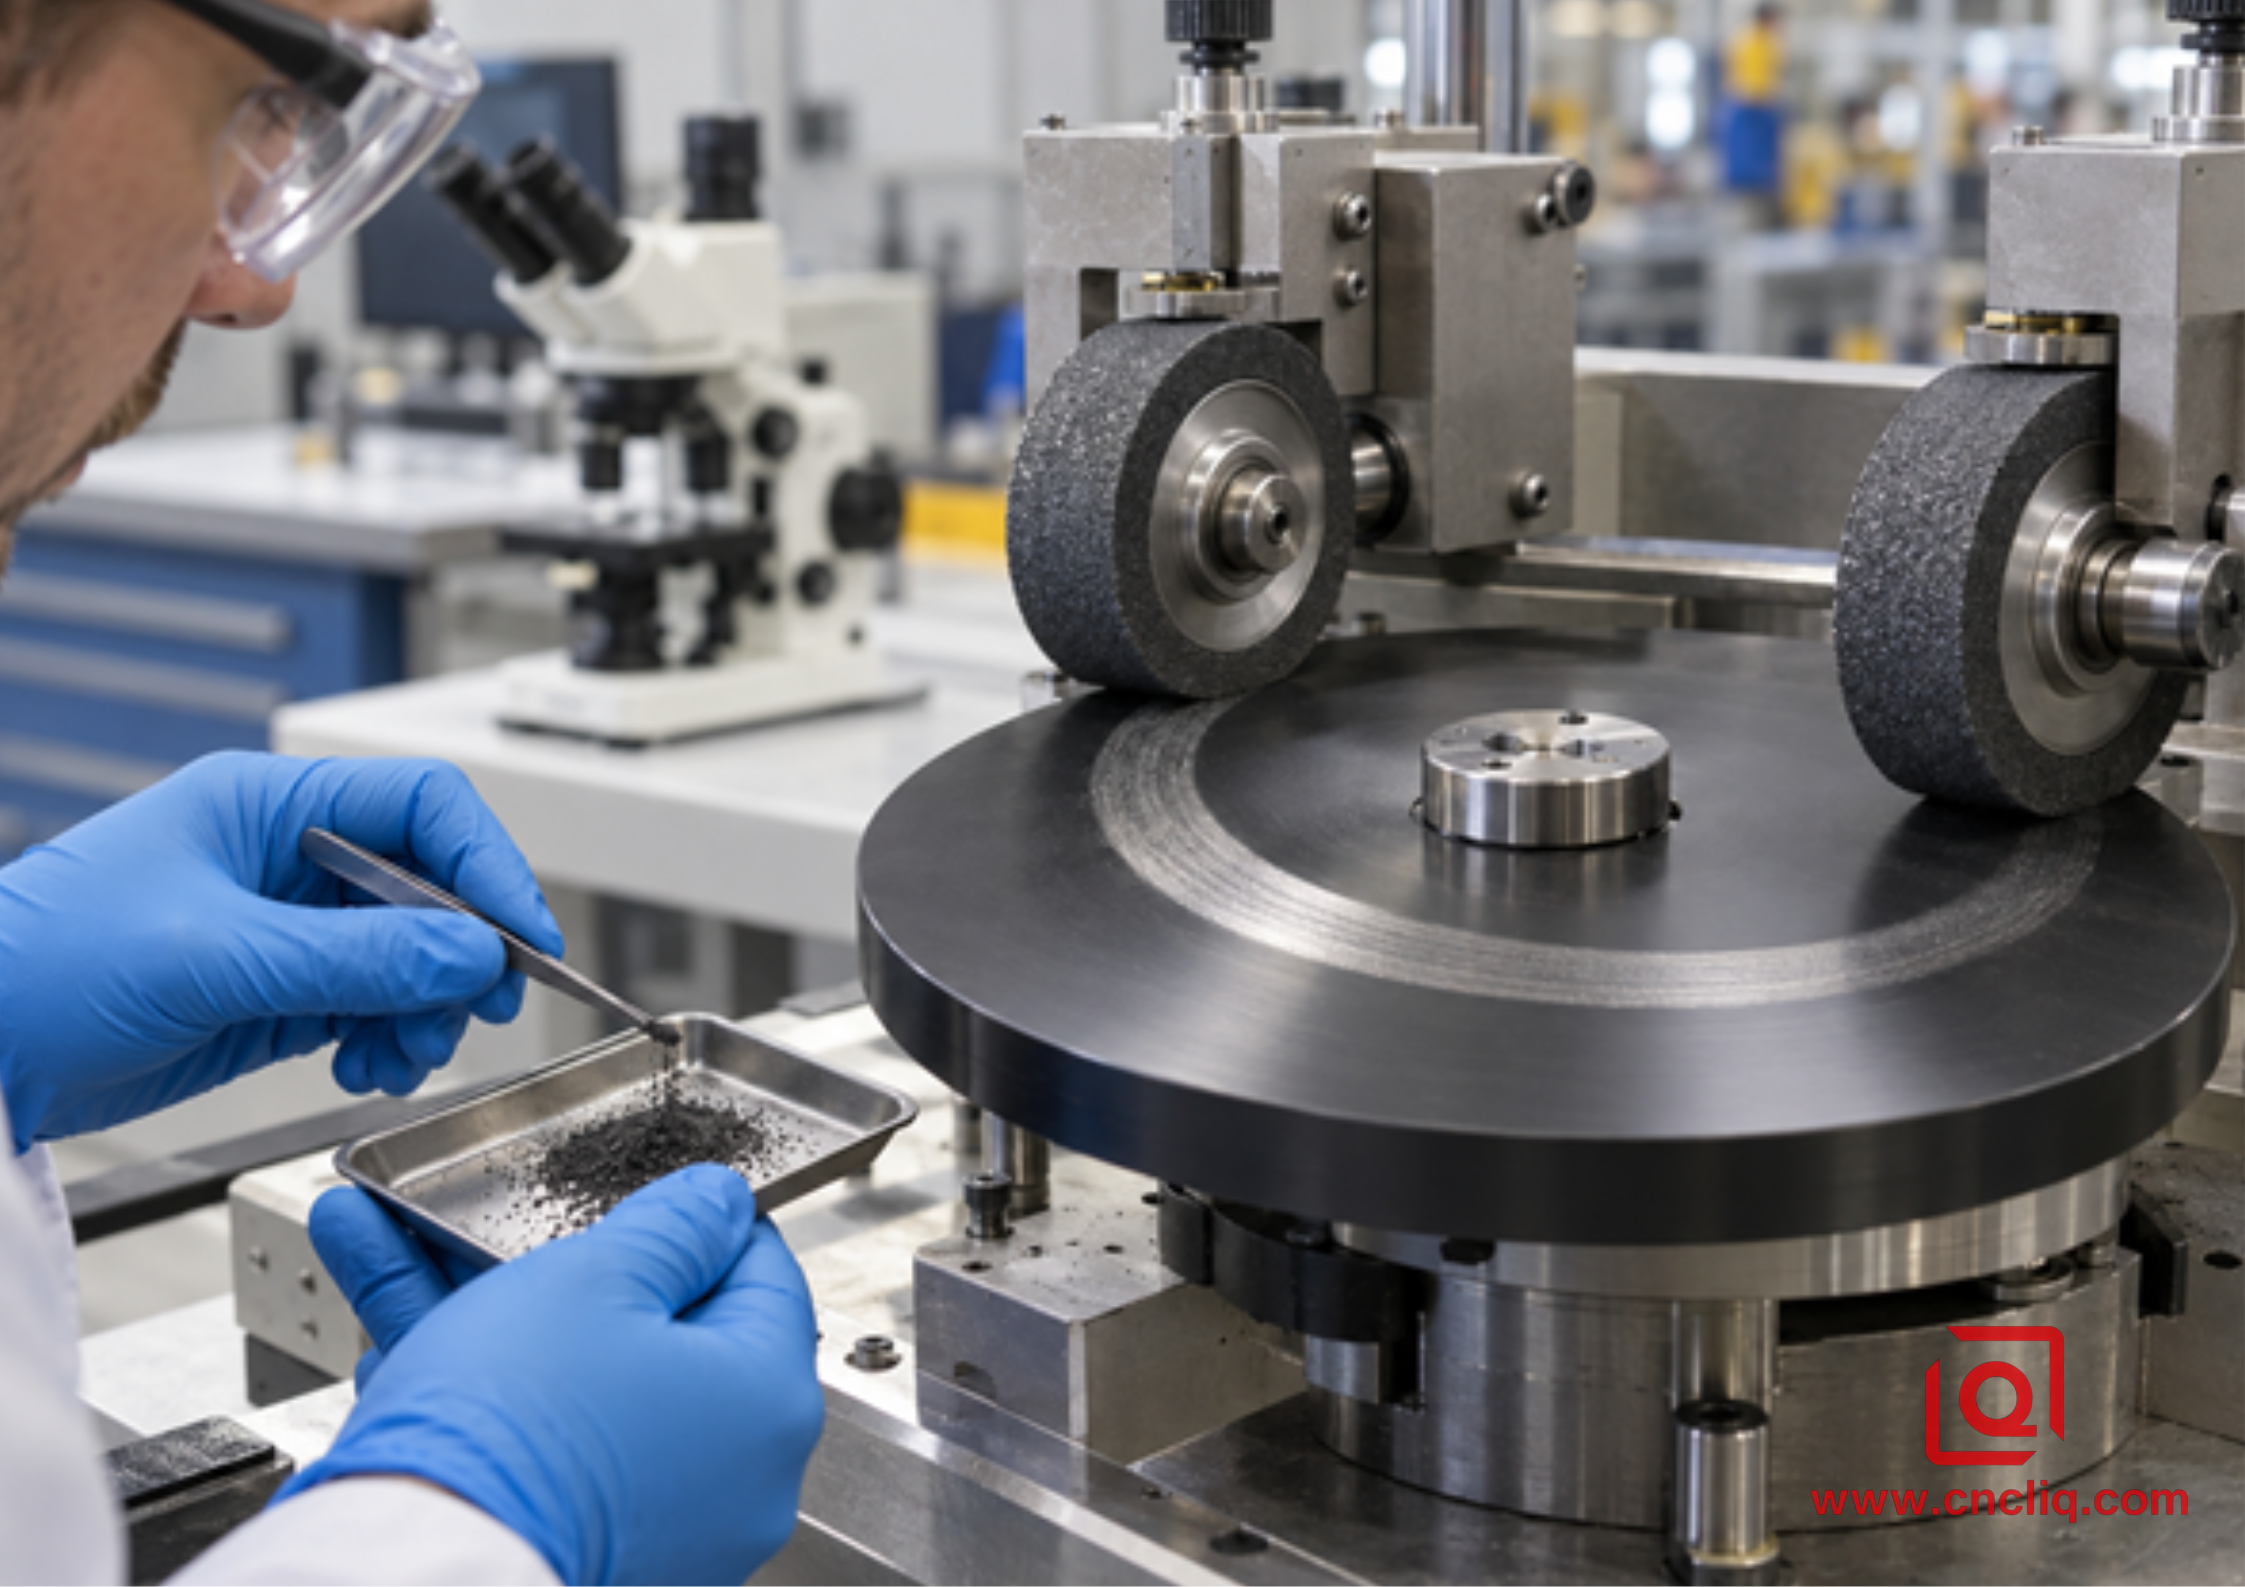
Испытание на роторное истирание образца алюминия с темным твердым покрытием
4. Начинайте с пары, а не с покрытия
“Износостойкость” Это всего лишь этикетка на пустой папке.Заполните его контактной поверхностью: полированный штифт или полимерный башмак, прямоходный ролик или ролик, опирающийся на ребро. Затем добавьте движение — длинный ползун, четырехмиллиметровый челнок, месяцы едва заметной вибрации, случайные стуки. Адгезия, истирание, фреттинг и удары не оставят тех же следов, а напряжение качения может привести к изменению конструкции.
Укажите в листе проверки значения давления, хода, скорости, количества остановок в час, выравнивания, нагрева и предполагаемого срока службы. Добавьте рядом грязь и смазку. Лабораторный ползун может работать тихо, в то время как его производственный аналог страдает от бумажной пыли и металлической крошки; смазка, снижающая сопротивление, также может стать местом скопления грязи.
Укажите тепловой поток и непрерывность на полях. Оксид ведет себя не как чистый алюминий на тепловом пути и не как металл на электрическом.
Изоляция помогает одному корпусу и незаметно отключает контактную площадку заземления на другом.Вопросы, которые стоит задать на обзоре CAD-модели
1. Начните с раскрашивания реальной контактной площадки на CAD-модели.
2. Рядом напишите материал, текстуру и состояние ребра сопряжения.
3. Нарисуйте движение, а не называйте его просто «динамическим».
4. Добавьте его огибающую — нагрузку, скорость, обводку, теплоту и время.
5. Выложите на страницу содержимое окружающей среды: масло, чистящее средство, бумажная пыль, стружка, вода.
6. Выберите симптом, который останавливает пробный запуск — перетаскивание, воспроизведение, мусор, утечка или некрасивая дорожка.
7. Если плоский образец не может вызвать этот симптом, установите компонент в установку.
Посмотрите на изготовленный на заказ алюминиевый коллектор Liqin, обработанный на станке с ЧПУ. Один блок содержит несколько вариантов обработки поверхности: твердое покрытие может подойти для отверстия под шпулю, в то время как поверхность с уплотнительным кольцом, плотная резьба или электропроводящая площадка должны оставаться замаскированными.
5. Рост покрытия попадает в стопку допусков
Вернувшись на верстак, сопоставьте отверстие диаметром 20 000 миллиметров с заточкой типа III на 50 микрометров. Ранний частичный срез добавляет, возможно, 25 микрометров на каждую стенку и уменьшает отверстие примерно на 0,050 миллиметра. Подшипник это замечает; то же самое происходит и с катушкой, у которой исчез масляный зазор.
Учитывайте «возможно» в этом расчете. Его цель — выявить опасность до начала обработки инструмента, а не снять покрытие с деталей. Квалифицированный специалист по финишной обработке и репрезентативный первый образец обеспечивают производственный допуск. В руководстве Лицина по допуску анодирования для проектирования с учетом технологичности производства (DFM) рассматривается этот процесс передачи. В производстве постоянно встречаются четыре варианта. 1. Обработка с учетом согласованного допуска, если функциональная поверхность должна сохранять оксидное покрытие. 2. Замаскируйте элемент, если допустимо использование чистого алюминия и он надлежащим образом защищен.
3. После этого выполните чистовую обработку или притирку, если удаление оксида является преднамеренным.
4. Перепроектируйте посадку, если ни припуск, ни маскирование не обеспечивают стабильного окна.
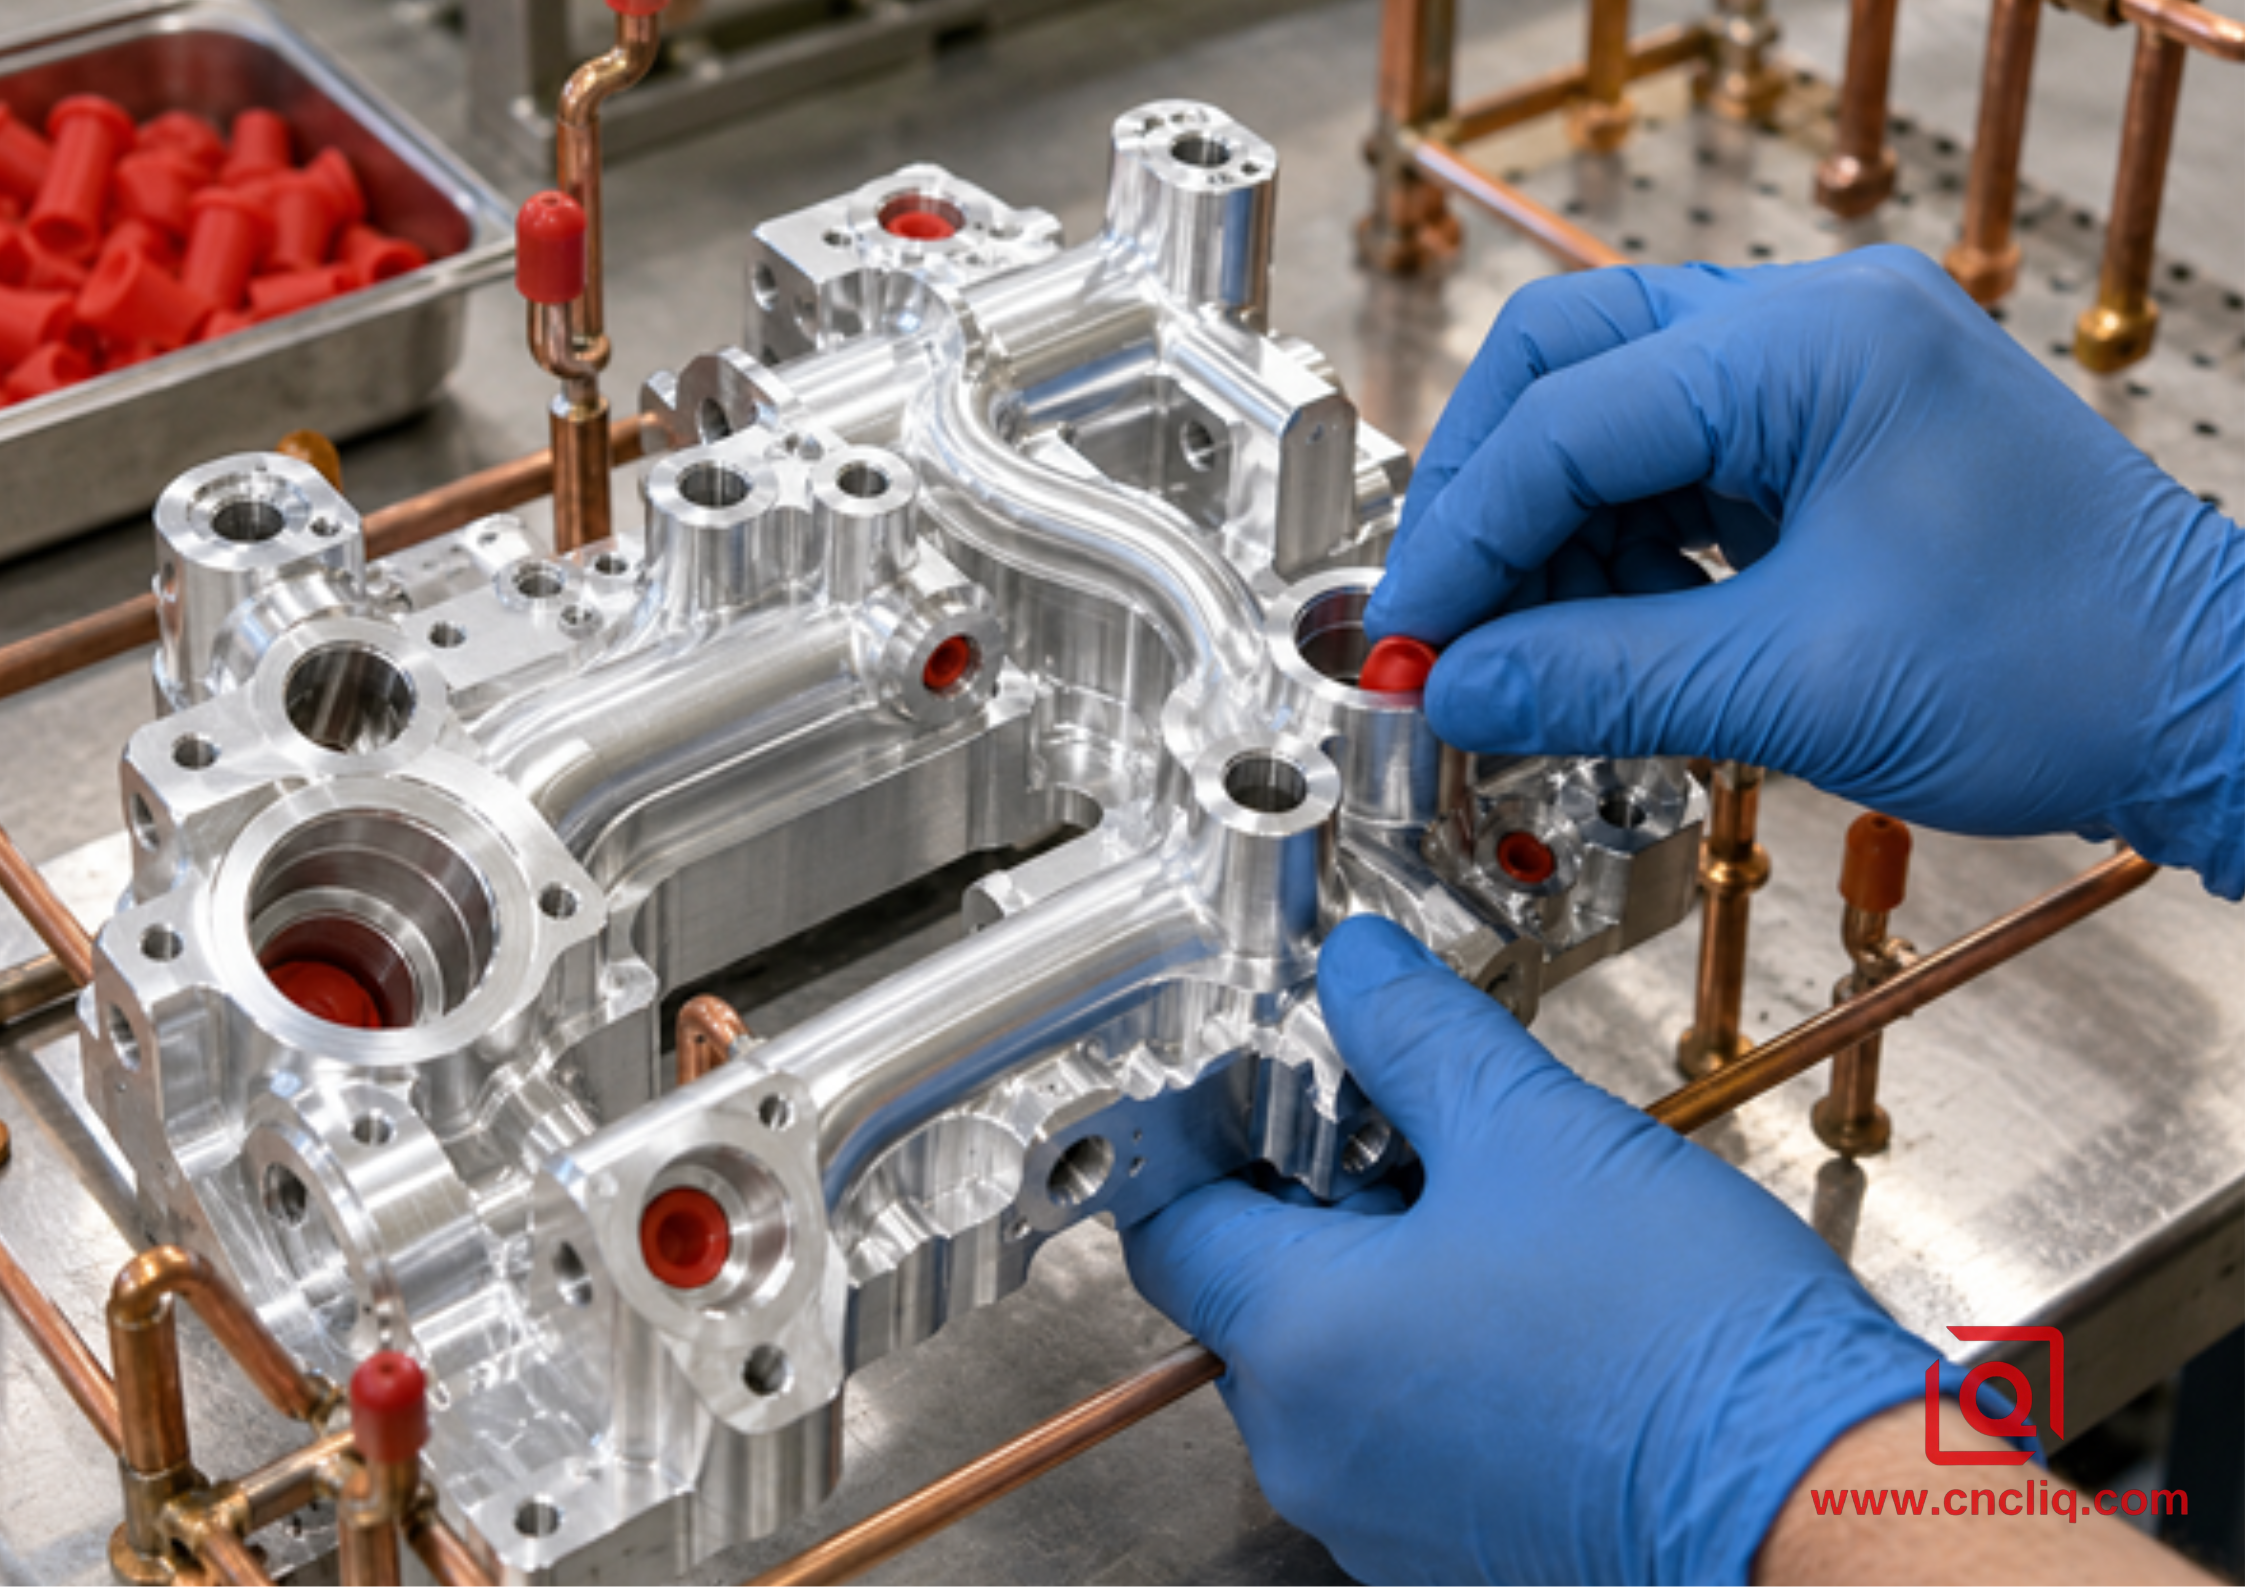
Маскировка прецизионных отверстий перед анодированием
Резьба та же ловушка. Противоположные стороны быстро создают зазор. Заглушка сохраняет посадку, оставляя алюминий открытым; последующая резка резьбы упрощает сборку, но при этом снижает риск образования оксидного слоя. В то время как техник каждую неделю вскрывает соединение, вставка часто решает проблему более чисто.
На чертеже должны быть указаны размеры, которые применяются после обработки. «Все размеры до обработки» могут быть удобны для черчения и бесполезны для сборки. Обведите действительно важные элементы, покажите границы маски и согласуйте, как они будут оцениваться после снятия заглушек и крепежных элементов.
6. Сплав и форма определяют потолок
Сравните сплав 6061 с медью и литьем с высоким содержанием кремния, затем сравните результаты; они вряд ли похожи. Легирующие элементы влияют на рост оксидов, оттенок, поры и повторяемость толщины. Кованый материал серии 6000 обычно вызывает более тихий разговор, но спокойное поведение в ванне само по себе никогда не определяет материал.
Сначала загрузка, затем нагрев, коррозия, поставки и реалии резки: эти факторы определяют металл. После выбора пусть в ходе пробной обработки используется этот сплав, состояние, форма изделия и репрезентативная партия.
Аккуратно вырезанная из не относящегося к делу купонная полоска может выглядеть обнадеживающе, почти ничего не говоря о толстом блоке или пористой отливке.Форма, как и химия, формирует потолок. Глубокие полости обмениваются раствором иначе, чем открытые поверхности. Слепые отверстия скрываются от легкого потока. Перегруженная стойка несовершенно распределяет ток. Края ножей плохо поддерживают толстый, хрупкий оксид и могут отслаивать сколы, в то время как широкая поверхность рядом с ними остается безупречной.
Стойка оставляет еще один след. Для тока необходим контакт металла с металлом где-то, и эта точка остается непокрытой. Выберите ее до обработки стойки; притворяясь, что она отсутствует, вы просто позволяете финишеру выбрать ее за вас.
Текстура совершает тот же путь. Отделка следует за следами резца, а не затекает в них, в то время как травление и новый оксид могут перемещать шероховатость.
Уплотнение, направляющая или оптический канал, требующие заданного значения Ra, должны иметь соответствующую маркировку – и должны быть доступны для выбранного прибора.7. Герметичный, негерметичный, окрашенный и смазанный
Во время герметизации открытые поры закрываются; это часто улучшает коррозионное поведение, предотвращает образование пятен и удерживает краситель. Однако у этого есть и другая сторона медали: абразивный износ может отличаться от поведения негерметичной пленки. Поэтому тип III, предназначенный главным образом для защиты от износа, не получает автоматического окончательного покрытия в соответствии с действующими техническими условиями.
Сухая направляющая внутри контролируемого корпуса может начинаться с надписи "негерметичный" на доске. Соль, чистящие средства, отпечатки пальцев или черный краситель могут изменить ситуацию в другую сторону. Какой бы путь ни победил, он должен быть проверен; Натуральный незапечатанный образец не может имитировать окрашенное, запечатанное производственное оборудование.
Обработка с низким коэффициентом трения позволяет избежать подобных ошибок. «Пропитка» не обеспечивает коэффициента трения, контрповерхности, температуры или срока службы. Верните эти условия в требования. Обнадеживающий первый ход мало что говорит о загрязнении или сопротивлении после десятитысячного.
Покупателям, ориентирующимся на внешний вид, следует ознакомиться с руководством Лициня по сравнению прозрачного и черного анодирования. Если однородность цвета важнее, чем сильный износ, тип II может предложить более разумный вариант. Платить за покрытие типа III, а затем бороться с его естественным диапазоном цветов — это дорогостоящий способ решить не ту проблему.
8. Где покрытие достигает своих пределов
Иногда даже лучший результат анализа заканчивается меньшим количеством покрытия или его полным отсутствием. Это не отступление. Это означает, что поверхность соответствует требованиям задачи.
1. Критически важный для усталости изгиб заслуживает анализа и тестирования компонентов. Хрупкий оксид может содержать микротрещины, и сильно напряженную область лучше замаскировать или обработать другим способом.
2. Острый край или ударный угол обеспечивают плохую поддержку. Добавьте радиус там, где это позволяет функциональность; проверьте фактическую поверхность покрытого края.
3. Чрезвычайно плотная посадка может потребовать большего, чем может повторить рост покрытия. Может потребоваться доказательство на первом этапе производства, выборочное маскирование или преднамеренная постобработка.
4. Заземляющий провод должен проводить ток. Держите его без проводов, защищайте его по согласованному маршруту и проверяйте непрерывность после завершения работ.
5. Для выставочного образца, требующего яркого, идеально подобранного цвета, может подойти тип II или другое покрытие.
6. В условиях сильно нагруженной поверхности качения может потребоваться закалённая обойма. Оксид изменяет свойства алюминия, влияющие на контакт, а не металл, поддерживающий его.
7. Сильнощелочное чистящее средство может повредить оксид алюминия. Поместите ванну рядом с чертежом – химического состава, температуры и времени воздействия.
8. Вращательная абразивная обработка чистой плоской панели может не выявить суспензию, фрикционный износ, удары по кромке или загрязненную смазку, которые являются причиной поломки. Если последствия дорогостоящие, включите эти условия в испытание.
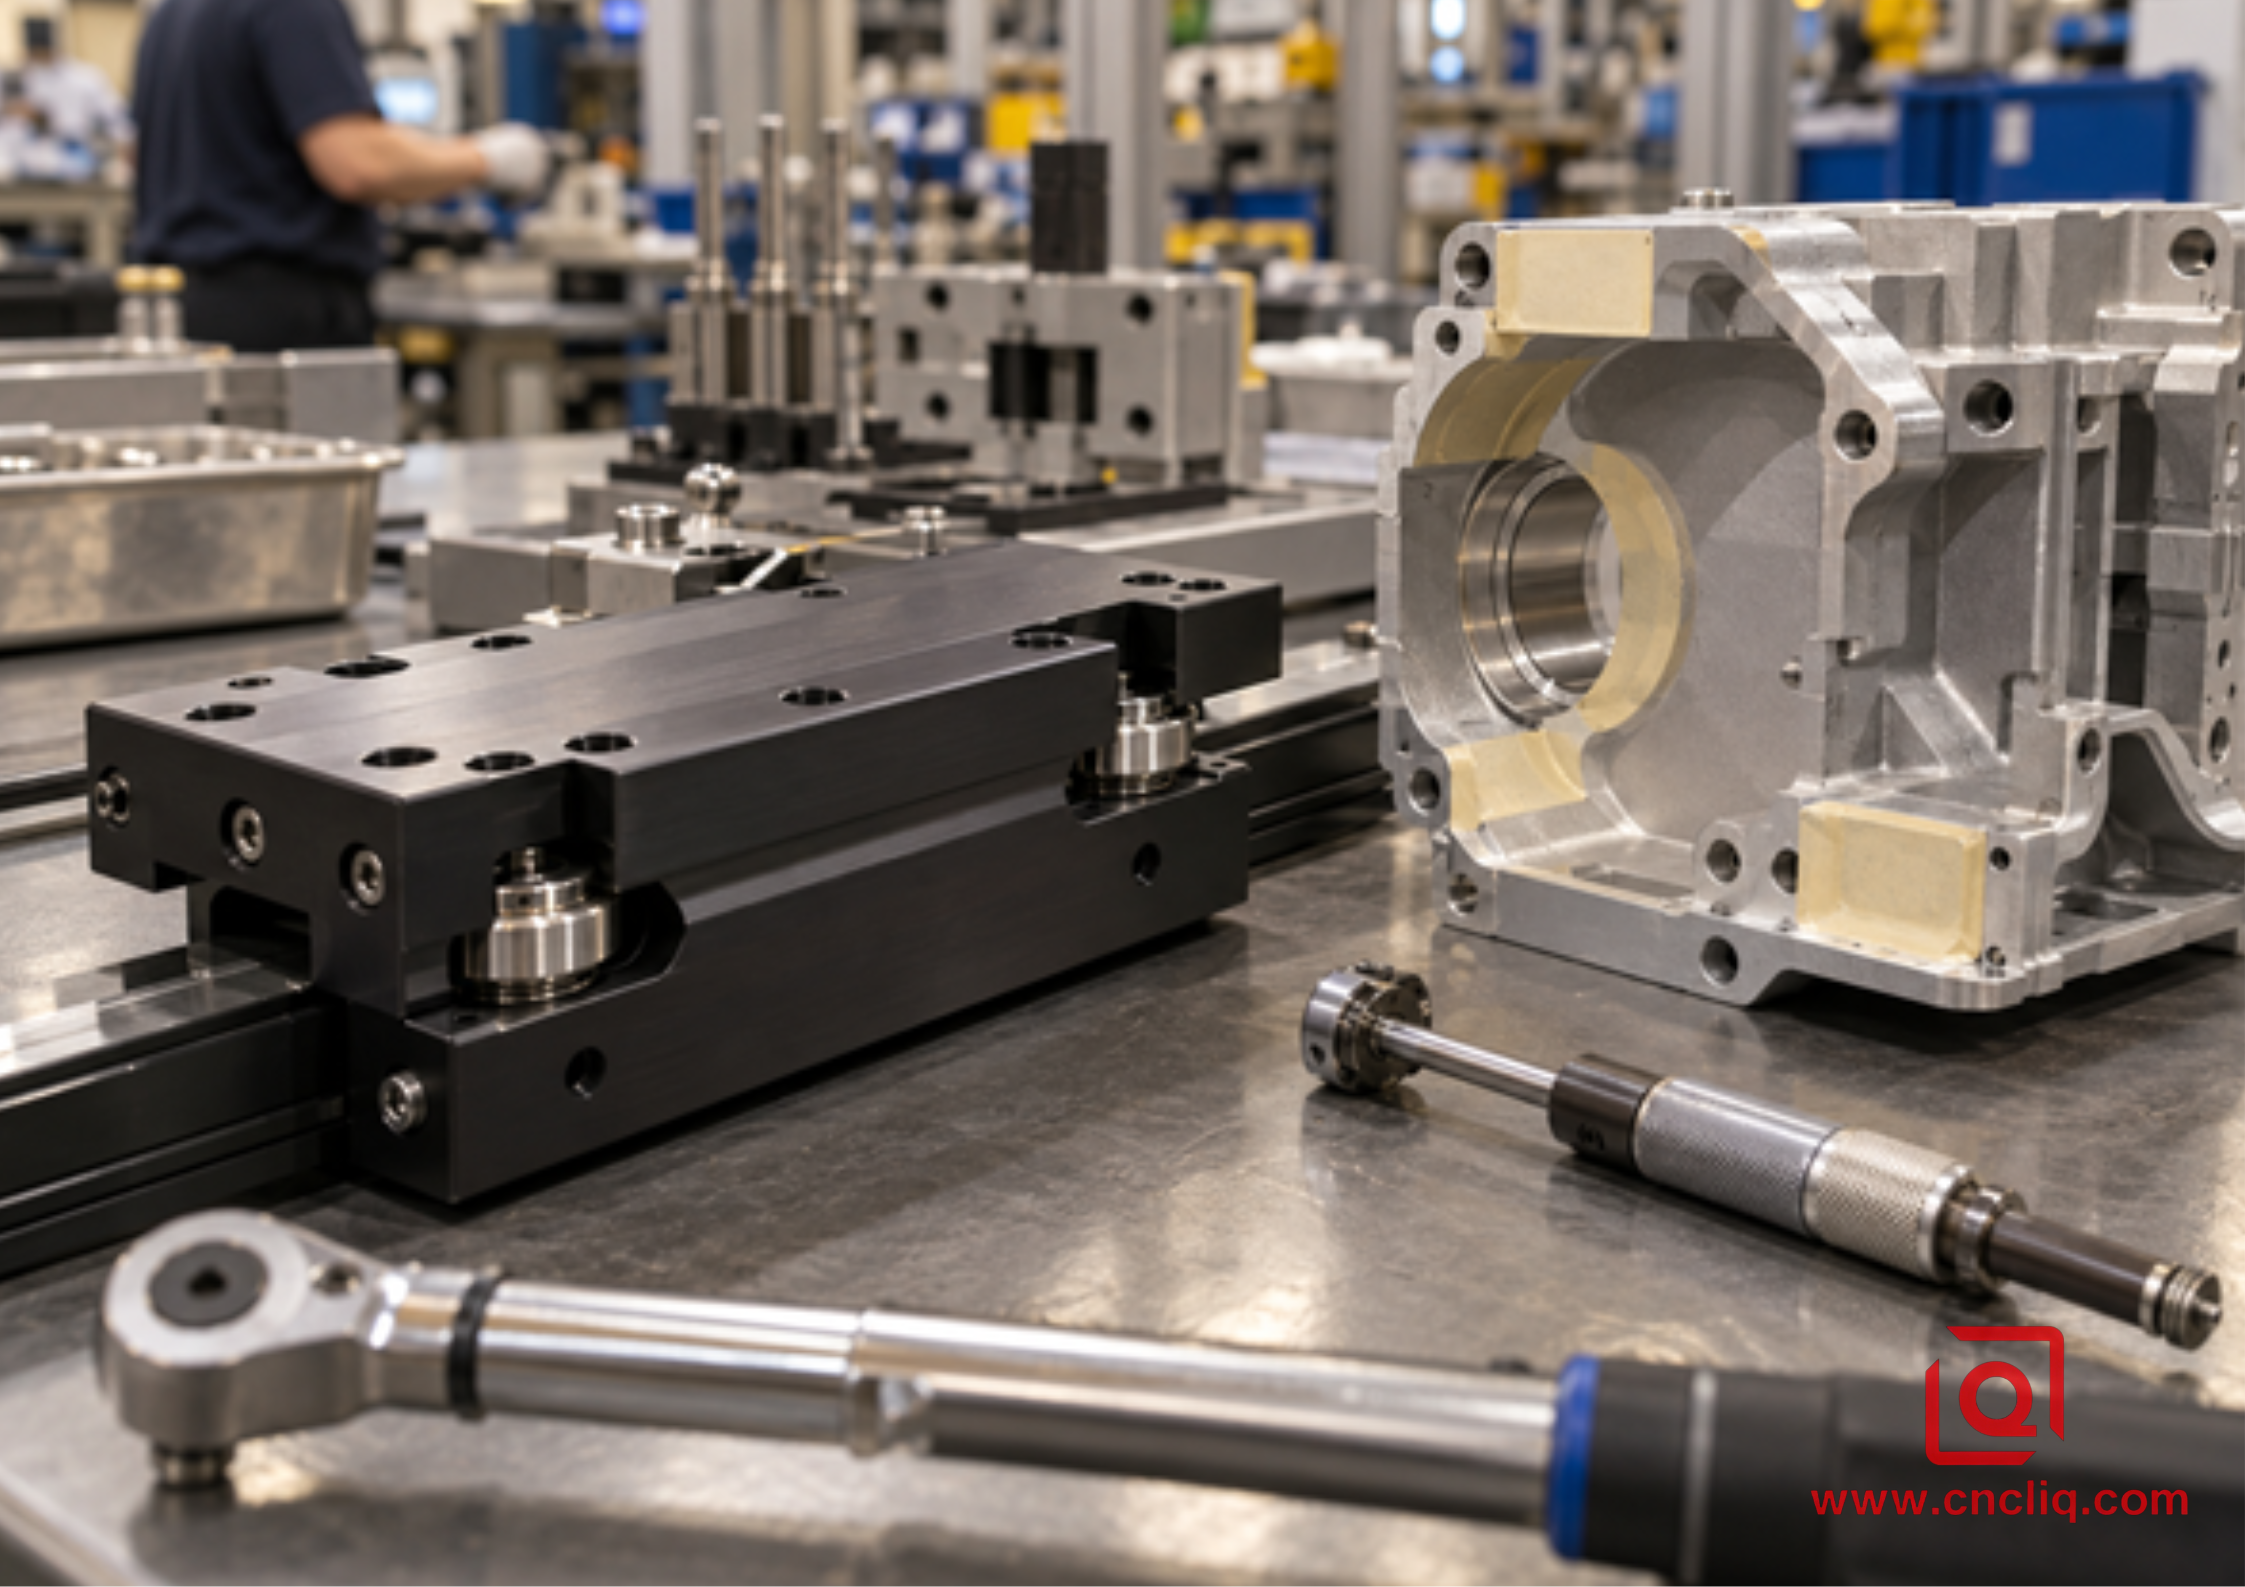
Каретка направляющей для твердого покрытия рядом с корпусом с замаскированными функциональными поверхностями
Сравнение порошкового покрытия и анодирования от Liqin помогает, когда удар, цвет или толстый слой покрытия конкурируют с износом и металлическим блеском. Ни один финиш не выигрывает в каждой колонке.
9. Анонимный кейс: Руководство по короткому ходу
Это анонимизированный составной пример, собранный для демонстрации правдоподобного рабочего процесса. Это не запись о клиенте, и приведенные в ней цифры не являются общим обещанием.
Европейский покупатель упаковочного оборудования прислал модель компактной каретки из сплава 6061-T6. Во время работы головки захвата и перемещения два ролика из нержавеющей стали многократно пересекали ее короткую направляющую. Бумажная пыль была обычным явлением; была возможна легкая промывка. На чертеже была размещена одна инструкция по всей детали: «черное твердое анодирование, износостойкое».
Эта линия охватывала два отверстия для штифтов, четыре резьбы M5, заземление датчика, видимые стенки и направляющую ролика.
Каждый хотел чего-то своего. Направляющая должна была обладать износостойкостью. Подложка должна была иметь проводимость. Отверстия для штифтов должны были иметь правильное положение и посадку после обработки. Резьба должна была выдерживать многократную эксплуатацию без отслаивания оксида. Равномерный черный цвет был важен только для внешней поверхности.В процессе проектирования с учетом технологичности производства (DFM) отделка стала скорее картой, чем общим полотном. Направляющая сохранила тип III. Отверстия для штифтов и заземляющая подложка стали зонами маски. Входные и выходные кромки на пути ролика получили контролируемые разрывы. В примечании указывались черный цвет класса 2, полоса толщины, состояние герметизации при поставке, площадь контакта с рейкой и элементы, измеренные после обработки.
Обработка позволила сохранить направляющую и установочные отверстия в единой базовой структуре. Затем в первом образце была показана предлагаемая ориентация рейки и полный маршрут отделки.
Проверка включала отслеживаемость материала, размеры до нанесения покрытия, измерения диаметра отверстий после нанесения покрытия, измерения толщины вихретоковым методом на доступных поверхностях, целостность открытой площадки, измерения резьбы и визуальное сравнение с утвержденным образцом.Заключительная проверка проводилась с использованием предполагаемого ролика и смазки на установке с коротким ходом. Ее цель заключалась не в том, чтобы заявить, что поверхность никогда не износится. Она была более узкой и полезной: подтвердить сборку, наблюдать за образованием следа и решить, обеспечило ли согласованное испытание приемлемое трение, образование мусора и изменение размеров.
Именно такая информация необходима для составления коммерческого предложения. Одно только название отделки предполагает предположения. CAD-моделирование, контролируемый чертеж, сопрягаемая деталь, нагрузка, движение, смазка, окружающая среда, проверка и годовой спрос позволяют поставщику рассчитать стоимость известного варианта.
10. Создайте описание, которое кто-то сможет приобрести
Полное описание не обязательно должно быть длинным. Оно конкретно в тех местах, где неопределенность влияет на стоимость или производительность.
1. Назовите MIL-PRF-8625F, поправка 2, тип III, или редакцию, регулирующую контракт.
2. Укажите класс 1 или класс 2 и, для класса 2, цвет.
3. Укажите минимальную и максимальную толщину, а также места измерения.
4. Определите незапечатанный, запечатанный или другой контролируемый постобработочный материал.
5. Покажите зоны маски, зоны крепления, косметические поверхности и допустимые контактные свидетели.
6. Укажите размеры, применяемые после нанесения покрытия, и любой запланированный припуск на механическую обработку.
7. Укажите методы контроля, числовые пределы приемки, отчеты и доказательства первого образца.
Один из возможных вариантов начального примечания: «Отделка в соответствии с MIL-PRF-8625F, поправка 2, тип III, класс 1; 0,040–0,055 мм на указанных поверхностях; негерметично для работы в условиях абразивного воздействия; элементы, указанные на схеме отделки, должны быть замаскированы; размеры, отмеченные как ОКОНЧАТЕЛЬНЫЕ, должны быть указаны после нанесения покрытия; проверьте толщину и функциональную посадку на первом изделии. Это пример, а не универсальный рецепт. Для окрашенного наружного корпуса или смазанного канала может потребоваться другой подход.
11. Доказательства инспекции, которые заслуживают доверия
Одна строка сертификата не может ответить на все риски. Сопоставьте каждый дефект с доказательствами, которые его позволяют увидеть.
|
Возможный дефект |
Доказательства, подтверждающие его |
Доказательства, которые не подтверждают его |
|
Неправильный сплав или закалка |
Сертификат материала, привязанный к партии |
Не связанный купон |
|
Неправильная толщина |
Калиброванная карта вихревых токов; раздел по согласованию |
Одно измерение на самой легкой поверхности |
|
Плохое абразивное поведение |
Испытание на абразивное воздействие или репрезентативный стенд |
Твердость сама по себе |
|
Закрытое отверстие или паз |
Конечный измерительный прибор или КИМ результат |
Предварительная проверка |
|
Обработанная резьба |
Проверка резьбового калибра и сборки |
Номинальный размер метчика на трассировочной схеме |
|
Изолированное заземление |
Проверка целостности на маске зона |
Визуальная проверка черного цвета |
|
Спор о оттенке |
Образец физического диапазона при согласованном освещении |
Фотография на мониторе |
|
Повреждение краев |
Определенный визуальный стандарт и правила обращения пробная версия |
Только плоский купон |
ASTM B244 широко используется для вихретокового измерения на доступных подложках из цветных металлов. Работа с поперечным сечением может помочь в установлении корреляции или разрешении спора, если это позволяют геометрия и согласованный план. Независимо от метода, измеряйте там, где деталь работает. Красивые показания на открытом фланце не могут автоматически обеспечить глубокую направляющую поверхность.
Для определения износа запишите конечную точку. Является ли отказ первым прорывом оксида, повышением трения, измеримым люфтом, мусором, утечкой или неприемлемым следом? "Максимальная износостойкость" звучит требовательно и не дает инспектору ничего, что можно было бы принять.
12. Информация из запроса предложений, предотвращающая догадки
1. CAD-модель и управляемый 2D-чертеж.
2. Сплав, состояние, форма материала и уровень прослеживаемости.
3. Тип, класс, толщина, условия герметизации и цвет.
4. Карта отделки для покрытий, масок, стеллажей, грунта и косметических зон.
5.Окончательные размеры и калибры для отверстий, резьбы, пазов и уплотнительных площадок.
6. Материал сопряжения, текстура, нагрузка, движение, скорость и рабочий цикл.
7. Смазка, очиститель, температура и вероятное загрязнение.
8. Применимые изменения, испытания, отчеты и документы первого образца.
9. Количество прототипов, объем производства, годовой спрос и сроки.
10. Контроль упаковки, обеспечивающий разделение изнашиваемых поверхностей готовых изделий.
В вашем примечании типа III по-прежнему требуется, чтобы анодировщик определял половину конструкции?
Отправьте модель, чертеж и подробную информацию об услуге команде инженеров Liqin. Предварительный анализ предложения может выявить проблемы с припусками, маскированием, стеллажами, кромками и контролем качества до того, как они приведут к браку.Нажмите здесь для вашего запроса 👆
Часто задаваемые вопросы
1. Толщина покрытия типа III всегда составляет 50 микрометров?
Нет. Если в документации на закупку не указано иное, стандарт MIL-PRF-8625F предоставляет номинальное значение 0,002 дюйма, что составляет около 50,8 микрометров. В реальных условиях может потребоваться другой диапазон, поскольку сплав, геометрия, износостойкость и посадка различаются. Укажите диапазон и места измерения на чертеже, если толщина имеет значение.
2. Какое значение твердости должно быть указано на чертеже твердого покрытия?
Не существует универсального значения для каждой детали типа III. На показания влияют сплав, состояние, пленка, подготовка, испытательная нагрузка и образец.
Если твердость является договорной, согласуйте метод измерения микротвердости, нагрузку, местоположение, образец или участок и диапазон допустимых значений, а не полагайтесь на случайное преобразование по Роквеллу.3. Всегда ли более твердое покрытие изнашивается дольше?
Не обязательно. Толщина, шероховатость, поддержка подложки, контрповерхность, выравнивание, давление, скорость, смазка, тепло и частицы мусора — все это играет роль. Проверьте механизм износа, который угрожает узлу; результат измерения твердости может подтвердить эту работу, но не может ее заменить.
4. Следует ли герметизировать покрытие типа III?
Пусть сервисный центр решит. Негерметичное твердое покрытие часто является основным, когда абразивный износ является первоочередной проблемой. Герметизация может улучшить коррозионную стойкость, предотвратить образование пятен и сохранить краситель, одновременно изменяя износостойкость. Укажите состояние поставленного товара и проверьте это состояние, особенно для окрашенных в черный цвет деталей класса 2.
5. Что делает предложение типа III надежным?
Укажите сплав и состояние, CAD-модель, чертеж, изменения в спецификации, тип и класс, толщину, уплотнение, маски, площадь стеллажа, окончательные размеры, детали сопряжения, условия эксплуатации, контроль качества, количество и сроки. Для износостойкой поверхности добавьте нагрузку, движение, смазку, загрязнение и событие, которое считается отказом.
Нажмите здесь для вашего запроса 👆
Summary
Твердое покрытие типа III может сделать алюминиевую поверхность износостойкой; оно не может исправить неполную конструкцию. Рассматривайте твердость и износостойкость как связанные, но отдельные вопросы. Оставьте место для оксида, отметьте поверхности, которые должны оставаться непокрытыми, проверьте фактический сплав и геометрию, а также осмотрите элемент, выполняющий работу. Если риск на производстве высок, протестируйте производственную пару деталей. Хороший чертеж не означает, что покрытие неразрушимо. Он делает результат измеримым, технологичным и пригодным для сборки.
Контактная информация
Компания: Ningbo Liqin Industry Co., Ltd.Ежедневное обслуживание клиентов и послепродажная поддержка: service@shturl. zhuwanying@cncliq.com
Новый запрос, коммерческое предложение и заказ обсуждение:business@shturl.zhouli@chinaliqin.com
Горячая линия: +86 18757148656
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, предназначены только для информационных и справочных целей. Обратите внимание, что общие положения блога не заменяют подписанные технические соглашения. Поскольку характеристики деталей, изготовленных на заказ, различаются в зависимости от номеров партий материала, калибровки оборудования и конкретных допусков, обязательные спецификации качества определяются исключительно вашими утвержденными чертежами САПР, подписанными контрактами и официальными планами качества.
Все примеры из практики клиентов, представленные в этом блоге, были тщательно анонимизированы и отредактированы. Показатели производительности, производственные процессы и изображения служат исключительно для демонстрации наших возможностей по изготовлению деталей на заказ и не представляют собой единый универсальный стандарт для всех заказов.
Команда Liqin Manufacturing
Основываясь на 18-летнем опыте в области точного машиностроения, компания Ningbo Liqin Industry производит высокоточные металлические компоненты для требовательных мировых рынков. Мы работаем на предприятии площадью 6500 м²; Производственный центр, оснащенный более чем 150 станками, работающими на 4- и 5-осевых станках с ЧПУ, фрезерно-токарной обработке, холодной экструзии и литье под давлением под одной крышей. Такая организация работы позволяет нам бесперебойно управлять проектами, от первоначальных CAD-концепций до отгрузки готовых изделий. Мы обеспечиваем бесперебойный контроль качества. Мы подходим к жестким допускам с необходимой инженерной дисциплиной. Наши инженеры по контролю качества, имеющие сертификаты ISO 9001, ISO 13485 и IATF 16949, проводят строгие проверки IPQC, FQC и OQC каждой производственной партии. От измерения размеров с помощью КИМ и оптического профилирования до испытаний на твердость и солевое распыление — мы заранее проверяем ваши критически важные характеристики, чтобы вы получали готовые к установке компоненты без проблем со сборкой или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на нас в течение двух часов на новые запросы предложений, прямую поддержку в изготовлении опытных образцов и бесперебойную экспортную доставку по Европе, Северной Америке, Азии и Океании.
Мы будем рады вашим запросам и образцам. Посетите наш веб-сайт или свяжитесь с нами напрямую для получения конкурентного предложения!
