 Русский




Вы все еще пытаетесь устранить шум в заготовке из алюминиевого сплава 6061, одновременно меняя обороты, подачу и охлаждающую жидкость? Или вы сравниваете предложения по ЧПУ-обработке и удивляетесь, почему один поставщик обещает агрессивный цикл, а другой спрашивает о состоянии заготовки, толщине стенок и контрольных параметрах? Прочитайте это руководство перед следующей попыткой. В нем объясняется, как инженер цеха создает окно высокоскоростной обработки для алюминиевого блока из сплава 6061, как распознать, когда показатели впечатляют только на экране CAM-системы, и какая информация помогает покупателю получить надежное предложение, а не рискованное предположение.
Короткий ответ прост: не существует универсальной «оптимальной» настройки высокоскоростной обработки (HSM) для сплава 6061. Ответственная отправная точка зависит от конкретной фрезы, станка, держателя, вылета инструмента, траектории движения инструмента, радиального зацепления, глубины паза, подачи охлаждающей жидкости, приспособления и закалки материала. Я бы предпочел увидеть, как скромная на вид установка обрабатывает 100 чистых деталей, чем наблюдать, как рекордная обработка сохраняется лишь один раз. Стоит сохранить тот результат, который сохраняется в последнем углу, на частично полом блоке, с кромкой, которая уже выполнила часть работы.
1. Какие изменения вносит технология HSM, когда заготовка представляет собой блок?
Назовите это высокоскоростной обработкой, и все посмотрят на индикатор оборотов. Однако более информативным обычно оказывается траектория движения инструмента. Посмотрите, как режущий инструмент входит во внутренний угол: плавно ли происходит зацепление, или он внезапно врезается в клин заготовки? Динамические, адаптивные и постоянно зацепляющиеся алгоритмы подходят к этому несколько по-разному, но цель в цеху остается знакомой — использовать относительно узкий радиальный рез, разумно использовать длину режущей кромки и избегать неожиданных нагрузок. Высокие обороты помогают только после того, как эта основа будет заложена.
В процессе удаления материала блок из сплава 6061 также претерпевает изменения. Глубокий карман снижает жесткость. Тонкое дно легче продавливать. Остаточные напряжения в листовом или экструдированном материале могут проявляться по мере дисбаланса сечения. Сила зажима, которая была безвредна для цельной заготовки, может деформировать почти готовую деталь. Именно поэтому обработка блоков требует последовательности действий, а не единственного оптимального значения скорости и подачи.
Данная статья намеренно дополняет, а не повторяет существующие руководства Лициня. Используйте руководство по скоростям и подачам для алюминия 6061 для получения основных формул и примеров диаметров, а также статью о высокоскоростной обработке алюминия и максимальной скорости съема материала для более широкого обсуждения процесса удаления материала. Здесь же основное внимание уделяется тому, как эти идеи применяются к призматическому блоку, начиная с обзора заготовки и заканчивая выпуском первой статьи.
2. Заблокируйте входные данные перед выполнением каких-либо вычислений.
Настройка HSM начинается с чертежа и сертификата запасов. Указание «алюминий 6061» является неполным. Подтвердите температуру и форму заготовки, указанные заказчиком. Лист, пруток, экструзионный профиль, поковка или заготовка, близкая к окончательной, могут вести себя по-разному при удалении материала. Не заменяйте T6, T651 или другие параметры без утверждения чертежа и документированного контроля материалов.
Далее, отметьте на чертеже не только название элемента, но и его свойства. Открытый карман может осыпаться, узкий паз — нет. Короткая наружная стенка может оставаться неподвижной, в то время как полость глубиной 60 мм может звенеть у дна. Обведите тонкие днища, уплотнительные площадки, отверстия для подшипников, порты, декоративные поверхности и размеры, привязанные к геометрическим допускам и размерам. Некоторые участки можно предварительно обработать для получения готового изделия. Другие требуют дополнительной поддержки до поздней стадии строительства.
В листе настроек следует указать следующему оператору, что именно было проверено. Запишите состояние сплава и форму заготовки. Запишите реальный каталожный номер фрезы, поскольку «12 мм карбид» почти ничего не говорит о форме канавок или кромки. Добавьте диапазон рабочих скоростей станка, держатель, измеренное биение и вылет инструмента. Затем зафиксируйте осевую глубину, радиальное зацепление, работу кулачкового механизма и способ подачи воздуха или охлаждающей жидкости в карман.
То же самое проделайте и с креплением заготовки. Где располагается заготовка? В каком порядке затягиваются зажимы? Какие контрольные параметры проверяются перед окончательной обработкой заготовки? Храните чертеж приспособления, данные о фрезе, запись о предварительных настройках и чертеж с выносками вместе с заготовкой. Пока эти детали не будут готовы, привлекательная пара оборотов в минуту/подачи остается контролируемым экспериментом, а не утвержденной производственной настройкой.
3. Рассчитайте обоснованный базовый уровень.
Начните с 3 обычных уравнений для фрезерования. Компания Sandvik Coromant публикует метрические формулы, и их легко проверить на калькуляторе:
n = (vc × 1000) ÷ (π × D) для скорости вращения шпинделя, vf = fz × n × zc для подачи стола, и Q = (ap × ae × vf) ÷ 1000 для скорости съема материала.
Обозначения не так уж и сложны, как кажутся. Скорость резания vc измеряется в м/мин; D — эффективный диаметр фрезы в мм. Подача на зуб — fz, скорость вращения шпинделя — n, а zc — количество режущих кромок, выполняющих работу. Осевая глубина и радиальное зацепление — ap и ae. Конечное значение Q — см³/мин.
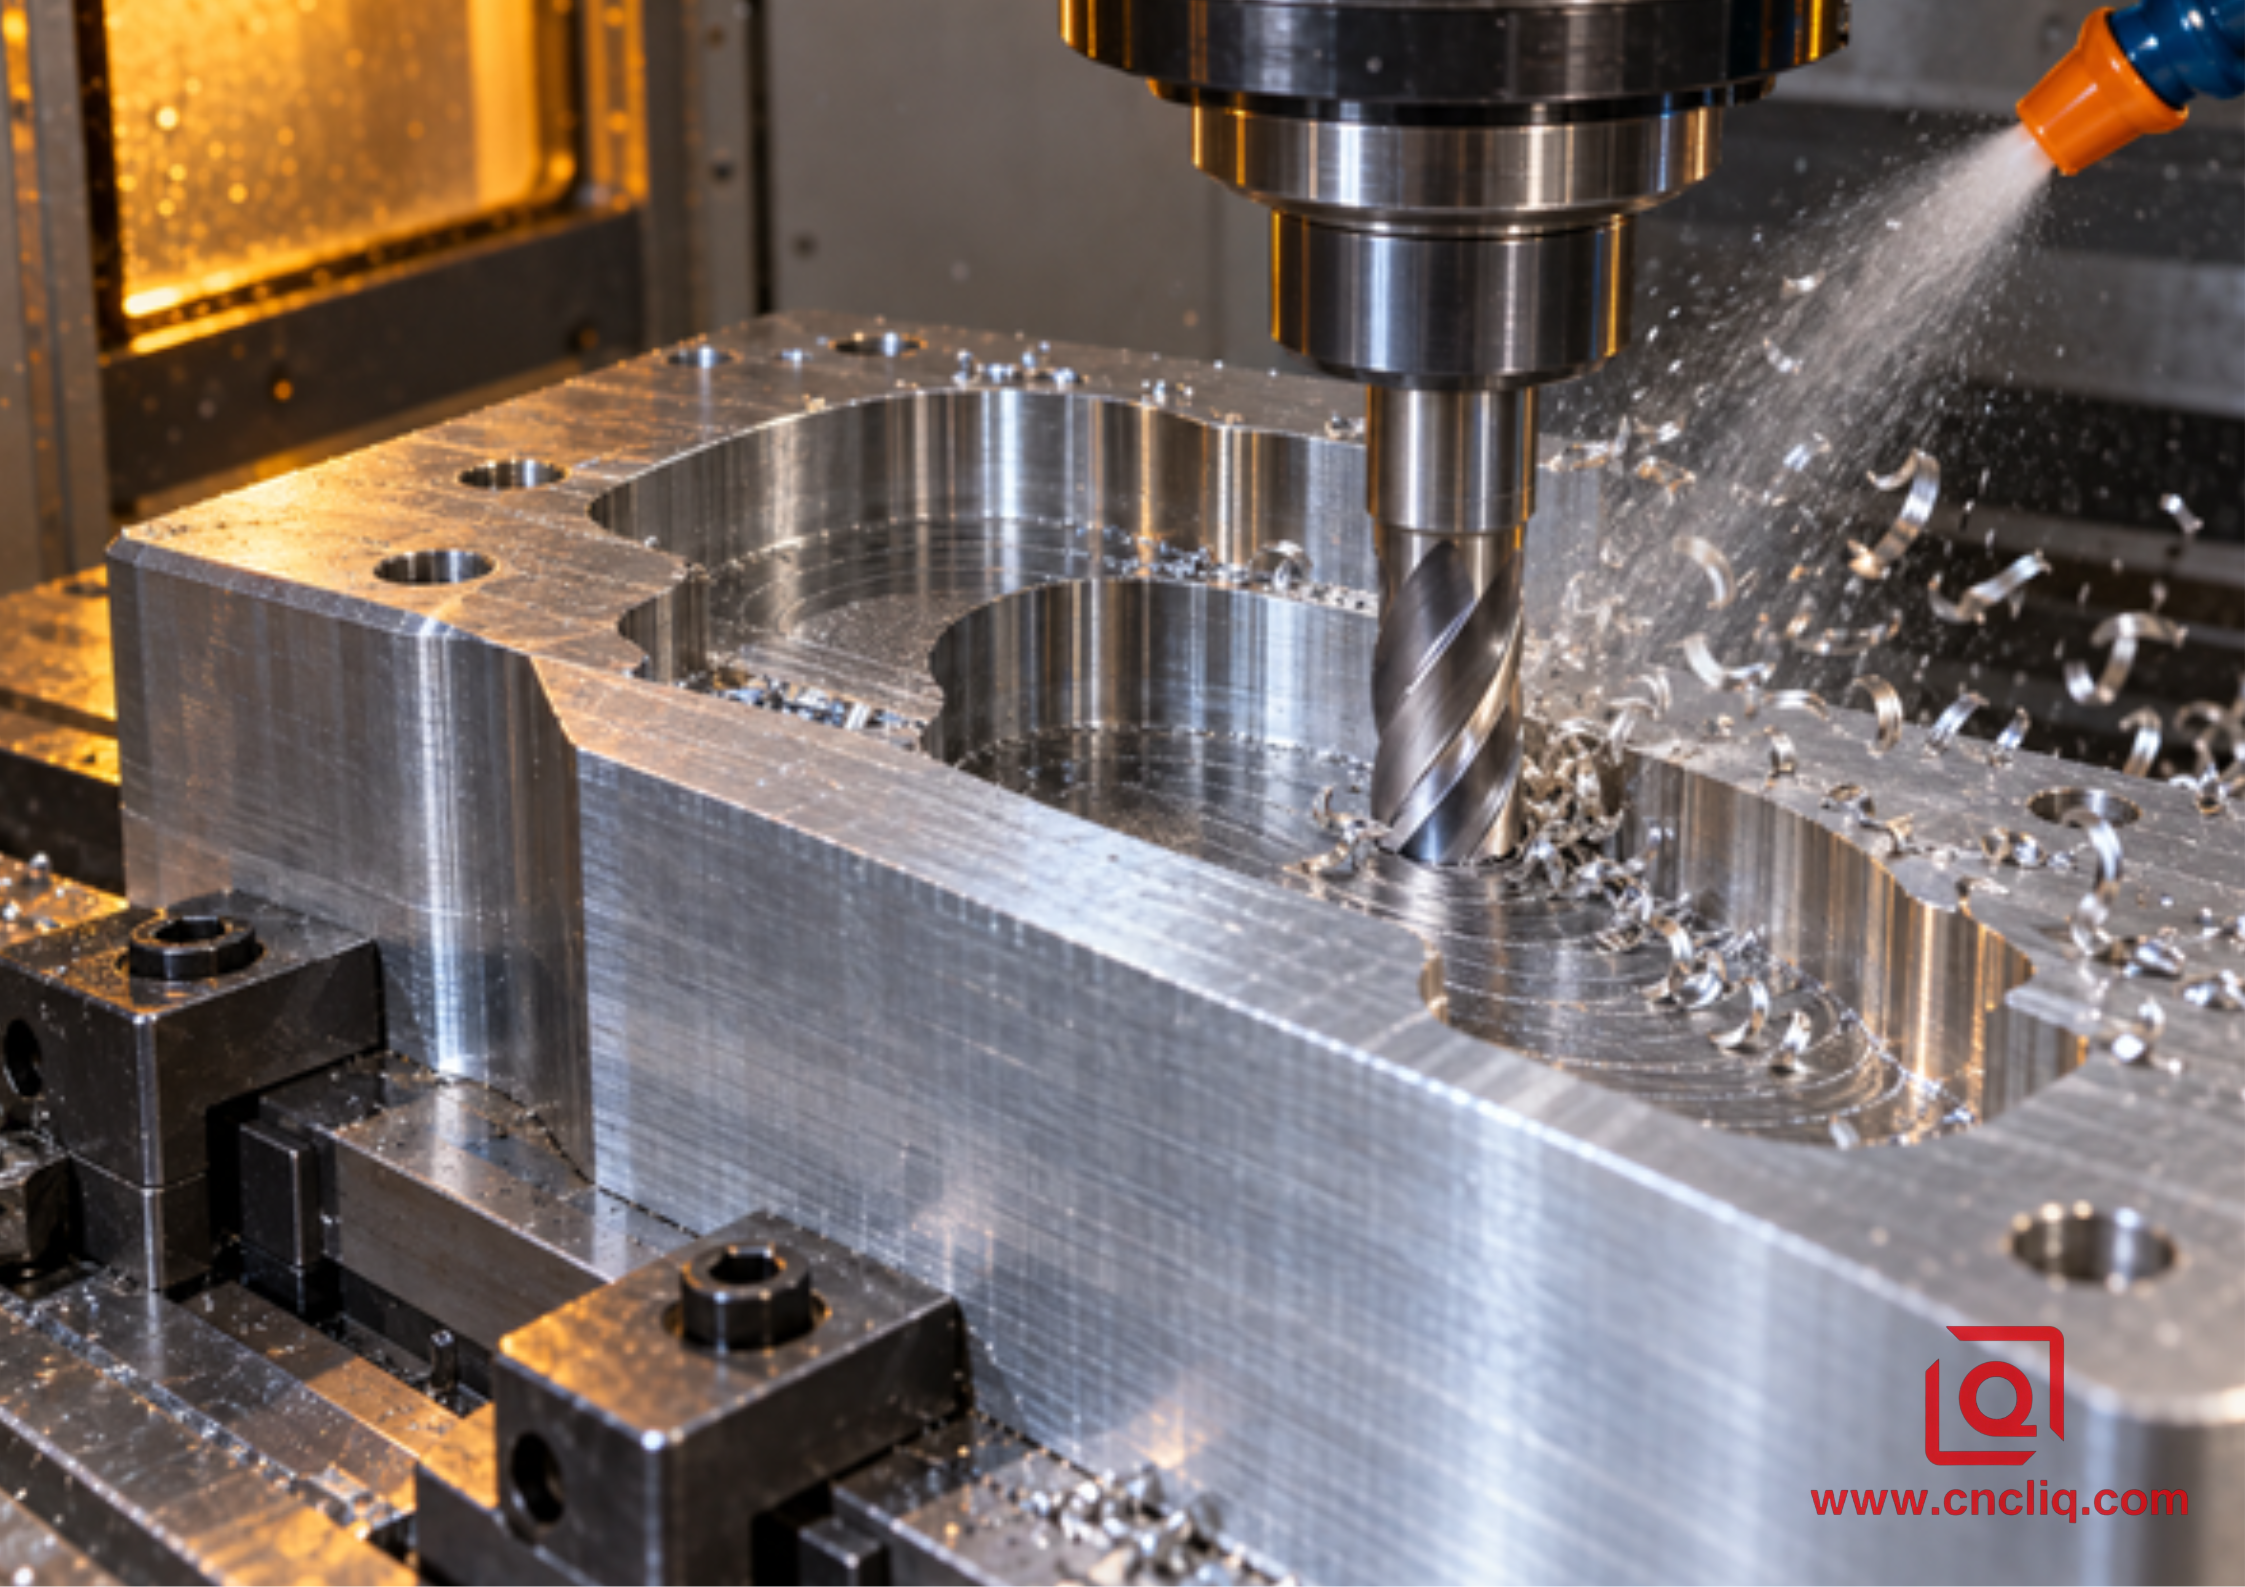
Теперь перенесём цифры на стол. Возьмём 12-миллиметровую трёхзубчатую концевую фрезу для алюминия. Представим, что в технической документации указана допустимая скорость 300 м/мин и подача 0,07 мм/зуб при рассматриваемом зацеплении. Число оборотов в минуту составляет 7958. Подача составляет 1671 мм/мин. При осевой глубине 18 мм и радиальном зацеплении 1,2 мм номинальная скорость съема материала составляет 36,09 см³/мин.
В результате получается ответ в виде таблицы. Я бы все равно проверил эффективный диаметр, радиус скругления углов, допустимую длину канавки, предел балансировки, держатель, биение, вылет заготовки, мощность шпинделя и способ отвода стружки. Я бы также следил за тем, поддерживает ли система управления скорость 1671 мм/мин в реальных условиях. Здесь полезны рекомендации Seco: данные о резке необходимо интерпретировать с учетом конкретного применения и его целей. Другими словами, на первом месте стоит точный лист заготовки; станок и его настройка определяют, что выдержит испытание.
{ширина=594 высота=420}
4. Используйте реальный рабочий диапазон устройства, а не максимальный размер, указанный в брошюре.
Небольшие инструменты выявляют распространенную ошибку. Расчет запрашивает большую скорость, чем имеет шпиндель, поэтому кто-то задает максимальную скорость станка и оставляет старую подачу на месте. В результате нагрузка на режущий инструмент изменилась, независимо от того, было ли это сделано намеренно или нет. Используйте безопасные обороты в минуту, которые могут быть общими для шпинделя, держателя и инструмента; затем снова пересчитайте уравнение подачи. Тот же принцип применяется и в обратном порядке при увеличении оборотов в минуту. В противном случае резец, который кажется быстро вращающимся, может просто вращаться быстрее.
Заданная подача не всегда соответствует фактической подаче. Ускорение, управление рывком, скорость обработки блока, настройки сглаживания, крошечные сегменты линий и внутренние радиусы могут замедлять оси, в то время как скорость вращения шпинделя остается постоянной. В результате возникает низкая нагрузка на стружку именно там, где может возрастать зацепление. Поэтому в листе параметров следует указывать запрограммированную подачу, стиль траектории инструмента, минимальный внутренний радиус и любые правила подачи в углах.
Максимальная частота вращения — это лишь один из параметров работы станка. Необходимо оценить мощность и крутящий момент в зоне резания, а также балансировку держателя, риск вырывания и допустимую скорость вращения каждого компонента. Слабое звено может находиться где угодно между конусом шпинделя и режущей кромкой. К этой цепи также относятся зажимное устройство, программа обработки и система охлаждения.
5. Подберите инструмент в соответствии с выполняемой операцией.
Для многих операций с алюминиевыми заготовками из сплава 6061 разумным выбором станет остро заточенная твердосплавная концевая фреза, предназначенная для обработки алюминия. Полированные канавки и достаточное пространство для стружки способствуют ее удалению. Две канавки обеспечивают больше пространства и часто полезны при обработке полных пазов, малых диаметров или при ограниченной откачке стружки. Три канавки могут повысить производительность при открытом профилировании и черновой обработке с постоянным зацеплением, если станок и траектория движения стружки это позволяют. Большее количество канавок может работать в контролируемой, неглубокой радиальной стратегии, но само по себе количество канавок никогда не является доказательством более быстрого процесса.
Сравнение двух- и трехлезвийных твердосплавных концевых фрез для алюминия полезно при выборе геометрии. Ключевой вопрос при покупке — не «Какое количество лезвий лучше?», а «Какой именно инструмент лучше всего подходит для удаления стружки, образующейся при данном зацеплении, глубине паза, способе охлаждения и типе шпинделя?». Используйте кратчайший узел, который достигает текущего резания, а не каждого резания в модели. Один длинный инструмент часто экономит время на бумаге и позволяет избежать вибрации, осторожной подачи или плохого качества стенки. Более быстрой комбинацией может быть прочная черновая фреза, опорный инструмент и локальный инструмент для точной обработки. При обработке многогранных блоков сравнивайте 3-осевую и 5-осевую обработку по доступности, эффективному вылету, количеству настроек и непрерывности базовой линии. Вывеска на дверце станка не является решающим фактором.
Избегайте общих утверждений о покрытиях. Некоторые производители алюминиевых инструментов предпочитают непокрытые, тщательно отполированные кромки; отдельные производители инструментов также предлагают покрытия с низким коэффициентом трения, предназначенные для цветных металлов. Используйте рекомендации для конкретного инструмента из каталога. Покрытие, хорошо работающее со сталью, не обязательно подходит для алюминия.
6. Вовлечение в программу до погони за скоростью.
При черновой обработке следует избегать резкого зарывания в углы. Используйте контролируемый вход, например, спиральное или наклонное движение, если инструмент это позволяет. Поддерживайте постоянное радиальное зацепление на внутренних радиусах, при звеньевых движениях и в зонах покоя. Если режущий инструмент натыкается на оставшийся участок или узкий канал почти на всей ширине, первоначальная подача может оказаться неподходящей.
Радиальное утонение стружки также требует целенаправленной обработки. При малом радиальном зацеплении фактическая стружка может быть тоньше, чем предполагает номинальное значение подачи на зуб. CAM-система или инструментальное руководство могут применять компенсацию, но компенсация не является приглашением к увеличению подачи без проверки дуги контакта, биения, геометрии фрезы и ускорения станка. Целью является контролируемая стружка заданной толщины, а не максимальное значение подачи.
Прежде чем оценивать время цикла, изучите параметры чистовой обработки в режиме моделирования. Стенка толщиной 0,25 мм, расположенная рядом с углом толщиной 1,00 мм, не задаст инструменту для чистовой обработки тот же вопрос. Сделайте припуск предсказуемым там, где это позволяет геометрия. Заранее определите, какая операция устанавливает базовые точки, когда завершается обработка отверстий и уплотнительных поверхностей, и где контроль прерывает процесс обработки.
7. Включите функцию отвода воздуха из микросхемы в набор параметров.
Яркая алюминиевая стружка полезна только тогда, когда она покидает зону резания. Стружка, повторно обработанная в углублении, может поцарапать дно, повредить кромку, увеличить нагрузку и создать нарост на кромке. В зависимости от станка, режима работы, местных правил техники безопасности и направления инструмента может быть целесообразно использовать направленный поток воздуха, тумана или обильного охлаждения. Струя, которая кажется мощной у двери, может никогда не достичь дна глубокой полости.
Направляйте поток жидкости к режущей кромке и пути выхода стружки. Следите за тем, где скапливается стружка после смены траектории движения инструмента. Проверяйте концентрацию и состояние рабочей жидкости при использовании водорастворимой системы, следуя инструкциям поставщика и программе техники безопасности цеха. Не публикуйте универсальное значение давления или концентрации, если это не подтверждается проверенными технологическими документами предприятия.
Обычно перед сбоем в работе устройства подается предупреждающий сигнал. Вот краткая инструкция по устранению неполадок, которую нам следует держать рядом с оборудованием:
Симптом | Вероятные проверки | Контролируемый ответ |
Алюминий прилипает к флейте. | Острая ли кромка? Падает ли скорость подачи при высоких оборотах? Стружка кружит вокруг углубления? | Остановите цикл. Очистите или замените кромку, очистите паз и проверьте фактическую пару подачи/оборотов в минуту. |
Глубокая стена начинает петь. | Проверьте проекцию, дистанцию, поддержку стенок и то, увеличивается ли вовлеченность игроков в нижней части площадки. | Сократите сборку или измените локальный путь/поддержку; не следует просто снижать все параметры. |
Прямые срезы выглядят хорошо, а углы — нет. | Ось может замедляться как раз в тот момент, когда инструмент начинает брать более широкую затяжку. | Проанализируйте угловое перемещение и полученную подачу, затем запрограммируйте локальное правило. |
На свежевымытом полу имеются случайные царапины. | Отдельные стружка может попадать под инструмент; грязь также может скапливаться в местах контакта с зажимным приспособлением. | Перенаправьте поток воздуха или промывочный раствор и проведите очистку на запланированном этапе. |
Размер изменяется после открытия зажимов. | Возможные причины: деформация зажима, снятие напряжения в материале, несбалансированный карман или горячая обработка. | Проверьте деталь в свободном состоянии и повторно проверьте порядок зажима, черновую балансировку, время выдержки и условия контроля. |
Прыжки с грузом выполняются только в поворотах налево. | Остаток материала, вероятно, меняет дугу контакта. | Для этой заготовки необходимо выделить отдельный механизм для обработки в станке с неподвижным сердечником, а также инструмент и подачу. |
8. Защитите тонкие стены, полы и поверхности, подверженные воздействию окружающей среды.
На этапе OP10 заготовка кажется почти неразрушимой. После двух глубоких впадин она может вести себя как поднос. Это изменение сбивает с толку, потому что программа обработки не изменилась — изменилась только деталь. Там, где позволяет геометрия, чередуйте интенсивное удаление материала, оставляйте ребра или окружающий материал для поддержки хрупких элементов и откладывайте обработку самых тонких стенок. Чистовая обработка гибкой стенки заслуживает отдельного этапа, а не копирования жесткого внешнего профиля.
Зажим заслуживает такого же внимания, как и скорость. Необходимо подтвердить контакт с базовой точкой, расположение зажимных губок или приспособления, высоту опоры и последовательность затяжки. Чрезмерное усилие может сплющить заготовку во время обработки и привести к её прогибу после отпускания. Слишком малое усилие может привести к смещению. Правильный метод должен быть проверен на реальном приспособлении и задокументирован.
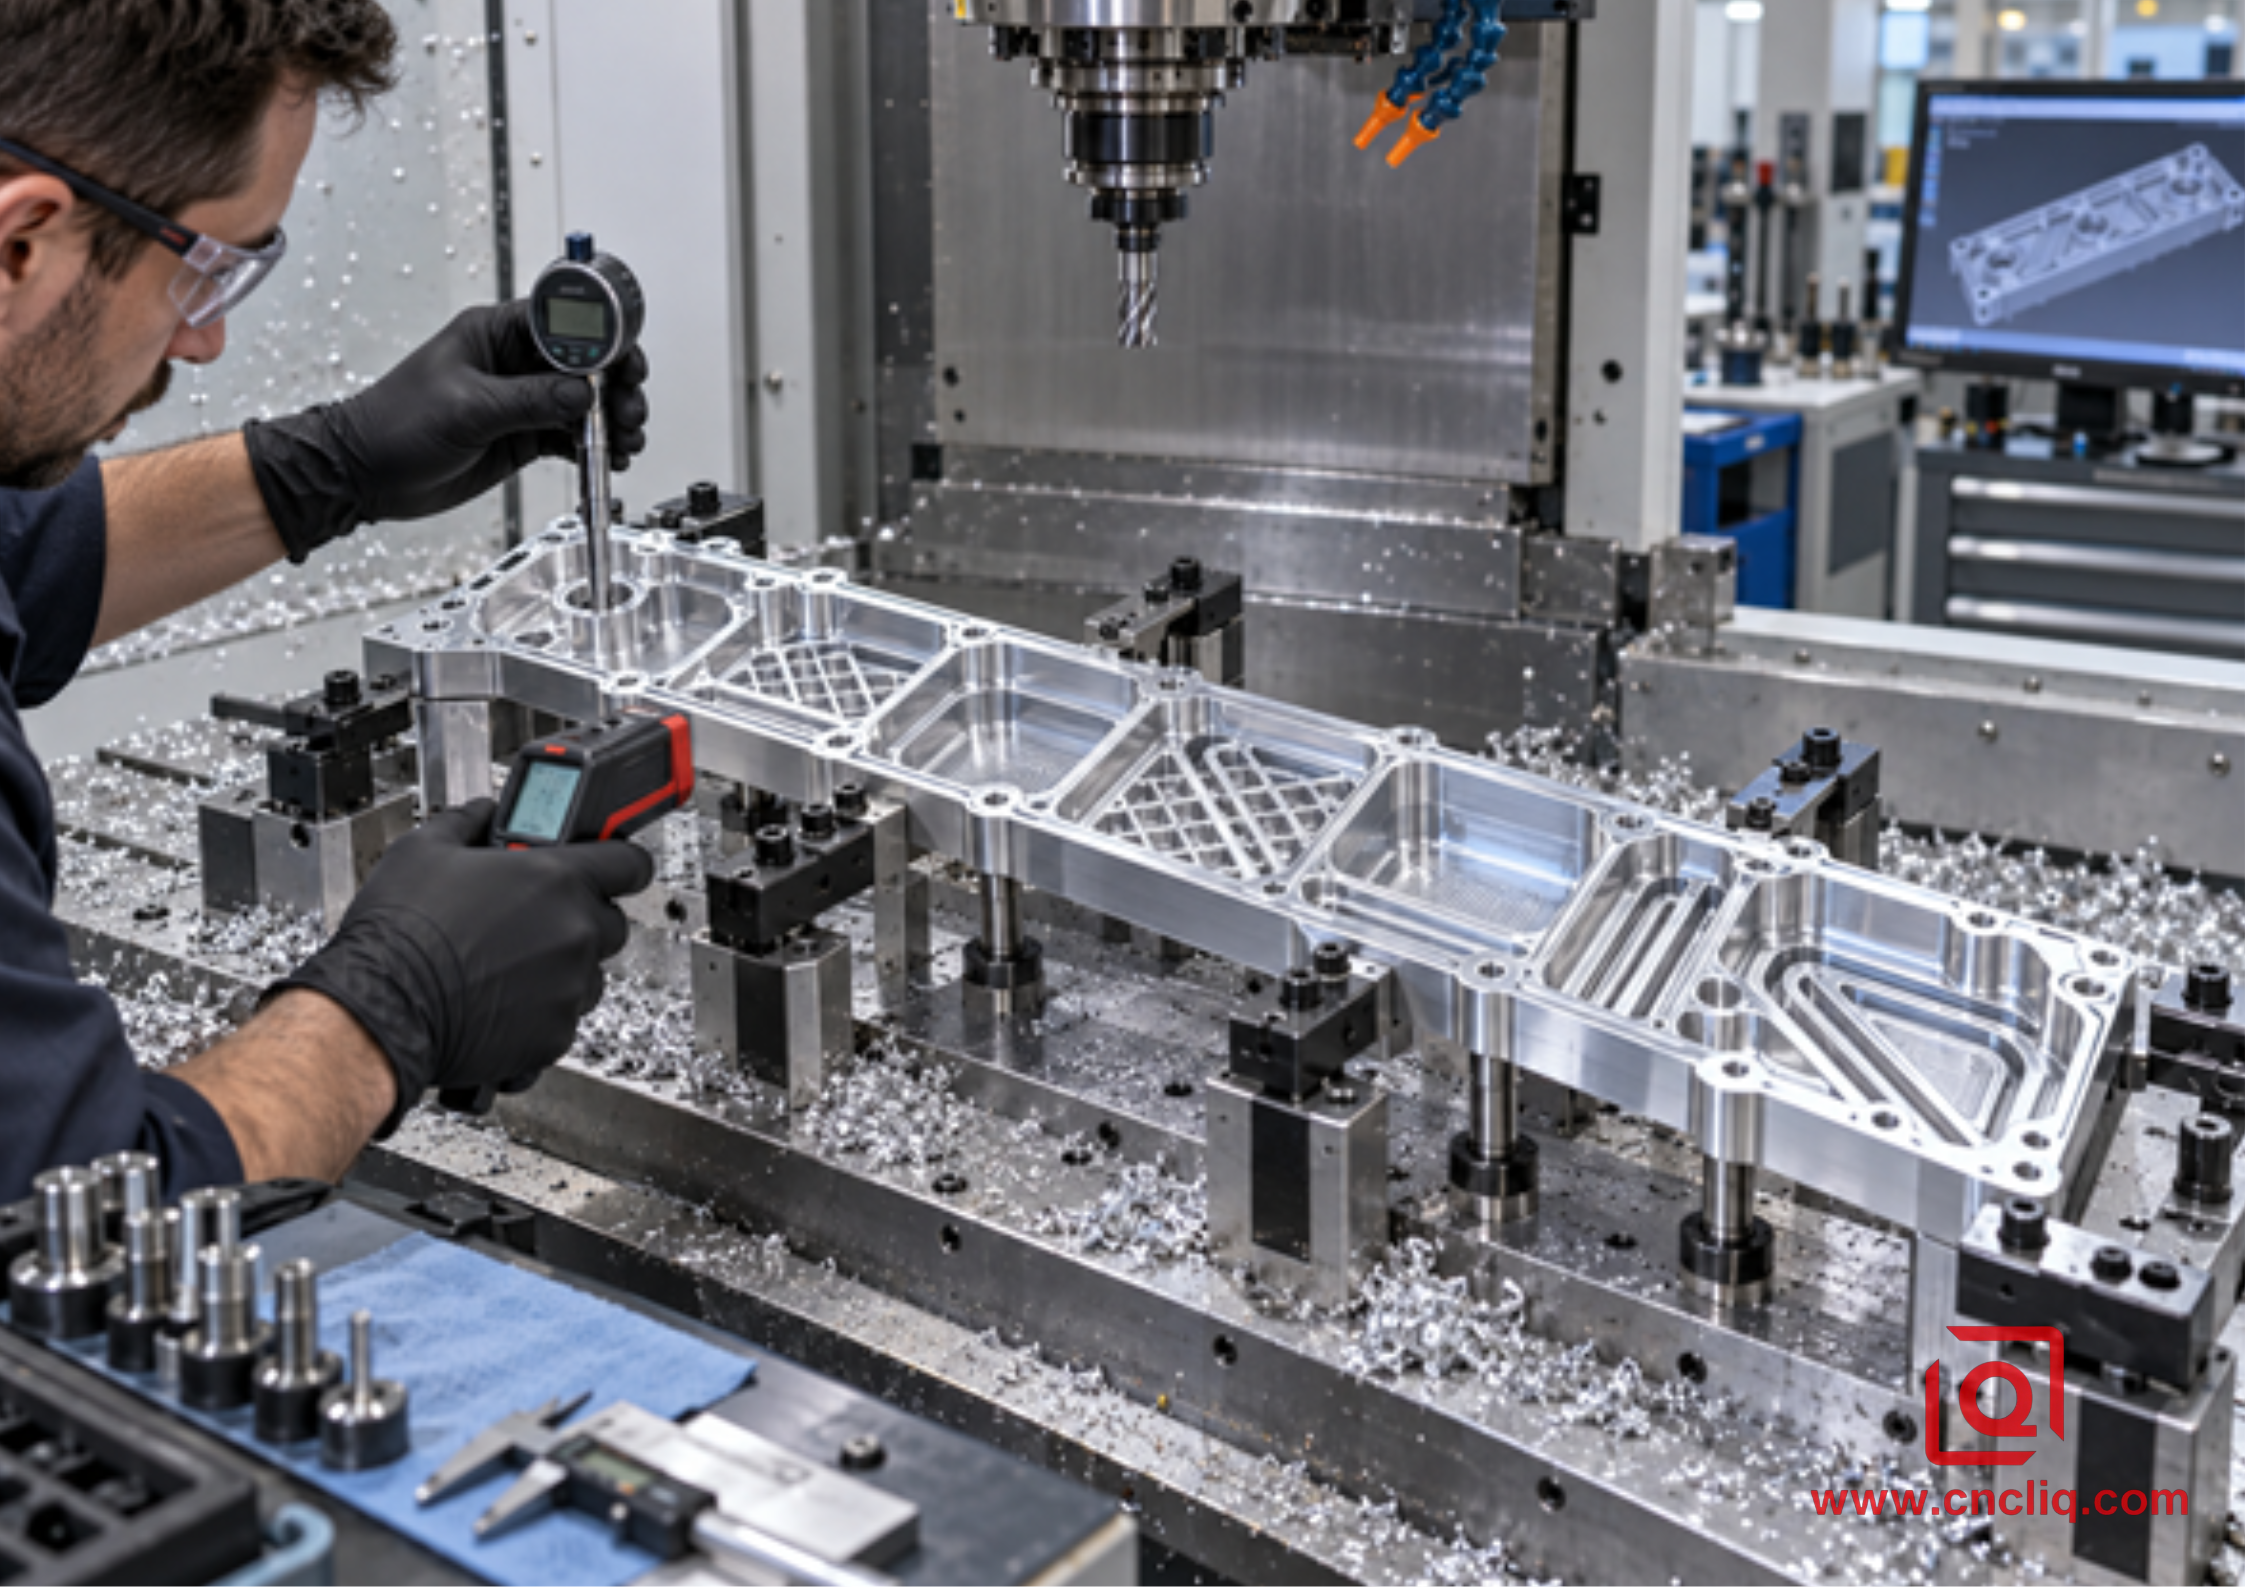
Температура влияет как на саму деталь, так и на измерение. Деталь, измеренная сразу после горячей резки, может не совпадать с той же деталью после стабилизации. ISO 1 определяет 20 °C как стандартную эталонную температуру для определения размеров и проверки изделий, но это не означает, что каждая деталь мгновенно достигает 20 °C после выхода из станка. Определите условия контроля и обеспечьте их достижение в соответствии с планом процесса.
{ширина=594 высота=420}
9. Проверяйте окно по одному изменению за раз.
Начинайте работу под наблюдением. Подтвердите сборку инструмента, смещение заготовки, зазор, направление охлаждающей жидкости или воздуха, припуск на заготовку и правильность изменений в программе. Если настройка не проверена, проведите запланированное испытание при меньшей интенсивности, чем предполагалось для производственной обработки. Наблюдайте за звуком, формой стружки, удалением стружки, динамикой нагрузки на шпиндель, состоянием инструмента, поверхностью, заусенцами, а также температурой детали и приспособления. Остановитесь при любом отклонении от нормы; не ждите, пока инструмент выйдет из строя.
Изменяйте только одну основную переменную за раз. Если частота вращения, подача, зацепление, направление подачи охлаждающей жидкости и вылет инструмента изменяются одновременно, следующий результат даст очень мало информации. Запишите утвержденную комбинацию, включая критерии срока службы инструмента и точку, в которой кромка индексируется или заменяется. Стабильный диапазон имеет центр, а не только максимум. Производство должно осуществляться с учетом нормальных колебаний в партии материала, износе инструмента, состоянии охлаждающей жидкости и температуре окружающей среды.
Полезная последовательность выпуска выглядит следующим образом:
1. Проверьте правильность чертежа, состояние материала и ориентацию заготовки.
2. Проверьте идентификацию инструмента, держатель, вылет инструмента, биение и максимальную частоту вращения.
3. Смоделируйте траекторию и проверьте минимальные радиусы, запас прочности и пиковые значения зацепления.
4. Подтвердите контакт приспособления, последовательность зажима и зазор между инструментом и зажимом.
5. Проведите предварительное тестирование под наблюдением и задокументируйте наблюдения.
6. Перед чистовой обработкой проверьте критически важные припуски на черновом этапе.
7. Обеспечьте стабилизацию детали в соответствии с планом контроля.
8. Проведите полную проверку первого образца по чертежу с выносками.
9. Зафиксируйте проверенную программу, спецификацию оборудования, план проверки и пределы реакции.
10. Анонимизированный иллюстративный пример: Холодная пластина для электроники Long Electronics
Анонимный покупатель промышленной электроники запросил изготовление на заказ алюминиевой пластины из сплава 6061, выточенной из прямоугольного блока. Чертеж включал несколько глубоких углублений для снижения веса, тонкое основание под углублениями, монтажные отверстия, привязанные к общей базовой конструкции, и обработанные каналы, которые впоследствии будут герметизированы и протестированы. Это иллюстративный, упрощенный пример, созданный на основе проверенной компанией Liqin технологии обработки на станках с ЧПУ; в нем не указаны универсальное время цикла, допуски, результаты проверки на герметичность или личность заказчика.
Первоначальный анализ рисков не начинался с максимальных оборотов. Команда разделила работу на этап черновой обработки в жесткой раме, этап сбалансированной обработки пазов и этап контролируемой чистовой обработки. Для черновой обработки открытых участков была выбрана короткая фреза, специально предназначенная для алюминия, и траектория с постоянным зацеплением. Припуск сохранялся вблизи тонкого основания и критических опорных зон, чтобы обеспечить их поддержку. При последующей обработке использовался инструмент меньшего диаметра только там, где это было необходимо, вместо того, чтобы удлинять основную фрезу для обработки каждого угла.
После черновой обработки деталь освобождалась и проверялась на наличие перемещений, после чего фиксировались базовые точки для чистовой обработки. Критические отверстия и поверхности, связанные с уплотнением, обрабатывались в контролируемой последовательности, после чего проводился контроль размеров в заданных условиях. В протоколе процесса каждый утвержденный параметр был привязан к идентификатору инструмента, вылету, зацеплению, версии приспособления и контрольной точке проверки. В этом заключается практическая ценность HSM для программы B2B: это не впечатляющая пробная резка, а отслеживаемый метод, который можно проверить при изменении чертежа, размера партии или геометрии.
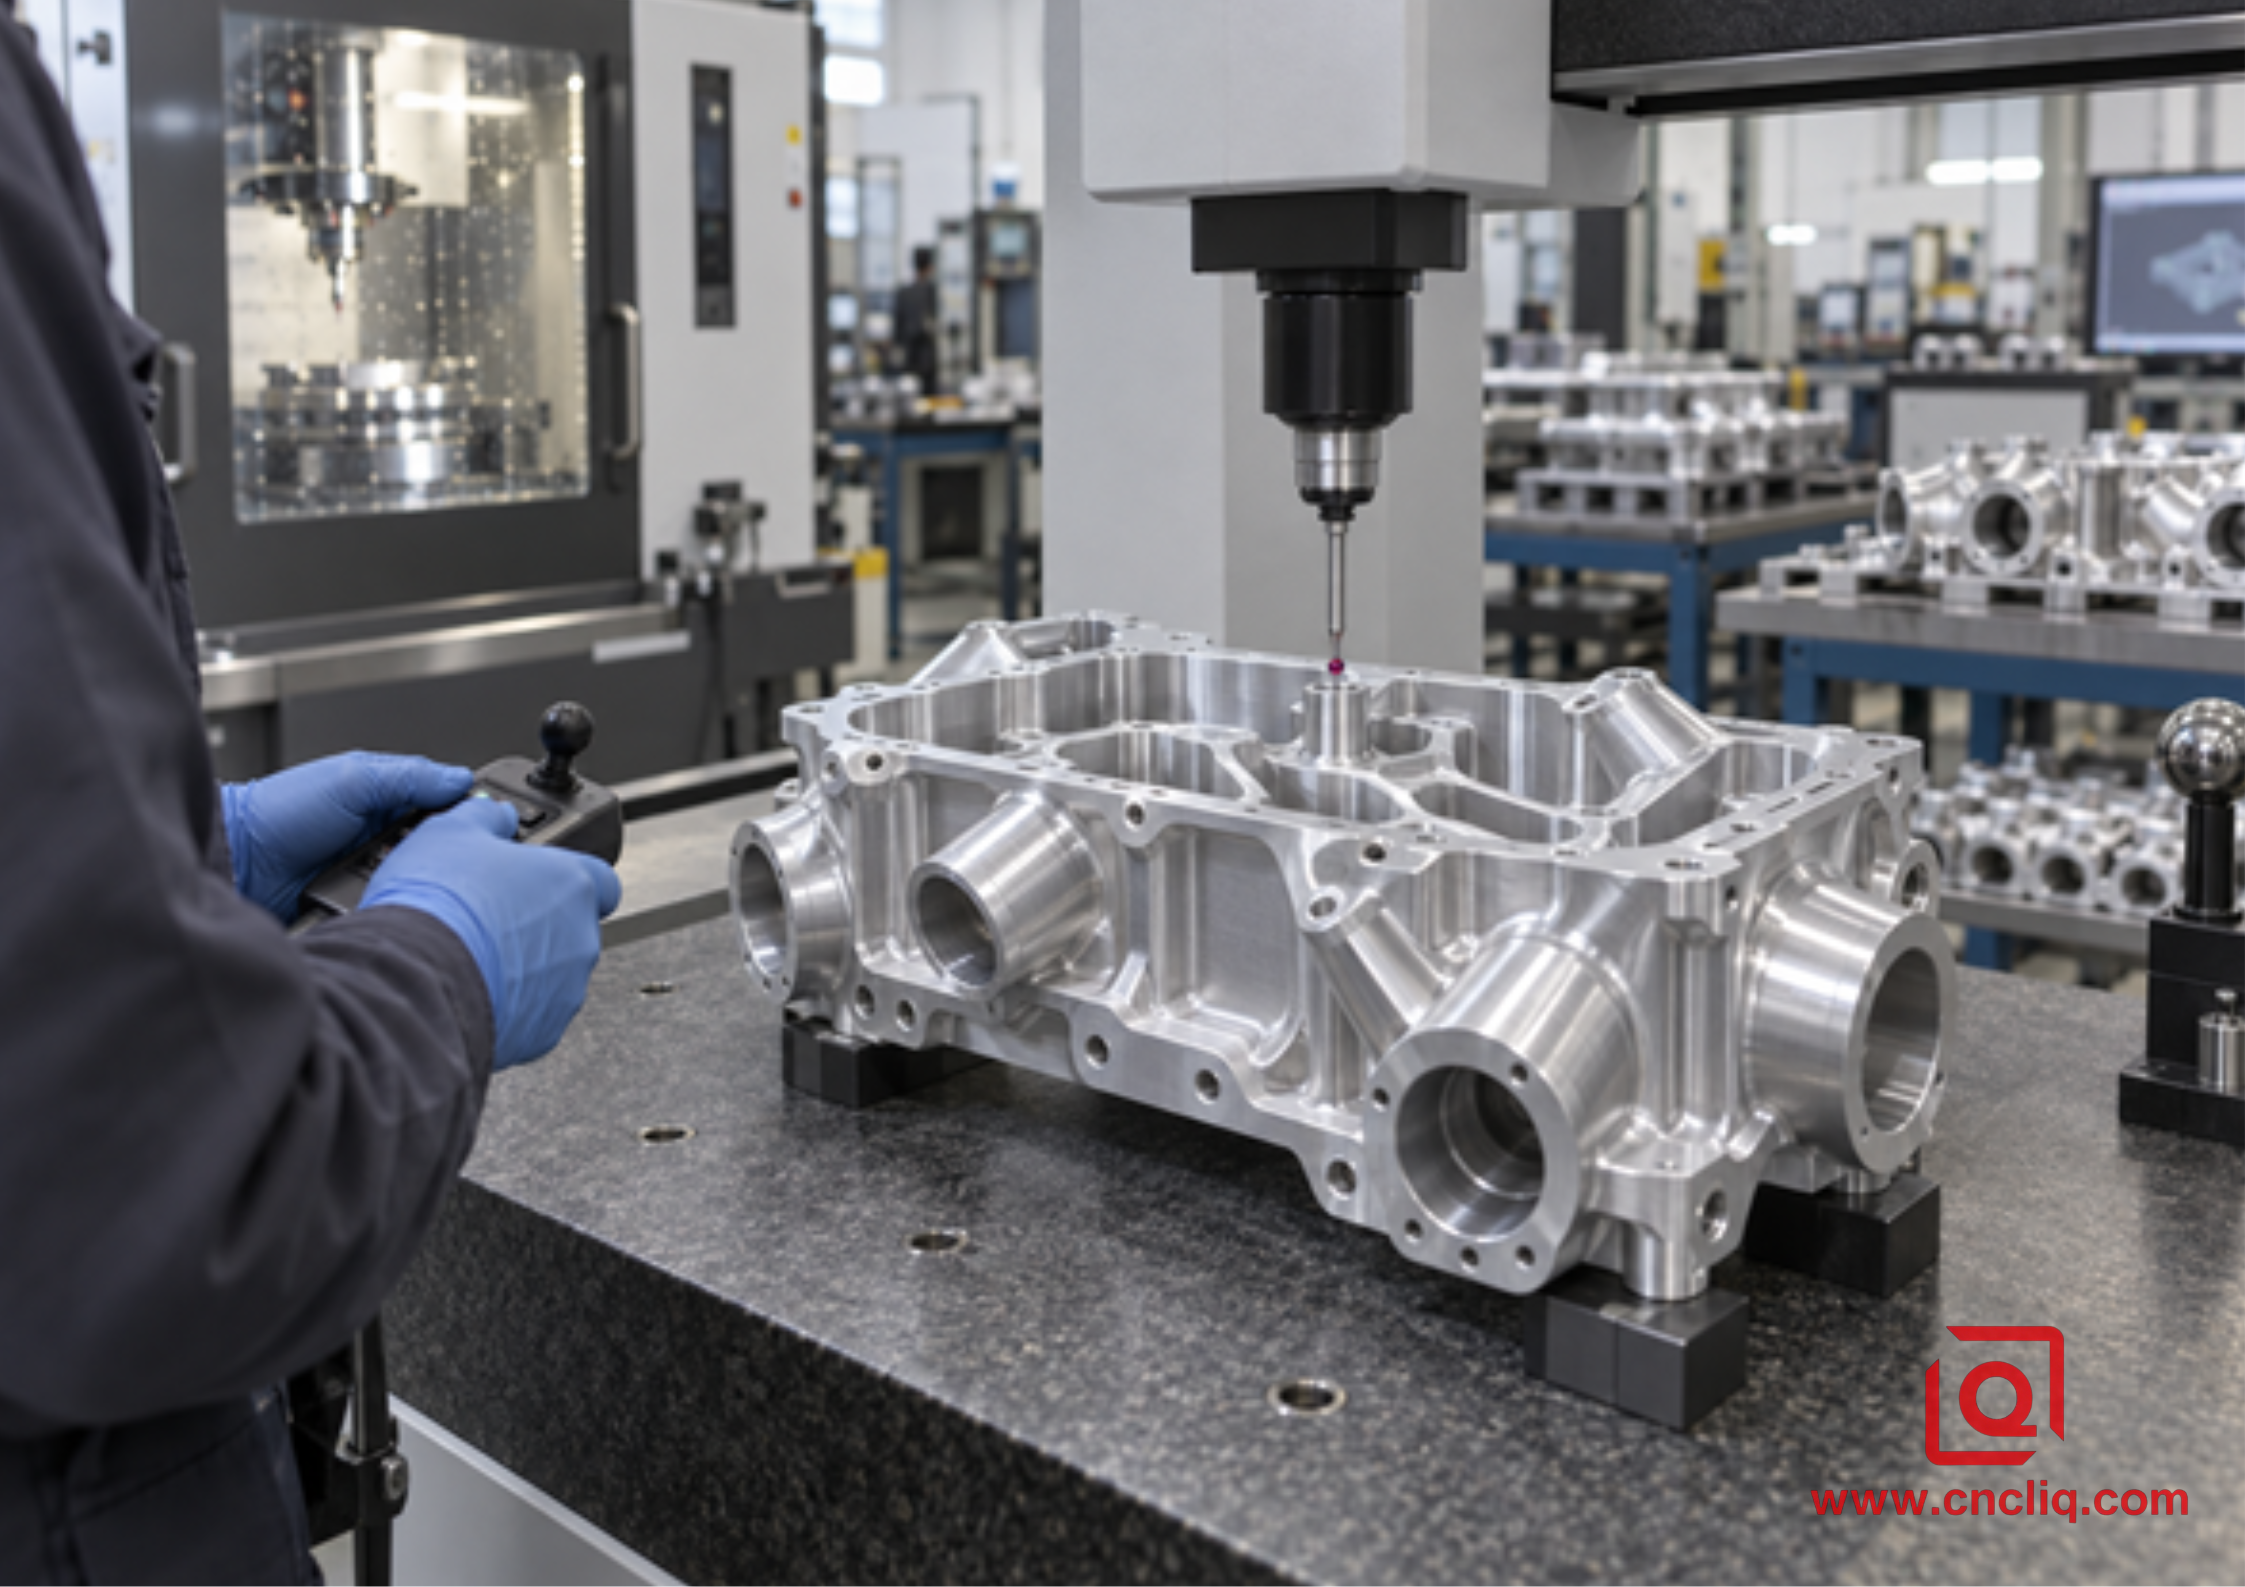
В качестве примера аналогичного производства можно привести изготовленный на заказ алюминиевый коллекторный блок компании Liqin, демонстрирующий тип многопортовой, многобазовой геометрии, преимущества которой заключаются в плановой черновой обработке, контролируемой чистовой обработке и документированном контроле качества. Страница продукта является свидетельством объема предоставляемых услуг, а не разрешением на копирование его размеров или параметров процесса в другую деталь.
{ширина=594 высота=420}
11. Что отправить для быстрого и полезного расчета стоимости
Поставщик не может указать контролируемый маршрут HSM на основе скриншота. Отправьте контролируемую 3D CAD-модель и 2D-чертеж. Укажите сплав, состояние, требуемую форму заготовки, количество, годовой спрос, место доставки, обработку поверхности и необходимые документы. Укажите критические размеры, базовые геометрические допуски и размеры, уплотнительные поверхности, посадку подшипников, резьбу, зоны отделки, требования к срезу кромки и текстуру поверхности. Укажите любые сопрягаемые компоненты или функции сборки, которые изменяют способ управления той или иной деталью.
Если у вас уже есть вышедшая из строя деталь или нестабильный процесс, предоставьте информацию о текущем инструменте, держателе, частоте вращения, подаче, шаге инструмента, углу наклона, угле атаки, типе траектории движения инструмента, вылете инструмента, методе охлаждения, концепции зажимного приспособления, месте отказа и отчете об инспекции. Фотографии стружки и поврежденной поверхности могут помочь. Эта информация позволит инженерной группе отличить проблему с параметрами от проблемы с жесткостью, припуском, траекторией или измерениями.
Нужна детальная проверка конструкции корпуса, коллектора, охлаждающей пластины, приспособления или несущего блока из сплава 6061? Отправьте файлы через страницу контактов Liqin. Отметьте критически важные для сборки элементы и целевой объем. Затем команда сможет оценить технологичность изготовления и подготовить коммерческое предложение на основе фактического чертежа, а не типовой таблицы материалов.
Нажмите здесь для отправки запроса 👆
Часто задаваемые вопросы
Каковы безопасные обороты в минуту для высокоскоростной обработки алюминиевого блока из сплава 6061?
Универсальной безопасной частоты вращения не существует. Начните с рекомендуемой скорости резания для конкретного фрезерного станка, рассчитайте частоту вращения, исходя из эффективного диаметра, а затем проверьте шпиндель, держатель, балансировку, вылет режущей кромки, мощность, зацепление, подачу охлаждающей жидкости и зажимное устройство. Если станок не может достичь рассчитанной частоты вращения, используйте безопасное достижимое значение и пересчитайте подачу, чтобы случайно не изменить заданную нагрузку на режущую кромку.
Для черновой обработки блока из сплава 6061 следует использовать 2 или 3 канавки?
Двухлезвийная концевая фреза обеспечивает больше пространства для стружки и может быть полезна для обработки полных пазов, инструментов меньшего размера, глубоких карманов или при ограниченной откачке стружки. Трехлезвийный инструмент, специально предназначенный для обработки алюминия, может увеличить производительную подачу при открытом профилировании и черновой обработке с постоянным зацеплением, когда станок имеет жесткую конструкцию, а стружка свободно отходит. Выбирайте инструмент, исходя из его технических характеристик, а не рассматривайте количество лезвий как единственное правило.
Какую величину радиального зацепления должен использовать инструмент HSM?
Используйте радиальное зацепление, подтвержденное точными данными производителя инструмента и стратегией CAM для инструмента, осевой глубины, вылета и состояния материала. Небольшое радиальное зацепление характерно для черновой обработки с постоянным зацеплением, но правильный процент не является универсальным. Проанализируйте утонение стружки, внутренние углы, припуск на остаток материала, входные перемещения и любые места, где режущий инструмент может столкнуться с большим количеством материала, чем номинальное значение.
Почему блок из сплава 6061 смещается после черновой обработки?
Смещение может быть вызвано остаточным напряжением в заготовке, несбалансированной последовательностью удаления материала, потерей жесткости сечения, чрезмерным усилием зажима, контактом приспособления или разницей температур между обработкой и контролем. Подтвердите состояние материала, обработайте шероховатые противоположные участки, где это возможно, сохраните опору вблизи тонких элементов, снимите зажим и повторно проверьте на запланированном этапе, а также определите условия измерения, прежде чем изменять только скорость резания.
Какие детали наиболее эффективно улучшают ценовое предложение на обработку алюминия 6061 на станке с ЧПУ?
Предоставьте 3D CAD-модели и контролируемый 2D-чертеж, информацию о сплаве и состоянии, требования к форме заготовки, количество, годовой объем, геометрические допуски и размеры, критически важные посадки, резьбу, текстуру поверхности, качество обработки, зоны отделки и уплотнения, документы по контролю качества, упаковку и место доставки. Если скорость или деформация уже являются проблемой, предоставьте также информацию о текущем инструменте, держателе, вылете, частоте вращения, подаче, зацеплении, охлаждающей жидкости, приспособлении, фотографии отказов и данные контроля качества.
Нажмите здесь для отправки запроса 👆
Краткое содержание
Надежная механическая обработка блоков из алюминия 6061 осуществляется в соответствии с проверенным технологическим диапазоном, а не заимствованными оборотами. Необходимо исключить риски, связанные с материалом и характеристиками, производить расчеты на основе данных, специфичных для инструмента, контролировать зацепление и удаление стружки, защищать ослабляющие стенки и полы, проводить измерения в заданных условиях и запускать производство только после документированного анализа первого образца. Для получения точной сметы отправьте полный CAD-проект, чертеж, количество, состояние материала, критически важные характеристики, качество обработки и требования к контролю качества.
Контактная информация
Компания: Ningbo Liqin Industry Co., Ltd. Ежедневное обслуживание клиентов и послепродажная поддержка: service@shturl.zhuwanying @cncliq.com
Для новых запросов, обсуждения цен и заказов : business@shturl.zhouli @chinaliqin.com
Горячая линия: +86 18757148656
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, носят исключительно информационный и справочный характер. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку характеристики деталей, изготовленных на заказ, различаются в зависимости от номеров партий материала, калибровки оборудования и конкретных допусков, обязательные спецификации качества регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все примеры успешных заказов, представленные в этом блоге, были тщательно анонимизированы и отредактированы. Показатели производительности, производственные процессы и изображения служат исключительно для демонстрации наших возможностей в области обработки деталей на заказ и не представляют собой единый универсальный стандарт для всех заказов.
Производственная команда Лицинь
Компания Ningbo Liqin Industry, опираясь на 18-летний опыт в области высокоточной машиностроения, производит высокоточные металлические компоненты для требовательных мировых рынков. Наш производственный комплекс площадью 6500 м² оснащен более чем 150 станками, включая 4-осевую и 5-осевую обработку на станках с ЧПУ , фрезерно-токарную обработку, холодную экструзию и литье под давлением. Такая организация производства позволяет нам бесперебойно управлять проектами, от первоначальных CAD-концепций до отгрузки готовых изделий.
Мы обеспечиваем бескомпромиссный контроль качества. Мы подходим к жестким допускам с той инженерной дисциплиной, которая необходима. Наши инженеры по контролю качества, имеющие сертификаты ISO 9001, ISO 13485 и IATF 16949, проводят строгие проверки IPQC, FQC и OQC каждой производственной партии. От измерения размеров на координатно-измерительных машинах и оптического профилирования до испытаний на твердость и солевое распыление, мы проверяем ваши критически важные характеристики заранее — поэтому вы получаете готовые к установке компоненты без проблем со сборкой или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на двухчасовое время ответа на новые запросы предложений, прямую поддержку при изготовлении опытных образцов и бесперебойную экспортную доставку по Европе, Северной Америке, Азии и Океании.
Мы будем рады вашим запросам и образцам. Посетите наш веб-сайт или свяжитесь с нами напрямую, чтобы получить выгодное предложение!
