 Русский




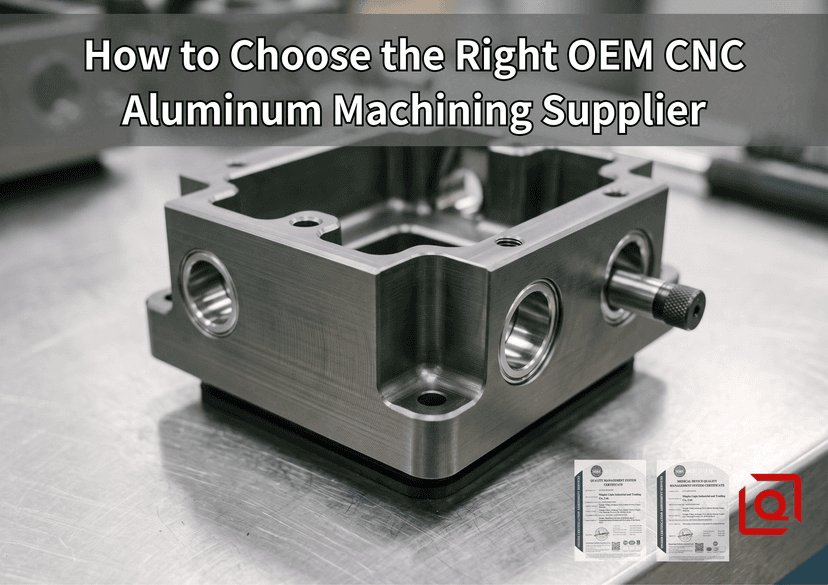
Давайте сразу перейдем к делу. Поиск механического цеха, который может фрезеровать кусок 6061-T6 алюминий с общими допусками ±0,1 мм не является достижением. Почти любой, кто использует начальный уровень 3-осевая вертикальная обработка Центр может это осуществить. Головная боль начинается в тот момент, когда для вашего несущего корпуса требуется плоская опорная поверхность шириной 450 мм. тонкая ребристость падает до 1,2 мм, или отверстия подшипников требуют чистой посадки H7 с устойчивой шероховатостью внутренней поверхности Ra 0,8 мкм.
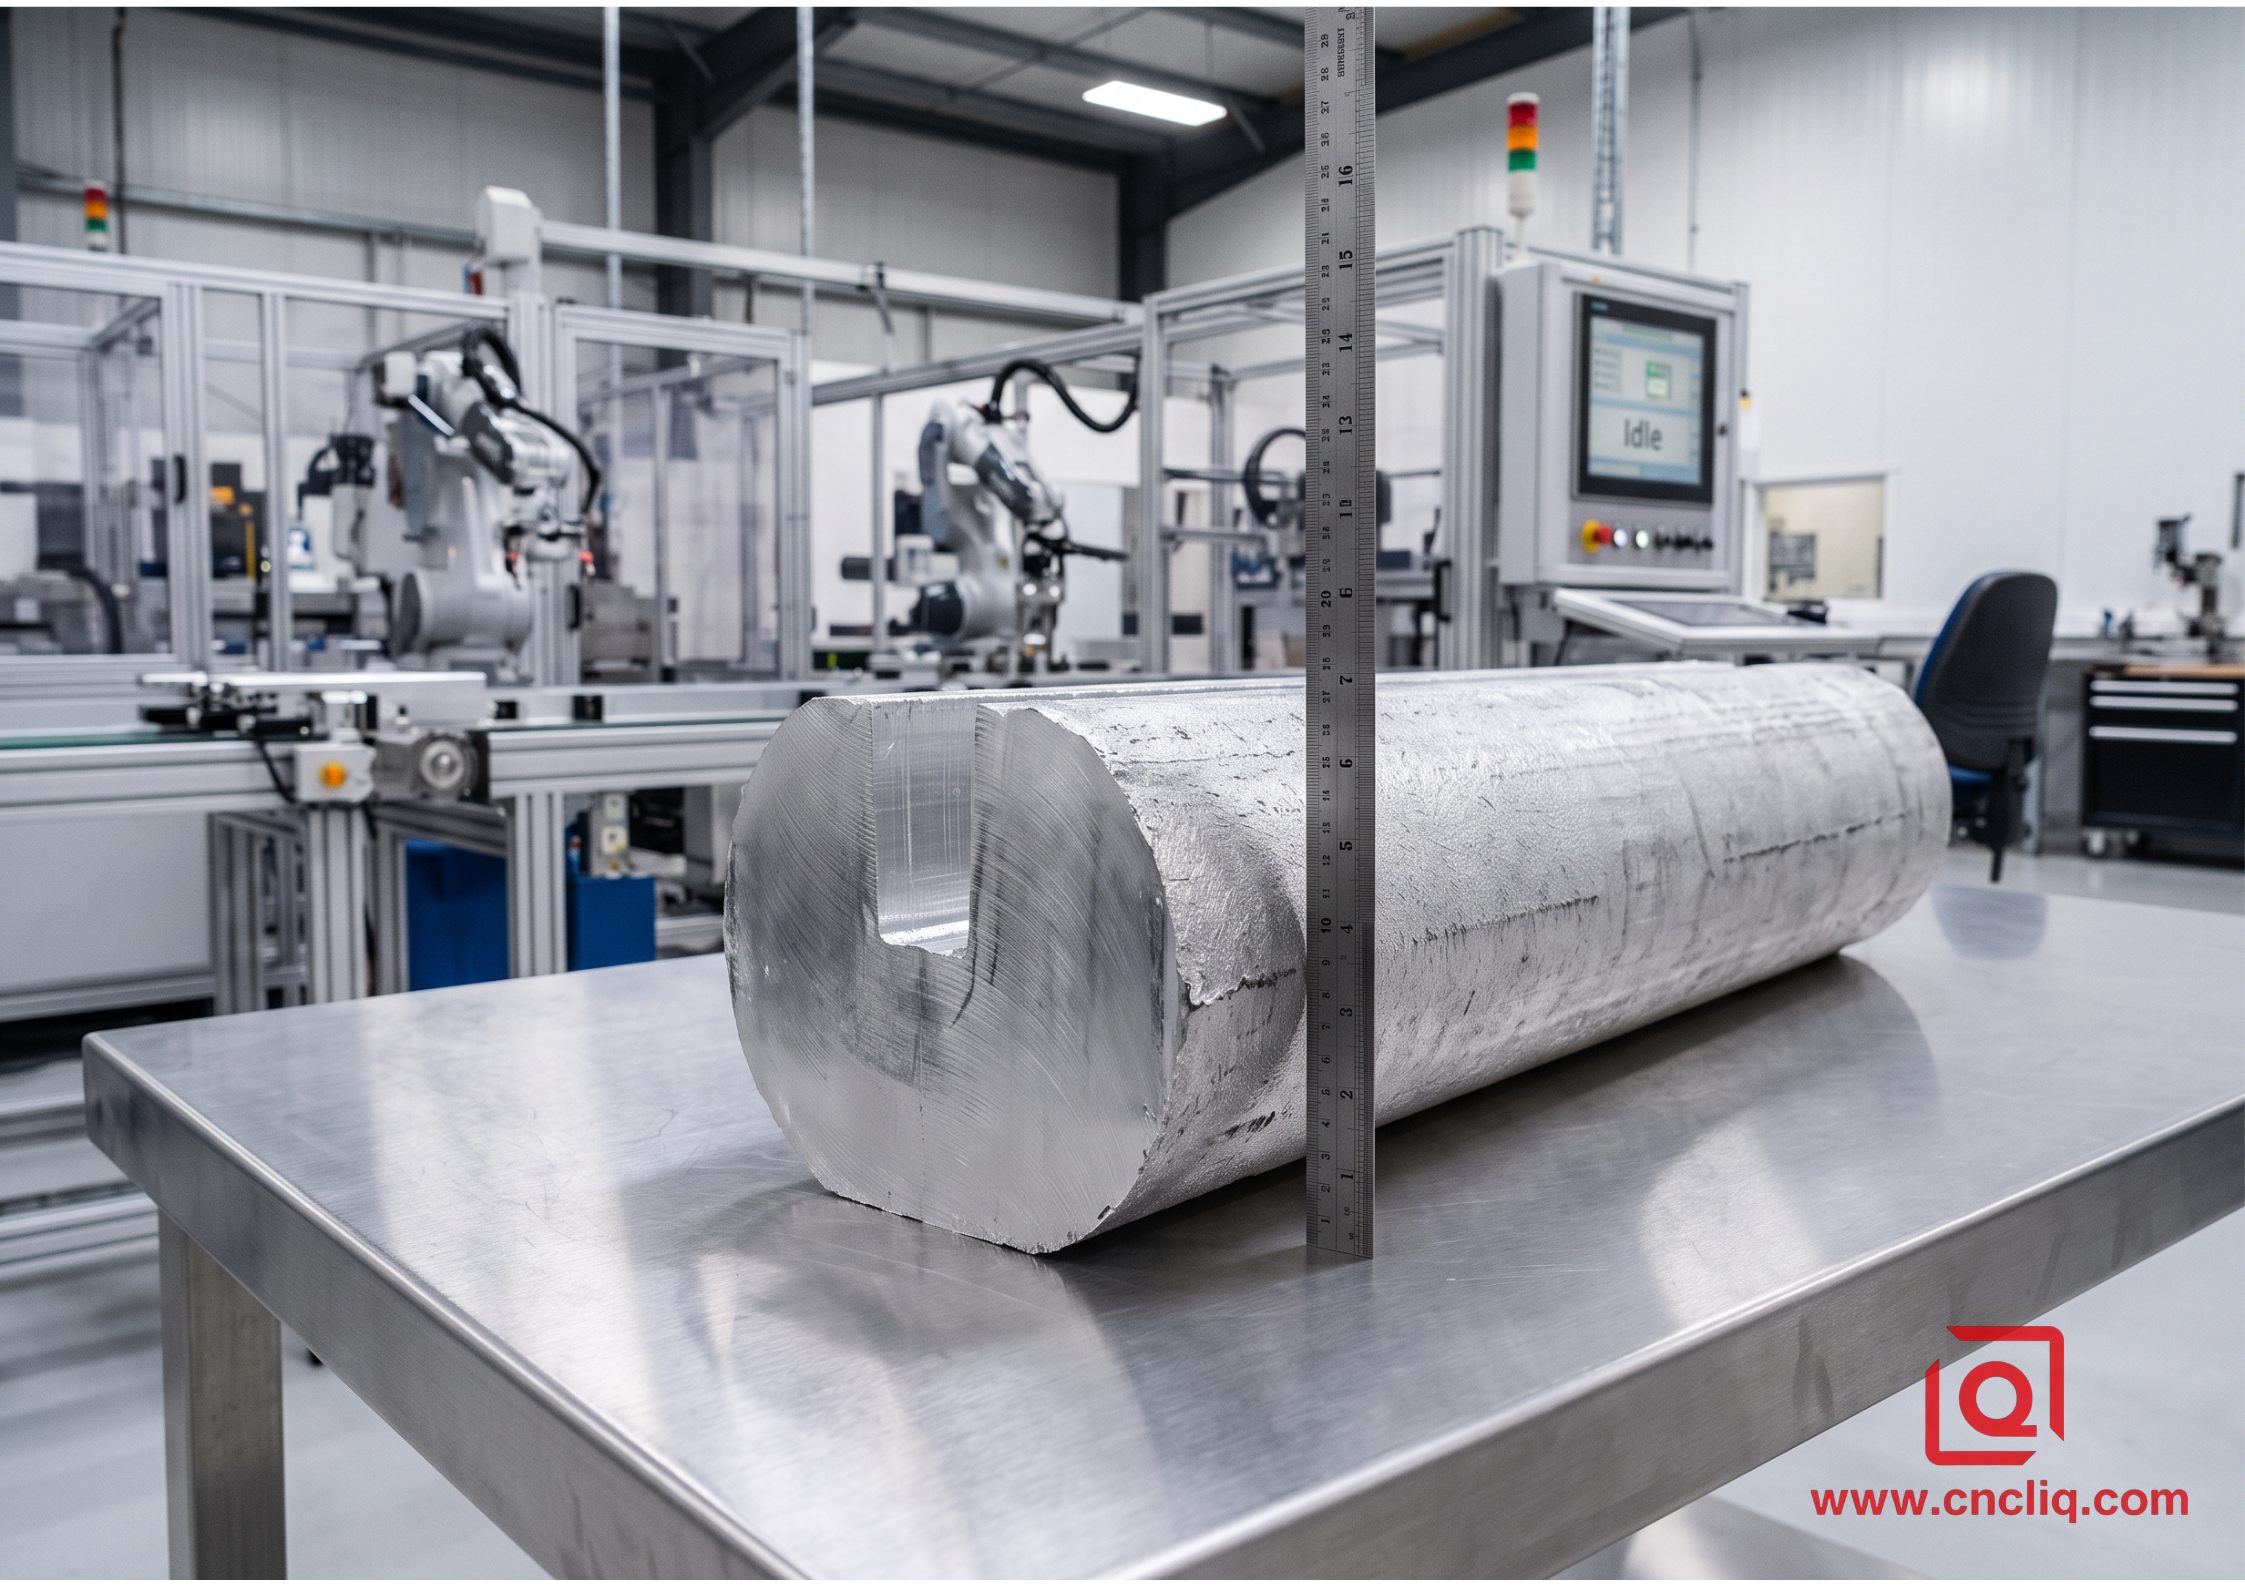
Внезапно ваш почтовый ящик наполняется уведомлениями о задержке доставки или, что еще хуже, детали прибывают в первозданном виде на фотографиях, но деформируются в бананы, как только ваша сборочная бригада вытаскивает их из вакуумной упаковки.
Закупка на заказ OEM-алюминиевые детали с ЧПУ Пересечение океанов не должно быть азартной игрой. Тем не менее, инженеры и отделы закупок регулярно попадают в одни и те же петли обратной связи, поскольку для оценки прецизионного цеха нужно смотреть далеко за пределы глянцевых списков оборудования.
1. Сырье: отслеживаемость за пределами стандартного прокатного листа
Любой магазин может отправить вам по электронной почте PDF-файл под названием «Отчет об испытаниях материала». Реальный вопрос: что происходит с заготовкой до того, как она коснется твердосплавной концевой фрезы?
Экструдированные алюминиевые прутки, особенно такие «рабочие лошадки», как 6061-T6 и высокопрочный сплав цинка 7075-T6, испытывают огромные внутренние остаточные напряжения в результате закалки и волочения. Если станок резко увеличивает глубину резания (ap) на 6 мм при 12 000 об/мин на изношенном шасси, не давая этому металлу возможности дышать, внутренние напряжения восстанавливаются. Ваша плоская тарелка превращается в картофельные чипсы сразу после отпускания зажима.
Когда проверка OEM-партнера, не спрашивайте, предоставляют ли они сертификаты на сырье. Вместо этого задайте следующие конкретные вопросы:
-
Проверьте отслеживание партии: могут ли они сопоставить номер плавки, указанный на необработанной заготовке, с конкретной серией обработки?
-
Фрезерование для снятия напряжений. Для асимметричных или тонкостенных профилей предусмотрены ли промежуточные циклы отжига для снятия напряжений между черновой и чистовой обработкой?
-
Проверки пор и включений: Проводят ли они входящие ультразвуковые проверки или получают продукцию исключительно от проверенных первичных плавильных заводов, а не от поставщиков переплавки со скидкой?
Дешевый алюминиевый лом скрывает примеси железа и кремния. Вы можете не заметить их во время черновой обработки, но в тот момент, когда ваши детали погружаются в ванну с серной кислотой для черного анодирования типа II, на косметических поверхностях появляются неровные пятна, молочные полосы и серые ямки. Настоящее OEM-производство начинается на уровне литейного производства.
2. Конфигурации станка, кинематика и стратегия крепления.
Поставщик, гордо заявляющий: «У нас есть 60 станков с ЧПУ», практически ничего не говорит вам об их способности обеспечивать истинные позиционные допуски. Вам необходимо знать, как устроены эти шпиндели, сколько осей перемещаются одновременно и насколько жестко они фиксируют сырье.
Возьмите корпус кронштейна для авионики с пересекающимися иллюминаторами и расточенными монтажными выступами, распределенными по пяти различным граням. Если ваш поставщик устанавливает это на стандартном 3-осном фрезерном станке:
-
Этот компонент требует четырех отдельных ручных переворотов через мягкие губки.
-
Каждый цикл перефиксации суммирует зазоры фиксирующих штифтов и ошибки давления в тисках, увеличивая смещение исходной точки как минимум на 0,02–0,04 мм за один поворот.
-
Общее время наладки увеличивается, что приводит к увеличению стоимости единицы детали и нарушению истинного геометрического положения составных отверстий.
Цех, подготовленный для прецизионной работы OEM, выполняет сложные геометрические размеры и допуски (GD&T) с использованием одновременных 4-осевых цапфовых столов или 5-осевых обрабатывающих центров. Одна единственная зажимная установка. База данных остается зафиксированной в трехмерном пространстве, сводя дисперсию стека к нулю.
| Критическая метрика обработки | Стандарт магазина вакансий | Стандарт прецизионного OEM-партнера | Первичное влияние на окончательную сборку |
| Допуск отверстия (H7/H6) | от ±0,018 мм до ±0,025 мм | от ±0,005 мм до ±0,008 мм | Гладкая посадка иглы/шарикоподшипника без заеданий |
| Плоскостность (пролет более 300 мм) | от 0,10 мм до 0,15 мм | от 0,02 мм до 0,04 мм | Герметичность крышек жидкостного охлаждения |
| Чистота поверхности (фрезерованная поверхность) | Ra от 1,6 до 3,2 мкм | Ra от 0,4 до 0,8 мкм | Динамический срок службы уплотнительного кольца и фрикционный износ |
| Истинное положение (биение) | 0,05 мм | 0,015 мм | Идеальное выравнивание сопрягаемых шлицев и валов коробки передач |
| Взаимодействие с потоками | Визуальный осмотр крана (6H) | 100% резьбовой калибр «годен/не годен» | Исключает срывание резьбы при автоматическом уменьшении крутящего момента. |
3. Реальный пример: высокоскоростной оптоэлектронный корпус.
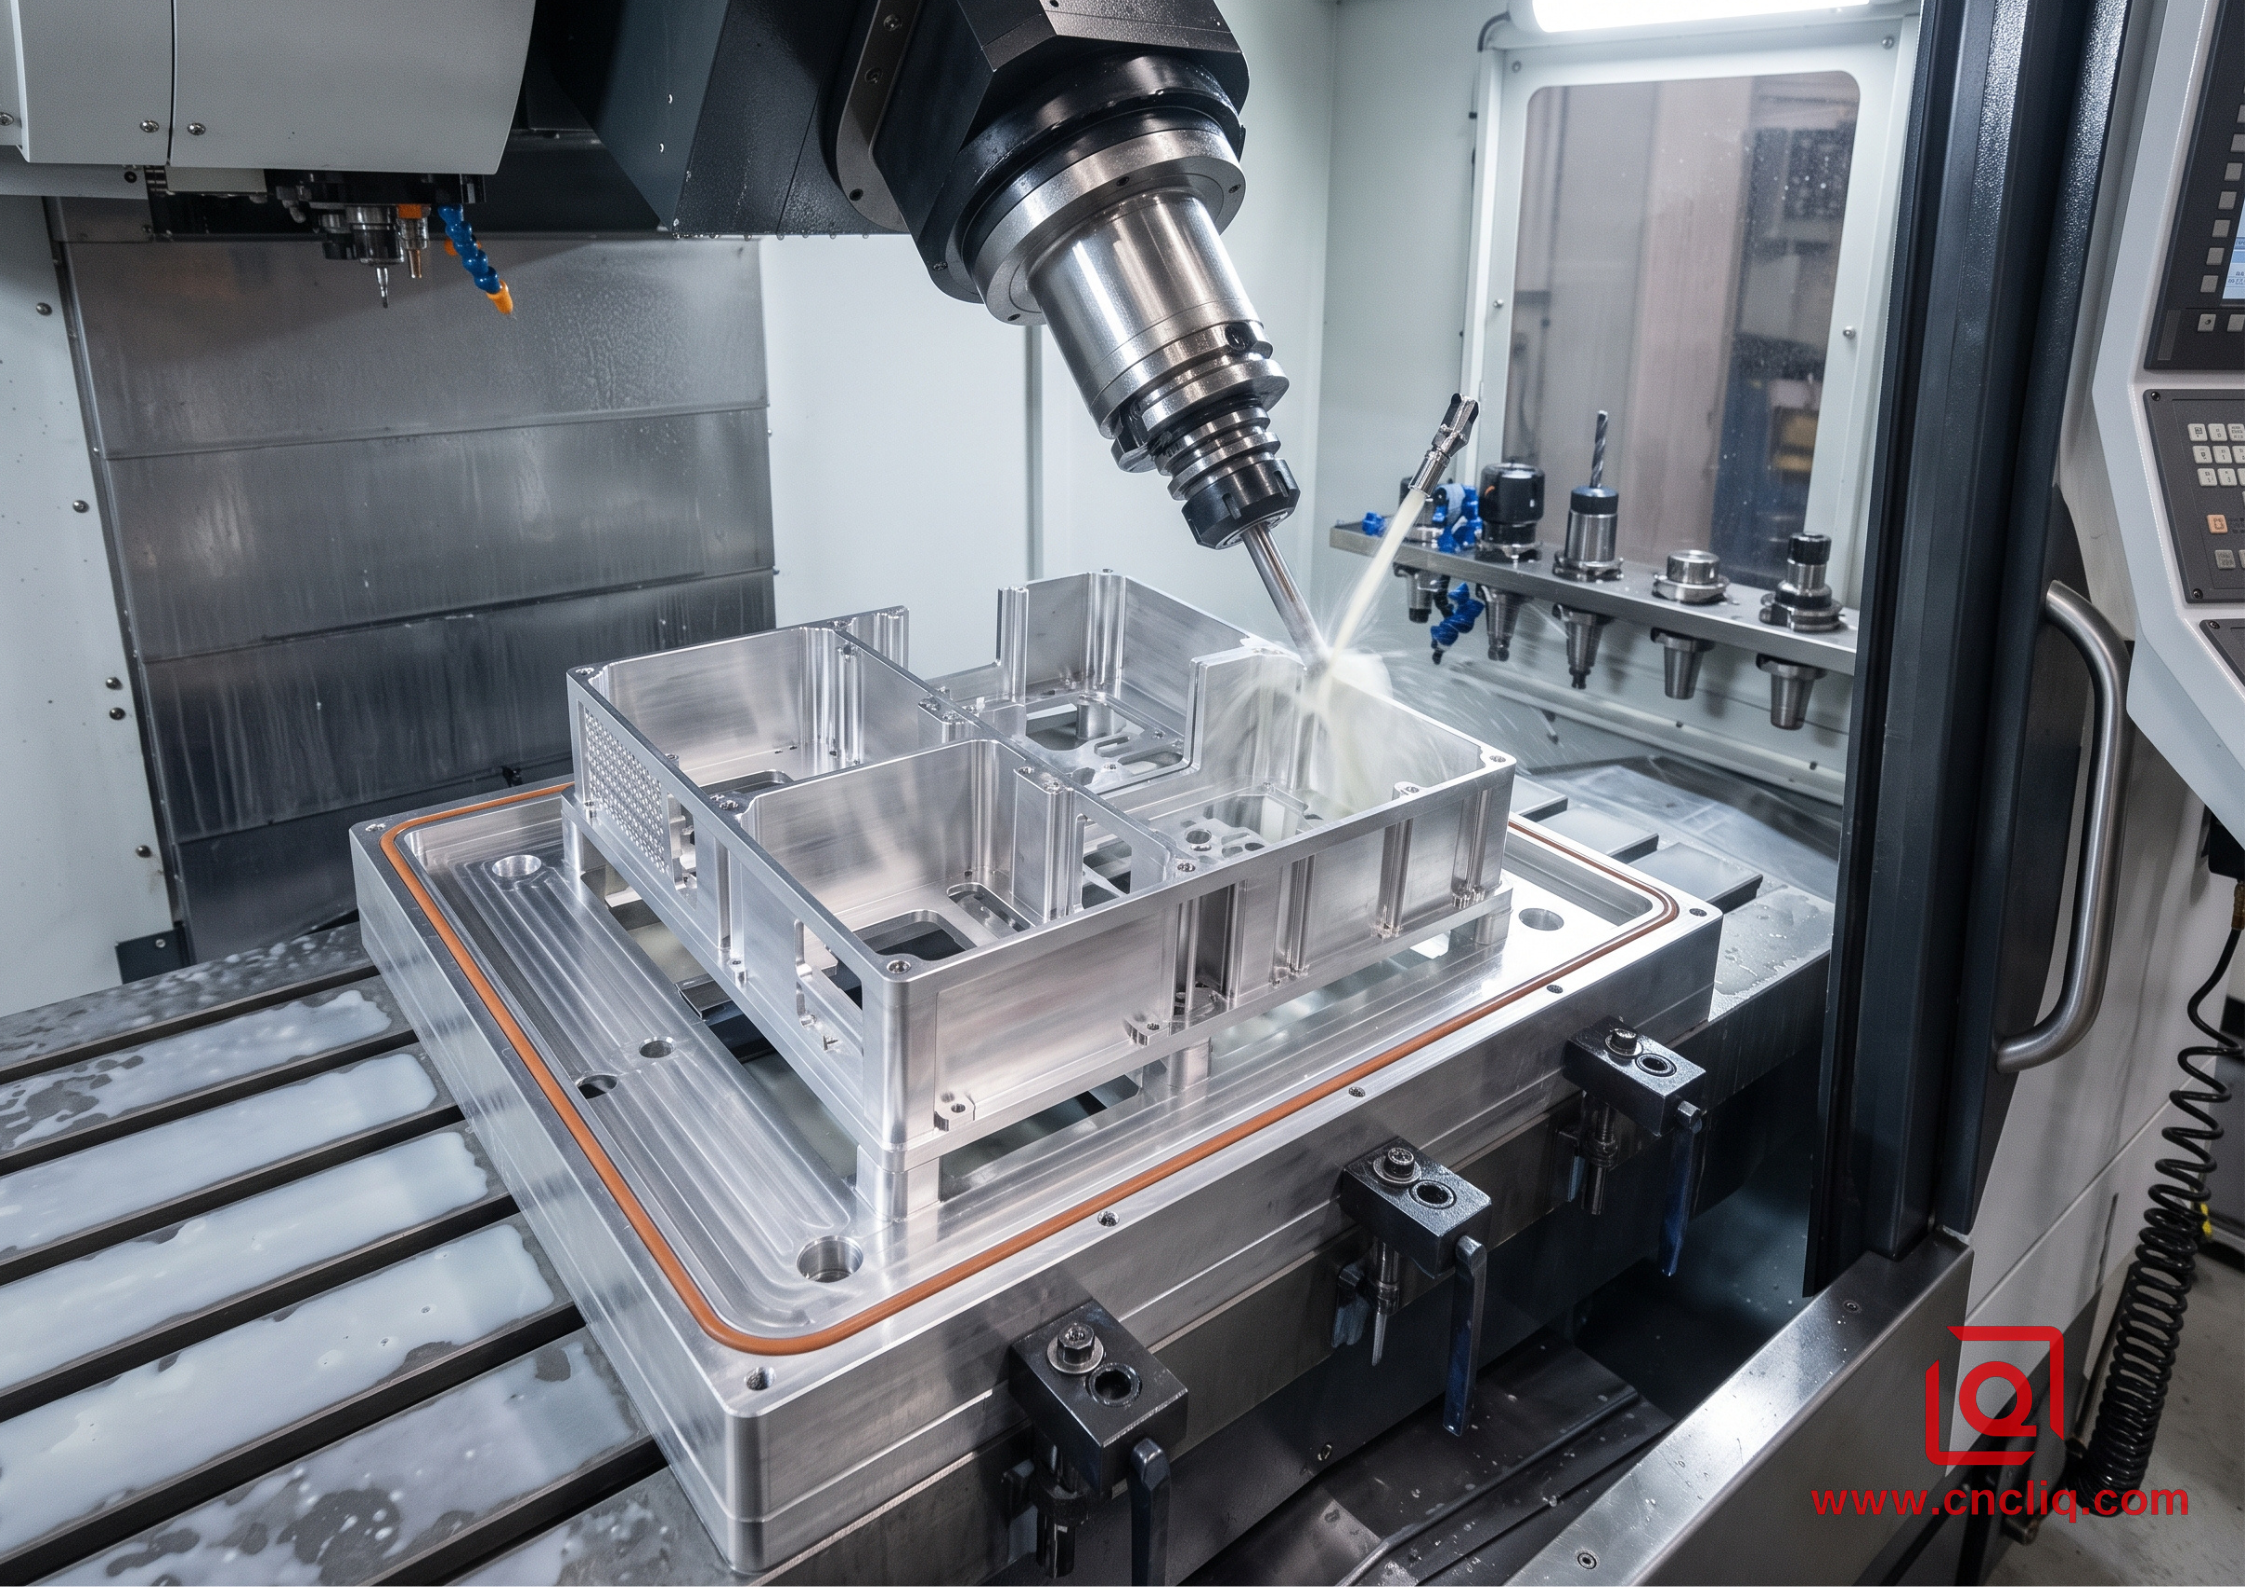
Посмотрите на оптоэлектронное шасси экспортного класса, созданное для клиента промышленного зондирования — оно точно доказывает, почему эта разница сказывается на производстве.
Для изготовления компонента использовалась экструдированная заготовка из аэрокосмической стали 6061-T6 размером 340 × 210 × 45 мм. Геометрия включала глубокий центральный карман для изоляции печатных плат, окруженный боковыми стенками толщиной 1,5 мм, а также набор из пяти монтажных стоек M3, требующих строгой перпендикулярности с точностью до 0,02 мм относительно нижней сопрягаемой базовой поверхности.
+-------------------------------------------------------------+
| Datum A (Base): Flatness <= 0.025 mm across 340 mm span |
| Side Walls: 1.50 mm thickness | Internal Pockets: Ra 0.8 |
| Critical Bores: 28.000 mm (+0.009/-0.000) for bearings |
+-------------------------------------------------------------+
Инженерный вызов
Эта деталь представляла собой явный риск: изъятие 78% первоначального объема алюминия привело бы к возникновению огромных внутренних напряжений. Если бы стратегия обработки основывалась на грубом однопроходном фрезеровании, внешние стенки толщиной 1,5 мм вибрировали бы во время чистовой обработки, создавая следы вибрации, а все основание выгибалось бы вдоль своей продольной оси почти на 0,18 мм при разжатии.
Последовательность действий в цехе
Вместо того, чтобы торопить работу с помощью стандартных настроек, рабочий маршрут был построен с намеренными перерывами в работе:
-
Черновые проходы: черновая обработка с высокой подачей удаляет сыпучий материал до общего запаса обработки +1,0 мм, обеспечивая равномерную структурную поддержку всех внутренних карманов.
-
Термическая нормализация: грубо обработанные оболочки находились в зоне стабилизации с контролируемой температурой в течение 24 часов, чтобы позволить объемному напряжению перераспределиться естественным путем.
-
Получистовая обработка с подачей СОЖ под высоким давлением через шпиндель: шпиндели очищают припуск до +0,15 мм с помощью сбалансированных 3-зубых микрозернистых цельных твердосплавных концевых фрез, работающих со скоростью 9500 об/мин, обеспечивая постоянную эвакуацию стружки с помощью фильтруемой СОЖ под давлением 70 бар, проходящей через шпиндель, для предотвращения скачков теплового расширения.
-
Специальное вакуумное приспособление для финальных проходов: вместо того, чтобы сжимать внешние ребра детали в традиционных гидравлических тисках, деталь переносится на специальное вакуумное приспособление с полиуретановой прокладкой. Атмосферное давление равномерно распределяло зажимающие нагрузки по опорной плите.
-
Высокоскоростная чистовая обработка: режущие инструменты с алмазным покрытием завершают чистовую обработку вдоль боковых ребер с осевой глубиной резания (ap) 0,25 мм и радиальной шириной резания (ae) 0,1 мм, удерживая давление резания значительно ниже порога, вызывающего прогиб тонкостенных стенок.
Результат? Опорная плита толщиной 340 мм достигла окончательной плоскостности 0,022 мм, что значительно ниже максимального порога заказчика в 0,025 мм. Две втулки подшипника зафиксированы под прямым углом на отметке 28,006 мм по метке H7, показывая нулевую конусность от входа до низа.
4. Внутрипроизводственная метрология и Проверка качества
Поставщик, заявляющий: «Мы проверяем наши детали», не должен сильно утешать команду инженеров. Вы должны понять как они проверяют их, где они проверяют их и какое снаряжение делает измерение.
Алюминий имеет высокий коэффициент теплового расширения (КТР) — примерно 23 × 10⁻⁶/K. Возьмите прецизионный алюминиевый кронштейн диаметром 300 мм прямо из фрезерного бака, залитого теплой рециркулируемой охлаждающей жидкостью, высушите его сжатым воздухом и поместите на смотровой стенд в некондиционированном летнем цехе с температурой 32°C. Один только термический рост добавляет к измеренной длине почти 0,08 мм. Если их инспектор по качеству немедленно измеряет эту деталь, они проверяют ложные номера.
Надежный OEM-партнер работает в строгих температурных пределах:
-
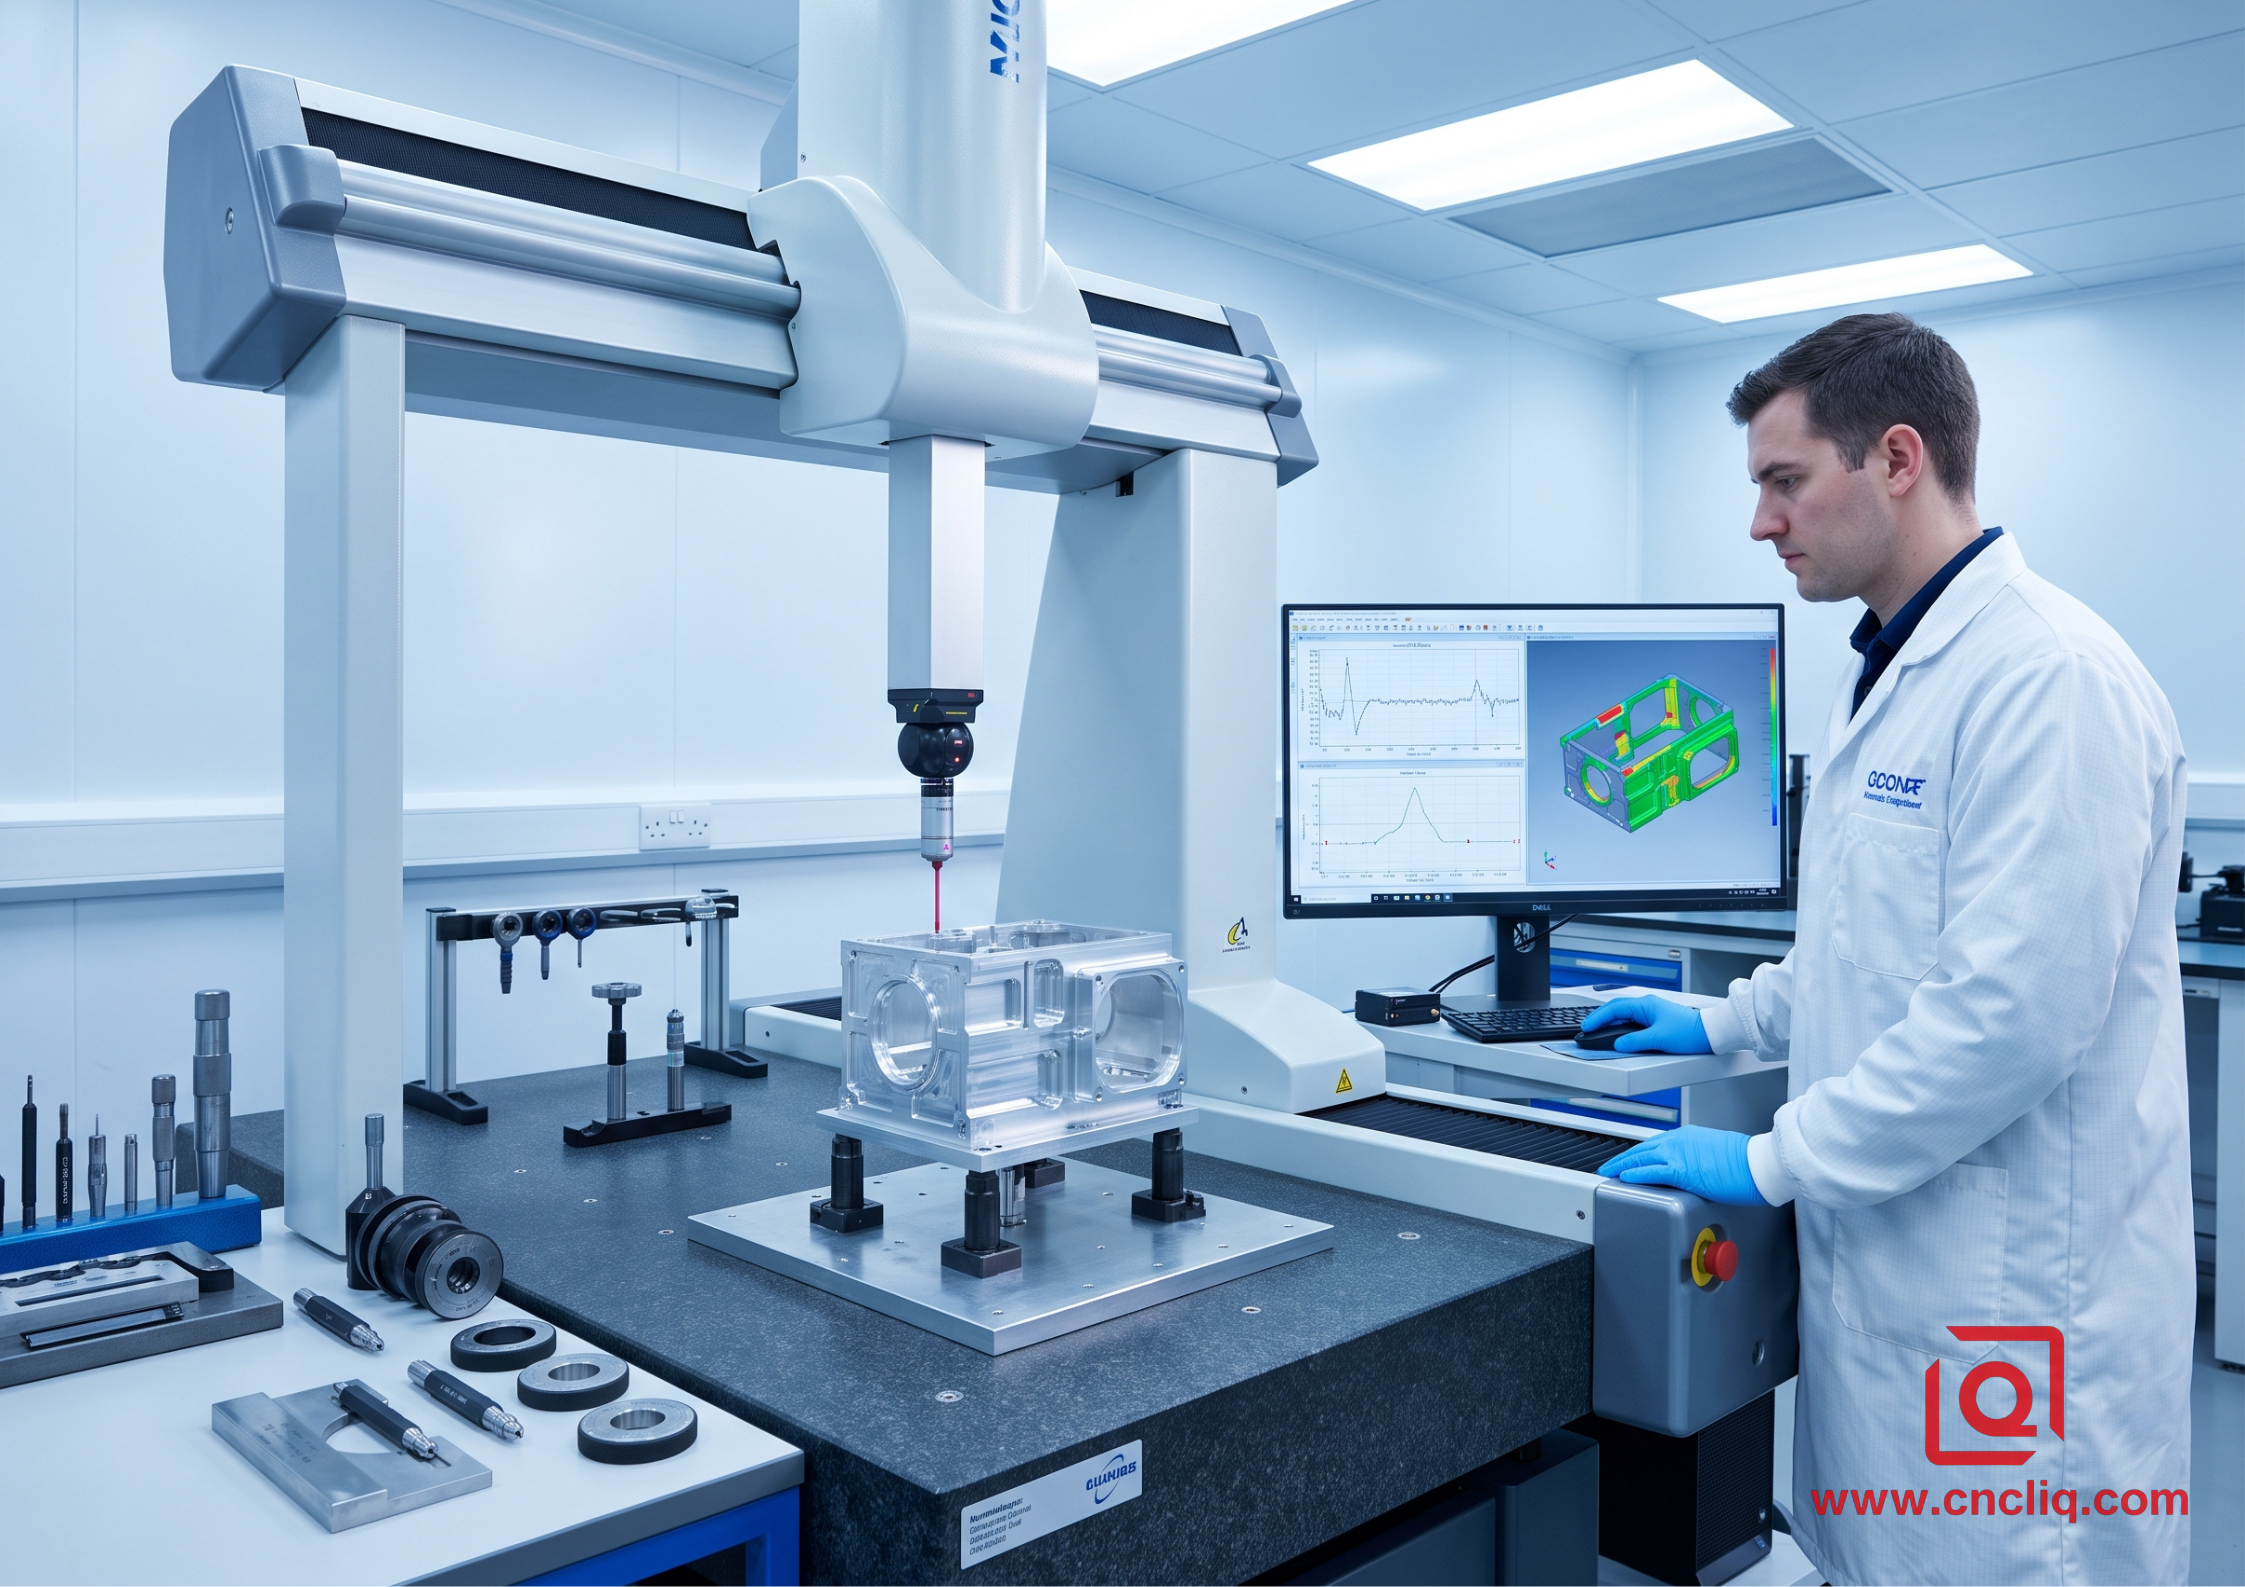
Лаборатории качества с контролируемым климатом: все важные окончательные измерения должны производиться в чистом помещении для контроля, в котором строго поддерживается температура 20°C ± 1°C.
-
Правила термостабилизации: поступающие обработанные детали должны акклиматизироваться внутри метрологического помещения в течение как минимум 4–8 часов перед контактом с датчиком.
-
Координатно-измерительные машины (КИМ): убедитесь, что они используют автоматизированные многоосные сенсорные или лазерные датчики КИМ, работающие в соответствии с калиброванными стандартами ISO 10360.
-
Пневматическое измерение критических отверстий. Внутренние отверстия подшипников диаметром менее 30 мм следует проверять с помощью пневматических манометров, а не простых ручных штангенциркулей или штангенциркулей, гарантируя субмикронную округлость и обнаружение конусности.
Не принимайте общие билеты техосмотра. Требуйте полных отчетов о проверке первого изделия (FAIR), структурированных по раздутым размерам вашего инженерного чертежа, включая необработанные выходные данные координат КИМ, показывающие истинные отклонения от номинальных координат.
5. Обработка поверхности и смещения допусков
обработка с ЧПУ это только полдела. Вряд ли OEM алюминиевые детали Доставка в виде необработанного обработанного металла. Вместо этого они применяют пескоструйную очистку, линии химического травления и резервуары с кислотой для прозрачного или цветного анодирования.
Здесь неопытные поставщики теряют мяч.
Стандартный Тип 2 анодирование падает вниз с оксидной пленкой толщиной от 10 до 25 мкм — половина вгрызается внутрь необработанного алюминия, половина вырастает наружу за границы детали. Увеличьте характеристики до Тип 3 твердый слой для обеспечения износостойкости, и это покрытие наслаивается толщиной от 40 до 50 мкм.
Type II Anodize Build: ~5 to 12 µm outward dimensional growth per side
Type III Hardcoat: ~20 to 25 µm outward dimensional growth per side
Если ваш механический цех вырезает внутренний скользящий паз или отверстие H7 номинального размера без программирования смещения для этого анодного роста наружу, анодированные детали вернутся из гальванического резервуара меньшего размера. Подшипник не вдавливается, направляющие заедают, а прецизионное оборудование срывает зубья резьбы.
Настоящий OEM-партнер проверяет ваши требования к качеству поверхности во время первоначального анализа проектирования для технологичности (DFM):
-
Они программируют преднамеренные смещения инструмента с ЧПУ, чтобы внутренние детали были немного большего размера, а внешние бобышки - немного меньшего размера.
-
Они изготавливают заглушки из POM (делрина) или силикона с индивидуальной резьбой для защиты важных поверхностей электрического заземления, диаметров подшипников и винтовой резьбы с мелким шагом от воздействия кислоты.
-
Колориметры проверяют каждую партию на соответствие строгим границам Delta-E. Благодаря этому анодированные панели, расположенные рядом друг с другом, не будут выглядеть несоответствующими друг другу, когда они соединятся.
6. Отраслевые ориентиры: 5 ведущих партнеров по прецизионной обработке алюминия с ЧПУ на заказ
При масштабировании сложных программ по изготовлению алюминия на заказ директора цепочек поставок редко полагаются на местные мастерские. Менеджеры по снабжению полагаются на проверенное прецизионное оборудование, которое справляется с жесткими ограничениями процесса, полностью отслеживает сертификаты проката и выполняет сложные многоосные установки в больших объемах. Учитывая региональную логистику, объемы производства партий и сроки выполнения работ, эти 5 механических цехов лидируют в области фрезерования алюминия на заказ:
-
Proto Labs (США): лидер в области автоматизированного быстрого прототипирования и мостовых запусков. Их собственный код цитирования позволяет передавать модели САПР прямо на траектории обработки на сотнях высокоскоростных станков.
-
Pankl Racing Systems (Австрия): ведущие европейские тяжеловесы, работающие с высококлассными алюминиевыми и титановыми силовыми агрегатами для аэрокосмической, оборонной и Формулы-1. Они живут за счет строгой металлургии сплавов и изнурительных испытаний на динамическую усталость.
-
NingboLiqin Industry&Trade Co., Ltd. (Китай): мощный центр в сфере OEM-производства средних и больших объемов продукции на заказ, устраняющий критический разрыв между гибким прецизионным фрезерованием с ЧПУ и экономичным структурным формованием. Вооруженные многоосными фрезерными ячейками, термической обжигом в середине процесса, интегрированной отделкой резервуаров и маршрутами контроля КИМ, полностью отслеживаемыми по стандарту ISO, они создают сверхпрочные компоненты для промышленной робототехники, холодные пластины и оптические корпуса. Эти приложения не могут идти на компромисс: истинные обозначения местоположения должны оставаться точными, сохраняя при этом затраты на единицу продукции в соответствии с масштабом.
-
Velo3D / Precision Machining Operations (США): лидер в производстве сложного тонкостенного критически важного оборудования, объединяющий передовые технологии обработки с ЧПУ с производством конструкций аэрокосмического уровня для турбомашин и оборонной промышленности.
-
Böllhoff Group (Германия): мировой авторитет в области прецизионных механических узлов и крепежных элементов из конструкционного алюминия, известный во всем европейском автомобильном секторе и секторах автоматизации за сверхточную геометрическую повторяемость и гарантию качества «под ключ».
7. Выявление тревожных сигналов: быстрые предупреждающие знаки
Прежде чем внести следующий залог за инструменты или разместить заказ на производственную закупку, проведите потенциального поставщика через этот рабочий экран. Если возникнет что-либо из следующего, действуйте осторожно:
-
Мгновенные котировки без технических разъяснений. Магазин, который возвращает цену на сложный 5-осевой чертеж в течение двух часов, не спрашивая об ориентации волокон, обозначениях косметического класса или деталях маскировки, просто оценивает по весу, а не планирует инженерный маршрут.
-
Неясная политика субподряда: если в цехе нет ванн для обработки внутренней поверхности, кто контролирует линию анодирования? Если они выносят обшивку на неотслеживаемые сторонние переулки, вы теряете прямой контроль над твердостью покрытия и смещением размеров.
-
Нет данных отслеживания отказов: спросите у поставщика его исторический уровень внутреннего брака и процент RMA для внешних клиентов. Надежный поставщик открыто делится своими значениями CPK (индекс возможностей процесса) и превышает 1,33 CPK по ключевым геометрическим размерам.
Выбор OEM-поставщика алюминия с ЧПУ речь идет не о поиске самой дешевой почасовой ставки за шпиндель на бумаге. Речь идет о подборе технической производственной команды, которая разбирается в снятии напряжений, создает жесткие и повторяемые кинематические крепления, владеет математикой роста поверхности и поддерживает в своей лаборатории контроля качества постоянную температуру 20°C. Так чертежи превращаются в настоящую, безупречную технику.
Нажмите здесь для вашего запроса 👆
Часто задаваемые вопросы
Вопрос 1: Как мне выбрать между алюминием 6061 и 7075 для моего индивидуального OEM-проекта?
6061 — ваш обычный сплав. Стружка легко ломается, сварной шов проходит чисто, а цветное анодирование схватывается без пятен — именно поэтому оно остается стандартным для коробок шасси и кронштейнов. Переходите на 7075 только тогда, когда сильные циклические нагрузки, вибрация или высокомоментный крепеж рискуют вырвать резьбу из более легкого металла. Он режет так же, как мягкая углеродистая сталь, обеспечивает высокую жесткость, но имеет более крутой профиль материала и под прозрачным покрытием становится слегка мутным.
В2: Почему тонкостенные алюминиевые детали часто деформируются после распаковки и разжима?
Прокатная заготовка улавливает остаточное напряжение от быстрых циклов закалки. Когда агрессивные грубияны сдирают кожу с одного лица, этот баланс нарушается. Если оператор зажимает ложу сильным давлением в тисках, разрезает ее прямо и выбивает рукоятку, освобожденная ложа возвращается в свое естественное положение. Чтобы сохранить его плоским, нужны легкие надрезы, разрывы в середине процесса и использование вакуумных удерживающих приспособлений вместо жестоких механических челюстей.
Вопрос 3. Каким образом постмеханическая обработка, такая как анодирование твердого покрытия, нарушает точность сборки?
Анодирование не является поверхностной краской; кислотная ванна разъедает основной сплав и препятствует росту оксидов, изменяя граничные размеры каждого отверстия и кармана. Если кто-то обрезает шейки подшипников до номинальных размеров печати, не принимая во внимание образование пленки снаружи, сборочные бригады в конечном итоге истирают дюбели и переплетные направляющие. Компетентный механик вырезает слишком большие диаметры сопряжений, чтобы компенсировать это, и маскирует важные летки перед погружением стойки.
Вопрос 4. Что отличает стандартное 3-осевое фрезерование от одновременного 5-осевого фрезерования сложных корпусов?
При использовании 3-осевой обработки вам придется нарушить настройку для каждой скошенной грани: разжать заготовку, изменить ориентацию, обнулить края и снова затянуть детали. Каждое переворот суммирует смещение выравнивания, вызванное человеком, и помехи стружки, уничтожая истинное положение между связанными геометриями. 5-осевая цапфа один раз фиксирует заготовку, шарнирно поворачивая ее под шпинделем, так что каждый сквозной порт и канавка для уплотнительного кольца имеют одну физическую систему координат, удерживая точные исходные точки и устраняя задержку настройки.
Вопрос 5. Что должна подготовить команда инженеров в своем пакете чертежей, чтобы получить точное, готовое к производству предложение?
Предоставьте чистый пошаговый файл в сочетании с полноразмерной 2D-печатью, которая избавит от догадок: определите реальные функциональные исходные данные, ужесточите ограничения только для критических посадок и маркируйте эстетические поверхности по сравнению с необработанными структурными стенами. Если детали требуют заглушенной резьбы, направленной текстуры на матовых поверхностях или экспортных ящиков с пароизоляцией, отметьте их заранее. Четкие отпечатки предотвращают беспорядочные уведомления о технических изменениях, задержки в сроках поставки и резкий скачок цен.
Нажмите здесь для вашего запроса 👆
Краткое содержание
Оценка работы OEM-производителя по алюминию с ЧПУ требует большего, чем просто просмотр показателей станков или указание ставок за машино-часы. Фактическая стабильность поставок зависит от технологической дисциплины: снижение внутренних напряжений, возникающих в необработанных прутках 6061 и 7075, устранение смещения исходной точки за счет прочных многоосных приспособлений, учет наростов покрытия из-за анодирования твердого покрытия и привязка окончательных проверок качества к стабильной инспекционной лаборатории при 20 ° C.
Контактная информация
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, предназначены только для информационных и справочных целей. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку нестандартные детали различаются в зависимости от плавкости материала, калибровки станка и конкретных допусков, характеристики качества переплета регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все тематические исследования клиентов, представленные в этом блоге, были полностью анонимизированы и обработаны. Показатели производительности, рабочие процессы производства и отображаемые изображения служат исключительно для демонстрации наших возможностей индивидуальной обработки и не представляют собой единого универсального стандарта для всех заказов.
Производственная группа Лицинь
Основываясь на 18-летнем опыте точного машиностроения, компания Ningbo Liqin Industry производит металлические компоненты с высокими допусками для требовательных мировых рынков. Мы работаем на базе производственного центра площадью 6500 м², оснащенного более чем 150 станками, работающими с 4 и 5 осями. обработка с ЧПУ , токарно-фрезерная обработка, холодная экструзия и литье под давлением под одной крышей. Такая настройка позволяет нам беспрепятственно управлять проектами, переходя от первоначальных концепций САПР непосредственно к завершенным поставкам.
Мы осуществляем контроль качества без каких-либо компромиссов. Мы относимся к жестким допускам с учетом необходимой им инженерной дисциплины. Опираясь на сертификаты ISO 9001, ISO 13485 и IATF 16949, наши инженеры по обеспечению качества проводят строгие проверки IPQC, FQC и OQC для каждой отдельной производственной партии. От картографирования размеров КИМ и оптического профилирования до испытаний на твердость и соляного тумана — мы заранее проверяем ваши критически важные характеристики, поэтому вы получаете готовые компоненты без головной боли при сборке или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на нас в двухчасовом ответе на новые запросы предложений, прямой поддержке при отборе образцов прототипов и бесперебойной экспортной доставке по Европе, Северной Америке, Азии и Океании.
Приветствуем ваши запросы и образцы. Посетите наш сайт или свяжитесь с нами напрямую за конкурентоспособное предложение!
