 Русский




Остаются ли заусенцы, закругленные выходные кромки или ручная зачистка кромок причиной потери времени после цикла фрезерования, который выглядел нормально через окно? Откройте дверцу и осмотрите кромку, прежде чем кто-либо возьмется за щетку. Это руководство описывает проверки, которые может фактически использовать токарь во время проверки, а также показывает покупателям, что поставщику необходимо для того, чтобы предложить надежный высокоскоростной процесс обработки алюминия.
Заусенец рассказывает свою историю. В последний момент резки оставшийся металл сгибается, скатывается или размазывается, вместо того чтобы срезаться. Иногда виновником является изношенная кромка; в другом случае — направление выхода или тонкая стенка, движущаяся под нагрузкой. Сплав, толщина стружки, биение, направление подачи охлаждающей жидкости и жесткость приспособления — все это влияет на результат. При подаче с усилием без настройки цепи время цикла улучшается, в то время как себестоимость принятой детали незаметно смещается в противоположную сторону.
Решение, полученное в цеху, еще до запуска шпинделя.
Начните с острой алюминиевой фрезы с положительным углом заточки и кратчайшего практически возможного вылета. Держите зацепление устойчивым, снимайте реальную стружку и определите, как инструмент будет покидать кромку, прежде чем нажимать кнопку «Старт цикла». Удаляйте стружку, чтобы она не прошла через канавки повторно. Если критическая граница заслуживает отдельной чистовой обработки, проведите её. Простое уменьшение скорости подачи — плохая реакция: кромка может начать тереться, температура поднимется, и за этим последует налипание алюминия.
Рассматривайте данные производителя режущего инструмента как отправную точку, а не как универсальный рецепт. Проверьте работу инструмента на реальных условиях плавки сплава, держателе, приспособлении, станке, системе охлаждения и геометрии элемента. Затем проверьте результат в начале, середине и конце срока службы инструмента.
Почему высокая скорость подачи может привести либо к более чистой кромке, либо к образованию более крупных заусенцев?
Алюминий пластичен. Вблизи незакрепленной выходной кромки оставшаяся часть металла может вращаться и растягиваться под действием силы резания, прежде чем сломаться. В результате может образоваться тонкий заусенец, более толстый заусенец, боковой заусенец или размазанная кромка с наростом. В главе «Обработка заусенцев и удаление заусенцев из алюминиевых сплавов» в открытом доступе на IntechOpen сообщается, что размер заусенца определяется взаимодействующими факторами, а не одной настройкой подачи или скорости. Ни один параметр не определяет результат. Прочность и пластичность материала зависят от силы резания, глубины резания, нагрузки на стружку, формы инструмента, угла выхода и состояния кромки.
Это объясняет распространённую загадку на производственных площадках. Один программист увеличивает подачу на зуб и получает меньший, более легко удаляемый вторичный заусенец, потому что кромка резает очень эффективно. Другой увеличивает подачу на изношенной фрезе и получает сильный перекос, потому что сила и деформация возрастают быстрее, чем кромка может резать. Оба наблюдения могут быть верны.
Важно различать запрограммированную скорость подачи и фактическую толщину стружки. Подача стола подчиняется следующей зависимости:
Скорость подачи, Vf = скорость вращения шпинделя, n × количество зубьев, z × подача на зуб, fz
Рассмотрим трехзубчатую фрезу, работающую со скоростью 18 000 об/мин. При подтвержденной нагрузке на зуб 0,06 мм/зуб, расчеты дают скорость подачи стола 3240 мм/мин. Эти расчеты не являются рекомендацией для неизвестного инструмента. Они показывают, почему изменение частоты вращения или количества зубьев при неизменной подаче изменяет работу, выполняемую каждой кромкой. При малом радиальном зацеплении утонение стружки может еще больше уменьшить максимальную толщину стружки, поэтому компенсация должна соответствовать стратегии CAM и рекомендациям инструментальщика.
Сначала определите, какой именно у вас заусенец.
Операторы часто описывают каждый нежелательный край как заусенец, но его расположение и форма указывают на разные причины. Осмотрите деталь перед шлифованием или полировкой, чтобы скрыть следы.
То, что вы видите | Вероятный механизм | Первая проверка | Практическое руководство по оказанию первой помощи |
Тонкое перо по верхнему краю | Пластическая деформация на слегка поддерживаемом крае; край может тереться. | Нагрузка на стружку, острота, направление окончательного прохода | Восстановите режущую нить, используйте острую положительную кромку, измените направление выхода. |
Сильный перегиб на выходе из профиля. | Высокое усилие на выходе и изгиб материала без опоры. | Угол выхода, остаточный заготовок, износ фрезы | Перенаправить выход, уменьшить зазор для отделки, заменить изношенный край. |
Заусенцы сконцентрированы на одной стороне. | Биение, наклон, неравномерная нагрузка на зубья или направленный эффект выхода | Держатель, шпиндель, биение инструмента, направление траектории. | Исправьте проблему с биением и сравните с исправленной траекторией. |
Яркие размазанные губы | Наплавленная кромка или алюминиевая адгезия | Канавка, направление подачи охлаждающей жидкости, состояние кромки, повторное удаление стружки. | Замените поврежденный инструмент, улучшите смазку и отвод воздуха. |
Заусенцы разрастаются по всей партии. | Прогрессирующий износ кромок или термический дрейф | Изображения первого и последующих фрагментов, а также нагрузка на шпиндель. | Установите критерий смены инструмента до появления визуального дефекта. |
Стенка чистая, но с шероховатым сколом в месте тонкого выступа. | Опора заготовки разрушается при прорыве. | Опора крепежных элементов и локальная жесткость стен. | Добавьте поддержку резервного копирования, измените последовательность или оставьте управляемый мост. |
Сделайте фотографию до того, как достанете щетку, и укажите номер инструмента и местоположение кромки. Рядом отметьте сплав и состояние заготовки, режим работы, направление кромки, количество деталей, тенденцию изменения нагрузки и состояние охлаждающей жидкости. Добавьте показания высоты заусенцев или просто результат «прошел/не прошел». Заметка, содержащая только «лучше удалять заусенцы», не даст следующей смене никакой информации для работы.
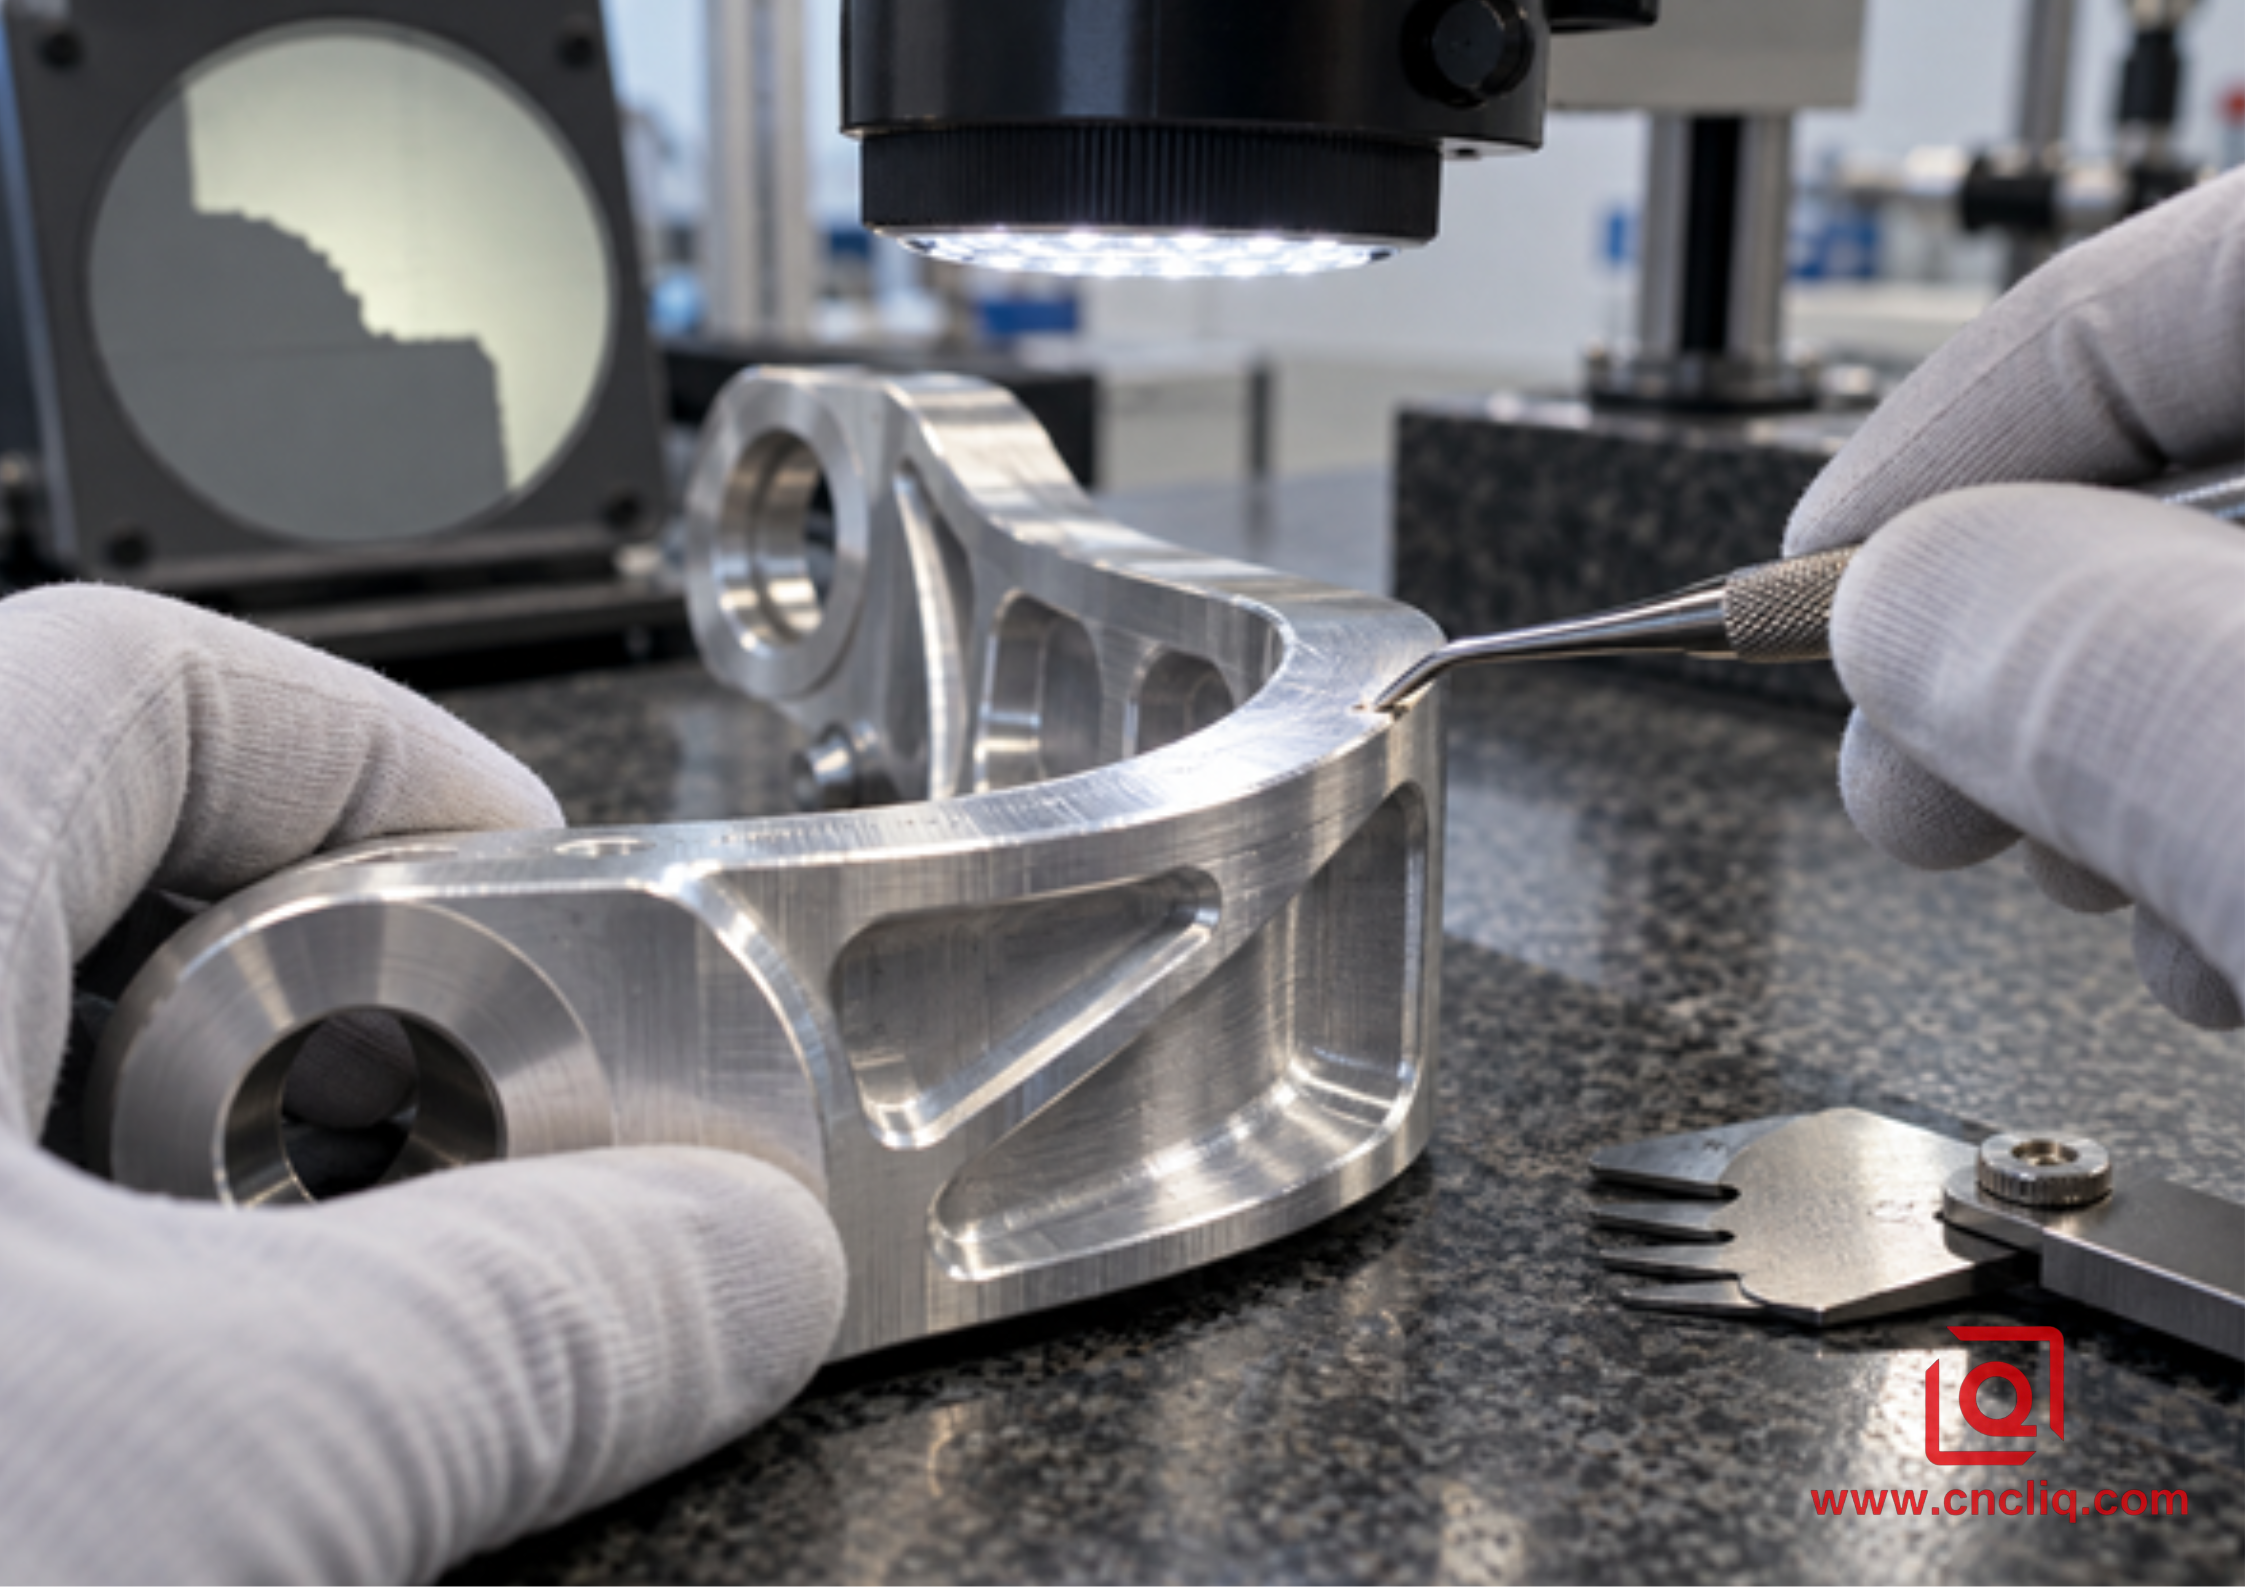
Крупный план свежеотфрезерованной алюминиевой кромки рядом с цифровым микроскопом.
1. Начните с выбора сплава, закалки и функции обработки кромки.
Запрос коммерческого предложения, в котором указан только алюминий, создает большой технологический разрыв. Сплав 6061-T6 может быть привычным выбором для цеха, но 6082-T6 и 7075-T6 не смогут воспроизвести его прочность, пластичность, поведение при обработке стружкой или качество чистовой обработки. Литой материал добавляет в обсуждение кремний и пористость, поэтому износ кромок может снова измениться. Сертификаты материалов, номера партий и степень закалки имеют значение, когда необходимо обеспечить стабильный производственный цикл.
Также определите, для чего должна выполняться кромка. Скрытая зазорная кромка может допускать контролируемую фаску 0,2 мм. Для уплотнительной площадки, герметизирующей кромки, поверхности электрического контакта, посадочного места подшипника или декоративной границы могут потребоваться другие правила определения зазора кромки. На чертеже замените расплывчатые примечания, такие как «снять заусенцы со всех кромок», допустимым состоянием кромки, если это оправдано функциональностью. Укажите, применяются ли размеры до или после анодирования, поскольку окончательная кромка должна выдерживать как механическую обработку, так и обработку поверхности. Наше руководство по вариантам финишной обработки алюминиевых деталей, изготовленных на станках с ЧПУ, объясняет, почему состояние кромки, маскирование и припуск на покрытие должны обсуждаться в рамках одного планирования.
2. Выберите алюминиевый инструмент, который режет, а не вспахивает.
Для высокоскоростной обработки одной лишь твердосплавной концевой фрезы недостаточно. Обратите внимание на остроту режущей кромки, положительный угол заточки, достаточное и отполированное пространство для стружки, подходящую спираль и геометрию, одобренную производителем для данного сплава и режима работы. Отполированная канавка уменьшает трение стружки и снижает вероятность ее прилипания. Низкофрикционные покрытия могут помочь в подходящих случаях, но покрытие не сможет исправить затупившуюся кромку или забитую канавку.
Количество канавок должно соответствовать характеристикам. Глубокие пазы по всей ширине требуют места для стружки; открытые адаптивные пути часто требуют большего количества зацеплений зубьев. Сравнение двух- и трехканавочных твердосплавных концевых фрез для алюминия, проведенное Лицином, подробно описывает этот вопрос. Для контроля заусенцев дополнительный вопрос заключается в том, распределяется ли нагрузка между всеми зубьями. Чрезмерное биение превращает номинальную трехканавочную фрезу в одну перегруженную кромку, за которой следуют две трущиеся кромки. Этот дисбаланс ускоряет износ, повышает локальный нагрев и создает заусенцы, которые кажутся направленными.
Проверьте конусность держателя, цангу или гидравлический патрон, хвостовик инструмента и соединение шпинделя как единый узел. При возможности измеряйте параметры как можно ближе к режущей кромке. Длина выступа должна соответствовать требуемой длине элемента; более короткий и жесткий узел часто улучшает качество кромки больше, чем небольшая регулировка подачи.
3. Контролируйте толщину стружки, а не только параметр подачи.
Высокоскоростное фрезерование эффективно, когда кромка формирует и удаляет устойчивую стружку. Оно терпит неудачу, когда скорость подачи заменяет собой проектирование процесса. Начните с точных данных о резании, предоставленных производителем инструмента, и внесите поправки на радиальное зацепление, осевую глубину, вылет, форму паза, мощность станка, податливость зажимного приспособления и доступ охлаждающей жидкости.
Технологическая переменная | Более безопасное направление проверки | Почему это влияет на заусенцы | Доказательства, за которыми стоит следить |
Кормление каждого зуба | Не нарушайте условия, утвержденные производителем инструмента. | Слишком лёгкий материал может вызвать трение; слишком тяжёлый материал может увеличить усилие на выходе и отклонение. | Форма стружки, нагрузка на шпиндель, форма выходного лезвия. |
Радиальное зацепление, е | Поддерживайте низкий и постоянный уровень подачи для адаптивной черновой обработки с высокой скоростью подачи. | Контролирует угол зацепления, температуру и скачки усилия. | Траектория нагрузки проходит через углы и узкие каналы. |
Осевая глубина, ап. | Используйте эффективную кромку, соблюдая при этом жесткость. | Изменяет место приложения силы и высоту бокового заусенца. | Прогиб стены, дребезжание, износ ленты |
Скорость вращения шпинделя | Каждое изменение частоты вращения должно сопровождаться перерасчетом параметров подачи. | Если подача остается без изменений, это изменяет толщину стружки. | Звук, адгезия, поверхностное смазывание |
Готовый товар | Оставьте небольшой, равномерный зазор, допустимый для стены. | Неравномерность материала приводит к неравномерности конечной силы. | CAM-модель, вид материала и измеренная стена |
Предел срока службы инструмента | Формирование на основе роста заусенцев и обеспечения стабильности размеров. | Изношенный край увеличивает усилие перед катастрофическим разрушением. | Тенденция образования заусенцев, биение, нагрузка, изображения кромок |
В ходе контролируемого испытания изменяются только один основной фактор за раз. Запишите исходную и скорректированную нагрузку на режущую кромку, зацепление, ресурс инструмента, результат образования заусенцев, качество поверхности и время цикла. Если подача уменьшена, убедитесь, что режущая кромка по-прежнему работает. Если подача увеличена, убедитесь, что выходная кромка и зажимное приспособление выдерживают дополнительную мгновенную нагрузку.
4. Запрограммируйте выход до того, как запрограммируете середину выреза.
Зачастую окончательный контакт режущего инструмента с заготовкой имеет большее значение для образования заусенцев, чем длинный, стабильный участок пути. По мере приближения зуба к внешней кромке материал, поддерживающий несрезанную стружку, истончается. Если сила резания выталкивает этот слой наружу, металл изгибается и перекатывается, а не отделяется.
В технической статье компании Seco Tools « Контроль механических нагрузок при фрезеровании» особое внимание уделяется позиционированию фрезы и стратегии входа/выхода, поскольку зубья фрезы подвергаются прерывистой нагрузке. При попутном фрезеровании зуб обычно входит при большей толщине стружки и выходит при нулевой толщине; это часто уменьшает трение, связанное с традиционным фрезерованием, и направляет стружку за фрезу. Однако попутное фрезерование не всегда является окончательным методом обработки заусенцев. Конкретная ориентация кромки, жесткость детали, люфт, зажим и угол выхода траектории инструмента по-прежнему определяют, куда будет направлен материал.
Используйте эти движения CAM-системы обдуманно:
1. Переместите начальную и конечную точки профиля подальше от критически важной декоративной или уплотнительной кромки.
2. Используйте дугообразный или тангенциальный вынос, чтобы режущий инструмент не сломался прямо на слабом углу.
3. Измените направление или последовательность резки таким образом, чтобы конечный материал обрезался в направлении поддерживаемого материала, а не отслаивался от него.
4. Обработайте хрупкие перекрестки на станке, прежде чем демонтировать окружающие опоры, или оставьте временный мост, который будет достроен позже.
5. Избегайте резких скачков угла зацепления во внутренних углах; поддерживайте контролируемый угол зацепления.
6. На критически важных кромках используйте отдельный путь чистовой обработки с равномерным припуском и новый инструмент, если это оправдано чертежом.
Для многогранных корпусов стабильная установка может обеспечить лучший контроль над соотношением кромок и доступом фрезы. Практические ограничения обсуждаются в нашем руководстве по многоосевому фрезерованию на станках с ЧПУ для сложных алюминиевых деталей .
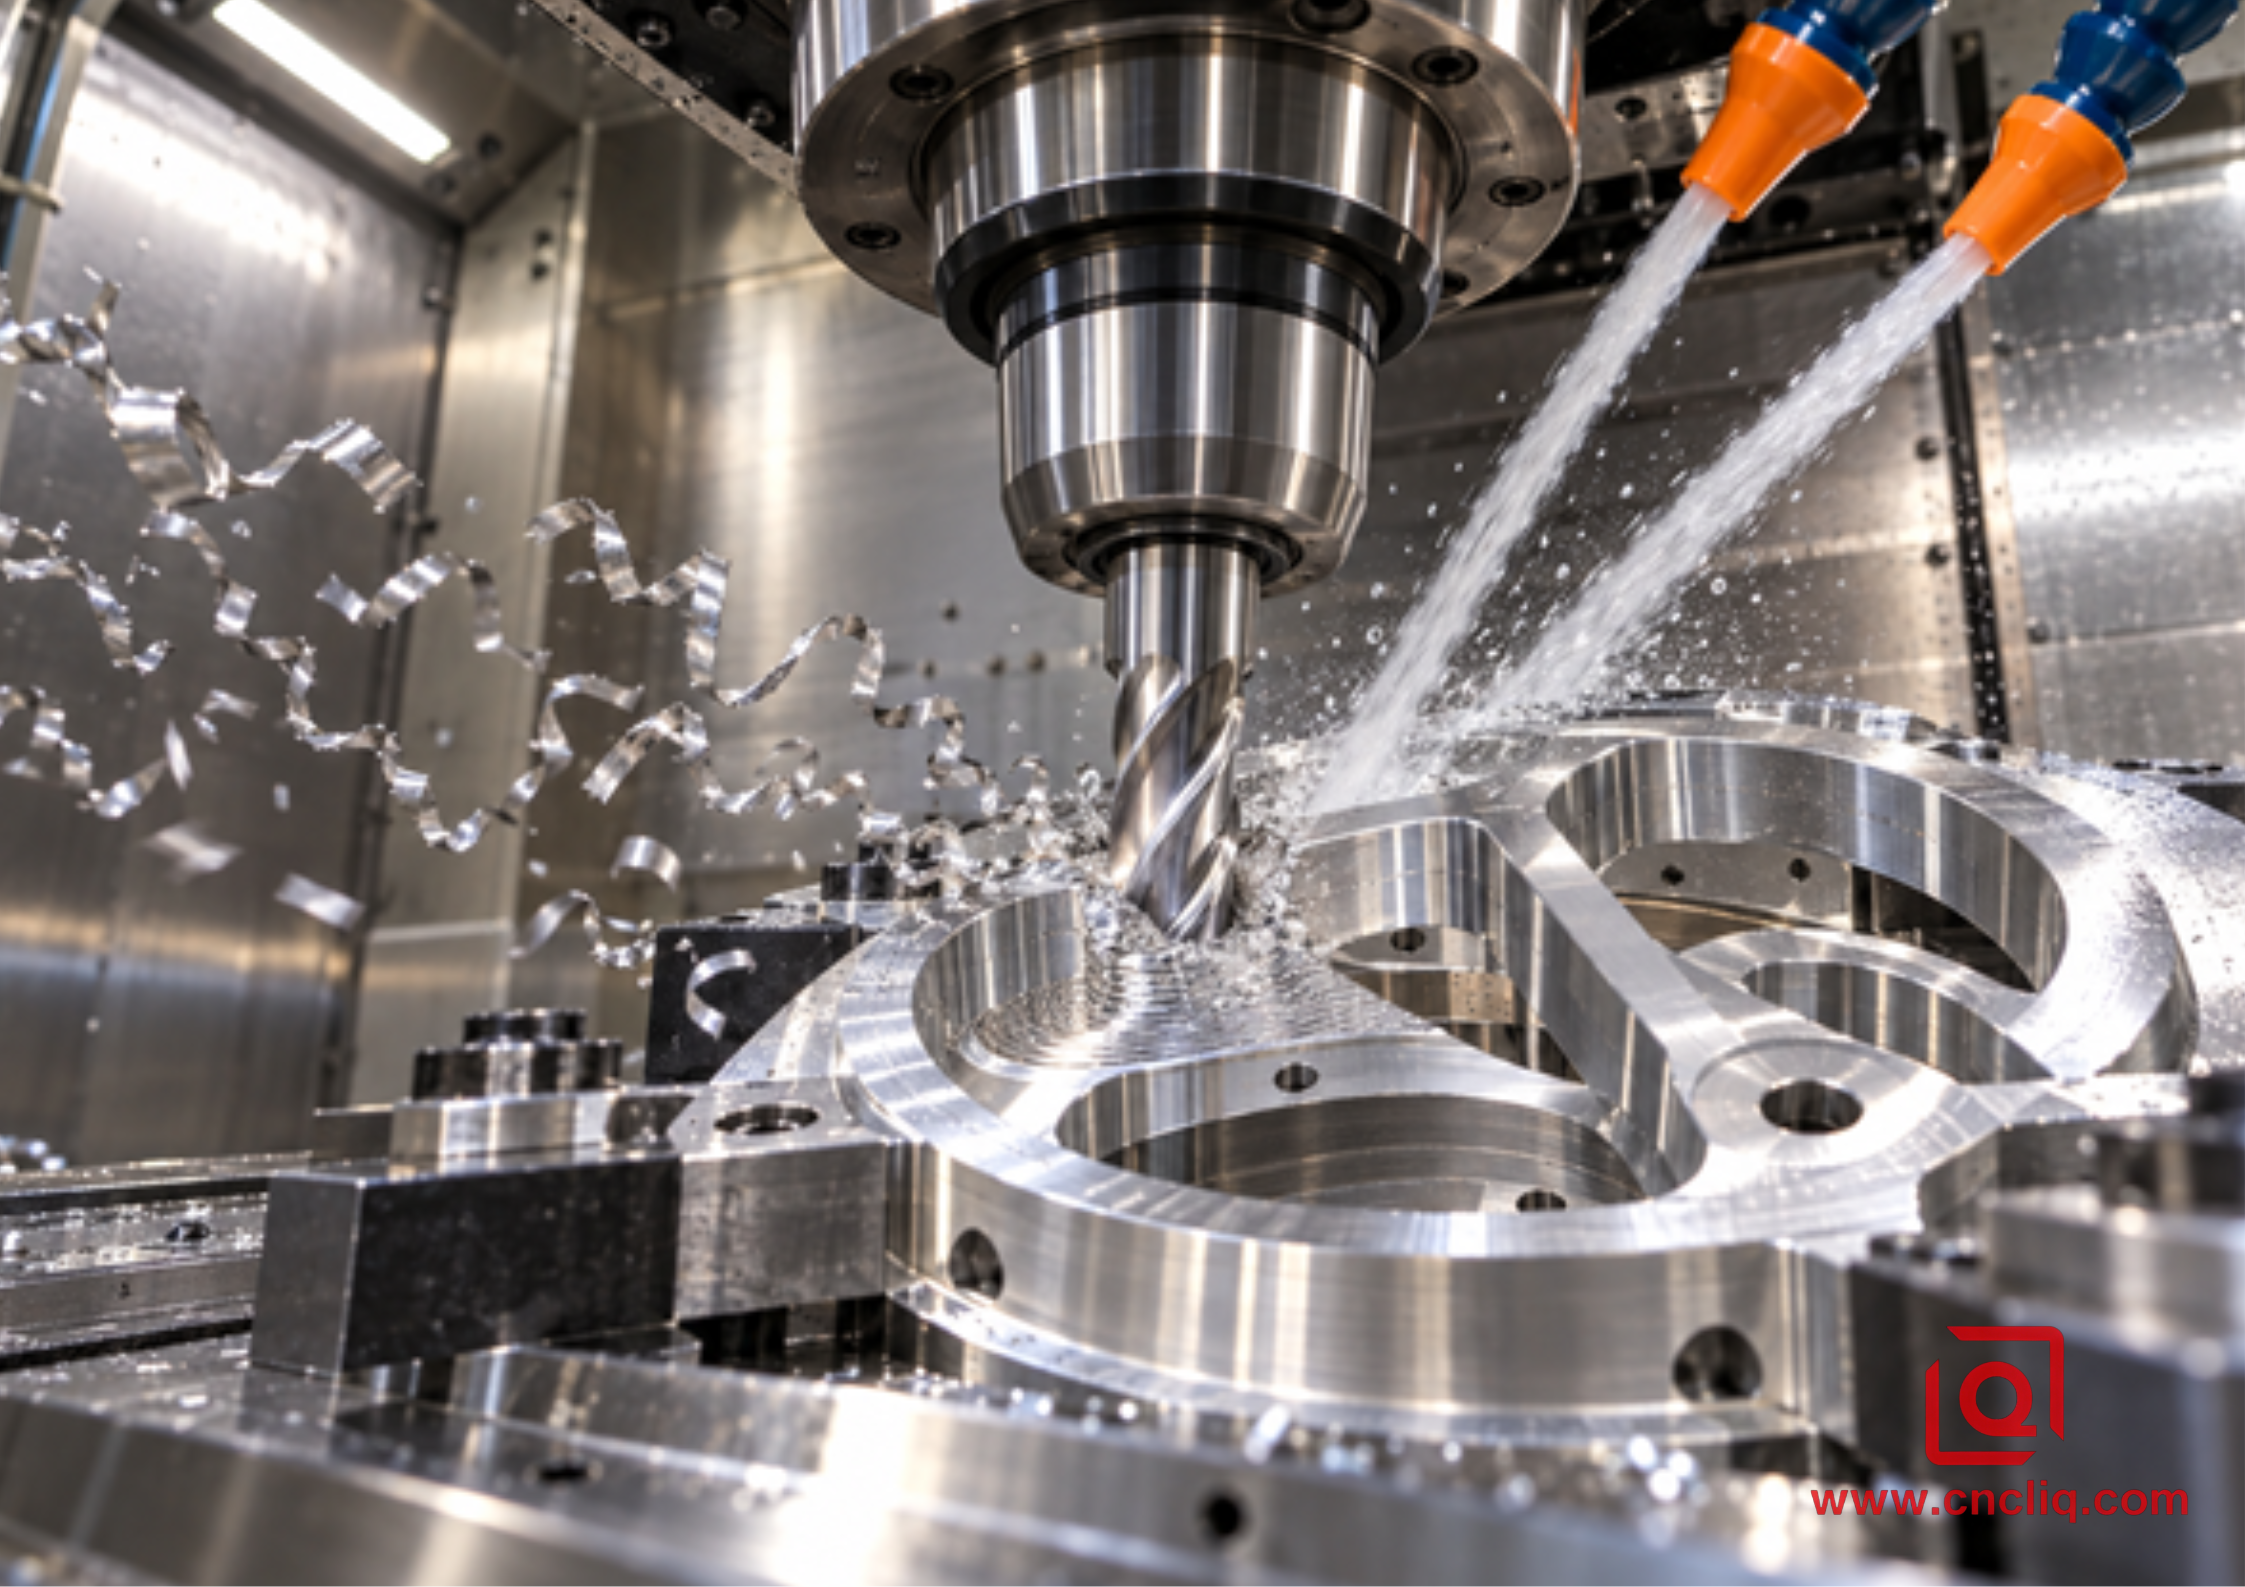
Высокоскоростное фрезерование алюминиевых пазов с контролируемым удалением стружки.
5. Не допускайте попадания стружки и наростов на кромке в зону чистовой обработки.
При высоких скоростях съема материала хороший резец может производить стружку быстрее, чем плохо направленное сопло ее удаляет. Стружка, оставшаяся в углублении, срезается снова, разносится по стенке или сбивается в канавку. Усиливается трение; алюминий прилипает к кромке; а эффективная геометрия становится затупленной и неправильной. Следующий зуб толкает материал, а не чисто его срезает.
Направляйте сплошной поток воздуха или охлаждающей жидкости в зону резания на заданной глубине, а не на держатель инструмента над деталью. Следите за ребрами или стенками кармана, которые могут блокировать поток на более поздних этапах операции. Если одна из форсунок теряет прямую видимость, используйте другое направление, подачу через инструмент (если это возможно) или путь, отводящий стружку к открытой стороне. Безопасно остановитесь, если изменится звук, увеличится нагрузка на шпиндель или на кромке появится блестящая алюминиевая заглушка.
Не допускайте попадания чернового инструмента, покрытого стружкой, на критически важную границу чистовой обработки. Очистите углубление, проверьте кромку и используйте специальный чистовой инструмент, если это оправдано чертежом. Это важно перед анодированием, поскольку загрязненную или порванную кромку невозможно восстановить химическим путем.
6. Поддержка тонких стенок, выступов и кромок, обеспечивающих проходимость.
Фреза может быть идеально острой, но при этом оставлять заусенец при движении заготовки. Тонкие стенки, листообразные днища, угловые выступы и небольшие отверстия могут деформироваться при высокоскоростной подаче. При выходе инструмента локальная кромка ведет себя как пружина. Она отходит, а затем возвращается после прохождения зуба, оставляя гибкий выступ.
Размещайте зажимы и опоры как можно ближе к зоне резки, не деформируя деталь. Используйте мягкие зажимы, вакуумные приспособления, вспомогательные подложки или временные заготовки там, где это необходимо. Выполняйте работу таким образом, чтобы черновая обработка проводилась, пока заготовка еще жесткая. Оставляйте заготовки сбалансированными, выполняйте черновую обработку обеих сторон, когда важно снять напряжение, и завершайте обработку тонкой кромки после стабилизации детали.
Для изготовления прецизионного алюминиевого корпуса светильника на заказ наилучшим решением может стать сочетание фиксации, коротких инструментов, контролируемого зацепления и отдельного прохода для формирования кромки, вместо использования ручного станка для снятия заусенцев. По ссылке на продукт показан тип обрабатываемого корпуса; окончательный выбор все еще зависит от утвержденного чертежа.
7. Внедрите контроль за заусенцами в систему управления сроком службы инструмента.
Для завершения обработки режущая кромка не обязательно должна сломаться. Часто мы видим, как кромка остается целой, в то время как ее способность обеспечивать чистый выход материала снижается. Программа по-прежнему показывает то же время цикла, но заусенец продолжает накапливаться, и объем работы на верстаке увеличивается. В этот момент срок службы инструмента уже истек.
Установите практический пороговый уровень, привязанный к детали. Это может быть максимальный размер заусенца, прошедший проверку компаратором, определенный калибр для измерения толщины кромки, стандарт изображения под микроскопом, увеличение времени удаления заусенцев, изменение качества поверхности или тенденция изменения нагрузки на шпиндель, коррелирующая с проверяемыми деталями. Проводите отбор проб достаточно рано, чтобы выявить отклонения до того, как вся партия достигнет вторичной обработки.
Отслеживайте идентификацию инструмента, держатель, биение, обрабатываемую деталь, партию сплава, операцию и результат проверки. Если замена инструмента восстанавливает режущую кромку, вероятен износ. Если заусенец остается на той же стороне при использовании нового инструмента, следует исследовать биение, наклон приспособления, траекторию движения фрезы или локальную опору.
Анонимный композитный корпус: рамка для охлаждения электроники из сплава 6061-T6
Анонимный запрос от OEM-производителя касался рамы для охлаждения электроники из сплава 6061-T6 с открытым центральным карманом, тонкими стенками по периметру, двумя окнами для разъемов, выступом для прокладки и последующим прозрачным анодированием. Пример представляет собой упрощенную иллюстрацию процесса, а не раскрытие конфиденциального чертежа одного из клиентов и не гарантирует результат для других деталей.
На тестовом маршруте сочеталась агрессивная адаптивная черновая обработка с одним длинным контуром по периметру. На секундомере всё выглядело хорошо. На верстаке — нет: на обоих выходах соединительных окон появились заусенцы, а один незакрепленный угол получил более сильный удар. Тонкий выступ также затруднял и делал непоследовательной ручную зачистку.
Инженерная проверка началась не с полного изменения подачи программы. Она сопоставила направление каждого заусенца с направлением резца и оставшейся опорой. Траектория черновой обработки оставалась в контролируемом радиальном зацеплении, в то время как последовательность чистовой обработки изменялась четырьмя способами. Окна соединителей были обработаны до того, как окружающий карман лишился своей опоры. Критический выступ прокладки получил равномерную чистовую обработку. Выводы были перемещены в негерметичные зоны с тангенциальными продолжениями. Срок службы короткого острого инструмента для чистовой обработки алюминия был ограничен проверкой кромки, а не поломкой.
Затем инспекторы сравнили первую деталь, деталь из середины, и последнюю деталь в запланированном диапазоне обработки. Сильное перегибание исчезло; легкая, повторяемая чистовая операция позволила получить показанный на чертеже изгиб кромки. Этот результат имел значение не только для обработки. Меньшее количество ручной работы означало меньшие отклонения, более простое принятие решения по контролю и меньшее количество неизвестных факторов в смете.
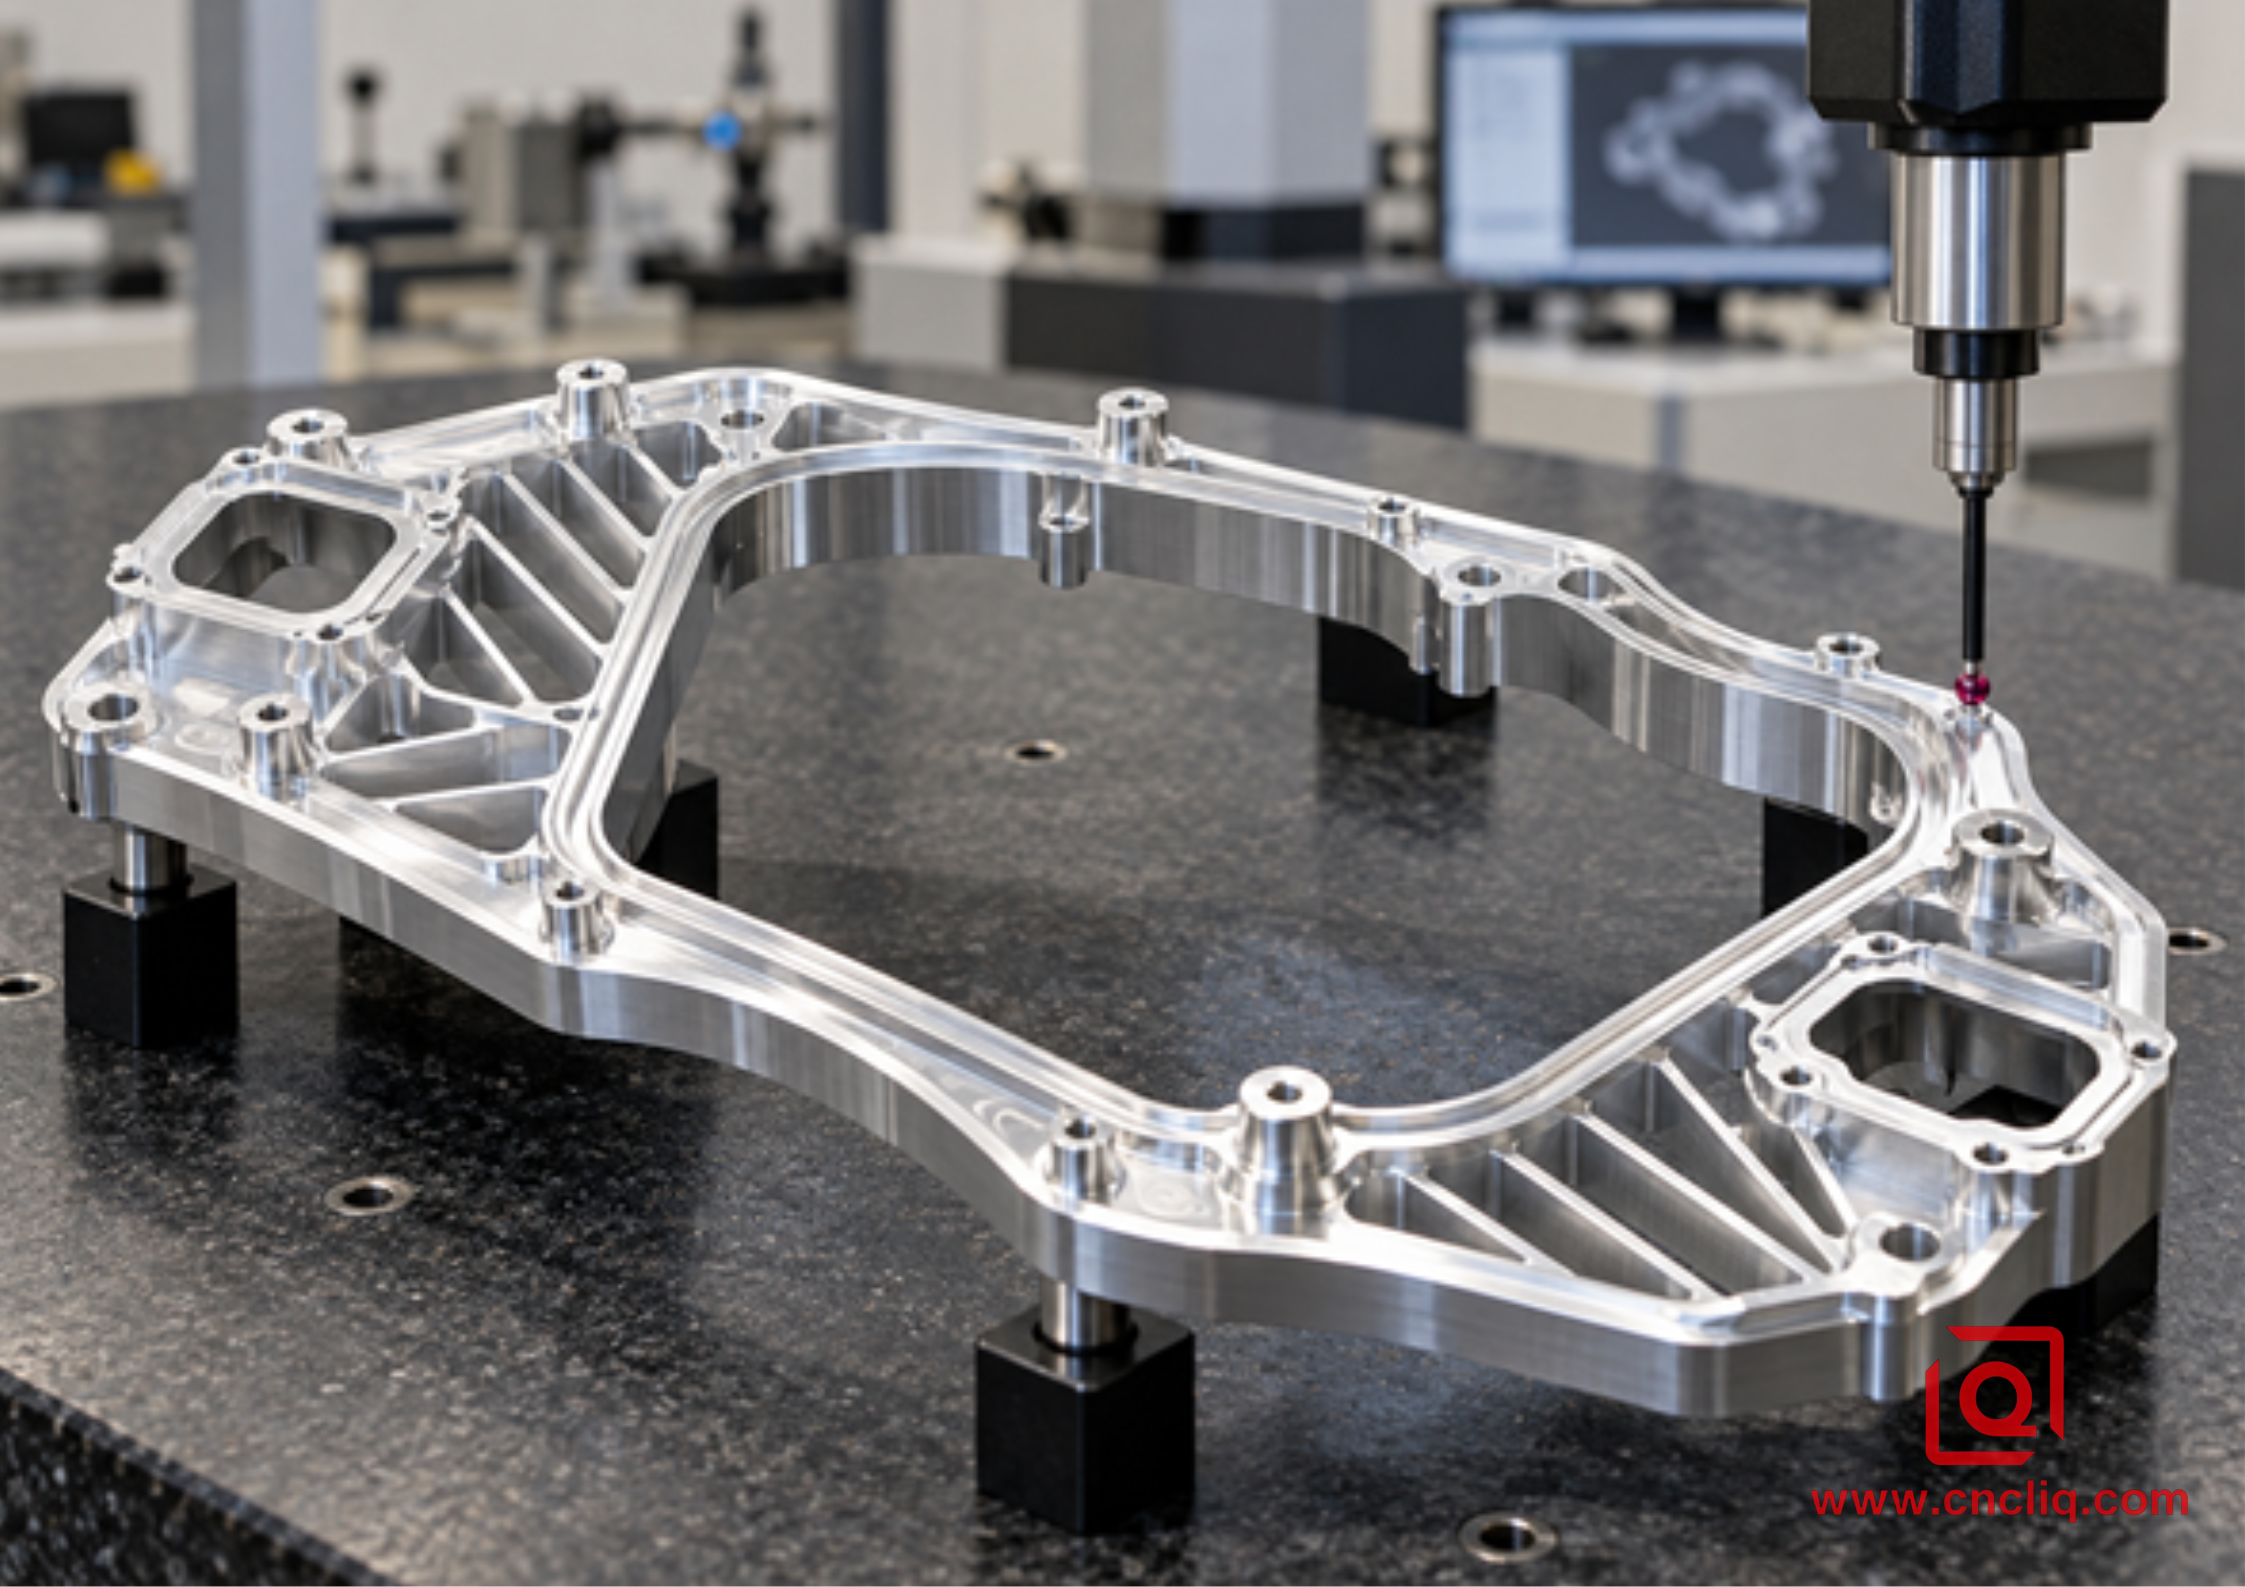
Готовая рама системы охлаждения из сплава 6061-T6 под контролем координатно-измерительной машины.
Практическая последовательность поиска и устранения неисправностей
При появлении заусенцев выполняйте все действия по системе в определенной последовательности, чтобы одно исправление не скрывало другую неисправность.
1. Точный состав сплава и состояние материала следует уточнить по чертежу и сертификату на материал.
2. Отметьте местоположение, направление, высоту или результат обработки заусенца, а также дату его появления в процессе эксплуатации инструмента.
3. Осмотрите режущую кромку на предмет износа, сколов, прилипания алюминия и повреждений покрытия.
4. Проверьте чистоту держателя, посадку инструмента, биение, выступ, жесткость приспособления и локальную поддержку детали.
5. Проверяйте фактическую подачу на зуб и радиальное утонение стружки, а не только процент превышения подачи.
6. Воспроизведите траекторию движения CAM на краю зоны обрушения; обратите внимание на пики зацепления, направление выхода и оставшуюся поддержку.
7. Убедитесь, что воздух или охлаждающая жидкость достигают режущей кромки в самой глубокой и наиболее заблокированной точке.
8. Проведите контролируемое сравнение, изменив одну из основных переменных, а затем измерьте заусенцы, качество обработки, размеры и время цикла.
9. Зафиксируйте успешную настройку в рабочей инструкции, плане проверки и правиле срока службы инструмента.
Возможно, это покажется медленнее, чем гадать десять минут. Но это гораздо быстрее, чем гадать целую неделю, пока идет производство.
Детали проверки и запроса предложений, позволяющие избежать неожиданностей.
Для серийной обработки требуется правило проверки кромки, которое два инспектора могут применять одинаково. Для безопасной проверки зазора может быть достаточно равномерного освещения. Для проверки уплотнительной или сборочной кромки может потребоваться использование компаратора, оптического измерения, профилометрии или контрольного образца. Укажите, что именно контролируется: рыхлый металл, заваливание, острота или максимальное разрушение кромки. Если допускается вторичная зачистка, отметьте уплотнительные площадки, начало резьбы, посадки и декоративные поверхности, которые оператор должен оставить без изменений.
Для составления полезного коммерческого предложения отправьте модель STEP и управляемый 2D-чертеж вместе. Укажите марку и закалку материала, критические размеры и базовые точки, годовой объем производства и размер партии, качество поверхности, покрытие, зоны отделки, требования к сколам кромок, документы по контролю качества и требования к упаковке. Выделите тонкие стенки, глубокие выемки, труднодоступные пересечения и любые кромки, которые ранее вызывали проблемы при сборке.
Хотите заказать кронштейн, корпус, коллектор, раму системы охлаждения или деталь для робототехники? Отправьте Liqin чертеж, информацию о сплаве, количестве, критических кромках и желаемой чистоте поверхности. Мы можем оценить доступ режущего инструмента, опору, стратегию выхода, припуск на снятие заусенцев, контроль качества и производственные риски, прежде чем предлагать цену. Запросите анализ производственных процессов и конкурентное ценовое предложение .
Нажмите здесь для отправки запроса 👆
Часто задаваемые вопросы
1. Всегда ли увеличение подачи уменьшает образование заусенцев при фрезеровании алюминия?
Нет. Более высокая подача может привести к образованию более плотной стружки и иногда к образованию более мелких вторичных заусенцев, но она также может увеличить усилие резания, отклонение стенки и заваливание выходной кромки. Результат зависит от фактической толщины стружки, остроты инструмента, зацепления, сплава, опоры и геометрии выходного отверстия. Используйте утвержденные производителем фрезы данные и проверяйте каждое изменение по отдельности на реальных условиях.
2. Всегда ли фрезерование в направлении "попутного" движения является наилучшим вариантом для получения алюминиевой кромки без заусенцев?
Попутное фрезерование обычно предпочтительнее на жестком оборудовании с ЧПУ, поскольку оно начинается с большей толщины стружки и уменьшает трение, связанное с входным отверстием почти нулевой толщины, но это не гарантирует автоматического отсутствия заусенцев. Критическая ориентация кромки, угол выхода фрезы, люфт, устойчивость зажимного приспособления и оставшаяся поддержка материала должны быть проверены в CAM-системе и подтверждены на отсканированных деталях.
3. Следует ли добавить операцию снятия фаски или устранить заусенец непосредственно в процессе обработки?
Сначала уменьшите первичный заусенец, учитывая состояние инструмента, толщину стружки, направление траектории, опору и отвод воздуха. Затем используйте контролируемую фаску или операцию сгибания кромки, если чертеж требует повторяемой безопасной кромки. Четко определенная обработанная кромка более стабильна, чем неконтролируемая ручная обработка, но она увеличивает требования к доступу, инструменту и времени цикла, которые следует включить в смету.
4. Почему заусенцы становятся всё более заметными ближе к концу производственной партии?
Прогрессирующий износ режущей кромки, прилипание алюминия, смещение охлаждающей жидкости или биение инструмента могут увеличить усилия, прежде чем режущий инструмент заметно выйдет из строя. Сравните первую, среднюю и позднюю детали; осмотрите кромку под увеличением; проанализируйте тенденции изменения нагрузки; и подтвердите концентрацию охлаждающей жидкости и направление её подачи. Устанавливайте предельный срок службы инструмента, исходя из качества кромки и стабильности размеров, а не ожидая поломки.
5. Что должен отправить покупатель для получения точной сметы на высокоскоростную фрезеровку алюминия?
Предоставьте STEP-модель, управляемый 2D-чертеж, информацию о сплаве и состоянии, количестве, критических базовых параметрах и допусках, шероховатости поверхности, покрытии, зонах дефектов, пределах излома кромок, потребностях в контроле или сертификации, а также сроках поставки. Укажите наличие глубоких карманов, тонких стенок, уплотнительных кромок, окон соединителей и любые случаи образования заусенцев или помех при сборке, чтобы поставщик мог оценить реальный процесс, а не скрытые риски.
Нажмите здесь для отправки запроса 👆
Краткое содержание
Для минимизации образования заусенцев при высокоскоростном фрезеровании алюминия на станках с ЧПУ необходима контролируемая система: проверенные требования к сплаву и кромке, острый и надежный алюминиевый инструмент, реальная толщина стружки, постоянное зацепление, запланированный выход режущей кромки, эффективное удаление стружки, жесткая опора и ограничение срока службы инструмента, связанное с контролем качества. Решение проблемы образования заусенцев следует принимать там, где они образуются, а затем использовать определенную операцию чистовой обработки только там, где это необходимо согласно чертежу. Это уменьшает вариативность, защищающую функциональные кромки, и предоставляет покупателям более четкий путь от запроса коммерческого предложения до стабильного производства.
Контактная информация
Компания: Ningbo Liqin Industry Co., Ltd.
Ежедневное обслуживание клиентов и послепродажная поддержка : service@shturl.zhuwanying@cncliq.com
Для новых запросов, обсуждения цен и заказов : business@shturl.zhouli@chinaliqin.com
Горячая линия: +86 18757148656
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, носят исключительно информационный и справочный характер. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку характеристики деталей, изготовленных на заказ, различаются в зависимости от номеров партий материала, калибровки оборудования и конкретных допусков, обязательные спецификации качества регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все примеры успешных заказов, представленные в этом блоге, были тщательно анонимизированы и отредактированы. Показатели производительности, производственные процессы и изображения служат исключительно для демонстрации наших возможностей в области обработки деталей на заказ и не представляют собой единый универсальный стандарт для всех заказов.
Производственная команда Лицинь
Компания Ningbo Liqin Industry, опираясь на 18-летний опыт в области высокоточной машиностроения, производит высокоточные металлические компоненты для требовательных мировых рынков. Наш производственный комплекс площадью 6500 м² оснащен более чем 150 станками, включая 4-осевую и 5-осевую обработку на станках с ЧПУ , фрезерно-токарную обработку, холодную экструзию и литье под давлением. Такая организация производства позволяет нам бесперебойно управлять проектами, от первоначальных CAD-концепций до отгрузки готовых изделий.
Мы обеспечиваем бескомпромиссный контроль качества. Мы подходим к жестким допускам с той инженерной дисциплиной, которая необходима. Наши инженеры по контролю качества, имеющие сертификаты ISO 9001, ISO 13485 и IATF 16949, проводят строгие проверки IPQC, FQC и OQC каждой производственной партии. От измерения размеров на координатно-измерительных машинах и оптического профилирования до испытаний на твердость и солевое распыление, мы проверяем ваши критически важные характеристики заранее — поэтому вы получаете готовые к установке компоненты без проблем со сборкой или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на двухчасовое время ответа на новые запросы предложений, прямую поддержку при изготовлении опытных образцов и бесперебойную экспортную доставку по Европе, Северной Америке, Азии и Океании.
Мы будем рады вашим запросам и образцам. Посетите наш веб-сайт или свяжитесь с нами напрямую, чтобы получить выгодное предложение!
