 Русский




У вас был случай, когда алюминиевая направляющая с покрытием прошла окончательную проверку, но после ночи простоя всё ещё заедает? Распространённый ответ — просьба о нанесении более «скользкого» твёрдого покрытия. Возможно, это правильное направление, но сначала нужно точно определить причину проблемы. Была ли сила прижима высокой только при первом движении или на протяжении всего хода? Потерял ли ответный блок материал? Есть ли серый порошок на направляющей? Ответы на эти вопросы определяют, что должно доказать твёрдое анодное покрытие с пропиткой из ПТФЭ.
1. Начните с контактной информации, а не с названия покрытия.
При проверке чертежа я бы объединил покрытую направляющую и ее сопрягаемую часть в один эскиз. Укажите материал каждой детали, нагрузку, ход и максимальное время задержки. Статический тест на отрыв после этого времени задержки даст больше информации о прерывистом движении, чем средний коэффициент хода, измеренный после пятидесяти циклов. Если механизм совершает короткие реверсы, используйте это движение в тесте. Результат кругового движения штифта по диску может быть полезен для проверки, но он не может заменить направляющую реверса без подтверждения.
Само покрытие выполняет две функции. Оксид — это твердая несущая оболочка; под ним находится более мягкий алюминий. ПТФЭ снижает сдвиговое усилие на контактной поверхности. Такое сочетание может уменьшить заедание и скачки силы, вызывающие вибрацию привода. Оно не устанавливает один постоянный коэффициент трения. Замените толкатель с ПОМ на сталь, дайте пыли накопиться или добавьте чистящую жидкость, и контакт будет вести себя по-другому. Опубликованный поставщиком номер должен быть включен в список кандидатов, а не автоматически отображаться на чертеже.
Стандарт SAE AMS2482 охватывает как пропитанное, так и соосажденное твердое покрытие из ПТФЭ. Стандарт NASA/JSC PRC-5011 Rev. B добавляет полезную проверку для покупателя: указывается процессор и технологический процесс, затем указывается толщина пленки и способ ее проверки. Без этой информации две партии могут иметь одинаковое название покрытия, но изготовлены по разным технологиям. В этой статье подробно рассматриваются чертежи, испытания и контроль, необходимые для обеспечения воспроизводимости покрытия на обработанной детали.
2. Почему твердое покрытие типа III все еще может прилипать
Предположим, направляющая возвращается из эксплуатации с отполированной направляющей и поврежденным толкателем. Перед заменой покрытия поместите толкатель рядом с направляющей и сравните два пути износа. Остается ли след на одном краю? Можно ли наклонить узел? Скопилась ли грязь в точке реверсирования? Более низкий коэффициент для одной только направляющей может не помочь, если полимерный башмак повреждается узким выступом.
Вместо расплывчатой заметки типа «изношенное покрытие» отзыв можно записать в три строки.
Замеченная подсказка | Проверьте далее | Возможный механизм |
Размазанный материал на противоположной стороне. | Подтвердите оба сплава и проверьте наличие переноса. | Прилипание или заедание |
Мелкая нарезка плюс рыхлые частицы | Найдите источник частиц и осмотрите обе поверхности. | Истирание |
Пусковая нагрузка выше рабочей нагрузки | Траектория силы, соответствующая времени пребывания | скольжение |
ПТФЭ и оксид выполняют разные функции в рамках одного и того же покрытия. Текстура дорожки по-прежнему важна для направляющей. Не стоит незаметно заменять их напыляемой пленкой: для ее толщины и покрытия кромок требуются другие допуски по чертежу. Если на чертеже просто указано «анодирование тефлоном», пересмотрите его перед заказом.
Для чистой машины, не требующей смазки, проведите пробный запуск с реальным толкателем. Включите в него запуски, остановки, самый длительный период холостого хода и любые чистящие жидкости. Если усилие привода или количество мусора превышают согласованный предел, прекратите испытание. «Самосмазывание» описывает допустимый диапазон рабочих режимов, а не гарантию неограниченного срока службы.
3. Коэффициент трения: измерьте пару.
В спецификации поставщика может быть указан коэффициент трения сухого скольжения в пределах от 0,05 до 0,15, или же результаты испытаний на технологическом этапе могут показать примерно вдвое меньшее статическое трение по сравнению с обычным твердым покрытием по пластику. Я бы сохранил эти данные, но пока не стал бы переносить их на чертеж. Сначала спросите: что соприкасалось с покрытием? Стальной штифт может дать чистый лабораторный след, в то время как в реальной детали используется блок из полиоксиметилена, уплотнение или другая анодированная поверхность. Давление, ход и влажность также могут отличаться.
Если заслонка дергается в понедельник утром, я бы попросил испытательную лабораторию сделать два измерения. Запишите первый пик силы после определенного периода задержки, а затем усилие в течение следующих ходов. Сообщите результаты отдельно. Среднее значение, объединяющее оба показателя, может скрыть проблему на бумаге. Для клапана с быстрым реверсом установите стенд в режим реверса. Для канала с покрытием используйте стандартный уплотнительный состав.
В таблице запроса предложений эти варианты должны быть видны до того, как кто-либо предложит цену на покрытие.
Элемент | Зафиксировать на чертеже или плане испытаний. | Почему покупателю это нужно |
Лицо для спаривания | Класс твердости, покрытие и шероховатость | Это часть результата COF. |
Контактная нагрузка | Нормальная сила или контактное давление | Изменение груза меняет маршрут. |
Движение | Скорость, ход, изменение направления и задержка | Начальные и рабочие значения расходятся. |
Окружающая среда | Температура, влажность, жидкость и грязь | На пленке, используемой для переноса изображения, видна окружающая среда. |
Отчет | Статический пик, скользящее среднее и предел износа | Одной цифры недостаточно для объяснения всех неудач. |
Для сравнения поместите в один и тот же стенд образцы из чистого алюминия и обычного алюминия типа III. Сохраните график зависимости усилия, фотографии обеих поверхностей и предельные значения прохождения/непрохождения испытания рядом с показателем коэффициента трения. Такая упаковка значительно упростит транспортировку от прототипа до повторного заказа.
4. Носите всю жизнь: определите финишную линию
Сколько циклов означает «долгий срок службы»? Если направляющая продолжает двигаться после испытания, но ток привода удвоился, испытание не пройдено только потому, что покрытие остается темным. Определите, что останавливает работу станка: усилие отрыва, люфт, утечка, потери из-за толкателя, след от направляющей или видимый алюминий. Запишите это ограничение перед заказом образцов.
В качестве первого этапа фильтрации можно использовать плоский образец. Изготовьте образцы из серийного сплава и отпустите их, затем проведите одинаковую обработку контрповерхности, загрузку и процедуру очистки на чистом алюминии, обычном твердом покрытии и варианте с ПТФЭ. Сравнение покажет, заслуживает ли покрытие пробного использования на уровне детали. Затем переходите к реальному элементу, а потом к пилотной сборке.
Используйте стандарты для тех измерений, которые они фактически охватывают.
Ссылка | Использовать в этом проекте |
Абразивная обработка по методу Табера, твердое покрытие | |
Толщина пленки, измеренная методом вихревых токов |
Для отдельного теста на реверсивное движение по-прежнему необходим сам толкатель. Где был установлен датчик толщины? До внешнего выступа может быть легко добраться, но при этом не попасть в рабочий канал.
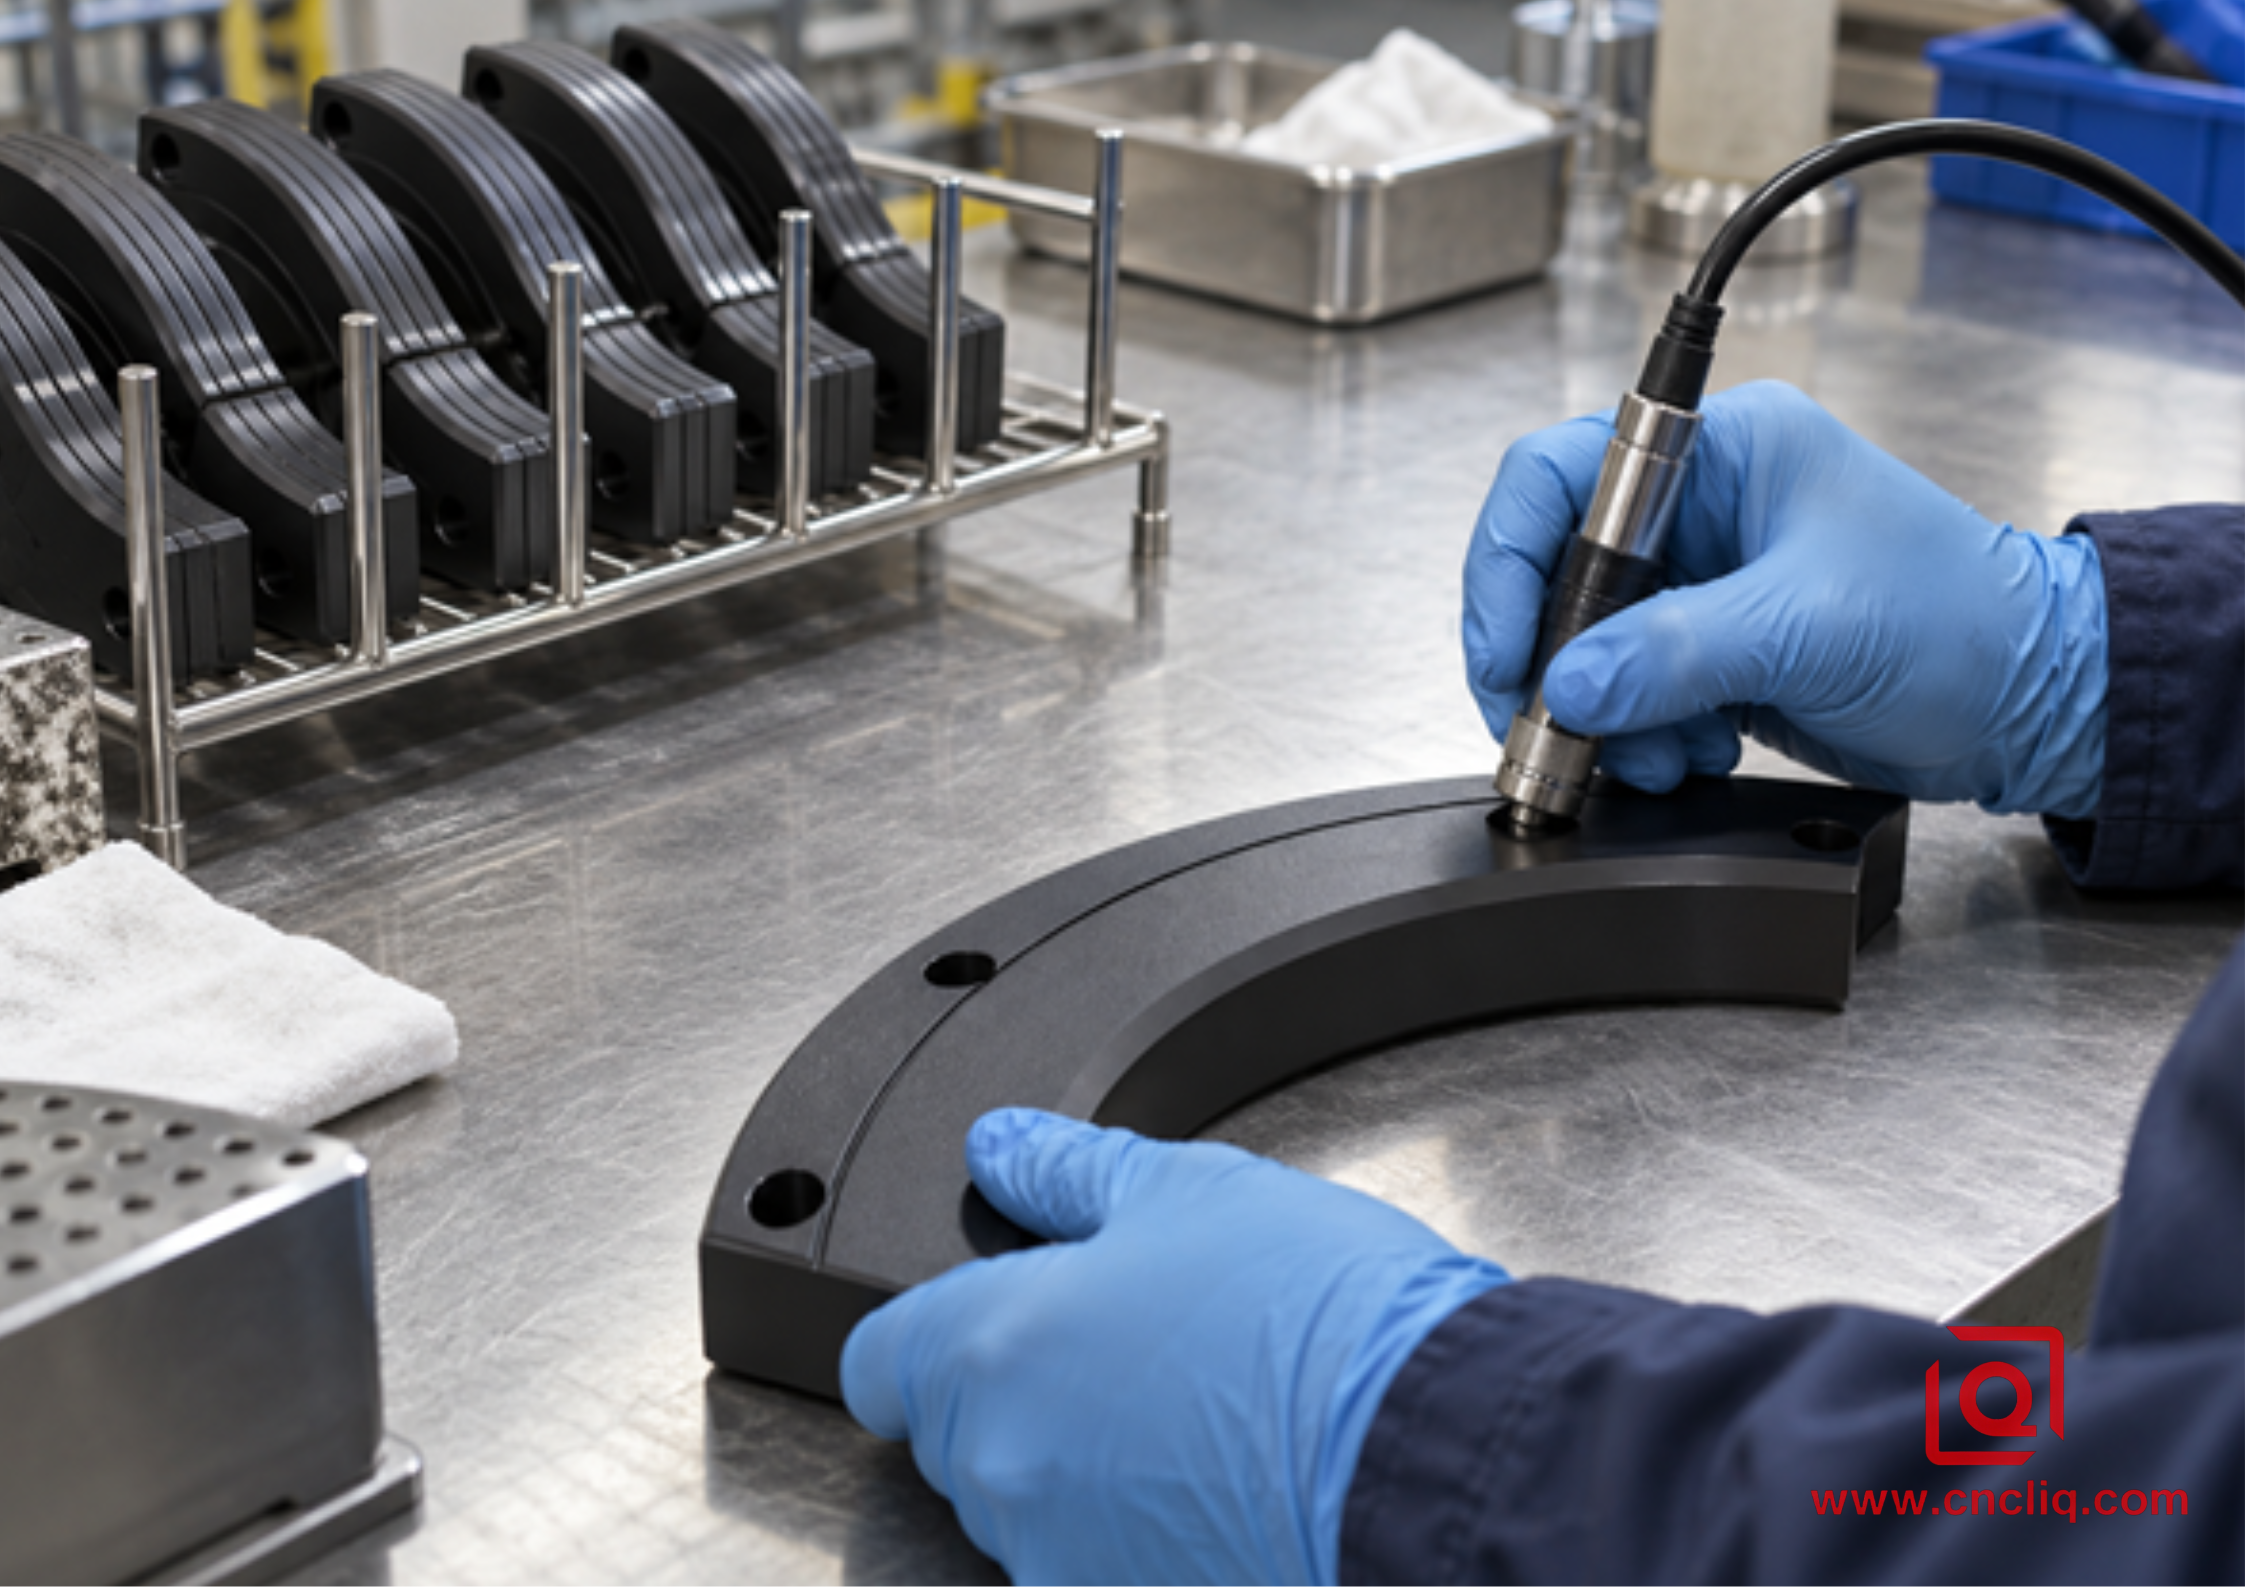
Встроенное изображение: вихретоковый контроль толщины на изогнутой направляющей с твердым анодированным покрытием.
На каждой остановке осмотрите обе сопрягаемые части. Сохраните фотографии с указанием масштаба, траектории приложения силы и любых измеренных изменений размеров. Для канала, до которого зонд не может добраться, запросите согласованного свидетеля и первый образец для установления взаимосвязи.
5. Толщина пленки, рост и окончательная посадка.
На чертеже указано, что после нанесения твердого покрытия из ПТФЭ вал должен иметь длину 12 000 мм с допуском ±0,010 мм. В цехе изготовили вал длиной 12 000 мм до нанесения покрытия. Это не один и тот же этап.
Если в процессе нанесения покрытия добавляется 50 микрон оксида, и половина этого слоя растёт наружу, диаметр вала может увеличиться на 50 микрон. Этого достаточно, чтобы нарушилась посадка. Эта оценка не является правилом обработки. Необходимо сначала проверить сплав, процесс нанесения покрытия и допуск по толщине. Это показывает, почему нельзя просто полагаться на угадывание размера у поставщика услуг по нанесению покрытия.
Цифры в документе NASA/JSC PRC-5011 Rev. B следует хранить рядом с чертежом, с одним предостережением: это технические характеристики, а не универсальное значение толщины.
Рисунок PRC-5011/AM2482 | Дюймы | Метрический эквивалент |
По умолчанию | 0,0020 ± 0,0005 | 50,8 ± 12,7 мкм |
Указанный диапазон | от 0,0011 до 0,003 | от 27,9 до 76,2 мкм |
В том же документе описывается приблизительно половина роста наружу и половина проникновения в алюминий на каждой поверхности. Перед установкой размеров для обработки проверьте собственный припуск обрабатывающего предприятия. Нашеруководство по проектированию для твердого покрытия типа III охватывает припуски и маскирование, а руководство по толщине пленки и плотной сборке подробно рассматривает валы, отверстия и резьбу.
Я бы добавил небольшой разрез рядом с указанием размеров. Показать вал, сопрягаемое отверстие, замаскированную резьбу, зону износа и место, где измерительный прибор может непосредственно соприкасаться с деталью. Затем задать производителю вопрос: можно ли нанести указанное покрытие на рабочую дорожку или только на легкодоступный наружный диаметр? Измерение на выступе может выглядеть нормально, но оно не покажет, что происходит в месте фактического разрушения детали.
Аналогичное внимание следует уделить качеству поверхности. Если след от инструмента перед нанесением покрытия пересекает направляющую, ПТФЭ не обеспечит ровную поверхность. Укажите токарю требования к шероховатости перед нанесением покрытия и уточните, как будет проверяться готовая направляющая. Закруглите рабочие кромки и покажите на чертеже зоны контакта с рейкой. Для плотной резьбы или запрессовки может потребоваться маскирование, а не оптимистичный припуск на покрытие.
6. Выбор сплава и геометрия: начните с чертежа.
Предположим, в запросе на коммерческое предложение указан сплав 7075-T6, поскольку старое стальное звено облегчается. Первый вопрос не в том, может ли сплав 7075 почернеть в резервуаре. Запишите путь нагрузки и минимальное сечение рядом с примечанием к покрытию. Проведите пробное тестирование в условиях серийного производства, а не на удобном образце сплава.
Решение зависит от конкретной детали, а не от общего рейтинга сплавов. Я бы показал покупателю краткое сравнение, а не обещал бы одинаковый внешний вид обоих марок. Наше руководство по обработке сплавов 6061, 7075 и 5052 более подробно рассматривает вопрос выбора материала.
Вопрос по рисованию | маршрут 6061-Т6 | маршрут 7075-Т6 |
Базовая прочность | Проверьте по нагрузочному случаю. | Часто выбирают за более высокую силу. |
Испытание покрытия | Используйте производственный темперамент и подготовку. | Используйте производственный темперамент и подготовку. |
Критическая поверхность | Название зоны износа и местоположение толщины | Название зоны износа и местоположение толщины |
Критерии отбора материалов NASA/JSC PRC-5011 достаточно специфичны, чтобы включить их в примечания по DFM (проектированию с учетом технологичности).
условие PRC-5011 | Ответ |
Нормальные пределы сплава | Содержание меди менее 5%; содержание кремния менее 8%; содержание меди и кремния менее 8% |
Выше кремниевого предела | Связаться с ответственным инженером-материаловедом |
Теперь поверните модель. Отметьте на этом виде доступ к электролиту, тонкие стенки, замаскированную резьбу и контакт с рейкой. Вид в разрезе с указанием этих четырех параметров предотвратит больше проблем, чем простое указание цвета. Для плотной посадки определите размеры и маскировку перед резкой металла. Если важен и внешний вид поверхности, осмотрите ее отдельно от рабочей поверхности. Наше руководство по финишной обработке алюминия от OEM-производителей поможет сравнить альтернативные варианты, прежде чем один из них будет зафиксирован на чертеже.
7. Технологический маршрут для изготовления повторяющихся деталей в цехе.
Партия покрытия не может быть отремонтирована в партии, не имеющей документации по механической обработке. Кто подписывает каждый этап передачи? Используйте сопроводительный лист, чтобы сделать это видимым.
1. На этапе проектирования с учетом технологичности производства (DFM) сопоставьте контактирующие материалы и отметьте конечные базовые точки, износостойкие канавки, радиусы, дренажные пути и точки контакта с рейкой.
2. Изготовьте деталь до утвержденного размера перед нанесением покрытия. Сохраните документ, подтверждающий соответствие этого размера окончательному допуску на покрытие.
3. Удаление заусенцев и очистка без изменения следов износа, вызванных неконтролируемой ручной полировкой или попаданием абразивных частиц в зону контакта.
4. Маскируйте резьбу, посадочные места подшипников, уплотнительные площадки и электрические контакты в тех местах, где пленка не допускается.
5. Выполните согласованный процесс обработки материалов типа III и ПТФЭ. Зафиксируйте название технологического процесса и маршрут; одной лишь торговой марки недостаточно для плана контроля.
6. Контроль качества покрытия: измерение толщины пленки в местах, указанных на чертеже, с последующей проверкой размеров готового изделия.
7. Проверьте шероховатость и внешний вид рабочей поверхности гусеницы и проведите согласованные испытания на трение или износ на репрезентативном материале.
8. Соберите пилотный образец. Сохраните вместе данные о нагреве материала, доработках обработки, партии покрытия и итоговый отчет.
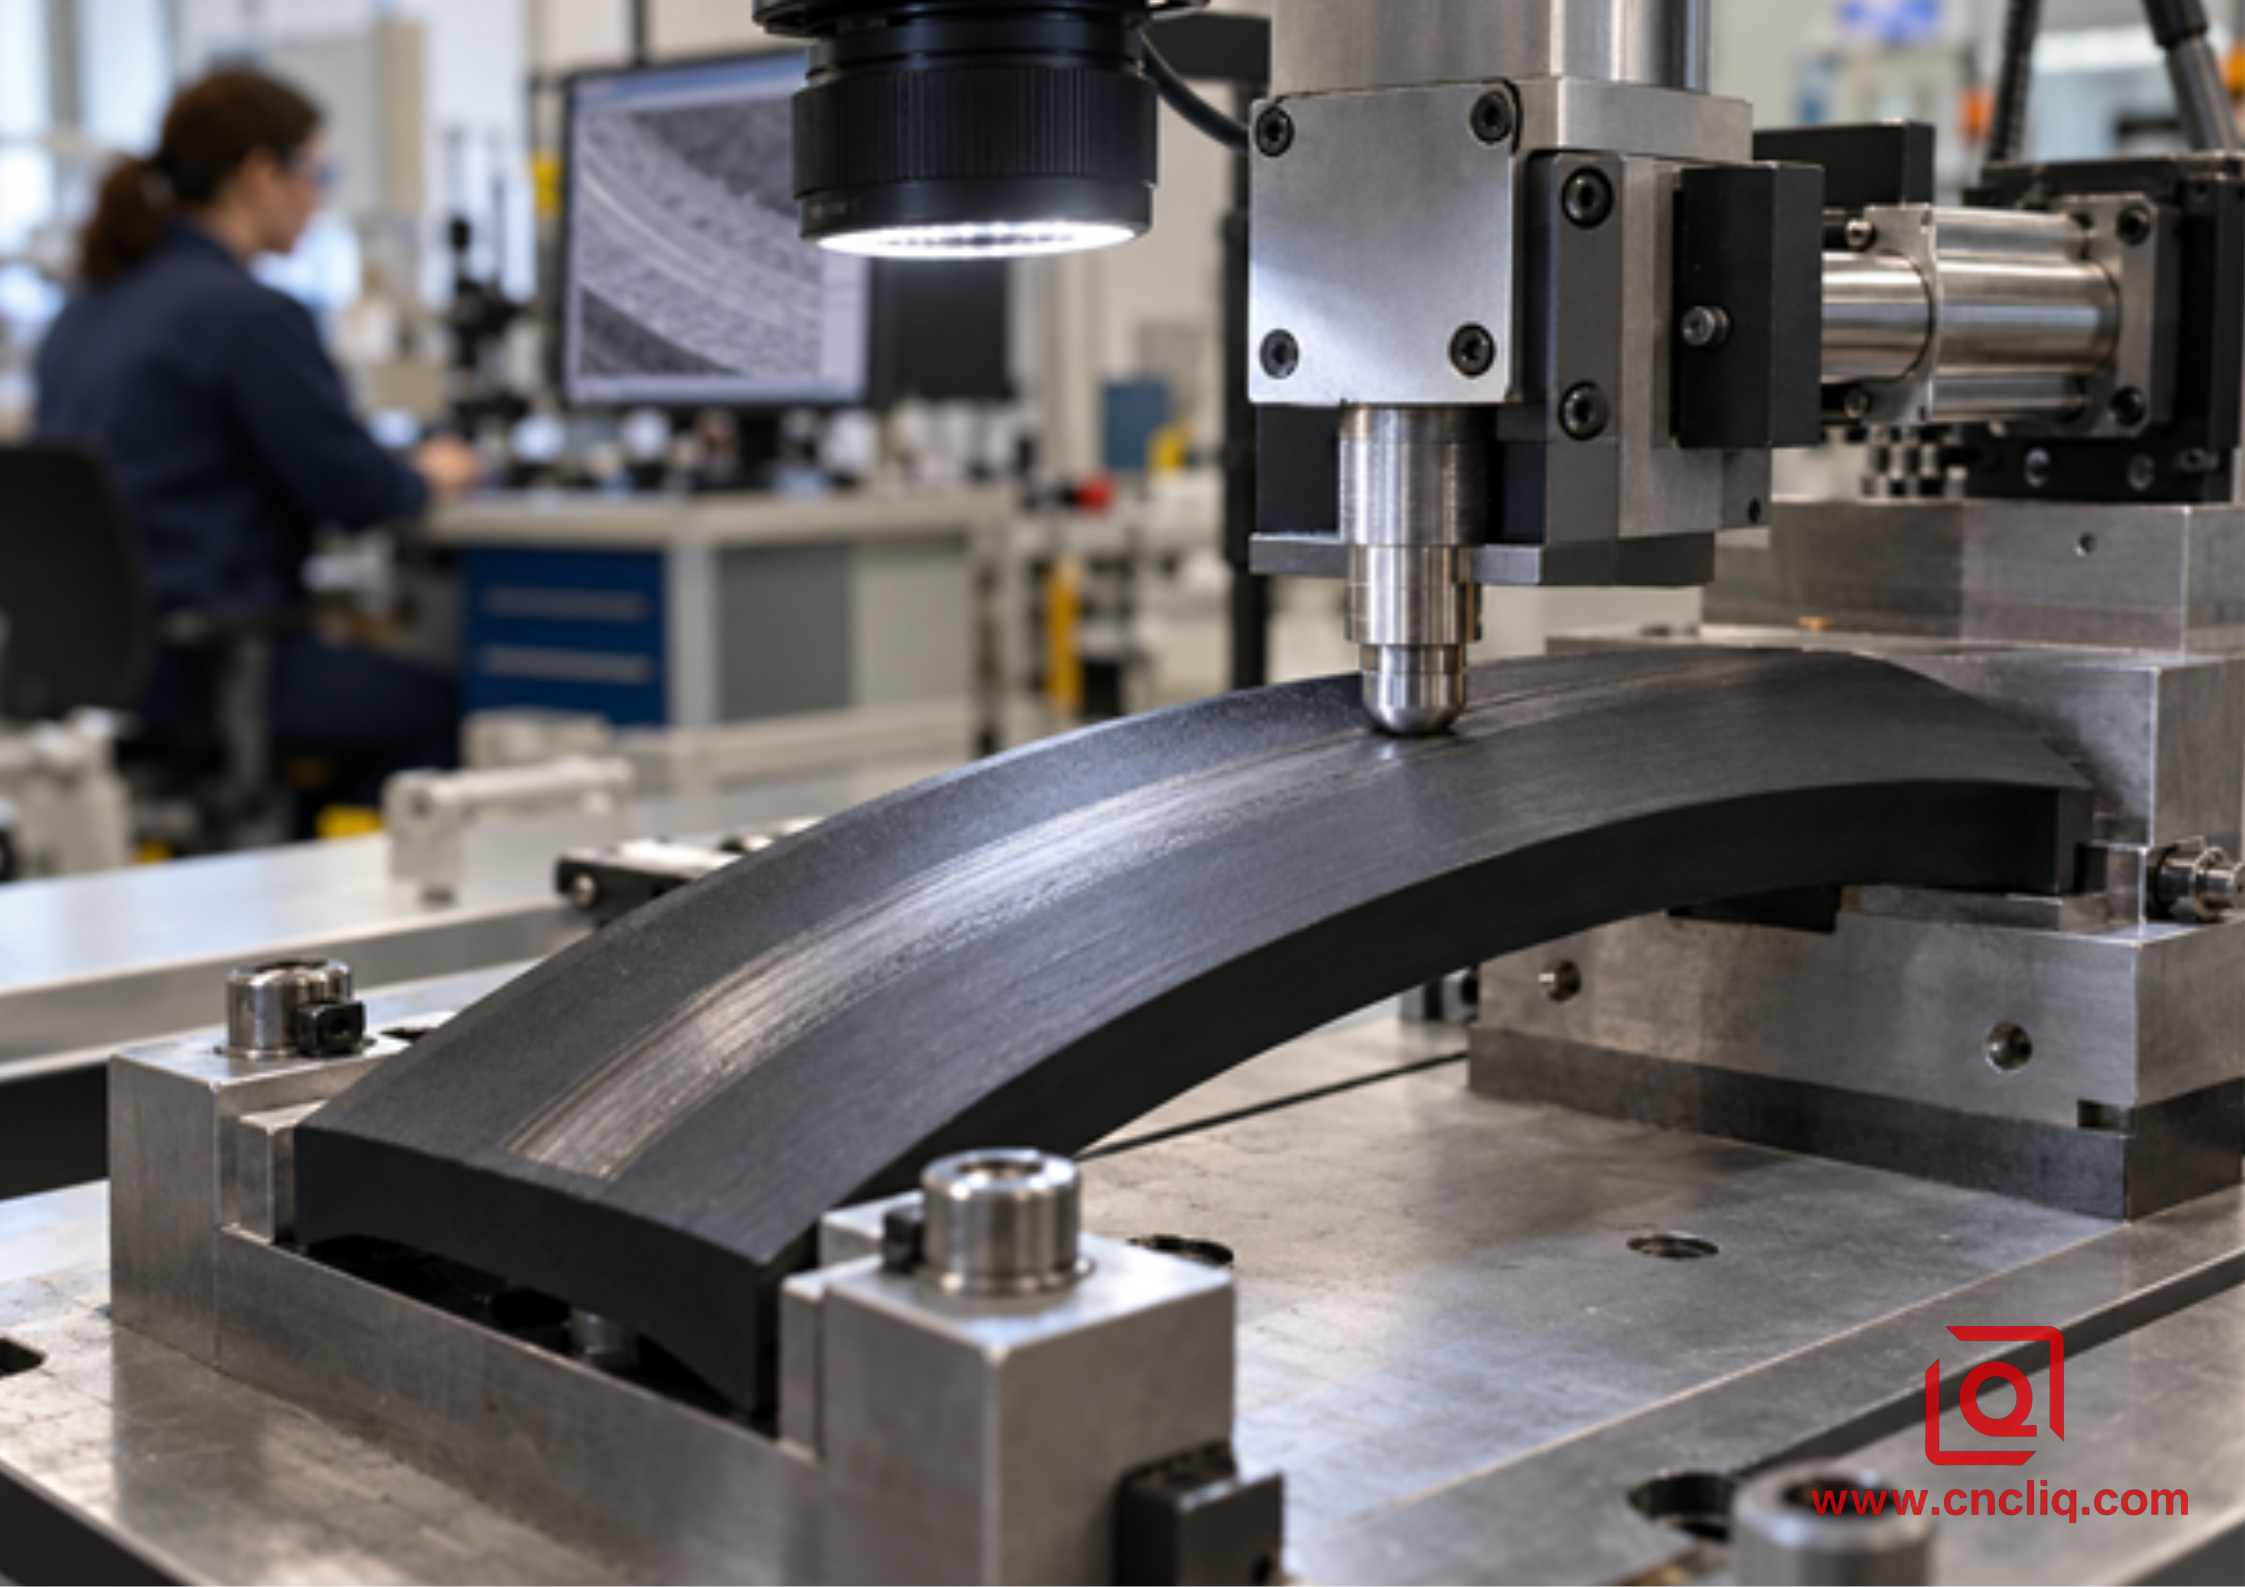
Встроенное изображение: испытание на износ при возвратно-поступательном движении изогнутой направляющей с покрытием из ПТФЭ.
Решение о пропущенном маскировании часто проявляется на поздних стадиях, когда резьба не собирается или запрессованная деталь скалывает край. Решение о пропущенном тестировании проявляется еще позже, когда низкое значение коэффициента трения не может быть соотнесено с фактической стоимостью изделия. Сравнивайте заявленную стоимость детали после маскирования, тестирования и проверки сборки, а не только цену резервуара.
8. Что следует указать в запросе предложений (RFQ)
Один поставщик указывает «анодирование ПТФЭ, черное» и планирует пленку толщиной 50 мкм. Другой предполагает другую конструкцию, маскирует резьбу и не запрашивает стоимость испытаний на трение. Оба предложения могут показаться разумными. Используйте один лист с описанием отделки вместе с двухмерным чертежом.
Поле запроса предложений (RFQ) | Положите это в упаковку. |
Базовый металл | Сплав, состояние, форма изделия, годовой объем |
Маршрут | AMS2482 редакция, утвержденный производитель, пропитанный или соосажденный ПТФЭ |
Фильм | Толщина, допуск, метод измерения, места расположения датчиков. |
Соответствовать | Готовые размеры, размеры, соответствующие станочному изготовлению, замаскированные нити и посадочные места. |
Отслеживать | Радиусы, следы от сушки, шероховатость до нанесения покрытия и шероховатость на финише. |
Долг | Нагрузка, ход поршня, скорость, время задержки, жидкость и пыль. |
Принятие | Статический пиковый, рабочий, предельный износ или другой предел отказа |
Доказательство | Количество купонов, количество пилотных образцов, отчеты и отслеживаемость партий. |
Если существующий станок дергается при запуске, отправьте траекторию сил вместе с программным обеспечением САПР. Если толкатель сбрасывает частицы, отправьте фотографии обеих поверхностей.
Представленный на выставке гидравлический коллектор, изготовленный на заказ с использованием станков с ЧПУ и анодированной поверхности, демонстрирует аналогичный процесс механической обработки и финишной обработки. Это не означает, что каждый коллектор имеет твердое покрытие из ПТФЭ.
9. Анонимизированный составной случай: Сухой ход индексирующей кулачковой муфты
Этот анонимизированный фоторобот носит иллюстративный характер и не является конкретным случаем, связанным с страховым возмещением по случаю смерти клиента.
Заказчик автоматизированного оборудования хочет более легкий индексирующий кулачок для чистой сборочной ячейки. Существующий стальной кулачок работает, но его движущаяся масса велика. Первый кулачок из сплава 6061-T6 получает обычное твердое покрытие типа III. В его канавке скапливаются темные частицы от толкателя; крутящий момент возрастает после остановки станка. На чертеже указано название покрытия, но ничего не говорится о толкателе, толщине канавки или испытании крутящего момента. Показания толщины, полученные процессором, берутся с легкодоступной внешней поверхности.
Покупатель и бригада обрабатывающих предприятий устанавливают детали обратно на верстак. Они проверяют линию износа толкателя, измеряют качество обработки канавки до нанесения покрытия и добавляют радиус в месте изменения направления движения. Контакт зубчатой рейки перемещается от рабочей канавки. В пересмотренном комплекте требуется сертифицированное покрытие из ПТФЭ, контроль толщины, соотнесенный с канавкой, и окончательная проверка размеров кулачка. В возвратно-поступательном образце используется полимер, применяемый в серийном производстве толкателей, вместо удобного стального штифта.
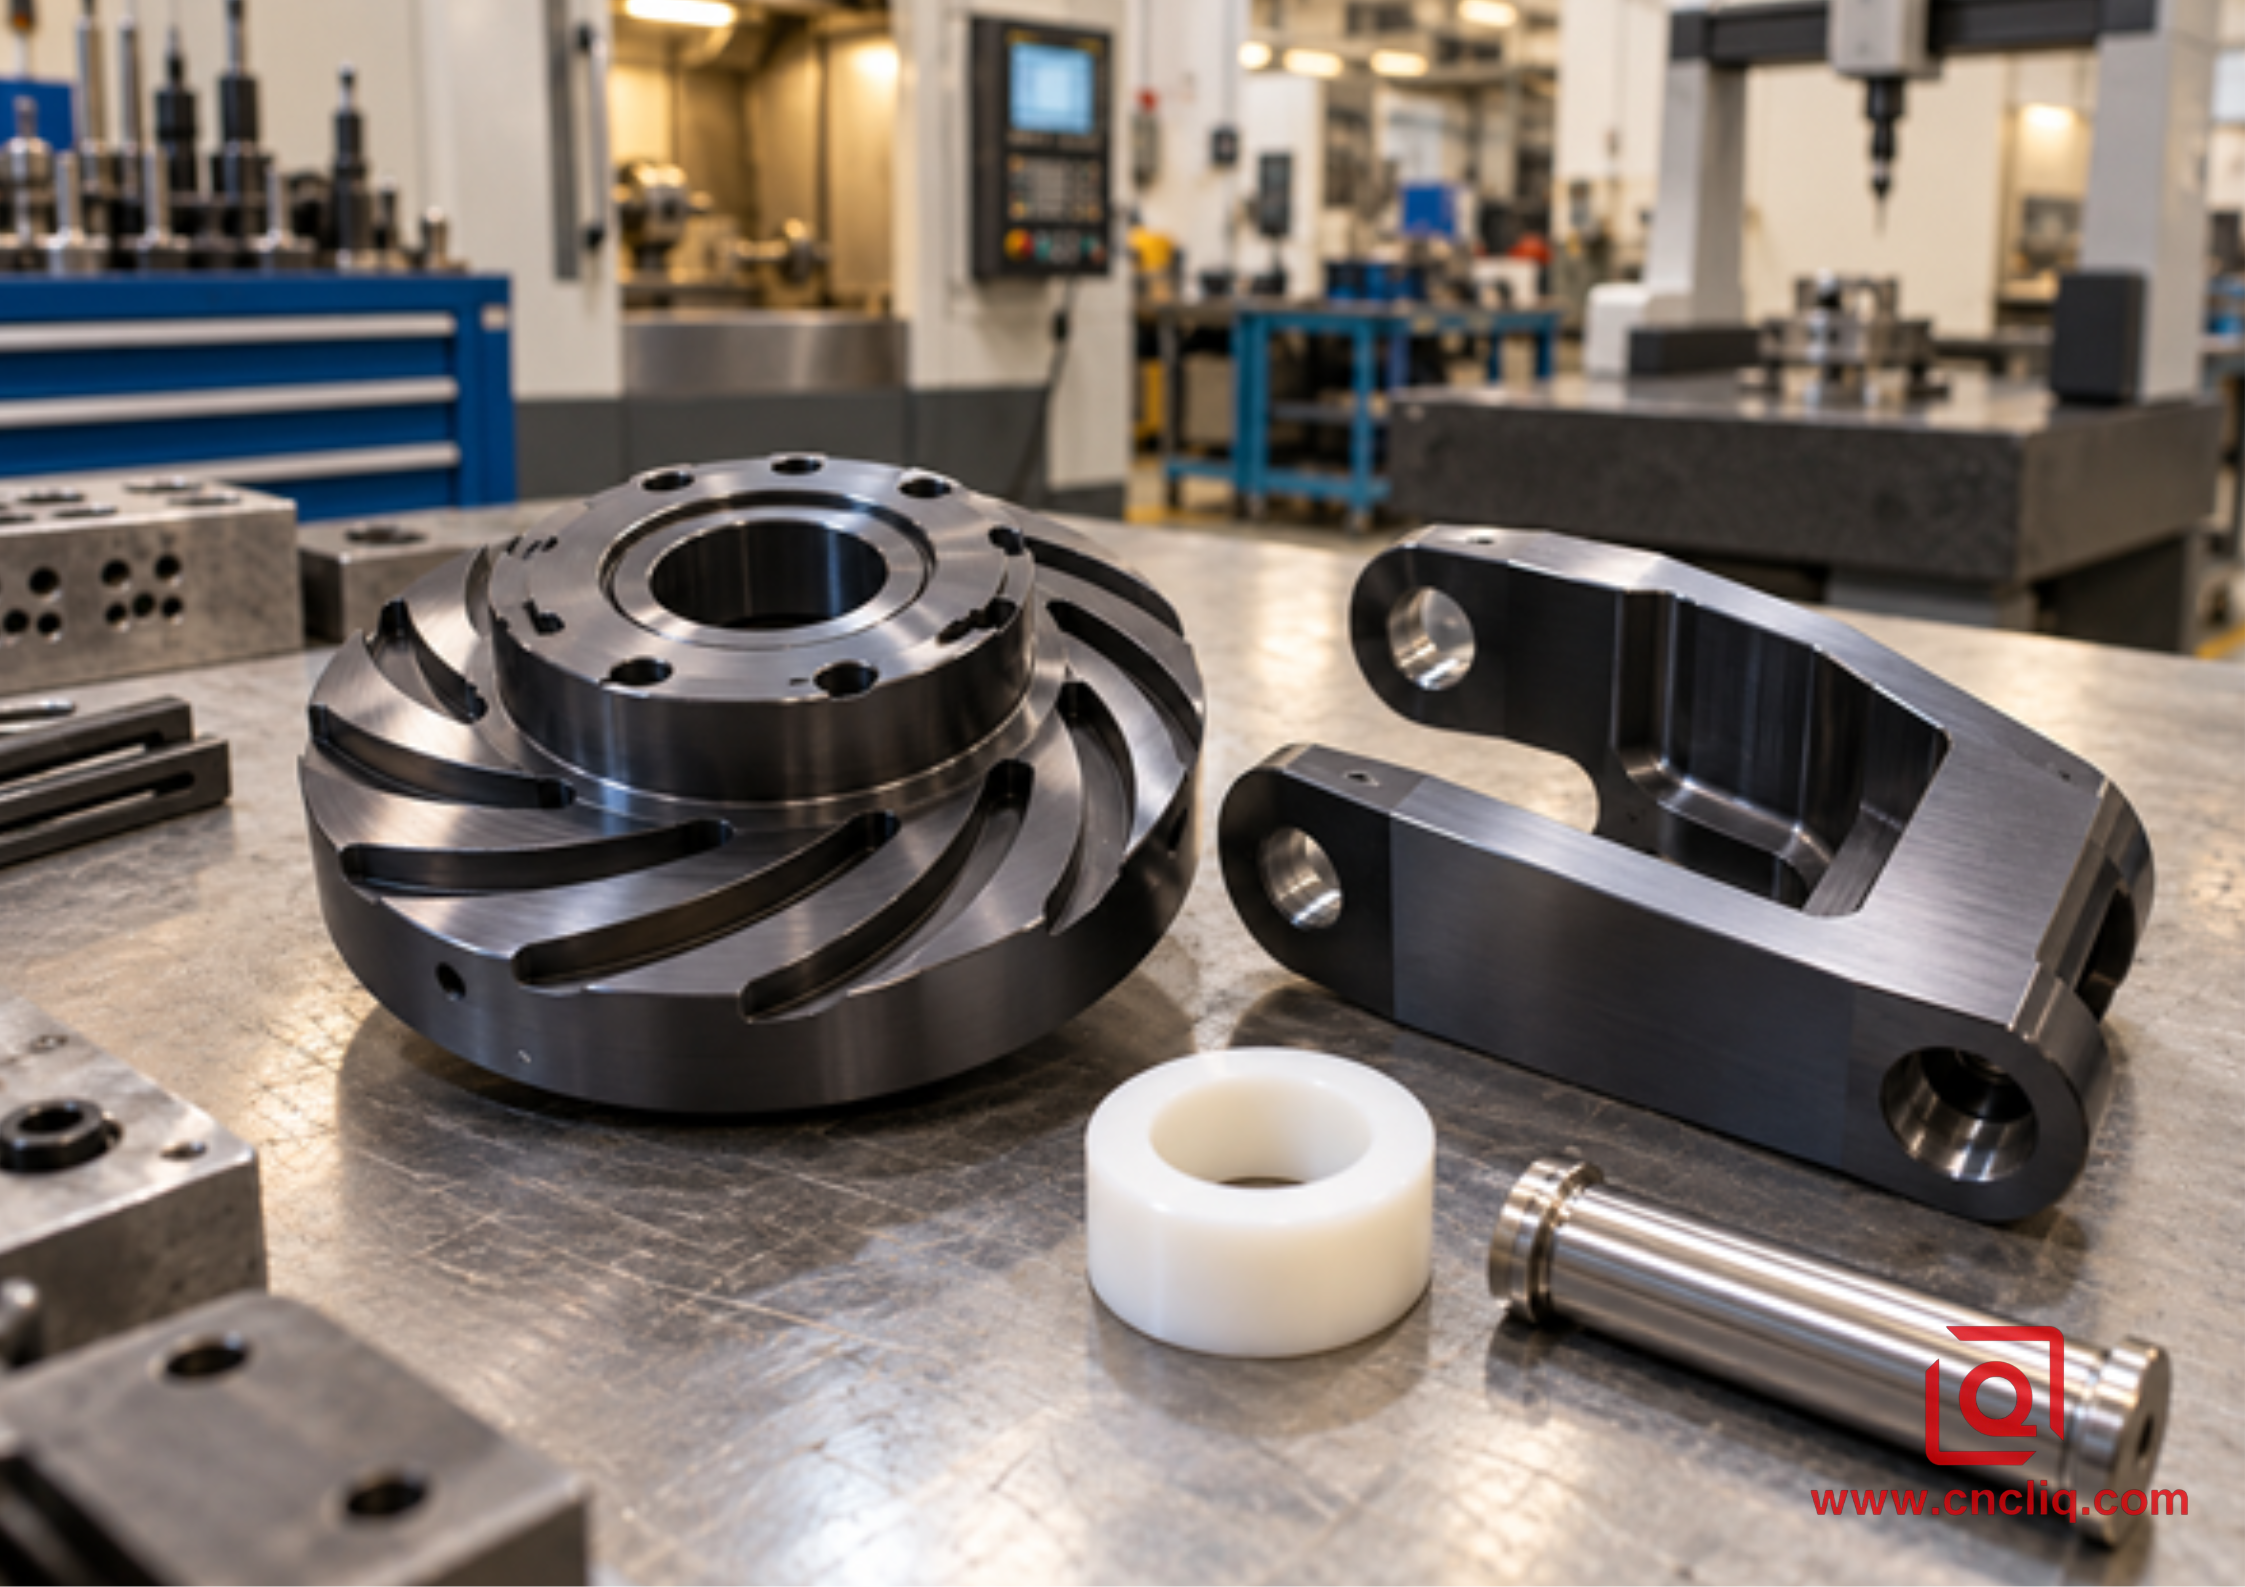
Изображение на рамке: анодированный кулачок индексации, вилка, полимерный подшипник и ответный штифт.
Для пилотного проекта по сборке покупатель выбирает диапазон крутящего момента и запланированное количество циклов до начала испытаний. В журнале есть отдельные поля для момента отрыва, рабочего момента, попадания мусора, износа толкателя и открытых участков алюминия. Превышение пределов крутящего момента или износа останавливает испытание. Если испытание пройдено успешно, допуск к эксплуатации ограничивается заданной нагрузкой, движением и условиями окружающей среды; для более горячей или пыльной машины требуется повторная проверка.
Полезное изменение заключается не просто в «добавлении ПТФЭ». Теперь чертеж объединяет геометрию, припуск на обработку, схему нанесения покрытия, направляющую и подтверждающие документы. Именно это делает возможным повторный заказ.
10. Когда другой вариант отделки или подшипника более целесообразен
Купон прошел проверку, но машина все равно вышла из строя. Перед заказом следующей партии покрытия обведите условие эксплуатации, отсутствующее в испытании. Небольшая таблица на листе проверки конструкции позволяет избежать расплывчатых формулировок типа «лучшее покрытие».
Состояние | Проверьте деталь. | Другой вариант, который стоит рассмотреть. |
Ударное воздействие или многократное сгибание | Сколы на кромках, участок, критически важный с точки зрения усталости. | Проверка материалов или сменная вставка |
Глубокий скважинный ствол | Доступ для пленки и удобное место для зондирования. | Замаскированное отверстие или отдельная гильза |
Плотная посадка с натягом | Внешнее разрастание и повреждения при сборке | Маскировка или доработка станка в соответствии с размерами |
Грязная столешница | Шероховатость штифта, выравнивание, застрявшая крошка | Чистка, втулка или контролируемая смазка |
Для улучшения внешнего вида и обеспечения стандартной защиты от коррозии уточните, достаточно ли анодирования типа II. Для защиты от абразивного износа без необходимости сухой обработки сравните с сертифицированным методом анодирования типа III без использования ПТФЭ.
11. Пять проверок перед составлением коммерческого предложения.
Где именно должен касаться материал толщиномер? Останется ли след от стеллажа на следе износа? Можно ли в итоговом отчете связать нагрев материала с партией покрытия? Эти вопросы часто выявляют недостающую примечание к чертежу еще до того, как будет изготовлена первая заготовка.
Вместе с запросом отправьте CAD-модель, чертеж, информацию о сопрягаемых материалах, нагрузке, движении, условиях эксплуатации и текущей неисправности. Команда Liqin сможет проверить соответствие размеров, маскировку, доступ для осмотра и провести пилотное тестирование, прежде чем рассчитывать стоимость серийного производства. Если из-за неисправности кулачка, направляющей, клапана или коллектора ваша линия выходит из строя, приложите фотографию изношенной пары. Это даст инженерному анализу более убедительные результаты, чем запрос на «скользкое черное анодирование».
Нажмите здесь для отправки запроса 👆
Часто задаваемые вопросы
1. Какой коэффициент трения следует указать на чертеже?
Это не каталожный показатель сам по себе. Используйте данные о сопряженной детали и определите, является ли предел первым пиком или текущим значением. Включите в отчет данные о траектории усилия и результатах проверки изношенной детали. Результаты проверки стального штифта не должны просто так заменять собой результаты проверки башмака из полиоксиметилена.
2. Изменит ли покрытие из ПТФЭ окончательные размеры?
Да, планируйте с учетом оксидного слоя. Пленка частично врастает в алюминий, частично — наружу; противоположные поверхности с покрытием одновременно изменяют размер вала или отверстия. Для печати необходимы два размера: металл до нанесения покрытия и деталь после нанесения покрытия. Добавьте допуск на пленку, места для зондирования и маски; уточните допуск у производителя.
3. Может ли деталь работать без смазки?
Иногда. Ответ зависит от пары и рабочего цикла, а не от слова «самосмазывающийся». Запустите реальный толкатель при ожидаемой нагрузке и температуре. Учитывайте запуски, остановки, самый длительный период холостого хода, чистящую жидкость и возможные загрязнения в процессе эксплуатации. Следите как за усилием, так и за износом. Если узел превышает какой-либо из пределов, работа всухую не прошла квалификацию.
4. Необходим ли сплав 7075-T6, или подойдет и 6061-T6?
Для несущего звена перед выбором сплава 7075-T6 необходимо проверить его на усталостную прочность. Для менее нагруженной направляющей можно использовать сплав 6061-T6. Нанесите заводское закаленное состояние на опытный образец покрытия и осмотрите рабочую поверхность, а не только наружный выступ. Не используйте образец из другого сплава в качестве контрольного образца.
5. Что должно быть включено в запрос предложений (RFQ) для этой отделки?
Отправьте CAD-файл и чертеж, контролирующий контроль качества. На чертеже укажите сплав, состояние, объем, пленку, маски и места расположения датчиков. Укажите тип направляющего элемента, нагрузку, движение, условия окружающей среды и текущий отказ. Если в смету необходимо включить испытания на коэффициент трения или долговечность, укажите предельный уровень приемки и количество образцов.
Нажмите здесь для отправки запроса 👆
Краткое содержание
Твердосплавное покрытие из ПТФЭ является полезным вариантом, когда одновременно проверяются твердое оксидное покрытие, низкое касательное напряжение и сопрягаемая деталь. Начните с анализа причин отказа, затем контролируйте толщину пленки, качество посадки, текстуру дорожки, технологию обработки и испытание, воспроизводящее условия эксплуатации. Отправьте пакет CAD-моделей и данные об изношенной детали вместе с запросом на коммерческое предложение. Короткий пилотный образец с четкими пределами остановки ценится больше, чем каталожный коэффициент трения, скопированный на чертеж.
Контактная информация
Компания: Ningbo Liqin Industry Co., Ltd.
Ежедневная поддержка клиентов и послепродажное обслуживание : service@shturl.zhuwanying@cncliq.com
Для новых запросов, обсуждения цен и заказов : business@shturl.zhouli@chinaliqin.com
Горячая линия: +86 18757148656
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, носят исключительно информационный и справочный характер. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку характеристики деталей, изготовленных на заказ, различаются в зависимости от номеров партий материала, калибровки оборудования и конкретных допусков, обязательные спецификации качества регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все примеры успешных заказов, представленные в этом блоге, были тщательно анонимизированы и отредактированы. Показатели производительности, производственные процессы и изображения служат исключительно для демонстрации наших возможностей в области обработки деталей на заказ и не представляют собой единый универсальный стандарт для всех заказов.
Производственная команда Лицинь
Компания Ningbo Liqin Industry, опираясь на 18-летний опыт в области высокоточной машиностроения, производит высокоточные металлические компоненты для требовательных мировых рынков. Наш производственный комплекс площадью 6500 м² оснащен более чем 150 станками, включая 4-осевую и 5-осевую обработку на станках с ЧПУ , фрезерно-токарную обработку, холодную экструзию и литье под давлением. Такая организация производства позволяет нам бесперебойно управлять проектами, от первоначальных CAD-концепций до отгрузки готовых изделий.
Мы обеспечиваем бескомпромиссный контроль качества. Мы подходим к жестким допускам с той инженерной дисциплиной, которая необходима. Наши инженеры по контролю качества, имеющие сертификаты ISO 9001, ISO 13485 и IATF 16949, проводят строгие проверки IPQC, FQC и OQC каждой производственной партии. От измерения размеров на координатно-измерительных машинах и оптического профилирования до испытаний на твердость и солевое распыление, мы проверяем ваши критически важные характеристики заранее — поэтому вы получаете готовые к установке компоненты без проблем со сборкой или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на двухчасовое время ответа на новые запросы предложений, прямую поддержку при изготовлении опытных образцов и бесперебойную экспортную доставку по Европе, Северной Америке, Азии и Океании.
Мы будем рады вашим запросам и образцам. Посетите наш веб-сайт или свяжитесь с нами напрямую, чтобы получить выгодное предложение!
