 Русский




Слышали ли вы когда-нибудь, как работающий инструмент начинает издавать характерный свист на полпути к заточке, даже если запрограммированная скорость выглядела вполне разумной? Этот звук обычно является первым сигналом для цеха о том, что число на экране и максимальная скорость вращения режущей кромки — это не одно и то же. В каталоге может быть указана максимальная частота вращения. Но в нем не видны длинная концевая фреза, прогретый комплект подшипников, слегка изношенная цанга или угол зажима, из-за которого программисту пришлось добавить еще 18 мм вылета.
Именно эту проблему рассматривает данная статья. Мы будем работать, начиная с этапа обработки, через держатель, револьверную головку и станок, а не с самого большого числа в таблице спецификаций. Цель практическая: получение стабильных отверстий, плоских поверхностей, пазов, каналов и резьбы на деталях, которые также имеют критически важные диаметры, полученные в результате токарной обработки. Покупатели также увидят, какие детали следует указывать в запросе на коммерческое предложение, поскольку «использование действующего инструмента» — это не план процесса.
1. Для чего на самом деле нужен держатель роторного инструмента
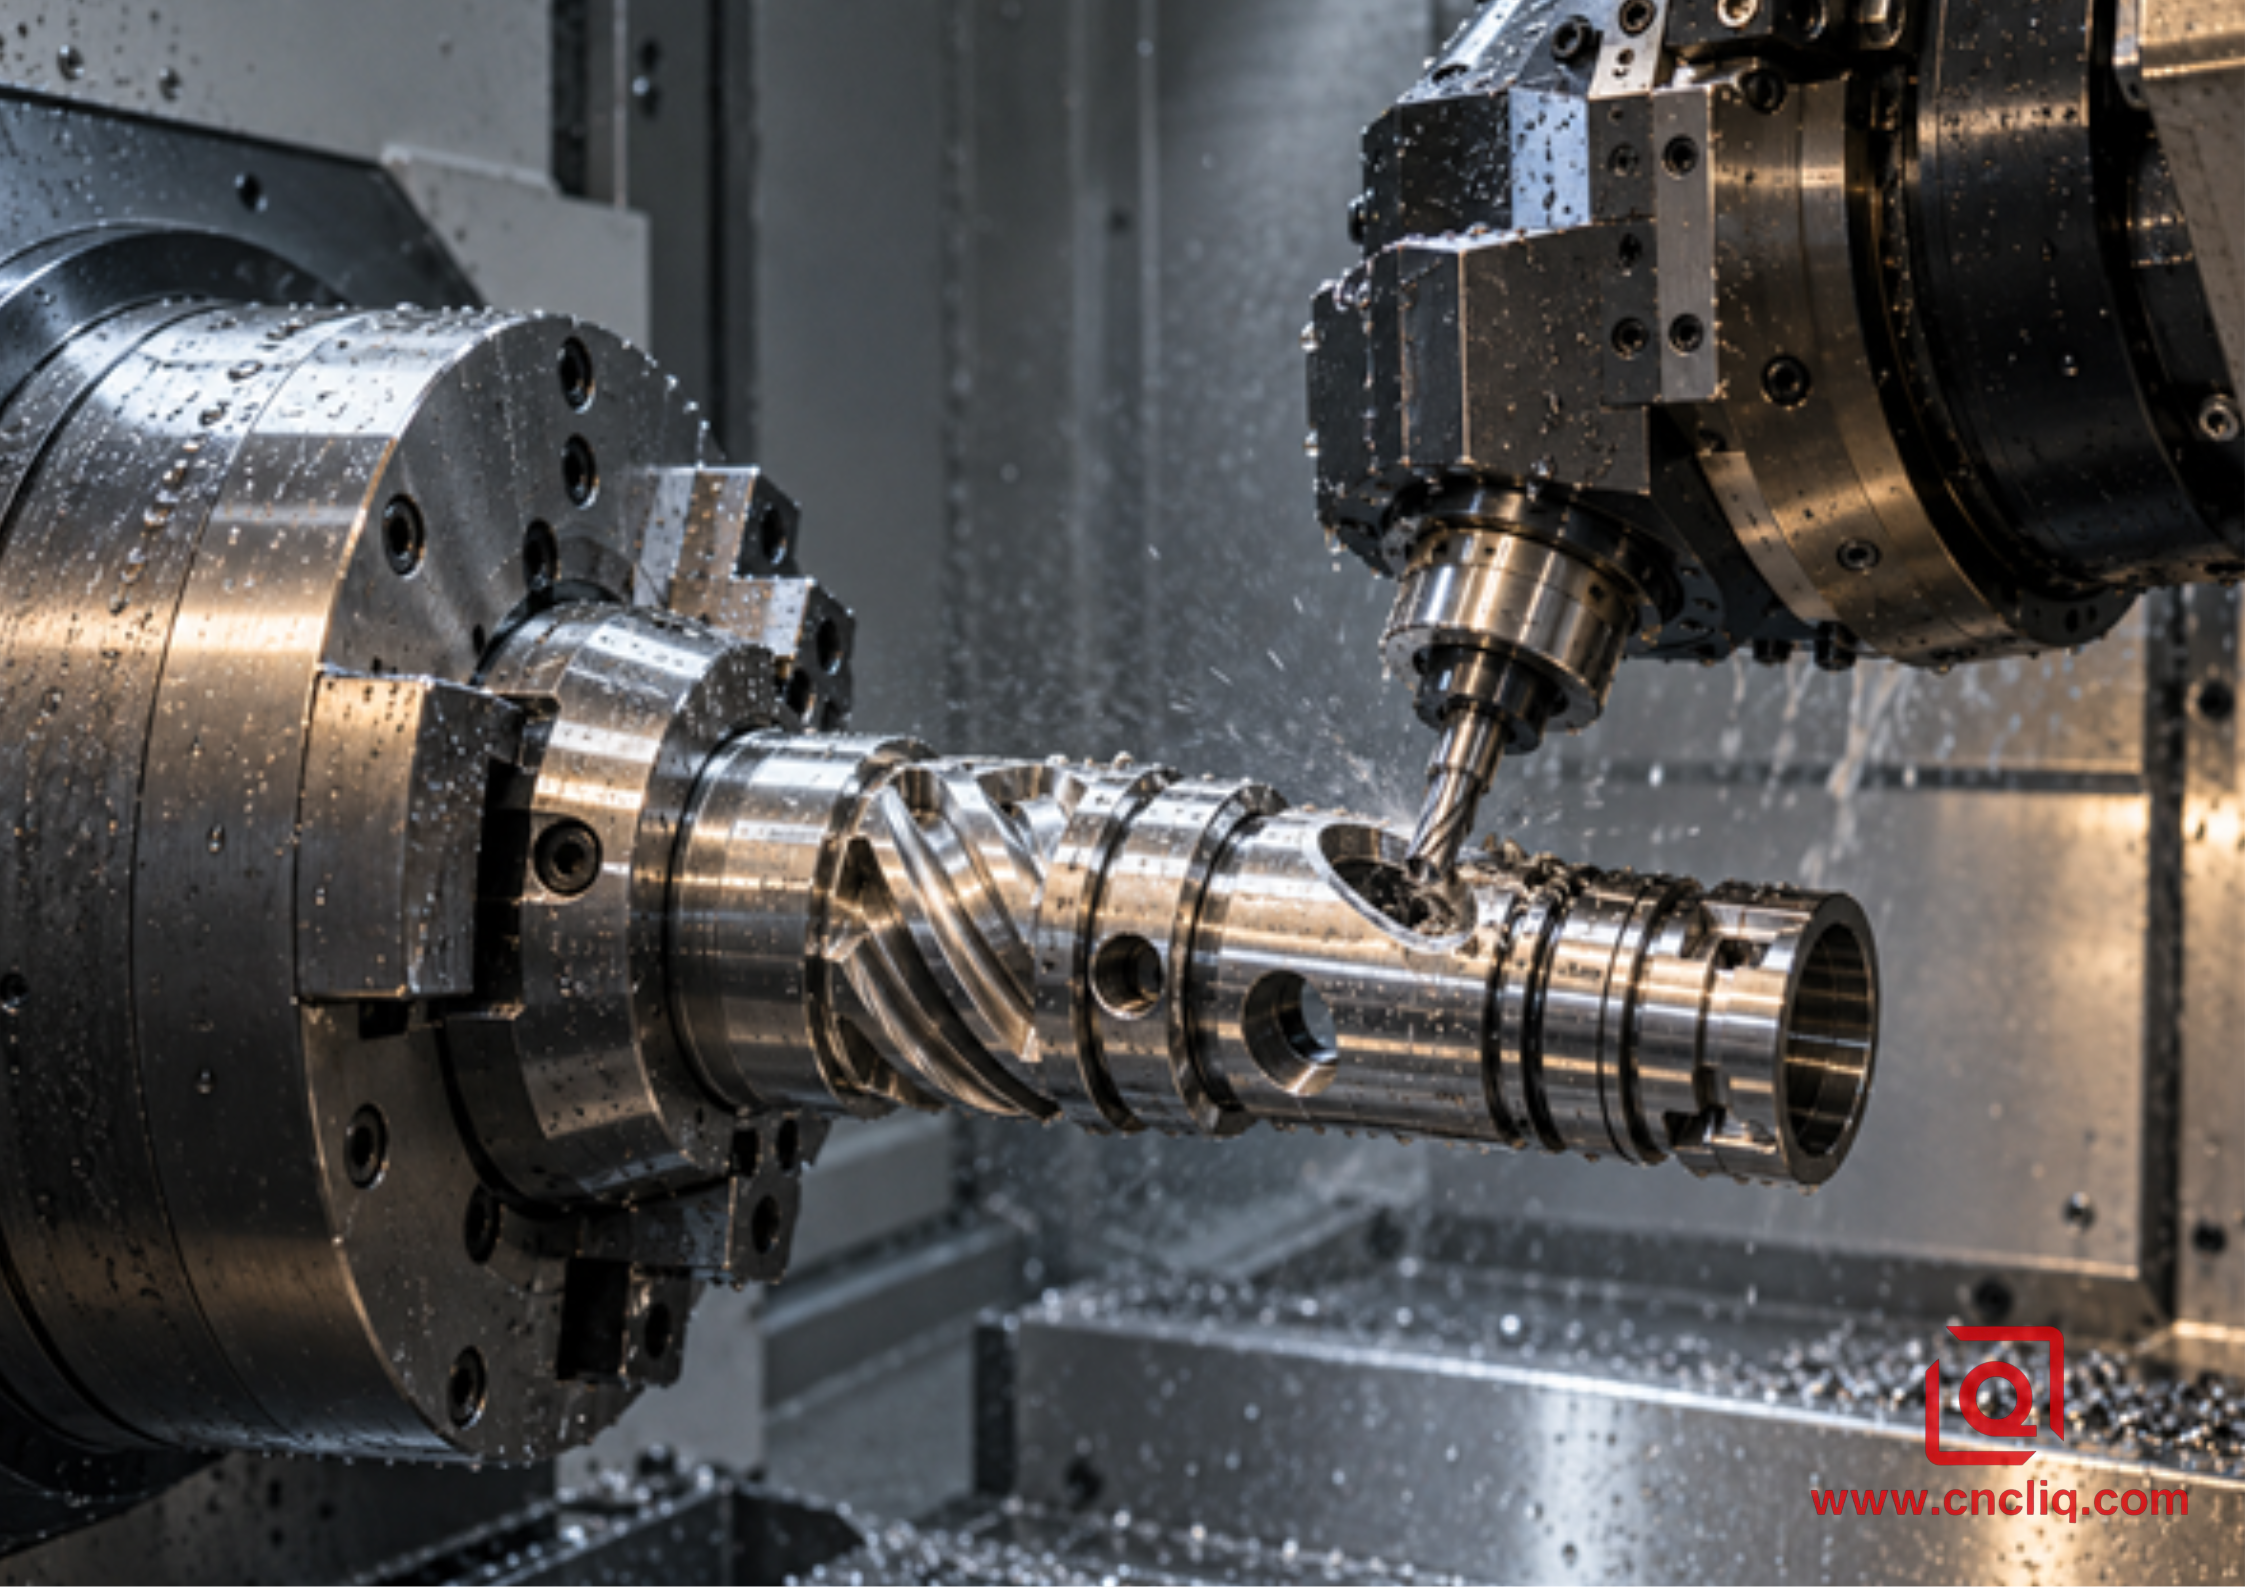
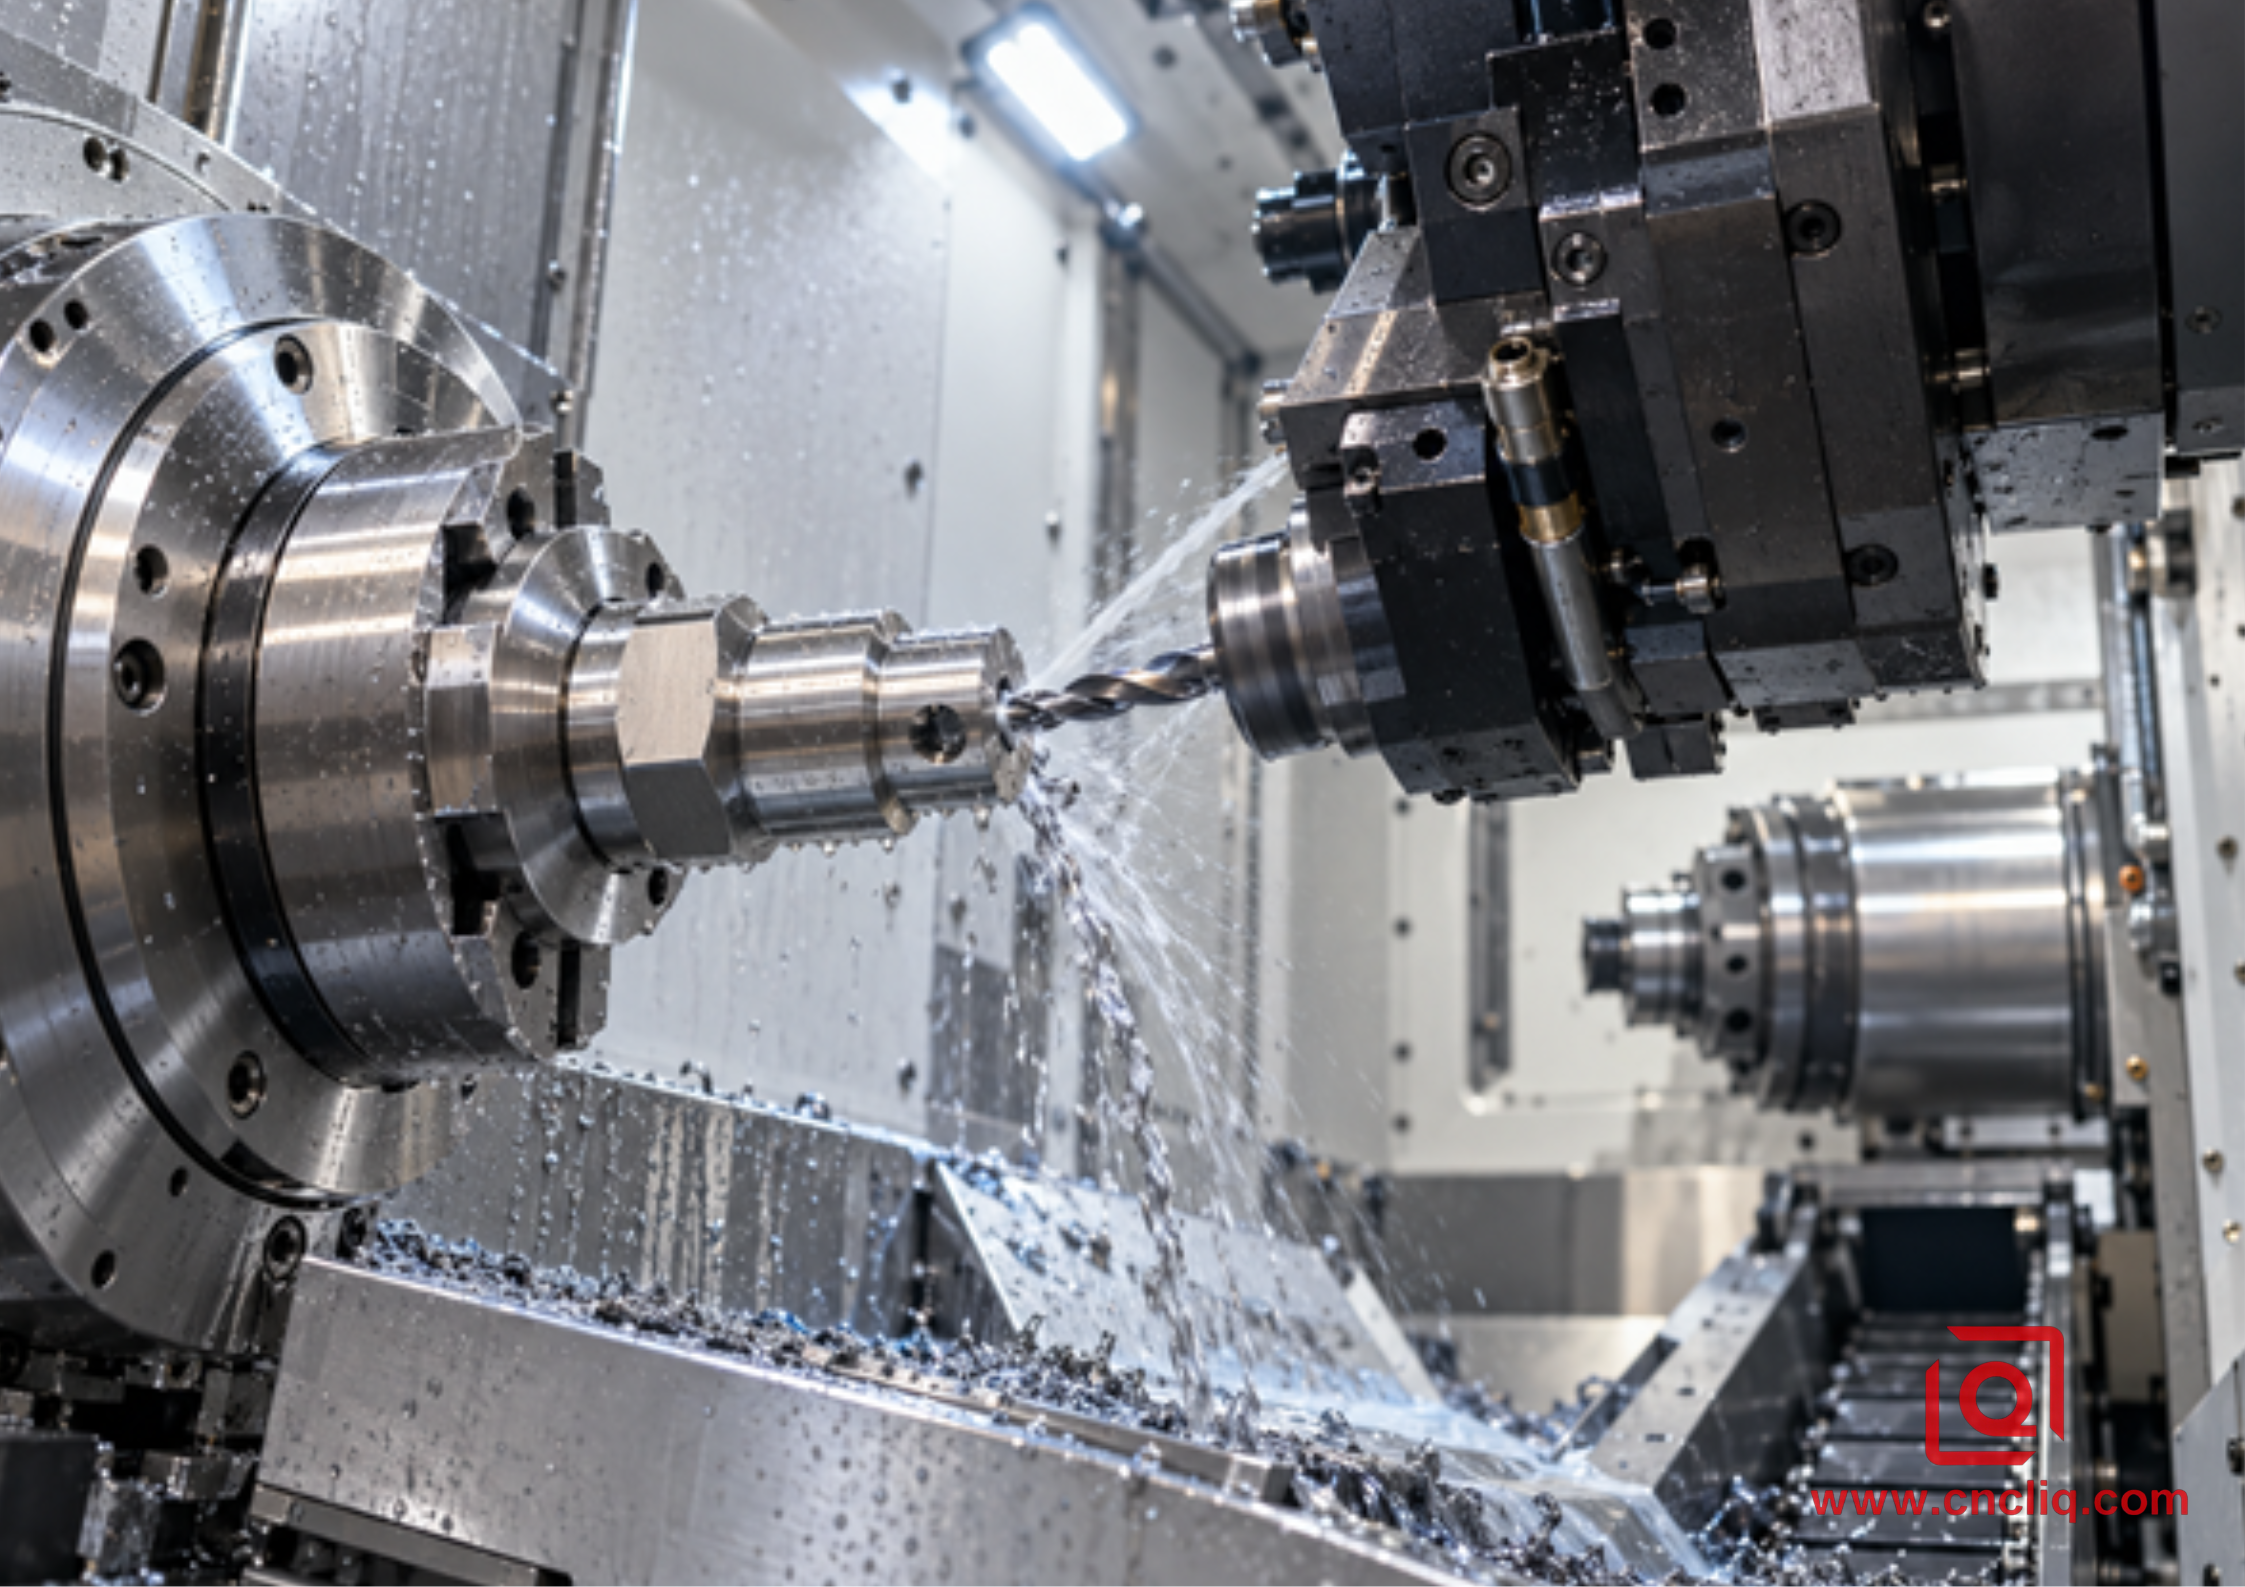
Вращающийся держатель инструмента — это компактный шпиндель, установленный на револьверной головке с электроприводом. В цехах его также называют приводным держателем или ведомым держателем. Мощность поступает через муфту револьверной головки, проходит через внутренний привод держателя и вращает сверло, метчик, развертку, концевую фрезу или другой режущий инструмент.
В большинстве случаев заготовка никогда не покидает основной патрон — по крайней мере, пока. Если использовать шпиндель в качестве оси C, револьверная головка приобретает полезную небольшую мастерскую: отверстия для торцов, отверстие по диаметру, одну плоскую площадку для гаечного ключа, возможно, узкий паз. Ось Y полезна, когда резец должен перемещаться вне центра. Противоположно расположенный шпиндель обеспечивает доступ для обратной обработки, хотя для перемещения все равно необходимы собственные проверки выравнивания и фиксации.
Представьте себе держатель как конечный редуктор и подшипниковый узел в более длинной цепи. Я прослеживаю цепь от отливки станка до канавки, никогда наоборот. Загрязненная поверхность, изношенный подшипник или гибкая стенка так или иначе дадут о себе знать — часто в виде нагрева или вибрации, иногда как некая деталь, незаметно сместившаяся с места. Наша статья оприводном инструменте на токарных станках с ЧПУ охватывает более широкие возможности станка; здесь же внимание сосредоточено на держателе и расположенной вокруг него конструкции.
Ориентация — это самая простая часть для понимания. Шесть отверстий на торцевой поверхности? В первую очередь на ум приходит осевая головка, поскольку её фреза расположена примерно вдоль оси шпинделя заготовки. Поперечное отверстие или плоская поверхность снаружи обычно указывают на радиальную головку, фреза которой повернута поперек этой оси. Когда доступ затруднен, может пригодиться регулируемая или многовыходная головка. Просто помните, что при этом удобство проявляется в большем количестве шарниров, ещё одном зацеплении шестерен и большем количестве металла, вращающегося возле патрона. Проверьте это на экране; проверьте ещё раз рядом со станком.
2. Скорость — это требование к качеству резки, а не трофей из каталога.
Начните с резки. Запишите обрабатываемый материал и его состояние, диаметр фрезы, материал инструмента, покрытие, количество канавок, зацепление и схему подачи охлаждающей жидкости. Затем откройте данные производителя фрезы. Полезная начальная частота вращения в метрических единицах:
Обороты в минуту = (1000 * скорость резания в м/мин) / (пи * диаметр режущей кромки в мм)
Скорость подачи в мм/мин = об/мин * эффективное количество зубьев * скорость подачи на зуб в мм
Это начальные расчеты, а не разрешение работать на пределе возможностей держателя. Поставьте 3-миллиметровое сверло рядом с 16-миллиметровой фрезерной машиной на верстаке. Маленькое сверло первым исчерпает свои обороты. Большое же заставит сдвинуться индикатор нагрузки. Добавьте прерывистое плечо, мягкий хват или слишком большой вылет, и я снижу начальную точку еще до появления первой стружки. На новой работе опытный наладчик оставляет достаточно места, чтобы прислушаться, понаблюдать за графиком нагрузки и осмотреть первый рез.
Теперь проверьте передаточное отношение, указанное на штампе или в документации, для точного держателя. На головке с передаточным отношением 1:1 входная и выходная скорости остаются близкими. Используйте передаточное отношение выше для крошечного режущего инструмента, который не может достичь заданного диапазона; используйте передаточное отношение ниже, когда для резки требуется больше вращения, чем скорости. Я говорю «близко» намеренно. Шестерни, уплотнения и подшипники — все они вносят свой вклад. Окончательные ограничения определяются выходными характеристиками производителя, а не идеальными арифметическими расчетами.
Крутящий момент и скорость сходятся во второй полезной взаимосвязи:
Мощность в кВт = (крутящий момент в Н·м * об/мин) / 9550
На этой странице я перестаю любоваться каталогом и ищу график. Жирным шрифтом обозначен крутящий момент, который может располагаться слева, а жирным шрифтом — в оборотах в минуту, далеко справа. Объедините их, и вы получите расчет производительности воображаемого держателя. Запросите выходную мощность при заданной скорости резания, а затем спросите, как долго эта мощность допустима: полный цикл, прерывистая работа или один короткий пик.
Перед выпуском программы ответьте на пять простых вопросов.
1. Какая частота вращения (в об/мин) необходима для обработки данного материала?
2. Какой крутящий момент или мощность доступны при данной частоте вращения после выбранного передаточного отношения?
3. Как долго держатель должен находиться под нагрузкой в течение каждого цикла?
4. Какой из утвержденных компонентов имеет самый низкий предел скорости: держатель, цанга, гайка, резец, уплотнительный пакет или привод револьверной головки?
5. Была ли проверена запрограммированная траектория вращения для этой головки, а не скопирована с предыдущего инструмента?
3. Жесткость — это весь путь передачи нагрузки.
Держатель может быть прочным, но при этом конструкция может быть мягкой. Я видел, как тяжелую радиальную головку обвиняли в вибрации, хотя на самом деле виновником был резец, вырванный для очистки зажимных губок патрона. Я также видел и обратное: короткий инструмент, хорошая цанга и разумный рез позволяли довольно компактной головке работать тихо в течение нескольких часов. «Жесткость» относится ко всему пути, по которому проходит сила резания.
Проведите пальцем по этому маршруту. Начните с флейты. Мой палец движется назад от этой флейты. Он останавливается на каждом соединении, на всем протяжении от маленького шпинделя и револьверной головки до зажима и детали. Пропустите одно соединение, и диагноз окажется неверным. Грязь под монтажной поверхностью — часть маршрута. То же самое относится и к тонкой стенке, издающей звон между зажимами. Даже самый толстый держатель в шкафу не сможет устранить ни одну из этих проблем.
Самый коварный момент на этом пути — это вылет режущего инструмента. Для быстрой проверки я представляю себе открытый резец как трамплин для прыжков в воду. Если нагрузка и сечение остаются неизменными, изгиб увеличивается примерно пропорционально кубу длины. Удвойте вылет, и приблизительная модель покажет примерно восьмикратное увеличение прогиба. В реальной сборке используются соединения и несколько материалов, поэтому эта цифра не является гарантией для цеха. Это предупреждение о недопустимости неосторожного вылета.
Соединение поворотной головки имеет значение, но названия могут вводить в заблуждение. Размер VDI, обозначение "болтовое крепление" или знакомая маркировка "BMT" сами по себе не гарантируют совместимость. Перед покупкой я фотографирую поворотную пластину и муфту. Затем я сверяю ее поверхность, болты, привод, вращение и направление выходного сигнала с чертежом. Похожие каталожные названия вводили в заблуждение не одно поколение машин.
Опубликованные технические характеристики по-прежнему ценны, если их рассматривать в контексте. Например, компания HAIMER указывает биение 0,003 мм при 3 x D и балансировке G2.5 при 25 000 об/мин для нескольких конкретных семейств держателей инструмента. Это хороший пример полного описания, поскольку оно включает в себя расстояние измерения и условия балансировки. Это не универсальный допуск для работающего инструмента. Материалы по устранению неполадок Sandvik Coromant затрагивают ту же практическую тему с другой стороны: укоротите избыточный вылет инструмента, закрепите заготовку и инструмент и проверьте биение держателя при появлении вибрации.
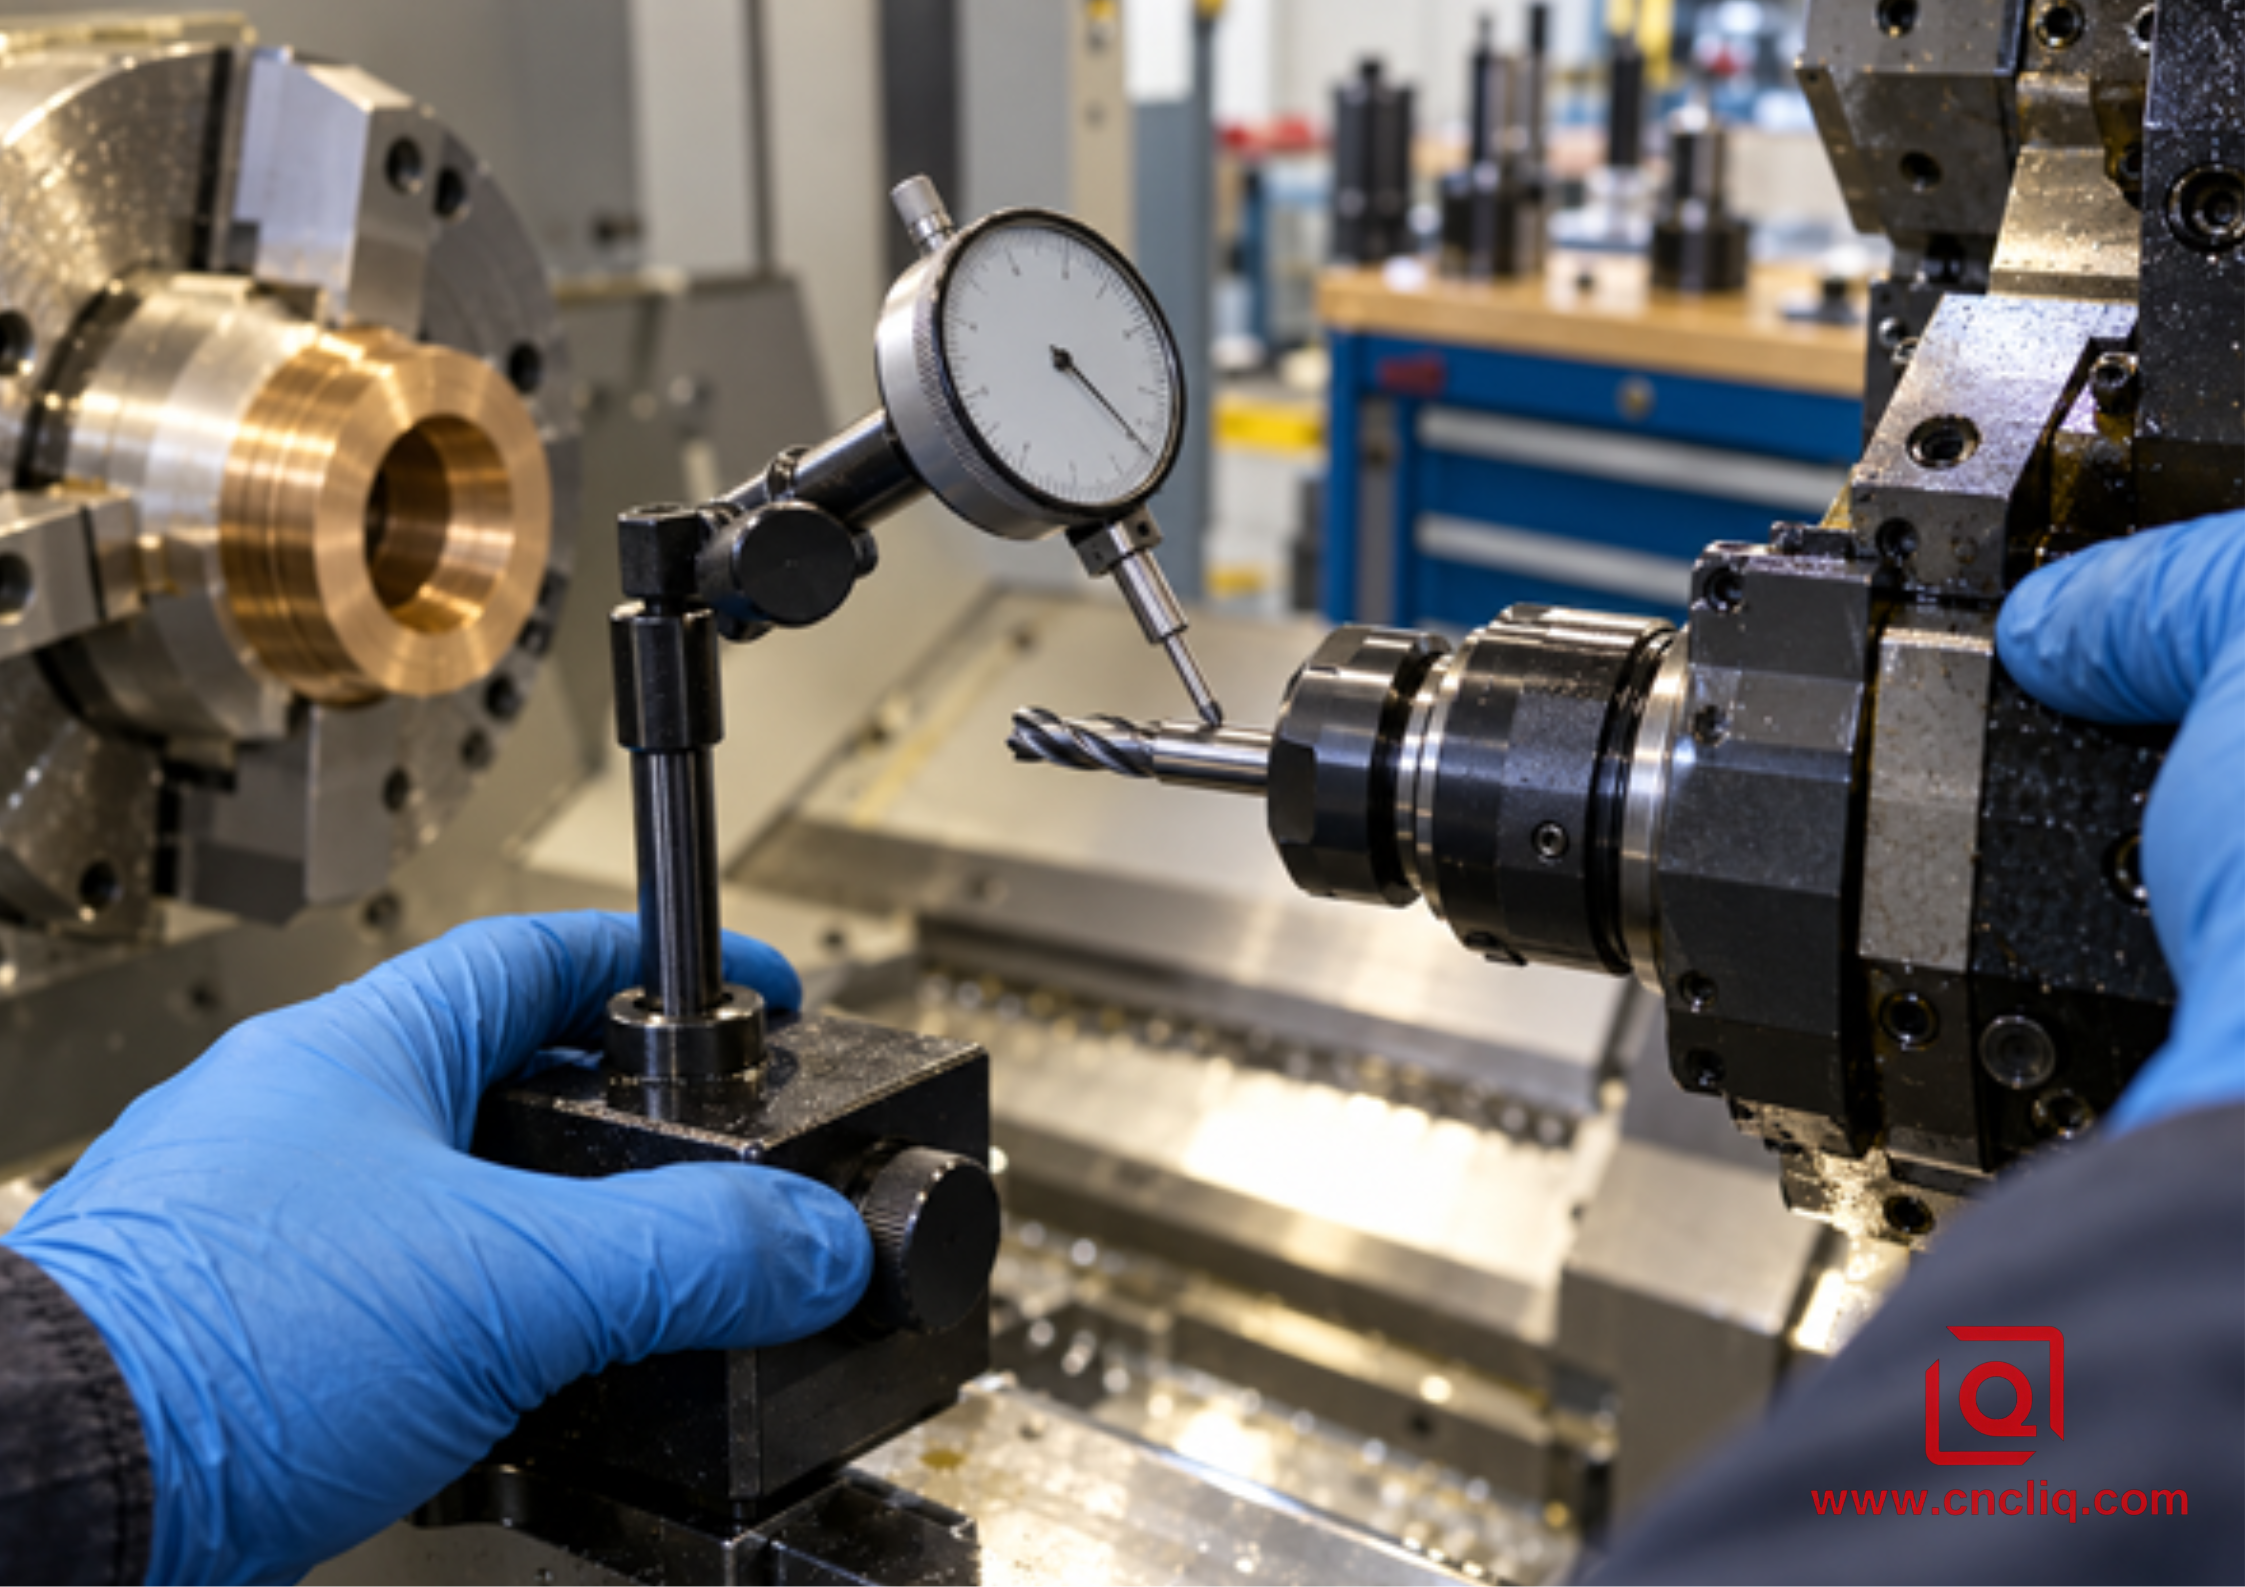
С помощью индикатора часового типа проверяется биение инструмента при заданной длине измерительного участка.
4. Выбор выходного интерфейса
Выходное соединение — это место, где универсальный держатель превращается в специализированную режущую систему. Большинство наладчиков без лишних церемоний обращаются к ящику ER. Он вмещает множество инструментов. Я по-прежнему выбираю самую маленькую и подходящую цангу для хвостовика, потому что удобство не является оправданием для неплотной посадки. Затем затягиваю гайку до значения, указанного производителем. Поврежденная цанга, слишком сильно сжатая в пределах своего диапазона сжатия, — это дорогостоящий способ сэкономить дешевый расходный материал.
Фреза с плоской заточкой Weldon представляет собой другой вариант. Если закрепить винт на этой плоскости, то вырывание становится механической проблемой с механическим упором. При сильном резе я предпочту такой вариант. Небольшая чистовая обработка меняет мое настроение. Теперь внимание переключается на соосность, и поиски смещаются в сторону прецизионной цанги, гидравлического зажима или термоусадочной втулки. Оправка может идеально подходить к фрезе и при этом обеспечивать подшипникам большой рычаг. Я проверяю этот рычаг на бумаге, прежде чем узел достигнет револьверной головки.
В запросе предложений (RFQ) нет никакой пользы от самого замысловатого названия интерфейса из каталога. Вместо этого укажите функцию: допуск, материал, ближайшие стены и пространство, доступное для корпуса держателя. Пусть инженер-технолог вернет полное предложение по держателю и резаку.
Выходной интерфейс | Практическая сила | Главное предостережение | Типичное использование |
ER коллет | Гибкий набор инструментов и простая смена. | Контроль чистоты, момента затяжки гайки, износа цанги и биения. | Сверление, нарезание резьбы, фрезерование от легкой до средней степени сложности. |
Боковой замок | Высокая устойчивость к вырыванию и надежная передача крутящего момента. | Балансировка и биение могут быть менее благоприятными для очень маленьких инструментов. | Надежная концевая фрезеровка и черновая обработка. |
Фрезерный станок | Прямая поддержка специализированных резаков | Более высокая изгибающая нагрузка и больший диапазон натяжения | Продольная резка, выборочное торцевое или боковое фрезерование |
Гидравлическая или термоусадочная посадка | Высокая концентричность и повторяемость захвата при правильном применении. | Стоимость, доступ, процесс обслуживания и совместимость систем. | Чистовое фрезерование, развертывание, мелкосерийные прецизионные инструменты |
5. Биение, балансировка, подшипники и нагрев
Несоответствие размеров — это несправедливо: одна канавка покрывает все расходы. Представьте, что на работу прибывают четыре канавки, и только одна из них вовремя. Этот высокий край принимает на себя стружку, а три оставшиеся полируют больше, чем режут. Температура повышается. Износ накапливается на одном крае. Через несколько деталей паз начинает сообщать о дефекте.
Разместите индикатор там, где показания имеют значение, даже если другая блестящая поверхность легче доступна для прикосновения. Моя инструкция по настройке выглядит как краткий список деталей: держатель, резец, адаптер, момент затяжки, длина измерительного инструмента, точка индикатора, результат. При повторной работе я добавляю еще одно слово — холодный или теплый. Без него два достоверных показания могут выглядеть как показания, полученные в результате неточной работы, просто потому, что они были сняты в разные моменты времени.
Балансировка вступает в игру по мере увеличения скорости и эксцентрической массы. Она не заменяет исправного режущего инструмента или правильной посадки. Балансировка также не гарантирует безопасность каждого прикрепленного режущего инструмента на максимальной скорости держателя. Минимальный допустимый предел в собранном комплекте остается пределом.
Нагрев одинаково специфичен для каждого компонента. Теплый держатель напротив не является термометром в данном случае. Я следую рекомендациям производителя по нагреву и смазке, а затем позволяю держателю установить свой собственный базовый уровень. Когда звук, тактильные ощущения, нагрузка или нагрев выходят за пределы этого базового уровня, цикл прерывается. Полная скорость — плохой диагностический тест для подозрительного подшипника.
6. Охлаждающая жидкость и чип могут повлиять на результат.
Даже самый аккуратный расчет может оказаться неудачным, если вокруг скопилось множество стружки. В корпусе токарно-фрезерного станка царит настоящий беспорядок: волокнистая стружка, мелкая фрезерная стружка и, возможно, два отверстия, сходящихся вне поля зрения. Я слежу за выходным отверстием, а не только за соплом.
Подача охлаждающей жидкости через инструмент полезна, когда глубокое отверстие скрывает режущую кромку. Она полезна только в том случае, если весь путь подачи жидкости одобрен для данного давления: подача через станок, соединение револьверной головки, уплотнения держателя, цанговое крепление и резец. Внешнее сопло вполне подходит для многих видов обработки открытых поверхностей, но следует проверять струю в начале и в конце движения. Струя, попадающая на корпус держателя, выглядит перегруженной и мало охлаждает там, где это необходимо.
Для прорыва необходим собственный план. Стружка может скапливаться в местах пересечения отверстий, а заусенец может сохраняться до момента сборки. При обработке алюминия повторная резка способствует образованию наростов на кромке и царапин. При обработке нержавеющей стали многократное трение в нижней части слишком осторожного прерывистого сверления может упрочнить поверхность. Поэтому «добавьте больше прерывистых сверлений» — не универсальное решение. Цикл обработки должен определяться геометрией сверла, подачей охлаждающей жидкости, глубиной и формой стружки.
Существующее руководство поконтролю стружки при высокоскоростной токарной обработке алюминия на станках с ЧПУ полезно, когда проблема начинается с материала, геометрии кромки или охлаждающей жидкости. В случаях, когда в углубление сбоку входит длинный инструмент, наше руководство по трохоидальному фрезерованию объясняет, как контролируемое радиальное зацепление может снизить нагрузку. Ни один из способов не устраняет ослабление или чрезмерное выдвижение держателя; стабильность по-прежнему остается приоритетом.
При проверке сделайте паузу после первого характерного признака. Прежде чем снова нажать кнопку запуска цикла, подержите первый чип и деталь под лампой. Выходной канал, кромка, канавка и поверхность обычно могут что-то сказать. Эта короткая проверка позволит обнаружить больше, чем еще одна минута, потраченная на любование симуляцией.
7. Матрица выбора оборудования в цехе
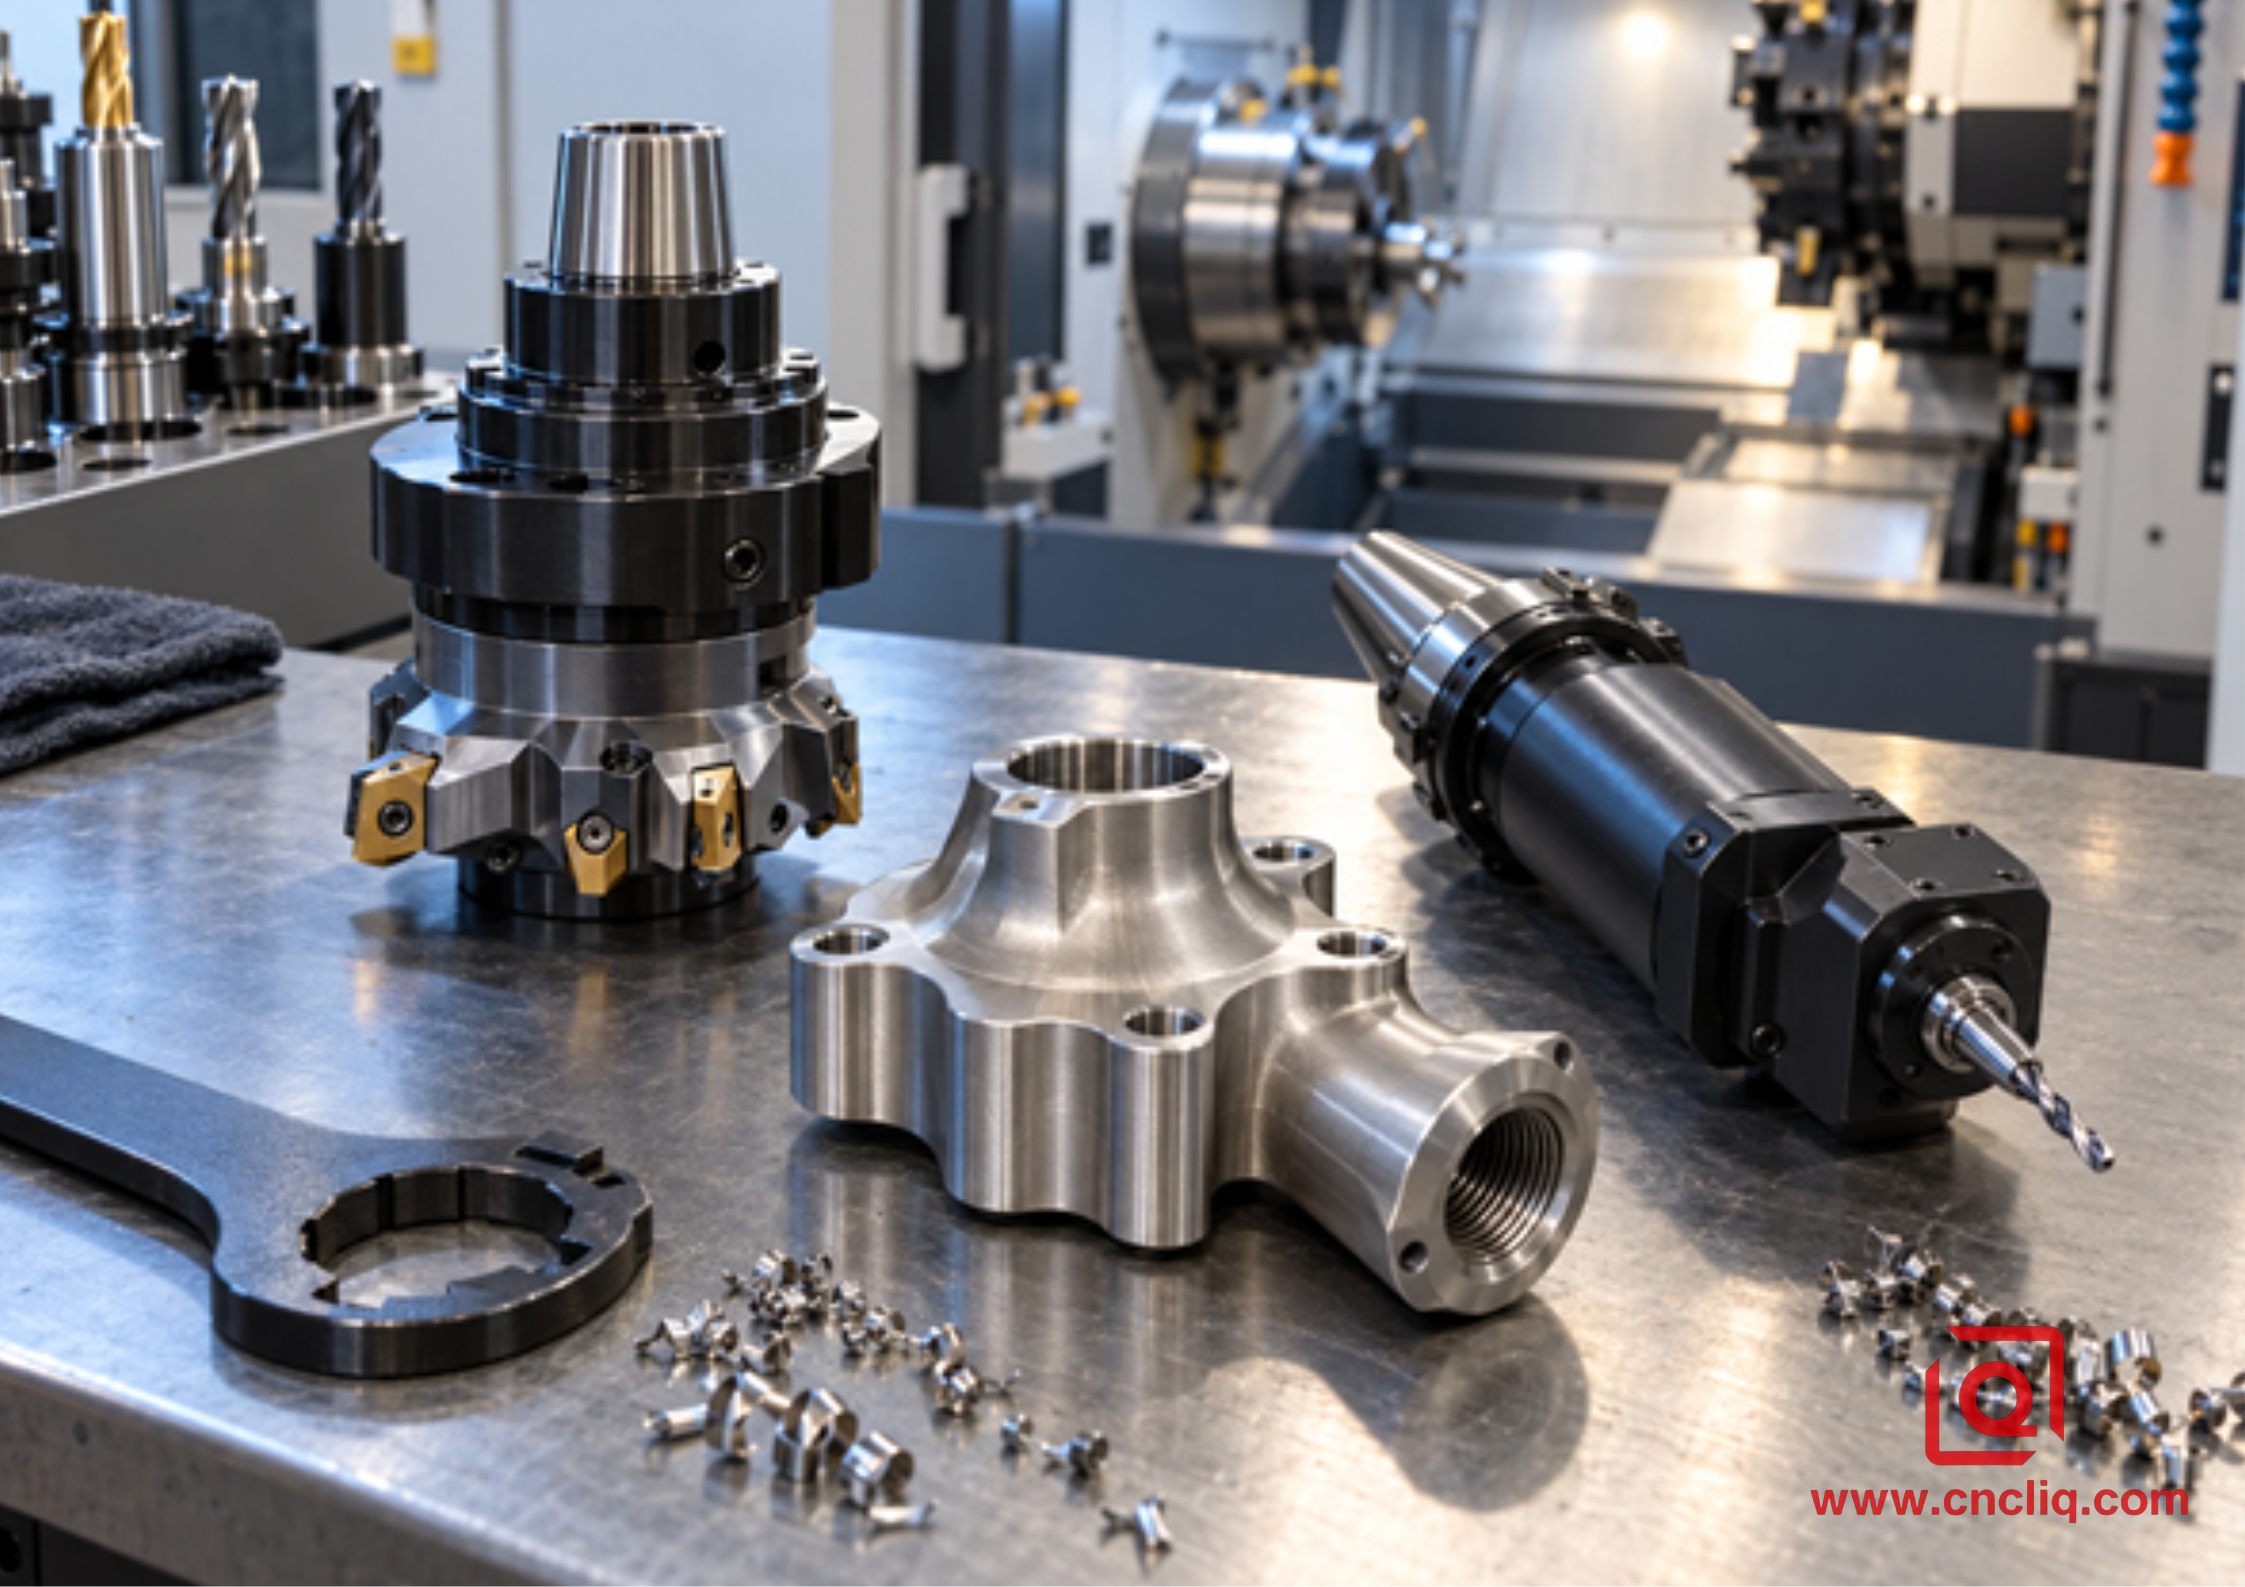
Короткие жесткие и более длинные высокоскоростные системы держателей вращающегося инструмента на верстаке
Операция | Что обычно имеет первостепенное значение | Направление держателя | Разумная первая проверка |
Сверление мелких поверхностей | Выходная частота вращения, биение, удаление стружки | Осевой | Рассчитайте частоту вращения сверла по его диаметру; проверьте циркуляцию охлаждающей жидкости. |
Скважина для бурения поперечных отверстий | Выравнивание, условия входа, заусенец при прохождении. | Радиальный | Обозначьте квадрат держателя; спланируйте место или контролируемый вход, если необходимо. |
Плоская поверхность с широким внешним диаметром | Крутящий момент, жесткость, вылет, зажим по оси С. | Радиальный | Перед повышением потребности в мощности уменьшите выступание и радиальное зацепление. |
Круг расположения болтов на лицевой стороне | Угловое положение, биение, длина инструмента | Осевой | Проверьте нулевую точку по оси C и метод контроля соответствия элемента и базовой точки. |
Смещенный от центра паз | Перемещение по оси Y, зазор между корпусом и режущим инструментом, отклонение режущего инструмента. | Осевой или радиальный по геометрии | Имитация полного рабочего объема держателя, а не только режущего инструмента. |
Жесткая нарезка резьбы | Синхронизация, крутящий момент, режим реверса, охлаждающая жидкость | Осевой или радиальный | Подтвердите пригодность цикла работы станка и держателя для реверсирования. |
Завершение рассверливания | Вылет, выравнивание, допуск на устойчивость | Обычно осевой | Измерьте биение на рабочей длине калибра и контролируйте размер предварительного отверстия. |
Этот стол не определяет чемпиона. Широкая плоская поверхность может стабилизироваться с помощью компактной головки 1:1. Маленькая дрель может не «проснуться», пока не появится ускоритель. Пусть качество резки попадет в короткий список. Пусть сам станок, включая зажимные губки, сделает окончательный выбор.
8. Когда игрок начинает огрызаться
Шум и звон побуждают к повороту регуляторов. Не поддавайтесь этому. Сначала я записываю обороты в минуту, подачу, зацепление, вылет инструмента, держатель и угол шпинделя в местах расположения меток. Фотография установки, сделанная на телефон, тоже помогает. Затем меняется один параметр. Если пять настроек меняются одновременно, и шум исчезает, значит, деталь хорошая, но диагноз не поставлен.
1. На станке проверьте модель держателя, передаточное отношение, стрелку вращения и смещение. Не доверяйте вчерашней инструкции по настройке, не заглянув в нее.
2. Протрите поверхность револьверной головки, установочные элементы, конус цанги, гайку, муфту и хвостовик фрезы. Скол здесь уже не будет мелким, как только начнётся резка.
3. Измерьте рабочую длину инструмента на холодном инструменте. Если стрелка показывает неправильное положение, я переустанавливаю ее один раз и сохраняю оба значения. Отброшенное значение может оказаться полезной подсказкой.
4. Сдвиньте резец внутрь до тех пор, пока не останется лишь небольшой зазор. Затем проведите его мимо зажимных губок, обоих шпинделей, близлежащих станций и зоны подхода.
5. Прежде чем обвинять мощность двигателя, уменьшите радиальное зацепление или глубину. Это позволит отличить проблему с нагрузкой от резонансной.
6. Изменяйте скорость плавными шагами и старайтесь избегать попадания стружки внутрь. Замедление вращения режущего инструмента до тех пор, пока он не начнет тереться, приведет лишь к вибрации и нагреву.
7. Остановитесь после первого характерного признака. Осмотрите износ канавок, форму стружки, направление подачи охлаждающей жидкости, заусенцы и фактическую поверхность.
Если проблема связана с одним и тем же держателем инструмента при переходе от одного инструмента к другому, то следует обратить внимание на привод держателя или револьверной головки. Когда на каждом эскизе изображен вытянутый инструмент и большая фреза, я прекращаю рисовать эскизы. Такая особенность требует шпинделя по оси B или фрезерного станка. В этом случае полезно наше сравнение токарной и токарно-фрезерной обработки концентрических корпусов на станках с ЧПУ ; более подробное руководство по DFM для токарно-фрезерной обработки охватывает компромиссы при настройке и предотвращении столкновений.
9. Анонимный случай: 17-4PH Роботизированный захват с поворотным механизмом
Европейский заказчик по автоматизированному оборудованию прислал компактный шарнир 17-4PH с двумя опорными площадками для подшипников, шестигранным кольцом, радиальным масляным отверстием, одним смещенным от центра отверстием на торце и плоской площадкой для гаечного ключа. Этот пример отражает опубликованные компанией Liqin области применения токарной, фрезерной, фрезерно-токарной обработки, снятия заусенцев и контроля качества. Однако это не гарантирует, что каждый аналогичный чертеж будет выполнен по этому методу.
План А предполагал изготовление деталей. Выточить выступы, освободить патрон и позволить обрабатывающему центру завершить обработку нестандартных элементов. Слабым местом было перемещение. И отверстие, и плоская поверхность были ориентированы относительно оси готового подшипника, поэтому второе приспособление добавляло взаимосвязь, которую пришлось бы восстанавливать при контроле качества. Вместо этого команда разработчиков попробовала использовать главный шпиндель и приводной инструмент. Его логика близка к конструкции болта с плечом для опоры вилки, разработанного компанией Liqin, — еще одной серии деталей, сочетающей точеные диаметры с фрезерованным приводным элементом.
Торцевое сверло резало чисто. Радиальное сверло — нет. Оно оставляло легкий след на входе и неаккуратный заусенец в месте соединения отверстий. Индикатор и проверка настройки показали более ясную картину: сверло было выдвинуто так, что не попало в угол зажима, и большая часть охлаждающей жидкости смывалась с корпуса держателя.
Это решение никак не подошло бы для эффектного рекламного видеоролика. Именно поэтому команда ему доверяла. Они аккуратно ввели сверло внутрь, плавно прошли весь путь по оси С и направили струю охлаждающей жидкости обратно на острие. Небольшое корректирующее движение позволило радиально-сверлильному станку занять безопасное место для входа. Осмотр вернулся к функциональной оси. Расположение отверстия и угол наклона были привязаны к выточенной базовой точке, а для скрытого пересечения была разработана отдельная линейка с подсветкой и увеличением.
Этот случай не доказал, что работающий на станке инструмент всегда превосходит два станка. Он доказал, что досягаемость, вход, подача охлаждающей жидкости, снятие заусенцев и измерение должны совпадать. Фланец прецизионного двигателя и передняя торцевая крышка Liqin демонстрируют тот же подход, основанный на использовании базовых точек, в отношении отверстия подшипника, направляющей и торцевой поверхности.
10. Составьте запрос на коммерческое предложение (RFQ), который сможет использовать магазин.
Чертеж содержит размеры. В запросе предложений также следует указать цеху, какой из дефектов испортит утро понедельника на сборочной линии. Два файла отправляются одновременно. Двумерный чертеж является определяющим, а нейтральная модель позволяет с трудом понять форму. Краткое сопроводительное письмо заполняет пробелы: состояние материала, схема заказа, отделка, термообработка, чистые кромки, документация, упаковка и дата запуска.
Теперь отметьте три особенности, которые могут помешать сборке. Возможно, поперечные отверстия зависят от оси подшипника. Возможно, рисунок поверхности должен быть расположен по одной плоскости. Возможно, спиральная метка превращает уплотнительную поверхность в брак. Укажите, какая именно. Если для приемки используется определенный метод контроля, укажите его название рядом с требованием. Ограниченный доступ также требует указания размеров сопрягаемой детали. Не позволяйте установщику изобретать недостающую половину вашей сборки.
В свою очередь, я хочу увидеть, как мыслит цех: станок, порядок установки заготовки, направление держателя, нестандартные инструменты, контроль качества, предположения и то, что было упущено. Для полноценного анализа отправьте файлы через страницу контактов . Компания Liqin может сравнить маршрут обработки с использованием приводного инструмента, более полный план токарно-фрезерной обработки и контролируемый процесс разделения перед тем, как предложить цену.
Нажмите здесь для отправки запроса 👆
Часто задаваемые вопросы
1. Стоит ли покупать держатель с наибольшим числом оборотов в минуту?
Нет. Иногда маленькому сверлу нужен каждый оборот. Замените его на широкую фрезу, и красная линия сдвинется. Крутящий момент или жесткость обычно становятся первым препятствием. После расчета фрезы я перехожу к параметрам: кривая мощности, вылет, биение, охлаждающая жидкость, подшипники, револьверная головка. Поэтому я не поручаю работу самому быстрому инструменту. Именно головка остается неподвижной там, где должен происходить рез.
2. Какое биение инструмента считается допустимым?
Не существует единственно верного универсального значения. Те же несколько микрометров едва ли раздражают крепкого чернового рабочего, но портят утро крошечному сверлильщику. Простое указание биения практически бесполезно. Нужно указать длину калибра и точку отсчета. Только тогда я сравниваю его с инструментом, чертежом, качеством обработки и деталями, которые, как уже доказано, можно изготовить с помощью этого процесса.
3. Лицевая или боковая сторона: какая ориентация держателя подходит?
Пусть сначала ответят характеристики. Рисунок поверхности указывает на осевую головку. Отверстие по диаметру или плоская поверхность снаружи указывают на радиальную головку. Перед заказом я все равно проверяю весь корпус на перемещение по осям C и Y, направление вращения, посадку револьверной головки, зажимы и соседние станции.
4. Может ли токарный станок с приводным инструментом заменить обрабатывающий центр?
На правильной детали — да. На неправильной — недолго. Найти эту границу гораздо лучше, чем повторять слоган. Придайте токарному станку преимущественно круглый корпус с несколькими отверстиями, резьбой, пазами и плоскими поверхностями. Он чувствует себя как дома. Теперь добавьте широкую канавку, длинный вылет, большую фрезу или мощное 3D-удаление. Я обращаюсь к обрабатывающему центру или шпинделю оси B. Сравните риск потери опорной точки и общую стоимость процесса.
5. Что помогает Лициню быстро составлять коммерческие предложения?
Начните с двух файлов, затем добавьте то, что в файлах недостаточно четко указано: состояние материала, схема расположения деталей, критически важные базовые параметры, качество обработки, правила обработки кромок, документация, временные параметры и пределы сопряжения. Отметьте три критически важных параметра, влияющих на отказ. Это позволит инженерной команде проверить доступ к держателю, зажим, снятие заусенцев и измерения перед расчетом стоимости работ.
Нажмите здесь для отправки запроса 👆
Краткое содержание
Выберите поворотный держатель, начиная с режущей кромки и двигаясь назад. Определите его скорость, посмотрите, какой крутящий момент остается, укоротите рычаг, отметьте точку рядом с показателем биения и понаблюдайте, куда действительно перемещается охлаждающая жидкость и стружка. Если вылет или нагрузка создают проблемы для этого небольшого шпинделя, переместите деталь на более тяжелый чугун. Четкий запрос коммерческого предложения переносит этот выбор на стол, пока план еще можно недорого изменить.
Контактная информация
Компания: Ningbo Liqin Industry Co., Ltd.
Ежедневная поддержка клиентов и послепродажное обслуживание: service@shturl.zhuwanying@cncliq.com
Для новых запросов, обсуждения цен и заказов: business@shturl.zhouli@chinaliqin.com
Горячая линия: +86 18757148656
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, носят исключительно информационный и справочный характер. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку характеристики деталей, изготовленных на заказ, различаются в зависимости от номеров партий материала, калибровки оборудования и конкретных допусков, обязательные спецификации качества регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все примеры успешных заказов, представленные в этом блоге, были тщательно анонимизированы и отредактированы. Показатели производительности, производственные процессы и изображения служат исключительно для демонстрации наших возможностей в области обработки деталей на заказ и не представляют собой единый универсальный стандарт для всех заказов.
Производственная команда Лицинь
Компания Ningbo Liqin Industry, опираясь на 18-летний опыт в области высокоточной машиностроения, производит высокоточные металлические компоненты для требовательных мировых рынков. Наш производственный комплекс площадью 6500 м² оснащен более чем 150 станками, включая 4-осевую и 5-осевую обработку на станках с ЧПУ , фрезерно-токарную обработку, холодную экструзию и литье под давлением. Такая организация производства позволяет нам бесперебойно управлять проектами, от первоначальных CAD-концепций до отгрузки готовых изделий.
Мы обеспечиваем бескомпромиссный контроль качества. Мы подходим к жестким допускам с той инженерной дисциплиной, которая необходима. Наши инженеры по контролю качества, имеющие сертификаты ISO 9001, ISO 13485 и IATF 16949, проводят строгие проверки IPQC, FQC и OQC каждой производственной партии. От измерения размеров на координатно-измерительных машинах и оптического профилирования до испытаний на твердость и солевое распыление, мы проверяем ваши критически важные характеристики заранее — поэтому вы получаете готовые к установке компоненты без проблем со сборкой или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на двухчасовое время ответа на новые запросы предложений, прямую поддержку при изготовлении опытных образцов и бесперебойную экспортную доставку по Европе, Северной Америке, Азии и Океании.
Мы будем рады вашим запросам и образцам. Посетите наш веб-сайт или свяжитесь с нами напрямую, чтобы получить выгодное предложение!
