 Русский




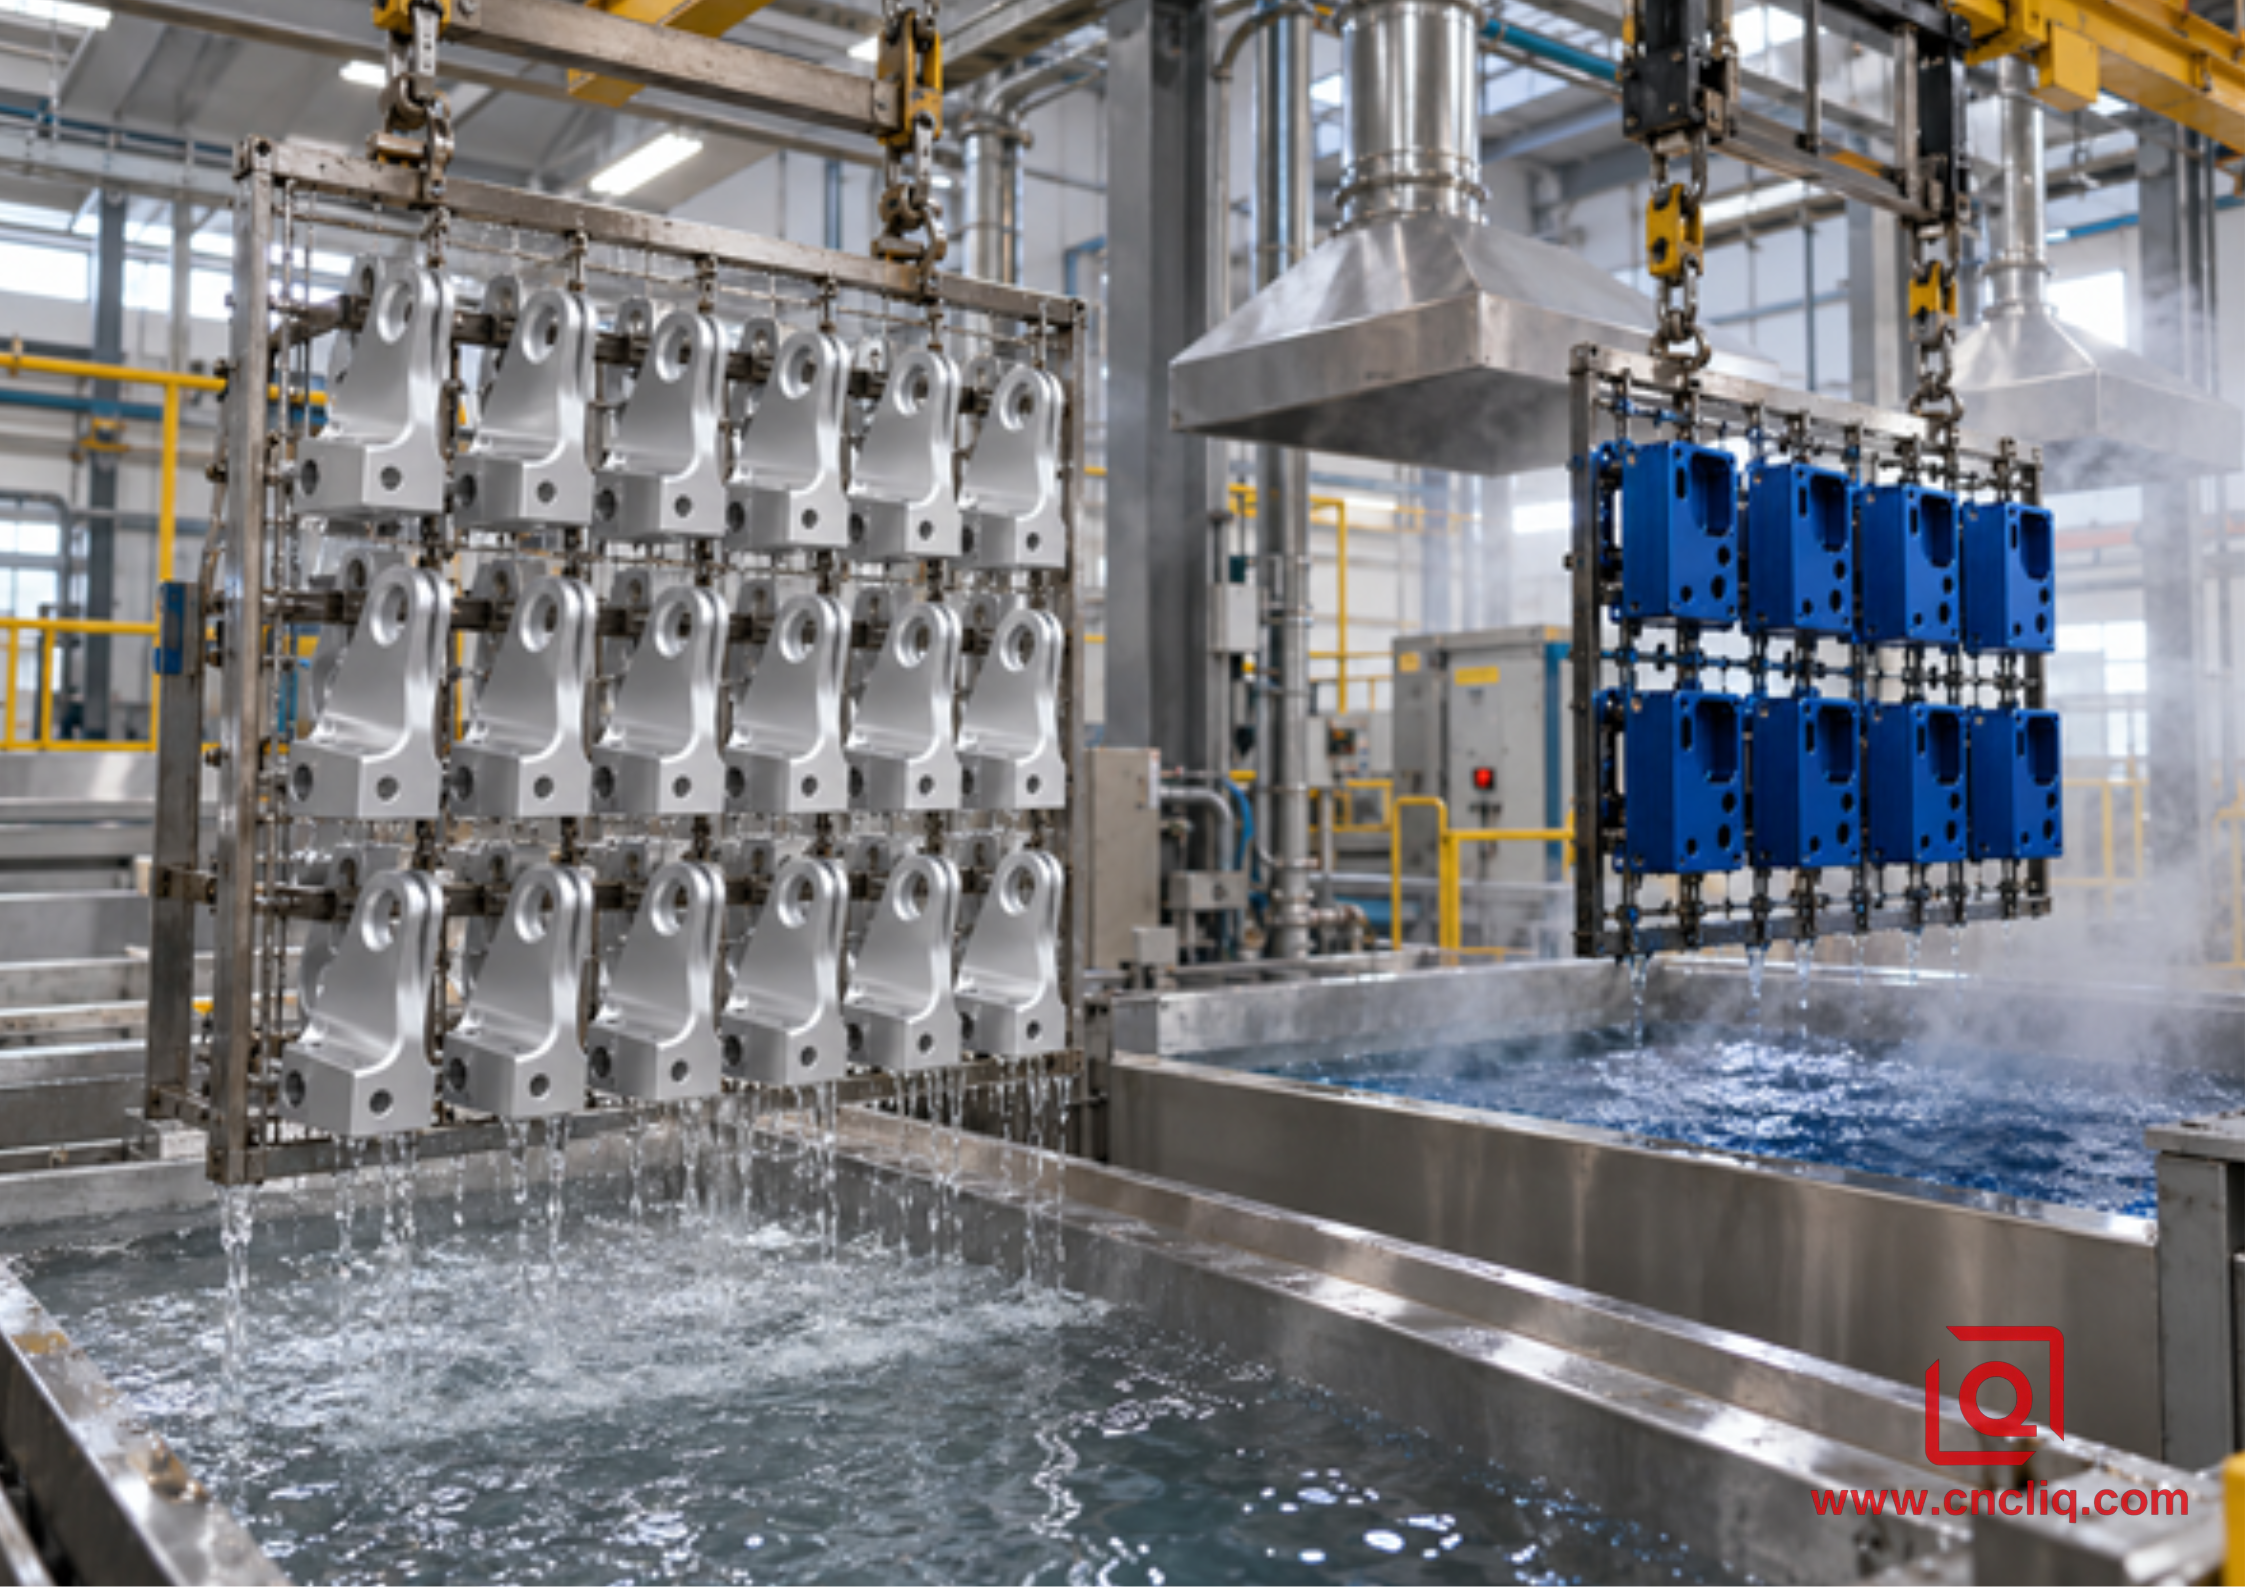
Вы смотрите на два предложения по анодированию и недоумеваете, почему один поставщик рекомендует серную кислоту, а другой настаивает на хромовой? Разногласия часто возникают на поздних этапах, когда уже согласованы сплав, допуски на диаметр отверстия и сроки поставки. Именно тогда стоимость отделки может значительно возрасти.
Мы рассмотрели практические вопросы, стоящие за этим замечанием. Будет ли подшипник по-прежнему входить после нанесения покрытия? Где рейка может соприкасаться с деталью? Нужна ли грунтовка для серого покрытия? Можно ли использовать тот же метод для изготовления ярко-синего корпуса, что и для кронштейна самолета, подверженного усталостным нагрузкам? В этой статье рассматриваются эти вопросы в том порядке, в котором они обычно попадают к инженеру или покупателю OEM-производителя. Мы придерживаемся принципа работы с чертежами, рейками и инспекционными стендами.
1. Практический ответ перед детальным рассмотрением.
Для обычных алюминиевых корпусов, кронштейнов, панелей, корпусов датчиков или оптических креплений обычно первым вариантом, заслуживающим внимания, является анодирование серной кислотой типа II. Оно легкодоступно. Оксид хорошо впитывает краситель, а правильно подобранное уплотнение обеспечивает эффективную защиту от коррозии. По сравнению с обычным хромовым анодированием типа I, пленка получается толще и лучше выдерживает обычные манипуляции. Компромисс заключается в качестве изготовления: красивая отделка бесполезна, если отверстие для штифта закроется.
Анодирование хромовой кислотой типа I — более узкоспециализированный и продуманный выбор. Слой оксида тонкий. Это ценно для алюминия, чувствительного к усталости, для деталей с плотной геометрией, некоторых склеенных или окрашенных аэрокосмических конструкций, сборок из смешанных сплавов и соединений, где доступ для промывки затруднен. Однако в ванне используется шестивалентный хром. В процессе закупок учитываются такие факторы, как допустимая мощность, контроль воздействия, утилизация отходов и региональное разрешение.
Вот наше правило в цехе: не выбирайте по названию кислоты. Выбирайте по типу детали и по документации, которая её контролирует. Если цвет, коммерческая доступность и общая защита свинца, начинайте с типа II. Если выпущенная аэрокосмическая спецификация, список утвержденных процессоров, опасения по поводу усталости или проверенная устаревшая система указывают на тип I, рассматривайте это указание как инженерное требование. Более дешевая замена не будет дешевле, если партия не может быть принята.
2. Примите первое решение относительно функции.
Перед открытием таблицы нанесения покрытия обведите элемент, который может остановить сборку. Это может быть посадка подшипника, нагруженный выступ, линия склейки, поверхность с контролируемым цветом или защемленное соединение. Этот элемент определяет направление. Полная сравнительная таблица приведена позже, после описания производственного процесса и конкретного примера, где представлены все компромиссы.
3. Что испытывает данная деталь на производстве?
В обоих процессах заготовка выступает в роли анода. Электрический ток обеспечивает контролируемое превращение алюминия на поверхности в оксид алюминия. Это звучит просто, пока в резервуар не поступит реальная нагрузка. Каждая деталь должна иметь чистую поверхность, электрический путь через свою стойку, место для выхода газа и систему промывки, которая не оставляет следов химических веществ в поперечных отверстиях.
Серная ванна образует сравнительно пористый оксид. Поры полезны. Краситель может проникать в них, после чего специальное покрытие закрывает структуру и помогает сохранить цвет. Большее количество оксида также означает большее влияние на размер. Именно поэтому декоративный рисунок нельзя передать финишеру после завершения программы ЧПУ. Для более толстого инженерного покрытия руководство по анодированию Liqins Type II и Type III разделяет декоративную защиту и износостойкое твердое покрытие.
Тип I ведет себя иначе. Его оксидный слой остается тонким и имеет долгую историю применения на авиационном алюминии. На ребристом кронштейне, внахлест или клеевой конструкции такая небольшая толщина слоя может быть именно тем, что нужно. Хромовый раствор, проникающий в плотное соединение, также менее агрессивен по отношению к алюминию, чем запертый серный раствор. Мы по-прежнему проектируем с учетом дренажа и тщательного промывания; более терпимым является запрет на оставление жидкости внутри узла.
Также следите за контактом стеллажа. Загрузка резервуара может выглядеть однородной с расстояния трех метров, но ток проникает через небольшие точки контакта. Эти точки остаются локально незащищенными или видимыми. Установите их на скрытом выступе, прежде чем оператору придется импровизировать.
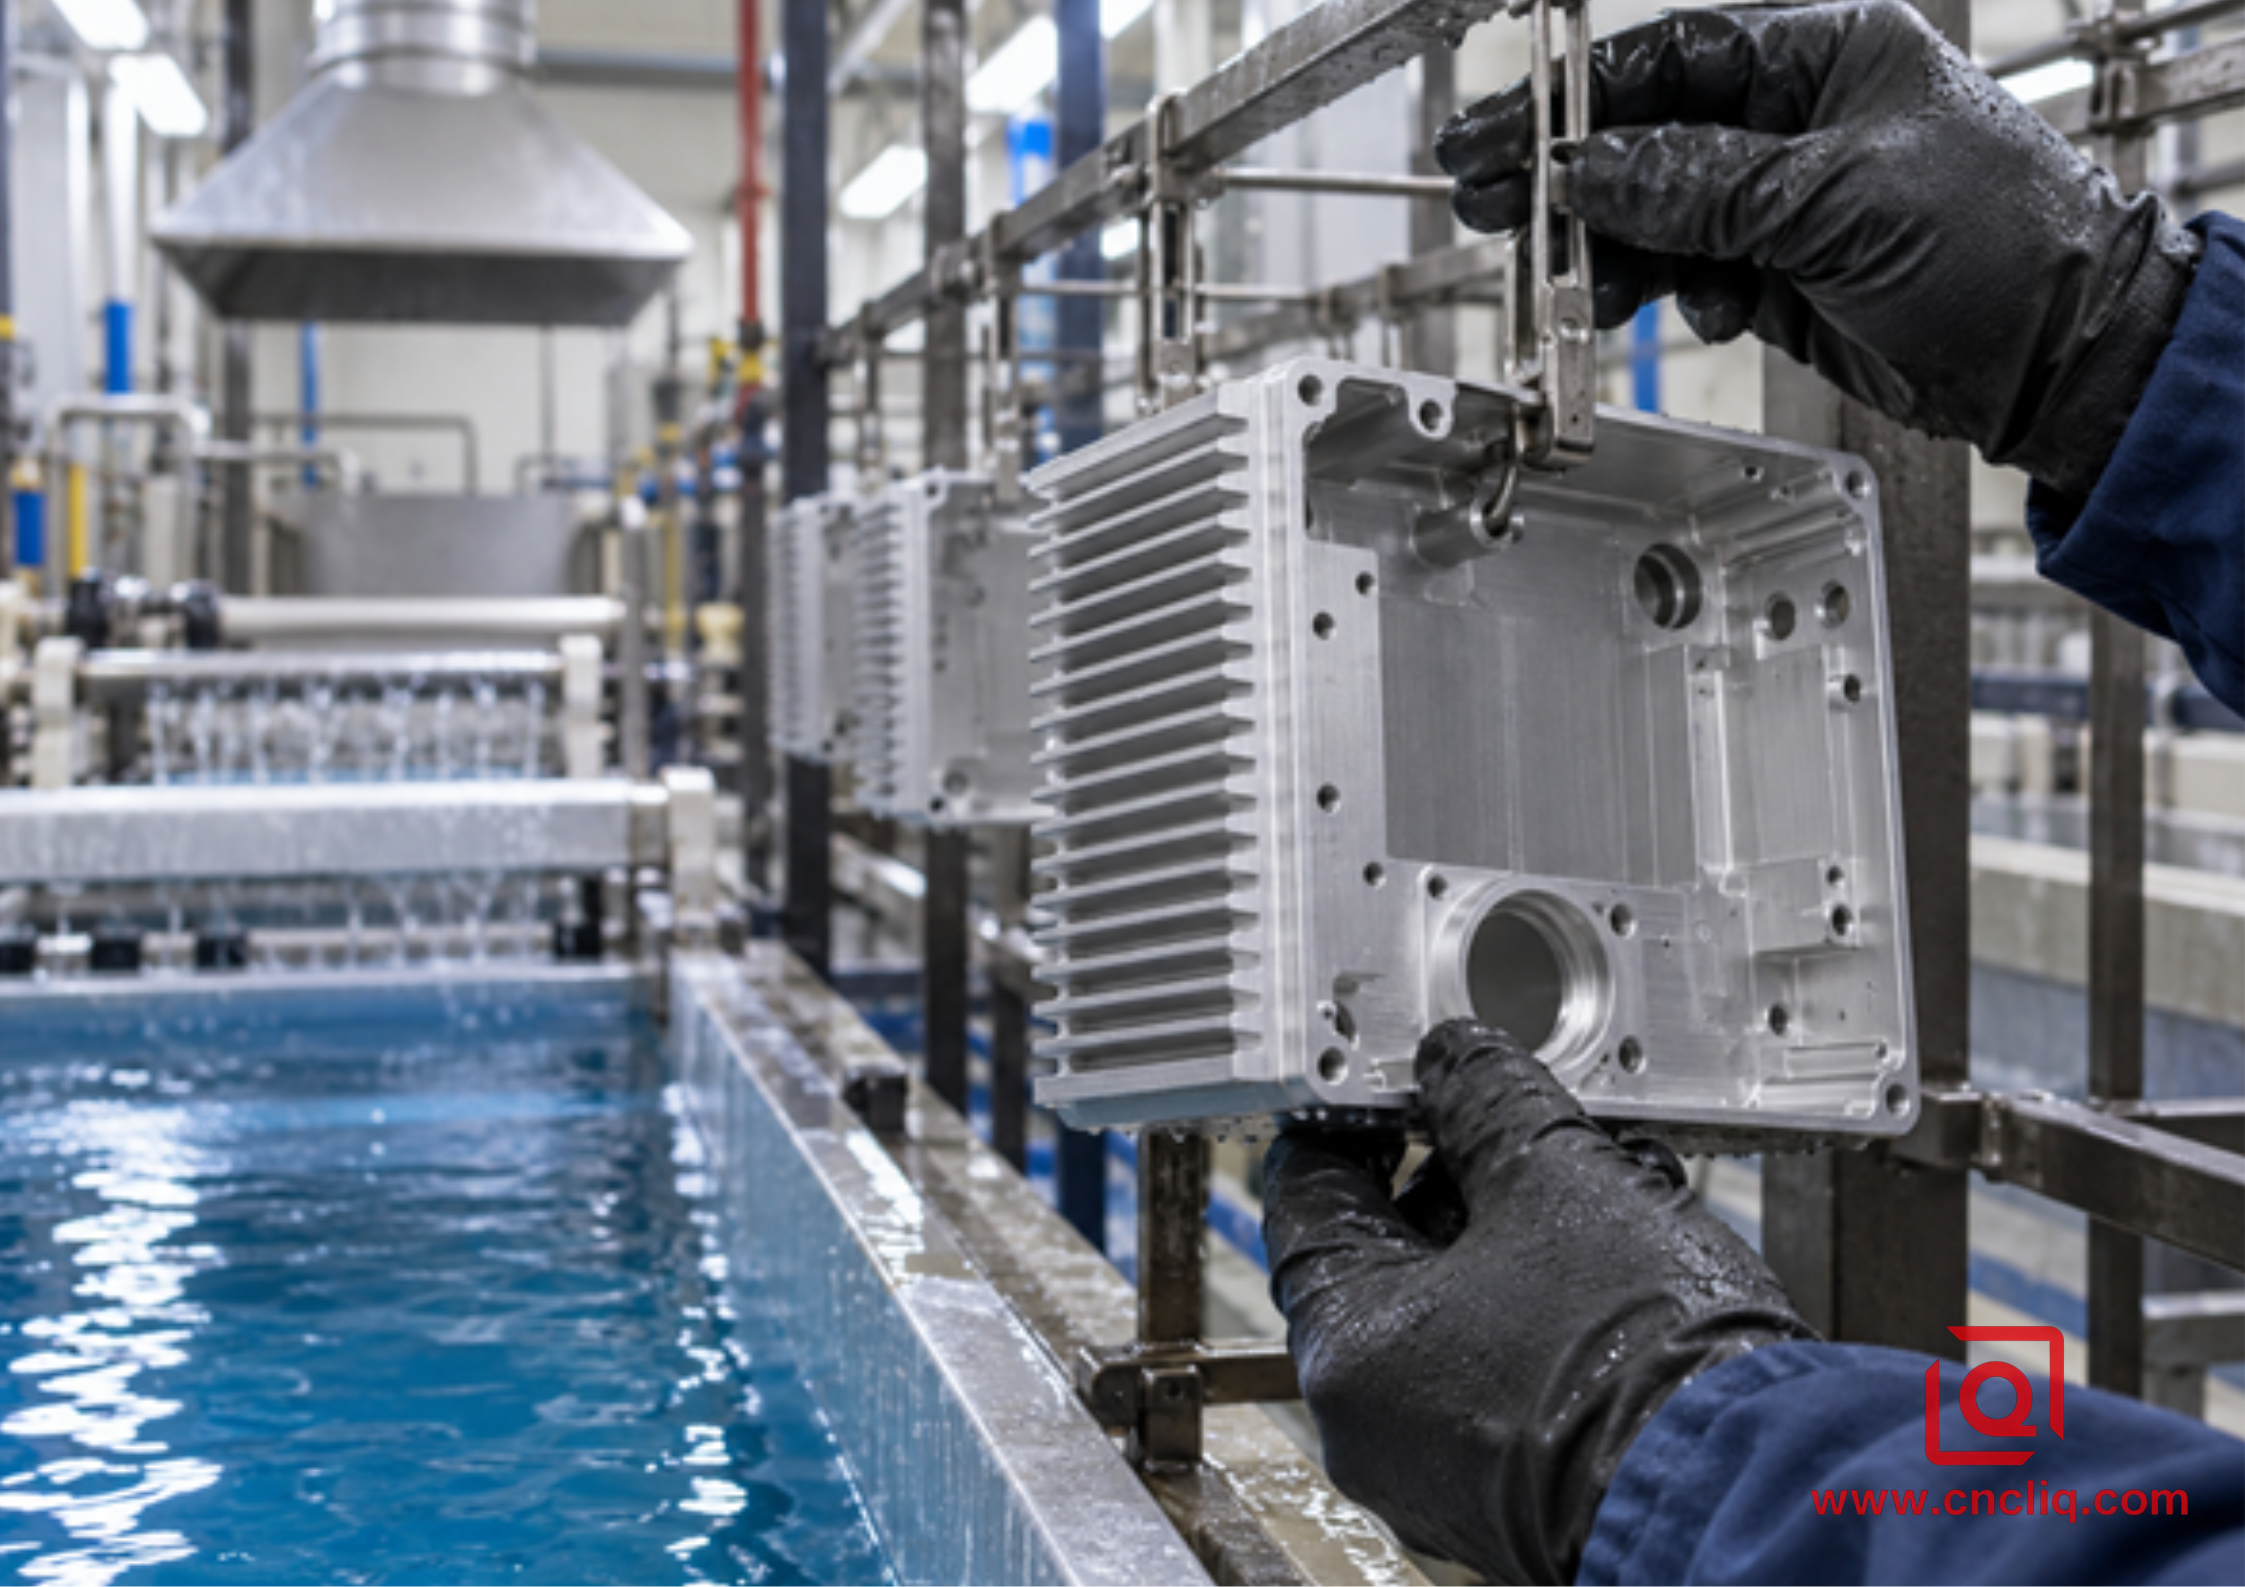
Встроенное изображение: установка обработанного алюминиевого корпуса на стойку перед анодированием.
4. Начните с неудач, которые вы не можете принять.
Коррозия: уточняйте информацию по всему маршруту.
Покрытие само по себе не работает. Мы спрашиваем, какой сплав поступил, как была подготовлена поверхность после резки, куда вводился ток, что происходило после промывки и какой тест завершает работу. Упустите хотя бы одну из этих деталей, и хорошая коррозионная стойкость превратится в пустые рекламные уловки.
Стандарт ISO 7599 полезен для декоративного и защитного анодирования серной кислотой. Он предлагает разумный способ описания свойств, испытаний, пригодности сплавов и подготовки поверхности. Его область применения не распространяется на покрытия из хромовой кислоты или инженерные твердые покрытия. Другими словами, указание ISO 7599 рядом с обозначением типа I означает две разные инструкции. Поставщик должен уточнять чертеж, а не молчаливо выбирать один из вариантов.
Износ от трения: осмотрите сопрягаемую деталь.
Ручка управления типа II может выглядеть хорошо даже после многих лет использования руками и перчатками. Та же самая пленка на сухом, загрязненном песком слайде может отполироваться до блеска. Когда на отпечатке появляется золотник клапана, направляющая или рельс, мы прекращаем сравнение и задаемся вопросом, следует ли использовать там твердое покрытие типа III или другое покрытие.
Мы также избегаем слова «устойчивый к царапинам». Оксид твердый, но край может отколоться, а застрявшая частица может оставить след. Расскажите мастерской, что трется об анодированную поверхность, есть ли смазка и как часто происходит движение соединения. Эти три факта полезнее, чем героическое прилагательное.
Усталость: геометрия получает право голоса
Широкое покрытие и нагруженный выступ из сплава 7075 могут быть изготовлены из одного и того же сплава, но вести себя совершенно по-разному. На выступе малый радиус, линия резания или история снятия и повторного нанесения покрытия могут иметь такое же значение, как и выбор ванны.
Статья 2022 года об усталости материала полезна, но я рассматриваю её как ориентир, а не как разрешение. Исследователи сравнили анодированный хромом и серной кислотой сплав 7050-T7451 в условиях высокоцикловых испытаний. В условиях их испытаний результаты по усталости существенно не отличались, а пленки серной кислоты толщиной до 13 мкм были признаны пригодными для использования. Однако был один важный нюанс: применение клеевых соединений рассматривалось отдельно. При анализе проекта я бы положил статью на стол, обвёл сплав и толщину, а затем вернулся бы к опубликованной спецификации программы. Опубликованный результат может уточнить вопрос. Он не может молча переписать утвержденный аэрокосмический процесс.
Цвет: Красильная ванна — это не покрасочная камера.
Детали типа II синего, черного, красного, золотого и натурального цвета встречаются часто. Идеальное соответствие сплавов — редкость. Деталь из сплава 7075 с высоким содержанием меди может иметь другой оттенок, чем деталь из сплава 6061; отливка из сплава с содержанием кремния может иметь еще один оттенок. Сварные швы и следы ручного ремонта часто бросаются в глаза.
Фреза и пескоструйная камера тоже оставляют отпечатки пальцев. Направленное фрезерование, локально отполированный участок или перекрывающиеся проходы пескоструйной обработки могут оставаться видимыми после окрашивания. Руководство по финишной обработке методом пескоструйной обработки связывает выбор материала с окончательной сатинированной поверхностью. Для получения эстетичного покрытия следует утвердить реальный образец при согласованном освещении. Черный цвет сам по себе является широким целевым показателем.
5. Диаметр отверстия 12 мм говорит сам за себя.
Возьмем отверстие, обработанное с диаметром 12,000 мм. Теперь добавим требование типа II к толщине оксидного слоя 0,020 мм. На ранней стадии проверки DFM мы можем предположить, что примерно половина оксидного слоя образуется над исходной поверхностью. Отверстие может оказаться около 11,980 мм в конечном итоге, поскольку обе стенки смещаются к центру. Штифт, который вошел до завершения обработки, может уже не начать движение.
Эта приблизительная сумма предназначена для планирования. Это не гарантия качества. Предварительная обработка удаляет часть металла; сплав и геометрия изменяют электрические характеристики; ток не распределяется идеально по каждому углу. Тонкая пленка типа I снижает риски, хотя даже при плотной подгонке разница все равно ощутима.
Мы включили в контрольный лист пять простых вопросов.
1. Измерит ли инспектор этот элемент до нанесения покрытия или после?
2. Какие отверстия, резьба, контактные площадки, заземляющие пластины и опорные точки остаются незащищенными?
3. Где может остаться след от контакта стойки?
4. Получили ли открытые лезвия ножей такие же небольшие изломы?
5. Может ли вода, используемая для полоскания, вымыться из всех карманов, отверстий, швов и стыков?
Ответы на эти вопросы определяют припуск на обработку и стоимость маскировки. Они также предотвращают принятие оператором решения в последний момент рядом с резервуаром. Если выбор сплава еще не решен, руководство по обработке сплавов Liqins 6061, 7075 и 5052 показывает, почему подложка влияет как на резку, так и на внешний вид готового изделия.
6. Влияние Cr(VI) меняет картину покупки.
Хромовая кислота меняет ход обсуждения закупок еще до того, как первая партия попадет в резервуар. Причина — шестивалентный хром. В соответствии с OSHA 29 CFR 1910.1026 в США установлен восьмичасовой допустимый предел воздействия в 5 мкг/м³ и уровень риска в 2,5 мкг/м³. Это небольшие значения, и переработчик должен контролировать реальную ситуацию вокруг линии, а не просто указывать их. В европейских документах добавлены вопросы, касающиеся разрешения REACH для триоксида хрома и хромовой кислоты, с конкретными положениями и способами применения, которые необходимо проверить в рамках конкретной программы.
Таким образом, перерабатывающему предприятию требуется не только резервуар. За расчетом стоимости стоят такие факторы, как экстракция, мониторинг воздуха, защитное оборудование, очистка сточных вод, учет отходов и квалифицированный персонал. Ограниченная утвержденная мощность также может увеличить очередь.
Означает ли это, что тип I исчез? Нет. В контролируемых аэрокосмических работах он по-прежнему используется, если это разрешено программой и соответствующим разрешением. Мы задаем два прямых вопроса: зачем проекту нужен этот путь, и одобрен ли предлагаемый источник для его использования?
Использование серной ванны позволяет избежать образования Cr(VI), что обычно расширяет возможности закупок. Однако это не исключает негативного воздействия. Кислота, растворенный алюминий, промывочная вода, красители, уплотнители и шлам все равно куда-то попадают. Надежный поставщик может объяснить этот путь, не прикрываясь словом «экологичность».
7. Перенесите принятые решения на чертеж.
В полезной записке содержатся ответы на вопросы, влияющие на соответствие или приемку: определяющие изменения, тип, класс, толщина или масса покрытия, цвет, герметизация, маски, положение на подставке, а также применимость размеров после финишной обработки. Для работ типа I могут быть добавлены ограничения, связанные с технологическим процессом заказчика, утвержденным источником, грунтовкой или склеиванием.
Никогда не позволяйте производственным сокращениям скрывать изменения в процессе. В соответствии со стандартом MIL-PRF-8625, типы I, II и IIB отправляют партию по разным маршрутам. Если старый чертеж противоречит действующим экологическим нормам, отправьте технический запрос и сохраните ответ вместе с записью задания. Оператору резервуара не следует предлагать разрешать конфликты в конструкции.
Что касается внешнего вида, отправьте утвержденный образец и укажите видимые поверхности. Что касается функциональности, укажите названия документов, которые сопровождают партию: например, карта толщины, отчет о состоянии отверстия, результаты адгезии, данные о коррозии, отчет FAI или сертификат. Четкие доказательства лучше, чем длинное прилагательное.
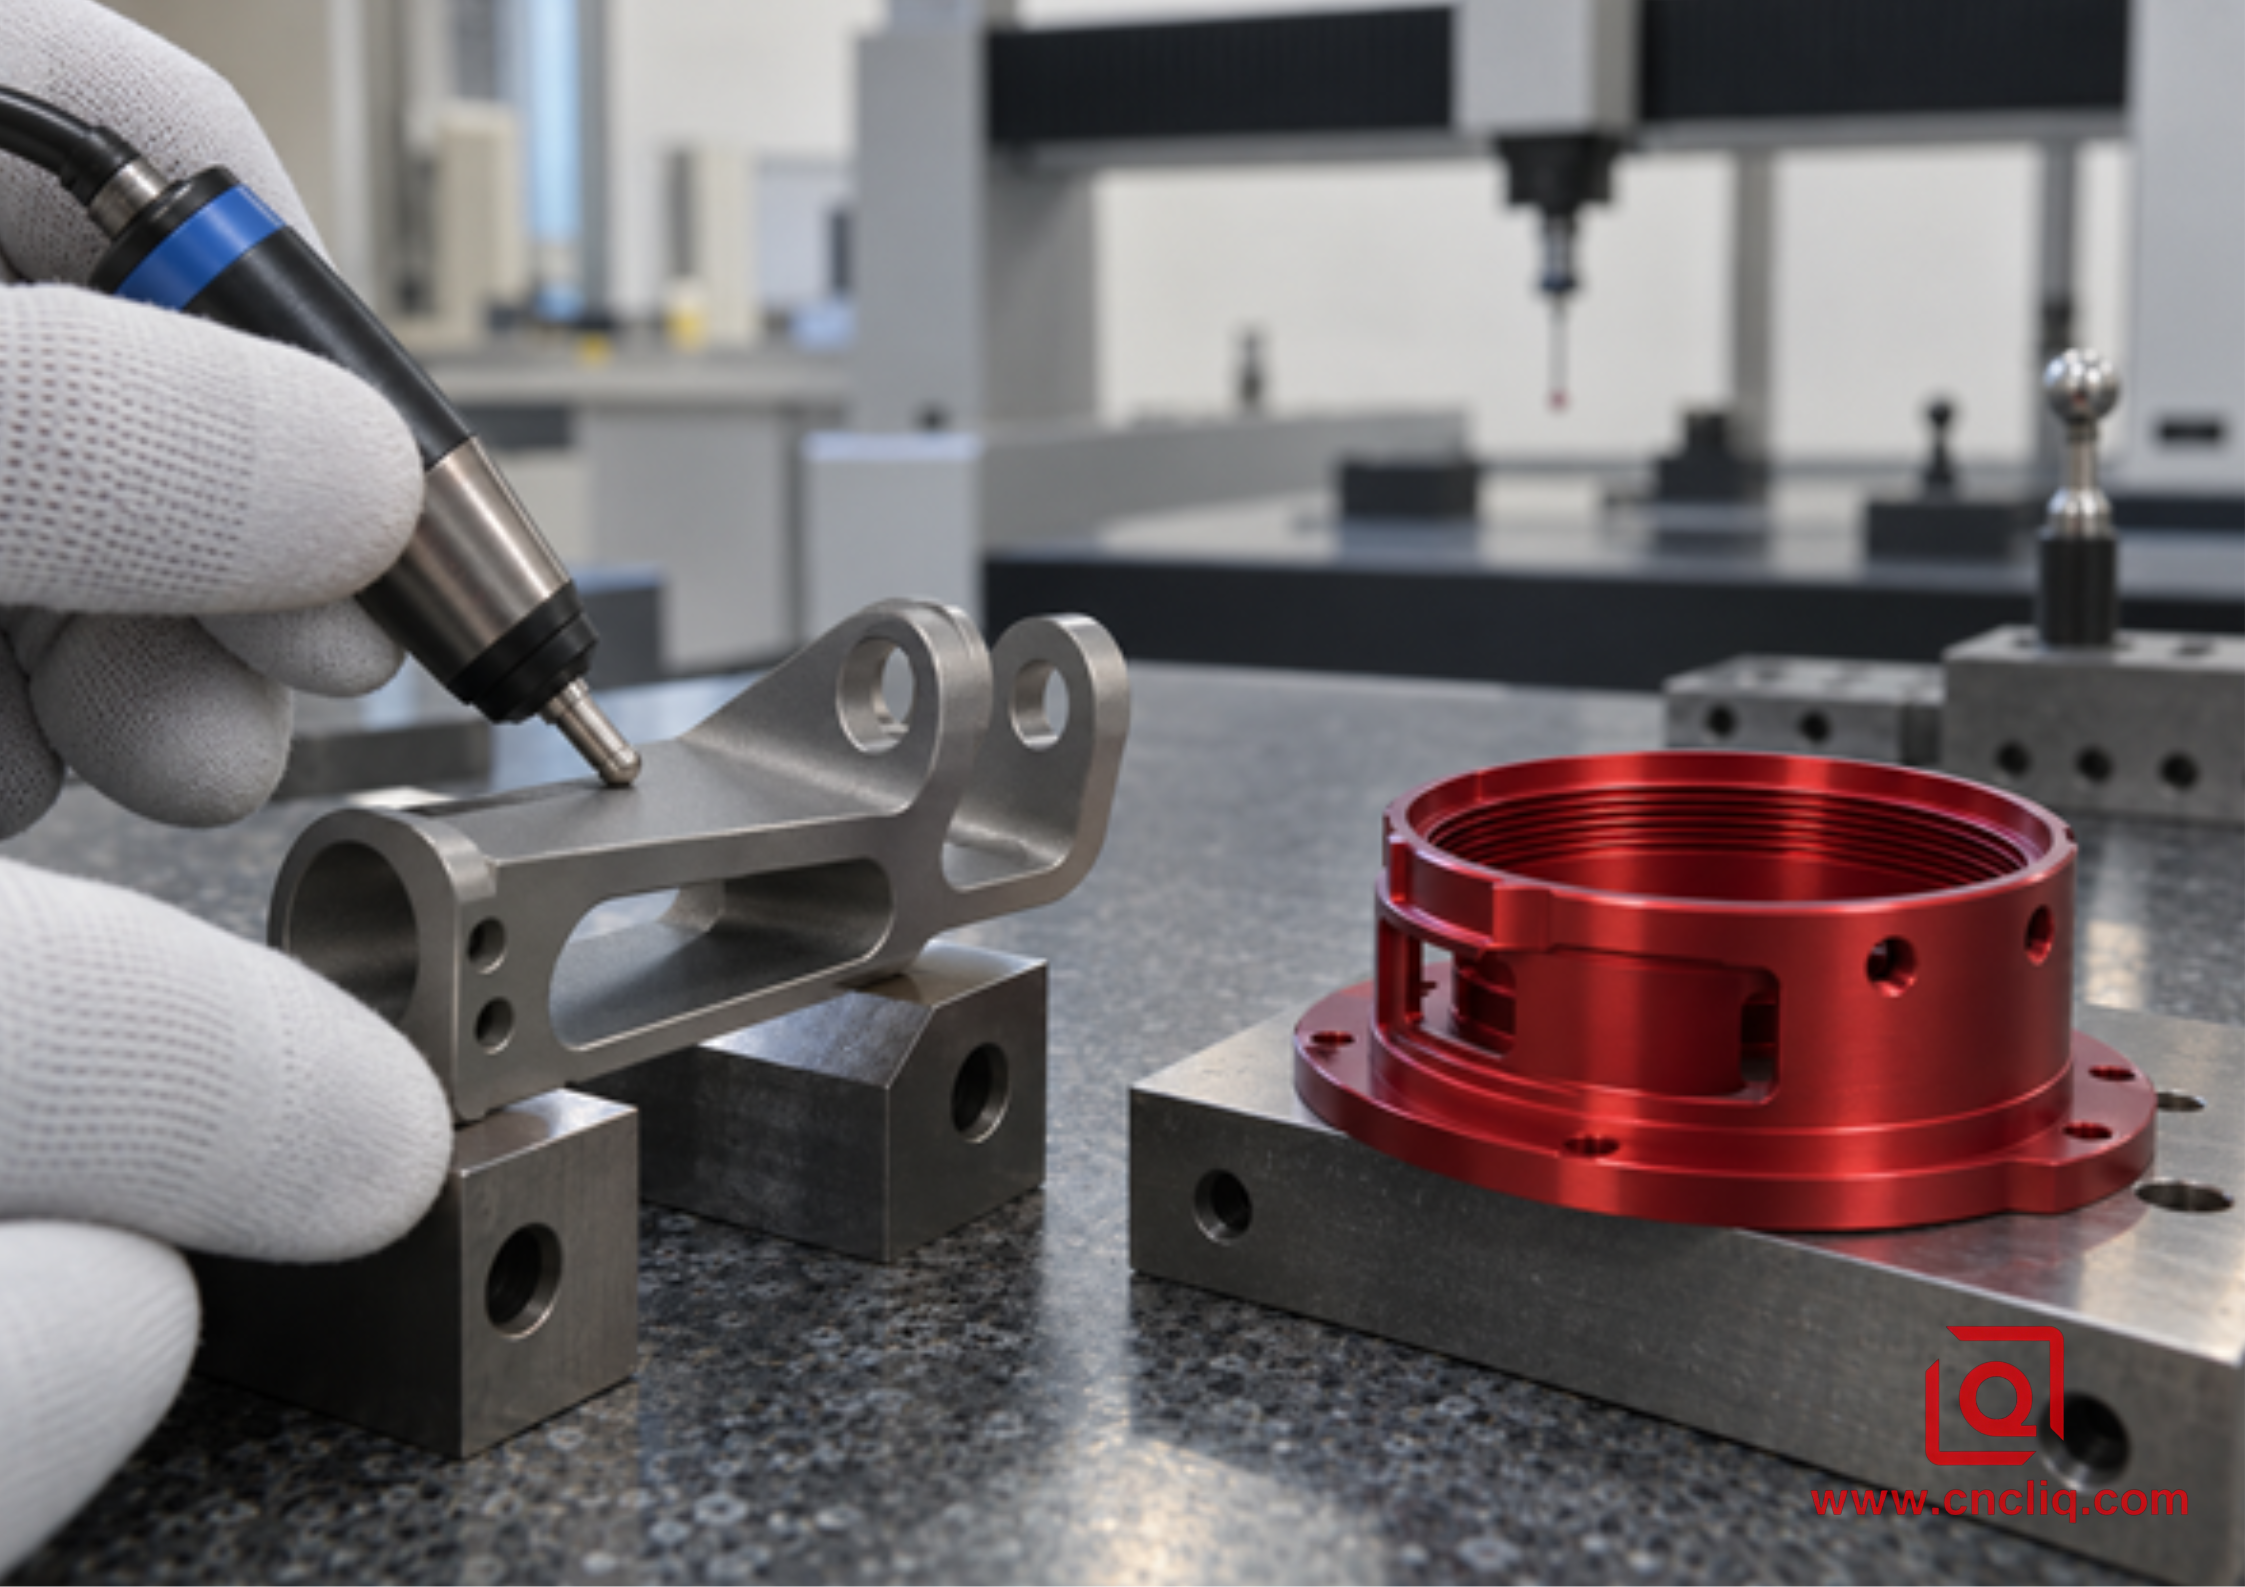
Встроенное изображение: проверка качества двух разных анодированных деталей OEM.
8. Шесть проверок вокруг бака
1. Начните с полки с материалами. Перепишите в путевой лист информацию о сплаве, состоянии, температуре плавки и партии; не превращайте косметическую партию в случайный эксперимент по определению сплава.
2. Осмотрите отверстия после удаления заусенцев. Незакрепленный скол или след от скребка в месте соединения с герметиком могут испортить идеально выполненную поверхность.
3. Примените один и тот же рецепт подготовки ко всем видимым частям. В руководстве по обработке алюминиевых поверхностей Liqins показано, как восстанавливается покрытие после пескоструйной обработки или локальная полировка после обработки.
4. Отметьте каждый штекер, маску и контактную стойку на отдельном визуальном листе. Этот лист быстрее в использовании, чем абзац текста рядом с перегруженным чертежом.
5. В соответствии с утвержденным планом необходимо зафиксировать параметры ванны, температуру, силу тока, загрузку, полоскание, окрашивание и герметизацию.
6. Измеряйте компонент, а не только плоский контрольный образец. Образец не сможет увидеть глухой карман, узкий паз или тень за массивным выступом.
9. Анонимный композитный корпус: кронштейн привода 7075
Приведенный ниже анонимизированный пример основан на правдоподобном рабочем процессе обработки деталей на заказ. Он демонстрирует инженерные решения и не отражает ситуацию у конкретного клиента и не гарантирует универсального результата.
Зарубежный производитель оборудования для управления движением запросил кронштейн привода из сплава 7075-T7351 для бортового позиционирующего устройства. Кронштейн имел два тонких ребра, рассверленное отверстие для подшипника, четыре резьбовых монтажных отверстия, приклеенный стык крышки и сильно нагруженный внутренний радиус. В первоначальном запросе предложений требовалось прозрачное сернокислотное анодирование, поскольку покупатель хотел получить неокрашенный серебристый вид и использовал анодирование типа II на наземном оборудовании.
В ходе проверки контракта команда обнаружила, что внешний вид не являлся определяющим требованием. В утвержденной спецификации сборки была указана квалифицированная система хромового анодирования и грунтования для кронштейнов, чувствительных к усталости. Отверстие для подшипника должно было соответствовать заданным параметрам после обработки, на линию склейки нельзя было наносить неутвержденный герметик, а допустимая метка на рейке располагалась на скрытом сервисном выступе. Замена на тип II противоречила бы контролируемому процессу сборки, даже если бы он прошел общее испытание солевым туманом.
Технологический процесс включает сертификацию обработки листового металла 7075-T7351, сбалансированную черновую обработку, промежуточный период стабилизации, определенный планом процесса, пятиосевую чистовую обработку, контролируемые радиусы кромок, неабразивную зачистку, предварительный контроль с помощью КИМ, маскирование отверстия подшипника и отдельных резьб, квалифицированную обработку типа I, утвержденную грунтовку, снятие маскировки, измерение диаметра отверстия, проверку наличия покрытия и окончательный контроль с помощью КИМ базовых элементов сборки.
Урок по выбору поставщика был прост: самая низкая цена ванны не означала самую низкую цену соответствующей требованиям детали. Ранняя проверка предотвратила получение всей партией привлекательной, но не одобренной отделки. Для другого промышленного коллектора ответ мог быть обратным. Изготовленный на заказ на станке с ЧПУ анодированный алюминиевый коллектор с цветными внешними поверхностями и без ограничений, связанных с аэрокосмическими процессами, может быть хорошим кандидатом на соответствие типу II, при условии, что каналы для жидкости, седла клапанов, резьба и уплотнительные площадки правильно замаскированы или компенсированы.
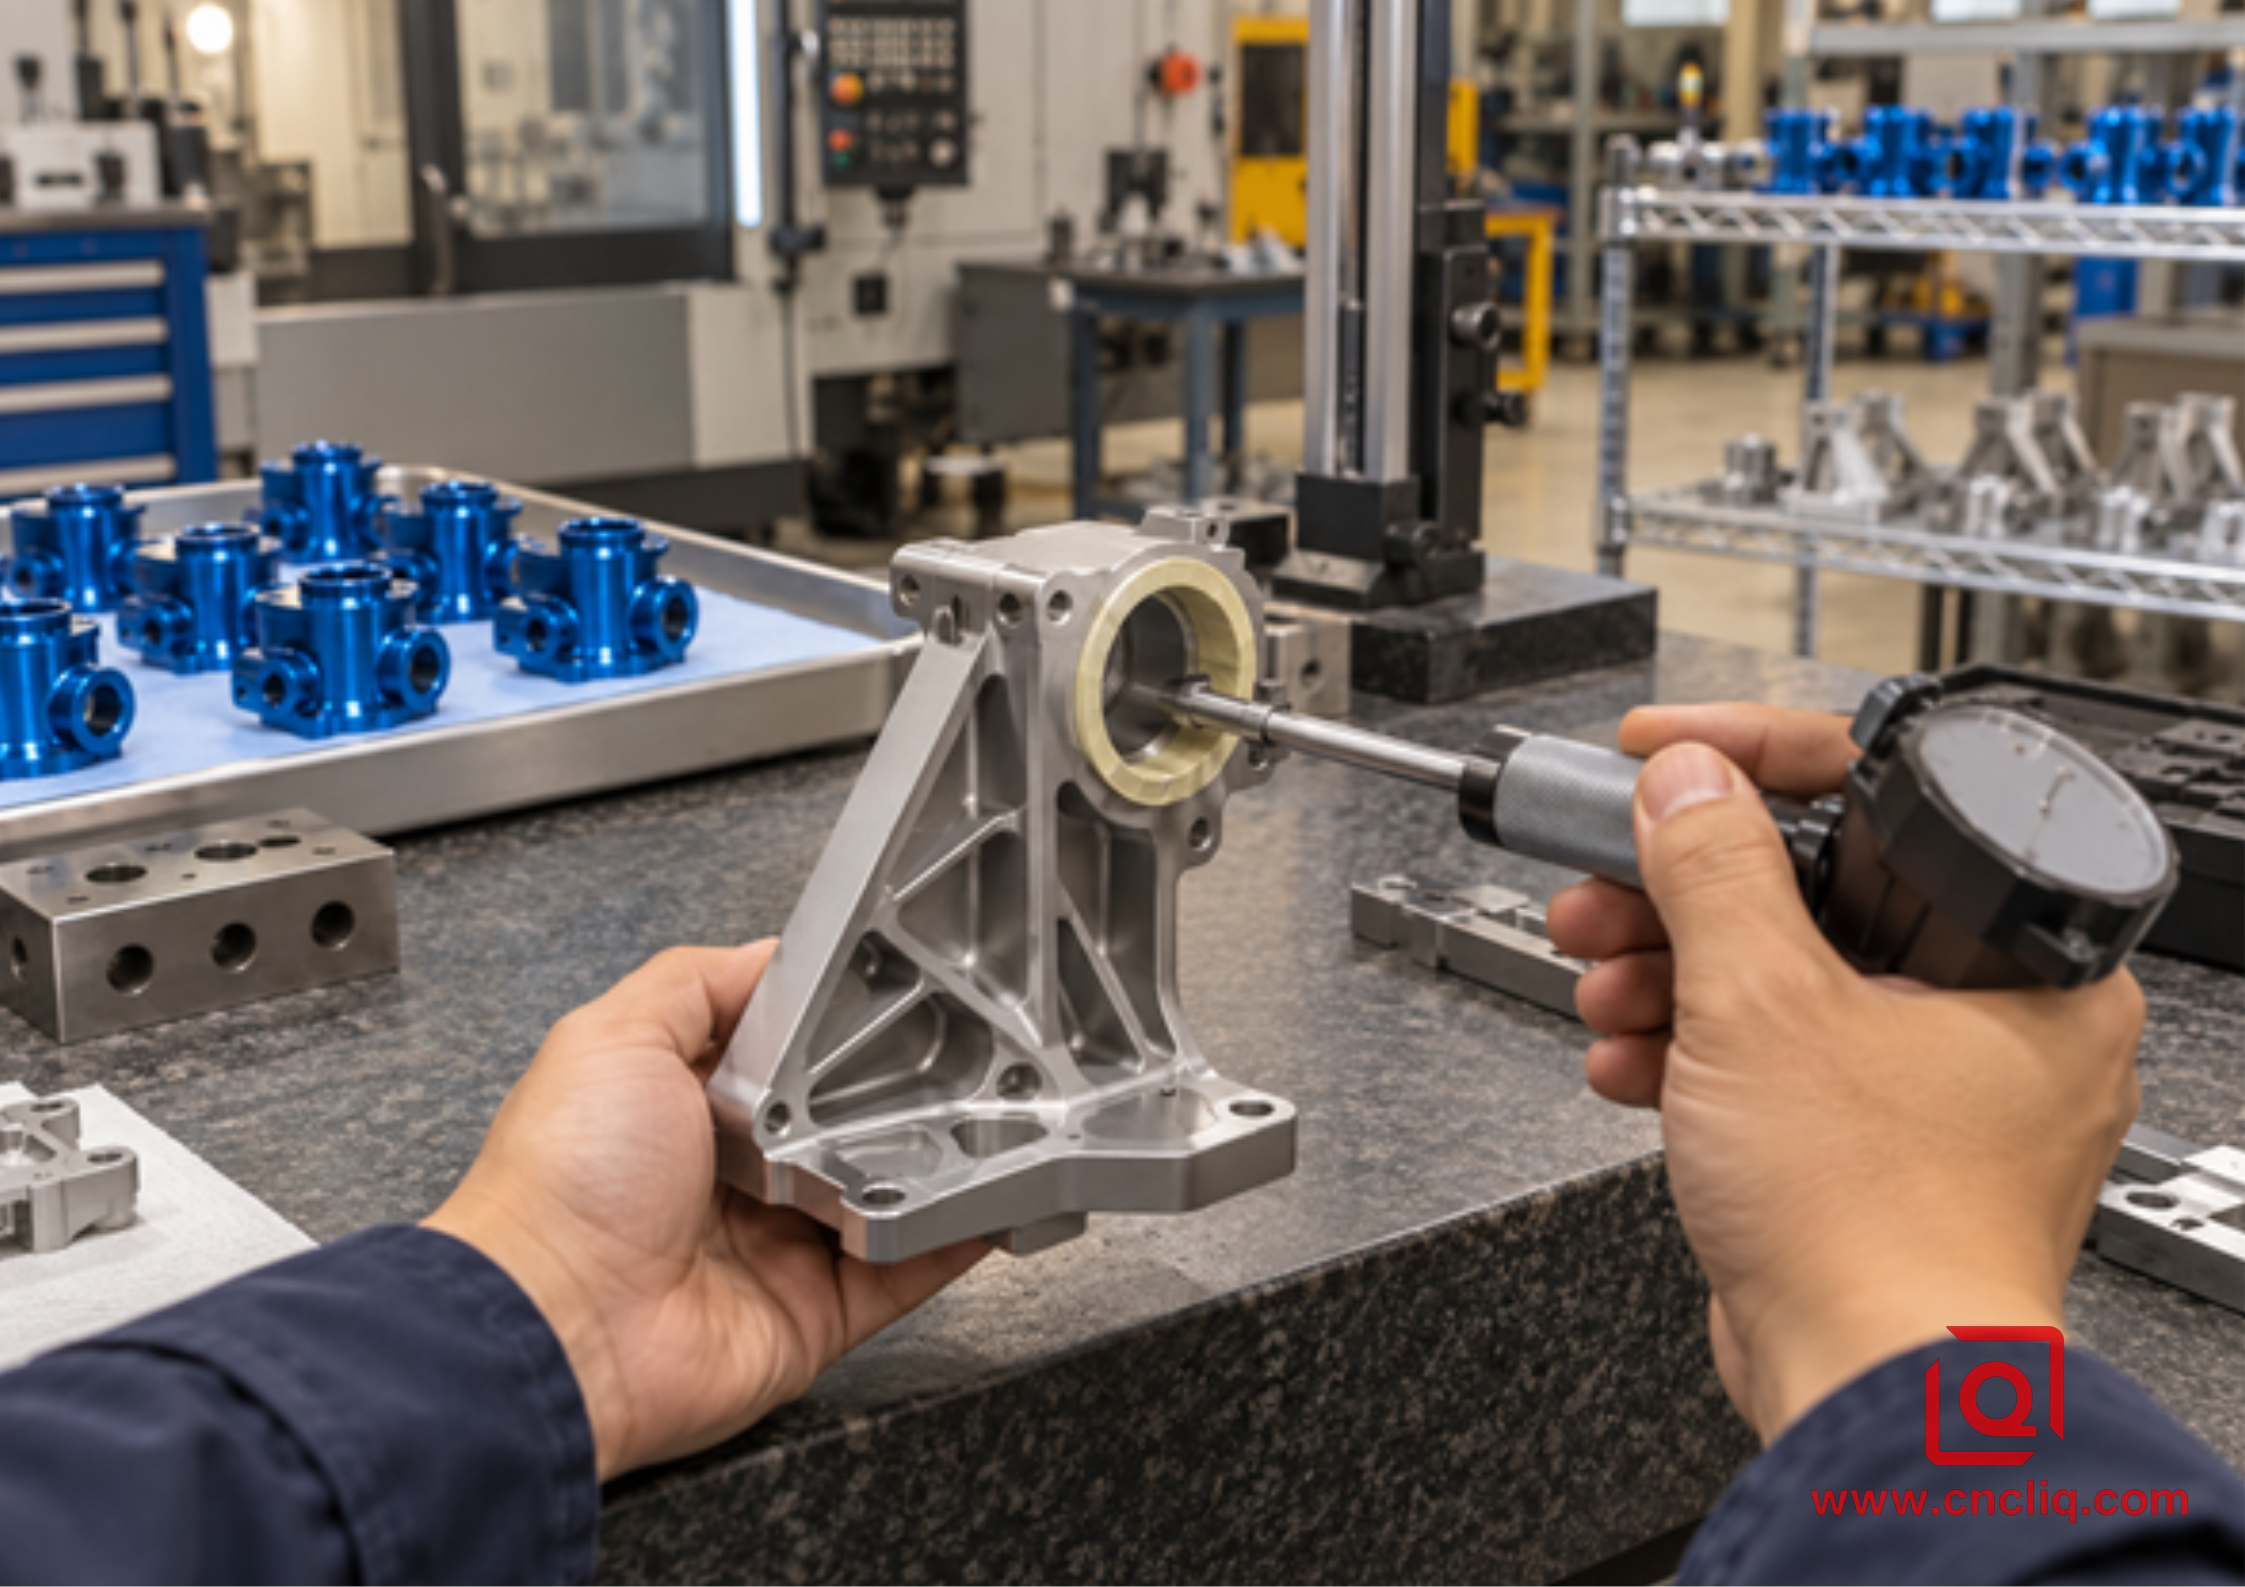
Встроенное изображение: осмотр отверстия после анодирования на ребристом кронштейне привода.
10. Как сделать выбор перед запросом ценового предложения
Используйте эту последовательность вместо выбора только по названию финиша.
1. Определите основную функцию. Предназначено ли покрытие в первую очередь для защиты от коррозии, подбора цвета, краски или клея, защиты от легкого износа, для конструкций, чувствительных к усталости, или для соответствия требованиям существующих программ?
2. Проверьте регулирующие документы. Ознакомьтесь с изменениями в чертежах, техническим заданием на закупку, спецификацией технологического процесса заказчика, списком утвержденных подрядчиков и региональными ограничениями. Зафиксируйте утвержденный ответ вместе с заданием.
3. Проверьте геометрию и допуски. Отметьте места плотной посадки, резьбу, электрические контакты, уплотнительные поверхности, соединения, дренажные ловушки, острые кромки и допустимые точки крепления зубчатой рейки.
4. Уточните свойства материала. Укажите сплав, состояние, форму заготовки, сварные швы, вставки и требования к внешнему виду партии. Спросите, будут ли видны смешанные сплавы или литые поверхности.
5. Укажите, что происходит после обработки: натуральный или окрашенный цвет, герметик или нет, а затем грунтовка, краска, клей или смазка.
6. Определите критерии приемки. Перечислите проверки размеров, измерения покрытия, признаки коррозии или адгезии, стандарты внешнего вида, отслеживаемость, приемку в соответствии с требованиями заказчика (FAI) и записи об отгрузке.
Если ответы указывают на необходимость использования универсального цветного или защитного покрытия, то разумной отправной точкой обычно является тип II. Если же они указывают на квалифицированную аэрокосмическую систему, минимальное воздействие усталости, защемление в соединениях или контролируемый устаревший метод, то следует провести официальный анализ типа I. Если основной проблемой является износ, следует пересмотреть решение и сравнить твердое покрытие типа III или другую инженерную обработку.
Для более широкого коммерческого выбора сравнение порошкового покрытия и анодирования показывает, как изменяется толщина пленки, соответствие цвета, ударопрочность и маскировка, когда альтернативой является органическое покрытие, а не другой тип анодирования.
11. Что нужно отправить для быстрого и обоснованного запроса предложений (RFQ)
Для точной оценки стоимости требуется больше, чем просто файл STEP. Отправьте 3D-модель и управляемый 2D-чертеж вместе, а затем укажите следующую информацию.
1. Сплав, состояние, форма заготовки, сертификация материала и уровень прослеживаемости.
2. Регулирующие спецификации анодирования, их редакции, тип, класс, цвет, целевую толщину или массу покрытия, а также условия герметизации.
3. Критические размеры после завершения обработки, а также подробная карта маскирования и заполнения.
4. Косметические зоны, утвержденный образец цвета или текстуры и допустимые места контакта с подставкой.
5. Грунтовка, краска, клей, смазка, электротехнические материалы или требования к сборке, которые взаимодействуют с оксидом.
6. Необходимые протоколы инспекции, результаты проверки качества, результаты измерений на координатно-измерительной машине, сертификаты на покрытие, результаты испытаний на коррозию или адгезию, а также контроль упаковки.
7. Количество прототипов, объемы серийного производства, годовой спрос, целевые сроки поставки и целевой рынок.
Если на вашем чертеже по-прежнему указано только анодирование, отправьте его на проверку DFM перед резкой материала. Компания Liqin может проверить припуск на обработку, маскирование, расположение стеллажей, совместимость отделки и точки контроля как один из вариантов производственного процесса. Для получения коммерческого предложения с учетом технологического процесса, отправьте свою CAD-модель, 2D-чертеж, информацию о сплаве, годовом объеме производства и условиях эксплуатации через страницу контактов .
12. Сравнительный анализ для окончательного выбора.
Что решает покупатель | Анодирование серной кислотой | Анодирование хромовой кислотой |
семейство MIL-PRF-8625 | Тип II; Тип IIB — это отдельный тип тонкопленочной серной кислоты. | Тип I; Тип IB — это отдельный низковольтный хроматический тип. |
Масштаб пленки | Диапазон спецификаций типа II составляет примерно 1,8–25,4 мкм; указывайте фактическую целевую величину, если от нее зависит соответствие размеров. | В зависимости от сплава и цикла, толщина слоя AAC составляет примерно 0,03-0,10 мил, или около 0,8-2,5 мкм. |
Что происходит с размерами? | Отверстия, резьба, пазы, уплотнения и запрессованные соединения заслуживают проверки на соответствие нормам или использования защитной маски. | Изменения менее значительны, чем у типа II, хотя их все еще можно заметить при использовании высокоточных функций. |
роль в борьбе с коррозией | Обеспечивает хорошую общую защиту при правильной предварительной обработке и герметизации. | Надежная защита благодаря удивительно тонкой пленке. |
трение и износ | Для лёгкой эксплуатации лучше, чем тип I; при сильном износе обычно возобновляется дискуссия о типе III. | Это не типичное решение для абразивных или скользящих пар. |
Появление | Натуральный или окрашенный; цветовая гамма широка, но сплав и текстура все равно просвечивают. | Функциональные серые тона вместо ярких декоративных цветов. |
Вопрос об усталости | При работе с объектами, подверженными сильным нагрузкам, необходимо уделять внимание толщине и состоянию поверхности. | Долгое время считался предпочтительным вариантом там, где важен небольшой утомительный фактор. |
Система краски или клея | Возможно, но уплотнение и система, расположенная ниже по потоку, должны быть согласованы. | Часто используется в контролируемых процессах покраски и склеивания в аэрокосмической отрасли. |
Бремя соблюдения требований | В серной ванне Cr(VI) отсутствует, хотя все красители и уплотнители все еще нуждаются в проверке. | Cr(VI) приводит к ужесточению контроля в сфере здравоохранения, охраны окружающей среды и получения разрешений. |
Типичная модель покупательского поведения | Широкая база поставщиков и, как правило, более низкие затраты на обработку. | Поиск специалистов, оформление квалификационных документов и зачастую более длительный срок выполнения. |
Не следует превращать цифры в этой таблице в спецификацию дома. Текущая запись MIL-PRF-8625 — это редакция F с поправкой 2 от 23 ноября 2020 года. Она охватывает шесть типов и два класса неархитектурных анодных покрытий. Ваш чертеж также может быть включен в документ, описывающий технологический процесс заказчика. Запишите, какой документ будет иметь приоритет, прежде чем отправлять заказ на покупку.
Нажмите здесь для отправки запроса 👆
Часто задаваемые вопросы
1. Является ли анодирование серной кислотой более эффективным, чем анодирование хромовой кислотой?
Ни один из процессов не является универсально лучшим. Сернокислотное анодирование типа II обычно лучше подходит для окрашивания, имеет более широкую доступность, умеренную износостойкость и является экономически эффективным промышленным производством. Хромовое анодирование типа I остается полезным для сертифицированных аэрокосмических систем, тонких покрытий, чувствительных к усталости геометрических форм, подготовки к покраске или склеиванию, а также для некоторых узлов, где существует проблема удержания раствора. Выбор процесса должен зависеть от чертежа, рабочей нагрузки, системы нанесения покрытия и нормативного регулирования.
2. Может ли анодирование серной кислотой типа II заменить анодирование хромом типа I на аэрокосмическом чертеже?
Без письменного инженерного и программного согласования это невозможно. Стандарт MIL-PRF-8625 рассматривает типы I, IIB и IC как отдельные направления, и спецификация заказчика может устанавливать дополнительные требования к квалификации, одобрению технологической компании, усталости, коррозии, склеиванию или системе окраски. Успешное испытание образца или аналогичная толщина покрытия не дают права на замену в серийном производстве, указанном на утвержденном чертеже.
3. Какой процесс анодирования лучше подходит для отверстий и резьбы с жесткими допусками?
Тип I обычно вызывает меньшие изменения размеров, поскольку слой оксида значительно тоньше, но для обработки труднодоступных мест все равно требуется четкий план. Тип II может успешно использоваться, если поставщик предварительно компенсирует размеры обработки, маскирует или закрывает элемент, или контролирует операцию после финишной обработки. Всегда указывайте, применяется ли размер до или после анодирования, и укажите допустимый метод на чертеже.
4. Почему анодирование хромовой кислотой обычно дороже?
Покрытие производится с помощью специализированного процесса с использованием Cr(VI), который требует строгого контроля за воздействием вредных веществ на работников, вентиляции, мониторинга, очистки сточных вод, обращения с отходами, а на некоторых рынках — получения разрешения или квалификации заказчика. Меньшее количество соответствующих поставщиков, меньшие объемы производства, дополнительная документация и правила для утвержденных переработчиков могут увеличить стоимость и сроки выполнения заказа, даже несмотря на то, что сам оксидный слой тонкий.
5. Какую информацию должен включить производитель оригинального оборудования (OEM) в запрос на коммерческое предложение по анодированию?
Укажите сплав и состояние, модель CAD, утвержденный чертеж, действующие технические условия и их изменения, тип и класс анодирования, цвет, толщину или массу покрытия, герметизацию, маски, расположение на стеллажах, ограничения по внешнему виду, критические размеры после финишной обработки, этапы последующей покраски или склеивания, результаты испытаний, размер партии, годовой спрос, целевой рынок и любые требования утвержденного поставщика. Этот пакет позволяет рассчитать стоимость рисков механической обработки и финишной обработки до начала производства.
Нажмите здесь для отправки запроса 👆
Краткое содержание
Анодирование серной кислотой — универсальный вариант для большинства цветных и универсальных алюминиевых деталей, изготавливаемых OEM-производителями, в то время как анодирование хромовой кислотой остается специализированным решением для сертифицированных тонкопленочных, чувствительных к усталости и устаревших аэрокосмических применений. Надежный выбор типа покрытия должен учитывать сплав, геометрию, посадку, рабочую нагрузку, последующее склеивание или покраску, соответствие стандартам и контроль качества. Укажите эти требования на чертеже, проверьте маскировку и крепление перед механической обработкой и запросите подтверждение соответствия реальной детали, изготовленной на производстве.
Контактная информация
Компания: Ningbo Liqin Industry Co., Ltd.
Ежедневная техническая поддержка клиентов и послепродажное обслуживание: service@shturl.zhuwanying@cncliq.com
Для новых запросов, обсуждения цен и заказов: business@shturl.zhouli@chinaliqin.com
Горячая линия: +86 18757148656
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, носят исключительно информационный и справочный характер. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку характеристики деталей, изготовленных на заказ, различаются в зависимости от номеров партий материала, калибровки оборудования и конкретных допусков, обязательные спецификации качества регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все примеры успешных заказов, представленные в этом блоге, были тщательно анонимизированы и отредактированы. Показатели производительности, производственные процессы и изображения служат исключительно для демонстрации наших возможностей в области обработки деталей на заказ и не представляют собой единый универсальный стандарт для всех заказов.
Производственная команда Лицинь
Компания Ningbo Liqin Industry, опираясь на 18-летний опыт в области высокоточной инженерии, производит высокоточные металлические компоненты для требовательных мировых рынков. Наш производственный центр площадью 6500 квадратных метров оснащен более чем 150 станками, включая 4-осевую и 5-осевую обработку на станках с ЧПУ , фрезерно-токарную обработку, холодную экструзию и литье под давлением. Такая организация работы позволяет нам бесперебойно управлять проектами, от первоначальных CAD-концепций до отгрузки готовых изделий.
Мы обеспечиваем бескомпромиссный контроль качества. Мы подходим к жестким допускам с той инженерной дисциплиной, которая необходима. Наши инженеры по контролю качества, имеющие сертификаты ISO 9001, ISO 13485 и IATF 16949, проводят строгие проверки IPQC, FQC и OQC каждой производственной партии. От измерения размеров на координатно-измерительных машинах и оптического профилирования до испытаний на твердость и солевое распыление, мы проверяем ваши критически важные характеристики заранее, чтобы вы получали готовые к установке компоненты без проблем со сборкой или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на двухчасовое время ответа на новые запросы предложений, прямую поддержку при изготовлении опытных образцов и бесперебойную экспортную доставку по Европе, Северной Америке, Азии и Океании.
Мы будем рады вашим запросам и образцам. Посетите наш веб-сайт или свяжитесь с нами напрямую, чтобы получить выгодное предложение!
