 Русский




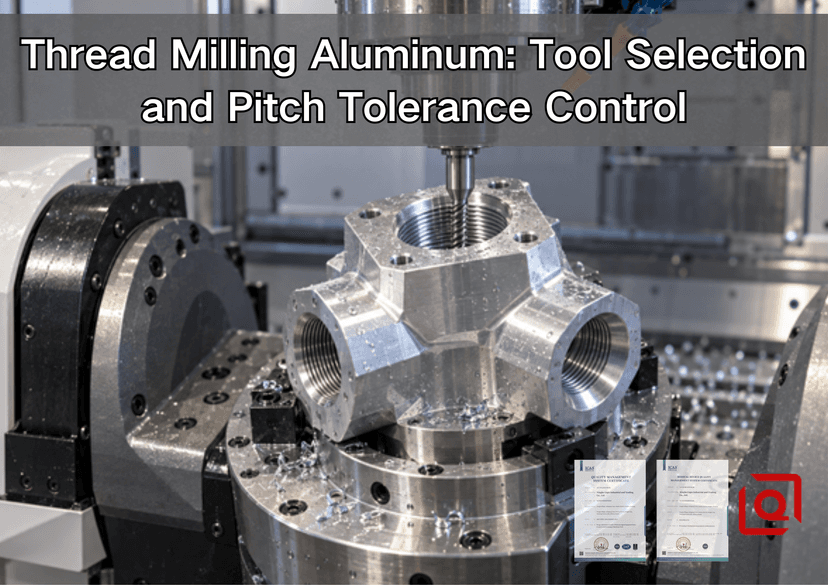
Вы все еще боретесь с алюминиевой резьбой, которая выглядит чистой, но останавливается на полпути калибра, или проходит проверку на станке и затягивается после анодирования? В этом руководстве объясняется, как выбрать резьбофрезу, подготовить направляющее отверстие, контролировать шаг резьбы и проверить результат, не превращая ценную деталь в тестовый образец. Цель — не идеальное число, скопированное из каталога. Это воспроизводимый производственный метод для изготовления алюминиевых деталей на заказ, от первого запрограммированного оборота до окончательного отчета о проверке.
Фрезерование резьбы привлекательно тем, что резец меньше готовой резьбы и движется по спиральной траектории. Это снижает риск застревания стружки при нарезании резьбы метчиком, упрощает обработку глухих отверстий и позволяет корректировать размер резца с помощью компенсации без переписывания всей программы. Этот метод особенно полезен для дорогостоящих коллекторов, корпусов, прототипов деталей, резьбы больших размеров, прерывистых элементов и работ, где поломка одного метчика может привести к потере часов обработки. Однако это не является автоматически самым быстрым решением для каждой крупносерийной, неглубокой, стандартной резьбы. Выбор начинается с чертежа, состояния материала, геометрии отверстия, метода приемки и реальной стоимости брака.
1. Определите тип нити перед выбором резака.
Описание должно быть полным. Для метрических размеров необходимо подтвердить номинальный диаметр, шаг резьбы, внутреннюю или внешнюю форму, правое или левостороннее направление, класс допуска, длину зацепления, а также тип резьбы (прямая или коническая). Для унифицированной дюймовой резьбы необходимо подтвердить серию и класс, например, UNC или UNF, а также 2B или 3B для внутренней резьбы. Покупатель не должен полагаться на поставщика в определении класса по сопрягаемому винту.
Допуски для метрической резьбы общего назначения регулируются стандартом ISO 965-1:2026 , а общие пределы размеров — стандартом ISO 965-2:2024. Стандарт ASME B1.1-2024 регулирует унифицированные дюймовые резьбы. Также следует указать требования к контролю: стандарт ISO 1502 остается эталоном для калибров и измерения метрической резьбы общего назначения ISO, а стандарт ASME B1.2-2025 регулирует калибры и измерение унифицированных дюймовых резьб. Эти ссылки важны, поскольку номинальный диаметр сам по себе не определяет допустимый размер резьбы.
Шаг резьбы — это осевое расстояние, пройденное за один полный оборот по спирали. Диаметр шага резьбы — это воображаемый диаметр, при котором ширина гребня и канавки резьбы равны. Обычно именно функциональный размер определяет, будет ли сопрягаемая деталь собрана с заданным припуском. Большой диаметр, малый диаметр, форма боковой поверхности, шаг резьбы, округлость, заусенцы и состояние поверхности по-прежнему имеют значение. Вставка заглушки GO не оправдывает повреждение гребня резьбы, первой резьбы или просверленное отверстие.
Перед началом работы с CAM-системой запишите следующие шесть пунктов в технологический лист:
1. Полное обозначение резьбы и соответствующая редакция чертежа.
2. Материал, сплав и состояние, а также способ изготовления детали (кованая, литая или экструдированная).
3. Полезная глубина резьбы по всей длине, зазор в дне глухого отверстия и фаска на входе.
4. Необходима корректировка метода контроля и измерительных приборов.
5. Обработка поверхности, маскирование и вопрос о том, проводится ли приемка до или после финишной обработки.
6. Количество, план утверждения прототипа и ожидаемый срок службы в производстве.
Этот подход, применяемый на начальном этапе, повышает качество коммерческих предложений. Если ваш проект включает многогранные отверстия или глубокие пересекающиеся каналы, наше руководство по глубокому сверлению и нарезанию резьбы в алюминии объясняет, почему зазор у дна и удаление стружки необходимо устранить до начала процесса нарезания резьбы.
2. Выберите резьбофрезу, подходящую для отверстия и задачи.
Резьбонарезные фрезы делятся на две практические группы. Однопрофильная фреза имеет один режущий профиль или короткую режущую секцию. Она может обрабатывать резьбу различных диаметров с совместимым шагом и формой, а более короткая зона зацепления обычно снижает усилие резания. Это хороший выбор для прототипов, нестандартных диаметров, глубокой резьбы, тонких стенок и машин, где жесткость ограничена. Компромисс заключается в большем винтовом перемещении и более длительном цикле.
Многорядная или полнопрофильная фреза имеет несколько резьбовых зубьев по всей длине резания. Она может нарезать резьбу по всей длине примерно за один спиральный оборот, если длина резания соответствует требуемой. Это повышает производительность при повторном производстве, но инструмент предназначен для определенного шага и практического диапазона глубины, создает большую нагрузку за один раз и требует хорошего отвода стружки. Он менее лоялен к тонкости стенок или чрезмерному биению держателя.
Для мелких внутренних резьб обычно наиболее практичным основным материалом является твердый сплав, поскольку он сочетает в себе остроту режущей кромки и жесткость. Для алюминия требуется острая, надежная режущая кромка и достаточное полированное пространство для стружки. Хорошо подойдет полированный твердый сплав без покрытия. Покрытия, предназначенные для резки цветных металлов, включая подходящие варианты ZrN или DLC, могут снизить адгезию, но в первую очередь необходимо учитывать технические характеристики, указанные производителем фрезы. Толстое или затупленное покрытие, предназначенное для стали, может увеличить трение и образование нароста на режущей кромке при резке алюминия.
Диаметр инструмента — это баланс. Более крупная фреза обеспечивает большую жесткость, но по мере приближения диаметра фрезы к малому диаметру резьбы зазор уменьшается, а геометрическая погрешность профиля может возрастать, поскольку прямая фреза образует спираль. В руководстве по фрезерованию резьбы SmiCut диаметр фрезы относительно резьбы, угол профиля и шаг резьбы определены как ключевые факторы, влияющие на отклонение профиля. Безопасный выбор — это не просто выбор самого большого инструмента, который может войти в отверстие. Используйте селектор или программное обеспечение для расчетов от производителя, подтвердите минимальный диапазон диаметра отверстия и шага резьбы, а также смоделируйте траекторию подхода и отвода.
Вылет инструмента также заслуживает тщательной проверки. Держите резец и держатель как можно короче, насколько это позволяет конструкция. Увеличение вылета увеличивает отклонение и делает компенсацию нестабильной, даже если номинальный диаметр инструмента правильный. Для глубокой глухой резьбы используйте длину шейки, которая не задевает отверстие, но не увеличивайте вылет инструмента. В зависимости от диаметра и станка могут подойти гидравлические патроны, термоусадочные держатели или прецизионные цанговые системы, при условии, что измеренное биение соответствует пределу, установленному инструментальщиком. Очистите как конус, так и держатель. Небольшая стружка, застрявшая в месте контакта, может существенно уменьшить допуск на диаметр делительной окружности.
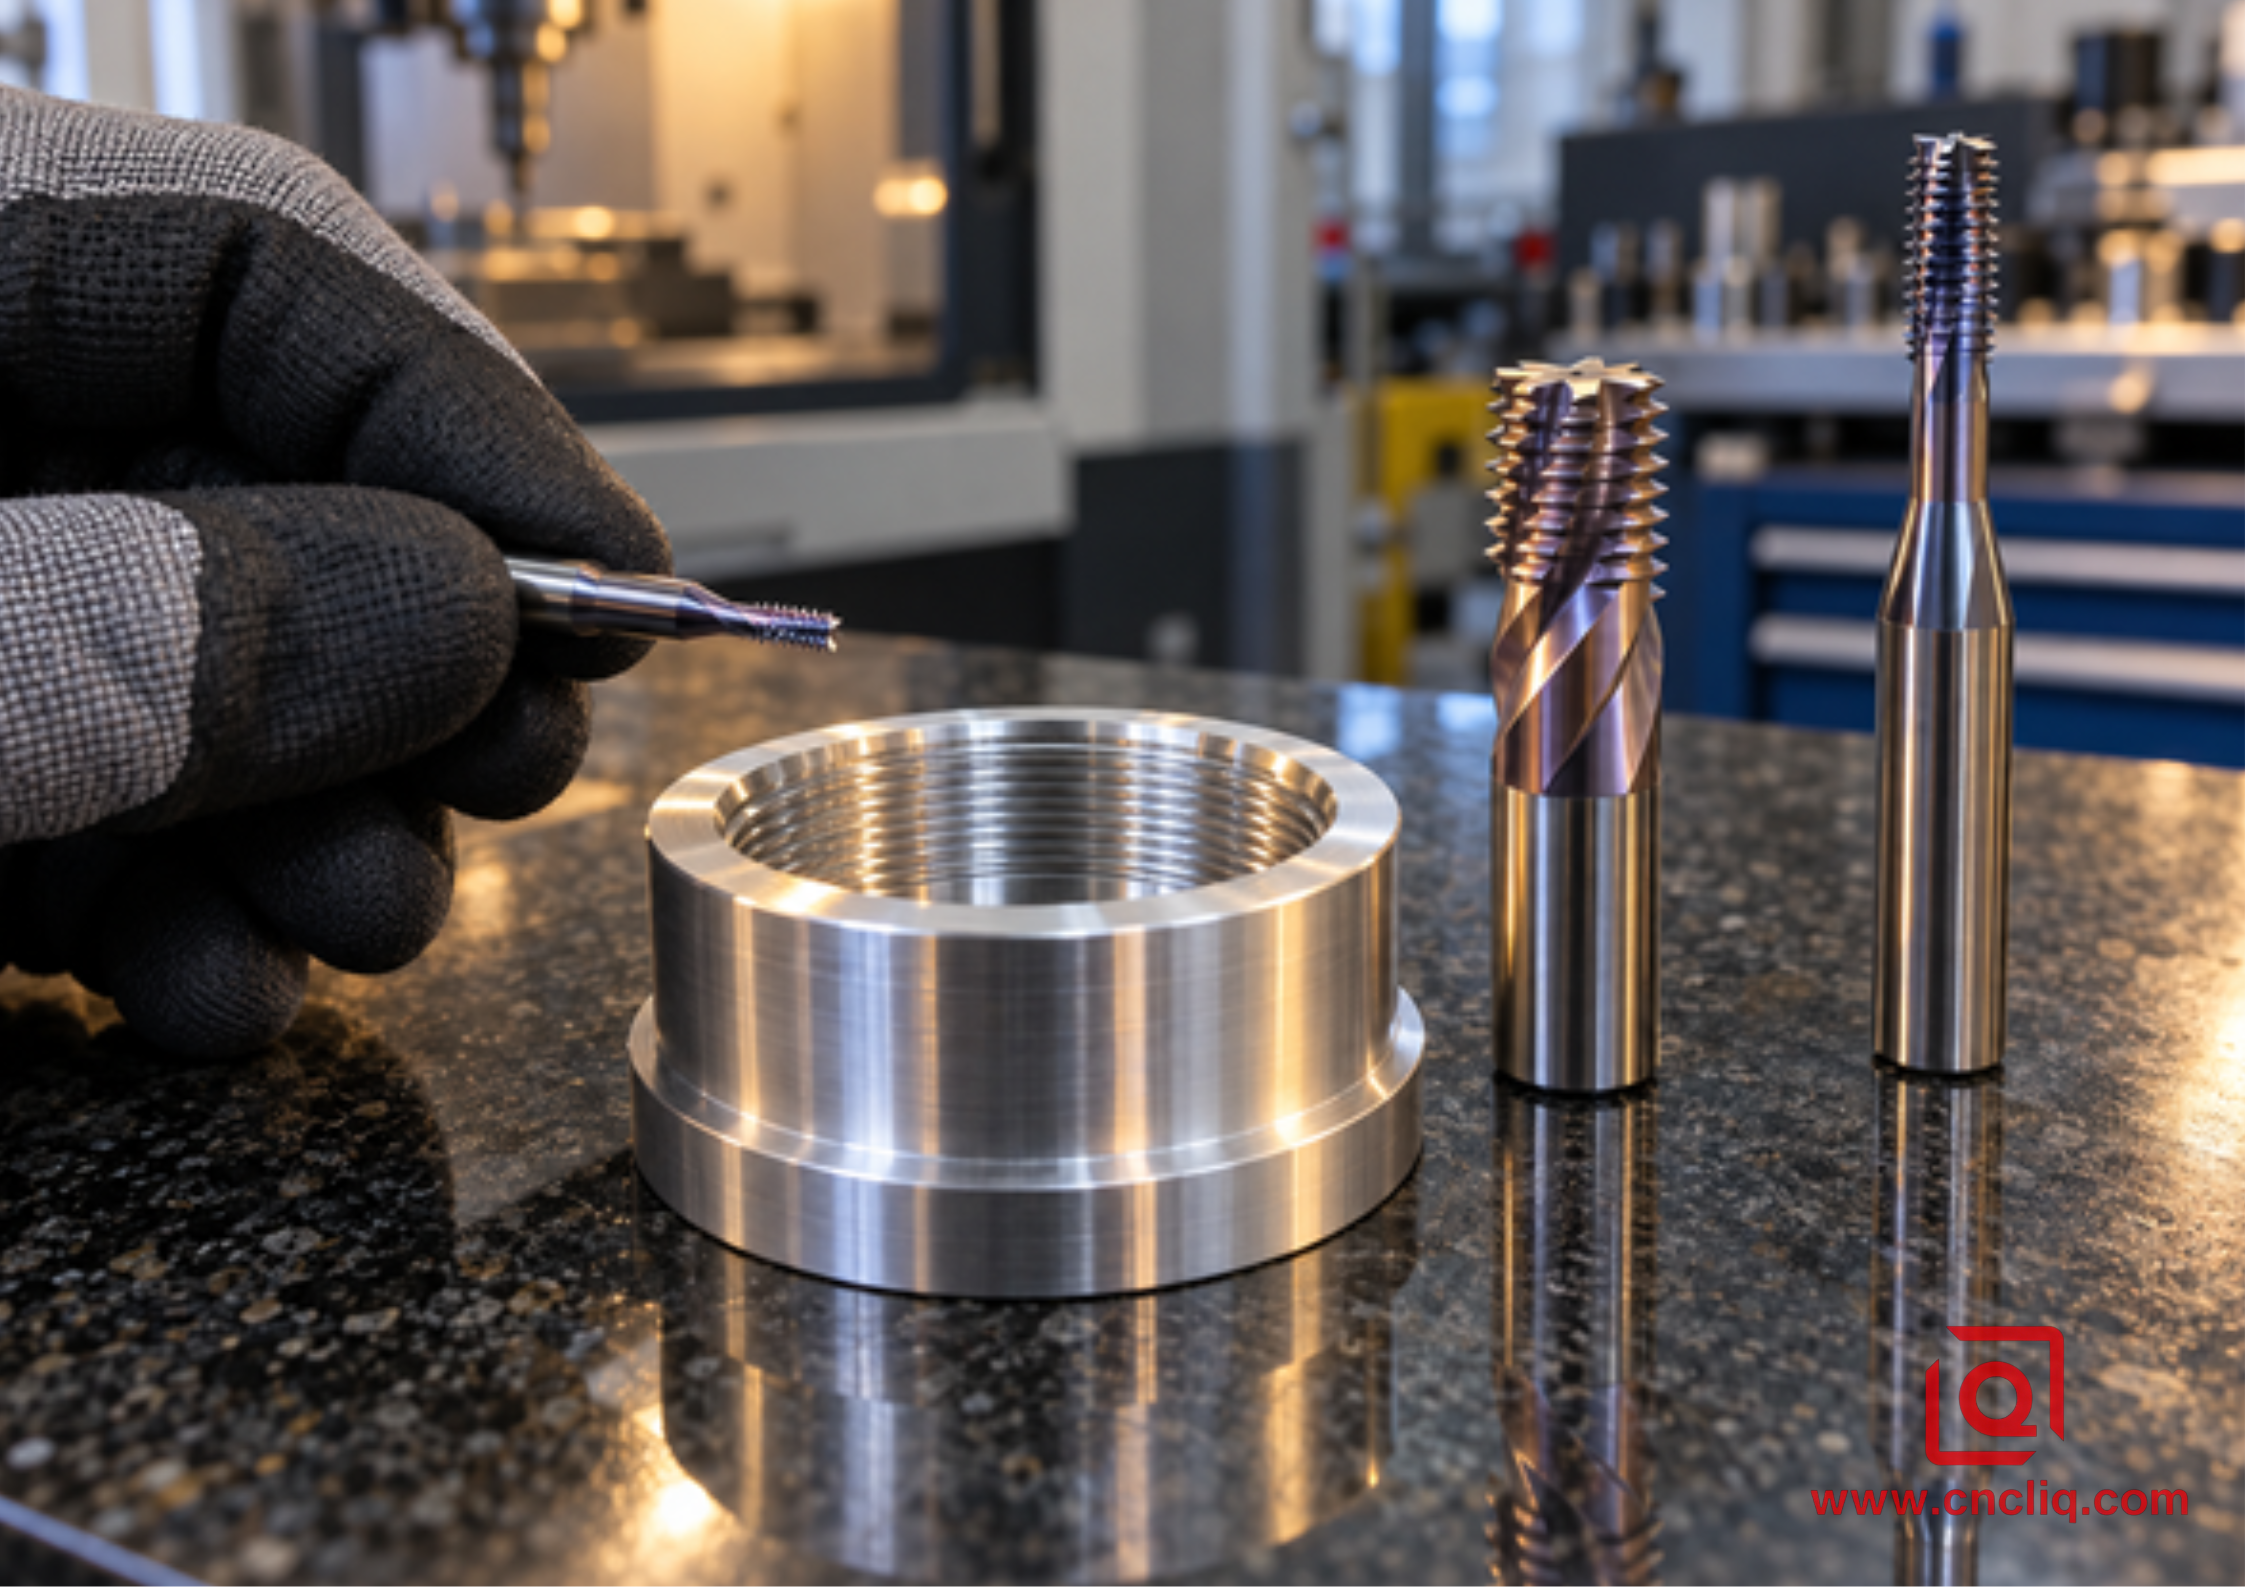
Три типа резьбофрезерных станков рядом с обработанным алюминиевым кольцом
Вопрос на выбор | Одноформовочный резак | Многорядный резак | Последствия для производственного цеха |
Несколько диаметров с одним шагом | Часто подходит в пределах возможностей производителя. | Обычно ограничивается определенной семьей. | Использование одной формы сокращает складские запасы инструментов. |
Глубокое или закупоренное волокно | Обычно более гибкий | Длина среза и шейка могут ограничивать доступ. | Проверьте зазор между плечом и нижней частью тела. |
Тонкая стенка или хрупкий выступ | Более низкий уровень одновременной вовлеченности | Повышенная радиальная нагрузка | При движении стены используйте более легкие радиальные проходы. |
Повторное производство | Более длительный цикл | Быстрее, когда характеристики совпадают | Сравните стоимость инструмента с экономией времени работы шпинделя. |
Нестандартный диаметр | Сильный вариант | Может потребоваться специальный инструмент. | Подтвердите совместимость профиля и высоты тона. |
Жесткий контроль первой части | Легко исправить с помощью смещения износа. | Это можно исправить, но проблема с выпадением зубов затрагивает несколько зубов. | Измерьте фактический диаметр режущего инструмента и проверьте процесс. |
3. Подберите инструмент, соответствующий типу алюминиевого сплава.
Не следует рассматривать весь алюминий как один и тот же материал. Сплав 6061-T6 — распространенный, сбалансированный выбор, и обычно он обрабатывается предсказуемо, однако он все же может оставлять следы на затупившейся кромке, если нагрузка на режущую кромку слишком низкая или подача охлаждающей жидкости не попадает в зону резания. Сплавы 7075-T6 или T651 прочнее и часто образуют более чистую стружку, но для небольшой резьбофрезы все равно требуется жесткая настройка и консервативная проверка, поскольку карбид хрупкий. Более мягкий материал серии 5xxx может быть более адгезивным. Поведение литого алюминия также меняется в зависимости от содержания кремния и качества литья.
Сплав и состояние металла указываются в запросе на коммерческое предложение и в контрольной карте. Для получения более подробной информации о материалах, шпинделях и выборе инструмента см. наше руководство по подачам, скоростям и инструментам для алюминия 6061. Если на чертеже указано только «алюминий», сделайте паузу перед выбором параметров. Разница влияет на налипание материала на кромку, форму стружки, срок службы инструмента, качество обработки и стабильность смещения первой заготовки.
4. Правильно подготовьте пилотное отверстие и входное отверстие.
Фрезерование резьбы не исправляет некачественное направляющее отверстие. Отверстие должно быть расположено правильно, достаточно прямым для длины резьбы, круглым и соответствовать размерам, указанным на чертеже и в стандарте. В техническом справочнике Уолтера по резьбостроению приводятся рекомендации по допускам направляющих отверстий, зависящим от шага резьбы, в качестве практического руководства для производства, но окончательный допустимый размер должен определяться заданными пределами резьбы и планом контроля. Никогда не заменяйте чертеж общей линейкой «номинальный размер минус шаг», если важны допуски, состояние вершины резьбы или особая форма.
Для глухого элемента смоделируйте весь пакет: точку сверления, желаемую длину полной резьбы, биение фрезы, шаг захода, зазор между фрезой и дном, пространство для стружки и любое уплотнительное ушко. Резьбонарезная фреза может резать ближе к дну, чем многие метчики, но ей все равно нужно место для входа, интерполяции и выхода без удара о дно. Контролируемая фаска помогает крепежному элементу начать заточку и удаляет острый заусенец на первой витке резьбы. Слишком большая фаска снижает эффективность зацепления и может привести к образованию слишком большого отверстия после анодирования.
5. Запрограммируйте спираль, не создавая скрытой ошибки размера.
За один оборот на 360 градусов ось Z перемещается ровно на один шаг резьбы для однозаходной резьбы. Система CAM рассчитывает траекторию центра фрезы, исходя из целевого размера резьбы и геометрии инструмента. Используйте попутное фрезерование там, где это позволяют инструментодел и настройка станка, и входите или выходите по плавной тангенциальной дуге, а не радиально погружаетесь в полное зацепление. Смоделируйте цикл с реальной конфигурацией инструмента, держателя, отверстия, зажимного приспособления и заготовки.
Программируемая подача заслуживает особого внимания. Центр фрезы перемещается по меньшей окружности, чем режущая кромка на диаметре резьбы, поэтому система управления или кулачковый механизм могут применять подачу по-разному. В справочном руководстве Allied по фрезерованию резьбы различают линейную подачу и скорректированную подачу, используемую на круговой траектории. Убедитесь, что указанное значение относится к подаче по центральной линии или по подаче по режущей кромке, и выполняет ли система управления компенсацию дуговой подачи. Неожиданный скачок подачи в малом отверстии может привести к сколу фрезы или образованию лопастей на резьбе.
В стабильных алюминиевых соединениях одного радиального прохода может быть достаточно, но это не является универсальным требованием. Используйте два или более радиальных прохода, если резьба большая или крупная, резец тонкий, стенка гибкая, качество обработки имеет решающее значение или первый проход показывает вибрацию. Проход с пружинным эффектом может устранить упругое восстановление, однако повторные проходы без припуска могут привести к трению и налипанию алюминия на кромку. Каждый проход должен быть продуманным и подтвержден измерениями.
6. Контроль диаметра шага спирали с помощью измеренных данных.
Контроль шага резьбы начинается с фактического диаметра фрезы, а не с номинального диаметра, указанного в каталоге. Многие резьбофрезы поставляются с измеренным программируемым диаметром или значением коррекции. Введите это значение точно так, как оно определено производителем. Не следует предполагать, что это максимальный наружный диаметр, диаметр хвостовика или диаметр CAD-модели. В документации Walter показано, как измеренные данные фрезы и заданная коррекция могут обеспечить получение фрезерованной резьбы вблизи середины диапазона допуска.
Сначала проверьте первую деталь с консервативным смещением, которое оставляет внутреннюю резьбу слегка затянутой, затем измерьте и перемещайтесь к целевому значению контролируемыми приращениями. Знак компенсации варьируется в зависимости от управления, стратегии CAM и того, представляет ли смещение радиус, диаметр, геометрию или износ. Установите знак на тестовом образце или первом безопасном образце. Записывайте каждое изменение. Запись типа «плюс 0,02» опасна, если следующий оператор не знает, какой регистр или условное обозначение она описывает.
Надежный контур коррекции выглядит следующим образом:
1. Прогрейте машину и стабилизируйте охлаждающую жидкость в соответствии с обычной процедурой точной обработки.
2. Измерьте биение режущего инструмента вблизи режущей секции и убедитесь в чистоте держателя.
3. Выполните механическую обработку направляющего отверстия и нарежьте резьбу, используя утвержденную базовую программу.
4. Удалите заусенцы и очистите деталь, не скругляя первую рабочую резьбу.
5. Измерьте температуру при заданном значении с помощью утвержденного метода.
6. Внесите небольшие изменения в обозначенную область износа и вырежьте новую деталь или утвержденный тестовый образец.
7. После центрирования результата зафиксируйте лист настроек и задайте частоту мониторинга износа.
Температура имеет значение. Коэффициент теплового расширения алюминия составляет примерно 23 микрометра на метр на градус Цельсия при комнатной температуре. Нагретая деталь, нагретый измерительный прибор и холодная инспекционная камера могут уменьшить запас прочности при жестких допусках. Перед принятием окончательного решения о компенсации дайте детали и измерительному прибору стабилизироваться в согласованных условиях контроля.
Не используйте компенсацию для сокрытия другой проблемы. Если калибр GO входит в отверстие, но застревает глубже, проверьте конусность, отклонение режущей кромки, биение, повторное срезание стружки и температурный режим. Если результаты отклоняются в одном направлении в пределах партии, осмотрите кромку на предмет износа или прилипания алюминия. Если размеры деталей различаются, проверьте наличие загрязнения стружкой в приспособлении, непостоянство зажима или неустойчивое удержание инструмента.
7. Проверяйте работоспособность, а не только внешний вид.
Даже яркая резьба может быть неправильной. Для распространенных внутренних метрических резьб используйте калиброванные проходные и непроходные калибры, указанные в плане контроля качества. Проходной калибр проверяет работоспособность резьбы на требуемом участке зацепления, а непроходной калибр проверяет, не превысила ли резьба допустимый предел в соответствии с действующим стандартом и процедурой цеха. Следуйте стандарту калибра и документированным правилам приемки; не применяйте чрезмерную силу ни к одному из элементов.
Для унифицированной дюймовой резьбы используйте калибры и методы приемки, соответствующие чертежу и требованиям ASME. Оптические измерения, сканирование с помощью КИМ или системы измерения резьбы могут использоваться для разработки технологических процессов, специальных форм и анализа отказов, но они не заменяют автоматически указанный функциональный калибр. Калибр для измерения шага резьбы определяет шаг резьбы; он не является прецизионным инструментом приемки диаметра шага резьбы.
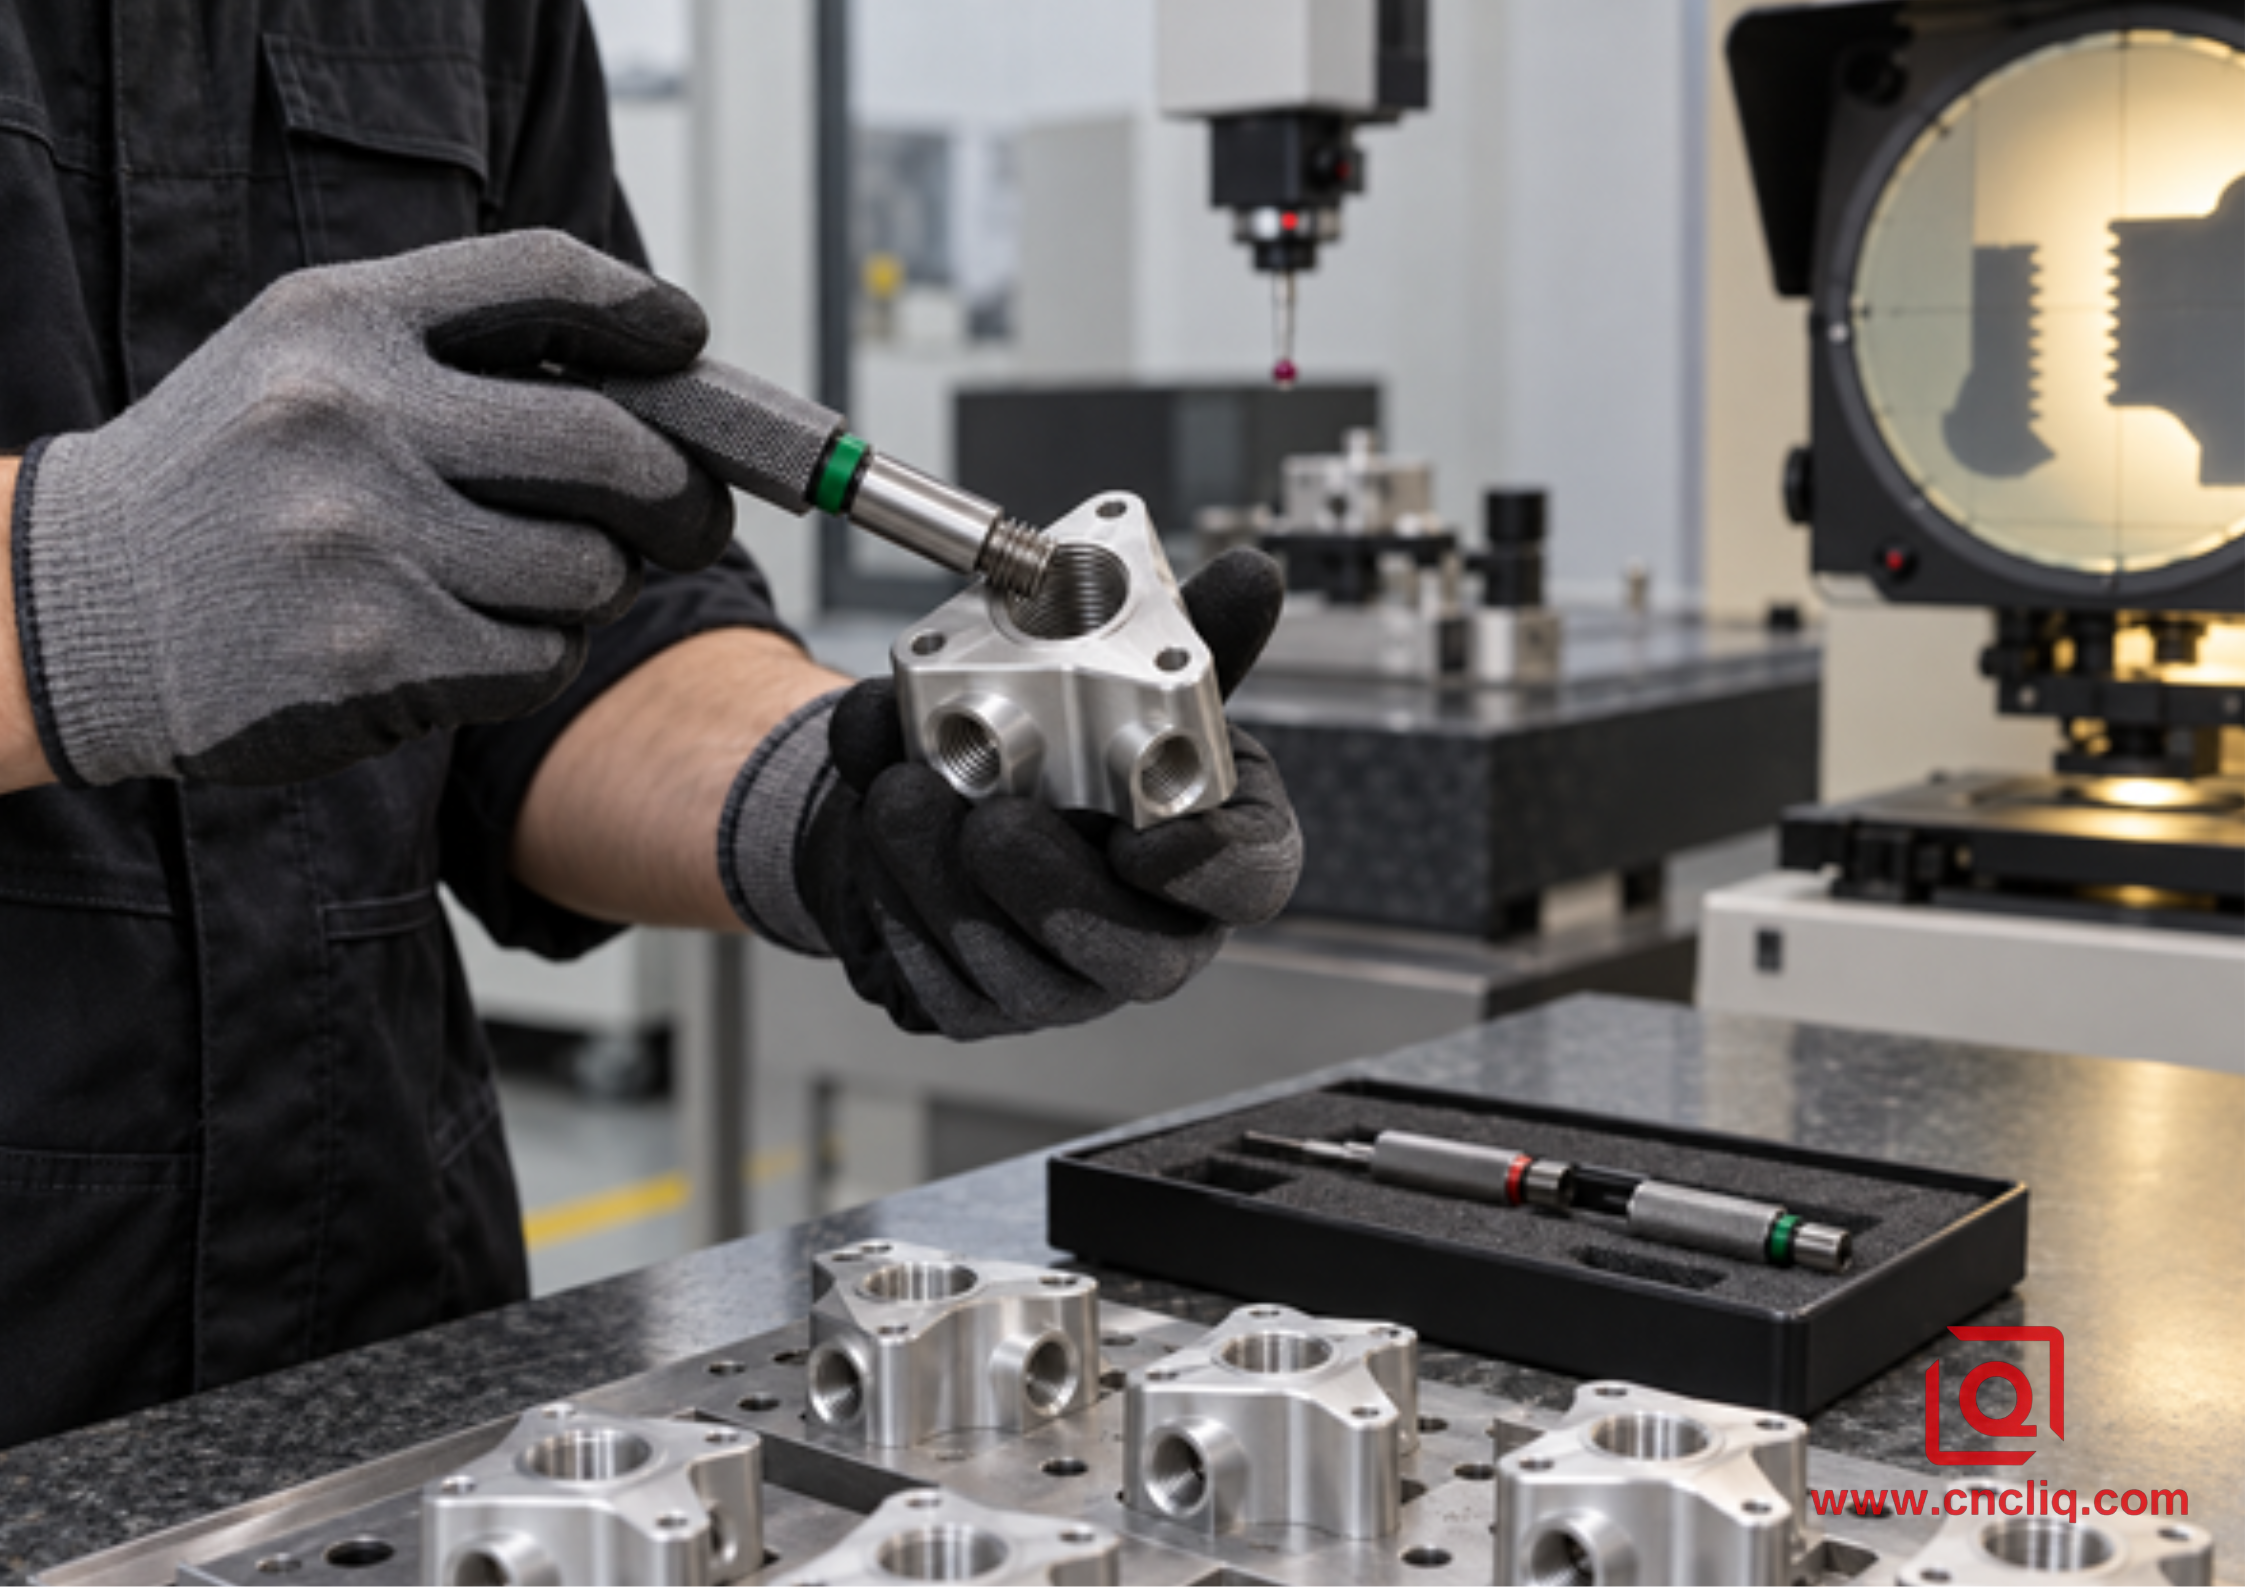
Оператор проверяет алюминиевый корпус клапана с помощью пробкового манометра GO.
Проверка должна включать осмотр области вокруг резьбы. Подтвердите наличие фаски на входе, состояние заусенцев, их положение там, где это необходимо, полезную глубину и чистоту дна. На гидравлических коллекторах проверьте, чтобы пересекающиеся каналы были свободны от стружки и чтобы резьба не задевала уплотнительную площадку. На нашей странице , посвященной изготовлению на заказ алюминиевых гидравлических коллекторов, показан компонент, где форма резьбы, совместимость с уплотнением, чистота каналов и проверка размеров должны работать как единый процесс.
8. Заранее спланируйте анодирование, прежде чем нарезать первую нить.
Анодирование преобразует поверхность алюминия и изменяет соотношение между обработанной подложкой и готовым элементом. Влияние на резьбу зависит от сплава, ванны, типа и толщины покрытия, маскировки и требований к размерам готового изделия, указанных в чертеже. Не следует вычитать общее значение номера покрытия из диаметра шага и считать проблему решенной. Перед началом производства согласуйте план обработки с поставщиком, отделочным цехом и калибровочной системой.
Резьба может быть замаскирована и принята, по сути, в том виде, в котором она была обработана. Она может быть анодирована до достижения заданного предварительного качества, чтобы конечная резьба имела правильную толщину. Или же критически важная резьба может быть обработана после нанесения покрытия, если конструкция и требования к защите от коррозии допускают открытый алюминий. Каждый вариант сопряжен с различными рисками в отношении защиты от коррозии, посадки, электрического контакта, образования заусенцев и сроков выполнения работ.
Укажите, применяется ли требование к калибру до или после финишной обработки. Приложите образцы резьбы или первые образцы, если налет покрытия значителен. Защитите резьбу от пескоструйной обработки и остатков химических веществ. После финишной обработки очистите отверстие и повторно проверьте его с помощью указанного калибра. Дополнительную информацию о налете покрытия и маскировке см. в нашем руководстве по постобработке алюминия .
9. Анонимный клиентский случай: глухая резьба в тонкостенном корпусе системы охлаждения.
Заказчик из сферы промышленной электроники запросил изготовление корпусов охлаждения из сплава 6061-T651. Каждый корпус имел восемь глухих внутренних резьб M6 x 1 по тонкому ребристому периметру. Резьба предназначалась для винтов крышки и должна была оставаться функциональной после указанного процесса анодирования. В сопроводительном документе были указаны тип резьбы и покрытие, но не было указано, проводилась ли калибровка до или после финишной обработки. Эта неопределенность представляла собой наибольший риск.
В ходе анализа DFM (проектирование для производства) команда уточнила размеры готовой детали, маскировку, глубину резьбы и тип ответного винта. Пилотные отверстия были изготовлены в той же основной конфигурации, что и базовые точки позиционирования, поэтому положение резьбы не зависело от второй ручной переналадки. Вместо жесткого метчика была выбрана небольшая цельнотвердосплавная резьбофреза. Это снизило риск поломки инструмента в почти готовой тонкостенной детали и позволило корректировать диаметр шага резьбы за счет контролируемого смещения износа.
Первый корпус был намеренно оставлен в слегка затянутом состоянии, очищен и проверен с помощью указанных калибров. Задокументированная корректировка приблизила результат к центру допустимого диапазона. Затем образцы деталей прошли утвержденный процесс финишной обработки и были повторно проверены калибрами после очистки. План контроля контролировал работу резьбы в начале цикла, после определенных интервалов срока службы инструмента, а также всякий раз, когда оператор замечал налипание резьбы на кромке или менял резец.
Важным результатом стало не ошеломляющее заявление о скорости, а стабильный цикл утверждения: одна интерпретация чертежа, один план калибровочных параметров, одна система смещений и отслеживаемые проверки до и после завершения работ. Это снизило вероятность обнаружения систематических проблем с подгонкой деталей на этапе сборки.
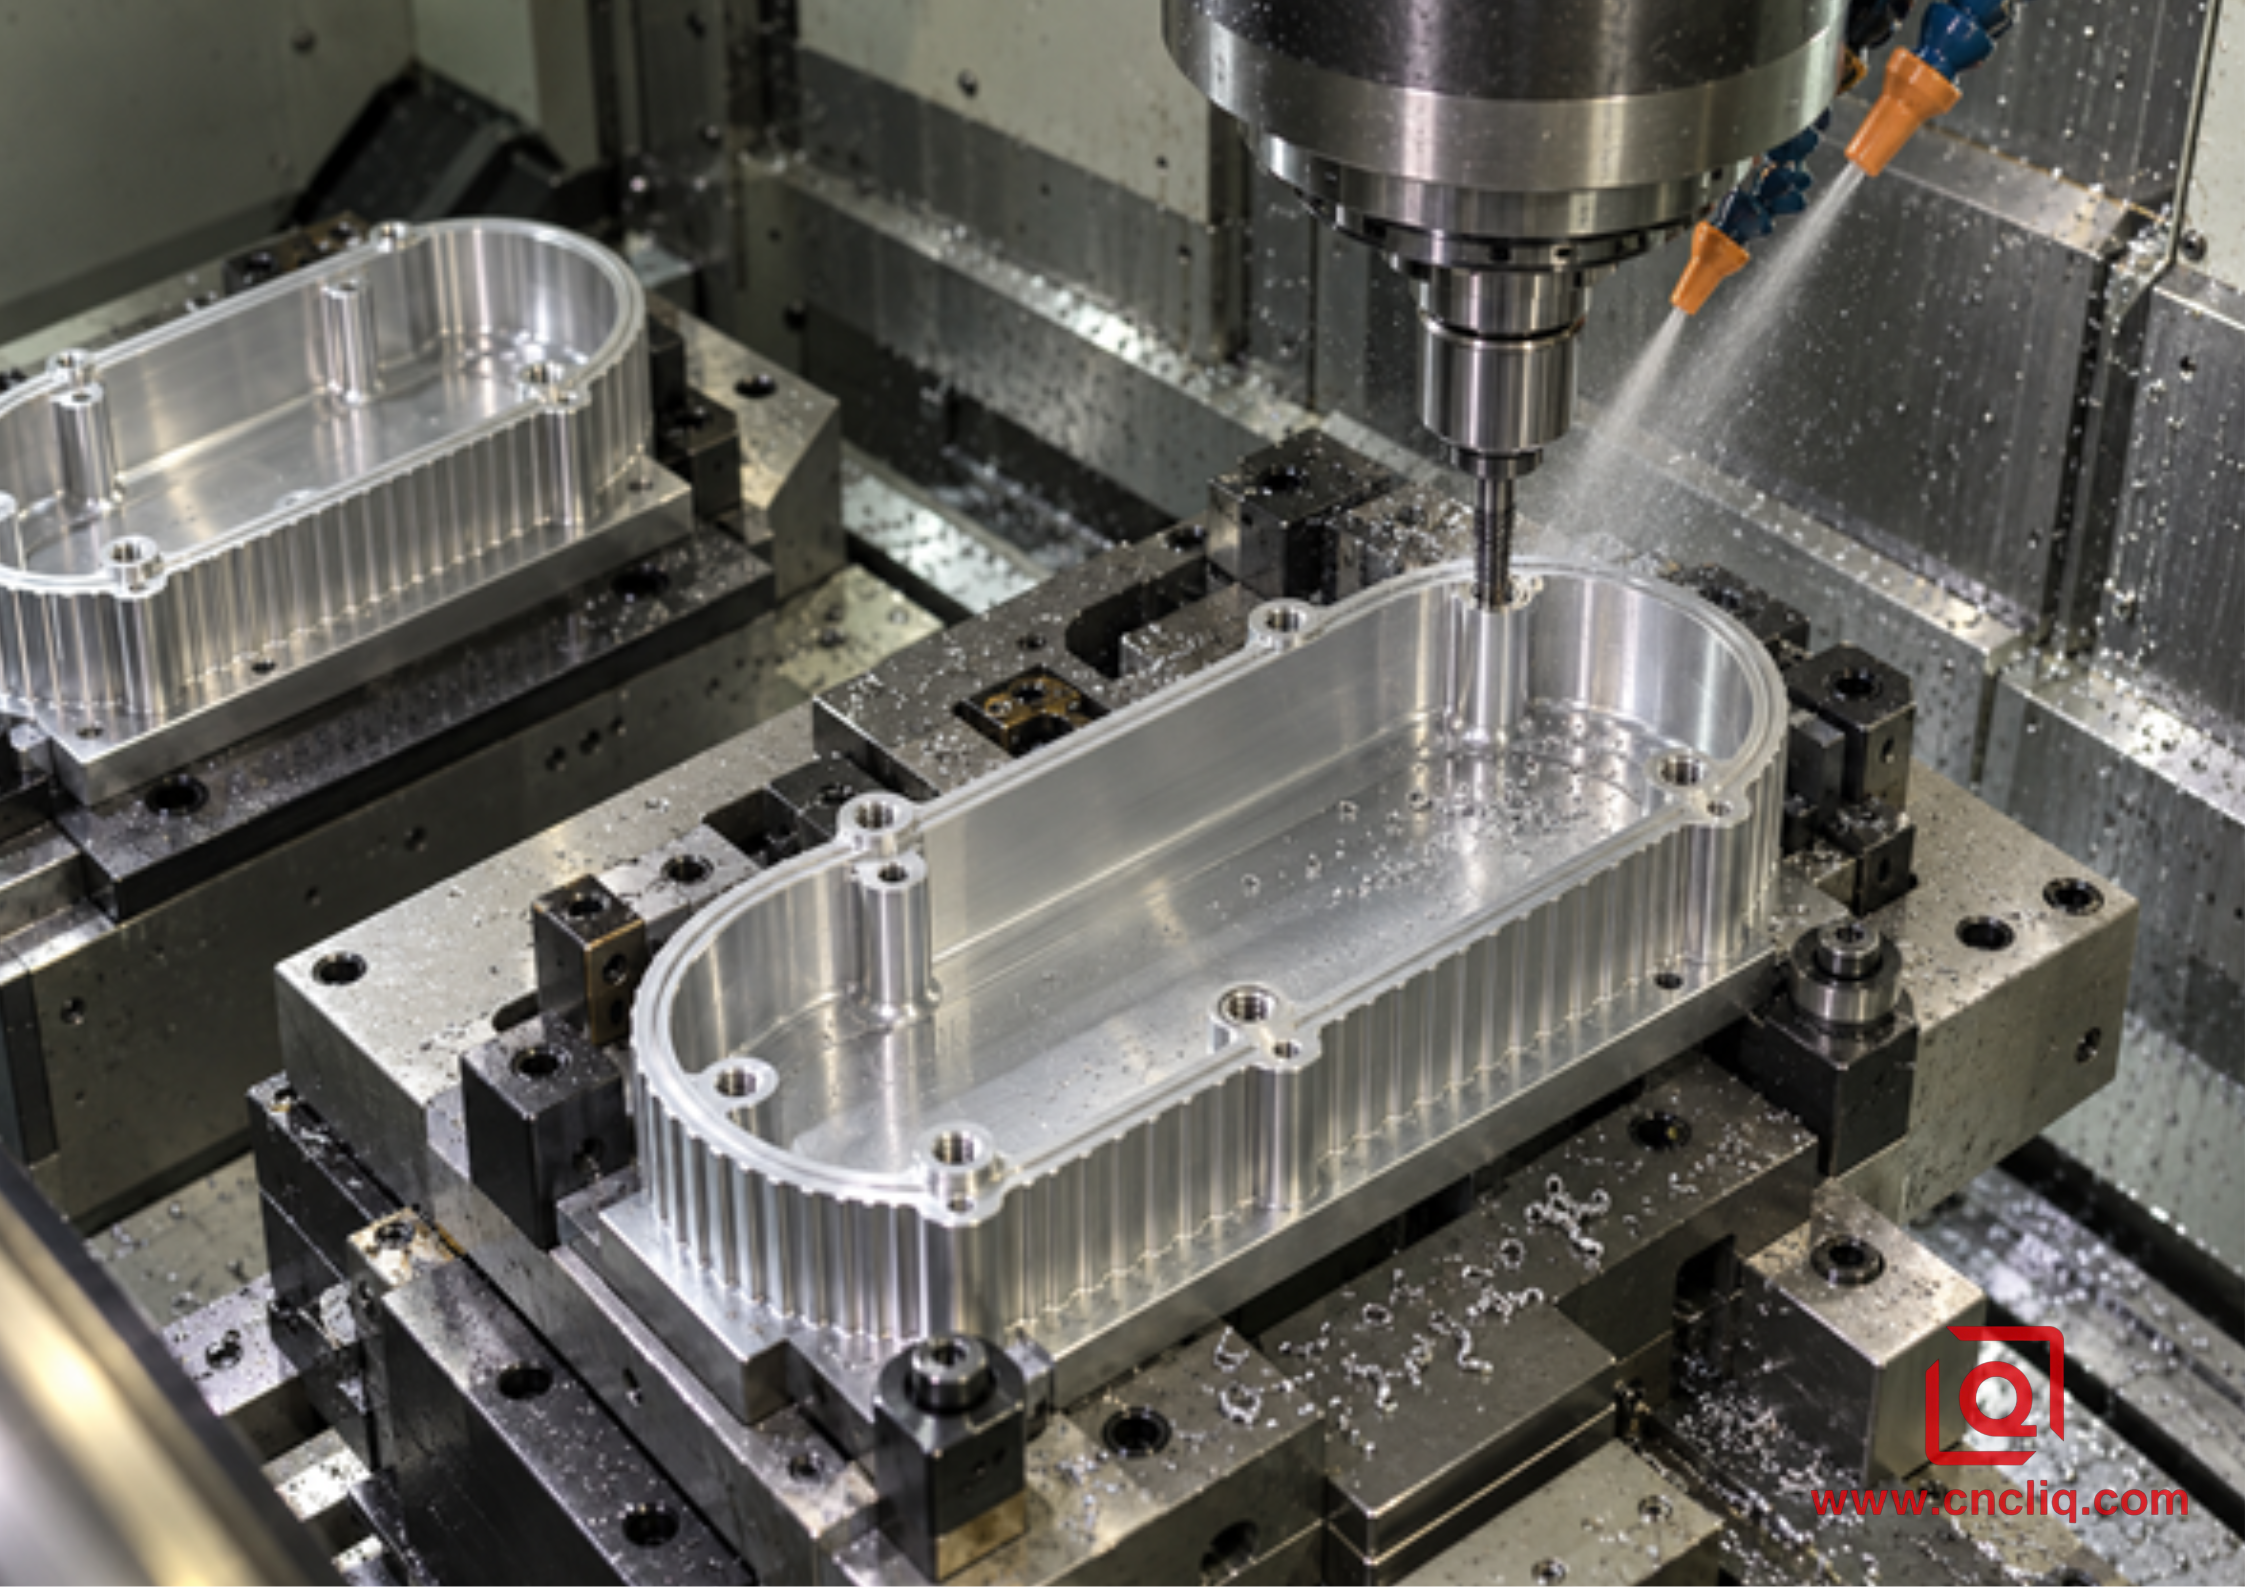
фрезерование глухих выступов резьбы в алюминиевом корпусе системы охлаждения
10. Таблица поиска и устранения неисправностей
Симптом | Вероятная причина | Практическая проверка | Корректирующее указание |
Измерительный прибор GO обеспечивает более глубокое сцепление. | Конусность отверстия, отклонение, повторное истирание стружки или температура | Проверьте форму пилотного отверстия и стабильность его диаметра. | Улучшить лунку, уменьшить дальность броска, добавить контролируемый пас. |
Нить остается натянутой | Неправильный диаметр программирования или качество сборки. | Проверьте данные инструмента и требования к качеству отделки. | Исправьте смещение износа, выполнив описанные этапы. |
Размеры смещаются в сторону больших размеров. | Износ боковой поверхности, сколы по краю, биение или неправильное смещение вывески. | Проверьте историю работы режущего инструмента и его смещения. | Замените инструмент, исправьте держатель, восстановите исходное положение. |
Разорванные или серые бока | Нарост на кромке, трение, слабое удаление стружки. | Осмотрите канавки на наличие прилипшего алюминия. | Используйте четкую геометрию цветных металлов и восстановите загрузку стружки. |
Полосы болтовни | Чрезмерное выпячивание, слабый босс, неустойчивый держатель | Проверьте свес, опору и биение. | Сокращение длины сборки и разделение зацепления. |
Тяжелый входной заусенец | Некачественная фаска, изношенный край, резкий выход | Проверьте первую нить и вывод. | Добавьте контролируемую фаску и тангенциальный выход. |
Герметичность достигается только после анодирования. | В плане отсутствует завершающий эффект. | Сравните данные до и после финиша. | Проверьте маскировку или целевую точку перед финишной обработкой. |
Случайная вариация | Загрязнённое приспособление, колебания зажима, нестабильная температура | Проверка последовательных частей | Очистка, стандартизация зажима, стабилизация осмотра. |
11. Что отправлять вместе с запросом на коммерческое предложение
Отправьте исходную 3D-модель или STEP-файл с управляемым 2D-чертежом. Отметьте важные резьбы и базовые точки. Укажите сплав и состояние, стандарт и класс резьбы, полную глубину резьбы, количество, требования к покрытию или маскировке, стандарт контроля качества, ожидаемые размеры, документы на первый образец и сопрягаемые детали, если посадка нестандартная.
Укажите, может ли поставщик предложить резьбовую вставку, другую длину зацепления или изменение технологического процесса. Фрезерование резьбы может подойти для дорогостоящих глухих элементов, в то время как нарезание резьбы напильником или формовка могут быть более экономичными для большого количества неглубоких стандартных отверстий. Схема резьбы также должна соответствовать компоновке станка и другим характеристикам. Наше сравнение 3-осевых, 5-осевых и фрезерно-токарных маршрутов для алюминиевых деталей дает полезный контекст для выбора.
Полезный запрос коммерческого предложения начинается с чертежа и ожидаемого годового объема. При оценке коллектора или корпуса мы сначала обращаем внимание на доступность инструмента и пространство под каждой глухой резьбой. Затем мы проверяем вылет, класс, порядок обработки и протокол проверки, прежде чем устанавливать цену. Этот краткий обзор часто позволяет выявить дорогостоящую деталь, которую еще легко изменить.
Нажмите здесь для отправки запроса 👆
Часто задаваемые вопросы
1. Всегда ли фрезерование резьбы лучше, чем нарезание резьбы в алюминии?
Нет. Фрезерование резьбы целесообразно, когда риск поломки, контроль стружки в глухом отверстии, регулируемый шаг резьбы, необычная резьба или дорогостоящий компонент оправдывают дополнительное время цикла. Хорошо контролируемое нарезание резьбы может быть быстрее для стандартных резьб, изготавливаемых в больших объемах. Правильный выбор зависит от геометрии, сплава, возможностей станка, количества, допуска и стоимости бракованного элемента.
2. Может ли одна резьбонарезная машина нарезать резьбу нескольких диаметров?
Однорядная фреза часто может обрабатывать несколько диаметров с использованием совместимой формы и шага, при условии, что производитель фрезы одобрит диапазон и инструмент не будет мешать пилотному отверстию. Многорядная фреза обычно более специализирована. Шаг создается спиральной траекторией, но профиль фрезы все равно должен соответствовать требуемому диапазону формы и шага.
3. Как отрегулировать слишком тугую алюминиевую резьбу?
Сначала подтвердите правильность сверления направляющего отверстия, состояние инструмента, температуру, чистоту и калибр. Затем используйте указанное в документации поле компенсации износа для постепенного увеличения размера внутренней резьбы. Требуемый знак зависит от системы ЧПУ и CAM-системы, поэтому лучше проверить его на практике, а не гадать. После каждого изменения вырезайте и проверяйте новый элемент.
4. Следует ли измерять внутреннюю резьбу до или после анодирования?
Чертеж и согласованный план контроля качества должны это указывать. Если резьба должна функционировать на поставленной анодированной детали, окончательная приемка, как правило, должна учитывать состояние после обработки, включая маскировку и очистку. Данные до обработки полезны для контроля процесса, но они не подтверждают окончательную посадку, если покрытие изменяет функциональные поверхности.
5. Какие детали делают предложение по фрезерованию алюминиевой резьбы надежным?
Отправьте модель и чертеж вместе. Укажите сплав, состояние металла, обозначение резьбы, рабочую глубину, базовые элементы, размер партии, отделку, маскирование, толщину металла, документы контроля качества и сроки поставки. Включите информацию о сопрягаемой детали, если посадка нестандартная. Отметьте резьбу, которая может препятствовать сборке, поскольку она заслуживает самого пристального внимания с точки зрения проектирования с учетом технологичности производства (DFM) и контроля качества.
Нажмите здесь для отправки запроса 👆
Краткое содержание
Надежная фрезеровка алюминиевой резьбы достигается благодаря комплексному процессу: определение резьбы и стандартов приемки, выбор острого резца подходящего диаметра и вылета, подготовка контролируемого направляющего отверстия, правильное программирование угла наклона спирали и системы подачи, установка диаметра шага резьбы на основе измеренных данных резца, контроль качества в стабильных условиях и планирование анодирования перед началом производства. Необходимо заблаговременно предоставить чертеж, крепежные элементы, требования к качеству обработки и годовой объем производства, чтобы стратегия обработки и калибровки была включена в смету, а не корректировалась после первой партии.
Контактная информация
Компания: Ningbo Liqin Industry Co., Ltd. Ежедневное обслуживание клиентов и послепродажная поддержка: service@shturl.zhuwanying@cncliq.com
Для новых запросов, обсуждения цен и заказов : business@shturl.zhouli@chinaliqin.com
Горячая линия: +86 18757148656
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, носят исключительно информационный и справочный характер. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку характеристики деталей, изготовленных на заказ, различаются в зависимости от номеров партий материала, калибровки оборудования и конкретных допусков, обязательные спецификации качества регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все примеры успешных заказов, представленные в этом блоге, были тщательно анонимизированы и отредактированы. Показатели производительности, производственные процессы и изображения служат исключительно для демонстрации наших возможностей в области обработки деталей на заказ и не представляют собой единый универсальный стандарт для всех заказов.
Производственная команда Лицинь
Компания Ningbo Liqin Industry, опираясь на 18-летний опыт в области высокоточной машиностроения, производит высокоточные металлические компоненты для требовательных мировых рынков. Наш производственный комплекс площадью 6500 м² оснащен более чем 150 станками, включая 4-осевую и 5-осевую обработку на станках с ЧПУ , фрезерно-токарную обработку, холодную экструзию и литье под давлением. Такая организация производства позволяет нам бесперебойно управлять проектами, от первоначальных CAD-концепций до отгрузки готовых изделий.
Мы обеспечиваем бескомпромиссный контроль качества. Мы подходим к жестким допускам с той инженерной дисциплиной, которая необходима. Наши инженеры по контролю качества, имеющие сертификаты ISO 9001, ISO 13485 и IATF 16949, проводят строгие проверки IPQC, FQC и OQC каждой производственной партии. От измерения размеров на координатно-измерительных машинах и оптического профилирования до испытаний на твердость и солевое распыление, мы проверяем ваши критически важные характеристики заранее — поэтому вы получаете готовые к установке компоненты без проблем со сборкой или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на двухчасовое время ответа на новые запросы предложений, прямую поддержку при изготовлении опытных образцов и бесперебойную экспортную доставку по Европе, Северной Америке, Азии и Океании.
Мы будем рады вашим запросам и образцам. Посетите наш веб-сайт или свяжитесь с нами напрямую, чтобы получить выгодное предложение!
