 Русский




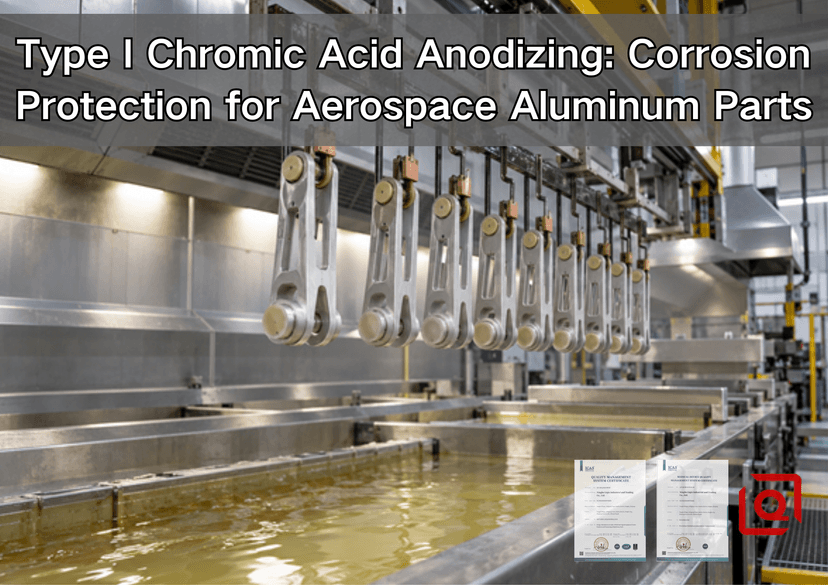
Вы все еще пытаетесь решить, подходит ли анодирование хромовой кислотой типа I для чувствительных к усталости деталей из авиационного алюминия, или же его следует заменить более новым процессом без использования хромата? Краткое описание отделки может скрывать несколько дорогостоящих вопросов. Останется ли застрявший электролит в нахлесточном соединении? Будет ли отверстие подшипника по-прежнему подходить после обработки? Нужно ли, чтобы покрытие выдерживало грунтовку? Кто отвечает за испытания на солевое распыление, маскирование, отслеживание партий и утверждение альтернативного покрытия? Это руководство отвечает на эти вопросы с производственного участка, где правильным анодированием является то, которое соответствует чертежу, сплаву, геометрии, сборке, утвержденному процессу обработки и плану контроля.
Анодирование хромовой кислотой типа I — это тонкое анодное оксидное покрытие алюминия. Оно сочетает в себе защиту от коррозии, удобную основу для краски, низкую ударную вязкость и меньшее усталостное разрушение по сравнению с более толстыми анодными покрытиями. Это не износостойкое покрытие, и его нельзя заменять только по названию. Начинайте каждый запрос коммерческого предложения с утвержденного чертежа и действующих технических условий.
1. Краткий ответ: Когда тип I является веским кандидатом
Для обсуждения следует выбрать тип I, если деталь изготовлена из алюминия, важна защита от коррозии, геометрия чувствительна к усталости или имеет тонкие размеры, а чертеж или утвержденная спецификация заказчика прямо допускают анодирование хромовой кислотой. Типичными примерами являются тонкие аэрокосмические кронштейны, шарнирные соединения, рамы авионики, опоры приводов с небольшой нагрузкой и обработанные детали, которые будут подвергаться обработке утвержденной грунтовкой или лакокрасочной системой.
Не следует автоматически выбирать этот тип покрытия из-за износа при скольжении, твердой опорной поверхности, декоративного черного покрытия или электропроводящей сопрягаемой поверхности. Эти потребности указывают на необходимость другого покрытия или замаскированной области. Твердое анодирование типа III обычно рассматривается для защиты от истирания и заедания. Конверсионное покрытие может подойти для токопроводящей лакокрасочной основы с незначительным изменением размеров. Типы IC или IIB могут рассматриваться в качестве альтернатив без хромата только в том случае, если это одобрено регулирующим органом.
В официальном документе MIL-PRF-8625 определены шесть типов анодных покрытий и два класса для применения в алюминиевых конструкциях, не связанных с архитектурой. Тип I определяется как традиционное анодирование хромовой кислотой, тип IB — как низковольтный хромовый процесс, тип IC — как нехромовая альтернатива, тип II — как традиционное анодирование серной кислотой, тип IIB — как тонкое анодирование серной кислотой, а тип III — как твердое анодирование. Следует избегать расплывчатого обозначения «анодирование для авиационной промышленности».
Вопрос на выбор | Практический ответ типа I | последствия запроса предложений |
Чувствительна ли эта деталь к усталости материала? | Тонкий оксид типа I обычно используется в тех случаях, когда толстый хрупкий оксид был бы нежелателен. | Обозначьте зоны, критически важные для усталости материала, и предоставьте утвержденную спецификацию. |
Основной риск представляет собой сильный износ при скольжении? | Тип I не является стандартным решением проблемы износа. | Рассмотрите возможность применения препаратов типа III, имплантатов или местного средства для лечения износа. |
Деталь будет загрунтована или покрашена? | Тип I может обеспечить эффективную основу при условии согласования утвержденной системы герметизации и покраски. | Укажите, какие методы герметизации обеспечивают: улучшение адгезии краски или максимальную защиту от коррозии. |
Присутствуют ли узкие отверстия, резьба или заземляющие каналы? | Изменение размерности незначительно, но все же требует планирования. | Определите окончательные размеры, маскировочную ленту, разъемы и контактные точки. |
Обязательно ли использовать покрытие без хроматов? | В традиционном методе I используется ванна с хромовой кислотой. | Уточните у органа, ответственного за разработку проектов, утвержден ли тип IC или тип IIB. |
Является ли этот чертеж устаревшим аэрокосмическим чертежом? | Не проводите модернизацию отделки без письменного разрешения. | Расчет стоимости по чертежу, затем, при необходимости, предоставьте документ о внесении корректировок. |
2. Что именно происходит с алюминием в процессе обработки
Анодирование — это электрохимическое преобразование, а не нанесение слоя металлического хрома на деталь. Алюминиевая заготовка становится анодом в кислотном электролите. Электрическая энергия преобразует контролируемый участок поверхности в оксид алюминия. Этот оксид является неотъемлемой частью основного металла и содержит микроскопические поры до герметизации. Специально разработанный герметик изменяет эти поры и улучшает барьерные свойства.
Это различие имеет значение при проверке чертежей. Покрытие можно рассматривать в основном как добавленный материал. Анодное покрытие расходует часть алюминия, в то время как часть оксида распространяется наружу. Для типа I пленка достаточно тонкая, поэтому изменение размеров обычно незначительно, однако незначительное изменение не равно нулю, когда речь идет о посадочном месте для штифта, прецизионной резьбе, подшипниковой седле или зоне соединения.
В соответствии с действующим стандартом MIL-PRF-8625, для покрытий типов I и IB в основном определяется масса незапечатанного покрытия, а не универсальной номинальной толщиной. Минимальная толщина для типов I и IB составляет 200 мг/фут². В спецификации указан широкий диапазон толщины от 0,00002 до 0,0007 дюйма для типов I, IB, IC и IIB, в то время как фактический результат варьируется в зависимости от сплава и процесса. Этот широкий диапазон является причиной для того, чтобы не копировать толщину из блога в заказ на закупку. Если толщина или готовый размер имеют функциональное значение, укажите требование и метод измерения в документации по контролируемому производству.
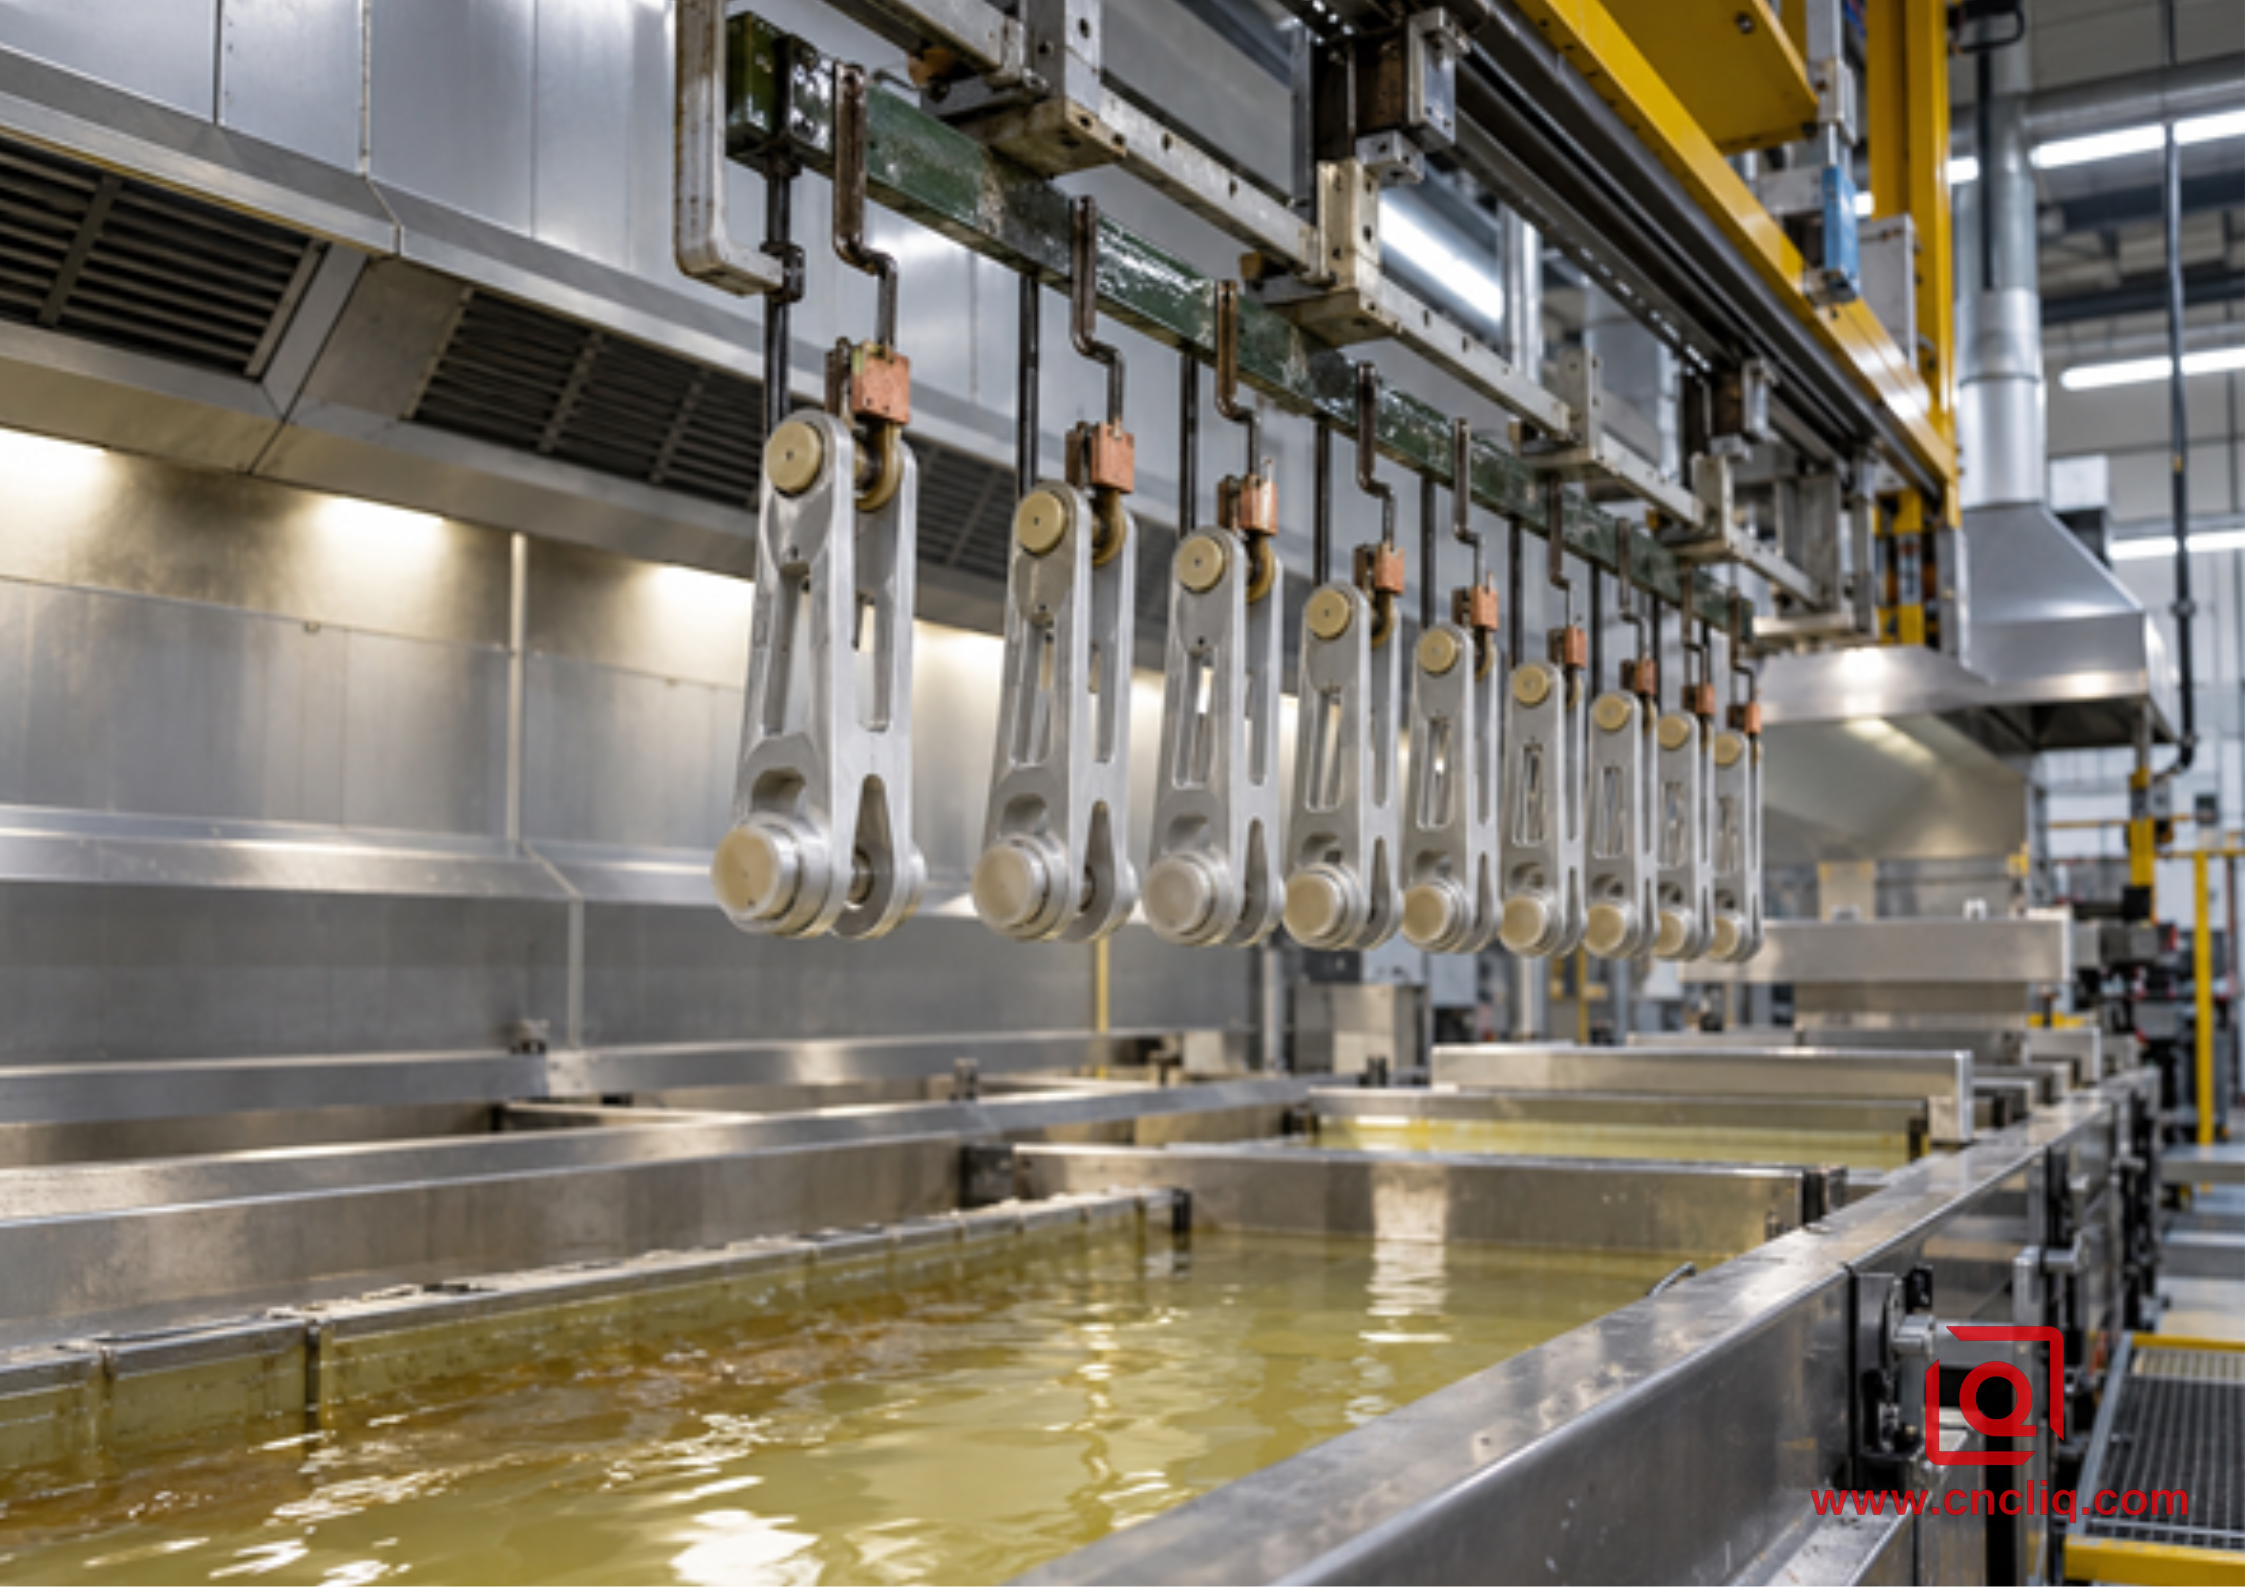
Аэрокосмические алюминиевые скобы на стойке для контролируемого процесса анодирования
Рисунок 1. Тонкие, замаскированные детали в виде скоб иллюстрируют, почему контакт с зубчатой рейкой, дренаж и защита отверстий подшипников должны быть обеспечены до начала обработки.
2.1 Очистка, подготовка к использованию, анодирование и герметизация
Надежный процесс начинается еще до заливки в чан. Масло, остатки маркировки, въевшийся абразив и неоднородный естественный оксид могут создавать локальные дефекты. Последовательность процесса требует контролируемой очистки и удаления оксидов, подходящих для данного сплава. Затем детали устанавливаются на подставки таким образом, чтобы электрический контакт был стабильным, а контактные метки попадали в разрешенные места. Геометрия должна обеспечивать свободный сток. Глухие полости, прокатанные швы и пористые отливки заслуживают особого внимания, поскольку остатки раствора могут повредить компонент даже после того, как видимая поверхность будет выглядеть приемлемо.
В процессе анодирования взаимодействуют напряжение, время, условия раствора, химический состав сплава и проводимость подложки. Покупатель указывает требуемые характеристики и утвержденный стандарт; квалифицированный специалист по анодированию контролирует рабочий диапазон.
Если на чертеже не указано иное, стандарт MIL-PRF-8625 требует герметизации покрытий типов I, IB, IC, II и IIB. Утвержденный способ герметизации имеет значение, поскольку коррозионное поведение, адгезия краски, электрические свойства и потребности в последующем склеивании могут противоречить друг другу. Покрытие, предназначенное в качестве основы под краску, не следует рассматривать как взаимозаменяемое с полностью герметизированным автономным антикоррозионным барьером без проверки соответствующей технологической спецификации.
2.2 Почему тип I подходит для многих аэрокосмических геометрических форм
Авиационные алюминиевые детали часто сочетают в себе тонкие ребра, высокое локальное напряжение, рассверленные отверстия, места соединения заклепок и защитные органические покрытия. Покрытие типа I лучше справляется с этим сочетанием, чем толстое износостойкое оксидное покрытие. Его малая масса добавляет мало веса, изменяет размеры меньше, чем распространенные покрытия типа II или III, и обеспечивает защиту от коррозии там, где незащищенный высокопрочный алюминий был бы уязвим.
Преимущество заключается не в том, что покрытие типа I делает алюминий прочнее. Это не так. Его ценность состоит в том, что покрытие достаточно тонкое, чтобы защитить поверхность, одновременно ограничивая усталостные потери, связанные с более толстыми анодными пленками. В стандарте MIL-PRF-8625 специально отмечается использование покрытий типов I или IB для компонентов, критически важных с точки зрения усталости, из-за их тонкости. Эта формулировка служит для обсуждения выбора; она не заменяет структурное обоснование со стороны проектной организации.
3. Тип I против типа IC, типа II, типа III и конверсионного покрытия.
Неправильное сравнение задаёт вопрос: «Какое покрытие лучше всего?» Правильное сравнение задаёт вопрос: «Какой вид разрушения должна предотвращать эта поверхность?»
Финальная семья | Главная причина, по которой стоит это рассмотреть. | Размерный эффект | Важное ограничение |
Анодирование хромовой кислотой типа I | Защита от коррозии, лакокрасочная основа, чувствительный к усталости алюминий, одобрение для использования в аэрокосмической отрасли. | Низкая толщина анодированного слоя по сравнению с более толстым слоем. | Используется технологическая ванна, содержащая Cr(VI), и требуется контролируемая специальная обработка. |
Анодирование без хрома, тип IC | Одобренная альтернатива в случаях, когда необходимы характеристики, аналогичные характеристикам типа I по коррозионной стойкости, качеству лакокрасочного покрытия и усталостной прочности. | Низкий | Не взаимозаменяемы автоматически; требуется одобрение проекта. |
Тонкое сернокислотное анодирование типа IIB | Тонкая нехроматная альтернатива в одобренных областях применения. | Низкий | Поведение, связанное с удержанием электролита, может отличаться от поведения типа I. |
Сернокислотное анодирование типа II | Общая защита от коррозии и декоративное окрашивание. | Умеренный | Более высокое влияние на размеры и усталостную прочность, чем у тонкого покрытия типа I. |
Твердое анодирование типа III | Износостойкость, абразивный износ и некоторые диэлектрические применения. | Наиболее высокий показатель среди этих типов анодирования. | Может снизить усталостную прочность и обеспечить высокую точность изготовления. |
конверсионное покрытие MIL-DTL-5541 | Основа краски, коррозионная стойкость и стратегии электрического контакта с минимальным образованием отложений. | Очень низкий | Менее устойчиво к истиранию, чем при анодировании. |
Для более широкого сравнения анодирования серной кислотой, руководство Liqin по анодированию типа II и типа III объясняет, почему отделку, выбранную по цвету, не следует путать с отделкой, выбранной по износостойкости. Руководство по сравнению порошковой окраски и анодирования полезно, когда для сборки требуется более толстый слой цветного защитного покрытия, а не цельное оксидное покрытие.
Тип IC заслуживает особого внимания в новых программах. В стандарте MIL-PRF-8625 он определяется как нехромовая альтернатива, обеспечивающая коррозионную стойкость, адгезию краски и усталостную прочность, характерные для типов I и IB. Однако в той же спецификации предупреждается, что типы IC и IIB могут быть непригодны в качестве замены, если основной проблемой является задержка электролита. Экологические предпочтения не меняют геометрию.
4. Коррозионная стойкость: что означает 336-часовое испытание
В соответствии со стандартом MIL-PRF-8625, испытание на коррозионную стойкость проводится в солевом тумане с концентрацией 5% в соответствии со стандартом ASTM B117, с определенной ориентацией образца и 336 часами воздействия. Критерии приемлемости более точны, чем «отсутствие ржавчины». Алюминий не ржавеет так, как углеродистая сталь, и визуальное изменение цвета не обязательно является ямкой. Спецификация ограничивает количество отдельных ямок и исключает определенные кромки, маркировку и зоны контакта с оцениваемой поверхностью.
Этот тест является инструментом контроля качества. Он не дает прямого прогноза того, что деталь самолета прослужит ровно 336 часов, 336 дней или любой другой фиксированный интервал обслуживания. Эксплуатационные характеристики в полевых условиях также зависят от сплава, конструкции соединения, дренажа, качества герметизации, грунтовки, финишного покрытия, гальванических пар, царапин, технического обслуживания и реальных атмосферных условий.
В подробном заказе на закупку указываются спецификация покрытия, его тип, класс, тип уплотнения или утвержденная технологическая спецификация, необходимые испытания, план отбора проб и документация. Если деталь будет окрашена, необходимо также указать слой органического покрытия и период подготовки. Если испытания будут проводиться на солевом тумане, а не на серийных деталях, в плане должно быть указано, как эти испытания имитируют производственную нагрузку.
4.1 Почему состояние поверхности по-прежнему имеет значение
Анодирование выполняется по существующей поверхности. Оно не заполняет следы от инструмента, пористость, вкрапления или повреждения кромок. Химический состав сплава также влияет на внешний вид: сплавы 2024, 7075, листовой алюминий, литой алюминий и сплавы серии 6000 не обязательно должны иметь одинаковый оттенок. Определите, относятся ли шероховатость и размеры к состоянию до или после обработки. Если визуальная однородность является истинным критерием приемки, утвердите репрезентативные образцы или предельный образец, а не полагайтесь на прилагательное вроде «идеальное серебро».
5. Правила проектирования с учетом технологичности производства (DFM) до начала изготовления первого чипа.
Самая дешевая проблема финишной обработки — та, которая устраняется на этапе проверки чертежа. Руководство Лициня по выбору алюминиевых сплавов и финишной обработке поверхности предоставляет более широкий контекст материала, в то время как приведенные ниже правила ориентированы на работу в аэрокосмической отрасли типа I.
5.1 Разделение размеров готовой детали и размеров до анодирования.
Укажите, применяется ли размер до или после анодирования. Это различие имеет важное значение для запрессованных деталей, подшипниковых посадочных мест, рассверленных отверстий, мест установки штифтов, диаметров резьбового шага, уплотнительных площадок и тонких гибких элементов. Анодирование типа I обычно вызывает гораздо меньшее нарастание покрытия, чем твердое покрытие, поэтому копирование «правила роста 50/50» из работы с анодированием типа III может привести к неправильной компенсации. Используйте данные, предоставленные утвержденным производителем, для сплава, предварительной обработки, геометрии и спецификации.
5.2 Размещайте контакты в стойке предусмотрительно.
Каждой анодированной детали необходим электрический контакт. Контактная метка на скрытом нефункциональном выступе может быть допустима; такая же метка на уплотнительной площадке или видимой поверхности может привести к отбраковке детали. Допустимые зоны контакта следует отметить на чертеже или технологической схеме. Если геометрия позволяет, предоставьте обработчику более одного подходящего места для контакта.
5.3 Проектирование дренажной системы и предотвращение засорения
Глухие пересекающиеся отверстия, плотные нахлесточные соединения, завальцованные кромки, пористые отливки и заглушенные трубки могут удерживать электролит. Добавьте дренажные каналы там, где это позволяет конструкция, разделите узлы перед обработкой или определите специальные требования к промывке и термической обработке в соответствии с утвержденной спецификацией. Анодированный алюминиевый коллектор, изготовленный на заказ, демонстрирует, как пересекающиеся каналы и резьбовые отверстия усложняют очистку и маскировку, хотя его отделка, указанная на чертеже, не должна считаться отделкой типа I.
5.4 Контроль краев, отверстий и маскирования
Постоянно срезайте острые края. Чрезвычайно острые углы могут образовывать хрупкое оксидное покрытие и легче повреждаются при обращении. Определите поверхности, которые должны оставаться электропроводящими, области, используемые для клеевого соединения, резьбовые вставки, установленные после финишной обработки, и отверстия, которые не допускают даже небольших перемещений размеров. Используйте маскировку только по функциональным причинам; ненужная маскировка увеличивает сложность обращения, риск протечек и стоимость.
5.5 Не допускайте попадания в резервуар деталей из разнородных металлов.
Стальные вставки, штифты из нержавеющей стали, медные компоненты и комбинированные металлические узлы могут усложнить предварительную обработку и создать гальванические или химические риски. По возможности, сначала обработайте и анодируйте алюминиевый компонент, проверьте его, а затем установите утвержденную вставку. Если вставка должна присутствовать во время финишной обработки, квалифицированный специалист и проектировщик должны рассмотреть это до составления сметы.
6. План производственного процесса и контроля качества на уровне цеха.
Анодирование типа I — это лишь одна из операций в процессе обработки. Результат зависит от того, как взаимосвязаны механическая обработка, удаление заусенцев, очистка, специальная обработка и окончательный контроль качества.
1. Проверка контракта: Подтвердите текущую редакцию чертежа, материал и закалку, обозначение типа I, класс, уплотнение, применимые спецификации заказчика, маскировку, места контакта, требования к испытаниям и статус утвержденного переработчика.
2. Контроль материалов: Поддерживайте актуальность сертификатов на материалы и отслеживаемость партий или термической обработки. Разделяйте сплавы и состояния отпуска, поскольку различные химические составы могут по-разному реагировать на предварительную обработку и анодирование.
3. Планирование процесса ЧПУ: выбирайте базовые элементы, которые сохраняются на протяжении всего процесса. Используйте надежную оснастку для тонких стенок и обрабатывайте критически важные отверстия с учетом требований к последующему анодированию. Статья Лициня о многоосевой обработке сложных алюминиевых геометрических форм показывает, почему сокращение повторной фиксации помогает сохранить правильное положение деталей аэрокосмического типа.
4. Проверка навыков удаления заусенцев и очистки: Удаляйте заусенцы, не закатывая материал в отверстия и не изменяя контролируемые кромки. Запрещается использование силикона, неконтролируемого маркера и абразивных загрязнений, которые не были одобрены отделочником.
5. Измерение первого образца: Зафиксируйте критически важные исходные размеры, чтобы команда могла отличить отклонения, связанные с механической обработкой, от отклонений, связанных с чистовой обработкой. Сохраните фотографии обозначенных зон установки и маскировки.
6. Специальная обработка: Отправьте сопроводительное письмо, в котором указаны все контролируемые требования. Убедитесь, что область действия обработки и согласования с заказчиком соответствуют заданию, а не просто общему названию процесса.
7. Окончательная проверка: проверьте размеры, которые должны быть выполнены после финишной обработки, внешний вид покрытия, замаскированные участки, следы контакта, резьбу и чистоту. Сравните сертификаты с заказом на покупку и наименованием партии.
8. Подтверждение эксплуатационных характеристик: При необходимости проверьте записи о массе покрытия, коррозии, адгезии краски или другие записи, касающиеся контроля технологического процесса. Не следует рассматривать типовой сертификат как подтверждение результатов неуказанного испытания.
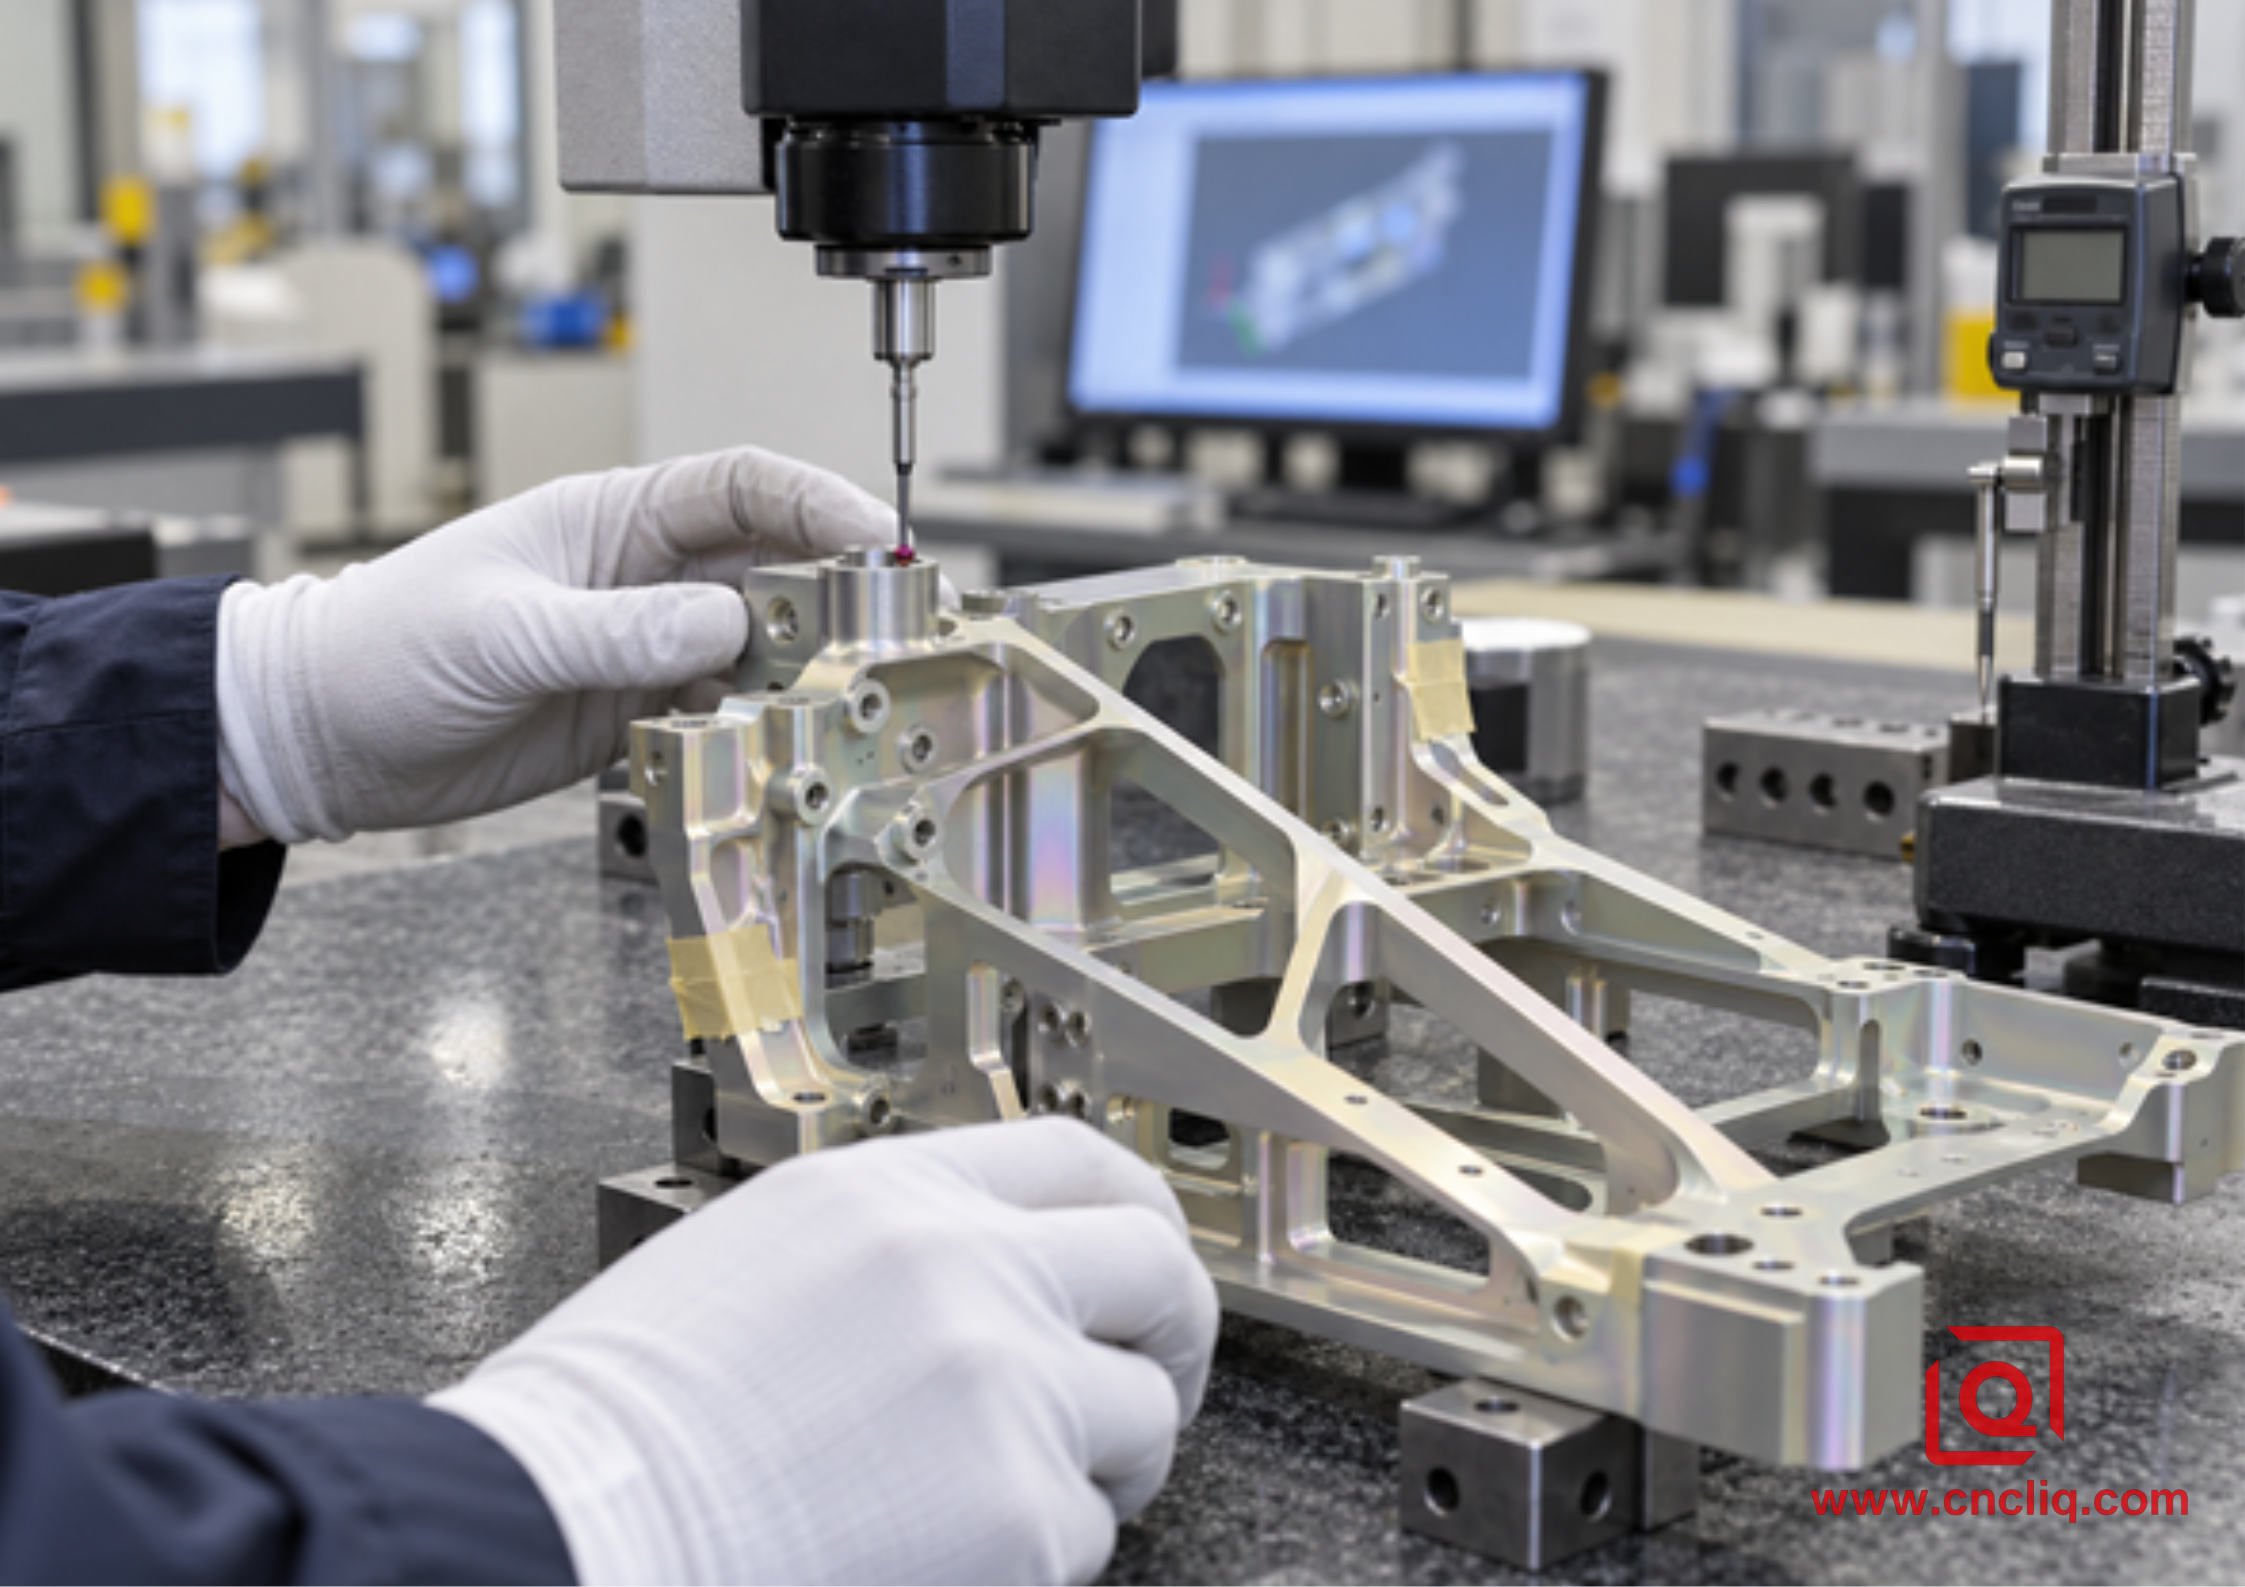
Контроль качества на координатно-измерительной машине тонкореберной анодированной рамы аэрокосмического судна типа I.
Рисунок 2. Последующий контроль качества должен быть сосредоточен на функциональных элементах, защищенных поверхностях и элементах, приемлемость которых сохраняется после анодирования.
6.1 Что следует включить в полезный пакет запроса коммерческого предложения (RFQ)
Полезный запрос коммерческого предложения (RFQ) содержит исходную 3D-модель, управляемый 2D-чертеж, годовые и серийные объемы производства, материал и температуру, правила определения размеров готового изделия, спецификацию отделки и ее изменения, класс, уплотнение, схему маскирования, зоны контакта с рейкой, уровень контроля, требования к сертификатам, а также любой утвержденный заказчиком список специальных технологических процессов.
Если на чертеже указано только «Анодирование типа I», перед началом производства уточните, кому принадлежат остальные варианты. Даже, казалось бы, незначительное упущение может определить, будет ли деталь окрашена, какой герметик используется, как будет обеспечиваться сцепление лакокрасочного покрытия и останется ли функциональная поверхность проводящей. Также предоставьте информацию о процессе сборки. Специалист по финишной обработке не сможет сделать вывод, что незакрашенная площадка является электрическим заземлением или что отверстие предназначено для установки критически важного для полетов сферического подшипника.
Для быстрого анализа производственных процессов, отправьте в Liqin прямой запрос на коммерческое предложение файлы в форматах STEP и PDF, а также целевое количество и сроки поставки. В ответе инженерного отдела следует указать нерешенные вопросы по отделке до того, как будут окончательно определены цена и сроки поставки.
7. Анонимный случай из аэрокосмической отрасли: Опора привода 7075-T651
Приведенный ниже анонимизированный составной пример представляет собой реалистичный случай обработки деталей на заказ, адаптированный для объяснения метода, а не для раскрытия информации о программе для заказчика.
Для интегратора аэрокосмического оборудования потребовалась небольшая партия Y-образных опор для приводов, изготовленных из листовой стали 7075-T651. Каждая деталь имела сферический подшипник, две точки крепления с штифтовым механизмом и глубокие облегчающие выемки. В старом чертеже требовалось соединение по стандарту MIL-PRF-8625 Type I, Class 1, с последующим нанесением одобренной грунтовки на отдельные поверхности. Однако не было указано, наносится ли покрытие на подшипниковое отверстие до или после анодирования. В глухом пересечении мог оставаться раствор, а единственная очевидная точка крепления находилась рядом с контактной площадкой.
Команда уточнила, что отверстия для подшипника и штифта будут приняты после финишной обработки, защитила посадочное место подшипника в соответствии с утвержденным планом маскировки и расширила поперечное отверстие до дренажной геометрии после утверждения проекта. Временный обрабатывающий выступ стал допустимым контактом с зубчатой рейкой. Критические элементы измерялись до и после первой партии финишной обработки, чтобы обеспечить руководство производством на основе фактически допусков, а не заимствованного универсального правила.
Опоры были обработаны черновым способом из сбалансированного материала, освобождены от высокого давления зажима, повторно проверены и окончательно обработаны за одну многоосевую установку. На утвержденный процессор была нанесена маркировка и схема контактов. Окончательная проверка включала проверку истинного положения, посадки подшипников, контактных меток, целостности поверхности, сертификатов и указанных технологических параметров.
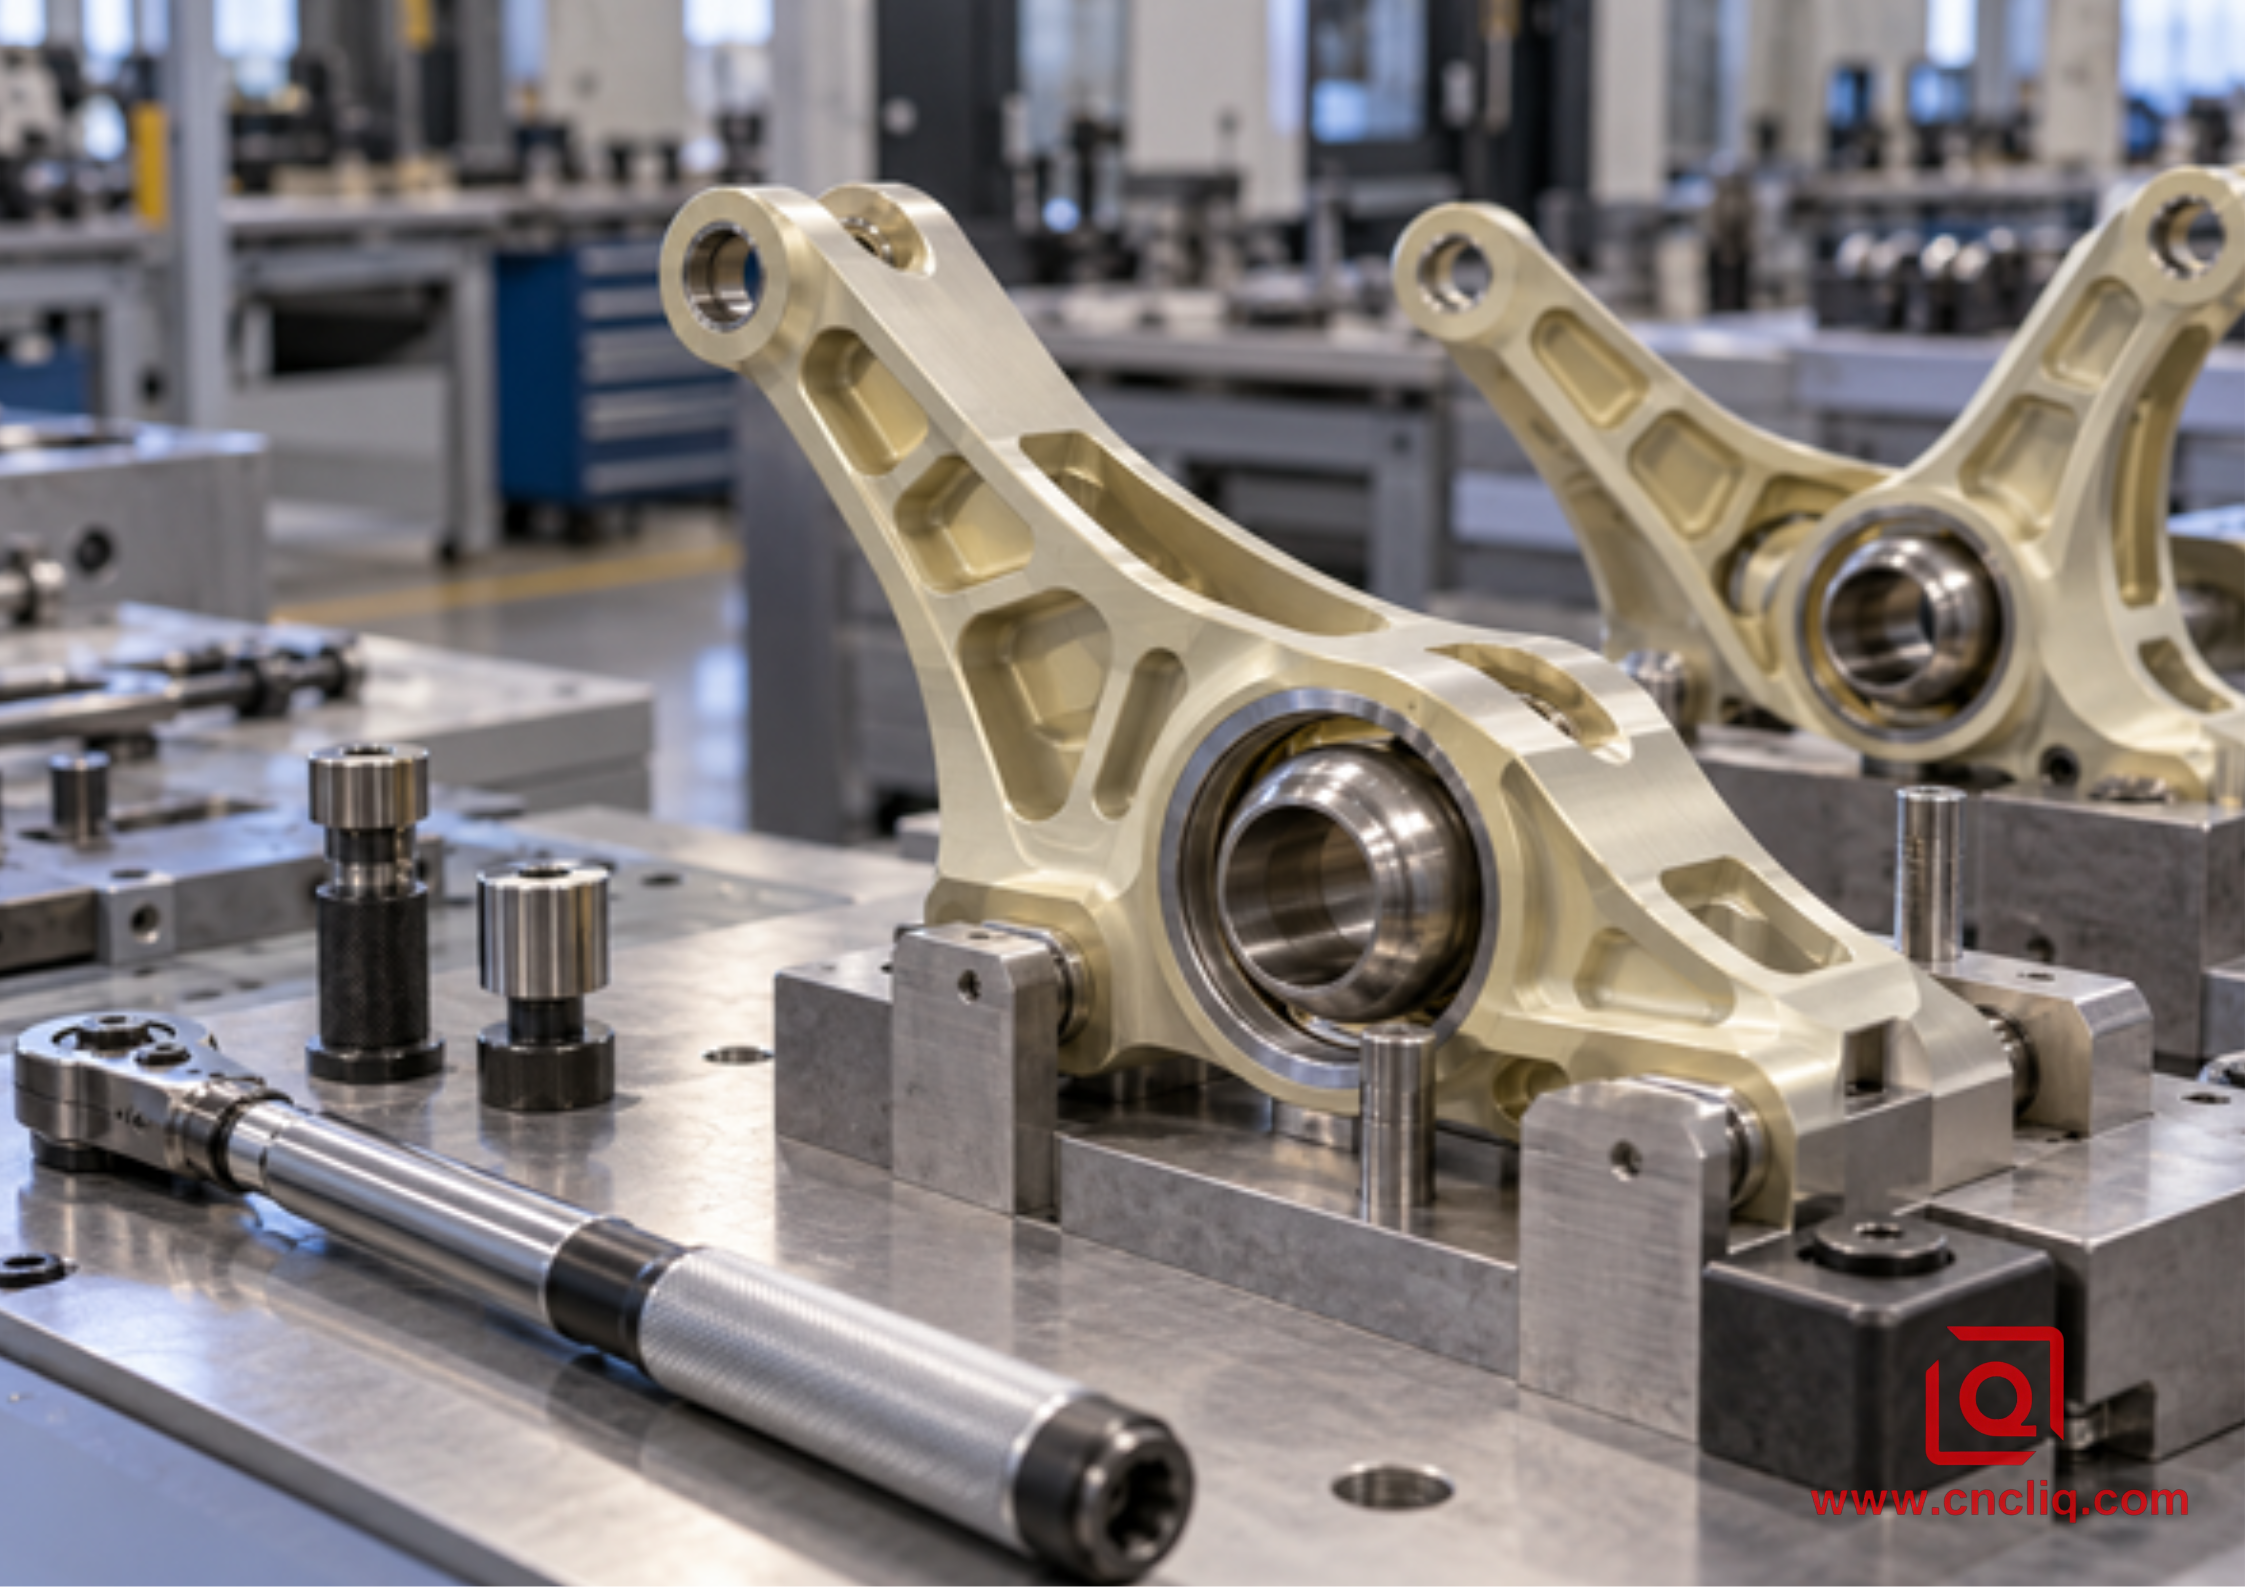
Готовые анодированные опоры актуатора типа I в приспособлении для сборки с подшипниковой посадкой
Рисунок 3. Проверка функциональной совместимости дополняет проверку размеров в месте соединения защищенного подшипникового гнезда, анодированной конструкции и крепежных элементов.
Определение этих интерфейсов до выпуска уменьшило неоднозначность маскировки и сделало цитату более точной. Что еще важнее, в первой статье был дан ответ на вопрос о размерах до начала производства, а не после отбракованной сборки.
8. Осмотр и документация, укрепляющие доверие покупателя.
Команды, занимающиеся закупками в аэрокосмической отрасли, приобретают контролируемый результат с отслеживаемостью, а не просто цвет. Сопоставьте подтверждающие документы с рисками для детали. Типичный пакет может включать сертификаты на материалы, привязанные к сопроводительной документации, отчет о проверке первого образца или отчет о размерах, сертификат соответствия с указанием типа покрытия, класса, редакции спецификации, производителя и партии, необходимые доказательства испытаний контроля процесса, приемку маскировки и контакта с подставкой, а также письменное уведомление о любых отклонениях. Упаковка должна предотвращать трение металла о металл, задержку влаги и повреждение тонких ребер. Не следует запрашивать все испытания по привычке; специальные купоны, 100-процентный контроль, уникальная маскировка и индивидуальная упаковка увеличивают стоимость. Запросите то, что необходимо для плана проектирования и контроля качества, а затем четко сформулируйте это для получения ценового предложения.
9. Реальность в области охраны окружающей среды и безопасности труда.
Хромовая кислота содержит шестивалентный хром. В руководстве OSHA по гальваническому покрытию и анодированию поясняется, что работники могут подвергаться воздействию тумана Cr(VI) во время процессов с использованием хромовой кислоты, и описываются инженерные средства контроля, методы работы, средства индивидуальной защиты и меры защиты органов дыхания. В описании процесса анодирования хрома, данном Агентством по охране окружающей среды США, указано, что этот процесс используется в основном для деталей самолетов и других конструкций, подверженных нагрузкам и коррозии.
Для покупателей это имеет два последствия. Во-первых, покрытие типа I должно поставляться посредством надлежащим образом контролируемого и соответствующего законодательству специального технологического процесса. Во-вторых, в новых программах следует оценивать утвержденные варианты без хроматного покрытия, а не использовать устаревшее покрытие без проверки. Ни один из этих пунктов не допускает неформальной замены. Действуют по-прежнему аэрокосмические чертежи, спецификации заказчика, нормативные требования и утвержденные списки поставщиков.
Поинтересуйтесь у потенциальных поставщиков, как они контролируют специальную обработку, выполняемую субподрядчиками, проверяют сертификаты, обеспечивают отслеживаемость партий и управляют несоответствующей продукцией. Механический цех, отправляющий детали на анодирование, по-прежнему владеет производственным интерфейсом, обещанным заказчику.
Нажмите здесь для отправки запроса 👆
Часто задаваемые вопросы
1. Является ли анодирование хромовой кислотой типа I тем же самым, что и хромирование?
Нет. Хромирование — это нанесение металлического хрома на подложку, тогда как анодирование типа I — это электрохимическое преобразование поверхности алюминия в цельную пленку оксида алюминия в электролите на основе хромовой кислоты. Деталь выступает в роли анода, а полученное покрытие тонкое, коррозионностойкое и часто используется в качестве основы для краски. Упоминание хромирования в запросе на коммерческое предложение может привести к неправильному поставщику, неправильному процессу и серьезной ошибке в соответствии с требованиями.
2. Какова толщина анодированного покрытия по стандарту MIL-PRF-8625 типа I?
Стандарт MIL-PRF-8625 регулирует толщину покрытия типов I и IB, устанавливая минимальную массу незапечатанного покрытия в 200 мг/фут², и предоставляет общие рекомендации по толщине, а не одну обязательную универсальную толщину. Опубликованный диапазон для типов I, IB, IC и IIB составляет от 0,00002 до 0,0007 дюйма, но фактическая толщина зависит от сплава и процесса. Если конечный размер зависит от пленки, укажите требуемые размеры и согласуйте их с утвержденным производителем.
3. Может ли тип IC заменить тип I на существующем аэрокосмическом чертеже?
Только при наличии необходимого конструктивного решения и одобрения заказчика. Тип IC определяется как нехромовая альтернатива для применений, требующих коррозионной стойкости, адгезии краски и усталостной прочности, но он не является автоматически эквивалентным во всех геометрических формах. В стандарте MIL-PRF-8625 отмечается, что нехромовые альтернативы могут не подходить в случаях, когда основной проблемой является захват электролита, поэтому документально подтвержденное изменение или отклонение от проектных требований является обязательным.
4. Выдерживает ли анодирование типа I 336 часов воздействия солевого тумана?
Испытание на коррозионную стойкость по стандарту MIL-PRF-8625 проводится в 5-процентном солевом тумане в соответствии со стандартом ASTM B117 в течение 336 часов и включает в себя установленные пределы образования точечных повреждений и правила оценки. Успешное прохождение этого контролируемого испытания подтверждает соответствие заданным требованиям; оно не является прямым подтверждением срока службы. Реальные характеристики самолета также зависят от сплава, герметизации, грунтовки, верхнего покрытия, дренажа, царапин, гальванических пар и технического обслуживания.
5. Что мне следует отправить для получения коммерческого предложения на анодированные детали аэрокосмической отрасли типа I?
Отправьте STEP-модель, управляемый 2D-чертеж, информацию о материале и температуре закалки, типе и классе по стандарту MIL-PRF-8625, любые спецификации технологического процесса заказчика, правила определения размеров готового изделия, схему маскирования и контактную карту крепления к стойке, годовые и серийные объемы производства, уровень контроля качества, требования к сертификатам, требования утвержденного производителя, место назначения и целевые сроки поставки. Если какой-либо аспект отделки остается нерешенным, укажите это открыто, чтобы инженерный отдел мог рассчитать стоимость уточнения или испытания первого образца, вместо того чтобы скрывать предположение в процессе производства.
Нажмите здесь для отправки запроса 👆
Краткое содержание
Анодирование хромовой кислотой типа I остается практичным вариантом защиты от коррозии и нанесения краски на многие чувствительные к усталости детали из алюминия, используемые в аэрокосмической отрасли, поскольку оно обеспечивает тонкий цельный оксидный слой с минимальным влиянием на размеры. Успешный выбор поставщика зависит не только от названия процесса: необходимо зафиксировать текущие технические характеристики, сплав, класс, уплотнение, окончательные размеры, маскирование, дренаж, контакты с рейками, план испытаний, утвержденного технолога и прослеживаемость до выпуска. Для новых программ следует оценить утвержденные альтернативы типа IC или типа IIB, но никогда не заменять их без разрешения разработчика. Отправьте Liqin ваши чертежи, количество и требования к отделке для анализа технологичности изготовления и составления коммерческого предложения, учитывающего весь цикл обработки от механической обработки до финишной обработки.
Контактная информация
Компания: Ningbo Liqin Industry Co., Ltd. Ежедневное обслуживание клиентов и послепродажная поддержка: service@shturl.zhuwanying@cncliq.com
Для новых запросов, обсуждения цен и заказов: business@shturl.zhouli@chinaliqin.com
Горячая линия: +86 18757148656
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, носят исключительно информационный и справочный характер. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку характеристики деталей, изготовленных на заказ, различаются в зависимости от номеров партий материала, калибровки оборудования и конкретных допусков, обязательные спецификации качества регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все примеры успешных заказов, представленные в этом блоге, были тщательно анонимизированы и отредактированы. Показатели производительности, производственные процессы и изображения служат исключительно для демонстрации наших возможностей в области обработки деталей на заказ и не представляют собой единый универсальный стандарт для всех заказов.
Производственная команда Лицинь
Компания Ningbo Liqin Industry, опираясь на 18-летний опыт в области высокоточной машиностроения, производит высокоточные металлические компоненты для требовательных мировых рынков. Наш производственный комплекс площадью 6500 м² оснащен более чем 150 станками, включая 4-осевую и 5-осевую обработку на станках с ЧПУ , фрезерно-токарную обработку, холодную экструзию и литье под давлением. Такая организация производства позволяет нам бесперебойно управлять проектами, от первоначальных CAD-концепций до отгрузки готовых изделий.
Мы обеспечиваем бескомпромиссный контроль качества. Мы подходим к жестким допускам с той инженерной дисциплиной, которая необходима. Наши инженеры по контролю качества, имеющие сертификаты ISO 9001, ISO 13485 и IATF 16949, проводят строгие проверки IPQC, FQC и OQC каждой производственной партии. От измерения размеров на координатно-измерительных машинах и оптического профилирования до испытаний на твердость и солевое распыление, мы проверяем ваши критически важные характеристики заранее — поэтому вы получаете готовые к установке компоненты без проблем со сборкой или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на двухчасовое время ответа на новые запросы предложений, прямую поддержку при изготовлении опытных образцов и бесперебойную экспортную доставку по Европе, Северной Америке, Азии и Океании.
Мы будем рады вашим запросам и образцам. Посетите наш веб-сайт или свяжитесь с нами напрямую, чтобы получить выгодное предложение!
