 Русский




Вы все еще не уверены, требуется ли вашему чертежу анодирование типа II или типа III, что на самом деле означают класс 1 и класс 2 или почему идеально обработанное отверстие становится слишком тугим после чистовой обработки? В цехах редко возникает проблема с основным химическим составом анодирования. Проблемы начинаются, когда рисунок оставляет открытыми решения. Мы начнем с номера документа, затем проследим за деталью через выбор типа, маскировку, наращивание покрытия, осмотр и окончательную сборку.
Начните с имени в основной надписи. MIL-A-8625 — знакомое устаревшее обозначение. Активным документом является MIL-PRF-8625F с поправкой 2 от 23 ноября 2020 г. Проверьте запись DLA ASSIST, и вы увидите, что ее статус отмечен как активный. Область применения охватывает 6 типов анодного покрытия и 2 класса для неархитектурных деталей из алюминия и алюминиевых сплавов. Инженеры по-прежнему говорят «MIL-A-8625», поскольку старое обозначение остается на устаревших чертежах, веб-сайтах поставщиков и в поисковых запросах. Однако для нового заказа в документе о покупке должна быть указана требуемая редакция или указано, что применяется последняя редакция. Другими словами, отпечаток, на котором написано только «черное анодирование», по-прежнему оставляет процессору слишком много вариантов выбора.
Начните здесь: что контролирует спецификация?
По своей сути документ устанавливает требования к характеристикам оксида, выращенного электролитически с поверхности алюминия. Он классифицирует покрытия по группам процессов и по тому, окрашено ли покрытие. Он также устанавливает требования к качеству изготовления, массе или толщине покрытия, коррозионной стойкости, светостойкости, где это применимо, адгезии краски, когда это необходимо, стойкости к истиранию для типа III, отбору проб, контролю процесса и методам испытаний.
Это документ о производительности, а не технологический лист с одним рецептом. Кронштейн 6061 и отливка из высококремниевого сплава ведут себя в резервуаре по-разному. Таким образом, рисунок определяет результат; утвержденный обработчик выбирает и контролирует химический состав, ток, температуру, предварительную обработку, размещение, цикл окрашивания и уплотнение, необходимые для его достижения.
|
Элемент |
Что это значит для покупателя |
Что необходимо решить |
|
Тип |
Семейство процессов анодирования и предполагаемая производительность |
Тип I, IB, IC, II, IIB или III |
|
Сорт |
Окрашено ли анодное покрытие |
Класс 1 неокрашенный; 2 класс окрашенный |
|
Цвет |
Визуальное требование, а не замена класса |
Укажите требуемый цвет и любой утвержденный диапазон. |
|
Толщина или масса покрытия |
Контролирует защиту, износ и изменение размеров. |
Укажите цель и допуск там, где этого требует функция. |
|
Уплотнение |
Изменяет коррозию, удерживание красителя, износ и поведение при трении. |
Государственные требования к пломбированию, особенно для типа III |
|
Маскировка и точки контакта |
Сохраняет резьбу, отверстия, электрические соединения и косметический внешний вид. |
Отметьте точные запретные зоны и разрешенные места расположения стоек. |
|
Приемочные испытания |
Определяет объективные доказательства соответствия |
Определите сертификаты, отчеты, отбор проб и специальные тесты. |
Более широкое сравнение конверсионного покрытия и порошкового покрытия см. в статье Liqin. OEM-руководство по отделке поверхности алюминия . Эта статья по-прежнему сосредоточена на интерпретации военных спецификаций анодирования, а не на повторении обзора выбора отделки.
Почему в чертежах используются как MIL-A-8625, так и MIL-PRF-8625?
Эти два имени взяты из истории документа, а не из двух конкурирующих финишей. MIL-A-8625F был переименован в MIL-PRF-8625F; Поправка 2 заменила MIL-A-8625F поправкой 1. На старых отпечатках по-прежнему используется более ранний префикс. Перед выпуском заказа на закупку необходимо сверить новую работу по подбору поставщиков с активной записью. Запись DLA ASSIST для MIL-PRF-8625 является контрольным местом для проверки статуса и версии перед выпуском.
Не переписывайте молча старый рисунок клиента. Отправьте технический запрос и сохраните ответ в записи о задании. Задайте 3 прямых вопроса: должна ли сохраняться старая квалификационная основа, можно ли использовать последнюю редакцию и находится ли над ней спецификация процесса клиента? В аэрокосмической и оборонной сфере список утвержденных процессоров или план первой статьи могут иметь такое же значение, как и военный документ.
Как 6 типов анодирования ведут себя на реальных деталях
Тип I: Обычный хромовый путь
Тип I использует ванну с хромовой кислотой. Его тонкий оксид полезен там, где защита от коррозии, склеивание краски и геометрия, чувствительная к усталости, имеют большее значение, чем слой сильного износа. Есть подвох: химия содержит шестивалентный хром. Прежде чем предлагать цену, ознакомьтесь с ограничениями для клиентов, мерами экологического контроля и безопасностью труда. Бесхроматный процесс может выглядеть привлекательно, но он не является автоматической заменой.
Тип IB: Хромовое анодирование при более низком напряжении.
Тип IB остается в семействе хромовых, хотя указанный процесс протекает при напряжении 22 ± 2 В. Эта отдельная маркировка имеет смысл. Когда на отпечатке указано «Тип IB», путешественник, разрешение обработчика и сертификат не должны спокойно указывать «Тип I».
Тип IC: нехромовая альтернатива типам I и IB.
Тип IC охватывает нехромное анодирование, предназначенное в качестве альтернативы типам I и IB. Борно-серное анодирование — знакомый пример, но «Тип IC» не дает разрешения на использование какой-либо экологически чистой ванны. Выбранный процесс по-прежнему должен соответствовать контракту, требованиям к производительности и любым утверждениям, касающимся конкретной программы.
Тип II: обычное анодирование серной кислотой
Тип II – обычное анодирование серной кислотой. Его широко выбирают для механически обработанных корпусов, кронштейнов, панелей и других деталей, требующих защиты от коррозии, электроизоляции или косметического окрашивания без нанесения тяжелого твердого покрытия. Текущая спецификация устанавливает минимальную массу незагерметизированного покрытия 1000 мг/фут² для типа II; в документе о покупке или чертеже должна быть указана толщина, если толщина является функционально важной.
Тип II часто является разумной отправной точкой для цветного компонента с ЧПУ, но сплав, состояние, обработка поверхности и партия материала влияют на окончательный внешний вид. «Класс 2 черный» контролирует тот факт, что покрытие окрашено в черный цвет; он не гарантирует универсальный блеск или идеальное совпадение цветов между 6061, 7075 и литым алюминием с высоким содержанием кремния.
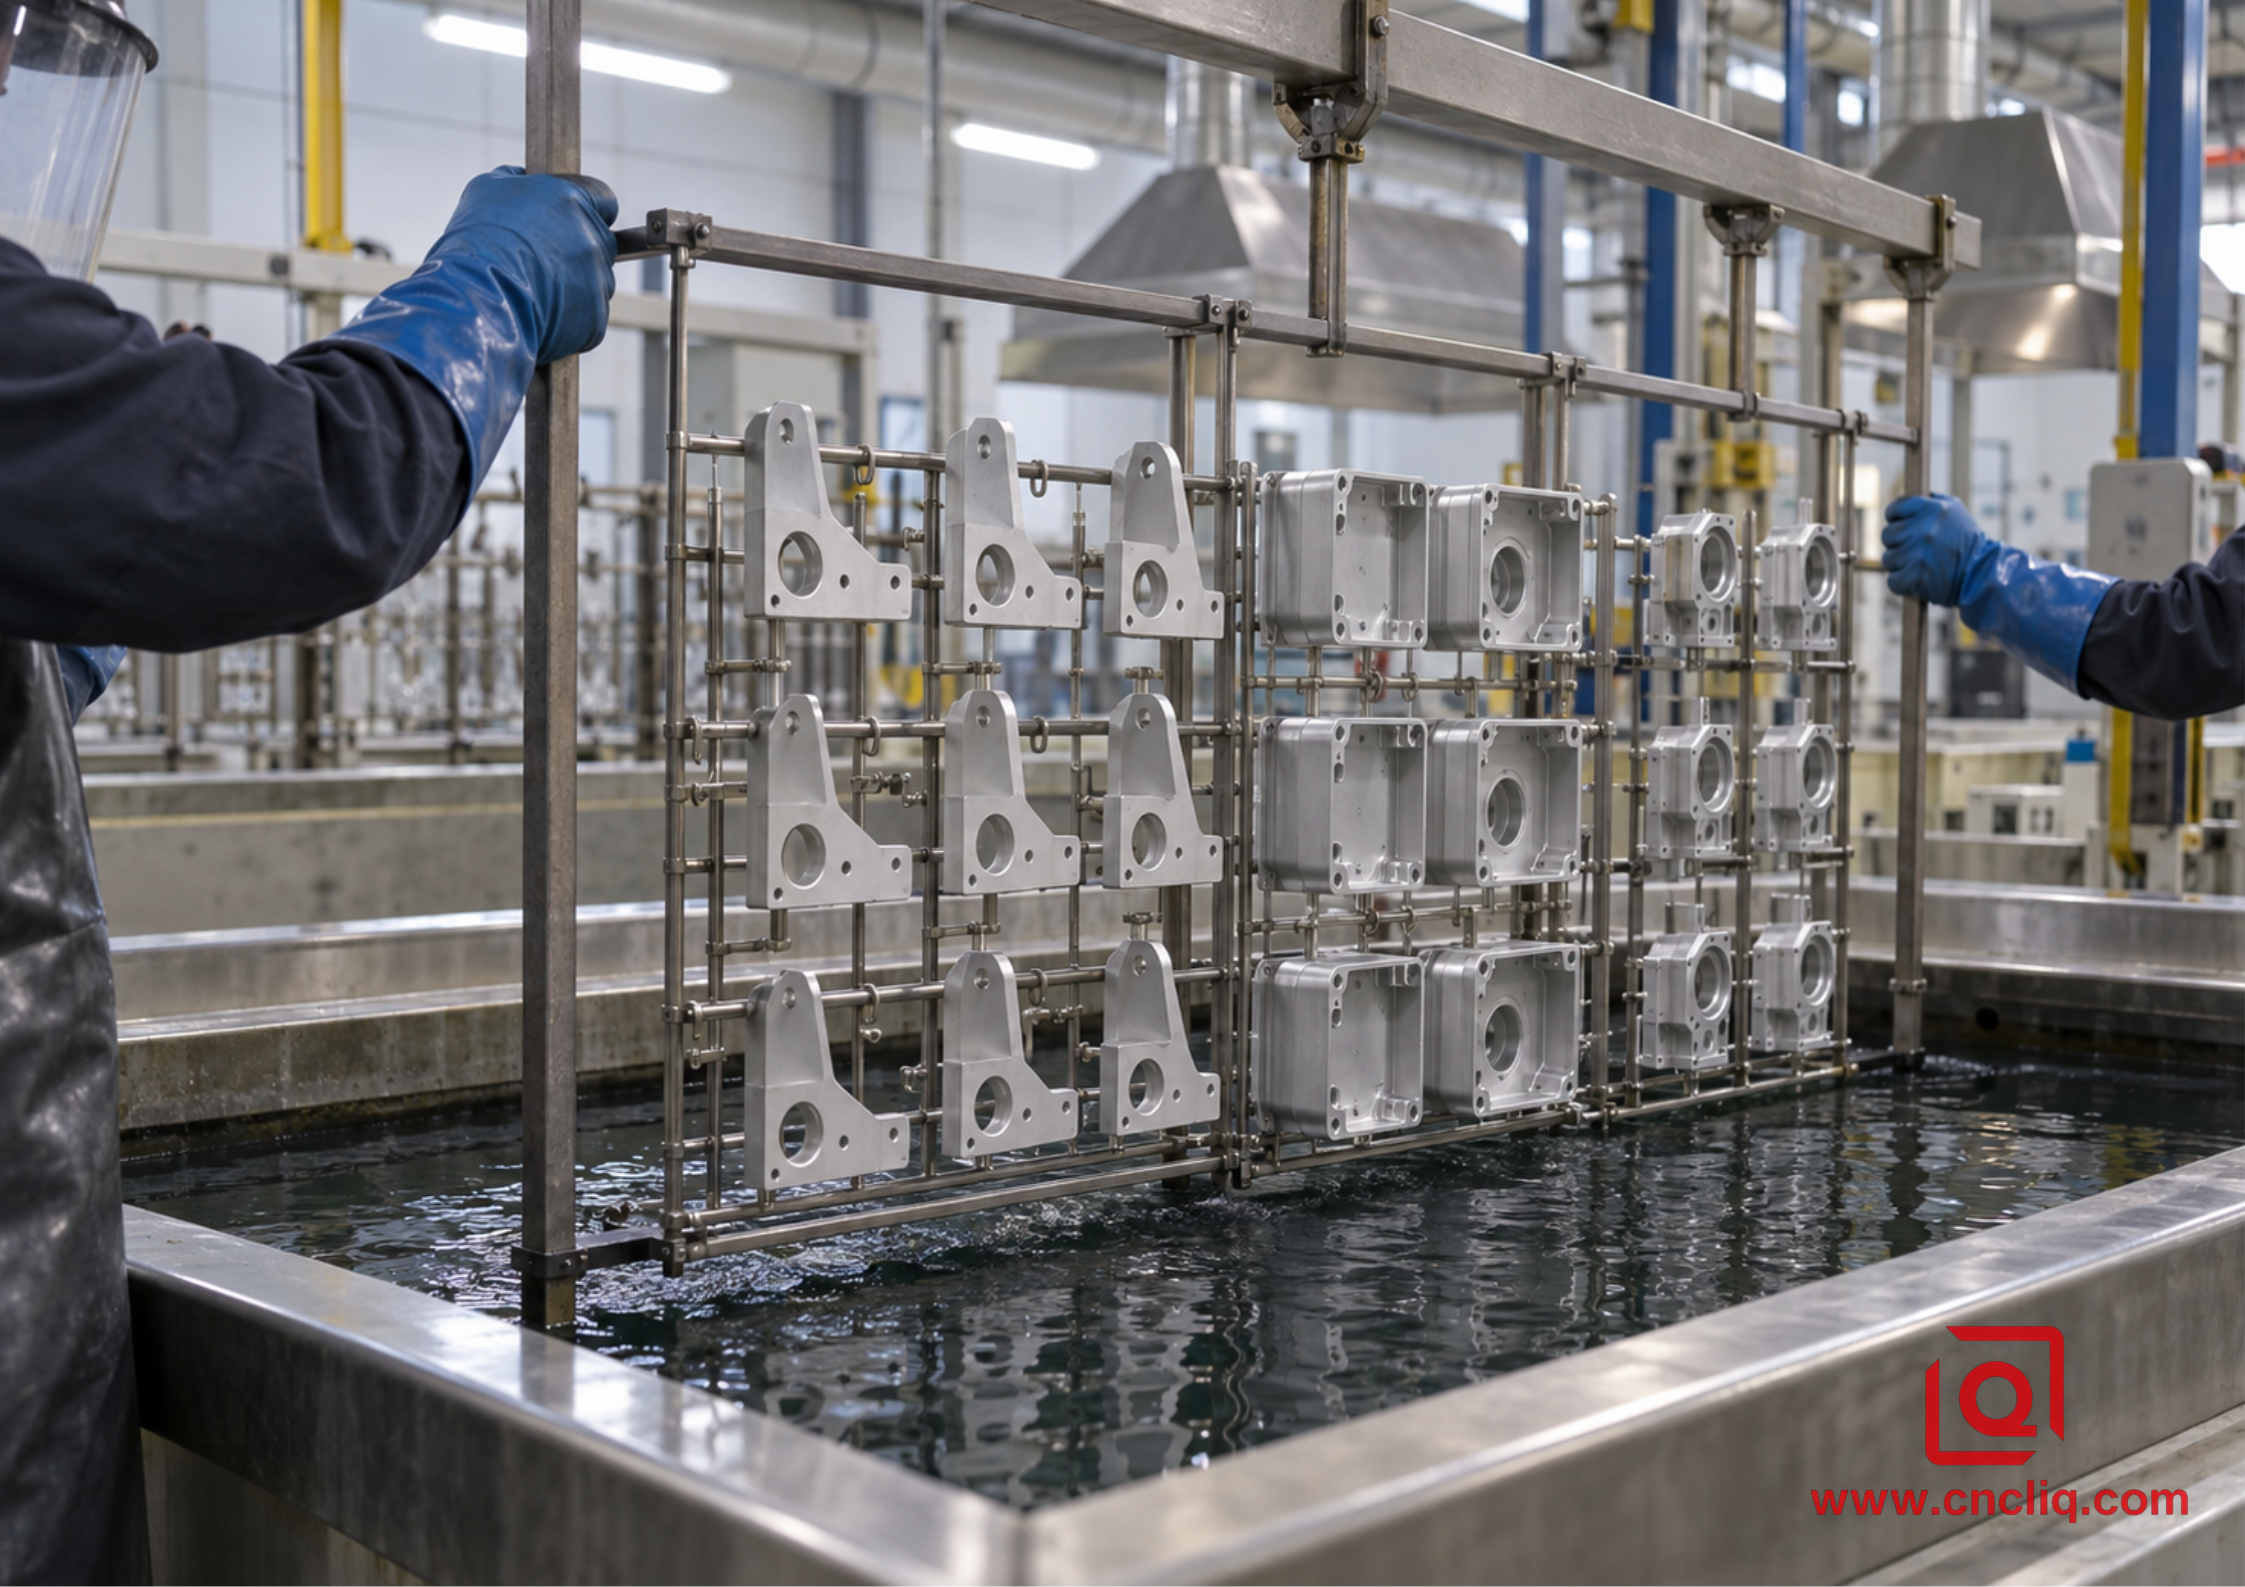
Тип IIB: тонкое анодирование серной кислотой
Тип IIB представляет собой тонкий анод серной кислоты, предназначенный в качестве нехроматной альтернативы типам I и IB. В действующем стандарте указан диапазон массы незагерметизированного покрытия от 200 до 1000 мг/фут². Оно может помочь там, где необходима защита от коррозии и адгезия краски с меньшим воздействием на размеры, чем обычное декоративное серное покрытие. Это не делает размеры автоматическими: травление, удаление мутности, наращивание покрытия, реакция сплава и метод измерения все равно должны быть включены в план допусков.
Тип III: твердое анодное покрытие
Тип III — твердое анодирование для износостойкости. Это обычный выбор для скользящих компонентов, гидравлического или пневматического оборудования, направляющих, корпусов клапанов и других поверхностей, требующих плотного оксидного слоя. Толщина покрытия должна быть указана покупателем. В соответствии с MIL-PRF-8625F отклонение толщины обычно ограничивается ±20% для покрытий толщиной до 0,002 дюйма, тогда как для покрытий более 0,002 дюйма установленный предел отклонения составляет ±0,0004 дюйма. Если вместо толщины принимается масса покрытия, негерметичный тип III имеет минимум 4320 мг/фут² на каждые 0,001 дюйма покрытия.
Твердое покрытие не является автоматически «лучшим» анодированием. Большая толщина может закрыть отверстия, затянуть резьбу, скруглить резкие визуальные переходы, затруднить контроль цвета и изменить усталостные характеристики. Герметизация может улучшить коррозионную стойкость, но может снизить устойчивость к истиранию, поэтому спецификация не рассматривает каждую деталь типа III как автоматически герметизированную. Если износ, коррозия или задержка красителя влияют на дизайн, скажите, какой результат имеет приоритет.
Для более глубоких расчетов по планированию роста и толерантности используйте соответствующие Направляющая DFM с твердым покрытием типа III, анодированная . Оно дополняет данное руководство по техническим характеристикам деталями размерного дизайна.
Класс 1 против класса 2: простое различие с большими последствиями
Согласно MIL-PRF-8625, класс 1 означает неокрашенный, а класс 2 — окрашенный . «Прозрачный анод» обычно относится к классу 1, но прозрачный не означает оптически бесцветный. Природный оксид и легирующие элементы могут давать серебристый, серый, бронзовый или оливковый оттенок. Тип III Класс 1 обычно имеет цвет от серого до темно-серого и может различаться в зависимости от сплава и партии материала.
Класс 2 требует указания цвета. Полезное примечание к чертежу называет цвет и указывает на утвержденный физический образец, цветовой диапазон или измеримый критерий, когда внешний вид имеет решающее значение. Само по себе название красителя является слабым языком принятия. Изменение цвета может быть вызвано партией сплава, пескоструйной обработкой или травлением, толщиной оксида, уплотнением или даже контрольной лампой, а не просто баком с красителем.
Для сборок с несколькими видимыми деталями заранее контролируйте эти переменные:
• Используйте тот же алюминиевый сплав и закалку.
• Обрабатывайте видимые детали с одинаковой шероховатостью поверхности и стратегией траектории движения инструмента.
• Обрабатывайте соответствующие детали с одинаковой нагрузкой, где это возможно.
• Определите, какие лица являются косметическими, а какие контактные метки приемлемы.
• Утвердить образец границы вместо того, чтобы полагаться только на изображение на экране или цветовое слово.
Какую производительность на самом деле подтверждает спецификация?
MIL-PRF-8625 является более строгим, чем название покрытия, поскольку оно связывает покрытие с проверяемыми требованиями. Точный план проверки зависит от типа, класса, закупочной документации и пригодности заводских деталей или представительных панелей.
Вес и толщина покрытия
Типы I, IB, IC, II и IIB контролируются по незагерметизированной массе покрытия в базовых требованиях. Тип III обычно контролируется по толщине, при этом масса покрытия доступна по выбору закупочной деятельности. Толщину можно проверить подходящим методом вихревых токов, если позволяют геометрия и калибровка; перекрестные методы могут потребоваться для корреляции или разрешения споров. При небольшом отверстии, острой кромке, глухом кармане или зоне контакта доступ к датчику и распределение электрического тока могут привести к тому, что локальные показания будут отличаться от простых, плоских контрольных панелей.
Коррозионная стойкость
В стандартном испытании на коррозию используется 5% солевой туман в соответствии с ASTM B117, при этом значительная поверхность наклонена на 6° от вертикали в течение 336 часов. Приемка основана на изолированных ямках: на площади 150 кв. дюймов от не менее 5 образцов допускается наличие не более 15 изолированных ямок, и ни одна отдельная ямка не может превышать 0,031 дюйма; территория площадью 30 кв. дюймов ограничена пятью изолированными ямами в соответствии с указанными исключениями. Испытания на коррозию типа III применяются, когда покрытие герметично, и это указано в закупочной деятельности.
Светостойкость и адгезия краски
Для окрашенных покрытий класса 2 светостойкость можно оценить с использованием указанных методов воздействия ультрафиолета и измерения цветовой разницы. В текущем документе описывается 200 часов непрерывного воздействия света без распыления воды. Если анодирование является основой краски, может потребоваться испытание на адгезию влажной ленты. Если какое-либо из свойств имеет значение, укажите его в требованиях к закупке, а не предполагайте, что поставщик сделает вывод о нем по цвету.
Устойчивость к истиранию типа III
Для проверки на истирание лаборатория следует стандарту ASTM D4060: колеса CS-17, нагрузка 1000 г, 70 об/мин и 10 000 циклов. Эти настройки теста относятся к обзору отчета; «очень тяжело» — нет. Индекс износа определяют по потере массы. Это гораздо полезнее, чем расплывчатое обещание, что деталь «устойчива к царапинам». Даже совместимое твердое покрытие может быть повреждено ударом по кромке, абразивным загрязнением, плохой конструкцией контрлица или неподходящей смазкой.
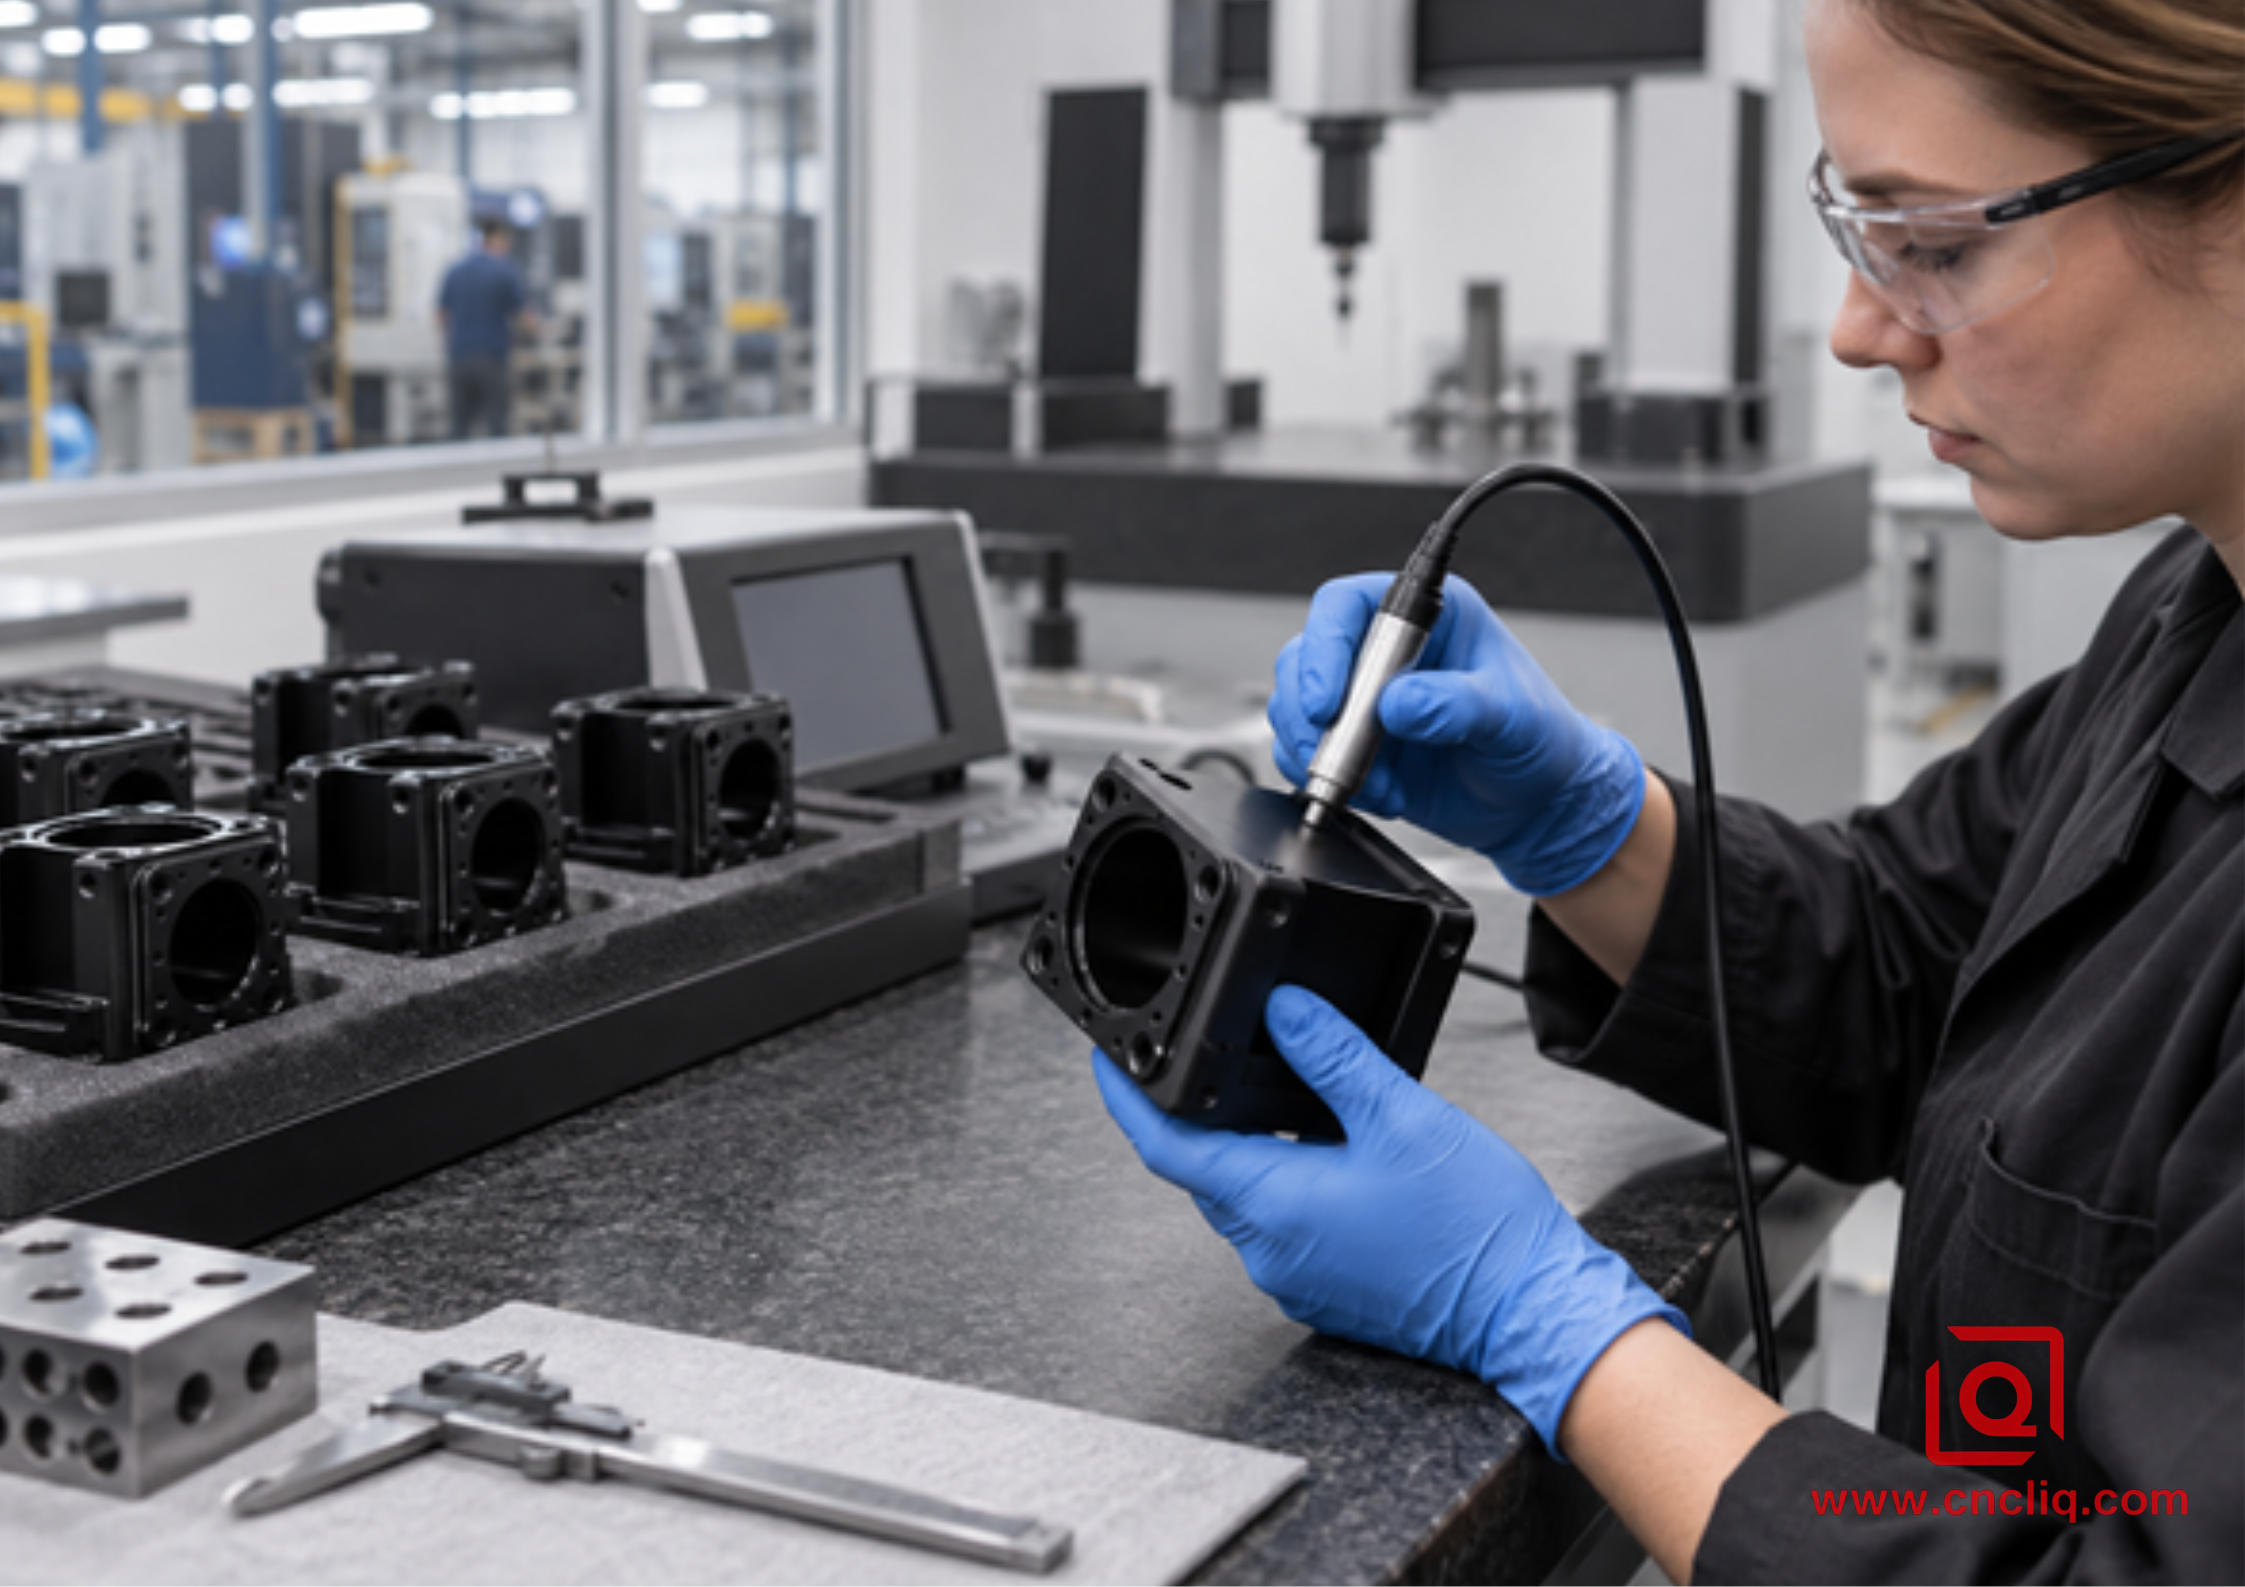
Как анодирование меняет размеры детали с ЧПУ
Анодирование преобразует алюминиевую поверхность, а не просто накладывает сверху отдельную пленку. Часть оксида врастает в подложку, а часть наружу. Обычное правило ранней оценки серного анодирования предполагает примерно половину проникновения и половину роста наружу, но это не универсальная формула принятия. Относитесь к идее «половина внутрь — половина наружу» как к приблизительной оценке. Реальный результат по-прежнему зависит от сплава, травления, ванны, типа покрытия, пути тока и геометрии детали.
Для быстрой проверки возьмите отверстие диаметром 10 000 мм. При толщине оксида 0,020 мм и наружном выступе на каждой стенке примерно 0,010 мм проем может заканчиваться примерно на 9,980 мм. Этого достаточно, чтобы предотвратить сборку закрытого штифта, подшипника или золотника клапана. Правильный ответ — не надеяться, что анодатор «удержит отверстие». Решите, следует ли выполнять предварительную компенсацию, маскирование, подключение, постмеханическую обработку или ослабление посадки в зависимости от функции.
Потоки требуют такой же дисциплины. Покрытие на обеих сторонах уменьшает зазор, а маскирование оставляет алюминий голым, для которого может потребоваться другая стратегия защиты. Глухие отверстия могут задерживать раствор, если дренаж и промывка неудовлетворительны. Острые углы могут содержать тонкий или хрупкий оксид и более уязвимы к сколам. Небольшой радиус или контролируемый излом кромки обычно дают более стабильную отделку, чем ножевая кромка.
Руководство Лициня по высокоточная обработка алюминия и припуски на анодирование охватывает механическую сторону этой передачи обслуживания. Если материал не улажен, сравните 6061, 7075 и 5052 по Лицину. руководство по обработке алюминия . Выбор меняет как стратегию резки, так и то, что выходит из ванны анодирования.
Выноска на чертеже, которую поставщик действительно может использовать
Сильная выноска удаляет варианты, которые влияют на соответствие, внешний вид и проверку. Практический формат:
АНОДИРОВАНИЕ ПО MIL-PRF-8625F, ТИП II, КЛАСС 2, ЧЕРНЫЙ; ТОЛЩИНА ПОКРЫТИЯ 0,010–0,018 мм; ТЮЛЕНЬ; ЗАМАСКИРУЙТЕ ВСЕ РЕЗЬБЫ M6, ОТВЕРСТИЯ Ø8 H7 И ОПРЕДЕЛЕННЫЕ ЗАЗЕМЛЯЮЩИЕ КОЛОДКИ; КОНТАКТ СО СТЕЛЛАЖОМ РАЗРЕШЕН ТОЛЬКО НА ПОВЕРХНОСТИ A; ОКОНЧАТЕЛЬНЫЕ РАЗМЕРЫ ПРИМЕНЯЮТСЯ ПОСЛЕ ОТДЕЛКИ, ЕСЛИ НЕ УКАЗАНО ИНОЕ.
Это пример, а не универсальный рецепт. Измените тип, ревизию, толщину, уплотнение, цвет, маску, расположение стойки и размерную основу в соответствии с дизайном. Если устаревший контракт требует MIL-A-8625F, не меняйте его без одобрения.
Прежде чем выдать чертеж, ответьте на 8 вопросов:
1. Какая ревизия контролирует заказ?
2. Какой тип и класс требуется?
3. Какой сплав и какой закал будут поставляться?
4. Контролируются ли функционально толщина, масса покрытия или и то, и другое?
5. Размеры до или после анодирования?
6. Какие поверхности должны быть замаскированы, закрыты, проводящими или косметическими?
7. Тип III герметизирован, негерметизирован, окрашен, смазан или обработан иным образом?
8. Какие сертификаты, отчеты об инспекциях и результаты испытаний должны поставляться вместе с партией?
Если ваш отпечаток содержит точные совпадения или несколько вторичных процессов, отправьте модель STEP и 2D-чертеж вместе. А Поставщик станков с ЧПУ со встроенным обзором DFM может сигнализировать о конфликтах завершения до начала резки материала.
Контроль в цехах, предотвращающий дорогостоящие браковки
Начните с отслеживания входящих материалов
Финишёр не может сделать смешанные сплавы одинаковыми. Сертификация материала, сплав, состояние и отслеживание партии имеют значение при контроле механических характеристик или постоянства цвета. Литые поверхности, сварные швы, присадочный металл, участки с высоким содержанием меди и отремонтированные дефекты могут по-разному реагировать в одной и той же ванне.
Стабилизация предварительно анодированной поверхности
Анодирование повторяет поверхность под ним. Глубокие следы от реза, отполированные вручную участки, наложение дробеструйной обработки, вкрапленные носители и неравномерное травление могут оставаться видимыми после окрашивания. Определите требуемую шероховатость поверхности или утвердите визуальный образец перед анодированием, а не после того, как первая партия будет отклонена. Лицинь Руководство для машиниста по отделке поверхности алюминия показывает, как взаимодействуют предварительная обработка и текстура обработки.
Проектирование маскировки и размещение детали
Каждая анодированная деталь нуждается в электрическом контакте. Этот контакт оставляет локальный след без покрытия. Поместите его в скрытое, нефункциональное и одобренное место. Резьбу и отверстия можно защитить заглушками; плоские участки заземления часто требуют маскировки с помощью высечки. Сложные внутренние ходы требуют дренирования, промывания и планирования выпуска воздуха. Отметьте эти зоны в САПР и чертеже, чтобы оператору маскировки не приходилось интерпретировать снимок экрана.
Проверьте готовое требование, а не просто плоский купон
Группа свидетелей помогает доказать контроль над процессом, но производственная часть по-прежнему несет в себе функциональный риск. Проверьте важные отверстия после отделки, калибры резьбы, уплотняющие поверхности, области электрических соединений, границы цвета, наличие прожогов, порошкообразных остатков, следов контакта и повреждений покрытия. Используйте калиброванные методы, соответствующие данной функции. Записывайте несоответствующие места, а не сообщайте об одном удобном значении толщины по самой широкой поверхности.
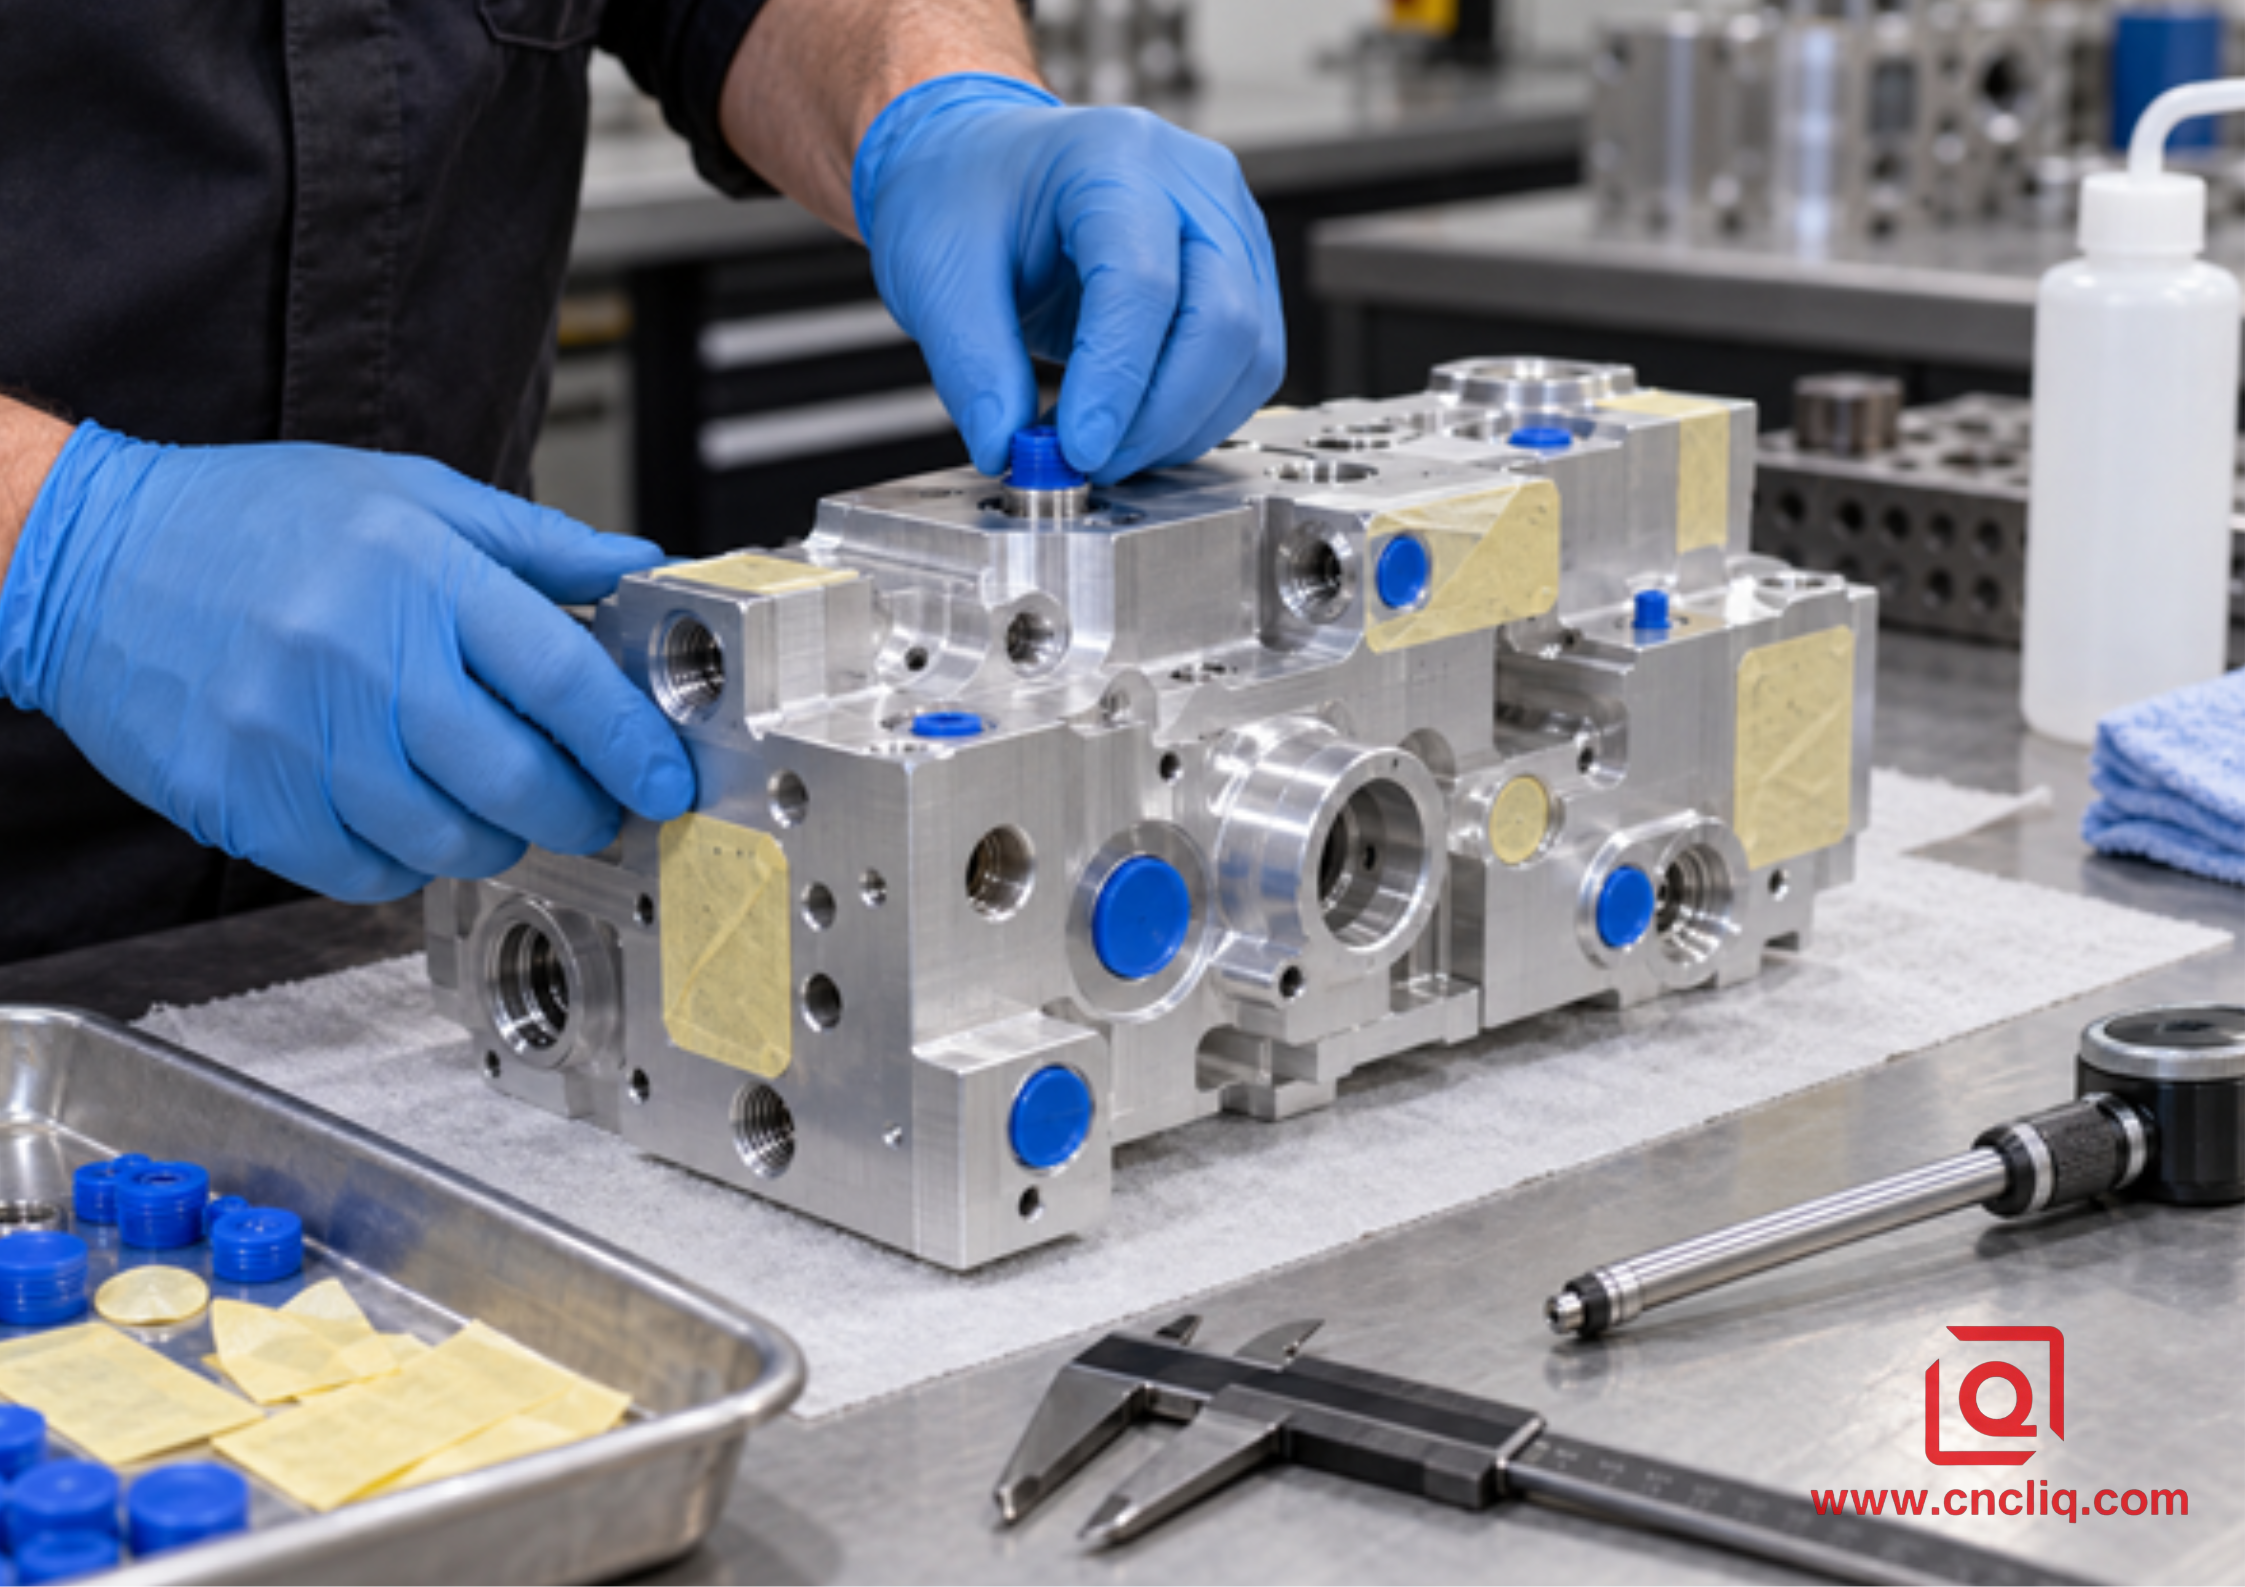
Анонимный композитный корпус: коллектор из анодированного алюминия
Ниже приведен анонимизированный составной пример, созданный для демонстрации реалистичного рабочего процесса; он не идентифицирует ни одного клиента и не обещает одинаковый результат для каждого заказа.
Покупателю промышленной автоматизации требовался специальный пневматический коллектор 6061-T6 с перекрестными проходами, портами M6, установочным отверстием диаметром 8 мм и открытой скользящей поверхностью. В оригинальной записке было написано только «черное твердое анодирование». Эта формулировка позволяла процессору угадывать основную ревизию, класс, толщину, состояние уплотнения, границы маскировки и было ли установочное отверстие законченным размером.
В ходе проверки DFM команда разделила функции. Для внешней и скользящей поверхности требовался черный цвет Type III Class 2 и толщина, одобренная покупателем. После завершения обработки установочное отверстие должно оставаться в пределах посадки сборки. Поверхности седла клапана и выбранная резьба не выдерживают накопления покрытия. В качестве места контакта со стойкой был назначен один скрытый выступ. На пересмотренном чертеже отмечены все маски и указано, что критические размеры применяются после анодирования.
Маршрут процесса стал следующим: сертифицированная заготовка 6061-T6, черновая обработка, стабилизация напряжений там, где это требуется планом детали, чистовая обработка с контролируемым припуском, полное удаление заусенцев, водная очистка, маскировка и закупорка, жесткое анодирование, крашение и указанная последующая обработка, демаскирование, очистка каналов, проверка толщины покрытия на доступных производственных поверхностях, измерение резьбы и отверстия, проверка критических исходных данных с помощью КИМ и окончательный визуальный осмотр при согласованном освещении.
Пример продукта, в котором используются тесно связанные решения по геометрии и отделке, см. в документе Liqin. индивидуальный коллектор из анодированного алюминия, обработанный на станке с ЧПУ . Урок прост: обозначение покрытия должно быть связано с посадкой детали, трактом прохождения жидкости, электрическими потребностями и планом проверки. «Жесткое анодирование в черный цвет» само по себе не может справиться с этой задачей.
Как выбрать тип II или тип III для запроса предложений
|
Фактор принятия решения |
Тип II часто подходит, когда… |
Тип III часто подходит, когда… |
|
Основная цель |
Защита от коррозии, цвет, общая устойчивость к обращению |
Износ, истирание, скользящий контакт, тяжелая эксплуатация |
|
Типичная часть |
Корпус, кронштейн, панель, косметический компонент с ЧПУ |
Корпус клапана, направляющая, направляющая, оборудование, связанное с поршнем |
|
Появление |
Более широкие возможности выбора цвета красителя и более простой косметический контроль. |
Обычно более темный, более зависимый от толщины внешний вид. |
|
Размерный риск |
Умеренно, но все еще важно для подгонок и резьбы |
Выше, поскольку указанный слой обычно толще |
|
Решение о уплотнении |
Обычно герметизирован для защиты от коррозии и удержания красителя. |
Должен выбираться с учетом приоритетов износа и коррозии. |
|
Драйвер затрат |
Подбор цвета, маскировка, небольшое количество, косметический отказ |
Толщина, время ванны, охлаждение, маскировка, тестирование, шлифовка или хонингование после отделки. |
Не выбирайте только по цене. Низкая цена не всегда является дешевым путем. Тип II может изнашиваться в неправильной контактной паре; Тип III может превратить простое косметическое прикрытие в проблему толерантности. Для полезного предложения необходима картина производства: годовой спрос, количество выпуска, размер детали, сплав, обозначение отделки, маски, визуальный предел, документы на испытания и метод упаковки.
Что отправить с запросом предложения
Укажите эти позиции в первом запросе, а не в последующем после определения цены:
• 3D-модель CAD и контролируемая доработка 2D-чертежей.
• Алюминиевый сплав, состояние, форма материала и требования к сертификации.
• Точное обозначение и версия спецификации.
• Тип анодирования, класс, цвет, толщина и состояние уплотнения.
• Требования к размерам до и после отделки.
• Карта маскировки, проводящие области, засоренные резьбы и разрешенные метки стойки.
• Косметические зоны, качество поверхности, образец цвета и критерии просмотра.
• Требуемый отчет FAI, отчет CMM, сертификат покрытия, карта толщины, доказательства воздействия солевого тумана или другие отчеты об испытаниях.
• Количество прототипов, количество продукции, целевые поставки и ограничения на упаковку.
Если перед анодированием вы выбираете между 3-осевым, 5-осевым и токарным производством, Руководство по выбору процесса OEM-производителя алюминия на заказ помогает сопоставить геометрию с производственным маршрутом. Когда машинист и отделочник заранее просматривают один и тот же чертеж, после того, как детали уже вырезаны, необходимо согласовать меньшее количество размеров.
Нажмите здесь для вашего запроса 👆
Часто задаваемые вопросы
1. Почему MIL-A-8625 до сих пор печатается на текущих деталях?
Тысячи контролируемых устаревших чертежей до сих пор используют MIL-A-8625, поэтому это название не исчезло с заводов. Однако DLA ASSIST считает поправку 2 MIL-PRF-8625F от 23 ноября 2020 г. активной. Проверьте запись о новой работе. В устаревшей программе получите письменное одобрение, прежде чем менять примечание или его квалификационную основу.
2. Означает ли класс 1 прозрачный, а класс 2 — черный цвет?
Нет. Класс сообщает, используется ли краситель: класс 1 — неокрашенный, класс 2 — окрашенный. Черный — всего лишь один из вариантов Класса 2. Деталь класса 1 по-прежнему может выглядеть серебристой, серой, бронзовой или оливковой, поэтому косметический предел должен превышать номер класса.
3. Может ли чертеж не указывать толщину анодирования?
Не оставляйте его открытым, если посадка или износ зависят от оксида. Покупатель должен указать толщину типа III, а Совет по анодированию алюминия рекомендует указывать толщину типа II на чертеже или в документации о покупке. Выберите ценность работы; копирование одного номера дома на каждую деталь создает проблемы с подгонкой, которых можно избежать.
4. Следует ли герметизировать твердое покрытие типа III?
Не автоматически. Герметизация может улучшить коррозионную стойкость и удержание красителя, но может снизить стойкость к истиранию. Укажите требуемое состояние на основе условий эксплуатации, пары изнашивания, смазки, цвета и приемочных испытаний; если в чертеже ничего не указано, решите эту проблему во время проверки контракта.
5. Какая информация дает наиболее быстрое и надежное ценовое предложение по анодированию?
Предоставьте сплав и состояние, модель STEP, контролируемый 2D-чертеж, пересмотр спецификации, тип, класс, цвет, толщину, уплотнение, маски, косметические требования, критические размеры после отделки, документацию по испытаниям, размер партии и годовую потребность. Этот пакет позволяет производителю указывать припуск на обработку, размещение, проверку и чистовую обработку как один контролируемый маршрут вместо добавления риска после обработки.
Нажмите здесь для вашего запроса 👆
Краткое содержание
Магазин может по-прежнему называть его MIL-A-8625, тогда как активным документом является MIL-PRF-8625F, поправка 2. Надежный заказ определяет правильный тип и класс, указывает толщину и уплотнение, где это необходимо, контролирует маскировку и маркировку стойки, определяет, применяются ли размеры до или после отделки, и называет доказательства, необходимые для приемки. Относитесь к анодированию как к части размерного и функционального дизайна, а не как к цвету, добавляемому после механической обработки, и ваши алюминиевые детали с гораздо большей вероятностью будут готовы к сборке.
Контактная информация
Компания: Нинбо Лицинь Промышленность Лтд.
Ежедневное обслуживание клиентов и послепродажная поддержка : сервис@shturl. zhuwanying@cncliq.com
Новый запрос, предложение и обсуждение заказа : бизнес@shturl. zhouli@chinaliqin.com
Горячая линия: +86 18757148656
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, предназначены только для информационных и справочных целей. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку нестандартные детали различаются в зависимости от плавкости материала, калибровки станка и конкретных допусков, характеристики качества переплета регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все тематические исследования клиентов, представленные в этом блоге, были полностью анонимизированы и обработаны. Показатели производительности, рабочие процессы производства и отображаемые изображения служат исключительно для демонстрации наших возможностей индивидуальной обработки и не представляют собой единого универсального стандарта для всех заказов.
Производственная группа Лицинь
Основываясь на 18-летнем опыте точного машиностроения, компания Ningbo Liqin Industry производит металлические компоненты с высокими допусками для требовательных мировых рынков. Мы работаем на базе производственного центра площадью 6500 м², оснащенного более чем 150 станками, работающими с 4 и 5 осями. обработка с ЧПУ , токарно-фрезерная обработка, холодная экструзия и литье под давлением под одной крышей. Такая настройка позволяет нам беспрепятственно управлять проектами, переходя от первоначальных концепций САПР непосредственно к завершенным поставкам.
Мы осуществляем контроль качества без каких-либо компромиссов. Мы относимся к жестким допускам с учетом необходимой им инженерной дисциплины. Опираясь на сертификаты ISO 9001, ISO 13485 и IATF 16949, наши инженеры по обеспечению качества проводят строгие проверки IPQC, FQC и OQC для каждой отдельной производственной партии. От картографирования размеров и оптического профилирования КИМ до испытаний на твердость и солевого тумана — мы заранее проверяем ваши критически важные характеристики, поэтому вы получаете готовые компоненты без головной боли при сборке или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на нас в двухчасовом ответе на новые запросы предложений, прямой поддержке при отборе образцов прототипов и бесперебойной экспортной доставке по Европе, Северной Америке, Азии и Океании.
Приветствуем ваши запросы и образцы. Посетите наш сайт или свяжитесь с нами напрямую за конкурентоспособное предложение!
