 Русский




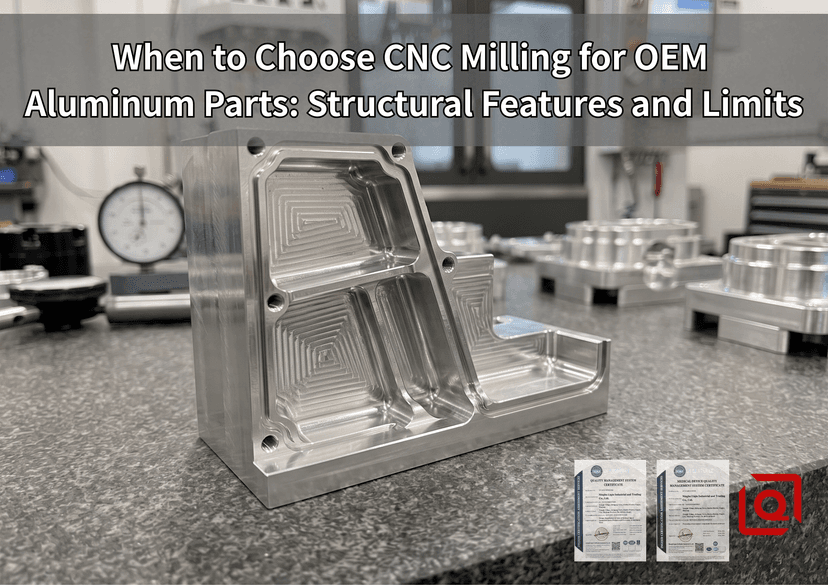
Углы уклона выглядят аккуратно на мониторе САПР. Затем ваш цех литья под давлением отправляет первые пробные детали, и вы обнаруживаете газовую пористость прямо вдоль поверхности, где необходимо нарезать глухое отверстие M4. Или ваш поставщик экструзии звонит и сообщает, что неровный профиль скручивается с охлаждающего стола, как сухая кожура.
Обычно именно в этот момент заказные механические работы направляются прямо на фрезерный участок с ЧПУ.
Выбор заготовки вместо литья редко зависит от того, сможет ли шпиндель протолкнуть инструмент через алюминий. Современные обрабатывающие центры жуют металл целый день. Реальное решение зависит от геометрии детали, целевых показателей жесткости и требований к герметичности. При вырубке деталей из прокатанного листа 6061-T6 или кованых блоков 7075 вырезаются усадочные пустоты, газовые карманы и шлаковые включения еще до того, как одна режущая канавка коснется сырья.
Вот что происходит в цехе, когда физика фрезы, давление зажима и геометрия детали сталкиваются друг с другом.
1. Геометрия, требующая использования заготовки, а не литого металла
Литейные и экструзионные заводы ненавидят неравномерную толщину стенок. Расплавленный алюминий сжимается при охлаждении внутри стальных инструментов. Это падение температуры стягивает карманы раковины в тяжелые секции и задерживает пузырьки воздуха рядом с тонкими ребрами охлаждения. Выдавливание позволяет избежать некоторых из этих пустот, но оно удерживает ваш дизайн внутри фиксированного профиля вдоль одной прямой оси.
Фрезерование с ЧПУ режет твердые заготовки без усадки при охлаждении.
+-------------------------------------------------------------------------+
| GEOMETRIC FEATURE ROUTING GUIDE |
+------------------------------------+------------------------------------+
| OPTIMAL FOR CNC MILLING | POOR FIT FOR CNC (RETHINK DFM) |
+------------------------------------+------------------------------------+
| Deep, pocketed rib networks | Sharp square internal corners |
| Stepped multi-plane sealing faces | High aspect-ratio thin webs (>10:1)|
| Off-axis bore patterns | Curved undercut cavities (blind) |
| Asymmetric wall thicknesses | Extremely deep micro-channels |
+------------------------------------+------------------------------------+
Глубокие карманы и ребра жесткости
Когда оптическая монтажная база или бортовое шасси нуждаются в жесткости без собственного веса, дизайнеры снимают металл с цельной пластины. То, что осталось, — это единая паутина тонких ребер, окружающих глубокие карманы.
Литейная форма изо всех сил пытается протолкнуть расплавленный металл через высокие узкие зазоры. Металл рано остывает, из-за чего кончики ребер остывают или вытягивает пол из-за его усадки. Жесткий фрезерный шпиндель, движущийся по динамическим траекториям, аккуратно выжевывает глубокие карманы, обеспечивая высокую прочность без скрытых полостей.
Тем не менее, ограничения цеха применяются, когда глубина карманов падает более чем на дюйм:
-
Отклонение вылета инструмента: когда концевая фреза выступает более чем в три-четыре раза больше диаметра хвостовика, режущие нагрузки толкают кончик в сторону. Резак визжит, скалывая флейты и оставляя на полу кармана стук стиральной доски.
-
Шипы взаимодействия вершин: если радиус внутреннего угла совпадает с радиусом фрезы, площадь контакта инструмента резко увеличивается. Инструмент втягивается прямо в ложу, сбивается с пути и пробивает стену. Всегда вытачивайте угловой радиус немного больше запланированного радиуса фрезы, чтобы инструмент плавно вращался вокруг изгиба.
Ступенчатые опорные плоскости и траектории уплотнительных колец
Корпуса многоосных датчиков часто имеют три или четыре монтажные поверхности, направляющие для уплотнительных колец и отверстия для установочных штифтов, которые должны оставаться прямыми с точностью до доли волоска.
Стальные штампы для литья расширяются, изнашиваются и смещаются после тысяч выстрелов. Слайды кубиков развивают игру. Этот дрейф вынуждает вас в любом случае загружать необработанную отливку в приспособление с ЧПУ только для того, чтобы выровнять важные лица. Для коротких и средних тиражей можно отказаться от формы и вырезать все непосредственно из цельного блока на станке. 5-осевой стол экономит недели работы с приспособлениями и позволяет избежать несовпадающих шагов инструмента.
2. Физика цеха: как резчики отталкиваются
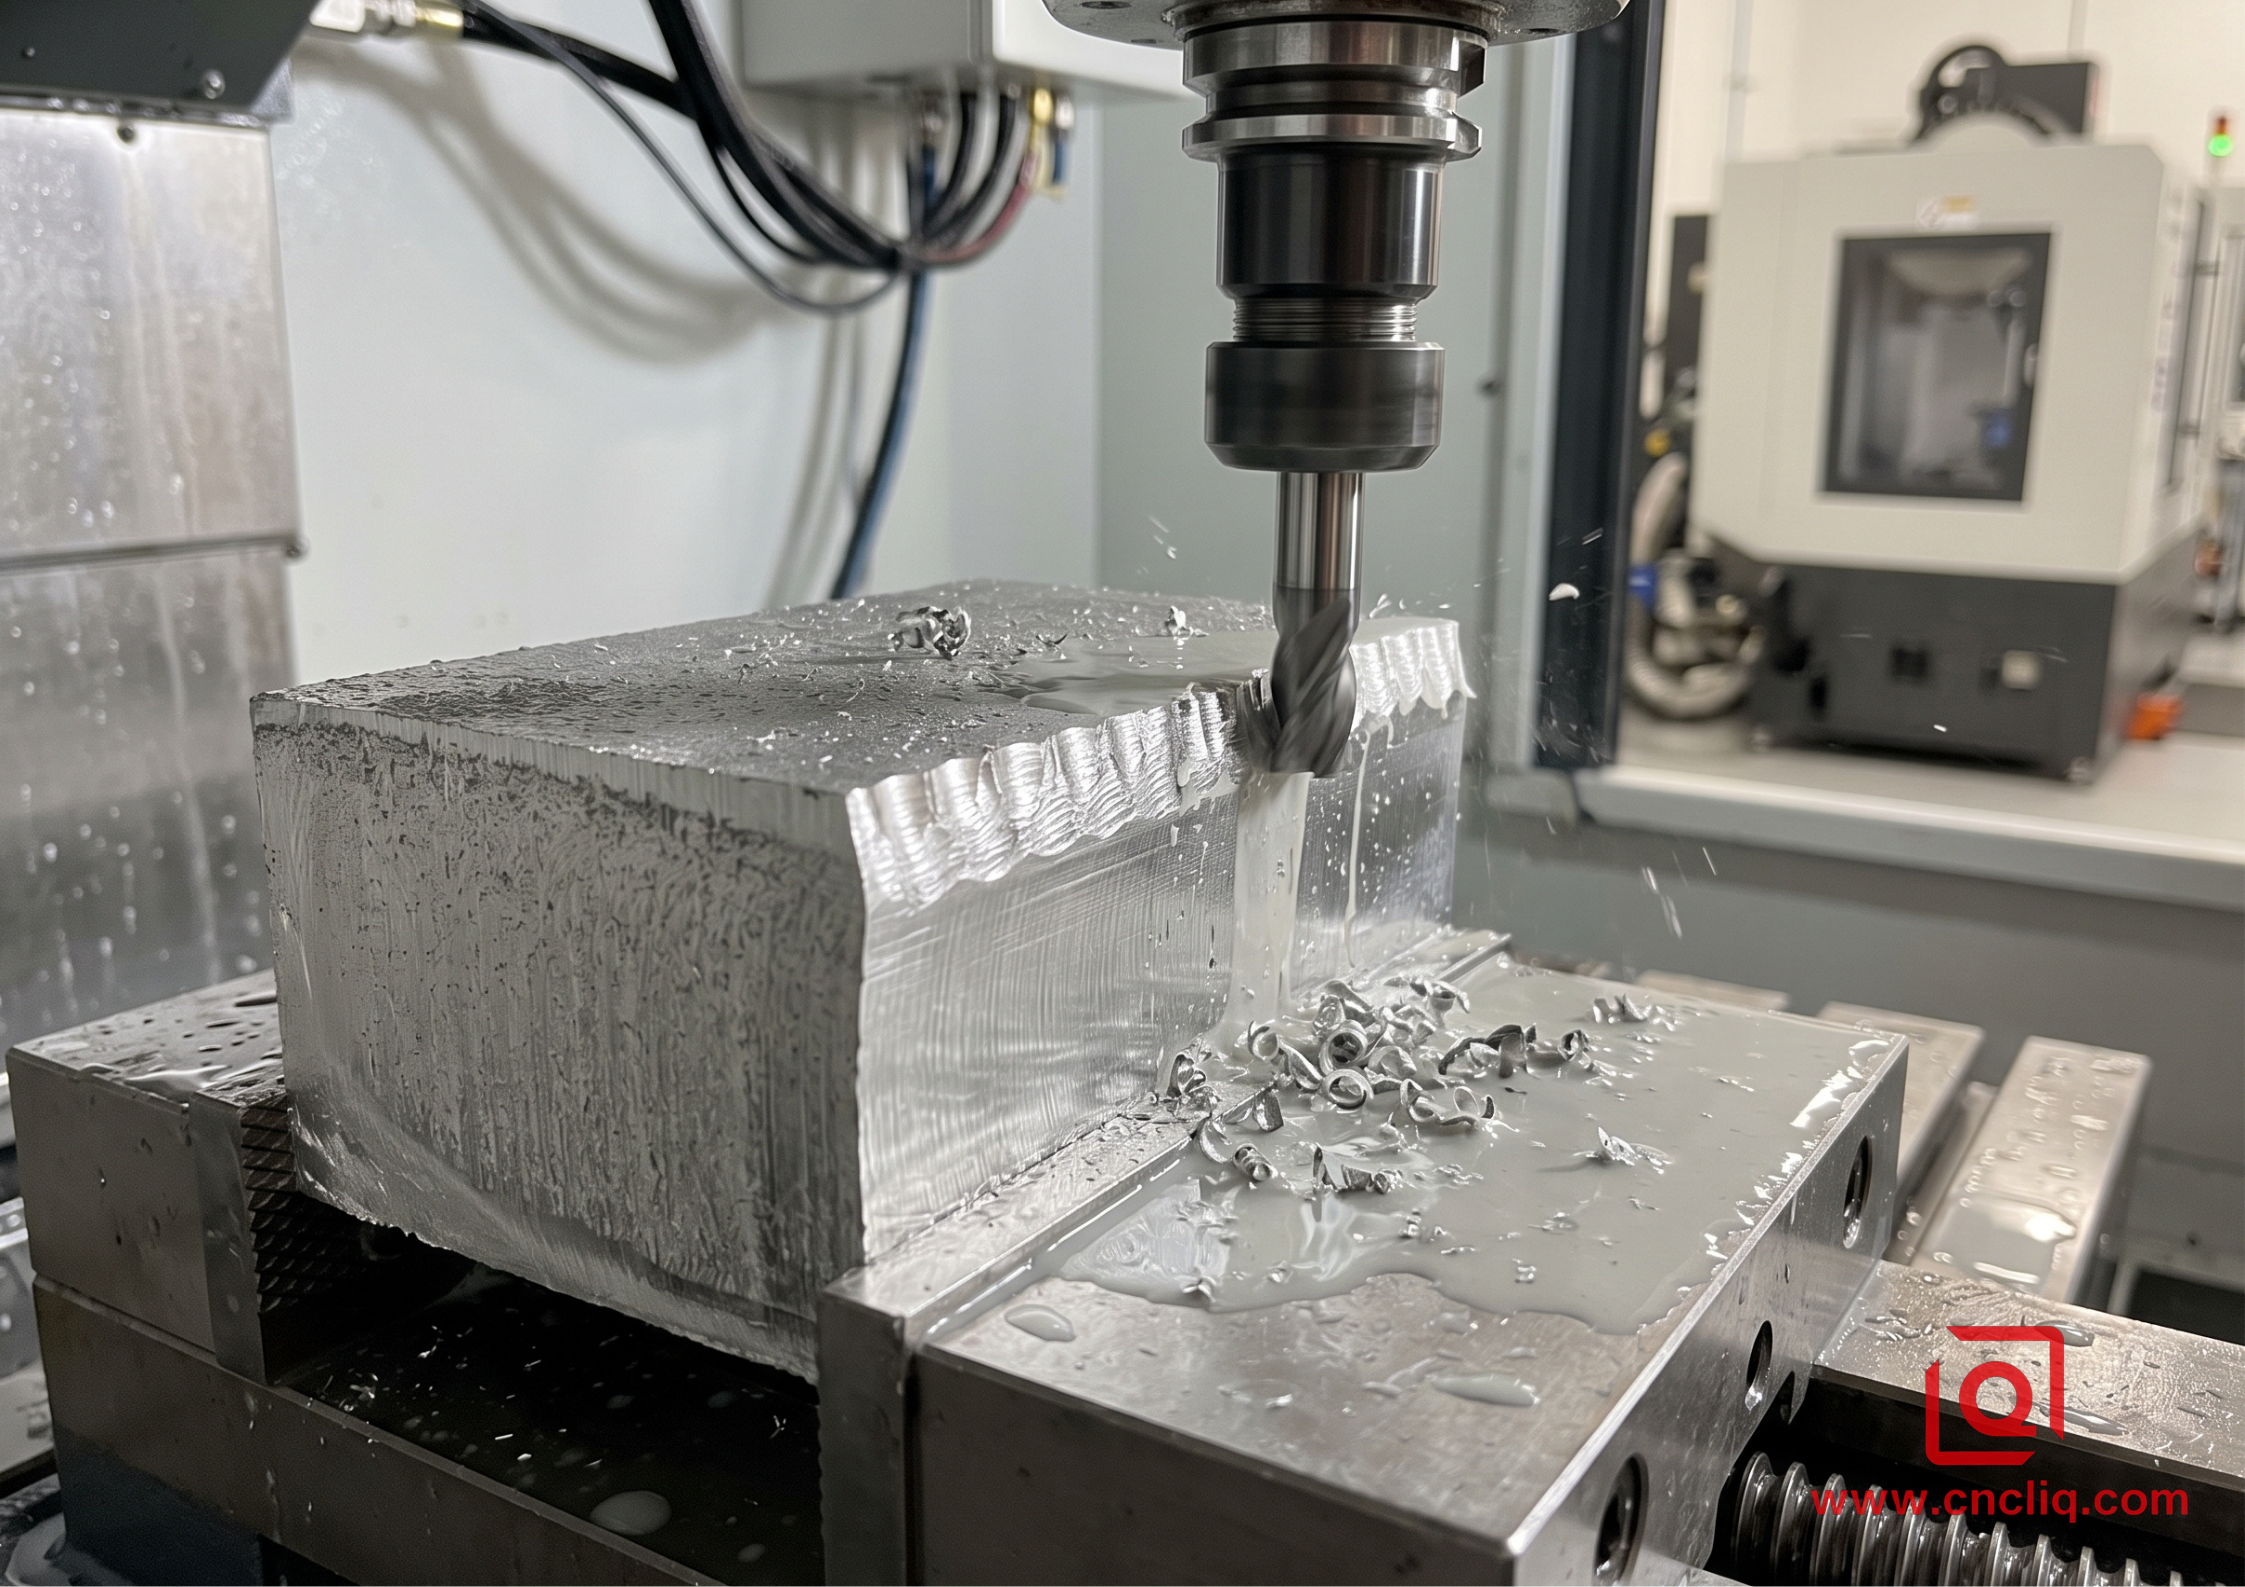
Фрезерование алюминия не является открытым проходом для обработки любых линий, которые вы вводите в САПР. Цельные твердосплавные концевые фрезы быстро вращаются, нагреваются, выдерживают боковые нагрузки. тонкая паутина и выбросьте стопки фишек, которые нужно очистить.
Тонкостенный порог
Если сделать отдельно стоящее вертикальное ребро слишком тонким, режущие канавки оттолкнут алюминий при каждом повороте. Стена гудит, как камертон. Поверхность становится шероховатой и зубчатой, а верхняя губа скручивается, как только вы ослабляете тиски.
 WALL DEFLECTION UNDER CUTTER LOAD

 Cutter Path --->
 [===Tool===]
 ||
 || <-- Side load pushes thin rib outward
 \/
 | | |
 | | / <-- Vibration / deflection causes chatter and taper
 | | /
 | |/
 +=====+ <-- Rigid base plate
-
Поддерживаемые ребра: ребра, привязанные к поперечным стенам или внешним переборкам, остаются достаточно жесткими, чтобы их можно было безопасно разрезать на тонкие перемычки.
-
Консольные стены: если тонкое ребро стоит само по себе без поперечных распорок, увеличьте его толщину.
-
Соотношение высоты к ширине: для высоких стен увеличьте толщину наружу по направлению к опорной пластине или уменьшите проходы черновой обработки, чтобы необрезанный материал поддерживал заднюю сторону до тех пор, пока чистовой рез не выйдет за пределы профиля.
Внутренние скругления и ловушка в квадратном углу
Фреза с закругленным концом не может обрезать очень острый внутренний угол под углом 90 градусов. Он всегда оставляет дугу, соответствующую его радиусу.
Когда квадратный ответный блок должен попасть в карман, создание острых внутренних углов оставляет в магазине мало хороших вариантов. Оператор должен перейти на электроэрозионную обработку с вторичным грузилом, протяжку или миниатюрные концевые фрезы, выполняющие небольшие проходы. Добавление рельефного угла, часто называемого «собачьей костью» или Т-образным углом, позволяет стандартной фрезе освободить место для сопрягаемой кромки без увеличения времени цикла.
Практические правила для карманных и настенных элементов
В таблице ниже представлены стандартные геометрические проблемы в цехе, показано, что происходит, когда размеры выходят за пределы возможностей инструмента, и какие конструктивные изменения обеспечивают чистоту производства.
| Тип функции | Консервативная геометрия | Агрессивный лимит | Режим отказа при перенапряжении | Рекомендуемое исправление магазина |
| Внутреннее вертикальное скругление | Радиус >= 0,35x глубины кармана | Радиус <0,15x глубины кармана | Дребезг фрезы, поломка наконечника, заедание вершин | Увеличьте радиус, чтобы концевые фрезы могли плавно поворачивать, не заглубляя канавки. |
| Поддерживаемая толщина стенки | Толщина >= 0,10x высоты стены | Толщина <0,05x высоты стены | Следы флаттера, конусность стенок, смещение размеров под нагрузкой | Свободные концы завяжите в поперечные ребра или отрегулируйте толщину стены в сторону пола. |
| Консольная стена | Толщина >= 0,15x высоты стены | Толщина < 0,08x высоты стены | Волны вибрации, загнутые верхние края после разжима | Добавьте поперечные косынки, уменьшите шаг фрезы или уменьшите скорость подачи. |
| Глубина метчика резьбы | От 1,5 до 2,0 диаметра болта | > 3,0-кратный диаметр болта | Заедание метчика, поломка метчика в глухих отверстиях, набивка стружки | Усечение глубины летка; алюминиевая резьба рано обретает прочность на выдергивание |
| Глубокое соотношение сторон кармана | Глубина <= 3,0x диаметра фрезы | Глубина > 5,0x диаметра фрезы | Перерезание стружки, сильное отклонение инструмента, пригорание фрез | Радиус пола открытого кармана; переход на фрезерование с высокой подачей или инструмент с длинной шейкой |
| Пол уплотнительного кольца | Ровный пол с радиусом угла | Мертвый ровный пол с острым углом | Заусенцы на краях сальника, разрезание эластомерных уплотнений во время установки | Укажите небольшой разрыв нижнего угла, чтобы исключить заусенцы фрезы. |
3. Практический пример: утечки и деформации корпуса LiDAR
У производителя средств промышленной автоматизации возникли проблемы с алюминиевым защитным корпусом LiDAR. Для развертывания на местах им требовалось 350 производственных единиц.
+-------------------------------------------------------------------------+
| CASE STUDY: LIDAR SENSOR HOUSING |
+----------------------+--------------------------------------------------+
| Raw Material | 6061-T651 Rolled & Stretched Plate |
| Overall Envelope | 185 mm x 140 mm x 68 mm |
| Main Sensor Bore | 42.000 mm diameter (+0.012 mm / -0.000 mm) |
| Perimeter O-Ring Seal| Flatness within 0.025 mm across main deck |
| Primary Failure Mode | Die casting gas leaks; billet warpage on roughing|
+----------------------+--------------------------------------------------+
Где план кастинга провалился
Изначально заказчик выбрал метод литья под высоким давлением, чтобы сохранить низкие цены за штуку. Детали выглядели приемлемо, пока сборочная бригада не провела глубокий вакуумный контроль канавки уплотнения по периметру.
Воздух с шипением проникал сквозь микроскопические поры, скрывавшиеся под гипсовой кожей. Кроме того, сверление и нарезание резьбы по отверстиям для линз пробивало газовые пузыри, вырывая резьбу и ломая детали при окончательной сборке.
Переходный период Биллета и новые головные боли
Команда отказалась от литых штампов и перенесла корпус на прокатную пластину 6061-T6. Это изменение решило проблему пористости и герметично запечатало вакуумную камеру.
Однако выкапывание глубокой основной полости вызвало другую головную боль. Опорная пластина прогнулась более чем на десятую миллиметра после освобождения из губок тисков. Когда вы разрезаете стандартный прокат, вы разрезаете полосы растяжения и сжатия, образовавшиеся в результате горячей прокатки и закалки. Оставшийся металл расслабляется и скручивается, как картофельные чипсы. Концевые фрезы с большим вылетом тоже визжали внутри глубокой полости, оставляя на стенах грубые следы шага.
Восстановление цехов
Инженеры-технологи поэтапно корректировали процесс:
-
Изменение материала: цех отказался от стандартной пластины T6 и приобрел снятую с напряжения заготовку 6061-T651, соответствующую ASTM B209. Механическое растяжение, применяемое после закалки, удаляет большую часть зафиксированных остаточных напряжений.
-
Грубо и расслабленно: высокоэффективное фрезерование удалило примерно девяносто процентов металлических отходов, оставив повсюду слой толщиной в полмиллиметра.
-
Освобождение челюсти: оператор ослабил тиски, позволив теплой части пружинить, смещаться и расслабляться до комнатной температуры.
-
Обработка мягких губок: деталь была зажата в специальных алюминиевых мягких губках с легким удерживающим моментом. Головка для чистового растачивания обработала отверстие оптической приводки до точного размера, а многозубой чистовой инструмент легким движением провел по дорожке уплотнения.
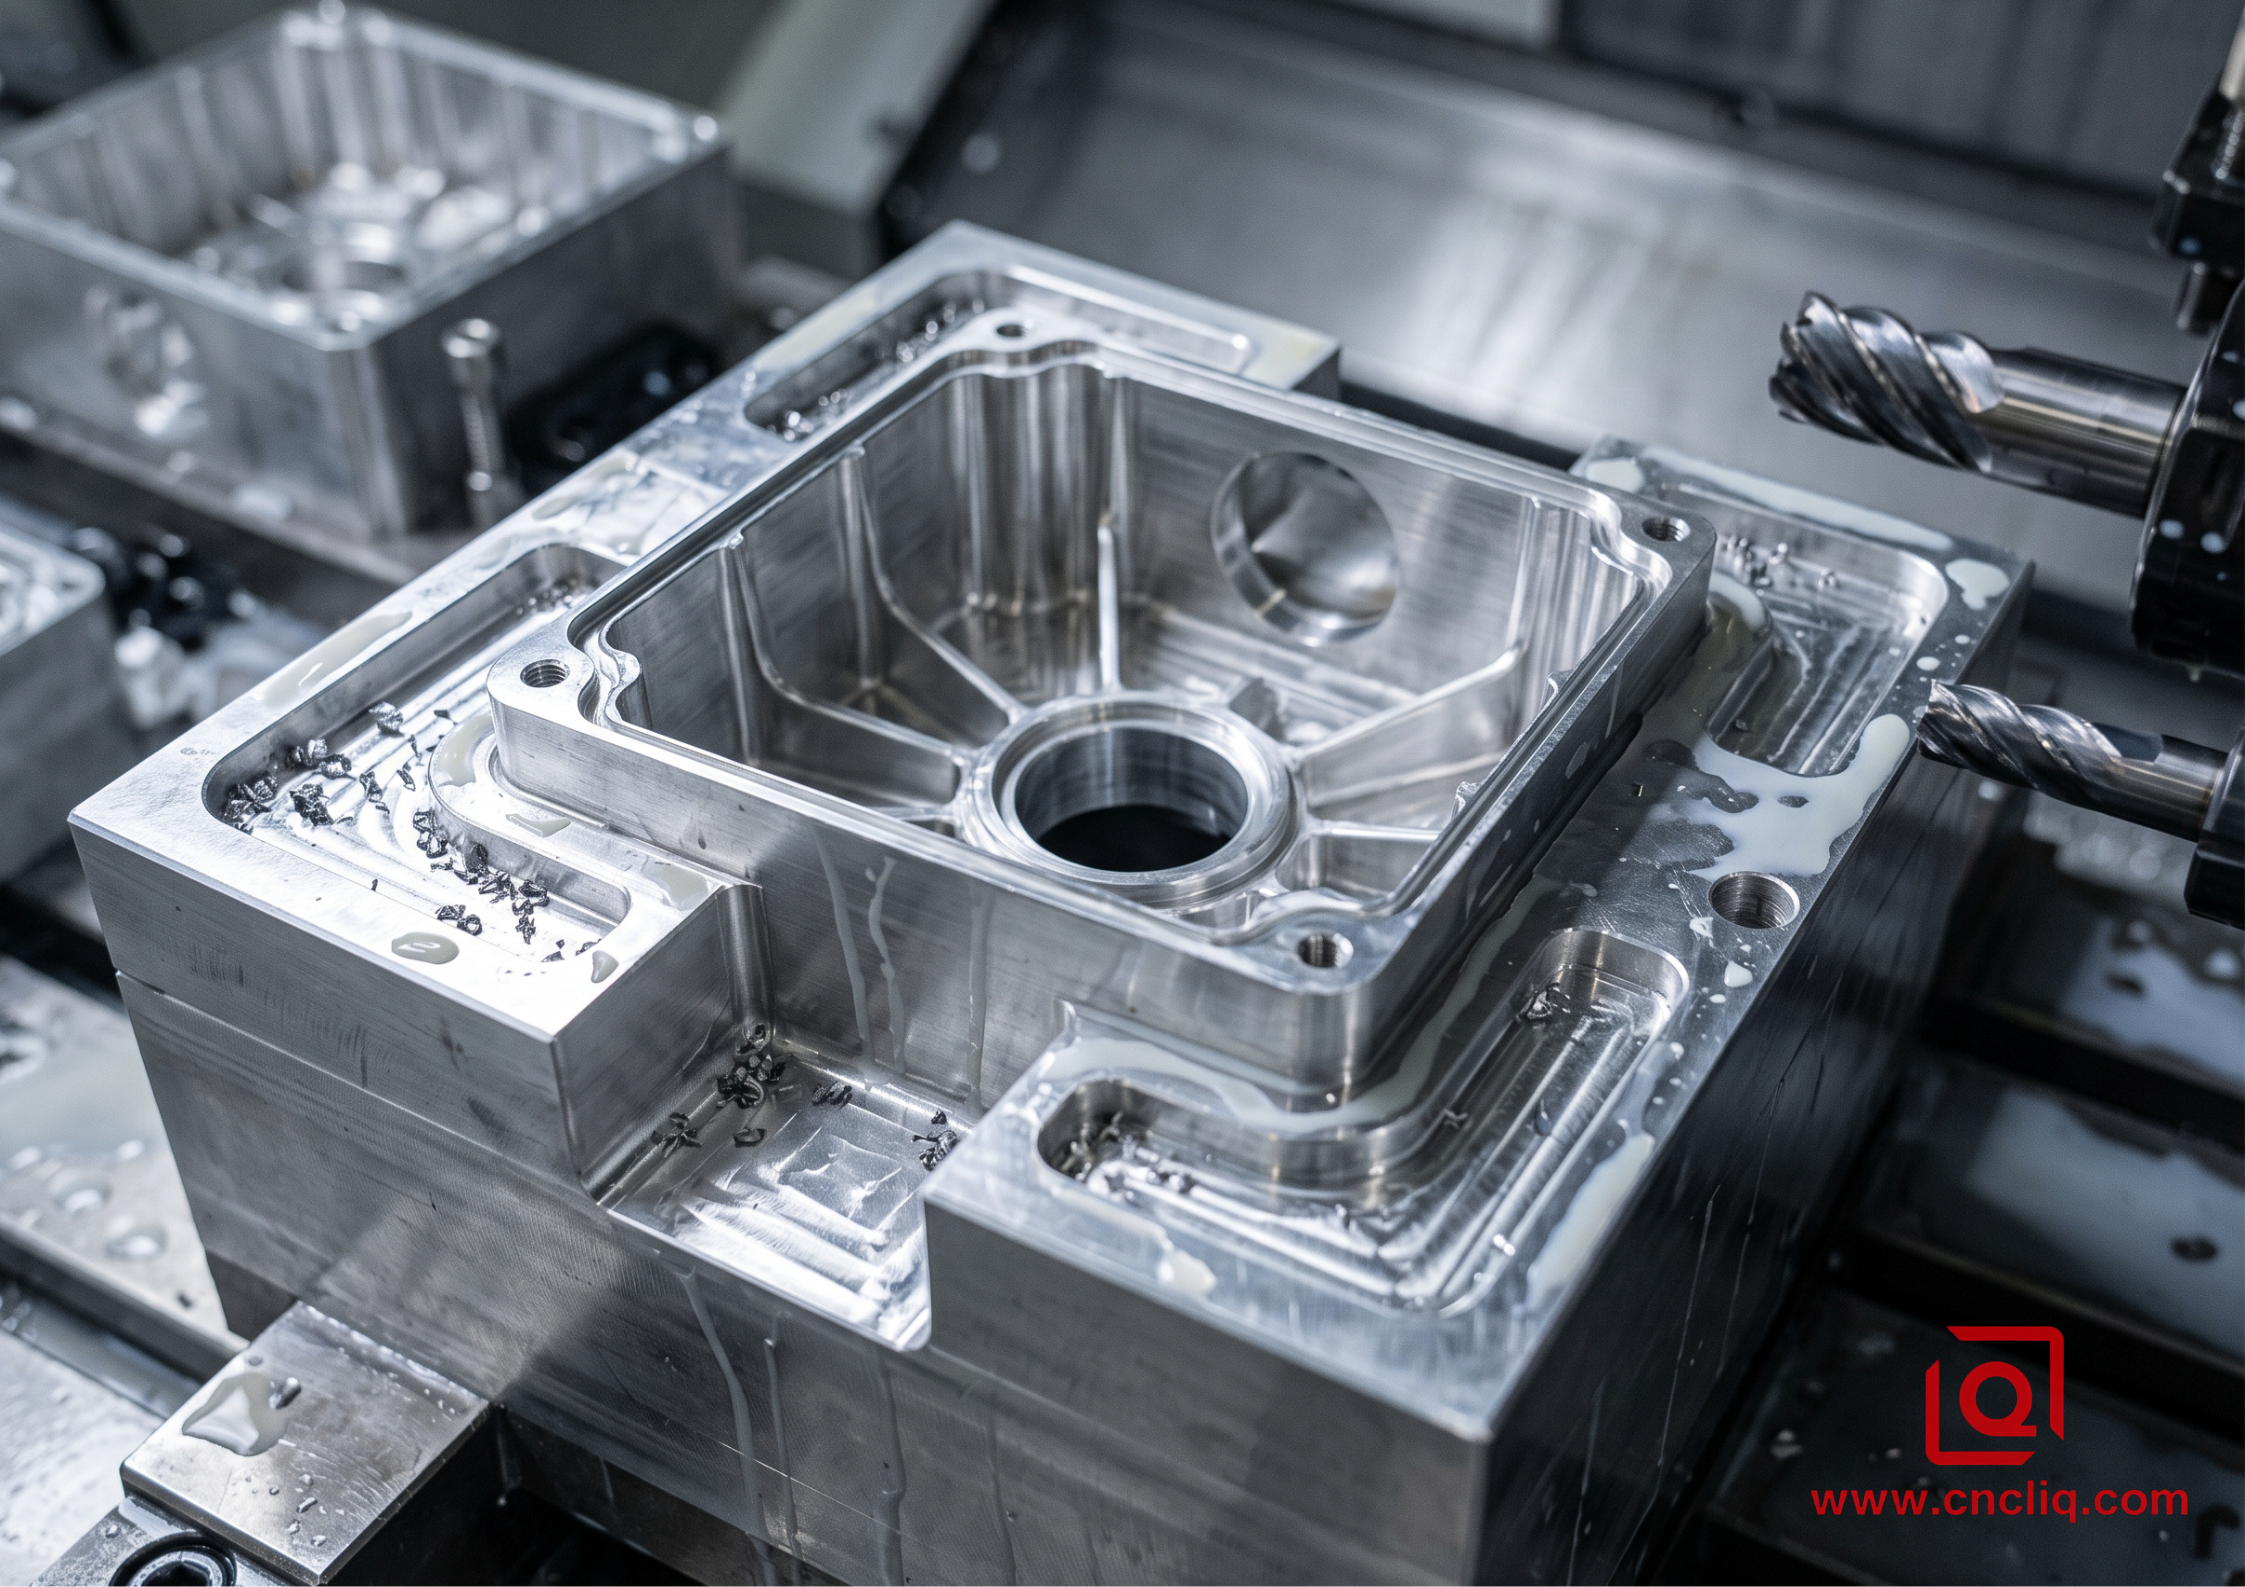
Обновленная установка позволила получить плоские поверхности уплотнительных колец прямо со станины машины без соскабливания вручную.
4. Материалы и реалии обрабатываемости
От выбора марки сплава зависит, будет ли ваш оператор ЧПУ тратить свою смену на очистку деталей или борьбу с гнездами стружки и тупыми режущими кромками.
Рабочая лошадка любого точного цеха – 6061-T651. Он режет чисто, легко обрабатывается инструментами и стоит намного дешевле, чем специальные аэрокосмические сплавы. В сочетании с полированными твердосплавными вставками с высоким передним углом он образует аккуратные, тугие завитки, которые выходят из глубоких карманов без упаковки. Его предел текучести 276 МПа выдерживает повседневные структурные нагрузки и позволяет использовать прозрачные или цветные анодированные твердые покрытия с ровной поверхностью.
Если ваша конструкция рассчитана на сильные ударные нагрузки, циклическую усталость или плотную запрессовку подшипника, выберите 7075-T651. При пределе текучести, превышающем 500 МПа, он ведет себя на станине почти как мягкая сталь, только режется, как холодное масло. Стружка ломается, становится хрустящей и аккуратно вылетает из зоны реза. Компромисс проявляется в стоимости сырья и в устойчивости к коррозии: 7075 стоит значительно дороже за фунт и окисляется, если его оставить без покрытия во влажной среде, что требует надежного конверсионного или твердого покрытия.
Сравните обе деформируемые пластины со сплавами для литейного литья, такими как A380. В сплавах для литья под давлением содержится большое количество кремния, часто приближающееся к десяти процентам, что помогает жидкому металлу течь в плотные полости формы. Этот кремний не исчезает, когда металл затвердевает. Он превращается в песчаные абразивные микрочастицы, захваченные по всей детали. Когда вы используете концевую фрезу для отливки, эти частицы кремния действуют как крошечные шлифовальные камни, изнашивая режущие кромки и поднимая заусенцы на каждой выходной поверхности. Анодирование отливки не менее грязно; силикон просачивается, оставляя пятнистые серые полосы и волдыри на уплотняющих поверхностях.
5. Экономика производства: амортизация оснастки и время цикла
Каждый механический проект в конечном итоге попадает в бухгалтерию. При больших объемах работ предпочтительны методы, позволяющие экономить необработанный металл, в то время как короткие тиражи позволяют избежать затрат на инструменты.
Total Cost
 ^
 | / Hard Tool Die Casting (High NRE, cheap piece-part)
 | /
 | /
 | ..........X (Typical crossover: 800 to 1,500 pieces)
 | /
 | /
 | / CNC Billet Milling (Zero NRE, flat piece-part cost)
 | /
 | /
 +------------------------------------------------------------> Batch Size
Ранние прототипы в количестве 500 штук
Фрезерование с ЧПУ имеет здесь непревзойденное преимущество. Литейные штампы из закаленной стали потребуют значительных первоначальных вложений и месяцев установки инструментального цеха, прежде чем вы увидите свой первый хороший снимок. Если полевые испытания показывают, что внутренний монтажный выступ необходимо сдвинуть на два миллиметра, эта закаленная стальная матрица часто превращается в металлолом. Для фрезерования с ЧПУ требуется только обновленный файл STEP, измененные траектории движения инструмента и новый алюминиевый блок. Вы можете изменить свой проект в среду утром и сохранить готовое оборудование к полудню пятницы.
Производство мостов (от 500 до 2000 штук)
На этом промежуточном этапе изменения в дизайне определяют путь. Если ваши клиенты тестируют продукт, меняют расположение датчиков или уменьшают вес, оставаясь на станках с ЧПУ, вы защитите себя от брака инструментов. Современные обрабатывающие цеха с несколькими поддонами работают в темноте без участия человека, снижая себестоимость единицы продукции и сокращая разрыв в ценах по сравнению с отливками мелкосерийного производства.
Крупносерийное производство (более 5000 штук)
Как только внешняя оболочка, места отверстий и монтажные площадки замерзнут, методы литья перенимать. Да, вы проглотите предварительный счет за инструменты, но время цикла сокращается с сорока минут жевания металла до двадцати секунд на литейной машине. Вы платите только за чистый алюминий в детали, а не за контейнер со стружкой, убранный под станок.
6. Пять проверок проекта перед выпуском чертежей
Прежде чем сохранять модель САПР и отправлять чертежи для получения расценок, просмотрите этот практический контрольный список, чтобы выявить проблемы обработки, пока их устранение еще дешево:
-
Проверьте радиус внутренних углов: загляните прямо в свои самые глубокие карманы. Внутренние вертикальные углы острые или крошечные? Откройте эти радиусы. Предоставление машинисту места для работы с толстой и жесткой концевой фрезой значительно сокращает время обработки и устраняет визг фрезы.
-
Уменьшите глубину резьбы. Врезание резьбы в глухие отверстия в три раза больше диаметра болта не сделает соединение в три раза прочнее. В 6061-T6 зацепление резьбы, превышающее диаметр болта в 1,5–2,0 раза, обеспечивает полную удерживающую способность при выдергивании. Дополнительная глубина отверстия только собирает стружку, затупляет метчики и повышает вероятность того, что инструменты сломаются глубоко внутри готовой детали.
-
Следите за соотношением глубины кармана: по возможности следите за тем, чтобы глубина кармана была в четыре раза больше диаметра инструмента. Когда диаметр инструмента превышает пятикратный диаметр, станочники должны замедлить подачу до минимальной скорости и осторожно опускать инструмент, чтобы не сломать хвостовики.
-
Выровняйте углы доступа к инструменту. Поместите резьбовые отверстия, глубокие пазы и критические отверстия в параллельные плоскости. Даже на усовершенствованном 5-осном фрезерном станке индексация заготовки с меньшим количеством позиционных упоров экономит время на установку приспособления и сокращает время цикла.
-
Вызовите настоящее снятие напряжения: если ваша деталь требует жесткой плоскостности после извлечения большого количества алюминия, отметьте на своем чертеже 6061-T651, а не базовый 6061-T6. Это единственное дополнительное обозначение указывает вашему поставщику материалов, что он должен отправлять предварительно растянутую пластину, что предотвращает неприятные сюрпризы с короблением на инспекционном стенде.
Баланс между функциональными характеристиками и механикой резки в цеху — это то, как надежное оборудование создается вовремя. Если ваш проект требует герметичной плотности, жестких базовых плоскостей и быстрых изменений конструкции, фрезерование заготовок с ЧПУ каждый раз занимает свое место в вашей ведомости материалов.
Часто задаваемые вопросы
Вопрос 1: Какова основная структурная причина перехода от литья под давлением к фрезерованию заготовок с ЧПУ?
Обычно дело сводится к скрытым пустотам и путям протечек. Литье под давлением запирает микровоздушные карманы под коркой охлажденной поверхности. Разрежьте уплотнительное кольцо или проделайте глубокую дыру в коже, и граница давления нарушится. Цельнокатаный лист, такой как 6061-T651, обеспечивает чистую металлургическую плотность по всему сердечнику, что исключает утечки из-за пористости и предохраняет боковые поверхности резьбы от разрушения под давлением.
Вопрос 2. Почему алюминиевая деталь прогибается или деформируется сразу после тяжелого фрезерования и как это остановить?
Необработанный лист содержит захваченные полосы растяжения и сжатия, оставленные прокатными станами и закалочными емкостями. Отрежьте 80% заготовки для глубоких карманов, и этот внутренний баланс сломается, заготовка станет банановой кожурой. Исправить это просто: используйте предварительно растянутую пластину, такую как 6061-T651, сначала вытащите большую часть мяса, откройте тиски, чтобы деталь выпустила остаточное напряжение, затем выполните чистовые проходы, чтобы получить окончательный размер.
Вопрос 3: Может ли фрезерный станок с ЧПУ производить острые внутренние углы под углом 90 градусов в глубоких карманах?
Не могу этого сделать. Вращающаяся концевая фреза оставляет собственный радиус при вершине на каждой стоящей внутренней стене. Если квадратный ответный блок должен оказаться заподлицо, вы либо бросаете деталь на проволочную электроэрозионную обработку (что увеличивает пропускную способность и увеличивает затраты на приспособления), либо вставляете угловые рельефы «собачья кость» или «Т-образная кость». Таким образом, стандартная концевая фреза аккуратно очищает угол без помех от инструмента.
Вопрос 4. Насколько тонкими можно спроектировать алюминиевые вертикальные стенки, прежде чем они начнут трястись или прогибаться на станке?
На ребрах, скрепленных пересекающимися перемычками или внешними фланцами, в 6061-T6 допускается толщина 0,8 мм. Для отдельных вертикальных плавников с нулевой опорой придерживайте не менее 1,5 мм, затем прикрепите 0,5 мм мяса на каждые 10 мм высоты выступа. Пропустите эту дополнительную толщину, и давление инструмента просто отодвинет стену в сторону, оставив полосы вибрации на лицевой стороне.
Вопрос 5: При каком размере производственной партии литье под давлением становится дешевле, чем фрезерование заготовок с ЧПУ?
Переломный момент обычно приходится на долю от 800 до 1500 деталей. При количестве менее 500 единиц стоимость полостей из инструментальной стали из закаленной стали составляет от 15 000 до 45 000 долларов США, а также ожидание от 8 до 12 недель заставляет ЧПУ каждый раз выбирать более дешевый маршрут. Как только отпечатки сильно замерзнут и их тиражи достигнут тысяч, 20-секундные снимки легко сведут на нет первоначальные расходы на инструменты.
Краткое содержание
Когда пористая отливка разрушает уплотняющие поверхности или неровные стенки экструзии скручиваются со стойки, фрезерование заготовок с ЧПУ обеспечивает структурную плотность и контроль размеров, с которыми не могут сравниться процессы обработки чистой формы. Проектируя физику фрезы — избегая глубоких отклонений инструмента, поддерживая тонкие стенки, ломая острые внутренние углы с помощью рельефных надрезов и определяя снимающую напряжения пластину 6061-T651 — инженеры могут обойти дорогие, трудно модифицируемые литейные матрицы и поставлять герметичное, высокожесткое OEM-оборудование с полной гибкостью проектирования от запуска прототипов до среднесерийного производства мостов.
Контактная информация
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, предназначены только для информационных и справочных целей. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку нестандартные детали различаются в зависимости от плавкости материала, калибровки станка и конкретных допусков, характеристики качества переплета регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все тематические исследования клиентов, представленные в этом блоге, были полностью анонимизированы и обработаны. Показатели производительности, рабочие процессы производства и отображаемые изображения служат исключительно для демонстрации наших возможностей индивидуальной обработки и не представляют собой единого универсального стандарта для всех заказов.
Производственная группа Лицинь
Основываясь на 18-летнем опыте точного машиностроения, компания Ningbo Liqin Industry производит металлические компоненты с высокими допусками для требовательных мировых рынков. Мы работаем на базе производственного центра площадью 6500 м², оснащенного более чем 150 станками, работающими с 4 и 5 осями. обработка с ЧПУ , токарно-фрезерная обработка, холодная экструзия и литье под давлением под одной крышей. Такая настройка позволяет нам беспрепятственно управлять проектами, переходя от первоначальных концепций САПР непосредственно к завершенным поставкам.
Мы осуществляем контроль качества без каких-либо компромиссов. Мы относимся к жестким допускам с учетом необходимой им инженерной дисциплины. Опираясь на сертификаты ISO 9001, ISO 13485 и IATF 16949, наши инженеры по обеспечению качества проводят строгие проверки IPQC, FQC и OQC для каждой отдельной производственной партии. От картографирования размеров КИМ и оптического профилирования до испытаний на твердость и солевого тумана, мы заранее проверяем ваши критически важные характеристики, поэтому вы получаете готовые компоненты без головной боли при сборке или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на нас в двухчасовом времени ответа на новые запросы предложений, прямой поддержке при отборе проб прототипов и бесперебойной экспортной доставке по Европе, Северной Америке, Азии и Океании.
Приветствуем ваши запросы и образцы. Посетите наш сайт или свяжитесь с нами напрямую за конкурентоспособное предложение!
