 Русский




Вы все еще перемещаете хорошо обработанную деталь на фрезерный станок для одного смещенного паза или нескольких радиальных отверстий? Токарный станок уже определил диаметр отверстия. Диаметр уплотнения соответствует требуемому размеру. Затем кто-то снимает зажим с детали, протирает второй комплект зажимных губок, снова находит ось и надеется, что стружка не попала за упор. Небольшая работа? На направляющей — да. На тугой цепи — не всегда.
Это руководство должно оставаться у дверцы станка. Что добавляет физическое перемещение по оси Y? Для каких эксцентриковых отверстий достаточно только осей X и C? Почему скрытая заусенка может иметь большее значение, чем диаметр отверстия? И когда чертеж следует отправлять в отдельный обрабатывающий центр? Втулка клапана на экране? Корпус датчика, фитинг, вал, возможно, небольшой корпус? Перед отправкой запроса на коммерческое предложение следуйте по осям инструмента.
Быстрая проверка на чертеже
Где мне поставить первую красную метку? На осевой линии фрезы. Должна ли эта линия смещаться выше или ниже обычной плоскости токарного станка? Должна ли концевая фреза образовывать настоящий прямоугольник смещения? Нужно ли радиально-сверлильному станку смещаться вбок, а не просто менять угол поворота? Три практические причины включить пункт Y в список проверки.
Отверстие на передней поверхности смещено от центра? На эскизе настройки X задает радиус, а C — ориентацию. Осевое сверло продвигается по оси Z. Ось Y может оставаться в нулевом положении на протяжении всего резания. Одно поперечное отверстие, проходящее через нормальную плоскость? Индексируйте C, затем подайте радиальное вращающееся сверло по оси X. «Смещение от центра» указывает на местоположение элемента. Оно не обозначает станок, который должен его изготовить.
Где токарная обработка по оси Y наиболее убедительна в коммерческом плане? На преимущественно круглых деталях, паз, плоская поверхность, углубление или отверстие которых должны оставаться привязанными к обработанному отверстию, направляющей, упору или диаметру уплотнения. Сохранение этих элементов в запланированной системе координат позволяет отказаться от приспособления и восстановления базовой точки. Однако это не исключает биения инструмента, перегрева, усилия в зажимных губках, прогиба, стружки, ошибок программирования или неопределенности контроля.
Что движется внутри токарного центра по оси Y?
Сначала посмотрите на простой двухкоординатный токарный станок. Ось Z следует за шпинделем. Ось X идет радиально. Отображается ли на экране X как диаметр или радиус? Проверьте систему управления и ее активный режим; не делайте предположений по распечатке. Здесь вращение осуществляется патроном. Неподвижная вставка обрабатывает наружный диаметр, торцевую поверхность, канавку, конус или отверстие.
Теперь включите револьверную головку. Фреза вращается. Передайте управление главному шпинделю C: он может остановиться под выбранным углом или двигаться по траектории. Передайте управление револьверной головке Y: инструмент может перемещаться по центральной плоскости. Отрезанный конец все еще не обработан? Противоположный шпиндель может обработать деталь. Сложные углы резца на модели? Этот вопрос указывает на вариант B, а не на несбыточные мечты о простой револьверной головке Y.
Возможности указаны в предложении. | Что оно на самом деле предоставляет | Типичное использование | Что нужно проверить |
Осевой инструмент в реальном времени | Режущие точки вдоль оси шпинделя | Отверстия на лицевой поверхности, окружности расположения болтов, пазы на лицевой поверхности | Скорость, крутящий момент, вылет, зазор между челюстями |
Радиальный инструмент в реальном времени | Режущие элементы расположены поперек оси шпинделя. | Поперечные отверстия, радиальная резьба, наружные плоские поверхности. | Расстояние до держателя, охлаждающая жидкость, зазор между поворотной платформой и держателем |
Ось С | Контролируемый угол поворота шпинделя или интерполяция | Синхронизированные шаблоны, полярная фрезеровка | Метод индексации, логика ограничения, полезная производительность |
Ось Y | Независимое боковое перемещение инструмента | Смещенные карманы, настоящие прорези, отверстия со смещением по горизонтали. | Путешествия, рабочая зона, грузоподъемность, габариты при столкновении |
Вспомогательный шпиндель | Забрать товар без необходимости идти к другому автомату. | Задняя резьба, заднее отверстие, отрезная поверхность | Какая поверхность обеспечивает сцепление, и какая опорная точка используется для проверки звукоснимателя? |
Одна метка не может заменить другую. Что заставляет режущий инструмент вращаться? Приводной инструмент. Что приводит заготовку в движение? C. Что смещает инструмент относительно нормальной плоскости? Y.Руководство Лициня по приводному инструменту описывает более широкий спектр задач. Здесь же более узкая проблема — геометрия: когда именно инструмент должен перемещаться по оси Y?
Нужно ли Y-образное крепление для каждого смещенного от центра отверстия?
Нет. Нарисуйте схему осей инструмента до добавления стоимости станка.
Представьте четыре осевых отверстия на передней поверхности, каждое радиусом 18 мм. Как их получить? Остановить шпиндель под каждым углом, расположить сверло по оси X, а затем подать его по оси Z. Эксцентричные отверстия, безусловно. Доказательство необходимости оси Y? Нет.
Теперь просверлите отверстие в наружном диаметре. Его центральная линия пересекает нормаль к плоскости X и направлена радиально внутрь. Ось C фиксирует заготовку. Радиально вращающееся сверло подает заготовку по оси X. Опять же, ось Y может быть дополнительным удобством, не являясь при этом необходимой.
Сдвиньте это отверстие вбок. Его линия останется параллельной первой, но она больше не проходит через обычную плоскость резания. Какая ось направляет сверло по прямой? Наконец, у оси Y есть очевидная функция. Два боковых отверстия, расположенные в разных боковых положениях, говорят об одном и том же. То же самое относится и к пазу наружного диаметра, который центрированное радиальное погружение не может чисто раскрыть на всю ширину.
Зачем вообще нужен этот эскиз? Без него покупатель может оплатить дополнительное машинное время, работу с CAM-системой и проверку, хотя индексация C уже подходит. Обратная ошибка обходится дороже. Составляем смету на заказ в XC, открываем CAM-систему, а затем обнаруживаем, что инструментальная линия так и не достигает нужного элемента. Забытая вторая операция просто возвращается.
Фрезерование по осям XY или интерполяция по полярным координатам XC?
Может ли фрезерный станок XC фрезеровать профиль поверхности? Во многих случаях. Программист рисует плоскость; система управления преобразует её в радиальное перемещение плюс вращение шпинделя. Центрированные плоские поверхности, разумные пазы, умеренные контуры — вполне подходящий метод. Однако вблизи центра шпинделя геометрия становится сложной. По мере уменьшения радиуса небольшое касательное перемещение требует большей нагрузки на центр. Посмотрите на реверс, и готовая стенка может показать, как вел себя сервопривод.
В чем разница между физическим Y-сдвижным механизмом и обычным? Удерживайте точку C в известном положении и перемещайте резец вдоль осей X и Y. Для смещенного прямоугольника стенки теперь перемещаются линейно, а не непрерывно преобразуются из X в C. Легче представить? Обычно. Отсутствие ограничений по входу, зацеплению, жесткости или перемещению? Конечно, нет.
Три представленные здесь высокорейтинговые технические страницы рассматривают это различие с разных точек зрения. Компания YAMA SEIKI сравнивает полярную интерполяцию с прямой осью Y и указывает диапазон перемещения для отдельных моделей. Учебное пособие Haas по применению токарных станков с осью Y рассматривает осевое фрезерование G17 и выравнивание по оси C. На странице, посвященной DS-20Y, показан один реальный комплект: ось Y, ось C, приводные станции, два шпинделя. Что передается с этих страниц в запрос на коммерческое предложение? Только вопросы. Какая именно машина? Какой держатель? Какой полезный диапазон перемещения после зазора? Какой крутящий момент при заданной скорости? Какая функция управления и зажим шпинделя? Номера, относящиеся к одной модели, остаются за этой моделью.
Радиальное бурение: где даже хорошо пробуренное отверстие может оказаться неэффективным.
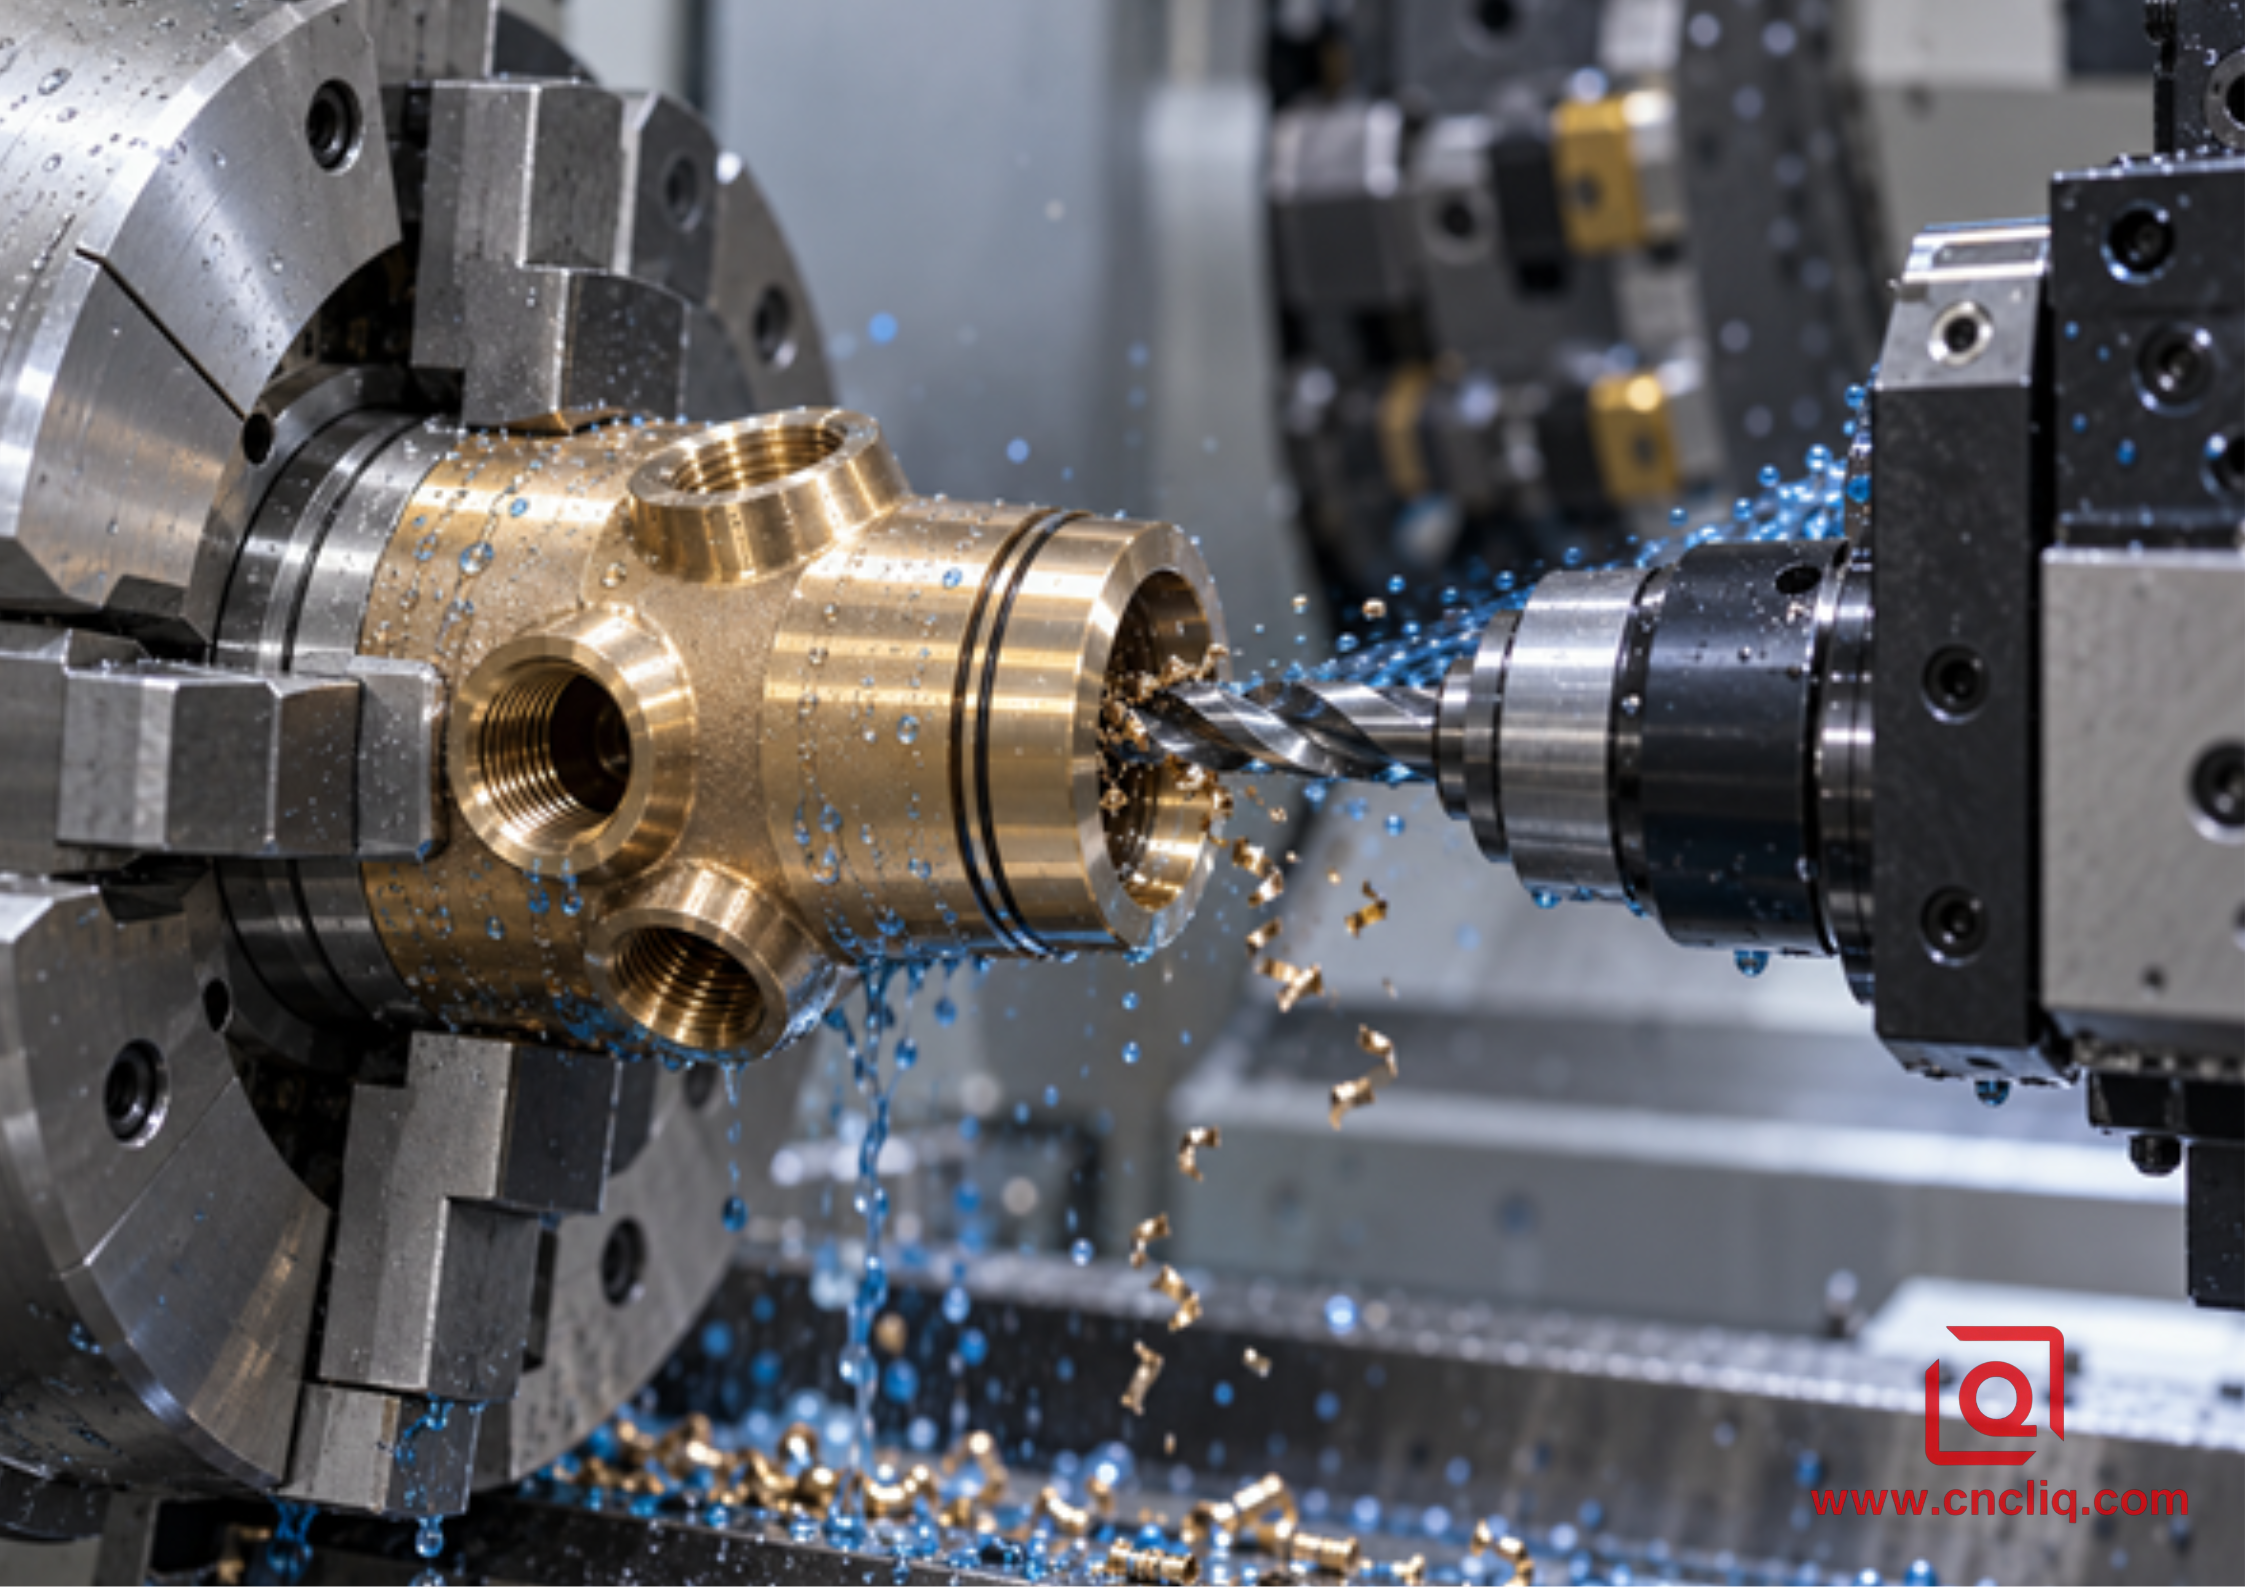
Сверло входит чисто. Диаметр соответствует требованиям. Положение соответствует требованиям. Деталь готова? Посмотрите, где сверло входит во внутреннее отверстие.
Сначала ослабевает один край. Заусенец может загнуться внутрь. Небольшая стружка может спрятаться в месте пересечения. На фитинге для жидкости этот остаток может повредить уплотнительное кольцо, ограничить поток или появиться снова после промывки. Нечеткая пометка «зачистить все края» дает цеху мало возможностей для измерений в месте, которое никто не может увидеть напрямую.
Что должно быть на чертеже? Размер, глубина, положение, угол поворота, полные данные о резьбе там, где это необходимо, — и решение относительно кромки пересечения. Контролируемая фаска? Просто отсутствие заусенцев? Проверка чистоты, проверка на герметичность или проверка потока? Назовите, что необходимо для сборки. Затем решите, как цех это подтвердит.
Затем осмотрите физическую конфигурацию. Насколько выступает радиальный держатель? Проходит ли сверло мимо зажимных губок в точке C90? Куда попадает охлаждающая жидкость? Куда попадает стружка после индексации шпинделя? Учла ли система CAM корпус держателя, поверхность револьверной головки, оставшийся припуск и смежные инструментальные станции? Моделирование кончика инструмента само по себе может не выявить столкновение, которое останавливает станок.
Как можно обработать прорыв? Замедлить подачу в нужной точке, вернуться с инструментом для снятия фаски, очистить пересечение, осмотреть с помощью бороскопа, промыть проход отдельно — возможно, один, возможно, несколько раз. Какой вариант окажется лучшим? Учитывайте сплав, размер отверстия, геометрию пересечения и чистоту. Вариант подачи, скопированный с другого участка, не имеет права голоса.
Что происходит, когда приводной инструмент начинает фрезерование?
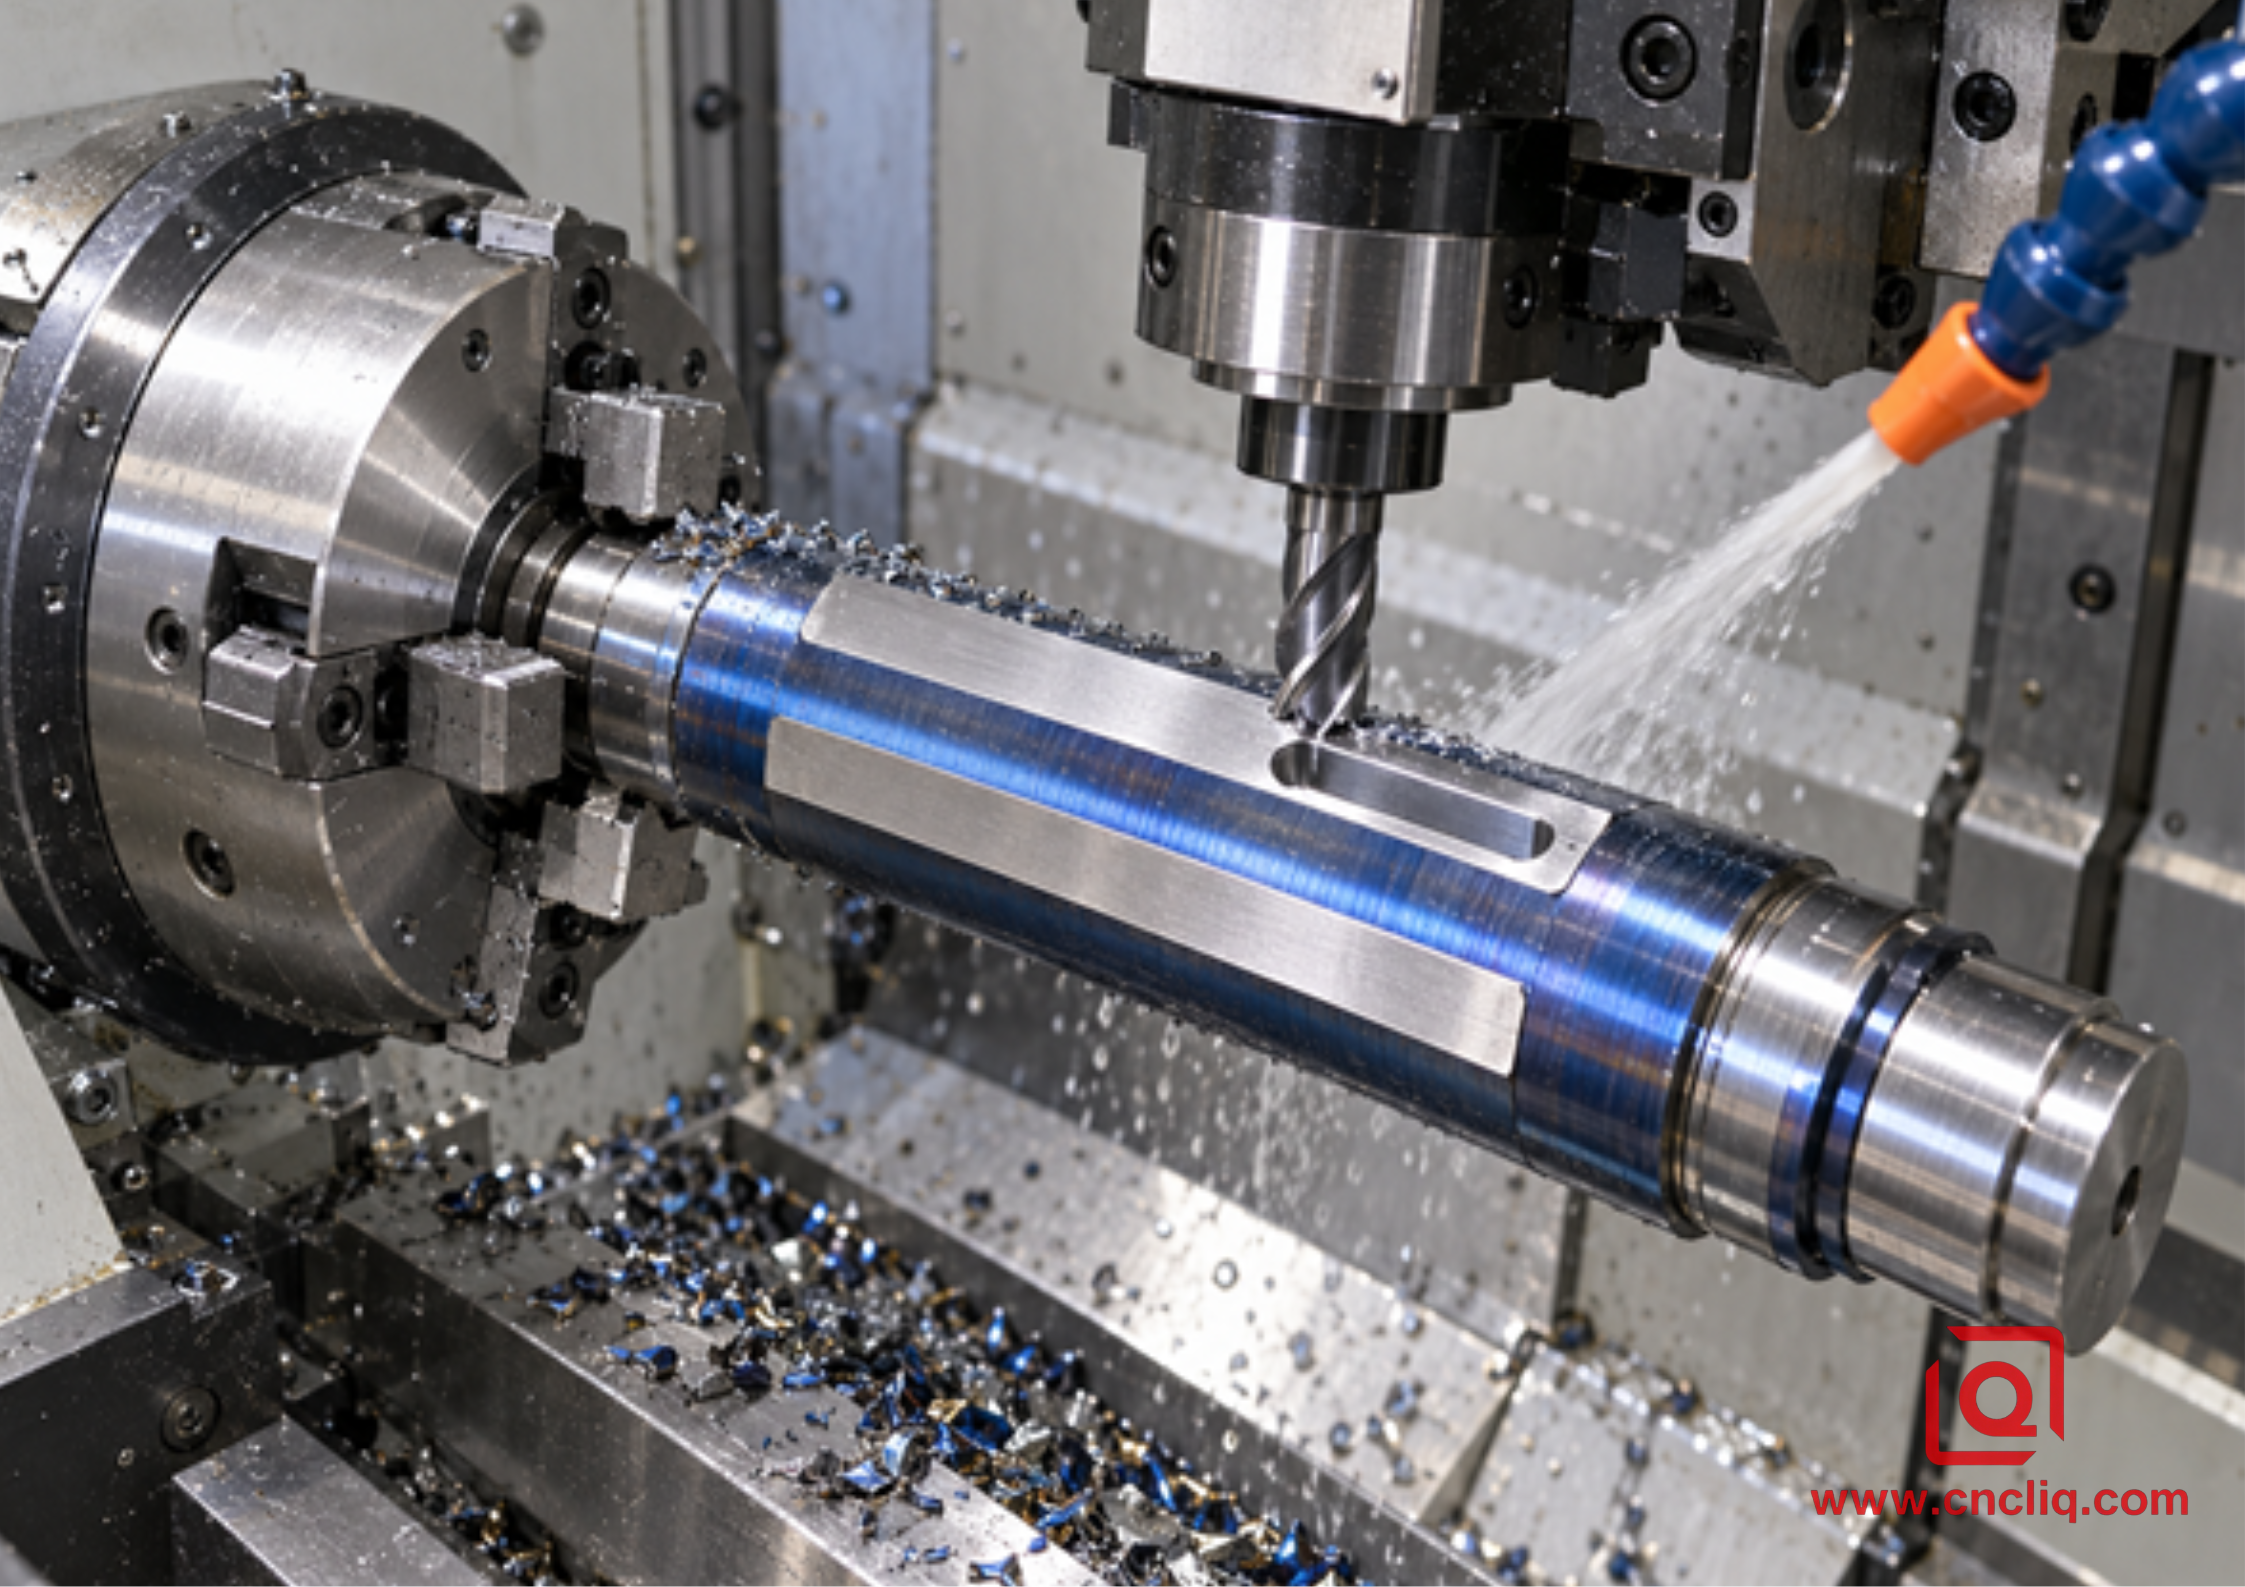
Превращает ли буква Y приводную револьверную головку в вертикально-фрезерный станок? Нет. Крутящий момент на приводной станции может быть небольшим. Держатель может располагаться на значительном расстоянии от подшипников. Патрон поддерживает деталь иначе, чем широкие тиски или надгробный камень. Для широкой и тяжелой обработки пазов по-прежнему может быть очевидное место на фрезерном станке.
Какие элементы органично вписываются в общую картину? Короткие шпоночные пазы, грани под ключ, пазы для соединителей, неглубокие углубления на рабочей поверхности, небольшие схемы расположения болтов и технологические отверстия на детали, которая в основном вращается. Какие детали вызывают опасения? Глубокие узкие пазы, острые внутренние углы, широкие прерывистые резы, большой объем съема материала и любая траектория, которая выводит инструмент за пределы практического перемещения по оси Y после учета радиуса резца и захода на рез.
Радиус скругления углов — это не декоративный элемент. Внутренний угол с нулевым радиусом невозможно получить обычной круглой концевой фрезой. Что происходит, когда на чертеже радиус немного увеличивается? Длинную и хрупкую фрезу можно заменить более крупной и жесткой. Рез становится проще обрабатывать, проще измерять и зачастую проще рассчитывать стоимость.
Качество обработки поверхности требует такой же честности. Место крепления ключа, уплотнение, расположение подшипника или декоративная поверхность — что именно нужно проверить? Ответ на этот вопрос повлияет на проход и проверку. Одно значение шероховатости может сделать заголовок аккуратным, но при этом излишне неаккуратным в смете.
Разместите три маршрута рядом с распечатанным изображением.
Состояние чертежа | Токарный станок с приводным инструментом и осью С | Центр вращения по оси Y | Отдельные токарный и фрезерный станки. |
Эксцентричное расположение отверстий на лицевой поверхности | Достаточно часто | Также подходит | Добавляет настройку |
Радиальные отверстия в центральной плоскости | Достаточно часто | Также подходит | Полезно, если преобладают другие методы помола. |
Радиальные отверстия с параллельным смещением | Обычно ограниченный | Сильный кандидат | Возможно при наличии звукового оборудования. |
Смещенный прямоугольный лицевой карман | Возможно в отдельных случаях кросс-кантри. | Прямой путь часто бывает чище. | Сильные позиции, когда доминирует игра в карманах. |
Точное положение отверстия относительно паза имеет решающее значение. | Зависит от маршрута | Отличный кандидат для использования с одним захватом. | Зависит от восстановления исходных данных. |
Широкое или глубокое тяжелое помольное ... | Обычно слабый | Часто ограниченный | Обрабатывающий центр обычно естественный |
Задняя часть работает после отключения | Нужна ещё одна рукоятка. | Вспомогательный шпиндель может помочь. | Обычная вторая операция |
Одна прощающая дырка на простом воротнике. | Адекватный | Возможно, это излишне. | Простое сверлильное приспособление может победить. |
Рассмотрим общую стоимость процесса. Что исчезает, если деталь остается на одном станке? Вторичная раскройная обработка, ручная загрузка, еще одно смещение обработки, дополнительное время в очереди и одна промежуточная проверка могут исчезнуть. Что же появляется? Больше работы с CAM-системой, подвижные держатели, проверка на столкновения и более длительная проверка. Одна только почасовая ставка не может решить этот вопрос.
Нужен более широкий сравнительный анализ оборудования? Руководство Лициня по 3-осевой, 5-осевой и токарно-фрезерной обработке охватывает детали с меньшим количеством вращений. Работаете над круглым корпусом, отверстие которого определяет остальную часть чертежа? Руководство по токарно-фрезерной обработке концентрических корпусов следует этой базовой цепочке.
Создание стабильного процесса по оси Y
Может ли мощная машина спасти нечетко составленный план? Нет. Пройдитесь по маршруту в действии, прежде чем открывать CAM.
1. Начните со сборки. Какое отверстие фиксирует компонент? Какая поверхность его останавливает? Какой паз или отверстие управляет ориентацией? Отметьте эти характеристики в первую очередь.
2. Начертите осевые линии фрезы. Классифицируйте осевое сверление, радиальное сверление в центральной плоскости, параллельное сверление со смещением, прямое фрезерование по осям XY, индексированную обработку и обратную обработку. Отсутствие оси становится очевидным на бумаге.
3. Нарисуйте рукоятку. Покажите контакт губок, упорную поверхность, выступ заготовки, припуск на обрезку, тонкие стенки и любые зоны, имеющие эстетичный вид. Будет ли усилие патрона деформировать канал ствола после освобождения?
4. Последовательность действий для обеспечения жесткости. Черновая обработка, пока заготовка может сопротивляться нагрузке. Открытие пазов и окон позже. Следует ли завершить обработку критически важного отверстия до или после прерывания работы с приводным инструментом? Пусть поведение детали даст ответ.
5. Используйте максимально короткий из возможных наборов инструментов. Удобный в САПР размер может начать вибрировать после установки держателя радиального сверла, цанги и удлинителя.
6. Имитируйте не только цветную траекторию движения фрезы. Определите местоположение патрона, зажимных губок, шпинделя, револьверной головки, держателя, прижимной пластины, вспомогательного шпинделя и траектории отвода.
7. Проведите тщательную проверку. Проверьте осевую линию Y, ориентацию C, смещения инструмента, команды зажима, безопасные положения, направление охлаждающей жидкости и утечку стружки на точном контрольном устройстве и постпроцессоре.
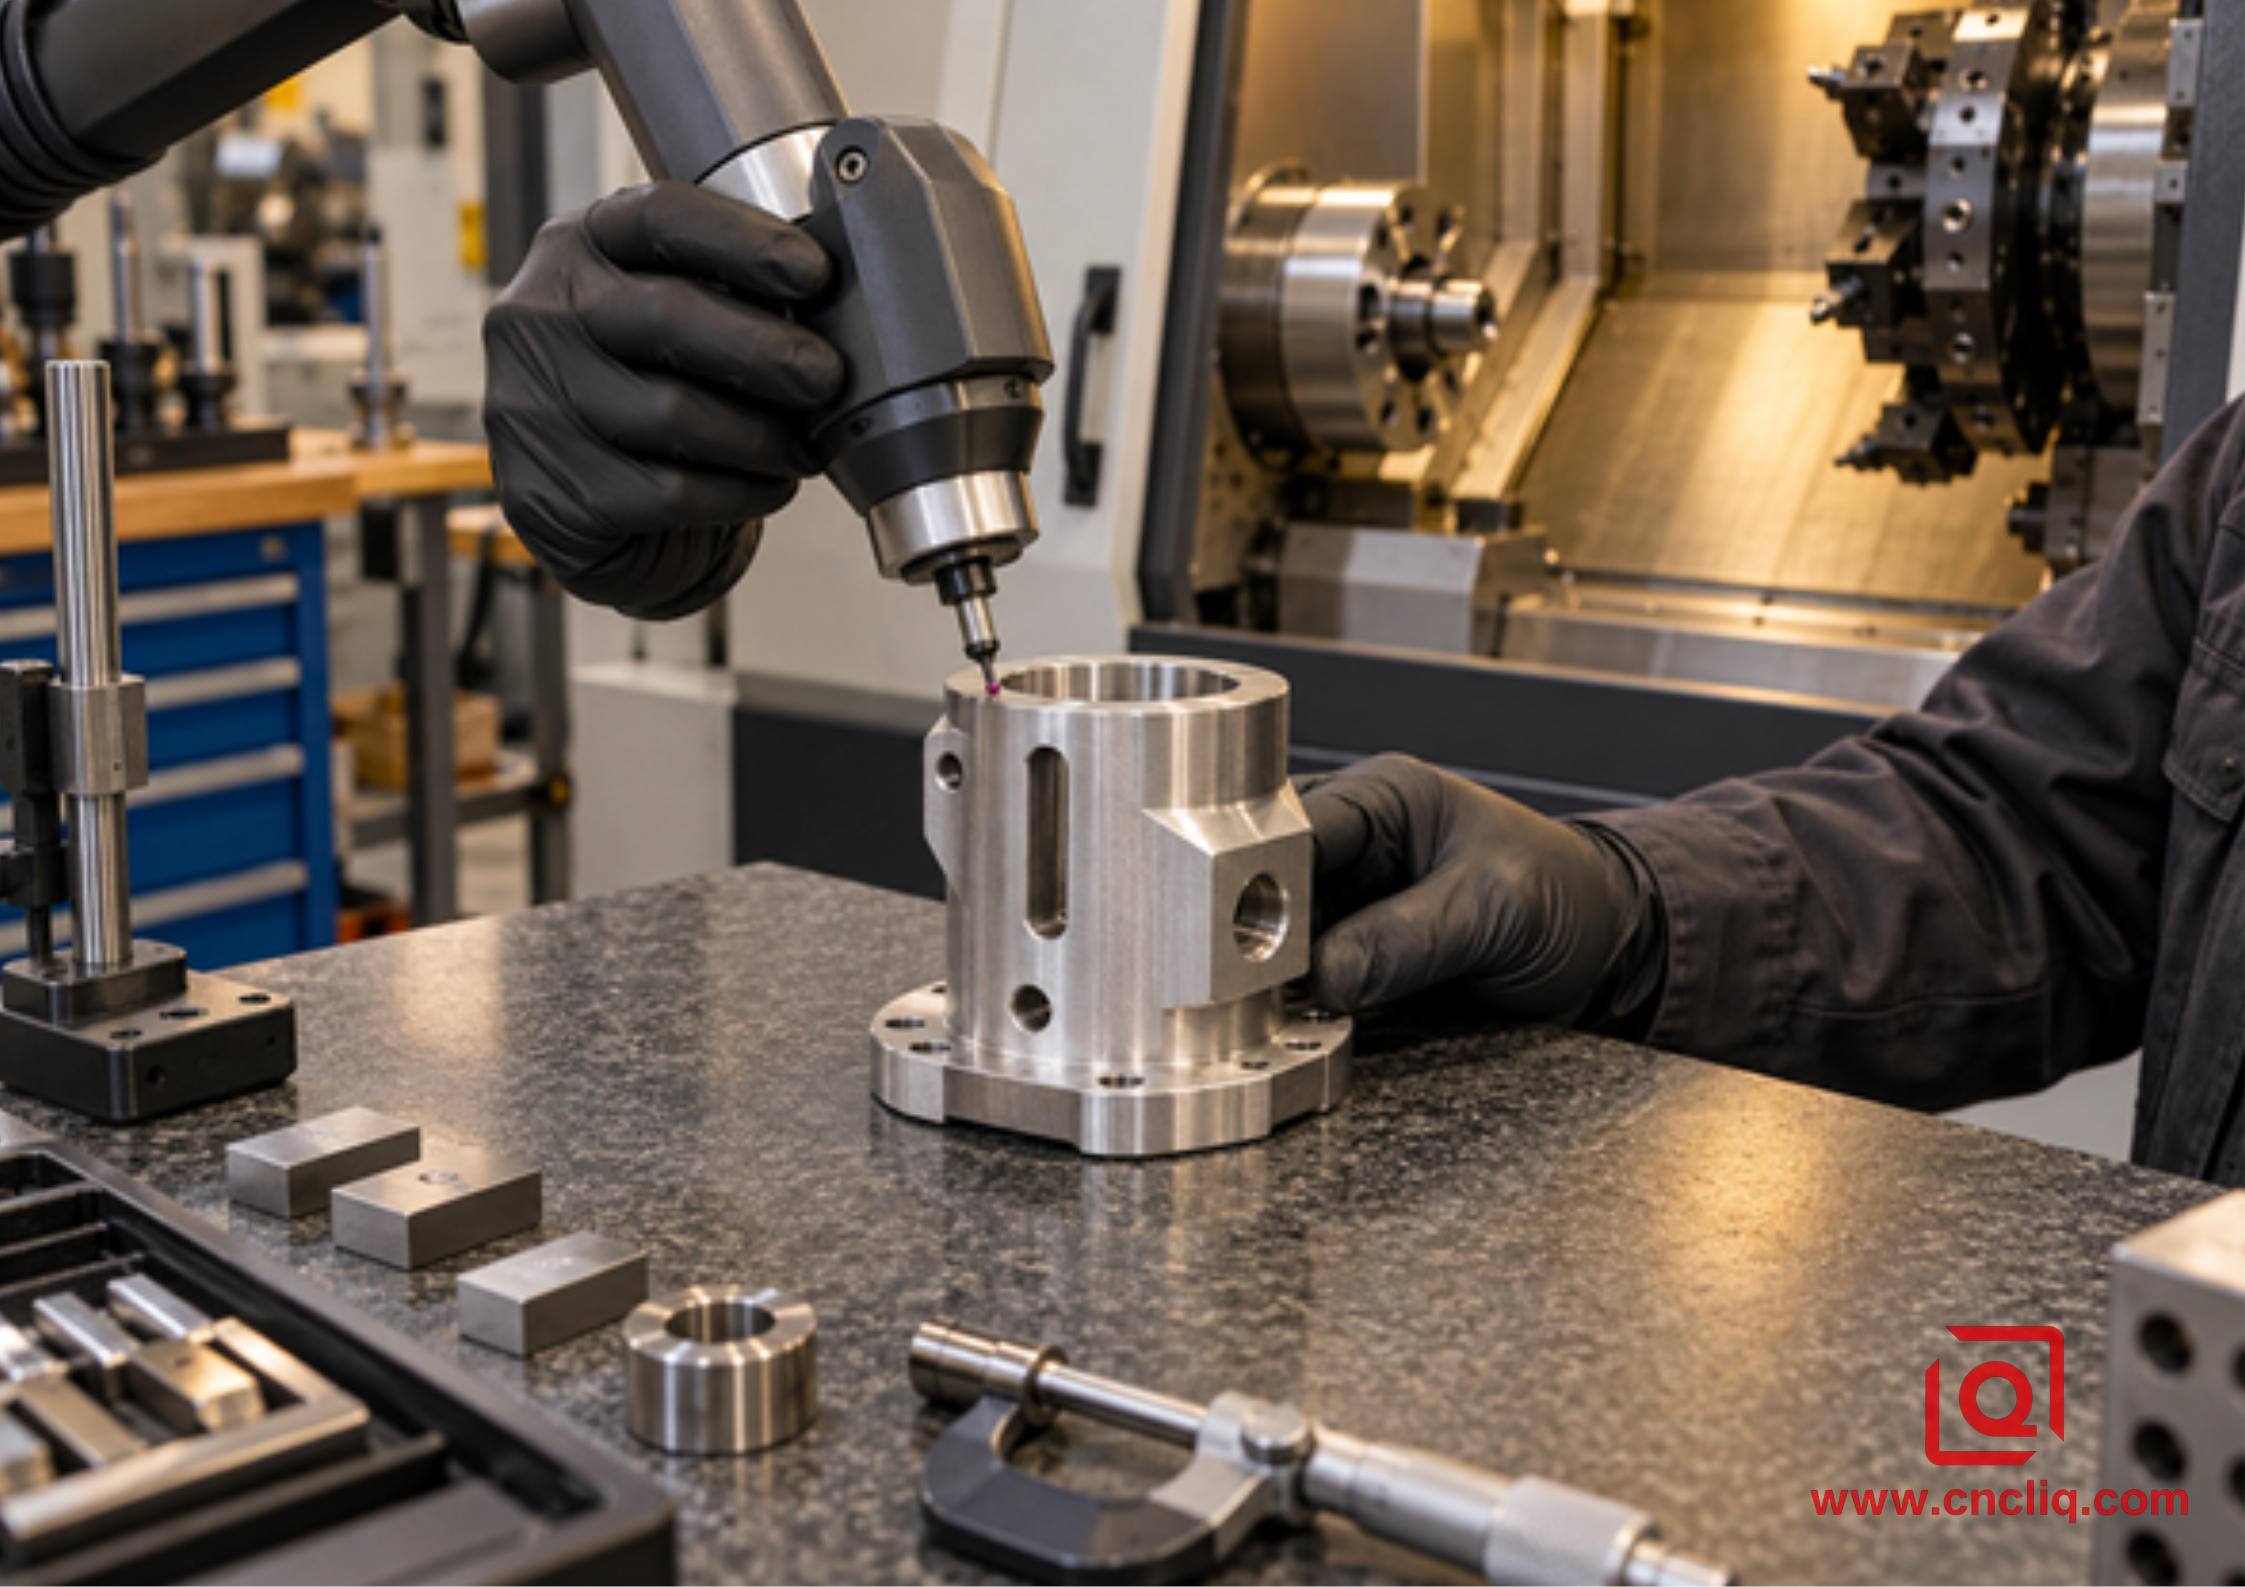
8. Проверка производится по базовым точкам чертежа. Для восстановления функциональной рамы следует использовать координатно-измерительную машину или оптический станок, а не тот край, к которому легче всего прикоснуться.
9. Зафиксируйте то, что потребуется для следующей партии. Какие версии, программы, комплекты зажимных губок, листы настройки, инструменты, проверки и пределы реакции относятся к одной группе? Объедините их под одним и тем же должностным наименованием.
Нужен общепризнанный язык для геометрических расчетов? В зависимости от используемой системы чертежей обычно используются стандарты ISO 1101 и ASME Y14.5. Нужен эталон для проверки позиционирования и повторяемости осей ЧПУ? ISO 230-2 охватывает этот вопрос. Означает ли что-либо из этого, что изготовленная деталь считается «качественной»? Нет. Эту работу по-прежнему выполняет согласованная проверка деталей.
Анонимный композитный корпус: чехол для датчика со смещенным портом
Заказчик из сферы промышленной автоматизации прислал нам втулку датчика из нержавеющей стали, изготовленную из круглого прутка. Что было на обработанной модели? Отверстие для позиционирования, внешний диаметр уплотнения, две плоские грани, смещенный паз на торце, три радиальных отверстия, расположенных по часовой стрелке, и задняя резьба. Что фиксировало картридж датчика? Отверстие. Какие детали должны были следовать за ним? Паз и один канал.
Первая схема обработки выглядела обычной: токарная обработка, затем переход к вертикально-фрезерному станку. Проблема заключалась во втором приспособлении. Оно захватывало деталь небольшого диаметра рядом с декоративной поверхностью. Раздельное гнездо могло бы сработать, но ему пришлось бы восстанавливать ось отверстия и угловую привязку при каждой загрузке.
Можно ли сократить длину цепи за счет обработки по оси Y? Фрезерование торцевой части выполнялось методом прямого фрезерования по осям XY. Радиальный рисунок обрабатывался радиальным вращающимся инструментом с индексацией по оси C. Задняя резьба была перенесена на плановую операцию на вспомогательном шпинделе. Сначала выполнялась черновая обработка; затем – резка вращающимся инструментом, при этом втулка сохраняла свою жесткость; важные диаметры отверстия и уплотнения подвергались контролируемой чистовой обработке после более интенсивной прерывистой работы.
А что насчет скрытого пересечения? В плане были указаны следующие этапы: прорывные процессы, удаление заусенцев, очистка и визуальный осмотр под увеличением. Что было перестроено в первом отчете? Размер и форма отверстия, биение диаметра уплотнения, ширина плоской поверхности, положение паза относительно отверстия, ориентация отверстия, приемка резьбы и состояние пересечения.
В пересмотренном предложении исключили фрезерную выемку. Значит ли это, что каждая аналогичная втулка должна стоить дешевле по оси Y? Нет. Время выполнения программы, размер партии, инструменты, сплав, допуски и доступное оборудование играют свою роль. Рассматривайте это как отредактированный составной вариант, взятый из общедоступного каталога оборудования для механической обработки компании Liqin. Он демонстрирует логику маршрута; он не раскрывает проект заказчика и не гарантирует результат.
Заметки по проектированию с учетом технологичности производства (DFM) от отдела разметки.
• Смещение размеров производится относительно функциональных базовых точек, а не от удобного необработанного края.
• Укажите действующий стандарт GD&T и используйте модификаторы только в том случае, если это предусмотрено функциональными возможностями.
• Придайте внутренним карманам реалистичный радиус резца.
• Избегайте глубоких узких пазов, если только сборка действительно в них не нуждается.
• Обеспечьте свободный доступ к инструменту в местах, прилегающих к боковым выступам, фланцам и зонам зажима.
• Определите допустимые условия, при которых поперечные отверстия входят в скважину.
• Укажите форму, размер, класс, глубину и требуемый калибр резьбы.
• Помечайте уплотнительные, подшипниковые и декоративные поверхности отдельно.
• Отправьте STEP-модель для планирования траектории и управляемую 2D-модель для приемки.
• Предоставьте информацию о количестве прототипов, объеме повторных релизов и годовом спросе.
Нужен примерный образец? Выходной вал редуктора от Liqin, изготовленный на заказ, объединяет в себе точеные ступени, канавки, плоские поверхности, термообработку, шлифовку и контроль качества в одном комплекте деталей. А если нужно решить проблему с проходом? Гидравлический коллектор, изготовленный на заказ, объединяет в себе порты, резьбу, поперечные соединения, уплотнительные поверхности, очистку и проверку. Полезное подтверждение соответствующей области применения – да. Заменяет ли он разметку на чертеже? Нет.
Что нужно отправить, чтобы получить действительно ценное коммерческое предложение?
Могут ли два поставщика запросить цену на один и тот же заказ, основываясь на скриншоте? Редко. Начните с исходной STEP-модели и управляемой 2D-печати. Затем заполните пробелы: сплав и состояние, отделка, количество образцов и серийное производство, ежегодные выпуски, критически важные характеристики, документация по контролю качества, примечания по заусенцам и чистоте, упаковка, сроки. Если пропустить хотя бы один пункт, в предложениях могут быть описаны разные детали.
Какие три характеристики препятствуют сборке? Обведите их. Может ли радиальный порт быть подходящего размера, но расположен неправильно? Да. Содержит ли лицевой паз разъем или просто бросается в глаза? Укажите это. Будет ли покрытие касаться диаметра уплотнения? Отметьте на маске. Явный риск можно спланировать; скрытые ожидания, как правило, приводят к изменениям или отказу.
Хотите сделать отверстие с пазами со смещением, обработанные по часовой стрелке плоские поверхности или радиальные порты на чертеже? Отправьте файлы через страницу контактов Liqin. Попросите инженерную группу проложить три маршрута рядом с базовой цепочкой: приводной инструмент по оси C, физическая ось Y и токарный и фрезерный станки. Какой из них обеспечит функциональность при наименьших общих затратах на процесс? Это более эффективный запрос предложений, чем «назовите самую низкую цену по оси Y».
Нажмите здесь для отправки запроса 👆
Часто задаваемые вопросы
1. Требуется ли для каждого смещенного от центра отверстия токарный станок с ЧПУ по оси Y?
Нет. Отверстие на передней поверхности, смещенное от центра? X может задать радиус, C — повернуть его, а осевое сверло — подать по оси Z. Поперечное отверстие в нормальной плоскости? Радиальной подвижной станции и индексации C может быть достаточно. Когда включается ось Y? Когда линии инструмента требуется собственное боковое смещение или когда более целесообразен прямой путь XY. Нарисуйте эту линию перед присвоением имени станку.
2. Превосходит ли автоматическая токарная обработка по оси Y по точности обработку на токарно-фрезерном станке?
Нет. Что можно удалить? Один повторный зажим и одна попытка восстановить исходную точку. Это важно, когда паз или отверстие указывают на место проточенного отверстия. Что остается? Состояние станка, нагрев, усилие зажима, биение, нагрузка, смещения и размер. Тщательно продуманное второе приспособление может превзойти небрежную программу "сделать за один раз".
3. Может ли токарный центр с осью Y заменить пятиосевую обработку?
Иногда это касается узкого класса деталей. Корпус преимущественно круглый, с доступными отверстиями, плоскими поверхностями, пазами или неглубокими углублениями? Возможно, достаточно будет Y-образного параметра. Нужны ли фрезы со сложными углами? Поверхности широкие и рельефные, полости глубокие или требуют интенсивного фрезерования? Теперь стоит поговорить о токарно-фрезерном станке с B-осью или пятиосевом обрабатывающем центре. Пусть доступ и нагрузка на резание будут определяющими; количество осей — второстепенным.
4. Какие файлы и заметки повышают точность составления коммерческих предложений?
Возьмите модель STEP и чертеж. Что еще? Материал и состояние, отделка, количество образцов и отгрузок, годовой спрос, базовые параметры, полная резьба, критерии заусенцев и чистоты, данные контроля, упаковка, сроки. Затем отметьте характеристики, которые могут остановить сборку. Без этих отметок каждая мастерская будет незаметно рассчитывать стоимость, исходя из разных предположений.
5. Как осуществляется проверка смещенных от центра пазов и радиальных отверстий?
Следуйте базовой схеме. Положение и ориентация? Подойдет координатно-измерительная машина или оптическая система. Форма резьбы? Используйте согласованный калибр. Соответствующие диаметры токарной обработки? Может помочь метод определения биения. Скрытое пересечение? Увеличение или эндоскоп позволят увидеть то, что не поддается наружному штангенциркулю. Перед началом обработки партии согласуйте раму, частоту выборки, отчет и порядок действий после ошибки.
Нажмите здесь для отправки запроса 👆
Краткое содержание
Где же Y оправдывает себя? На детали, в основном круглой формы, смещение которой должно оставаться привязанным к точеной базовой плоскости. Где же она может оставаться невостребованной? Многие отверстия на торцах и вырезы в центральной плоскости уже относятся к X, Z, C и рабочей станции. Параллельно смещенные отверстия, настоящие пазы или неудобный карман XC создают более веские основания. Даже в этом случае проверьте захват, вылет, силу приводного инструмента, стружку, заусенцы, моделирование и измерения. Моделирование, печать, объем, критически важные взаимосвязи — отправьте их в первую очередь. Выберите маршрут во вторую очередь.
Контактная информация
Компания: Ningbo Liqin Industry Co., Ltd.
Ежедневная поддержка клиентов и послепродажное обслуживание: service@shturl.zhuwanying @cncliq.com
Для новых запросов, обсуждения цен и заказов: business@shturl.zhouli @chinaliqin.com
Горячая линия: +86 18757148656
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, носят исключительно информационный и справочный характер. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку характеристики деталей, изготовленных на заказ, различаются в зависимости от номеров партий материала, калибровки оборудования и конкретных допусков, обязательные спецификации качества регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все примеры успешных заказов, представленные в этом блоге, были тщательно анонимизированы и отредактированы. Показатели производительности, производственные процессы и изображения служат исключительно для демонстрации наших возможностей в области обработки деталей на заказ и не представляют собой единый универсальный стандарт для всех заказов.
Производственная команда Лицинь
Компания Ningbo Liqin Industry, опираясь на 18-летний опыт в области высокоточной машиностроения, производит высокоточные металлические компоненты для требовательных мировых рынков. Наш производственный комплекс площадью 6500 м² оснащен более чем 150 станками, включая 4-осевую и 5-осевую обработку на станках с ЧПУ , фрезерно-токарную обработку, холодную экструзию и литье под давлением. Такая организация производства позволяет нам бесперебойно управлять проектами, от первоначальных CAD-концепций до отгрузки готовых изделий.
Мы обеспечиваем бескомпромиссный контроль качества. Мы подходим к жестким допускам с той инженерной дисциплиной, которая необходима. Наши инженеры по контролю качества, имеющие сертификаты ISO 9001, ISO 13485 и IATF 16949, проводят строгие проверки IPQC, FQC и OQC каждой производственной партии. От измерения размеров на координатно-измерительных машинах и оптического профилирования до испытаний на твердость и солевое распыление, мы проверяем ваши критически важные характеристики заранее — поэтому вы получаете готовые к установке компоненты без проблем со сборкой или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на двухчасовое время ответа на новые запросы предложений, прямую поддержку при изготовлении опытных образцов и бесперебойную экспортную доставку по Европе, Северной Америке, Азии и Океании.
Мы будем рады вашим запросам и образцам. Посетите наш веб-сайт или свяжитесь с нами напрямую, чтобы получить выгодное предложение!
