 Русский



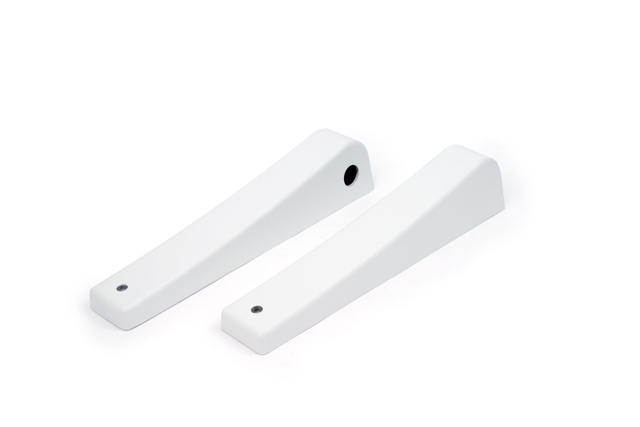
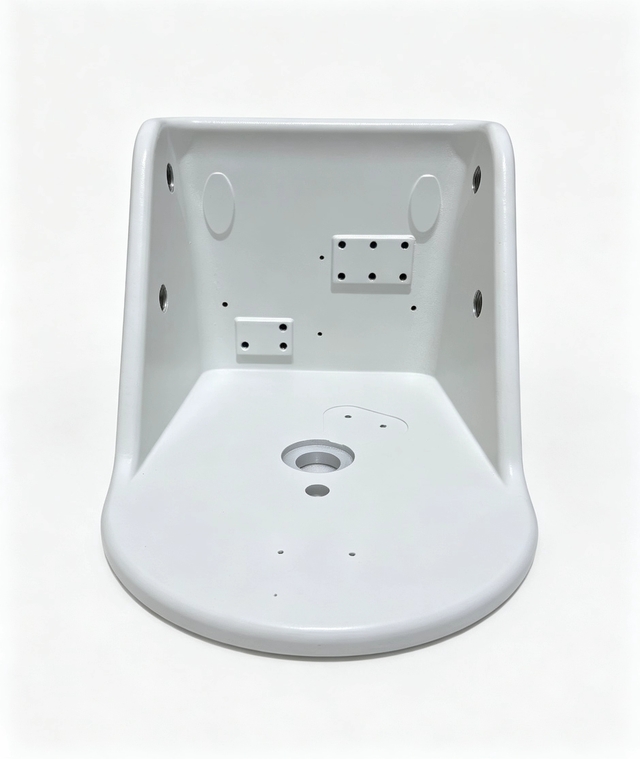
Описание продукта
| вещь | описывать |
|---|---|
| Дизайн/Размер | По чертежам или образцам заказчика. |
| Материал | Алюминий: 6061, 6063, 6082, 7075, 5052, A380 и т. д. Нержавеющая сталь: SS201, SS301, SS303, SS304 (SS304 пищевая), SS316, SS316L, SUS430, SS416 Сталь: низкоуглеродистая сталь, углеродистая сталь, 4140, 4340, Q235, Q345B, 20#, 45# и т. д. Легированная сталь (15Cr, 20Cr, 42CrMo) и др. Латунь: HPb63, HPb62, HPb61, HPb59, H59, H68, H80, H90 и т. д. Медь, бронза, медь и т. д. Титан: TC4 (TiAl6v4, Grade f5) Пластик: ABS, PC, PE, POM, Delrin, нейлон, пластик, PP, PEI, Peek и др. |
| процесс | Обработка на станках с ЧПУ, токарная обработка, фрезерование, штамповка, токарная обработка, резка и т. д. |
| Срок поставки | Изготовление образцов обычно занимает 3-7 рабочих дней, а серийное производство будет осуществляться в соответствии с подробным объемом после утверждения образцов. |
| Обработка поверхности | Прозрачное анодирование, цветное анодирование, химическое покрытие, шлифовка, пассивация, полировка, хромирование, пескоструйная обработка, лазерная гравировка, цинкование, черное оксидирование, никелирование, хромирование, цементация, термообработка, покраска |
| Испытательное оборудование | Координатно-измерительная машина (КИМ), двухмерный измерительный прибор, проектор, высотомер, микрометр, резьбомер, твердомер, штангенциркуль, штифтовой калибр, прибор для испытания в солевом тумане, прибор для измерения концентричности, спектрометр. |
| Система управления качеством | ISO 9001:2015 IATF 16949:2016 ISO 13485:2016 |
| приложение | Автозапчасти, детали машин, компьютерные детали, медицинские детали, детали бытовой техники, электротехнические детали, детали электронных изделий, электронные детали, детали генераторов, детали альтернаторов, канцелярские товары, силовые выключатели, микропереключатели, строительная техника, товары и аудио-видеооборудование. |
| Формат файла | Solidworks, Pro/Engineer, CAD, PDF, JPG, DXF, IGS |
| Упаковка | Внутренний полиэтиленовый пакет, внешняя стандартная картонная коробка или по требованию заказчика. |
| Перевозки | Морские перевозки, авиаперевозки, международная экспресс-доставка (DHL, FedEx, TNT, UPS). |
| Служить | Профессиональная команда специалистов по внешней торговле обеспечивает оперативное и внимательное обслуживание. Протокол контроля размеров/Сертификат на сырье/Отчет об обработке поверхности/Технический чертеж Отчет RoHS/Отчет об испытании на солевое распыление/Отчет об испытании на твердость |
1. Краткое изложение и замысел проекта
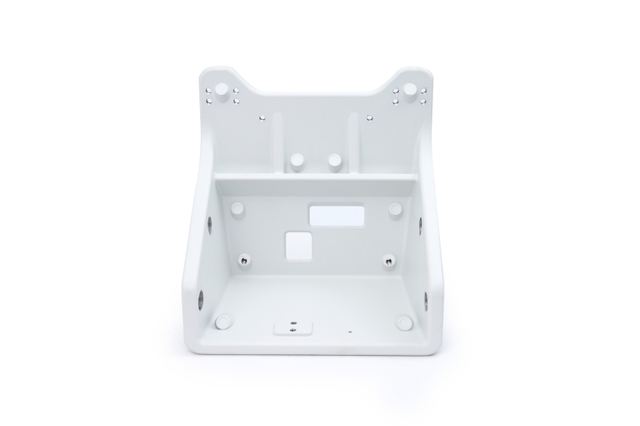
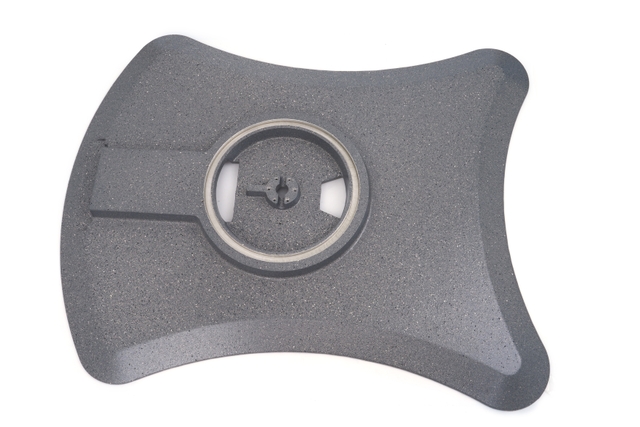
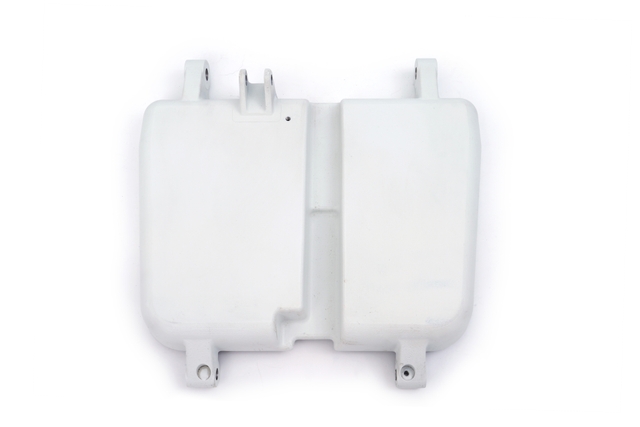
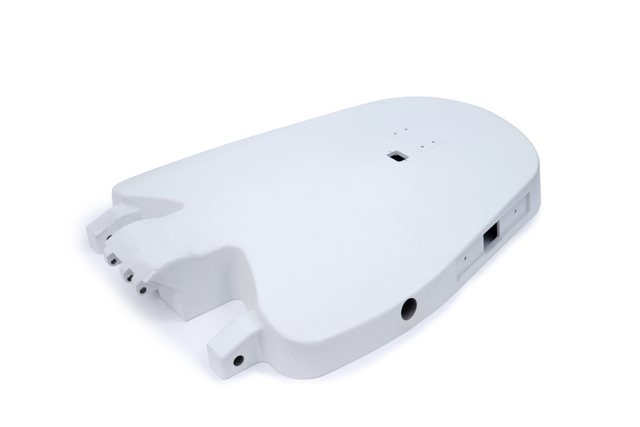
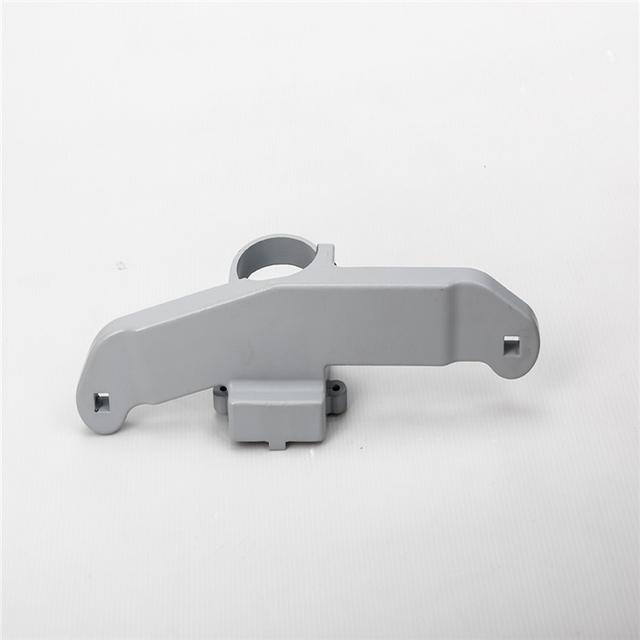
Современные рабочие места в стоматологических кабинетах представляют собой синтез эргономичного комфорта, прочности конструкции и динамического позиционирования. В основе этой клинической среды лежит верхняя опорная часть — неотъемлемый элемент шасси, предназначенный для переноски, перемещения и стабилизации кресла для осмотра пациента. Стратегически расположенный в механизме привода стоматологического кресла, этот компонент служит центральным звеном между гидравлическими/электромеханическими приводами подъема, механизмами наклона и периферийными опорными узлами.
Поскольку стоматологические процедуры требуют абсолютной позиционной стабильности во время деликатной микроскопической эндодонтии, имплантации и пародонтологического лечения, нулевое отклонение положения и высокое гашение вибраций являются критически важными функциональными критериями. Эта верхняя основа отвечает этим требованиям благодаря структурному усилению ребрами, оптимизированной внутренней прокладке канала и сбалансированному распределению массы.
2. Передовые методы материаловедения: алюминиевый сплав A356-T6
Физическое основание этой подставки изготовлено из высококачественного алюминиевого сплава A356 , отлитого методом литья, а затем подвергнутого стандартной термообработке T6 и искусственному старению .
-
Оптимизация прочности и веса : В то время как традиционная медицинская фурнитура исторически основывалась на тяжелом чугуне или изготовленных из углеродистой стали пластинах, сплав A356-T6 обеспечивает высокую механическую прочность и упругость при растяжении, имея при этом почти в три раза меньшую объемную плотность. Это значительно снижает инерцию при регулировке высоты и наклона без ущерба для жесткости конструкции.
-
Виброгашение : Стоматологические наконечники, моторы для скейлеров и напольные насосы создают низкочастотные механические волны в операционном оборудовании. Кристаллическая матрица из состаренного алюминия A356 поглощает и рассеивает структурные вибрации, обеспечивая врачам тактильную устойчивость, а пациентам — расслабленность.
-
Внутренняя целостность и сопротивление ползучести : микроструктура, сформированная в процессе контролируемой термообработки, устраняет остаточные внутренние литейные напряжения, предотвращая деформацию, смещение размеров и прогрессирующую усталость материала в течение десятилетий непрерывной эксплуатации.
3. Современные технологии механической обработки и производства.
Для превращения необработанной литой детали в готовый к монтажу компонент требуется строгий метод обработки с использованием высокоскоростных многоосевых обрабатывающих центров с ЧПУ.
-
Первая оперативная настройка (обрабатывающий центр 1 — приведение базовых точек и фрезерование основания) :
Заготовка выравнивается по основным точкам совмещения для фрезеровки основных опорных плоскостей, обеспечивая общую плоскостность в пределах контролируемого допуска в 1,52 миллиметра по всей протяженности монтажных поверхностей. Симметрия внешней стенки поддерживается с отклонениями толщины стенки менее 1,0 миллиметра. На том же этапе зажима сверлятся, зенкуются и нарезаются резьбой 12 прецизионных сквозных отверстий 3/8-16 UNC-2B с использованием высокоточного метрического инструмента.
-
Вторая оперативная настройка (обрабатывающий центр 2 - обработка отверстий с тяжелыми поворотными механизмами) :
Вторичный этап эксплуатации сосредоточен на боковых шарнирных опорах, которые воспринимают динамические консольные нагрузки во время движения кресла. С противоположных сторон рассверливаются четыре прочных резьбовых отверстия 1-1/8-12 UNF-2B с направляющим диаметром ø26,6 миллиметра. Многоосевая синхронизация обеспечивает концентричность по обеим сторонам, удерживая двустороннее смещение по центральной линии в пределах 0,5 миллиметра.
-
Третья рабочая конфигурация (обрабатывающий центр 3 — вспомогательные фиксаторы и крепления датчиков) :
Финишные траектории резки включают фрезеровку сложных сквозных отверстий для проводов, вторичных упорных кронштейнов и вспомогательных креплений с мелкой резьбой (включая 2 глухих отверстия 3/8-16 UNC с глубиной резьбы 16,5 миллиметра и специальные позиции для крепления датчиков 10-32 UNF-2B с контролируемой эффективной глубиной резьбы 6,35 миллиметра).
4. Отделка поверхности и эстетическая защита.
Медицинское оборудование должно соответствовать строгим клиническим протоколам инфекционного контроля, включающим постоянную протирку агрессивными химическими веществами и дезинфицирующими средствами.
-
Механическая шлифовка двойного действия (шлифовка двойного действия) :
Перед нанесением покрытия каждая внешняя поверхность подвергается механической шлифовке двойного действия. Это устраняет линии разъема, следы от перехода инструмента и острые внешние кромки, в результате чего получаются закругленные края, безопасные для технических специалистов и соответствующие требованиям чистых помещений.
-
Прецизионное маскирование резьбы :
Перед нанесением порошковой краски специальные высокотемпературные маскирующие колпачки, конические силиконовые заглушки и изготовленные на заказ втулки герметизируют каждую внутреннюю резьбу, включая все резьбовые отверстия 10-32 UNF, 3/8-16 UNC и большие 1-1/8-12 UNF. Это гарантирует беспрепятственное соединение крепежных элементов во время последующей сборки без необходимости нарезания резьбы.
-
Электростатическое белоснежное медицинское порошковое покрытие :
Деталь покрыта электростатическим порошковым покрытием из термореактивного порошка медицинского класса белоснежного цвета. Покрытие, отверждаемое в печи, образует беспористый, химически стойкий барьер, устойчивый к царапинам, сколам, ударной деформации и изменению цвета, вызванным длительным воздействием УФ-излучения или дезинфицирующих средств. Внутренняя поверхность допускает контролируемое распыление, сохраняя при этом чистоту и функциональность внутренних полостей.
5. Систематическое обеспечение и проверка качества.
Целостность размеров и структурная однородность проверяются на протяжении всего производственного цикла:
-
Статистический контроль в процессе производства : В соответствии с требованиями контроля качества на производственном участке, регулярные проверки каждые 2,5 часа на каждом работающем станке с ЧПУ должны проводиться с измерением не менее одной детали за цикл, а критически важные функциональные характеристики должны быть проверены на трех последовательных деталях.
-
Двухметодовая метрология :
-
Прецизионные проходные и резьбовые калибры проверяют шаг резьбы, класс зацепления резьбы и глубину зенковки.
-
Специализированные координатно-измерительные машины (КИМ) выполняют специальные процедуры контроля для оценки сложных геометрических размеров и допусков (ГДН), выравнивания расположения отверстий и истинного положения на внутренних поверхностях конструкции.
-
Контрольные плиты класса 00 в сочетании с калиброванными индикаторами часового типа проверяют плоскостность и перпендикулярность кромок.
-
6. Среда разработки приложений и интеграция сборок.
-
Интеграция в подсистему шасси : Этот верхний базовый компонент спроектирован таким образом, чтобы располагаться непосредственно внутри основного шарнирного механизма современных стоматологических кресел, выступая в качестве несущей конструкции для каркаса сиденья, шарниров консольной спинки и кронштейнов для рычагов подачи инструментов.
-
Интегрированная система организации кабельных жгутов : внутренние отверстия для прокладки и скошенные вырезы позволяют гидравлическим шлангам, вакуумным линиям, оптоволоконным трубкам и проводке цифрового управления беспрепятственно проходить через центр вращения. Такая внутренняя организация исключает точки защемления и скопление внешних жгутов, защищая важные электрические и гидравлические цепи во время динамического движения кресла.
7. Отличительные конкурентные преимущества
-
Превосходное динамическое распределение нагрузки : оптимизированная методом конечных элементов толщина стенок и встроенные вертикальные усиливающие элементы распределяют динамическую нагрузку по всей поверхности слепка, подавляя локальные точки напряжения, возникающие при наклоне или изменении положения тела пациента.
-
Плавная механическая артикуляция : точное выравнивание по центральной линии противоположных шарнирных гнезд диаметром 1-1/8 дюйма предотвращает заедание подшипников и неравномерное трение, позволяя механическим звеньям работать бесшумно, без рывков и механических вибраций.
-
Коррозионная стойкость и клиническая чистота : сочетание цветной металлургии с прочным, непористым порошковым барьером создает среду, неблагоприятную для скопления бактерий, и устойчивую к промывке растворами этанола, изопропилового спирта или гипохлорита натрия.
-
Готовность к сборке : поставляется с предварительно протестированной резьбой, зачищенными кромками, чистыми монтажными полостями и без остатков стружки, компонент устанавливается непосредственно на сборочные линии без доработок или ручной обработки.
8. Долгосрочная ценность для клиентов и бизнеса
Интеграция этой специально разработанной верхней части основания в современные конструкции стоматологических кресел обеспечивает ощутимую коммерческую выгоду:
-
Укрепленная репутация бренда : плавное, бесшумное и без вибраций движение кресла повышает комфорт пациента, укрепляя премиальную рыночную репутацию стоматологического бренда.
-
Снижение общей стоимости владения (TCO) : устранение механической усталости и деформации канала ствола предотвращает преждевременные отказы в полевых условиях, сокращая количество гарантийных случаев и обращений в техническое обслуживание.
-
Оптимизированная производительность производства : равномерные размеры отливок и чистые резьбовые соединения обеспечивают повторяемость сборочных соединений, ускоряя время производственного цикла и сроки поставки продукции.
Часто задаваемые вопросы
В1: Почему для этого компонента предпочтение отдается литому алюминию A356-T6, а не традиционному чугуну или сварным стальным конструкциям?
А: Стоматологические кресла требуют исключительной плавности движений, акустической тишины и отзывчивой динамики подъема. По сравнению с тяжелым чугуном или сварными конструкциями, подверженными термической деформации, термообработанный алюминий A356-T6 сочетает в себе высокую структурную жесткость с низкой плотностью массы, что значительно снижает динамическую инерцию и продлевает срок службы подъемных приводов. Кроме того, присущие состаренному алюминию внутренние демпфирующие свойства подавляют высокочастотные механические вибрации от приводных двигателей, устраняя при этом долгосрочный риск внутреннего окисления или ржавчины в условиях повышенной влажности в операционных.
В2: Как сохраняются допуски на резьбовые отверстия и точность монтажной поверхности после электростатического порошкового покрытия?
A: Мы применяем строгий многоступенчатый протокол маскировки и подготовки поверхности для каждой производственной партии. Перед этапом электростатического нанесения покрытия все критически важные резьбовые отверстия — от вспомогательных выступов 10-32 UNF до массивных отверстий для поворотных механизмов 1-1/8-12 UNF — механически изолируются с помощью высокотемпературных силиконовых заглушек и специальных колпачков, чтобы предотвратить попадание излишков краски внутрь внутренней резьбы. Кроме того, двухступенчатая роторная шлифовка удаляет все следы от инструмента и линии разъема перед покраской, обеспечивая полную взаимозаменяемость деталей и позволяя немедленно производить сборку без прокладки труб прямо из транспортировочной коробки.
В3: Как конструкция обеспечивает плотную прокладку инженерных коммуникаций, одновременно справляясь с высокими динамическими механическими нагрузками?
А: Основание служит одновременно основной несущей конструкцией и централизованным узелом управления коммуникациями внутри операционного кресла. Его конструкция с открытой полостью имеет вырезы с гладкими краями, которые разделяют и прокладывают водопроводные трубки, отсасывающие линии, воздуховоды и электропроводку без защемлений или истирания во время движения. В конструктивном плане встроенные внутренние ребра жесткости усиливают корпус от скручивающих деформаций, а синхронизированная расточка по обеим сторонам шарнирных соединений уравновешивает моменты консольной нагрузки, гарантируя неподвижное положение даже при максимальной нагрузке на пациента.
Наши основные преимущества
- Специализированные технологические решения для медицинских механических деталей , полностью соответствующие строгим медицинским стандартам чистоты, коррозионной стойкости и отсутствия заусенцев на поверхностях. Поддержка соответствующего требованиям индивидуального производства для производителей медицинских изделий.
- Полностью собственное производство с соблюдением принципов чистой обработки, включая фрезерование, нарезание резьбы, очистку и порошковую покраску, без привлечения сторонних подрядчиков, что сокращает сроки выполнения прототипов и массовых заказов.
- Полный комплект высокоточного испытательного оборудования, включая координатно-измерительные машины, резьбовые калибры, толщиномеры и приборы для испытаний в солевом тумане. Возможно предоставление полных комплектов отчетов о размерах, испытаниях в солевом тумане и чистоте.
- Комплексное индивидуальное обслуживание: оптимизация чертежей, замена материалов, точная настройка технологического процесса и быстрое изготовление прототипов, соответствующее мелкосерийным и серийным заказам средних и малых заводов по производству медицинского оборудования.
Мы специализируемся на нестандартных прецизионных конструкционных компонентах для медицинских изделий. Благодаря строгому контролю качества производства и отлаженным производственным системам, мы поставляем долговечные несущие опорные компоненты для автоматизированных линий медицинского тестирования и фармацевтического производства.
ТЕЛ.: +86 187 5714 8656
Электронная почта: zhouli@chinaliqin.com
WhatsApp: +86 187 5714 8656
Веб-сайт: https://www.cncliq.com/