 中文 (简体)




采购团队可能会因一个天真的问题而犯下代价高昂的错误:“哪一个流程的单价较低?”这个问题来得太早了。真正的决定是哪条路线产生的成本最低批准的交付成本在程序的整个生命周期内,而不会过早锁定设计。
CNC 加工通常开始得很快。无需资助生产模具,设计变更易于管理,坯料为工程师提供了广泛的合金选择以及可预测的致密材料。权衡是重复加工时间和每个零件的材料去除。高压压铸 (HPDC) 扭转了这种成本结构。生产模具需要前期资金和时间,但一旦工艺稳定,单元可以快速重复复杂的近净形状。其代价是模具释放后的设计自由度较低、铸造专用合金、孔隙风险和功能特征的频繁二次加工。
因此,不存在诸如“以 1,000 件更换”之类的诚实通用答案。交叉随着几何形状、合金、循环时间、腔数、模具寿命、加工库存、废料、检查、工程变更和程序长度而变化。本指南为 OEM 工程师和采购团队提供了一种计算交叉的实用方法,然后在发出采购订单之前对其进行质疑。
快速回答:哪种流程适合您的计划?
|
节目条件 |
通常有更强的起点 |
为什么 |
|
原型、验证构建或不稳定设计 |
数控加工 |
固定投入低,工程变更快。 |
|
体积小,基准面、密封面或材料强度要求高 |
数控加工 |
锻件和精度特征的直接控制减少了过程的不确定性。 |
|
稳定的设计、复杂的薄壁形状和持续的高年需求 |
压铸 |
模具可以摊销,而近净成形可减少重复切割和材料浪费。 |
|
带轴承孔、垫片面、螺纹或定位特征的大容量阀体 |
压铸+二次CNC |
铸造经济型信封;仅加工真正需要精度的功能。 |
|
需求不确定或可能在一次发布后停止 |
首先进行 CNC,然后重新评估 |
便宜的理论铸造单价并不能回收未使用的模具。 |
车间规则:不要将成品 CNC 零件与未成品铸件进行比较。在同一验收点比较两个零件:去毛刺、处理、检查、包装并准备组装。
这两个流程如何产生成本
CNC加工:固定成本低,重复可变成本
CNC 加工从棒材、板材、挤压件、锻件或其他毛坯上切割几何形状。供应商准备 CAM 程序、工具、软爪或夹具以及检验方法。这些设置成本是真实存在的,但与硬化生产模具相比,它们通常是适中的。每个额外的零件都会消耗库存、主轴时间、刀具、搬运、冷却液、检查能力以及一定的报废风险。
袋装铝制外壳说明了这种模式。购买大块土地仅仅是一个开始。机器必须粗加工型腔、半精加工稳定基准、精加工关键面、钻孔和攻丝,并可能多次翻转零件。芯片可能具有回收价值,但它们无法恢复购买的库存价值或用于制造它们的机器时间。深的口袋、薄的地板、小的内半径和毯子严格的公差进一步延长了周期。有关删除这些驱动程序的实用方法,请参阅 Liqin 的降低铝 CNC 成本的七个 DFM 原则。
压铸:固定成本高,重复成本低
HPDC 在压力下将熔融合金注入钢模中。模具可包括型腔块、型芯、滑块、顶出器、流道、溢流口、通风口和温度控制通道。刀具设计、模拟、钢材、机加工、热处理、试模和校正全部在稳定生产之前完成。然而,一旦获得批准,一次注射就可以形成壁、肋、凸台和外表面,否则需要大量机械加工。
铸造价格仍然不仅仅是金属加上几秒钟的机器时间。它还包括熔损、修整、喷丸或去毛刺、工艺报废、工具维护、检查和任何二次操作。这NADCA 2024 产品规格标准涵盖模具、合金特性、标准和精度公差、GD&T、设计和质量规定——这正是严格的铸造询价必须定义的领域。丽琴的定制铝压铸 OEM 手册增加了有关拔模、墙壁和后加工的实用指导。
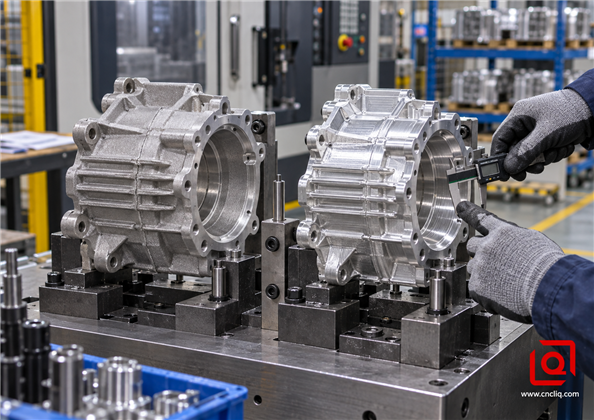
铸态几何形状和 CNC 加工几何形状应在相同的功能验收水平上进行比较。
您可以在询价中使用的收支平衡公式
从两个总成本方程开始。保持输入以相同的货币和相同的计划周期进行。
CNC 总成本 = CNC 设置/NRE +(每个接受零件的 CNC 到岸成本 × 数量)
压铸总成本 = 模具和鉴定成本 +(每个验收零件的成品铸造到岸成本 × 数量)+ 预期模具维护
如果 CNC 单位成本高于成品铸件单位成本,则首次交叉为:
盈亏平衡数量 = (压铸固定成本 − CNC 固定成本) ÷ (CNC 单位成本 − 成品压铸单位成本)
这是筛选计算,而不是购买决定。 “成品压铸单位成本”必须包括修整、去毛刺、二次 CNC、表面处理、泄漏测试或 CMM 工作(如果指定)、包装和运费。在分母中使用可接受的部分。如果铸造厂报价为毛坯,而您的团队为优质零件付费,则数学上隐藏了良率损失。
一个透明的工作示例——不是李沁的引语
假设工程师收到以下关于稳定铝制外壳的比较。这些是故意标记的样本假设,而不是有关真实订单的声明:CNC NRE 为 600 美元,其到岸接受零件成本为 46 美元。铸造路线需要 24,000 美元的工具和资格认证,然后每个接受的成品零件 14 美元,包括二次加工。忽略第一个屏幕的维护,交叉点为 ($24,000 − $600) ÷ ($46 − $14) = 大约 731 个可接受的零件。
这个结果确实不是意味着团队应该在第 732 部分自动释放模具。如果预测置信度仅为 60%,则可能需要进行设计修订,或者工具在项目期间需要付费维护,则风险调整后的交叉将向右移动。如果多型腔模具在稳定的长期运行中每次注射可生产多个零件,则它可能会向左移动。要求供应商在通用成本表中返回他们的假设,而不是将其隐藏在单件价格中。
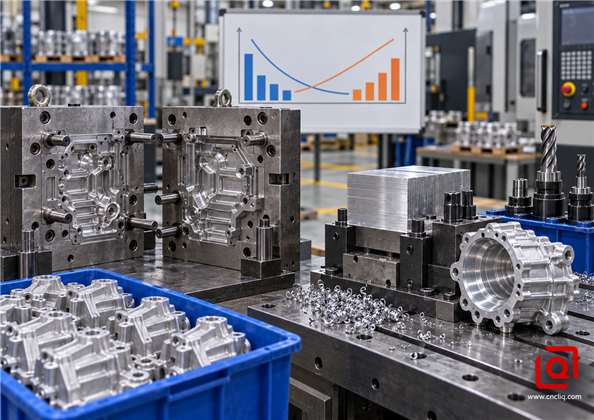
模具、切削量、周期时间和产量推动了交叉;单独的音量并不能设置它。
买家通常会忽略的成本驱动因素
|
成本驱动因素 |
数控冲击 |
压铸影响 |
询价问题 |
|
设计修改 |
通常是 CAM 或夹具更新;严重程度取决于变化。 |
可能需要嵌件返工、焊接、新滑块或新模具。 |
哪些特性可以在不切割新钢材的情况下改变? |
|
材料利用率 |
低买飞比会使库存和周期成本占主导地位。 |
近净成形减少了切割,但流道、溢流和熔体损失仍然存在。 |
是否包括报废信用?谁拥有它? |
|
精确 |
额外的设置、精加工和检查会增加成本。 |
关键特征可能需要在铸造后进行机械加工。 |
哪些标注可以发挥作用,哪些可以保持原样? |
|
质量风险 |
残余应力、工具磨损和设置错误都可能导致报废。 |
孔隙率、冷隔、毛边和尺寸漂移都会导致报废。 |
价格是根据毛件数还是接受件数计算的? |
|
容量和时间表 |
长周期消耗主轴时间;可能需要并行机器。 |
快速的重复周期伴随着更长的工具和启动阶段。 |
检查后验证的每周产能是多少? |
|
工具所有权和维护 |
固定装置和节目仍然需要所有权条款。 |
模具存储、预防性维护和报废刀片很重要。 |
谁拥有该工具,提供了哪些拍摄/维护记录? |
宽容值得特别注意,因为它可能会扭曲这两个引述。到处应用 ±0.01 毫米的采购图纸可能会迫使 CNC 精加工速度变慢,并导致 CMM 覆盖范围扩大。发送给铸造厂的同一张图纸可能会经过重大二次加工或不切实际的承诺。将一般几何形状与实际界面分开:轴承孔、销钉位置、密封轨道、螺纹端口和装配基准。丽琴的指导 CNC 公差与成本解释了为什么微小的公差变化会触发不同的工艺计划。
能量是另一条隐藏线。美国能源部的一项研究, 压铸作业的能源消耗,发现熔化和保温、合金、铸件产量、废品、周期时间、机器尺寸、班次和下游加工都会影响压铸设备的能源使用。这支持了一个实际的购买点:过程标签不是能源或成本数字。询问供应商的实际路线和产量。
音量范围:比单一阈值更好的思考方式
1–50 份: CNC 通常是原型和工程验证的实用途径。目标是学习。在接口、热行为和装配细节稳定之前,生产模具将投入现金。
50–500 个零件: CNC 通常仍然具有吸引力,特别是对于复杂的修改、受监管的验证、更换零件或不确定的需求。检查夹具和库存形式,因为可重复性现在很重要。可以考虑简化的桥接工艺,但在没有充分比较的情况下,不要将其称为生产经济学。
500–5,000 个零件:这是协商区,不是自动应答。 CNC 循环时间短的简单零件可能会继续加工。具有稳定几何形状的深的、有大量凹坑的外壳可能证明较早铸造是合理的。年度数量、终生数量和释放量都必须注明。如果实际订购量只有 400 件,那么承诺终生 20,000 件对现金流无济于事。
5,000 多个零件:稳定的可浇注几何形状越来越有利于 HPDC,特别是在肋骨和凸台取代大量切削的情况下。仍然检查机械性能需求、外观精加工、泄漏路径、刀具寿命和关键区域的加工余量。丽琴的数控加工与高压压铸决策矩阵提供了几何形状、公差和年尺度的另一种视图。
预测纪律:按确定数量、最有可能的终生数量和上涨数量进行计算。如果一个流程仅在有利的情况下获胜,那么它还不是低风险的选择。
几何形状、材料和表面光洁度可以超越体积
几何学
压铸喜欢相当均匀的壁、拔模、慷慨的过渡和清晰的分型策略。它可以有效地形成复杂的外部形状、肋和凸台,但底切可能需要滑块并增加工具成本。较重的孤立部分会带来收缩风险。 CNC 喜欢易于使用的工具、标准拐角半径和较少的方向。又深又窄的口袋、隐藏的交叉孔和无支撑的薄壁会增加时间或变形风险。
材料
当绘图和供应路线支持时,CNC 加工可以从锻造 6061、7075 和许多其他金属开始。 HPDC 使用针对填充、凝固和模具性能而选择的合金,例如常见的铝铸件系列。不要仅凭名称将锻造合金替换为铸造合金;审查强度、伸长率、热行为、腐蚀、连接和适用的工程标准。
结束
当装饰性阳极氧化为核心时,机加工锻铝通常是更清洁的途径。高硅压铸合金的反应可能不同,因此粉末涂层、转化涂层、喷漆或其他合格的表面处理可能更合适。指定外观区域、遮蔽、涂层厚度以及尺寸是在完成之前还是之后应用。模糊的“黑色阳极氧化”注释可以创建看起来可比较的引用,同时描述两种不同的结果。
为什么混合路线常常获胜
对于许多 OEM 外壳,最好的答案不是压铸或者数控。它是压铸件加纪律严明的二级数控。模具形成肋、外壁、凸台和总封套。然后 CNC 精加工轴承孔、垫圈轨道、安装平面、螺纹和基准。这保留了铸件的重复经济性,而不假装铸态表面可以满足每个功能标注。
切换必须从一开始就设计好。添加稳定的定位垫。使关键基准目标与模具的分型布置保持合理的关系。留下受控的加工余量,但不要太多,以免刀具不必要地突破致密的表面区域。定义夹具如何处理正常的铸造变化。然后将检查与功能联系起来,而不是用相同的强度测量每个表面。 NADCA 当前的规范手册明确包括基准位置注意事项、GD&T 以及标准与精度公差,使其成为本次交接期间有用的中立参考。
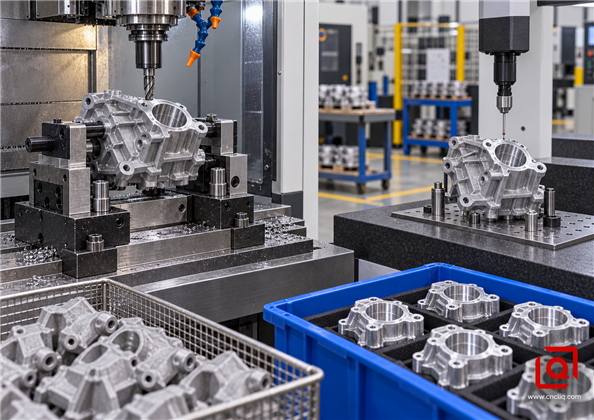
强大的混合路线铸造包络线,加工关键接口并根据定义的数据验证它们。
经过验证的基于产品的案例分析
案例 A:带有精密接口的压铸电机端盖
丽琴发表精密电机法兰/前端盖被描述为预涂层黑色铝压铸件,采用 CNC 控制,重点关注轴承孔和定位轴颈,包括同心度和垂直度。这使其成为混合逻辑的有用且可验证的示例。一般外壳几何形状受益于铸造,而旋转装配接口则证明有针对性的加工和检查是合理的。产品页面没有公布订单量或节省百分比,因此此处没有任何声明。
案例 B:数控加工液压管汇
丽琴发表定制液压歧管被描述为具有多向端口、阶梯孔和盲孔、交叉通道、定位表面和阳极氧化表面的定制数控加工零件。这些内部路径和密封关系解释了为什么直接加工仍然有价值:该工艺提供灵活的布线以及对端口和基准的直接控制,而无需使用专用的生产模具。再次强调,这是对经过验证的产品信息的流程拟合分析,而不是对未透露姓名的客户的商业结果的声明。
这两款产品共同展示了为什么部分功能胜过口号级规则。外壳和流体歧管可能都是铝制的,但它们的几何形状、接口和修改风险可能指向不同的路线。
匿名买家场景:没有发明结果的决定
一位匿名的工业设备买家要求其供应团队比较铝制驱动器外壳的路线。为了保护机密性,没有提供订单价值、尺寸、客户身份或性能结果。有用的部分是决策方法。工程将绘图分为三组:可浇注封套特征、CNC 关键接口和非功能性装饰表面。采购商要求按确认数量、预期数量和上涨数量提供三个报价。每个供应商都必须披露工具、资格、成品验收零件成本、加工操作、产量基础、维护责任和交货时间。该团队保留 CNC 进行验证构建,在装配测试后冻结接口,并将铸造加 CNC 路线视为后续生产选项,而不是假设原型工艺必须永远保留。这种分阶段的方法可以降低工具后悔风险,同时保持清晰的扩展路径;确切的节省额必须根据买方的实际报价计算。
如何建立苹果对苹果的询价
1.发送 3D 和受控 2D 数据。模型定义形状;图纸定义了关键尺寸、基准、表面处理和验收。
2.三种方式说明数量。包括首次发布、年度需求和预期计划寿命。标记哪些是确定的,哪些是预测的。
3.识别冻结和可变的特征。这让模具设计者可以考虑可更换的镶件,并防止在不稳定的几何形状周围早期使用钢材。
4.单独的铸态和机加工要求。标记表面、库存余量、基准、螺纹、孔和密封轨道。
5.精确定义合金和条件。要求以书面形式提出任何替代建议,并以标准和机械性能为基础。
6.请求成本堆栈。工具、NRE、原材料、铸造或机器周期、二次加工、精加工、检验、包装和货运应可见。
7.定义质量证据。状态采样、CMM 报告、材料证书、涂层报告、能力研究、泄漏测试或其他项目特定记录。
8.澄清工具术语。所有权、存储、预防性维护、预期寿命、维修批准和转让条件均包含在商业包中。
9.在最终报价前要求致电 DFM。十分钟的墙壁过渡、分型线、工具通道和毛毯公差可以比几周的价格谈判节省更多的成本。
如果你想让力勤的工程师比较两条路线,请发送STEP模型、2D图纸、目标合金、表面光洁度、首订单数量、年度预测和不能移动的特征。要求单独的 CNC、压铸和混合假设,其中这三种假设均可行。这为您的团队提供了决策记录,而不仅仅是电子表格中的一个小数字。请求可制造性审查和报价。
单击此处进行查询👆
常见问题解答
1. 在大批量生产时,压铸总是比 CNC 加工便宜吗?
不会。高产量可以提高刀具摊销,但几何形状、合金、产量、二次加工、表面处理、检查、维护和预测的确定性仍然控制着结果。将已接受的成品零件与整个程序进行比较,并计算与供应商特定输入的交叉。
2. 多大的产量应该触发从 CNC 到压铸的转换?
没有固定的门槛。原型和不确定的项目通常有利于 CNC,而稳定持续的需求使压铸更具吸引力。用你自己的报价运行算术。根据公司发布的信息检查一次,根据工作预测检查一次,再根据上行情况检查一次。借用 1,000 件截止品并不是一种采购策略。
3. 铸造停止和精密加工应从哪里开始?
并非所有演员都如此。 HPDC 可以形成可重复的近净几何形状,但轴承孔、垫片轨道、精密基准和紧配合孔通常需要二次 CNC 加工。仅在装配需要的地方进行严格控制,并定义检查基准方案。
4. 哪种流程更适合设计变更?
CNC 加工通常更宽容,因为许多变化影响 CAM 程序、工具或夹具,而不是硬化生产钢。模具有时可以使用可更换的镶件,但主要的壁、浇口、滑块或分型变化可能需要昂贵的返工或更换。
5. 准确的压铸与 CNC 报价需要哪些信息?
提供 3D 模型、受控图纸、合金、表面处理、关键功能特征、检验计划、首次发布、年度和终身数量、计划时间、包装和交货地点。让每位投标人展示价格背后的内容:工具、发射费用、预期产量、后续操作以及码头上接受的一个零件的成本。
概括
当图纸仍在移动、批量较小或精密加工占主导地位时,开始使用 CNC。只有在几何形状稳定并且预期运行能够真正为工具带来回报之后才让压铸接管。许多外壳都处于中间位置:铸造宽大的形状,切割几个重要的面和孔,然后根据实际数据进行检查。在您选择之前,将两条线路定价为相同的交付、组装就绪状态。
联系信息
公司:宁波力勤实业有限公司
日常客户维护及售后支持:服务@shturl。 zhuwanying@cncliq.com
新询价、报价和订单讨论:业务@shturl。 zhouli@chinaliqin.com
热线: +86 18757148656
免责声明
本博客上发布的所有技术文章、材料规格、加工建议和表面处理详细信息仅供参考和参考。请注意,一般博客见解不能取代已签署的技术协议。由于定制零件因材料热值、机器校准和特定公差而异,因此装订质量规格仅受您批准的 CAD 图纸、签署的合同和正式质量计划的约束。
该博客上的所有客户案例研究均已彻底匿名和净化。显示的性能指标、制造工作流程和图像仅用于展示我们的定制加工能力,并不代表所有订单的单一通用标准。
力勤制造团队
宁波力勤工业凭借 18 年的精密工程经验,为严苛的全球市场制造高耐受性金属部件。我们的生产中心占地 6,500 平方米,配备 150 多台机器,运行 4 轴和 5 轴数控加工、铣车加工、冷挤压和压力压铸在同一屋檐下进行。此设置使我们能够无缝管理项目,将零件从最初的 CAD 概念直接交付到最终的发货。
我们以零妥协的方式进行质量控制。我们按照他们所需的工程规范对待严格的公差。在 ISO 9001、ISO 13485 和 IATF 16949 认证的支持下,我们的 QA 工程师对每个生产批次进行严格的 IPQC、FQC 和 OQC 检查。从 CMM 尺寸测绘和光学分析到硬度和盐雾测试,我们会预先验证您的关键规格,以便您收到即插即用的组件,并且零组装麻烦或代价高昂的生产线停机。除了制造之外,您还可以信赖我们对新询价的两小时响应时间、对原型样品的直接支持以及在欧洲、北美、亚洲和大洋洲的顺利出口运输。
欢迎您的垂询和样品。访问我们的网站或直接联系我们以获得有竞争力的报价!
