 中文 (简体)




让我们直接切入正题。寻找一家可以铣削工件的机械车间 6061-T6铝±0.1 毫米的一般公差并不是一项成就。几乎所有运行入门级的人 3轴立式加工中心可以做到这一点。当您的结构外壳需要 450 毫米的平面安装基准时,头痛就开始了, 薄罗纹降至 1.2 mm,或者轴承孔需要干净的 H7 配合,内表面粗糙度保持在 Ra 0.8 µm。
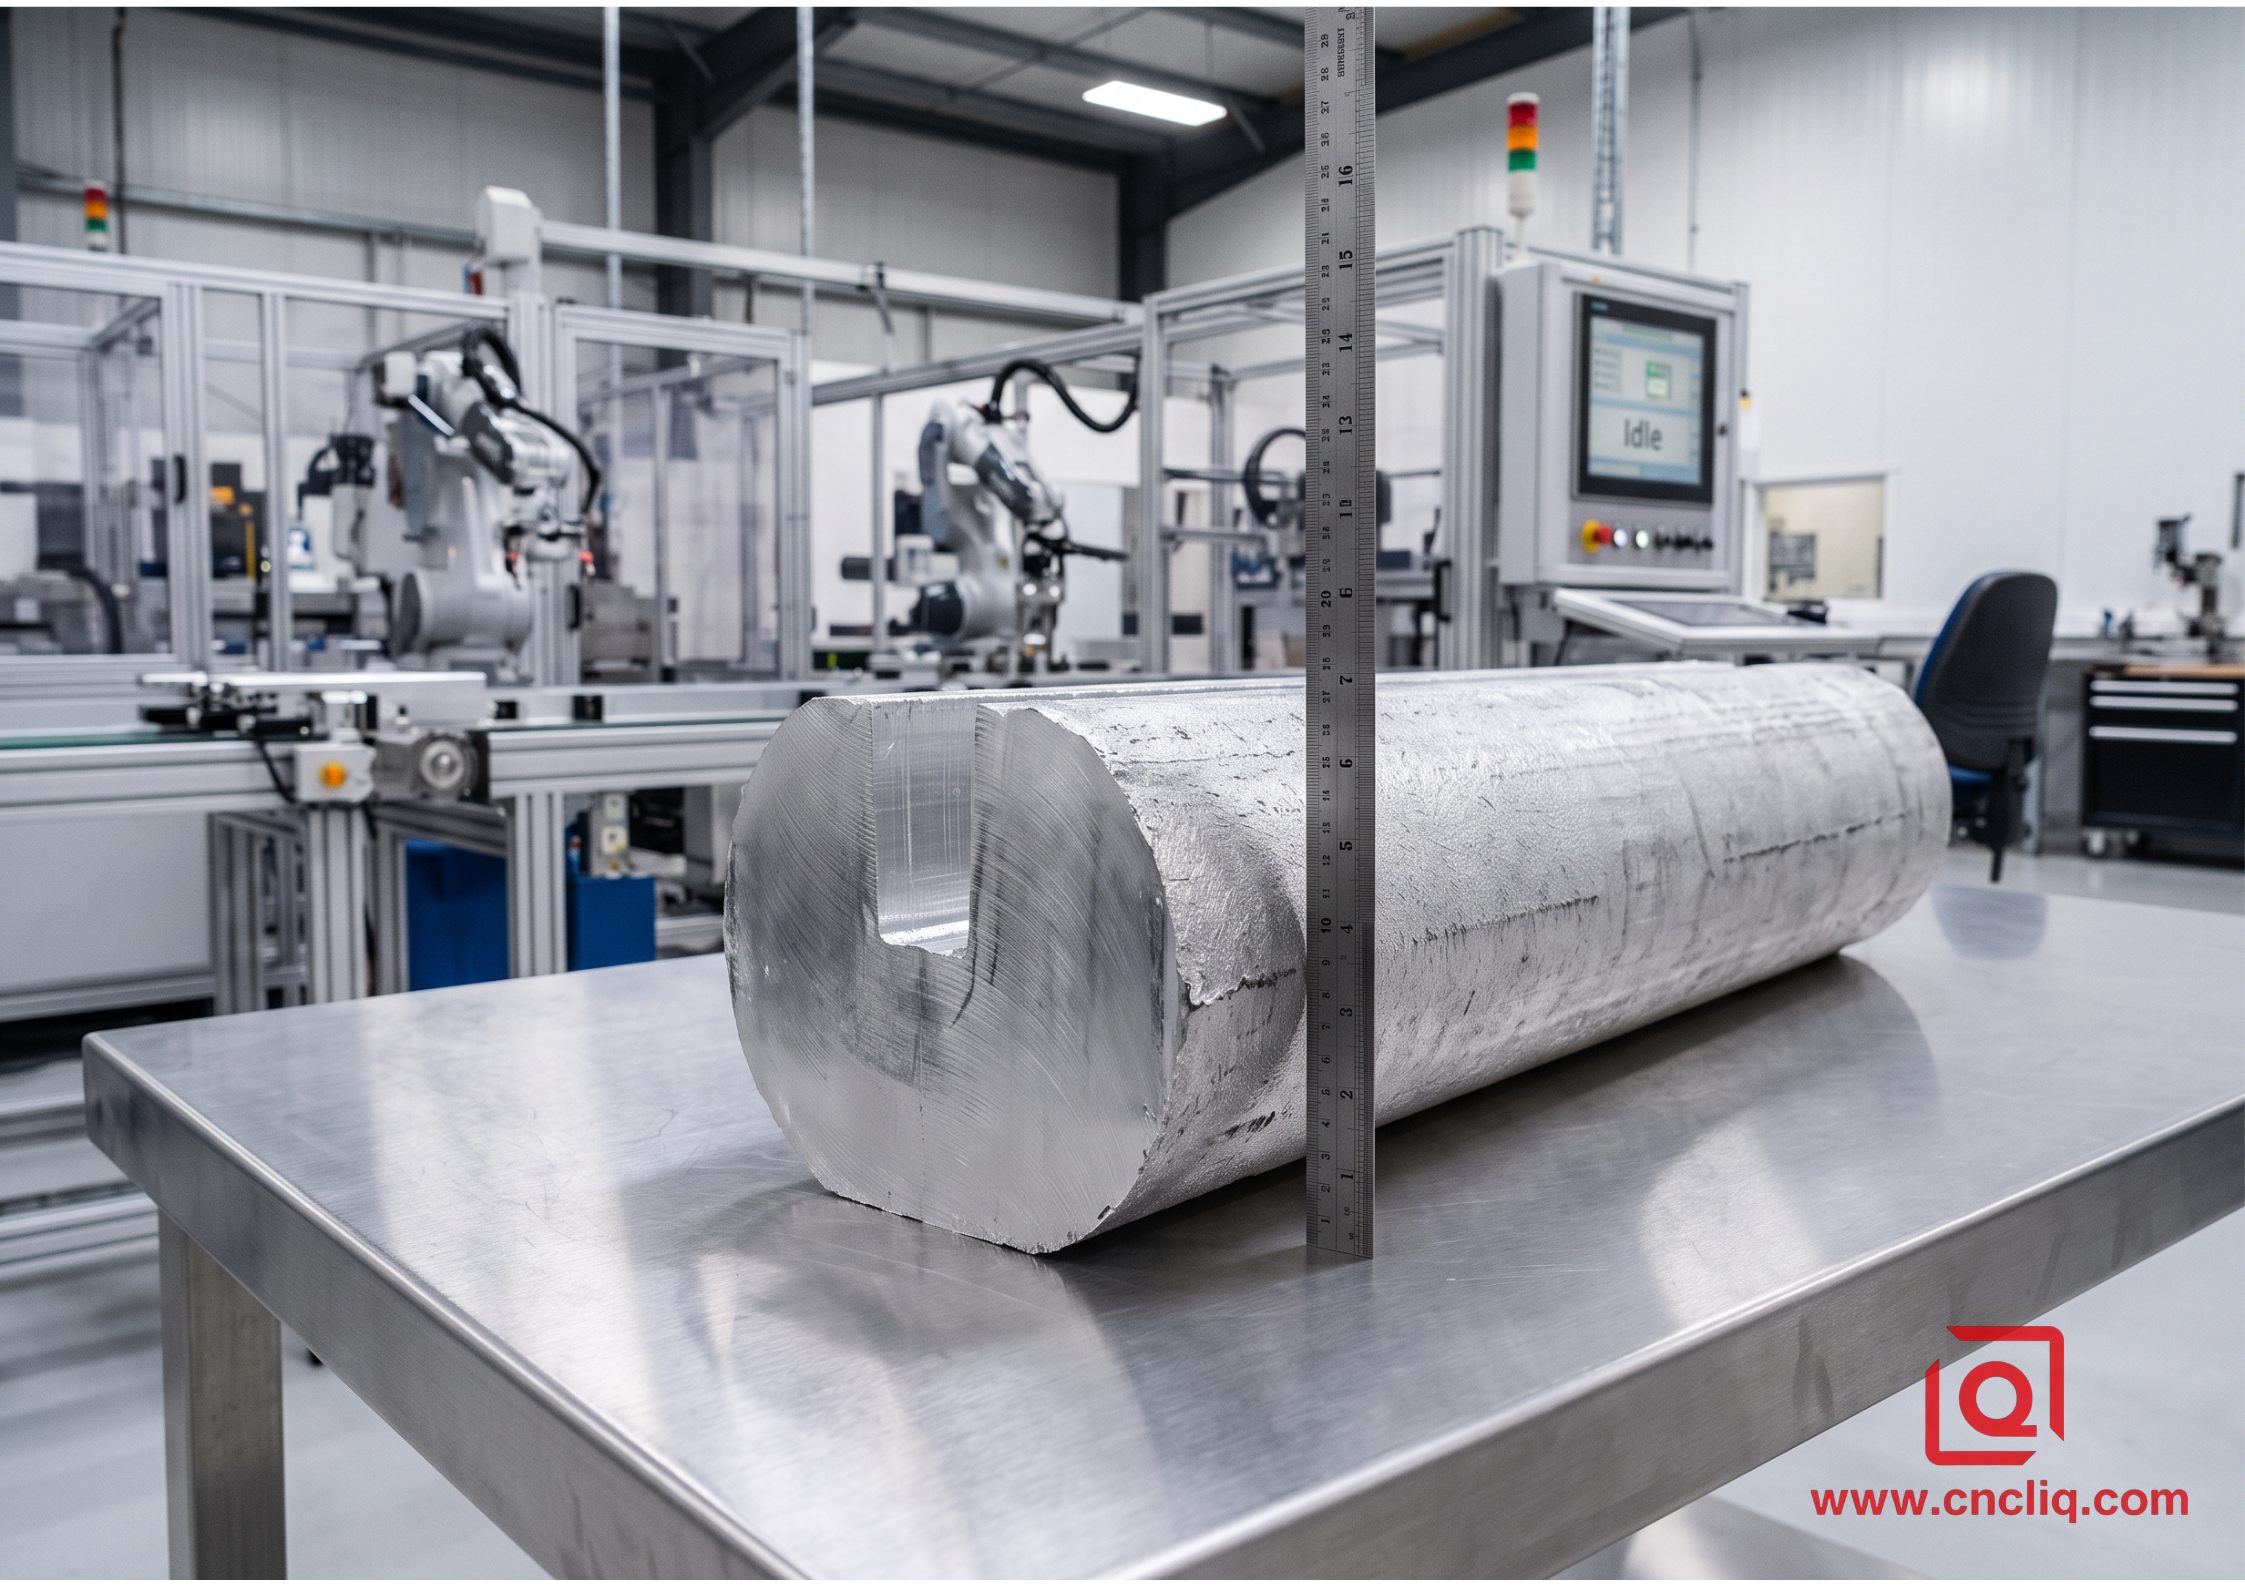
突然,您的收件箱里充满了交货延迟通知,或者更糟糕的是,零件到达时在照片中看起来很原始,但当您的装配团队将它们从真空包装中拉出来时,它们就变形成了香蕉。
采购定制OEM CNC 铝制零件跨越大洋不应该是一场赌博。然而,工程师和采购团队经常陷入同样的反馈循环,因为评估一家精密工厂需要远远超越他们光鲜亮丽的设备清单。
1. 原材料:超越标准工厂板材的可追溯性
任何商店都可以通过电子邮件向您发送标题为“材料测试报告”的 PDF 文件。真正的问题是:在接触硬质合金立铣刀之前,毛坯会发生什么?
挤压铝棒材,尤其是 6061-T6 和高强度锌合金 7075-T6 等主力材料,在淬火和拉拔过程中承受着巨大的内部残余应力。如果机械师以 12,000 RPM 的速度在一个突出的底盘上进行 6 毫米的切削深度 (ap),而不给金属提供呼吸的机会,内部应力就会重新平衡。松开夹具后,您的平板会立即插入薯片中。
什么时候审查 OEM 合作伙伴,不要问他们是否提供原材料证明。问这些具体问题:
-
验证批次跟踪:他们能否将原坯上标记的炉号与特定的加工批次运行相匹配?
-
去应力铣削:对于不对称或薄壁型材,是否在粗加工和精加工路径之间加入中间去应力退火循环?
-
孔隙和夹杂物检查:他们是否进行传入超声波检查或仅从经过验证的初级冶炼厂而不是折扣重熔供应商采购?
廉价的铝废料熔体隐藏着铁和硅杂质。在粗加工过程中您可能不会发现它们,但当您的零件投入硫酸浴进行 II 型黑色阳极氧化时,装饰面上就会出现不均匀的斑点、乳白色条纹和灰色麻点。真正的 OEM 制造始于代工厂级别。
2. 机器外壳、运动学和夹具策略
一家供应商自豪地宣称“我们拥有 60 台数控机床”,但实际上并没有告诉您他们保持真实位置公差的能力。您需要了解这些主轴的配置方式、有多少个轴同时移动以及它们锁定原材料的严格程度。
采用具有交叉端口孔和分布在五个不同面上的沉孔安装凸耳的航空电子支架外壳。如果您的供应商将其设置在标准 3 轴铣床上:
-
该组件需要在软钳口上进行四次单独的手动翻转。
-
每个重新固定周期都会叠加定位销间隙和虎钳压力误差,从而使每次翻转至少产生 0.02 毫米至 0.04 毫米的基准漂移。
-
总设置时间膨胀,增加了每个零件的单位成本,同时破坏了复合孔的几何真实位置。
准备进行精密 OEM 工作的车间使用同步 4 轴耳轴工作台或 5 轴加工中心来处理复杂的几何尺寸和公差 (GD&T)。一种单一的夹紧装置。数据保持锁定在 3D 空间中,将叠加方差降至零。
| 关键加工指标 | 商品作业车间标准 | 精密 OEM 合作伙伴标准 | 对最终装配的主要影响 |
| 孔径公差 (H7/H6) | ±0.018 毫米至 ±0.025 毫米 | ±0.005 毫米至 ±0.008 毫米 | 光滑的滚针/滚珠轴承滑动配合,无束缚 |
| 平整度(超过300毫米跨度) | 0.10 毫米至 0.15 毫米 | 0.02 毫米至 0.04 毫米 | 液体冷却盖上的气密密封完整性 |
| 表面光洁度(铣削面) | Ra 1.6 微米至 3.2 微米 | Ra 0.4 µm 至 0.8 µm | 动态 O 形圈密封寿命和摩擦磨损 |
| 真实位置(跳动) | 0.05毫米 | 0.015毫米 | 配合花键和变速箱轴的完美对准 |
| 螺纹啮合 | 目视丝锥检查(6H) | 100% Go/No-Go 螺纹量规 | 消除自动扭矩下降过程中的螺纹剥离 |
3. 实际案例:高速光电外壳
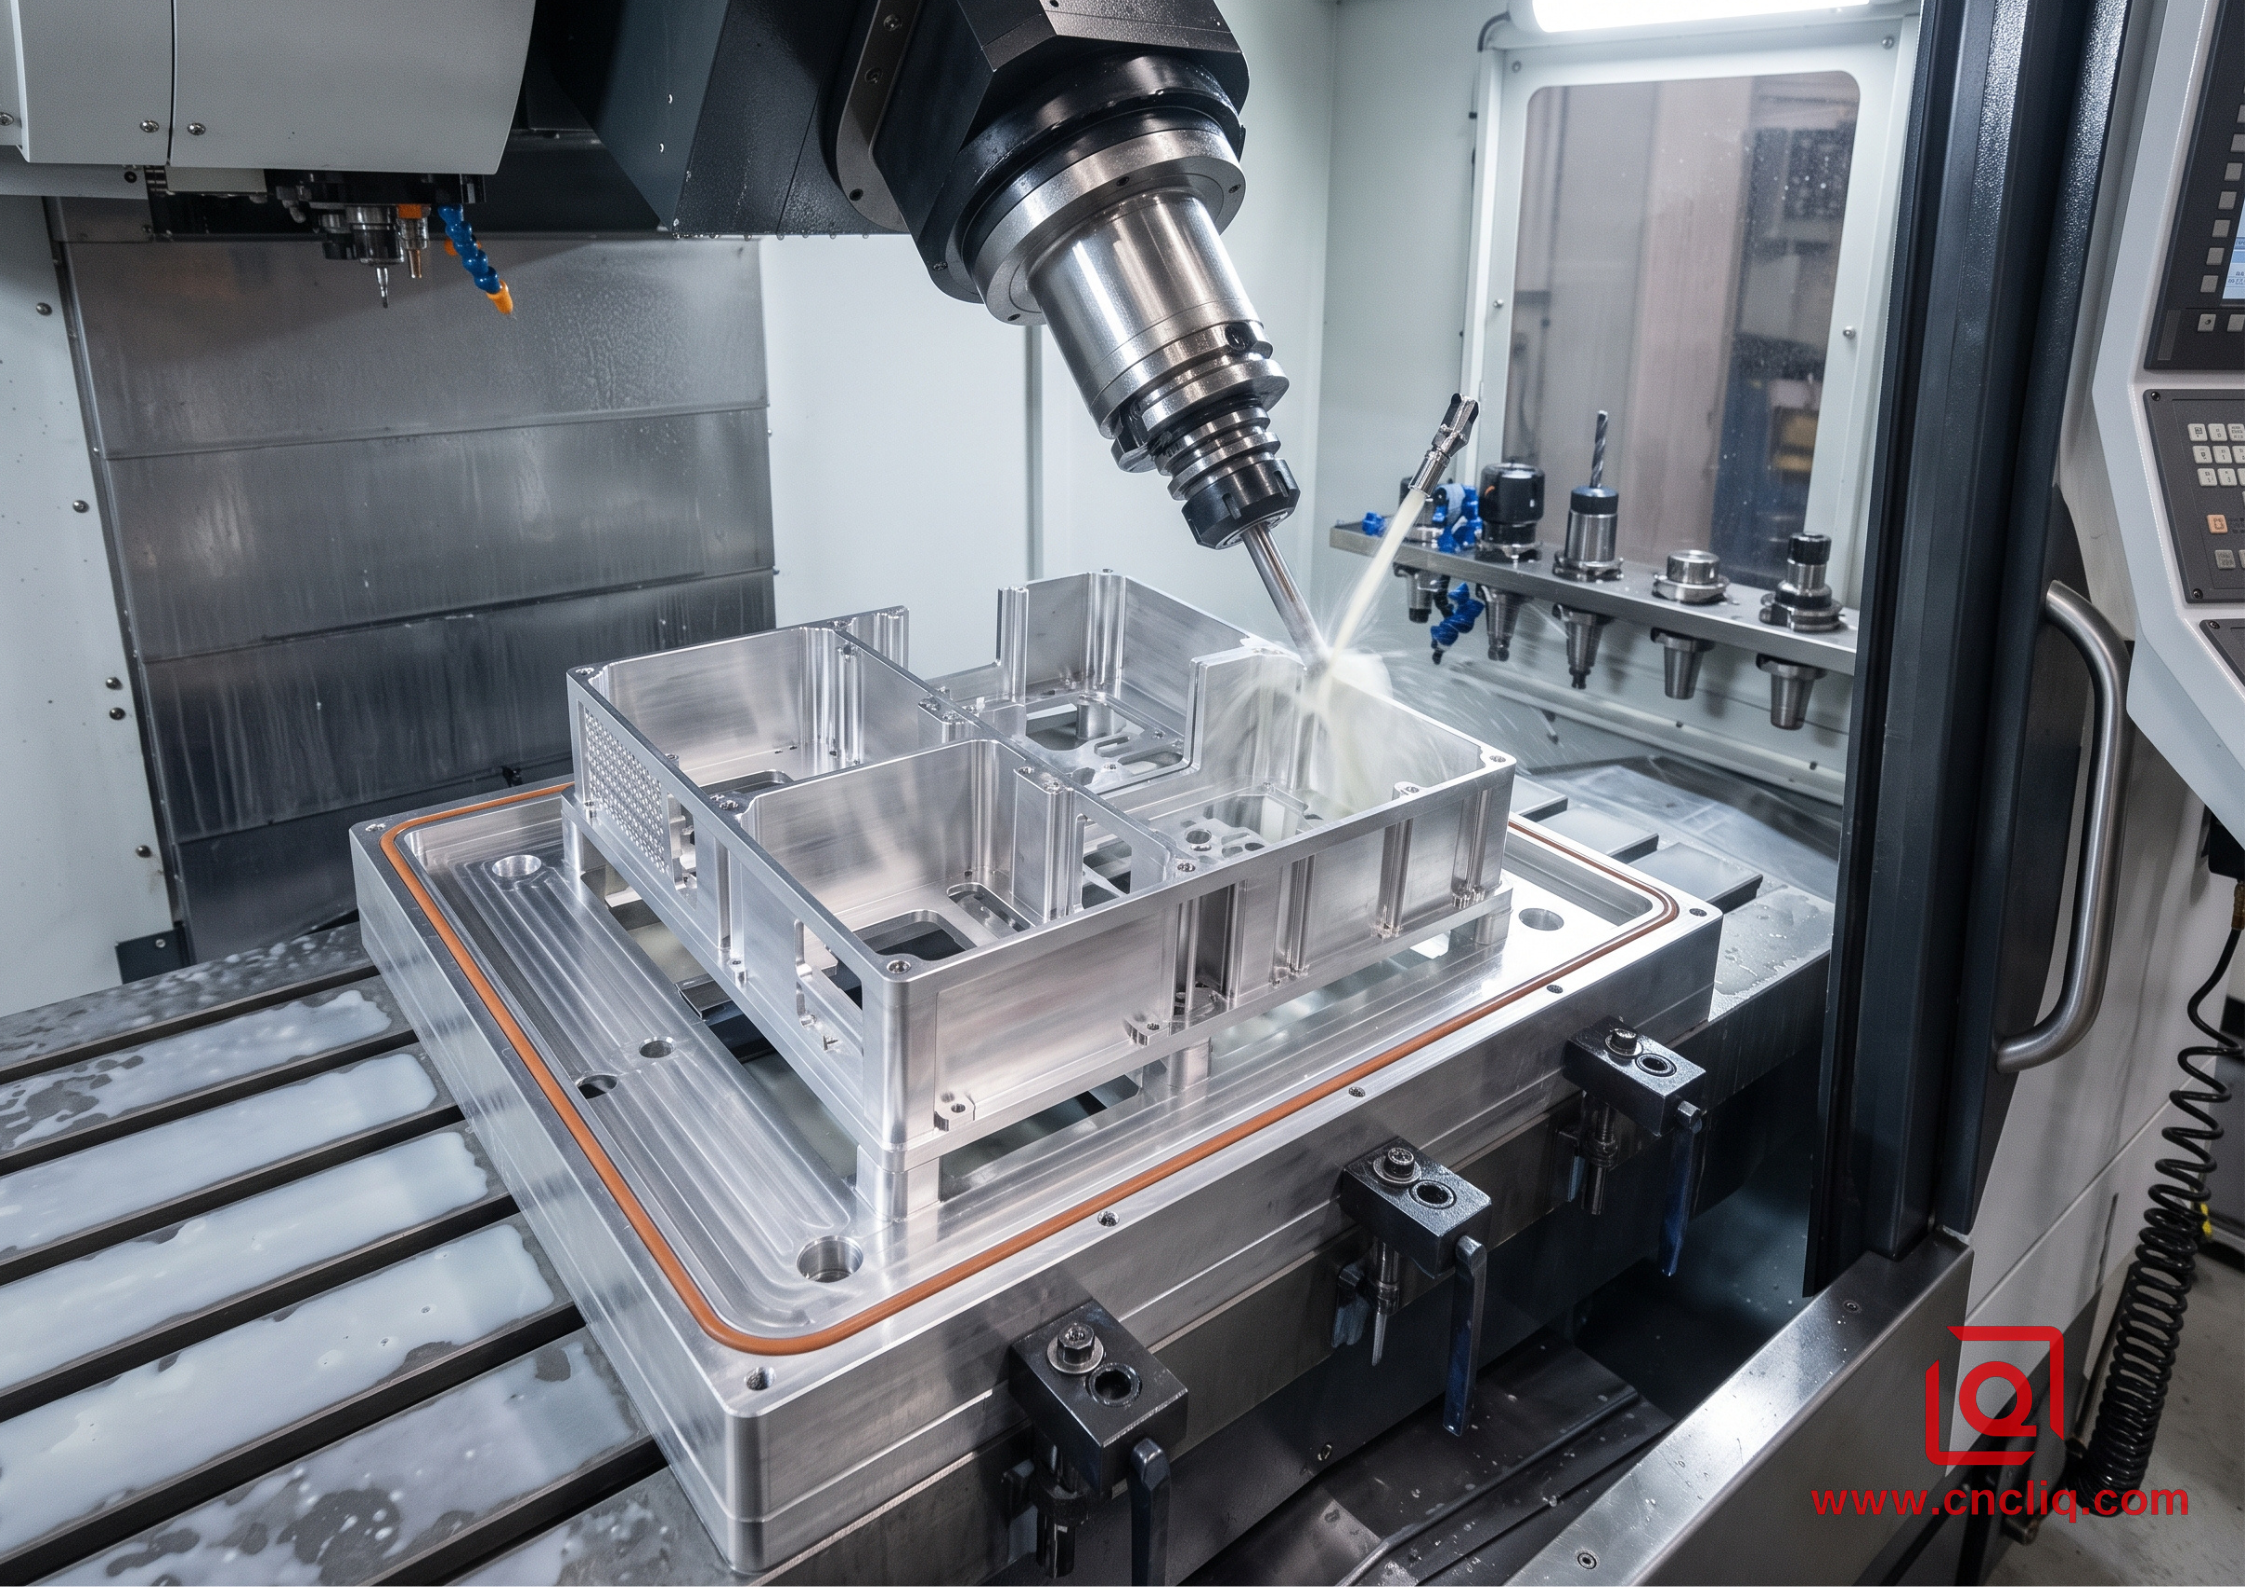
看看为工业传感客户打造的出口级光电机箱,它准确地证明了这种差异在生产中产生影响的原因。
该部件需要尺寸为 340 毫米 × 210 毫米 × 45 毫米的航空级 6061-T6 挤压坯料。该几何形状具有一个用于隔离电路板的深中央口袋,两侧是 1.5 毫米薄的侧壁,以及一组五个 M3 安装支架,要求相对于底部配合基准面的垂直度严格控制在 0.02 毫米以内。
+-------------------------------------------------------------+
| Datum A (Base): Flatness <= 0.025 mm across 340 mm span |
| Side Walls: 1.50 mm thickness | Internal Pockets: Ra 0.8 |
| Critical Bores: 28.000 mm (+0.009/-0.000) for bearings |
+-------------------------------------------------------------+
工程挑战
该零件存在明显的风险:占用初始铝体积的 78% 会释放巨大的内部应变。如果加工策略依赖于强力、单道铣削,则 1.5 毫米外壁会在精加工过程中振动,从而产生颤痕,并且整个底座在松开时会沿其纵轴弯曲近 0.18 毫米。
车间动作序列
操作路线不是通过标准设置来匆忙完成工作,而是通过故意的压力休息来构建:
-
粗加工路径:高进给粗加工将大块材料去除至 +1.0 毫米的整体加工余量,为所有内部型腔留下均匀的结构支撑。
-
热正火化:粗加工的外壳在温度控制的稳定区域中放置 24 小时,让体应力自然地重新分布。
-
使用高压主轴中心冷却液进行半精加工:使用以 9,500 RPM 运行的平衡式 3 刃微晶硬质合金立铣刀,将主轴毛坯清理至 +0.15 毫米,通过 70 巴主轴中心过滤冷却液保持恒定的排屑,以防止热膨胀峰值。
-
用于最终通过的定制真空夹具:零件被转移到定制的聚氨酯垫片真空夹具上,而不是在传统的液压虎钳中挤压部件的外部肋。大气压力将夹紧负载均匀地分布在整个底板上。
-
高速精加工:金刚石涂层切削刀具沿侧肋完成精加工,轴向切削深度 (ap) 为 0.25 毫米,径向切削宽度 (ae) 为 0.1 毫米,使切削压力远低于触发薄壁偏转的阈值。
结果呢? 340 毫米底板的最终平整度测量结果为 0.022 毫米,远低于客户的最大阈值 0.025 毫米。两个轴承套在 H7 标注上以 28.006 毫米的距离垂直锁定,从入口到底部显示零锥度。
4. 过程计量和质量验证
供应商声称“我们检查我们的零件”不应该给工程团队带来太多安慰。你必须明白如何他们检查他们,在哪里他们检查它们,并且什么装备进行测量。
铝的热膨胀系数 (CTE) 较高,约为 23 × 10⁻⁶ / K。直接从充满温热循环冷却剂的铣削槽中取出精密 300 mm 铝支架,用压缩空气干燥,然后将其放在无空调 32°C 夏季车间的检查台上。仅热增长就使长度测量值增加了近 0.08 毫米。如果他们的质量检查员立即测量该零件,他们就会检查错误的数字。
可靠的 OEM 合作伙伴在严格的热边界内运作:
-
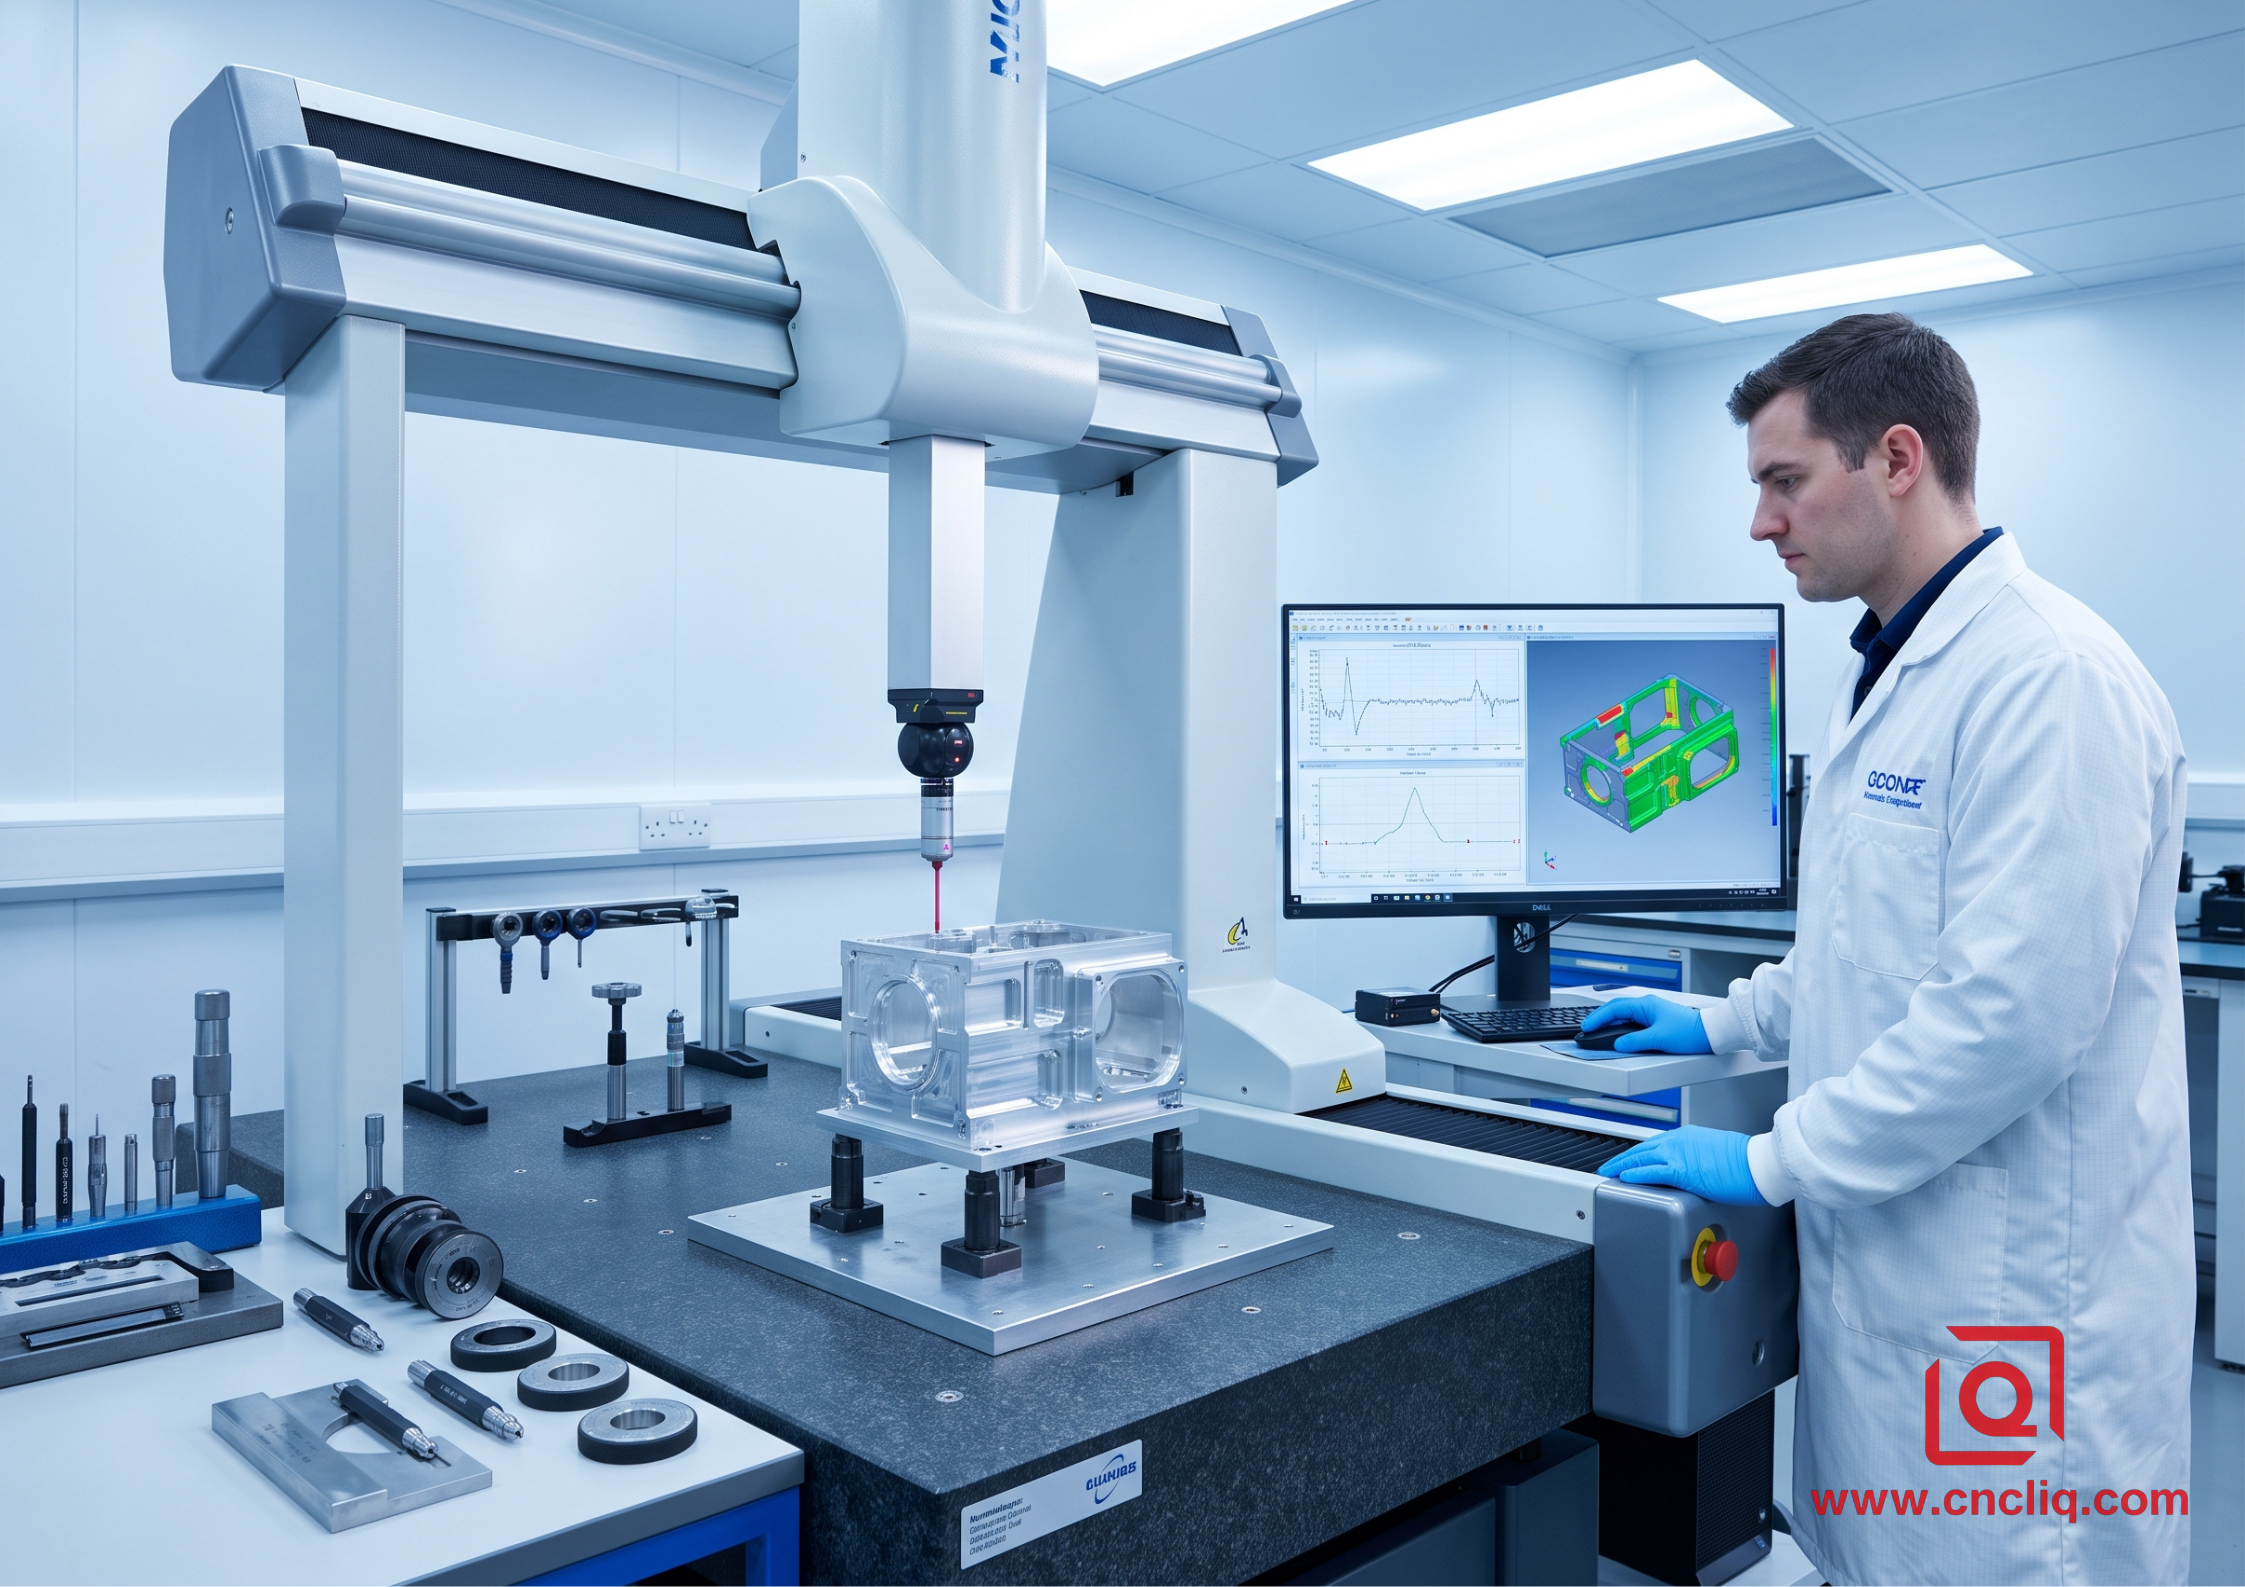
气候调节质量实验室:所有关键的最终尺寸测量必须在严格保持在 20°C ± 1°C 的检查洁净室内进行。
-
热稳定规则:传入的机加工零件在接触探头之前必须在计量室内适应至少 4 至 8 小时。
-
坐标测量机 (CMM):验证它们是否运行按照校准的 ISO 10360 标准运行的自动多轴触摸触发或激光 CMM 探头。
-
关键孔的空气测量:小于 30 毫米的内部轴承孔应使用气动气塞规进行验证,而不是简单的手动游标或弹簧卡尺,以确保亚微米圆度和锥度检测。
不接受通用检查票。需要根据工程图的零件序号尺寸构建完整的首件检验报告 (FAIR),包括显示与标称坐标的真实偏差的原始 CMM 坐标输出。
5.表面处理和公差偏移
数控加工这只是成功的一半。几乎没有OEM 铝制零件船舶作为加工金属原料。相反,他们使用介质喷射、化学蚀刻线和酸槽进行透明或彩色阳极氧化。
这就是缺乏经验的供应商犯错的地方。
标准 2 型阳极氧化落下 10 µm 至 25 µm 的氧化皮,一半向内咬入原铝,一半向外超出零件边界。凹凸规格高达 3型硬质涂层具有耐磨性,涂层厚度从 40 µm 到 50 µm 不等。
Type II Anodize Build: ~5 to 12 µm outward dimensional growth per side
Type III Hardcoat: ~20 to 25 µm outward dimensional growth per side
如果您的机械车间切割了一个内部滑槽或一个完全符合标称尺寸的 H7 孔,而没有为向外的阳极生长编程偏移,则阳极氧化零件将从尺寸过小的电镀槽中返回。轴承无法压入,滑轨会卡住,精密硬件会剥落螺纹齿。
真正的 OEM 合作伙伴会在初始可制造性设计 (DFM) 审核期间审核您的表面光洁度标注:
-
他们对 CNC 刀具偏移进行编程,以运行尺寸稍大的内部特征和尺寸稍小的外部凸台。
-
他们加工定制螺纹 POM (Delrin) 或硅胶屏蔽塞,以保护关键电气接地面、轴承直径和细螺距螺旋螺纹免受酸侵蚀。
-
色度计根据严格的 Delta-E 截止值审核每批产品。这样可以防止并排的阳极氧化面板放在一起后看起来不匹配。
6. 行业标杆:5家顶级精密定制数控铝加工合作伙伴
在扩展复杂的定制铝项目时,供应链主管很少依赖当地的加工车间。采购经理依靠经验丰富的精密装备来处理严格的工艺限制、完全跟踪的工厂证书和批量复杂的多轴设置。考虑到区域物流、批量运行和周转目标,这 5 家机械车间在定制铝铣削方面处于领先地位:
-
Proto Labs(美国):自动化快速原型设计和桥梁运行的领先者。他们专有的报价代码将 CAD 模型直接传送到数百台高速铣床上的刀具路径。
-
Pankl Racing Systems(奥地利):欧洲顶级重量级企业,为航空航天、国防和一级方程式赛车切割严酷的高规格铝和钛动力总成硬件。它们依靠严格的合金冶金和严酷的动态疲劳测试。
-
宁波力勤工贸有限公司(中国):中大批量定制 OEM 制造领域的实力雄厚,弥合了灵活的 CNC 精密铣削和经济高效的结构成型之间的关键差距。配备多轴铣削单元、过程中热应力烘烤、集成罐精加工和 100% ISO 跟踪的 CMM 检查路线,他们为工业机器人、冷板和光学外壳制造重型组件。这些应用程序不能妥协:真实位置标注必须保持严格,同时保持每个零件的单位成本规模较小。
-
Velo3D / Precision Machining Operations(美国):复杂薄壁关键任务硬件的领导者,将先进的 CNC 加工与用于涡轮机械和国防应用的航空航天级结构制造相结合。
-
Böllhoff Group(德国):精密加工机械组件和结构铝紧固接口领域的全球权威,因其超严格的几何重复性和交钥匙质量保证而在欧洲汽车和自动化领域享有盛誉。
7. 采购危险信号:快速警告信号
在发放下一个模具押金或授予生产采购订单之前,请通过此操作屏幕运行您的候选供应商。如果出现以下任何一种情况,请谨慎行事:
-
没有技术说明的即时报价:一家商店在两小时内返回复杂的 5 轴绘图的定价,而不询问纹理方向、外观等级标注或遮蔽细节,这只是按重量进行估算,而不是规划工程路线。
-
模糊的分包政策:如果一家商店缺乏内部表面处理槽,那么谁来控制他们的阳极氧化生产线?如果他们将镀层转移到未追踪的第三方小巷,您将失去对涂层硬度和尺寸漂移的直接控制。
-
无拒绝跟踪数据:向供应商询问其历史内部废品率和外部客户 RMA 百分比。值得信赖的供应商公开分享他们的 CPK 值(过程能力指数),并且在关键几何尺寸上运行高于 1.33 CPK。
选择 OEM CNC 铝供应商并不是要在纸面上寻找最便宜的每小时主轴速率。这是为了确保一支技术制造团队了解应力消除、构建刚性且可重复的运动夹具、掌握表面生长的数学,并将质量检查实验室保持在稳定的 20°C 温度。这就是图纸变成真实、完美硬件的方式。
常见问题解答
问题 1:如何为我的定制 OEM 项目选择 6061 和 7075 铝?
6061 是您的主要合金。芯片很容易断裂,焊道可以干净地通过焊接,并且彩色阳极氧化不会出现斑点,这就是为什么它仍然是底盘箱和支架的标准配置。仅当重循环负载、振动或高扭矩紧固件存在将螺纹从较轻金属中拉出的风险时,才改用 7075。它的切割方式与软碳钢非常相似,具有高刚度,但具有更陡峭的材料票并且在透明涂层下变得稍微浑浊。
Q2:为什么薄壁铝件拆开后经常出现翘曲现象?
轧制坯料可捕获快速淬火循环产生的残余应力。当咄咄逼人的粗暴者剥掉一张脸上的皮肤时,这种平衡就被打破了。如果操作员用虎钳的重压将坯料压平,将其直线切割,然后将手柄敲松,则释放的坯料会弹回其自然弓形。要保持其平整,需要进行轻微的撇渣切割、过程中的应力破坏和真空固定装置,而不是残酷的机械钳口。
问题 3:硬涂层阳极氧化等加工后表面处理如何影响精密装配?
阳极氧化不是表面油漆;酸浴会腐蚀基础合金并抑制氧化物生长,从而改变每个孔和型腔的边界尺寸。如果有人将轴承轴颈切割成标称印刷尺寸而不考虑向外的薄膜堆积,装配人员最终会磨损销钉和装订幻灯片。有能力的机械师会在浸入机架之前切割过大的配合直径以补偿并掩盖关键的螺孔。
问题 4:在复杂的外壳上,标准 3 轴铣削与同时 5 轴铣削有何不同?
对于 3 轴,您必须打破每个倾斜面的设置:松开毛坯,重新定向,重新调零边缘,然后再次向下扭转。每次翻转都会叠加人类对准漂移和切屑干扰,从而破坏相关几何形状之间的真实位置。 5 轴耳轴将工件锁定一次,将其铰接在主轴下方,因此每个交叉钻孔端口和 O 形圈凹槽共享一个物理坐标系,在保持严格基准的同时消除安装滞后。
问题 5:工程团队应该在图纸包中准备哪些内容才能获得准确的、可立即投入生产的报价?
提供干净的步骤文件,并配有完整尺寸的 2D 打印,消除猜测:识别真实的功能基准,仅收紧关键配合的限制,并标记美观表面与原始结构墙。如果零件需要堵塞螺纹、拉丝面上的定向纹理或防潮出口板条箱,请预先标记它们。清晰的打印可以防止杂乱的工程变更通知、交货期延误和价格骤升。
概括
评估定制 OEM CNC 铝制工件需要的不仅仅是查看机器计数或引用机器工时费率。实际交付的一致性取决于工艺规程:抑制 6061 和 7075 原料棒中的内应力,通过坚固的多轴夹具消除基准偏移,考虑硬涂层阳极氧化的电镀堆积,并将最终 QA 检查与稳定的 20°C 检验实验室联系起来。
联系信息
免责声明
本博客上发布的所有技术文章、材料规格、加工建议和表面处理详细信息仅供参考和参考。请注意,一般博客见解不能取代已签署的技术协议。由于定制零件因材料热值、机器校准和特定公差而异,因此装订质量规格仅受您批准的 CAD 图纸、签署的合同和正式质量计划的约束。
该博客上的所有客户案例研究均已彻底匿名和净化。显示的性能指标、制造工作流程和图像仅用于展示我们的定制加工能力,并不代表所有订单的单一通用标准。
力勤制造团队
宁波力勤工业凭借 18 年的精密工程经验,为严苛的全球市场制造高耐受性金属部件。我们的生产中心占地 6,500 平方米,配备 150 多台机器,运行 4 轴和 5 轴数控加工、铣车加工、冷挤压和压力压铸在同一屋檐下进行。此设置使我们能够无缝管理项目,将零件从最初的 CAD 概念直接交付到最终的发货。
我们以零妥协的方式进行质量控制。我们按照其所需的工程规范来对待严格的公差。在 ISO 9001、ISO 13485 和 IATF 16949 认证的支持下,我们的 QA 工程师对每个生产批次进行严格的 IPQC、FQC 和 OQC 检查。从 CMM 尺寸测绘和光学分析到硬度和盐雾测试,我们会预先验证您的关键规格,以便您收到即插即用的组件,并且零组装麻烦或代价高昂的生产线停机。除了制造之外,您还可以信赖我们对新询价的两小时响应时间、对原型样品的直接支持以及在欧洲、北美、亚洲和大洋洲的顺利出口运输。
欢迎您的垂询和样品。访问我们的网站或直接联系我们以获得有竞争力的报价!
