 中文 (简体)




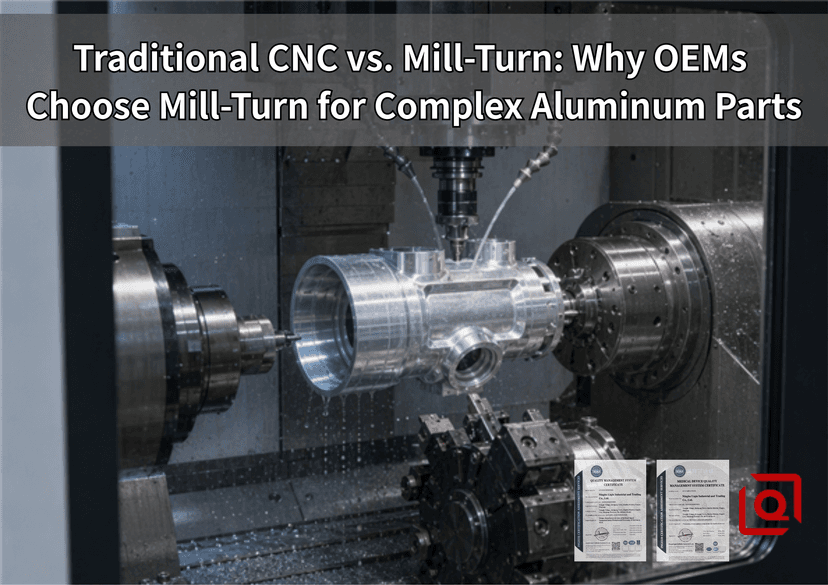
这是每个机械工程师和采购主管都认识的场景。
您的打印件落在桌子上: 6061-T6铝, 薄壁、紧孔对齐以及与内孔相交的径向交叉孔。您指定了 0.012 毫米的跳动和位置公差,使漂移空间为零。
接下来现场发生的事情决定了您的项目是成功还是停滞。
如果该零件采用传统的多操作设置(首先在 2 轴车床上车削外径,将其扔进手提袋,在车间内移动,然后将其重新夹紧到 3 轴立式加工中心 (VMC) 上的定制软爪夹具中),那么每次交接都会产生变化。
这就是车铣中心改变经济的地方。
在我们的工厂,机械加工精密铝制 OEM 部件s 不是抽象的 CAD 练习;这是一场针对夹紧变形、芯片重切、热膨胀和堆积公差误差的毫不妥协的物理斗争。
这就是为什么成熟的原始设备制造商放弃了顺序数控铣削和车削设置,转而采用集成铣削车削中心的原因,以及机器外壳内部实际发生的情况使这一要求得到回报。
“转移瓶颈”的实际成本
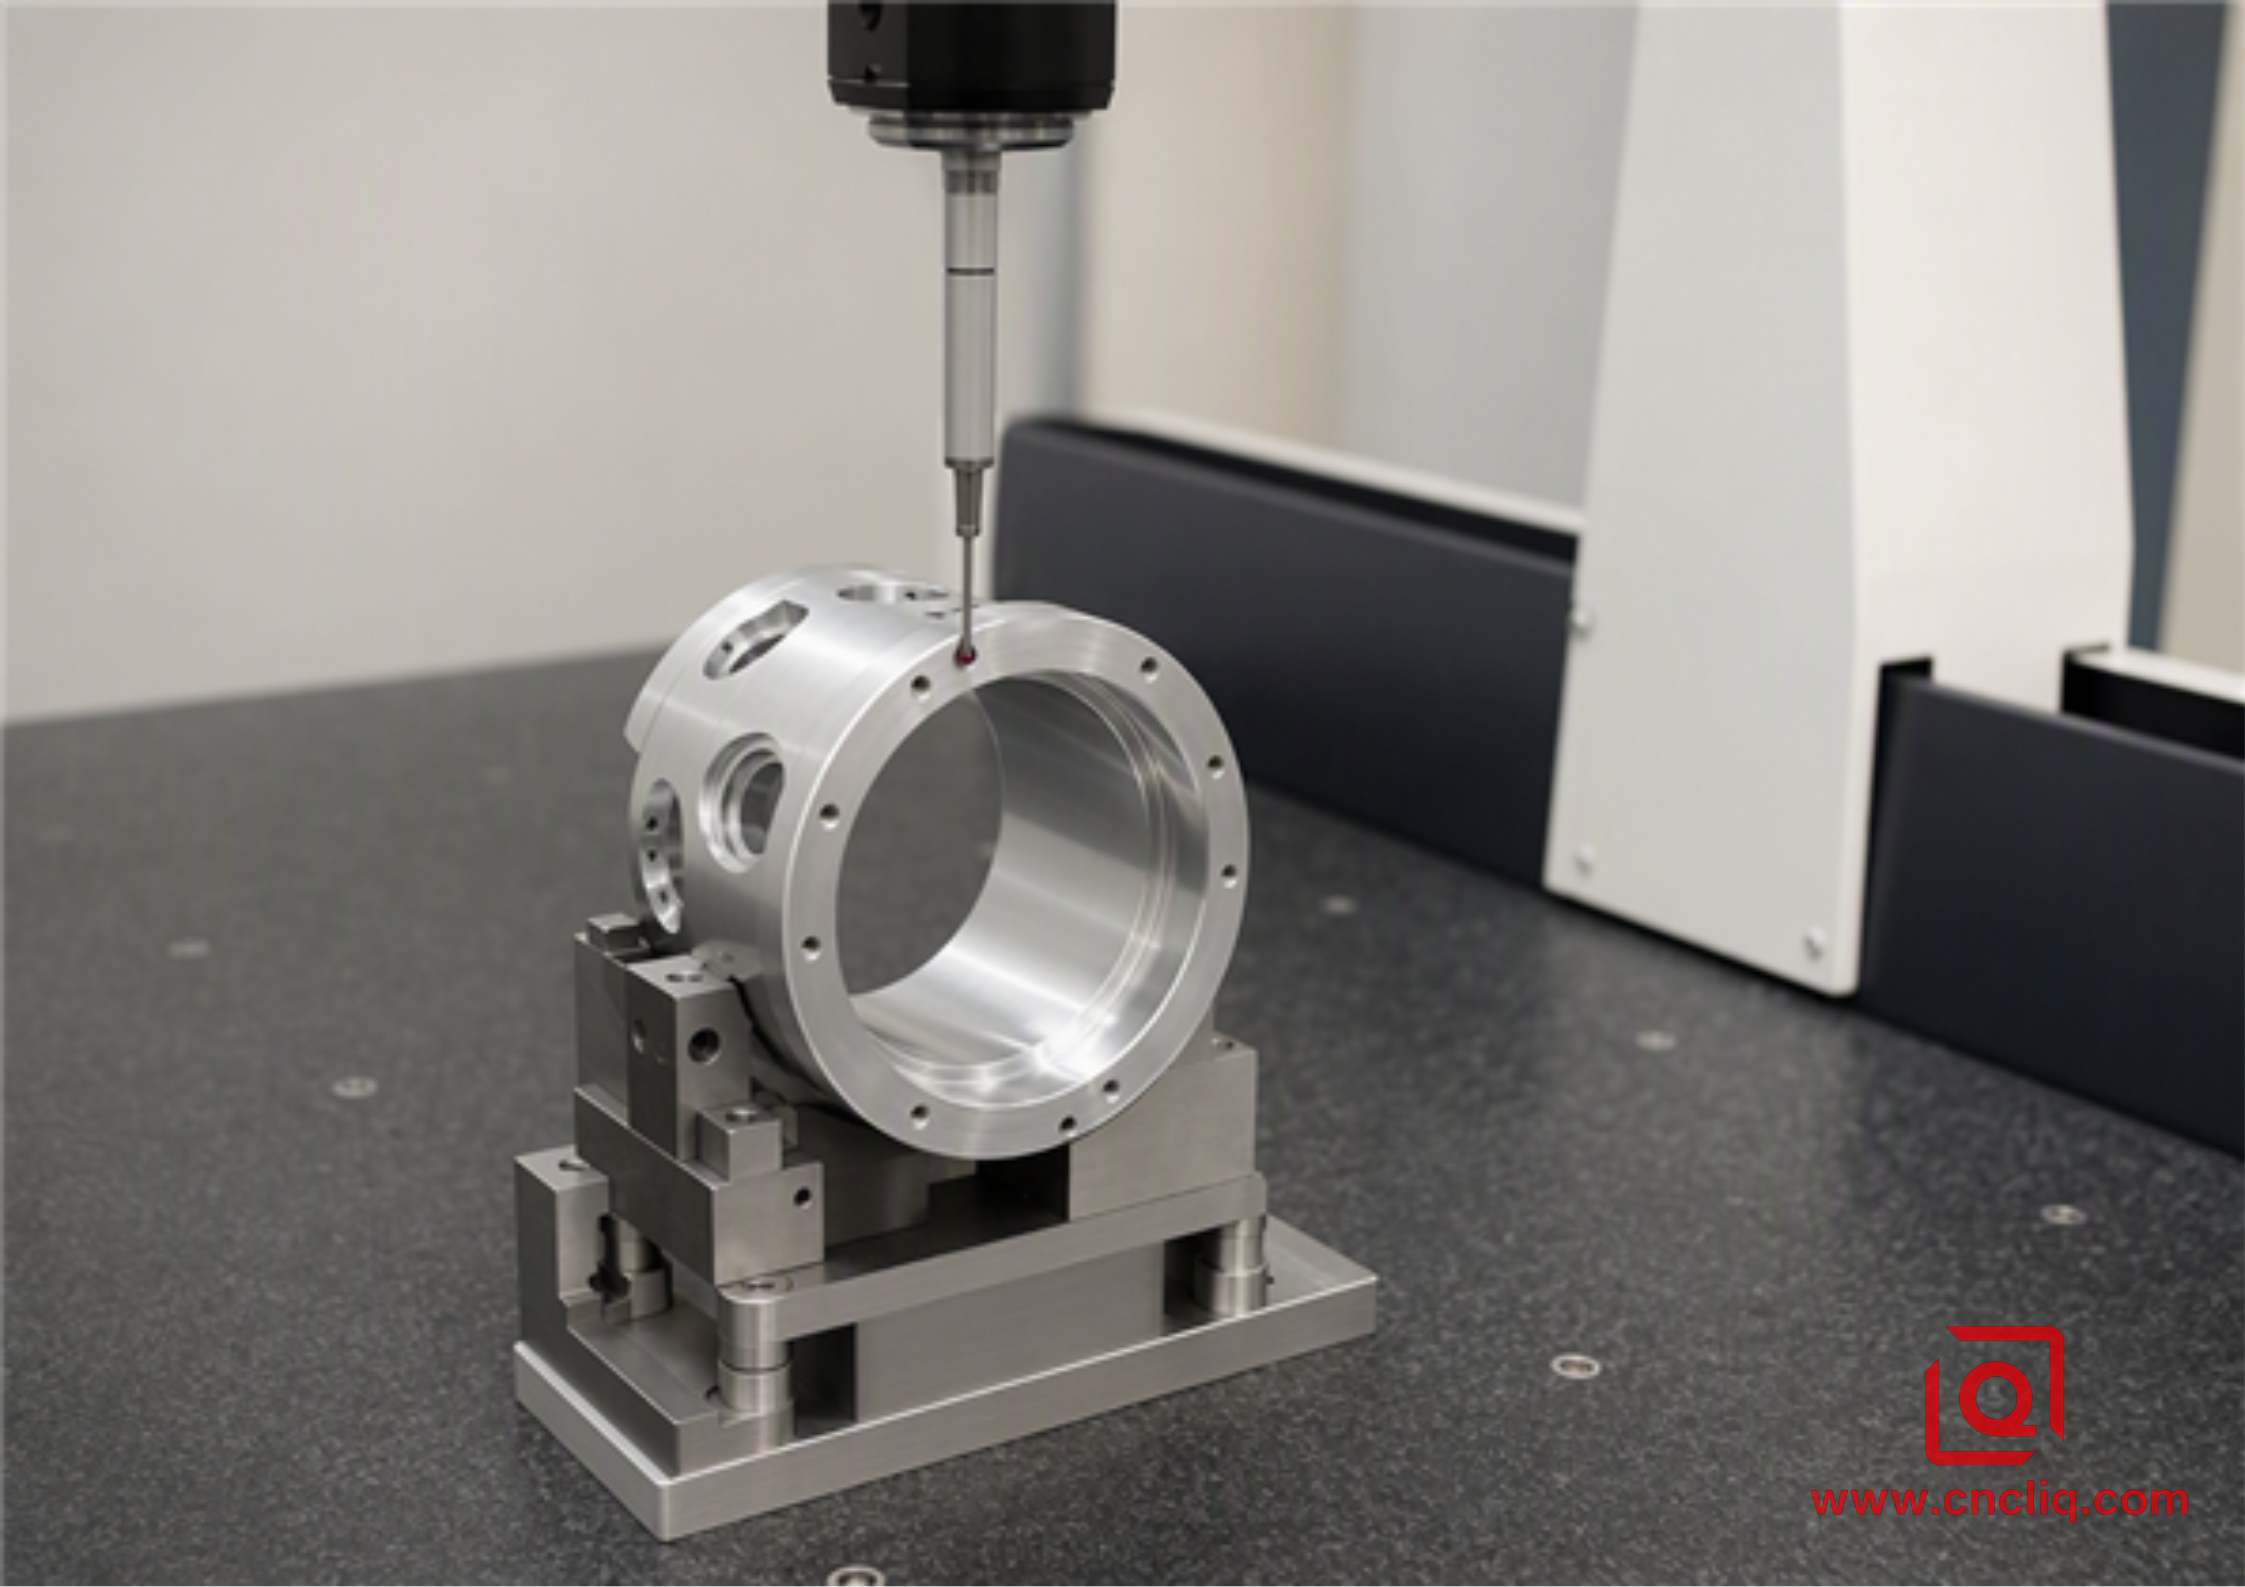
从纸面上看,两台机器的流程看起来很便宜。在便宜的车床上进行车削加工,在开式床身铣床上进行横向钻孔和型腔铣削。很简单,对吧?
不完全是。
观察地板十分钟。操作员松开车削后的毛坯。即使在辅助铣削夹具上仔细钻孔 6061 软爪,切屑也不可避免地会滞留在零件安装面下方。定位台肩下方滞留的 0.03 毫米杂散切屑会导致倾斜。将液压虎钳拧紧至 2.5 MPa,然后将弹性变形引入薄壁铝缸。
您铣削径向特征,取出零件并进行测量。
特征到基准的真实位置超出了您的目标。
为什么?因为参考坐标系在工件离开主轴卡盘的第二次复位。
Conventional Routing:
Lathe Op 10 (Datum A Created)
 → Part Ejection & Queue Wait (Thermal Drop)
 → Mill Op 20 (Re-clamp on Datum A via Soft Jaws)
 → True Position Shift + Runout Degradation
相比之下,5 轴或多轴铣车中心执行业界所谓的“一体式”加工。主轴一次夹紧挤压铝棒材。粗车削、外轮廓轮廓加工、偏心动力刀具镗削、跨孔钻削、刚性攻丝和去毛刺均在单一、不受干扰的坐标系下进行。
如果次级侧需要工作,副主轴将转速与主轴同步,通过 C 轴编码器对准将相位匹配至 0.001 度,抓取成品直径,并在自动切断期间接收零件。
无需人工操作。无重新夹紧错误。无数据迁移。
真实生产快照:流体歧管外壳
为了了解其在实践中的工作原理,让我们检查一下我们为欧洲自动化测试设备 OEM 生产的实际工业流体歧管外壳。
该零件设计将精密液压滑阀孔与四个交叉铣削歧管端口、成角度的油道和外部固定螺纹配对。
Key Material & Geometry Baseline:
- Material: Aircraft-grade Aluminum 6061-T6 (AMS 4027 / ASTM B221)
- Raw Stock: 65 mm Diameter Cold-Drawn Round Bar
- Finished Length: 112.5 mm
- Critical Features:
 * 28.000 mm (+0.008 / -0.000 mm) Central Valve Bore
 * 4x Radial M12x1.5 Cross-Drilled & Threaded Ports
 * 0.010 mm Coaxiality along the full 110 mm axis
 * Ra 0.4 µm Internal Spool Surface Finish
为什么传统的 2-Op 路线举步维艰
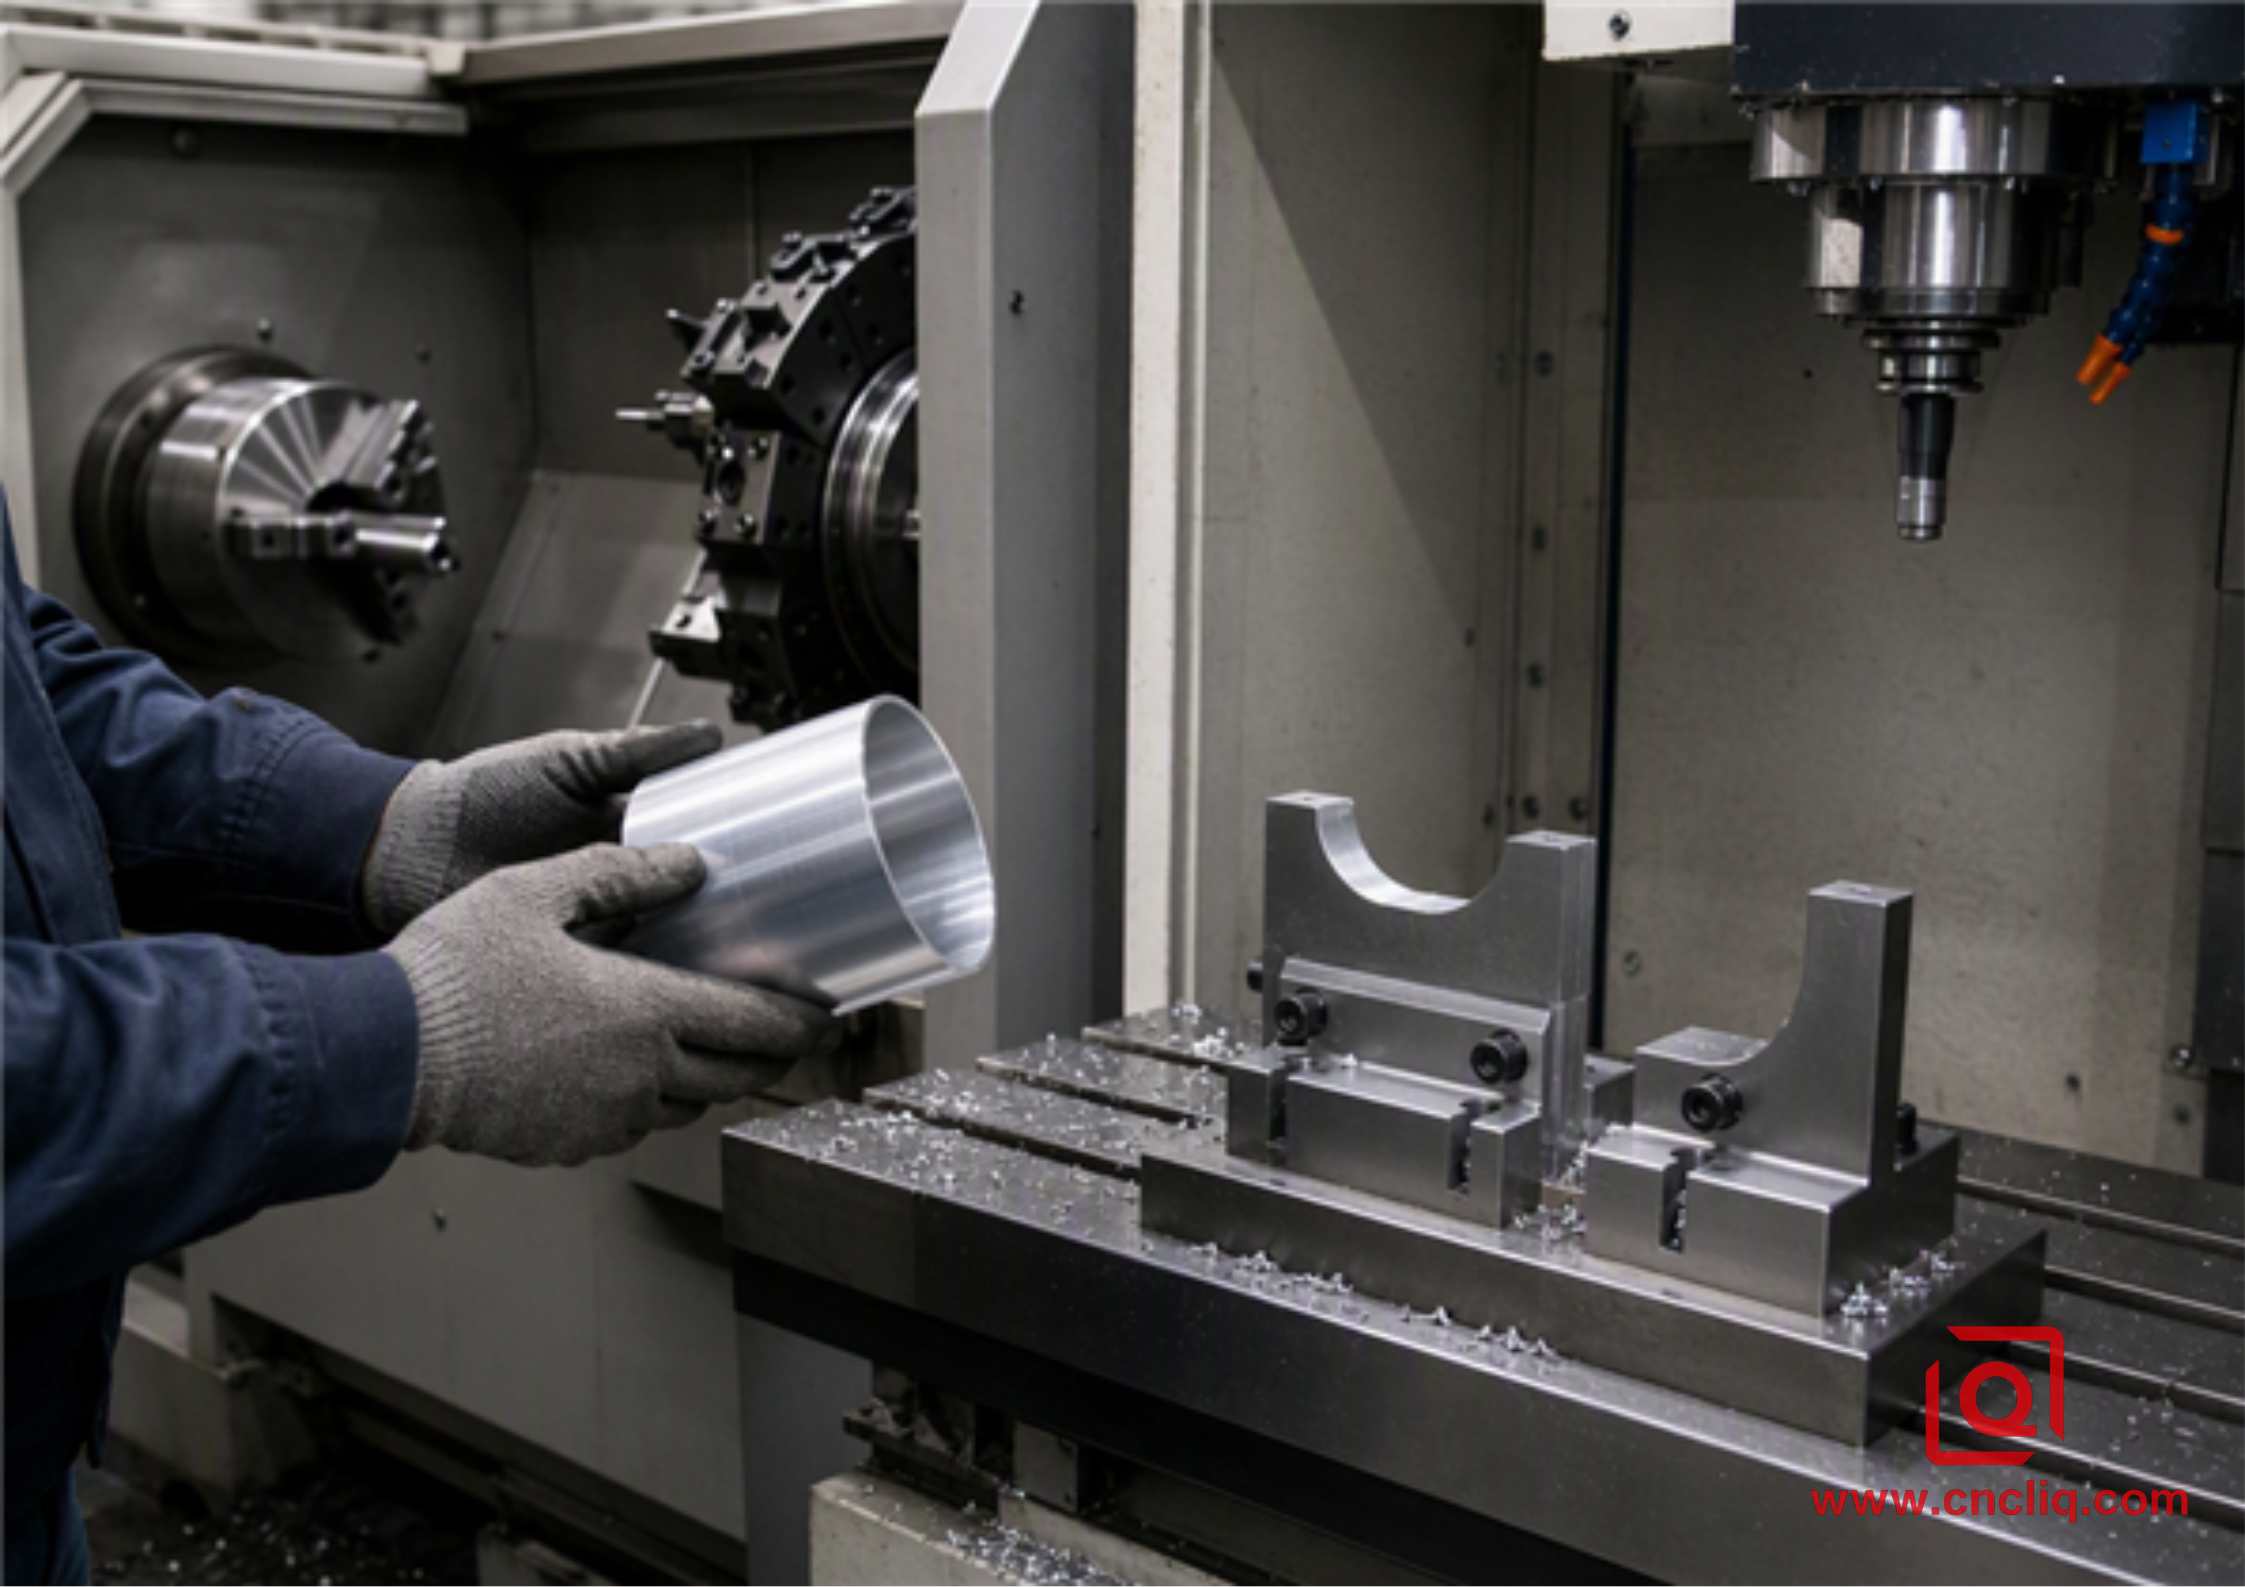
回到第一次原型运行,客户采用了两步设置:转动外径,完成它,并在车床上钻孔内径,然后将零件侧向翻转到标准铣床虎钳中以弹出交叉端口。
结果:
-
液压孔椭圆度:虎钳钳口压力直接作用在 4 毫米的车壁上,使油缸产生 0.018 毫米的不圆度。当夹紧装置弹出时,材料的回弹留下了一个蛋形孔,该孔直接吹过空气衰减泄漏检查装置。
-
径向角度不对中:通过预加工平面上的寻边器将零件旋转重新归零,导致交叉端口上相对于孔中心线的真实位置误差为 0.038 毫米,超过了图纸标注的 0.015 毫米。
-
排队时间:由于设置转换和机器之间的排队时间,一批 500 台设备需要 14 个工作日才能清理车间。
彻底的对策
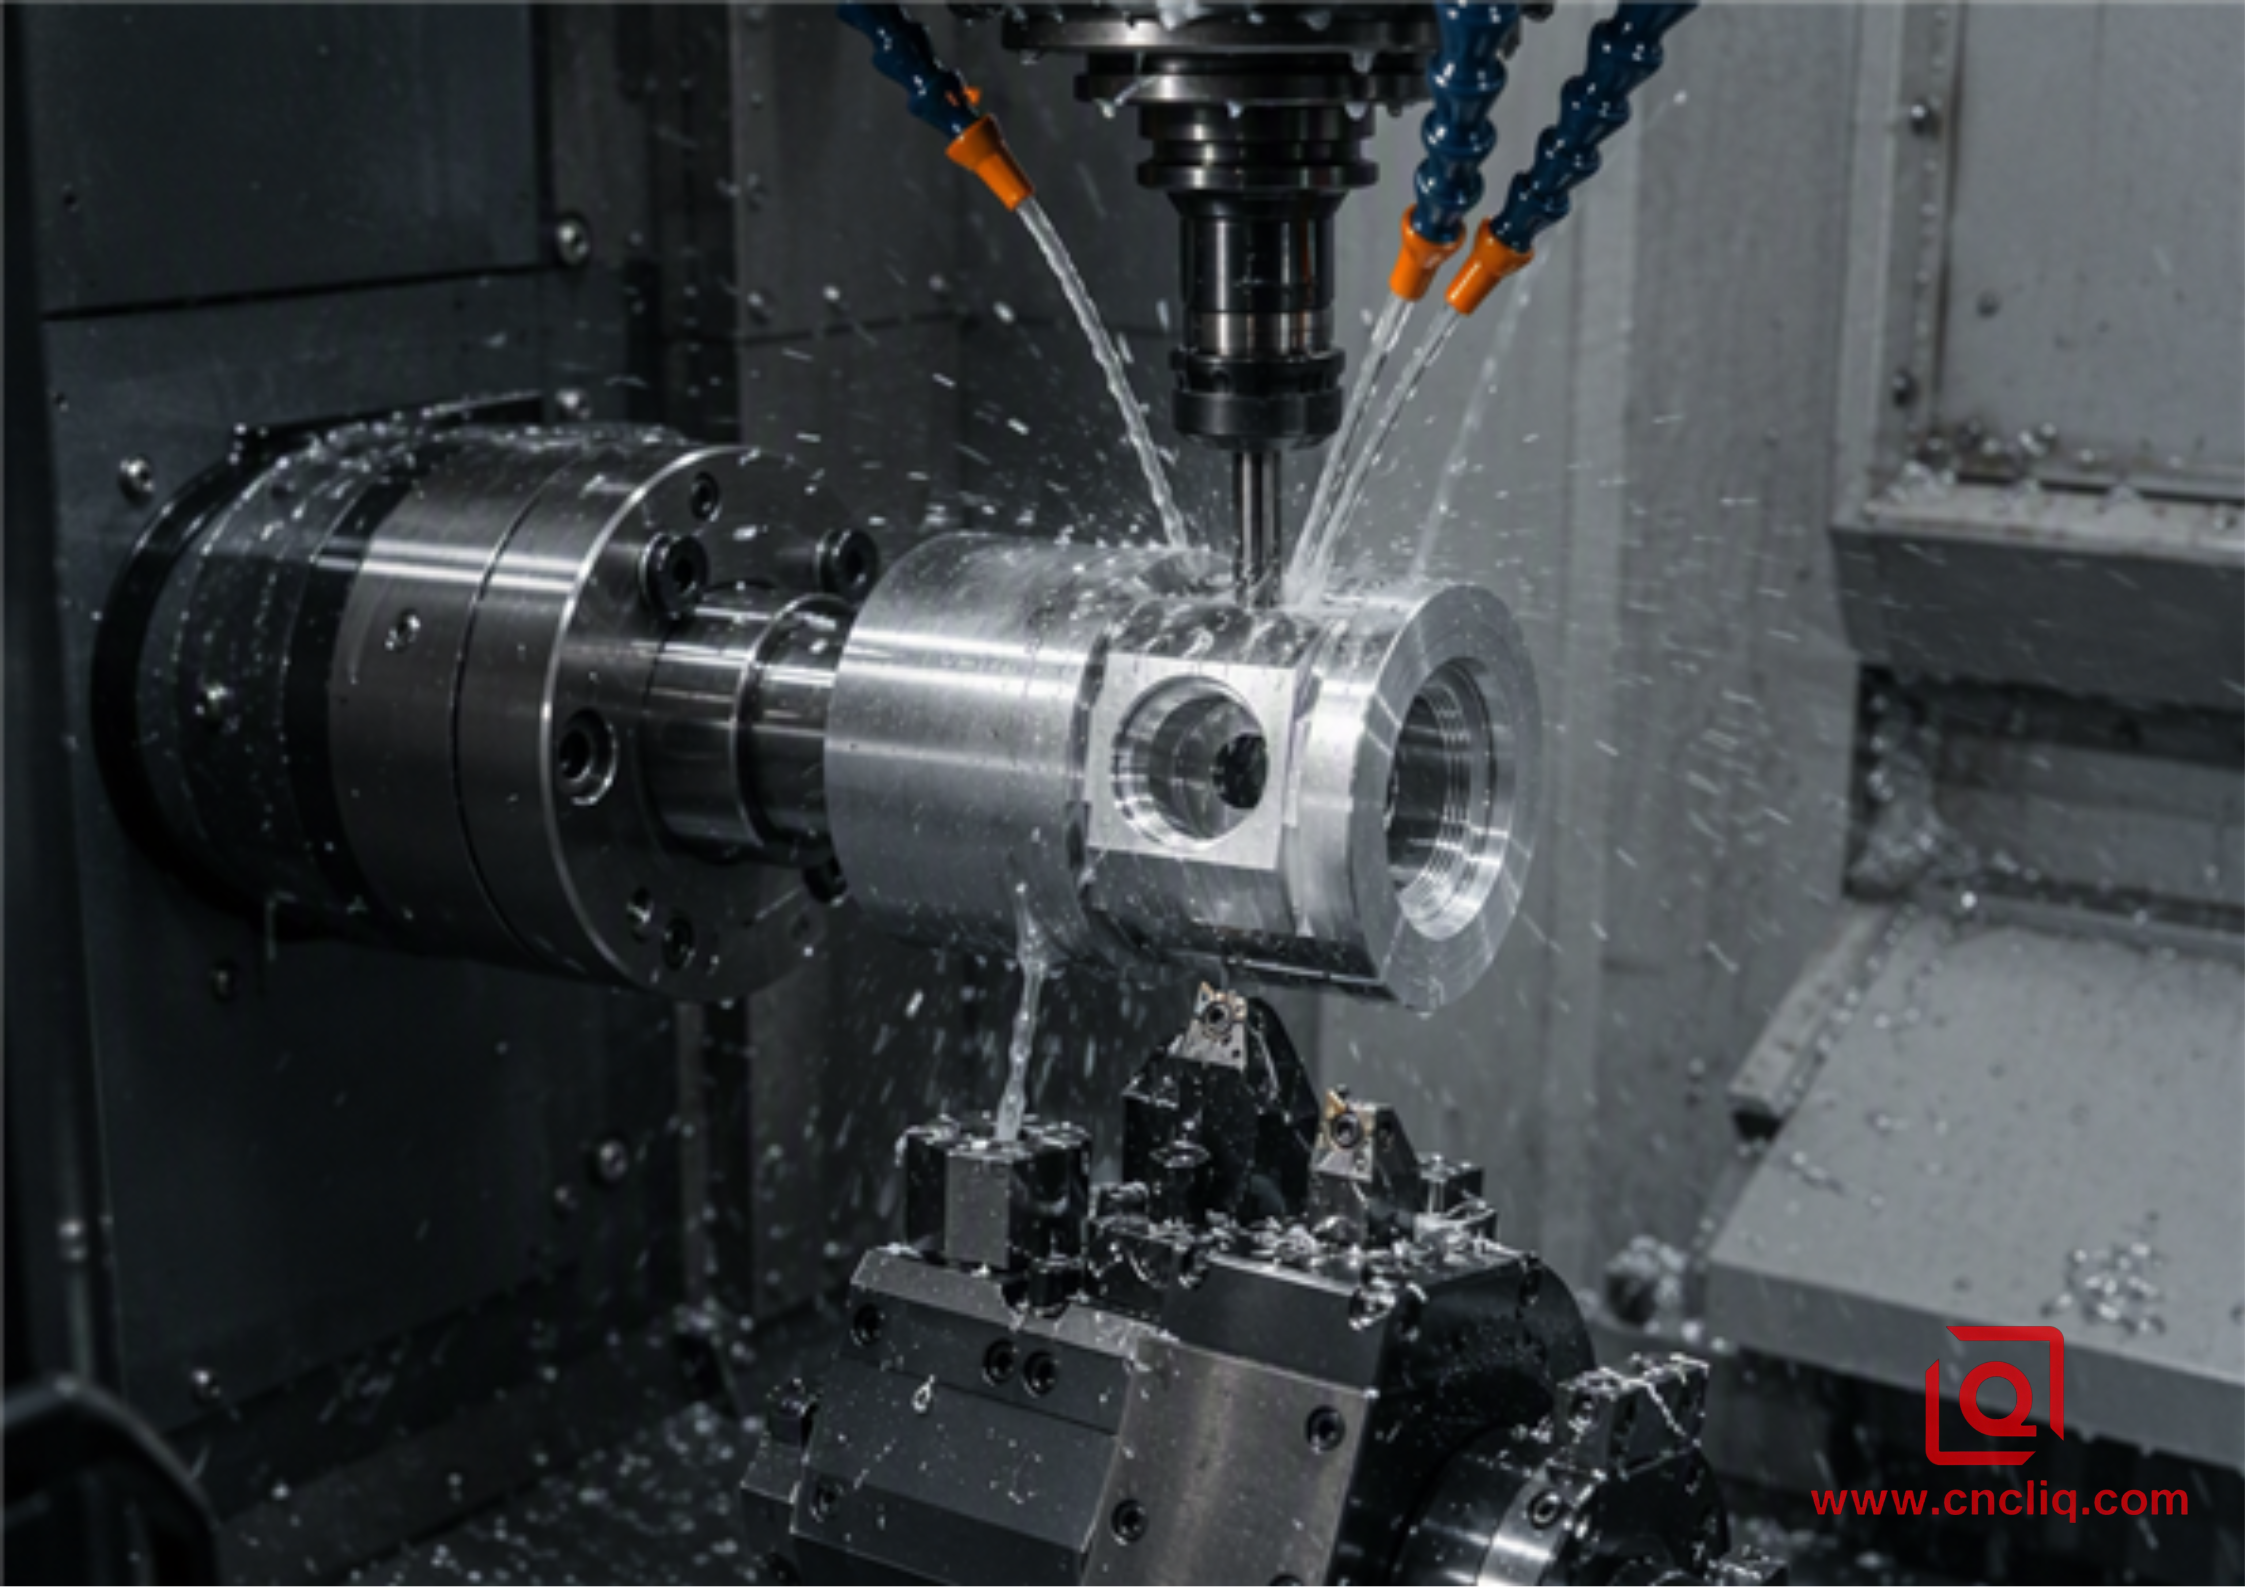
我们将作业直接发送至 8 工位下转塔、B 轴上铣主轴铣车中心。
-
工具和设置:
-
主轴:3 爪弹簧夹头,可容纳 65 毫米毛坯。
-
粗车削:金刚石 CNMG 120408 硬质合金刀片以 280 m/min 切削速度 (Vc) 和 0.22 mm/rev 进给 (fn) 进行高压空气喷射干运转。
-
内孔:精镗杆采用抛光、未涂层的微晶碳化物,具有锋利的 0.2 mm 刀尖半径,以 180 m/min 的速度运行,合成水溶性冷却液(8% 浓度)在 70 bar 的压力下通过刀具输送,以排出细丝铝切屑,而不会刮伤壁。
-
交叉特点:主轴通过C轴盘式制动器动态夹紧,保持0.002度分度刚性。使用整体硬质合金 4 刃短端铣刀铣削端口减压平面,然后进行钻孔和成型攻丝。
-
-
二次操作:
-
副主轴向前移动,与车削后的端面啮合,匹配扭矩,用光滑的饼形卡爪以受控的1.2MPa夹紧力夹紧,并分离工件。
-
副主轴完成后端面端面、锪孔、去毛刺。
-
结果不言而喻:
| 加工参数 | 传统 2-Op(车床 + VMC) | 集成车铣中心 |
| 总设置/夹紧操作 | 2 种不同的设置(Op 10 + Op 20) | 1 单次装夹(副轴传送) |
| 总楼层循环时间 | 18.5 分钟加工 + 3 天排队 | 6.8 分钟完成单循环下降 |
| 内孔圆度偏差 | 0.014 毫米至 0.022 毫米(变形) | 0.003 毫米至 0.005 毫米(一致) |
| 跨孔真实位置 | 0.035 mm(累积夹具误差) | 0.008 mm(直接C/Y轴定位) |
| 最终零件废品率 | 500 台试运行中的效率为 6.4% | 2,000 件生产运行中 0.2% |
| 适用标准 | ISO 2768-m、ASTM B221 | ISO 2768-f、ISO 1101、ASME Y14.5 |
机器运动学:为什么力学对铝很重要
为什么铣车床处理铝合金(例如 6061、7075-T651 和 2024)时,其结构完整性明显高于独立铣床或车床?
这取决于刚性、热稳定性和轴同步。
 +----------------------------------+
 | B-Axis Milling Spindle |
 | (12,000 RPM, Multi-Angle Mill) |
 +-----------------+----------------+
 |
 v
 +-------------------+ [Workpiece] +--------------------+
 | Main Spindle | ===[ 6061-T6 ]===| Sub-Spindle |
 | (C-Axis / 0.001°) | | (Opposed Coaxial) |
 +-------------------+ +--------------------+
 ^
 |
 +-----------------+----------------+
 | Lower Tool Turret |
 | (Static & Driven Tools) |
 +----------------------------------+
1. 控制热膨胀 (ΔL = L × α × ΔT)
铝会因热量而发生大量移动,热膨胀约为 23 × 10⁻⁶ / K。在粗加工过程中撕掉 40% 的毛坯,您会在不知不觉中看到零件的核心温度从 20 °C 直线上升到 55 °C。
在传统的车间工艺中,热零件在塑料箱中冷却过夜,在操作员第二天早上将其装入铣削夹具之前明显收缩。您的基准面已经是移动目标。
在车铣复合上运行该系统可以使用溢流冷却液(或高压贯穿主轴的冷却液)将零件的温度锁定在绝对水平。你粗加工,你半精加工,让它浸泡通过定时的 30 秒停留或中间冲洗,然后在最后一次去皮,而工作不会离开同一个热口袋。
2. 径向 Y 轴插补与真正的正交运动
较旧的动力刀具车床通常没有真正的 Y 轴可言。他们只是通过将 X 轴滑块与 C 轴主轴同步来欺骗横向行程。这个技巧可以很好地处理草率的公差。不过,尝试在平面或 O 形环面凹槽上保持 0.01 毫米的垂直度,每次工具推出都会使特征凸出。
现代铣车中心采用真正的正交 Y 轴机械方式。铣头沿着垂直于车削轴线的专用结构导轨干净地行进。
简单来说,开出一个口袋或放入 O 形环凹槽中会使地板完全平坦,而侧壁则完全符合 ASME Y14.5 标注。
控制高速铝加工中的切屑和刀具
与不锈钢或铬镍铁合金相比,铝很软,但它也有自己独特的车间难题:积屑瘤 (BUE)、钝工具下的加工硬化以及缠绕在卡盘上的鸟巢状切屑。
以下是我们如何在铣车程序中设置切削参数,以保持镜面光洁度和严格的尺寸:
-
6061-T6 的表面速度:
车削粗加工路径:250 至 320 m/min。
车削精加工道次:350 至 450 m/min,进给速度为 0.08 mm/rev,可直接从刀片上获得 Ra 0.8 µm,无需二次抛光。
动力刀具铣削(整体硬质合金立铣刀):切削速度为 300 至 500 m/min,主轴速度提高至 10,000–14,000 RPM,切屑负载目标为每齿 0.06 至 0.12 mm,具体取决于刀具伸出量。
-
工具涂层:
切勿对铝材使用通用的 AlTiN 或 TiAlN 涂层工具。铝对铝基涂层的亲和力导致切削刃处的快速材料焊接和微焊接。相反,我们使用抛光的无涂层硬质合金(用于超长运行的 PCD)或具有极低摩擦系数(低于 0.1)的专用 DLC(类金刚石碳)涂层。
-
断屑策略:
车铣编程在粗车削过程中使用振荡切削(断屑宏)。通过暂时将进给轴从切削中摆动一毫秒,机器将延展性铝切屑折成易于处理的小卷曲,而不是让它们卷入危险的鸟巢中,从而划伤精密表面或卡住刀具转塔。
下一个车铣铝部件的关键 DFM 指南
如果您希望最大限度地提高铣车加工效率并降低单位成本,请在构建 CAD 模型时考虑以下车间实际情况:
-
利用标准夹头直径:
设计零件的最大外径,以匹配标准棒材原料尺寸(例如,20 毫米、25 毫米、32 毫米、50 毫米)。这样可以实现棒料进给自动化生产,无需事先对原材料进行无心磨削或定制车削。
-
避免基部出现均匀的深内根:
在圆柱体上设计型腔时,内角半径至少为 1.5 至 2.0 毫米。这使得标准 3 毫米或 4 毫米整体硬质合金立铣刀能够在高转速下磨削拐角,而不会发出尖叫声或引起颤动。
-
将交叉孔与坐标平面对齐:
只要有可能,就将交叉孔放置在与中心线成直角的位置,或者将它们严格固定在常见的径向分度角上。当然,现代铰接头提供了足够的工作范围,但坚持使用标准平面仍然可以缩短切割时间,并使您免于编写噩梦般的多轴接触式探针检查例程。
-
考虑二次阳极氧化公差:
请记住,MIL-A-8625 II 型硫酸阳极氧化通常在每个表面沉积 5 至 12 µm(内孔直径 10 至 24 µm),而 III 型硬涂层阳极氧化在每个表面沉积 25 至 50 µm。在车铣加工程序中,我们将精加工孔刀具偏置偏置到公差带的低端,为阳极氧化后的堆积留出精确的喘息空间。
底线:总拥有成本
严格关注机器每小时的费率会忽略更大的前景。
是的,多轴铣车中心比标准 3 轴 CNC 立式铣床具有更高的每小时加工效率。
但是,当您考虑以下因素时:
-
二次定制夹具工具成本为零(每个 SKU 专用软爪开发节省 1,500 至 4,000 美元),
-
总周期和运输时间缩短高达 60%,
-
高价值零件的废品率低于 0.5%,并且
-
保证跨多个基准的跳动和同轴度,
...每件合格件的总着陆成本大幅下降。
如果您的铝部件要求车削直径和铣削特征之间具有紧密的同轴度,请考虑跳过多机继电器。铣车制造提供了从原始挤压棒材到可用于装配线的经过 CMM 验证的成品硬件的不间断路径。
常见问题解答
问题 1:与 3 轴 CNC 相比,车铣铝零件的批量尺寸是多少才具有成本效益?
答:在前端进行车铣加工会造成伤害 - 仅仅通过 CAM 模拟和设置偏移就需要 3 到 5 个小时。对于需要专用夹具的多操作作业,批量经济通常需要大约 50 到 100 个零件。尽管如此,即使是在 10 到 30 件小批量加工中,一旦您的真实位置或跳动下降到 0.012 毫米以下,一次完成的加工就能带来回报,因为您完全避免了将 1,500+ 沉入 OP2 铣削夹具中。
问题 2:铣车加工中心能否像处理 6061 一样轻松处理 7075-T651 等较硬的铝合金?
答:是的,从很多方面来说,7075-T651 实际上是更轻松与 6061 相比,可在车铣外壳内进行管理。其更高的锌含量和屈服强度可产生短而脆的切屑,在高速车削和螺纹铣削过程中可干净地断裂,几乎消除了切屑鸟巢现象。我们的主要调整是将表面速度降低大约 15-20%,并改用高剪切、微晶硬质合金刀具,以防止在剧烈铣削啮合下过早出现边缘崩刃。
问题 3:如何验证断续切削和相交交叉孔零件的关键尺寸?
答:我们使用双层验证协议。首先,在副主轴切断零件之前,机上光学接触式测头(例如雷尼绍 OMP40-2)会验证基准位置、孔径和轴向距离。分切后,部件将在我们的气候控制质量室 (20 °C ± 0.5 °C) 中进行完整的 100% 首件验收以及连续 SPC。我们在坐标测量机上探测它们,并使用光轴扫描仪跟踪圆柱特征,所有这些都符合 ISO 10360 校准标准。
Q4:车铣复合中心如何防止薄壁铝筒在副轴传送时被压坏?
答:锁模力管理至关重要。我们在副主轴卡盘上使用可编程液压/气动比例阀,根据壁厚将夹紧压力降低至 0.8–1.2 MPa。在夹具方面,我们配备了定制的 360 度全接触饼形钳口,与车削外径完全匹配,放弃了标准锯齿状 3 钳口齿。包裹整个圆周可以将卡盘压力平铺在皮肤上,在它可能导致孔或跳动之前消除点挤压。
问题 5:哪些文件类型和图纸为您提供了即时报价车铣作业所需的一切?
答:最好的办法是发送 3D 模型(最好是 STEP AP214 或 AP242,因为它们保留嵌入式 GD&T)并与干净的 2D PDF 打印配对。确保您的 2D 打印明确您的主要基准(A、B、C)、严格限制、目标 Ra 表面处理以及精确的表面要求,例如 MIL-A-8625 II 型阳极氧化或 III 型硬涂层。这样,我们就可以从第一天起就计算出我们的刀具路径和烘烤镀层的生长情况。
概括
在独立车床和铣床之间弹跳棘手的铝零件会堆积设置错误,在重复夹紧下压碎薄壁,并使工作陷入等待下一个主轴的过程。将多轴车削、同步 C/Y/B 实时切削和自动副主轴切换打包到 1 个连续抓取停止基准漂移冷中。在可靠的排屑、真正的正交行程和稳定的温度浸泡的支持下,这一一次性完成的工作流程可将运行时间缩短高达 60%,将真实位置精确到 0.010 毫米以下,并降低严格公差 OEM 运行的零件成本。
联系信息
免责声明
本博客上发布的所有技术文章、材料规格、加工建议和表面处理详细信息仅供参考和参考。请注意,一般博客见解不能取代已签署的技术协议。由于定制零件因材料热值、机器校准和特定公差而异,因此装订质量规格仅受您批准的 CAD 图纸、签署的合同和正式质量计划的约束。
该博客上的所有客户案例研究均已彻底匿名和净化。显示的性能指标、制造工作流程和图像仅用于展示我们的定制加工能力,并不代表所有订单的单一通用标准。
力勤制造团队
宁波力勤工业凭借 18 年的精密工程经验,为严苛的全球市场制造高耐受性金属部件。我们的生产中心占地 6,500 平方米,配备 150 多台机器,运行 4 轴和 5 轴数控加工、铣车加工、冷挤压和压力压铸在同一屋檐下进行。此设置使我们能够无缝管理项目,将零件从最初的 CAD 概念直接交付到最终的发货。
我们以零妥协的方式进行质量控制。我们按照其所需的工程规范来对待严格的公差。在 ISO 9001、ISO 13485 和 IATF 16949 认证的支持下,我们的 QA 工程师对每个生产批次进行严格的 IPQC、FQC 和 OQC 检查。从 CMM 尺寸测绘和光学分析到硬度和盐雾测试,我们会预先验证您的关键规格,以便您收到即插即用的组件,并且零组装麻烦或代价高昂的生产线停机。除了制造之外,您还可以信赖我们对新询价的两小时响应时间、对原型样品的直接支持以及在欧洲、北美、亚洲和大洋洲的顺利出口运输。
欢迎您的垂询和样品。访问我们的网站或直接联系我们以获得有竞争力的报价!
