 中文 (简体)




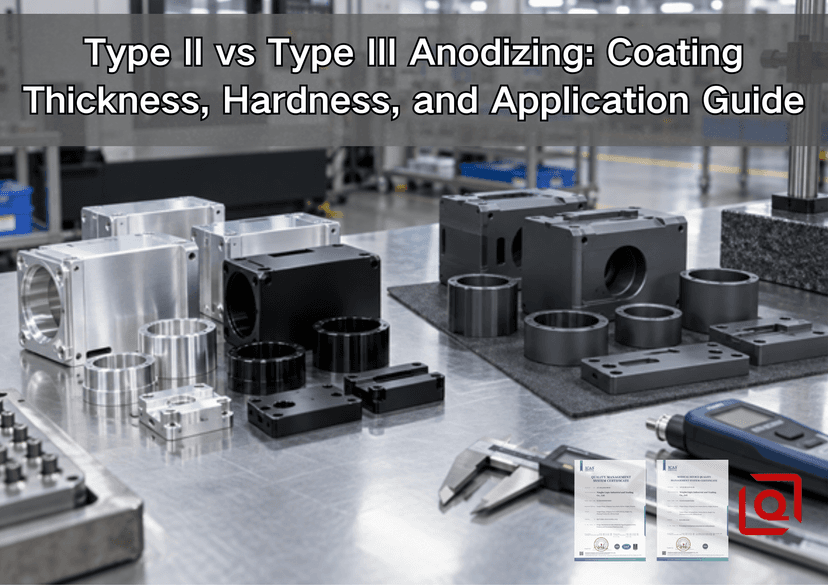
您是否仍然不确定图纸是否需要 II 型阳极氧化或 III 型硬涂层?错误的选择可能会导致外观漂亮的零件过早磨损,或者耐用的涂层会封闭轴承孔并停止组装。本指南从车间的角度解释了这一决定。我们将跟踪零件从绘图到检查的整个过程,并在工作经常出错的地方暂停:在厚度注释、遮盖孔、颜色样本或让整理者猜测的询价处。
在大多数工作中,岔路口是很容易看到的。 II 型适用于颜色和腐蚀简介。 III 型属于在摩擦或磨损时必须保持工作的表面。最终的选择仍然是针对特定部分的。外壳上的 10 µm 黑色涂层和液压孔内的 50 µm 硬质涂层解决了不同的问题,尽管两者都是从硫酸阳极氧化开始的。
本文重点讨论影响定制 CNC 加工铝制零件的决策。要更广泛地了解喷砂、转化涂层、粉末涂层及其公差效果,请使用力勤铝材OEM表面精加工指南作为配套支柱页面。
II 型与 III 型阳极氧化一览
|
工程点 |
II型硫酸阳极氧化 |
III型硬质阳极氧化 |
|
主要目的 |
防腐、颜色、外观 |
磨损、擦伤和耐用的功能表面 |
|
共同店铺目标 |
5–25 微米 |
25–75 微米 |
|
更广泛的 MIL-PRF-8625F 系列 |
1.8–25.4 微米 |
12.7–114.3 微米 |
|
典型显微硬度 |
约 200–400 HV;取决于工艺和合金 |
约 400–600 HV;取决于工艺和合金 |
|
颜色行为 |
透明或可广泛染色 |
自然灰色、青铜色、木炭色或黑色;亮色控制有限 |
|
立体效果 |
通常适度,但与紧配合和螺纹相关 |
通常很重要;通常需要津贴或掩蔽 |
|
耐磨性 |
适合轻度搬运和有限摩擦 |
适用于重复滑动、磨损接触和轴承表面 |
|
相对工艺成本 |
降低 |
更高是因为更冷的浴控制、更高的电流密度、更长的时间和更严格的检查 |
|
典型零件 |
外壳、支架、装饰、颜色编码硬件 |
阀块、活塞套、导轨、工具、高负荷机构 |
这些是比较值,而不是通用购买限制。 MIL-PRF-8625F 定义了 2 种类型; ISO 7599 和 ISO 10074 涵盖保护/装饰和硬质阳极氧化。批准的图纸和质量计划控制着工作。
阳极氧化实际上改变了什么
阳极氧化不是油漆。在浴槽内,铝本身的外皮会变成氧化物。氧化物一部分渗透到原来的表面,一部分向外生长。在密封之前,其毛孔可以接受染料或其他批准的处理。
清洁、除污、挂架、电流分布、浴液控制、漂洗、染色和密封都会影响结果。 III 型通常使用较冷的浴液和较高的电流密度来构建更厚、更致密的耐磨层。
单独的类型是不完整的。一个小标注就会产生很大的差异:1 级是未染色的;1 级是未染色的; 2 类添加染料。然后正确完成笔记。将合金、厚度、颜色、密封、最终尺寸、掩模图、机架标记、测试和验收限制放在图纸上。
涂层厚度:改变设计的数字
MIL-PRF-8625F 的宽窗口范围为 II 型约 1.8–25.4 µm,III 型约 12.7–114.3 µm。在生产钢丝圈上,带通常更紧,II 型通常为 5–25 µm,III 型通常为 25–75 µm。正确的值取决于用途、合金、几何形状、等级和合格的工艺;厚度并不一定越大越好。
装饰性外壳可能只需要 II 型的颜色和腐蚀,而砂质滑动导轨可能需要受控的 III 型。如果没有功能原因,请勿指定最大厚度。
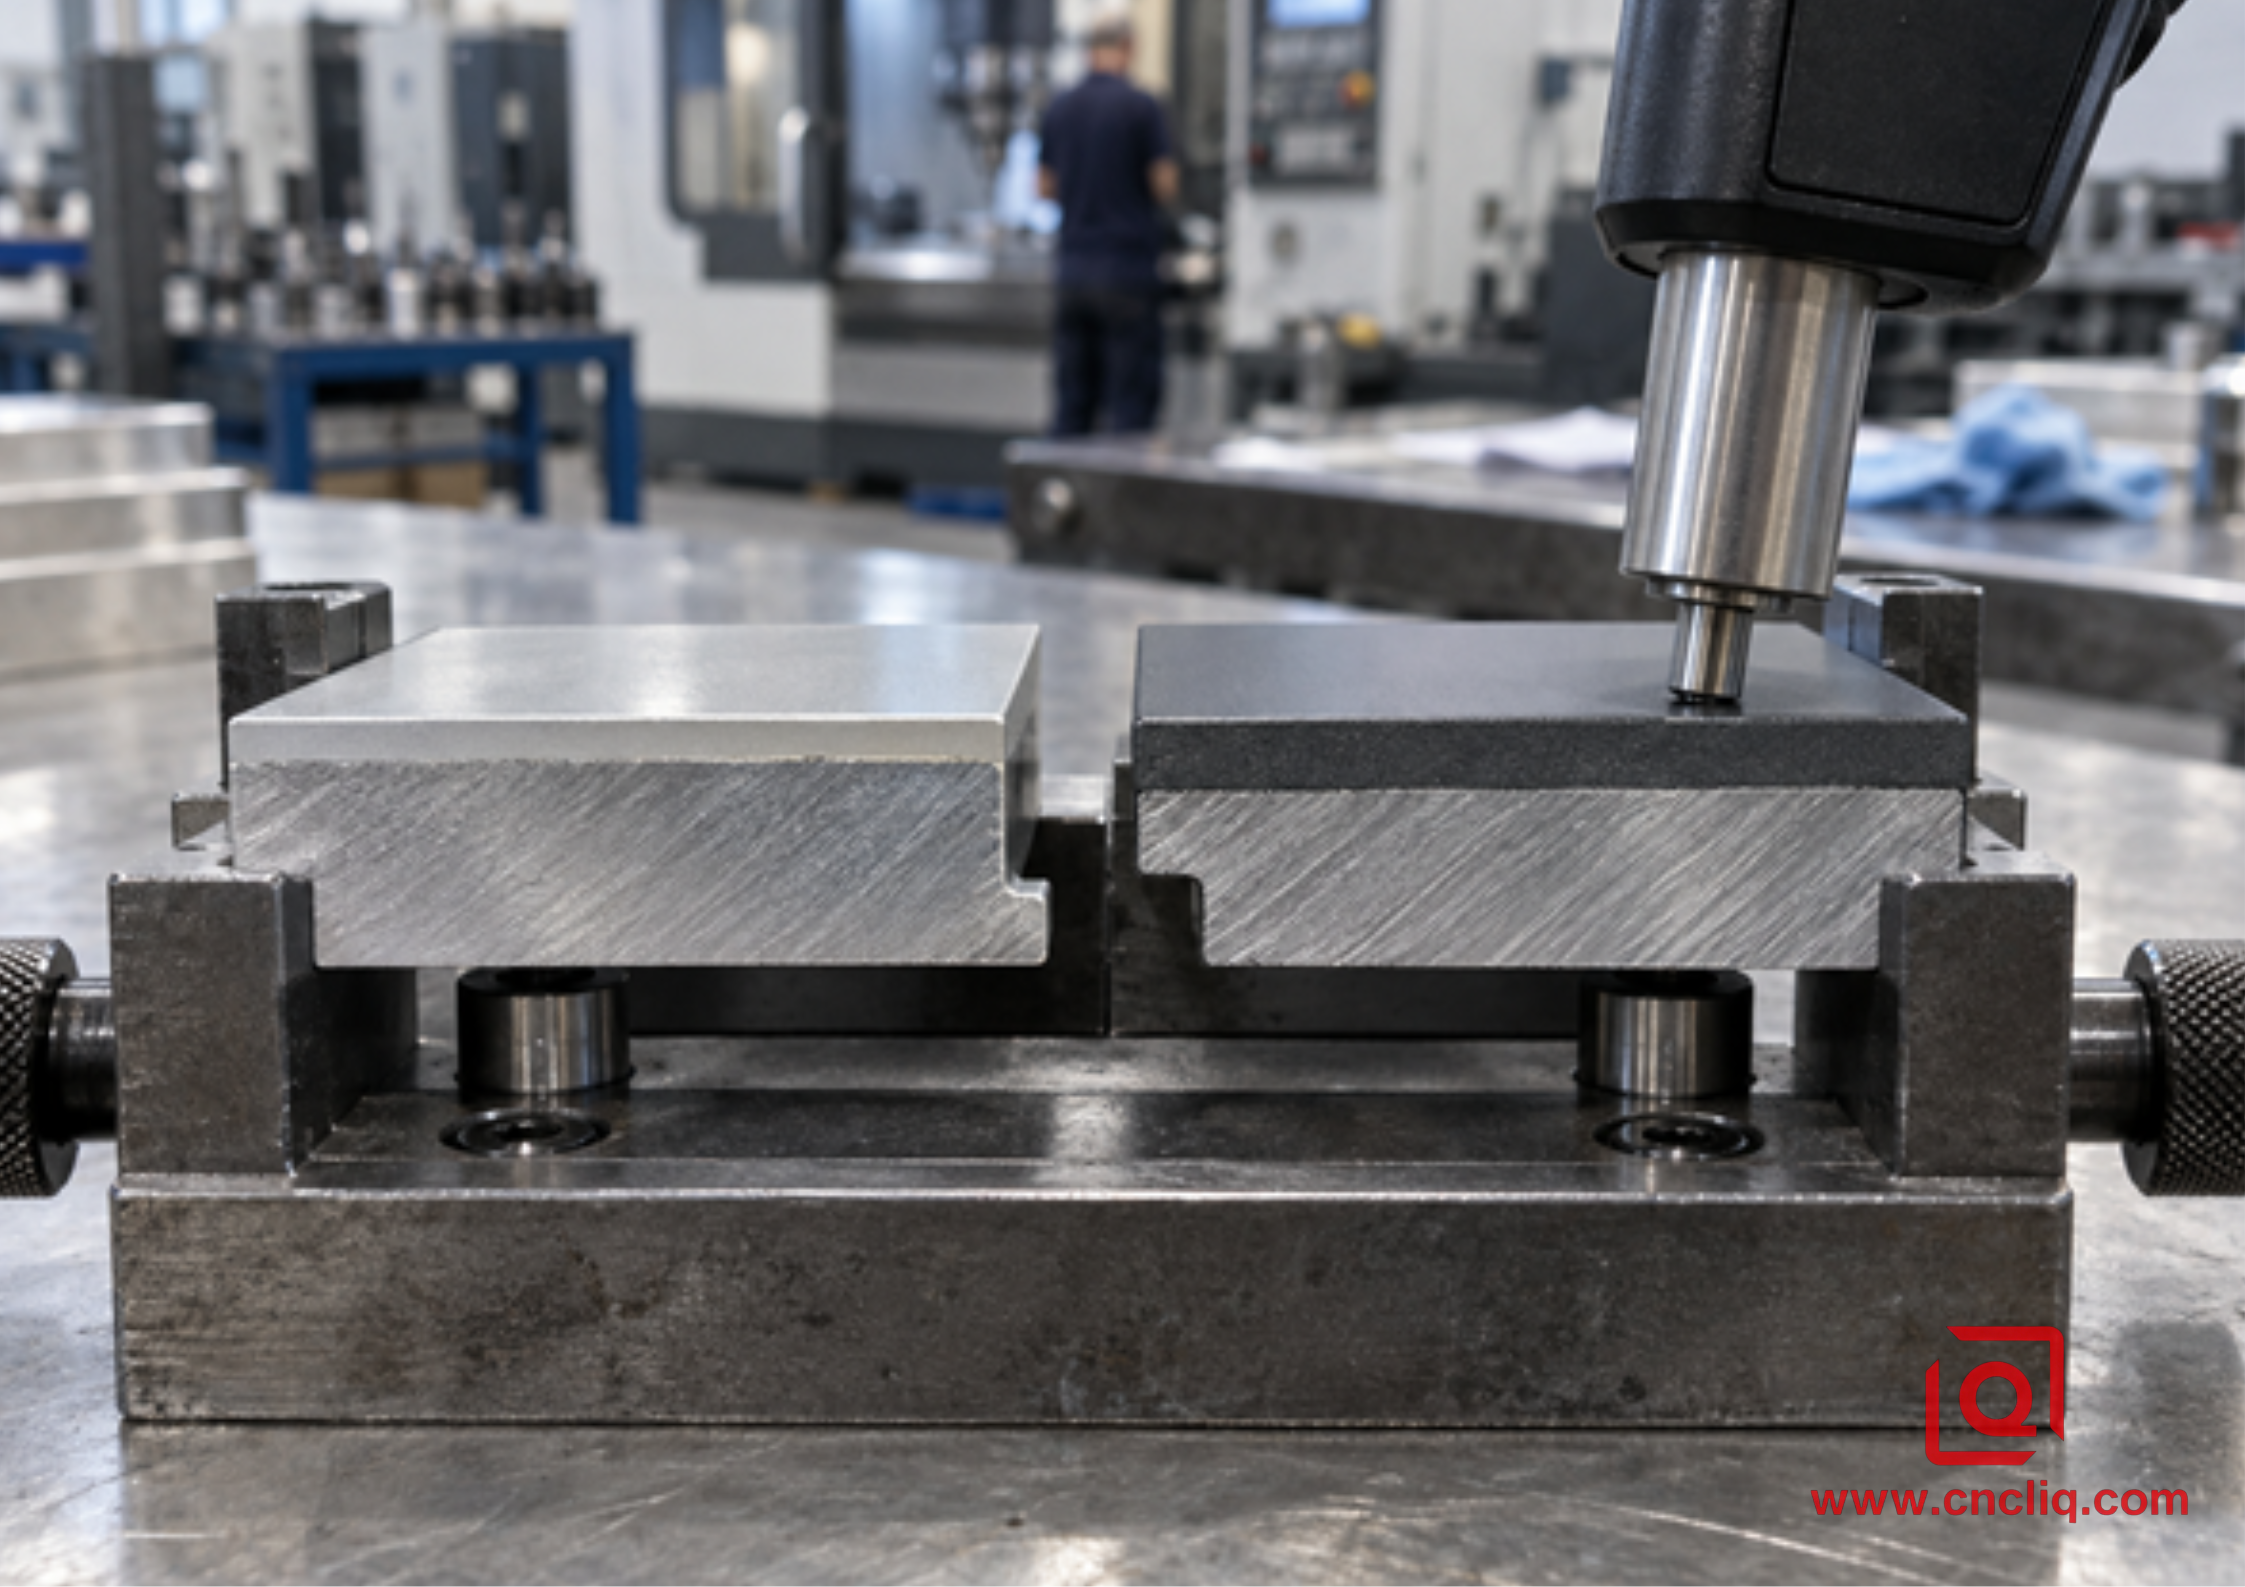
使用校准方法在可触及的、有代表性的表面上验证涂层厚度。
50/50 增长规则及其可能产生误导的地方
一个常见的估计规则是,大约一半的阳极层穿透原始铝表面,一半向外构建。它对于早期的公差计划很有用,但它不能替代合格育肥者测量的生长因子。该裂缝随着合金、镀液、目标厚度、局部几何形状、电流密度和预处理过程中去除的金属而移动。对于轴承座或阀孔,测量的能力和第一篇文章胜过任何经验法则。
取一个 20.000 mm 的孔和一个 50 µm 的硬涂层。从每面壁向内延伸 25 µm,计算结果为涂层后 19.950 毫米,即直径损失 0.050 毫米。这足以破坏许多轴承或滑动配合。实际的选择是在涂层之前打开孔,将其掩盖,或者在设计和涂层系统允许的情况下在之后完成它。说明图纸尺寸是在阳极氧化之前还是之后应用。
|
特征 |
涂层风险 |
典型的工程响应 |
图中应该写什么 |
|
精密内孔 |
直径闭合 |
机前津贴或面罩 |
成品尺寸及是否后阳极氧化 |
|
外部期刊 |
直径增大 |
机器尺寸过小或面罩 |
涂层厚度和最终配合 |
|
内螺纹 |
节圆直径变紧;脆性氧化物可能会碎裂 |
使用经批准的线程策略进行屏蔽或补偿 |
掩模深度、螺纹等级、精加工后规格 |
|
接地垫 |
阳极层是电绝缘的 |
遮盖接触区域 |
位置和最大屏蔽边界 |
|
锋利的边缘 |
当前的精矿和涂层可能会燃烧或变脆 |
添加实用的半径或倒角 |
完成前边缘断裂 |
有关合金运动、加工余量以及从坯料到成品零件的顺序的更多详细信息,请参阅 Liqin 的铝 OEM 加工和表面处理工作流程。同样的规则也适用于报价:3D 模型本身无法传达哪些界面可以接受涂层。带有标记的二维图纸仍然是最清晰的制造合同。
硬度和磨损:相关,但不相同
为了进行有效比较,许多 II 型薄膜的 HV 接近 200-400;据报道,受控的 III 型硬涂层通常接近 400-600 HV。将这些视为比较范围,而不是保证值或随意的 Rockwell C 等效值。对于硬度 CTQ,请指定测试方法、载荷、位置、优惠券和可接受范围。
硬度只能说明磨损情况的一部分。标题数字可以隐藏薄弱的设置。薄膜太少、基材支撑不良、边缘裂纹、夹住的砂粒或不良的配对都会降低表观硬度。在对轴承表面进行硬涂层之前,请检查速度和压力,然后检查润滑剂、碎片和工作温度。密封可以关闭孔隙并有助于耐腐蚀。权衡是真实的:经批准的未密封硬涂层可以在磨损主导的设计中保留更好的磨损行为。应用需求必须决定权衡。
对于光接触、室内支架、外壳和颜色编码部件,请使用 II 型。当重复摩擦、负载滑动、磨料颗粒或工具接触证明合理时,请支付 III 型费用。
腐蚀、密封和颜色期望
单独的类型标注不会获得腐蚀通道。结果仍然带有合金、表面缺陷、膜厚、冲洗和密封以及槽外环境的标记。 II 型或 III 型票据不承诺特定的 ASTM B117 持续时间。将工时、试样方位、评价方法、允许腐蚀写入质量计划。
II 型可接受多种染料。 III 型倾向于灰色、青铜色、橄榄色、木炭色或黑色,色调受合金和厚度影响。批准物理范围样本,而不是屏幕颜色;对于装配体,一次热处理和精加工批次可提高一致性。
合金选择会改变阳极氧化结果
贱金属的化学成分会改变表面效果。 6061-T6/T651 是一种宽容的全能选择,通常可提供一致的 II 型颜色和可靠的 III 型硬涂层。丽琴的 6061铝加工指南涵盖精加工前所需的切割和夹具控制。
改用 7075-T6/T651 以获得强度,但表面处理变得不那么宽容;它的锌和铜会改变颜色和氧化物的生长。同样的 III 型配方在 6061 上看起来呈木炭色,但在 7075 上却呈棕色或橄榄色。高铜 2024 可能会更加困难,特别是在期望均匀外观和最大腐蚀性能的情况下。含硅量较高的铸造合金在阳极氧化后会变灰或出现斑点。不要仅仅根据合金名称来批准表面处理;鉴定由预期材料形式和热处理批次制成的代表性样品。
|
材料 |
II 型适用性 |
III 类注意事项 |
实用采购须知 |
|
6061-T6/T651 |
非常适合透明和染色饰面 |
普通硬质涂层基材 |
平衡加工和光洁度一致性的强大默认设置 |
|
7075-T6/T651 |
良好,颜色可能较深或不太均匀 |
好穿;自然色度不同 |
批准一系列样品并将配合零件保留在一批中 |
|
2024-T3/T351 |
可能,但铜对外观和腐蚀控制要求更高 |
需要合格的流程和仔细的验证 |
锁定图纸前与整理者讨论 |
|
铸造铝硅合金 |
颜色可能会变成灰色或斑驳 |
硬涂层响应取决于硅、孔隙率和铸造质量 |
使用具有生产代表性的铸件进行完工审批 |
有关定制生产中 6061、7075 和 5052 的更全面比较,请参阅铝合金选材指南。那篇文章有助于确定基材;本指南决定阳极系统。
5个问题如何选择II型或III型
1. 涂层表面是否会经历反复滑动、磨料粉尘、负载接触或频繁的工具冲击?如果是,请从类型 III 开始。如果零件主要在组件内处理、显示或保护,则类型 II 可能就足够了。
2. 明亮、受控的颜色是产品设计的一部分吗?如果是,II 型通常是更好的路线。 III 型可以是黑色或自然暗色,但其较厚的氧化物和依赖于合金的色调使得明亮的化妆品搭配变得困难。
3. 是否有轴承孔、定位孔、螺纹、密封面、电触点或紧密配合封套?如果是,请在选择厚度之前检查每个表面的余量或遮蔽。 III 型产生更大的维度风险。
4. 使用环境是否主要是腐蚀性的、主要是磨蚀性的,还是两者兼而有之?密封的 II 型饰面可以满足腐蚀导致的室内或室外任务。硬涂层的磨损可能是合理的,但密封性以及与实际流体或清洁剂的兼容性仍然需要审查。
5. 能否客观地考察需求?将“重度阳极氧化”、“军用级”或“黑色硬质表面处理”等短语替换为标准、类型、等级、厚度范围、表面处理后尺寸、测试方法和经批准的外观样品。
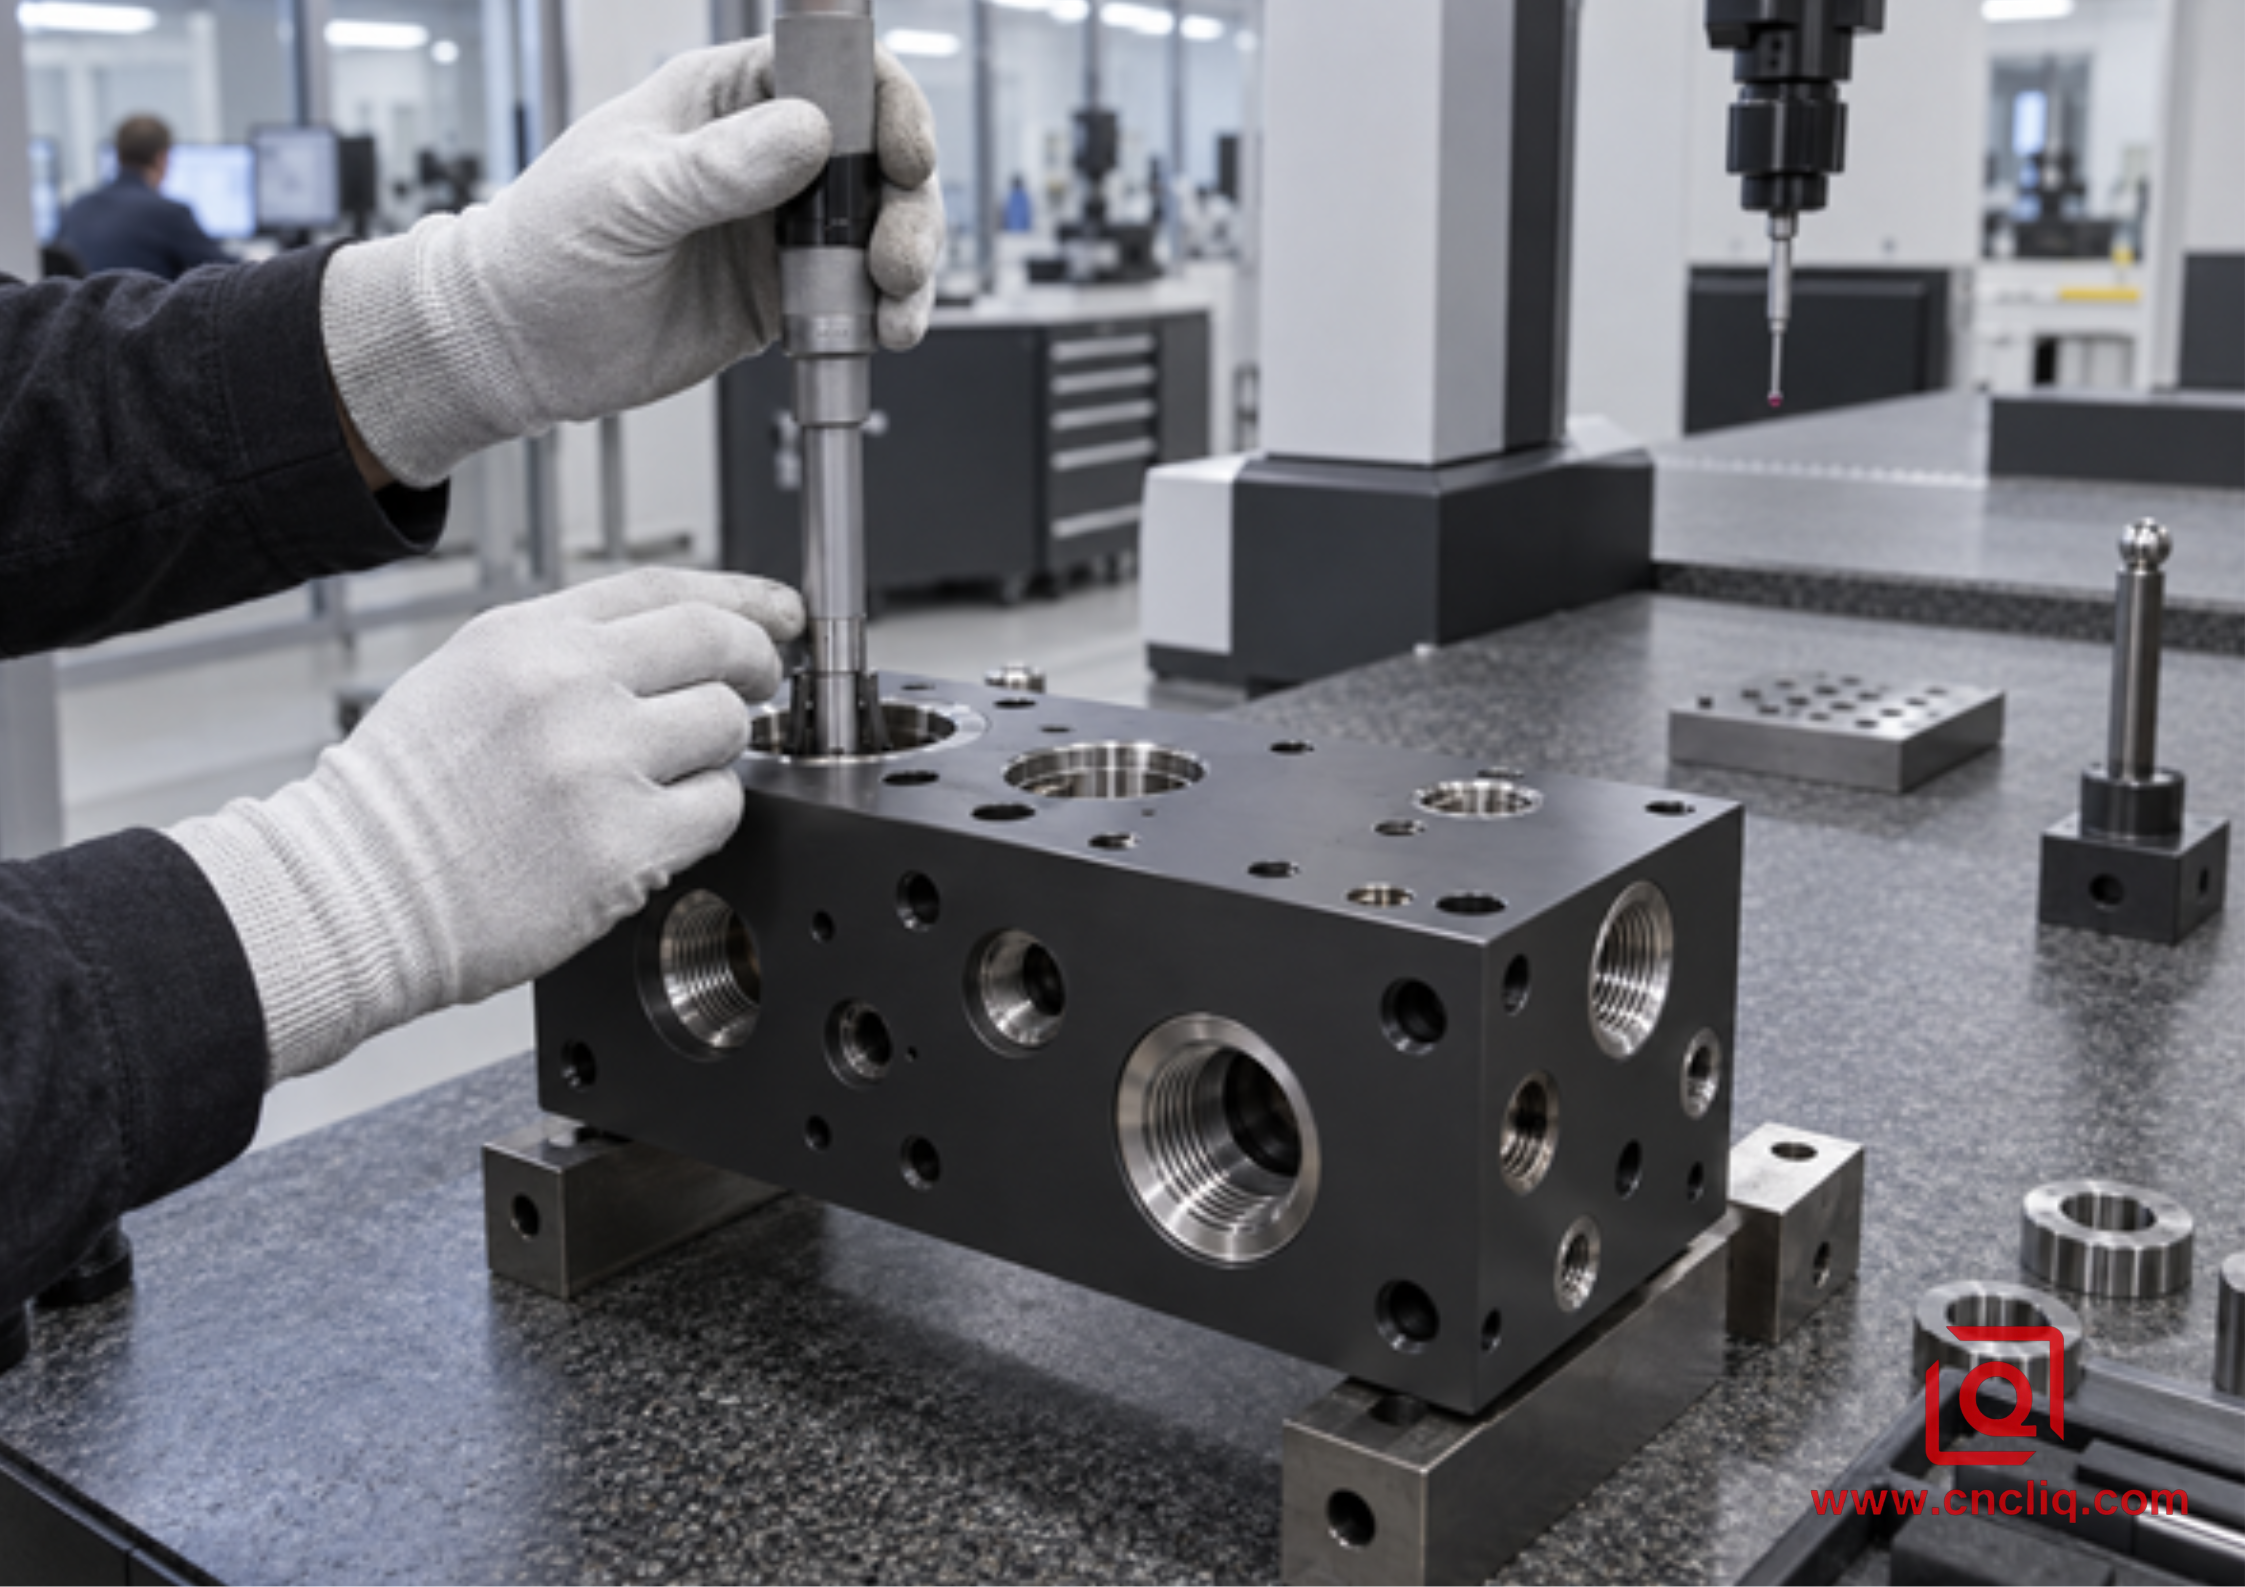
III 型液压歧管需要对孔、端口、螺纹和屏蔽密封接口进行精加工后验证。
生产车间的应用指南
电子设备和仪器外壳通常采用 II 型。他们的首要任务是外观整洁、防腐蚀、电气绝缘、颜色和低尺寸影响。遮盖接地垫和连接器接口。在积极的预处理或喷砂过程中,薄壁也会变形,因此外观准备必须与几何形状相匹配。丽琴的定制铝灯壳是一个相关的产品示例,因为外壳程序结合了机械加工或铸造、热管理、表面处理和检查。
液压和气动元件通常在磨损或流体接触表面上证明 III 型是合理的,但并非自动适用于所有功能。阀芯平台、滑动导轨和暴露的工作面可能受益于硬涂层;精密螺纹、O 形圈密封面和装配基准可能需要遮盖。丽琴的精密铝歧管块显示了一种多端口几何结构,其中涂层生长、清洁度、泄漏测试和孔控制必须一起规划。
机器人和工具零件需要接触图:装饰盖可能使用 II 型,而其导向块则使用 III 型。在应用毯式硬涂层标注之前,先确定负载、摩擦、润滑和维修面。
在航空航天或医疗工作中,首先停在受控文件上。发布的图纸、验证协议和监管质量计划比一般指南更重要。如果表面处理涉及疲劳、清洁度、颗粒控制、生物相容性、接地或灭菌,请通过正式的工程批准进行变更。
询价和图纸上应该写什么
完整的阳极氧化询价可以让加工供应商和精加工源对相同的工作进行定价。发送几何模型的 3D 模型,但进行 2D 绘图控制精加工和检查。包括以下内容:
铝合金、状态、材料形式和任何加热批次限制。
管理标准、阳极氧化类型、等级、标称厚度和允许的厚度范围。
颜色要求、光泽或纹理期望,以及在外观至关重要时批准的实物样品。
阳极氧化后适用的尺寸和公差,以及任何预加工参考尺寸。
掩盖孔、螺纹、密封面、接地垫、识别区域和机架接触区域的边界。
密封或后处理要求,包括耐磨性能或耐腐蚀性是决定因素。
检验计划:涂层厚度方法和位置、尺寸检查、外观取样、腐蚀或磨损测试以及文件。
订单数量、年需求、首件数量、包装分离、清洁度和交货时间表。
如果输入未解决,请请求 DFM 审核。丽琴的 CNC 铣削铝零件精加工选项指南将阳极氧化与转化涂层、电镀、油漆和粉末涂层进行比较。明确的询价可防止供应商对不同的解释进行定价。
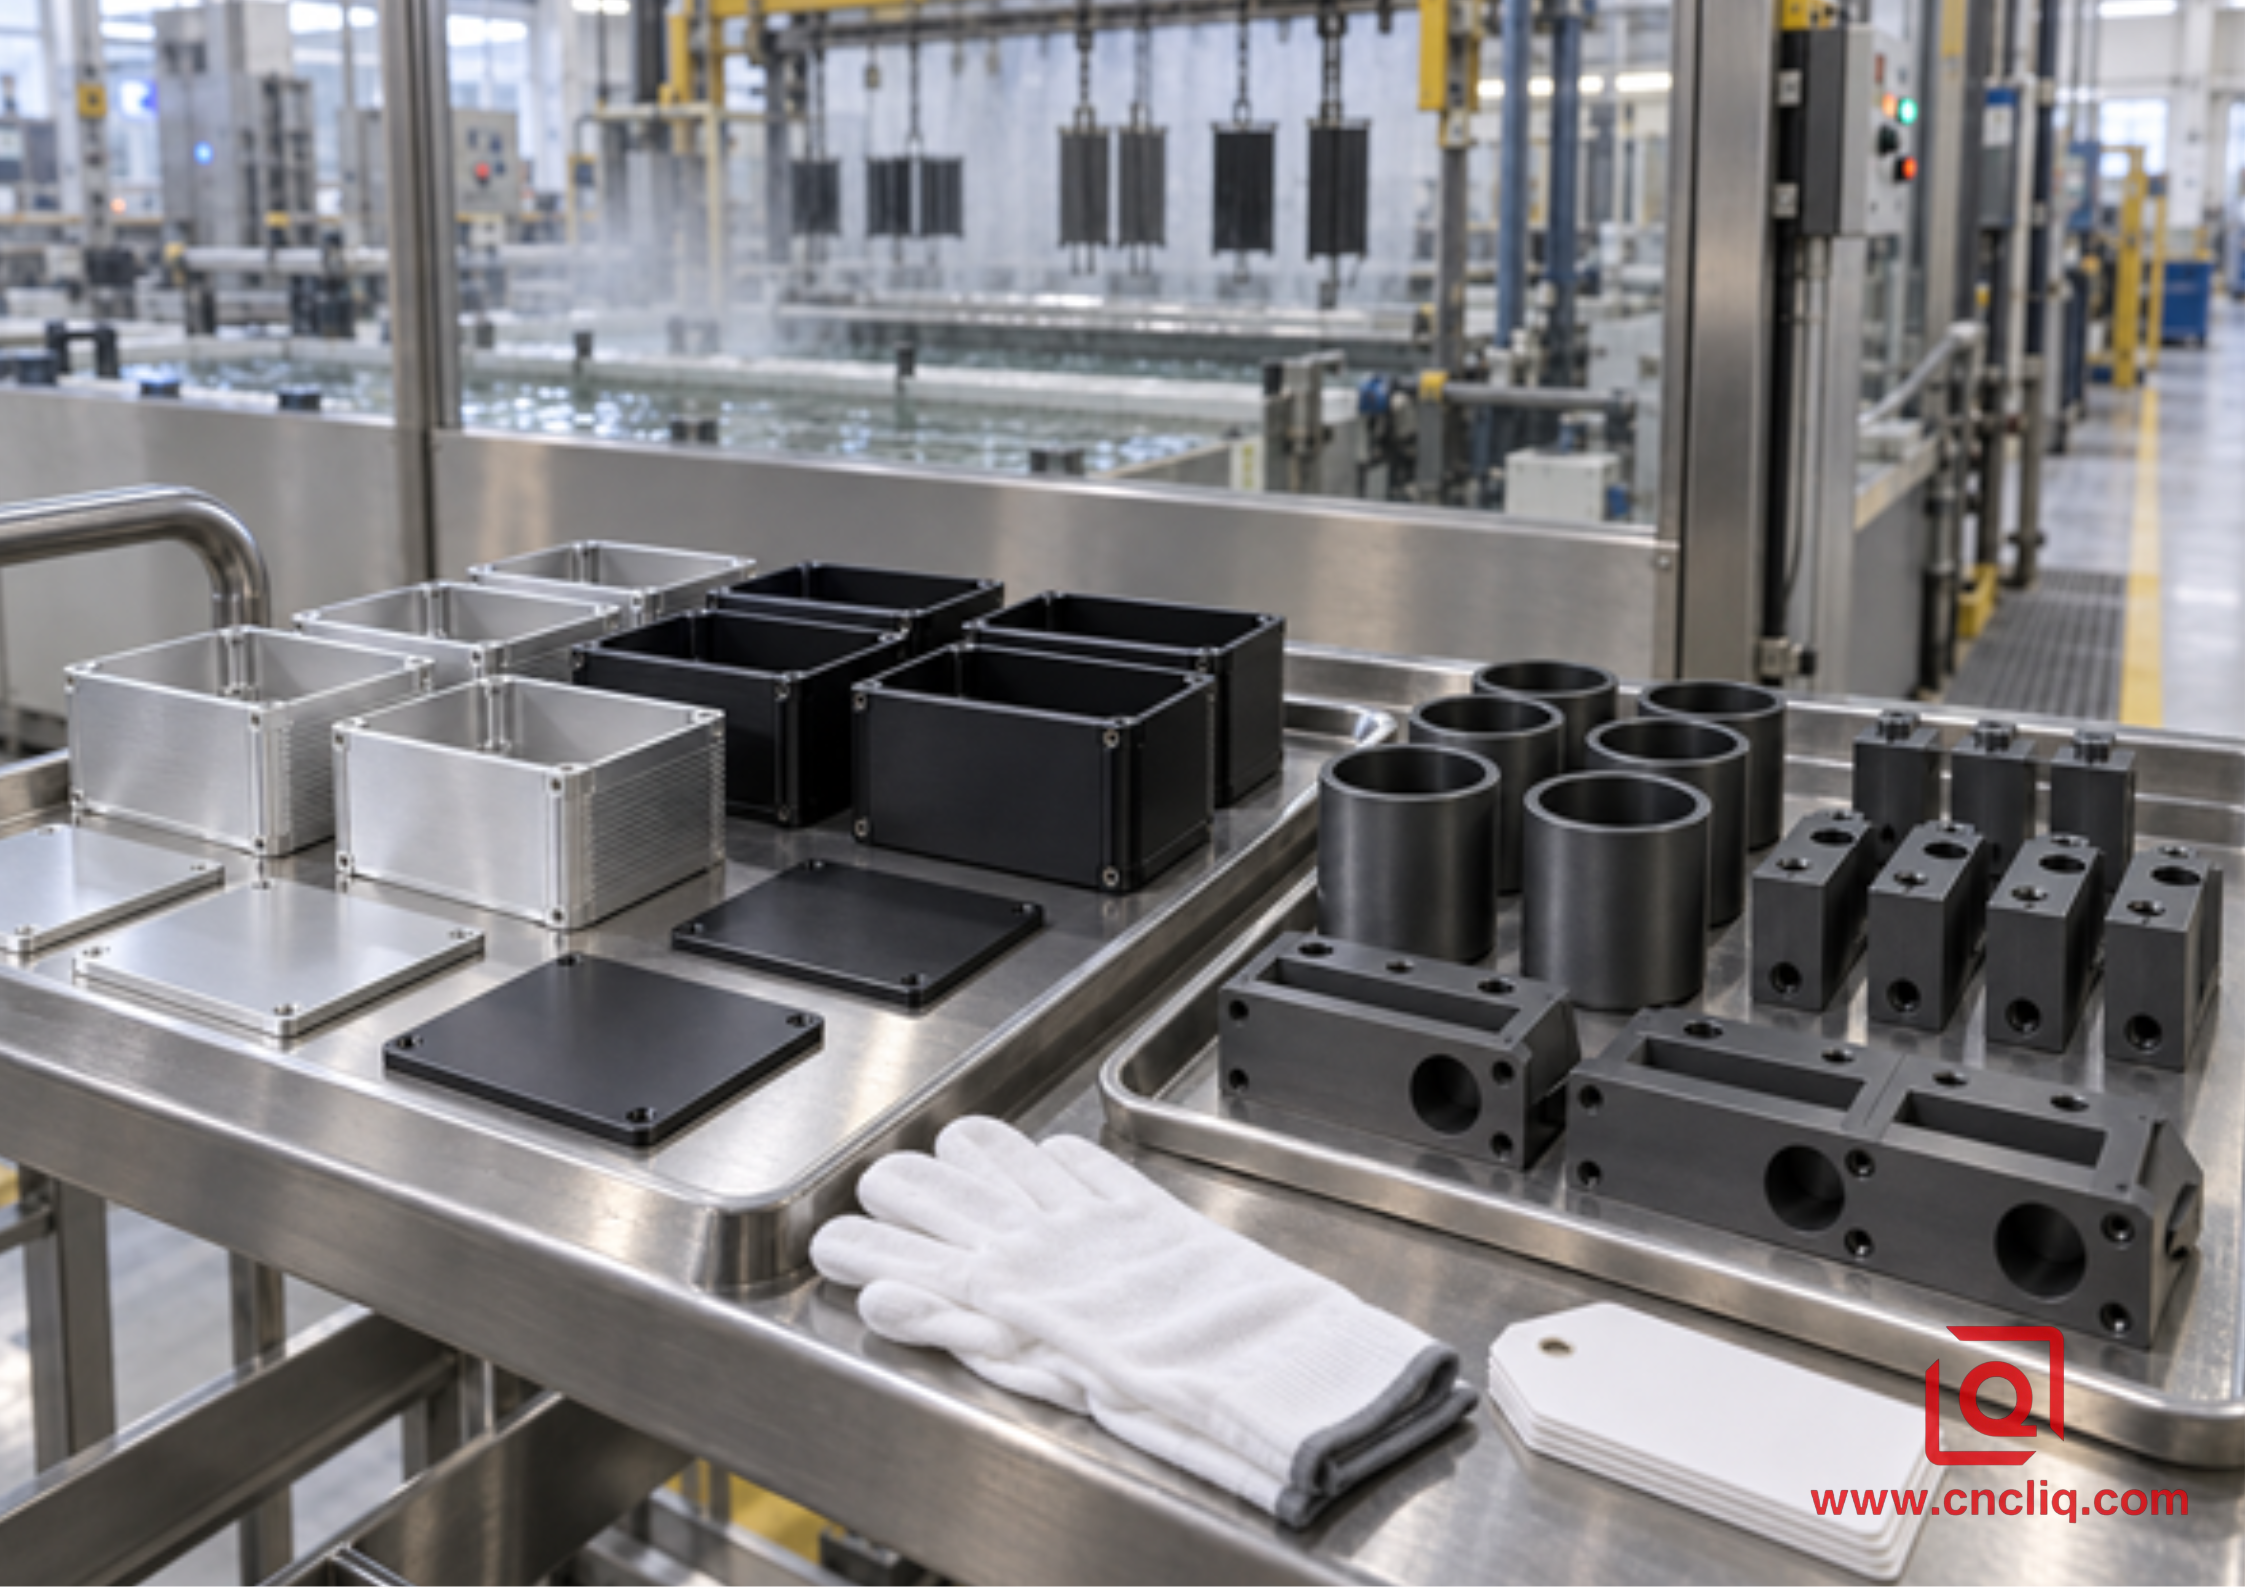
批量规划将装饰性 II 型外壳与功能性 III 型组件分开,并保持检查标准清晰。
如何验证成品涂层
良好的阳极氧化是经过验证的,而不是从颜色来假设的。对于厚度检查,ASTM B244 是铝上常见的涡流方法,并且不会损坏零件。使用合适的校准标准和明确的、可到达的位置;边缘、拐角、螺纹和凹槽读数可能不代表工作表面。说明采样和报告区域。
完成后检查配合关键尺寸。使用 CMM 测量位置和轮廓,并使用合适的孔、空气、螺纹或功能量规来测量各个特征。将方法与公差和表面相匹配。
对于外观,定义观看距离、光线、方向和验收样本。天然硬涂层颜色变化并不一定是缺陷,而烧伤、粉末、暴露区域、染色、麻点或未经批准的不匹配则需要进行审查。指定腐蚀或磨损标准以及通过/失败标准。
匿名客户案例:阻止歧管孔关闭
这个匿名合成图展示了真实的工作流程,而不是通用的结果。一位自动化买家要求购买黑色 6061-T6 歧管,并写下“全面硬质阳极氧化”。该部件有 12 个端口、2 个阀芯孔、一个 O 形环面和一个接地垫; 20.000 毫米的孔径有 0.018 毫米的公差带。
审查发现了 3 个冲突:估计 0.050 毫米的孔闭合超出了公差,O 形环面存在尺寸变化的风险,并且接地垫将变得绝缘。只有 2 个阀芯孔真正需要耐磨性。
因此,阀体采用黑色 II 型,而 2 个磨损孔则采用带有首件余量的控制型 III。 O 形环焊盘、接地垫和选定的螺纹均被遮盖。通过最终测量进行加工成为一项工艺计划。
首件证据包括厚度读数、成品孔径测量、螺纹量规、范围样品检查和批准的泄漏测试。经验证的布线和机架方向成为生产基线。并不总是需要混合精加工,但磨损、公差和电气图在发布前必须一致。
买家可以控制的成本和交货时间因素
III 型通常成本更高,因为它需要更冷的浴控制、更多的时间和精力以及更仔细的检查。深凹槽、混合遮蔽、困难的机架、装饰面和原型数量进一步增加了设置和处理成本。
通过消除歧义来降低成本:在服务允许的情况下标准化合金和表面处理,仅掩盖功能区域,使用现实的外观标准,共享年度需求,批准颜色范围样品,并为真实界面保留严格的阳极氧化后公差。
准备好报价了吗?
将您的STEP模型、受控图纸、合金、数量、使用环境、磨损点、颜色、厚度、最终尺寸和掩模图发送给Liqin。我们可以审查 II 型、III 型、选择性硬涂层或其他表面处理。对于可比较的报价,请确定 3 个无法移动的特征以及 3 个工作最困难的表面。直接联系我们讨论询价。
常问问题
1. Type III 会自动击败 Type II 吗?
不。不。它的更厚、更耐磨的薄膜解决了更棘手的接触问题;它还会增加不必要的成本并导致仔细的配合。将其放置在滑动、砂砾或反复接触使硬层发挥作用的地方。对于外壳、支架、装饰和颜色编码硬件,II 型通常是更清洁的值,因为外观和腐蚀保护是最重要的。
2. 阳极氧化对孔或轴直径的改变有多大?
只有氧化物的外部部分会改变包络线,并且确切的渗透构建比取决于合格的工艺。对于早期规划,工程师通常估计每个表面向外生长约 50%。根据该估计,50 µm 的涂层会使整个轴或孔径移动大约 0.050 mm。通过成品和首件数据确认实际余量。
3. III型硬涂层可以在黑色的同时仍保持其耐磨性吗?
黑色 III 型很常见,但最终的颜色取决于合金、涂层厚度、染料和密封。染色或密封条件在磨损服务中的表现可能与未密封硬涂层不同,因此不应事后添加颜色。将这些选择放在一个受控注释上:1 级或 2 级、密封或后处理、物理范围样本以及磨损要求。
4. 对于表面一致性而言,哪种合金是更稳定的选择?
当力量允许时从 6061 开始。其化学性质和切削性能为 II 型和 III 型奠定了相对稳定的基础。 7075 的阳极氧化效果仍然很好,尽管它经常变成深色或橄榄色;富铜2024对合格工艺提出了更多要求。铸造合金可能呈现灰色或斑驳的外观。始终限定生产中使用的实际合金、状态、材料形式和炉次。
5. 供应商为何会在没有填充的情况下报价阳极氧化?
发送合金和回火、CAD、受控图纸、表面处理标准、类型和等级、厚度带、颜色、密封、最终尺寸、面罩和机架区域、检验计划、数量和使用条件。如果一个字段是开放的,请将其标记为开放并解释该表面必须执行的操作。这使得供应商可以推荐一个受控的选项,而不是隐藏价格的不确定性。
概括
实际的划分是这样的:II 型负责颜色和日常腐蚀暴露;II 型负责颜色和日常腐蚀暴露;II 型负责颜色和日常腐蚀暴露;II 型负责颜色和日常腐蚀暴露;II 型负责颜色和日常腐蚀暴露。 III 型承担摩擦和研磨工作。检查合金、厚度、尺寸增长、密封、掩蔽、检查和实际接触条件。完整的图纸和询价可防止安装、接地、颜色和报价问题。
联系信息
公司:宁波力勤实业有限公司
日常客户维护及售后支持:服务@shturl。 zhuwanying@cncliq.com
新询价、报价和订单讨论:业务@shturl。 zhouli@chinaliqin.com
热线电话:+86 18757148656
免责声明
本博客上发布的所有技术文章、材料规格、加工建议和表面处理详细信息仅供参考和参考。请注意,一般博客见解不能取代已签署的技术协议。由于定制零件因材料热值、机器校准和特定公差而异,因此装订质量规格仅受您批准的 CAD 图纸、签署的合同和正式质量计划的约束。
该博客上的所有客户案例研究均已彻底匿名和净化。显示的性能指标、制造工作流程和图像仅用于展示我们的定制加工能力,并不代表所有订单的单一通用标准。
力勤制造团队
宁波力勤工业凭借 18 年的精密工程经验,为严苛的全球市场制造高耐受性金属部件。我们的生产中心占地 6,500 平方米,配备 150 多台机器, 4轴和5轴数控加工、铣车加工、冷挤压和压力压铸在同一屋檐下进行。此设置使我们能够无缝管理项目,将零件从最初的 CAD 概念直接交付到最终的发货。
我们以零妥协的方式进行质量控制。我们按照他们所需的工程规范对待严格的公差。在 ISO 9001、ISO 13485 和 IATF 16949 认证的支持下,我们的 QA 工程师对每个生产批次进行严格的 IPQC、FQC 和 OQC 检查。从 CMM 尺寸测绘和光学分析到硬度和盐雾测试,我们会预先验证您的关键规格,以便您收到即插即用的组件,并且零组装麻烦或代价高昂的生产线停机。除了制造之外,您还可以信赖我们对新询价的两小时响应时间、对原型样品的直接支持以及在欧洲、北美、亚洲和大洋洲的顺利出口运输。
